
Metal döküm dünyasında, düşük basınçlı ve yüksek basınçlı döküm, her birinin kendine özgü güçlü yönleri ve amaçları olan iki popüler teknik olarak öne çıkmaktadır. Bu kılavuzu okuyarak, bu yöntemleri daha iyi anlayacak ve üretim ihtiyaçlarınıza en uygun olanı belirleyebileceksiniz.
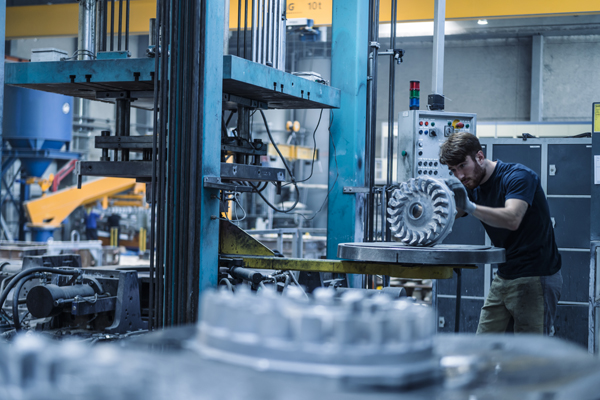
Düşük Basınçlı ve Yüksek Basınçlı Döküme Giriş
Modern üretimde, özellikle metal parçaların üretiminde döküm işlemleri vazgeçilmezdir. Düşük basınçlı döküm ve yüksek basınçlı döküm, her biri farklı malzeme özelliklerine ve üretim taleplerine uygun özel avantajlar sunan iki yaygın tekniktir.
Düşük Basınçlı Döküm
- Tanım: Düşük basınçlı döküm işlemi, erimiş metalin tipik olarak 0.5 ila 1 bar arasında değişen basınçlarda bir kalıba uygulanmasını içerir ve bu da hassas ve kontrollü bir dolum sağlar.
- Temel Özellikler:
Kalıbı yavaşça doldurun.
Karmaşık geometriler için uygundur.
Genellikle alüminyum ve magnezyum alaşımlarında kullanılır.
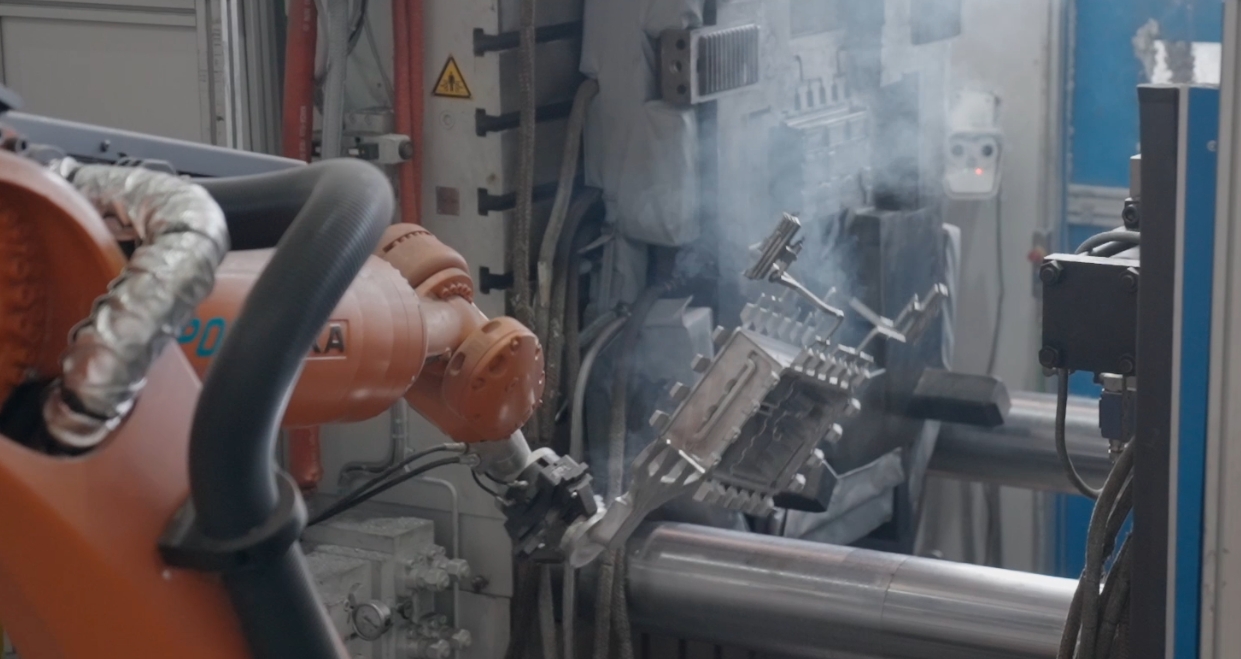
Yüksek Basınçlı Döküm
- Tanım: Erimiş metalin genellikle 100 ila 1000 bar arasında değişen basınçlar altında bir kalıba enjekte edildiği yüksek basınçlı döküm yöntemi, nihai üründe yüksek hassasiyet sağlar.
- Temel Özellikler:
Kalıbın hızlı bir şekilde doldurulması.
Yüksek hacimli üretim için idealdir.
Genellikle çinko, alüminyum ve magnezyum alaşımlarında kullanılır.
Düşük Basınçlı ve Yüksek Basınçlı Döküm Arasındaki Temel Farklar
1. Basınç Seviyeleri
Düşük Basınçlı Döküm: Düşük basınçlı dökümde, erimiş metal genellikle 0.5 ila 1 bar civarında düşük bir basınç kullanılarak kalıbı doldurur.
Yüksek Basınçlı Döküm: Yüksek basınçlı dökümde, kalıp genellikle 100 ila 1000 bar arasında değişen yüksek basınç sayesinde hızla doldurulur.
2. Kalıp Dolum Hızı
Düşük Basınçlı Döküm: Düşük basınçlı dökümde kalıp yavaşça doldurulur, bu da türbülansı azaltmaya ve gazın içeride hapsolmasını önlemeye yardımcı olur.
Yüksek Basınçlı Döküm: Yüksek basınçlı döküm, özellikle hassasiyet gerektiren ince duvarlı parçaların üretiminde etkili olan daha hızlı bir dolum tekniği kullanır.
3. Kalıp Malzemesi
Düşük Basınçlı Döküm: Düşük basınçlı dökümde, malzemeyi şekillendirmek için kum veya kalıcı metal kalıplar tercih edilir.
Yüksek Basınçlı Döküm: Yüksek basınçlı dökümde, yüksek basınca dayanacak kadar sağlam oldukları için çelik kalıplar kullanılır.
4. Parça Karmaşıklığı
Düşük Basınçlı Döküm: Karmaşık şekiller veya daha büyük parçalarla çalışıyorsanız, düşük basınçlı döküm en uygun yöntemdir.
Yüksek Basınçlı Döküm: Yüksek basınçlı döküm, ince duvar kalınlığına ihtiyaç duyan küçük ve orta boyutlu parçalar için en iyi sonucu verir.
5. yüzey
Düşük Basınçlı Döküm: Düşük basınçlı dökümde, yavaş dolum sayesinde daha pürüzsüz yüzeyler ve daha az kusur elde edersiniz.
Yüksek Basınçlı Döküm: Yüksek basınçlı dökümde, yüzey kusurlarını gidermek için ek bir işlem yapmanız gerekebilir.
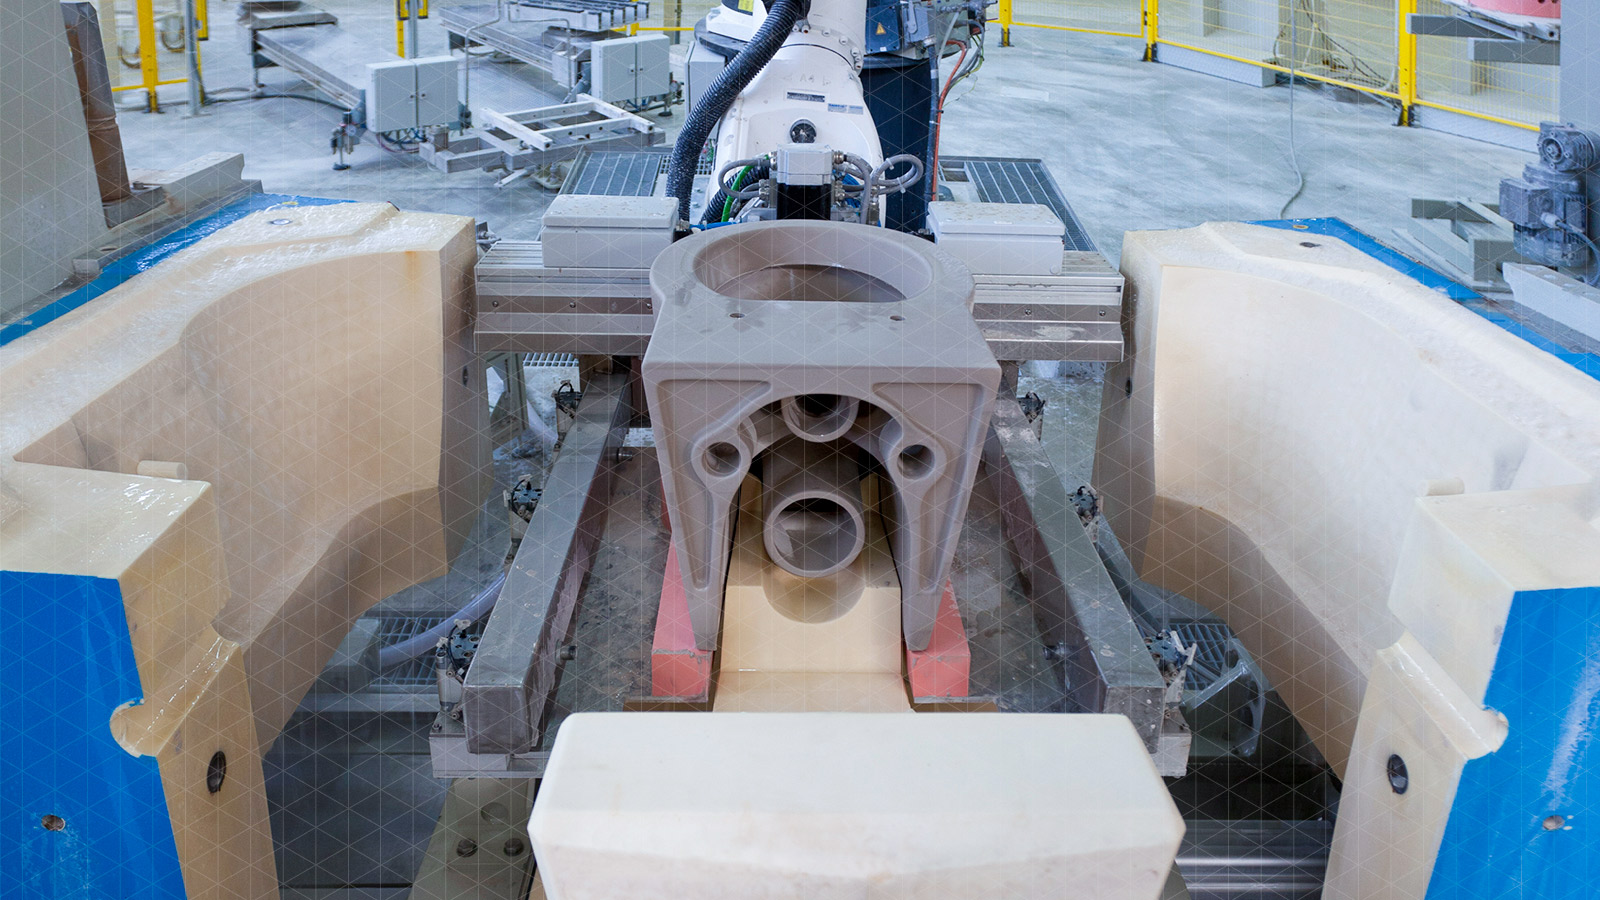
Düşük Basınçlı Döküm vs. Yüksek Basınçlı Döküm
Düşük basınçlı ve yüksek basınçlı döküm yöntemlerinin her birinin kendine özgü avantajları vardır ve bu da onları farklı üretim amaçlarına uygun hale getirir. Bu karşılaştırmada, her yöntemin kalite ve maliyet verimliliği gibi konularda nasıl yardımcı olduğunu inceleyeceğiz.
Düşük Basınçlı Dökümün Avantajları
Üstün Yüzey Kalitesi
Pürüzsüz Yüzey: Türbülansın azalması, daha pürüzsüz bir yüzey elde edilmesini sağlayarak pürüzlülük gibi yaygın kusurları en aza indirir.
Daha Az Kusur: Daha düşük basınçlar, gaz sıkışmasını ve gözenekliliği önlemeye yardımcı olarak daha temiz ve kusursuz bir döküm sağlar.
Daha İyi Mekanik Özellikler
Geliştirilmiş Mukavemet: Dolum işleminin kontrol edilmesiyle, parçalar daha iyi mukavemet ve yapısal bütünlüklerini korur.
Azaltılmış Gerilim: Düşük basınçlı döküm, aksi takdirde parçayı zayıflatabilecek iç gerilimleri en aza indirir.
Düşük ve Orta Hacimler için Maliyet Verimliliği
Daha Düşük Kalıp Maliyetleri: Bu işlem, kum kalıplar veya kalıcı kalıplarla uyumludur ve kalıp masraflarını azaltır.
Atık Azaltımı: Döküm sırasında malzemenin verimli kullanımı atığı azaltarak ek maliyet tasarrufu sağlar.
Yüksek Basınçlı Dökümün Avantajları
Yüksek Üretim Hızı
Hızlı Çevrim Süreleri: Hızlı çevrim sürelerine ulaşabilme özelliği, yüksek basınçlı dökümü yüksek hacimli üretim uygulamaları için son derece uygun hale getirir.
İnce Cidarlı Parçalar: Yüksek döküm teknolojisi, kalınlığı 1 mm kadar düşük olan ince cidarlı parçalar üretebilme özelliğine sahiptir ve bu da hassas bileşenlerin verimli bir şekilde üretilmesini sağlar.
Kesinlik ve Tutarlılık
Sıkı Toleranslar: Dökümde kullanılan yüksek basınçlı enjeksiyon işlemi, kalıpların hassas bir şekilde doldurulmasını sağlayarak sıkı toleranslara ulaşılmasını garanti eder.
Tekrarlanabilirlik: Yüksek Basınçlı Döküm, mükemmel tekrarlanabilirlik sunarak büyük partilerde aynı yüksek kalitede sonuçları garanti eder.
Yüksek Hacimler için Maliyet Verimliliği
Ölçek Ekonomisi: Yüksek Basınçlı Döküm, büyük hacimli üretim için optimizasyon yaparak ölçek ekonomisi elde eder ve birim maliyetini düşürür.
Dayanıklı Kalıplar: Dayanıklılıklarıyla bilinen çelik kalıpların kullanımı, alet değiştirme maliyetlerini önemli ölçüde azaltarak süreci daha uygun maliyetli hale getirir.
Düşük basınçlı döküm ve yüksek basınçlı dökümün özelliklerini özetleyin.
| Özellik | Düşük Basınçlı Döküm | Yüksek Basınçlı Döküm (Kalıp Döküm) |
|---|---|---|
| basınç Aralığı | Düşük (0.2 – 1.5 bar) | Yüksek (100 – 1500 bar) |
| Kalıp türü | Yeniden kullanılabilir metal kalıplar (kalıcı kalıp) | Çelik kalıplar (karmaşık, yüksek hassasiyetli) |
| Doldurma Yöntemi | Erimiş metal düşük basınç altında kalıbın içine yükselir. | Erimiş metal kalıba zorla enjekte edilir. |
| Parça Karmaşıklığı | Orta ila yüksek karmaşıklık | Yüksek karmaşıklık ve ince detay mümkündür. |
| yüzey | İyi, ancak biraz daha geliştirilmesi gerekebilir. | Mükemmel yüzey kalitesi |
| gözeneklilik | Kademeli dolum nedeniyle daha düşük gözeneklilik | Sıkışmış hava nedeniyle daha yüksek gözeneklilik riski |
| Duvar Kalınlığı | Orta ve kalın parçalar için uygundur. | İnce duvarlı bileşenler için uygundur |
| Soğutma süresi | Daha yavaş, doğal soğutma | Hızlı, aktif soğutma sistemleriyle |
| Teçhizat maliyeti | ılımlı | Yüksek (karmaşık kalıplar ve ekipman nedeniyle) |
| Üretim hacmi | Ortadan yükseğe | Çok yüksek (kitlesel üretim) |
| Malzeme Kullanımı | Alüminyum, magnezyum alaşımları | Alüminyum, çinko, magnezyum, bakır alaşımları |
| Mekanik Dayanım | Daha yüksek (düşük gözeneklilik nedeniyle) | Vakumlu kalıp döküm yöntemi kullanılmadığı sürece daha düşük |
| Ortak uygulamalar | Otomotiv jantları, silindir kapakları, fren parçaları | Motor blokları, dişli kutuları ve elektronik muhafazaları |
Düşük basınçlı döküm ve yüksek basınçlı döküm prosesi nasıl seçilir?
| İhtiyacınız Varsa… | Seçmek… |
|---|---|
| Yüksek hacimli ve ince detaylı üretim. | Yüksek Basınçlı Döküm |
| Düşük gözenekliliğe sahip, yapısal olarak sağlam parçalar. | Düşük Basınçlı Döküm |
| İnce cidarlı bileşenler ve hızlı döngüler | Yüksek Basınçlı Döküm |
| Daha iyi mekanik dayanım ve yoğunluk | Düşük Basınçlı Döküm |
| Uygun maliyetli küçük ve orta ölçekli üretimler | Düşük Basınçlı Döküm |
Düşük Basınçlı ve Yüksek Basınçlı Dökümün Uygulamaları
Şimdi bu iki döküm yönteminin farklı sektörlerde nasıl kullanıldığına, esnekliklerine ve belirli ihtiyaçları karşılamadaki etkinliklerine göz atacağız.
Düşük Basınçlı Döküm
Otomotiv: Düşük basınçlı döküm yöntemi, otomotiv sektöründe motor blokları, silindir kapakları ve tekerlekler gibi kritik parçaların üretiminde kullanılmaktadır.
Havacılık ve uzay: Bu işlem, dayanıklı yapısal bileşenler ve türbin kanatları üretmek için havacılık ve uzay sektöründe yaygın olarak kullanılmaktadır.
Endüstriyel: Endüstriyel uygulamalarda, Düşük Basınçlı Döküm, pompa gövdeleri ve vana gövdeleri üretiminde üstün performans gösterir.
Yüksek Basınçlı Döküm
Otomotiv: Otomotiv sektöründe yüksek basınçlı döküm, genellikle şanzıman gövdeleri ve motor braketleri için kullanılır.
Tüketici Elektroniği: Tüketici elektroniğinde, gövde ve konektör yapımında kullanılır.
Ev Aletleri: Ev aletleri sektöründe, yüksek basınçlı döküm yöntemi çerçeve ve kulpların üretiminde kullanılır.
Doğru Döküm Yöntemini Seçmek
Doğru döküm yöntemini seçmek, hem üretim verimliliği hem de ürün kalitesi açısından en iyi sonuçları elde etmek için çok önemlidir. Düşük basınçlı ve yüksek basınçlı döküm arasında yapacağınız seçim, parçanın karmaşıklığı, ihtiyaç duyulan ünite sayısı, kullanılan malzemeler ve bütçeniz gibi faktörlere bağlı olacaktır.
Parça Karmaşıklığı
Düşük Basınçlı Döküm: Düşük basınçlı döküm, hassasiyetin ve ince detayların kritik önem taşıdığı, karmaşık şekillere ve daha büyük boyutlara sahip parçaların üretimi için idealdir.
Yüksek Basınçlı Döküm: Öte yandan, yüksek basınçlı döküm, ince duvarlar ve yüksek hassasiyet gerektiren küçük veya orta boyutlu parçalar için daha uygundur.
Üretim hacmi
Düşük Basınçlı Döküm: Düşük basınçlı döküm, esneklik ve daha yavaş bir tempoya ihtiyaç duyulan düşük ila orta üretim hacimleri için daha uygundur.
Yüksek Basınçlı Döküm: Hızlı çevrim süreleriyle yüksek basınçlı döküm, hız ve tutarlılığın önemli olduğu yüksek hacimli üretim için mükemmeldir.
Malzeme Hususları
Düşük Basınçlı Döküm: Düşük basınçlı döküm, alüminyum ve magnezyum alaşımlarının işlenmesi için idealdir; metal akışı üzerinde daha iyi kontrol sağlar ve kusurları azaltır.
Yüksek Basınçlı Döküm: Yüksek basınçlı döküm daha çok yönlüdür, çinko, alüminyum ve magnezyum alaşımları da dahil olmak üzere daha geniş bir malzeme yelpazesini işleyebilir ve nihai üründe hassasiyet sağlar.
Bütçe ve Takım Maliyetleri
Düşük Basınçlı Döküm: Düşük basınçlı döküm, daha düşük başlangıç kalıp yatırımı gerektirmesi nedeniyle küçük üretim serileri için daha uygun maliyetlidir.
Yüksek Basınçlı Döküm: Yüksek basınçlı dökümün başlangıç kalıp maliyetleri daha yüksek olsa da, birim maliyetlerinin düşmesi nedeniyle büyük üretim serilerinde daha ekonomik hale gelir.
Sonuç
Düşük basınçlı ve yüksek basınçlı olmak üzere her döküm yöntemi, uygulama, parça karmaşıklığı ve üretim hacmi gibi faktörlere bağlı olarak belirli avantajlar sunar. Bu farklılıkları anlamak, üretim verimliliğinizi ve parça kalitenizi optimize edecek bilinçli kararlar almanızı sağlar.






