
Çeşitli üretim yöntemleri arasında döküm, en önemlilerinden biri olarak öne çıkmaktadır. Döküm sayesinde şirketler, sağlam, hassas ve karmaşık metal parçaları verimli bir şekilde üretebilirler. Otomotiv, havacılık, elektronik ve tıbbi cihaz endüstrileri bu süreçlerden yoğun olarak yararlanmaktadır.
Bu kılavuzda, döküm işleminin işleyişini, yaygın olarak kullanılan malzemeleri ve uygun alaşım ve yüzey işleminin nasıl seçileceğini inceleyeceğiz. Ayrıca, kalıp üretimi ve güvenilir bir döküm ortağı seçme kriterlerini de ele alacağız. İster üretime yeni başlıyor olun ister daha gelişmiş üretim çözümleri arıyor olun, bu makale kararlarınıza rehberlik edecek değerli bilgiler sunmaktadır.
Basınçlı Döküm Nedir?
Kalıp döküm, erimiş metalin yüksek basınç altında bir kalıp boşluğuna zorla dökülmesini içeren bir metal döküm işlemidir. Kalıp boşluğu, işlem sırasında enjeksiyon kalıbı gibi işlev gören, şekillendirilmiş iki sertleştirilmiş takım çeliği kalıbı kullanılarak oluşturulur.
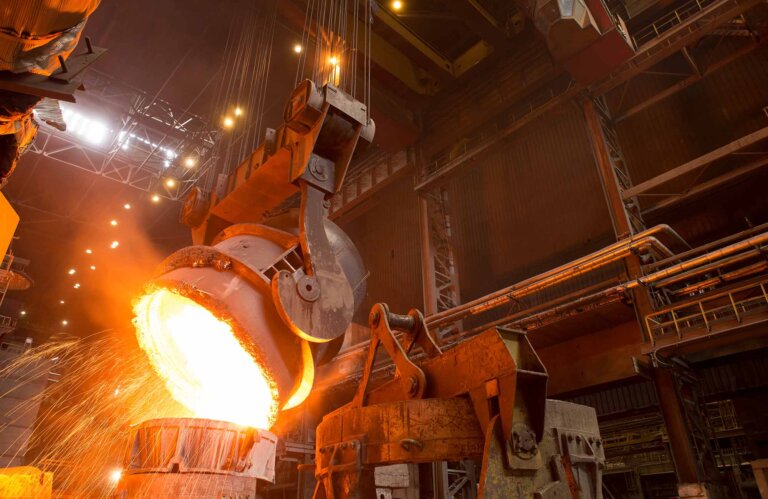
6 Çeşit Kalıp Dökümü
🔩 1. Sıcak Oda Pres Döküm
✅ Şunlar için en uygun:
-
Düşük erime noktasına sahip metaller : Çinko, magnezyum, kurşun ve bazı bakır alaşımları
🔧 Nasıl çalışır:
-
Enjeksiyon mekanizması erimiş metalin içine daldırılmıştır .
-
Metal, kaz boynu şeklinde bir sistem aracılığıyla kalıp boşluğuna beslenir.
💡 Avantajlar:
-
Hızlı çevrim süreleri
-
Yüksek üretim verimliliği
-
Uzun boya ömrü (özellikle çinko ile)
-
Daha az bakım
❌ Dezavantajları:
-
Alüminyum gibi yüksek erime noktasına sahip metaller için uygun değildir (bu durum, boru bağlantı parçalarına zarar verebilir).
❄️ 2. Soğuk Oda Pres Döküm
Döküm yönteminin dört ana türü vardır ve her biri metal türüne, parça karmaşıklığına, üretim hacmine ve istenen yüzey kalitesine bağlı olarak farklı uygulamalar için uygundur. Aşağıda en yaygın 6 döküm türü verilmiştir:
✅ En iyisi:
-
Yüksek erime noktasına sahip metaller : Alüminyum, pirinç, bakır alaşımları
🔧 Nasıl çalışır:
-
Erimiş metal, elle veya otomatik olarak soğuk enjeksiyon odasına dökülür ve ardından bir piston yardımıyla kalıba itilir.
💡 Avantajlar:
-
Sıcak oda sistemleri için çok aşındırıcı veya çok sıcak olan metalleri işleyebilir.
-
İyi mekanik özellikler
-
Otomotiv ve havacılık sektörlerinde yaygın olarak kullanılmaktadır.
❌ Dezavantajları:
-
Sıcak hazneye göre daha yavaş çevrim süreleri
-
Daha karmaşık ekipman ve kullanım
???? 3. Vakumlu Pres Döküm
✅ En iyisi:
-
Yüksek performanslı alüminyum ve magnezyum parçalar (örneğin, havacılık, otomotiv yapısal parçaları)
🔧 Nasıl çalışır:
-
Metal enjekte edilmeden önce kalıp boşluğunda hava hapsini azaltmak için vakum oluşturulur.
💡 Avantajlar:
-
Gözenekliliği en aza indirir (kaynak ve ısıl işlem için daha iyidir)
-
Mukavemeti ve yapısal bütünlüğü artırır.
-
Daha iyi yüzey kalitesi
❌ Dezavantajları:
-
Daha pahalı makineler
-
Daha yavaş çevrim süreleri
🧬 4. Sıkıştırmalı Kalıp Döküm (Sıvı Metal Dövme)
✅ En iyisi:
-
Yüksek mukavemetli alüminyum ve magnezyum bileşenleri
🔧 Nasıl çalışır:
-
Erimiş metal açık bir kalıba dökülür ve katılaşana kadar yüksek basınç altında sıkıştırılır .
💡 Avantajlar:
-
Çok düşük gözeneklilik
-
Mükemmel mekanik özellikler (neredeyse dövme gibi)
-
Isıl işlem gerektiren parçalar için idealdir.
❌ Dezavantajları:
-
Daha düşük üretim oranı
-
Daha yüksek ekipman maliyeti
🧬 5. Yerçekimi Kalıp Dökümü (GDC)
✅ En iyisi:
-
Yerçekimi kalıp döküm yöntemi, iyi akışkanlığa ve nispeten düşük erime noktasına sahip demir dışı metaller için en uygundur .
| Malzeme | Neden Uygundur | Başvurular |
|---|---|---|
| Alüminyum alaşımları | Hafif, iyi akışkanlık, korozyon direnci | Motor parçaları, gövdeler, pişirme kapları |
| Magnezyum alaşımları | Çok hafif, iyi mukavemet-ağırlık oranı | Otomotiv ve havacılık parçaları |
| Bakır alaşımları (örneğin pirinç, bronz) | İyi termal/elektriksel iletkenlik | Su tesisatı armatürleri, elektrik bileşenleri |
| Çinko alaşımları | İyi akışkanlık, ince detayların kolayca dökülmesini sağlar. | Küçük karmaşık bileşenler, donanım |
🔧 Nasıl çalışır:
-
Yerçekimi kalıp dökümünün prensibi, erimiş metalin metal kalıba yalnızca yerçekimi kullanılarak, herhangi bir dış kuvvet veya basınç olmaksızın doldurulmasıdır.
💡 Avantajlar:
-
LPDC'ye kıyasla daha düşük takım ve ekipman maliyeti .
-
Daha hızlı üretim döngüsü süresi , basit parçalar için daha yüksek verimlilik sağlar.
-
İyi yüzey kalitesi ve boyutsal doğruluk.
-
Kalıcı kalıp, tekrar tekrar kullanıma ve tutarlı parçalar elde edilmesine olanak tanır.
-
Orta ve büyük ölçekli üretimler için uygundur.
-
Nispeten basit bir işlem ve makine.
❌ Dezavantajları:
-
Kontrolsüz, türbülanslı dolum nedeniyle daha yüksek gözeneklilik .
-
Özellikle ince cidarlı veya karmaşık parçalar için tasarım karmaşıklığı sınırlıdır .
-
Metal akışının daha az kontrol edilmesi , döküm hatalarına yol açabilir.
-
Mekanik özellikleri , daha fazla işlemden geçirilmedikçe (örneğin, ısıl işlem) daha düşük olabilir .
-
Elle dökme işlemi, kıvamda tutarsızlıklara yol açabilir.
🧬 6. Düşük Basınçlı Kalıp Döküm (LPDC)
✅ En iyisi:
Alüminyum alaşımı, düşük basınçlı döküm için ideal bir malzemedir ve otomotiv, tüketici elektroniği ve tıp sektörlerinde yaygın olarak kullanılmaktadır.
| Malzeme | LPDC'ye Uygun Özellikler | Ortak uygulamalar |
| Magnezyum Alaşımları | Hafif, iyi mukavemetli, iyi dökülebilirlik özelliğine sahip. | Otomotiv bileşenleri, elektronik kasaları |
| Bakır alaşımları | Yüksek iletkenlik, iyi mukavemet, korozyon direnci | Elektrikli parçalar, sıhhi tesisat armatürleri |
| Pirinç | İyi akışkanlık, işlenebilirlik | Vanalar, dekoratif donanımlar |
| Alüminyum Alaşımları | Hafif, iyi mukavemetli, iyi dökülebilirlik özelliğine sahip.
İyi mukavemet, korozyon direnci, iyi akışkanlık ve işlenebilirlik özelliklerine sahiptir. |
Otomotiv jantlarında, motor parçalarında ve havacılık yapılarında yaygın olarak kullanılır. |
🔧 Nasıl çalışır:
-
Düşük basınçlı döküm, erimiş metali düşük basınçlı hava kullanarak kalıp boşluğuna yukarı doğru itme prensibiyle çalışır; bu da düzgün, kontrollü dolum ve yüksek kaliteli dökümler elde edilmesini sağlar.
💡 Avantajlar:
-
Metal akışının düzgün ve laminer olması nedeniyle gözeneklilik oranı çok düşüktür.
-
Mükemmel boyutsal doğruluk ve yüzey kalitesi.
-
Daha iyi mekanik özellikler , ısıl işleme uygun.
-
İnce cidarlı ve karmaşık geometrilere olanak tanır.
-
Son derece kontrol edilebilir süreç , fireyi azaltır ve tekrarlanabilirliği artırır.
-
Otomobil tekerlekleri ve şasi bileşenleri gibi büyük yapısal parçalar için uygundur .
❌ Dezavantajları:
-
Daha yüksek ekipman ve takım maliyetleri
-
GDC'ye kıyasla daha uzun çevrim süreleri
-
Daha karmaşık kurulum ve süreç kontrolü
-
Basınçlı sistemler ve daha fazla işletme uzmanlığı gerektirir.
Döküm İşleminin Avantajları ve Dezavantajları
Döküm, erimiş metalin yüksek basınç altında bir kalıp boşluğuna enjekte edildiği bir üretim sürecidir. Mükemmel yüzey kalitesi ve boyutsal hassasiyete sahip karmaşık metal parçaların üretimi için yaygın olarak kullanılır. İşte avantajları ve dezavantajlarının bir özeti :
✅ Döküm Yönteminin Avantajları
-
Yüksek Hassasiyet ve Doğruluk
-
Sıkı toleranslara ve tutarlı boyutlara sahip parçalar üretir.
-
Genellikle minimum düzeyde işleme veya son işlem gereklidir.
-
-
Mükemmel Yüzey İşlemi
-
Parçalar pürüzsüz bir yüzeyle çıkıyor, bu da sonradan işleme ihtiyacını azaltıyor.
-
-
Yüksek Üretim Hızı
-
Seri üretim için idealdir; kalıp hazır olduktan sonra binlerce parça hızla üretilebilir.
-
-
Dayanıklı ve Sağlam Parçalar
-
Özellikle alüminyum, çinko ve magnezyum gibi demir dışı metallerde iyi mekanik özellikler gösterir.
-
-
Tasarım Esnekliği
-
Karmaşık şekiller, ince duvarlar ve ince detaylar kolaylıkla elde edilebilir.
-
-
Malzeme Verimliliği
-
Atık miktarı minimum düzeydedir; fazla metal genellikle geri dönüştürülebilir.
-
❌ Kalıp Dökümünün Dezavantajları
-
Yüksek Başlangıç Maliyeti
-
Pahalı kalıplar ve kurulum, onu yalnızca yüksek hacimli üretim için maliyet etkin hale getiriyor.
-
-
Sadece demir dışı metallerle sınırlıdır.
-
Genellikle alüminyum, çinko ve magnezyum ile kullanılır. Çelik veya demir için uygun değildir.
-
-
Gözeneklilik Sorunları
-
Sıkışmış gaz, gözenekliliğe yol açabilir; bu da parçayı zayıflatabilir ve yüzey kalitesini veya kaplamayı etkileyebilir.
-
-
Boyut Sınırlamaları
-
Küçük ve orta boyutlu parçalar için en uygundur; büyük parçalar özel ve pahalı ekipman gerektirebilir.
-
-
Kurşun zamanı
-
Kalıbın tasarımı ve üretimi zaman alır ve bu da ilk üretim sürecini geciktirebilir.
-
-
Sınırlı Son İşlem (Örn. Isıl İşlem)
-
Bazı döküm alaşımları kolayca ısıl işlemden geçirilemez, bu da mekanik özelliklerin iyileştirilmesini sınırlar.
-
Dökümün Avantajları ve Dezavantajları Özeti:
| Görünüş | Döküm Döküm |
|---|---|
| Maliyet (kurulum) | Yüksek |
| Maliyet (birim başına) | Düşük (hacim olarak) |
| Tolerans/Doğruluk | Çok İyi |
| Üretim hacmi | Yüksek |
| Uygun Metaller | Sadece demir dışı metaller |
| yüzey | çok iyi |
| Çevresel Etki | Orta düzeyde (geri dönüşüm yardımcı olur) |
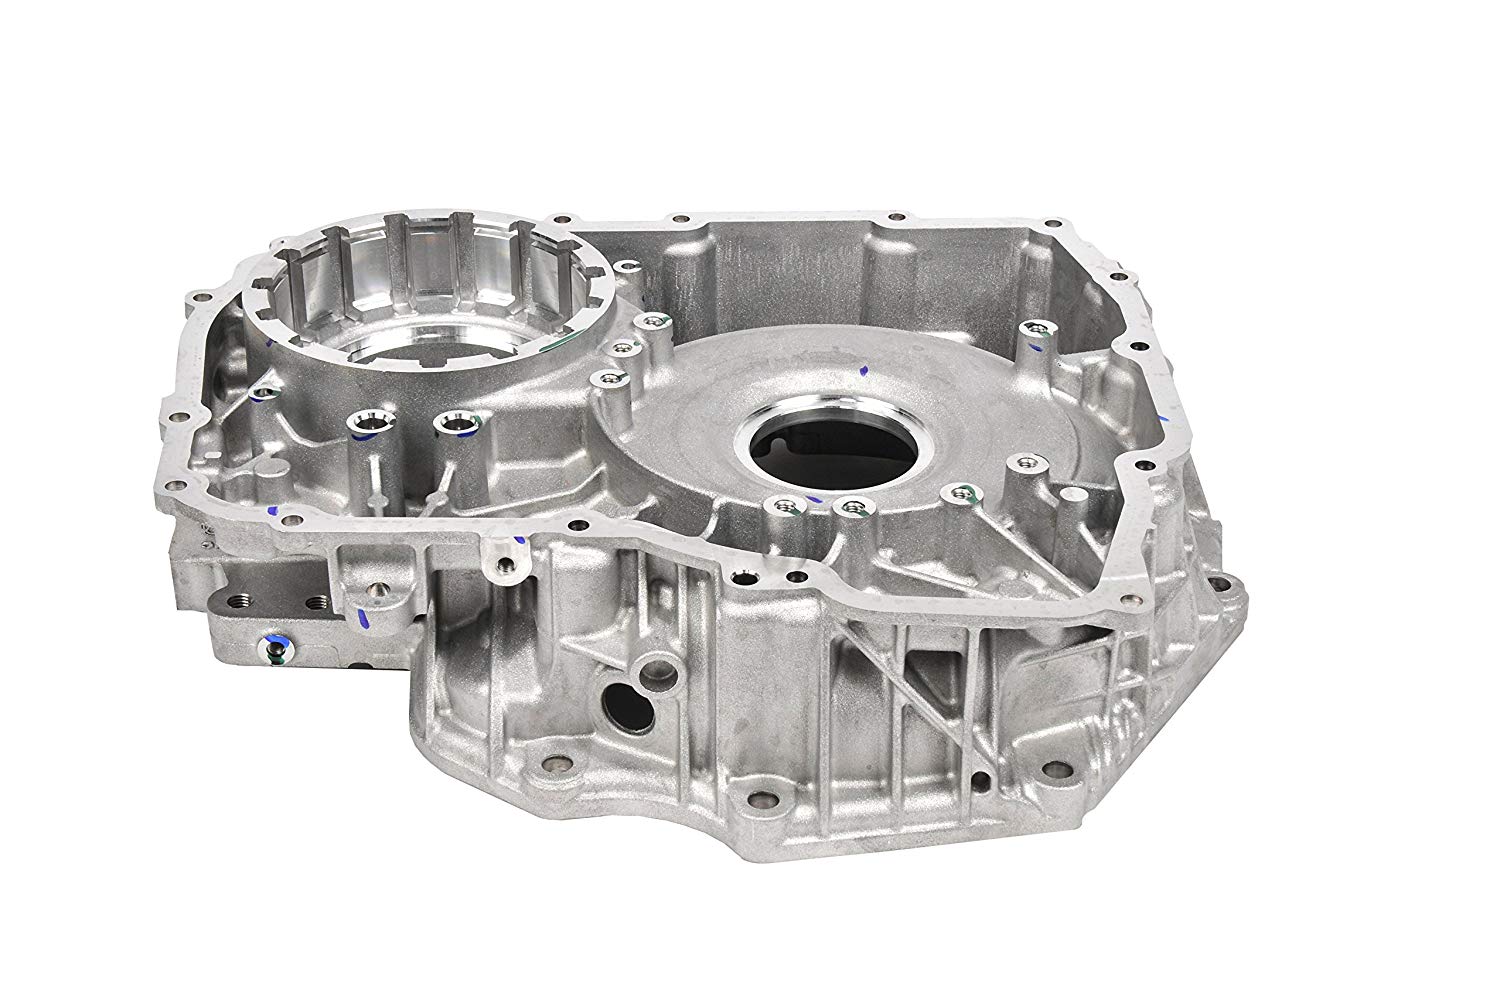
Döküm Yönteminin Diğer Üretim Süreçleriyle Karşılaştırılması
İşte döküm yönteminin diğer yaygın üretim süreçleriyle karşılaştırması ; bu yöntemin üstün olduğu ve alternatif yöntemlerin daha uygun olabileceği noktalar vurgulanmıştır:
🔧 1. Kalıp Döküm vs. Kum döküm
| Özellik | Döküm Döküm | Kum döküm |
|---|---|---|
| yüzey | Pürüzsüz, yüksek kaliteli | Daha pürüzlü yüzey |
| Boyutsal doğruluk | Yüksek | ılımlı |
| Teçhizat maliyeti | Yüksek (pahalı kalıplar) | Düşük (ucuz kalıplar) |
| Üretim hacmi | Yüksek | Düşük ila orta |
| Malzeme Çeşitleri | Demir dışı (çoğunlukla) | Demirli ve demirsiz |
| Kurulum zamanı | Uzun (kalıp tasarımından dolayı) | kısa |
| Parça Boyutu | Küçük ila orta | Küçükten çok büyüğe |
| Çevrim Süresi | Çok kısa (hızlı üretim) | Uzun (yavaş soğutma, manuel taşıma) |
| Kalıbın Yeniden Kullanılabilirliği | Binlerce döngü | Tek kullanımlık |
🔹 Özet :
-
Yüksek hacimli , hassas ve estetik metal parçalar için kalıp döküm yöntemini kullanın .
-
Kum döküm yöntemi, büyük boyutlu , düşük hacimli veya demir içeren metal parçalar için kullanılır .
️ 2. Kalıp Döküm vs. Enjeksiyon
| Özellik | Döküm Döküm | Enjeksiyon |
|---|---|---|
| Malzeme | Metaller (başlıca alüminyum, çinko, vb.) | Termoplastikler (plastikler) |
| Teçhizat maliyeti | Yüksek | Yüksek |
| Üretim hacmi | Yüksek | Yüksek |
| yüzey | Çok İyi | Çok İyi |
| Ürünlerin Ağırlığı | Daha ağır (metal) | Çakmak (plastik) |
| Güç | Yüksek (metal) | Alt (plastik) |
| Başvurular | Otomotiv, elektronik, aletler | Tüketim malları, tıbbi ve ambalajlama |
🔹 Özet :
-
Kalıp döküm yöntemi, güçlü ve dayanıklı metal parçalar için en uygun yöntemdir.
-
Enjeksiyon kalıplama, benzer üretim avantajlarına sahip plastik parçalar için en uygun yöntemdir .
⚙️ 3. Kalıp Döküm vs. CNC İşleme
| Özellik | Döküm Döküm | CNC İşleme |
|---|---|---|
| Malzeme Atığı | Düşük (geri dönüştürülebilir kalıp artıkları/yollukları) | Yüksek (malzeme çıkarıldı) |
| Hoşgörü | Yüksek | Çok yüksek (hassas) |
| Tasarımın Karmaşıklığı | Yüksek (karmaşık şekiller mümkün) | Yüksek, ancak genellikle araçlarla sınırlı. |
| Hız (parça başına) | (Kurulumdan sonra) Çok hızlı. | yavaş |
| Maliyet (parça başına) | Hacim olarak düşük | Yüksek (özellikle hacim olarak) |
| Kurulum zamanı | Yüksek | Düşük ila orta |
🔹 Özet :
-
Karmaşık şekillerin seri üretiminde kalıp döküm yöntemi daha avantajlıdır .
-
CNC işleme, düşük hacimli , yüksek hassasiyetli veya prototip işlerinde üstün performans gösterir.
🧰 4. Kalıp Döküm vs. Dövme
| Özellik | Döküm Döküm | Dövme |
|---|---|---|
| Güç | İyi, ancak gözenekli olabilir. | Çok yüksek (tane yapısı iyileştirilmiş) |
| Tasarım Karmaşıklığı | Yüksek (karmaşık şekiller, ince duvarlar) | Düşük ila orta |
| yüzey | Çok İyi | Kaba |
| Boyutsal doğruluk | Yüksek | ılımlı |
| Ücret | Yüksek hacimde daha düşük | Birim başına daha yüksek |
🔹 Özet :
-
Dövme yöntemi, yapısal kullanım için çok güçlü parçalar üretir .
-
Döküm yöntemi daha iyi tasarım esnekliği ve yüzey kalitesi sunar.
Pres Döküm İçin Malzeme Seçimi
🧪 Kalıp Döküm Malzemelerine Giriş:
Döküm işlemi, erimiş metalin yüksek basınç altında bir kalıp boşluğuna zorla sokulmasını içerir. Malzeme seçimi, mekanik özellikleri, korozyon direncini, yüzey kalitesini, işlenebilirliği ve maliyeti etkilediği için kritik öneme sahiptir. Dökümde genellikle daha düşük erime noktaları ve daha iyi akış özellikleri nedeniyle demir dışı metaller kullanılır.
| faktör | Alüminyum | çinko | Magnezyum | Bakır |
|---|---|---|---|---|
| Güç | ılımlı | Yüksek | ılımlı | Yüksek |
| Ağırlık | Düşük | ılımlı | Çok düşük | Yüksek |
| Maliyet (malzeme) | ılımlı | Düşük | Yüksek | Çok Yüksek |
| Korozyon Direnci | Yüksek | ılımlı | Düşük ila Orta | Yüksek |
| işlenebilirlik | İyi | Çok İyi | Çok İyi | ılımlı |
| Hayat Öl | ılımlı | Çok Yüksek | Yüksek | Düşük |
| Erime Noktası (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Alüminyum döküm servisi
Dökümde temel malzeme olan alüminyum, magnezyum, bakır ve silikon içeren alaşımlarla soğuk hazneli dökümde kullanılır. Alüminyum döküm, hafifliği ve mükemmel boyutsal kararlılığı nedeniyle karmaşık ve ince detaylı parçaların üretimi için idealdir. Ayrıca yüksek sıcaklıklara dayanıklılık, mükemmel iletkenlik ve korozyon direnci gibi avantajlar da sağlar.
Yaygın olarak kullanılan döküm alüminyum alaşımları şunlardır:
| 360 | A360 | 380 | A380 | 383 | |
| Yoğunluk | 2.63 g / cm³ | 2.63 g / cm³ | 2.74 g / cm³ | 2.71 g / cm³ | 2.74 g / cm³ |
| Erime Aralığı (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
İletkenlik |
%30 IACS | %29 IACS | %27 IACS | %23 IACS | %23 IACS |
| termal
İletkenlik |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Üstün Çekme Dayanımı | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Akma dayanımı | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Sertlik | 75 milyar TL | 75 milyar TL | 75 milyar TL | 75 milyar TL | 75 milyar TL |
| Yorulma Dayanımı | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kesme Dayanımı | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Uzama | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Dökümde Alüminyumun Avantajları:
-
Hafif ama güçlü
-
Mükemmel korozyon direnci
-
İyi termal ve elektrik iletkenliği
-
Geri dönüşümlü
-
-
Alüminyum Dökümün Uygulama Alanları: Otomotiv parçaları, elektronik cihaz gövdeleri, elektrikli el aletleri
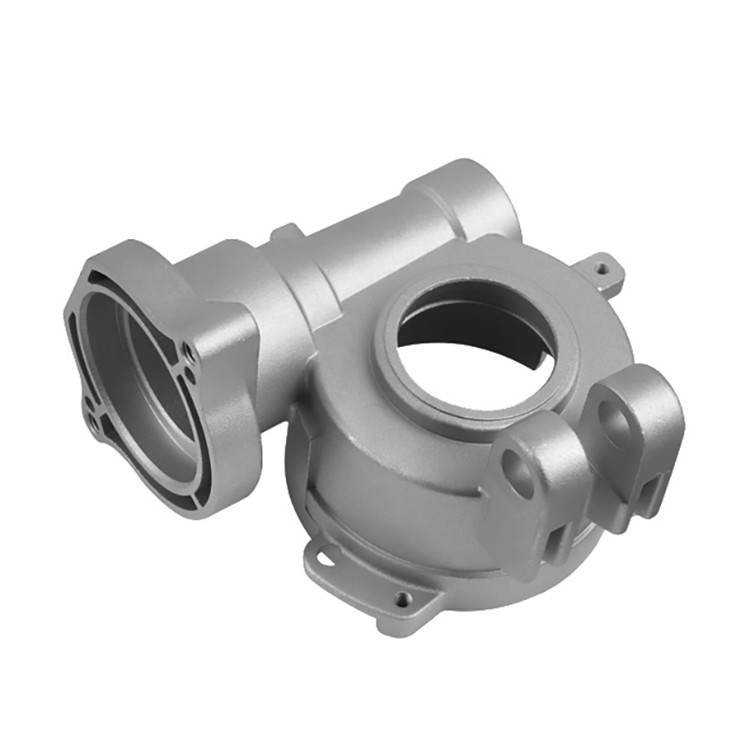
Çinko Basınçlı Döküm Hizmeti
Çinko alaşımları, döküm uygulamaları için önemli bir malzemedir. Çinko döküm, mükemmel kaplama özelliklerinin yanı sıra yüksek darbe dayanımı ve süneklik gibi ek avantajları nedeniyle tercih edilir. Sıcak hazneli döküm makinesiyle kolayca dökülebilmesi ve dökülebilirliğinin kalıptaki aşınmayı en aza indirmesi nedeniyle üreticiler için popüler bir seçimdir. Çinko, magnezyum ve alüminyumdan daha yoğun olduğu için genellikle bakır, magnezyum ve alüminyum ile karıştırılır.
Dökümde kullanılan yaygın çinko alaşımları şunlardır:
| Alaşım Sınıfı | zamak 2 | zamak 3 | zamak 5 | zamak 7 | ZA-8 |
| Yoğunluk (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Erime Noktası (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Isıl İletkenlik (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Isıl Genleşme Katsayısı (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektriksel İletkenlik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Ana Kimyasal Bileşimi | %3.5-4.3 Al %0.02-0.05 Mg %0.035-0.06 Cu |
%3.5-4.3 Al %0.03Mg %0.03 Cu |
%3.5-4.3 Al %0.035Mg %0.035 Cu |
%3.5-4.3 Al %0.03-0.06 Mg %0.03-0.06 Cu |
%3.5-4.3 Al %0.05-0.5 Mg %0.005-0.03 Cu %0.005-0.03 Ni 0.005-0.03% Fe |
| Çekme Dayanımı (MPa) | 295 | 255 | 310 | 345 | 380 |
| Akma Dayanımı (MPa) | 240 | 215 | 230 | 275 | 320 |
| Uzama (%) | 2 | 3 | 6 | 3 | 1 |
| Sertlik (HB) | 82 | 70 | 90 | 95 | 100 |
| Ana Farklılıklar | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha fazla Mg ve Cu içerir, karmaşık şekilli parçalar için uygundur. | Daha yüksek mukavemet ve sertliğe sahip Mg, Cu, Ni ve Fe içerir. |
| Ana Döküm Uygulamaları | Otomotiv, mobilya, ev aletleri ve mekanik parçalar | Elektrikli aletler, el aletleri, oyuncaklar | Makine, mimari ve otomotiv | Otomotiv, elektrik, donanım | Endüstriyel, otomotiv, elektrik |
-
Dökümde Çinko Kullanımının Avantajları:
-
Yüksek mukavemet ve tokluk
-
Mükemmel boyutsal doğruluk ve yüzey kalitesi
-
Düşük erime noktası (enerji tasarrufu sağlar)
-
Uzun kalıp ömrü (daha az kalıp aşınması)
-
-
Çinko Dökümünün Uygulama Alanları : Tüketici elektroniği, otomotiv iç parçaları, kilitler, dişliler
Magnezyum Alaşımlarının Dökümü:
-
Popüler kaliteler : AZ91D, AM60B
-
Dökümde Magnezyumun Avantajları :
-
Çok hafif (en hafif yapısal metal)
-
İyi güç-ağırlık oranı
-
İyi işlenebilirlik
-
-
Dökümde Magnezyumun Dezavantajları :
-
Daha pahalı
-
Kaplama olmadan korozyona karşı hassastır
-
-
Magnezyum Dökümünün Uygulama Alanları : Havacılık ve uzay sanayi, otomotiv, mobil cihazlar
Bakır alaşımları Döküm:
-
Yüksek basınçlı dökümde daha az yaygındır, ancak bazen özel düşük basınçlı veya yerçekimi dökümünde kullanılır.
-
Bakırın Dökümde Kullanılmasının Avantajları:
-
Yüksek mukavemet ve aşınma direnci
-
Mükemmel elektriksel ve termal iletkenlik
-
-
Bakırın Dökümde Kullanılmasının Dezavantajları:
-
Yüksek erime noktası (kalıp üzerinde daha fazla gerilim)
-
Pahalı
-
-
Kullanım Alanları : Elektrik bağlantı elemanları, tesisat bileşenleri
Döküm Alaşımları Seçerken Nelere Dikkat Edilmeli?
Seçeceğiniz alaşım, nihai ürünün performansını ve üretim maliyetini doğrudan etkiler. Doğru seçimi yapmak için şu beş noktayı aklınızda bulundurun:
1. Mekanik özellikler
Üretilecek parçanın mukavemet, sertlik ve dayanıklılık gereksinimlerini karşılayan bir alaşım seçin. Mekanik performans alaşımlar arasında farklılık gösterecektir.
2. Korozyon Direnci
Parçanın maruz kalacağı ortamı düşünün. Kimyasallara, neme veya sıcaklık değişimlerine maruz kalma alaşımı etkileyebilir. Çinko ve alüminyum iyi doğal korozyon direnci sunar, ancak bazı alaşımlar ek kaplamalara ihtiyaç duyabilir.
3. Termal iletkenlik
Parçanın ısıyı yönetmesi veya sabit sıcaklıkları koruması gerekiyorsa, yüksek ısı iletkenliğine sahip bir alaşım düşünün. Verimli ısı transferinin önemli olduğu durumlarda genellikle bakır bazlı alaşımlar kullanılır.
4. işlenebilirlik
CNC işleme veya diğer son işlemler gerekiyorsa, alaşımın çok fazla zorluk çekmeden işlenebildiğinden emin olun. Bazı alaşımlarla çalışmak daha kolayken, diğerleri özel aletler veya teknikler gerektirebilir.
5. Maliyet: Değerlendirin
Sadece malzeme fiyatına değil, toplam maliyete bakın. Üretim verimliliğini, işleme ihtiyaçlarını ve son işlem adımlarını da dahil edin. Bazı alaşımların işlenmesi, ham madde maliyeti düşük olsa bile daha pahalıdır.
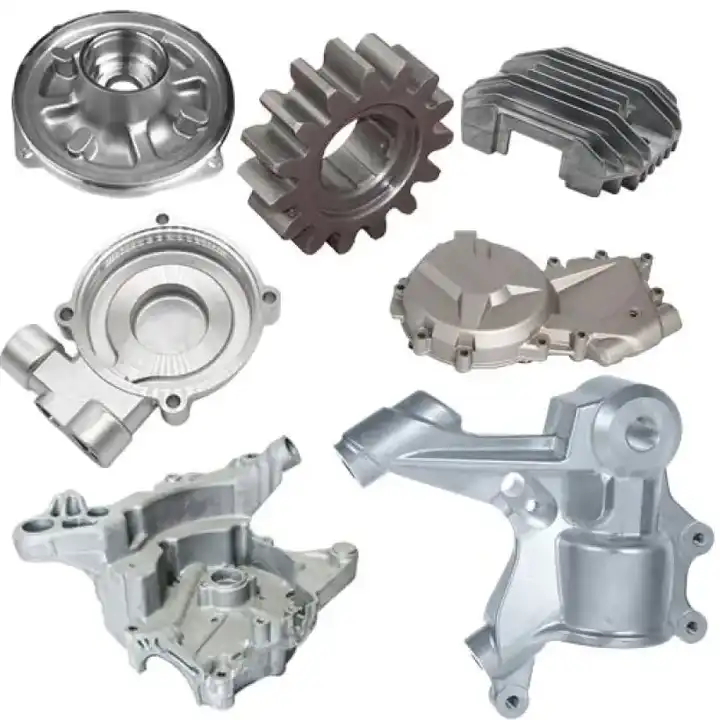
Nasıl yapılır Pres Döküm Kalıp
Döküm kalıbının iki ana parçası vardır: sabit bir plakaya sabitlenmiş kapak tarafı ve hareketli bir plakaya bağlı olan fırlatma tarafı. Delik veya diş gibi özelliklere sahip karmaşık parçalar üretmek için bazı kalıplar, kızak ve çekirdek gibi ek bileşenler içerir.
Parçanın boyutuna bağlı olarak, bir kalıp tek bir döngüde birden fazla parça üretmek için birden fazla boşluk içerebilir. Bunlar, özdeş boşluklara sahip çok boşluklu kalıplar veya aynı anda çeşitli parçalar üretmek için farklı boşluk şekilleri içeren aile kalıpları olabilir.
Döküm kalıpları güçlü, ısıya dayanıklı ve aşınmaya dayanıklı olmalıdır. Ayrıca tekrarlanan kullanıma dayanabilmeleri için iyi bir esnekliğe de ihtiyaç duyarlar. Çoğu, ısıl işlem görmüş sertleştirilmiş takım çeliğinden yapılır. Bu kalıplar saatte binlerce döküm döngüsünü kaldıracak şekilde üretilir ve ömürleri boyunca iki milyon döngüye kadar dayanabilirler. Ayrıca yüksek sıkıştırma kuvvetlerine de dayanmaları gerekir.
Kalıp yapım süreci, CAD (Bilgisayar Destekli Tasarım) ve döküme özel simülasyon araçlarıyla başlar. Enjeksiyon kalıpları gibi, döküm kalıpları da erimiş metali boşluğa yönlendirmek için giriş kanallarına, yolluklara ve havalandırma deliklerine ihtiyaç duyar. Parçaları serbest bırakmak ve döküm sırasında kalıbı kapalı tutmak için fırlatma pimleri ve kilitleme sistemleri de gereklidir.
CNC işleme, döküm kalıplarının yapımında yaygın olarak kullanılmaktadır. İşlem genellikle kalıp şeklinin kaba kesimiyle başlar, ardından ısıl işlem ve son olarak nihai boyutlara ulaşmak için son işlem yapılır. Hızlı üretim veya prototip kalıplar için hızlı takım üretimi kullanılabilir. Bu, CNC işleme veya Seçici Lazer Sinterleme (SLS) gibi yöntemleri içerebilir.

Döküm İşlemlerinin Uygulamaları
Kalıp döküm, motor parçaları ve elektronik muhafazalar gibi dayanıklı ve çok yönlü parçaların üretiminde yaygın olarak kullanılmaktadır. Bu işlem, çeşitli malzeme seçenekleri, geniş bir üretim alanı ve karmaşık, hassas ve ince duvarlı parçalar oluşturma olanağı sunmaktadır.
NOBLE Ürününüzün Yüzey İşlemi İçin Neler Yapabilir?
NOBLE olarak, parçalarınızın görünümünü iyileştirmek için çok çeşitli yüzey işlemleri sunuyoruz. Bu yüzey işlemleri, görünümü, sertliği ve korozyona ve kimyasallara karşı direnci artırır. Ayrıca pürüzlü takım yollarını düzeltir ve CNC işleme sırasında kalan izleri kapatır.
İşte özel parçalarınız için uygun olabilecek bazı son işlem seçenekleri.
| İsim | Açıklama | Malzemeler | Renk | Doku | |
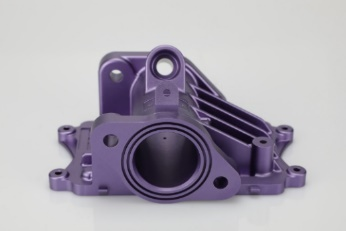 |
Eloksal | Eloksal kaplama, korozyon direncini artırır, aşınma direncini ve sertliği iyileştirir ve metal yüzeyini korur. Mekanik parçalar, uçaklar, otomobil parçaları, hassas aletler vb. alanlarda yaygın olarak kullanılır. | Alüminyum | Açık, siyah, gri, kırmızı, mavi, altın. | Pürüzsüz, mat kaplama |
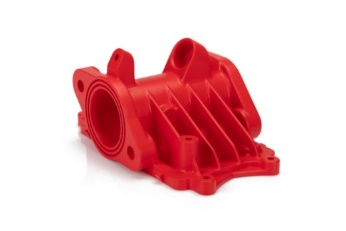 |
Toz kaplama | Toz boya, akışkan, kuru bir toz halinde uygulanan bir kaplama türüdür. Buharlaşan bir çözücü yoluyla uygulanan geleneksel sıvı boyanın aksine, toz boya genellikle elektrostatik olarak uygulanır ve daha sonra ısı veya ultraviyole ışık altında kürlenir. | Alüminyum, Paslanmaz Çelik, Çelik | Siyah, herhangi bir RAL kodu veya Pantone numarası | Parlak veya yarı parlak |
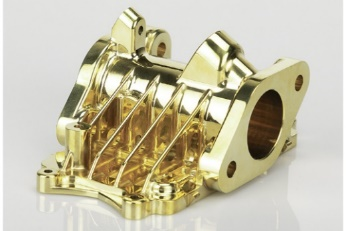 |
Elektroliz | Elektrokaplama, işlevsel, dekoratif veya korozyon önleyici amaçlarla yapılabilir. Otomotiv sektörü de dahil olmak üzere birçok endüstri bu işlemi kullanmaktadır; otomotiv sektöründe çelik otomobil parçalarının krom kaplanması yaygın bir uygulamadır. | Alüminyum, çelik, Paslanmaz Çelik | - | Pürüzsüz, Parlak kaplama |
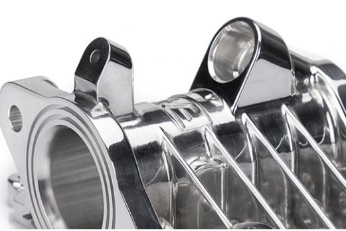 |
Polisaj | Parlatma, parçanın fiziksel olarak ovulması veya kimyasal etkileşim yoluyla pürüzsüz ve parlak bir yüzey oluşturma işlemidir. Bu işlem, önemli ölçüde speküler yansımaya sahip bir yüzey üretir, ancak bazı malzemelerde dağınık yansımayı azaltabilir. | Alüminyum, Pirinç, Paslanmaz Çelik, Çelik | - | Parlak |
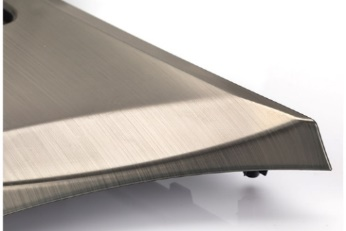 |
Fırçalama | Fırçalama, genellikle estetik amaçlarla bir malzemenin yüzeyinde izler çizmek için aşındırıcı bantların kullanıldığı bir yüzey işleme işlemidir. | ABS, Alüminyum, Pirinç, Paslanmaz Çelik, Çelik | - | Saten |
Döküm Döküm in Otomotiv Endüstrisi
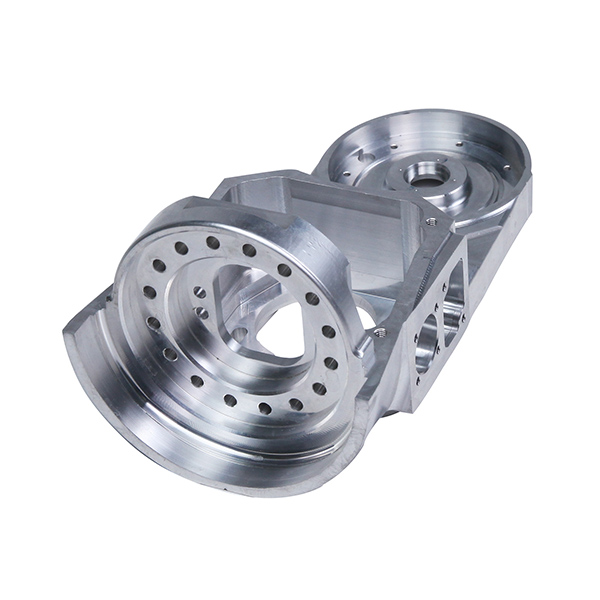
Döküm yöntemi, özellikle şanzıman gövdeleri ve motor braketleri gibi alüminyum parçalar için otomotiv sektöründe yaygın olarak kullanılmaktadır. Magnezyum döküm, koltuk iskeletleri ve panelleri için iyi sonuç verirken, çinko döküm yakıt ve fren parçaları için uygundur.
Havacılık ve Uzay Sanayinde Kalıp Dökümü
Havacılık ve uzay endüstrisi, yüksek kaliteli ve hafif parçalar üretmek için döküm yöntemine bağımlıdır. Üreticiler, maliyet etkinliği ve sektörün titiz standartlarını karşılayabilme özelliği nedeniyle bu yöntemi tercih etmektedir.
Tıp Sektöründe Kalıp Dökümü
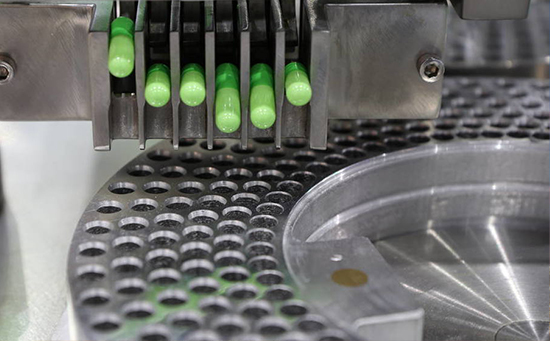
Kalıp döküm, tıp endüstrisinde hayati bir rol oynar. Hafif, yüksek kaliteli ve sıkı standartlara uygun parçaların üretimini sağlar; bu da onu kritik bileşenler için tercih edilen yöntem haline getirir.
Enerji Sektöründe Kalıp Dökümü
Döküm, enerji sektöründe yakıt hücreleri, ısı eşanjörleri ve yenilenebilir enerji sistemleri gibi uygulamalar için dayanıklı, yüksek hassasiyetli parçalar üretmede kullanılan önemli bir tekniktir. Verimlilik ve maliyet etkinliği ihtiyacını karşıladığı için popülerdir.
Doğru Döküm Üreticisini Nasıl Seçersiniz?
Döküm üreticisi seçmek sadece fiyatla ilgili değil; ürününüz için doğru ortağı bulmakla ilgili. İşte doğru seçimi nasıl yapacağınız:
1. Neye İhtiyacınız Olduğunu Bilin
Öncelikle projenizin ihtiyaçlarını net bir şekilde belirleyin. Bu, parça özelliklerini, sipariş miktarını, kalite standartlarını, yüzey işlemini ve teslimat zaman çizelgesini içerir. Net bir plana sahip olmak, tedarikçilerle daha iyi iletişim kurmanıza ve beklentilerinizi karşılayıp karşılayamayacaklarını değerlendirmenize yardımcı olacaktır.
2. Arka Planlarını Kontrol Edin
Kalıp döküm konusunda kanıtlanmış deneyime sahip üreticileri arayın. Özellikle projenizle ilgili malzemelerle çalışma konusundaki geçmiş performanslarını inceleyin. Hangi sektörlere hizmet verdiklerini ve benzer karmaşık parçalar üretip üretmediklerini kontrol etmek de faydalı olacaktır.
3. Nelerle başa çıkabileceklerine bakın.
Üreticinin ekipmanını ve üretim kapasitesini inceleyin. Bu, makine boyutunu, mevcut takımları ve CNC işleme, yüzey işleme ve montaj gibi ikincil süreçlere verilen desteği içerir. Tesislerinin üretim ölçeğinize ve teknik ihtiyaçlarınıza uygun olduğundan emin olun.
4. Kalite Hakkında Bilgi Alın
Kalite kontrol sistemleri hakkında bilgi alın. ISO sertifikaları gibi tanınmış standartlara uyan şirketleri arayın. Ayrıca, denetim rutinlerini, test prosedürlerini ve ürün kalitesini her aşamada nasıl sağladıklarını kontrol edin.
5. Mühendislik Yardımı Alın
Üreticinin tasarım ve mühendislik aşamalarında size destek olup olamayacağına bakın. Yetenekli bir ortak, üretilebilirliği artırmak, maliyetleri düşürmek ve en iyi malzeme ve süreçleri seçmek için önerilerde bulunabilir.
6. Konuşmak, Sık Sık
İyi iletişim çok önemlidir. Proje boyunca güncellemeler sağlamaya istekli, geri bildirimlere açık ve hızlı yanıt veren bir üretici seçin. İş birliğine dayalı bir yaklaşım, gecikmeleri ve yanlış anlaşmaları önlemeye yardımcı olur.
Son Düşüncelerimiz
Dayanıklı ve detaylı metal parçaların seri üretimi için döküm akıllı bir tercihtir. CNC işleme ile desteklendiğinde ise son derece hassas ve çok yönlü bir üretim çözümü haline gelir.
Başlıca başarı faktörleri arasında akıllı malzeme seçimi, verimli kalıp tasarımı ve uygun yüzey işleme yer almaktadır. Sürecin her adımını iyi anlamak, daha iyi kararlar almanıza ve hem maliyeti hem de performansı optimize etmenize yardımcı olur.
NOBLE, projenize özel, güvenilir döküm çözümleri sunmak için gereken uzmanlığı ve yetenekleri bir araya getiriyor.
Başlamaya hazır mısınız? Bizimle iletişime geçin, size yardımcı olmak için buradayız!
SSS
1. Kalıp döküm, kum dökümden neden daha iyidir?
Döküm yöntemi, özellikle yüksek hacimli üretimde, üstün hassasiyeti, hızı ve yüzey kalitesi nedeniyle belirli uygulamalar için kum döküm yöntemine göre genellikle daha iyi kabul edilir.
2. Döküm ve kalıp dökümü arasındaki fark nedir?
Döküm, erimiş malzemenin istenen şekle katılaşması için bir kalıba döküldüğü genel bir üretim sürecidir; kalıp dökümü ise yüksek hassasiyetli, yüksek hacimli parçalar üretmek için erimiş metali yüksek basınç kullanarak yeniden kullanılabilir bir metal kalıba (kalıp) zorlayan özel bir döküm türüdür.
3. Kalıp dökümü kalıcı bir kalıp mıdır?
Evet, döküm yöntemi kalıcı bir kalıp kullanır ; çünkü erimiş metalin yüksek basınç altında tekrar kullanılabilir çelik kalıplara enjekte edilmesini içerir ve bu da karmaşık ve hassas metal parçaların tutarlı, yüksek hacimli üretimini sağlar.
4. Kalıp döküm yöntemi maliyet açısından verimli midir?
Döküm yöntemi, yüksek başlangıç kalıp maliyetine rağmen, düşük birim maliyetleri, hızlı çevrim süreleri, minimum malzeme israfı ve mükemmel tekrarlanabilirlik sunduğu için yüksek hacimli üretimde maliyet açısından verimlidir.
5. Kalıp döküm yöntemi çevre için iyi midir?
Doğru şekilde yönetildiğinde döküm, verimli metal kullanımına, malzemelerin (özellikle alüminyum ve çinkonun) yüksek oranda geri dönüştürülebilirliğine ve minimum atık oluşumuna olanak sağladığı için çevre dostu olabilir; ancak çevresel etkisini azaltmak için önemli miktarda enerji girdisi ve emisyonların ve atık ısının doğru şekilde yönetilmesini gerektirir.






