
Döküm İşlemine Genel Bakış
Kalıp döküm , motor bloklarından kapı kollarına kadar büyük ve küçük parçalar için hızlı, hassas ve tekrarlanabilir bir metal üretim tekniğidir. Kalıp döküm parçaları üstün yüzey kalitesine sahiptir ve çeşitli demir dışı metaller kullanılabilir.
Yüksek başlangıç maliyetleri nedeniyle döküm genellikle yüksek hacimli üretimde kullanılır. Bu durumda, üretim ölçeği, makine ve kalıp maliyetlerinin yüksekliğini telafi eder. Aşağıda, NOBLE'ın müşterilerine özel döküm seçenekleri sunulmaktadır.
Bu makale, metal dökümünü ayrıntılı olarak inceliyor; tanımını, türlerini, uygun malzemeleri, yüzey parlatmasını, uygulamalarını ve en iyi döküm hizmetini nasıl seçeceğinizi açıklıyor.
Kalıp Döküm Nedir?
Döküm, boyut açısından son derece doğru ve hassas metal ürünler elde etmeyi sağlayan bir üretim tekniğidir. Plastik üretiminde kullanılan enjeksiyon kalıplama yöntemine benzer. Genellikle magnezyum, çinko veya alüminyum gibi demir dışı metallerin alaşımı olan erimiş metalin, tekrar kullanılabilir bir çelik kalıba yoğun basınç altında pompalanmasını içerir. 0.7 ila 700 MPa arasında değişen basınçlar altında, erimiş metal kalıba itilir ve metal döküm haline gelir. Kalıplar, bitmiş ürünleri istenen şekle getirmek için yapılır.
Kalıp dökümünde, birbirine kenetlenen "kapak kalıbı" ve "çıkarma kalıbı" olmak üzere iki yarıdan oluşan bir kalıp kullanılır. Kalıp, enjeksiyondan önce ayırıcı madde ile kaplanır. Erimiş metal, hidrolik veya mekanik bir pres kullanılarak kalıp boşluğuna itilir. Metal soğuduktan sonra, iki yarı ayrılır ve katılaşmış parça (döküm) dışarı atılır. Dökümler, kalıbın şeklini ve yüzey kalitesini yüksek hassasiyetle korur ve minimum işlem sonrası gerektirir. Kalıp dökümü, mükemmel yüzey kalitesine sahip karmaşık parçalar üretir ve otomobil gövdeleri, elektrikli bileşenler ve oyuncaklar için kullanılır. Bu işlem, sac metal presleme, dövme ve diğer döküm teknikleriyle birleştirilebilir.
Basınçlı Döküm Nasıl Çalışır??
Döküm, çok hassas ve detaylı metal parçalar üreten bir imalat tekniğidir. Genellikle magnezyum, çinko veya alüminyum gibi erimiş metalin yoğun basınç altında bir kalıp veya döküm boşluğuna pompalanmasını içerir. Erimiş metal, kalıp içinde hızla katılaştıktan ve kalıbın şeklini aldıktan sonra bitmiş bir ürün olarak dışarı atılır. İşte adımlar:

1. Kalıp Hazırlama
Üretim sürecinin ilk adımı, kapak kalıbı ve fırlatma kalıbı olmak üzere ikiye ayrılan kalıbın hazırlanmasıdır. Genellikle sertleştirilmiş çelikten yapılan bu kalıplar, nihai ürüne doğru şekli vermek amacıyla kullanılır.
2. Kalıp Sıkıştırma
Kalıbın iki yarısı birbirine kenetlenerek, enjeksiyon sırasında oluşan yüksek basınca dayanabilen kapalı bir kalıp boşluğu oluşturulur.
3. Enjeksiyon
Hazırlık aşamasından sonra, erimiş metal bir fırından aşağı doğru bir döküm kanalı aracılığıyla kalıba dökülür. Bu işlem manuel olarak veya otomatik bir kepçe kullanılarak yapılabilir, ancak metalin hareket ettirilmesi için yerçekimi kullanılır. Ek kuvvet veya basınç uygulanmaz. Sıvı metal, kalıba dikey bir konumdan yerleştirilir ve yerçekiminin doğal çekimi nedeniyle dökümün içine doğru akar. Yüksek basınçlardan kaçınılarak türbülans azaltılır ve bu da gözenekliliğin önlenmesine yardımcı olur. Ayrıca daha pürüzsüz bileşenlerin ve parçaların üretilmesine yol açar.
4. Soğutma ve Katılaştırma
Erimiş metal, kalıp boşluğunu doldurduktan sonra daha soğuk kalıp yüzeyleriyle temas ettiğinde hızla soğur ve katılaşır. Katılaşma süreci hızlanır ve kalıp içindeki soğutma kanalları sayesinde ısı dağılımı kolaylaşır.
5. Fırlatma
Döküm işlemi yerçekimi kalıp döküm makinesinde tamamlandıktan sonra, dökümün soğuması için yeterli süre verilir. Bundan sonra, kalıp yarıları gevşetilir ve açılır, döküm parçaları dikkatlice çıkarılır. Bunlar elle çıkarılabilir veya bazı durumlarda dökümü makineden güvenli bir şekilde dışarı itmek için ejektör pimleri kullanılır.
6. Kırpma ve Bitirme
Bir parça kalıptan çıkarıldıktan sonra, ayırma çizgisi boyunca çapak olarak bilinen fazla malzeme kalabilir. Bu çapağı gidermek için parça, manuel olarak veya otomatik ekipmanla gerçekleştirilebilen bir kesme işleminden geçer. İstenilen nihai ürünü elde etmek için işleme, parlatma veya yüzey işlemleri gibi ek son işlem süreçleri uygulanabilir.

Döküm Yönteminin Avantajları ve Dezavantajları
Dökümün avantajları
1. Düşük Maliyet:
Döküm yöntemiyle üretilen parçalar, büyük miktarlarda tutarlı kalite sunar ve nispeten daha ucuzdur. Kısmen veya tamamen otomatikleştirilmiş süreçler, işçilik giderlerini düşürür.
2. Yüksek Verimlilik
Erimiş metal, kalıp boşluğunu doldurduktan sonra daha soğuk kalıp yüzeyleriyle temas ettiğinde hızla soğur ve katılaşır. Katılaşma süreci, kalıbın içindeki soğutma kanalları sayesinde hızlanır ve ısı dağılımı kolaylaşır.
3. Karmaşık Şekiller ve İnce Duvarlar
Döküm yöntemi, karmaşık şekillere ve 25 gramdan 25 kilograma kadar değişen ağırlıklara sahip parçalar üretebilir. Bu parçaların diğer üretim yöntemleriyle üretilmesi zor veya maliyetli olabilir. Ayrıca, mukavemeti korurken ağırlığı azaltan, 0.38 mm kadar ince duvarlı parçalar da üretebilir.
4. Boyutsal Doğruluk ve Tutarlılık
Döküm yöntemi, mükemmel boyutsal doğruluk ve tekrarlanabilirlik sunar. İyi yapılmış kalıplar sayesinde sıkı toleranslar ve tutarlı parça boyutları sağlanır. Bu nedenle döküm, sürekli ve hassas parçalar gerektiren uygulamalar için uygundur.
5. İyi Yüzey İşlemesi
Kalıp döküm yöntemiyle pürüzsüz yüzeylere, ince detaylara ve -0.8–3.2 μm Ra yüzey kalitesine sahip parçalar üretilir. Kalıp, istenen yüzey dokusunu oluşturacak şekilde tasarlanabilir, böylece ek yüzey işleme işlemlerine olan ihtiyaç azalır.
6. Malzeme Çok Yönlülüğü
Pirinç, çinko, magnezyum ve alüminyum gibi birçok malzeme dökümde kullanılabilir. Her malzemenin korozyona dayanıklılık, hafiflik veya yüksek mukavemet gibi kendine özgü özellikleri vardır; bu da belirli bir uygulamanın gereksinimlerine göre malzeme seçmeyi mümkün kılar.

Dökümün Dezavantajları
Yüksek İlk Kalıplama Maliyetleri:
Döküm yöntemi, karmaşık ve hassas bir şekilde tasarlanmış kalıpların oluşturulmasını gerektirir ve bu da maliyetli olabilir. Özellikle prototip veya küçük ölçekli üretimde, kalıp masrafları önemli bir engel teşkil edebilir.
Sınırlı Boyut ve Ağırlık Aralığı:
Genel olarak, döküm yöntemi küçük ve orta boyutlu parçalar için uygundur. Döküm makinelerinin boyut ve kapasite kısıtlamaları, büyük ve ağır parçalar için diğer üretim tekniklerinin kullanılmasını gerektirebilir.
Gözeneklilik ve Büzülme:
Döküm işleminde sıvı metalin hızlı soğuması ve katılaşması, üründe gözeneklilik veya büzülme kusurlarına yol açabilir. Bu kusurlar, dökümün mekanik özelliklerini ve yapısal bütünlüğünü tehlikeye atabilir. Bu sorunları azaltmak için uygun tasarım hususları ve süreç yönetimi gereklidir.
Tasarım Sınırlamaları:
Dökümün doğasında var olan özellikler, belirli tasarım kısıtlamaları gerektirir. Örneğin, homojen dolum ve katılaşmayı teşvik etmek için parçaların duvar kalınlıkları eşit olmalıdır. Alt kesimler ve karmaşık iç elemanlar da daha fazla tasarım düşüncesi veya döküm sonrası işlemler gerektirebilir.
Döküm yöntemi, sayısız avantajı nedeniyle yaygın olarak kullanılan bir üretim süreci olmaya devam etmektedir. Üreticiler, döküm yönteminin üretim ihtiyaçları için uygun bir seçim olup olmadığını belirlemek için ürünlerinin özel gereksinimlerini dikkatlice değerlendirirler.
Döküm İşlemlerinin Uygulamaları
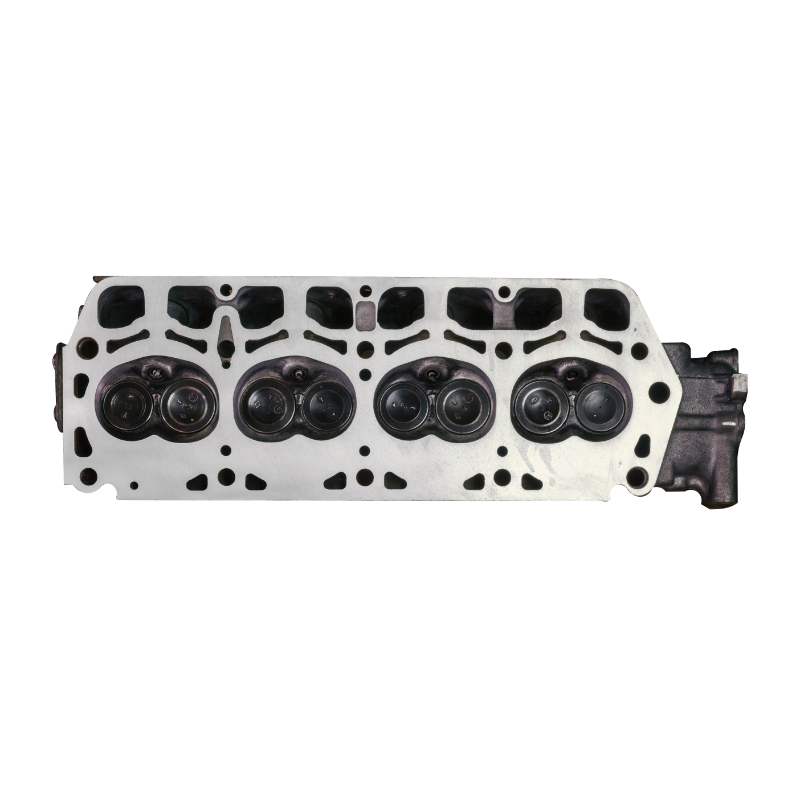
Motor parçaları ve elektronik muhafazaları, güçlü ve uyarlanabilir kalıp döküm yöntemi kullanılarak üretilebilir. Kalıp dökümün geniş üretim alanı, malzeme çeşitliliği ve karmaşık, tekrarlanabilir, ince duvarlı parçalar üretme kapasitesi, birçok avantajından sadece birkaçıdır.
1. Otomotiv Sektöründe Kalıp Dökümü
Alüminyum döküm, şanzıman gövdeleri, motor braketleri ve hidrolik silindirler gibi hafif parçalar üretebildiği için otomotiv sektöründe yaygın olarak kullanılmaktadır. Magnezyum döküm paneller ve koltuk iskeletleri için kullanışlıyken, çinko döküm yakıt, fren ve hidrolik direksiyon bileşenleri için uygundur.

2. Havacılık ve Uzay Sanayinde Kalıp Dökümü
Kalıp döküm, havacılık sektörü için hayati öneme sahiptir çünkü karmaşık, hafif ve üstün kaliteli parçalar üretir. Havacılık üreticileri, maliyet etkinliği ve sektörün katı standartlarını karşılama kapasitesi nedeniyle bu üretim tekniğini tercih etmektedir.
3. Tıp Sektöründe Kalıp Dökümü
Kalıp döküm, havacılık ve tıp sektörlerinde önemlidir. Hafif, yüksek kaliteli ve katı endüstri standartlarını karşılayan parçalar üretir. Bu teknik, hayati öneme sahip bileşenlerin üretiminde tercih edilir.
4. Enerji Sektöründe Kalıp Dökümü
Döküm yöntemi , ısı eşanjörleri, yakıt hücreleri, elektrikli bileşenler, yenilenebilir enerji sistemleri ve enerji depolama sistemleri gibi uygulamalar için hassas, uzun ömürlü ve yüksek kaliteli parçaların üretilmesini mümkün kıldığı için enerji sektörü için önemlidir. Bu süreç, performans, verimlilik ve maliyet etkinliği açısından endüstri taleplerini karşılayabildiği için enerji sektöründe faydalı bir üretim yöntemidir.
Kalıp döküm parçaları nasıl üretilir?
Döküm işleminin türleri
Sıcak Hazneli Kalıp Döküm Prosesi (Sıcak Döküm)
Sıcak kalıp veya kaz boynu döküm yöntemi, sıcak hazne tekniğinin diğer adıdır. Bu yöntem, daldırma piston tertibatına kimyasal olarak zarar vermeyecek düşük erime noktalı metaller için kullanılır. Enjeksiyon mekanizmasının pistonu ve haznesi, bir metal fırınının erimiş metal banyosuna daldırılır (aşağıdaki resme bakınız). Piston, kalıplar kapalıyken geri çekilir, hazne ağzını açar ve erimiş metalin hazneye girmesini sağlar. Daha sonra, piston ağzı kapatır ve erimiş metali nozul ve kaz boynu yoluyla kalıp boşluğuna iter. Erimiş metal, katılaşana kadar kalıp boşluğunun içinde basınç altında tutulur. Sıcak hazne işlemindeki artan basınç, soğuk hazne tekniğine göre önemli ölçüde daha yüksek bir üretim hızı sağlar. Sıcak hazne dökümü, kalay ve çinko dahil olmak üzere daha düşük erime noktalarına sahip alaşımlar ve metallerle etkili bir şekilde çalışır.

Soğuk Hazneli Kalıp Döküm İşlemi
Soğuk hazneli döküm işlemi, sıcak hazneli döküm işlemine oldukça benzerdir. Bu işlemde, erimiş metal, kalıba itilmeden önce enjeksiyon silindirinin enjeksiyon kovanına veya hazne kısmına dökülür. Kovan ısıtılmadığı için bu işleme soğuk hazneli işlem denir. Metal fırını kendi kendine yeten bir yapıya sahip olduğundan korozyon sorunları ortadan kalkar. Soğuk hazneli işlem, erimiş malzemenin fırından döküm deliğinden enjeksiyon haznesine aktarılmasıyla başlar. Hidrolik bir piston, soğuk hazne girişini kapatır ve metali basınç altında kalıp boşluğuna iter.
Basınç aralığı 30 MPa ile 150 MPa arasındadır. Bu işlem, üretim verimliliğinden ziyade makine korozyonunu en aza indirmeye odaklanacak şekilde tasarlanmıştır. Erimiş metal, enjeksiyon sistemine otomatik veya manuel olarak alınır; bu da enjeksiyon mekanizmasının erimiş metal banyosuna daldırılması ihtiyacını ortadan kaldırır. Sıcak hazneli döküm daldırma tasarımlarının çok aşındırıcı olduğu uygulamalar için soğuk hazneli işlem iyi bir alternatiftir. Bu işlem, alüminyum ve alüminyum alaşımları gibi yüksek erime sıcaklıklarına sahip metallerin dökümü için uygundur.

Basınçlı Kalıp Döküm İşlemi:
Basınçlı döküm, büyük miktarlarda nihai şekilli, sıkı toleranslı metal parçalar üretmek için hızlı, güvenilir ve uygun fiyatlı bir üretim yöntemidir. Esasen, basınçlı döküm işlemi sırasında erimiş metal alaşımı yüksek basınç altında çelik bir kalıba (veya alete) enjekte edilir. Bu, milisaniyeler ila birkaç saniye içinde nihai şekilli bir parça oluşturarak hızla katılaşır. Bundan sonra, otomatik olarak çıkarılır.
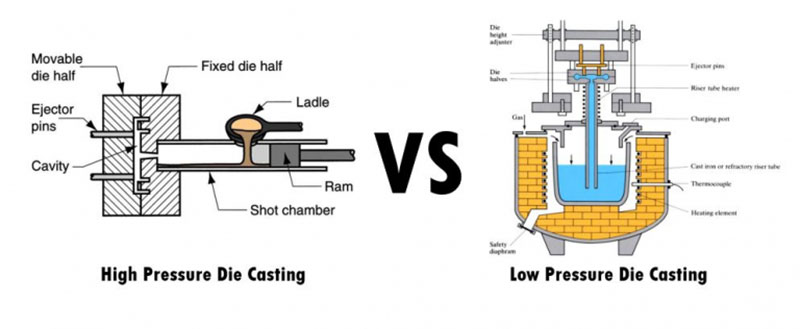
1. Yüksek Basınçlı Kalıp Döküm:
Yüksek basınçlı döküm (HPDC), çok çeşitli ürün şekilleri üretebilen son derece verimli bir üretim sürecidir. Bu süreçte, metal bir kalıp yüksek basınç ve hızda sıvı metal ile doldurulur. Temel düzenek, çalışma tezgahı üstlerine yerleştirildiğinde kalıp parçalarını yerinde tutan iki dikey basınç plakasından oluşur. Basınç plakalarından biri sabittir, diğeri ise hareketlidir ve kalıbın açılıp kapanmasına yardımcı olur. Kalıp boşluğunu doldurmak için, önceden belirlenmiş miktarda metal, daha sonra bir piston kullanılarak hidrolik olarak hareket ettirilen püskürtme manşonuna eklenir. Metal katılaştıktan sonra, döküm kalıptan çıkarılır.

2. Düşük Basınçlı Kalıp Döküm:
Düşük basınçlı dökümün ideal uygulama alanı, dönme eksenine sahip simetrik alüminyum parçalardır. Örneğin, araç tekerlekleri sıklıkla düşük basınçlı döküm yöntemiyle üretilir. Bu işlemde, erimiş metal banyosunun dikey olarak üzerinde konumlandırılan kalıbı bağlamak için bir yükseltici boru kullanılır. Oda, tipik olarak 20 ila 100 kPa arasında bir basınca ulaştığında metal yukarı doğru çekilir ve kalıba girer. Bu tür düşük basınçlı alüminyum döküm işleminde besleyicilerin ortadan kaldırılmasıyla yüksek döküm verimi elde edilir.
3. Vakumlu Kalıp Döküm İşlemi:
Vakum döküm ve soğuk oda teknikleri birbirine en yakın tekniklerdir. Erimiş metal kalıp boşluğuna girmeden önce, sıkışmış hava ve gazlar bir vakum kaynağıyla uzaklaştırılır. Bu, gözenekliliği azaltan, mukavemeti artıran ve döküm sonrası ısıl işlemlerin uygulanmasını kolaylaştıran nispeten yeni bir döküm tekniğidir. Bu tür dökümün, gelişmiş mekanik özellikler, gelişmiş yüzey düzgünlüğü, artırılmış boyutsal kararlılık, kısaltılmış çevrim süreleri ve sıkışmış gazlardan kaynaklanan kusurların azalması gibi çeşitli avantajları vardır. Parçalara ısıl işlem uygulanması mümkündür.

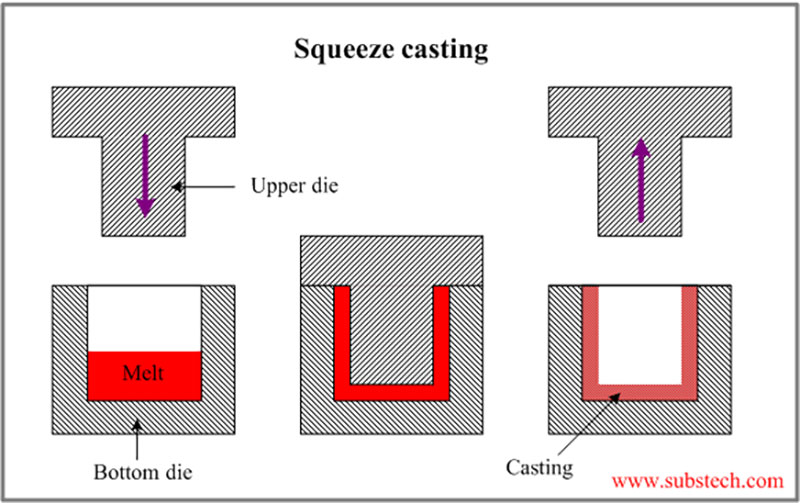
4. Sıkıştırmalı Kalıp Döküm İşlemi:
Düşük akışlı metaller ve alaşımlar dökülebilir ve sıkıştırmalı döküm, pratik bir yöntem olarak geliştirilmiştir. Ayrıca sıvı metal dövme olarak da bilinir.
Bu işlem, açık bir kalıbı metal ile doldurup ardından sıkıca bastırarak erimiş metali kalıplanmış ürünün içindeki bir çukura zorla itmeyi sağlar. Sıkıştırmalı döküm inanılmaz derecede yoğun bir sonuç verir ve daha sonraki ısıl işlemle iyi sonuç verir. Bu işlem ayrıca, elyaf takviyeli yapının erimiş alüminyum ile doldurulduğu takviyeli metal matris kompozitlerinin oluşturulmasında da uygulanır.
5. Yerçekimi kalıp döküm işlemi:
Yerçekimi kalıp dökümü adı verilen bir üretim tekniği, karmaşık şekillere ve genellikle pürüzsüz yüzeylere sahip üstün kaliteli metal parçalar üretmek için kullanılır. Bu özel döküm tekniği, genel kalıp döküm işlemlerinin bir alt kümesidir. Yerçekimi kalıp dökümünü diğer döküm tekniklerinden ayıran iki önemli özellik vardır: (1) döküm metali kalıba yalnızca yerçekimiyle girer; ve (2) yeniden kullanılabilir (veya "kalıcı") bir metal kalıp kullanılır. Genellikle dökme demir veya çelikten yapılır.

Genel Kalıp Döküm Hizmeti
Dökümde kullanılan başlıca metallerden biri alüminyumdur ve soğuk hazneli dökümde alüminyum alaşımları kullanılır. Bu alaşımlar genellikle magnezyum, bakır ve silisyumdan oluşur. Alüminyumdan yapılan döküm alaşımları, hafif olmaları ve iyi boyutsal kararlılık sağlamaları nedeniyle karmaşık, ince detaylı parçalar için uygun bir seçenektir. İyi sıcaklık direnci, elektriksel ve termal iletkenlik ve korozyon direnci, alüminyum dökümünün diğer avantajlarından bazılarıdır.
Yaygın olarak kullanılan döküm alüminyum alaşımları şunlardır:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Yoğunluk | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Erime aralığı | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
İletkenlik |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| termal
İletkenlik |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Üstün Çekme Dayanımı | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Akma dayanımı | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Sertlik | 75 milyar TL | 75 milyar TL | 75 milyar TL | 75 milyar TL | 75 milyar TL |
| Yorulma Dayanımı | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kesme Dayanımı | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Uzama | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Çinko alaşımları, dökümde kullanılan önemli bir metal türüdür. Çinko döküm, kaplama için mükemmel bir seçenektir ve darbe dayanımı ve süneklik gibi ek avantajlara sahip olması, onu üreticiler için en uygun döküm alternatifi haline getirir. Sıcak hazneli döküm makinesi kullanılarak dökülebilir ve dökülebilirliği nedeniyle kalıp aşınması daha azdır. Çinko, magnezyum ve alüminyumdan daha ağır olduğu için genellikle bakır, magnezyum ve alüminyum ile birleştirilir.
Yaygın döküm çinko alaşımları şunlardır:
| Alaşım Sınıfı | zamak 2 | zamak 3 | zamak 5 | zamak 7 | ZA-8 |
| Yoğunluk (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Erime Noktası (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Isıl İletkenlik (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Isıl Genleşme Katsayısı (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Elektriksel İletkenlik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Ana Kimyasal Bileşimi | %3.5-4.3 Al %0.02-0.05 Mg %0.035-0.06 Cu |
%3.5-4.3 Al %0.03Mg %0.03 Cu |
%3.5-4.3 Al %0.035Mg %0.035 Cu |
%3.5-4.3 Al %0.03-0.06 Mg %0.03-0.06 Cu |
%3.5-4.3 Al %0.05-0.5 Mg %0.005-0.03 Cu %0.005-0.03 Ni 0.005-0.03% Fe |
| Çekme Dayanımı (MPa) | 295 | 255 | 310 | 345 | 380 |
| Akma Dayanımı (MPa) | 240 | 215 | 230 | 275 | 320 |
| Uzama (%) | 2 | 3 | 6 | 3 | 1 |
| Sertlik (HB) | 82 | 70 | 90 | 95 | 100 |
| Ana Farklılıklar | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha az Mg ve Cu içerir, daha büyük parçalar için uygundur. | Daha fazla Mg ve Cu içerir, karmaşık şekilli parçalar için uygundur. | Daha yüksek mukavemet ve sertliğe sahip Mg, Cu, Ni ve Fe içerir. |
| Ana Döküm Uygulamaları | Otomotiv, mobilya, ev aletleri ve mekanik parçalar | Elektrikli aletler, el aletleri, oyuncaklar | Makine, mimari ve otomotiv | Otomotiv, elektrik, donanım | Endüstriyel, otomotiv, elektrik |
Döküm Alaşımları Seçerken Dikkat Edilmesi Gerekenler
Döküm alaşımı seçimi, nihai ürünün kullanım alanına ve işlevine göre belirlenecektir.
Performans, maliyet ve üretim süreci, alaşım seçiminden doğrudan etkilenir; bu nedenle alaşım seçimi son derece önemlidir. Döküm alaşımları seçerken aşağıdaki önemli kriterleri göz önünde bulundurun:
1. Mekanik Özellikler:
Performans, maliyet ve üretim süreci, alaşım seçiminden doğrudan etkilenir; bu nedenle alaşım seçimi son derece önemlidir. Döküm alaşımları seçerken aşağıdaki önemli kriterleri göz önünde bulundurun:
2. Korozyon Direnci:
Çalışma koşullarını ve kimyasallar, nem ve sıcaklık değişimleri gibi etkenlere maruz kalmayı düşünün. Çinko ve alüminyum gibi bazı metaller korozyona karşı iyi direnç gösterirken, diğer alaşımlar ek koruyucu kaplamalara ihtiyaç duyabilir.
3. Isı İletkenliği:
Parçanın belirli bir sıcaklığı koruması veya ısıyı verimli bir şekilde dağıtması gerekip gerekmediğini değerlendirin. Bakır gibi alaşımlar, yüksek ısı iletkenlikleri nedeniyle, etkili ısı transferinin gerekli olduğu uygulamalarda faydalı olabilir.
4. İşlenebilirlik:
Eğer işleme sonrası prosedürler gerekiyorsa, alaşımın işlenebilirliğini dikkate alın. Bazı alaşımlar diğerlerine göre daha kolay işlenebilirken, bazıları daha gelişmiş ekipman veya yöntemler gerektirebilir.
5. Düşük Maliyet:
Alaşımın toplam maliyeti, malzeme maliyeti, üretim sürecinin verimliliği ve ek son işlem veya işleme ihtiyaçları dikkate alınarak hesaplanır. Her alaşımın maliyeti farklıdır ve bazıları daha karmaşık işleme yöntemleri gerektirebilir, bu da parçanın toplam maliyetini artırır.
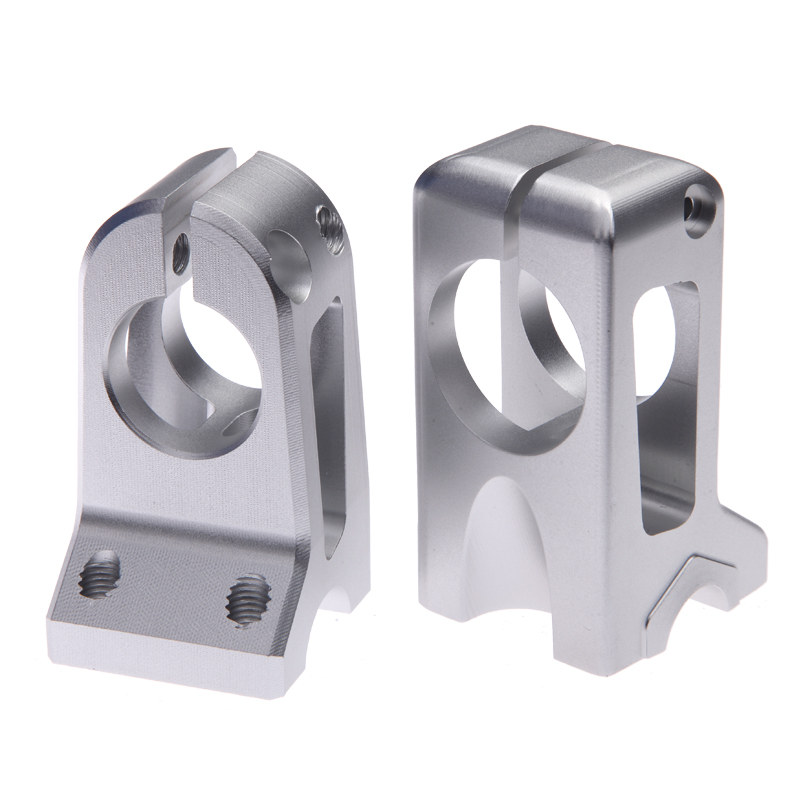
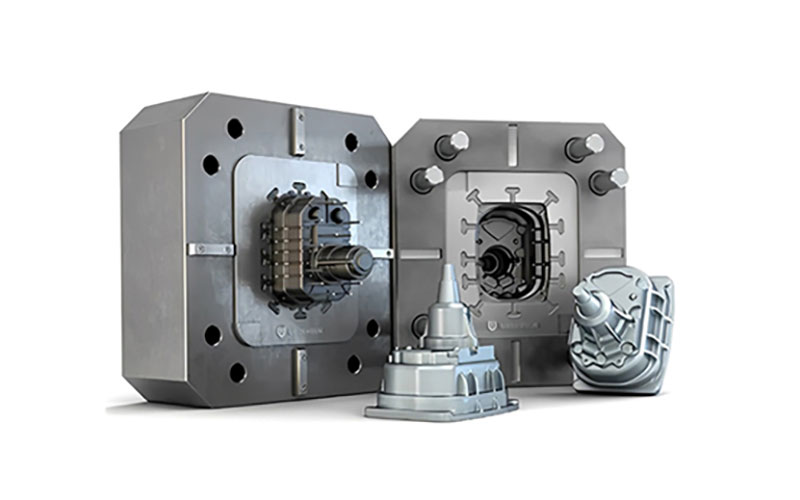
Nasıl yapılır Pres Döküm Kalıp
Bir plakaya sabitlenmiş olan kapak tarafı ve hareketli bir plakaya monte edilmiş olan fırlatma tarafı, döküm kalıbını oluşturur. Delikli ve dişli parçalar gibi daha karmaşık parçalar üretmek için, bazı kalıplar sürgüler ve çekirdekler gibi ek bileşenler içerir.
Bir döküm kalıbı, üretim döngüsü başına çok sayıda parça üretmek için, üretilen nesnenin boyutuna bağlı olarak birden fazla boşluğa sahip olabilir. Bu kalıplar ya birçok özdeş boşluğa sahip çok boşluklu kalıplar ya da farklı parçalar üretmek için farklı boşlukların bir karışımını içeren hücreli kalıplardır.
Döküm kalıplarının, iyi süneklik ve aşınma direncine ek olarak çok güçlü ve ısıya dayanıklı olması gerekir. Bu nedenle, yapıları sayesinde saatte yüzlerce döküm döngüsüne ve ömürleri boyunca iki milyona kadar döngüye dayanabilirler. Genellikle ısıl işlemden geçirilen yüksek performanslı, sertleştirilmiş takım çeliğinden üretilirler. Döküm kalıpları, son derece güçlü sıkıştırma kuvvetleriyle bile çalışabilmelidir.
Döküm kalıplarının üretim sürecinde ilk adım, döküme özgü tasarım ve simülasyon araçlarının bilgisayar destekli tasarım (CAD) ile birlikte kullanılmasıdır. Döküm kalıpları, enjeksiyon kalıplarında olduğu gibi, erimiş malzemenin kalıp boşluğuna girmesini sağlamak için giriş kanallarına, yolluklara ve besleme kanallarına ihtiyaç duyar. Ayrıca, kalıbı sabitlemek ve malzeme atılmasını kolaylaştırmak için fırlatma ve kilitleme pimlerinin de eklenmesi gereklidir. Dijital kalıp tasarımı ile sıkı toleranslar ve karmaşık şekiller üretilebilir. CNC işleme, döküm kalıplarının üretiminde yaygın olarak kullanılır. Tipik olarak, döküm kalıbı üretimi, kalıp şeklinin kaba işlenmesiyle başlar, ardından metal kalıbın ısıl işlemi ve son olarak da son işlem aşaması gelir. Prototip seviyesindeki kalıplar , CNC işleme veya Seçici Lazer Sinterleme (SLS) gibi diğer işlemler kullanılarak hızlı takım üretimi ile de üretilebilir.
Pres döküm malzemeleri
Alüminyum, çinko, magnezyum, kurşun ve bakır gibi düşük erime sıcaklığına sahip metaller, dökümde yaygın olarak kullanılır. Bununla birlikte, bazı demirli ve nadir metaller de kullanılabilir. Yaygın olarak kullanılan bazı malzemeler şunlardır:
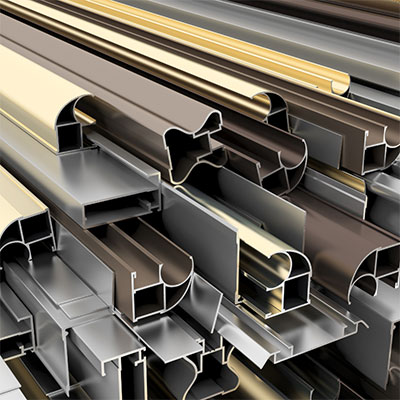
1. Alüminyum
Alüminyum döküm, hafif yapı, yüksek mukavemet-ağırlık oranı, mükemmel işlenebilirlik, ısı iletkenliği, korozyon direnci, tasarım esnekliği, maliyet verimliliği ve geri dönüştürülebilirlik gibi birçok avantaj sunmaktadır. Bu özellikler, alüminyumu çeşitli uygulamalar için popüler bir seçim haline getirir ve döküm işlemlerinde yaygın kullanımına katkıda bulunur.
2. Magnezyum
Magnezyumun hafifliği, yüksek mukavemet-ağırlık oranı, mükemmel işlenebilirliği, ısı dağıtım özellikleri, boyutsal kararlılığı, EMI/RF koruma yetenekleri ve geri dönüştürülebilirliği, onu döküm için değerli bir malzeme haline getiriyor. Bu benzersiz özellik kombinasyonu, otomotiv, havacılık, elektronik ve tüketim malları gibi sektörlerde hafif ve yüksek performanslı bileşenler için fırsatlar yaratıyor.
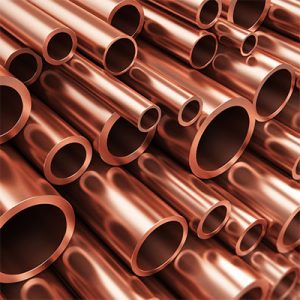
3. Bakır
Geleneksel döküm işlemlerinde, yüksek erime noktası ve zorlu özellikleri nedeniyle bakır kullanımından genellikle kaçınılır. Bununla birlikte, bakır alaşımlı döküm adı verilen özel bir yöntem, bakır bazlı alaşımların dökümü için tasarlanmıştır. Bu özel teknik, mükemmel korozyon direnci ve mukavemet sunan yüksek kaliteli bakır bazlı bileşenler üretir. Yaygın olarak kullanılmasa da, bakır alaşımlı döküm, bakır bazlı alaşımların benzersiz özelliklerine ve gereksinimlerine göre uyarlanmıştır ve bu da onları çeşitli endüstriler ve uygulamalar için uygun hale getirir.

4. çinko
Çinko döküm, mükemmel dökülebilirlik, yüksek mukavemet, korozyon direnci, tasarım esnekliği, yüksek üretim verimliliği ve geri dönüştürülebilirlik gibi birçok avantaj sunar. Bu özellikler, çinkoyu özellikle karmaşık şekiller, hassasiyet ve uygun maliyetli üretim gerektiren çok çeşitli uygulamalar için popüler bir tercih haline getirir. Otomotiv, elektronik, telekomünikasyon, tüketim malları ve daha fazlasını içerir. Çinko döküm bileşenlerinin yaygın örnekleri arasında otomotiv parçaları, elektrik konektörleri, kapı kolları, menteşeler, musluklar ve çeşitli ev aletleri bulunur.
Döküm Döküm Son İşlem Seçenekleri
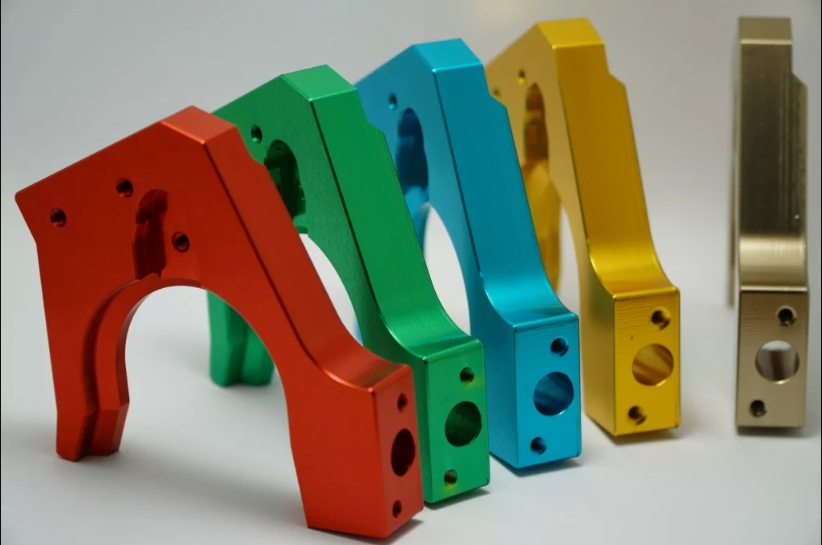
NOBLE, çeşitli yüzey işlemleri sunarak ürünlerinizin yüzey kalitesini iyileştirmenize yardımcı olabilir. Özelleştirilmiş parçalarınızdaki yüzey işlemleri, görünümlerini, yüzey sertliğini ve pürüzlülüğünü, kimyasal ve korozyon direncini vb. iyileştirmeyi amaçlar. Ayrıca, canlı takımlarla kesilen alanlardaki görünür takım izlerinin gizlenmesine de yardımcı olurlar. İşte en iyi seçeneklerinizden bazıları.
| İsim | Açıklama | Malzemeler | Renk | Doku | |
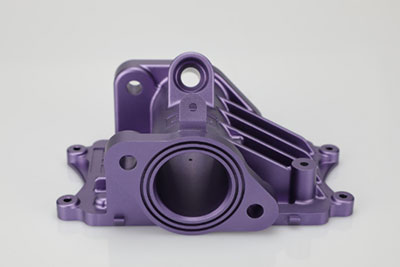 |
Eloksal | Eloksal kaplama, korozyon direncini artırır, aşınma direncini ve sertliği iyileştirir ve metal yüzeyini korur. Mekanik parçalar, uçaklar, otomobil parçaları, hassas aletler vb. alanlarda yaygın olarak kullanılır. | Alüminyum | Açık, siyah, gri, kırmızı, mavi, altın. | Pürüzsüz, mat kaplama |
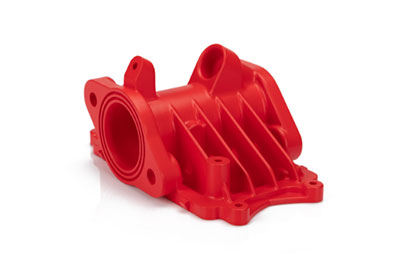 |
Toz kaplama | Toz boya, akışkan, kuru bir toz halinde uygulanan bir kaplama türüdür. Buharlaşan bir çözücü yoluyla uygulanan geleneksel sıvı boyanın aksine, toz boya genellikle elektrostatik olarak uygulanır ve daha sonra ısı veya ultraviyole ışık altında kürlenir. | Alüminyum, Paslanmaz Çelik, Çelik | Siyah, herhangi bir RAL kodu veya Pantone numarası | Parlak veya yarı parlak |
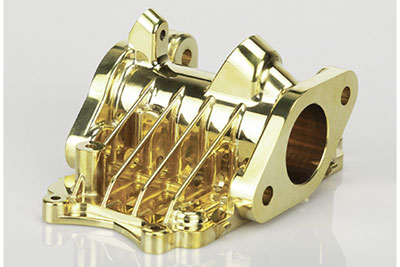 |
Elektroliz | Elektrokaplama, işlevsel, dekoratif veya korozyon önleyici amaçlarla yapılabilir. Otomotiv sektörü de dahil olmak üzere birçok endüstri bu işlemi kullanmaktadır; otomotiv sektöründe çelik otomobil parçalarının krom kaplanması yaygın bir uygulamadır. | Alüminyum, çelik, Paslanmaz Çelik | - | Pürüzsüz, Parlak kaplama |
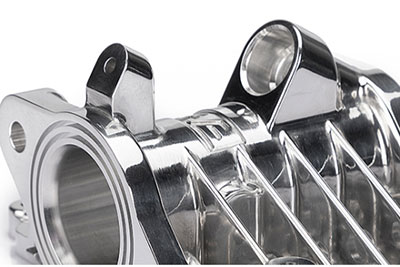 |
Polisaj | Parlatma, parçanın fiziksel olarak ovulması veya kimyasal etkileşim yoluyla pürüzsüz ve parlak bir yüzey oluşturma işlemidir. Bu işlem, önemli ölçüde speküler yansımaya sahip bir yüzey üretir, ancak bazı malzemelerde dağınık yansımayı azaltabilir. | Alüminyum, Pirinç, Paslanmaz Çelik, Çelik | - | Parlak |
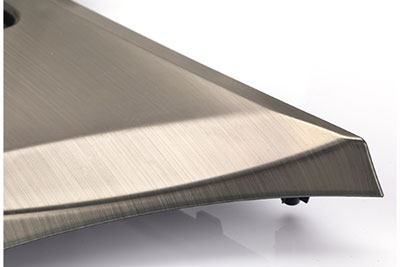 |
Fırçalama | Fırçalama, genellikle estetik amaçlarla bir malzemenin yüzeyinde izler çizmek için aşındırıcı bantların kullanıldığı bir yüzey işleme işlemidir. | ABS, Alüminyum, Pirinç, Paslanmaz Çelik, Çelik | - | Saten |
Bir strateji seçmek için Basınçlı Döküm Üreticisi
Bir döküm üreticisi seçerken, başarılı bir ortaklık ve yüksek kaliteli üretim sağlamak için çeşitli faktörleri göz önünde bulundurmak şarttır. İşte doğru döküm üreticisini seçmenize yardımcı olacak bir strateji:
1. Gereksinimlerinizi tanımlayın:
İstenen parça özellikleri, miktarlar, kalite standartları, yüzey işlemi ve teslimat zaman çizelgesi de dahil olmak üzere proje gereksinimlerinizi net bir şekilde tanımlayın . Bu, potansiyel üreticilerle etkili bir şekilde iletişim kurmanıza ve yeteneklerini değerlendirmenize yardımcı olacaktır.
2. Deneyim ve Uzmanlık:
Döküm konusunda geniş deneyime ve yüksek kaliteli ürünler üretme konusunda sağlam bir geçmişe sahip üreticileri arayın. Projenizle ilgili belirli metaller ve malzemelerle çalışma deneyimlerini inceleyin. Çalıştıkları sektörleri ve başarıyla ürettikleri karmaşık parçaları düşünün.
3. Üretim Yetenekleri:
Üreticinin üretim kapasitesini değerlendirin; döküm makinelerinin boyutunu ve kapasitesini, mevcut takım seçeneklerini ve işleme, son işlem ve montaj gibi ikincil işlemleri göz önünde bulundurun. Ekipmanlarının ve tesislerinin projenizin gereksinimlerini ve hacim taleplerini karşılayabildiğinden emin olun.
4. Kalite Kontrol Önlemleri:
Üreticinin kalite kontrol süreçleri ve sertifikaları hakkında bilgi edinin. ISO sertifikaları gibi sağlam kalite yönetim sistemleri uygulamış üreticileri arayın. Muayene yöntemleri, test prosedürleri ve sektör standartlarına uyumları hakkında bilgi alın.
5. Tasarım ve Mühendislik Desteği:
Üreticinin tasarım ve mühendislik desteği sunup sunmadığını göz önünde bulundurun. Yetenekli üreticiler, tasarım aşamasında değerli girdiler sağlayarak parçanın üretilebilirliğini, maliyet etkinliğini ve performansını optimize etmeye yardımcı olabilirler. Uzmanlıkları ayrıca malzeme seçimi ve süreç optimizasyonunda da yardımcı olabilir.
6. İletişim ve İşbirliği:
Üreticinin iletişim kanallarını ve yanıt verme hızını değerlendirin. Etkili iletişim, başarılı bir ortaklık için hayati önem taşır. Sorulara yanıt verdiklerinden, düzenli ilerleme güncellemeleri sağladıklarından ve proje boyunca sizinle yakın işbirliği yapmaya istekli olduklarından emin olun.

Döküm hizmeti için neden NOBLE'ı tercih etmelisiniz?
NOBLE, ileri teknolojiyi kullanır ve müşterilerini her zaman ön planda tutmaya kendini adamış yetenekli profesyonellerden oluşan bir ekibe sahiptir. Kalıp döküm hizmetlerimiz hassas, verimli, uygun maliyetli ve yüksek kaliteli sonuçlar üretir. Kalıp döküm hizmetlerimizi seçerek işletmenizi yeni başarı seviyelerine taşıyabilirsiniz.
1. Ekonomik Fiyat ve Mükemmel Kalite
Aynı kaliteyi en düşük fiyata sunuyoruz. Tasarladığınız ürünün birebir aynısını almanız için işleme ve son işlem kalitesini titizlikle kontrol ediyoruz.
2. Güçlü Üretim Yetenekleri
NOBLE, geniş malzeme ve yüzey işleme yelpazesi sunan olağanüstü üretim yetenekleriyle gurur duymaktadır. İster küçük ister büyük ölçekli bir üretim olsun, tüm proje gereksinimleri için kapsamlı ve tek elden bir çözüm sunuyoruz. Üretim kapasitemiz benzersizdir ve her döküm parçasının en yüksek kalitede olmasını, tüm boyut gereksinimlerini karşılamasını ve olağanüstü performans göstermesini sağlar.
3. Sıkı Kalite Kontrolü
ISO 9001 ve ISO 13485 sertifikalı bir fabrika olan NOBLE, hassas döküm hizmetleri sunmaya kendini adamıştır. Mühendislik ekibimiz, en yüksek kalitede üretim sağlamak için üretim öncesi, üretim sırasında, ilk numune muayenesi ve teslimat öncesi dahil olmak üzere üretim sürecinin çeşitli aşamalarında sıkı kalite kontrolleri gerçekleştirir.
4. Hızlı Teslimat Süresi
Yerli sertifikalı fabrikalarımız, güçlü tedarik zinciri sistemimiz, yerli atölyelerimiz ve son teknoloji makinelerimiz sayesinde ürün geliştirme süreçlerini hızlandırabilir ve alüminyum alaşımlı döküm parçalarınız için en kısa sürede hazır hale getirebiliriz.
5. Yüksek Hassasiyetli Döküm Parçaları
Ürün kalitesinin tutarlı ve beklentilere uygun olmasını sağlamak için kalite yönetim sistemini titizlikle uyguluyoruz. Ayrıca, kapsamlı bir inceleme, size ulaşan hassas işlenmiş parçaların gereksiz kusurlardan arınmış olmasını sağlar.
6.24/7 Mühendislik Desteği
Dünyanın neresinde olursanız olun, yıl boyunca 7/24 mühendislik desteğimize güvenebilirsiniz. Deneyimli mühendislerimiz, özel tasarım parçalarınız, geniş malzeme seçeneklerimiz, kusursuz yüzey işleme seçeneklerimiz ve hatta teslimat süreniz için en uygun çözümü sunabilir.






