

Madaling mahanap ang isang kumpanya ng medical injection molding at mahirap maging kwalipikado. Daan-daan sa mga ito ang nakalista sa mga direktoryo, karamihan ay may kahit isang sertipiko, at halos lahat ay naglalarawan ng kanilang mga sarili sa parehong bokabularyo. Ang kahirapan ay hindi ang paghahanap ng mga mapagkukunan; ito ay ang pagpapasya, batay sa ebidensyang maaari mong ipagtanggol, kung ang isang partikular na supplier ay dapat pahintulutang gumawa ng isang bahagi na ilalagay sa loob ng isang pasyente.
Ang nakataya ay istruktural sa halip na komersyal. Kapag nag-order ka na, ang sistema ng kalidad ng molder, ang kontroladong kapaligiran nito, ang mga talaan ng materyal nito, at ang dokumentasyon ng pagpapatunay nito ay magiging bahagi ng regulatory story ng iyong device. Kung ang isang regulator, isang notified body, o isang customer auditor ay magtatanong kung paano mo nalalaman na ang bahagi ay palaging ginawa ayon sa espesipikasyon, ang sagot ay isasama ang ebidensya ng supplier na iyon — o ipapakita na hindi mo ito nakuha.
Ang gabay na ito ay nagtatakda ng isang paulit-ulit na pagkakasunud-sunod ng pagsusuri: pagiging tunay at saklaw ng sertipiko, mga paghahabol sa malinis na silid, pagpapatunay ng proseso, pagkontrol ng materyal at biocompatibility, antas ng kakayahan, at sa huli ay isang tinimbang na paghahambing sa mga hard disqualifier. Sinadya ang pagkakasunud-sunod. Ang bawat hakbang ay mas mura kaysa sa susunod nito, kaya ang isang supplier na maagang nabigo ay naaalis bago ka gumugol ng oras sa engineering dito. Ang balangkas ay napapanahon hanggang Nobyembre 2026; nagbabago ang mga pamantayan at inaasahan sa regulasyon, kaya suriin muli ang mga partikular na edisyon at mga petsa ng pagiging epektibo na binanggit dito bago ka umasa sa mga ito sa isang pagsusumite.
Ano ang isang Medikal Ang Kumpanya ng Injection Molding ay Talagang Nag-aambag sa Iyong Device
Bago mo suriin ang isang molder, tukuyin muna kung ano ang magiging responsibilidad nito. Magkaibang proposisyon ang supplier na gumagawa ng mga plastik na bahagi at ang supplier na nagpapatakbo sa ilalim ng isang medical quality system, at ang ebidensyang kailangan mo ay magkakaiba. Ang pagkakaiba ang nagtatakda kung aling mga sertipiko ang mahalaga, kung aling mga rekord ang dapat mong hawakan, at kung gaano kalaki ang iyong ipinagkakatiwala sa iyong sariling posisyon sa regulasyon.
Ang Pagkakaiba sa Pagitan ng Tagapagtustos ng Bahagi at Tagagawa ng Kontrata
Tatanggapin ng supplier ng component ang iyong drawing at espesipikasyon at ibabalik ang mga piyesa ayon sa espesipikasyong iyon; ang awtoridad sa disenyo at mga desisyon sa antas ng device ay mananatili sa iyo. Ang isang kontratadong tagagawa ay maaaring umako ng mga responsibilidad sa antas ng device — input ng disenyo, koordinasyon ng isterilisasyon, paglabas ng natapos na device — at ang mga obligasyon nito sa kalidad ay lalawak kasama ng mga ito. Magpasya kung aling papel ang gagampanan ng molder bago mo ito suriin, dahil ang isang supplier na sinusuri batay sa maling papel ay magmumukhang over- o underqualified.
Bakit Ang Ebidensya ng Tagapagtustos ay Nagiging Ebidensya Mo
Sa ilalim ng isang risk-based quality system, inaasahang magiging kwalipikado ka sa iyong mga supplier at itatago ang mga talaan ng kwalipikasyong iyon. Samakatuwid, ang mga sertipiko, ulat ng pagpapatunay, at dokumentasyon ng materyal ng molder ay magiging bahagi ng file ng iyong supplier at maaaring suriin sa panahon ng mga pag-audit ng iyong sariling pasilidad. Ang sadyang pagbuo ng file na iyon, sa pagkakasunud-sunod na sinusunod ng gabay na ito, ay mas mabilis kaysa sa muling pagbuo nito pagkatapos humingi ang isang auditor ng mga dokumentong hindi mo hiniling.
Paano Patunayan na ang mga Sertipiko ng isang Kumpanya ng Medical Injection Molding ay Tunay at May-katuturan
Ang pagsusuri ng sertipiko ay may dalawang magkahiwalay na bahagi: totoo ba at napapanahon ang sertipiko, at sakop ba nito ang lugar at mga prosesong talagang magiging bahagi mo? Ang parehong tanong ay dapat sagutin ng oo. Ito ang unang pansala dahil mabilis ito at, kapag nabigo ito, nagiging diskwalipikasyon.
Pagbasa ng Sertipiko ng ISO 13485 para sa Saklaw, Lugar, at Bisa
Dapat pangalanan ng isang sertipiko ng ISO 13485:2016 ang sertipikadong legal na entity, ang partikular na lugar o mga lugar ng pagmamanupaktura, ang saklaw ng mga aktibidad, ang karaniwang edisyon, ang katawan ng sertipikasyon, at ang mga petsa ng pag-isyu at pag-expire. Suriin ang bawat isa laban sa lokasyon na huhulma sa iyong bahagi. Ang sertipikasyon ay isinasagawa ng mga independiyenteng katawan ng sertipikasyon sa halip na ng organisasyon ng mga pamantayan na naglalathala ng pamantayan, kaya ang iyong binabasa ay isang pagpapatunay ng ikatlong partido na may sariling akreditasyon sa likod nito. Ang mga sertipiko ay malawakang ginagamit upang ipakita ang pagsunod sa mga regulator, bagaman ang pagpapatunay ay hindi awtomatikong isang pahayag tungkol sa iyong partikular na produkto. Ang karaniwang pagkabigo ay isang sertipiko na hawak ng isang kumpanyang magulang o tanggapan ng pangangalakal na hindi kailanman pinangalanan ang pabrika o ang proseso ng paghubog ng iniksyon.
Pagsusuri sa Authenticity ng Sertipiko Nang Hindi Umaasa sa Salita ng Tagapagtustos
Kumpirmahin ang numero at saklaw ng sertipiko nang direkta sa nag-isyung certification body, beripikahin na ang mismong body ay akreditado, at kumpirmahin na ang sertipiko ay napapanahon sa halip na suspendido o binawi. Ihambing ang legal na entity at address sa sertipiko sa entity na mag-i-invoice at magpapadala. Ang isang PDF lamang ay mahinang ebidensya; sa halip ay humingi ng contact sa beripikasyon sa certification body, isang paghahanap sa registry na maaari mong gawin mismo, at isang buod ng audit.
Ano ang Idinaragdag ng ISO 9001 — at Ano ang Hindi Idinaragdag Nito
Ang ISO 9001:2015 ay isang pangkalahatang baseline sa pamamahala ng kalidad. Sinusuportahan nito ang pagkakapare-pareho ng proseso at dokumentasyon, at ito ay isang makatwirang tagapagpahiwatig ng disiplina ng organisasyon. Hindi nito mismo tinutugunan ang mga kinakailangan na partikular sa mga kagamitang medikal tulad ng pamamahala ng peligro, kakayahang masubaybayan, at dokumentasyon ng regulasyon. Ang dalawang sertipiko ay sumasagot sa magkaibang tanong, at ang isang medical molder ay dapat suriin pangunahin sa sistemang partikular sa medikal.
Ang Konteksto ng Regulasyon na Dapat Maunawaan ng mga Mamimili
Isang binagong regulasyon sa sistema ng kalidad para sa mga aparatong medikal ang nagkabisa sa Estados Unidos noong unang bahagi ng 2026, na iniayon ang balangkas ng merkado na iyon sa ISO 13485:2016 sa halip na mapanatili ang isang hiwalay na hanay ng mga inaasahan. Mahalaga ang mga limitasyon: ang awtoridad na iyon ay hindi nag-iisyu ng mga sertipiko ng ISO 13485 sa sarili nitong account, at ang pagkakaroon nito ay hindi nagpapawalang-bisa sa isang tagagawa mula sa isang inspeksyon na isinagawa sa ngalan nito. Ang regulasyon ay nalalapat sa mga tagagawa ng tapos nang aparato, hindi awtomatikong sa bawat supplier ng bahagi. Suriin ang saklaw ng sertipiko at ang iyong sariling mga obligasyon sa regulasyon nang magkasama.
Mga Pahayag sa Cleanroom: Ano ang Sinasabi at Hindi Sinasabi sa Iyo ng Class Number
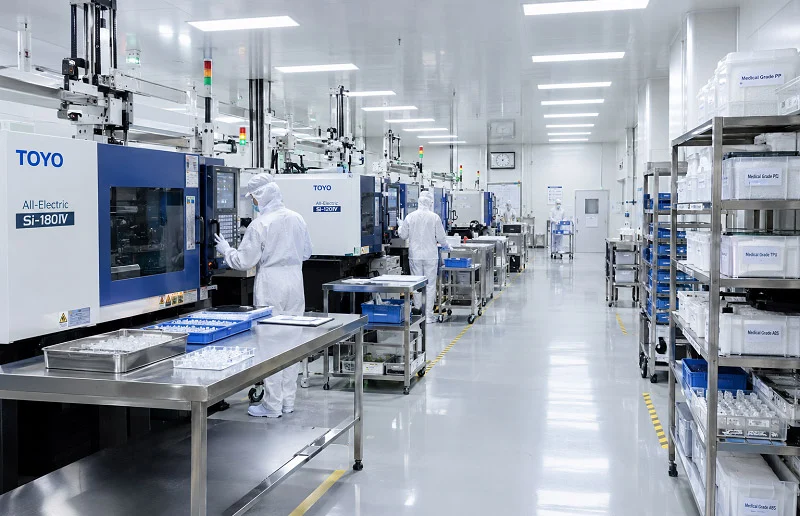
Ang isang cleanroom class ay isang klasipikasyon ng konsentrasyon ng particle sa ilalim ng mga tinukoy na kondisyon. Hindi ito isang pahayag tungkol sa sterility, chemical cleanness o bioburden. Kapag ang isang supplier ay nagsaad ng isang klase, ang mga kapaki-pakinabang na follow-up na tanong ay kung saang estado ng okupasyon naaangkop ang klase, kung saang laki ng particle sinukat, anong ebidensya sa pagsubaybay ang sumusuporta sa pahayag, at kung ang mga prosesong mahalaga para sa iyong bahagi ay aktwal na tumatakbo sa loob ng kontroladong espasyo.
Klasipikasyon ng ISO 14644-1: Estado ng Pag-okupa, Laki ng Partikulo at Pagsubaybay
Ang malawakang ginagamit na internasyonal na pamantayan sa klasipikasyon ng cleanroom, ang ISO 14644-1, ay gumagana batay sa konsentrasyon ng particle at isinasaalang-alang lamang ang mga laki ng particle mula 0.1 µm hanggang 5 µm. Tinutukoy nito ang tatlong estado ng okupasyon — as-built, at-rest at operational — at dapat isasaad ng isang designasyon ang klase, estado ng okupasyon at laki ng particle na isinasaalang-alang. Tandaan kung ano ang hindi nito sakop: ang pamantayan ay hindi tumutukoy sa pisikal, kemikal, radiological, viable o iba pang katangian ng mga airborne particle. Ang estado ng operasyon ang pinakamahalaga, dahil iyon ang kondisyon kung saan ang iyong bahagi ay aktwal na hinuhubog.
Aling mga Proseso ang Nababagay sa Loob ng Cleanroom
Ang paghubog, paghawak ng mga bahagi, post-processing, pag-assemble, pagbabalot, at inspeksyon ay may iba't ibang panganib sa kontaminasyon. Alin sa mga ito ang dapat sumunod sa estratehiya ng device sa pagkontrol ng kontaminasyon, hindi sa kaginhawahan ng floor-plan. Itanong kung saan pisikal na nagaganap ang bawat hakbang, sino ang naglilipat ng mga bahagi sa pagitan ng mga zone, at kung ang cleanroom ay mahalaga sa produksyon o isang silid na ginagamit para sa mga litrato.
Ebidensya sa Pagsubaybay sa mga Tauhan, Daloy, at Kapaligiran
Ang isang malinis na silid ay pinapanatili sa pamamagitan ng pagkontrol sa pagpasok, pagbuo, at pagpapanatili ng mga partikulo, na nakadepende sa gowning, daloy ng materyal at tauhan, paghawak ng hangin, at regular na pagsubaybay. Magtanong tungkol sa mga trend sa pagsubaybay sa paglipas ng panahon, ang pamamaraan ng gowning, at mga talaan ng mga paglihis sa kapaligiran kasama ang kanilang mga imbestigasyon. Ang mahihinang sagot ay naglalarawan sa silid; ang malalakas na sagot ay naglalarawan sa trend, sa paglihis, at kung ano ang nagbago pagkatapos.
Pagpapatunay ng Proseso IQ/OQ/PQ: Ano ang Pinatutunayan ng Bawat Yugto at Anong Ebidensya ang Hihilingin
Ang kwalipikasyon sa pag-install, pagpapatakbo, at pagganap ay sumasagot sa tatlong magkakaibang tanong. Dapat mong maiugnay ang bawat tanong sa isang partikular na dokumento sa file ng supplier, at makita na tinutugunan ng dokumento ang makina at prosesong bubuo sa iyong bahagi.
Kwalipikasyon sa Pag-install: Pagkumpirma ng Kagamitan at Dokumentasyon Nito
Itinatatag ng IQ na ang mga kagamitan, utility, at mga sistemang sumusuporta ay naka-install ayon sa tinukoy at dokumentado: ang makina, mga kagamitang pantulong, katayuan ng pagkakalibrate, at ang mga drowing at pamamaraan na tumutukoy sa pag-install. Ang deliverable ay isang ulat ng IQ na naglilista ng mga na-verify na item at anumang mga paglihis. Tiyakin na ang makinang tinukoy sa ulat ay ang makinang itinalaga sa iyong proyekto.
Kwalipikasyon sa Operasyon: Pagpapatunay sa Pamamagitan ng Proseso
Itinatatag ng OQ na ang proseso ay gumagana sa loob ng mga tinukoy na limitasyon sa buong nilalayong saklaw nito. Dito hinahamon ng molder ang process window, tinutukoy ang mga kritikal na parameter, at itinatakda ang mga hangganan kung saan tatakbo ang performance qualification. Sa OQ, ipinapakita ng isang molder ang pag-unawa sa proseso nito sa halip na basta pagpapatakbo lamang nito, kaya basahin ito para sa katwiran ng parameter, hindi lamang para sa mga resultang naipasa.
Kwalipikasyon sa Pagganap: Pagpapakita ng Nare-reproduce na Output
Sinasagot ng PQ kung ang proseso, na pinapatakbo sa ilalim ng normal na mga kondisyon ng produksyon, ay palaging nakakagawa ng mga bahaging nakakatugon sa ispesipikasyon. Asahan ang maraming pagtakbo, isang nakasaad na plano ng sampling at pamantayan sa pagtanggap na nakatali sa pagguhit at mga kinakailangan sa paggana. Pagkatapos ng PQ, kailangang panatilihin ang napatunayang estado: ang patuloy na pagsubaybay, mga nagti-trigger ng muling pagpapatunay at pagkontrol sa pagbabago ang siyang nagpapanatili sa konklusyon na totoo.
Pagbasa ng Ulat sa Pagpapatunay Tulad ng Isang Tagasuri
Basahin ang ulat para sa pagkakakilanlan ng proseso at kagamitan, ang mga parametro at ang kanilang mga limitasyon, ang pamantayan sa pagtanggap at kung bakit sila napili, ang katwiran sa pagkuha ng sample, ang mga resulta, bawat paglihis kasama ang imbestigasyon at pagtatapos nito, at isang malinaw na konklusyon. Mga pulang bandila: ang pagpapatunay ay tumatakbo sa ibang makina o kagamitan kaysa sa magbibigay sa iyo, pamantayan sa pagtanggap na nakasulat pagkatapos ng mga resulta, o isang ulat na nagsasalaysay ng aktibidad nang hindi sinasabi kung ang proseso ay napatunayan na.
Kakayahan ng Materyal at Biocompatibility: Bakit Hindi Sapat ang Datasheet ng Resin
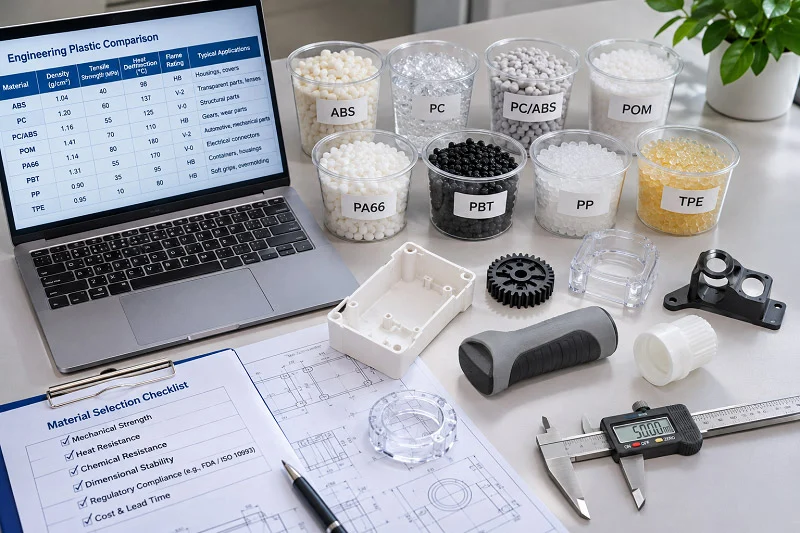
Ang datos ng biocompatibility ng isang supplier ng resin ay naglalarawan ng isang materyal, hindi ang iyong device. Ang mahalagang pagtatasa ay isinasagawa sa device sa huling tapos nitong anyo, at isinasaalang-alang nito ang pagproseso, mga pamamaraan ng paggawa, at mga natira. Kaya ang pagkontrol sa materyal at disiplina sa proseso ng molder ay hindi mga papeles — ang mga ito ay mga input sa biological profile na iyong ipagtatanggol.
Mga Kontrol sa Materyal ng Molder: Traceability, Mga Sertipiko at Pamamahala ng Pagbabago
Kinokontrol ng isang may kakayahang molder ang pagkakakilanlan ng resin at pagsubaybay sa lote, may hawak na mga sertipiko ng pagsusuri, sinusuri ang papasok na materyal, nagsasaad ng patakaran sa muling paggiling, kinokontrol ang pagpapatuyo at paghawak, at nagpapatakbo ng isang proseso ng pagkontrol sa pagbabago na pumipigil sa tahimik na pagpapalit. Ang hindi isiniwalat na pagpapalit ng materyal ay isang malubhang pagkabigo ng supplier, hindi isang maliit na paglihis: maaari nitong mapawalang-bisa ang iyong pagpapatunay at magambala ang biological profile na iyong tinasa.
Bakit Sinusuri ang Biocompatibility sa Pangwakas na Tapos na Device
Sinusuri ng mga regulatory body sa mga pangunahing merkado ang biocompatibility ng buong aparato sa huling tapos nitong anyo, kabilang ang isterilisasyon kung naaangkop, at hindi nila nililinis o inaaprubahan ang mga indibidwal na materyales nang mag-isa. Itinatakda ng kanilang gabay na ang pagtatasa ng panganib ay hindi lamang sumasaklaw sa mga materyales kundi pati na rin sa pagproseso ng mga materyales, mga pamamaraan ng paggawa at anumang mga residual mula sa mga pantulong sa paggawa. Kaya naman ang pagkontrol sa proseso at abiso ng pagbabago ng isang molder ay may kaugnayan sa biocompatibility.
Ano ang Itatanong sa isang Kumpanya ng Medical Injection Molding Tungkol sa mga Materyales
Itanong kung aling mga resin at grado ang kwalipikado para sa gawaing medikal; gaano karami ang sinusubaybayan mula sa supot ng resin hanggang sa ipinadalang bahagi; paano nililimitahan at itinatala ang muling paggiling; paano ipinapaalam at inaprubahan ang isang materyal na pagbabago bago ito mangyari; anong mga dokumentasyon ang kasama ng bawat lote; at paano susuportahan ng molder ang iyong sariling biyolohikal na pagsusuri gamit ang impormasyon sa proseso. Humingi ng sample ng bawat dokumento sa halip na isang pasalitang katiyakan.
Mula sa Paggawa-hanggang-Pag-imprenta hanggang sa Maagang Paglahok: Pagtukoy sa mga Antas ng Kakayahan
Sinasabi sa iyo ng pagsunod kung ang isang molder ay mapagkakatiwalaan sa isang takdang trabaho. Sinasabi sa iyo ng kakayahan kung gaano kalaki ang maitutulong nito sa iyo na tukuyin ang trabaho. Ang pagkakaiba ay makikita sa feedback sa disenyo, estratehiya sa paggamit ng kagamitan, kontrol sa pagbabago at kung paano pinaplano ang maagang pagpapatunay — at ito ay makikita sa pag-uusap, hindi sa mga brochure.
Ang Mahusay na Nagagawa ng Isang Build-to-Print Molder
Ang isang build-to-print molder ay nagsasagawa ng disenyo at espesipikasyon na naayos mo na. Para sa isang mature na disenyo na may matatag na mga guhit, ang modelong iyon ay mahusay at ganap na angkop. Nakakaapekto ito kapag ang disenyo ay mayroon pa ring mga bukas na katanungan: mga conflict sa tolerance, mga limitasyon sa gate at ejection, o mga pagpipilian sa materyal na lumilitaw lamang kapag nagsimula na ang tooling.
Mga Napapansing Palatandaan ng Kakayahang Maagang Pakikipag-ugnayan
Maghanap ng feedback para sa disenyo-para-sa-paggawa bago isagawa ang tooling, talakayan tungkol sa tolerance at mga kompromiso sa materyal, input sa disenyo ng gate at tool, pagpapatuloy mula sa prototype hanggang sa produksyon, structured change control, at pagpaplano ng pagpapatunay na nagsisimula bago ang PQ. Subukan ang mga ito sa pamamagitan ng pagpapadala ng isang tunay na drawing na may kilalang kahirapan at tingnan kung ang tugon ay nakikibahagi dito o nagbabanggit lamang ng presyo.
pagkamakina, Prototyping at ang Landas Tungo sa Produksyon
Ang mga desisyon sa paggamit ng mga kagamitang ginawa nang maaga ay naglilimita sa bahagi ng produksyon: ang lokasyon ng gate ay nakakaapekto sa mga linya ng pagpuno at pagwelding, ang pagpapalamig ay nakakaapekto sa siklo at warpage, at ang pamamaraan ng prototype ay nakakaapekto sa kung gaano karami sa proseso ng produksyon ang aktwal mong isinagawa. Ang pagpapatuloy ay nangangahulugan na ang prototype at ang bahagi ng produksyon ay ginawa sa ilalim ng isang prosesong maaari mong subaybayan, hindi dalawang magkaugnay na pagsasanay.
Pagkontrol sa Pagbabago bilang Tunay na Pagsubok ng Pakikipagsosyo
Ang pagkontrol sa pagbabago ang pinakamahusay na nag-iisang tagapagpahiwatig kung ang maagang paglahok ay totoo. Ang isang matatag na proseso ay tumutukoy sa pagbabago, tinatasa ang epekto nito sa napatunayang estado at sa mga paghahain ng regulasyon, tinutukoy kung anong muling pagpapatunay ang kinakailangan, at kinukuha ang iyong pag-apruba bago ang implementasyon. Suriin ito sa pamamagitan ng pagtatanong kung ano ang nangyari noong huling beses na pinalitan ang isang resin o kagamitan, at kung sino ang unang sinabihan.
Paano Mag-iskor at Magkumpara ng mga Kandidato para sa mga Kumpanya ng Medical Injection Molding
Kapag nasa kamay na ang ebidensya, ang paghahambing ay nangangailangan ng isang istruktura na sumasalamin sa iyong aparato sa halip na isang pangkalahatang ranggo. Markahan ang mga sukat na sakop ng balangkas, ituring ang ilang mga natuklasan bilang mga kondisyon ng paghinto, at gumamit ng pagbisita sa site upang subukan ang konklusyon ng pagsusuri sa desk.
Pagbuo ng Weighted Scorecard
Markahan ang bawat dimensyon sa isang tinukoy na iskala at timbangin ito ayon sa hinihingi ng iyong device at stage. Ang isang high-risk implantable program ay dapat na magbigay ng mas mabigat na timbang sa pagpapatunay at pagkontrol ng materyal; ang isang mature na Class I na bahagi ay maaaring magbigay ng mas maraming timbang sa gastos at lead time. Ang mga timbang ay sa iyo na magtatakda — ang mahalaga ay naitakda ang mga ito bago mo makita ang mga bid.
| sukat | Katibayan para makakuha ng puntos | Timbang kapag mataas ang panganib ng device | Timbang kapag mababa ang panganib ng device |
| Saklaw at pagiging tunay ng sertipiko | Sertipikong may beripikasyon na nagpapangalan sa lugar at proseso ng paghubog | Mataas | Medium |
| Katibayan ng malinis na silid | Mga trend sa pag-uuri at pagsubaybay sa estado ng operasyon | Mataas | Mababa |
| Dokumentasyon ng pagpapatunay | Mga ulat ng IQ/OQ/PQ na may mga pamantayan, paglihis at konklusyon | Mataas | Medium |
| Kontrol sa materyal | Pagsubaybay sa lote, CoA, patakaran sa muling paggiling, abiso sa pagbabago | Mataas | Medium |
| Antas ng kakayahan | Input ng DFM, estratehiya sa paggamit ng kagamitan, pagpapatuloy ng prototype | Medium | Mataas |
| Komunikasyon at kontrol sa pagbabago | Kalidad ng tugon, daloy ng trabaho sa pag-apruba, landas ng pagpapataas | Medium | Mataas |
Mga Natuklasan na Dapat Magdiskwalipika sa Isang Supplier
Ituring ang mga ito bilang mga kondisyon ng paghinto sa halip na mga bawas: mga sertipiko na hindi mabeberipika o hindi sumasaklaw sa lugar at proseso, pagtangging magbigay ng dokumentasyon ng pagpapatunay, kawalan ng kakayahang masubaybayan ang mga lote ng materyal, hindi isiniwalat na pagpapalit ng materyal, mga paghahabol sa cleanroom na walang suportang ebidensya sa pagsubaybay, at paglaban sa kontrol sa pagbabago. Ang bawat isa ay nag-aalis ng batayan ng ebidensya na siyang pinagbabatayan ng natitirang iskor, kaya ang isang malakas na presyo ay hindi maaaring makabawi.
Mga Pag-audit ng Site at Mga Pagsusuri ng Halimbawang Bahagi
Gamitin ang pagbisita sa site upang kumpirmahin o kontrahin ang pagtatasa ng desk. Sa courtesy, tingnan kung ang paghawak ng materyal ay tumutugma sa pamamaraan, kung ang cleanroom ay ginagamit habang gumagawa, kung ang mga rekord ng pagsubaybay ay napapanahon, at kung maipapaliwanag ng mga operator kung ano ang kanilang ginagawa kapag ang isang parameter ay lumihis. Sa conference room, hingin ang mga dokumentong hiniling mo nang maaga at tandaan kung alin ang mga dumating nang huli o hindi kumpleto. Suriin ang mga sample na bahagi laban sa drawing at laban sa pamantayan sa pagtanggap ng ulat ng pagpapatunay.
Mga Karaniwang Pagkakamali ng mga Mamimili Kapag Pumipili ng Kumpanya ng Medical Injection Molding
Karamihan sa mga pagkabigo ng supplier ay nangyayari bago pa man ang unang kargamento, sa paraan ng pagpili sa supplier. Ang balangkas sa itaas ay umiiral upang maiwasan ang kaunting paulit-ulit na mga pagkakamali.
Ang una ay ang pagtrato sa isang sertipiko bilang isang konklusyon.
Walang masasabi ang isang PDF na nagpapakita ng logo ng ISO 13485 hangga't hindi mo nasusuri ang sertipikadong entity, ang site, ang saklaw ng mga aktibidad, at ang kasalukuyang katayuan ng sertipiko sa nag-isyung katawan. Ang isang sertipiko na hawak ng isang kumpanyang magulang o isang tanggapan ng pangangalakal, na hindi binabanggit ang pabrika o ang injection molding, ay isang karaniwan at magastos na tuklas.
Ang pangalawa ay ang pagtanggap ng numero ng klase sa cleanroom bilang paglalarawan ng kapaligiran.
Ang isang klase ay isang klasipikasyon ng konsentrasyon ng particle sa ilalim ng isang nakasaad na estado ng okupasyon at laki ng particle. Kung wala ang datos ng estado ng operasyon at kasaysayan ng pagsubaybay, hindi mo alam kung ano ang ginagawa ng silid habang ginagawa ang iyong mga bahagi — o kung ang iyong mga bahagi ay naroon ba talaga.
Ang pangatlo ay ang pagtrato sa pagpapatunay bilang isang dokumentong dapat kolektahin sa halip na isang estadong dapat panatilihin.
Ang isang ulat ng pagpapatunay na walang pamantayan sa pagtanggap, o ginawa sa ibang makina, ay nagsasabi sa iyo na ang molder ay maaaring mag-ipon ng mga papeles. Ang kailangan mo ay ebidensya na ang proseso ay hinamon, na ang mga paglihis ay siniyasat, at na ang kontrol sa pagbabago ay nagpapanatili sa estado ng pagpapatunay na buo.
Ang pang-apat ay ang pag-aakalang ang isang resin datasheet ay nagtatakda ng biocompatibility.
Ang pagtatasa ay naaangkop sa pangwakas na natapos na aparato, kabilang ang pagproseso, mga pamamaraan ng paggawa, at mga tira-tirang materyales. Ang isang molder na nagpapalit ng materyal nang hindi ka sinasabihan ay nagbago ng isang input sa pagtatasa na iyon.
Ang panglima ay ang kakayahang bumili batay sa lakas ng lengguwahe sa marketing.
Ang maagang pakikilahok ay makikita sa feedback ng DFM bago ang pangako sa tooling, sa talakayan tungkol sa tooling at disenyo ng gate, sa pagpapatuloy mula prototype hanggang sa produksyon, at sa proseso ng pagkontrol sa pagbabago na maaari mong siyasatin. Hingin ang huling tala ng pagbabago at tingnan kung paano ito pinangasiwaan.
Ang pang-anim ay ang pag-iskor bago ma-disqualify.
Ang isang weighted scorecard ay kapaki-pakinabang para sa paghahambing ng mga supplier na nakapasa na sa mga kondisyon ng paghinto. Kung masyadong maaga ang paggamit, mas matimbang ang isang malakas na presyo at mabilis na quote kaysa sa isang hindi mabe-verify na sertipiko.
Ang ikapito ay ang hindi pagbisita sa lugar, o ang pagtrato rito bilang isang courtesy call.
Sa larangan nagtatagpo ang mga pamamaraan at praktika, at ang agwat sa pagitan ng mga ito ang siyang kalaunan ay matutuklasan ng isang audit.
Hindi nangangailangan ang mga ito ng isang malaking organisasyon na may kalidad. Nangangailangan ito ng isang pagkakasunod-sunod: beripikahin ang sertipiko, suriin ang kapaligiran, basahin ang pagpapatunay, subukan ang mga kontrol ng materyal, suriin ang kakayahan, pagkatapos ay bigyan ng marka. Kapag ginawa sa ganoong pagkakasunud-sunod, ang bawat hakbang ay mas mura kumpara sa pinoprotektahan nito.
Pagpili ng NOBLE para Suportahan ang Iyong Proyekto sa Medical Injection Molding

Ang NOBLE ay isang kontratistang tagagawa na nakabase sa Tsina na sumusuporta sa mga proyekto ng medical injection molding mula sa prototype hanggang sa volume production. Ang kumpanya ay may sertipikasyon ng ISO 9001:2015 at ISO 13485:2016, at nagbibigay ito ng kumpletong saklaw ng serbisyo na tumatakbo mula sa disenyo hanggang sa assembly sa halip na produksyon lamang — isang pagkakaiba na mahalaga kapag sinusuri mo ang kakayahan sa maagang pakikipag-ugnayan, tooling continuity, at post-molding handling sa ilalim ng iisang sistema ng kalidad.
Basahin iyan laban sa balangkas sa itaas sa halip na palitan ito. Ang sertipikasyon ay isang panimulang pansala, hindi isang konklusyon: kumpirmahin ang saklaw ng sertipiko na nagpapangalan sa site at sa mga aktibidad sa pag-iiniksyon ng paghubog na gagawin mo, at hingin ang ebidensya ng pagpapatunay at pagkontrol ng materyal na inilarawan sa mga seksyon tungkol sa IQ/OQ/PQ at kakayahang masubaybayan ang materyal. Ang iniaalok ng NOBLE sa loob ng nakasaad na saklaw nito ay isang kasosyo sa pagmamanupaktura na nakaposisyon upang ilipat ang isang proyekto mula sa prototype tooling patungo sa batch production, na may suporta sa disenyo at pag-assemble sa parehong relasyon. Kung akma ito sa iyong device ay depende sa iyong klasipikasyon ng panganib, sa iyong sariling mga obligasyon sa regulasyon at sa ebidensyang direkta mong beripikahin.
Mga Madalas Itanong (FAQs) ng Medical Injection Molding Company
Ang mga sagot sa ibaba ay naglalapat ng mga pagsusuri ng framework sa mga tanong na pinakamadalas itanong ng mga mamimili.
Paano ko malalaman kung ang isang sertipiko ng ISO 13485 ay talagang sumasaklaw sa pabrika at mga prosesong sasakupin ko?
Basahin ang sertipikadong legal na entity, ang pinangalanang address ng site at ang saklaw ng mga aktibidad, pagkatapos ay kumpirmahin ang lahat ng tatlo sa nag-isyung certification body. Ang isang sertipiko na hawak ng isang magulang o trading office na hindi nakapangalan sa iyong pabrika o injection molding ay hindi papasa sa pagsusuri.
Ano ang dapat kong hanapin sa isang malinis na silid na lampas sa bilang ng klase, at aling mga proseso ang talagang kailangang nasa loob nito?
Itanong ang estado ng okupasyon (as-built, at-rest o operational), ang mga laki ng particle na nauri at ang mga trend ng pagsubaybay sa likod ng claim; ang estado ng operasyon ay ang sumasalamin sa paghubog na may mga tao at kagamitan na naroroon. Pagkatapos ay kumpirmahin kung aling mga hakbang — paghubog, paghawak, pag-assemble, pagbabalot, inspeksyon — ang aktwal na isinasagawa sa loob ng controlled zone.
Ano ang ipinapakita ng IQ, OQ, at PQ, at anong ebidensya ang dapat maipakita sa akin ng isang supplier?
Ipinapakita ng IQ na ang kagamitan at mga sistemang sumusuporta ay naka-install ayon sa tinukoy at dokumentado; Ipinapakita ng OQ na ang proseso ay gumagana sa loob ng mga tinukoy na limitasyon sa nilalayong panahon nito; Ipinapakita ng PQ na maaaring kopyahin ang output sa ilalim ng normal na mga kondisyon ng produksyon. Asahan ang isang ulat para sa bawat isa, kasama ang mga parameter, pamantayan sa pagtanggap, katwiran sa pagkuha ng sample, mga resulta, mga sinisiyasat na paglihis at isang konklusyon.
Bakit ang biocompatibility ay isang pangwakas na tanong tungkol sa device sa halip na isang tanong tungkol sa resin datasheet?
Dahil ang pagtatasa ay naaangkop sa aparato sa huling tapos na anyo nito, kabilang ang isterilisasyon kung saan naaangkop, at sumasaklaw sa pagproseso, mga pamamaraan ng paggawa at mga tira mula sa mga pantulong sa paggawa — hindi lamang ang resina. Hindi nililinaw o inaaprubahan ng mga regulatory body ang mga indibidwal na materyales, kaya hindi maaaring ayusin ng isang datasheet ng supplier ang biological na pagsusuri ng iyong aparato.
Anong mga napapansing kakayahan ang naghihiwalay sa isang build-to-print molder mula sa isang maaaring magamit sa simula ng disenyo?
Maghanap ng feedback para sa disenyo-para-sa-paggawa bago ang pangako sa paggamit ng kagamitan, talakayan tungkol sa tolerance at material trade-off, input mula sa gate at kagamitan, pagpapatuloy mula sa prototype hanggang sa produksyon, at pagpaplano ng pagpapatunay na nagsisimula bago ang PQ. Subukan ang mga ito sa pamamagitan ng paghingi ng isang partikular na nakaraang halimbawa at ang mga dokumento sa likod nito, hindi sa pamamagitan ng pagtatanong kung ang molder ay nag-aalok ng maagang pakikilahok.
Paano ko dapat timbangin at bigyan ng marka ang mga supplier, at aling mga natuklasan ang dapat na direktang magdiskwalipika sa isang supplier?
Timbangin ang scorecard ayon sa panganib ng device at yugto ng proyekto: saklaw at pagiging tunay ng sertipiko, ebidensya ng cleanroom, dokumentasyon ng pagpapatunay, kontrol ng materyal, antas ng kakayahan, at kontrol ng pagbabago. Ituring ang mga sertipiko na hindi mabe-verify o wala sa saklaw, mga tinanggihang rekord ng pagpapatunay, mga hindi masusubaybayang lote ng materyal, hindi isiniwalat na pagpapalit at mga hindi sinusuportahang paghahabol sa cleanroom bilang mga kondisyon ng paghinto sa halip na mga bawas.
Ano ang iniaalok ng NOBLE para sa isang proyektong medical injection molding?
Ang NOBLE ay isang kontratistang tagagawa na nakabase sa Tsina na may hawak na sertipikasyon ng ISO 9001:2015 at ISO 13485:2016. Nagbibigay ito ng buong saklaw ng serbisyo mula sa disenyo hanggang sa pag-assemble, hindi lamang sa produksyon, at sumusuporta sa prototyping at batch production sa loob ng saklaw na iyon.






