

Ang presyo ang pinakamadaling ihambing at ang pinaka-hindi gaanong nakapagbibigay-impormasyon. Ang dalawang presyo para sa iisang bahagi ay maaaring magmukhang magkapareho sa papel habang itinatago ang magkaibang mga termino sa paggamit ng kagamitan, disiplina sa proseso, at alokasyon ng panganib — mga pagkakaibang lumilitaw pagkalipas ng ilang buwan, kapag ang isang molde ay kailangang baguhin o ang isang kargamento ay nabigo sa inspeksyon.
Kung bibili ka ng mga custom na piyesa, ang tunay na tanong ay hindi kung sino ang may pinakamababang presyo. Ito ay kung kaya ba ng talyer sa likod ng numerong iyan na panatilihin ang iyong mga tolerance, ibigay ang iyong tool, at sagutin pa rin ang piyesa pagkatapos tumigil ang pag-imprenta. Tinatalakay ng gabay na ito ang pitong salik na dapat suriin bago ka pumirma — saklaw ng sertipikasyon, pagmamay-ari ng tool, suporta sa disenyo para sa kakayahang magawa, pagkasya ng makina, mga rekord ng kalidad, kapasidad sa ilalim ng karga, at pananagutan pagkatapos ng pagproseso — bawat isa ay may mga partikular na tanong na itatanong at mga sagot na dapat magdulot ng takot.
1. Mga Sertipikasyon sa Industriya: I-verify ang Saklaw, Hindi Lamang ang Sertipiko
Sinasabi sa iyo ng isang sertipiko na in-audit ng isang independiyenteng katawan ng sertipikasyon ang isang sistema ng pamamahala laban sa isang pamantayan; hindi nito sinasabi sa iyo kung ano ang sakop ng sistemang iyon. Ang pahayag ng saklaw sa sertipiko ang mahalagang bahagi, dahil binabanggit nito ang mga aktibidad, produkto, at lugar na kasama. Nagbabala ang sariling gabay sa pag-audit ng ISO na ang isang saklaw ay maaaring masyadong malawak o malabo upang maipahayag kung ano talaga ang ginagawa ng isang organisasyon, at ang isang pagtukoy sa isang pamantayan ng detalye ng produkto sa loob ng isang pahayag ng saklaw ay maaaring mapanlinlang na magmungkahi na ang produkto mismo ay sertipikado. Kapag pinili mo ang mga tagagawa ng plastic molding, hingin ang sertipiko at basahin ang saklaw linya por linya: binabanggit ba nito ang injection molding , o assembly at warehousing lamang? Inililista ba nito ang planta na magpapatakbo ng iyong tool?
Ano ang Tunay na Saklaw ng Sertipikasyon ng ISO 9001
Ang ISO 9001:2015 ay nagtatakda ng mga kinakailangan para sa isang sistema ng pamamahala ng kalidad, at ang sertipikasyon laban dito ay boluntaryo at isinasagawa ng mga independiyenteng katawan sa halip na ng ISO mismo, gaya ng nilinaw ng paliwanag ng ISO sa pamantayan. Ang pamantayan ay nagbibigay ng balangkas para sa pare-parehong paghahatid at patuloy na pagpapabuti; hindi nito itinatakda kung paano dapat patakbuhin ng isang molder ang isang press. Samakatuwid, ang isang sertipikadong sistema ng kalidad ay katibayan ng disiplina sa proseso, hindi patunay ng kalidad ng bahagi.
Gawaing Medikal: ISO 13485 at ang FDA Overlay
Ang ISO 13485:2016 ay ang pamantayan sa pamamahala ng kalidad ng mga medikal na aparato, at ang Clause 1 nito ay nagpapahintulot ng limitadong mga pagbubukod — disenyo at pagpapaunlad kasama ng mga ito — kung saan pinahihintulutan ng mga naaangkop na regulasyon. Ang isang contract molder na bumubuo sa disenyo ng isang customer ay maaaring lehitimong magbukod ng disenyo, ngunit ang pagbubukod na iyon ay dapat lumitaw sa quality manual at sa saklaw ng sertipiko. Para sa mga mamimili sa US, tandaan na ang Quality Management System Regulation ng FDA ay nagkabisa noong Pebrero 2, 2026, na isinasama ang ISO 13485 bilang sanggunian, at malinaw na sinasabi ng ahensya na hindi nito kakailanganin o mag-iisyu ng mga sertipiko ng ISO 13485 at ang isang sertipiko ay hindi nag-e-exempt sa isang tagagawa ng plastic molding mula sa isang inspeksyon ng FDA. Ituring ang isang sertipiko bilang isang input, hindi bilang regulatory clearance.
Mga Tanong na Isusulat
Tanungin kung aling mga lugar at proseso ang sakop ng saklaw, sino ang nag-isyu ng sertipiko, kailan naganap ang huling surveillance audit, at kung ang mga outsourced na hakbang tulad ng plating o isterilisasyon ay kabilang sa sertipikadong sistema. Nakasaad sa gabay ng ISO na kahit na ang isang proseso ay nasa labas ng saklaw ng sertipikasyon, dapat pa rin itong kontrolin ng organisasyon at panatilihin ang ebidensya ng kontrol na iyon.
2. Mga Tuntunin sa Pagmamay-ari ng Molde: Sino Talaga ang Nagmamay-ari ng Iyong mga Kagamitan?
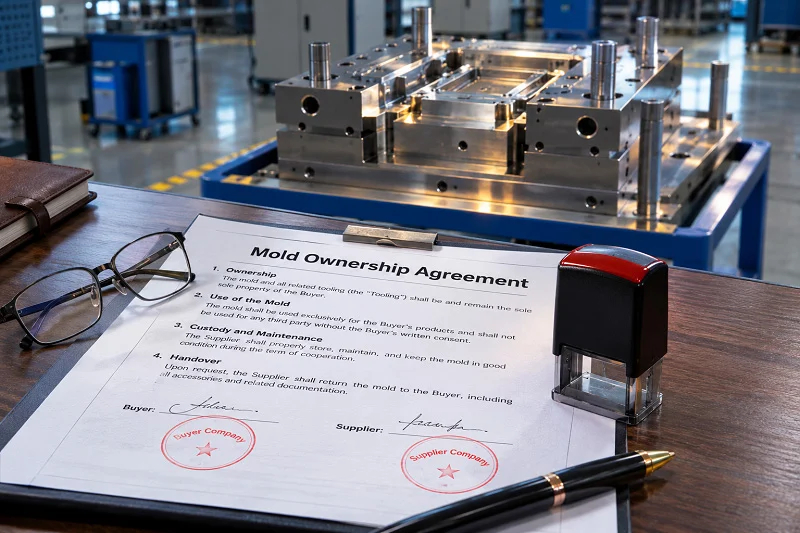
Ang paggamit ng mga kagamitan ay kadalasang ang pinakamalaking nag-iisang pangunahing bagay sa isang programa ng paghubog, at ang pagmamay-ari ay pinagpapasyahan ng mga papeles, hindi ng kung sino ang nagbayad ng invoice. Bago putulin ang bakal, itakda sa kontrata kung sino ang may hawak ng titulo sa hulmahan, kung sino ang maaaring magmay-ari nito, at kung ano ang mangyayari dito kung magwakas ang relasyon.
Titulo, Pagmamay-ari at Pag-access
Maaaring gumawa o mag-imbak ang isang molder ng isang kagamitan nang hindi niya ito pagmamay-ari. Dapat nakasaad sa purchase order, kasunduan sa paggamit ng kagamitan, at anumang karagdagang liham na pagmamay-ari ng mamimili ang kagamitan, na hawak ito ng molder bilang bailee, at maaaring siyasatin ito ng mamimili at alisin ito kapag hiniling pagkatapos mabayaran ang mga natitirang balanse. Karaniwan at magastos ang kalabuan dito: ang isang supplier na itinuturing ang molde bilang sarili nitong asset ay maaaring tumanggi na ilabas ito, at ang isang mamimili na walang nakasulat na titulo ay maaaring walang gaanong impluwensya.
Ano ang Mangyayari sa Katapusan ng Relasyon
Tukuyin ang mga tuntunin sa paglabas habang nagtutulungan pa ang lahat. Sino ang magbabayad para sa crating at freight? Magbibigay ba ang molder ng mga drawing ng tool, maintenance log, setup sheet at mga parameter ng proseso? Magsasagawa ba ito ng pangwakas na pagpapatunay bago ipadala upang maitugma ng tatanggap na molder ang proseso? Ang isang tool na dumating nang walang history nito ay kadalasang nangangailangan ng muling paggawa at muling kwalipikasyon, na maaaring magbura ng mga natipid na nag-udyok sa paglipat.
Customs ng US: Ang Tooling Assist
Kung ikaw ay isang importer ng US at nagsusuplay ka ng mga molde nang libre sa isang dayuhang molder, ang tool ay isang customs "assist." Sa ilalim ng 19 CFR § 152.103, ang halaga ng mga molde, die at mga katulad na bagay na ginagamit sa paggawa ng mga imported na paninda ay idinaragdag sa halaga ng transaksyon; kinukumpirma ng sariling halimbawa ng regulasyon na ang mga libreng molde na ibinibigay sa isang dayuhang shipper ay dapat idagdag. Samakatuwid, ang mga tuntunin ng pagmamay-ari at ang idineklarang halaga ay magkaugnay, at dapat makita ng iyong customs broker ang kasunduan sa tooling bago ang unang kargamento.
3. Suporta sa DFM: Sinusuri ba ng Tagagawa ng Plastic Molding ang mga Produkto Bago Magputol ng Bakal?
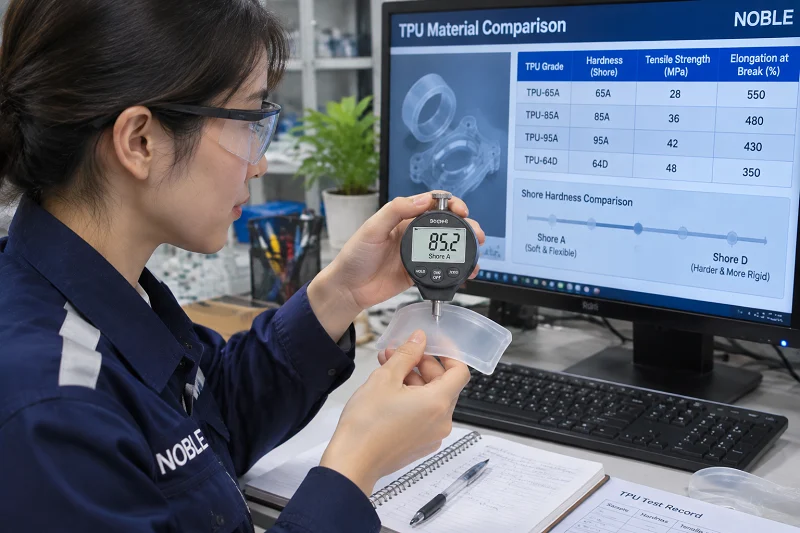
Ang disenyo para sa pagsusuri ng kakayahang magawa ang pinakamurang inhinyeriya na matatanggap ng isang proyekto, dahil ang bawat pagbabagong ginawa bago putulin ang bakal ay nagkakahalaga ng mas maliit na bahagi ng parehong pagbabagong ginawa pagkatapos. Ang tanong na dapat itanong sa isang kandidato ay hindi kung nag-aalok ito ng DFM kundi kung ang feedback nito ay dumarating bago pa man matigil ang disenyo ng tool.
Ang Sinusuri ng Isang Tunay na Pagsusuri ng DFM
Tinitingnan ng isang substantibong pagsusuri ang kapal at mga transisyon ng dingding, mga anggulo ng draft, lokasyon ng gate at balanse ng pagpuno, layout ng ejection at cooling, mga tolerance stack-up, pag-urong ng materyal at ang pagpili ng resin mismo. Dapat nitong markahan ang mga tampok na magpapataas ng pagiging kumplikado ng tool — mga undercut, malalalim na ribs, mahigpit na mga kinakailangan sa kosmetiko — at magmungkahi ng mga alternatibo na may kalakip na epekto sa gastos o cycle-time. Ang isang pahinang checklist na ibinalik sa loob ng isang oras ay isang pormalidad; ang isang marked-up na modelo na may mga partikular na rekomendasyon ay isang pagsusuri.
Sino ang Gumagawa ng Pagsusuri, at Kailan
Tanungin kung ang pagsusuri ay isinasagawa ng mga tooling engineer o ng mga sales staff, at kung pipirmahan ba ng molder ang huling disenyo ng bahagi bago ipagpatuloy ang paggawa ng bakal. Mahalaga ang tiyempo gaya ng nilalaman: Ang DFM na dumarating pagkatapos ma-order ang base ng molde ay hindi makakaimpluwensya sa disenyo na dapat sana nitong pagbutihin. Magtatag ng nakasulat na gate — naihatid ang ulat ng DFM, naitala ang disposisyon ng mamimili, inilabas ang disenyo ng tool — para makita ng magkabilang panig ang pagkakasunod-sunod.
Pagsasara ng Loop sa mga Pagbabago
Kapag tinanggap ang mga rekomendasyon ng DFM, kumpirmahin na ang binagong modelo, hindi ang orihinal, ang magiging kontroladong drowing na ginagamit para sa paggawa ng kagamitan at inspeksyon sa unang artikulo. Ang isang molder na maingat na sumusuri ngunit pagkatapos ay bumubuo sa isang lumang file ay nakapagdagdag ng isang hakbang nang hindi nagdaragdag ng halaga.
4. Pagkakasya ng Makina at Proseso: Tonelada, Katumpakan, at Kagamitang Pantulong
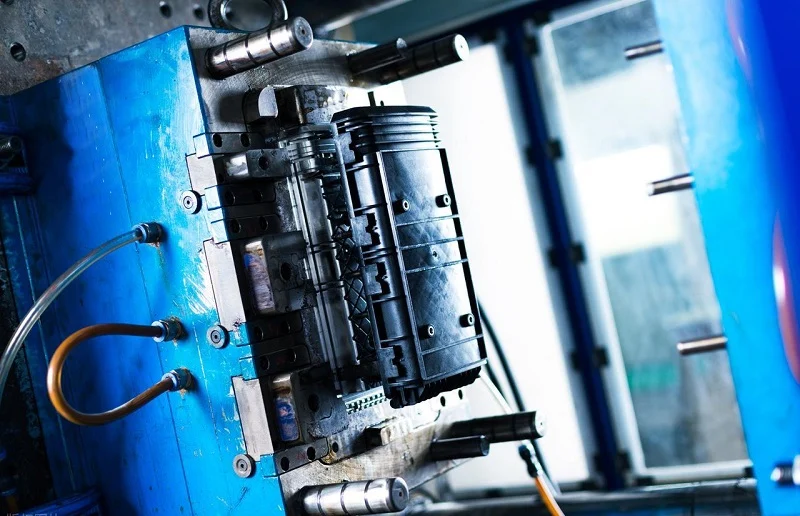
Ang isang press ay bahagi lamang ng isang sistema ng paghubog, at ang makinang nagpapatakbo ng iyong kagamitan ay dapat tumugma sa laki ng kagamitan, sa tolerance ng bahagi, at sa processing window ng resin. Ang machine fit ay isang teknikal na tanong na may mga sagot na maaaring suriin.
Tonelada at Laki ng Pagbaril
Dapat panatilihing nakasara ang molde sa ilalim ng clamp tonnage laban sa pressure ng injection sa buong projected area, na may margin; kung masyadong kaunti ang molde, maaaring magdulot ito ng flash, at kung sobra naman ay maaaring makapinsala sa tool. Ang laki ng shot ang mas banayad na limitasyon. Binanggit ng Plastics Technology na ang mga shot na gumagamit ng mas mababa sa 20% ng kapasidad ng bariles ay may posibilidad na magdulot ng matagal na residence times, polymer degradation, at mahinang process control, habang ang mga shot na higit sa humigit-kumulang 65% ay nanganganib sa hindi natunaw na materyal at matagal na recovery times, at nagrerekomenda ng working range na humigit-kumulang 25% hanggang 65% na may dagdag na safety factor. Ang molder na magkakabit ng iyong bahagi sa anumang press na libre ay maaaring tumatakbo sa labas ng panahong iyon.
Katumpakan at Repeatability
Magtanong tungkol sa mga detalye ng shot-repeatability, closed-loop process control, at ang tolerance na talagang magagarantiyahan ng molder sa iyong bahagi sa halip na ang pinakamahusay na nakamit nito. Ang mga kosmetikong kinakailangan, mga optical na bahagi, at masikip na dimensional na callout ay may iba't ibang stress sa makina.
Kagamitan para sa Auxiliary
Ang pagpapatuyo at paghahatid, mga yunit ng kontrol sa temperatura, mga hot-runner controller, robotics para sa pag-alis ng bahagi at mga granulator ay pawang nakakaapekto sa consistency. Tanungin kung aling mga auxiliary ang nakalaan para sa cell na nagpapatakbo ng iyong trabaho at kung paano pinatutuyo at bineberipika ang materyal — ang mga depekto na nauugnay sa kahalumigmigan ay kabilang sa mga pinakakaraniwan at hindi gaanong nakikitang sanhi ng isang nasirang lote.
5. Mga Rekord ng Kalidad vs. Mga Pag-aangkin sa Kalidad: Ano ang Hihilingin
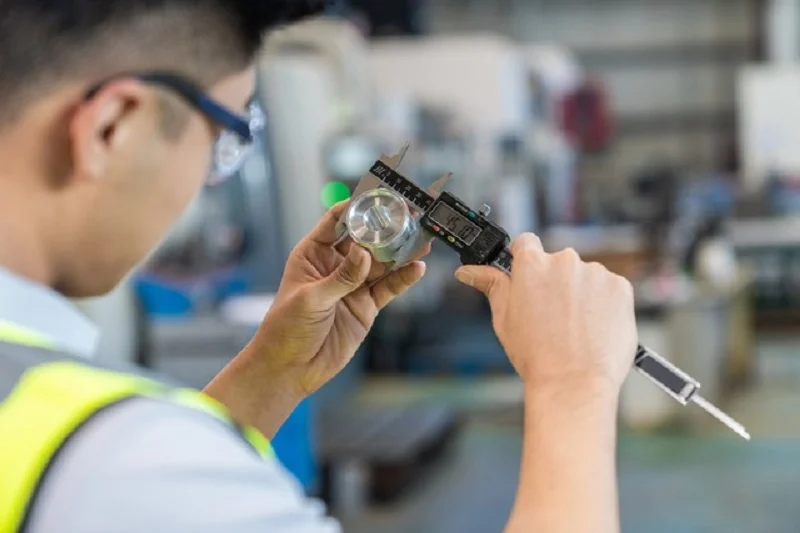
Sasabihin sa iyo ng bawat molder na mayroon itong matibay na kontrol sa kalidad. Ang kapaki-pakinabang na tanong ay kung anong mga rekord ang umiiral, sino ang lumikha sa mga ito, at kung maaari mo bang makita ang mga ito bago ka mag-commit.
Mga Rekord na Dapat Umiiral para sa Iyong Trabaho
Hingin ang ulat ng inspeksyon para sa unang artikulo na may kasamang mga resulta ng dimensyon laban sa drawing, mga sertipiko ng materyal at pagsubaybay sa lote, ang sheet ng parameter ng proseso para sa bawat aprubadong setup, at ang plano ng kontrol na nagpapangalan kung aling mga katangian ang minomonitor at kung gaano kadalas. Kung ginagamit ang statistical process control, hilingin na makita ang mga tsart at ang plano ng reaksyon na nagsasabi sa mga operator kung ano ang gagawin kapag lumitaw ang isang signal. Ang gabay ng ASQ sa SPC ay nagbibigay ng pagkakaiba na dapat ulitin: ang mga limitasyon sa kontrol ay nagmumula sa proseso at naglalarawan kung ano talaga ang ginagawa nito, habang ang mga limitasyon sa ispesipikasyon ay nagmumula sa drawing at naglalarawan kung ano ang katanggap-tanggap — ang isang proseso ay maaaring maging ganap na matatag at makagawa pa rin ng mga bahaging wala sa ispesipikasyon. Ang isang molder na pinagsasama ang dalawa ay nagmomonitor nang walang pag-unawa.
Mga Pag-aangkin Laban sa Ebidensya
Ang bilang ng kakayahan na sinipi sa isang brochure ay isang pahayag. Ang isang pag-aaral ng kakayahan na nakatali sa numero ng iyong bahagi, kasama ang laki ng sample, ang pagsusuri ng sistema ng pagsukat sa likod nito, at ang petsa, ay ebidensya. Hingin ang pinagbabatayang datos, at tanungin kung ano ang nangyari noong huling beses na ang isang proseso ay nawala sa kontrol sa isang maihahambing na trabaho.
Mga Karapatan sa Pag-awdit at Pagpapanatili ng Rekord
Kumpirmahin sa kontrata na maaari mong i-audit ang sistema ng kalidad ng molder sa makatuwirang abiso at na ang mga rekord para sa iyong mga piyesa ay pinapanatili sa loob ng isang napagkasunduang panahon at iniaalok kapag hiniling. Para sa mga regulated na produkto, ang pag-iingat ng rekord ay hindi isang kagandahang-loob; ito ay bahagi ng compliance chain.
6. Tunay na Kapasidad at Kakayahang umangkop sa Oras ng Paghahatid sa Ilalim ng Karga
Ang nakasaad na lead time ay isang pangakong ginawa sa mahinahong kondisyon. Ang kailangan mong malaman ay kung paano kumikilos ang molder kapag puno ang sahig nito.
Kakayahan sa Pagbasa nang Matapat
Tanungin kung ilang makinang pang-imprenta na may kaugnay na tonelada ang umiiral, ilan ang kasalukuyang ginagamit, at kung anong paggamit ang itinuturing ng molder na puno na. Ang isang talyer na tumatakbo nang may mataas na paggamit ay may kaunting espasyo para sa iyong pag-expire; ang isang talyer na may mga makinang hindi ginagamit ay maaaring kulang sa workload upang mapanatili ang mga bihasang tauhan. Hindi awtomatikong tama ang alinman sa mga ito, ngunit ang sagot ay nagsasabi sa iyo kung ano ang dapat planuhin.
Pag-iiskedyul sa Ilalim ng Karga
Tanungin kung paano inuuna ang mga trabaho kapag tumaas ang demand, kung ang iyong volume ay nakalaan sa isang kasunduan sa kapasidad, at kung paano naka-iskedyul ang mga pagpapalit at pagpapanatili ng molde upang hindi ito sumalungat sa iyong mga petsa ng pagpapatakbo. Hilingin ang aktwal na rekord ng paghahatid sa oras para sa nakalipas na ilang quarter, hindi ang target na bilang, at tanungin kung paano ipinapaalam at nababawi ang mga pagkaantala.
Paggawa ng Kagamitan at Materyal bilang mga Tagapagtulak sa Oras ng Paggawa
Ang paggawa ng hulmahan, pagkakaroon ng bakal at dagta, at mga pangalawang operasyon ay kadalasang nangingibabaw sa timeline kaysa sa oras ng pag-imprenta. Hilingin sa molder na hatiin ang nakasaad na lead time nito sa mga yugto ng paggawa ng tool, pagkuha ng sample, pag-apruba, at produksyon, para makita mo kung aling yugto ang may panganib at kung saan sulit bayaran ang isang buffer.
Pagpaplano para sa Peak
Kung ang iyong demand ay pana-panahon o dahil sa paglulunsad, talakayin ang peak scenario bago ang unang order. Ang isang molder na nag-isip tungkol sa iyong pinaka-abalang buwan ay mas kapaki-pakinabang kaysa sa isa na nagpepresyo lamang ng iyong average na buwan.
7. Pananagutan Pagkatapos ng Pagproseso at Buong-Kawing na Pananagutan
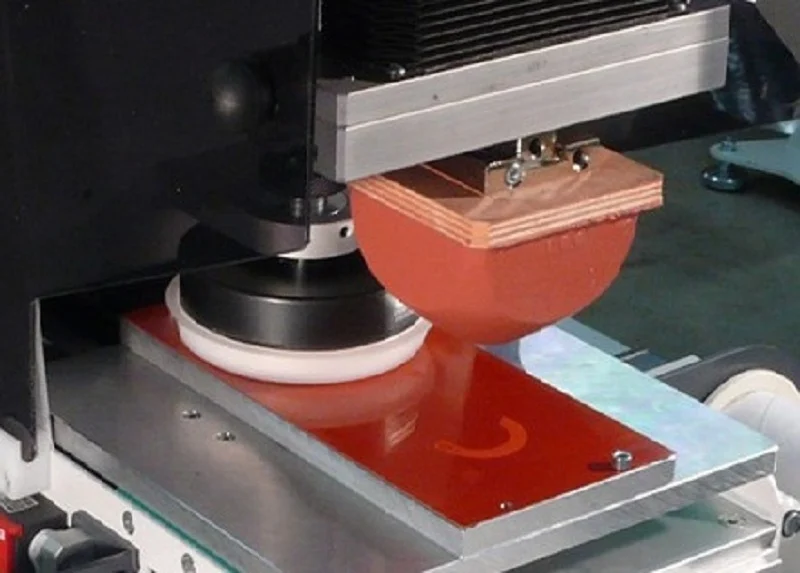
Bihirang maging tapos na produkto ang isang hinulma na bahagi. Ang pagpipinta, pag-iimprenta, pagmamarka gamit ang laser, ultrasonic welding, pag-assemble, pagpapakete, at isterilisasyon ay pawang mga bahagi ng imprenta, at bawat isa ay isang lugar kung saan ang pananagutan ay maaaring tahimik na magpalit ng kamay.
Pagmamapa ng Kadena
Hilingin sa molder na ilista ang bawat operasyon na sasailalim sa iyong bahagi, kung sino ang gagawa nito, at kung saan ito nagaganap. Kung ang mga hakbang ay isinailalim sa subkontrata, ang molder ay nananatiling responsable para sa mga ito sa ilalim ng sistema ng kalidad nito — malinaw na nakasaad sa gabay sa pag-awdit ng ISO na ang mga prosesong outsourced ay dapat pa ring kontrolin at patunayan, kahit na wala ang mga ito sa saklaw ng sertipikasyon. Kumpirmahin kung paano beripikahin ang mga papasok na materyal mula sa mga hakbang na iyon at kung anong mga pamantayan sa pagtanggap ang naaangkop.
Pagpapatunay ng mga Espesyal na Proseso
Ang welding, bonding, coating, at isterilisasyon ay mga espesyal na proseso na ang output ay hindi maaaring ganap na mapatunayan sa pamamagitan lamang ng inspeksyon, kaya nakadepende ang mga ito sa mga napatunayang parameter at mga kwalipikadong operator. Hingin ang mga rekord ng pagpapatunay at mga trigger ng muling pagpapatunay.
Isang Punto ng Pakikipag-ugnayan
Ang "full-chain accountability" ay nangangahulugang iisang partido lamang ang sasagot kapag may nagkamali, anuman ang hakbang na nabigo. Itakda ito sa kontrata: kung sino ang may-ari ng hindi pagsunod, sino ang mag-iisyu ng corrective action, at kung paano inilalaan ang responsibilidad sa gastos at iskedyul sa buong chain. Ang isang molder na nagko-coordinate ng supply chain nito ngunit itinatanggi ang responsibilidad para dito ay naglipat ng panganib sa iyo nang hindi sinasabi.
Piliin ang NOBLE Para sa Iyong Tagagawa ng Plastic Molding

Ang NOBLE ay isang joint venture ng Sino-British at isang kinikilalang National High-tech Enterprise ng gobyerno, at nagtatrabaho kami bilang tagagawa ng plastic molding para sa mga customer na nangangailangan ng iisang partner mula sa konsepto hanggang sa produksyon. Sinusuportahan ng aming mga engineering at machining team ang prototyping at volume manufacturing , kaya ang isang disenyo ay maaaring lumipat mula sa isang unang sample patungo sa isang production run nang hindi nagpapalit ng kamay.
Kami ay sertipikado sa ISO 9001:2015 at ISO 13485:2016. Ang aming mga serbisyo ay sumasaklaw mula sa disenyo at prototyping hanggang sa machining, molding at assembly — hindi lamang sa produksyon — at ang aming kagamitan sa inspeksyon at sistema ng pagkontrol sa kalidad ay naka-set up upang mapanatili ang mga tolerance na tinukoy ng iyong mga drawing. Karaniwang ibinabalik ang mga quote sa loob ng 24 oras pagkatapos ng isang kumpletong RFQ, at maraming bahagi ang maaaring matapos sa loob ng 7–10 araw.
Kung pinaghahambing mo ang mga tagagawa ng plastic molding batay sa mga salik sa itaas, ipadala sa amin ang iyong mga drowing at dami at sasabihin namin sa iyo kung ano ang maaari naming ipangako, sa pamamagitan ng pagsulat, bago putulin ang anumang bakal.
Mga Madalas Itanong tungkol sa Tagagawa ng Plastic Molding
Ginagarantiya ba ng sertipiko ng ISO 9001 ang kalidad ng isang piyesa?
Hindi. Kinukumpirma nito na isang independiyenteng lupon ang nag-audit ng isang sistema ng pamamahala ng kalidad laban sa mga kinakailangan ng pamantayan. Ang kalidad ng bahagi ay nakasalalay sa partikular na proseso, kagamitan, materyal at mga kontrol, kaya naman dapat mong basahin ang saklaw ng sertipiko at humingi ng mga talaan na nakatali sa numero ng iyong bahagi.
Sino ang may-ari ng hulmahan kung ako ang magbabayad nito?
Ang pagmamay-ari ay sumusunod sa kontrata, hindi sa invoice. Ipaalam sa pamamagitan ng sulat na ikaw ang may hawak ng titulo, na ang molder ang may hawak ng kagamitan para sa iyo, at kung ano ang mangyayari sa pagtatapos ng kontrata. Para sa mga inangkat mula sa US, tandaan na ang mga libreng molde na ibinibigay sa isang dayuhang molder ay isang tulong sa customs na idinaragdag sa halaga ng transaksyon sa ilalim ng 19 CFR § 152.103.
Kailan dapat mangyari ang DFM?
Bago ilabas ang disenyo ng kagamitan para sa paggawa. Ang isang pagsusuri na darating pagkatapos ma-order ang base ng molde ay hindi maaaring magbago ng mga desisyong nakakaapekto sa gastos at oras ng pag-ikot.
Paano ko susuriin ang inaangkin na kapasidad?
Hilingin ang bilang ng mga makinang pang-imprenta ayon sa tonelada, kasalukuyang paggamit, kasaysayan ng paghahatid sa tamang oras at kung paano nakalaan ang iyong dami sa mga peak period. Hilingin ang lead time na hinati sa mga yugto ng paggawa ng kagamitan, pagkuha ng sample, pag-apruba at produksyon.
Maaari bang palitan ng sertipiko ng ISO 13485 ng isang molder ang pagsunod sa FDA?
Hindi. Sinabi ng FDA na hindi nito kakailanganin o ilalabas ang mga sertipiko ng ISO 13485 at ang naturang sertipiko ay hindi nagpapawalang-bisa sa isang tagagawa ng plastic molding mula sa isang inspeksyon ng FDA, kahit na isinasama ng QMSR ang pamantayan sa pamamagitan ng sanggunian.






