

pagpapakilala
Mas malamang na masira ang mga mapurol na kagamitan sa paggupit. Kung sirang kagamitan ang mayroon ka, para kang piraso ng kalat. Nangangahulugan ito ng maraming oras ng nasayang na oras. Ito ang nangyari.
Hindi agad lumalabas ang pinsala sa CNC tool. Mabagal itong nabubuo. Makakakita ka ng maliliit na bitak sa cutting edge, mga namumuong chips sa tagiliran, at mga microcrack na dulot ng thermal cycling. Pagkatapos nito, lalala ang performance ng paggupit, nagiging mas magaspang ang ibabaw, at hindi na gaanong tumpak ang mga sukat.
Napakahalagang maunawaan kung paano nasisira ang mga CNC cutting tool upang matiyak mong makukuha mo ang pinakamahusay na sulit sa iyong pera. Ang bawat pagkabigo ay nangangahulugan ng pagkawala ng produktibidad dahil sa downtime ng makina, pagpapalit ng tool, at mga scrap na bahagi. Titingnan ng artikulong ito kung ano ang mga sanhi ng pagkabigo at kung ano ang mga kahihinatnan nito, pati na rin ang mga paraan kung paano ito maiiwasan ng mga operator.
Ano ang mga sanhi ng hindi magamit na mga kagamitan sa paggupit?
May sira sa isang cutting tool. Hindi laging malinaw ang dahilan. Narito ang aktwal na nangyayari sa gilid.
Nakasasakit na Kasuotan
Ang mga matitigas na partikulo ay maaaring magdulot ng friction sa cutting tool. Ang materyal na minamanipula ay maaaring maglaman ng carbides o oxides, o ang ibabaw ng workpiece ay maaaring may matigas na oxide scale. Ang mga partikulo na ito ay kumikilos na parang papel de liha. Bilang resulta, ang CNC cutting edge ay nasisira—kaya pakibabaan ang bilis ng paggupit. Pagkatapos ay hihinto ang tool sa pagputol nang malinis. Ito ay isang pangunahing uri ng pinsala sa mga CNC cutting tool sa mga cast iron at high-silicon aluminum.
Pagkasuot ng Pandikit (Nakabuo na Gilid)
Didikit ang materyal ng workpiece sa dulo ng tool. Ihinahina ito roon dahil sa pressure at heat. Lumalaki ang naiipon na materyales. Binabago nito ang heometriya ng tool. Pagkatapos ay nababali ito, at kinukuha ang isang piraso ng tool. Nangyayari ito sa mga malagkit na materyales tulad ng low-carbon steel at aluminum. Lumalabas na parang may butas ang gilid. Sira ang klasikong CNC tool dahil sa pagdikit.
Diffusion Wear
Mataas na temperatura ang dahilan nito. Ang materyal ng kagamitan at ang materyal ng workpiece ay kemikal na naghahalo sa antas atomiko. Lumilipat ang mga atomo mula sa kagamitan patungo sa maliit na tilad. Nawawalan ng katigasan ang kagamitan sa ibabaw. Mabilis na nasisira ang gilid. Walang mekanikal na alitan—init lamang.
Thermal Cracking
Ang kagamitang pangputol ay pinapainit at pagkatapos ay pinapalamig—nang paulit-ulit. Ito ay nagiging sanhi ng paulit-ulit na paglawak at pagliit ng ibabaw. Ang mga siklong ito ay humahantong sa pagbuo ng mga bitak. Sa una, ang mga bitak ay maliliit, ngunit unti-unti itong lumalaki. Habang kumakalat ang mga bitak sa gilid ng pangputol, pinalala ng coolant ang problema. Kasabay nito, lalong pinapataas ng thermal shock ang stress.
Mekanikal na Pagputol at Pagkabali
Palaging may kung anong bumibigay—labis na puwersa, ang kagamitang tumatama sa matigas na bahagi, labis na lalim ng pagputol, masyadong mabilis na bilis ng pag-ukit, nabasag na talim ng pagputol, o tuluyang pagkabali ng talim ng kagamitan. Ito ay biglaang pinsala ng kagamitang CNC.
Pagkasira ng plastik
Ang cutting edge ay orihinal na matigas, ngunit ang init ay nagpapalambot sa materyal ng kagamitan. Ang pressure sa pagputol ay nagpa-flat at nagpakulot sa pinalambot na cutting edge. Nagamit na ang kagamitan, ngunit maayos pa rin ang cutting edge. Medyo mali ang heometriya ng pagputol. Kadalasang nangyayari ito kapag pinuputol mo ang matigas na materyales sa mabibilis na bilis.
Pagkapira-piraso ng Gilid mula sa Panginginig ng boses (Chatter)
Habang ginagamit ang isang CNC lathe, parehong nag-vibrate ang cutting tool at ang workpiece. Tinatamaan ng cutting edge ang workpiece nang libu-libong beses bawat segundo. Ang bawat pagtama ay parang mahinang hampas ng martilyo. Sa paglipas ng panahon, nagsisimulang mabali ang cutting edge. Sa oras na makarinig ang operator ng ingay, nagsimula na ang pinsala sa mga CNC cutting tool.
Ang materyal ng kagamitan ay hindi tugma sa workpiece o sa coolant. Ang sulfur sa workpiece ay tumutugon sa cobalt sa carbide tool—na nagiging sanhi ng pagkatunaw ng binder, na nagpapababa sa lakas ng kagamitan, at humahantong sa pagkapira-piraso ng cutting edge. Hindi ito pagkasira; ito ay kalawang.
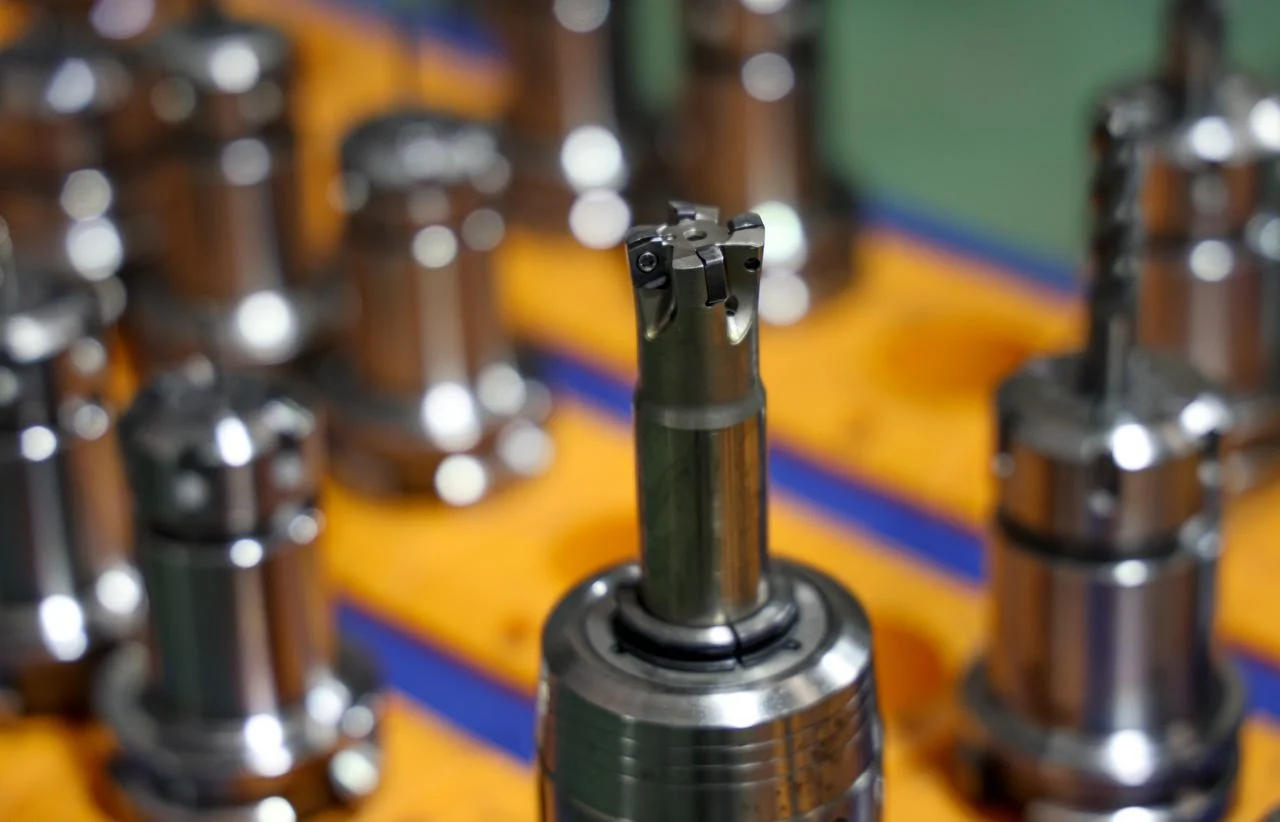
Maling Paghawak o Pinsala ng Patong
Minsan, nangyayari ang pinsala kahit bago pa man madikit ang kagamitan sa workpiece. Nahuhulog sa sahig. Nauntog sa lalagyan ng kagamitan. Nakaimbak nang maluwag sa isang drawer. Ang basag na patong o nabasag na gilid mula sa paghawak ay humahantong sa maagang pagkasira ng hiwa. Ang lahat ng ito ay maaaring humantong sa pagkabasag ng kagamitan nang masyadong maaga habang ginagawa ang pagputol. Iniisip ng ilang operator na ito ay dahil sa proseso ng machining. Iyan ay maiiwasang pinsala sa kagamitang CNC.
Masisira ba ang Bahagi Kapag Nag-Chip o Nasira ang Isang CNC Tool?
Oo – Mga Karaniwang Uri ng Pinsala ng Bahagi
- Ang sirang kagamitan ay humihila sa workpiece. Bumubutas ito. Nagkakalmot ang ibabaw.
- Lumilihis ang mga dimensyon. Kulang ang isang sulok ng kagamitan. Hindi tumutugma ang nakaprogramang landas sa realidad. Ang bahagi ay lumalabas na maliit o bilog.
- Ang alitan mula sa nasirang gilid ay lumilikha ng init. Maraming init. Nasusunog ang ibabaw. Sumusunod ang pagpapatigas. Ngayon, hindi na rin ito kayang putulin ng susunod na kagamitan.
- Lumalala ang mga burr. Pinupunit ng sirang gilid ang materyal sa halip na gupitin ito. Mukhang magaspang ang bahagi. Hindi nakapasa sa inspeksyon ang kalidad ng gilid.
Pinakamasamang sitwasyon? Ang piyesa ay isang kumpletong scrap. Hindi na maaaring i-rework. Ito ang tunay na halaga ng pinsala sa CNC tool.
Pinsala sa ilalim ng ibabaw
Hindi lamang ang mga nakikitang gasgas ang buong kwento. Ang mga malutong na materyales tulad ng mga seramiko, matigas na bakal, at ilang mga materyales na composite ay maaaring magkaroon ng mga microcrack sa ilalim ng ibabaw. Ang mga bitak na ito ay hindi nakikita ng mata. Kapag ang bahagi ay inilagay na sa serbisyo at napailalim sa stress, ang mga bitak ay lalaganap, na kalaunan ay hahantong sa pagkasira ng bahagi. Mahirap para sa mga operator na malaman na ang pinsala ng mga CNC cutting tool ang nagpasimula ng kadena ng pagkabigo.
Kailan Makakaligtas ang Isang Bahagi sa Pagkabigo ng CNC Tool?
May puwang para gumalaw ang mga roughing pass. May natitirang stock. Ang isang nabasag na tool ay maaaring mag-iwan pa ng sapat na materyal para linisin ng finishing tool. Mabilis itong nasalo ng operator. Hihinto ang makina. Nailigtas ang bahagi.
Walang puwang ang mga finishing pass. Ang hiwa ang siyang huling sukat. Ang sirang kagamitan ay sumisira sa ibabaw na iyon. Wala nang natitirang stock para maayos ito.
Mahalaga ang oras ng pagtugon ng operator. Itigil ang makina sa loob ng ilang segundo, at maaaring mababaw lang ang pinsala. Hayaan itong gumana nang isa pang beses, at mawawala na ang bahagi.
Kaya naman napakahalagang maiwasan ang pinsala sa CNC tool habang tinatapos ang mga proseso. Maliit lamang ang pagkalugi na dulot ng sirang end mill, samantalang malaki ang pagkalugi na dulot ng natirang titanium medical component. Unawain ang pagkakaiba. Magplano nang naaayon.
Checklist ng Operator ng Makinang CNC upang Mabawasan ang Pinsala ng Kagamitan
Narito ang isang listahan ng mga bagay na dapat suriin ng mga operator ng CNC lathe, na ginawa ng mga NOBLE engineer. Kung susundin mo ang mga alituntuning ito, talagang mababawasan mo ang panganib ng pinsala sa mga CNC cutting tool at workpiece.
Master ang Setup
Ang makina ay kasingtigas lamang ng pinakamahinang clamp. Suriin ang workholding. Walang paggalaw. Walang vibration. Suriin ang runout sa tool holder. Ilang microns ng wobble kill edges ang mabilis. Panatilihing maikli ang tool sticky out. Ang bawat dagdag na milimetro ay nagdaragdag ng leverage. Ang leverage ay nakakasira ng mga tool. Ang mahusay na setup ay pumipigil sa pinsala sa CNC tool bago pa umikot ang spindle.
Pakinggan ang Hiwa
Nagsasalita ang makina. Makinig ka.
Ang pagtikhim ay nangangahulugang pagkuskos, hindi pagputol. Baguhin ang bilis o pagpapagana. Ang pag-chatter ay isang low-frequency na vibration. Tumatalbog ang tool. Nababasag ang gilid. Ang mga tunog ng pagputok ay nangangahulugan na ang tool ay masyadong malakas na ginagamit. Umurong. Ang hindi papansin sa mga tunog na ito ay garantiya ng pinsala sa mga CNC cutting tool.
Bantayan ang mga Chips
Ang kulay ng chip ay nagsasaad ng temperatura. Ang mga silver chip ay malamig. Ang kulay ng straw ay mainit. Ang mga asul o lilang chip ay masyadong mainit. Nagluluto ang kagamitan.
Ang hugis ng chip ay nagsasabi ng bigat. Ang mahahaba at malagkit na chip ay bumabalot sa tool. Muling pinuputol ang mga ito. Binabali nila ang mga gilid. Ang layunin ay ang maliliit at basag na chip. Ang mga chip na hugis-C ay mainam. Ang mga powder chip ay nangangahulugan na ang tool ay mapurol.
Ang laki ng chip ay nagsasabi sa feed. Ang manipis na chips ay nangangahulugan ng hindi sapat na karga. Ang tool ay nagkukuskos. Ang makapal na chips ay nangangahulugan ng labis na karga. Ang tool ay masisira.
Pamamahala ng Proaktibong Chip
Dapat tanggalin ang mga chips mula sa cutting zone. Hinuhugasan ang mga ito ng coolant, at tinatangay naman ito ng hangin palabas. Ang chip recirculation ang pangunahing sanhi ng pinsala sa mga CNC cutting tool. Kapag ang isang tool ay pumutol ng parehong chip nang dalawang beses, ang bawat hiwa ay nagpapabilis sa pagkasira ng gilid.
Ang pecking cycle ay lubos na epektibo kapag nagma-machine ng malalalim na butas o mga puwang. Habang umuurong ang tool, natatanggal ang mga bitak, at maaaring umabot ang coolant sa ilalim. Pinipigilan nito ang pangalawang pagputol at pag-iipon ng init, sa gayon ay naiiwasan ang pagkasira ng tool.
Sundin ang checklist. Sa bawat pag-set up mo ng makina, para sa bawat trabaho. Binabawasan nito ang posibilidad ng pagkasira ng CNC tool, pinapahaba ang buhay ng tool, at tinitiyak ang kalidad ng bahagi.
Alamin Kung Kailan Makialam
Hindi alam ng makina na namamatay na ang kagamitan. Alam ito ng operator.
Makinig sa mga pagbabago sa tono. Ang isang malusog na hiwa ay may matatag na tono. Tumataas ba ang tono? Mapurol ang kasangkapan. Bumababa ito? May mga basag ang kasangkapan. Tingnan ang ibabaw. Dati itong makinis. Ngayon ay magaspang na. May nagbago. Subaybayan ang tagal ng paggamit ng kasangkapan. Bilangin ang mga bahagi bawat gilid. Kapag ang average ay limampung bahagi, at ang kasangkapang ito ay umabot sa apatnapu't walo, palitan ito nang maaga. Ang paghihintay para sa pagkasira ay garantiya ng pinsala sa CNC tool at isang sirang bahagi.
Disiplina sa Coolant at Lubrication
Mahalaga ang direksyon ng daloy ng coolant. Dapat itong nakadirekta patungo sa cutting surface, hindi sa tool shank. Ang cutting edge ay kailangang palamigin, ngunit ang shank ay hindi.
Mahalaga ang daloy ng coolant. Kung masyadong mababa ang daloy, mananatili ang mga chips sa cutting zone, kung saan paulit-ulit itong puputulin, na magdudulot ng pagkasira ng tool. Bagama't maaaring matanggal ng mataas na daloy ang mga chips, pinapataas nito ang panganib ng thermal shock. Ang pagdikit sa pagitan ng mainit na tool at malamig na coolant ay maaaring magdulot ng pagbibitak, na isang nakatagong sanhi ng pinsala sa mga CNC cutting tool. Pakigamit nang tama ang coolant. Para sa mga materyales na hindi lumalaban sa thermal cycling (tulad ng carbide sa matigas na bakal), inirerekomenda na lumipat sa air-blow cooling.
Mga Mahalagang Bawal Gawin para sa mga Operator
Huwag kailanman balewalain ang isang workpiece na may problema. Ang isang workpiece na may magaspang na ibabaw ay isang babala. Ang susunod na workpiece ay mas malala pa. Masisira ang tool.
Huwag basta-basta isaayos ang feed rate at cutting speed. Kung tataasan mo ang feed rate sa 150% dahil lang sa mahigpit ang deadline, magbabayad ang tool. Masisira ito, at titigil ang spindle. Mas lalo pang hihigpit ang deadline.
Huwag kailanman mag-iwan ng sirang kagamitan sa lalagyan ng kagamitan. Tanggalin ito kaagad, siyasatin ang lalagyan, at linisin ito. Pinipigilan nito ang mga sirang piraso ng kagamitan na makapinsala sa ibabaw ng pagkakabit ng susunod na kagamitan. Ito ay maaaring magdulot ng radial runout. Ang radial runout ay humahantong sa karagdagang pinsala sa mga kagamitang CNC. Dito nagsisimula ang isang mabisyo na siklo.
Ang Panuntunan ng Malambot na Paghawak
Ang mga cutting tool ay hindi mga pry bar; huwag kailanman ipilit ang mga ito sa tool holder sa pamamagitan ng paghampas sa mga ito o pagbagsak sa workbench.
Kapag gumagamit ng anumang kagamitang pangputol, ituring ito na parang napakatalas ng talim—dahil matalas nga ito. Ang mga butas sa talim na dulot ng hindi wastong paghawak ay agad na magiging dahilan upang hindi ito gumana habang nagpuputol. Ito ay lubos na maiiwasan.
Gumamit ng torque wrench upang higpitan ang collet nut, at higpitan ito sa tinukoy na torque. Ang labis na paghigpit ay maaaring magbago ng hugis ng collet, na magiging sanhi ng hindi pagkakahanay ng tool; ang hindi sapat na paghigpit ay maaaring maging sanhi ng pagkahulog nito. Ang parehong sitwasyon ay maaaring humantong sa pagkabali ng blade.
Maingat na hawakan ang mga kagamitan. Panatilihing malinis ang iyong mga kamay, ang paa ng kagamitan, at ang kagamitan. Ito ay isang propesyonalismo. Sa ganitong paraan mapipigilan ang pagkasira ng kagamitang CNC bago pa man umandar ang makina.
NOBLE: Ang Iyong Kapareha sa Paggawa ng Katumpakan
Kami ay isang dalubhasang tagagawa sa CNC machining at sheet metal fabrication. Nakikita namin ang tunay na halaga ng mga gasgas na gilid, sirang end mill, at mga scrapped na bahagi. Ang gabay na ito ay nagmula sa karanasang iyon.
Ang Aming Mga Kakayahan sa Paggawa
Nag-aalok kami ng kumpletong solusyon sa paggawa mula simula hanggang katapusan, na nagtutugma sa pagitan ng disenyo at paghahatid:
- Machining ng CNC: 3-aksis, 4-aksis, at 5-axis milling. Ang pag-on ng CNCPagmamanupaktura ng compound gamit ang mill-turn.
- Sheet Metal Fabrication: Paggupit gamit ang laser, pagsuntok, pagbaluktot, paghinang, pagtatapos.
- Buong Saklaw ng Serbisyo: Tulong sa disenyo. Paggawa ng prototype. Pagpapatakbo ng produksyon. Paggamot sa ibabaw. Pangwakas na pag-assemble.
Sertipikadong Kalidad na Mapagkakatiwalaan Mo
Ang aming pangako sa katumpakan at pagiging maaasahan ay sinusuportahan ng mga sertipikasyong kinikilala sa buong mundo:
- ISO 9001: 2015 – Mga pare-parehong proseso. Mga dokumentadong kontrol. Kalidad na maaaring ulitin.
- ISO 13485: 2016 – Pamantayan sa aparatong medikal. Mahigpit na pagkontrol sa proseso. Mahalaga para sa mga bahagi kung saan hindi maaaring tiisin ang pinsala sa mga CNC cutting tool.
Bakit Makikipagtulungan sa NOBLE?
One-Stop Solution : Mula sketch hanggang sa tapos na produkto. Iisang supplier lang. Hindi na kailangan ng patuloy na pagsubaybay.
Suporta sa Inhinyeriya : Mga pagsusuri sa DFM. Tinutukoy namin ang mga panganib ng pagkasira bago pa man dumampi ang tool sa makina. Binabawasan namin ang pagkasira ng tool sa mga CNC machine sa pamamagitan ng pag-optimize ng mga disenyo—hindi lamang pagpapatakbo ng mga programa.
Transparent na Komunikasyon : Malinaw na lead time. Tapat na feedback. Patuloy na pagpapabuti. Walang sorpresa.
FAQ
Paano ko malalaman kung malapit nang masira ang isang kagamitan bago pa ito tuluyang masira?
Makinig sa pagbaba ng tono o bagong tili. Bantayan ang pagbabago ng kulay ng chip o pagkasira ng ibabaw. Gumagamit ang aming mga operator ng real-time na pagsubaybay sa karga at naka-iskedyul na pagsusuri ng tool upang maiwasan ang pinsala sa CNC tool bago ito magdulot ng hindi planadong downtime.
Maaari bang muling hasain at gamitin muli ang isang sira o bahagyang sira na kagamitan?
Oo, para sa HSS at ilang carbide tool, ngunit ang resharpening ay nagbabago sa geometry at nag-aalis ng mga coating. Para sa precision work, mas ligtas ang pagpapalit, kaya mahigpit naming sinusubaybayan ang buhay ng tool upang maiwasan ang pag-asa sa mga resharpened tool para sa mga kritikal na feature.
Paano naiiba ang paggawa ng sheet metal sa CNC machining pagdating sa pagkasuot ng tool?
Gumagamit ang sheet metal ng mga punch, die, at laser—walang umiikot na cutting tool. Gayunpaman, ang pagkasira ng punch ay nagdudulot ng mga burr, at ang pinsala sa nozzle ng laser ay nakakaapekto sa kalidad ng pagputol.
Kaya ba ng NOBLE ang parehong prototyping at high-volume production?
Oo, mula 1–10 piraso para sa mabilisang prototyping hanggang sa mahigit 10,000 na produksyon, na may pare-parehong kalidad sa pareho. Gumagamit kami ng parehong proseso at pamantayan sa inspeksyon anuman ang dami.
Anong mga format ng disenyo ang tinatanggap ninyo para sa pagbanggit?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF, at PDF. Para sa sheet metal, mas mainam ang isang patag na pattern na DXF. Maaari ring magpayo ang aming mga inhinyero tungkol sa mga pagbabago sa DFM upang mabawasan ang pinsala sa mga CNC cutting tool at mas mababang gastos.
Paano mo masisiguro ang kalidad ng piyesa kung ang isang kagamitan ay nagpapakita ng mga senyales ng pagkasira sa kalagitnaan ng batch?
Mga inspeksyon habang isinasagawa ang proseso, mga sistema ng pagsubaybay sa pagkasira ng kagamitan, at agarang muling kwalipikasyon ng unang piraso pagkatapos ng pagpapalit ng kagamitan. Hinihingi ng ISO 13485 ang disiplinang ito—hindi kami nagpapadala ng mga hula lamang.
Nag-aalok ba kayo ng mga serbisyo sa pag-assemble na hindi lang pagma-machining ng mga piyesa?
Oo, kasama na ang paglalagay ng hardware, pagwelding, mechanical assembly, at packaging. Naghahatid kami ng mga produktong handa nang gamitin, hindi lang basta mga maluwag na bahagi.






