
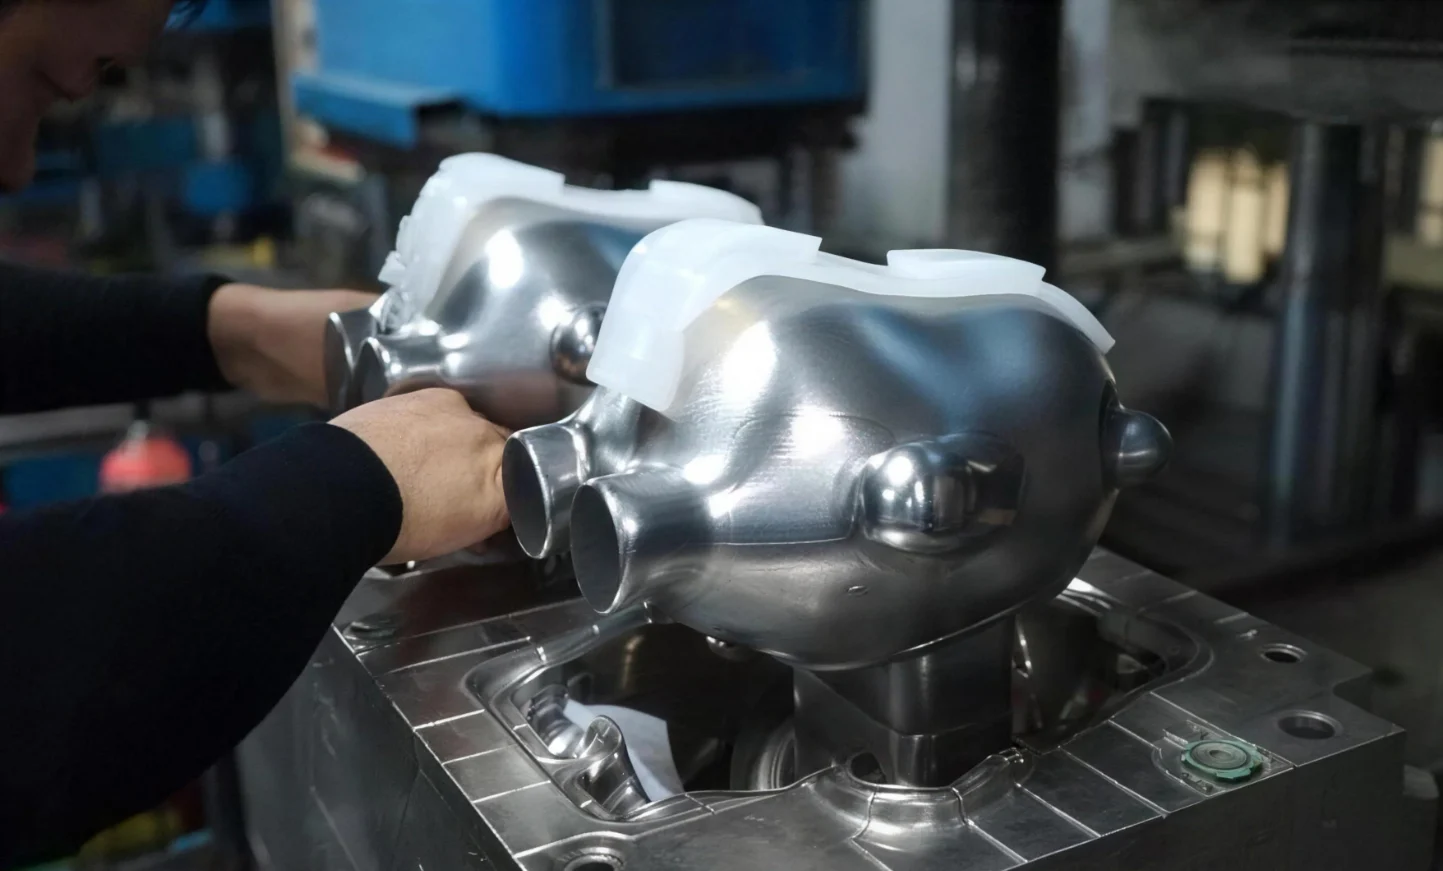
 pagpapakilala
Ang disenyo ng istruktura ng paghahagis ay isang pagbabalanse. Kailangan mong gumana ang bahagi. Ngunit kailangan mo rin itong gawin nang hindi naaalis ang kalahati ng iyong produksyon.
Ang sumusunod na 30 mahahalagang punto ay sumasaklaw sa teorya. Ang mga ito ay praktikal. Ang mga ito ay nakaayos ayon sa kung ano ang mahalaga sa sahig ng pabrika. Una, kaya mo ba itong ihulma? Iyan ang posibilidad ng proseso. Pangalawa, tatagal ba ito? Iyan ang integridad ng istruktura. Pangatlo, paano mo pinangangasiwaan ang mga panloob na espasyo? Iyan ang disenyo ng lukab at core. Panghuli, paano mo ito gagawing mas mura at mas maaasahan? Iyan ang reinforcement at simplification.
Ang bawat punto ay tumutugon sa isang tunay na problema. Gamitin ang mga ito nang magkasama.
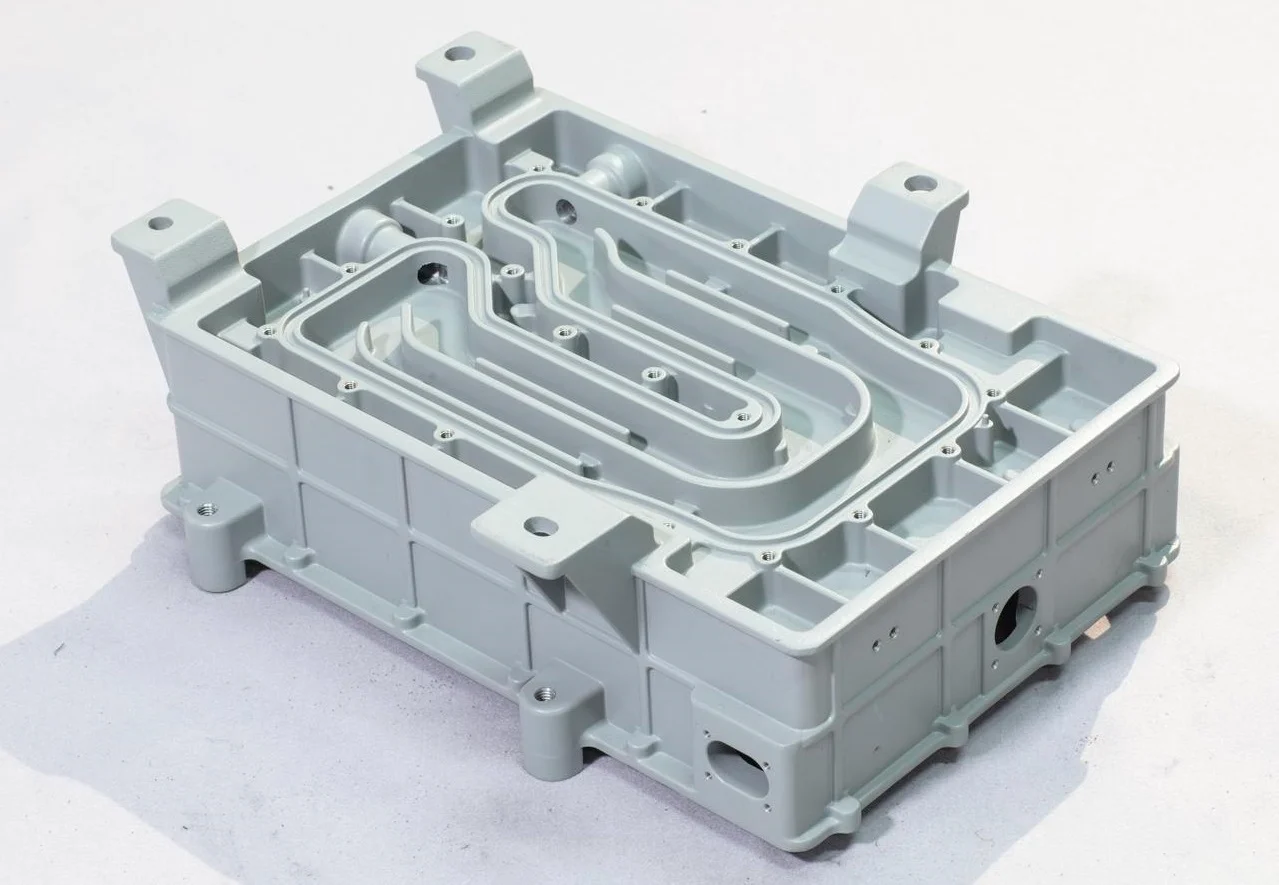
Ano ang Casting at Bakit Mahalaga ang Disenyo ng Istruktura ng Casting?
Ano ang Paghahagis?
Ibinubuhos ng operator ang tinunaw na metal o plastik sa molde. Kapag lumamig at tumigas na ito, maaari na nilang hilahin palabas ang mga bahagi.
Bakit Mahalaga ang Disenyo ng Istruktura ng Paghahagis?
Ang isang mahusay na dinisenyong istruktura ng paghulma ay malinis na lumalabas mula sa molde. Mayroon itong ilang mga depekto. Diretso ang paggamit ng mga kagamitan. Produksyon na pinapatakbo ng pabrika nang walang patuloy na paghinto.
Pero hindi magandang disenyo? May mga butas sa loob ng makakapal na bahagi na may shrinkage. May gas porosity malapit sa ibabaw. Nakulong ang buhangin kung saan hindi mo maabot. Nagbabago ang hugis ng bahagi habang lumalamig. Nabibitak ito habang isinasagawa ang shakeout.
Ang Epekto sa Gastos ng Pagbalewala sa mga Panuntunan sa Disenyo ng Paghahagis
Ang presyo ay binabayaran nang maraming beses.
Una, ang molde ay kailangang ayusin. Magastos iyon ng oras at pera. Pagkatapos ay tatakbo ang produksyon. Nananatiling mataas ang mga scrap rate. Nawawala ang mga piyesa. Nauubos ang mga iskedyul.
Idinaragdag ang post-machining upang ayusin ang hindi kayang maihatid ng casting. Tumataas ang gastos sa bawat bahagi.
Pinakamasamang sitwasyon? Nasiraan ng silbi ang piyesa. Nagresulta ito sa pagkabigo sa field. Isang recall. Isang kaso.
Ang Pangunahing Layunin ng Disenyo ng Istruktura ng Paghahagis
Tatlong bagay ang nababalanse sa unang dibuho. Tungkulin. Lakas. Kakayahang magawa.
Hindi dapat idisenyo muna ang perpektong hugis, saka lang dapat suriin kung kaya itong ihulma. Unahin ang mga patakaran. Ang disenyo ay gumagana sa loob ng mga ito.
Ang layunin ay isang hulmahan na sapat ang tibay, sapat ang gaan, madaling hulmahin, madaling gawing ubod, at mabilis linisin. Dapat matamaan ang lahat ng lima. Iyan ay isang mahusay na disenyo ng istruktura ng hulmahan.

Disenyo ng Kakayahang Magawa — Paggawa ng mga Paghahagis na Magagawa at Madaling I-demold
1. Mga Prinsipyo ng Disenyo ng Linya ng Paghihiwalay
Panatilihing simple ang linya ng paghahati. Mas mainam ang isang tuwid na linya kaysa sa tatlong zigzag. Ang bawat dagdag na linya ay nagdudulot ng pagkakamali.
Narito ang isang praktikal na problema. Ang mga kalahati ng molde ay hindi kailanman perpektong nakahanay. Palaging mayroong maliit na hindi pagkakatugma. Ang hindi pagkakatugmang iyon ay lumilitaw sa iyong bahagi bilang isang pangit na tagaytay o isang baitang. Hindi mo ito maaaring tanggalin lahat sa makina. Kaya iwasan ang paglalagay ng mga linya ng paghahati sa nakikita at kosmetikong mga ibabaw mula sa simula pa lamang. Ang mahusay na disenyo ng istruktura ng paghahagis ay itinuturing ang mga linya ng paghahati bilang mga praktikal na desisyon, hindi mga huling pag-iisip.
2. Heometriya ng Ibabaw at Paglabas ng Amag
Mag-ingat sa mga malukong na ibabaw. Ito ay mga papasok na kurba. Gumagana ang mga ito na parang mga mekanikal na kandado. Ang matigas na metal o plastik ay hindi pisikal na mahihila palabas ng molde nang hindi napupunit. Ang isang pangunahing tuntunin sa disenyo ng istruktura ng paghahagis ay ang bawat ibabaw ay dapat na nakaharap sa direksyon ng paghila o may sapat na draft upang matanggal.
Pagsama-samahin ang mga nakataas na boss. Pagsama-samahin ang mga ito sa iisang mas makapal na bahagi sa halip na ikalat ang maliliit na bahagi kung saan-saan. Pinapasimple nito ang buong disenyo ng istruktura ng paghahagis.
Ang malalaking hulmahan ay isang espesyal na kaso. Ang maliliit na nakausling bahagi sa labas—maliliit na tadyang, mga nub, mga logo—ay problema. Nababali ang mga ito habang nagde-demolding o nagiging sanhi ng pagdikit ng bahagi. Kung malaki ang hulmahan, panatilihing malinis ang mga panlabas na ibabaw.

Integridad ng Istruktura — Pagkontrol sa Kapal ng Pader at Pag-iwas sa mga Depekto
Ang isang bahaging maganda ang hitsura pagkalabas sa molde ngunit nabibitak pagkalipas ng tatlong linggo ay isang pagkabigo. Ang disenyo ng istruktura ng paghahagis ay dapat tumukoy sa kung ano ang mangyayari pagkatapos magyelo ang metal.
3. Pantay na Kapal ng Pader
Mabagal lumalamig ang makakapal na bahagi. Mabilis lumalamig ang manipis na bahagi. Ang pagkakaibang iyan ay lumilikha ng panloob na stress. Nakakabagot ang solusyon ngunit epektibo: panatilihing pareho ang kapal ng mga pader kahit saan.
Paano ka makakapagdagdag ng lakas nang hindi pinapakapal ang isang bahagi? Gumamit ng mga reinforcing ribs. Nagdaragdag ang mga ito ng higpit nang hindi lumilikha ng napakalaking init.
Narito ang isang tiyak na tuntunin. Ang mga panloob na dingding ay dapat na mas manipis kaysa sa mga panlabas na dingding, na naroon lamang para sa paghahati o suporta.
4. Gawing Unti-unti ang mga Transisyon
Huwag kang biglang humakbang mula sa isang makapal na pader patungo sa isang manipis na pader. Ang sulok na iyon ay nagiging sanhi ng pagtaas ng stress. Mabibitak ito.
Sa halip, bawasan ang pagbabago. Gumamit ng radius sa junction. Ikalat ang transisyon sa distansya.
Iwasan ang mga matulis na anggulo sa interseksyon ng dalawang pader. Ang matalas na panloob na sulok ay isang bitak na naghihintay na lumitaw. Ang pagdaragdag ng mga bilugan na sulok ang tamang sagot.
5. Iwasan ang mga Depektong Dulot ng Proseso
Narito ang tatlong partikular na hugis na dapat iwasan.
- Malalaki at manipis na pahalang na mga ibabaw. Nakakainis ang mga ito. Kapag nagbuhos ka, lumulutang pataas ang gas at maluwag na buhangin at nababalot ng bara sa ilalim ng patag na kisame. Magkakaroon ka ng porosity o mga buhangin na nakadikit mismo sa ibabaw.
- Mga hugis na nagkukulong sa natitirang stress. Habang lumalamig ang bahagi, gusto nitong lumiit. Kung pinipigilan ng geometry ang pag-urong na iyon—tulad ng isang solidong singsing o isang ganap na nakasarang kahon—ang stress ay naiipon sa loob.
- Suriin kung may libreng pag-urong. Dapat ay makahila papasok ang hulmahan habang ito ay tumitibay nang hindi tumatama sa isang matigas na bahagi. Kung hindi ito makagalaw, ito ay mababasag. Iyan ang isang pangunahing aral sa disenyo ng istruktura ng hulmahan. Disenyo para sa pag-urong muna, pagkatapos ay idagdag ang function.

Disenyo ng Core at Cavity — Pagpapasimple ng Paggawa ng Core at Pagpapadali ng Pag-alis ng Buhangin
6. Alisin ang mga Core o Gawing Simple ang mga Ito
Magtanong nang maaga. Kailangan mo ba talaga ang panloob na butas na iyon? Maaari mo bang baguhin ang tungkulin ng bahagi para maiwasan ito?
Kung kailangan mo ng butas, idisenyo ito bilang butas na dadaan. Ang butas na tumatagos nang tuluyan ay mas madaling butasan kaysa sa butas na nakahinto sa loob ng dingding. Ang core para sa butas na dadaan ay may dalawang suporta. Ang core para sa butas na nakabukas ay may isa. Ang suportang iyon ay isang kahinaan.
Narito ang praktikal na layunin. Gawing kasingsimple ng panlabas na hugis ang heometriya ng panloob na lukab. Ang mga kumplikadong loob ay nangangahulugan ng mga kumplikadong core. Ang mga kumplikadong core ay nangangahulugan ng mas mataas na rate ng scrap.
7. Pangunahing Kakayahang Maproseso
Isipin kung paano lumalabas ang core. Hindi lang kung paano ito pumapasok.
Iwasan o bawasan ang mga chaplet. Ito ay maliliit na suportang metal na humahawak sa core sa posisyon. Ang problema? Natutunaw ang mga ito sa nakapalibot na metal. Ngayon ay mayroon ka nang banyagang inklusyon na may iba't ibang katangian. Iyon ang posibleng simula ng bitak.
Idisenyo ang core upang ito ay maging matatag habang ibinubuhos. Ang umuugoy na core ay lumilikha ng umuugoy na lukab. Hindi iyon eksakto. Iyan ay scrap.
8. Ilabas ang Buhangin
Pagkatapos ng paghahagis, kailangan mong alisin ang buhangin sa gitna. Hindi ito basta-basta. Ang mga kumplikadong panloob na daanan ay kumukuha ng buhangin. Gumugugol ang mga operator ng maraming oras sa pag-alog, pagmamartilyo, at pag-flush.
Disenyo para sa madaling pag-alis ng buhangin. Nakakatulong ang malalaking butas. Nakakatulong ang mga tuwid na daanan. Iwasan ang mga bulsang walang patutunguhan kung saan maaaring magtago ang buhangin.
Narito ang isang praktikal na tampok. Magdagdag ng mga boss sa paligid ng mga butas. Ito ay mga nakataas na pad. Pinapalakas nito ang lokal na lugar sa paligid ng bukana. Nagbibigay din ito sa iyo ng malinis at patag na lokasyon ng ibabaw para sa kasunod na pagma-machining. Ang isang maliit na boss ay nalulutas ang dalawang problema nang sabay-sabay. Iyan ay isang mahusay na disenyo ng istruktura ng paghahagis.
Simple lang ang pangunahing tuntunin. Ang bawat pangunahing ay nagdaragdag ng gastos, panganib, at paggawa. Alisin ito. Kung hindi mo kaya, pasimplehin ito. Kung hindi mo kaya, magdisenyo para sa madaling pag-alis ng buhangin. Huwag balewalain ang hakbang na ito.
Mga Ribs at Pangkalahatang Pag-optimize — Mahusay na Mga Landas ng Pagkarga at Pagpapasimple ng Disenyo
9. Ilagay ang mga Ribs Kung Saan Gumagana ang mga Ito
Huwag ikalat ang mga tadyang nang basta-basta. Isipin ang karga. Saang direksyon nanggagaling ang puwersa? Dapat na nakahanay ang tadyang sa landas na iyon. Ang tadyang na inilagay nang patayo sa karga ay halos walang nagagawa.
Dapat na may kanya-kanyang reserba ang bawat tadyang. Itanong: Nakakadagdag ba talaga ng estabilidad ang tadyang na ito? O sadyang dagdag na bigat lang ito at posibleng dahilan ng pagliit?
Narito ang pagsubok. Tanggalin ang tadyang sa iyong isipan. Gumagana pa rin ba ang bahagi? Kung oo, tanggalin ang tadyang. Kung ang bahagi ay sira, panatilihin ito. Ngunit iposisyon ito nang tumpak.

10. Pasimplehin ang Buong Hugis
Hatiin ang malalaki at masalimuot na mga katangian sa mas simpleng mga bloke. Ang isang paghulma na may sampung simpleng mga hugis ay mas madaling gawin kaysa sa isang paghulma na may isang masalimuot na hugis.
Bigyang-pansin ang mga landas ng karga. Ang puwersa ay pumapasok sa bahagi sa isang punto. Ito ay naglalakbay sa istruktura. Ito ay umiiral sa ibang punto. Ang iyong mga tadyang at suporta ay dapat sumunod sa eksaktong linyang iyon. Anumang paglihis ay lumilikha ng bending stress na hindi idinisenyo para sa paghulma.
Mahalaga ang mga support point. Saan ba nakakabit ang casting na ito sa ibang bagay? Ang mga lokasyong iyon ay ang mga stress concentration. Magdagdag ng masa doon. Magdagdag ng mga ribs doon. Huwag silang iwanang manipis.
Alisin ang mga hindi kinakailangang fillet. Oo, binabawasan ng mga fillet ang konsentrasyon ng stress sa matutulis na sulok. Ngunit nagdaragdag din ang isang fillet ng oras ng pagma-machining kung ang ibabaw na iyon ay nangangailangan ng post-processing. At ang isang napakalaking fillet ay maaaring lumikha ng isang lokal na makapal na seksyon na lumiliit at bumubuo ng isang cavity. Gamitin ang mga fillet kung kinakailangan. Alisin ang mga ito kung saan nagdudulot ng pinsala.
Ang layunin ng disenyo ng istrukturang panghulma ay hindi ang pinakamataas na kasalimuotan. Ito ay sapat na lakas na may kaunting abala.
Konklusyon
Natalakay mo na ang mga kategorya. Ngayon, ang posibilidad ng proseso ang inuuna. Kung hindi mo ito kayang i-demold, wala nang iba pang mahalaga. Iyan ang pundasyon. Kapag nagkamali ka, titigil ang proyekto bago pa man ito magsimula.
Ang susunod ay ang pagkontrol sa kapal ng dingding. Pinipigilan nito ang mga karaniwang depekto—mga bitak, butas, at pagbaluktot. Ang isang bahaging may hindi pantay na dingding ay isang bahaging mabibigo. Hindi mo maaaring siyasatin ang paraan para malampasan ang problemang iyon.
Ang disenyo ng core ang nagtatakda ng limitasyon sa pagiging kumplikado. Ang bawat core ay nagdaragdag ng gastos at panganib. Ang pagpapasimple ng mga core ay hindi isang pagpipiliang pang-esthetics. Ito ay isang pagpipiliang pinansyal.
Ang mga tadyang at daanan ng karga ay nagbibigay sa iyo ng ratio ng lakas-sa-timbang. Ang maayos na pagkakalagay ay nagpapatibay sa bahagi. Ang hindi maayos na pagkakalagay ay nagpapabigat dito at nagpapahina pa rin.
Ngayon, ilapat mo na!
Alamin ang Tungkol sa Paggawa ng Casting ng NOBLE
Kami ay isang espesyalisadong talyer na nakatuon sa dalawang bagay: CNC machining at injection molding. Iyan ang aming ginagawa. Iyan lang ang aming ginagawa.
Mga Kakayahang Pangunahing Paggawa
Pinuputol namin ang metal at plastik. CNC milling , CNC turning , 5-axis machining . Hindi problema ang mga kumplikadong hugis. Regular lang ang mahigpit na tolerance.
Nagmomolde rin kami. Pagmomolde gamit ang injection para sa mga plastik na bahagi, kabilang ang mga custom na bahagi. Mga prototype o buong produksyon. Parehong mga makina. Parehong mga pamantayan ng kalidad. Walang shortcut.
Mga Sertipikasyon ng Kalidad
Ang mga sertipikasyon ay hindi mga palamuti sa dingding.
ISO 9001:2015: Nangangahulugan ito na mayroon tayong gumaganang sistema ng pamamahala ng kalidad. Mga pare-parehong proseso. Dokumentadong kontrol. Parehong bahagi ang nakukuha mo sa bawat pagkakataon.
ISO 13485:2016: Ito ay para sa mga aparatong medikal. Mas mahigpit na pagsubaybay. Mas mahigpit na dokumentasyon. Natutugunan namin ang pamantayan dahil kinakailangan ito ng aming mga customer.
halaga ng Panukala
Maaasahang kontrol sa proseso. Ganap na pagsubaybay sa mga mahahalagang bahagi. Ang serbisyong nakatuon sa customer ay nangangahulugang sinasagot namin ang iyong mga katanungan bago ka pa magtanong.
FAQ
Bakit naiiba ang disenyo ng istruktura ng paghahagis sa disenyo ng mga makinang bahagi?
Ang pagma-machine ay nagsisimula sa isang solidong bloke. Pinuputol mo ang hindi mo kailangan. Nandoon na ang bloke. Ang paghulma ay kabaligtaran. Nagsisimula ka sa wala. Ibinubuhos mo ang materyal sa isang puwang. Ang materyal na iyon ay dapat dumaloy, punan, at pagkatapos ay tumigas nang hindi nabibitak.
Ang paghahagis ay nangangailangan na isipin mo ang pagpuno ng hulmahan. Tungkol sa pagpapatigas. Tungkol sa pag-urong. Walang pakialam ang machining sa alinman sa mga iyon. Kailangan lang ng isang machinist na sapat ang laki ng stock.
Ano ang pinakakaraniwang pagkakamali sa disenyo ng paghahagis?
Hindi pantay na kapal ng dingding. Walang duda. Lumilikha ito ng mga hot spot. Nagdudulot ito ng mga butas para sa pag-urong. Binabaluktot nito ang bahagi habang lumalamig ito. Nakakalimutan ito ng mga taga-disenyo na nagmumula sa machining dahil ang isang bahaging minaniobra ay maaaring magkaroon ng anumang pagkakaiba-iba ng kapal. Hindi ito magagawa ng isang casting.
Ang pangalawang pagkakamali ay ang pagbalewala sa demoldability. Mga kumplikadong core. Mga nakatagong undercut. Mga tampok na nagla-lock sa bahagi sa tool. Maaari mong i-machine ang mga tampok na iyon sa ibang pagkakataon. Hindi mo maaaring i-cast ang mga ito nang walang paraan upang hilahin palabas ang core.
Makakatulong ba ang NOBLE na ma-optimize ang disenyo ng aking paghahagis para sa kakayahang magawa?
Oo. Iyan ang punto ng aming proseso ng pagsusuri.
Tinitingnan namin nang maaga ang iyong disenyo. Bago ka magputol ng bakal o umorder ng mga kagamitan. Natutuklasan namin ang mga problema: hindi pantay na mga dingding, hindi maayos na mga anggulo ng draft, at imposibleng mga core. Pagkatapos ay sasabihin namin sa iyo kung paano ayusin ang mga ito. Mas simpleng paggamit ng mga kagamitan. Mas kaunting mga depekto. Mas mababang gastos.
Iyan ang kahalagahan ng maagang pag-imbita ng tagagawa.
Ang gabay na ito ba ay naaangkop sa parehong metal at plastik na paghahagis (pag-iiniksyon paghubog)?
Karamihan sa mga prinsipyo ay naaangkop sa pareho. Magkaibang proseso ang metal casting at plastic injection molding. Magkaiba ang kilos ng mga materyales. Magkaiba rin ang temperatura.
Ngunit ang mga pangunahing konsepto ay pareho. Pare-parehong kapal ng dingding. Maayos na mga transisyon sa mga sulok. Madaling pag-demold. Walang mga nakulong na katangian. Ang mga patakarang ito ay nagmula sa pisika ng pagpuno ng isang lukab at pagpapalamig ng isang bahagi. Ang pisika na iyon ay hindi mahalaga kung ang materyal ay tinunaw na aluminyo o tinunaw na plastik.
Gamitin ang gabay para sa pareho. Ayusin para sa mga detalye ng materyal mamaya.






