
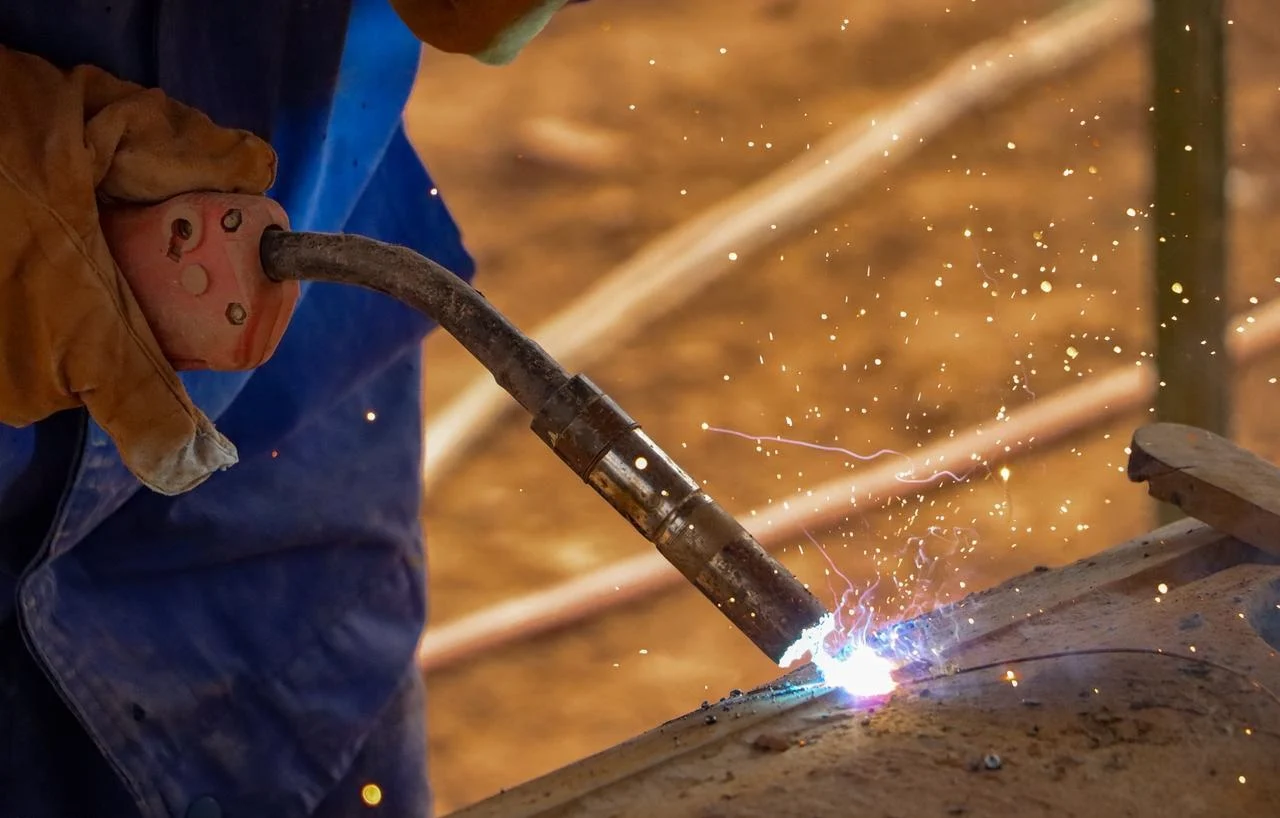
Gumagamit ang mga tao ng metal welding kahit saan. Ito ang paraan kung paano permanenteng pinagdudugtong ng mga pabrika ang mga bahaging metal. Simple lang ang ideya. Maglagay ng init o puwersang mekanikal. Ilapit ang mga atomo nang sapat para magdikit ang mga ito. Ang dalawang piraso ay nagiging isa.
Patuloy na umuunlad ang teknolohiyang industriyal. Dumami na ang mga pamamaraan ng hinang. Mas pino na ang mga ito ngayon kaysa dalawampung taon na ang nakalilipas. Iba't ibang pamamaraan ang umiiral para sa iba't ibang trabaho. Kaya naman kailangang maunawaan ng mga tao ang mga pagkakaiba bago pumasok sa pagawaan.
Ano ang Sheet Metal Welding?
Pinag-uusapan ng mga tao ang sheet metal welding. Pero ano nga ba talaga ito? Sa kaibuturan, ito ay isang proseso ng pagbubuklod. At nangyayari ito sa antas atomiko. Iba ito sa basta pagdidikit lamang ng dalawang piraso.
May pumapasok na panlabas na enerhiya. Init. Puwersang mekanikal. Kadalasan ay pinaghalong pareho. Ang enerhiyang ito ay sumisira sa orihinal na atomikong pagkakaayos mismo sa dugtungan ng mga piraso ng metal. Ang istruktura ay nasisira sa isang kontroladong paraan. Pagkatapos ay lumalamig ang lugar. Ito ay tumitibay. Ang dalawang magkahiwalay na bahagi ay nagiging isang solong yunit. Malakas. Magkaugnay. Permanente.
Ang pag-bolt o pag-rivet ay mekanikal na nagdurugtong sa mga piraso. Mayroon pa ring puwang—isang pangkabit pa rin. Iba naman ang nagagawa ng pag-welding. Nakakamit nito ang pagsasanib sa antas atomiko. Walang tahi sa tradisyonal na kahulugan. Ang resulta ay ang isang hinang na dugtungan ay maaaring tumugma sa lakas ng base metal. Minsan ay nalalampasan pa nito. Hindi ito totoo para sa karamihan ng mga mekanikal na pangkabit.
Ano ang Iba't Ibang Uri ng Sheet Metal Welding?
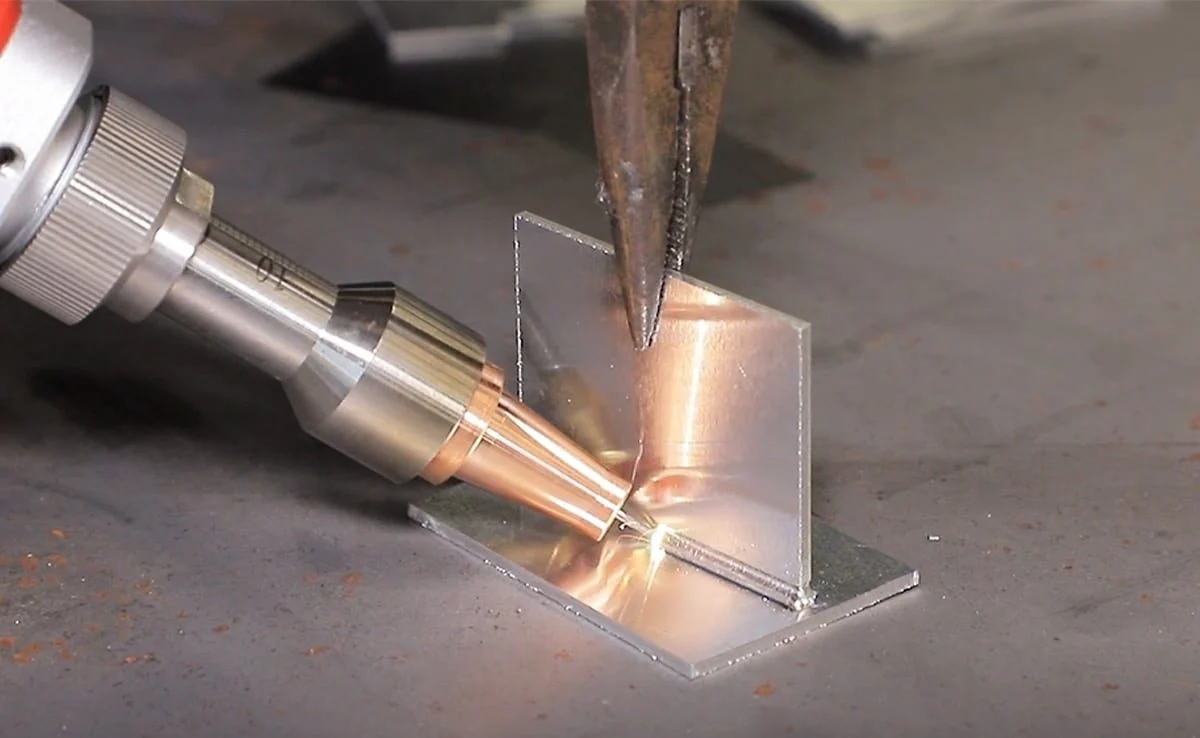
Iba't iba ang uri ng pag-uuri ng mga inhinyero sa metal welding. Mahalaga ang pinagmumulan ng enerhiya. Mahalaga rin ang prinsipyo ng welding. Tatlong pangunahing kategorya ang sumasaklaw sa halos lahat ng nangyayari sa mga sahig ng talyer. Ang bawat uri ay may kanya-kanyang katangian. Ang bawat isa ay akma sa iba't ibang trabaho.
Fusion Welding
Ito ang pinakakaraniwang uri. Ginagamit ito ng mga tao kahit saan. Diretso lang ang prinsipyo ng core. Painitin ang mga gilid ng base metal hanggang sa maging tunaw ang mga ito. Nabubuo ang isang weld pool. Hayaan itong tumigas. Kumpleto na ang joint. Minsan ay idinaragdag ang filler material. Nakakatulong ito sa hugis at lakas ng weld. Hindi laging kinakailangan. Ngunit kadalasan ay nakakatulong.
Shielded Metal Arc Welding (SMAW)
Tinatawag din ito ng mga tao na stick welding. Ang electric arc ang nagbibigay ng init. Ang flux-coated electrode ang gumagawa ng trabaho. Simple lang ang kagamitan. Walang kumplikadong electronics. Ang flexibility na ito ay nangangahulugan na ang mga tao ay maaaring magwelding sa maraming posisyon. Sa itaas. Patayo. Pahalang. Gumagana ang lahat.
Gas Tungsten Arc Welding (GTAW/TIG)
Ito ay ginagamitan ng TIG welding. Ang argon gas ay nagsisilbing panangga. Pinoprotektahan nito ang tinunaw na weld pool mula sa nakapalibot na hangin. Walang kontaminasyon. Walang oksihenasyon. Ang resulta ay isang mataas na kalidad na weld na may malinis at kaakit-akit na anyo. Ang mga taong nagmamalasakit sa hitsura ay gumagamit ng TIG.
Ang pamamaraan ay mahusay na gumagana para sa mga non-ferrous na metal. Hindi kinakalawang na asero. Mga haluang metal na aluminyo. Mga haluang metal na tanso. Mayroong dalawang pangunahing variant. Gas Tungsten Arc Welding, na siyang karaniwang TIG. At Gas Metal Arc Welding, na tinatawag ding MIG. Iba't ibang baril. Iba't ibang paghahatid ng filler. Parehong prinsipyo ng shielding gas.
Lubog na Arc Welding (SAW)
Kakaiba ang hitsura ng prosesong ito sa mga taong hindi pa nakakakita nito. Ang arko ay nasusunog sa ilalim ng isang patong ng flux. Ang butil-butil na flux na iyon ay ganap na nagpoprotekta sa weld zone. Hindi kailangan ng gas cylinder. Walang nakikitang arc flash.
Malinaw ang mga bentahe. Mataas na kahusayan sa hinang. Pare-parehong kalidad ng hinang. Mas kaunting intensidad ng paggawa dahil ang proseso ay kadalasang awtomatiko. Ang limitasyon ay ang posisyon. Ang SAW ay pinakamahusay na gumagana para sa flat-position welding. Katamtaman hanggang makapal na mga plato. Batch production. Malalaking istruktura tulad ng mga barko at tulay. Hindi ito ginagamit ng mga tao para sa maliliit na trabaho sa pagkukumpuni.
Oxy-Fuel Welding (OFW)
Ang pamamaraang ito ay gumagamit ng apoy. Hindi arko. Ang gasolina ay humahalo sa oksiheno. Ang pagkasunog ay lumilikha ng mainit na apoy na nakadirekta sa metal. Ang kagamitan ay madaling dalhin. Madaling gamitin. Hindi kailangan ng kuryente.
Nagtatrabaho sa mga lugar na walang saksakan ng kuryente. Lumang teknolohiya na ito. Pero may lugar pa rin ito sa sahig. Minsan, ang pinakasimpleng kagamitan ang siyang tama.
Pagwelding ng Presyon
Ang proseso ay naglalapat ng mekanikal na puwersa sa mga base metal. Minsan ay may idinaragdag na katamtamang init. Ang layunin ay itulak ang mga materyales sa isang plastik na estado—sapat na lambot upang mabago ang hugis, hindi sapat na likido upang dumaloy.
Karaniwang hindi kinakailangan ang materyal na pangpuno. Ang dugtungan ay nagmumula sa mga metal mismo na nagsasanib sa ilalim ng presyon.
Pag-welding ng Paglaban
Ang pamamaraang ito ay gumagamit ng resistensyang elektrikal. Ang kuryente ay dumadaan sa mga base metal. Ang resistensya sa mga ibabaw na nakadikit ay lumilikha ng init. Kasabay nito, inilalapat ang mekanikal na presyon upang makumpleto ang hinang.
Dalawang bentahe ang namumukod-tangi. Mabilis na bilis ng hinang. Minimal na deformasyon ng nakapalibot na materyal.
May tatlong karaniwang uri. Spot welding para sa mga indibidwal na punto. Seam welding para sa mga tuloy-tuloy na linya. Butt welding para sa pagdudugtong ng mga dulo. Malawakang ginagamit ng mga tao ang resistance welding para sa mga manipis na bahagi ng sheet. Ang mga katawan ng sasakyan ay isang klasikong halimbawa. Ang mga casing ng appliance ay dumadaan din sa prosesong ito sa mga high-volume na linya ng produksyon.
Pag-welding ng Friksiyon
Ganito gumagana ang friction welding. Dalawang workpiece ang gumagalaw kaugnay ng isa't isa. Alinman sa rotation o linear motion. Ang friction ay lumilikha ng init. Ang mga contact surface ay umaabot sa isang plastic state. Pagkatapos ay isang axial forging force ang ilalapat. Ang mga piraso ay permanenteng nagdidikit.
Pare-pareho ang kalidad ng hinang. Mataas ang lakas ng dugtungan. Ginagamit ng mga tao ang pamamaraang ito para sa mga bahaging butt welding na may pabilog na cross section. Mga baras. Mga ehe. Mga tubo. Anumang bilog na bahagi na nangangailangan ng matibay at malinis na dugtungan na walang filler material. Walang flux. Walang shielding gas. Galaw at presyon lamang.
Pagpapatigas at Paghihinang
Magkaiba ang paggana ng dalawang prosesong ito kumpara sa fusion welding. Hindi natutunaw ang mga base metal. Tanging ang filler metal lang ang natutunaw. Mas mababa ang melting point ng filler na iyon kaysa sa mga materyales na pinagdudugtong.
Pinapainit ng operator ang assembly. Natutunaw ang filler metal. Hinihila ng capillary action ang tinunaw na filler papunta sa puwang sa pagitan ng mga ibabaw ng base metal. Pagkatapos ay bahagyang kumakalat ang filler sa base metal. Nabubuo ang isang joint. Walang natutunaw na mga workpiece mismo.
Paghihinang (Malambot na Pagpapatigas)
Ang paghihinang ay gumagamit ng filler metal na may melting point na mas mababa sa 450°C (842°F). Kasama sa mga karaniwang panghinang ang mga haluang metal na tin-lead. Ang ilang mas bagong haluang metal ay pumapalit sa lead dahil sa mga kadahilanang pangkalikasan.
Ginagamit namin ang prosesong ito para sa mga precision component. Ang mga elektronikong bahagi ang pinakamalaking halimbawa. Ang mga instrumento at maliliit na assembly ay ibinebenta rin. Ang lakas ng joint ay mas mababa kaysa sa ibang mga paraan ng welding. Ayos lang iyon para sa electronics. Hindi rin maganda para sa structural steel.
Pagpapatigas (Matibay na Pagpapatigas)
Ang pagpapatigas ay gumagamit ng filler metal na may melting point na higit sa 450 degrees Celsius. Kabilang sa mga karaniwang filler ang mga copper-based alloy at silver-based alloy. Ang mga joint na ito ay may medyo mataas na lakas. Mas matibay kaysa sa mga soldered joint. Sa ilang mga kaso, halos kapantay ng lakas ng mga fusion weld.
Gumagamit kami ng pagpapatigas para sa mga kagamitan sa paggupit. Gayundin para sa mga hulmahan at mga dugtungan ng tubo. Saanman kailangang pagdugtungin ang dalawang metal nang hindi natutunaw ang base material. Ang prosesong ito ay mahusay para sa mga metal na hindi magkapareho. Isang tubo na tanso patungo sa isang brass fitting. Isang carbide tip patungo sa isang steel tool body. Ang pagpapatigas ang humahawak sa mga kombinasyong iyon. Kadalasang nabibigo ang fusion welding.
Paano Nakakaimpluwensya ang mga Proseso ng Paghinang sa Pagpili ng Metal
Mayroong malapit na ugnayan sa pagiging tugma sa pagitan ng mga proseso ng hinang at mga materyales na metal. Ang iba't ibang proseso ng hinang ay nagpapataw ng mga partikular na kinakailangan sa mga katangian at kemikal na komposisyon ng mga metal, na direktang nakakaapekto sa pagpili ng mga angkop na materyales na base.
Mga Katangian ng Init Input ng Limitasyon ng Proseso Mga Uri ng Metal
Ang mga proseso ng hinang ay lubhang nag-iiba-iba sa mga tuntunin ng pagpasok ng init at bilis ng pag-init, at ang mga pagkakaibang ito ay direktang nakakaapekto sa kung aling mga metal ang maaaring mapili para sa isang partikular na aplikasyon.
Mga Proseso na May Mataas na Init na Pagpasok
Ang mga prosesong tulad ng submerged arc welding (SAW) at oxy-fuel welding (OFW) ay naghahatid ng malaking dami ng init sa workpiece, na nagreresulta sa malawak na heat-affected zone (HAZ) at mabagal na cooling rates. Maaari itong humantong sa pagtigas ng butil at pagbaba sa mga mekanikal na katangian ng materyal. Ang mga prosesong ito na may mataas na init ay mas angkop para sa mga materyales na hindi gaanong sensitibo sa mga thermal effect, tulad ng mild steel at low-alloy steel. Sa pangkalahatan, hindi ito inirerekomenda para sa mga materyales tulad ng high-strength steel o heat-resistant steel, na may posibilidad na dumanas ng pagbaba ng performance dahil sa overheating.
Mga Proseso ng Mababang Init na Pagpasok
Ang mga prosesong tulad ng gas tungsten arc welding (GTAW/TIG) at resistance welding ay mabilis na naglalapat ng init at nililimitahan ito sa isang mas maliit na lugar, na nagpapaliit sa mga pagbabago sa microstructural at pagkasira ng katangian sa metal. Ang mga prosesong ito na may mababang init ay mas angkop para sa mga materyales na sensitibo sa temperatura tulad ng hindi kinakalawang na asero, mga haluang metal na aluminyo, at bakal na may mataas na lakas, dahil nakakatulong ang mga ito na mapanatili ang integridad at pagganap ng hinang na dugtungan.
Tinutukoy ng Paraan ng Panangga ang Kaangkupan ng Materyal
Ang paraan ng panangga na ginagamit sa proseso ng hinang ay direktang nakakaapekto kung ang metal ay mao-oxidize habang hinang, kaya isa itong kritikal na salik sa pagpili ng materyal.
Mga Proseso na may Inert Gas o Flux Shielding
Ang mga prosesong tulad ng gas tungsten arc welding (GTAW/TIG) at submerged arc welding (SAW) ay nagbibigay ng mahusay na panangga sa pamamagitan ng epektibong pagharang sa pagkakalantad sa atmospera. Ang mga pamamaraang ito ay angkop para sa pagwelding ng mga non-ferrous metal na madaling kapitan ng oksihenasyon, tulad ng mga aluminum alloy, copper alloy, at titanium alloy. Kung ang mga materyales na ito ay hinangin gamit ang mga prosesong walang proteksyon, ang mga oxide film ay maaaring mabilis na mabuo, na humahantong sa mga depekto tulad ng porosity at mga slag inclusion sa weld.
Mga Proseso na may Kaunti o Walang Panangga
Ang mga prosesong tulad ng shielded metal arc welding (SMAW)—na umaasa lamang sa electrode coating para sa pangunahing proteksyon—at oxy-fuel welding (OFW) ay nag-aalok ng limitadong panangga. Ang mga pamamaraang ito ay hindi angkop para sa mga non-ferrous metal na madaling ma-oxidize. Sa halip, mas mainam ang mga ito kumpara sa mga ferrous metal na may mas mataas na resistensya sa oksihenasyon, tulad ng mild steel at low-alloy steel.
Ang Antas ng Pagbaluktot sa Pagwelding ay Nakakaimpluwensya sa Pagpili ng Kapal ng Materyal
Ang iba't ibang proseso ng hinang ay nagdudulot ng iba't ibang antas ng distorsyon, na siya namang nakakaapekto sa pagpili ng kapal ng materyal.
Mga Proseso na may Mataas na Distorsyon
Ang mga prosesong tulad ng oxy-fuel welding (OFW) at shielded metal arc welding (SMAW) ay may posibilidad na magdulot ng malaking pagbaluktot at pagbaluktot kapag ginamit sa manipis na mga sheet. Bilang resulta, ang mga pamamaraang ito ay mas angkop para sa pagdudugtong ng mga bahaging katamtaman hanggang mabigat ang kapal.
Mga Proseso na may Mababang Distorsyon
Ang mga prosesong tulad ng resistance spot welding at gas tungsten arc welding (GTAW/TIG) ay nagtatampok ng concentrated heating at isang maliit na heat-affected zone, na nagbibigay-daan para sa epektibong distortion control. Ang mga pamamaraang ito ay mainam para sa pagwelding ng mga manipis na bahagi ng sheet tulad ng mga katawan ng sasakyan at mga casing ng appliance.
Mga Pagsasaalang-alang sa Kondisyon ng Ibabaw Kapag Pumipili ng mga Paraan ng Pagwelding ng Sheet Metal
Ang welding ng sheet metal ay karaniwang kinasasangkutan ng mga thin-gauge na bahagi, at ang kalidad ng hinang ay lubos na sensitibo sa kondisyon ng ibabaw ng materyal. Samakatuwid, kapag pumipili ng angkop na paraan ng hinang, ang kondisyon ng ibabaw ng base metal ay dapat na maingat na suriin upang matiyak ang maaasahang mga dugtungan ng hinang.
Kalinisan sa Ibabaw
Mga Ibabaw na Naglalaman ng Langis, Kalawang, o Kaliskis ng Gilingan
Kapag ang mga ibabaw ng sheet metal ay kontaminado ng langis, kalawang, kaliskis ng gilingan, o iba pang mga dumi, maaaring makompromiso ang atomic bonding habang hinang. Kadalasan itong nagreresulta sa mga depekto sa weld tulad ng porosity, slag inclusions, at kawalan ng fusion. Para sa ganitong mga kondisyon ng ibabaw, ang shielded metal arc welding (SMAW) o submerged arc welding (SAW) ay isang mabisang opsyon. Ang flux coating sa mga SMAW electrodes ay may ilang kakayahan sa deoxidizing at impurity-tolerant, na makakatulong na mabawi ang hindi sapat na kalinisan ng ibabaw sa isang tiyak na lawak. Katulad nito, ang flux layer sa SAW ay nagbibigay ng cleansing effect sa weld pool. Sa kabaligtaran, ang mga prosesong may mataas na sensitivity sa kalinisan ng ibabaw—tulad ng gas tungsten arc welding (GTAW/TIG)—ay nangangailangan ng masusing paghahanda ng ibabaw. Kung gagamitin ang TIG welding, ang ibabaw ay dapat munang gilingin at linisin upang maalis ang mga kontaminante.
Mga Ibabaw na May Mataas na Kalinisan
Kapag ang mga ibabaw ng sheet metal ay na-grind, nalinis, at walang mga kontaminante, ang mga proseso tulad ng gas tungsten arc welding (GTAW/TIG) o resistance spot welding ay nagiging lubos na angkop. Ang TIG welding ay nag-aalok ng mahusay na panangga at gumagawa ng malinis at kaaya-ayang mga weld, kaya mainam ito para sa mga bahagi ng sheet metal na may mataas na pangangailangan sa kosmetiko. Sa kabilang banda, ang resistance spot welding ay naghahatid ng mabilis na bilis ng hinang at kaunting distortion, kaya angkop ito para sa mataas na dami ng produksyon ng mga sheet metal assembly.
Surface Flatness
Mga patag na ibabaw
Kapag ang mga bahaging sheet metal ay may patag na ibabaw, ang pagkakadikit sa pagitan ng mga workpiece ay mahigpit at pare-pareho habang hinang. Sa kasong ito, ang resistance spot welding o seam welding ay mainam na mga pagpipilian. Ang mga pamamaraang ito ay nag-aalok ng mataas na kahusayan at kaunting distorsyon habang tinitiyak ang pare-parehong kalidad ng joint, na ginagawa itong angkop para sa high-volume na produksyon. Bilang kahalili, ang gas tungsten arc welding (GTAW/TIG) ay maaari ding gamitin upang makamit ang isang makinis at kaaya-ayang hitsura ng hinang.
Hindi Pantay na mga Ibabaw o mga Gitna
Kapag ang mga ibabaw ng sheet metal ay hindi regular o may mga puwang sa pag-assemble, ang kalidad ng weld ng resistance spot welding at seam welding ay maaaring makompromiso, na kadalasang nagreresulta sa mga depekto tulad ng hindi kumpletong fusion o kakulangan ng penetration. Sa ganitong mga sitwasyon, mas angkop ang shielded metal arc welding (SMAW) o oxy-fuel welding (OFW). Pinapayagan ng SMAW ang operator na ayusin ang anggulo ng electrode at bilis ng paglalakbay upang makatulong na punan ang mga puwang nang epektibo. Ang oxy-fuel welding, na may mas malawak na saklaw ng apoy, ay nagbibigay-daan sa mas mahusay na pagtunaw ng base metal sa buong joint area, na tumutulong din na tulayin ang mga puwang at mabawi ang mahinang pagkakasya.
Mga Surface Coatings
Ang ilang bahagi ng sheet metal ay pinahiran ng mga patong tulad ng zinc, lata, o chromium upang mapahusay ang resistensya sa kalawang. Kapag pumipili ng paraan ng hinang, dapat isaalang-alang ang impluwensya ng mga patong na ito sa kalidad ng hinang.
Pinahiran ng Zinc (Galvanized) na Sheet Metal
Kapag nagwe-weld ng galvanized sheet metal, ang zinc coating ay nag-i-vape sa ilalim ng mataas na temperatura, na nagbubunga ng zinc fumes na madaling humantong sa porosity sa weld. Ang Shielded metal arc welding (SMAW) ay isang mabisang opsyon, dahil ang electrode coating ay makakatulong sa pagsipsip ng ilan sa zinc vapor. Angkop din ang gas tungsten arc welding (GTAW/TIG), dahil ang inert gas shielding ay nakakatulong na mabawasan ang epekto ng zinc fumes. Gayunpaman, dapat iwasan ang resistance spot welding dahil ang zinc layer ay nakakasagabal sa electrical current conduction, na nagreresulta sa nabawasang lakas ng weld.
Sheet Metal na Pinahiran ng Lata
Kapag nagwe-welding ng sheet metal na pinahiran ng lata, ang layer ng lata ay may mababang melting point at may posibilidad na matunaw at madaling matanggal. Ang paghihinang (soft brazing) ay isang angkop na pagpipilian sa kasong ito. Gamit ang mga filler metal na nakabatay sa lata, ang prosesong ito ay nagbibigay ng sapat na lakas ng dugtungan nang hindi nasisira ang ibabaw na patong sa sheet metal.
Tungkol sa NOBLE – Ang Iyong Kasosyo para sa Paggawa ng Katumpakan
Sino po kami
Ang NOBLE ay sertipikado ng ISO. Kami ay isang CNC machining shop. Ang mga tao ay lumalapit sa amin para sa high-precision machining at mga advanced na teknolohiya sa pagdugtong. Ang aming pangunahing negosyo ay nagsimula sa subtractive manufacturing: Nag-aalok kami ng CNC milling, turning, at drilling. Nagdagdag din kami ng mga kakayahan sa laser welding.
Misyon naming magbigay sa mga customer ng lahat ng serbisyo sa pagmamanupaktura na kailangan nila, mula simula hanggang katapusan. Walang outsourcing. Hindi na kailangang magpadala ng mga piyesa sa welding shop ng ibang kumpanya. Lahat ng ito ay hahawakan ng iisang kumpanya. Nakakatipid ito ng oras at nakakaiwas sa anumang problema sa kalidad ng paghahatid.
Ang Aming Mga Pangunahing Kakayahan
Ang CNC machining ang pundasyon. Paggiling, pag-ikot, gawaing may limang aksis, at EDM para sa mga kumplikadong bahagi ng metal at plastik. Mahigpit na tolerance. Mga kumplikadong heometriya. Ang karaniwang NOBLE na pamantayan na inaasahan ng mga kliyente.
Ang tradisyonal na hinang ay nananatili sa toolbox. TIG at MIG para sa mas makapal na mga seksyon. Para sa pagkukumpuni. Para sa mga aplikasyon kung saan ang pagkakabit ng mga kasukasuan ay hindi perpekto. Hindi lahat ng trabaho ay nangangailangan ng laser. Nauunawaan namin ang pagkakaiba. Pinipili ng mga tao ang paraan na akma sa print.
Ang Aming mga Sertipikasyon (Tiwala at Kalidad)
Ang ISO 9001:2015 ay isang komprehensibong sistema ng pamamahala ng kalidad. Saklaw nito ang aming mga proseso ng CNC machining at welding. Pare-parehong kalidad. Pag-uulit. Kakayahang masubaybayan. Inaasahan ng mga kliyenteng industriyal ang baseline na ito.
Ang ISO 13485:2016 ang pamantayang ginto para sa paggawa ng mga kagamitang medikal. Hindi lahat ng tindahan ay may ganitong sertipikasyon. Mayroon kami. Ipinapakita nito ang aming kakayahang maghatid ng mga precision component at welded assemblies para sa mga surgical tool, implant, at diagnostic equipment.
Bakit Namin Kasosyo?
Ang one-stop shop ay hindi isang parirala sa marketing. Ang mga kliyente ang gumagawa ng mga piyesa ng makina gamit ang aming mga CNC. Pagkatapos ay hina-welding namin ang mga ito sa loob ng kumpanya. Walang pagpapadala sa isang hiwalay na welder. Walang pagkaantala sa logistik. Walang problema sa kalidad ng paghahatid.
Mahalaga ang kadalubhasaan sa proseso. Alam namin kung kailan irerekomenda ang laser welding. Mataas na bilis. Mababang sonang apektado ng init. Alam namin kung kailan irerekomenda ang TIG welding. Mas makapal na mga seksyon. Pagtitiis sa puwang. Hindi namin pinipilit ang isang teknolohiya lamang. Pinili namin ang tama para sa pag-imprenta.
Kalidad ang inuuna. Ang bawat hinang ay naidodokumento. Ang bawat makinang katangian ay nasusubaybayan. Kinakailangan ito ng aming mga sistemang ISO. Natatanggap ng mga kliyente ang mga papeles na kailangan nila para sa kanilang sariling mga pag-awdit at mga pagsusumite ng regulasyon. Walang paghahabol sa mga sertipiko. Walang nawawalang mga talaan ng batch. Gumagana ang sistema.
FAQ
Paano ako pipili sa pagitan ng TIG welding at SMAW para sa sheet metal?
Ang TIG welding (GTAW) ay nakakagawa ng mataas na kalidad at malinis na mga hinang. Maganda ang hitsura. Ang proseso ay nangangailangan ng malinis at maayos na mga ibabaw. Ginagamit namin ito para sa manipis na mga materyales, hindi kinakalawang na asero, aluminyo, at anumang aplikasyon kung saan mahalaga ang hitsura.
Mas matibay ang SMAW (stick welding) sa kontaminasyon sa ibabaw. Hindi pinipigilan ng kalawang o langis sa metal ang proseso. Ang flux-coated electrode ay humahawak sa mga dumi. Pinipili namin ang SMAW para sa gawaing pagpapanatili, small-batch production, at welding sa mga posisyong mahirap maabot. Ito ay hindi gaanong maganda ngunit mas mapagparaya.
Anong paraan ng pagwelding ang pinakamainam para sa mga bahaging hindi maayos ang pagkakakabit o hindi pantay ang mga ibabaw?
Kapag ang mga ibabaw ay hindi pantay o may mga puwang, ang SMAW o oxy-fuel welding ay mas mainam na pagpipilian. Pinapayagan ng SMAW ang operator na ayusin ang anggulo ng electrode at bilis ng paglalakbay upang mapunan ang mga puwang, habang ang oxy-fuel welding ay nag-aalok ng malawak na saklaw ng apoy na nakakatulong na matunaw ang mga puwang sa base metal at tulay. Ang resistance spot welding at seam welding ay hindi inirerekomenda para sa mahinang pagkakasya, dahil ang mga ito ay madaling kapitan ng kakulangan ng penetration.
Paano ako hihingi ng presyo para sa isang piyesa na nangangailangan ng parehong machining at welding?
Ipinapadala sa amin ng mga kliyente ang kanilang naka-print o CAD na modelo. Gayundin, anumang mga detalye para sa materyal, mga tolerance, at mga kinakailangan sa weld. Sinusuri ng aming koponan ang disenyo. Inirerekomenda namin ang naaangkop na mga proseso ng machining at welding. Pagkatapos ay nagbibigay kami ng isang quote para sa kumpletong pag-assemble. Walang pabalik-balik sa pagitan ng maraming talyer.
Paano mo hahawakan ang hinang sa manipis na sheet metal nang hindi nagdudulot ng distortion?
Madaling kumiling ang manipis na sheet metal. Ang labis na init ang kalaban. Kaya naman gumagamit ang mga inhinyero ng mga prosesong may purong pag-init at mababang init na na-input. Mahusay ang laser welding. Gumagana ang resistance spot welding para sa mga angkop na aplikasyon. Kinokontrol din ng aming koponan ang mga pagkakasunod-sunod ng clamping, fixturing, at welding upang mabawasan ang distortion. Kapag ang isang trabaho ay nangangailangan ng TIG welding sa manipis na materyal, gumagamit kami ng mababang amperage at isang tumpak na pamamaraan. Nananatili ang init kung saan ito nararapat. Nananatiling patag ang bahagi.






