
Beskrivning
För de som inte är bekanta med formar kan detta verka som ett helt främmande koncept. I verkligheten används dock formar inte bara inom industrin utan också som en vanlig del av vardagen. Glass- och chokladformar, till exempel, innebär att smält mat hälls i en ihålig form, som sedan kyls för att fixera formen. Principen är densamma inom industrin, förutom att smält material ersätter råmaterialet. Formar används ofta för formsprutning , blåsgjutning , extrudering och pressgjutning.
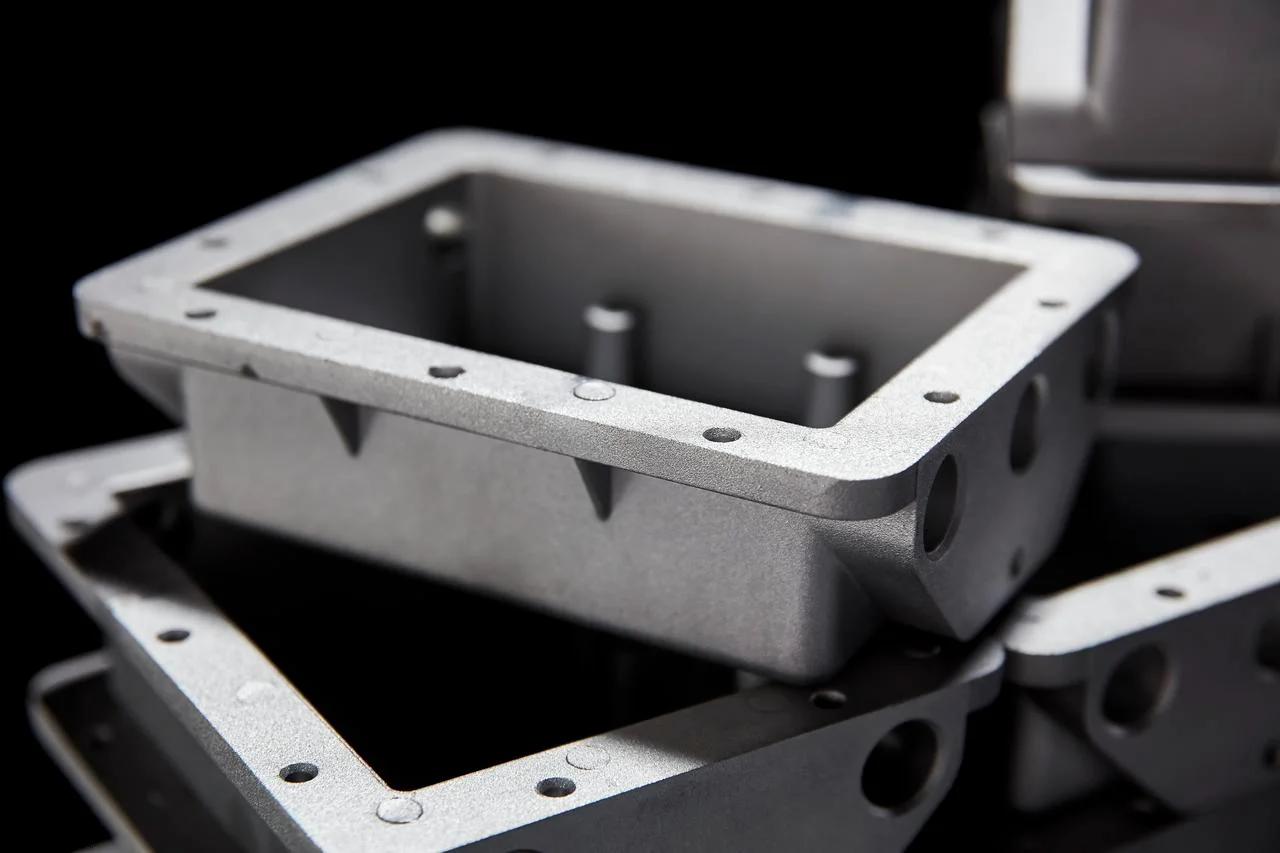
Så den verkliga frågan är praktisk. När behöver ett projekt en enkel form? När kräver det något tätare? Och hur är dessa verktyg egentligen byggda?
Den här artikeln beskriver skillnaderna. Användningsfall – tillverkningsmetoder. Människor kommer att gå därifrån med vetskapen om vilken väg som passar deras del. Inget krångel. Bara det som fungerar i praktiken.
Vad är enkla formar?
En enkel form gör precis vad namnet antyder. Den tillverkar delar. Den behöver inte göra dem perfekta under en miljon cykler. Den behöver bara fungera ett tag.
Typiska egenskaper
Enkla formar använder mjukare material. Aluminium är vanligt. Förhärdat stål förekommer ibland. För mycket låga volymer använder man till och med 3D-printade hartsformar. Ledtiden är kort. En verkstad kan skära en enkel aluminiumform på dagar, inte veckor. Kostnaden förblir låg eftersom designen är okomplicerad. Inga skjutreglage. Inga lyftare. Inga komplexa kylkanaler.
Toleranser
Enkla formar har toleranser mellan ±0.1 mm och ±0.5 mm. Det är okej för många delar. En konsol. Ett hölje. Ett icke-kritiskt lock. Men för komponenter som behöver exakt passform är dessa siffror för lösa. Det är då kunderna går över till precisionsformtillverkning istället.
material
- Billig. Lätt att bearbeta. Lämplig för tusentals bilder.
- Förhärdat stål. Kostar mer. Starkare än aluminium. Håller längre.
- 3D-printad harts. Lägsta kostnad. Snabbaste leveranstid. Kortast livslängd. Används nästan uteslutande för prototypvalidering.
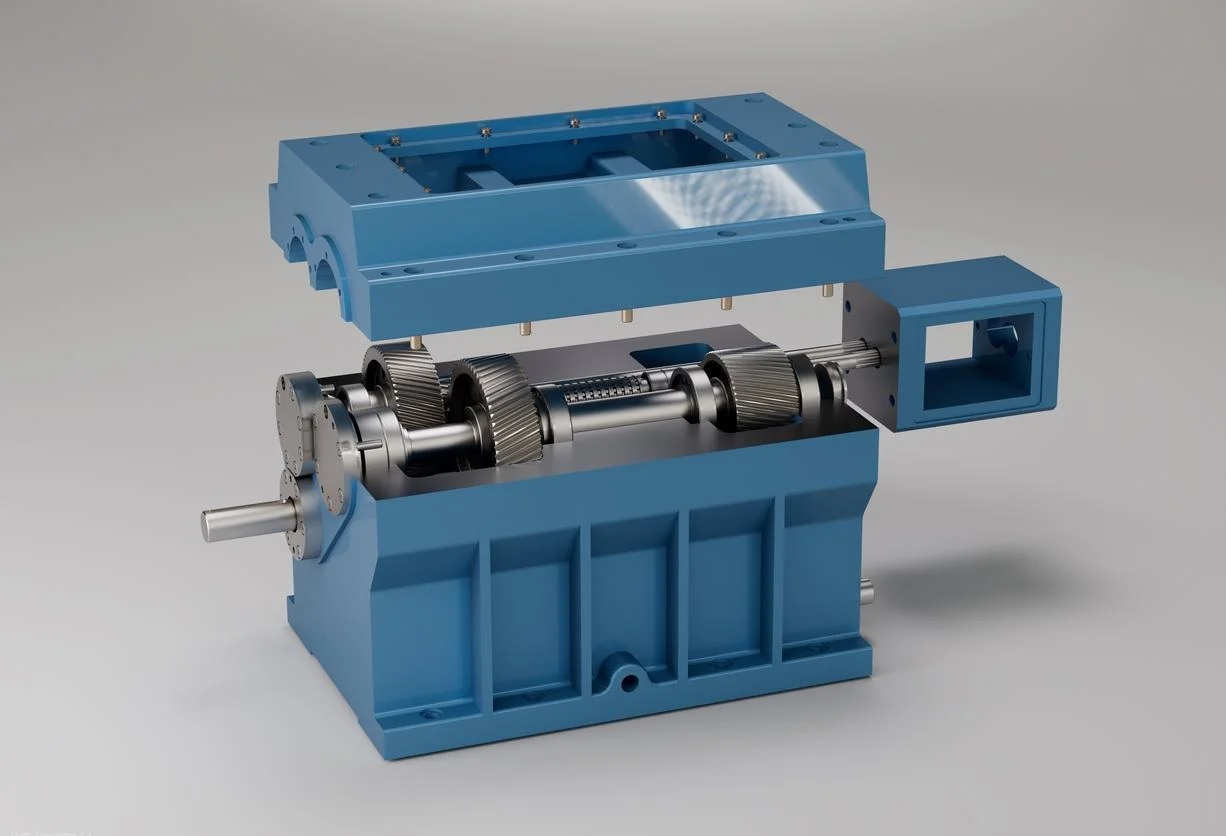
Livslängd
Spännvidden är bred. En hartsform kan hålla i 100 skott. Kanske 200 om man är försiktig. En aluminiumform klarar mellan 1 000 och 10 000 skott, beroende på plasten och delens geometri. Förhärdat stål kan klara 50 000 skott innan slitage blir ett problem.
Kostnadsintervall
Enkla formar kostar mellan 1 000 och 3 000 USD. Det är överkomligt för en liten upplaga. En startup kan finansiera detta.
Bäst lämpad för
- Kunder behöver delar för att testa form och passform innan de bestämmer sig för produktionsverktyg.
- Lågvolymproduktion. Upplagor på några hundra eller några tusen delar.
- Icke-kritiska delar. Komponenter där en tiondels millimeter variation inte spelar någon roll.
Enkla formar har en plats i arbetsflödet för formsprutning. De är ingångspunkten. De bevisar designen. Sedan, för högvolyms- eller högprecisionsarbete, övergår samtalet till precisionsformtillverkning. Det är en helt annan nivå.
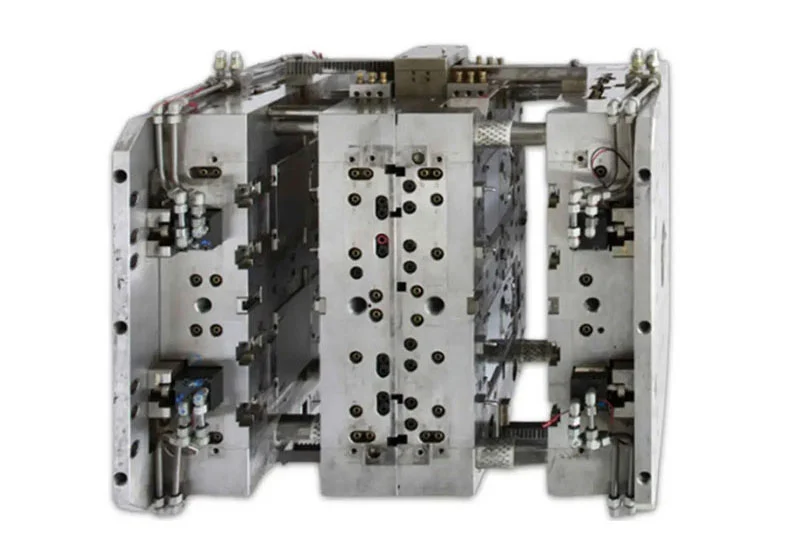
Vad är precisionsformar?
Precisionsformar tillverkar nästan identiska delar, skott efter skott, under miljontals cykler.
Definition och egenskaper
En precisionsform är byggd för extrem hållbarhet och exakt repeterbarhet. Hög kostnad. Lång ledtid. Inga genvägar. Ingenjörer använder härdat verktygsstål, inte aluminium. De lägger till beläggningar för att minska slitage och förbättra släppningen. Designen inkluderar komplexa kylkanaler för att hantera värme och cykeltid. Varje detalj är beräknad.
Det är detta vi menar med precisionsformtillverkning. Det är inte bara en snävare tolerans. Det är en annan filosofi. Formen behandlas som ett precisionsmaskinverktyg, inte en engångsfixtur.
Toleranser
Precisionsformar håller toleranser mellan ±0.01 mm och ±0.001 mm. Det är tio till hundra gånger tätare än en enkel form. För att ge ett sammanhang är ett mänskligt hårstrå cirka 0.07 mm tjockt. Dessa formar håller toleranser som är mindre än ett hårstrå. Konsekvent. Över miljontals delar.
material
Härdat verktygsstål är standarden. H13 för hög värme- och slitstyrka. S7 för slagtålighet. D2 för slipande material. Många precisionsformar får även ytbeläggningar. Titanaluminiumnitrid (TiAlN). Kromnitrid. Diamantliknande kol (DLC). Dessa beläggningar minskar friktion, förhindrar korrosion och förlänger verktygens livslängd.
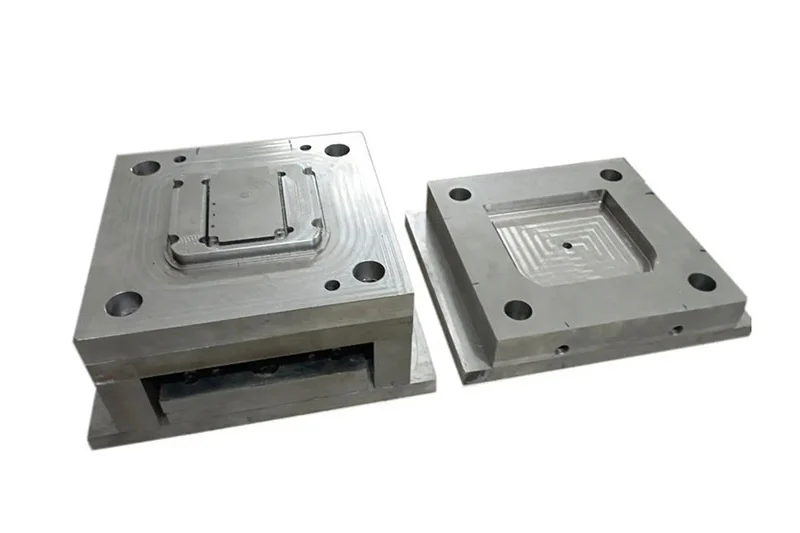
Livslängd
En välbyggd precisionsform klarar minst 500 000 skott. Många överstiger en miljon. Vissa når tio miljoner eller mer med korrekt underhåll. Det är därför den initiala kostnaden är rimlig. Spridda över tio miljoner delar blir verktygskostnaden per del småpengar.
Kostnadsintervall
Precisionsformar kostar mellan 20 000 och 100 000 USD. Komplexa medicinska eller optiska formar kan bli dyrare. Mycket dyrare. Priset återspeglar stålkvaliteten, bearbetningstiden, ytbehandlingen och de ingenjörstimmar som krävs för att designa dem.
Bäst lämpad för
- Medicintekniska produkter. Implantat, kirurgiska instrument, diagnostiska komponenter.
- Invändiga paneler, kanaler och bärkonsoler.
- Komponenter under motorhuven, sensorhöljen, transmissionsdelar.
- Kontakter, SIM-kortfack, kamerahöljen.
- Optiska delar. Linser, ljusledare, displaykomponenter.
I formsprutningstillverkningens värld ligger precisionsformar högst upp i pyramiden. Enkla formar bevisar konceptet. Precisionsformar levererar produkten i stor skala. Människor som behöver miljontals identiska delar av hög kvalitet har inget riktigt val. Den initiala kostnaden blir jobbig. Den långsiktiga tillförlitligheten betalar sig själv.
När används enkla formar?
Enkla formar har en tydlig plats i produktionsarbetsflödet. Kunder använder dem när volymen är låg, toleranserna är lösa eller designen fortfarande förändras.
Låg produktionsvolym (under 50 000 delar)
Detta är den främsta drivkraften. En enkel form är ekonomiskt vettig vid mindre än 50 000 skott. Verktygskostnaden är låg. Delkostnaden per enhet är högre än för en precisionsform, men den totala investeringen förblir liten. För serier på 1 000 eller 10 000 delar är det dumt att spendera 50 000 på ett verktyg i härdat stål. En aluminiumform på 5 000 gör samma jobb för mindre pengar.
Rapid Prototyping och designvalidering
Kunder behöver riktiga delar innan de bestämmer sig för att tillverka verktyg. En enkel form levererar dessa delar snabbt och billigt. Teamet kan testa form, passform och funktion. De kan hitta problem tidigt. Sedan reviderar de designen och skär till en annan enkel form om det behövs.
Lösa toleranser är acceptabla
Vissa delar behöver inte snäva toleranser. En konsol inuti en konsumentapparat. Ett lock som snäpper på plats med generöst utrymme. En engångskomponent där ±0.3 mm är tillräckligt. För dessa tillämpningar har enkla formar tillräckliga toleranser.
Lågt värde eller förbrukningsbara delar
Tänk på delar som är billiga till att börja med. Ett plastklämma. En distans. En engångsbehållare. Vinstmarginalen på varje del är liten. Att lägga till kostnader för precisionsformtillverkning skulle förstöra affärsmodellen. Enkla formar håller verktygsinvesteringen låg, så priset per del förblir konkurrenskraftigt.
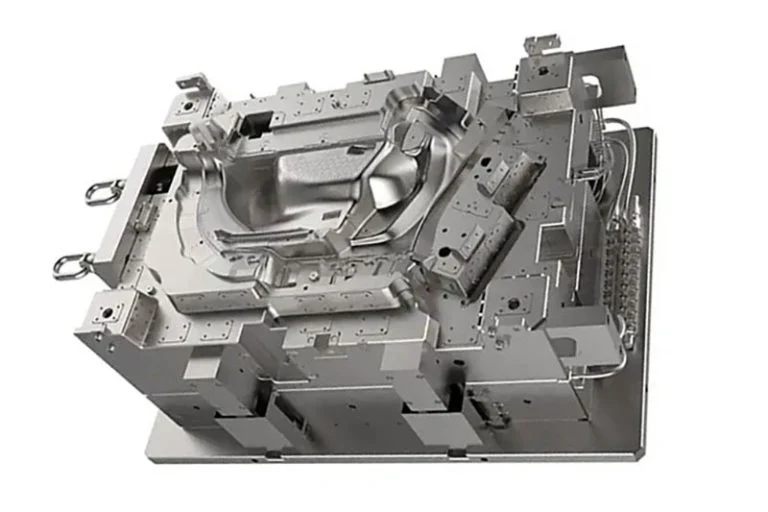
När används precisionsformar?
Enkla formar har begränsningar. Om man tänjer på dem går verktyget sönder. Delar hamnar utanför specifikationerna. Ytor försämras. Cykeltiderna ökar. Det är då folk byter till precisionsformtillverkning.
Högvolymsproduktion (mer än 100 000 delar)
Volymen styr beslutet. En enkel aluminiumform kan klara 50 000 skott. Därefter slits håligheten. Toleranserna öppnas. Delar börjar bli kortslutna eller bli av med flamma. För serier över 100 000 delar är en enkel form en belastning. Precisionsformar byggda av härdat verktygsstål körs i miljontals cykler utan betydande slitage. Den initiala kostnaden är högre. Kostnaden per del över hela produktionsserien är lägre.
Snäva dimensionstoleranser (mindre än ±0.05 mm)
Vissa delar tolererar inte variationer. En medicinteknisk komponent med presspassningsfunktion. En optisk linsfattning. Ett kugghjulshölje. Dessa delar behöver toleranser snävare än ±0.05 mm. Många kräver ±0.01 mm eller bättre. Enkla formar kan inte hålla dessa siffror konsekvent. Aluminiumkärnan böjer sig. Temperaturen fluktuerar. Precisionsformtillverkning använder stål, avancerad kylning och styv maskinkonstruktion för att hålla snäva toleranser skott efter skott.
Strikta krav på kosmetisk eller ytbehandling (SPI A-nivå)
Ytfinishen är viktig för utseende och funktion. SPI A-nivå-ytor är spegelblanka. Inga verktygsmärken. Inga synliga flödeslinjer. Inga spår av grinden som fastnar. För att uppnå denna finish krävs en precisionsform. Hålrummet poleras till en spegel. Stålet är tillräckligt hårt för att behålla den poleringen under miljontals cykler. En enkel form gjord av aluminium eller förhärdat stål kan inte bibehålla en SPI A-nivå-finish.
Svåra material
Vissa plaster förstör vanliga formar. Glasfylld nylon är slipande. PEEK kräver höga smälttemperaturer. Flytande kristallpolymerer (LCP) flyter aggressivt och sliter på hålrum. Dessa material kräver precisionsformtillverkning. Verktygsstålet måste vara hårt och slitstarkt. Beläggningarna måste skydda mot korrosion och nötning.
Tunna väggar eller djupa ribbor som kräver högt injektionstryck
Tunnväggiga delar behöver högt tryck för att fyllas. Djupa ribbor behöver högt tryck för att packas. Högt tryck innebär hög belastning på formen. Hålrummet böjs. Kärnan böjs. Delningslinjen blinkar. Precisionsformtillverkning åtgärdar detta med förstärkt verktygskonstruktion. Tjockare plattor. Stödpelare. Hårdare stål. Formen är konstruerad för att motstå injektionstryck som skulle spricka eller förvränga ett enkelt aluminiumverktyg.
Reglerade industrier
En medicinsk implantatkomponent kan inte gå sönder. En interiörpanel för flygindustrin måste uppfylla standarder för flamskyddsmedel och röktoxicitet. En säkerhetskomponent för fordon behöver fullständig spårbarhet. Reglerade industrier kräver dokumenterad processkontroll. De kräver validering. De granskar leverantörer. Precisionsformtillverkning ger den konsekvens och dokumentation som dessa industrier kräver. En enkel form, även om den skulle kunna hålla tolerans, saknar noggrannhet.
Vilka metoder används vanligtvis för att tillverka formar?
Att bygga en form är inte en enskild process. Människor använder olika metoder beroende på material, komplexitet och önskad livslängd. Varje metod har sina styrkor.
CNC-bearbetning
Detta är arbetshästen inom formsprutning. En CNC-fräs eller CNC-svarv skär formhåligheten direkt från ett block av stål eller aluminium. Processen är exakt, repeterbar och väl förstådd. För härdade stålformar avsedda att köra miljontals delar är CNC-bearbetning den primära metoden. Grovbearbetning tar bort huvuddelen av materialet. Finbearbetning ger håligheten de slutliga dimensionerna. Precisionsformtillverkning förlitar sig starkt på femaxliga CNC-maskiner för att nå komplexa geometrier utan att ompositionera arbetsstycket.
Elektrisk urladdningsbearbetning (EDM)
Vissa egenskaper är för svåra för en fräs. Skarpa invändiga hörn. Djupa, smala ribbor. Komplexa håligheter med höga sidförhållanden. För dessa personer används gnistgnist. En grafit- eller kopparelektrod bearbetas till den negativa formen av den önskade egenskapen. Elektroden förs sedan nära stålarbetsstycket. En elektrisk gnista eroderar bort materialet. Processen är långsam. Den är också extremt noggrann. Gnistgnist kan producera skarpa hörn som ingen pinnfräs kan uppnå. Många precisionsformar har både CNC-frästa och gnistskurna egenskaper i samma verktyg.
3D-utskrift (Snabbt verktyg)
För prototypformar och produktion i mycket små volymer är 3D-utskrift ett alternativ. En forminsats trycks direkt från harts eller metallpulver. Ledtiden är dagar istället för veckor. Kostnaden är en bråkdel av bearbetat stål. Avvägningen är hållbarhet. En tryckt form kan hålla i 100 till 1 000 skott innan slitage eller värmeförstöring förstör den. Vi använder den här metoden för designvalidering, inte för massproduktion.
Hur man väljer mellan enkla och precisionsformar
”Så, ska jag välja en enkel eller en precisionsform? Vilken passar mig?” Här är ett beslutsträd som hjälper dig att snabbt och enkelt välja rätt form för dina behov.
| Fråga 1: Antal delar som behövs?
├─ < 50 000 → Fråga 2 └─ > 50 000 → Fråga 3
Fråga 2: Toleranser lösare än ±0.1 mm? ├─ Ja → Enkel form └─ Nej → Fråga 3
Fråga 3: Innehåller materialet glasfiber/kolfiber ELLER kräver höga temperaturer? ├─ Ja → Precisionsformtillverkning └─ Nej → Fråga 4
Fråga 4: Är delen reglerad (medicinsk/flyg-/fordonssäkerhet)? ├─ Ja → Precisionsform krävs └─ Nej → Fråga 5
Fråga 5: Verktygsbudget under 10 000 dollar? ├─ Ja → Enkel form (endast praktiskt alternativ) └─ Nej → Precisionsformtillverkning (bättre långsiktigt värde) |
Kontakta NOBLE för tillverkning av gjutformar med bästa precision
NOBLE specialiserar sig på CNC-bearbetning och formsprutning . Vi har gjort detta arbete i åratal. Prototypvolymer. Produktionsvolymer. Enkla formar. Precisionsformar. Vi hanterar allt.
Våra bearbetningsmöjligheter
Det här avsnittet är viktigt eftersom artikeln just förklarade enkla kontra precisionsformar. Vi bygger faktiskt båda. Så här gör du.
CNC-bearbetningsmöjligheter
Vår maskinhall använder en rad olika utrustningar. Treaxliga fleroperationsmaskiner för grundläggande kavitetsarbeten. Fyraxliga och femaxliga maskiner för komplexa geometrier och underskärningar. Hårdfräsning för verktygsstål i härdat tillstånd. Dessa maskiner är ryggraden i vår precisionsformtillverkningsprocess.
Material vi bearbetar inkluderar aluminium för prototypformar, härdade verktygsstålskvaliteter som H13, S7 och D2 för precisionsformar i produktion, rostfritt stål för korrosionsbeständiga verktyg och tekniska plaster för specialapplikationer.
De uppnåeliga toleranserna är snäva. Vi håller ±0.005 mm (±5 mikron) på kritiska formkomponenter. Det är den nivå som krävs för precisionsformtillverkning. Enkla formar får bredare toleranser. Vi anpassar processen för att matcha kravet.
Sekundära tjänster inkluderar ytbehandling, polering till SPI-kvaliteter och gnistgnistning för skarpa innerhörn som fräsar inte kan nå. Varje steg stöder vårt arbetsflöde för formsprutning .
Formsprutningskapacitet
Tillverkade formar: Enkla formar för prototypframställning och små serier. Precisionsformar för högvolymsproduktion. Bryggformar för mellanrummet mellan dem.
Formmaterial: Aluminium för verktyg med låg volym. Förhärdat stål för broformar med medelstor volym. Härdat verktygsstål med beläggningar för precisionsformar i produktionen som kör miljontals skott. Varje formsprutningsprojekt får rätt material för jobbet.
Bearbetade delmaterial: Vanliga hartser som PP, ABS och PE för allmänna delar. Tekniska hartser, inklusive PC, nylon, PEEK och glasfyllda kvaliteter för krävande tillämpningar. Medicinska material för apparater och implantat.
Varför välja NOBLE för precisionsformtillverkning
Artikeln förklarade teorin. Här är den praktiska skillnaden. Vår precisionsformtillverkningsprocess skiljer sig från vanliga verkstäder.
Vi bygger både enkla och precisionsformar. Vi matchar formen efter det verkliga behovet, inte en universallösning. En prototyp får en enkel aluminiumform. En medicinsk del med miljontals skott får precisionsverktyg i härdat stål genom dedikerad precisionsformtillverkning. Kunden sparar pengar oavsett.
Certifierad för medicinska och högtillförlitliga delar. ISO 13485:2016 för medicintekniska produkter. ISO 9001:2015 för kvalitetsledning. Dessa certifieringar är viktiga för reglerade industrier. Kunder ger oss delar som används i patienter eller flygplan. Vi tillhandahåller den dokumentation och spårbarhet som dessa tillämpningar kräver. Våra processer för formsprutning är fullständigt dokumenterade.
Intern CNC-bearbetning och formsprutning. Vi outsourcar inte. CNC-bearbetning och formsprutning sker under ett och samma tak. Ledtiderna förkortas. Ansvaret sker från en enda källa. När något behöver felsökas går ingenjören till maskinen. Inga telefonanrop. Inget fingerpekande. Denna integration är avgörande för precisionstillverkning av formverktyg.
Transparent DFM-feedback. Innan vi skär i stål granskar vi detaljens design. Vi berättar för kunderna om detaljen kan göras bättre eller billigare. Ibland minskar en liten förändring formens komplexitet med hälften. Ibland är en funktion omöjlig att forma enligt ritningen. Vi flaggar dessa problem tidigt. Det är inte vanligt vid formsprutning.
Från prototyp till produktion, sömlöst. Ett projekt börjar ofta med en enkel aluminiumform för validering i låg volym. Senare växer efterfrågan. Vi bygger sedan en precisionsform av härdat stål genom precisionsformtillverkning för högvolymproduktion. Samma team. Samma kvalitetssystem. Samma kontaktperson. Inga övergångsproblem.
FAQ
Vad är skillnaden mellan en enkel form och en precisionsform?
En enkel form använder mjukare material som aluminium, har lösare toleranser (±0.1 mm till ±0.5 mm) och håller för 100 till 50 000 skott. En precisionsform använder härdat verktygsstål, har snäva toleranser (±0.01 mm till ±0.001 mm) och håller för 500 000 till över 10 miljoner skott.
När ska jag använda en enkel form?
Använd en enkel gjutform för produktionsserier under 50 000 delar, när toleranser på ±0.1 mm eller lösare är acceptabla, och för standardplaster som ABS eller PP utan glasfyllmedel.
När ska jag använda en precisionsform?
Använd en precisionsform för volymer över 100 000 delar, toleranser snävare än ±0.05 mm, svåra material som glasfylld nylon eller PEEK, och för reglerade industrier som medicin eller flygindustrin.
Kan en enkel form tillverka komplexa delar?
Ja. Geometri ensamt tvingar inte fram en precisionsform; en enkel aluminiumform kan producera komplexa former om volymen är låg och toleranserna är lösa.
Vilket är det billigaste sättet att göra en form?
D-tryckta hartsformar kostar några hundra dollar och fungerar för 100 till 200 skott, vilket gör dem till det billigaste alternativet för prototypvalidering.
Is 3D tryckning bra för formtillverkning?
För prototypformar, ja – snabbt och billigt. För produktionsformar, nej – tryckta formar slits ut inom hundratals skott och kan inte konkurrera med maskinbearbetade stålverktyg.







