
Beskrivning
Magnesiumlegeringar är 33 % lättare än aluminium. Detta är en stor sak för flyg- och medicintekniska industrier. Men det finns ett problem. Men om man inte är försiktig kan samma material fatta eld under CNC-bearbetning . Saker som gnistor från ett slöt verktyg eller en hög matningshastighet kan sätta spånorna i brand. Elden som uppstår är intensiv och svår att släcka.
Detta skapar ett verkligt problem för maskinfabriker. Folk vill ha viktbesparingar. De är ute efter något starkt men lätt. Men de är oroliga för hur materialet kommer att reagera under bearbetningen. Det är dock inte en paranoid vanföreställning. Bara en varning: magnesiumbränder kan vara farliga.
Det som följer är en praktisk titt på CNC-bearbetning av magnesiumlegeringar. Vi kommer att gå igenom varför detta material är svårt att bearbeta säkert.
Varför är magnesiumlegering svår att CNC-bearbeta?
Många frågar sig varför magnesium är svårt att CNC-fräsa. Materialet ser mjukt ut. Det skär lätt. Men riskerna är allvarliga. Människor som ignorerar dem lär sig dyra läxor.
Extrem brandfarlighet och brandrisk
Magnesium börjar brinna vid cirka 650 grader Celsius. Ett slöt verktyg når den temperaturen snabbt. Friktion från skärning genererar tillräckligt med värme. Den verkliga faran är att magnesium producerar sitt eget syre när förbränningen börjar. Vatten förvärrar det. CO2 förvärrar det. Vanliga brandsläckare gör ingenting. Anläggningar behöver klass D-släckare specifikt för metallbränder. Många fabriker har inte sådana.
Spånantändning från friktionsrör
Magnesiumflis är tunna och trådiga. De har en mycket stor yta i förhållande till sin volym. Det betyder att de antänds lätt. En het flis som landar på en hög med andra startar en kedjereaktion. Aluminiumflis pyrar. Magnesiumflis brinner. Skillnaden är avgörande för fabrikssäkerheten.
Farliga reaktioner med vattenbaserade kylvätskor
Folk använder ofta standardkylvätska på magnesium. Det är ett misstag. Vattenbaserade kylvätskor reagerar med fina magnesiumpartiklar. Reaktionen producerar vätgas. Vätgas exploderar. Kylvätskan bryts också ner till ett tjockt slam som täpper till ledningar och förstör sumpar. Fabriker som försöker använda sin standardkonfiguration för magnesium ångrar det ofta.
Slitstyrka och ovanligt verktygsslitage
Magnesium är mjukt. Men det innehåller föroreningar som järn, kisel och aluminium. Dessa hårda partiklar gör materialet slipande. Verktyg slits annorlunda än förväntat. Eggspåverkan bildas på skäret. Gråtning överför material till verktygsytan. Folk antar att mjuk metall innebär enkel bearbetning. Magnesium bevisar att det antagandet är felaktigt.
Explosivt damm från fina skärsår
Finbearbetningsoperationer skapar damm, inte spån. Slipning. Henning. Höghastighetsfinish. Magnesiumdamm i luften är explosivt. En statisk gnista från ett transportband eller en dammuppsamlare utlöser det. Förbränningen sker snabbt. Hela rum har gått förlorade på detta sätt. Fabriker som bearbetar magnesium utan ordentlig dammkontroll spelar chansning.
Hur man CNC-maskin Magnesium Legeringar säkert
CNC-bearbetning av magnesiumlegeringar kräver ett annat tänkesätt än att skära aluminium eller stål. Materialet skärs lätt. Men riskerna är inte uppenbara för nya operatörer. Människor som lär sig den hårda vägen har ofta att göra med bränder.
Verktygsgeometri och skärpa
Slöa verktyg genererar värme. Värme antänder magnesium. Så regeln är enkel. Vassa skärinsatser. Positiva spånvinklar. Polerade skäreggar. Operatörer kontrollerar verktyg före varje körning vid CNC-bearbetning av magnesiumlegeringar. Ett verktyg som ser bra ut för aluminium är farligt här.
Spånbildning och evakuering
Detta är högsta prioritet i all säker CNC-bearbetning av magnesiumlegeringar. Tjocka, trasiga spånor är säkra. Tunna, trådiga spånor brinner. Människor utformar verktygsbanor specifikt för att bryta spånor i små, täta bitar. Högtrycksluft blåser bort spånor från skärzonen. Vissa fabriker använder vakuumsystem. Låt aldrig spånor staplas på maskinbädden. En hög med magnesiumspånor är en brand som väntar på att inträffa.
Skärvätskor – vad som fungerar och vad som inte fungerar
Vanlig vattenlöslig olja är en fälla. Den reagerar med magnesiumdamm. Den skapar vätgas och slam. Människor som använder den vid CNC-bearbetning av magnesiumlegeringar får lära sig den hårda vägen.
Torrbearbetning med tryckluft är det säkraste tillvägagångssättet. Ingen vätska. Ingen reaktionsrisk. När vätska behövs finns specialgodkända syntetiska kylvätskor. Minimal smörjmängd fungerar också. En fin dimma ger tillräckligt med smörjning utan pölar av stående kylvätska.
Maskin- och arbetsplatsförberedelse
Avlägsna alla antändningskällor innan CNC-bearbetning av magnesiumlegeringar påbörjas. Ingen öppen låga. Rökning förbjuden. Inga statiska urladdningspunkter. Elskåp behöver tätas mot damm. Magnesiumdamm inuti en kontrollpanel är en kortslutningsrisk. Hela maskinen rengörs efter varje skift. Spånor stannar inte över natten. Damm samlas inte. Rena maskiner fungerar säkert. Smutsiga maskiner brinner.
Rekommenderade skärparametrar
Siffrorna verkar vara bakvänta. Höga matningshastigheter är säkrare än låga matningshastigheter. Måttliga hastigheter är säkrare än höga hastigheter. Låg matning plus hög hastighet producerar fint damm. Damm exploderar. Man undviker den kombinationen vid CNC-bearbetning av magnesiumlegeringar.
Följande exempel använder magnesiumlegering i 6061-serien.
| Drift | Skärhastighet (m/min) | Matningshastighet (mm/varv eller mm/tand) | Skärdjup (mm) |
| Grovfräsning | 500-800 | 0.10–0.20 per tand | 2-5 |
| Finfräsning | 300-600 | 0.05–0.10 per tand | 0.5-1 |
| svarvning grovbearbetning | 400-700 | 0.15-0.30 | 1-3 |
| Svarvning och finbearbetning | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Borrning | 300-600 | 0.10–0.25 per varv | Peck 0.5–1×D |
Borrning, gängning och efterbearbetning
Paraboliska spånborrar förbättrar spånavgången. Aggressiva skärcykler bryter spånor innan de blir långa strängar. Tappgängtappar går ibland sönder. Det rätta svaret är inte värme. Inte våld. Människor löser upp trasiga gängtappar med hjälp av specialiserade lösningar för borttagning av magnesium. Syrabaserade borttagare finns. Mekanisk extraktion med en hårdmetallborr fungerar i vissa fall. Kraftfull extraktion skapar gnistor och bränder.
Spånlagring är lika viktigt som spåntillverkning. Operatörer förvarar magnesiumspån från CNC-bearbetning av magnesiumlegeringar i förseglade, märkta metallbehållare. Inga plastpåsar. Inga öppna soptunnor. Avfallshantering följer lokala föreskrifter för farligt avfall.
Brandberedskap – Vad man ska göra (och inte göra)
Även med försiktighetsåtgärder kan bränder fortfarande uppstå under CNC-bearbetning av magnesiumlegeringar. Det är verkligen viktigt att förstå rätt sätt att reagera. Om du inte hanterar det på rätt sätt kan en liten brand snabbt förvandlas till ett stort problem.
Använd aldrig vatten, CO2 eller standard ABC-torrkemikalier
Folk sträcker sig efter välbekanta brandsläckare. Den instinkten dödar. Vatten på en magnesiumeld genererar väte och ånga. Elden förvärras. CO2 gör ingenting. Magnesium producerar sitt eget syre. Vanliga ABC-torrkemikalier saknar medlet för att stoppa en metallbrand. De brandsläckarna stannar kvar på väggen under CNC-bearbetning av magnesiumlegeringar. De är inte för det här jobbet.
Endast klass D-släckare
Rätt verktyg är klass D-släckare. Leta efter Lith-X, Met-LX eller Purple-K för andra bränder, inte primärt magnesium. Dessa specialmedel kväver elden genom att bilda en skorpa över den brinnande metallen. Inget syre når bränslet. Elden upphör. Fabriker som använder CNC-bearbetning av magnesiumlegeringar har klass D-släckare monterade inom räckhåll för varje maskin.
Om rök uppstår – öppna inte maskinluckan omedelbart
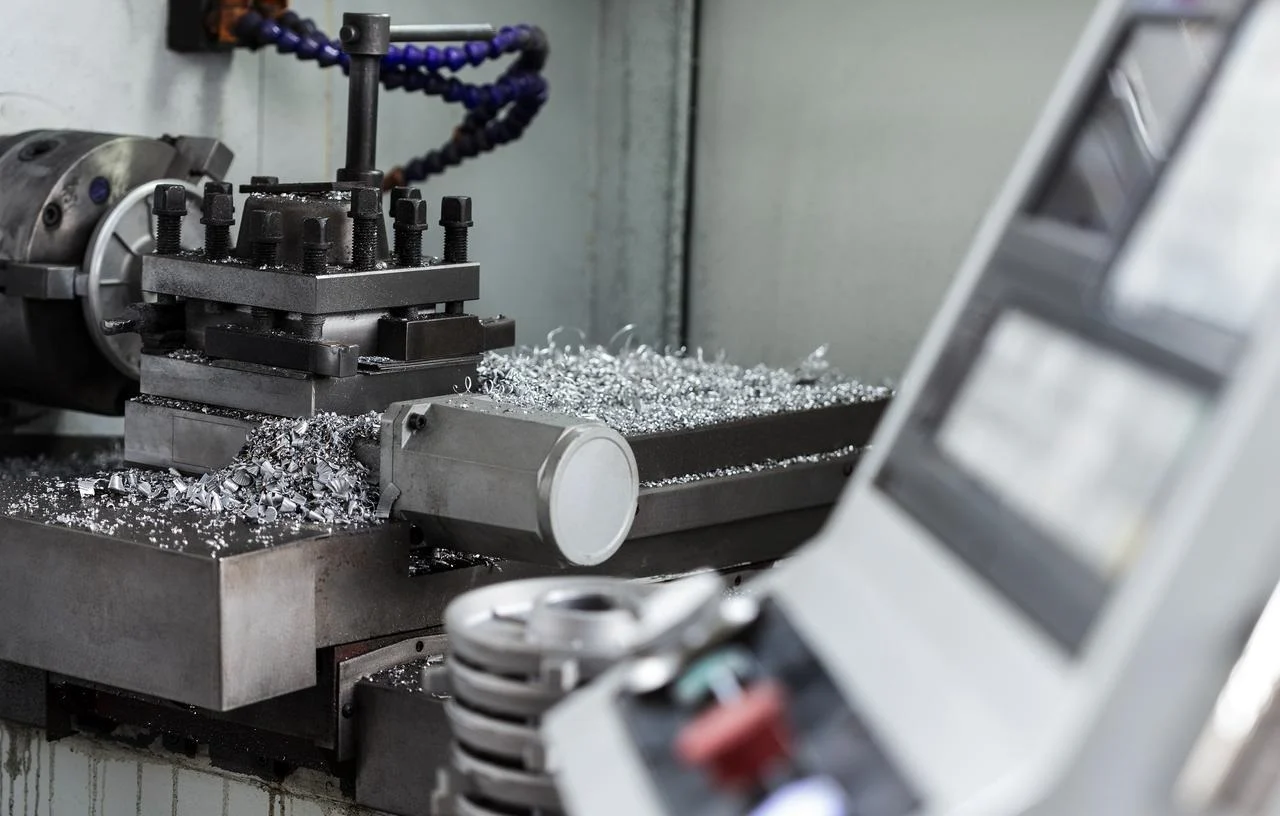
Rök inuti höljet betyder att något brinner. Den naturliga reaktionen är att öppna dörren och titta. Det är fel. Att öppna dörren blåser in frisk luft i höljet. Luft ger näring åt elden. Människor har sett små flisbränder utbryta till fullständiga maskinbränder på det här sättet. Vänta. Låt elden brinna ut själv i det syrefattiga höljet om möjligt. Om ingripande behövs, använd maskinens inbyggda brandsläckningsmedel eller släpp ut klass D-medel genom en port.
Kväv, spraya inte direkt i den brinnande dammen
När man använder en klass D-släckare under CNC-bearbetning av magnesiumlegeringar är tekniken viktig. Ofta sprutar man direkt mot lågorna. Det sprider brinnande flisor och sprider elden. Den korrekta metoden är att kväva den. Applicera medlet försiktigt från ett säkert avstånd. Sikta mot basen. Låt pulvret falla ner på elden. Bygg en skorpa. När skorpan väl har bildats, bryt den inte. Att störa skorpan exponerar brinnande metall för luft igen. Elden kan återupptas. Låt materialet svalna helt innan du flyttar något.
Varför bry sig? De unika fördelarna med magnesiumlegeringar
Vissa kanske frågar: Om CNC-bearbetning av magnesiumlegeringar är så farligt, varför är det fortfarande nödvändigt? Svaret är prestanda. Magnesium erbjuder egenskaper som andra material inte kan matcha. Det är därför CNC-bearbetning av magnesiumlegeringar fortfarande är en kritisk process trots farorna.
Oslagbart vikt-till-styrka-förhållande
Magnesiumdensiteten ligger på 1.74 gram per kubikcentimeter. Det gör den till den lättaste strukturmetallen på marknaden. Ingen annan metall kommer i närheten av viktbesparingar.
Låt oss jämföra:
| Material | Densitet (g / cm³) | Draghållfasthet (MPa, typisk) |
Styrka-till-vikt-förhållande |
| Magnesiumlegering | 1.74 | 230 | Hög |
| aluminiumlegering | 2.70 | 310 | Medium |
| Stål (mjukt) | 7.85 | 400 | Låg |
| Teknisk plast (ABS) | 1.05 | 40 | Väldigt låg |
Magnesium ger människor metallstyrka vid nästan plastisk vikt. Den kombinationen driver efterfrågan på CNC-bearbetning av magnesiumlegeringar inom flyg- och fordonsindustrin.
Hög specifik styvhet
Styvhet per vikt spelar roll. Magnesium står sig väl här. Förhållandet mellan elasticitetsmodul och densitet för magnesium är jämförbart med det för aluminium och stål. Man får den styvhet man behöver utan viktnedgången. En magnesiumdel som bearbetats till rätt geometri fungerar som en mycket tyngre stålkomponent.
Överlägsen vibrationsdämpning
Den absorberar vibrationer bättre än någon annan strukturell metall. Aluminiumringar. Stål överför övertoner. Magnesium tystar dem. För handhållna verktyg, bilfästen och flygplansinredningskomponenter minskar denna dämpning buller och operatörströtthet. Delar som tillverkas genom CNC-bearbetning av magnesiumlegeringar har ofta längre livslängd eftersom vibrationer inte lossar leder och gängor.
Naturlig EMI-skärmning
Plast och kolfiberkompositer behöver speciella beläggningar för att blockera elektromagnetisk störning. Magnesium gör det direkt. Själva metallen fungerar som en skärm. Medicintekniska produkter, elektronikhöljen och kommunikationsutrustning drar nytta av denna egenskap. Ingen sekundär beläggning. Ingen extra kostnad. Bara materialet gör sitt jobb.
Bra värmeledningsförmåga
Magnesium leder värme med ungefär 150 watt per meter kelvin. Det är inte lika högt som aluminium. Men det är mycket bättre än plast eller kompositer. För LED-belysningshöljen, motorkomponenter och elektroniska kapslingar drar magnesium bort värme från känsliga områden. CNC-bearbetning av magnesiumlegeringar producerar delar som hanterar termiska belastningar samtidigt som vikten hålls låg.
Återvinningsbarhet och hållbarhet
Magnesium finns i överflöd. Återvinning kräver betydligt mindre energi än primärproduktion. Materialet underlättar fordonsnedsättning, vilket minskar bränsleförbrukning och utsläpp. Människor som är oroliga för miljöpåverkan tycker att magnesium är attraktivt. Metallen kan återvinnas upprepade gånger utan betydande egendomsförlust. Det passar in i de mål för cirkulär ekonomi som många tillverkare nu strävar efter.
Magnesium kontra aluminium kontra plast – vilken ska du välja?
Konstruktörer står inför ett val. Magnesium, aluminium eller plast. Varje material har styrkor. Vart och ett har avvägningar. Rätt svar beror på tillämpningen.
| Fast egendom | Magnesiumlegering | aluminium~~POS=TRUNC | Teknisk plast (ABS/PC) |
| Vikt (densitet g/cm³) | 1.74 – lättaste strukturmetall | 2.70 – måttlig | 1.05 – lättast totalt |
| Specifik styvhet (styvhet/vikt) | Mycket bra. Jämförbar med aluminium. | Mycket bra. Riktmärke för metaller. | Dåligt. Kräver tjockare sektioner. |
| Vibrationsdämpning | Bäst bland konstruktionsmetaller. | Dåligt. Ringer och resonerar. | Utmärkt. Naturlig energiabsorberare. |
| EMI-avskärmning | Utmärkt. Ingen ytbehandling behövs. | Utmärkt. Ingen ytbehandling behövs. | Inga. Kräver ledande beläggningar. |
| Värmeledningsförmåga (W/m·K) | ~150. Bra för värmehantering. | ~205–235. Mycket bra. | ~0.2. Mycket dålig. |
| korrosionsbeständighet | Dålig utan behandling. Kräver ytbehandling. | Bra med anodisering eller bar yta i vissa miljöer. | Utmärkt. Korroderar inte. |
| Bearbetningsbarhet (CNC) | Bra med korrekta säkerhetsprotokoll. Trådiga flisor. Brandrisk. | Utmärkt. Rena pommes frites. Ingen brandrisk. | Bra. Mjuk. Kräver vassa verktyg. Spånhantering behövs. |
| Råvarukostnad | Måttlig till hög. | Måttlig. Brett tillgänglig. | Låg till måttlig. |
| Sekundär efterbehandling | Ofta nödvändig (konverteringsbeläggning, färg). | Krävs ofta på grund av korrosion eller utseende. | Ofta valfritt. Färg kan gjutas in. |
Om NOBLE – Din partner inom Precision CNC-bearbetning
NOBLE är en specialiserad CNC-bearbetningsanläggning dedikerad till högprecisionstillverkning av komplexa metall- och legeringskomponenter.
Våra kärnprocesser
Presentera detta tydligt, eventuellt som en punktlista eller en tabell med två kolumner.
CNC-bearbetningstyper
- 3-axlig, 4-axlig och 5-axel CNC-fräsning för komplexa geometrier
- CNC vridning med roterande verktyg för runda delar som behöver sekundära funktioner
- Fräsmaskiner som minskar uppställningstider. Färre uppställningstider innebär bättre noggrannhet och snabbare leverans.
Sekundära tjänster
- ytbehandlingAnodisering, passivering, kemisk film.
- Värmebehandling för styrka och stresslindring.
- Avgradning och rengöring. Delarna levereras monteringsklara.
- Montage av flerkomponentsprodukter.
Våra certifieringar (kvalitet och medicinsk kvalitet)
Ingenjörer och inköpare filtrerar leverantörer efter certifieringar. Vi behåller de som är viktiga.
| certifiering | Omfattning | Relevans |
| ISO 9001: 2015 | Quality Management System | Garanterar konsekvent processkontroll, spårbarhet och kontinuerlig förbättring inom all produktion. Människor litar på denna standard. |
| ISO 13485: 2016 | Medicintekniska produkter – Kvalitetsledning | Gör det möjligt för oss att bearbeta komponenter till kirurgiska instrument, implantat, diagnostisk utrustning och höljen för medicintekniska produkter. |
FAQ
Kan jag bearbeta magnesium på en vanlig CNC-fräs?
Ja, men försiktigt. En vanlig CNC-fräs fungerar bra för CNC-bearbetning av magnesiumlegeringar så länge fabrikerna använder vassa verktyg, torr luft eller godkända kylvätskor och aggressiv spånavgång.
Är magnesium dyrare än aluminium?
Generellt sett ja. Råmaterialkostnaden för magnesiumlegeringar är högre än för vanliga aluminiumkvaliteter som 6061 på grund av mindre produktionsvolymer och mer komplex raffinering. Folk betalar mer för viktbesparingen.
Korroderar magnesium lätt?
Ja, i obehandlad form. Magnesium är mer reaktivt än aluminium och korroderar snabbare i fuktiga eller salta miljöer utan konverteringsbeläggning eller anodisering. Ingenjörer tar hänsyn till ytbehandling när de specificerar magnesium för utomhus- eller medicinska tillämpningar.
Kan jag svetsa magnesium?
Ja, men med en speciell teknik. Man använder gasvolframbågsvetsning med argonskyddsgas och tillsatstrådar anpassade till baslegeringen. Fabriker utan erfarenhet av magnesiumsvetsning bör skicka arbetet till specialister.
Är magnesium säkert att använda i konsumentprodukter?
Ja. Moderna magnesiumlegeringar är flamsäkra i bulkform och uppfyller UL-säkerhetsklassificeringar för elektronik och bilkomponenter. Brandrisken finns vid CNC-bearbetning av magnesiumlegeringar, inte i den färdiga solida delen.







