
Beskrivning
Ingenjören färdigställde ritningarna för detaljkonstruktionen, och de såg fantastiska ut på skärmen. Men här är problemet: hur tillverkar man egentligen den här grejen?
Det finns två huvudsakliga vägar. Den ena är additiv. Det är snabb prototypframställning – att bygga delar lager för lager direkt från digitala filer. Den andra är formativ. Det är konventionell gjutning, att forma material med hårda verktyg. De verkar lika på ytan. Det är de inte. Skillnaderna är djupa.
Grejen är den. Ingen metod är universellt bättre. Det är en fälla. Den verkliga frågan är vilken metod som passar ditt specifika projekt. Volym spelar roll. Tidslinjen spelar roll. Designkomplexiteten spelar roll. Dina kommersiella mål spelar mest roll.
Vad är Rapid Prototyping?
Låt oss först definiera rapid prototyping. Det är en uppsättning additiva processer. Ingenjörer börjar med en CAD-fil. Maskinen bygger delen genom att lägga till material lager för lager. Inga formar. Inga verktyg. Bara den digitala designen och maskinen.
Du har flera vanliga teknologier under detta paraply:
- FDM(Smält depositionsmodellering). Tänk dig plastfilament extruderat genom ett munstycke. Enkelt, billigt, bra för enkla modeller.
- SLA(Stereolitografi). Använder en laser för att härda flytande harts. Mycket slätare yta. Bättre detaljer.
- SLS(Selektiv lasersintring). En laser smälter nylonpulver. Inga stödstrukturer behövs. Starka, funktionella delar.
- DMLS/SLM(Direkt lasersintring av metall). Samma koncept, men med metallpulver. Titan, aluminium, rostfritt stål. För metalldelar.
De viktigaste egenskaperna är det som skiljer detta från traditionell tillverkning. Man väntar inte i veckor på en form. Man går direkt från en digital fil till en fysisk del. Om designen ändras trycker man bara på utskrift igen. Detta är idealiskt för iterativt arbete – prova, förstöra, laga, försök igen.
Så var passar detta in? Rapid prototyping är bäst för designvalidering, kontroll av form och passform, funktionstestning och lågvolymsproduktion när du bara behöver en handfull delar. Det är inte för att tillverka tusen enheter. Det är för att få designen rätt innan du bestämmer dig för hårda verktyg.
Vad är konventionella formar?
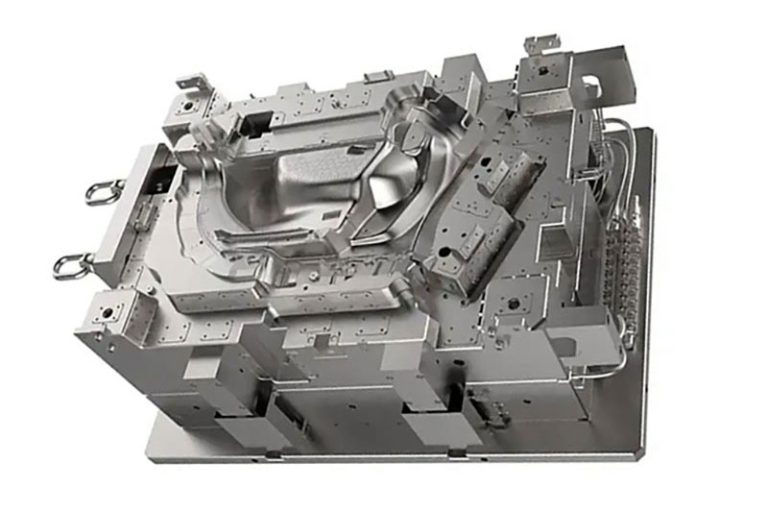
Titta nu på den andra sidan. Konventionella formar är hårda verktyg. Du bearbetar formen av stål eller aluminium. Det är en fysisk, permanent kavitet. När den väl är tillverkad fixeras den.
Vanliga processer under denna kategori:
- formsprutning för plast. Massproduktionens arbetshäst. Smält plast sprutas in i ett stålhålrum, kyls ner och stöts ut.
- gjutning för metaller. Smält metall sprutas in i en form. Snabb, exakt, bra för aluminium och zink.
- Kompressionsgjutning för kompositer. Förvärmt material pressas in i en uppvärmd form. Vanligt för härdplaster och fiberförstärkta delar.
- Formsprutning av metall (MIM)Kombinerar pulvermetallurgi med plast formsprutning för komplexa små metalldelar.
Ekonomin här är helt omvänd. Den initiala kostnaden är hög. Du betalar för formen. Stål kostar pengar. Maskinbearbetning tar tid. Men när formen väl är tillverkad sjunker kostnaden per enhet till nästan ingenting. Du köper tusentals eller miljontals delar för ett öre styck.
Det finns dock en avvägning. Formar tvingar fram disciplin. Man måste designa med regler – utkastsvinklar så att delen släpper, jämn väggtjocklek för att undvika märken från sjunkningar, korrekt placering av öppningen. Man kan inte bara skapa vilken form som helst. Formen dikterar designen.
Så när använder man detta? Konventionella formar är bäst för högvolymsproduktion. De är valet när man behöver snäva toleranser, material av produktionskvalitet och en förutsägbar, repeterbar process. Om man tillverkar hundratusen enheter är detta rätt väg att gå. Det inledande besväret lönar sig i längden.
Head-to-Head-jämförelse
Låt oss lägga dessa två tillvägagångssätt sida vid sida. Skillnaderna är inte subtila. De formar varje beslut du fattar.
Kostnadsstruktur
Snabb prototypframställning kräver lite förskottsbetalning. Du betalar för maskintid och material. Men varje del kostar ungefär lika mycket. Det finns ingen skalfördel.
Konventionella formar slår hårt i början. Verktyget i sig är dyrt. Bearbetning av stål kräver tid och skicklighet. Men när det väl är klart kostar varje ytterligare del en slant.
Brytpunkten ligger vanligtvis någonstans mellan 500 och 1 000 enheter. Därunder vinner snabb prototypframställning på den totala kostnaden. Däröver betalar sig formen snabbt.
lead Time
Med snabb prototypframställning går du från fil till detalj på timmar eller dagar. Ingen väntetid hos verktygsmakare. Ingen kö för formbearbetning.
Konventionella formar tar veckor eller månader. Formen måste designas, programmeras, bearbetas och testas. Man kan inte hasta fram det utan att riskera kvaliteten.
Designfrihet
Det är här rapid prototyping saknar motstycke. Inga designbegränsningar. Du kan bygga interna gitter. Du kan skriva ut kanaler som vrider och vänder. Underskärningar spelar ingen roll. Maskinen bygger det du ritar.
Konventionella formar har strikta regler. Dragvinkel krävs. Väggtjockleken måste vara jämn. Underskärningar kräver dyra sidofördelar eller lyftare. Formen själv avgör vilka former som är möjliga.
Materialegenskaper
Material för snabb prototypframställning har kommit långt. Men de har fortfarande en svaghet. Delar är anisotropa – de är starkare längs lagerlinjerna än tvärs över dem. Lagervidhäftningen är alltid en potentiell felpunkt.
Konventionella formar använder äkta produktionsmaterial. De är isotropa. Styrkan är densamma i alla riktningar. Materialcertifieringar är standard. Du vet exakt vad du får.
Ytfinish & Toleranser
Snabb prototypframställning ger dig bra ytor. Vissa tekniker, som SLA, är ganska släta. Men de flesta kräver efterbehandling – slipning, polering, ytbehandling – för att uppnå produktionskvalitet. Toleranserna är hyfsade men varierar beroende på maskin och material.
Konventionella formar levererar ytor i formkvalitet direkt från verktyget. Texturerna är konsekventa. Toleranserna är snäva och repeterbara över tusentals cykler.
Volymkapacitet
Rapid prototyping är för låg volym. En till hundra enheter är typiskt. Med tryckerier som kör flera maskiner kan man pusha upp till tusen. Men det är att pusha.
Konventionella formar börjar på tusen och går upp till miljontals. När verktyget väl är tillverkat är volymen inte en begränsning. Maskinen fortsätter bara att cykla.
Så här är den praktiska slutsatsen. Rapid prototyping är till för front-end – designutforskning, tidig testning och behov av små kvantiteter. Konventionella formar är till för back-end – produktionsskala, repeterbarhet och certifierade material. Valet handlar inte om vilket som är bäst. Det handlar om var du befinner dig i utvecklingscykeln.
Mellangrunden: Snabbt verktyg & Broverktyg
De två ytterligheterna är tydliga. Snabb prototypframställning ger dig delar snabbt, men kostnaderna per enhet förblir höga. Konventionella formar ger dig låg kostnad per enhet men kräver mycket pengar och tid i förskott. Det finns en medelväg. Den är värd att titta på.
Det är här snabbverktygstillverkning och broverktygstillverkning kommer in i bilden. Idén är enkel. Du bygger ett verktyg snabbare och billigare än en fullproduktionsstålgjutform. Det kommer inte att fungera för evigt. Men det kommer att fungera tillräckligt länge för att ta dig igenom den kritiska fasen.
Här är de vanliga metoderna:
Aluminiumformar. Aluminium bearbetas snabbare än stål. Det är mjukare, så verktygens livslängd är kortare. Men man kan få ut 1 000 till 10 000 delar ur det. För många produkter är det tillräckligt för att lansera, validera marknaden och generera intäkter medan stålformen byggs.
3D-printade formar. Du printar formens kärna och hålrum direkt. Inte för högtrycksformsprutning. Men för uretangjutning – vakuumgjutning – fungerar det bra. Du får korta serier av delar med bra detaljer.
Mjuka verktyg. Silikonformar är det klassiska exemplet. Du gjuter en master, gör ett silikonnegativ och häller polyuretanhartser. Varje form ger 10 till 50 delar. Låg kostnad. Snabb leveranstid.
Så, när använder man den här medelvägen?
Marknadsvalidering är ett exempel. Du behöver riktiga delar att visa distributörer eller testa med kunder. Inte tusen. Kanske femtio. Broverktyg tar dig dit utan att behöva vänta på stål.
Pilotproduktion är en annan. Man vill köra monteringslinjen, utbilda arbetare och planera processen. Hårda verktyg är inte färdiga. Broverktyg fyller tomrummet.
Lagerförberedelser inför lanseringen är avgörande. Du behöver lager inför lanseringen. Stålformen bearbetas. Du kan knappt vänta. Med hjälp av bryggverktyg kan du bygga upp ett lager nu och byta till produktionsverktyget senare.
Den praktiska termen för detta är snabb prototypframställning för tillverkning. Man använder snabba verktygsmetoder för att producera delar i huvudsak av produktionskvalitet, bara i lägre volymer. Det är en övergångsstrategi. Och det är ofta skillnaden mellan att nå ett lanseringsfönster och att missa det.
Branschspecifika tillämpningsexempel
Teorin är användbar. Men man ser de verkliga besluten utspela sig i specifika branscher. Så här väljer olika sektorer faktiskt mellan dessa metoder.
Medicin och hälsovård
| Ansökan | Metod | Bakgrund |
| Kirurgiska guider | Rapid Prototyping | Patientspecifik geometri. Engångsanvändning. Inga verktyg är meningsfulla. |
| Anpassade hörapparater | Rapid Prototyping | Massanpassning. Varje enhet är unik. Digitalt arbetsflöde. |
| Sprutor, injektionsflaskor | Konventionella formar | Ultrahög volym. Snäva toleranser. Sterilitetskrav. |
| Ortopediska implantat | Både | Gitterstrukturer för beninväxt kräver ett tillsatsmedel. Komponenter av hög volym använder fortfarande gjutning. |
Medicinsektorn är splittrad. Patientspecifika produkter blir additiva. Engångsartiklar i stora volymer behåller konventionella formar.
Bil
| Ansökan | Metod | Bakgrund |
| Konceptbilars interiörer | Rapid Prototyping | En eller två enheter. Endast estetik. Ingen hållbarhet krävs. |
| Prototyp motorfästen | Rapid Prototyping | Funktionstestning innan verktygsbyggande. |
| Dörrhandtag, lister | Konventionella formar | Klass A-ytor krävs. UV-hållbarhet är viktig. |
| Komponenter under huven | Konventionella formar | Hög volym. Termiska krav. Kemisk resistens. |
Bilindustrin använder snabb prototypframställning tidigt i cykeln. Men produktionsdelar går nästan alltid till konventionella formar. Volymen är för hög för att motivera något annat.
Flyg och försvar
| Ansökan | Metod | Bakgrund |
| Delar till äldre flygplan | Rapid Prototyping | Originalverktyg är föråldrade. Efterfrågan är låg. Tillsatsmedel fyller tomrummet. |
| Mönster för investeringsgjutning | Rapid Prototyping | Komplexa kylkanaler i turbinblad. Tryckta mönster möjliggör geometri. |
| Inredningskomponenter | Konventionella formar | Strikt brandfarlighetscertifiering. Materialen måste vara kvalificerade. |
Flygindustrin är konservativ. Certifiering styr valet. Men för äldre system och komplexa geometrier har snabb prototypframställning spelat en stark roll.
Hemelektronik
| Ansökan | Metod | Bakgrund |
| Prototypfall | Rapid Prototyping | Ergonomisk testning. Validering av utseende och känsla. |
| Lansera produktion | Snabbt verktyg | Snabb leverans till marknaden. Broverktyg förbereder lagret medan hårdverktygen slutförs. |
| Konstruktionsfästen | Konventionella formar | Styrkekrav. Behov av EMI-skärmning. |
| Vattentäta kapslingar | Konventionella formar | Toleranser under 100 mikron. Tätningarna måste fungera konsekvent. |
Konsumentelektronik lever på hastighet. Bryggverktyg är vanligt här. Du kan inte vänta i månader på stål om du lanserar ett telefonskal.
Tunga maskiner och industri
| Ansökan | Metod | Bakgrund |
| Monteringsjiggar, fixturer | Rapid Prototyping | På begäran. Snabb leveranstid. Låg stress. |
| Hydrauliska grenrör | Både | Komplexa interna kanaler blir additiva. Standardkonstruktioner förblir maskinbearbetade eller gjutna. |
| Stora utrustningspaneler | Konventionella formar | Storleken styr kostnaden. Volymen rättfärdigar verktyget. |
Industriell utrustning använder båda metoderna. Jiggar och fixturer är perfekta för snabb prototypframställning. Produktionsdetaljer följer konventionella banor om inte geometrin kräver annat.
Mönstret är konsekvent. Snabb prototypframställning och snabb verktygsframställning dominerar det tidiga skedet – prototyper, patientspecifika delar och låg efterfrågan på äldre produkter. Konventionella formar tar över när volym, certifiering eller ytfinish blir den primära drivkraften. Mellanvägen, broverktyg, är ofta det smarta alternativet för produktlanseringar när hastighet är lika viktigt som kvalitet.
Beslutsramverk: Hur man väljer
Tre kritiska frågor
Börja här. Dessa tre frågor kommer att hjälpa dig att komma på rätt väg.
Vilken är din volymbehov?
Detta är den största hävstången.
Under 100 enheter? Kör på snabb prototyptillverkning. Det går inte att rättfärdiga verktygstillverkning i den här kvantiteten. Matematiken fungerar inte.
Mellan 100 och 5 000 enheter? Du befinner dig i gråzonen. Det är här snabbverktygstillverkning och broverktygstillverkning finns. Aluminiumformar. Silikonformar. 3D-printade verktyg. Antalet avgör det specifika tillvägagångssättet.
Över 5 000 enheter? Konventionella formar börjar bli logiska. Den initiala kostnaden fördelas tillräckligt tunt. Besparingar per enhet blir verkliga.
Är geometrin formbar?
Vissa former kan helt enkelt inte göras med en vanlig gjutform.
Tänk på interna kanaler som vrider sig. Kraftiga underskärningar som skulle kräva komplexa sidoeffekter. Organiska gitter för beninväxt. Dessa geometrier kan tvinga dig till additiv tillverkning även vid högre volymer. Verktyget skulle vara för komplicerat eller omöjligt att bygga. Rapid prototyping blir produktionsmetoden, inte bara prototypmetoden.
Vilka är dina materialkrav?
Materialen spelar roll. Det är här konventionella formar har en stark fördel.
Behöver du en certifierad flamklassificering? Dokumentation av biokompatibilitet? Specifika mekaniska egenskaper med fullständig spårbarhet? Konventionella formar använder material som är kvalificerade, testade och certifierade. Processen är validerad.
Material för snabb prototyptillverkning förbättras. Men de släpar fortfarande efter i certifiering och konsekvens för kritiska tillämpningar.
Vanliga misstag att undvika
Det är här folk snubblar. Lär dig av dessa.
Verktygstillredning för tidigt. Du binder dig till en stålform innan designen har validerats. Sedan hittar du en defekt. Nu sitter du fast med ett dyrt verktyg som behöver modifieras eller bytas ut. Validera först. Sedan verktygstillredning.
Använda snabb prototypframställning för hög volym. Du blir bekväm med hastigheten. Du fortsätter att beställa delar från 3D-skrivaren. Men du gör aldrig någon kostnadsanalys per enhet. Vid tusen enheter har du spenderat mer än vad en form skulle ha kostat. Känn till break-even-punkten.
Design för 3D-utskrift utan att ta hänsyn till skala. Du optimerar för additiv tillverkning. Komplexa interna strukturer. Inga dragvinklar. Sedan växer volymen. Du måste gå över till gjutning. Delen är inte gjutbar. Du måste designa om från grunden. Fråga alltid: vad händer om detta går till volym?
Underskattar ledtiden för konventionella formar. Stålformar tar veckor eller månader. Folk glömmer detta. De planerar ett lanseringsdatum utan att ta hänsyn till verktygstillverkning. Sedan rusar de iväg. Bryggverktyg finns för att lösa detta, men bara om man planerar för det.
Beslutsramverket är enkelt strukturerat men svårt att genomföra. Ställ volymfrågan. Ställ geometrifrågan. Ställ materialfrågan. Välj sedan din väg och var uppmärksam på vanliga fällor. Så undviker du att slösa pengar och tid.
Om NOBLE — Din betrodda partner inom Precisionstillverkning
Låt mig vara tydlig med vilka NOBLE är och vad vi gör. Du har en design. Du behöver den gjord. Vägen från prototyp till produktion är sällan rak. Vi är här för att navigera den vägen med dig.
Vilka vi är
NOBLE är ett företag inom CNC-bearbetning och precisionstillverkning. Men den beskrivningen missar poängen. Till skillnad från en 3D-utskriftsbyrå som bara gör prototyper eller ett högvolymsgjutningsföretag som bara driver produktion, sitter vi mittemellan. Vi hanterar båda ändar och allt däremellan. Ingenjörer kommer till oss. Produktdesigners litar på oss. Medicintekniska innovatörer litar på oss. Vi stöder dig från den första konceptdelen till full produktion – och genom den kritiska bryggan med snabb verktygstillverkning som de flesta verkstäder ignorerar.
Våra kärnfunktioner
| Capability | Detaljer |
| CNC-bearbetning | 3-axlig, 4-axlig och 5-axlig fräsning; CNC vridningSchweizisk bearbetning |
| Material bearbetat | Tekniska plaster (ABS, PEEK, Ultem, Nylon), aluminium, rostfritt stål, titan, mässing, exotiska legeringar |
| Snabbt verktyg | Aluminium- och mjukstålgjutningar för brotillverkning – 1 000 till 10 000 enheter |
| Prototyping | Högprecisionsbearbetade prototyper för funktionstestning och designvalidering |
| Produktionsvolymer | Låga till medelstora volymer – 50 till 50 000+ enheter – med konsekvent repeterbarhet |
Kvalitetscertifieringar
Kvalitet är inte en checkbox för oss. Det är grunden.
ISO 9001:2015 — Detta är baslinjen. Konsekventa processer. Ständig förbättring. Kundnöjdhet inom alla branscher.
ISO 13485:2016 — Detta är den medicinska standarden. Strängare. Mer krävande. Det innebär att vi följer validerade processer. Vi upprätthåller fullständig spårbarhet. Vi hanterar risker. För medicintekniska företag förkortar denna certifiering tidsfristen för leverantörskvalificering. Det ger er trygghet i att era myndighetskrav uppfylls.
Varför samarbeta med NOBLE?
Teknisk expertis över processer
Vi kör inte bara maskiner. Vi hjälper dig att avgöra vilken process som är lämplig. Vårt ingenjörsteam granskar din design. Vi identifierar tillverkningsrisker. Vi rekommenderar den mest kostnadseffektiva vägen baserat på din volym, tidslinje och materialbehov. Du får en partner, inte en leverantör.
Sömlös övergång från prototyp till produktion
Vissa verkstäder är bra på prototyper. De kämpar när man skalar upp. Andra hanterar produktion men rör inte små serier. Vi gör båda. Samma ingenjörsteam som levererar era fem första prototyper är kalibrerat för att skala upp till era första 50 000 produktionsenheter. Inga överlämningar. Inga överraskningar.
Medicinska kvalitetsstandarder
Vår ISO 13485:2016-certifiering är inte en skylt på väggen. Det betyder att våra processer är validerade. Våra material är spårbara. Våra kvalitetsregister är dokumenterade. Vår ändringskontroll är rigorös. För medicintekniska företag är detta viktigt. Det innebär att ni lägger mindre tid på att kvalificera en leverantör och mer tid på att arbeta mot en regulatorisk ansökan.
Snabb leverans utan kompromisser
Vi kombinerar avancerad CNC-utrustning med effektiva arbetsflöden. Resultatet blir ledtider som ligger mellan additiv prototypframställning och traditionell produktion. Behöver du maskinbearbetade prototyper på några dagar? Det gör vi. Behöver du aluminiumverktyg på några veckor? Det gör vi också. Hastighet går inte ut över precision.
Engagemang för ständig förbättring
Vi fortsätter att investera. Nya maskiner. Utbildning av anställda. Processautomation. Våra förmågor utvecklas i takt med att era produktkrav blir alltmer krävande.
Branscher vi tjänar
| Industry | Typiska delar |
| Medicinsk och ortopedisk | Kirurgiska instrument, implantatförsök, specialverktyg, klass I/II-komponenter |
| Bil | Funktionella prototyper, jiggar och fixturer, delar i låg volymproduktion |
| Hemelektronik | Kapslingar, kylflänsar, precisionsfästen |
| Industriell utrustning | Hydrauliska komponenter, maskindelar, monteringsverktyg |
Skicka oss dina CAD-filer. Berätta om ditt projekt. Vårt ingenjörsteam kommer att granska och ge tillverkningsrekommendationer skräddarsydda efter dina mål. Vi är redo när du är det.
FAQ
Kan jag använda 3D-printade delar för slutproduktionen?
Ja, i specifika fall. Lågvolymskörningar, patientspecifika implantat och komplexa geometrier som inte kan gjutas. Men för högvolyms- eller certifierade material är konventionell gjutning fortfarande standarden.
Är snabbverktyg lika bra som konventionella verktyg?
För sitt syfte, ja. Aluminiumformar ger dig bra delar för 1 000–10 000 cykler. De håller inte lika länge som stål, men de kostar mindre och bearbetas snabbare. Det är inte sämre – det är annorlunda. Anpassa verktyget till volymen.
Vad är ledtiden för en aluminiumform jämfört med en stålform?
Aluminiumformar tar vanligtvis 2–4 veckor att tillverka. Stålformar tar 8–16 veckor. Skillnaden ligger i bearbetningstid och värmebehandling. Planera därefter.
Vilket är mer miljövänligt?
Inget enkelt svar. Additiv tillverkning använder mer energi per del men genererar mindre avfall. Formgjutning producerar väldigt lite avfall per del vid hög volym, men har verktygets inbyggda energi. Det grönaste valet är det som matchar volym till metod – överproduktion eller överanvändning av verktyg är slöseri i vilket fall som helst.







