
3+2-axlig CNC-bearbetning hjälper dig att tillverka hårda delar. Den använder tre raka axlar och två roterande axlar som förblir stationära. Du ställer in de roterande axlarna i en vinkel. Maskinen skär sedan från den punkten. Denna metod är viktig eftersom den gör arbetet snabbare och mer exakt. Du kan avsluta fler delar snabbt och med färre misstag.
| Fördel | BESKRIVNING |
| Effektivitet | Färre uppställningar gör arbetet snabbare och lättare att nå. |
| Noggrannhet | Mindre rörelse innebär att delarna passar bättre ihop. |
| Lägre kostnader | Mindre skärtid och mindre avfall sparar pengar. |
| Högre komplexitet | Lättare att nå svåra ställen för detaljerat arbete. |
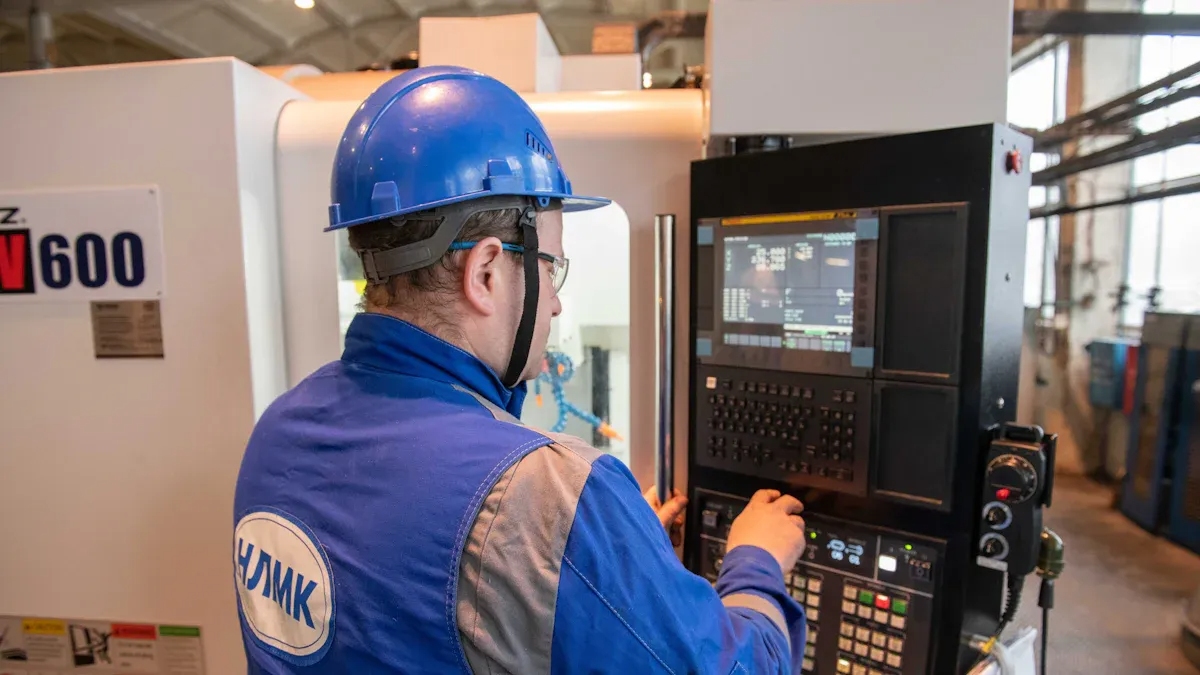
Grunderna i 3+2-axlig CNC-bearbetning
Definition
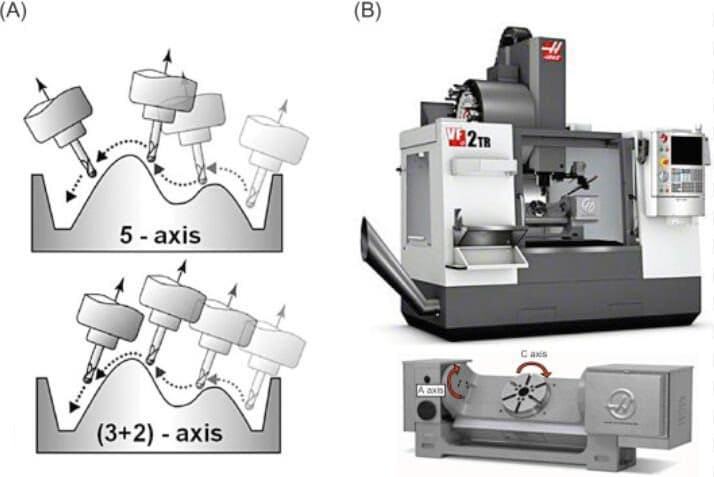
3+2-bearbetning är ett sätt att använda ett treaxligt fräsprogram. Skärverktyget förblir lutat eftersom maskinen låser två rotationsaxlar. Det är därför det kallas 3+2-bearbetning. Det kallas också för "positionell 5-axlig bearbetning". Den fjärde och femte axeln placerar verktyget på ett ställe. De flyttar inte verktyget under skärning.
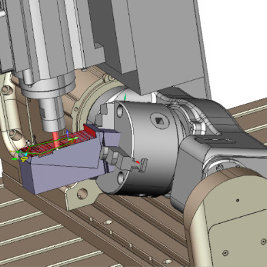
Du använder 3+2-axlig CNC-bearbetning på en 5-axlig CNC-maskin. Maskinen låser A- och C-axlarna i en vinkel. Detta gör att du kan nå fler sidor av detaljen. Verktyget rör sig inte under skärning. Många företag i Kina använder den här metoden för specialarbeten. Du kan nå svåra ytor och avsluta jobb snabbare.
Så fungerar det
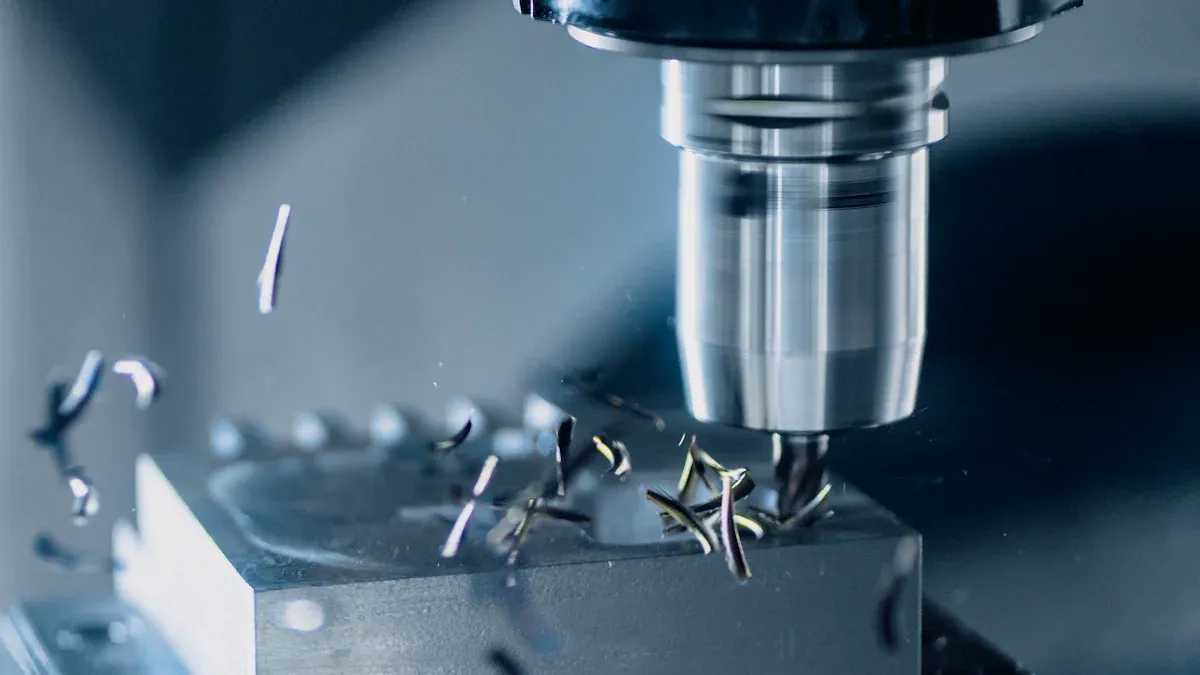
Först ställer du in rotationsaxlarna i rätt vinkel. Maskinen håller dessa axlar stilla. Skärverktyget rör sig längs X-, Y- och Z-axlarna. Verktyget lutar eller roterar inte under skärning. Det förblir i den vinkel du valt. Detta är inte som full 5-axlig CNC-bearbetning . I en full 5-axlig bearbetning rör sig och roterar verktyget samtidigt. Du kan använda kortare skärverktyg. Kortare verktyg hjälper dig att få bättre noggrannhet och jämnare ytor.
- Du ställer in detaljen med de roterande axlarna.
- Du låser axlarna innan du börjar.
- Du kör 3-axligt program med verktyget i vinkeln.
Den här metoden hjälper dig att nå svåra punkter. Du behöver inga extra uppställningar. Du gör färre misstag. Många verkstäder använder 3+2-axlig CNC-bearbetning för delar som behöver passa bra och se släta ut.
Maskininställning
Du gör maskinen redo genom att lägga arbetsstycket på bordet. Du väljer det bästa skärverktyget för jobbet. Kortare verktyg fungerar bättre eftersom de inte böjer sig eller skakar mycket. Detta hjälper dig att hålla rätt storlek och form.
| Parameter | Påverkan på stabilitet och noggrannhet |
| Verktygsdiameter | Större diametrar gör verktyget starkare. Detta hjälper dig att skära snabbare och håller verktyget stadigt. Mindre diametrar är bra för noggrant arbete men kräver lägre hastigheter så att verktyget inte går sönder. |
| Verktygslängd | Kortare verktyg böjs eller skakar inte lika mycket. Detta gör ditt arbete mer exakt och smidigt. Längre verktyg kan böjas och skaka mer, vilket inte är lika bra. |
Du kontrollerar de roterande axlarna och låser dem. Du laddar programmet och börjar skära. Du kan skära snabbare och verktyget böjer sig inte särskilt mycket. Du får bättre resultat, särskilt för tuffa formar och specialjobb.
Tips: Att använda korta, starka verktyg i 3+2-axlig CNC-bearbetning hjälper dig att hålla delarna i rätt storlek och få släta ytor. Många företag i Kina använder detta sätt för noggrant och exakt arbete.
Driftprocess
Steg-för-steg arbetsflöde
Du kan följa en tydlig process för att köra ett 3+2-axligt CNC-bearbetningsjobb. Den här metoden hjälper dig att tillverka komplexa delar med färre fel. Här är ett typiskt arbetsflöde:
- Designa din detalj i CAD-programvara. Lägg till vinklade eller svåråtkomliga detaljer.
- Importera din modell till CAM-programvara. Ställ in verktygsorienteringen för varje yta eller funktion.
- Välj rätt vinkel för de roterande axlarna. A- och B-axlarna hjälper dig att orientera detaljen.
- Lås detaljen i det fasta lutningsläget. Maskinen använder rotationsbordet eller huvudet för att göra detta.
- Kör bearbetningscykeln. Verktyget rör sig i X-, Y- och Z-riktningarna för att skära ut elementet.
- Omplacera vid behov. Om din del har mer vinklade ytor, rotera delen igen och upprepa processen.
Du kan se att verktyget förblir låst i ett lutat läge för varje operation. Den här konfigurationen låter dig nå fler ytor utan att flytta detaljen manuellt. Du sparar tid och minskar misstag.
Verktygsbana och programmering
Du behöver planera din verktygsbana innan du börjar skära. Verktygsbanan anger för maskinen vart den ska flytta skärverktyget. Vid 3+2-axlig CNC-bearbetning ställer du in skärhuvudets vinkel innan du börjar. Skärhuvudet förblir i den vinkeln hela tiden.
Med en 3+2-axlig maskin kan du skära mer komplexa former och hantera icke-ortogonala funktioner. Dessa ytterligare 2 axlar är dock statiska, eller stationära. Maskinisten ställer in skärhuvudets vinkel innan de börjar bearbeta detaljen, och skärhuvudet kommer att förbli i den vinkeln hela tiden.
Du använder CAM-programvara för att programmera verktygsbanan. Du väljer de ytor du vill bearbeta. Programvaran hjälper dig att välja de bästa vinklarna för de roterande axlarna. Du kan använda kortare verktyg, vilket gör dina snitt mer exakta. Du behöver inte stoppa och återställa detaljen för varje yta.
3+2 vs. 3-axlig
Du kanske undrar hur 3+2-axlig bearbetning står sig i jämförelse med traditionell 3-axlig bearbetning. Den största skillnaden är möjligheten att nå mer komplexa former utan extra uppställningar.
| Leverans | 3+2-axlig CNC-bearbetning | Traditionell 3-axlig CNC-bearbetning |
| Arbetsstyckets rörelse | Förblir stillastående | Förblir stillastående |
| Skärverktygsrörelse | Rör sig längs ytterligare två axlar | Rör sig endast längs tre axlar |
| Bearbetningens komplexitet | Möjliggör mer komplexa geometrier | Begränsad till enklare geometrier |
- 3+2-axlig bearbetning låter dig skapa mer komplexa geometrier eftersom du kan flytta skärverktyget till olika vinklar.
- Traditionell 3-axlig bearbetning fungerar bra för 2D- och 2.5D-detaljer. Du måste ställa in detaljen igen för att bearbeta alla sidor.
- Med 3+2 axlar minskar du antalet uppställningar. Du kan avsluta detaljen snabbare och med bättre noggrannhet.
Den här processen hjälper dig att tillverka delar som passar bra ihop och ser släta ut. Många verkstäder använder den här metoden för specialjobb och precisionstillverkning.
Fördelar med 3+2-axlig CNC-bearbetning
Effektivitet
Du vill att din verkstad ska fungera snabbare och smidigare. 3+2-axlig CNC-bearbetning hjälper dig att göra just det. Den här metoden låter dig bearbeta delar från flera sidor utan att stanna för att flytta arbetsstycket. Du ställer in rotationsaxlarna en gång, och maskinen kan nå skarpa vinklar i ett svep. Detta sparar tid och ansträngning.
- Du lägger mindre tid på monteringen eftersom du inte behöver omplacera delen för varje sida.
- Maskinen kan skära från olika vinklar i en och samma uppställning, så att du slutför jobben snabbare.
- Kortare, starkare skärverktyg håller längre och arbetar snabbare, vilket håller din verkstad igång.
När du använder 3+2-axlig CNC-bearbetning minskar du också tomgångstiden. Maskinen förblir upptagen och du får fler delar gjorda på kortare tid. Du kan hantera fler beställningar, vilket hjälper ditt tillverkningsföretag i Kina att ligga steget före. Den här metoden fungerar också bra för kundanpassad bearbetning, där varje minut räknas.
Tips: Om du vill öka din verkstads produktivitet kan du prova att använda fleraxlig CNC-bearbetning. Du kommer att se snabbare cykeltider och färre förseningar.
Noggrannhet
Du behöver att dina delar passar perfekt varje gång. 3+2-axlig CNC-bearbetning ger dig bättre noggrannhet eftersom verktyget förblir stabilt. När du låser rotationsaxlarna skakar eller böjs verktyget inte lika mycket. Det innebär att du får jämnare ytor och snävare toleranser.
- Kortare verktyg böjer sig inte, så du får renare snitt.
- Maskinen håller detaljen i bästa möjliga vinkel, så att du kan nå svåra ställen utan fel.
- Du undviker misstag som uppstår när man flyttar detaljen för hand.
Precisionstillverkning är beroende av noggrannhet. Med den här metoden kan du lita på att varje del matchar din design. Många verkstäder använder 3+2-axlig CNC-bearbetning för flyg- och medicintekniska delar, där varje detalj spelar roll. Du kan också använda den för specialanpassade jobb som behöver exakta former och storlekar.
Kostnadsbesparingar
Du vill spara pengar på varje jobb. 3+2-axlig CNC-bearbetning hjälper dig att minska kostnaderna på flera sätt. Du spenderar mindre tid på installation, så du betalar mindre för arbete. Maskinen gör mer arbete på en gång, vilket minskar din energiförbrukning.
- Du använder färre uppställningar, så du slösar mindre material.
- Kortare verktyg håller längre, så du köper utbyten mer sällan.
- Du avslutar jobben snabbare, så du kan ta på dig mer arbete.
Denna metod minskar också risken för kasserade delar. När du gör färre misstag behöver du inte slänga lika mycket material. Din verkstad blir effektivare och du håller dina kunder nöjda. Om du jämför detta med 5-axlig CNC-bearbetning kommer du att se att 3+2-axlig CNC-bearbetning ofta kostar mindre för många jobb, särskilt när du inte behöver full samtidig rörelse.
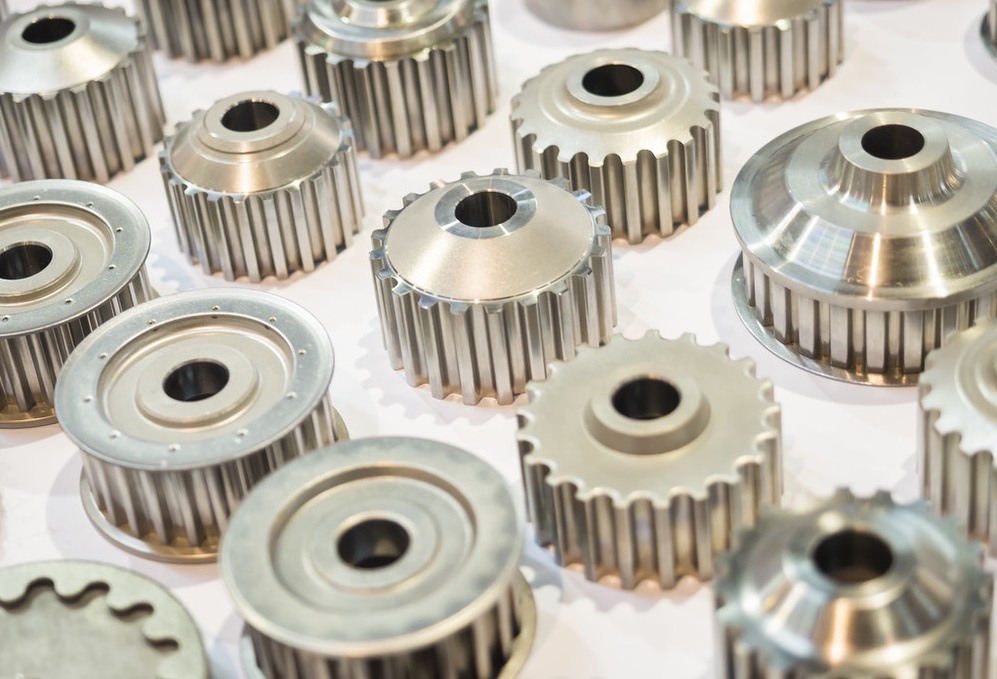
Komplexa delar
Att tillverka delar med knepiga former kan vara svårt. 3+2-axlig CNC-bearbetning gör detta enklare för dig. Du kan vrida rotationsaxlarna för att nå svåra punkter. Det betyder att du inte behöver flytta arbetsstycket så mycket. Du får jämna snitt och fina ytor, även på udda former.
Du kan räkna med 3+2-axlig CNC-bearbetning för jobb som kräver hög noggrannhet. Maskinen låser rotationsaxlarna på plats. Du kan använda kortare och starkare verktyg. Dessa verktyg förhindrar skakningar och böjningar. Detta håller dina snitt snygga och exakta.
Många industrier använder den här tekniken för sina tuffaste jobb. Man ser den inom flyg-, medicin-, optik- och försvarsindustrin. Dessa områden behöver delar med speciella former, djupa hål och små detaljer. Man kan tillverka dessa funktioner snabbt och med färre misstag.
- Flygindustrin behöver blad och delar med böjda former.
- Medicinska tillverkare behöver implantat och verktyg med speciella former.
- Optiker tillverkar linser och fodral med exakta former.
- Försvarsbyggare tillverkar delar med många sidor för specialutrustning.
Fleraxlig bearbetning låter dig vrida och luta detaljen. Moderna CNC-maskiner styr både vridning och förflyttning. Du kan nå alla sidor utan att stanna för att återställa detaljen. Detta sparar tid och minskar risken för misstag.
- Du kan såga underskärningar, vinklade hål och djupa fickor i ett svep.
- Du använder färre inställningar, så du gör färre misstag.
- Du kan tillverka svårare delar utan att förlora hastighet eller noggrannhet.
Om du arbetar i en fabrik i Kina vet du att specialbearbetning är viktigt. 5-axlig CNC-bearbetning låter dig tillverka specialdelar för många jobb. Du kan utföra projekt som kräver tuffa former och släta ytor.
Tips: Med 3+2-axlig CNC-bearbetning kan du designa nya typer av delar. Du kan tillverka saker som 3-axliga maskiner inte kan. Detta hjälper dig att ligga steget före och ge dina kunder det bästa.
Fler axlar innebär att du kan tillverka ännu hårdare CNC-delar. Du kan hjälpa industrier som behöver snabbt och exakt arbete. Den här metoden hjälper ditt företag att växa och ta sig an de tuffaste jobben idag.

Ytbehandlingar för 3+2-axlig CNC-bearbetning
3+2-axlig CNC-bearbetning lämnar synliga verktygsmärken när blockets yta tas bort för att skapa önskad form. Välj lämplig ytbehandling för din specialdesignade detalj. NOBLE erbjuder en mängd olika vanliga ytbehandlingar för att förbättra både funktionaliteten och estetiken hos din detalj.
| Ytbehandlingar | Funktioner | Alternativet |
| anodisering | Anodisering förbättrar korrosionsbeständigheten, förbättrar slitstyrkan och hårdheten samt skyddar metallytan. Används ofta i mekaniska delar, flygplans- och bildelar, precisionsinstrument etc. | Material: Aluminium
Färg: Klar, svart, grå, röd, blå, guld.
Textur: Slät, matt finish |
| Sandblästring | Sandblästring resulterar i delar med en slät yta med en matt textur. Används främst för visuella tillämpningar och kan följas av andra ytbehandlingar. | Material: ABS, aluminium, mässing
Färg: N/A
Textur: Matt |
| Pulverbeläggning | Pulverlackering är en typ av beläggning som appliceras som ett fritt rinnande, torrt pulver. Till skillnad från konventionell flytande färg, som levereras via ett avdunstande lösningsmedel, appliceras pulverlackering vanligtvis elektrostatiskt och härdas sedan under värme eller med ultraviolett ljus. | Material: Aluminium, rostfritt stål, stål
Färg: Svart, valfri RAL-kod eller Pantone-nummer
Textur: Glansig eller halvblank |
| Galvanisering | Elektroplätering kan vara funktionell, dekorativ eller korrosionsrelaterad. Många industrier använder processen, inklusive fordonssektorn, där kromplätering av ståldelar i bildelar är vanligt förekommande. | Material: Aluminium, stål, rostfritt stål
Färg: N/A
Textur: Slät, glansig yta |
| Putsning | Polering är processen att skapa en slät och blank yta, antingen genom fysisk gnidning av delen eller genom kemisk interferens. Processen producerar en yta med betydande spekulär reflektion, men i vissa material kan den minska diffus reflektion. | Material: Aluminium, Mässing, Rostfritt stål, Stål
Färg: N/A
Textur: Blank |
| Borstning | Borstning är en ytbehandlingsprocess där slipband används för att rita spår på ytan av ett material, vanligtvis för estetiska ändamål. | Material: ABS, aluminium, mässing, rostfritt stål, stål
Färg: N/A
Textur: Satin |
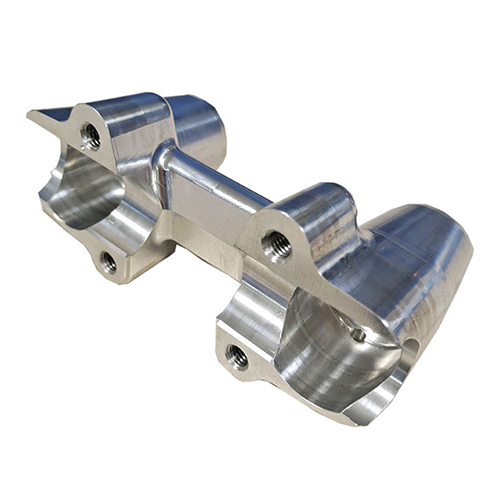
Tillämpningar av 3+2-axlig CNC-bearbetning
Aerospace
3+2-axlig CNC-bearbetning används flitigt inom flyg- och rymdteknik. Detta område behöver delar som tål värme, tryck och skakningar. Varje del måste passa rätt och fungera säkert. Denna teknik hjälper dig att skapa former som är svåra att skapa. Du kan också tillverka delar med snäva toleranser, vilket är viktigt för flygning.
Du använder ofta den här metoden för att göra:
- Delar till landningsställ
- Turbinblad och motorkåpor
- Ventil- och ställdonsdelar
- Delar av syrgassystemet
- Elektriska kontakter och rörelsekontroller
- Flygkropp och vingribbor
- Missil- och kabindelar
Du litar på 3+2-axlig CNC-bearbetning för att tillverka dessa viktiga delar. Att låsa rotationsaxlarna hjälper dig att nå tuffa vinklar. Du behöver inte flytta delen för hand. Detta minskar misstag och håller ditt arbete snabbt. Många företag, som de i Kina, använder den här metoden för att uppfylla strikta regler och ge bra resultat.
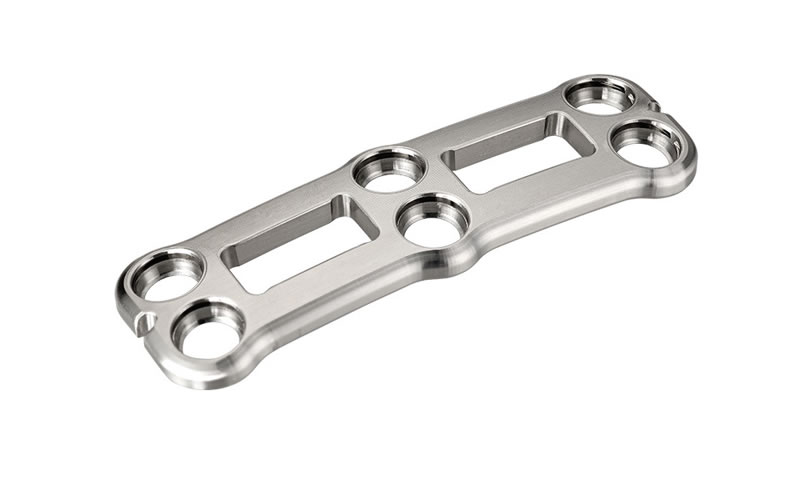
Medicintekniska produkter
3+2-axlig CNC-bearbetning är viktig inom sjukvården. Sjukhus och kliniker behöver säkra och exakta apparater. Varje apparat måste passa patienten väl. Den här metoden låter dig forma metall och plast med stor omsorg. Du kan tillverka saker som kirurgiska verktyg och specialanpassade implantat.
Så här hjälper den här tekniken dig:
| Användning/Fördel | BESKRIVNING |
| Precision och noggrannhet | Du får rätt former och storlekar för medicintekniska produkter. |
| Skräddarsydda implantat | Du kan tillverka implantat som passar varje patient bättre. |
| Invecklade kirurgiska instrument | Du skapar komplexa verktyg för noggranna operationer. |
| Tillförlitlig diagnostisk utrustning | Du tillverkar delar till maskiner som hjälper läkare att hitta problem snabbt. |
3+2-axlig CNC-bearbetning låter dig använda maskiner för att tillverka fler delar snabbare. Du gör också färre misstag, vilket är mycket viktigt inom medicin. Du kan använda den här metoden för att tillverka benplattor, tandimplantat eller delar till MR-maskiner. Den höga noggrannheten hjälper dig att utföra både noggrant och skräddarsytt arbete. Det är därför tillverkare av medicintekniska produkter över hela världen väljer den här metoden.
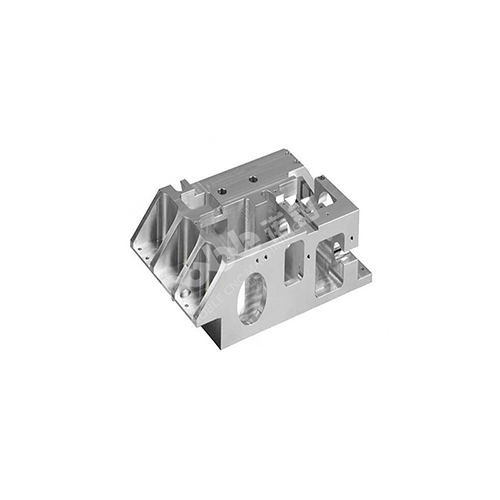
Bil
3+2-axlig CNC-bearbetning är mycket användbar vid tillverkning av bilar. Biltillverkare behöver starka delar som passar bra ihop. Du använder den här tekniken för att tillverka motor- och drivlinadelar. Du tillverkar även delar till bromsar, fjädring och avgassystem.
Några delar du kan tillverka är:
- Motordelar: kamaxlar, cylinderhuvuden, vevaxlar
- Drivlinans delar: kugghjul, axlar, axlar
- Fjädringsdelar: länkarmar, fjädrar, stötdämpare
- Bromsdelar: bromsskivor, bromsok
- Avgasdelar: grenrör, ljuddämpare
- Bränslesystemdelar: injektorer, bränsleskenor
Den här metoden hjälper dig att tillverka många delar snabbt eller utföra specialjobb. Du håller kvaliteten hög och kostnaderna låga. Med 3+2-axlig CNC-bearbetning kan du avsluta arbetet i tid och uppfylla säkerhetsreglerna. Många företag i Kina använder den här tekniken för att ligga steget före på världsmarknaden. Ibland behöver du 5-axlig CNC-bearbetning för ännu hårdare former. Men för de flesta bildelar ger 3+2-axlig CNC-bearbetning dig den bästa blandningen av hastighet och noggrannhet.
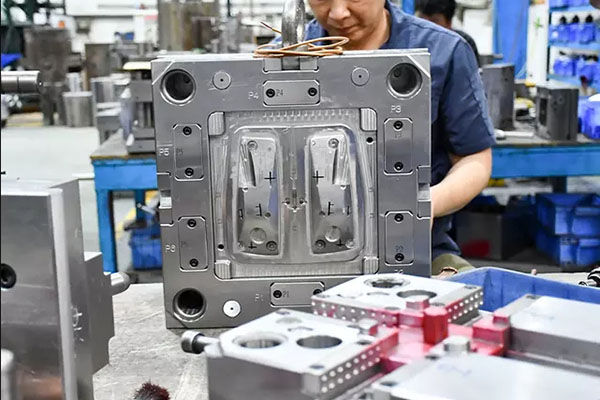
Mold Making
Formtillverkning är mycket viktigt inom precisionstillverkning. 3+2-axlig CNC-bearbetning låter dig tillverka formar med hårda former. Den här metoden hjälper dig att nå punkter som 3-axliga maskiner inte kan nå. Du ställer in de roterande axlarna i en vinkel. Maskinen kan enkelt skära djupa fickor, underskärningar och kurvor.
Många formtillverkare använder 3+2-axlig CNC-bearbetning för formsprutning av plast. Du behöver tillverka hålrum och kärnor med tät passform. Denna teknik låter dig använda kortare och starkare verktyg. Du får jämnare ytor och bättre noggrannhet. Verktygen skakar inte, så dina formar håller längre och fungerar bättre.
Tips: 3+2-axlig CNC-bearbetning hjälper dig att tillverka skärverktyg och formar. Du kan få vassa kanter och detaljerade funktioner med den här metoden.
Om du arbetar i en fabrik i Kina vet du att hastighet och kvalitet är viktigt. Du vill färdigställa formar snabbt och undvika misstag. 3+2-axlig CNC-bearbetning innebär att du behöver färre uppställningstider. Du låser rotationsaxlarna och maskinen når skarpa vinklar på ett försök. Du sparar tid och spenderar mindre pengar.
Här är en tabell som visar hur olika bearbetningstyper hjälper vid formtillverkning:
| Bearbetningstyp | Fördelar med formtillverkning |
| 3 + 2 axel | Enklare programmering, åtkomst till utmanande områden och lämplig för komplexa former |
| 5 axlar | Ökad mångsidighet, bearbetning från flera vinklar och bättre för komplicerade funktioner |
| 3 axlar | Vanligt för många uppgifter, men begränsat i komplexa formkrav |
Du kan se att 3+2-axlig CNC-bearbetning är utmärkt för specialjobb. Du programmerar maskinen att luta och låsa i bästa vinkel. Du når djupa punkter och små detaljer utan att flytta formen för hand.
- Du tillverkar komplexa former för formsprutning av plast.
- Du skapar skärverktyg och formar med hög precision.
- Du arbetar med formar med kurvor och underskärningar.
Om du vill förbättra ditt arbete kan du prova dessa steg:
- Använd 5-axlig CNC-bearbetning för att nå fler vinklar utan att flytta formen.
- Välj den här metoden för formar med underskärningar eller små detaljer.
- Skaffa avancerade CNC-maskiner för att göra ditt arbete snabbare och mer exakt.
Du får mer kontroll över hur du tillverkar formar. Du tillverkar formar som uppfyller strikta regler för kvalitet och prestanda. Du hjälper ditt företag att ge kunderna bättre produkter. 3+2-axlig CNC-bearbetning hjälper dig att ligga steget före inom precisionstillverkning.
3+2-axlig CNC-bearbetning kontra 5-axlig CNC-bearbetning
Vad är 5-axlig CNC-bearbetning
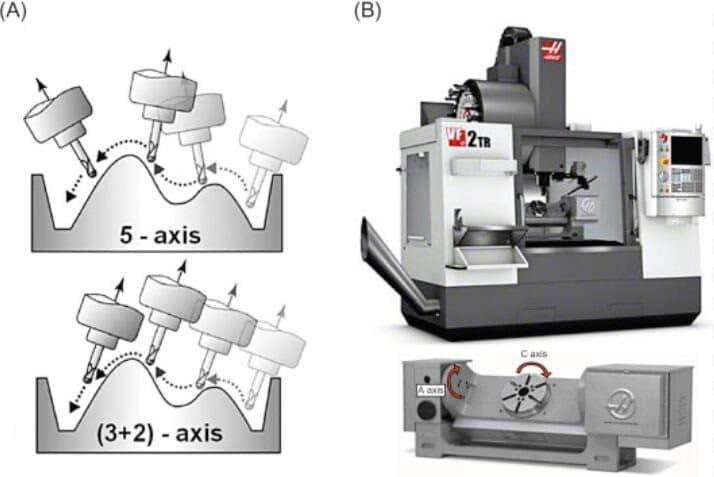
Du kanske undrar hur 5-axlig CNC-bearbetning fungerar. Den här tekniken låter dig flytta skärverktyget i fem riktningar samtidigt. Du använder tre linjära axlar – X, Y och Z. Du använder också två roterande axlar, ofta kallade A och B eller A och C. Maskinen kan luta och rotera verktyget medan den skär. Du får större frihet att forma delar med kurvor, vinklar och djupa fickor.
Här är en tabell som visar hur rörelse fungerar i båda systemen:
| Axis | Beskrivning av rörelse |
| 5-axlig CNC-bearbetning | Rör sig i alla riktningar samtidigt. Använder tre raka axlar och två roterande axlar för komplexa former. |
| 3+2-axlig CNC-bearbetning | Kombinerar tre raka axlar med två låsta roterande axlar. Bra för plan bearbetning och vinklade ytor. |
Med 5-axlig CNC-bearbetning kan du skapa delar med många ytor i ett svep. Du behöver inte stoppa och återställa delen. Den här metoden hjälper dig att slutföra jobb snabbare och med färre fel. Många verkstäder använder den här tekniken för precisionstillverkning, särskilt när du behöver detaljerade funktioner.
Viktiga skillnader
Du behöver veta hur dessa två metoder står sig i jämförelse. Här är de viktigaste skillnaderna:
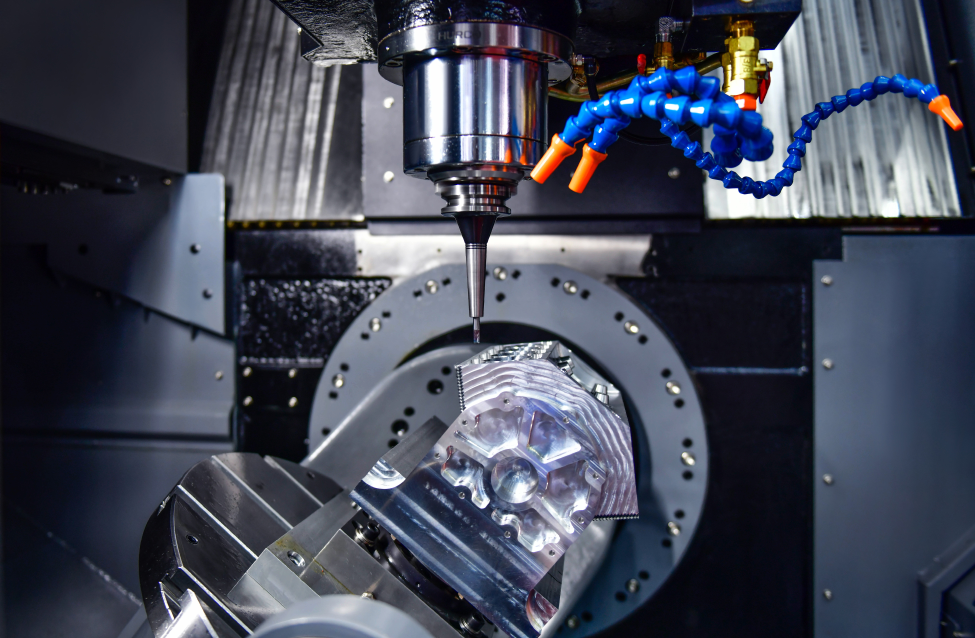
- Med 5-axlig CNC-bearbetning kan du flytta verktyget och detaljen samtidigt. Du kan skära kurvor, hål och former från många vinklar.
- 3+2-axlig CNC-bearbetning låser rotationsaxlarna före skärning. Verktyget förblir i en fast vinkel. Du använder detta för plana ytor eller vinklade element.
- 5-axlig CNC-bearbetning fungerar bäst för komplexa former och invecklade detaljer.
- 3+2-axlig CNC-bearbetning är effektivare för planbearbetningsuppgifter.
- Du kan skapa flera ytor i ett enda svep med 5-axlig CNC-bearbetning. Detta ökar produktiviteten och sparar tid.
Om du arbetar för ett tillverkningsföretag i Kina kan du använda båda metoderna. Du väljer den bästa för varje jobb. För kundanpassad bearbetning behöver du ofta flexibiliteten hos 5-axlig CNC-bearbetning. För enklare uppgifter ger 3+2-axlig CNC-bearbetning dig hastighet och noggrannhet.
För-och nackdelar
Du vill välja rätt metod för din butik. Här är för- och nackdelarna med varje metod:
| Metod | Fördelar | Nackdelar |
| 5-axlig CNC-bearbetning | Hanterar komplexa former. Skär många ytor i en enda uppställning. Förbättrar precisionstillverkning. | Kräver avancerad programmering. Kostar mer. Kräver skickliga operatörer. |
| 3+2-axlig CNC-bearbetning | Snabbare installation. Använder kortare verktyg för bättre noggrannhet. Sparar pengar på enklare jobb. | Begränsad till fasta vinklar. Inte idealisk för mycket komplexa former. |
- 5-axlig CNC-bearbetning ger dig fler alternativ för kundanpassad bearbetning. Du kan tillverka delar för flyg-, medicin- och fordonsindustrin.
- 3+2-axlig CNC-bearbetning fungerar bra för formar, plana ytor och jobb som kräver snäva toleranser.
Tips: Om du vill tillverka delar med djupa fickor eller underskärningar, använd 5-axlig CNC-bearbetning. För plana eller vinklade ytor är 3+2-axlig CNC-bearbetning snabbare och enklare.
Du kan se att båda metoderna hjälper dig att nå höga standarder inom precisionstillverkning. Du väljer den bästa baserat på din deldesign, budget och kompetensnivå.
När du ska använda varje
Du har många valmöjligheter inom precisionstillverkning. Du vill ha den bästa metoden för ditt projekt. Ibland väljer du 3+2-axlig CNC-bearbetning. Andra gånger behöver du full 5-axlig CNC-bearbetning. Varje metod fungerar bättre för vissa jobb.
Om du vill spara pengar, använd 3+2-axlig CNC-bearbetning. Dessa maskiner kostar mindre att köpa. Du spenderar mindre på installation och reparationer. Programmering är enklare med den här metoden. Du behöver inte lära dig hård programvara. Du kan slutföra jobb snabbare med vinklade funktioner. Många företag i Kina använder 3+2-axlig CNC-bearbetning av dessa skäl.
Här är en tabell som visar när varje metod ska användas:
| Scenario | 3+2-axlig CNC-bearbetning | 5-axlig CNC-bearbetning |
| Kostnadseffektivitet | Lägre maskinkostnad | Högre maskinkostnad |
| Programmeringsenkelhet | Enklare att programmera | Avancerad programmering behövs |
| Cykeltid för vinklade funktioner | Snabbare för fasta vinklar | Långsammare för enkla vinklade snitt |
| Komplexa, böjda ytor | Inte perfekt | Bästa valet |
| Flera underskärningar | Begränsad | Hanterar många underskärningar |
| Snäva toleranser på plana ytor | Utmärkt | Också utmärkt |
| Anpassad bearbetning | Bra för enkla specialjobb | Bäst för komplexa specialjobb |
Välj 3+2-axlig CNC-bearbetning för plana eller vinklade ytor. Du får snabbare jobb och behöver inte flytta detaljen mycket. Den här metoden är bra när du vill använda korta, starka verktyg. Dessa verktyg hjälper dig att hålla snäva dimensioner och släta ytor.
Om din detalj har knepiga former eller djupa fickor, använd 5-axlig CNC-bearbetning. Du kan flytta verktyget på fler sätt. Du når alla sidor utan att stoppa maskinen. Den här metoden är bäst för flyg-, medicin- och bildelar. Du behöver den också för svåra specialjobb.
Tänk på din budget, dina färdigheter och vad ditt projekt behöver. Om du driver ett företag i Kina vill du spara pengar och tillverka bra delar. Använd 3+2-axlig CNC-bearbetning för de flesta jobb. Byt till 5-axlig CNC-bearbetning för det svåraste arbetet.
Tips: Välj alltid rätt bearbetningsmetod för din detaljdesign. Detta sparar tid och pengar. Det hjälper dig också att få bättre resultat vid precisionstillverkning.
Du gör bättre val när du vet vad varje metod gör bäst. Du håller din verkstad igång väl. Du ger dina kunder högkvalitativa delar.
design tips
geometri
När du konstruerar en detalj för 3+2-axlig CNC-bearbetning, tänk på dess form. Bra former hjälper dig att spara tid och pengar. Du får också bättre resultat vid precisionstillverkning. Om du använder standardformer blir jobbet enklare för alla tillverkningsföretag i Kina. Standardformer sänker verktygskostnaderna och gör saker snabbare.
Du bör också kontrollera förhållandet mellan djup och diameter. Håll djupet mindre än fyra gånger verktygets diameter. Detta förhindrar att verktyget böjs. Det håller din detalj stark och exakt. Försök att inte använda underskärningar. Underskärningar gör jobbet svårare och kräver specialverktyg. Detta ökar kostnaden och tar mer tid.
Långa verktyg kan nå djupa punkter, men de skakar mer. Detta kan försämra detaljens kvalitet. Rundade hörn gör att verktygen rör sig bättre. Vassa hörn saktar ner saker och kan förstöra verktyg.
Här är en tabell som hjälper dig att komma ihåg huvudpunkterna:
| Designhänsyn | BESKRIVNING |
| Standardgeometrier | Att använda standardformer kan minska verktygskostnader och bearbetningstid jämfört med anpassade former. |
| Djup-till-diameter-förhållande | Att hålla djupet högst fyra gånger verktygets diameter förhindrar verktygets nedböjning. |
| Undvik underskärningar | Underskärningar komplicerar bearbetningen och kan kräva specialverktyg, vilket ökar tid och kostnad. |
| Verktygslängd och räckvidd | Längre verktyg kan komma åt djupare områden men är mer benägna att vibrera, vilket påverkar detaljkvaliteten. |
| Verktygsvinklar och spelrum | Rundade innerhörn underlättar bättre verktygsåtkomst jämfört med skarpa hörn, vilket förbättrar bearbetningseffektiviteten. |
Tips: Om du vill använda 5-axlig CNC-bearbetning eller 3+2-axlig CNC-bearbetning för kundanpassad bearbetning, kontrollera alltid din detalj geometri först. Detta hjälper dig att undvika problem senare.
material
Du behöver välja rätt material för din detalj. Vissa material är lätta att skära, men andra är tuffa. Aluminium och mässing är bra för snabba jobb. De skär rent och sliter inte ut verktyg snabbt. Rostfritt stål och titan är svårare att bearbeta. Dessa kräver lägre hastigheter och starkare verktyg.
Om du arbetar med ett tillverkningsföretag i Kina, be om råd om det bästa materialet. Rätt val beror på hur du ska använda din del. Till exempel behöver flyg- och rymddelar starka metaller. Medicinska delar behöver säkra och rena material.
- Använd mjuka metaller för snabba jobb och lägre kostnader.
- Välj hårda metaller för styrka och lång livslängd.
- Matcha alltid materialet efter din dels behov.
Obs: Hårdare material kan behöva 5-axlig CNC-bearbetning för bättre resultat vid precisionstillverkning.
Toleranser
Toleranser visar hur nära din del måste matcha designen. Snäva toleranser innebär mindre utrymme för misstag. 3+2-axlig CNC-bearbetning ger dig hög noggrannhet, precis som 5-axlig CNC-bearbetning. Du kan förvänta dig toleranser på ±0.005 tum (0.13 mm). Detta är bra för de flesta precisionstillverkningsjobb.
Här är en tabell som visar hur 3+2-axlig CNC-bearbetning jämförs med andra metoder:
| CNC-bearbetningstyp | Tolerans nivå |
| 3-axlig CNC-fräsning | ± 0.005 tum eller 0.13 mm |
| 5-axlig CNC-fräsning | ± 0.005 tum eller 0.13 mm |
| 3+2-axlig CNC-bearbetning | Liknar 3-axlig och 5-axlig |
| Andra metoder | Generellt lösare toleranser |
Om du behöver ännu snävare toleranser, prata med din verkstad. Vissa jobb, som flyg- eller medicinska delar, kräver högsta möjliga noggrannhet. Med kundanpassad bearbetning kan du ställa in speciella toleranser för ditt projekt.
Tips: Kontrollera alltid din design och prata med ditt tillverkningsföretag i Kina om rätt tolerans för din detalj. Detta hjälper dig att få bästa resultat och undvika extra kostnader.
Programmering
Programmering för 3+2-axlig CNC-bearbetning hjälper dig att använda dina maskiner väl. Du behöver planera varje steg. Detta säkerställer att din maskin fungerar smidigt. Dina detaljer kommer att bli rätt. Bra programmering gör din verkstad mer produktiv. Det hjälper dig att hålla jämna steg med precisionstillverkningsbehoven.
Du börjar med att välja den bästa CAM-programvaran. Med den här programvaran kan du ställa in rotationsaxlarna i rätt vinkel. Du väljer de ytor du vill bearbeta. Du ställer in verktygsorienteringen för varje funktion. Automatisering kan hjälpa dig att arbeta snabbare. Det hjälper dig att undvika misstag och sparar tid.
Här är några strategier som kan hjälpa dig med 3+2-axlig CNC-bearbetning :
- Använd moderna maskiner och rätt verktyg för varje jobb. Detta hjälper dig att slutföra uppgifter snabbare och håller din verkstad konkurrenskraftig.
- Välj verktyg av hög kvalitet. Dessa verktyg håller längre och skär bättre. Du slösar mindre material och får bättre resultat.
- Automatisera dina processer när du kan. För noggranna anteckningar för varje jobb. Använd samma steg för programmering och prova nya tekniker.
- Använd dina maskiner så mycket du kan. Utbilda din personal så att alla vet hur man får bästa möjliga resultat.
- Kontrollera dina maskiner ofta. Regelbundet underhåll förhindrar haverier och håller din verkstad igång.
Du vill ha bästa möjliga ytkvalitet och mindre verktygsslitage. Du vill också komma nära den slutliga formen under grovbearbetningen. Dessa mål hjälper dig att spara pengar och tillverka bättre produkter. Om du arbetar för ett tillverkningsföretag i Kina vet du att varje minut räknas. Bra programmering låter dig hantera fler beställningar och hålla dina kunder nöjda.
- Gör bearbetningen snabbare.
- Få bättre ytkvalitet.
- Lägre verktygsslitage.
- Kom nära den slutliga formen i grovbearbetning.
Du bör alltid testa ditt program innan du kör ett helt jobb. Simulera verktygsbanan i din CAM-programvara. Det här steget hjälper dig att hitta fel och undvika kostsamma misstag. Du kan använda kodblock för att organisera din G-kod och hålla dina filer snygga.
Du kan använda dessa tips för både 3+2-axlig CNC-bearbetning och 5-axlig CNC-bearbetning. Bra programmering hjälper till med kundanpassad bearbetning. Det hjälper dig att uppfylla strikta standarder inom precisionstillverkning. När du planerar väl får du bättre delar och håller din verkstad igång smidigt.
NOBLEs 3+2-axliga CNC-bearbetning
Capabilities
Du vill ha en partner som hjälper till med varje steg. NOBLE är ett ledande tillverkningsföretag i Kina. Du kan lita på NOBLE för snabbt och exakt arbete. Teamet vet hur man tillverkar precisa delar. Du får hjälp med hårda former och täta passningar. NOBLEs ingenjörer hjälper dig med specialbearbetning, så att dina delar passar dina behov.
När du väljer NOBLE får du många tjänster. Du kan begära snabba prototyper för nya idéer. Du kan också beställa stora partier för massproduktion. NOBLEs experter använder smarta sätt att spara tid och pengar. Du får tillgång till deras skicklighet med 5-axlig CNC-bearbetning och andra nya metoder. Det innebär att dina delar uppfyller strikta regler.
Tips: Om du behöver hjälp med att välja material eller förbättra din design kan NOBLEs team hjälpa dig. Du kan ställa frågor när som helst under projektets gång.
NOBLE kontrollerar varje del innan den lämnar fabriken. Du får tydliga inspektionsrapporter och uppdateringar. Detta hjälper dig att undvika förseningar och säkerställer att dina delar anländer i tid. Många kunder runt om i världen litar på NOBLE för stora projekt.
Utrustning
Du behöver bra maskiner för fantastiska resultat. NOBLE köper avancerade CNC-maskiner för dina jobb. Verkstaden har både 3+2-axlig CNC-bearbetning och kompletta 5-axliga CNC-bearbetningscentra. Dessa maskiner arbetar med många material som aluminium, rostfritt stål, titan och plast.
NOBLEs utrustningslista har:
- Fleraxliga bearbetningscentra för hårda former
- Höghastighetsspindlar för släta ytor
- Precisionsmätverktyg för täta passningar
- Automatiserade verktygsväxlare för snabbt arbete
- Speciella fixtursystem för stabila uppställningar
Du kan se hur dessa maskiner hjälper till med prototyper och stora beställningar. NOBLEs maskiner arbetar dygnet runt för att möta dina deadlines. Teamet använder ny CAM-programvara för att programmera varje jobb. Detta säkerställer att dina delar matchar dina ritningar.
| utrustnings typ | Funktion | Fördel för dig |
| 5-axlig CNC-bearbetning | Komplex skärning i flera vinklar | Färre inställningar, bättre noggrannhet |
| 3+2-axlig CNC-bearbetning | Flersidig bearbetning med fast vinkel | Snabbare cykler, lägre kostnader |
| Automatiserad inspektion | Kvalitetskontroller under och efter bearbetning | Tillförlitliga, konsekventa resultat |
Du kan lita på att NOBLE tillverkar delar för flyg- och rymdindustrin, bilar, medicin och formtillverkning. Skickliga arbetare och bra maskiner ger dig en fördel. När du behöver ett tillverkningsföretag i Kina som är snabbt och uppfyller dina behov är NOBLE redo att hjälpa dig.
Nu vet du att 3+2-axlig CNC-bearbetning hjälper dig att tillverka hårda delar. Den låser två roterande axlar och flyttar verktyget på tre sätt. Detta gör uppställningarna snabbare och hjälper dig att spara pengar. Du får också bättre noggrannhet för många jobb. 5-axlig CNC-bearbetning kan flytta verktyget från alla vinklar. Detta är bra för specialbearbetningar och specialdesign. För bästa resultat, använd stark CAM-programvara. Se till att din maskin är robust. Du kan också be ett pålitligt företag i Kina, som NOBLE, om hjälp.
Vanliga frågor om 3+2-axlig CNC-bearbetning
Vad är den största skillnaden mellan 3+2-axlig och 5-axlig CNC-bearbetning?
Du använder 3+2-axlig CNC-bearbetning när du låser två roterande axlar. Maskinen skär i en inställd vinkel. Vid 5-axlig CNC-bearbetning rör sig alla fem axlar tillsammans. Detta gör att du kan tillverka mer detaljerade delar.
Kan man använda 3+2-axlig CNC-bearbetning för kundanpassad bearbetning?
Ja, du kan använda den för specialjobb. 3+2-axlig CNC-bearbetning hjälper dig att nå svåra vinklar. Du kan tillverka delar med knepiga former. Många företag i Kina använder den här metoden för specialprojekt.
Varför behöver man kortare verktyg vid 3+2-axlig CNC-bearbetning?
Kortare verktyg hjälper dig att skära mer exakt. De böjer sig eller skakar inte mycket. Detta gör ytorna jämnare och storlekarna mer exakta. Det är viktigt för att tillverka precisa delar.
Vilka industrier använder 3+2-axlig CNC-bearbetning?
Man ser 3+2-axlig CNC-bearbetning inom flyg- och rymdindustrin, bilar, medicin och formtillverkning. Dessa jobb kräver delar med hårda former och hög noggrannhet. Många företag i Kina använder den här tekniken för dessa områden.
Hur sparar du pengar med 3+2-axlig CNC-bearbetning?
Du sparar pengar eftersom du gör färre uppställningar. Maskinen arbetar snabbare och slösar mindre material. Kortare verktyg håller längre, så du köper färre reservdelar. Detta sänker dina kostnader.
Är 3+2-axlig CNC-bearbetning bättre än 5-axlig CNC-bearbetning?
Du väljer den bästa metoden för din detalj. 3+2-axlig CNC-bearbetning är snabbare för plana och vinklade ytor. 5-axlig CNC-bearbetning fungerar bättre för böjda former och djupa hål. Båda är bra för specialanpassade jobb.
Kan man få snäva toleranser med 3+2-axlig CNC-bearbetning?
Ja, du kan få snäva toleranser med den här metoden. 3+2-axlig CNC-bearbetning ger dig hög noggrannhet, som 5-axlig CNC-bearbetning. Detta är bra för specialanpassade och precisa delar.
Varför använder tillverkningsföretag i Kina 3+2-axlig CNC-bearbetning?
Företag i Kina använder 3+2-axlig CNC-bearbetning eftersom det är snabbt och exakt. Det hjälper dem att spara pengar och utföra specialanpassat arbete. Denna metod passar många branschers behov.







