
Vad är 5-axlig bearbetning?
Femaxlig bearbetning är en avancerad CNC-bearbetningsteknik som lägger till två roterande axlar (vanligtvis A-, B- eller C-axlarna) till de traditionella tre linjära axlarna (X, Y och Z) för att uppnå synkroniserad rörelsekontroll av arbetsstycket i fem frihetsgrader. Denna fleraxliga interpoleringsfunktion gör det möjligt för verktygsmaskinen att bearbeta komplexa delar från vilken vinkel som helst utan att behöva fastspännas igen. Femaxlig bearbetning är särskilt lämplig för produktion av delar med komplexa böjda ytor, vinklade hål eller oregelbundna strukturer, vilket möjliggör flerytebearbetning i en enda operation, vilket avsevärt förbättrar precision och effektivitet. Jämfört med traditionell treaxlig bearbetning möjliggör femaxlig teknik användning av kortare verktyg, minskar vibrationer, förbättrar skärparametrar och uppnår bättre ytkvalitet. Denna teknik används i stor utsträckning inom industrier med höga precisionskrav, såsom flyg- och rymdteknik, medicintekniska produkter och fordonsverktyg, och är en av kärnteknikerna inom modern precisionstillverkning.
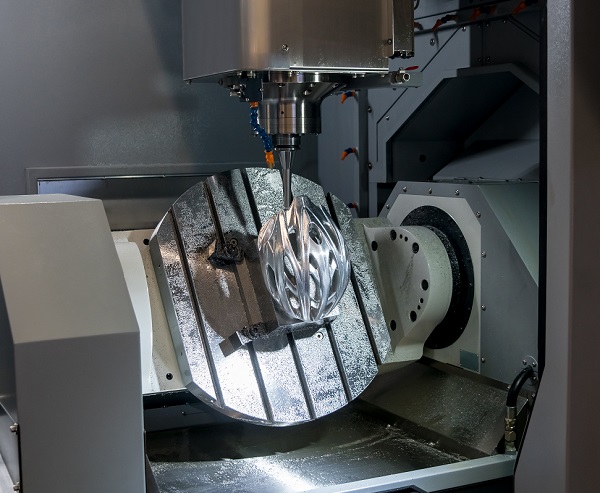
Fördelar med 5-axliga CNC-bearbetningstjänster
1. Engångsformning av komplexa delar
Inom dagens precisionstillverkning omformar 5-axliga CNC-bearbetningstjänster branschstandarder för komplex bearbetning av detaljer med sina unika tekniska fördelar. Den mest revolutionerande fördelen är möjligheten att "forma komplexa delar i ett svep", en banbrytande teknik som helt har förändrat traditionella bearbetningsmodeller.
Traditionella treaxliga bearbetningsmetoder kräver ofta besvärliga flera fastspänningsprocesser vid hantering av delar med komplexa geometriska former. Ta bearbetning av flygplansmotorblad som exempel: användning av en treaxlig verktygsmaskin kan kräva 4–6 ompositionerings- och fastspänningsoperationer för att slutföra alla bearbetningsytor. Varje omfastspänning förbrukar inte bara en avsevärd mängd tid (statistiskt sett i genomsnitt 15–30 minuter per fastspänning), utan, mer kritiskt, introducerar också nya positioneringsfel (vanligtvis 0.02–0.05 mm). Detta kumulativa fel äventyrar direkt den relativa positionsnoggrannheten mellan olika bearbetade ytor, vilket allvarligt påverkar monteringskvaliteten och prestandan.
5-axlig bearbetningsteknik uppnår exakt positionering av arbetsstycket i fem frihetsgrader i rummet genom koordinerad rörelse av dess unika A/B/C-rotationsaxlar och X/Y/Z-linjära axlar. Detta innebär att även delar med komplexa krökta ytor, lutande hål eller oregelbundna strukturer kan bearbetas fullständigt i en enda uppställning. Med turbinhusbearbetning som exempel kan femaxlig teknik förenkla en process som ursprungligen krävde fem uppställningar i en enda uppställning, vilket minskar bearbetningstiden med över 40 % samtidigt som kritiska positionstoleranser förbättras från ±0.05 mm till inom ±0.01 mm.
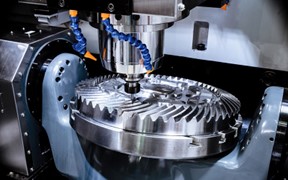
Kvalitetsförbättringarna som denna enstegsbearbetningsteknik medför är tydliga i flera dimensioner: för det första eliminerar den referenskonverteringsfel orsakade av flera uppställningar, vilket säkerställer att alla bearbetningsfunktioner är baserade på samma ursprungliga referens; för det andra minskar den risken för ytrepor orsakade av upprepade uppställningar; viktigast av allt, genom att optimera verktygsbanor kan mer rimliga skärparametrar uppnås, vilket resulterar i bättre ytintegritet. Bearbetning av artificiella leder inom medicinindustrin är ett typiskt exempel. Femaxlig bearbetning minskar inte bara produktionscykeln med 60 % utan uppnår också en ytjämnhet på Ra0.2 μm, en spegelblank yta som helt uppfyller biokompatibilitetskraven för implantat.
Med utvecklingen av smart tillverkning har moderna femaxliga fleroperationsmaskiner integrerade online-mätkompensationssystem, vilket möjliggör realtidsövervakning av kritiska dimensioner under bearbetning och automatisk korrigering av verktygsbanor, vilket tar engångsformningsnoggrannheten till nya höjder. Denna teknik är särskilt lämplig för delar med stränga dimensionella och geometriska toleranskrav, såsom nya batterihöljen och optiska komponentfästen.

2. Förbättra bearbetningseffektiviteten
För det första, när det gäller optimering av verktygsanvändning, utnyttjar femaxlig bearbetning sina unika rumsliga positioneringsmöjligheter för att intelligent justera arbetsstyckets vinkel, vilket säkerställer att verktyget alltid förblir i optimal skärposition. Denna tekniska funktion medför en revolutionerande förändring: kortare, styvare verktyg kan användas under bearbetningen. Jämfört med traditionell treaxlig bearbetning kan verktygslängden vid femaxlig bearbetning minskas med i genomsnitt 30–50 %. Detta korta verktygssystem erbjuder betydande tekniska fördelar. – Vibrationsamplituden minskas med över 60 % och verktygsavböjningen minskas med 45 %, vilket gör att skärparametrarna kan ökas med 20–30 %, vilket direkt leder till en betydande förbättring av metallavverkningshastigheten. Till exempel, vid bearbetning av delar av aluminiumlegeringar inom flyg- och rymdindustrin, kan metallavverkningshastigheten vid femaxlig bearbetning nå 300–500 cm³/min, vilket är 1.5–2 gånger högre än vid treaxlig bearbetning.
För det andra, när det gäller besparingar i processtid, uppnår femaxlig bearbetning flera effektivitetsförbättringar. Genom att minska antalet omspännningsoperationer för arbetsstycket kan bearbetningstiden för ett enda stycke minskas med 40–60 %. Om man tar typisk bearbetning av bilformar som exempel, kräver traditionell treaxlig bearbetning 5–7 spännoperationer, vilket tar cirka 8 timmar; medan femaxlig bearbetning endast kräver 1–2 spännoperationer, vilket minskar tiden till 3–4 timmar. Dessutom minskar optimerade verktygsbanor tomgångsrörelsen med över 50 %, vilket ökar andelen effektiv skärtid från konventionella 60 % till 85 %.
Ännu viktigare är att femaxlig bearbetning uppnår integrerad optimering av produktionsprocesser. Traditionell distribuerad flerprocessbearbetning konsolideras till en kontinuerlig automatiserad process, vilket minskar väntetiden mellan processer och logistikomsättningen. Moderna femaxliga fleroperationsmaskiner är utrustade med verktygsmagasin med stor kapacitet som rymmer över 60 verktyg och snabba verktygsbytesenheter (verktygsbytestid på 1–2 sekunder), kombinerat med högtryckskylsystem (tryck upp till 70–100 bar) och intelligenta spånavlägsningssystem, vilket möjliggör kontinuerlig obemannad bearbetning i över 72 timmar. Denna mycket effektiva produktionsmodell är särskilt lämplig för bearbetning av högprecisionsdetaljer i stora volymer, såsom medicinska implantat och precisionskugghjul.
I ett verkligt produktionsfall uppnådde en viss strukturkomponent inom flyg- och rymdteknik en minskning av bearbetningstiden för ett stycke från 18 timmar till 7 timmar efter att ha infört femaxlig bearbetning, med minskade verktygskostnader som minskade med 40 %, medan produktionshastigheten ökade från 92 % till 99.5 %. Dessa siffror visar den enastående prestandan hos femaxlig bearbetning för att förbättra produktionseffektiviteten. Med utvecklingen av intelligent styrteknik har nästa generations femaxliga fleroperationscentra även adaptiv skäroptimeringsfunktionalitet, vilket möjliggör dynamiska parameterjusteringar baserade på faktiska skärförhållanden för att ytterligare frigöra produktionseffektivitetspotentialen.
3. Exceptionell ytkvalitet
5-axlig bearbetningsteknik har satt nya branschstandarder för arbetsstyckens ytkvalitet genom sina unika rörelsestyrningsfunktioner. Kärnan i denna tekniska fördel ligger i dess förmåga att intelligent optimera verktygsbanor, vilket säkerställer att skärprocessen alltid är i optimalt skick.
När det gäller styrning av skärprocessen använder det femaxliga bearbetningssystemet exakta rörelsealgoritmer för att bibehålla en konstant optimal kontaktvinkel mellan verktyget och arbetsstycket. Denna dynamiska justeringsförmåga ger revolutionerande bearbetningsresultat: skärkraftsvariationer minskas med över 50 % och variationer i spåntjocklek kontrolleras inom ±5 %. Om man tar bearbetning av titanlegeringar i flyg- och rymdfartskomponenter som exempel, är skärkraftsstabiliteten vid femaxlig bearbetning tre gånger högre än vid treaxlig bearbetning, vilket direkt ger två viktiga fördelar: verktygslivslängden förlängs med 40–60 % och ytjämnheten förbättras med 30–50 %.
När det gäller ytjämnhet uppvisar femaxlig bearbetning oöverträffade fördelar. Genom att bibehålla konstanta skärförhållanden och optimerade verktygsbanor kan en spegelblank yta med en ytjämnhet på Ra 0.4 μm eller lägre uppnås. Sådan ytkvalitet är särskilt kritisk inom avancerade områden som medicintekniska produkter och optiska komponenter. Faktiska testdata visar att ytjämnheten hos kulhuvuden för artificiella leder som produceras med femaxlig bearbetning kan nå Ra 0.1–0.2 μm, vilket helt uppfyller implantatkraven, samtidigt som den efterföljande poleringstiden minskas från 4 timmar till 30 minuter.
Applikationer av 5-Axlad CNC-bearbetning
1. Flygindustrin
Inom flygindustrin har 5-axlig CNC-bearbetning blivit en oumbärlig kärnteknik. Denna teknik uppfyller perfekt flygindustrins krav på bearbetning av komplexa strukturer, ultrahög precision och specialmaterial. Stora monolitiska strukturkomponenter i moderna flygplan, såsom vingbalkar och flygkroppsramar, kräver precisionsfräsning med hjälp av femaxliga fleroperationscentra. Kritiska komponenter i flygplansmotorer är utmärkta exempel på femaxliga bearbetningsapplikationer: turbinblad måste bearbetas för att producera exakta aerodynamiska ytor, kompressorskivor måste säkerställa strikta dynamiska balansegenskaper och förbränningskammaraggregat kräver komplexa kylkanalstrukturer. Dessa komponenter är vanligtvis tillverkade av svårbearbetade material såsom titanlegeringar och nickelbaserade högtemperaturlegeringar. Femaxliga verktygsmaskiner, med sin överlägsna styvhet och intelligenta skärkontroll, kan uppnå stabil och effektiv bearbetning av dessa material. Särskilt precisionskomponenter i rymdfarkoster, såsom satellitfästen och raketmotormunstycken, kräver bearbetningsnoggrannhet på mikronnivå – ett område där femaxlig bearbetning verkligen utmärker sig.
2. Tillverkning av medicinsk utrustning
Medicinindustrin är särskilt beroende av 5-axlig CNC-bearbetning , främst på grund av de stränga standarderna för biokompatibilitet och ytkvalitet som krävs för medicintekniska produkter. Konstgjorda leder (som höftkoppar och knäproteser) kräver komplexa anatomiska ytor som måste matcha mänskliga ben perfekt, och femaxlig bearbetning kan exakt replikera dessa anpassade konstruktioner. Tandimplantat med mikrogängor och interna anslutningsstrukturer kräver ytprecision på submikrometernivå, vilket är just där femaxliga maskiner utmärker sig. Moderna kirurgiska instrument, särskilt minimalt invasiva kirurgiska verktyg, kräver femaxlig teknik för att uppnå sina invecklade böjda strukturer och skarpa kanter. Det är värt att notera att medicinindustrins speciella krav också inkluderar: bearbetningsprocessen måste undvika korskontaminering, och ytan får inte ha några bearbetningsmärken eller mikrosprickor, vilket kräver att femaxliga bearbetningscentra utrustas med specialiserade rengöringssystem och processkontrollprogram. Med utvecklingen av personlig medicin visar femaxlig bearbetning större fördelar vid produktion av småskaliga, anpassade medicinska produkter.
3. Fordonsindustrin
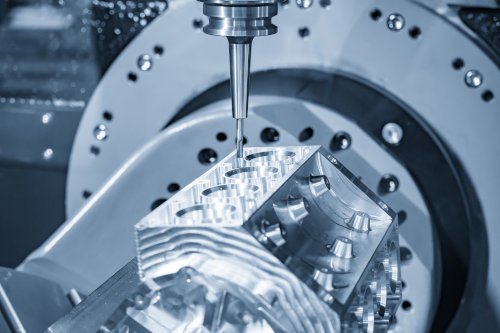
Biltillverkningsindustrin genomgår en teknisk revolution, där 5-axlig CNC-bearbetning spelar en allt viktigare roll. Inom den traditionella förbränningsmotorsektorn används femaxlig teknik för att bearbeta komplexa komponenter i högpresterande motorer: vevaxelhålen och kamaxelhålen i cylinderblocket kräver extremt hög koaxialitet, medan turbinhjulen i turboaggregat kräver exakta fluiddynamiska ytor. Vid tillverkning av racerbilar och konceptbilar möjliggör femaxlig bearbetning produktion av precisionsformar för kolfiberkomponenter och integrerad bearbetning av lätta metallkonstruktioner. Med den snabba utvecklingen av elfordon dyker ständigt nya tillämpningsområden upp: bearbetning av stora tunnväggiga strukturer för batterihus kräver stabiliteten hos femaxliga maskiner, kylkanaler i motorhus kräver flexibiliteten hos femaxlig teknik, och precisionsväxlar i elektriska drivsystem kräver ultraprecisionsbearbetningskapaciteten hos femaxliga system. Framväxande komponenter som sensorfästen för intelligenta drivsystem och laserradarhus ställer också högre krav på femaxlig bearbetning. Massproduktionsegenskaperna inom bilindustrin driver ytterligare kontinuerlig innovation inom automation och intelligens för 5-axlig bearbetning.
Faktorer att tänka på när du väljer en 5-Axis CNC-bearbetningscenter
1. Analys av bearbetningskrav
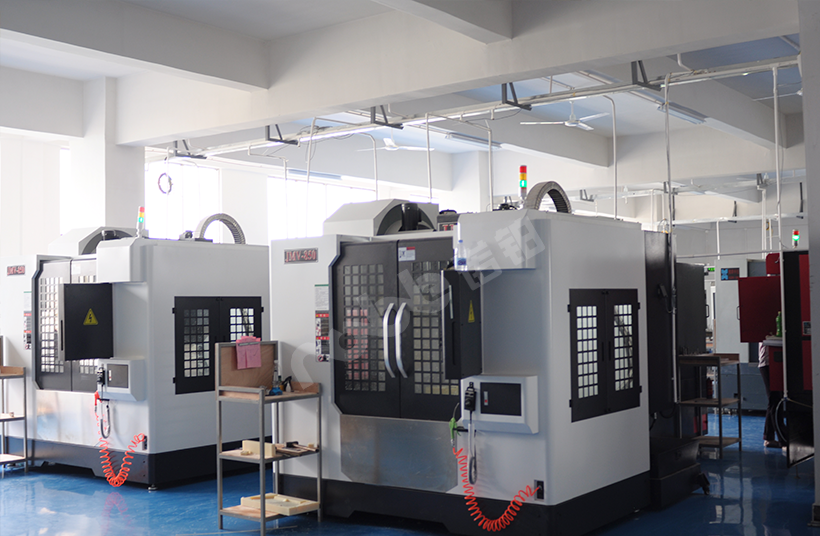
När man köper ett femaxligt fleroperationscenter är den första uppgiften att genomföra en detaljerad analys av bearbetningskraven. Detta kräver beaktande av flera dimensioner: först, bestäm materialegenskaperna hos de delar som ska bearbetas, inklusive metalltyp (såsom aluminiumlegering, titanlegering eller högtemperaturlegering), hårdhetsområde och speciella bearbetningskrav (såsom tunnväggig bearbetning av delar). För det andra, bedöm de fysiska dimensionerna hos delarna, inklusive maximala yttermått, vikt och de minsta dimensionerna som behöver bearbetas. Ännu viktigare, definiera tydligt kraven på bearbetningsnoggrannhet, inklusive kritiska mätvärden som dimensionstoleranser, geometriska toleranser och ytjämnhet. Till exempel kräver strukturella komponenter inom flyg- och rymdindustrin vanligtvis positioneringsnoggrannhet inom 0.01 mm, medan formindustrin kan lägga större vikt vid ytkvalitet. Dessutom är delens strukturella komplexitet en kritisk faktor, såsom förekomsten av djupa hålrum, smala spår eller komplexa böjda ytor. Valet av lämpliga verktygsmaskiner bör exakt anpassas till dessa krav, så att man undviker både slöseri med resurser orsakat av överkapacitetsutrustning och kompromisser med bearbetningskvaliteten på grund av underpresterande utrustning.
2. Maskinverktygets noggrannhetsgrad
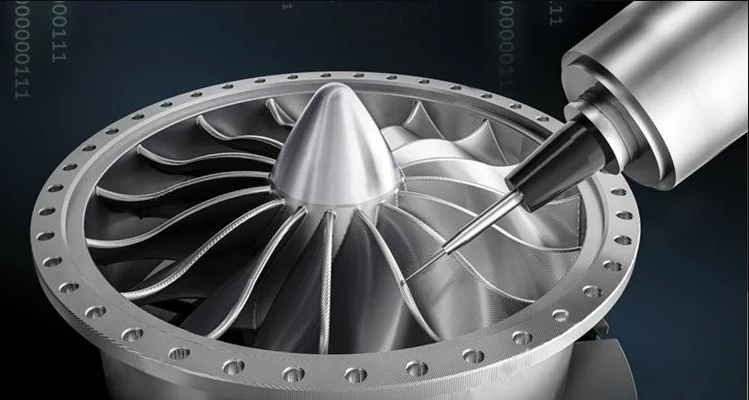
Noggrannhetsgraden för en femaxlig verktygsmaskin är en central faktor vid val av maskin. Maskinens noggrannhet mäts primärt med följande nyckelparametrar: positioneringsnoggrannhet (vanligtvis 0.005–0.015 mm), repeterbar positioneringsnoggrannhet (vanligtvis 0.003–0.008 mm) och konturbearbetningsnoggrannhet. Olika branscher har avsevärt varierande precisionskrav: flyg- och precisionsmedicinska industrier kräver ofta modeller med ultrahög precision (positioneringsnoggrannhet ≤ 0.005 mm), medan allmän mekanisk tillverkning kanske bara kräver en precision på 0.01–0.02 mm. Det är värt att notera att verktygsmaskinens precision inte bara beror på nominella parametrar utan också på långsiktig stabilitet, inklusive temperaturkompensationsförmåga, vibrationstålighet och precisionsretentionscykel. För bearbetning av delar med högt förädlingsvärde rekommenderas att välja en verktygsmaskin med en precisionsgrad som är en nivå högre än de nuvarande kraven för att lämna utrymme för framtida utveckling. Samtidigt bör verktygsmaskinens dynamiska precisionsprestanda beaktas, dvs. banprecisionen under höghastighetsbearbetning, vilket är särskilt viktigt för komplex ytbearbetning.
3. Specifikationer för roterande bord
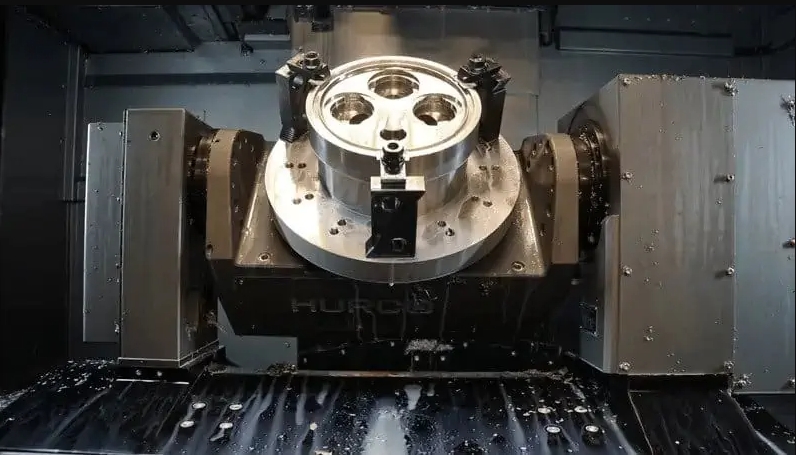
Som en kärnkomponent i en femaxlig maskin påverkar det roterande bordets prestandaparametrar direkt bearbetningskapaciteten. Vid utvärdering av bordet är de första övervägandena storleksspecifikationer och bärförmåga: standardmodeller har vanligtvis en borddiameter från 400 till 800 mm och bärförmåga från 500 till 3 000 kg. Anpassade bord kan krävas för bearbetning av stora detaljer. Rotationshastighetsegenskaper är lika kritiska: vanlig bearbetning kan uppfyllas med 200–500 rpm, medan höghastighetsfräsning kan kräva ett bord som kan köra 1 000 rpm eller högre. Bordets precisionsmått inkluderar rotationsnoggrannhet (vanligtvis 0.005–0.01 mm) och lutningsnoggrannhet, vilket direkt påverkar bearbetningskvaliteten under femaxlig interpolering. För tunga skärapplikationer måste bordets styvhetsprestanda och vridmomentkapacitet också utvärderas. Moderna avancerade arbetsbänkar har vanligtvis direktdrivningsteknik och hydrauliska klämsystem, vilket gör att de kan uppfylla både höghastighets- och högstyvhetskrav samtidigt. Vid val av arbetsbänk rekommenderas att man reserverar en prestandamarginal på 20–30 % baserat på typiska krav för detaljbearbetning för att säkerställa långsiktig tillförlitlighet.
Oavsett om du behöver skräddarsydda prototyper eller massproduktion kan NOBLEs 5-axliga CNC-bearbetningscentraler leverera. Genom att samarbeta med NOBLE, en professionell tillverkare av CNC-bearbetningsdelar i Kina, får du tillgång till teknisk expertis och kostnadseffektivitet.
5-axlig bearbetning av vanliga frågor
Hur väljer jag en pålitlig tillverkare av 5-axliga bearbetningsdelar?
Leta efter tillverkare med avancerad utrustning, erfarna ingenjörer, strikt kvalitetskontroll och förmågan att arbeta med olika material.
Vilka branscher gynnas mest av 5-axlig CNC-bearbetning?
Industrier som flyg- och rymdindustrin, fordonsindustrin, tillverkning av medicintekniska produkter och formtillverkning drar nytta av precisionen och mångsidigheten hos 5-axlig CNC-bearbetning.







