
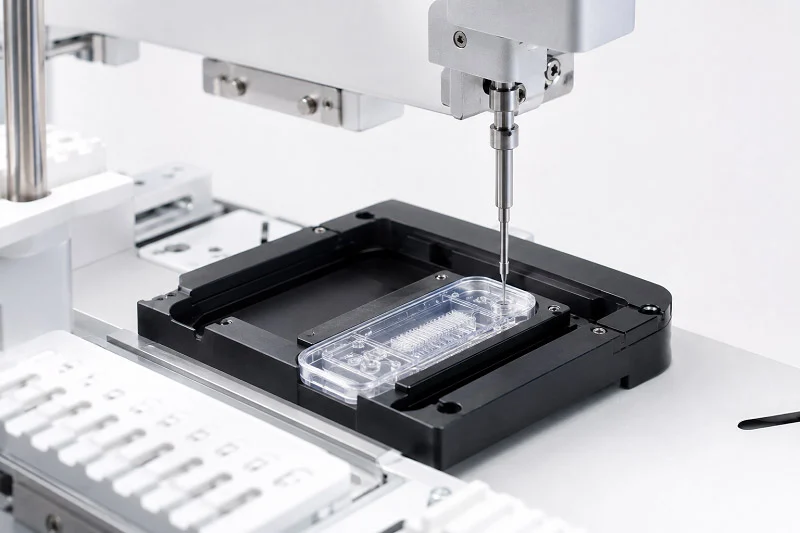
Varje mikrofluidikexperiment står inför samma problem: att ansluta ett känsligt chip till verklig utrustning. En specialanpassad mikrofluidisk chipfixtur löser detta problem med gränssnittet mellan chip och värld. Den håller din enhet säkert och ger läckagefri åtkomst till flödet. Framgång beror på fyra viktiga delar: kravanalys, konstruktionsteknik, materialvetenskap samt tillverkning och montering.
Försämrar läckor, feljustering eller dödvolym ditt mikrofluidiska arbete? Den här praktiska guiden tar itu med dessa utmaningar för både forskningsprototyper och produktionssystem. Vi kommer att titta på varje del med ingenjörsfokuserade råd för din mikrofluidiska installation. Företag som NOBLE erbjuder tillverkningskompetens för prototypframställning och produktion av mikrofluidiska chipfixturer. Deras precisionsbearbetning stöder dina mikrofluidiska chip från idé till driftsättning. Låt oss börja.
Mikrofluidisk chipfixtur Krav
Innan du öppnar CAD-programvara eller köper material måste du veta exakt vad ditt chip behöver. Fixturen måste passa chipets material – PDMS, glas eller termoplast – och matcha hur materialet tillverkades. Ett PDMS-chip som är bundet till glas beter sig annorlunda i storlek och form än en gjuten termoplastdel. Att känna till denna historik hjälper dig att undvika dyra omkonstruktioner senare.
Din mikrofluidiska chipfixtur har två funktioner. För det första justerar den chiplagren under bindningen. För det andra håller den den färdiga enheten för vätskeanslutningar. Båda uppgifterna kräver samma noggrannhetsnivå. Börja med att samla in ditt chipdatablad, CAD-filer och eventuella tillverkningsanteckningar. Denna lista blir din designbas.
Analysera chipdimensioner och geometri
Mätning av kritiska toleranser
Spånstorlekar förändras mer än de flesta forskare förväntar sig. Mjuk litografi orsakar krympning när PDMS härdar. Glasetsning skapar djupskillnader mellan olika funktioner. Mät dina riktiga spån, inte bara CAD-numren. Använd ett kalibrerat mikroskop eller koordinatmätmaskin för detta steg.
Standardstorlekstoleransen för mikrofluidiska chipfixturer når 10 μm eller mindre. För att uppnå detta krävs verktyg i ett temperaturkontrollerat rum som hålls vid ±0.1 °C. Enbart värmeförändringar kan föra dig över acceptabla gränser. Om ditt labb saknar denna konfiguration, inkludera det i din toleransplan. NOBLEs tekniska kompetens hjälper dig att studera chipstorlekar och välja rätt anslutningar för din mikrofluidiska chipfixtur.
Identifiera hamnplatser och stigning
Portplaceringen avgör var din mikrofluidiska chipfixtur måste vidröra chipet. Mät avståndet från centrum till centrum mellan närliggande portar – denna stigning styr din grenrörsdesign. Skriv även ner portdiameter och djup. En port som sitter under chipets yta behöver en annan tätningsmetod än en i nivå med toppen.
Anteckna dessa siffror i en tabell. Inkludera toleranser för varje mätning. När du konstruerar mikrofluidikchipfixturen använder varje hål och kanal dessa siffror. Små misstag här växer genom hela monteringen.
Fastställande av behov av fluidiska gränssnitt
Välja kontakttyper (Luer, Ferrule, etc.)
Ditt val av anslutning beror på arbetstryck och slangpreferenser. Tabellen nedan visar vanliga alternativ:
| Anslutningstyp | Tryckbetyg | Ytterligare sammanhang |
| Kapillärrörsgränssnitt | Upp till 1000 psi (70 bar) | Tillverkad för högtrycksvätskekromatografi; passar för krävande mikrofluidiska användningsområden |
| Luerkoppling (enligt ISO-specifikation) | 43.5 kPa (300 psi) | Testad enligt ISO 80369-7 vid korrekt installation |
| Luer med hullingadapter | Kan vara lägre än 43.5 psi | Arbetstrycket beror på blandningen av hulling/slang med mjuka elastomerslangar |
Matcha kopplingen med ditt experiments verkliga tryckbehov. Överspecificering ökar kostnaden. Underspecificering orsakar läckor.
Beräkning av dödvolymbegränsningar
Dödvolym – vätskan som fastnar mellan ditt chip och dina slangar – späder ut proverna och vidgar toppar. För komplexa testprotokoll är detta mycket viktigt. Minska dödvolymen genom att hålla vätskebanorna korta och innerdiametrarna små. Beräkna volymen för varje kanalsektion i din fixtur. Addera dessa värden. Jämför totalen med din analys gräns för provspridning.
Bedömning av applikationsspecifika begränsningar
Temperatur- och tryckintervall
Din fixtur måste klara av experimentförhållandena. Om du kör reaktioner vid höga temperaturer måste materialet i mikrofluidikchipset matcha chipets värmeutvidgning. Annars kommer tätningen att gå sönder när temperaturen stiger. På samma sätt sliter tryckcykler ner material över tid. Skriv ner ditt maximala arbetstryck och temperatur innan du väljer material.
Optisk åtkomst för avbildning och detektion
Många mikrofluidiska experiment kräver mikroskop. Din mikrofluidiska chipfixtur får inte blockera ljusvägen. Planera visningsfönster eller fria sektioner tidigt i designen. En metallfixtur med en utskuren öppning fungerar bra för genomlysning. För fluorescensdetektering, tänk på linsens arbetsavstånd. Fixturens tjocklek påverkar direkt denna inställning.
Designprinciper för anpassade mikrofluidiska enheter
Din designfas måste hantera två jobb samtidigt. Den måste stödja chipets tillverkningsprocess – som att rada upp lager under PDMS-glasbindning – och den måste fungera bra under verkliga experiment. En mikrofluidisk chipfixtur som går sönder vid någon av punkterna kommer att orsaka problem. NOBLE erbjuder designgranskning och optimeringstjänster för mikrofluidiska chipfixturer för att hjälpa dig att upptäcka dessa problem tidigt. Nyckeln är att designa för jämnt tryck under bindning och att undvika funktioner som är svåra att bearbeta eller forma.
CAD-modellering och toleransuppbyggnad
Toleransuppbyggnad påverkar varje del av din mikrofluidiska installation. Små fel i chipdimensioner ackumuleras. Ett PDMS-chip som krymper med 1 % under härdning kan fortfarande få plats i en ficka gjord för normal storlek. Men samma förskjutning på 1 % plus en feljustering av porten på 0.2 mm kan orsaka läckage. Kör en toleransuppbyggnadsanalys tidigt. Detta kontrollerar varje dimension lager för lager.
På Ascential kombinerar vi DFM-analys, toleransuppställning och processutveckling med produktdesign. Resultatet är instrument som säkerställer noggrannhet, genomströmning och tillförlitlighet från prototyp till klinisk och kommersiell produktion.
Ett chip som fungerar bra vid småskalig testning kan ändå misslyckas under massproduktion på grund av: variationer i bindning, inkonsekvens i materialbatcher, formslitage över tid, uppstapling av monteringstoleranser, ytbehandlingsinstabilitet och termisk deformation efter lagring eller transport.
Dessa citat visar varför tolerans är viktig. Din design måste ta hänsyn till verkliga variationer, inte bara perfekta CAD-nummer.
Designa för presspassning kontra glidpassning
Presspassning håller spånet tätt. Det fungerar när spåndimensionerna är mycket konsekventa. Slippassning ger spånet utrymme att röra sig. Det fungerar bättre när spånstorlekarna varierar. De flesta mikrofluidiska fixturer använder en slippassning med ett litet mellanrum. Ett utrymme på 0.1 mm till 0.2 mm på varje sida låter spånet sitta utan stress. Justeringsfunktioner styr det sedan på plats.
Redovisning av materialets termiska expansion
Olika material expanderar olika snabbt. PDMS expanderar mer än glas. Aluminium expanderar mer än PEEK. Om din fixtur och ditt spån expanderar olika snabbt kan tätningen gå sönder när temperaturen ändras. Beräkna den termiska expansionen för ditt temperaturområde. Se till att spånfickan och tätningsytorna förblir i linje vid både låga och höga temperaturer.
Implementera justeringsfunktioner
Justeringsfunktioner säkerställer att ditt chip sitter på rätt plats varje gång. Utan dem ändras portjusteringen med varje konfiguration. Detta orsakar läckor och inkonsekventa resultat.
Använda styrstift och justeringsspår
Styrstift ger en fast referenspunkt. Placera två stift på ena kanten av spånfickan. Spånet vidrör båda stiften när du sätter in det. Ett justeringsspår på motsatt kant låter spånet expandera utan att bucklas. Denna konfiguration centrerar spånet över portarna varje gång du använder fixturen.
Skapa ett chipbo eller en ficka
Spånboet är en försänkt ficka som matchar spånformen. Fräs den något djupare än spåntjockleken. Detta skyddar spånkanterna och håller den övre ytan jämn. Ett djup på 0.5 mm till 1 mm under spånytan fungerar bra. Fickväggarna styr spånan på plats under monteringen.
Konstruktion av tätningsmekanismen
Tätningsmekanismen är det som avgör om din design lyckas eller misslyckas. En dålig tätning innebär läckor. En bra tätning innebär tillförlitliga resultat.
Utformning av packboxdjup för O-ringar
Packboxdjupet styr hur mycket O-ringen komprimeras. För mycket kompression och O-ringen buktar ut i dina mikrofluidiska kanaler. För lite och den tätar inte. För en O-ring med standardtvärsnitt på 1.78 mm ger ett packboxdjup på 1.3 mm till 1.4 mm 20 % till 25 % kompression. Detta intervall fungerar för de flesta applikationer. Testa packboxdjupet med faktiska spån innan du slutför designen.
Beräkning av klämkraftsfördelning
Jämnt tryck förhindrar läckage. Du behöver tillräckligt med kraft för att komprimera O-ringarna, men inte så mycket att du spricker i flisan. Beräkna den totala klämkraften som summan av de krafter som behövs för varje tätning. Fördela denna kraft över fixturen med flera skruvar. Placera skruvar nära varje port för att hålla klämtrycket jämnt.
Minimering av dödvolym i konstruktionen
Dödvolym är vätska som fastnar mellan ditt chip och dina slangar. Den späder ut prover och vidgar toppar. Du kan minska den med noggranna val inom mikrofluidik.
Börja med en försänkt ficka. Fräs en ficka 0.8 mm till 1.2 mm djup med en diameter som matchar kanalens utlopp inom 0.05 mm. Detta skapar en kapslad övergångskammare som tar bort det externa dödvolymsgapet. Lägg till radiella mikrospår från fickans mitt till dess ytterkant. Gör dem 100 till 150 mikron breda och 50 till 80 mikron djupa. Placera 8 till 12 spår jämnt runt mitten. Detta låter vätskan spridas över ytan utan att öka flödesmotståndet. Limma 3D-lagret så att utloppet sitter i jämnhöjd med fickan. Håll den vertikala inriktningen inom 0.1 mm. Denna uppställning uppnår en dödvolym på mindre än 5 %.
Andra principer hjälper med mikrofluidiska chip. Matcha slangens innerdiameter med portdiametern. Se till att alla slangar sitter ordentligt och är åtdragna. Använd delar med låg dödvolym. Utforma flödesvägar för att minska den svepta volymen inuti chipet.
Materialval för mikrofluidiska chipfixturer
Materialet du väljer till din mikrofluidiska fixtur avgör hur väl den hanterar dina tester. En fixtur som fungerar med vatten kan brytas ner direkt med organiska lösningsmedel. Rätt material bekämpar kemikalier, hanterar värmeförändringar och kommer inte att repa ditt chip när du sätter in det många gånger.
Utvärdering av kemisk kompatibilitet
Resistens mot lösningsmedel och syror
Dina lösningsmedel skadar fixturmaterial lika mycket som de skadar chipmaterial. PDMS sväller i organiska lösningsmedel, men din fixtur kan också gå sönder. Kontrollera varje kemikalie som kommer i kontakt med din fixtur innan du väljer ett material.
Här är en snabbguide för vanliga fixturpolymerer:
| Material | Lösningsmedel | Kompatibilitet |
| TITT | Aceton | Resistent (R) |
| TITT | kungsvatten | Inte resistent (N) |
| TITT | Etanol | Resistent (R) |
| TITT | Saltsyra | Resistent (R) |
| PTFE | kungsvatten | Resistent (R) |
| PTFE | Kloroform | Resistent (R) |
| PTFE | Dimetylsulfoxid (DMSO) | Resistent (R) |
| Akryl (PMMA) | Aceton | Inte resistent (N) |
| Akryl (PMMA) | Etylacetat | Inte resistent (N) |
| Akryl (PMMA) | Metanol (100 %) | Inte resistent (N) |
PEEK fungerar bra med de flesta vanliga lösningsmedel. PTFE går längre och bekämpar nästan allt, även kungsvatten. Akryl fungerar för vattenbaserade vätskor men spricker eller löses upp i många organiska. Matcha ditt material med de faktiska lösningsmedel du använder, inte ett vagt löfte om "god kemisk resistens".
Undviker lakbara och extraherbara ämnen
Kemisk resistens är inte det enda man bör tänka på. Vissa material frigör föreningar i din vätska med tiden. Dessa lakbara ämnen förstör känsliga tester och dödar cellkulturer på mikrofluidiska chip. PTFE och PEEK är kända för låg frisättning av föreningar. Akryl kan frigöra monomerer, särskilt när de är nya. Om ditt test använder levande celler eller spåranalys, välj ett material med en dokumenterad låg lakningshistorik.
Med hänsyn till termiska och mekaniska egenskaper
Matchande termisk expansionskoefficient (CTE)
Din fixtur och ditt chip expanderar olika snabbt när temperaturen ändras. Ett glaschip med en mikrofluidisk chipfixtur av aluminium skapar spänningar vid tätningen under uppvärmning i många mikrofluidiska system. Beräkna expansionsskillnaden över ditt arbetstemperaturområde. För tester som går mellan rumstemperatur och 60 °C kan skillnaden förskjuta portarna med tiotals mikrometer. Den förskjutningen bryter tätningarna och gör att anslutningarna är feljusterade.
Balansering mellan styvhet och sprödhet
En styv fixtur har snäva toleranser. Men för mycket styvhet kan spricka ett ömtåligt glasflis när du drar åt skruvar. Polymerer böjer sig lite och absorberar ojämnt tryck. Metaller behåller sin form men leder kraft direkt. Överväg att lägga till ett mjukt packningslager mellan en mikrofluidisk metallchipfixtur och ett sprött flis. Detta sprider klämkraften och förhindrar spänningssprickor.
Att välja metaller kontra polymerer
När man ska använda aluminium eller rostfritt stål
Aluminium är utmärkt för prototypgrenrör. Det bearbetas snabbt, väger lite och kan anodiseras för en hårdare yta. Det gör det perfekt för snabba designcykler där man testar och omdesignar ofta. Rostfritt stål är bäst för gängade kopplingar, slitytor och delar som behöver rengöras upprepade gånger. De hårda rengöringscyklerna skulle slita ner anodiserat aluminium med tiden.
När man ska använda PEEK, PTFE eller akryl
PEEK ger den bästa blandningen av styrka och kemisk resistens för polymerfixturer. Den bearbetas väl och har snäva toleranser. PTFE erbjuder den högsta kemiska kompatibiliteten men känns mjuk och kan böjas under klämtryck. Akryl är billigt och genomskinligt, men du måste kontrollera lösningsmedelskompatibiliteten före användning.
NOBLE erbjuder materialhjälp för att matcha fixturmaterial till dina specifika lösningsmedel och arbetsförhållanden. Deras ingenjörer tittar på din applikation och föreslår rätt metall eller polymer för pålitlig, läckagefri prestanda i din mikrofluidiska installation.
Tillverkningsmetoder för mikrofluidiska chipfixturer
När du väljer ett sätt att tillverka din mikrofluidiska chipfixtur måste du bestämma dig mellan hastighet och noggrannhet. CNC-bearbetning ger dig mycket snäva gränser och släta ytor. 3D-utskrift ger dig en del på några timmar för mindre pengar. Valet beror på var du befinner dig i utvecklingen. För tidiga versioner av mikrofluidiska chip sparar 3D-utskrift tid och pengar. För slutliga mikrofluidiska chipfixturer som behöver täta väl är CNC-bearbetning det vanliga valet. Många team använder båda metoderna. Sättet du tillverkar fixturen på påverkar vilka material du kan använda, hur slät ytan är och hur lång tid det tar. De tillverkningsmetoder du väljer påverkar också kostnaden och hur enkelt det är att tillverka mer. Låt oss titta på varje metod.
CNC-bearbetning för hög precision
CNC-bearbetning skär bort material från ett massivt block med hjälp av datorstyrda verktyg. Denna metod ger dig bästa möjliga noggrannhet och ytfinish. Om din fixtur behöver täta mot O-ringar eller hålla viktiga storlekar är CNC-bearbetning rätt val. NOBLEs precisionsbearbetningstjänster kan tillverka din mikrofluidiska chipfixtur med de snäva gränser som krävs för god prestanda.
Uppnå snäva toleranser i metall
Metallfixturer behöver de snävaste begränsningarna. För mikrofluidiska portar och tätningsytor orsakar även små misstag läckor. Mikro-CNC-bearbetning håller ofta storleksnoggrannheten inom ±0.0005 tum (±0.0127 mm). Denna precisionsnivå påverkar direkt hur väl din fixtur tätar. För ännu mindre funktioner kan mikro-CNC-borrning nå gränser på ±1 mikron. Dessa siffror kommer från verklig produktionserfarenhet. När du bearbetar i aluminium eller rostfritt stål får du samma resultat varje gång. Den mikrofluidiska chipfixturen behåller sin form genom många monteringscykler.
Bearbetning av komplexa geometrier i plast
Plastfixturer är lättare och ibland billigare än metallfixturer. Men bearbetning av plast kräver andra hastigheter och matningshastigheter. Värme är det största problemet. Plast smälter om verktyget går för fort. Med rätt inställningar gör CNC-bearbetning rena detaljer i PEEK, akryl och polykarbonat. Samma noggrannhetsstandarder gäller. Du kan även hålla ±0.0005 tum i plast.
3D-utskrift för Rapid Prototyping
3D-utskrift bygger delar lager för lager. Denna metod är snabb och billig för tidigt designarbete. Du kan testa en fixtur, hitta problem och skriva ut en ny version samma dag. Men utskrivna delar har begränsningar. Ytfinishen är grövre än bearbetade delar. Lagerlinjer kan skapa läckagevägar. Utskrivna delar fungerar bäst för att kontrollera passform och funktion, inte för slutlig användning under tryck. NOBLE erbjuder även 3D-utskriftstjänster för snabb prototypframställning.
Stereolitografi (SLA) för detaljer
SLA använder en laser för att härda flytande harts till fast plast. Skikthöjden kan vara så liten som 25 mikron. Detta ger släta ytor och fina detaljer. SLA är bra för mikrofluidiska chipfixturer med små egenskaper och komplexa former. Men hartset är sprött. Det kan spricka under klämtryck. Använd SLA-delar endast för visuella kontroller och lågtryckstester.
Fused Deposition Modeling (FDM) för koncepttestning
FDM smälter plastfilament och lägger det i lager. Det är den billigaste och snabbaste 3D-utskriftsmetoden. FDM-delar är tillräckligt starka för hantering och monteringskontroller. Men ytan är grov, och lagerlinjer skapar läckagevägar. FDM fungerar bra för att testa den övergripande formen på din mikrofluidiska chipfixtur. Använd den inte för trycktester.
Surface Finishing och efterbehandling
Ytfinishen på din fixtur avgör hur väl den tätar. För O-ringskontaktytor behöver du en ytfinish på 32 RMS eller bättre. Både maskinbearbetade och tryckta delar kan förbättras med extra steg.
Polering för optisk klarhet
Om ditt mikrofluidiska experiment kräver en tydlig bild av chipet måste fixturmaterialet vara genomskinligt. Akryl och polykarbonat är vanliga val. Två metoder ger dig optisk klarhet.
| Teknik | VIKTIGA FUNKTIONER | Tillämplighet | Optisk tydlighet |
| Flampolering | Använder värme för att återflyta ytskiktet | Endast yttre kanter och ytor | Liksom glas, klart, passerar 93%+ ljus igenom |
| Ångpolering | Använder lösningsmedelsångor för att släta ut ytor | Interna kanaler och komplexa hålrum | Klar på inre ytor, mycket liten ljusspridning |
Ångpolering är särskilt användbart för mikrofluidiska experiment. Den når interna kanaler som flampolering inte kan vidröra.
Applicering av beläggningar för friktionsreducering
Beläggningar gör att din mikrofluidiska chipfixtur håller längre. Hårdanodisering på aluminium ger en slitstark yta. PTFE-beläggningar minskar friktion och förbättrar kemisk resistens. För rostfritt stål tar elektropolering bort yttoppar och skapar en slät yta. Dessa behandlingar hjälper din fixtur att överleva upprepad användning utan att fastna eller rosta.
Montering, testning och validering av fixturen
Integrering av fluidiska komponenter
Montering av rördelar och slangar
Att få rätt anslutningar börjar innan du rör vid mikrofluidikchipfixturen. Gränssnittet mellan makroskaliga pumpar och mikroskaliga kanaler kräver noggrann uppmärksamhet. Välj kontakter och pumpar som fungerar tillsammans som ett system. Detta skapar en robust länk som håller flödeshastigheter och tryck stabila under dina mikrofluidiska experiment.
Korrekt grundning förhindrar att luftbubblor kommer in i chipet. Luftfickor stör flödet och förstör resultaten. Följ dessa steg för rena anslutningar:
- Fyll sprutan och slangen med vätska innan du ansluter något.
- Fyll slangen helt igen för att få bort luft som tränger in.
- Anslut slangen till chipporten medan en liten mängd vätska spills ut. Detta säkerställer en luftfri anslutning.
Den här tekniken kräver övning men lönar sig i form av konsekventa data. En bubbla som är fångad i gränssnittet kan blockera ett helt kanalnätverk.
Montering av mikrofluidikchipet
Placera flisan försiktigt i hålfickan. Justeringsstiften styr den på plats. Tryck jämnt över ytan. Dra åt skruvarna i ett stjärnmönster, precis som hjulmuttrarna på ett bilhjul. Detta fördelar klämkraften jämnt och förhindrar spänningssprickor.
Börja med lätt tryck på alla skruvar. Gå sedan tillbaka och dra åt var och en i små steg. Kontrollera att flisan ligger plant och inte gungar. En gungande flisa innebär ojämnt tryck och en sannolik läckageväg.
Utföra läckagetester och tryckkontroller
Uppställning av testriggen
Din testrigg bör efterlikna verkliga experimentella förhållanden. Anslut den monterade fixturen till din tryckkälla. Använd samma slangar och kopplingar som du planerar för faktiska körningar. Börja med lågt tryck och var uppmärksam på bubblor eller droppar.
I ett läckagetest av PDMS-baserade mikrofluidiska chip bundna till SiO2/GaAs-substrat, applicerade forskarna ökande tryck på systemet. Experimentuppställningens maximala tillgängliga tryck nådde 8.5 bar (8500 mbar). Vid denna tryckgräns förblev chipsen intakta utan läckage vid det bundna gränssnittet. Detta bekräftade läckagefri prestanda upp till den trycknivån.
Din mikrofluidiska chipfixtur bör klara liknande granskning. Testa vid ditt maximala arbetstryck, inte bara ditt typiska driftsområde.
Identifiera och åtgärda läckagepunkter
Läckage uppstår på förutsägbara ställen. O-ringsutpressning sker när packningens djup är för grunt. Gummit pressas ut under tryck. Gängavskalling uppstår när man drar åt kopplingar för hårt. Båda problemen har enkla lösningar.
Vid problem med O-ringar, kontrollera packningens djup mot dina konstruktionsspecifikationer. Vid avskalade gängor, byt ut kopplingen och använd en momentnyckel nästa gång. Dokumentera varje läcka och dess lösning. Denna dokumentation hjälper dig att förbättra framtida konstruktioner.
Validera prestanda och repeterbarhet
Testning av justeringskonsekvens
Montera och avmontera chipet flera gånger. Kontrollera efter varje cykel att portarna är korrekt inriktade. Använd ett mikroskop för att verifiera justeringen. Mät samma portpositioner varje gång. Konsekventa resultat betyder att dina justeringsfunktioner fungerar korrekt.
Kör detta test med flera chips från samma batch. Variationer mellan chips bör inte ändra justeringen. Om de gör det kan din ficktolerans vara för snäv eller för lös.
Verifiering av vätskeflödeshastigheter
Verifiering av flödeshastigheten bekräftar att din fixtur inte begränsar eller förändrar vätskerörelsen. Pumpa en känd volym genom systemet vid ett inställt tryck. Mät utmatningsvolymen och tiden. Jämför dessa siffror med din förväntade flödeshastighet.
Upprepa detta test över flera dagar och temperaturer. Detta upptäcker problem som uppstår först efter termisk cykling eller längre tids användning. För komplexa analysprotokoll är konsekventa flödeshastigheter ännu viktigare. Små variationer ökar under långa experiment.
Dokumentera alla testresultat. Inkludera foton på läckagepunkter, tryckavläsningar och flödesmätningar. Denna dokumentation stöder kvalitetssäkring och vägleder framtida designiterationer. NOBLE kan hjälpa till med montering och validering av din mikrofluidiska chipfixtur för att säkerställa tillförlitlighet innan du skalar upp produktionen.
Samarbetar med NOBLE för Tillverkning av mikrofluidiska chipfixturer

Att bygga en pålitlig mikrofluidisk chipfixtur kräver mer än att bara skära ett metallblock. Du behöver smart ingenjörskonst, materialkunskap och kvalitetssystem du kan lita på. NOBLE samlar allt detta på ett ställe. Deras team arbetar med många olika fixturmaterial – aluminium, rostfritt stål, PEEK, PTFE och akryl – så att du får ärliga råd för dina specifika behov.
Fullständiga servicemöjligheter från design till montering
Tekniskt stöd för fixturoptimering
NOBLE gör mer än maskindelar. Deras ingenjörer kontrollerar din design innan produktionen startar. De letar efter toleransproblem, tätningsproblem och tillverkningsproblem som kan orsaka fel senare. Denna designgranskning upptäcker små misstag tidigt, när de är billiga att åtgärda. Materialrådgivning ingår också i tjänsten. Om du är osäker på om PEEK eller rostfritt stål fungerar med ditt lösningsmedel, hjälper deras team dig att välja baserat på dina verkliga arbetsförhållanden.
Monteringshjälp sträcker sig bortom bearbetningsgolvet. NOBLE kan lägga till kopplingar, montera spån och testa hela fixturaggregatet. För forskargrupper utan egna bearbetningsverktyg eliminerar denna fullservicemetod ett stort hinder. Du skickar dina chipspecifikationer och får en testad, färdig mikrofluidisk chipfixtur.
Precisionsbearbetning och efterbehandlingstjänster
NOBLEs precisionsbearbetningstjänster hanterar både metall- och plastdelar. Deras CNC-utrustning håller toleranser inom ±0.0005 tum (±0.0127 mm) för kritiska tätningsytor. Ytbehandling uppfyller 32 RMS-kravet för O-ringskontaktytor. De erbjuder även efterbehandlingsalternativ som anodisering för aluminium, PTFE-beläggningar för att minska friktion och elektropolering för rostfritt stål. Dessa efterbehandlingssteg gör att mikrofluidiska chipfixturer håller längre och fungerar bättre under upprepade monteringscykler.
Certifieringar och kvalitetssäkring
ISO 9001:2015 certifierade processer
ISO 9001:2015-certifiering innebär att NOBLE följer dokumenterade kvalitetsledningsrutiner. Varje fixtur genomgår kontrollerade steg för inköp, produktion och inspektion. Denna standard säkerställer enhetlighet mellan batcher. När du beställer tio mikrofluidiska chipfixturer eller hundra, uppfyller var och en samma specifikationer.
ISO 13485:2016-efterlevnad för medicintekniska produkter
För mikrofluidiska chips som används i diagnostiska eller kliniska tillämpningar är efterlevnaden av ISO 13485:2016 viktig. Denna standard anger strängare regler för tillverkning av medicintekniska produkter. Tabellen nedan visar viktiga krav och hur de tillämpas på fixturproduktion:
| Kravområde | Viktiga ISO 13485:2016-krav för tillverkning av fixturer |
| Design utveckling | Verifiering av att utrustningen fungerar enligt definitionen i designdata; validering på representativ utrustning |
| Köp av | Leverantörsval baserat på förmåga att uppfylla krav; regelbunden prestationsbedömning |
| Identifiering och spårbarhet | Unik produktidentitet under alla faser; dokumenterade rutiner för att upprätthålla spårbarhet |
| Korrigerande och förebyggande åtgärder (CAPA) | Analys av processer för att identifiera källor till avvikelser; åtgärder för att förhindra upprepning |
Processvalidering är en annan viktig del. Om ett tillverkningssteg inte kan kontrolleras fullständigt enbart genom inspektion, validerar NOBLE det före produktion. Detta inkluderar installationskvalificering (IQ), operationell kvalificering (OQ) och prestandakvalificering (PQ) för utrustning. Personalutbildning och dokumentationsprocedurer stöder dessa validerade processer. Omvalideringskriterier definieras under ändringskontroll, så varje processändring utlöser en ny granskning.
Varför välja NOBLE för ditt mikrofluidikprojekt
Effektivisering av leveranskedjan
Att arbeta med en enda partner förenklar hela projektet. NOBLE hanterar designgranskning, materialinköp, bearbetning, efterbehandling och montering. Du undviker att koordinera flera leverantörer och hantera kvalitet mellan olika leverantörer. Denna effektiviserade metod förkortar ledtider och minskar kommunikationsfel. För företag som skalar från prototyp till produktion gör det övergången smidigare att ha en enda ansvarig partner.
Säkerställa högkvalitativa, funktionella armaturer
Kvalitetssäkring på NOBLE går bortom certifieringar. Varje fixtur genomgår inspektion före leverans. Måttkontroller verifierar kritiska funktioner. Ytfinishmätningar bekräftar att tätningsytor uppfyller specifikationerna. Funktionstestning upptäcker problem som måttinspektion kan missa. Denna noggrannhet innebär att dina mikrofluidiska experiment fungerar tillförlitligt från första användningen. När din forskning är beroende av läckagefria anslutningar och exakt uppriktning är den tillförlitligheten värd partnerskapet.
Att bygga en bra mikrofluidisk chipfixtur kräver mer än att bara skära delar. Det krävs noggrann planering i varje steg – från att mäta chipstorlekar till att testa den slutliga installationen. Varje val påverkar nästa. Materialet du väljer förändrar hur väl det tätar. Designen påverkar hur enkelt det är att tillverka. Hur du bygger det avgör om dina experiment fungerar bra.
Denna stegvisa metod minskar risken och gör utvecklingen snabbare. Du undviker dyra omdesigner och irriterande läckor. Dina mikrofluidiska tester ger dig tillförlitliga och stabila data.
Processen kan verka svår, men du behöver inte lära dig varje steg ensam. Att arbeta med NOBLE ger dig experthjälp för dina mikrofluidiska chip. Deras ingenjörer hanterar designkontroller, precisionsbearbetning och montering. De hjälper till att få dina mikrofluidiska idéer att fungera bra och snabbt. Det partnerskapet låter dig fokusera på vetenskap, inte hårdvaruproblem.
Vanliga frågor om tillverkning av mikrofluidiska chipfixturer
Vad orsakar de flesta läckor i mikrofluidiska chipfixturer?
De flesta läckor uppstår på grund av att tätningsytorna är för grova eller att O-ringsspåret har fel djup. En ytfinish på 32 RMS eller bättre stoppar läckagevägar. Spårdjupet bör pressa O-ringarna med 20 % till 25 % för en god tätning.
Hur väljer jag mellan metall- och polymermaterial för armaturer?
Välj material baserat på dina lösningsmedels- och tryckbehov. Aluminium bearbetas snabbt och passar prototyper. PEEK motstår de flesta kemikalier. PTFE hanterar nästan allt utom böjningar under tryck. Akryl fungerar endast för vattenbaserade mikrofluidiska tester.
Kan jag 3D-printa en mikrofluidisk chipfixtur för trycktestning?
Tryckta delar fungerar för att kontrollera passform, inte för trycktester. Lagerlinjer skapar vägar för läckage. SLA-harts blir sprött vid fastspänning. Använd CNC-bearbetning för alla fixturer som måste täta mot O-ringar.
Vilken ytbehandling behöver O-ringar?
O-ringskontaktytor behöver 32 RMS eller bättre. Maskinbearbetade delar uppfyller vanligtvis denna standard. Tryckta delar behöver extra steg som ångpolering för att jämna ut lagerlinjerna innan de kan tätas.
Hur hårt ska jag dra åt skruvar på mikrofluidchipfixturen?
Dra åt i ett stjärnmönster med små steg. Börja lätt på alla skruvar och dra sedan åt mer gradvis. Var uppmärksam på flisning, vilket innebär ojämnt tryck. För mycket kraft spräcker spröda glassplitter.
Varför passar inte mitt PDMS-chip i fickan?
PDMS krymper när det härdar. Mjuk litografi orsakar storleksförändringar som skiljer sig mellan batcher. Mät riktiga mikrofluidiska chip innan du utformar fickan. Lägg till 0.1 mm till 0.2 mm utrymme på varje sida för glidmontering.
Vilken död volym ska jag sikta på?
Lägre är bättre för de flesta analyser. Matcha slangens innerdiameter med portens diameter. Bearbeta en försänkt ficka med radiella mikrospår för att ta bort externa mellanrum. Detta ger en dödvolym under 5 %.







