
AI-verktyg som hjälper läkare att diagnostisera förändrar patientvården i en aldrig tidigare skådad takt. Tänk på detta: den globala marknaden för AI inom medicinsk diagnostik nådde 748 miljoner dollar år 2021, och experter förutspår en genomsnittlig årlig tillväxttakt på 39.8 % fram till 2026.
- Globalt marknadsvärde 2021: 748 miljoner dollar
- CAGR från 2021 till 2026: 39.8 %
Den explosionsartade tillväxten väcker en kritisk fråga: hur utformar man ett hölje för medicinska AI-enheter som skyddar känsliga datorkomponenter samtidigt som det uppfyller stränga regelverk? Den här guiden guidar ingenjörer och beslutsfattare genom just den utmaningen. Du får lära dig vad som skiljer höljen för medicinska AI-enheter från mängden, vilka material som tål upprepad rengöring och sterilisering, och hur dina tillverkningsval påverkar både tidslinje och budget. Inget struntprat – bara användbara insikter för ditt nästa projekt.
Kärnkrav för Hölje för medicinsk AI-enhet
AI-processorer inuti diagnostiska verktyg genererar mycket mer värme än äldre medicinsk elektronik. Dessa chips bearbetar enorma mängder data snabbt, vilket producerar värme som du måste hantera. Din höljesdesign måste effektivt leda bort värme från känsliga delar. Annars kan du drabbas av långsammare prestanda, kortare livslängd för delar eller fel under kritiska procedurer.
Termiskt och EMI-skydd för AI-komponenter
Värmeavledning för processorer
Värmehantering börjar med att välja rätt material. Värmeledande plaster och aluminium sprider båda värme väl över höljets yta. Du kan också lägga till kylflänsar, värmerör eller kylfläktar i din design. Varje alternativ har för- och nackdelar. Fläktar låter och har rörliga delar som kan gå sönder. Passiva alternativ förblir enklare men kräver noggrann luftflödesplanering. Höljets form spelar också roll. Ventilationsspringor, flänsmönster och interna bafflar påverkar alla hur väl värmen lämnar höljet.
Skärmning mot elektromagnetisk störning
AI-delar avger elektromagnetisk strålning och de kan också skadas av yttre störningar. Annan utrustning i ett sjukhusrum kan störa känslig AI-bearbetning. Du har två huvudsakliga skärmningsalternativ. Ledande beläggningar på plasthöljen ger en lättviktslösning. Metallhöljen blockerar störningar naturligt utan extra steg. Det bästa valet beror på dina viktmål, kostnadsgränser och designbehov. Kom ihåg att sömmar, öppningar och kontaktportar kan låta störningar läcka in. Din design måste hantera dessa svaga punkter.
Överväganden gällande antennens prestanda
Många medicinska AI-enheter använder trådlös kommunikation. Detta skapar en konflikt mellan skärmning och antennfunktion. Du behöver tillräckligt med skärmning för att skydda interna delar, men du behöver också att radiosignaler passerar bra. Att placera antennfönster klokt eller använda speciella material i vissa bostadsområden kan lösa detta problem. Planera för detta tidigt i din designprocess. Att lägga till antennfixar efter att produktionen startat kostar både tid och pengar.
Biokompatibilitet och säkerhetsstandarder
Överensstämmelse med ISO 10993
Allt material som kommer i kontakt med patientvävnad måste genomgå biologisk testning. ISO 10993 anger testreglerna för denna granskning. Testerna kontrollerar cellskador, allergiska reaktioner, irritation och andra biologiska risker. Dina valda material behöver dokument som bevisar att de uppfyller dessa regler. Det dokumentet blir en del av din regulatoriska ansökan.
Hudkontakt kontra implantat
Ytkontakthöljen har andra regler än implanterbara enheter. Ett bärbart diagnostiskt verktyg som placeras på huden behöver mindre tester än något som placeras inuti kroppen. Känn till din enhetstyp tidigt. Den kunskapen styr dina materialval och testbudget.
Testning av materialtoxicitet
Även indirekt kontakt spelar roll. Patienter kan vidröra höljet under användning. Städpersonal hanterar det varje dag. Era material får inte avge skadliga ämnen vid normal användning. Medicinskt klassade plaster och metaller levereras vanligtvis med säkerhetsdata från leverantörer. Kontrollera att dessa dokument täcker ert specifika användningsfall.
Sterilisering och miljömässig hållbarhet
Autoklav och kemisk sterilisering
Sjukhus rengör utrustning med kraftfulla metoder. Autoklavsterilisering använder högtrycksånga vid höga temperaturer. Kemisk rengöring involverar starka ämnen som kan bryta ner plast över tid. Dina material måste överleva upprepade cykler utan att spricka, ändra färg eller förlora styrka. Detta hållbarhetsbehov påverkar direkt ditt materialval.
Fukt- och intrångsskydd
Vätskor hamnar i enheter. Spill händer. Rengöringsmedel sipprar in i skarvar. Ditt hölje behöver lämpliga skyddsklassningar mot vatten och damm. Packningar, tätade sömmar och noggrann portdesign håller vätskor borta från intern elektronik. Testa ditt medicinska AI-enhetshölje noggrant under realistiska förhållanden.
Kemisk resistens mot rengöringsmedel
Olika anläggningar använder olika desinfektionsmedel. Blekmedelslösningar, väteperoxid och alkoholbaserade våtservetter reagerar alla olika med höljets material. Se till att dina valda material motstår de specifika kemikalier som dina kunder kommer att använda. Ett hölje som går sönder efter månader av rutinmässig rengöring skapar säkerhetsrisker och juridiska problem. En bra höljesplan för medicinska AI-enheter tar hänsyn till dessa miljöpåfrestningar under designen. Höljen för medicinska instrument utsätts för samma tuffa förhållanden på sjukhus och kliniker över hela världen.
Materialvalskriterier för hölje för medicinska AI-enheter
Att välja rätt material för höljet till din medicinska AI-enhet påverkar alla senare beslut. Materialet du väljer påverkar steriliseringskompatibilitet, EMI-skärmningens effektivitet och tidslinjerna för myndighetsgodkännande. Medicinska polymerer, rostfritt stål, titanlegeringar och keramik erbjuder alla olika avvägningar. Att förstå dessa avvägningar tidigt förhindrar kostsamma omkonstruktioner senare.
Termoplaster av medicinsk kvalitet
Termoplaster är ledande inom höljen för medicinska AI-enheter eftersom de är lätta att forma och kostar mindre än metaller. De väger också mindre, vilket är viktigt för bärbara diagnostiska verktyg som läkare bär mellan rum.
PC-ABS för slagtålighet
PC-ABS kombinerar polykarbonats seghet med ABS:s enkla formning. Denna blandning ger utmärkt slagtålighet, vilket gör den till ett starkt val för handhållna enheter som kan falla på hårda sjukhusgolv. PC-ABS behöver dock specifika kvaliteter och skyddande beläggningar för att motstå alkohol och peroxid. Långvarig exponering för blekmedel riskerar spänningssprickbildning i höljets kant, så kontrollera att ditt rengöringsprotokoll matchar materialets begränsningar.
Polykarbonat för klarhet
Polykarbonat erbjuder transparens när din design behöver ett fönster eller en lins inbyggd i höljet. Det tål också stötar väl. Liksom PC-ABS kan vanliga polykarbonatkvaliteter ha svårt att hantera starka kemiska desinfektionsmedel. Skyddande beläggningar eller specialiserade medicinska kvaliteter löser det problemet. Om din enhet visar patientdata genom en genomskinlig panel ger polykarbonat dig optisk klarhet utan att offra strukturell styrka.
Högtemperaturpolymerer (PEEK, PPSU)
Apparater som genomgår autoklavsterilisering behöver material som överlever upprepade ångcykler. Polysulfon (PSU) och polyeterimid (PEI) hanterar denna utmaning väl. PSU har en glasövergångstemperatur på 190 °C (374 °F) och är stötdämpande. PEI erbjuder kontinuerlig användning upp till 170 °C (338 °F) med en glasövergångstemperatur på 217 °C. PEEK och PPSU fungerar på liknande sätt för krävande återanvändbar kirurgisk utrustning nära sterila områden. Dessa högtemperaturpolymerer kostar mer, men de eliminerar behovet av specialhantering efter varje rengöringscykel.
Metaller för medicintekniska kapslingar
Metaller ger naturlig EMI-skärmning och strukturell styvhet till höljen för medicinska AI-enheter. De hanterar också starka desinfektionsmedel bättre än de flesta plaster.
Aluminium för lätt avskärmning
Aluminiumlegeringar som 6061 och 5052 förekommer ofta i bärbara ultraljudssystem, patientmonitorer och interna chassin. Aluminium leder elektricitet naturligt, vilket blockerar elektromagnetisk störning utan extra beläggningar. Anodisering förbättrar korrosionsbeständigheten och ger en hållbar finish. Aluminium leder också värme bra, vilket hjälper till att kyla AI-processorer inuti. Dess förhållande mellan styrka och vikt gör det idealiskt för enheter som flyttas runt på ett sjukhus.
Rostfritt stål för hållbarhet
Rostfritt stål, särskilt klass 316L, utmärker sig i stor diagnostisk utrustning som MR- och CT-skannrar. Dessa maskiner behöver styvhet och effektiv elektromagnetisk avskärmning. Rostfritt stål motstår kroppsvätskor och starka desinfektionsmedel, vilket ger överlägsen rengöringsbarhet. Det ger också hög draghållfasthet för strukturella komponenter. Nackdelen är vikt – rostfritt stål väger mer än aluminium, så det passar bättre för stationär utrustning än bärbara enheter.
Titanlegeringar för premiumapplikationer
Titanlegeringar som Ti-6Al-4V förekommer sällan i höljen till medicinska AI-enheter. Deras främsta fördel är biokompatibilitet för långsiktig implantation, inte behovet av skärmning eller strukturella höljen. Även om titan är starkt och lättare än stål, motiverar kostnaden sällan dess användning i höljen. Spara titan för ortopediska implantat, dentala delar och stentar där biokompatibilitet är viktigare än höljets prestanda för medicinska AI-enheter.
Keramik och specialmaterial
Keramik och specialtillsatser fyller specifika nischer inom höljen för medicinska instrument.
Keramiska substrat för elektronik
Keramiska substrat sitter inuti höljen och stöder elektroniska komponenter som genererar värme. De avleder termisk energi effektivt och motstår höga temperaturer. Även om keramik inte ofta utgör det yttre skalet, spelar de en avgörande roll för att hålla AI-processorer svala.
Antimikrobiella polymeradditiv
Att tillsätta antimikrobiella medel till polymerhartser minskar bakterietillväxten på ytor. Denna funktion hjälper enheter som patienter vidrör ofta. Tillsatserna verkar under hela materialets livslängd, till skillnad från ytbeläggningar som slits av. För enheter som används i infektionskänsliga miljöer ger antimikrobiella polymerer ett skyddslager.
Ytbeläggningar för slitstyrka
Ytbehandlingar förlänger livslängden på både plast- och metallhöljen. Hårda beläggningar skyddar mot repor och nötning. Ledande färger som innehåller silver, nickel eller koppar ger 40–80 dB dämpning mellan 10 MHz och 1 GHz för plasthöljen för medicinska AI-enheter. Dessa beläggningar låter dig använda lätta plaster samtidigt som de uppfyller EMI-kraven.
Materialjämförelse i korthet
| Kriterium | Polymerer av medicinsk kvalitet | Metaller | Keramik |
| Pris | Låg till måttlig | Måttlig till hög | Hög |
| Vikt | Svagt | Tung (lättare aluminium) | Moderate |
| biokompatibilitet | Bra med rätt betyg | Utmärkt (rostfritt, titan) | Utmärkt |
| Värmeledningsförmåga | dålig | Bra (utmärkt aluminium) | bra |
| EMI-skärmning | Dåligt (behöver beläggningar) | Utmärkt (infödd) | dålig |
| Steriliseringsmotstånd | Varierar beroende på polymer | Utmärkt (rostfritt) | Utmärkt |
Rätt material balanserar dessa faktorer mot din enhets specifika behov. Ett bärbart AI-diagnostikverktyg kan föredra aluminium för skärmning och värmehantering. En engångsenhet kan välja en billigare polymer. Ett återanvändbart kirurgiskt instrument nära sterila fält kräver högtemperaturpolymerer eller rostfritt stål. Ditt materialval påverkar också tillverkningsprocessen, kvalitetskontrollstegen och den totala kostnaden. Tänk igenom varje faktor noggrant innan du bestämmer dig för en materialfamilj.
Tillverkningsprocesser för Hölje för medicinsk AI-enhet
Att välja rätt sätt att tillverka höljet till din medicinska AI-enhet beror på några saker. Du måste tänka på hur många enheter du ska tillverka, hur komplex formen är, vilka material du behöver och vilket pappersarbete som tillsynsmyndigheterna kräver. Varje metod har sina egna styrkor och svagheter som påverkar ditt schema, din budget och din produktkvalitet.
Formsprutning för högvolymsproduktion
Formsprutning är det bästa valet när du planerar att tillverka mer än 10 000 enheter varje år. Den här metoden ger dig enhetliga delar till en låg kostnad per enhet när du väl betalat för den ursprungliga formen.
Verktygsinvesteringar och formdesign
Formen är din högsta initiala kostnad. En typisk produktionsform för höljen till medicinska AI-enheter kan kosta allt från 10 000 till 100 000 dollar. Priset beror på hur många hålrum den har och hur komplex den är. Denna investering lönar sig eftersom varje del blir mycket billigare när du tillverkar många. Din formdesign måste matcha det material du valt, inklusive hur mycket den krymper och hur den flyter. Att arbeta med en erfaren formtillverkare tidigt i designfasen förhindrar kostsamma reparationer senare.
Tolerans och ytjämnhetskontroll
Formsprutning kan ha snäva toleranser när din form tillverkas med precision. Standardproduktionstoleranser ligger vanligtvis runt ±0.005 tum för välkonstruerade delar. Ytfinishen beror på hur väl formen är polerad. Höljen för medicintekniska produkter behöver ofta texturerade eller matta ytor för att dölja fingeravtryck och motstå repor. Formens ytbehandling syns på varje del du producerar.
Materialflöde och förebyggande av skevhet
Plast flödar genom formen på sätt som påverkar den slutliga detaljens kvalitet. Ojämn kylning orsakar skevhet, där tunna sektioner kyls snabbare än tjocka. Din design bör hålla väggtjockleken densamma i hela höljet. Att lägga till ribbor för styvhet utan att göra väggarna tjockare hjälper till att förhindra sjunkmärken. Portens placering styr hur materialet fyller hålrummet, vilket påverkar svetslinjerna och den strukturella hållfastheten. Var särskilt uppmärksam på kanten där två höljeshalvor möts. Kantgjutning behöver noggrann portens placering för att säkerställa fullständig fyllning utan instängd luft. Programvara för formflödesanalys kan förutsäga dessa problem innan du skär stål.
CNC-bearbetning för prototyper och låga volymer
CNC-bearbetning fungerar utmärkt för prototypframställning och produktion i låg volym. Denna metod avlägsnar material från solida block med hjälp av datorstyrda skärverktyg. Den erbjuder utmärkt precision och fungerar med nästan alla material du kan välja.
Precision och materialmångsidighet
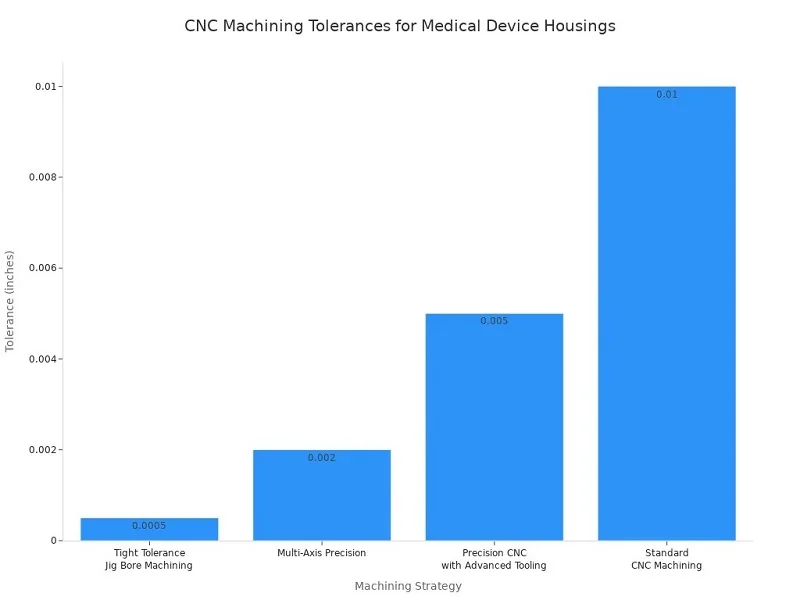
CNC-bearbetning kan nå toleranser som formsprutning har svårt att matcha. Standard CNC-bearbetning håller ±0.010 tum för allmänna komponenter. Precisions-CNC med avancerade verktyg når ±0.005 tum för kirurgiska instrument. Jiggborrbearbetning med snäva toleranser uppnår ±0.0005 tum för kritiska gränssnitt. Fleraxisliga precisionsmaskiner levererar ±0.002 tum för implanterbara enheter.
Ytfinish är lika viktigt som måttnoggrannhet. Höljen för implanterbara enheter behöver Ra-värden mellan 0.1–0.4 μm för att förhindra bakterietillväxt. Kirurgiska instrument kräver handtagsytor på 0.4–0.8 μm Ra och funktionsytor på 0.2–0.4 μm Ra för exakt drift och steriliserbarhet. Komponenter i vätskevägen kräver 0.2–0.4 μm Ra för att förhindra trombocytaktivering.
Fördelar med ledtid
CNC-bearbetning hoppar över formtillverkningsfasen helt. Du kan få bearbetade delar inom några dagar efter att du har färdigställt dina designfiler. Denna hastighet visar sig vara ovärderlig vid iterativ prototypframställning, där du testar flera designvariationer innan du bestämmer dig för produktionsverktyg. Företag som NOBLE, en ledande tillverkningspartner i Kina, erbjuder snabba CNC-prototyptjänster som hjälper kunder att validera design snabbt innan de skalas upp till massproduktion.
Kostnadsstruktur för små partier
CNC-bearbetning kostar mer per detalj än formsprutning vid stora volymer. För serier under 1 000 enheter visar sig dock bearbetning ofta vara mer ekonomiskt eftersom man helt slipper verktygsinvesteringen. Varje detalj kräver maskintid och material, men ingen initial kostnad för gjutning. Denna kostnadsstruktur gör CNC-bearbetning idealisk för kliniska prövningar, pilotprogram och specialiserade enheter i låg volym.
Additiv tillverkning för komplexa geometrier
3D-utskrift öppnar upp möjligheter som traditionell tillverkning inte kan matcha. Komplexa interna kanaler, organiska former och konsoliderade sammansättningar blir möjliga med additiva tekniker.
SLA- och SLS-termoplasttryck
Stereolitografi (SLA) producerar delar med släta ytor och fina detaljer med hjälp av fotopolymerhartser. Selektiv lasersintring (SLS) smälter nylonpulver till hållbara delar utan stödstrukturer. Båda metoderna fungerar bra för att prototypframställa höljen till medicinska AI-enheter. SLS-delar erbjuder bättre mekaniska egenskaper för funktionstestning, medan SLA utmärker sig vid visuella modeller och passningskontroller.
3D-utskrift av metall med titan
Additiv tillverkning av metall med titanlegeringar skapar delar med utmärkta hållfasthets-viktförhållanden. Denna process passar komplexa geometrier som kräver flera maskinbearbetade komponenter monterade tillsammans. 3D-utskrift av metall kostar dock betydligt mer än CNC-bearbetning för enkla former. Reservera denna teknik för design som verkligen kräver dess unika funktioner.
Regulatoriskt godkännande av 3D-printade delar
Tillsynsmyndigheter accepterar 3D-printade komponenter när du validerar processen noggrant. Ditt kvalitetssystem måste dokumentera varje byggparameter, materialbatch och efterbehandlingssteg. Varje tillverkningsprocess har specifika dokumentationskrav. Svetsning kräver procedurkvalificeringsregister och svetsarens kvalificeringsregister. Värmebehandling kräver temperaturuniformitetsundersökningar. Rengöring kräver validerade procedurer med dokumenterad resttestning. Dina designhistorikfiler, enhetsmasterregister och batchproduktionsregister måste samla in alla processdetaljer för myndighetsgranskning.
Den tillverkningsprocess du väljer formar din regulatoriska strategi, produktionskostnader och produktkvalitet. Utvärdera varje alternativ mot dina specifika volym-, geometri- och tidskrav innan du bestämmer dig.
Design för tillverkningsbarhet i höljen för medicinska AI-enheter
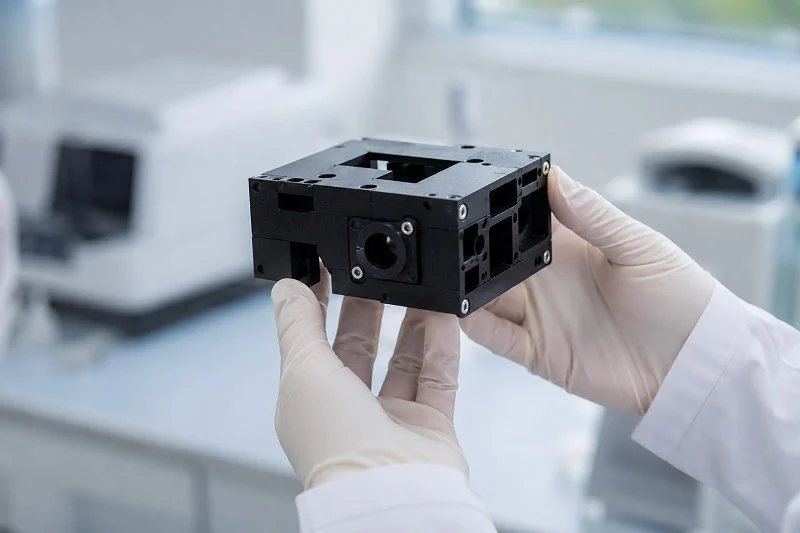
Tidiga DFM-kontroller stoppar dyra formbyten och bidrar till snabbare godkännanden. Delar som användarna vidrör, som skärmar, knappar och portar, påverkar höljets design, materialval och hur det tillverkas. Att få dessa detaljer rätt tidigt sparar dig kostsamma verktygsbyten senare.
DFM-riktlinjer för plasthöljen
Vanliga problem uppstår på grund av misstag du kan undvika. Fokusera på dessa grunder.
Enhetlig väggtjocklek
Delar tillverkade genom formsprutning behöver en jämn väggtjocklek mellan 1 och 5 mm. Tjockleksförändringar orsakar skevhet och luftfickor. En Y-koppling med IV-set läckte tills ingenjörerna åtgärdade ojämna väggsektioner. Kantområdet behöver noggrann placering av öppningen nära höljets kant för att fylla det helt. Använd kärnuttag och ribbor för styrka istället för tjocka väggar som saktar ner kylningen.
Draftvinklar och hörnradier
Medicintekniska höljen behöver en lätt avsmalning på varje vertikal yta. Mindre än 1 grad är ett vanligt fel. Använd 1 grad per tum kavitetsdjup. Avstängningar behöver minst 3 grader. Lätt textur behöver 3 grader; tung textur behöver 5 eller mer. En omdesign av kateterhandtaget ökade draget från 0.5 till 2 grader och minskade verktygsunderhållet med 60 procent. Håll hörnradierna minst hälften av väggtjockleken.
Boss-, rib- och snäppfästedesign
Ribbtjockleken bör vara 60 till 70 procent av väggen för att undvika märken från sjunkningar. Använd fler små ribbor istället för en tjock. Pumphöljets ytor förbättrades när ingenjörerna minskade tjockleken på bussningens bas. Lägg till filéer vid ribbfogarna för att förhindra spänningspunkter. Glasfyllda hartser krymper annorlunda och behöver extra försiktighet under gjutning.
Integration av människa-maskin-gränssnitt
Platser där användare interagerar skapar de svåraste designproblemen. Varje öppning kan släppa in vätskor.
Montering av skärm och pekskärm
Packningar bakom skyltfönster tätar ut fukt. Använd silikon eller EPDM med 360-graders täckning och 25 till 40 procents kompression. Optiskt klara lim fäster skärmar och förhindrar vätskeläckage. Diagnostiska monitorer använder förseglade överlägg och limmade ramar.
Knapp- och kontakttätning
Infällda kontroller leder vätska bort från skarvarna. Silikonknappsatser med inbyggda kjolar skyddar brytarna. Kontaktportar behöver O-ringar där de passerar genom höljet. Varje tätning måste klara rengöringscykler utan att gå sönder.
Akustiska och ventilationsöppningar
Ventilerade membran släpper igenom ljud samtidigt som de blockerar fukt. De håller trycket balanserat inuti höljet. Bärbara EKG-enheter använder kantförseglade höljen med belagda kretskort.
Montage och strategier för servicevänlighet
Tänk på hur enheten monteras och hur arbetarna når in i delarna senare.
Modulär konstruktion för uppgraderingar
AI-hårdvara förändras snabbt. En modulär design låter dig byta processormoduler utan att behöva omkonstruera hela chassit. Separata områden för större delar gör framtida uppgraderingar enklare.
Packnings- och tätningsmetoder
Packningar längs höljets kant utgör den huvudsakliga barriären mot vätskor. Silikon klarar upprepad sterilisering väl. Konforma beläggningar på kretskort lägger till ett backuplager mot fukt. Packningar behöver 360-graders täckning med 25 till 40 procents kompression. Undvik vassa hörn i packningskanaler – de skapar läckagevägar.
Jämförelse av fästsystem
Skruvar ger starka, avtagbara fogar men ökar monteringstiden. Snäppfästen påskyndar monteringen men gör demonteringen svårare för service. Ultraljudssvetsning skapar permanenta bindningar. Välj baserat på hur ofta höljet öppnas. Ett hölje för medicinsk AI-enhet med regelbundna firmwareuppdateringar drar nytta av skruvar över processorområdet och snäppfästen för kosmetiska skydd.
Kostnads- och ledtidsfaktorer för hölje för medicinsk AI-enhet
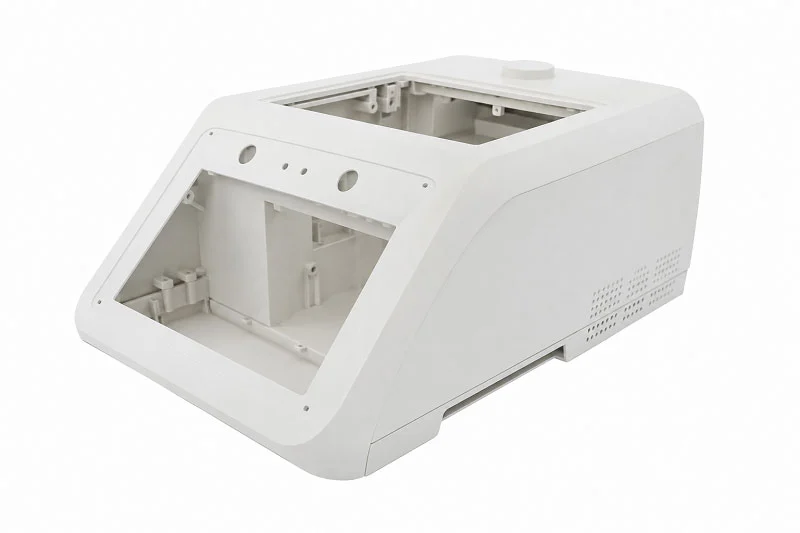
Slutpriset för ett hölje för en medicinsk AI-enhet beror på flera saker. Tillverkningsmetoden du väljer påverkar hur mycket du betalar i förskott kontra hur mycket du betalar över tid. Hur många enheter du tillverkar förändrar också kostnadsbilden avsevärt.
Kostnadsdrivare i produktionsprocesser
Avvägningar mellan materialkostnad och prestanda
Kostnaden för harts sätter en utgångspunkt för plasthöljen. En vanlig medicinsk polymer kan kosta några dollar per enhet enbart för råmaterialet. Arbetskraft och el kostar mer. Högpresterande polymerer som PEEK eller speciallegeringar kostar mycket mer. De erbjuder bättre värmebeständighet eller EMI-skärmning. Ditt val måste väga prestanda mot budget.
Amorteringsstrategier för verktyg
Formsprutningsverktyg kostar riktiga pengar. En typisk form för ett hölje kostar runt 42 000 dollar. Själva formsprutningsmaskinen lägger till 215 000 dollar under en 8-årig livslängd. Du fördelar dessa kostnader över varje del du tillverkar. Vid en volym på 8 500 enheter per år kostar det 31.87 dollar per enhet att tillverka delar internt. Outsourcing av samma volym kostar 18.75 dollar per enhet. Verktygsavskrivningar är skillnaden.
Brytpunkten spelar roll. Vid cirka 14 200 enheter per år sparar den egna produktionen ungefär 43 600 dollar årligen. Under den volymen är outsourcing mer meningsfullt. Fördela den där formen på 42 000 dollar över 5 år och 50 000 enheter per år, så lägger du till under en dollar per enhet. Inkludera alternativkostnaden för kapital, vanligtvis 8 till 12 procent årligen på den oavskrivna balansen, så lägger du till ytterligare 0.12 dollar per enhet. Renoveringskostnader, vanligtvis 15 till 30 procent av den ursprungliga investeringen vid ungefär halva verktygets livslängd, lägger till mer.
Husets kant påverkar ofta formens komplexitet. En dåligt utformad kant ökar kostnaden och försenar cykeltiden.
Volymbaserade prissättningsmodeller
Låga volymer driver upp kostnaderna per enhet. CNC-bearbetning och 3D-utskrift eliminerar verktygskostnaden men tar mer betalt per detalj. Dessa metoder passar kliniska prövningar och små pilotserier. Högre volymer gör formsprutning till den klara ekonomiska vinnaren.
Metoder för ledtidsoptimering
Att få ut en medicinsk AI-produkt på marknaden snabbare är viktigt. Rätt prototypmetod minskar ditt schema med veckor.
| Prototypmetod | Fördel med ledtider |
| 3D tryckning | Delar i timmar eller dagar, snabb geometriteration |
| CNC-bearbetning | Snabb leveranstid för funktionella höljen med snäva toleranser |
| Snabb formsprutning | Dagar istället för veckor för pilotkörningar |
| Gjutning av uretan | Snabb lågvolymsproduktion utan hårda verktyg |
| Prototyping av plåt | Snabbare tillverkning av metallhöljen |
Snabba prototypmetoder
3D-utskrift kan producera ett hölje på några timmar. CNC-bearbetning ger dig funktionella delar på några dagar. Snabb verktygshantering minskar ledtiderna för formsprutning från månader till dagar. Dessa metoder låter dig testa passform, funktion och utseende innan du börjar tillverka verktyg.
Riskreducering i leveranskedjan
En enda leverantör skapar en verklig risk för produktion av medicinska AI-produkter. En reservleverantör för kritiska hartser eller specialformar skyddar ditt schema. Långa ledtider för specialmaterial kräver tidig planering. Kvalitetsproblem från oprövade källor kan spåra ur produktionen. Att testa flera leverantörer under utveckling förhindrar förseningar senare i processen.
Parallella utvecklingsarbetsflöden
Att köra designiterationer medan verktygen får offert sparar veckor. Ingenjörsteam kontrollerar höljesgeometrin genom 3D-printade prototyper. Formkonstruktörer arbetar med produktionsverktyg samtidigt. Denna överlappning minskar den totala utvecklingstiden avsevärt.
Total ägandekostnadsanalys
Inköpspriset för en bostad är bara början. Underhåll, avyttring och framtida uppgraderingar bidrar alla till den verkliga kostnaden.
Konsekvenser för underhåll och reparation
Ett billigt hölje som spricker efter upprepade steriliseringscykler kostar mer med tiden. Reservdelar, servicebesök och driftstopp för enheten ackumuleras snabbt. Hållbara material minskar dessa dolda kostnader. Höljets kant utsätts för upprepad belastning under montering och rengöring.
Överväganden vid avfallshantering vid slutet av livscykeln
Regler för kassering av medicintekniska produkter varierar beroende på region. Höljen som är lätta att separera för återvinning sänker kostnaderna vid slutet av livscykeln. Att välja material som minskar farligt avfall hjälper också. Planera för kassering under materialvalsfasen.
Skalbarhet för framtida iterationer
AI-hårdvara utvecklas snabbt. En modulär höljesdesign låter dig byta processormoduler utan att behöva omdesigna hela höljet för den medicinska AI-enheten. Denna framtidssäkran sparar betydande pengar vid nästa enhetsrevision. Höljet för medicinska AI-enheter som stöder uppgraderingar förlänger produktens livslängd och minskar de långsiktiga kostnaderna.
NOBLE: Tillverkningspartner för höljen till medicinska AI-enheter

Rätt partner kan förändra hur ditt projekt slutar. Det sparar tid och minskar risken. NOBLE ger dig teknisk hjälp, tillverkningskompetens och regulatorisk kunskap på ett och samma ställe. Färre överlämningar innebär färre misstag. Deras team arbetar med dig från den första designgranskningen hela vägen till den slutliga förpackningen.
Fullständiga servicemöjligheter från utveckling till montering
Intern teknik och DFM-support
Vårt interna team erbjuder fullständig rådgivning om DFM, hjälp med materialval och expertstöd för verktyg. Denna metod säkerställer att dina delar fungerar bra och kostar mindre att producera.
DFM hittar problem tidigt i designfasen. Det eliminerar defekter genom att hjälpa ingenjörer att bygga höljen som enkelt passar ihop. DFM tar bort delar du inte behöver, vilket gör verktygshantering enklare och minskar spill. Tidiga kontroller upptäcker svaga punkter i höljeskanten. Kanten behöver noggranna studier under detta skede. Kostnadskontrollen förbättras med enklare verktygshantering. Regelefterlevnaden stärks med stabila processer. Dessa kontroller förbättrar också valideringsplaner och stoppar oönskade förändringar.
Prototypframställning genom produktion
NOBLE följer en tydlig väg. Konceptgranskning och kravanalys kommer först. Snabb prototypframställning och valideringstester förbättrar formen. Verktygsutveckling säkerställer att delar blir likadana varje gång. Renrumsproduktion sker i en ISO-certifierad miljö. Monteringsalternativen inkluderar manuella, halvautomatiska och helautomatiska linjer. Kvalitetskontroller följer ISO 13485-reglerna.
Monterings-, testnings- och förpackningstjänster
Monteringsalternativen matchar antalet enheter du behöver. Manuell montering fungerar för komplexa enheter som behöver vård. Halvautomatisk montering kombinerar arbetarövervakning med maskinell konsekvens. Helautomatisk hantering av stora volymer med kamerakontroller. Renrumsmontering i ISO-klass 7 och 8 hanterar känsliga delar. Förpackningsutveckling och testning avslutar jobbet.
Kvalitetscertifieringar och efterlevnad
ISO 9001:2015-certifierad verksamhet
ISO 9001:2015 omfattar NOBLEs kvalitetssystem. Det håller processerna stabila från leverantörshantering till slutliga kontroller. Du får pålitliga delar i varje batch.
ISO 13485:2016 Kvalitetsledning för medicintekniska produkter
Denna standard vägleder tillverkningen av säkra medicinska AI-produkter. Den ger en tydlig struktur som kopplar samman design och produktion med myndighetsbehov. ISO 13485 förbättrar riskkontrollen genom bättre spårning och konsekvens. Globalt erkännande hjälper till att vinna fler kontrakt. Många partners kräver denna certifiering innan de påbörjar arbetet.
Hjälp med regulatorisk dokumentation
Myndighetsregistreringar kräver korrekta register. NOBLE hjälper till med DHF-filer och Device Master Records. Deras team vet vad myndigheter letar efter. Detta stöd påskyndar din inlämning.
Expertis inom metall- och plastbearbetning
CNC-bearbetning och formsprutning
NOBLE arbetar med både metaller och plaster. CNC-bearbetning ger snäva toleranser för prototyper. Formsprutning tillverkar stabila delar i stora antal. Att ha båda färdigheterna innebär ärliga råd om vilken process som passar bäst.
Plåttillverkning och Avslutning
Plåtbearbetning ger styrka och EMI-skärmning för höljen till medicinska AI-enheter. Svetsning skapar starka fogar. Ytbehandling som anodisering ökar styrkan.
Integrerade Supply Chain-lösningar
NOBLE hanterar leveranskedjor för att förhindra förseningar. De köper in material och koordinerar underleverantörer. Denna metod håller er tidslinje på rätt spår.
Att bygga ett framgångsrikt hölje för medicinsk AI-enhet innebär att följa en tydlig väg. Börja med dina krav. Välj dina material. Välj din tillverkningsprocess. Optimera din produktionsdesign. Hantera regelefterlevnad. Hantera dina kostnader noggrant. Varje steg bygger på det föregående. Höljets kant kräver särskild uppmärksamhet under designgranskningen. Att fatta rätt beslut kräver att man balanserar teknisk prestanda med medicinska standarder och budgetgränser. Den balansen blir enklare när du tidigt anlitar en erfaren tillverkningspartner. Det partnerskapet förhindrar kostsamma omdesigner och påskyndar marknadsinträdet. Utvärdera dina specifika behov för medicinsk AI-enhet mot vägledningen i den här guiden. Kontakta sedan NOBLEs teknikteam för personlig vägledning om höljesproduktion.
Vanliga frågor om höljen för medicinska AI-enheter
Hur väljer jag mellan plast och metall för höljet till min medicinska AI-enhet?
Tänk på hur enheten kommer att användas varje dag. Plast är lättare och billigare när du tillverkar många enheter. Metaller blockerar elektromagnetisk störning på egen hand och tål starka rengöringsmedel bättre. Aluminium är ett bra mellanalternativ eftersom det hanterar värme bra. Välj material baserat på hur du ska sterilisera det och om det behöver vara portabelt.
Vad innebär egentligen ISO 10993-testning?
Denna standard kontrollerar hur material reagerar med levande vävnad. Laboratorier testar för cellskador, allergiska reaktioner och irritation. Enheter som bara vidrör huden behöver färre tester än de som placeras inuti kroppen. Din materialleverantör bör ge dig säkerhetsdata. Spara dessa dokument för din regulatoriska ansökan senare.
Kan jag använda standardplast för höljet till en medicinsk AI-enhet?
Standardplaster bryts ofta ner när de utsätts för rengöringsmedel från sjukhus. Blekmedel och väteperoxid kan spricka eller missfärga dem med tiden. Medicinska polymerer har speciella tillsatser som motstår dessa kemikalier. Om din enhet genomgår autoklavsterilisering behöver du istället högtemperaturplaster som PSU eller PEI.
Hur mycket kostar formsprutningsverktyg?
En produktionsform kostar vanligtvis mellan 10 000 och 100 000 dollar. Priset beror på hur många hålrum den har och hur komplex formen är. Den kostnaden sprider sig över varje del du tillverkar. När du producerar stora volymer sjunker kostnaden per del avsevärt. För små serier under 1 000 enheter är CNC-bearbetning ofta mer ekonomiskt vettigt.
Vilket är det snabbaste sättet att få tag på prototyphöljen?
3D-utskrift kan tillverka delar inom några timmar eller dagar. CNC-bearbetning ger dig fungerande höljen med exakta mått på ungefär en vecka. Båda metoderna hoppar över formtillverkningssteget helt. Använd dessa metoder för att testa din design innan du spenderar pengar på produktionsverktyg.
Hur förhindrar jag elektromagnetisk störning utan att lägga till vikt?
Ledande beläggningar på plasthöljen ger dig ett ljusalternativ. Silver-, nickel- eller kopparfärger blockerar signaler väl mellan 10 MHz och 1 GHz. Se upp för skarvar och kontaktportar – de släpper ut störningar. Bra packningsdesign tätar dessa mellanrum effektivt.
Vad orsakar skevhet i formsprutade höljen?
Ojämn kylning orsakar skevhet. Tunna sektioner kyls snabbare än tjocka, vilket skapar inre spänningar. Håll väggtjockleken densamma genom hela konstruktionen, vanligtvis mellan 1 och 5 mm. Använd ribbor för styvhet istället för att göra väggarna tjockare. Husets kant behöver noggrann placering av öppningen så att den fylls helt utan instängd luft.
När bör jag ta med en tillverkningspartner i mitt projekt?
Ta med dem under designfasen, inte efter. Tidiga DFM-granskningar upptäcker problem innan du tillverkar formar. En partner som är kunnig inom både metall och plast ger dig ärliga materialråd. Denna metod förhindrar kostsamma omkonstruktioner och snabbar upp tidslinjen för dina regulatoriska ansökningar.







