
Beskrivning
Att välja fel plastgjutningsprocess kan fördubbla ett projekts kostnader och försena produktionen med månader. En del som fungerar bra i en process blir en mardröm i en annan. Formen spricker. Materialet flyter dåligt. Cykeltiden drar ut på tiden.
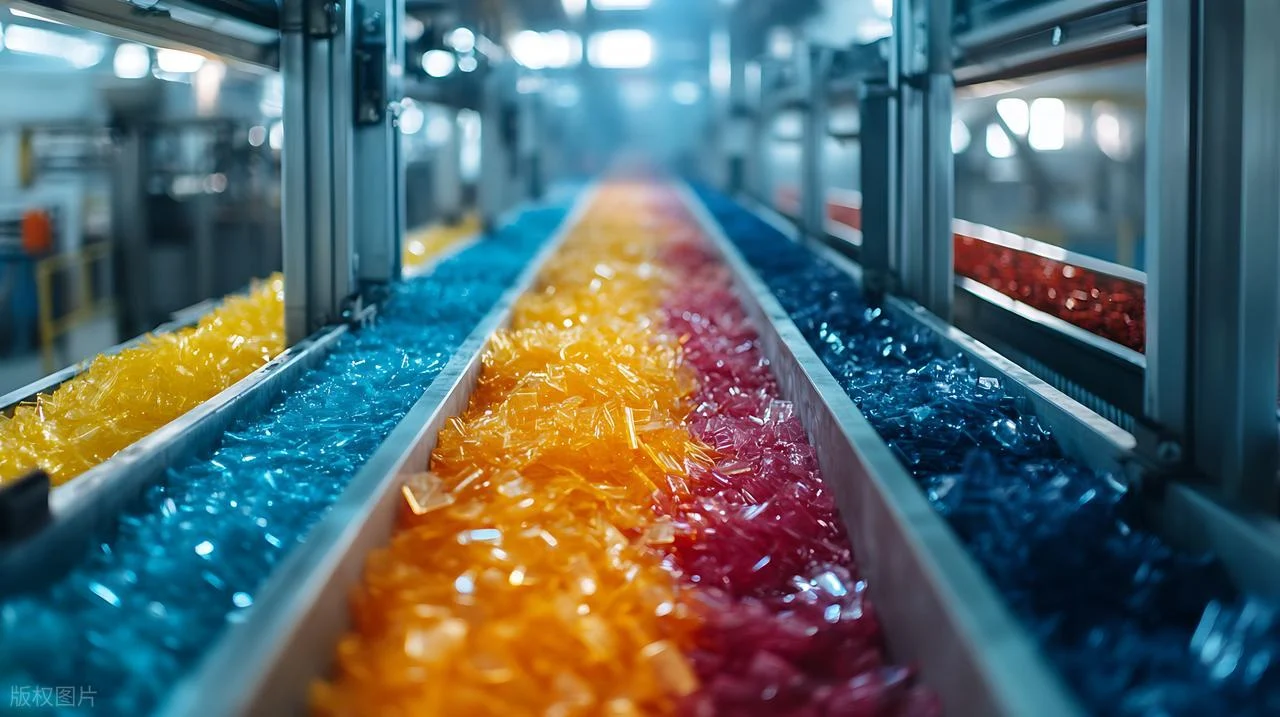
Det finns tre vanliga metoder för plastdelar. Formsprutning , kompressionsgjutning och rotationsgjutning . Var och en fungerar olika. Var och en passar olika former, volymer och material.
Vad är formsprutning?
Det här är den process de flesta föreställer sig när de hör "plastgjutning". En maskin tar plastpellets, smälter dem och blåser sedan det smälta materialet in i en sluten metallform. Plasten fyller varje hålrum, svalnar och stelnar. Sedan öppnas formen och matar ut delen. Cykeltiderna är korta. Trettio sekunder är vanligt för små delar.
Hur fungerar det?
En skruv inuti en uppvärmd cylinder roterar. Den smälter plastpelletsen. Sedan rör sig skruven framåt som en kolv. Den tvingar den smälta plasten genom ett munstycke och in i formhålan. Formen förblir stängd under klämtryck medan detaljen svalnar. När den har stelnat öppnas formen. Utstötarstift trycker ut detaljen. Hela cykeln upprepas automatiskt. Ingen mänsklig inblandning behövs mellan cyklerna.
Bästa applikationerna
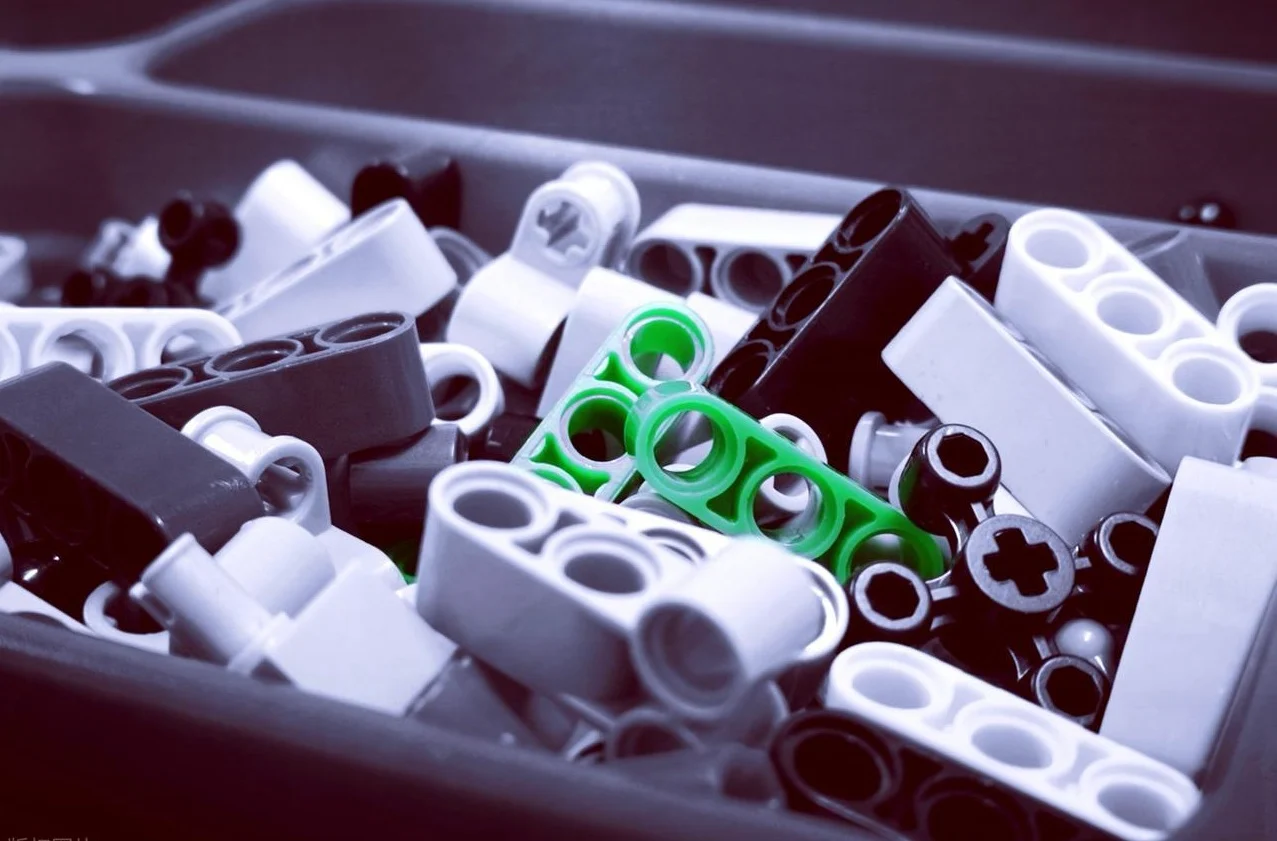
Högvolymsproduktion är där formsprutning dominerar. Komplexa geometrier. Snäva toleranser. Konsekventa resultat över miljontals delar. Tänk LEGO-klossar. Kapsyler. Höljen till medicintekniska produkter. Bilkontakter. Elektriska brytare. Alla produkter som kräver precision och stora mängder pekar mot denna process.
Små, invecklade delar fungerar bra. Tunna väggar är möjliga. Funktioner som ribbor, knoppar och snäppfästen är enkla att integrera. Kunder väljer formsprutning när de behöver identiska delar i hundratusentals.
Viktiga fördelar
- Cykeltiderna är snabba när formen väl är igång. Femton till sextio sekunder per detalj är typiskt. Noggrannheten är utmärkt. Toleranser på ±0.05 mm är rutinmässiga med rätt verktyg och material. Ytfinishen kommer direkt från formen. Ingen sekundär efterbehandling behövs för många applikationer. Automatiseringen är enkel. Robotar kan ta bort delar och sätta in komponenter.
- Materialspillet är lågt. Löprör och inloppsrör kan malas sönder och återanvändas som ommalning. Arbetskostnaden per detalj är liten när maskinen väl är igång.
Viktiga nackdelar
- Verktygskostnaden är mycket hög. En stålform av produktionskvalitet kostar ofta tjugotusen till hundratusen dollar eller mer. Ledtiderna är långa. Åtta till sexton veckor för en komplex form är normalt. Designändringar efter att formen är utskuren är dyra och långsamma.
- Formsprutning är bara ekonomiskt lönsamt vid högre volymer. Under femhundra eller ettusen delar blir verktygskostnaden per del oöverkomlig. Personer som behöver små serier bör först titta på andra processer. Den initiala investeringen är verklig. Den är inte återvinningsbar om produkten misslyckas på marknaden.
Vad är formpressning?
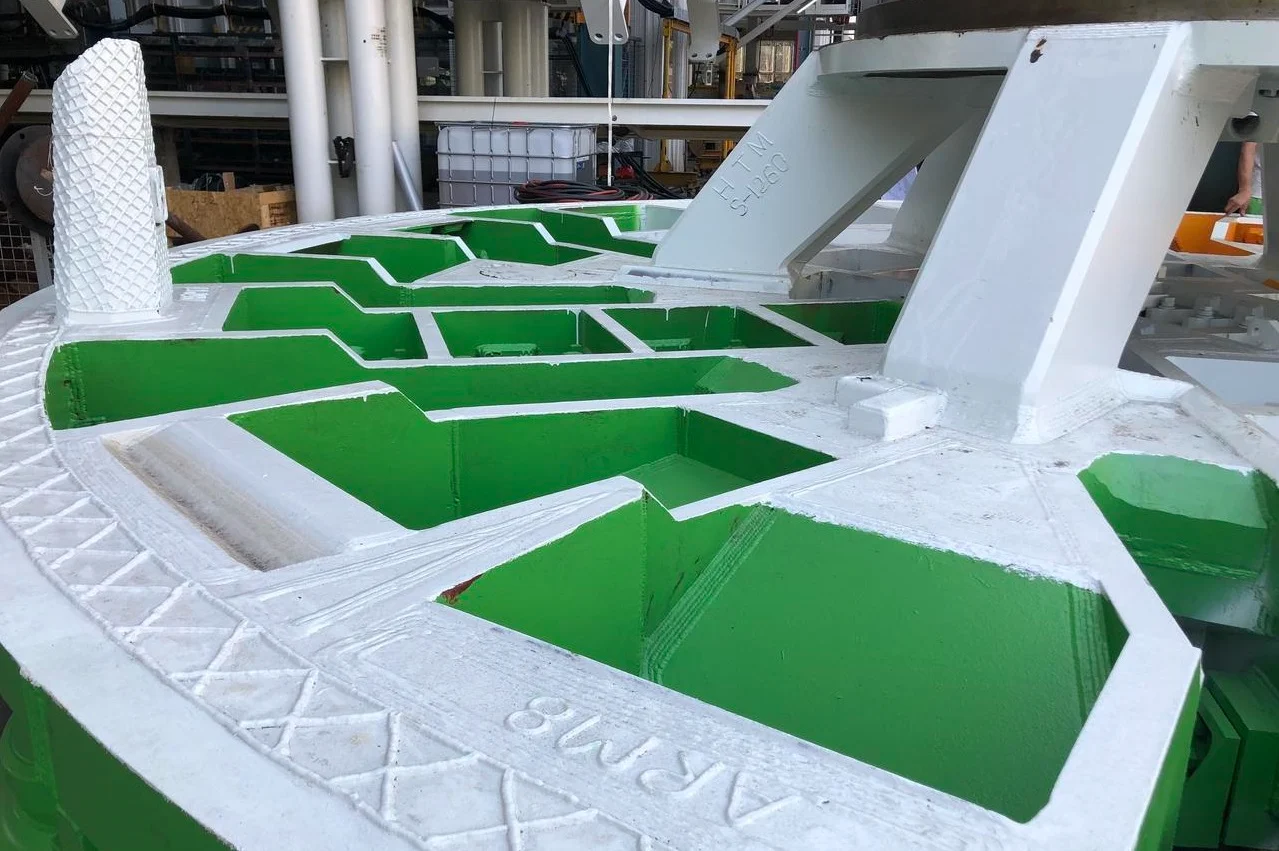
Den här processen fungerar annorlunda än formsprutning. Det finns ingen skruv. Ingen högtrycksinsprutning. Istället placerar någon en föruppmätt mängd material i ett öppet formhålrum. Formen stängs långsamt. Värme och tryck tvingar materialet att flyta in i hålrummets form. Sedan härdar detaljen. Formen öppnas. Någon drar ut det färdiga stycket. Enkel utrustning. Lägre tryck. En helt annan metod.
Så fungerar det
En operatör placerar en "laddning" av material – vanligtvis en förform eller en uppmätt klump – i håligheten. Pressen pressar ner den övre halvan. Värme mjukar upp materialet. Tryck pressar in det i varje hörn av formen. För härdplast sker en kemisk reaktion. Materialet tvärbinds och hårdnar permanent. För gummi eller silikon är processen liknande, men materialet förblir flexibelt. Efter härdning öppnas formen. Någon tar bort delen och trimmar bort överflödigt avlagringsmaterial.
Cykeltiderna är längre än vid formsprutning. Två till fem minuter är vanligt. Härdningssteget kan inte förhastas.
Bästa applikationerna
Kompressionsgjutning utmärker sig med material som formsprutning har svårt att hantera. Härdplaster som fenol, epoxi och melamin. Komponenter av naturgummi och syntetiskt gummi. Silikonknappsatser för elektronik. Stora, platta eller svagt böjda föremål som elhöljen, behållarlock och apparatkomponenter.
Bildäck är ett klassiskt exempel. Gummiblandningen går in i formen kall. Värme och tryck härdar den till den slutliga däckformen med slitbanemönster och sidoväggsmarkeringar.
Viktiga fördelar
- Verktygskostnaden är lägre än för formsprutning. Formarna är enklare. Inga komplexa löpsystem eller grindkonstruktioner. Inget behov av högtrycksklämmekanismer. Aluminium- eller till och med kompositformar fungerar för kortare serier.
- Processen hanterar fiberförstärkta material väl. Långa glas- eller kolfibrer förblir intakta. Vid formsprutning kan skruvverkan bryta fibrerna och minska hållfastheten. Kompressionsgjutning bevarar förstärkningen. Stora delar är möjliga.
- Materialspillet är minimalt. Laddningsvikten beräknas nära den slutliga detaljvikten. Materialöverbliven material i kaviteten är minimal.
Viktiga nackdelar
- Cykeltiderna är långa. Två till fem minuter per detalj är normalt. Formsprutning producerar detaljer var trettio sekunder. Skillnaden ökar snabbt vid höga volymer.
- Skärmdumpning är ett problem. Överskottsmaterial pressas ut mellan formhalvorna. Någon måste skära bort det efter urformningen. Detta är ofta en manuell operation. Arbetskostnaden ökar totalkostnaden.
- Delarnas komplexitet är begränsad. Underskärningar är svåra. Djupa ribbor och invecklade detaljer är svåra att forma eftersom materialet inte flyter som en vätska. Det rör sig mer som tjock deg. Personer som behöver komplexa geometrier bör istället överväga formsprutning.
- Konsistensen kan variera. Operatörens skicklighet spelar roll. Laddningsvikten och placeringen påverkar den slutliga detaljen. Automatiserade system finns, men många fabriker förlitar sig fortfarande på manuell lastning. Variationen mellan detaljer är högre än vid formsprutning. För icke-kritiska applikationer är detta okej. För precisionskomponenter inom medicin eller bilindustrin är det ett problem.
Vad är rotationsgjutning?
Denna process är nästan motsatsen till formsprutning. Inget högt tryck. Inget komplext rännsystem. Istället placerar operatören plastpulver i en ihålig form. Formen roterar långsamt i en ugn. Två axlar. Ibland fler. Pulvret smälter och täcker insidan jämnt. Sedan flyttas formen till en kylstation. Plasten stelnar. Operatören öppnar formen och drar ut en ihålig, sömlös del.
Så fungerar det
En operatör öppnar formen, droppar i en uppmätt mängd plastpulver och stänger den. Formen går in i en ugn. Den roterar biaxiellt – runt två vinkelräta axlar samtidigt. Tyngdkraften gör jobbet. Pulvret faller på den heta inre ytan, smälter och sammansmälter till ett jämnt lager. När allt pulver har smält och täckt håligheten flyttas formen till en kylkammare. Kall luft eller vattenspray sänker temperaturen. Plasten stelnar. Formen öppnas. Operatören tar bort den färdiga delen.
Cykeltiderna är långa. Tjugo till sextio minuter är normalt. Uppvärmnings- och kylningsstegen kan inte förhastas utan att kompromissa med kvaliteten.
Bästa applikationerna
Rotationsgjutning utmärker sig vid stora, ihåliga, sömlösa delar. Saker som skulle kräva montering eller komplexa kärnor med andra processer. Kajaker och små vattenfarkoster. Vattentankar från femtio till fem tusen gallon. Trafikkoner. Bulkcontainrar. Höljen för medicintekniska produkter som kräver släta invändiga ytor utan svetslinjer. Jordbrukstankar. Vätskebehållare för fordon.
Den största fördelen är att det tillverkas i ett stycke. Inga sömmar verkar läcka. Inga svetsar kan gå sönder. Delen kommer ut ur formen som ett enda, kontinuerligt skal. Personer som tillverkar komponenter för vätskehantering eller utomhusutrustning väljer ofta den här metoden.
Viktiga fördelar
- Verktygskostnaden är låg jämfört med formsprutning eller kompressionsgjutning. Formar tillverkas av plåt eller gjuten aluminium. Inget höghållfast stål krävs eftersom processen använder lågt tryck – vanligtvis mindre än 10 psi. En rotationsform kan kosta 500 till 3000 dollar. En formsprutningsform för en jämförbar del kan kosta tio gånger så mycket.
- Delarna är spänningsfria. Inget högt tryck innebär inga kvarvarande inre spänningar. Detta är viktigt för utomhusapplikationer där temperaturcykler och UV-exponering orsakar spänningssprickbildning i formsprutade delar. Väggtjockleken är jämn. Rotationen fördelar materialet jämnt.
- Designändringar är enklare. Att modifiera en rotationsform är enklare än att modifiera en formsprutningsform av härdat stål. Kompositformar kan lagas eller ändras med vanliga tillverkningsverktyg.
Viktiga nackdelar
- Cykeltiderna är mycket långa. Tjugo till sextio minuter per detalj. Formsprutning producerar en detalj var trettionde sekund. För stora volymer är skillnaden enorm. Rotationsgjutning är bara meningsfullt för lägre årliga kvantiteter eller mycket stora detaljer där flera formsprutningsformar skulle vara kostnadskrävande.
- Den inre ytfinishen är grov. Delens utsida får samma finish som formen – vanligtvis slät om den är polerad. Interiören är dock som gjuten. Osmälta partiklar och flytmärken är vanliga. För synlig yta eller krav på rengöring på plats kan interiören behöva en sekundär ytbehandling. Det ökar kostnaden och tiden.
- Materialvalet är begränsat. De flesta rotationsgjutningar använder polyeten – LLDPE, MDPE, HDPE. Andra material som nylon eller polypropen är möjliga men mindre vanliga. Personer som behöver tekniska plaster som ABS, PC eller förstärkta kompositer kommer att ha svårt med denna process.
- Väggtjocklekskontroll är mindre exakt än formsprutning. Ett mål på tre millimeter kan variera med plus eller minus en halv millimeter. För konstruktionsdelar är detta okej. För precisionskomponenter med snäva toleranser är det inte acceptabelt.
- Delstorlekar har praktiska begränsningar. Mycket stora formar kräver enorma ugnar och kylkammare. En diameter på tio fot är möjlig. Tjugo fot är sällsynt och dyrt. De flesta fabriker fokuserar på delar mätta i fot, inte meter. Allt större blir ett specialbyggt ingenjörsprojekt med motsvarande kostnader.
Likheter mellan de tre processerna
Vid första anblicken ser formsprutning, kompressionsgjutning och rotationsgjutning helt olika ut. Olika maskiner. Olika cykeltider. Olika delgeometrier. Men gräv lite djupare. De delar fyra grundläggande egenskaper.
- Alla tre processerna använder en gjutform. Varje plastdel börjar med ett hålrum. Vid formsprutning används ett slutet, tvådelat verktyg. Vid kompressionsgjutning används en öppen form som stängs under tryck. Vid rotationsgjutning används en ihålig form i flera delar som roterar. Formmaterialet ändras. Stål, aluminium eller plåt. Syftet förblir detsamma. Formen definierar den slutliga formen. Utan den fungerar ingen av dessa processer alls.
- Alla tre kräver värmetillförsel. Kall plast flyter inte. Den kan inte anta formen av ett hålrum. Formsprutning smälter materialet i en tunna före formsprutning. Kompressionsgjutning applicerar värme genom formplattorna när materialet komprimeras. Rotationsgjutning värmer hela formen i en ugn medan den roterar. Metoden skiljer sig åt. Nödvändigheten gör det inte. Värme är inte förhandlingsbart för alla tre.
- Alla tre inkluderar en kylningsfas. Smält plast måste stelna innan någon tar bort delen. Formsprutning kyler delen inuti den stängda formen under tryck. Kompressionsgjutning låter materialet svalna och härda medan pressen förblir stängd. Rotationsgjutning flyttar den varma formen till en dedikerad kylkammare. Kylmediet varierar – luft, vattendimma eller ibland olja. Fysiken gör det inte. Plast hårdnar när den förlorar termisk energi. Varje process respekterar den verkligheten.
- Alla tre är polymerbearbetningsmetoder. Dessa processer formar syntetiska eller naturliga polymerer. Termoplaster som polypropen och ABS. Härdplaster som fenol och epoxi. Elastomerer som gummi och silikon. Varje process hanterar specifika polymerfamiljer bättre än andra. Men alla tre finns för att omvandla råa polymermaterial till färdiga, användbara produkter. De konkurrerar och kompletterar varandra inom samma bredare kategori av tillverkningsteknik.
Dessa likheter är viktiga eftersom de förklarar gränserna för vad plastgjutning kan uppnå. Skillnaderna ligger i hur varje metod applicerar värme och tryck, inte i själva de grundläggande stegen.
Hur man väljer rätt gjutningsprocess
Valet beror på tre frågor. Delens geometri. Materialtyp. Årsvolym. Svara ärligt på dessa frågor, så blir rätt process uppenbar.
Här är ett enkelt beslutsramverk baserat på sammanfattningen ovan.
- Miljontals små, precisa delar→ Formsprutning. Tänk flaskkorkar, medicinska kontakter, LEGO-klossar. Hög verktygskostnad. Mycket låg kostnad per detalj. Lång ledtid för formsprutning. Värt det bara i stor skala.
- Stora, platta, gummi- eller härdplastdelar→ Kompressionsgjutning. Silikonknappsatser, elhöljen, packningar. Lägre verktygskostnad än formsprutning. Långsammare cykler. Snabbtrimning krävs. Fungerar bra för fiberförstärkta kompositer.
- Stora, ihåliga föremål i ett stycke→ Rotationsgjutning. Kajaker, vattentankar, trafikkoner. En lågtrycksprocess innebär billiga formar. Mycket långa cykeltider. Grov insida. Inga sömmar eller svetslinjer.
En praktisk anmärkning
Vissa delar passar flera processer. Ett enkelt runt lock kan formpressas, formsprutas eller till och med rotationsgjutas beroende på volym och material. Man bör inte anta att bara en process fungerar. Begär offerter. Kör på siffrorna. Den billigaste formen betyder inte alltid den billigaste totala projektkostnaden. Omvänt kan den dyraste formen betala sig inom ett år om volymerna är tillräckligt höga.
Beslutsramverket ovan ger en utgångspunkt. Det är inte en universell regel. Men för de flesta plastdelar som tillverkas av de flesta fabriker pekar den i rätt riktning.

Om NOBLE – Din betrodda partner för plasttillverkning
NOBLE är en fabrik för tillverkning av plastdelar. Vi specialiserar oss på högprecisionsgjutningslösningar. Inte bara en process. Flera. Kunder kommer till oss när de behöver teknisk expertis, inte bara en maskinfabrik. Vi betjänar industrier som sträcker sig från konsumentvaror till medicintekniska produkter. Den gemensamma tråden är kvalitet. Konsekvent, mätbar och dokumenterad kvalitet.
Våra kärnprocesser
Formsprutning
Vi kör stora volymer för komplexa delar med snäva toleranser. Formar med flera kaviteter minskar kostnaden per del. Kunderna får fler delar per cykel. Internt verktygsunderhåll håller formarna igång. Sekundära operationer som insatsgjutning och övergjutning sker på samma våning.
Formpressning
Detta är vår expertis inom härdplast. Fenol, epoxi, melamin. Gummitätningar och packningar. Stora elektriska komponenter som behöver värmebeständighet. Vi har även expertis inom fiberförstärkta kompositer. Långa glas- eller kolfibrer förblir intakta vid formpressning.
Rotationsformning
Stora, ihåliga, sömlösa delar är vår specialitet här. Vattentankar. Industribehållare. Jordbruksbehållare. Verktygsinvesteringen är låg jämfört med formsprutning. Väggtjockleken förblir jämn. Inga svetslinjer. Ingen montering av flera halvor.
Ytterligare funktioner
Prototypframställning för designvalidering. CNC-bearbetning för sekundära funktioner. Efterbehandling och montering . Förpackning och logistik. Kunder behöver inte hantera fem olika leverantörer. Vi hanterar hela kedjan från råmaterial till leveransklar produkt.
Certifieringar – Kvalitet du kan lita på
ISO 9001:2015 ISO 9001:2015
Vårt kvalitetsledningssystem uppfyller konsekvent kundernas och myndigheternas krav. Ständig förbättring är inte en slogan. Det är inbäddat i varje process. Revisionsspår finns. Korrigerande åtgärder dokumenteras. Ingenting går igenom utan granskning.
ISO 13485:2016 ISO 13485:2016
Detta är den globala standarden för tillverkning av medicintekniska produkter. Rigorös riskhantering. Regelefterlevnad. Produktsäkerhet från design till produktion. Inte alla fabriker har denna certifiering. Det har vi.
Varför samarbeta med NOBLE?
- Helhetssupport. Vi hjälper till med materialval. Vi bistår med formdesign. Vi hanterar produktion och logistik. En kontaktpunkt. Ingen pekfingring mellan leverantörer.
- Kvalitetssäkring. Inspektion under processen upptäcker problem tidigt. Dimensionsrapportering ger bevis. Fullständig materialspårbarhet innebär att varje del kan spåras tillbaka till sitt råmaterialcertifikat.
- Pilotproduktion i låg volym för kliniska prövningar eller marknadstester. Massproduktion i hög volym för etablerade produkter. Vi växlar mellan formsprutning, kompressionsgjutning och rotationsgjutning allt eftersom delen kräver det. Kunderna behöver inte tre olika leverantörer.
- Tillsynsmyndighetens förtroende. Våra ISO-certifieringar minskar risken för leveranskedjan. Revisorer ser certifieringarna och går vidare till andra frågor. Personer som ansvarar för kvalitet och regulatoriska frågor kan sova bättre i vetskap om att NOBLE finns med på leverantörslistan.
FAQ
Vilken gjutningsprocess är billigast för lågvolymproduktion?
Rotationsgjutning. Formarna är billiga. Plåt eller gjuten aluminium. Inget höghållfast stål krävs. Lågt tryck innebär enklare konstruktion.
Kan man tillverka ihåliga delar med formsprutning?
Ja, men med vissa förbehåll. Gasassisterad formsprutning använder kväve för att skapa ihåliga kanaler. Utkärningstekniker använder infällbara stift för att ta bort material från tjocka sektioner. Båda metoderna ökar komplexiteten och kostnaden för verktyget. För verkligt ihåliga, sömlösa delar – tänk en vattentank eller en kajak – är rotationsgjutning det bättre valet.
Är kompressionsgjutning endast för härdplast?
Främst, men inte uteslutande. Härdplaster som fenol, epoxi och melamin är de vanligaste materialen. De härdar under värme och tryck. Reaktionen är irreversibel. Vissa termoplaster fungerar dock även med formpressning. Polyeten med ultrahög molekylvikt är ett bra exempel. UHMWPE flyter inte bra i en formsprutningscylinder. Formpressning formar det till ark, stavar och enkla delar.
Vilken process ger de starkaste delarna?
Formsprutning ger generellt sett den högsta styrkan och precisionen för ofyllda termoplaster. Konsekventa smälttemperaturer. Högt packningstryck. Täta, porfria delar. Kompressionsgjutning är dock bättre för fiberförstärkta kompositer. Långa glas- eller kolfibrer förblir intakta eftersom det inte finns någon skruvverkan som bryter dem. Den resulterande delen har överlägsen styvhet och slagtålighet. För strukturella tillämpningar med kontinuerlig fiberförstärkning överträffar kompressionsgjutning formsprutning varje gång.







