
Vad är lågtryck Injection Måldrande?
Lågtryckssprutning är en plastbearbetningsteknik som använder ett relativt lågt tryck för att injicera smält smältlim i formen, vilket omsluter och skyddar de interna komponenterna.
Jämfört med traditionell formsprutning har lågtrycksformsprutning lägre tryck och temperatur och är främst lämplig för förpackning av precisions- och känsliga elektroniska komponenter eller medicintekniska produkter.
Fördelarna med lågtrycksformsprutning inkluderar minskad risk för komponentskador, förbättrad tätningsprestanda och skyddande effekter, samt kort bearbetningscykel och lägre energiförbrukning.
Material som används i lågtryck Formsprutning
PA
Polyamid (PA), särskilt PA12-serien, är det vanligaste materialet för lågtrycksformsprutning. Det raffineras från biobaserad ricinolja.
Detta material har en viktig fördel: dess smältviskositet är extremt låg. Vid uppvärmning blir det tunt som vatten. Detta ger det utmärkt flytförmåga.
Som ett resultat kan den fylla de finaste detaljerna i en form med väldigt lite tryck. Den inkapslar också perfekt ömtåliga delar utan att flytta dem.
- Utmärkt mekanisk styrka
- Bra värmebeständighet
- Enastående motståndskraft mot kemisk korrosion
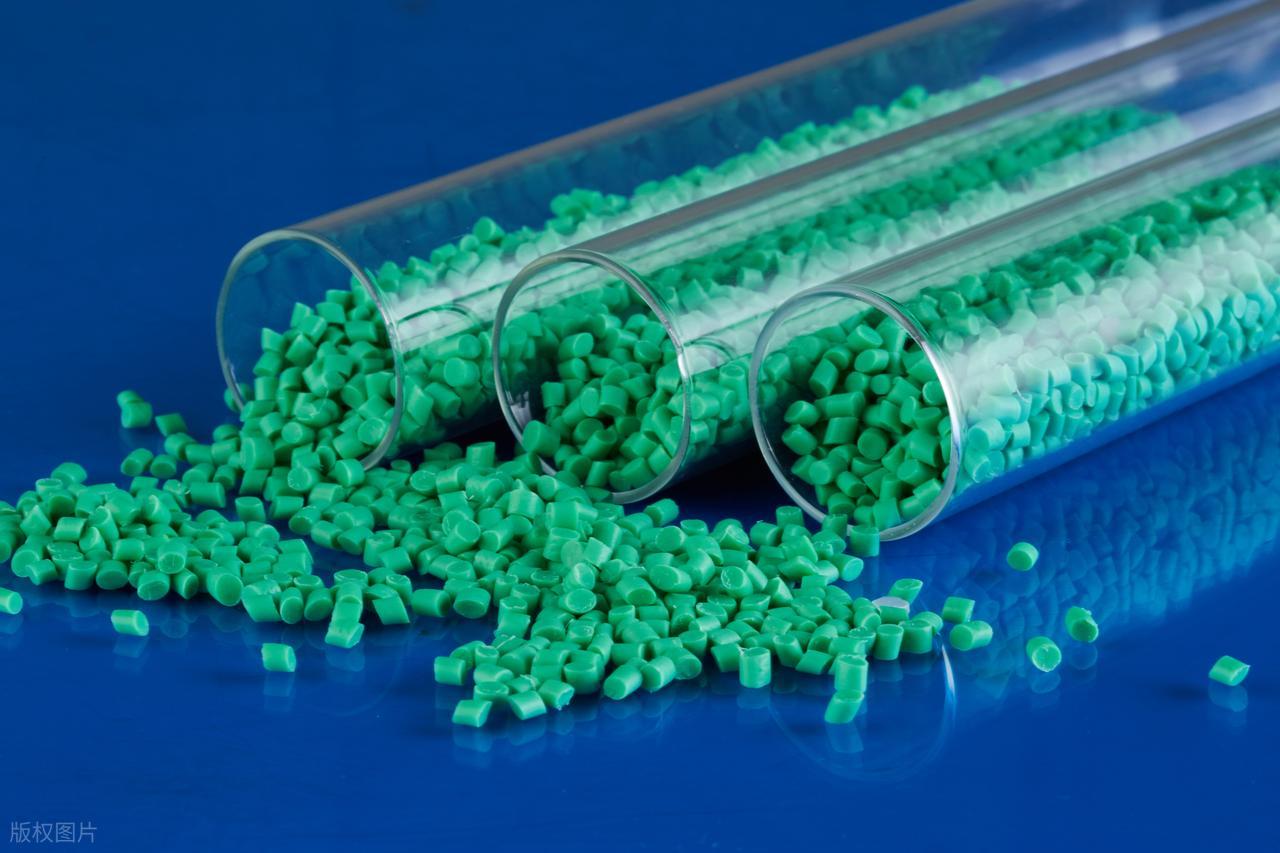
TPU
Användningen av TPU i lågtrycksgjutning drar främst nytta av dess enastående elasticitet, slitstyrka och lågtemperaturbeständighet.
Jämfört med polyamid kan TPU ge en mer flexibel inkapslingskropp och används ofta i komponenter som behöver böjas eller utsättas för mekanisk stress ofta, såsom kabelkontakter och flexibla kretsar i bärbara enheter.
TPU har utmärkt slagtålighet och stötdämpande effekter, och dess yta känns mer ömtålig med en viss grad av vidhäftning.
- Utmärkt vattentät tätningsprestanda
- Hög friktionskoefficient
- Bra slagtålighetseffekt
Polyolefin-sampolymerer
Polyolefin-sampolymerer är smältlim modifierade av polyeten eller polypropen. Deras mest anmärkningsvärda egenskaper är hög kostnadseffektivitet, samt utmärkt elektrisk isoleringsprestanda och hydrolysbeständighet.
Polyolefinmaterial har ett brett hårdhetsspektrum efter härdning, från halvstyva till flexibla, men deras totala temperaturbeständighetsgrad och bindningsstyrka är vanligtvis inte lika bra som polyamid och TPU.
- Bra elektrisk isoleringsförmåga
- Bra hydrolysbeständighet
Hur fungerar lågtryckssprutning?
Förbehandling av råmaterial
De speciella polyamid- (PA) eller smältgranulaten som används vid lågtrycksformsprutning är mycket känsliga för fukt och måste genomgå en strikt torkningsbehandling innan de sätts i produktion. Vanligtvis placeras gummigranulaten i en avfuktande torktumlare och bakas vid en specifik temperatur i flera timmar för att avlägsna spårmängder av fukt.
Obs:
- Kontrollera torktemperaturen och tiden noggrant
- Förvara råvarorna i en sluten förvaringshink för att förhindra fuktabsorption och återkontaminering
Insatsfixering
Insatser och formförberedelse är viktiga steg. Först placeras och säkras ömtåliga elektroniska delar som kretskort och sensorer i den nedre formen. Fixturer kan vara automatiserade eller manuella. Sedan stängs den övre formen och kläms fast. Denna starka klämkraft håller formen tätad under injektionen, vilket förhindrar att material läcker ut.
Obs:
- Se till att insatserna är exakt och ordentligt placerade
- Formens yta måste vara ren och fri från rester för att säkerställa vidhäftningseffekten.
Smältinjektion
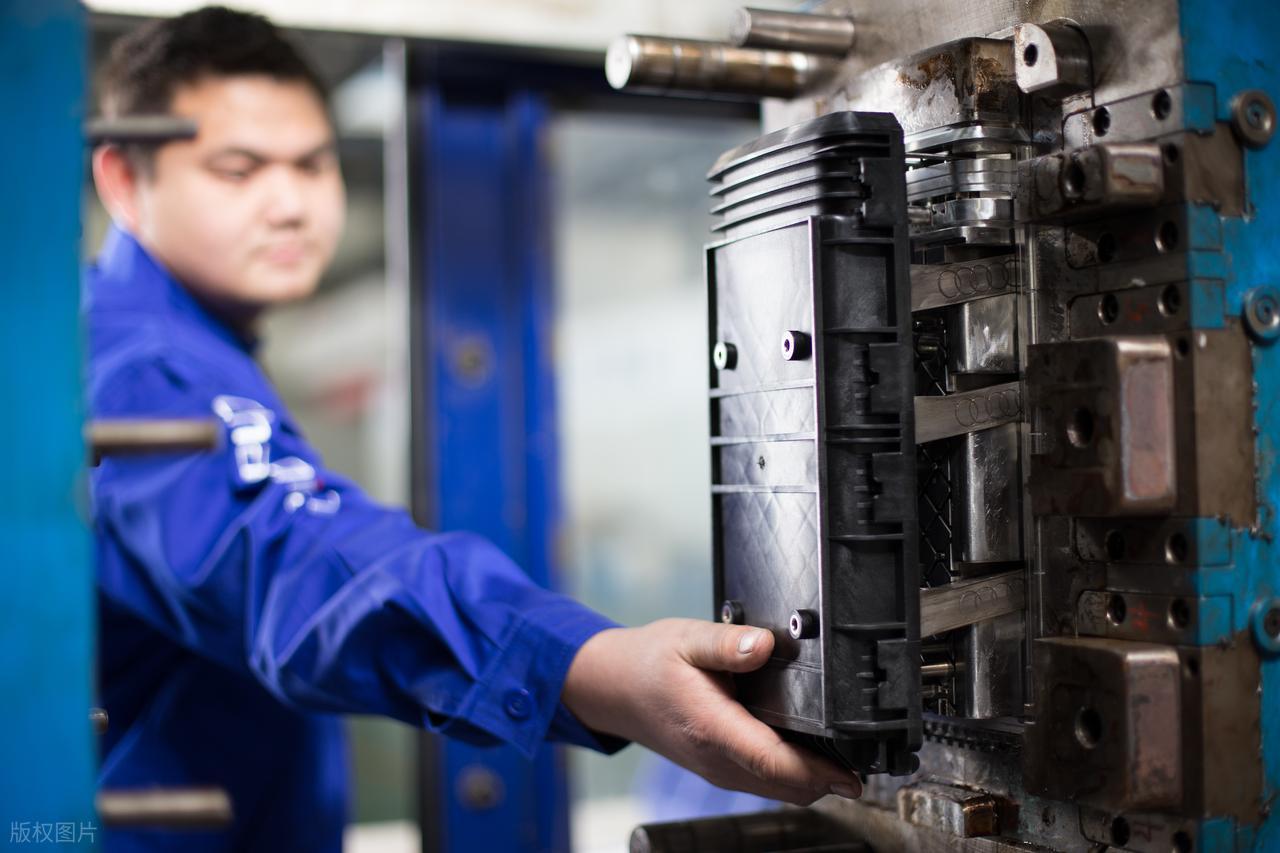
Medan formen förbereds skickas de torkade plastpelletsen in i formsprutningsmaskinens cylinder. Cylindern värmer upp materialet över dess smältpunkt genom en noggrant kontrollerad värmare, vilket omvandlar det till ett smält tillstånd med extremt låg viskositet.
Formsprutningsmaskinen injicerar långsamt och stadigt denna smälta gummiblandning i det slutna formhålrummet vid ett mycket lågt tryck genom en skruv eller kolv.
Obs:
- Kontrollera insprutningstemperaturen och hastigheten
- Säkerställ en smidig flödesbana
Håller tryck
Efter att formhåligheten är fylld går systemet in i tryckhållningssteget. Ett lägre tryck appliceras kontinuerligt. Detta tryck trycker in mer material för att kompensera för krympning när plasten svalnar. Detta säkerställer att den färdiga delen har korrekta dimensioner, en slät yta och är tätt sammanfogad med alla interna komponenter.
Därefter kyls detaljen inuti formen. Den kan kylas ner naturligt eller kylas ner snabbare via vattenkanaler i själva formen. Kylningen fortsätter tills detaljen är fast och tillräckligt stark för att kunna skjutas ut utan skador.
Obs:
- Tryckhållningstiden bör vara måttlig
- Jämn kylningshastighet
- Justera den lokala temperaturen exakt
Vräkning
När det bekräftats att detaljen har svalnat och stelnat, kommer formsprutningsmaskinen att flytta mallen för att öppna formen. Omedelbart därefter kommer formens inbyggda utstötningssystem, såsom utstötningsstiftet eller topplattan, att agera och smidigt trycka ut den redan formade förpackningen ur formhålan.
Obs:
- Bibehåll en viss formöppningshastighet
- Balansera kraften på utkastningsanordningen
- Kontrollera i tid om det finns någon fastklibbning i formen eller dålig formlossning
Inspektion
De utskjutande delarna kan också ha en liten mängd hjälpstrukturer, såsom grindar eller små pipar, som vanligtvis behöver tas bort för hand eller med enkla armaturer.
Efteråt krävs en omfattande inspektion av de färdiga produkterna för att kontrollera om deras utseende är intakt, om förpackningen är komplett och om det finns några defekter, såsom saknade material eller bubblor, för att säkerställa att kvaliteten på varje produkt uppfyller kraven.
Obs:
- Ta bort restmaterial eller avlagringar i flödeskanalen
- Kontrollera produktens utseende och funktioner
- Utför vattentäthet, dammtäthet eller elektrisk prestandatester på förpackade produkter
Fördelar med lågtryckssprutgjutning
Överlägset komponentskydd
Kärnfunktionen hos lågtrycksformsprutning är användningen av extremt lågt formsprutningstryck, vilket säkerställer att ömtåliga komponenter som kretskort, sensorer och precisionskontakter inte förskjuts, deformeras eller skadas på grund av högt tryck vid förpackning.
Materialen som används vid lågtrycksgjutning kan bilda ett starkt skal efter härdning, vilket ger produkten utmärkt vattenbeständighet, dammbeständighet och kemisk korrosionsbeständighet, och förbättrar produktens tillförlitlighet och livslängd i tuffa miljöer avsevärt.
Hög processeffektivitet
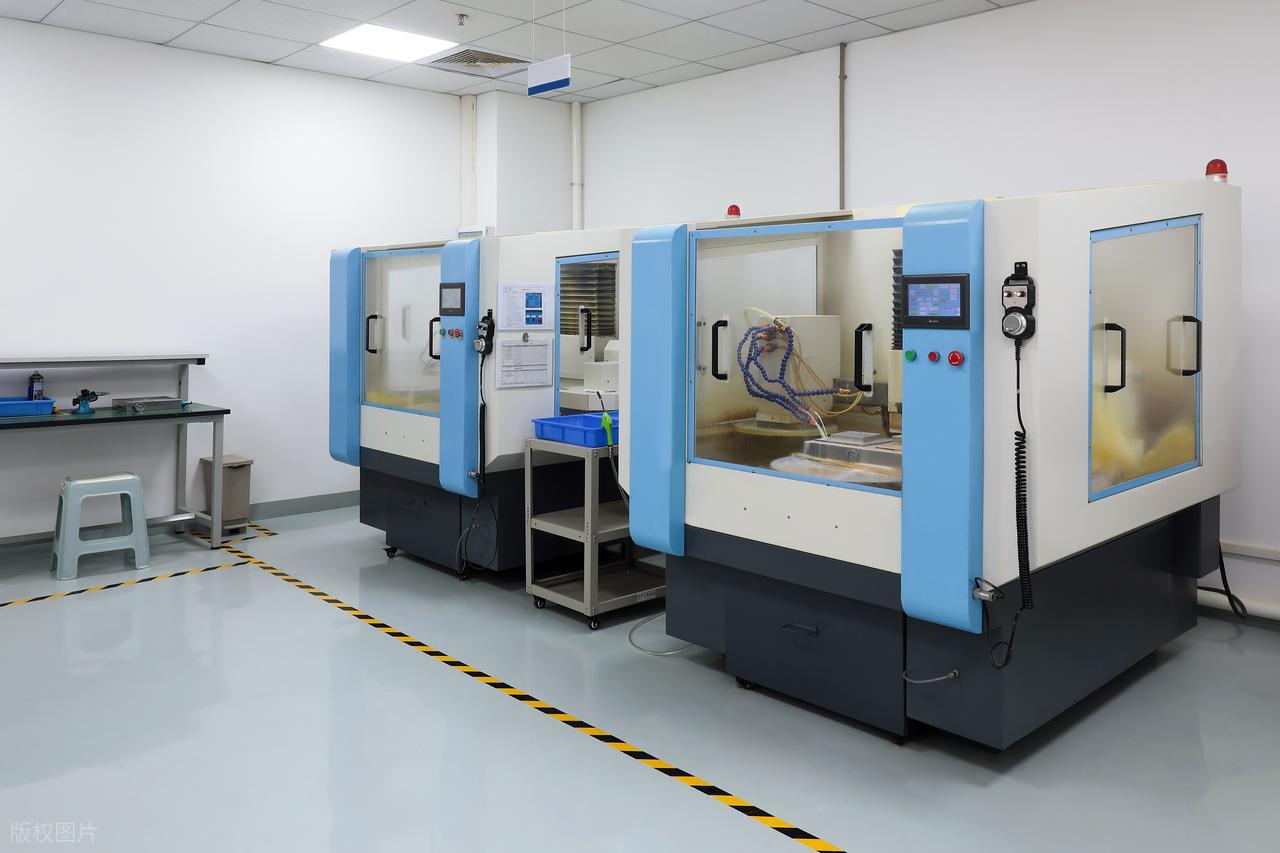
Lågtrycksformsprutningsprocessen är extremt snabb. Hela cykeln från formens stängning, formsprutning till kylning och urformning tar vanligtvis bara några dussin sekunder, vilket är mycket snabbare än traditionella gjutnings- eller skalmonteringsmetoder.
Den höga effektiviteten hos lågtrycksformsprutning är mycket lämplig för storskalig kontinuerlig produktion, vilket kan öka produktionskapaciteten avsevärt och uppfylla de strikta kraven för modern tillverkning på produktionseffektivitet, vilket hjälper företag att minska produktionskostnaderna per tidsenhet.
Hög strukturell integration
Lågtrycksformsprutning kan kombinera flera separata delar – som kretskort, kontakter och kablar – till ett enda solidt stycke i ett enda steg. Detta ersätter den traditionella, mer komplexa metoden att först tillverka ett hölje och sedan montera och försegla det.
Lågtrycksformsprutning minskar både produktionssteg och antalet delar som behövs. Det undviker också potentiella monteringsfel och förenklar leveranskedjan och lagerhanteringen.
Utmärkt inkapslingskvalitet
Det formade paketet har utmärkta tätnings- och isoleringsegenskaper, vilket effektivt kan förhindra intrång av fukt och skadliga gaser, vilket säkerställer långsiktig stabil drift av elektroniska komponenter.
Materialet i sig har hög och låg temperaturbeständighet, utmärkt elektrisk isoleringsprestanda och slagtålighet, vilket gör att slutprodukten enkelt klarar av komplexa arbetsförhållanden inom områden som bilar och industriell utrustning.
Enastående kostnadseffektivitet
Kostnaden per kilogram för den speciella gummiblandningen för lågtrycksformsprutning kan vara högre än för vanliga plaster. Med tanke på fördelarna som minskad monteringstid, lägre arbetskostnader, minskad defektfrekvens och minskad kassationsfrekvens som den förenklade processen medför, kan dock produktens totala tillverkningskostnad ofta kontrolleras effektivt.
Utmaningar med lågtryckssprutning
Stränga materialkrav
Smältlim för lågtrycksgjutning absorberar lätt fukt från luften. Denna absorberade fukt orsakar hydrolys under bearbetningen, vilket bryter ner materialets molekyler.
Detta leder till förändringar i viskositet och defekter som bubblor, silverstrimmor eller brännskador i slutprodukten. Ännu allvarligare är att det skadar delens tätningsförmåga, styrka och elektriska isolering.
Därför är strikta förvarings- och torkningsrutiner avgörande. Materialet måste torkas noggrant före användning och hållas torrt under produktionen för att förhindra återupptagning av fukt.
Utmanande Mögeldesign
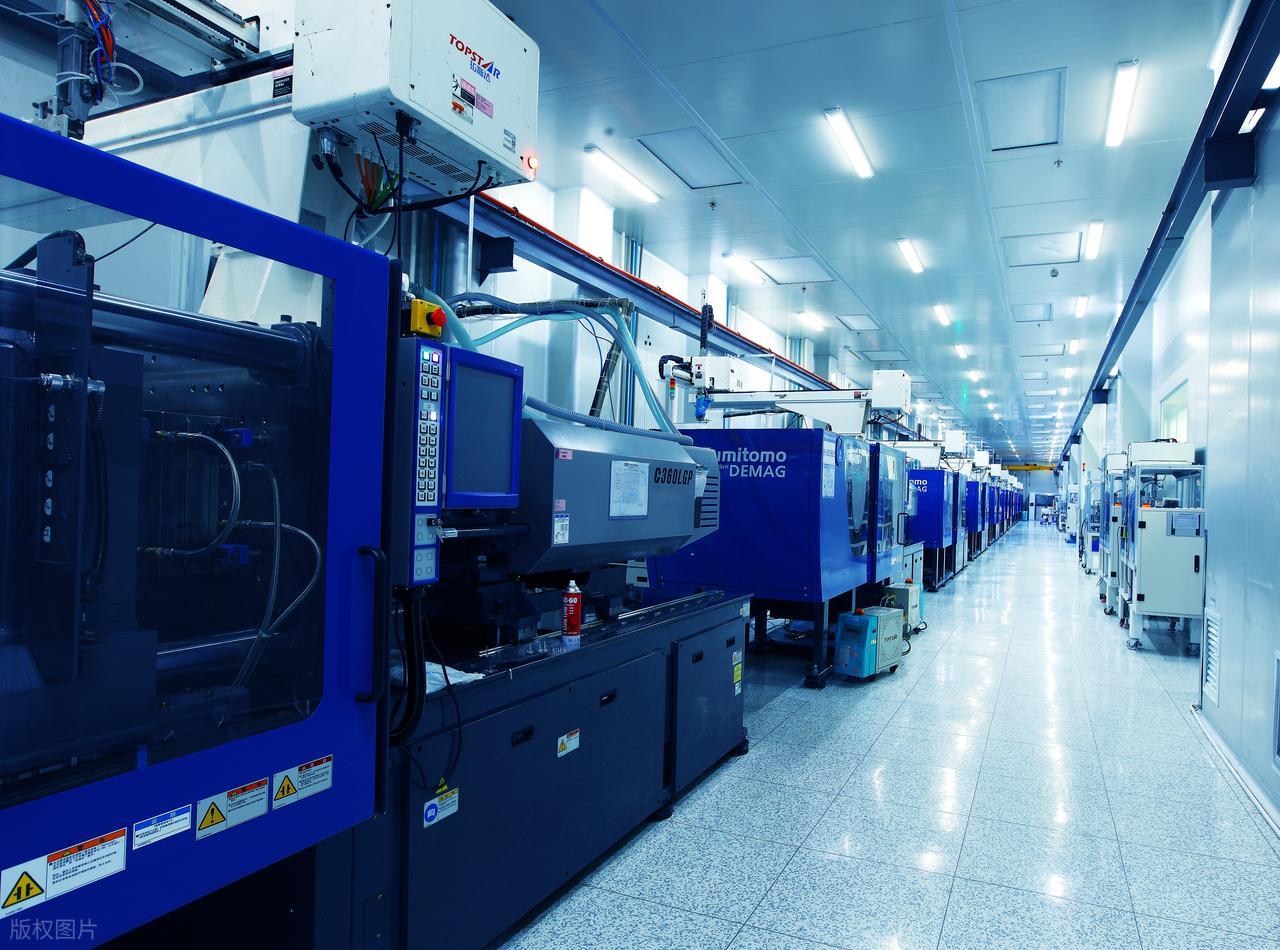
Smältviskositeten och fluiditeten vid lågtrycksformsprutning är låg, och formsprutningstrycket är också lågt.
- Precision Fit: Formen måste vara exakt bearbetad och tätt förseglad. Detta förhindrar att det flytande materialet läcker och skapar flamma på detaljen.
- Effektiv ventilation: Formen behöver ett väl utformat avgassystem. Annars kan instängd luft orsaka korta skott (ofyllda områden) eller bränt material.
- Optimerat flöde: Löparen och grinden måste styra smältan för att fylla hålrummet jämnt och lugnt. Detta undviker att skada ömtåliga interna komponenter.
Exakt skärpositionering
Under formsprutningsprocessen utövar smältflödet en viss kraft på insatsen. Om insatserna inte är exakt placerade eller ordentligt fixerade i formen kan de flyta, förskjutas eller deformeras under tryck, vilket resulterar i undermåliga slutprodukter. Detta kräver att formen utformas med exakta positioneringsmekanismer och tillförlitliga fixeringsanordningar, och att det säkerställs att insatserna placeras korrekt i varje produktionscykel.
Hög initial kostnad
Stabil lågtrycksformsprutning kräver en dedikerad installation, inklusive specialmaskiner, högprecisionsformar och extra torkutrustning, vilket leder till en högre initialkostnad än traditionella processer.
Dessutom är lämpliga material begränsade till specifika polyamider och TPU som erbjuder låg viskositet och snabb härdning. Dessa material är dyrare och mindre mångsidiga än konventionella plaster, vilket något begränsar teknikens tillämpningsområde.
Lågtryckssprutgjutning och högtryckssprutgjutning
| Artikel | Lågtryckssprutgjutning | Högtryckssprutgjutning |
| Insprutningstryck | Lågt tryck (ca 2–5 MPa) | Högt tryck (vanligtvis 50–150 MPa) |
| Huvudmaterial | Smältpolyamid (PA), EVA, polyolefin, TPU, etc. | Olika termoplaster som ABS, PC, PP, PE, PA, POM, etc. |
| Mögelstruktur | Enkel struktur; aluminium eller mjuka formar kan användas | Komplexa stålformar med lång livslängd |
| Mögel Kostnad | Låg kostnad och kort tillverkningscykel | Hög kostnad och lång tillverkningscykel |
| Tryckpåverkan på insatser | Skonsam mot insatser och interna komponenter | Högt tryck kan deformera eller belasta skären |
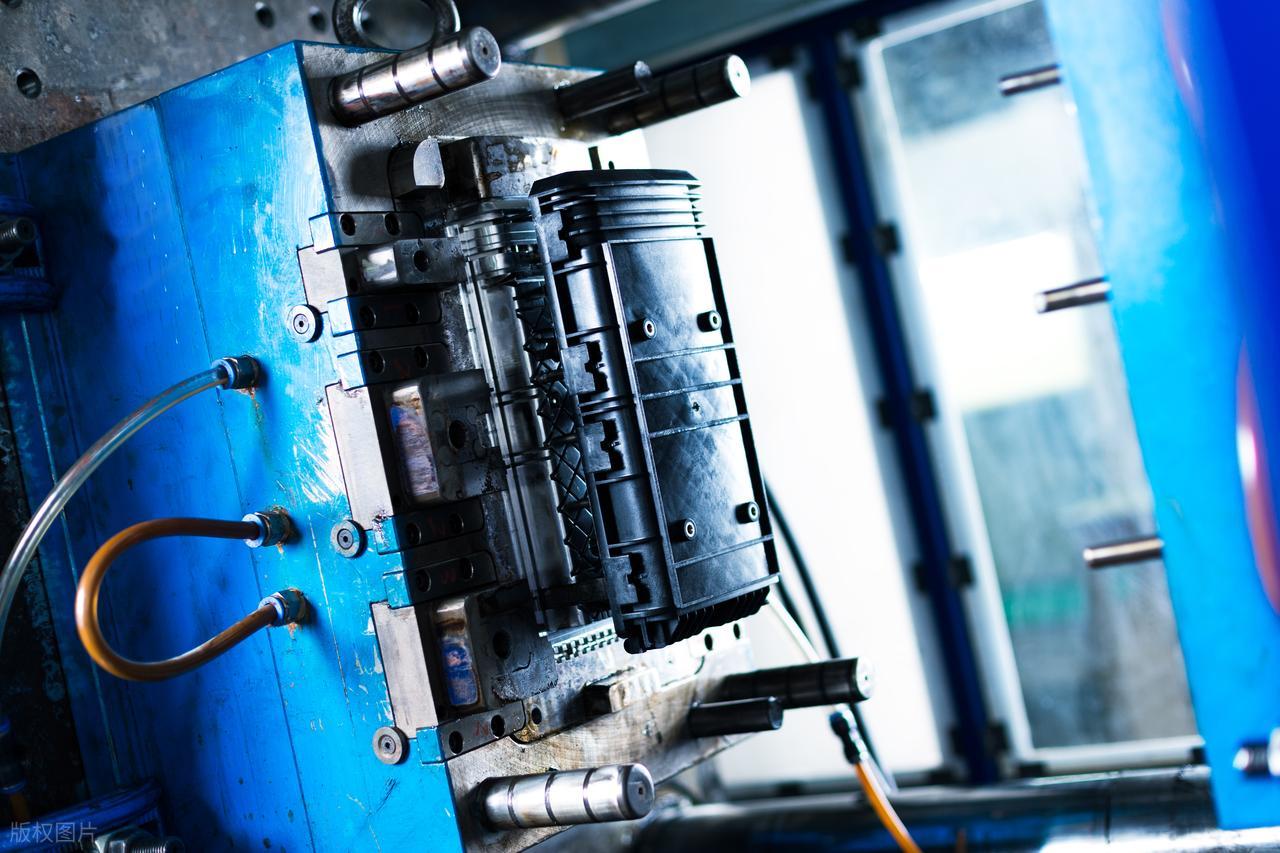
Tillämpningar av lågtryckssprutgjutning
Fordonselektronik
- Motorstyrenheter
- Hjulhastighetssensorer i ABS-system
- Airbagsensorer
Inom fordonsindustrin används lågtrycksformsprutning i stor utsträckning för att kapsla olika elektroniska styrenheter och sensorer. Dessa komponenter i en bil måste upprätthålla hög tillförlitlighet i extrema miljöer som vibrationer, oljefläckar, hög temperatur och fuktighet samt kemisk korrosion.
Lågtrycksformsprutningsteknik kan ge ett starkt och förseglat skyddande skal för bilkomponenter, vilket effektivt förhindrar intrång av fukt, saltspray och bensin, vilket säkerställer långsiktig stabil drift av fordonets viktigaste elektroniska system och avsevärt förbättrar körsäkerheten.
Hemelektronik
Konsumentelektronik är ett av de viktigaste tillämpningsområdena för lågtrycksformsprutning, särskilt för att skydda centrala precisionskomponenter.
De inre delarna i elektroniska produkter är ömtåliga och kräver en hög renlighetsnivå. Lågtrycksformsprutning gör att dessa komponenter kan förseglas säkert under mycket lågt tryck, vilket undviker skador under processen. Det skyddande lagret som bildas kan effektivt motstå svett, damm och små stötar under daglig användning.
Medicintekniska produkter
Medicinindustrin har extremt höga krav på utrustningens tillförlitlighet, tätningsprestanda och biokompatibilitet.
Inkapslingen som bildas genom denna process ger fullständig tätning. Den kan motstå upprepad rengöring med kemiska desinfektionsmedel och klara sterilisering vid hög temperatur och högt tryck. Detta hjälper till att förhindra att vätskor och bakterier tränger in i utrustningen.
Materialen som används måste genomgå strikta medicinska certifieringar för att säkerställa att de är säkra och giftfria för människokroppen.
- Kretskort och sensorer i endoskop
- Hörapparater
- Bärbara diagnostiska enheter
Industriella sensorer
Inom industriell automation behöver ett stort antal sensorer, närhetsbrytare, kodare och PLC-kontakter användas i fabriksmiljöer med hög dammhalt, luftfuktighet, korrosiva gaser eller starka mekaniska vibrationer.
Lågtrycksformsprutning kan ge ett omfattande skydd för dessa komponenter av industrikvalitet. Dess robusta förpackningskropp kan motstå fysiska stötar och vibrationer, och dess utmärkta tätningsprestanda förhindrar att damm och fukt skadar de interna precisionskretsarna.
Smarta hem enheter
- Smarta dörrlås
- Miljö sensorer
- Smarta vattenmätare/elmätare
I takt med att sakernas internet populariseras har fler och fler smarta enheter kommit in i hushåll och städer. Dessa enheter finns ofta i obevakade utomhusmiljöer eller i halvutomhusmiljöer.
Lågtrycksformsprutningsteknik används för att skydda dess centrala styrmodul och kommunikationsmodul och hanterar effektivt påverkan av naturligt åldrande, såsom temperaturskillnader under de fyra årstiderna, regn och ultravioletta strålar.
Denna integrerade förpackningsmetod förbättrar inte bara produktens miljötolerans utan gör också dess struktur mer kompakt och hållbar, vilket gör den mycket lämplig för storskalig distribution av Internet of Things-terminalenheter.
ÄDEL: Professionell leverantör av lågtryckssprutgjutningstjänster
På NOBLE specialiserar vi oss på lågtrycksformsprutning (LPM) – en beprövad process för att inkapsla och skydda ömtåliga elektroniska komponenter. Med avancerad utrustning, professionell ingenjörsexpertis och strikt kvalitetskontroll levererar vi pålitliga gjutlösningar som säkerställer både funktionellt skydd och estetisk excellens.
varför välja oss
- Över 10 års erfarenhet av precisionsgjutningstillverkning
- Anpassade lösningar för små eller medelstora serieproduktioner
- Snabba ledtider och flexibelt projektstöd
- Överensstämmelse med RoHS-, REACH- och ISO 9001-kvalitetsstandarder
Med vår expertis inom lågtryckssprutgjutning hjälper vi kunder att uppnå överlägset skydd, renare produktdesign och längre livslängd för elektroniska komponenter.
Vanliga frågor om Trycksprutgjutning
Vad är lågtryckssprutgjutning?
Lågtrycksformsprutning (LPM) är en process som använder lågtryckssmältande material för att inkapsla och skydda känsliga elektroniska komponenter. Det ger utmärkt tätning, isolering och mekaniskt skydd utan att skada känsliga delar.
Vilka material används vid lågtryckssprutgjutning?
Vanliga material inkluderar smältpolyamider (PA), EVA, polyolefiner och TPU. Dessa material har låga smältpunkter, god vidhäftning och utmärkt motståndskraft mot vatten, kemikalier och temperaturförändringar.
Vilka är fördelarna med lågtryckssprutgjutning?
LPM erbjuder många fördelar: skonsam bearbetning för känsliga komponenter, överlägsen tätning och vattentätning, förenklad produktdesign och minskad total tillverkningskostnad jämfört med gjutning eller högtrycksgjutning.
Vilka industrier använder lågtryckssprutgjutning?
Den används ofta inom fordonselektronik, konsumentelektronik, medicintekniska produkter, industriella sensorer och smarta hemprodukter, särskilt där hållbarhet och skydd är avgörande.
Hur skiljer sig lågtrycksformsprutning från högtrycksformsprutning?
LPM arbetar vid mycket lägre tryck (2–5 MPa) och temperatur, med fokus på skydd och tätning snarare än strukturell styrka. Högtrycksgjutning används för att producera styva plastdelar med exakta former i massproduktion.







