
Inom tillverkning representerar 5-axlig bearbetning höjdpunkten av precision och mångsidighet och revolutionerar hur komplexa delar tillverkas inom många branscher. Den övervinner begränsningarna hos traditionell bearbetning och gör det möjligt för verktyg att röra sig samtidigt längs fem axlar, vilket producerar komplexa geometrier, överlägsna ytfinisher och oöverträffad effektivitet.
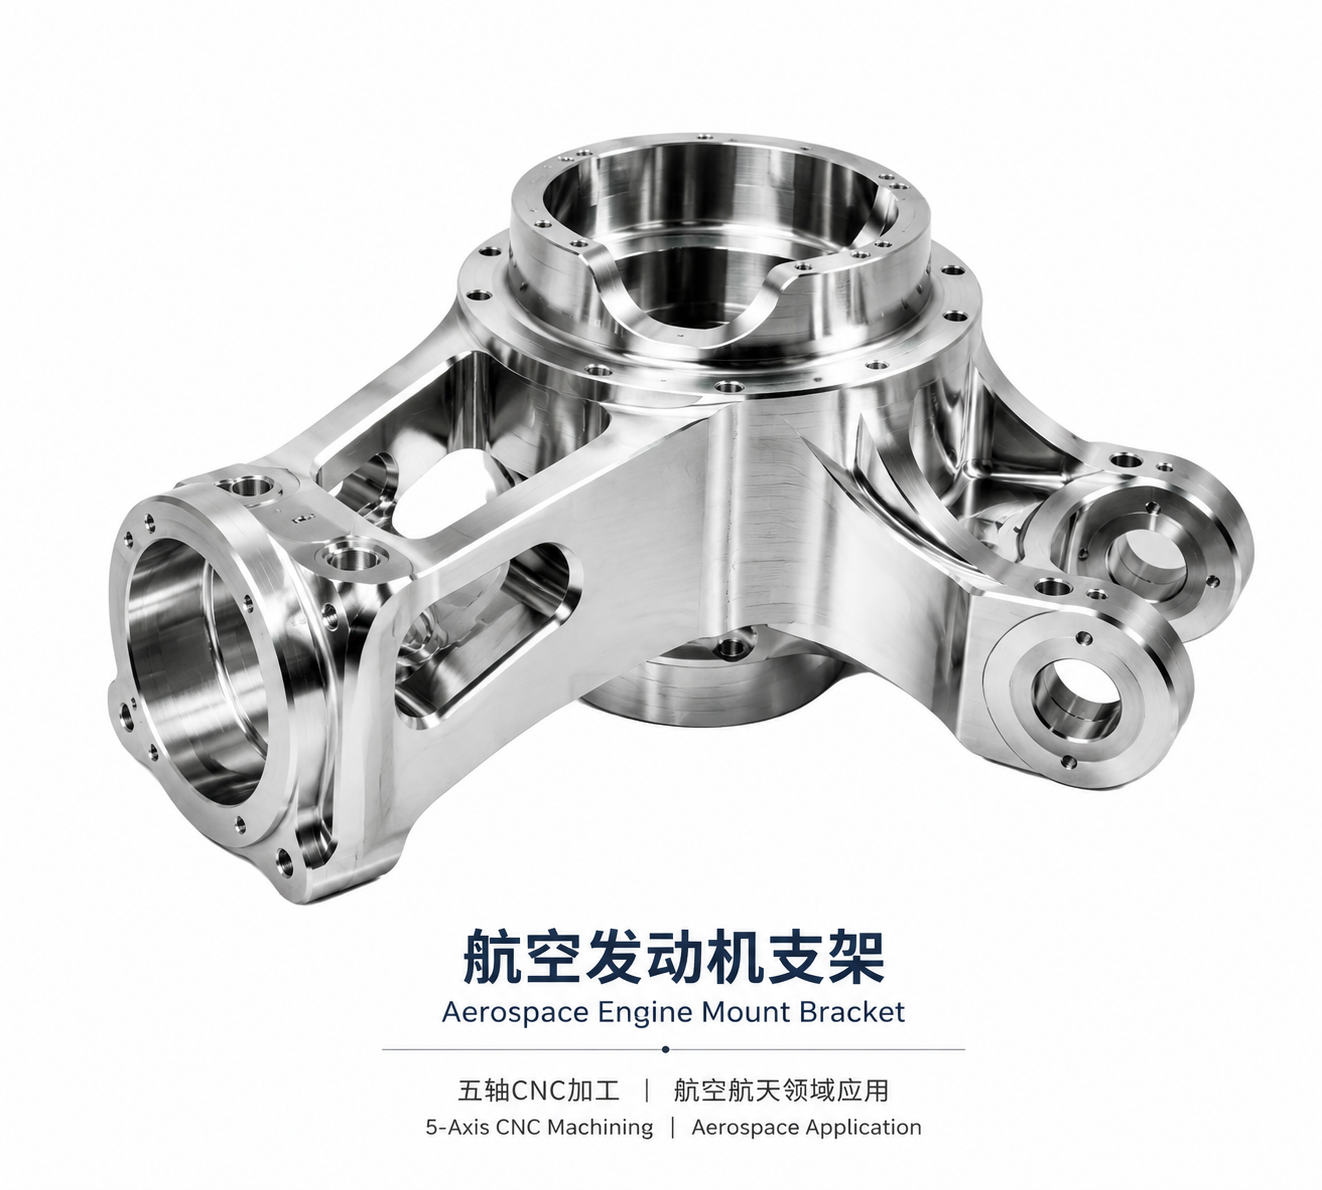
Vad är 5-axlig bearbetning?
Enligt ISO-standarder beskrivs rörelsen hos CNC-verktygsmaskiner med hjälp av ett högerhänt kartesiskt koordinatsystem. Koordinataxeln parallell med spindeln definieras som z-axeln, och rotationskoordinaterna kring x-axeln, y-axeln och z-axeln definieras som A-axeln, B-axeln respektive C-axeln. Rörelse längs varje koordinataxel kan uppnås av arbetsbordet eller verktyget, men rörelseriktningen beror på verktygets rörelseriktning i förhållande till arbetsstycket. Vanligtvis avser femaxlig länkning den linjära interpolationsrörelsen för fem koordinater (x, y, z, A, B och C).
Med andra ord avser femaxlig bearbetning bearbetning på tre rörelseaxlar (x, y och z) och två valfria rotationsaxlar. Jämfört med vanlig treaxlig bearbetning (x, y och z frihetsgrader) används femaxlig bearbetning för att bearbeta delar med komplexa geometrier, vilket kräver att bearbetningsverktyget kan positionera och röra sig i alla fem frihetsgrader.
Maskinverktyg som används för femaxlig bearbetning kallas vanligtvis femaxliga verktygsmaskiner eller femaxliga fleroperationsmaskiner. Femaxlig bearbetning används ofta inom flygindustrin för bearbetning av flygkroppsdelar, turbindelar, impeller och andra komponenter med friformade ytor. Femaxliga verktygsmaskiner kan bearbeta olika ytor på arbetsstycket utan att ändra dess position på maskinverktyget, vilket avsevärt kan förbättra bearbetningseffektiviteten hos prismatiska delar.
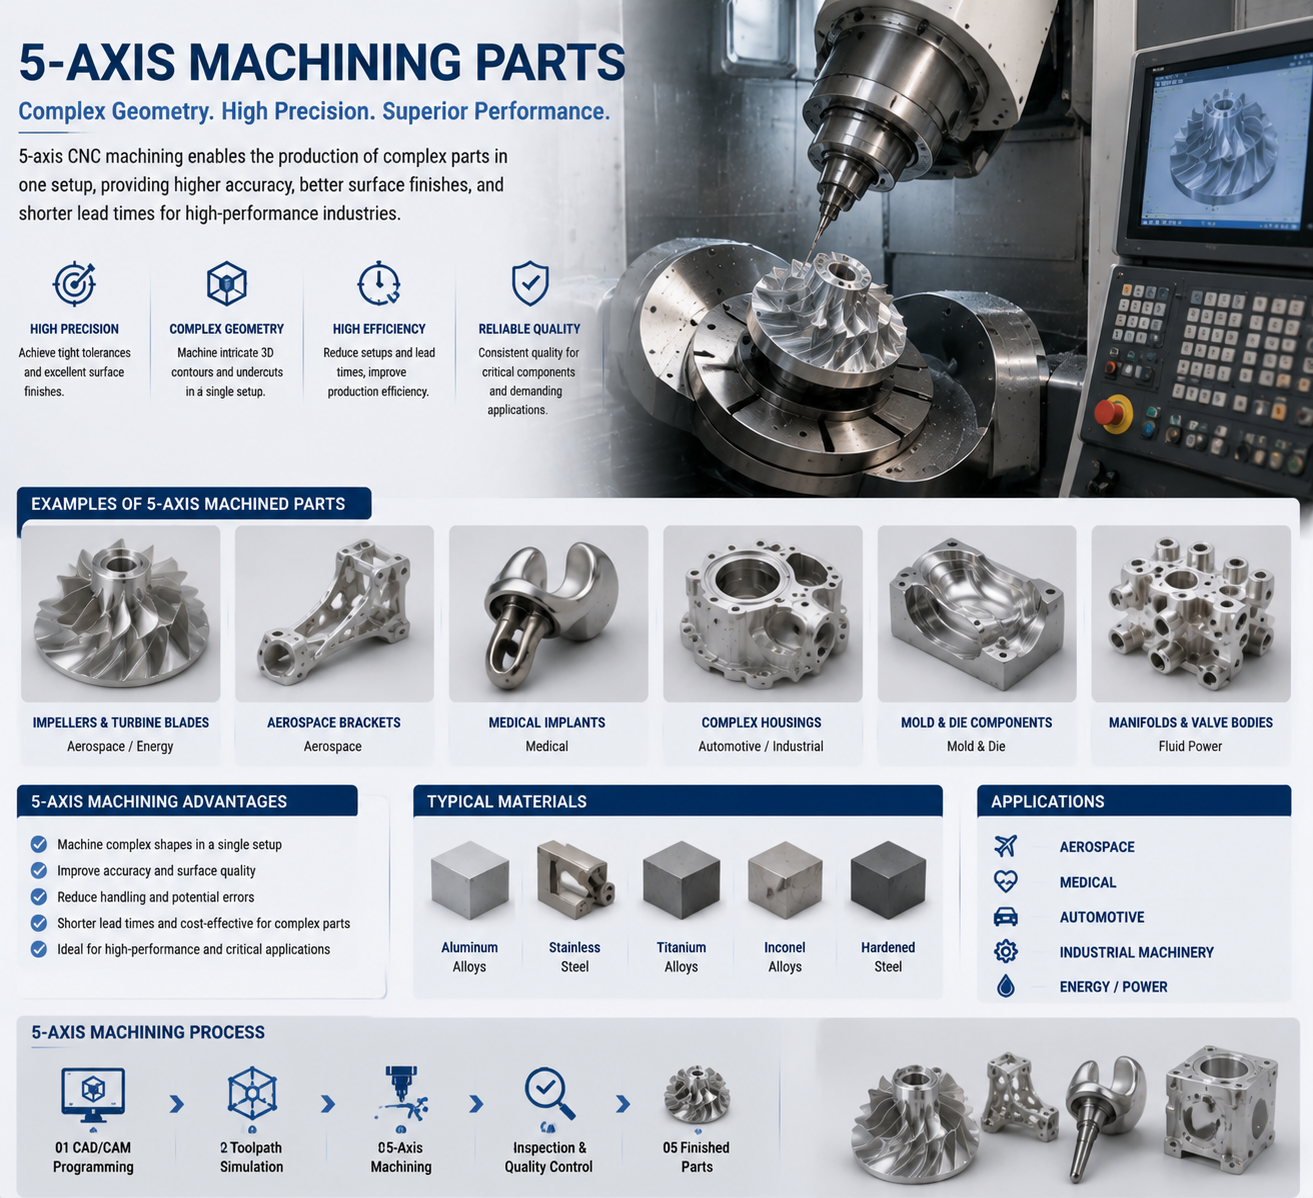
Fördelar of 5-axlig bearbetning
Exceptionell precision och noggrannhet :
Kärnan i femaxlig bearbetning ligger i dess exceptionella precision och noggrannhet, vilket möjliggör bearbetning av komplexa detaljer, konturer och toleranser som tidigare var ouppnåeliga. Industrier som flyg-, fordons- och medicintekniska produkter drar nytta av den exakta geometrin och de högkvalitativa ytfinisherna som uppnås genom femaxlig bearbetning, vilket säkerställer komponenternas överlägsna prestanda och tillförlitlighet.
Vitaliteten hos designinspiration:
5-axlig bearbetning erbjuder oöverträffad designfrihet och möjliggör produktion av delar med komplexa geometrier, avfasningar och böjda ytor som är svåra att replikera med traditionella tre- eller fyraxliga verktygsmaskiner. Konstruktörer kan släppa lös sin kreativitet utan gränser, tänja på gränserna för innovation och förverkliga banbrytande koncept med oöverträffad precision och detaljer.
-
Minska installationstiden och antalet gånger verktyg behöver bytas:
Fleraxliga bearbetningsmöjligheter hos femaxliga verktygsmaskiner minskar behovet av flera uppställningar och verktygsbyten, vilket förenklar produktionsprocessen och minimerar stilleståndstider. Tillverkare kan förbättra effektivitet och produktivitet, vilket resulterar i kortare leveranstider och optimerade arbetsflöden.
-
Utmärkt ytfinish:
Femaxlig bearbetning eliminerar behovet av besvärliga efterbehandlingssteg som polering eller slipning, vilket ger en överlägsen ytfinish. Den perfekta ytkvaliteten som uppnås genom femaxlig bearbetning förbättrar inte bara delarnas estetik och funktionalitet utan förbättrar även deras övergripande kvalitet.
-
Förenkling av komplex bearbetning:
Trots sina avancerade funktioner förenklar femaxlig bearbetning produktionen av komplexa delar genom att minska antalet steg som krävs för att tillverka invecklade geometrier. Tillverkare kan uppnå komplexa former och funktioner med en enda uppställning, vilket undviker fel från flera uppställningar och säkerställer enhetlighet i deldimensioner och kvalitet.
-
Kostnadseffektivitet och avfallsminskning:
Den höga effektiviteten hos 5-axlig bearbetning minskar materialspill, optimerar skärbanor och förlänger verktygens livslängd, vilket bidrar till att sänka produktionskostnaderna. Genom att minimera materialspill och maximera resursutnyttjandet kan tillverkare förbättra lönsamhet, hållbarhet och konkurrenskraft på en snabbt föränderlig marknad.
-
Multitasking-kapacitet:
5-axliga fleroperationsmaskiner har vanligtvis multitasking-funktioner, vilket gör att de kan utföra fräsning, svarvning och andra bearbetningsoperationer samtidigt i en enda uppställning. Denna multitasking-funktion förenklar produktionsprocesser, förkortar leveranscykler och förbättrar den totala driftseffektiviteten, vilket gör dem till en idealisk lösning för tillverkning av komplexa delar.
-
Prototypframtagning och snabb iteration:
Femaxlig bearbetningsteknik accelererar prototypframtagning och iterationscykler, vilket gör det möjligt för konstruktörer och ingenjörer att snabbt testa och förfina koncept innan full produktion. Detta förkortar utvecklingscyklerna, snabbar upp tiden till marknaden och förbättrar designvalideringen, vilket förbättrar kostnadseffektiviteten och konkurrenskraften i en snabbväxande marknadsmiljö.
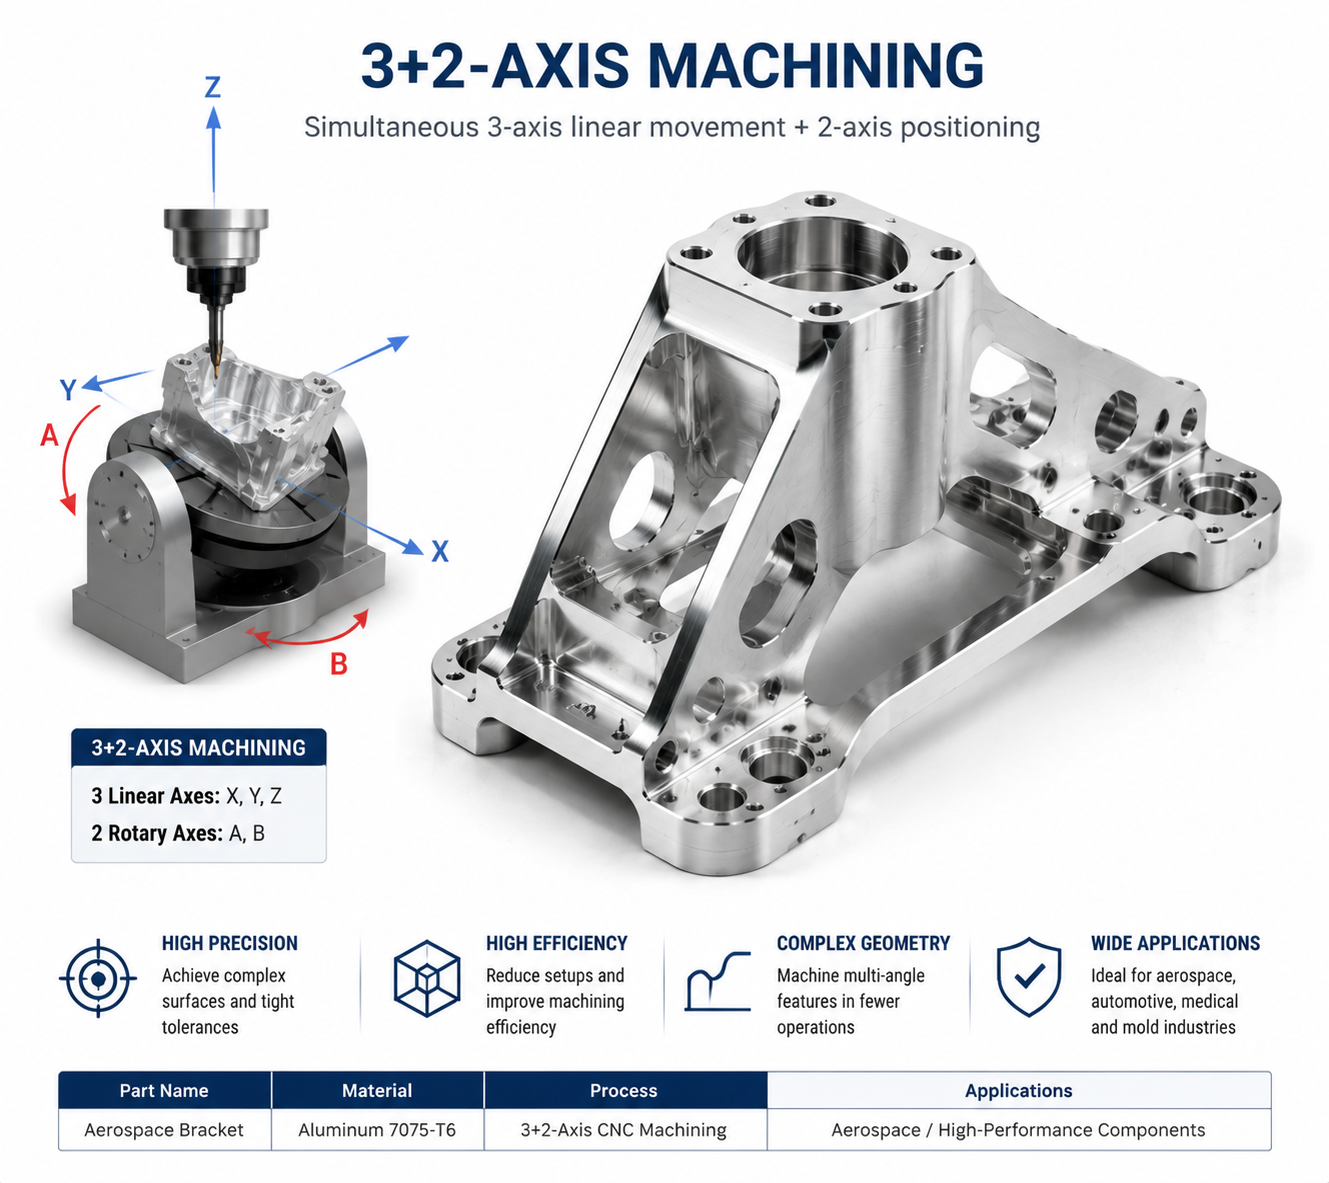
Skillnaden mellan en 5-axlig bearbetningscentral och "3+2-axlig" teknik
Inom modern tillverkning är femaxliga fleroperationsmaskiner och "3+2-axlig" teknik båda viktiga tekniker för att förbättra bearbetningseffektivitet och noggrannhet. Även om båda har femaxliga rörelseegenskaper, skiljer sig deras arbetsprinciper, tillämpningsscenarier och bearbetningsmöjligheter avsevärt.
Grundläggande konceptanalys
-
5-axligt bearbetningscenter
En femaxlig fleroperationsmaskin, även känd som en femaxlig länkad fleroperationsmaskin, är en högteknologisk högprecisionsbearbetningsmaskin. Den har tre translationsaxlar (X-, Y- och Z-axlar) och två roterande axlar (A-, B- eller C-axlar). Dessa fem axlar kan arbeta tillsammans, vilket gör bearbetningsprocessen mer flexibel och möjliggör högprecisionsbearbetning av komplexa krökta ytor. Kärnan i femaxlig länkstyrning är CNC-systemet (Computer Numerical Control), som programmerar och styr den koordinerade rörelsen hos de fem axlarna för att slutföra bearbetningen av komplexa krökta ytor och oregelbundna former.
-
"3+2-axlig"-teknik
"3+2-axlig"-teknik är en speciell bearbetningsmetod som implementeras på en femaxlig verktygsmaskin. Den använder tre linjära axlar (X, Y, Z) för samtidig bearbetning och två roterande axlar (A, C) för att fixera verktyget i ett lutande läge. Denna bearbetningsmetod har fått sitt namn eftersom den i huvudsak är baserad på treaxlig bearbetning, medan verktygets rörelseriktning i det fasta läget bestäms av de två roterande axlarna. Enkelt uttryckt, efter att verktygsmaskinen roterat en viss vinkel, utför den fortfarande bearbetning på ett normalt treaxligt sätt.
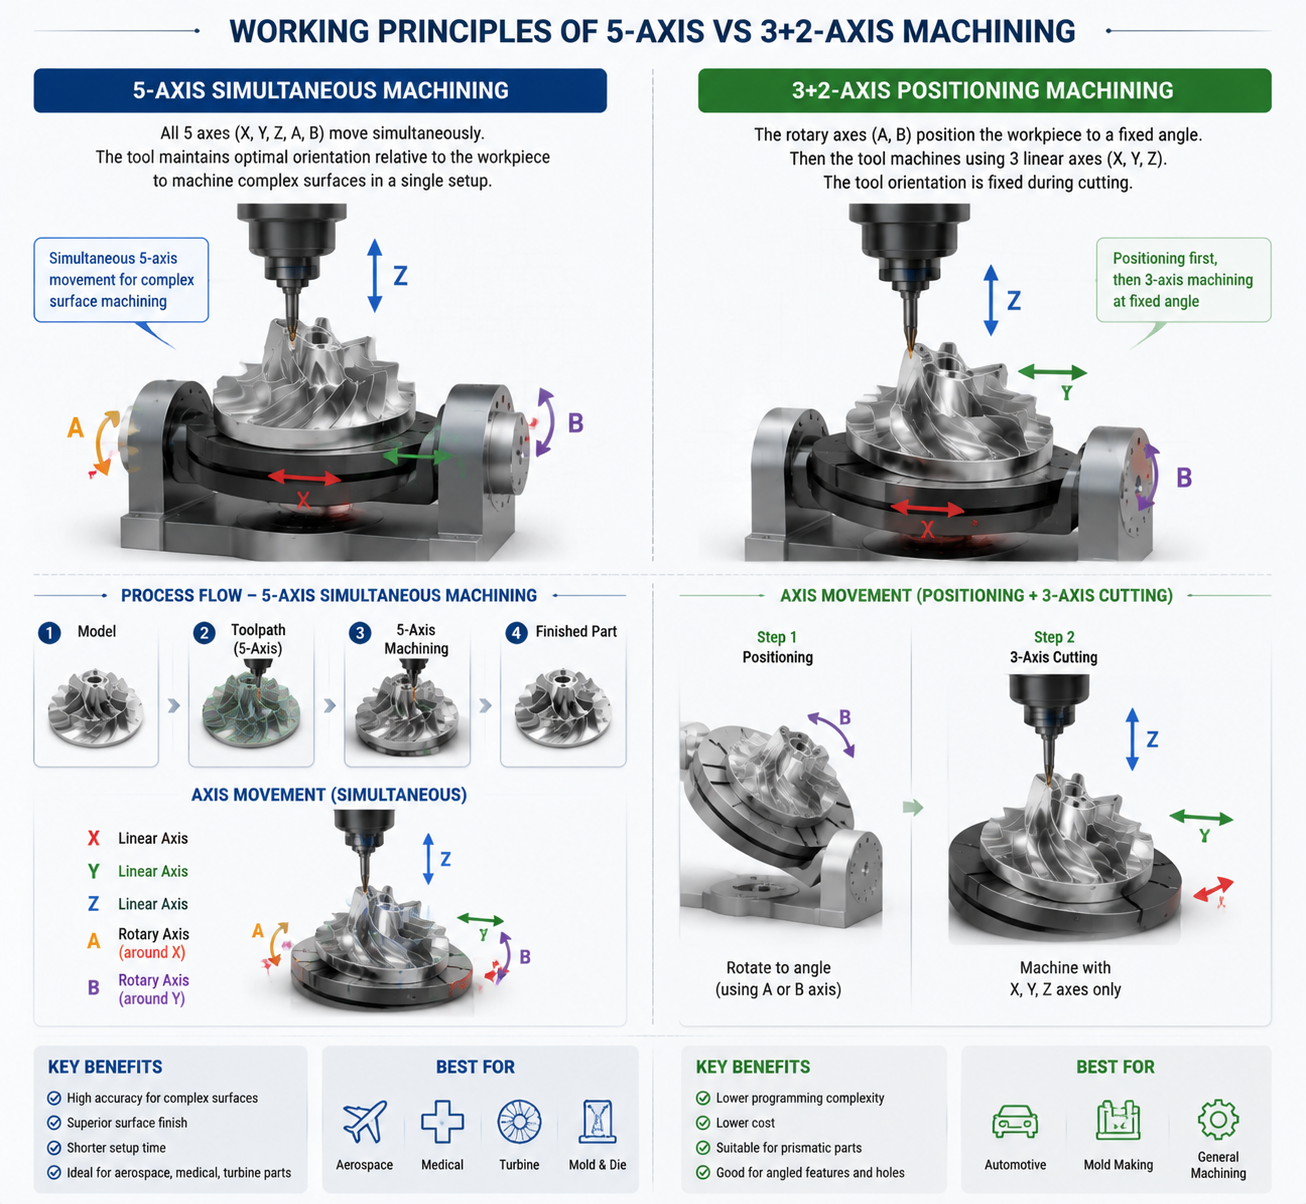
Jämförelse av arbetsprinciper
-
5-axlig länkbearbetning
Kärnan i femaxlig bearbetning ligger i den koordinerade rörelsen hos de fem axlarna. Under bearbetningen kan de fem axlarna rotera och röra sig oberoende och kontinuerligt, vilket möjliggör rundstrålande bearbetning av arbetsstycket. Denna flexibilitet gör det möjligt för femaxliga fleroperationsmaskiner att hantera komplexa geometrier som krökta ytor, avfasningar och spår. Dessutom kan femaxlig bearbetning optimera bearbetningsprocessen genom att justera verktygsorienteringen, vilket förbättrar verktygslivslängden och bearbetningskvaliteten.
-
"3+2-axlig" positioneringsbearbetning
Till skillnad från femaxlig simultanbearbetning använder "3+2-axlig" positioneringsbearbetning positioneringsfunktionen hos två roterande axlar för att positionera maskinspindeln och arbetsstycket i en fast rumsvinkel före bearbetning. Sedan, genom kopplingen av tre grundläggande linjära axlar, utförs treaxlig bearbetning på ett specifikt område av arbetsstycket. Denna bearbetningsmetod är enkel att programmera och kan använda olika treaxliga bearbetningsstrategier. Eftersom de två roterande axlarna är fasta under bearbetningen är "3+2-axlig" positioneringsbearbetning mer lämplig för planbearbetning eller delar med specifika vinkelkrav.
Skillnader i applikationsscenarier
Tillämpningsscenarier för 5-axlig länkbearbetning
Flyg- och rymdteknik: Tillverkning av komplexa komponenter för flygmotorer, såsom blad, vingar och flygkroppar.
Biltillverkning: Tillverkning av bildelar, såsom motorblock och transmissionshus.
Tillverkning av medicintekniska produkter: Bearbetning av precisionsmedicintekniska produkter och implantat.
Formtillverkning: Tillverkning av högprecisionsformar av plast, stansverktyg etc.
Produktion av konst- och dekorativa föremål: Att uppnå fin snideri i produktionen av exklusiva dekorativa föremål som skulpturer och smycken.
5-axlig bearbetning, med sin höga precision, höga effektivitet och höga flexibilitet, har blivit ett oumbärligt verktyg inom dessa områden.
Tillämpningsscenarier för positioneringsbearbetning med "3+2 axlar"
Komplex formbearbetning: Tack vare optimeringen av verktygsbanan kan positioneringsbearbetning med "3+2 axlar" minska verktygets rörelsesträcka och förbättra bearbetningsnoggrannheten.
Djup kavitetsbearbetning: Detta verktyg kan bilda en specifik vinkel med arbetsstyckets yta, vilket gör att spindelhuvudet kan komma närmare arbetsstycket och därigenom förbättra bearbetningseffektiviteten.
Specifik vinkelskärning: Lämplig för applikationer som kräver specifik vinkelskärning, såsom speciella vinkelhål och ytbearbetning inom flyg- och rymdteknik.
Även om tillämpningsområdet för positioneringsbearbetning med "3+2-axlar" är relativt begränsat, har den betydande fördelar vad gäller bearbetningseffektivitet och noggrannhet inom specifika områden.
Jämförelse av tekniska funktioner och fördelar
Egenskaper och fördelar med 5-axlig länkbearbetning
Hög precision: Femaxlig länkbearbetning kan mer exakt styra verktygets position och minska vibrationer och spänningskoncentration under bearbetningsprocessen.
Hög effektivitet: Den kan närma sig arbetsstycket från flera vinklar, vilket undviker störningsproblem och påskyndar bearbetningen.
Hög flexibilitet: Den kan hantera komplexa geometrier och är lämplig för bearbetning av komplexa delar i olika industrier.
Minskad kassationshastighet: Högre bearbetningsnoggrannhet innebär färre bearbetningsfel och en lägre kassationshastighet.
Minskade arbetskraftskostnader: Hög automatiseringsnivå minskar beroendet av skickliga operatörer.
Egenskaper och fördelar med positioneringsbearbetning med "3+2 axlar"
Programmeringen är enkel: Treaxliga bearbetningsstrategier kan användas, vilket gör programmeringen relativt enkel.
Optimering av verktygsbanor: Minska verktygets rörelsesträcka och antalet programkodrader för att förkorta bearbetningstiden.
Förbättra bearbetningseffektiviteten: Erbjud högre bearbetningseffektivitet i specifika applikationsscenarier, såsom planbearbetning eller djup kavitetsbearbetning.
Minska kostnader: Minska antalet fixturer och specialverktyg som används för att sänka bearbetningskostnaderna.
Slutsats
Sammanfattningsvis, även om både femaxliga fleroperationsmaskiner och "3+2-axlig"-teknik involverar rörelse av fem axlar, skiljer de sig avsevärt åt i sina arbetsprinciper, tillämpningsscenarier och tekniska egenskaper. Femaxlig simultanbearbetning, med sin höga precision, höga effektivitet och höga flexibilitet, har blivit ett oumbärligt verktyg inom modern tillverkning, lämpligt för bearbetning av komplexa delar inom olika industrier. "3+2-axlig" positioneringsbearbetning, å andra sidan, är mer lämplig för planbearbetning eller djuphålighetsbearbetning i specifika tillämpningsscenarier. Den specifika tekniken som väljs beror på de specifika bearbetningskraven och arbetsstyckets egenskaper.
Vanliga frågor om 5-axlig bearbetning
1. Vad är 5-axlig bearbetning?
5-axlig bearbetning är en avancerad CNC-tillverkningsprocess som gör att skärverktyg kan röra sig samtidigt längs fem olika axlar (X, Y, Z, A och B) . Detta gör det möjligt för tillverkare att bearbeta komplexa geometrier, böjda ytor och precisionskomponenter i en enda uppställning.
2. Hur fungerar 5-axlig CNC-bearbetning?
En 5-axlig CNC-maskin kombinerar:
- Tre linjära axlar:
- X-axel: Vänster och höger rörelse
- Y-axel: Rörelse framåt och bakåt
- Z-axel: Upp- och nedåtgående rörelse
- Två roterande axlar:
- A-axel: Rotation runt X-axeln
- B-axel: Rotation runt Y-axeln
De extra roterande rörelserna gör att skärverktyget kan närma sig arbetsstycket från flera vinklar, vilket minskar behovet av ompositionering och förbättrar noggrannheten.
3. Vilka är de främsta fördelarna med 5-axlig bearbetning?
De viktigaste fördelarna inkluderar:
- Bearbetning av komplexa former i en enda uppställning
- Högre dimensionell noggrannhet
- Bättre ytfinishkvalitet
- Reducerad inställningstid
- Lägre risk för positioneringsfel
- Förbättrad produktionseffektivitet
- Förmåga att tillverka lättviktskonstruktioner
4. Vilka typer av delar kräver 5-axlig bearbetning?
5-axlig bearbetning är idealisk för komponenter med komplexa geometrier, inklusive:
- Aerospace strukturella delar
- Turbinblad
- pumphjul
- Medicinska implantat
- Form- och formkomponenter
- Bilprestanda delar
- Robotkomponenter
5. Vilka industrier använder 5-axlig CNC-bearbetning?
Vanliga branscher inkluderar:
Aerospace
- Flygplansfästen
- Motorkomponenter
- Turbinblad
- Strukturella delar
Sjukvård
- Ortopediska implantat
- Kirurgiska instrument
- Proteskomponenter
Bil
- Motor delar
- Växellådskomponenter
- Prototypdelar
Energi
- Turbinkomponenter
- Högpresterande utrustning
Mögeltillverkning
- Komplexa formar
- Precisionskaviteter
- Formsprutningsverktyg
6. Vilka material kan bearbetas med 5-axlig CNC?
5-axliga maskiner kan bearbeta ett brett utbud av material, inklusive:
metaller:
- Aluminiumlegeringar
- Syrafast
- Titanlegeringar
- Magnesiumlegeringar
- Mässing
- Koppar
- Inconel
Plast:
- TITT
- POM
- Nylon
- ABS
- PC
Materialvalet beror på tillämpningskrav såsom hållfasthet, temperaturbeständighet och korrosionsbeständighet.
7. Vad är skillnaden mellan 5-axlig bearbetning och 3-axlig bearbetning?
| Leverans | 3-axlig bearbetning | 5-axlig bearbetning |
|---|---|---|
| Movement | X-, Y- och Z-axlar | X-, Y-, Z- + A-, B-rotation |
| Inställning | Flera inställningar krävs ofta | Vanligtvis en uppställning |
| Komplexitet | Lämplig för enkla delar | Idealisk för komplexa geometrier |
| Noggrannhet | bra | Högre precision |
| Ytbehandling | Standard | Förbättrad |
| Pris | Sänk | Högre |
8. Vad är skillnaden mellan 5-axlig bearbetning och 3+2-axlig bearbetning?
5-axlig simultanbearbetning:
- Alla fem axlarna rör sig samtidigt.
- Lämplig för komplexa friformsytor.
- Används för turbinblad, flyg- och rymdkomponenter och medicinska implantat.
3+2-axlig bearbetning:
- De roterande axlarna positionerar arbetsstycket först.
- Sedan utförs traditionell 3-axlig bearbetning.
- Lämplig för vinklade hål och flersidiga detaljer.
9. Vilka är vanliga konfigurationer för 5-axlig bearbetning?
De två huvudsakliga maskinstrukturerna är:
Tabell-tabell-konfiguration
- Rotationsaxlarna är placerade på maskinbordet.
- Lämplig för mindre arbetsstycken.
Huvudbordskonfiguration
- En roterande axel finns på spindelhuvudet och en på bordet.
- Lämplig för större och tyngre komponenter.
Huvud-huvud-konfiguration
- Båda rotationsaxlarna är på spindelhuvudet.
- Lämplig för stora flyg- och rymdkomponenter.
10. Vilka toleranser kan uppnås med 5-axlig bearbetning?
Högprecisions 5-axlig CNC-bearbetning kan vanligtvis uppnå:
±0.005 mm till ±0.02 mm
Faktisk noggrannhet beror på:
- Maskinkapacitet
- Materialstabilitet
- Delens geometri
- Verktygsval
- Kontrollutrustning
11. Varför är 5-axlig bearbetning dyrare?
5-axlig bearbetning kostar mer på grund av:
- Högre investeringar i utrustning
- Krav för avancerad CAM-programmering
- Skickliga operatörer
- Mer komplexa verktyg
- Högre underhållskrav
Det kan dock minska de totala kostnaderna genom att minimera uppställningstider och förbättra produktionseffektiviteten.
12. Vilken programvara används för 5-axlig CNC-programmering?
Vanlig CAM-programvara inkluderar:
- mastercam
- Siemens NX CAM
- CATIA CAM
- Autodesk Fusion 360
- PowerMill
- hyperMILL
Dessa system genererar optimerade verktygsbanor för komplexa fleraxliga rörelser.
13. Vilka skärverktyg används för 5-axlig bearbetning?
Vanliga verktyg inkluderar:
- Pinnfräsar av hårdmetall
- Kulspetsfräsar
- Högpresterande belagda verktyg
- Långräcksverktyg för djupa hålrum
Verktygsvalet beror på:
- Material Typ
- Ytkrav
- Skärförhållanden
- Dels komplexitet
14. Hur kontrolleras kvaliteten för 5-axliga bearbetade delar?
Kvalitetsinspektionsmetoder inkluderar:
- Koordinatmätmaskin (CMM)
- 3D-skanning
- Optisk mätning
- Ytbastighetstestning
- Första artikelinspektion (FAI)
Dessa säkerställer måttnoggrannhet och överensstämmelse med tekniska specifikationer.
15. Kan 5-axlig bearbetning användas för prototyper?
Ja. 5-axlig bearbetning används ofta för snabb prototyptillverkning eftersom den ger:
- Snabb produktion av komplexa konstruktioner
- Funktionell prototyptestning
- Hög noggrannhet nära slutlig produktionskvalitet
- Minskad utvecklingstid
16. Vilka är begränsningarna med 5-axlig bearbetning?
De viktigaste begränsningarna inkluderar:
- Högre tillverkningskostnad
- Mer komplex programmering
- Kräver erfarna tekniker
- Högre investeringar i utrustning
- Inte alltid nödvändigt för enkla delar
17. Varför välja 5-axlig CNC-bearbetning?
5-axlig CNC-bearbetning är den föredragna lösningen för högpresterande komponenter som kräver komplex geometri, snäva toleranser, utmärkta ytfinisher och minskad tillverkningstid . Det är särskilt värdefullt för flyg-, medicin-, fordons- och precisionstekniktillämpningar där traditionella bearbetningsmetoder inte kan uppfylla prestandakraven.







