
Vilket är det bästa sättet att bygga ett PCR-utrustningskapsling ? Det beror på hur många du behöver, hur exakta de måste vara, vilket material som ska användas och hur man håller saker och ting rena. Den globala marknaden förväntas växa med 8.5 % varje år fram till 2033, eftersom fler människor behöver diagnostiska tester. Laboratorier behöver pålitliga maskiner för sitt dagliga arbete. Att arbeta med OEM-tillverkare och bra designval är mycket viktigt. Att börja tidigt med kapslingsdesignen hjälper till att klara kvalificeringstester. Leverantörer som filtrerar luften väl och spårar batcher har större chans att få godkännande. PCR-processen kräver precision och strikt renlighet. Att känna till dessa punkter hjälper dig att välja den bästa PCR-maskinen. Den här guiden ger dig en tydlig plan för att välja rätt metod, från design till den slutliga kapslingen.
Krav för PCR-utrustningens kapsling
Materialval för termisk och kemisk resistens
Termoplaster kontra metaller för PCR-utrustningskapslingar
Rätt material avgör hur bra höljet fungerar. PCR-maskiner genererar värme under termiska cykler. PCR-utrustningens hölje måste klara detta utan att böjas eller skevas. Värmestabiliserade sorter behåller sin form även efter många värmecykler. Termiska stabilisatorer och slagmodifiering är de viktigaste teknikerna som används här. Dessa sorter motstår att bli spröda och ytskador. Tabellen nedan jämför vanliga alternativ.
| Material | Termiska och kemiska resistensegenskaper |
| ABS/PC-blandningar | Klarar mer värme och är tålig; fungerar bra med vanliga våtservetter för sjukvård |
| polykarbonat | Stark mot stötar; kan spricka med vissa alkoholer om den ingjutna spänningen är hög |
| PPSU | Klarar ångautoklav och kraftig rengöring |
| TITT | Bra för höga temperaturer och hållfasthetsbehov; motstår kemikalier mycket väl |
| Aluminium | Hjälper till att sprida värme; kan använda isolerande foder för att uppfylla temperaturgränserna vid beröring |
| Rostfritt stål | Bäst där hög hållbarhet och frekvent sterilisering behövs |
Varje material har en unik funktion. Metaller som aluminium hjälper till att sprida värme. Termoplaster som PEEK motstår kemikalier. PCR-processen kräver stabil materialprestanda.
Utvärdering av kemisk resistens mot laboratoriereagenser
Laboratorier använder starka rengöringsmedel och lösningsmedel. Materialet i höljet måste motstå dessa. ABS/PC-blandningar fungerar bra med vanliga våtservetter för sjukvård. Polykarbonat kräver noggrann gjutning för att undvika spänningssprickbildning. PPSU klarar ångautoklavcykler. PEEK motstår starka kemikalier mycket väl. Rätt material skyddar utrustningen. Det säkerställer en lång livslängd. Detta påverkar direkt känsligheten och noggrannheten hos diagnostiska resultat.
Viktiga designöverväganden för PCR-utrustningskapslingar
Termisk hantering och värmeavledningsstrategier
PCR-skåpet är utformat för att ge en kontrollerad, kontamineringsfri miljö för uppställning av polymeraskedjereaktion (PCR) och innehåller funktioner som hanterar både termisk stabilitet och kontroll av luftburna partiklar.
PCR-maskiner med hög genomströmning genererar mer värme under drift. Höljet måste hantera detta väl. Miljökontrollsystem inkluderar exakta sensorer. Dessa sensorer kontrollerar och justerar temperatur och fuktighet hela tiden. Detta förhindrar att prover går sönder. En snabb PCR-maskin genererar ännu mer värme under kortare cykler. Höljets design måste ta hänsyn till detta. God värmehantering håller PCR-teknikens prestanda stabil.
Minimera kontaminering med släta, icke-porösa ytor
Kontamineringskontroll är mycket viktigt för diagnostik. PCR-skåpet tar bort 99.99 % av partiklar så små som 0.3 mikron. HEPA-filtrering skapar en steril barriär mot luftburna föroreningar. UV-sterilisering vid 254 nm våglängd dödar bakterier effektivt. Negativa tryckgradienter hindrar uteluft från att komma in i arbetsområdet. Sömlösa invändiga ytor lämnar inga fläckar för kontaminering. De gör rengöringen enkel. Höljet måste stödja dessa funktioner. Detta är viktigt för molekylärdiagnostik och genetiska testtillämpningar. Även en bärbar PCR-maskin behöver dessa kontamineringskontroller. De skyddar DNA-prover från att brytas ner.
Regler för medicinsk utrustnings kapslingar
Överensstämmelse med ISO 13485
Tillverkare måste följa kvalitetsledningsstandarder. ISO 13485 omfattar kvalitetssystem för medicintekniska produkter. Efterlevnad säkerställer stabil produktkvalitet. Den stöder klinisk diagnostik och genomiktillämpningar. Certifiering visar ett engagemang för kvalitet. Laboratorier letar efter certifierade leverantörer. En certifierad partner ger diagnostiska laboratorier förtroende när de väljer utrustning.
IEC 61010-2-101 Säkerhetskrav
IEC 61010-2-101 täcker specifikt in vitro-diagnostisk utrustning. Detta inkluderar PCR-maskiner. Standarden täcker elsäkerhet, mekaniska risker och termisk säkerhet. Riskbedömning krävs för diagnostiska instrument. Biokompatibilitetstestning enligt ISO 10993 gäller för tätningar som vidrör prover. Steriliseringsvalidering säkerställer att kapslingsmaterial kan hantera vanliga metoder. Dessa krav skyddar operatörer. De säkerställer tillförlitlig testning i diagnostiska laboratorier. Testets genomströmning är beroende av stabil maskindrift. DNA-amplifiering kräver exakt termisk kontroll. Känslighet är viktig för varje körning.
Tillverkning av PCR-utrustningskapslingar Processer
Det finns fyra huvudsakliga sätt att tillverka kapslingar för termocyklingsmaskiner. Varje metod fungerar bäst för olika behov, som hur många delar du behöver, hur exakta de måste vara och hur rena de måste hållas. CNC-bearbetning, 3D-utskrift, formsprutning och plåttillverkning har alla sina egna styrkor. Tabellen nedan visar hur dessa processer matchar olika kapslingsanvändningar.
| Tillverkningsprocess | Viktiga delprocesser | Typiska tillämpningar i PCR-utrustningskapslingar |
| CNC-bearbetning | Högprecisionsskärning, snäva toleranser | Instrumentramar, monteringsplattor, precisionsfästen, värmeavledningskomponenter |
| Sheet Metal Fabrication | Laserskärning, CNC-bockning, svetsning, nitning | Kapslingspaneler, strukturella höljen, höljen för laboratorieutrustning |
| Formsprutning | Formdesign, högtrycksinsprutning av material | Högvolymskydd, höljen, interna komponenter |
| 3D Utskrifter | Lager-för-lager additiv avsättning | Prototyper, anpassade fästen, komplexa interna geometrier |
Prototypframställning och lågvolymsprocesser (CNC och 3D-utskrift)
CNC-bearbetning för snäva toleranser och komplexa geometrier
CNC-bearbetning skär bort material från solida block av aluminium, rostfritt stål eller tekniska plaster. Denna metod ger mycket exakta dimensioner. Instrumentramar och monteringsplattor behöver denna typ av precision. Delar som sprider värme gynnas också av de snäva toleranser som CNC kan uppnå. Processen kan hantera knepiga former som andra metoder finner svåra. Ytbehandlingar från CNC-bearbetning uppfyller renrumsbehov utan mycket extra arbete. För lågvolymskörningar erbjuder CNC snabb leveranstid utan verktygskostnader. Varje del kostar mer än gjutna, men att inte behöva betala för en gjutform i förskott gör det till ett bra val för kvantiteter under några hundra enheter. Materialspill är ett problem, men återvinning av spånorna hjälper lite.
3D-utskrift för snabb iteration och anpassade designer
3D-utskrift bygger delar lager för lager från digitala modeller. Tekniken är utmärkt för att skapa komplexa former som vanlig bearbetning inte kan göra. En typisk skrivbordsskrivare kostar mellan 379 och 3 440 dollar, så den är överkomlig för forskningsmiljöer. Lagerhöjder på 0.2 mm med avvikelser under 0.2 mm från CAD-modellen fungerar bra för de flesta prototyper. ABS-filament gör svarta, ogenomskinliga och starka delar som är bra för kapslingstestning. Designteam kan snabbt testa nya versioner och skriva ut uppdaterade delar över natten. Denna hastighet påskyndar utvecklingscykeln avsevärt. Anpassade fästen och interna hållare drar nytta av designfriheten. Tryckta delar har dock inte samma ytkvalitet som maskinbearbetade delar. Extra steg som slipning och försegling behövs för att göra ytorna renrumsklara. Tekniken är bäst för prototyper och mycket låga volymer, inte för produktionsserier.
Högvolymsproduktion med formsprutning
Konsekvent kvalitet och låg enhetskostnad i stor skala
Formsprutning tvingar in varm, smält plast i en stålform under högt tryck. Processen tillverkar identiska delar med fantastisk konsistens. När formen väl är färdigbyggd sjunker kostnaden per del avsevärt. Produktionsvolymer på tiotusentals exemplar gör detta till det mest kostnadseffektiva valet. Formgjutna delar har släta, icke-porösa ytor som motstår kontaminering. Detta är mycket viktigt för molekylärdiagnostisk utrustning. Formsprutningens repeterbarhet innebär att varje hölje uppfyller samma specifikationer. Kvalitetskontrollen blir enklare när måtten förblir nästan desamma. För etablerade PCR-maskiner med stabila konstruktioner ger formsprutning det bästa långsiktiga värdet.
Förhandsinvesteringar i verktyg och överväganden vid formkonstruktion
Den initiala verktygskostnaden för formsprutning är hög. Stålformar kostar tiotusentals dollar och tar veckor att tillverka. Formkonstruktionen måste ta hänsyn till dragvinklar, väggtjocklek och placering av inloppet. Dålig formkonstruktion leder till skevhet, sjunkmärken eller korta snitt. Materialval påverkar formkonstruktionen mycket. Värmestabiliserade kvaliteter för PCR-applikationer kan behöva högre formtemperaturer. Att besluta sig för att investera i verktyg kräver förtroende för produktdesignen. Designändringar efter att formen är tillverkad är dyra. De flesta tillverkare slutför noggrann prototypframställning innan de bestämmer sig för formsprutning. Utdelningen kommer från låga kostnader per del och hög genomströmning när produktionen väl startar.
Plåttillverkning för strukturella inkapslingar
Skärning, bockning och svetsning för robusta ramar
Plåttillverkning börjar med platta metallplåtar. Laserskärning skapar exakta konturer. CNC-bockning formar materialet till tredimensionella former. Svetsning sammanfogar sektioner för permanent montering. Denna process skapar starka ramar som tål mekanisk stress. Rostfritt stål och aluminium är vanliga val. Dessa material erbjuder stor hållbarhet och värmebeständighet. Plåtkapslingar hanterar de termiska kraven från PCR-tekniken väl. Processen passar medelstora volymer där formsprutningsverktyg inte är värt det. Tillverkningsledtiderna är kortare än formsprutningskonstruktion. Strukturell styrka gör denna metod idealisk för större instrument som behöver styvt stöd.
Integrering av hårdvara och elektromagnetisk avskärmning
Plåtkapslingar gör det enkelt att lägga till hårdvara. Nitar och fästelement fäster komponenter direkt på ramen. Själva metallen ger elektromagnetisk avskärmning, vilket skyddar känslig elektronik från störningar. Detta är värdefullt för diagnostiska instrument som behöver bibehålla signalkvaliteten. Extra avskärmningspackningar kan läggas till vid monteringspunkter. Ytbehandlingsalternativ inkluderar pulverlackering, sandblästring och borstning. Dessa behandlingar förbättrar korrosionsbeständigheten och uppfyller kraven i renrum. Kombinationen av strukturell styrka och avskärmning gör plåt till ett mångsidigt val för många tillämpningar. Bärbara PCR-maskindesigner använder ofta denna metod för hållbarhet under transport.
Valet mellan dessa processer beror på produktionsvolym, precisionsbehov och budgetgränser. Prototypframställning gynnar 3D-utskrift och CNC-bearbetning. Högvolymsproduktion kräver formsprutning. Strukturella behov pekar mot plåttillverkning. Många tillverkare kombinerar processer och använder CNC för precisionsdelar och plåt för huvudhöljet. Denna hybridmetod balanserar kostnad, kvalitet och prestanda. Att förstå varje process hjälper OEM-tillverkare att fatta välgrundade beslut för sina specifika utrustningsbehov.
Processjämförelse för PCR-utrustningskapslingar
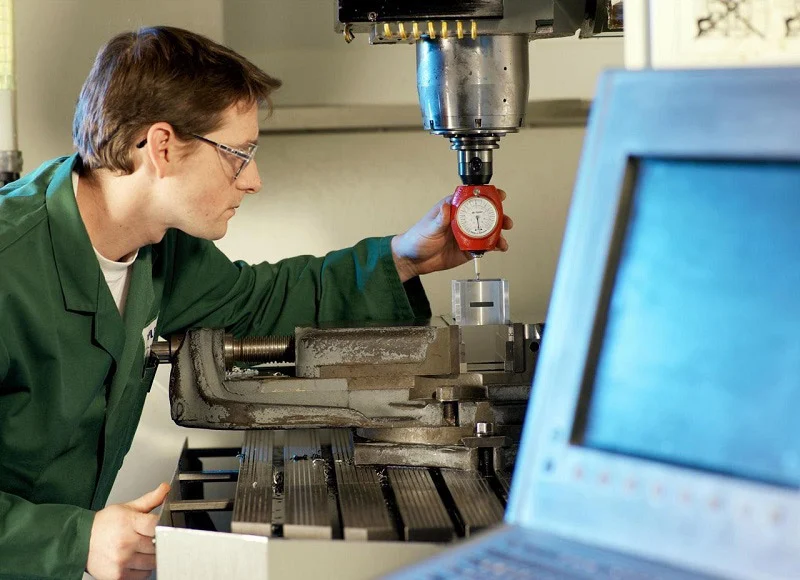
Kostnad, ledtid och skalbarhet
Initial investering kontra kostnad per del för varje process
Kostnaden för varje metod påverkar valet. Kostnaden för installation och kostnaden per del skiljer sig mycket åt för de fyra processerna.
| Behandla | Kostnad för installation/verktyg | Kostnad per enhet (låg volym) | Kostnad per enhet (hög volym) |
| 3D Utskrifter | Minimal (inga verktyg) | Moderate | Moderate |
| Formsprutning | Hög (specialform $10k+) | Mycket högt | Väldigt låg |
| CNC-bearbetning | Måttlig (program och spelschema) | Moderate | Måttlig till låg |
| Gjutning/Traditionell | Hög (formar eller formar) | Hög | Låg |
Plåttillverkning och CNC-bearbetning har medelhöga uppställningskostnader på grund av specialanpassade jiggar och operatörstid. 3D-utskrift kräver inga verktyg. Formsprutning kräver mest initialkostnad, där en specialanpassad form kostar över 10 000 dollar innan några delar tillverkas. Denna investering är bara vettig om du tillverkar många delar. Lågvolymer sprider formkostnaden över ett fåtal delar, så varje del har en hög verktygskostnad. Högvolymer sprider den över tusentals, så priset per del sjunker avsevärt.
Typiska ledtider för prototyper kontra produktionsserier
Prototypledtider är bäst för 3D-utskrift. En 3D-utskriven kapsling kan levereras inom några dagar efter den slutliga designen. CNC-bearbetning tar lite längre tid på grund av programmering. Båda undviker de veckor som behövs för formtillverkning. Produktionskörningar ändrar tidslinjen. Formsprutning kräver formdesign, stålskärning och provtagningar. Detta kan ta flera veckor innan full produktion. Plåttillverkning sker däremellan. Laserskärning och CNC-bockning tar tid att ställa in, men går sedan snabbt. OEM-tillverkare som planerar en lansering måste tänka på dessa tidslinjer. Ett snabbt PCR-maskinprojekt med ett snävt schema kan börja med 3D-utskrivna prototyper. Sedan byta till formsprutning när designen är stabil. Denna etappvisa metod balanserar hastighet med långsiktig kostnad.
Precision, toleranser och ytfinish
Uppnå snäva toleranser med CNC kontra formsprutning
CNC-bearbetning ger den strängaste kontrollen över storlek bland de fyra processerna. Skärverktyg avlägsnar material med repeterbar precision. Instrumentramar och monteringsplattor håller exakta positioner. Denna noggrannhet är viktig för PCR-maskiner som justerar optiska delar eller värmeelement. Formsprutning får också snäva toleranser när formen väl har provats. Den kopierar formhålan mycket bra. Variationen mellan delar förblir liten över långa produktionsserier. Formkrympning gör det svårare. Varje material krymper olika vid kylning. Formkonstruktörer måste ta hänsyn till detta. CNC-bearbetning undviker krympningsproblem. Skärning avlägsnar material från ett massivt block, så dimensionerna förblir sanna mot CAD-modellen. För kritisk uppriktning vinner CNC ofta. För delar i stora volymer med jämn form ger formsprutning liknande precision till lägre kostnad.
Krav för efterbehandling av 3D-utskrivna delar
3D-utskrivna delar behöver extra arbete innan de används i ett renrum. Skiktlinjerna lämnar små åsar på varje yta. Dessa åsar fångar smuts och är svåra att rengöra. Slipning jämnar ut ytan men tar tid. Försegling fyller hålen. Ångutjämning är ett annat alternativ för vissa material. Varje steg ökar arbetet och kostnaderna. Den slutliga ytan är nästan lika bra som maskinbearbetade eller gjutna delar, men inte exakt. För prototyper fungerar denna avvägning bra. För produktionskapslingar minskar de extra stegen kostnadsfördelen med 3D-utskrift. Designteam bör inkludera efterbehandling i sin budget och sitt schema. En utskriven del som behöver mycket efterbehandling kan kosta mer än en maskinbearbetad.
Materialkompatibilitet och regelefterlevnad
Vilka processer stöder bäst material av ISO 13485-kvalitet?
ISO 13485-certifiering kräver dokumenterad materialspårning. Varje batch av harts eller metall måste spåras från leverantör till färdig del. CNC-bearbetning och formsprutning hanterar detta väl. Materialleverantörer tillhandahåller analysintyg för varje parti. Plåttillverkning erbjuder liknande spårning för aluminium och rostfritt stål. 3D-utskrift har fler utmaningar. Hartsformler varierar mellan leverantörer och batcher. Dokumentationsstandarder varierar mycket inom den additiva tillverkningsindustrin. Vissa filament- och hartstillverkare erbjuder nu medicinska material med fullständig spårning. Men dessa alternativ är fortfarande begränsade jämfört med traditionella metoder. Labb- och diagnostikutrustningstillverkare bör kontrollera materialdokumentationen innan de väljer en process. PCR-utrustningens hölje måste uppfylla samma kvalitetsstandarder som instrumentet inuti det.
Certifiering av den slutliga bilagan för medicinskt bruk
Slutgiltig certifiering kräver mer än att bara välja rätt material. Hela höljet måste klara säkerhets- och prestandatester. IEC 61010-2-101 täcker elektriska, mekaniska och termiska säkerhetskrav för IVD-utrustning. Biokompatibilitetstestning enligt ISO 10993 gäller alla ytor som vidrör prover. Steriliseringsvalidering kontrollerar att höljet klarar vanliga rengöringsmetoder. Varje tillverkningsprocess påverkar certifieringen på olika sätt. Formsprutning gör enhetliga delar som testas förutsägbart. CNC-bearbetning erbjuder samma konsistens för metalldelar. 3D-utskrivna delar behöver extra validering. Skiktvidhäftning och ytporositet förändras mellan byggen. Detta gör certifiering svårare. Plåttillverkning ger starka, repeterbara resultat. Valet av process påverkar direkt hur smidigt certifieringen går. En partner med erfarenhet av tillverkning av medicintekniska produkter kan hjälpa till att vägleda detta. Deras expertis minskar risken för misslyckade tester och kostsamma omkonstruktioner.
Jämförelsen visar ingen enskild bästa metod. Varje process fyller ett annat behov. Prototypframställning fungerar bäst med 3D-utskrift och CNC-bearbetning. Högvolymsproduktion kräver formsprutning. Strukturella behov pekar mot plåt. Många tillverkare kombinerar processer för bästa resultat. CNC-bearbetade precisionsdelar passar inuti ett plåthölje. Formsprutade skydd skyddar monteringen. Denna hybridmetod gör PCR-maskiner mer exakta samtidigt som kostnaderna kontrolleras. Känsligheten hos diagnostiska resultat beror på stabil instrumentprestanda. Den prestandan börjar med rätt hölje. Genomströmningen i laboratorier beror på maskiner som fungerar tillförlitligt. Effektivitetsvinster kommer från att välja rätt tillverkningsväg. Varje beslut, från material till process, formar slutprodukten. OEM-tillverkare som förstår dessa avvägningar gör bättre val för sin PCR-utrustning.
Ramverk för beslutsfattande
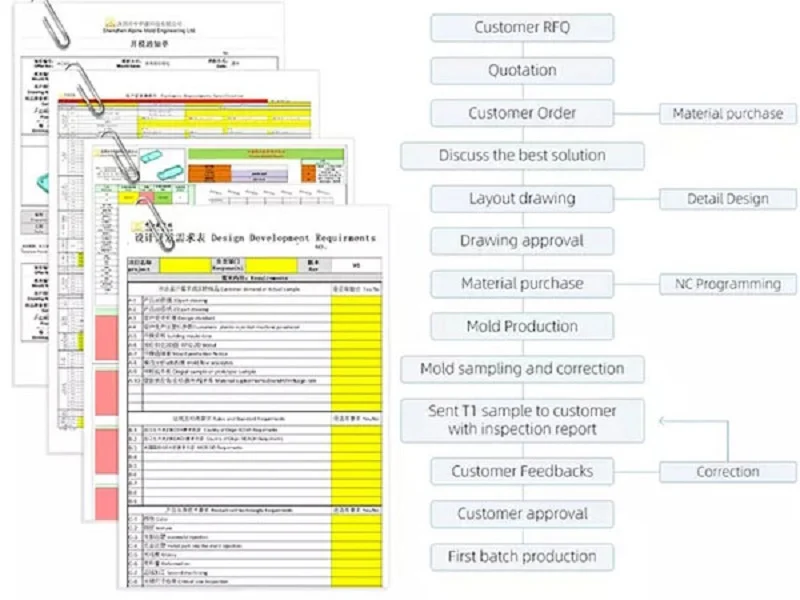
Att välja rätt tillverkningsväg för ett PCR-utrustningskapsling innebär att följa ett tydligt ramverk. Rätt utrustningsval beror på ditt specifika projekt. Dessa tre steg förvandlar tekniska krav till ett konkret beslut. De täcker volym, precision och budget. Varje steg begränsar alternativen. Resultatet är en tydlig väg framåt.
Steg 1: Definiera din produktionsvolym
Identifiera tröskelvärden för låg, medelhög och hög volym
Det första steget besvarar en enkel fråga. Hur många enheter behöver du? Låg volym täcker prototyper och små serier, för vilka 3D-utskrift och CNC-bearbetning passar in i detta intervall. De kräver inga stora initiala investeringar. Medelstor volym passar för plåttillverkning och avancerad CNC. Hög volym är där formsprutning blir det bästa valet. Formen kostar mycket i förskott. Men priset per del sjunker mycket lågt. Detta är viktigt för PCR-maskiner som används i högkapacitetslaboratorier. Genomströmningen för din produktionslinje måste matcha testbehovet. Ett PCR-system för ett centralt diagnostikalabb behöver hög volym. En forskningsprototyp behöver låg volym. Bara detta steg eliminerar många alternativ för alla PCR-projekt. Volymtröskeln är inte fast. Den ändras baserat på delens komplexitet. Nyckeln är att beräkna brytpunkten. Det är här verktygskostnaden betalas av den lägre kostnaden per del.
Steg 2: Utvärdera precisions- och komplexitetsbehov
Matcha geometri och toleranskrav till en process
Steg två tittar på själva delen. Vilken form behöver den? Hur exakt måste den vara? Precision är inte valfritt för PCR-utrustning. Noggrannheten i den termiska cykeln beror på delens passform. Känsligheten hos det diagnostiska testet är beroende av stabil uppriktning. CNC-bearbetning har de snävaste toleranserna. Det är det bästa PCR-maskinvalet för kritiska monteringspunkter. 3D-utskrift hanterar komplexa interna former. Kylkanaler och anpassade fästen är enkla att skriva ut. Men ytfinishen är grov. Efterbehandling ökar tid och kostnader. Formsprutning ger en slät, repeterbar yta. Den är idealisk för de bästa PCR-maskinhöljena i produktion. Plåt erbjuder styrka och elektromagnetisk avskärmning. Använd den här köpguiden för PCR-maskiner för att matcha geometrin med processen. En komplex form med snäva toleranser kan behöva CNC först, sedan gjutning. En enkel låda behöver plåt. Valprocessen för laboratorieutrustning måste väga dessa faktorer. Beslutet att välja den bästa PCR-maskinen börjar med höljet. En missmatchning här leder till förseningar och höga kostnader. Geometrin styr processvalet. Toleransnivån styr kostnaden. Snäva toleranser kan uppnås med CNC-bearbetning och precisionsgjutning, medan 3D-utskrift erbjuder lägre noggrannhet för komplexa geometrier. Detta steg kräver noggrann granskning av CAD-modellen.
Steg 3: Tänk på budget och tidslinje
Balansera verktygskostnader med pris per del och tid till marknaden
Steg tre balanserar pengar och tid. Budget handlar inte bara om delkostnaden. Det är den totala projektkostnaden. Verktyg är den största initiala utgiften. Formsprutning kostar tiotusentals dollar. CNC-bearbetning behöver fixturer men ingen formar med lång ledtid. 3D-utskrift har noll verktygskostnad. Priset per del berättar en annan historia. Hög volym gör formsprutning billigast. Låg volym gör 3D-utskrift eller CNC billigare. Tidslinjen påverkar också valet. Ett PCR-projekt med ett snabbt schema kan hoppa över formsprutning. Formen tar veckor att tillverka. CNC- och 3D-utskrift startar direkt. Denna hastighet får din produkt ut på marknaden snabbare. Diagnostikföretag har ofta snäva deadlines. Diagnostiska laboratorier behöver utrustningen nu. En hybridmetod fungerar bra. Använd CNC för den första satsen. Byt sedan till formsprutning för nästa. Detta balanserar hastighet och långsiktig kostnad. En partner kan hjälpa dig att beräkna dessa avvägningar. Deras team utvärderar hela processen åt dig. De tittar på formens kostnad, priset per del och ledtiden. De ger dig en tydlig rekommendation. Detta minskar risken för ett dåligt beslut.
Dessa tre steg skapar en repeterbar process för alla typer av kapslingsprojekt. Först, definiera volymen. För det andra, utvärdera precisionen. För det tredje, balansera budget och tidslinje. Resultatet är en tydlig tillverkningsprocess. Nästa avsnitt visar verkliga exempel på dessa val i praktiken.
Fallstudier inom tillverkning av PCR-utrustningskapslingar
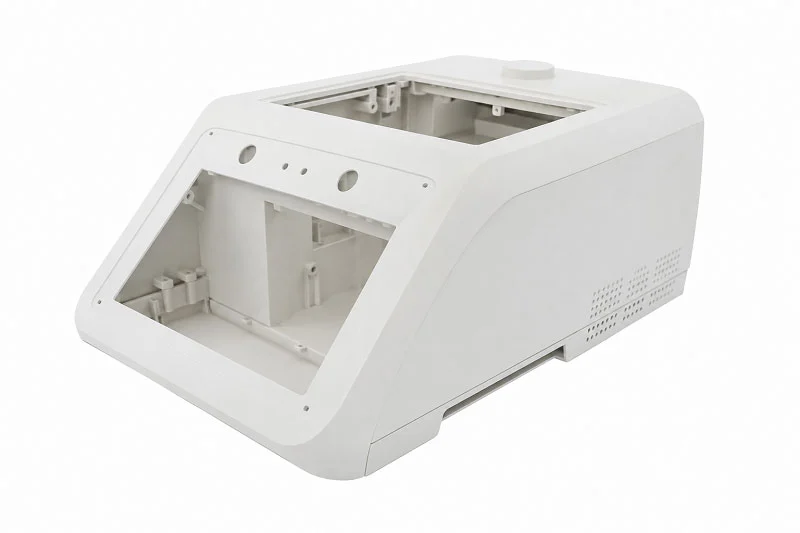
Lågvolymsforskningsprototyp med CNC-bearbetning
Iterativa designförändringar och snabba omställningar
Ett genomiklaboratorium på universitetet behövde en specialbyggd kapsling för en ny PCR-prototyp. Teamet planerade att bara bygga ett litet antal enheter för valideringsstudier. Formsprutning var inte meningsfullt i den volymen. Enbart formsprutningen skulle kosta mer än hela projektets budget.
CNC-bearbetning erbjöd rätt väg. Tillverkaren programmerade skärbanorna direkt från CAD-modellen. Ingen verktygsinvestering innebar att designen kunde ändras fritt. Den första versionen visade problem med spelrum runt värmeblocket. Teamet uppdaterade modellen och fick nya delar inom några dagar. Denna snabba leveranstid visade sig vara avgörande. Varje designändring förbättrade värmehanteringen och komponentåtkomst.
Det maskinbearbetade aluminiumhöljet gav också naturlig värmeavledning. Laboratoriet undvek att lägga till extra kylutrustning. Ytfinishen uppfyllde renrumskraven utan extra steg. Projektet gick från koncept till fungerande instrument på veckor, inte månader. För forskningsmiljöer med osäkra produktionsvolymer erbjuder CNC-bearbetning flexibilitet som andra processer inte kan matcha.
Kapslingar för PCR-maskiner som används inom diagnostik
Högvolymssprutning för jämn kvalitet
Ett diagnostikföretag förberedde sig för att lansera ett kommersiellt PCR-system för kliniska laboratorier. Marknadsefterfrågan förväntades bli tiotusentals enheter varje år. Produktionsvolymen krävde en tillverkningsprocess byggd för skalbarhet och repeterbarhet.
Formsprutning framstod som det självklara valet. Branschkällor listar "Diagnostic Device Housings" som en vanlig tillämpning, och nämner specifikt höljen för PCR-maskiner. Precisionsmikroformsprutning betjänar diagnostik- och genomikmarknaderna direkt. Processen producerar identiska delar i varje produktionsomgång. Denna konsekvens är viktig för regelefterlevnad och kvalitetssäkring.
Den initiala investeringen i formsprutning var betydande. Kostnaden per del sjönk dramatiskt när produktionen påbörjades. Varje hölje hade släta, icke-porösa ytor som motstår kontaminering. De gjutna delarna uppfyllde dokumentationskraven enligt ISO 13485 med fullständig materialspårbarhet. Företaget skalade upp produktionen med tillförsikt, i vetskap om att varje enhet matchade den validerade designen. För etablerade produkter med stabila designer ger formsprutning den lägsta totalkostnaden vid hög volym.
Komplex geometrisk inkapsling via 3D-utskrift
Att övervinna designbegränsningar inom traditionell tillverkning
Ett startupföretag som utvecklade en bärbar PCR-enhet stod inför en unik utmaning. Kapslingen krävde interna kylkanaler som följde böjda banor runt den optiska detektionsmodulen. Traditionell bearbetning kunde inte skapa dessa passager. Formsprutning skulle kräva komplexa sidoförskjutningar och flera slider, vilket skulle göra verktygskostnaderna oöverträffade.
3D-utskrift löste geometriproblemet. Designteamet byggde in konforma kylkanaler direkt i kapslingens väggar. Dessa kanaler följde de exakta konturerna av de interna komponenterna. Den utskrivna delen kombinerade flera separata maskinbearbetade delar till en enda komponent. Monteringstiden minskade avsevärt.
Prototypen presterade bra i de inledande testerna. Ytjämnheten krävde efterbehandling för att uppfylla renrumsstandarderna. Teamet tillämpade ångutjämning och förseglade de yttre ytorna. Den slutliga höljet uppfyllde känslighetskraven för fluorescensdetektering. Denna metod visade sig vara idealisk för produktion i låg volym där designkomplexiteten överväger kostnaden per del. Startupföretaget validerade sitt koncept och övergick senare till formsprutning när volymerna motiverade verktygsinvesteringen.
Dessa fallstudier visar de praktiska avvägningarna mellan tillverkningsprocesser. Volym styr beslutet. Komplexitet formar alternativen. Budget och tidslinje sätter gränserna. En tillverkningspartner har erfarenhet av alla fyra processer. Deras ingenjörsteam hjälper OEM-tillverkare att navigera dessa val med tillförsikt.
Samarbeta med NOBLE för ditt projekt med PCR-utrustningskapsling

NOBLE är en ledande tillverkare som arbetar med metall och plast för medicintekniska produkter. Företaget hjälper kunder att enkelt färdigställa prototyper och kompletta produktionsserier. Ingenjörsteam får expertråd i varje steg. NOBLE kombinerar teknisk skicklighet med snabb service. Detta teamarbete minskar risken och får ut produkterna snabbare på marknaden.
Fullständiga servicemöjligheter från design till montering
Expertis inom både metall- och plasttillverkning
NOBLE har djupgående kunskaper inom många tillverkningsområden. Vårt team arbetar med aluminium, rostfritt stål och starka plaster. Denna dubbla kompetens är viktig för kapslingsprojekt för PCR-utrustning. En partner kan skära precisionsfästen, forma plastskydd och bygga plåtramar. Företaget hanterar svåra former med självförtroende. Materialkunskapen täcker en rad termoplaster och metaller som är lämpliga för medicinska kapslingar. Detta breda kompetensspektrum innebär inga slöseri med överlämningar mellan leverantörer.
En enda källa för bearbetning, gjutning och ytbehandling
Nyckelfärdig produktion förenklar hela leveranskedjan. NOBLE hanterar inköp av delar, mekaniskt arbete, montering, testning och förpackning. Kunderna slipper jonglera med många leverantörer. NOBLE erbjuder:
- CNC-bearbetning för exakta instrumentramar och monteringsplattor
- formsprutning för stora serier av höljen med jämn kvalitet
- Plåttillverkning för starka kapslingar som blockerar elektromagnetiska störningar
- 3D tryckning för snabba prototyper och komplexa interna former
- ytbehandling som pulverlackering, sandblästring och borstning
Denna helhetslösning minskar ledtiderna och eliminerar kommunikationsluckor. Kvalitetskontrollen förblir stabil från råmaterial till färdig produkt.
Certifierad kvalitet för medicintekniska industrin
Certifiering av kvalitetsstyrningssystem
Certifiering visar ett verkligt engagemang för kvalitet. NOBLE har certifieringar för kvalitetsledningssystem, vilket säkerställer rigorös processkontroll. Dessa certifieringar kräver skriftliga system för spårning, riskkontroll, processkontroller och journalföring. Diagnostiska laboratorier och OEM-tillverkare känner sig trygga med vetskapen om att varje kapsling uppfyller fastställda standarder. Kvalitetssystemet stöder FDA- och andra myndighetsgodkännanden.
Rigorös kvalitetskontroll och spårbarhet
Varje materialbatch spåras från leverantör till färdig del. Varje harts- eller metallbatch levereras med ett analysintyg. Denna spårning är avgörande för PCR-maskiner som används i kliniska miljöer. Företaget använder strikta kvalitetssystem för att upptäcka enheter som inte uppfyller kraven. Processkontroller säkerställer repeterbara resultat i alla produktionsserier. Detta dokument gör det enklare att certifiera den slutliga medicintekniska produkten.
Så här kommer du igång med ditt projekt för PCR-utrustningskapsling
Granskningsprocess för design för tillverkning (DFM)
Processen börjar med en Design for Manufacturing-granskning. NOBLEs ingenjörer tittar på din CAD-modell för att hitta eventuella problem. De kontrollerar utkastvinklar, väggtjocklek, placering av porten och toleransgränser. Denna granskning upptäcker problem innan du spenderar på verktyg. Vårt team ger användbar feedback om materialval och processval. Kunderna får tydliga råd baserade på volym och budget. Detta tidiga samarbete förhindrar kostsamma reparationer senare.
Kontakta ingenjörsteamet för en projektkonsultation
Att starta ett projekt tar ett enkelt steg. Kontakta NOBLEs ingenjörsteam med dina designfiler och behov. Vårt team skickar tillbaka en detaljerad offert och tillverkningsplan. De väljer den bästa processen för din situation. Oavsett om du behöver en prototyp eller massproduktion, levererar NOBLE. Kombinationen av certifieringar, fullservicekompetens och tekniska kunskaper gör dem till en betrodd partner för tillverkning av PCR-utrustningskapslingar. Labb- och diagnostikföretag runt om i världen förlitar sig på detta team för pålitliga, kompatibla kapslingar.
Att välja rätt tillverkningsprocess för ett PCR-utrustningskapsling beror på volym, precision, material, kontamineringskontroll och myndighetsbehov. Ingen enskild metod passar alla projekt. Börja med att granska de material som laboratorierna hanterar. Definiera vad som behöver skyddas: provet, användaren eller båda. Kartlägg arbetsflödet och rumslayouten. Bekräfta underhålls- och certifieringsbehov tidigt. Jämför offerter först efter att applikationen är tydlig. Denna strukturerade metod minskar risken. En erfaren tillverkningspartner bidrar med expertis inom alla processer. En Design for Manufacturing-granskning upptäcker problem innan verktygsbyggandet börjar. Vårt team vägleder dig mot det bästa PCR-maskinkapslingsprojektet för dina behov. Kontakta en tillverkningspartner idag för att diskutera ditt PCR-utrustningskapslingsprojekt och få expertvägledning om att välja rätt process.
FAQ
Vilken är den bästa tillverkningsprocessen för ett kapsling för PCR-utrustning?
Ingen enskild process passar varje projekt. Produktionsvolymen styr beslutet. Små serier passar CNC-bearbetning eller 3D-utskrift. Högvolymproduktion kräver formsprutning. Plåttillverkning fungerar bra för bärramar. Varje metod erbjuder distinkta fördelar för specifika behov.
Hur väljer jag mellan CNC-bearbetning och formsprutning?
CNC-bearbetning fungerar bäst för låga volymer under några hundra enheter. Det kräver ingen verktygsinvestering. Formsprutning kräver dyra formar men ger mycket låga kostnader per detalj i stor skala. Tänk på din totala projektbudget och tidslinje innan du väljer.
Vilka material fungerar bäst för kapslingar till PCR-utrustning?
ABS/PC-blandningar klarar värme och är motståndskraftiga mot vanliga rengöringsmedel. Polykarbonat erbjuder slagtålighet men kräver noggrann gjutning. PEEK motstår starka kemikalier. Aluminium sprider värme effektivt. Rostfritt stål ger hållbarhet för frekvent sterilisering. Materialvalet beror på dina specifika termiska och kemiska krav.
Hur säkerställer jag att mitt PCR-utrustningshölje uppfyller ISO 13485-standarderna?
Arbeta med en certifierad tillverkare. ISO 13485 kräver dokumenterad materialspårning från leverantör till färdig del. Din partner måste tillhandahålla analysintyg för varje materialbatch. Välj en leverantör med etablerade kvalitetsledningssystem och spårbarhetsrutiner.
Vad är den typiska ledtiden för en prototypkapsling?
3D-utskrift levererar delar inom några dagar efter slutgiltigt designgodkännande. CNC-bearbetning tar något längre tid på grund av programmering och installation. Båda metoderna undviker de veckor som behövs för formsprutningskonstruktion. Prototyptiderna beror på delarnas komplexitet och krav på ytfinish.
Kan jag kombinera olika tillverkningsprocesser?
Ja. Många tillverkare använder hybridmetoder. CNC-frästa precisionsdelar passar inuti plåthöljen. Formsprutade skydd skyddar monteringen. Denna strategi balanserar kostnad, kvalitet och prestanda. En skicklig tillverkningspartner kan rekommendera den bästa kombinationen för ditt projekt.
Hur påverkar kontamineringskontroll PCR-utrustningens kapslingsdesign?
PCR-utrustning kräver släta, icke-porösa ytor. Dessa ytor motstår kontaminering och är lätta att rengöra. Sömlösa invändiga designer lämnar inga fläckar där partiklar kan samlas. HEPA-filtrering och UV-steriliseringsfunktioner kräver korrekt integrerad kapsling. Designval påverkar direkt diagnostisk noggrannhet i kliniska laboratorier.
Vilka certifieringar ska jag leta efter hos en tillverkningspartner?
Leta efter tillverkare med certifieringar för kvalitetsledningssystem och överensstämmelse med tillämpliga säkerhetsstandarder som IEC 61010-2-101. Dessa standarder omfattar kvalitetsledning och säkerhet för medicintekniska produkter. En certifierad partner säkerställer att myndighetsgodkännanden för din slutprodukt löper smidigt.







