
Föreställ dig ett stort datacenter som arbetar med miljontals förfrågningar varje sekund. Inuti varje switch arbetar ett litet optiskt modulhölje tyst. Detta omsorgsfullt tillverkade hölje skyddar ömtåliga delar, avlägsnar värme och stoppar elektromagnetiska störningar.
Utan korrekt hölje går optiska sändtagare-moduler söndag. Överhettning dödar lasrar. EMI skadar signaler. Mekanisk stress bryter anslutningar. Dessa fel skadar fiberoptiska kommunikationssystem.
Rätt hölje möjliggör högpresterande anslutning. Ingenjörer väljer mellan metaller, keramik och legeringar. De väljer tillverkningsmetoder som pressgjutning eller maskinbearbetning. De matchar höljen till formfaktorer från SFP till QSFP-DD.
I slutet kommer du att veta hur du jämför bostadsalternativ med avseende på prestanda, tillförlitlighet och kostnad.
Varför Optiska modulhöljen Materia
Skydda prestanda och tillförlitlighet
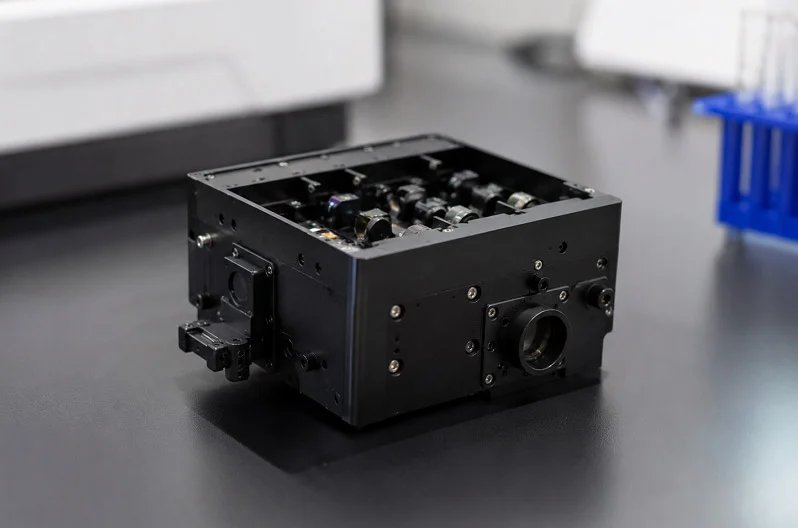
Tänk på den optiska modulens hölje som den första försvarslinjen. Det skyddar känsliga optiska delar från fysisk skada. Damm, fukt och mekanisk stress kan skada ömtåliga lasrar och fotodetektorer. Utan ett starkt hölje går dessa delar snabbt sönder. Höljet hjälper också till att hantera värme. Lasrar och digitala signalprocessorer (DSP:er) producerar mycket värme. I trånga datacenter byggs den värmen upp snabbt. Om höljet inte kan leda bort värme sjunker prestandan. Modulen kan till och med stängas av. En bra höljesdesign håller temperaturen stabil. Den använder material som aluminium för att dra bort värme från heta punkter. Detta påverkar direkt tillförlitligheten. Kylare delar håller längre. De arbetar också mer konsekvent. Så höljet är inte bara en låda. Det är en viktig del av den termiska vägen.
Möjliggör höghastighetsdataöverföring
Höghastighetsdataöverföring kräver mer än snabb elektronik. Den behöver rena signaler. Elektromagnetisk störning (EMI) är ett stort problem. Utan korrekt skärmning skadar EMI data. Det orsakar överhörning mellan närliggande moduler. Det förstör signalkvaliteten. Den optiska modulens hölje fungerar som en Faradays bur. Det håller elektromagnetisk strålning inuti modulen. Det blockerar också yttre störningar från att nå delarna. Detta är avgörande för höghastighetsoptiska moduler. Vid hastigheter på 400G och 800G orsakar även liten störning fel. Höljet måste vara ledande. Zink- och aluminiumlegeringar fungerar bra för detta. De skapar en kontinuerlig skärm runt elektroniken. Designen behöver också exakt passform med burkontakter. Alla mellanrum i höljet låter EMI slippa ut. Så tillverkningstoleranser är viktiga. Ett välgjort hölje håller signalerna rena och snabba. Det möjliggör de datahastigheter som moderna nätverk behöver.
Kärnfunktioner hos optiska modulers höljen
Mekaniskt gränssnitt och justering
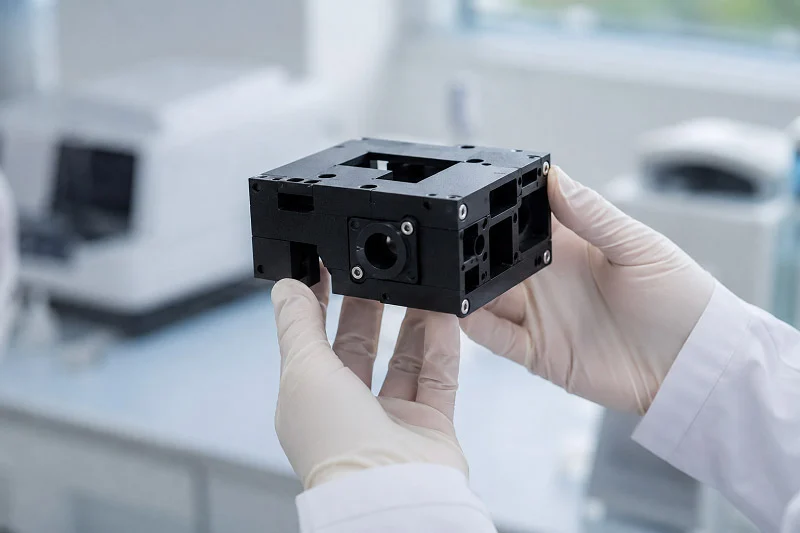
Den optiska modulens hölje måste passa perfekt med burkontakten på värdkortet. Tänk dig det som en nyckel som skjuts in i ett lås. Höljets yttermått följer strikta standarder, så att det passar korrekt varje gång. När du trycker in en modul i en switchport styr höljet den elektriska kontakten på plats. Ett feljusterat hölje orsakar böjda stift eller dålig elektrisk kontakt. Det leder till intermittenta fel som är svåra att diagnostisera.
Kylflänsar är också beroende av exakt uppriktning. Höljets ovansida trycker mot en kylfläns eller termisk kudde. Om höljet har ens en liten skevhet minskar mellanrummet värmeöverföringen. Modulen blir varmare än vad som är avsett. Detta förkortar komponenternas livslängd och kan utlösa termiska avstängningar. Tillverkare har snäva toleranser på anslutningsytorna. De kontrollerar också låsmekanismens position. Spärren måste haka i ordentligt men lossna smidigt. För löst och vibrationer kopplar bort modulen. För hårt och tekniker har svårt att hantera underhåll.
EMI-avskärmning och signalintegritet
Elektromagnetiska störningar utgör ett konstant hot mot höghastighetssignaler. Höljet fungerar som en Faradays bur som innehåller strålning från modulens elektronik. Det blockerar också externa störningar från att nå känsliga komponenter. Ledande material som zink- eller aluminiumlegeringar skapar denna skärm. Hela höljet måste upprätthålla elektrisk kontinuitet. Varje söm, skruvhål och ventil blir en potentiell läckagepunkt.
Konstruktörer är noga med dessa mellanrum. De placerar skruvarna ordentligt för att hålla skärmen kontinuerlig. De lägger till fjäderfingrar eller ledande packningar vid kontaktöppningen. Dessa funktioner upprätthåller kontakten mellan höljet och buren. Utan dem slipper EMI ut och skadar angränsande moduler. Överhörning mellan angränsande portar ökar bitfelsfrekvensen. Vid hastigheter på 400G orsakar även små läckor omsändningar som saktar ner nätverket.
Höljet måste balansera flera jobb samtidigt. Det ger mekanisk styrka för upprepade pluggcykler. Det skapar en solid termisk väg för värmeavledning. Och det innehåller elektromagnetisk energi. Dessa funktioner konkurrerar ibland. En tjockare vägg förbättrar avskärmningen men ökar vikten. Fler ventilationshål hjälper luftflödet men skapar EMI-läckor. Bra design hittar rätt balans. Den balansen stöder direkt termisk hantering samtidigt som signalerna hålls rena. Ingenjörer utvärderar varje avvägning noggrant under designfasen.
Material för höljen till optiska moduler
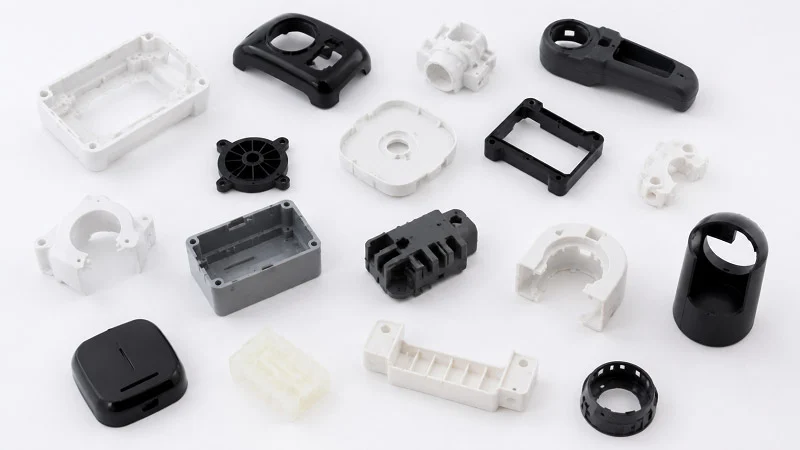
Att välja rätt material för ett hölje för en optisk modul innebär att balansera värme, vikt, kostnad och skärmning. Varje metall har sina egna styrkor. Valet påverkar hur bra modulen fungerar och hur mycket den kostar att tillverka. Ingenjörer väljer inte ett material av bara en anledning. De tittar på allt tillsammans.
Metaller: Aluminium-, zink- och kopparlegeringar
Aluminium är det vanligaste valet för höljen till optiska moduler. Det är lätt, vilket är viktigt i trånga datacenter där varje gram räknas. Det transporterar bort värme från lasrar och DSP:er mycket bra. Aluminium kostar också mindre än andra högpresterande metaller. För de flesta användningsområden ger det en bra balans mellan prestanda och pris. Du hittar aluminium i många modultyper, från SFP till QSFP-DD.
Zink har olika fördelar. När det smälts flyter zink mycket lätt. Det gör att tillverkare kan gjuta komplexa former med tunna väggar och fina detaljer. Zinkhöljen är starka och hårda, så de håller igenom många pluggcykler utan att slitas ut. De kostar också ofta mindre än aluminium. Men zink har ett problem: det rostar lätt. Ytbehandlingar som plätering eller beläggning behövs för att skydda höljet över tid. Även med det extra steget är zink fortfarande ett vanligt val för moduler som behöver detaljerade former.
Kopparlegeringar ger bäst värmeprestanda av de tre. Värme rör sig genom koppar snabbare än genom aluminium eller zink. För högeffektsmoduler som blir mycket varma är koppar till stor hjälp. Nackdelen är att koppar kostar mer. Det är också svårare att gjuta med fina detaljer, så tillverkare har större problem med komplexa former. Man ser vanligtvis koppar i specialmoduler där värme är det största problemet.
| Material | Nyckelstyrkor | Avvägningar |
| Aluminium | Lätt, utmärkt värmeöverföring | Svårare att pressgjuta med fina detaljer |
| zink | Bra EMI-skärmning, flyter lätt för komplexa former, stark, låg kostnad | Rostar lätt, behöver ytbehandling |
| Koppar | Bästa värmeöverföring | Dyr, svår att gjuta med fina detaljer |
Keramik och tekniska plaster
Metaller är vanligast, men keramik och plast har viktiga användningsområden. Keramik kan hantera mycket höga och låga temperaturer utan att falla isär. De blockerar också elektricitet, vilket metaller inte kan. Dessa egenskaper gör keramik bra för speciella tillämpningar där både värme- och elektrisk isolering behövs. Nackdelen är kostnad och ömtålighet. Keramiska höljen kostar mer att tillverka och kan spricka under belastning. Så de används främst i speciella eller högtillförlitliga situationer.
Tekniska plaster som LCP (flytande kristallpolymer) och PPS (polyfenylensulfid) är lätta och billiga. De klarar medelhög värme tillräckligt bra för moduler med lägre hastighet. De låter också tillverkare skapa komplexa gjutna former i stora mängder. Formsprutning med plast kostar mindre än pressgjutning av metall, särskilt för stora partier. Men plast kan inte matcha metaller för värmeöverföring eller EMI-skärmning. För 10G- eller 25G-moduler fungerar den avvägningen ofta. För 400G och snabbare fungerar plast vanligtvis inte.
Det slutgiltiga materialvalet beror på kundens behov. Värmebudgeten sätter minimum: hur mycket värme måste höljet transportera? Viktgränser spelar roll för bärbar eller utrymmesbegränsad utrustning. Kostnadsmål formar varje beslut. Miljöförhållanden lägger till ytterligare ett lager. Kommer modulen att utsättas för fuktighet, vibrationer eller temperaturförändringar? Varje faktor påverkar valet i en annan riktning. Ingenjörer tänker på allt detta tillsammans innan de väljer ett material. Att få detta rätt tidigt sparar tid och pengar senare i produktionen.
Tillverkningsprocesser för optiska modulhöljen
Att tillverka ett hölje innebär att välja rätt process för volym och material. Varje metod har sina egna styrkor. Valet påverkar kostnad, kvalitet och hur snabbt du kan få tag på delar. De tre huvudprocesserna är pressgjutning, CNC-bearbetning och formsprutning. Var och en fyller ett annat behov.
Pressgjutning: Branschstandarden
Pressgjutning är det vanligaste sättet att tillverka metallhöljen. Processen trycker smält metall in i en stålform under högt tryck. Aluminium- och zinklegeringar fungerar bäst här. Metallen kyls snabbt och bildar en del med snäva dimensioner och en slät yta. Trycket säkerställer att metallen fyller varje hörn av formen. Detta skapar konsekventa resultat över tusentals delar.
Måttnoggrannhet är mycket viktig för dessa delar. Höljet måste passa perfekt med burkontakter och kylflänsar. Pressgjutning håller toleranserna väl. Delarna blir jämna från första till tiotusendels skott. Den repeterbarheten är svår att slå. Även små variationer i höljet kan orsaka uppriktningsproblem. Så processen måste förbli stabil under hela körningen.
Ytfinish är en annan fördel. Pressgjutna delar har en slät yttre yta. Detta hjälper värme att flyttas från höljet till kylflänsen. En grov yta skapar små luftgap. Dessa mellanrum fångar värme och minskar prestandan. Den släta ytan hjälper också till med EMI-skärmning. Färre mellanrum innebär att mindre strålning kan släppas ut. Ytkvaliteten kommer från den polerade stålformen. Den formen överför sin släta yta till varje del.
Kostnaden beror på volymen. Formen kostar tusentals dollar i förskott. Det är barriären. Men när formen väl är klar kostar varje del väldigt lite. För en liten del, som ett hölje till en optisk modul, ligger break-even-punkten runt 400 till 800 delar. Över den volymen slår pressgjutning bearbetning i kostnad varje gång. Vid 10 000 delar eller mer sjunker kostnaden per del dramatiskt. Verktygsinvesteringen lönar sig i längden.
| Kriterier | CNC-bearbetning | Matrisgjutning |
| Verktygskostnad (initial) | Ingen till Låg | Hög |
| Kostnad per del (hög volym) | Hög | Låg |
| Idealt volymintervall | 0–500 delar | 10,000+ delar |
| Break-Even-volym | 1–2,000 delar | ~5 000–10 000 delar |
Tabellen visar den allmänna bilden för större delar. För små höljen är brytpunkten lägre. Den viktigaste slutsatsen är enkel: hög volym driver valet mot pressgjutning. Formkostnaden sprider sig över fler delar, vilket gör varje del billigare.
precisions~~POS=TRUNC och Formsprutning
CNC-bearbetning har en annan metod. Ett datorstyrt verktyg skär ut höljet från ett massivt metallblock. Det finns ingen form att tillverka. Inga verktygskostnader i förskott. Detta gör CNC idealiskt för små serier och prototyper. Du kan tillverka en enda del eller ett dussin utan en stor investering.
Volymen styr beslutet även här. För årliga volymer under 1 000 enheter är CNC-bearbetning vanligtvis billigare. Du betalar mer per detalj, men du undviker formkostnaden. Flexibiliteten är också ett stort plus. Designändringar är enkla. Du uppdaterar bara programmet och kör en ny detalj. Ingenjörer kan testa olika designer och legeringar utan att vänta på en ny form. Detta snabbar upp utvecklingscyklerna. Det minskar också risken när man provar nya metoder.
För plasthöljen är formsprutning den föredragna processen. Plasten smälter och tvingas in i en form under tryck. Processen kan skapa komplexa former med tunna väggar. Mikroformsprutning kan uppnå väggtjocklekar så låga som 0.1 mm. Det beror på materialflödet och delens design. LCP och PPS flyter bra in i detaljerade formar. De skapar höljen som är lätta, starka och hanterar måttlig värme. De tunna väggarna sparar material och minskar vikt. Det är viktigt i täta datacentermiljöer.
Att välja rätt kombination av material och tillverkningsprocesser påverkar direkt slutkostnaden och prestandan. Ingenjörer väger dessa faktorer mot projektets volym och budget. Låg volym pekar på CNC. Hög volym för metallpunkter till pressgjutning. Hög volym för plastpunkter till formsprutning. Varje process har en tydlig optimal punkt. Att göra rätt val sparar tid och pengar.
Precision i tillverkning av optiska modulers höljen
Att tillverka dessa delar kräver mycket noggrann kontroll av varje mätning. Höljet måste passa perfekt i switchporten. Även ett litet misstag kan orsaka stora problem i nätverket.
Dimensionstoleranser och ytfinish
Ett hölje för en optisk modul behöver mycket snäva toleranser. Det är ungefär hälften av ett mänskligt hårstrås bredd. Varför är detta så viktigt? Höljet måste vara exakt i linje med burkontakten. Även en liten feljustering kan böja stiften eller orsaka dålig elektrisk kontakt. Kylflänsen behöver också en perfekt passform. Om höljets ovansida är för hög eller för låg blir mellanrummet för värmeöverföring större. Värme byggs upp inuti modulen. Lasrarna och DSP:erna blir varmare än de borde. Prestandan sjunker.
Ytfinish spelar också stor roll. En grov yta skapar små luftgap mellan höljet och kylflänsen. Luft fångar värme och saktar ner värmeöverföringen. Ju grovare yta, desto sämre värmeflöde. EMI-skärmning förvärras också. Gap i ytan släpper ut elektromagnetisk strålning. Det orsakar överhörning mellan närliggande moduler. Tillverkare strävar efter en slät yta. De polerar formytorna och kontrollerar gjutningsprocessen noggrant. Detta håller höljets yta densamma varje gång.
Kvalitetskontroll och inspektionsmetoder
Att kontrollera varje hölje för defekter är mycket viktigt. Koordinatmätmaskiner (CMM) är det viktigaste verktyget. En CMM avkänner höljet på många punkter. Den jämför varje mätning med CAD-modellen. Om någon punkt ligger utanför toleransen fallerar höljet. CMM-inspektion hittar mätfel innan de orsakar problem i verkligheten.
Ytprofilometri mäter ojämnheter. En liten penna släpas över ytan. Den registrerar de högsta och lägsta punkterna. Resultaten berättar för ingenjörerna om ytan är tillräckligt slät för god värmekontakt. För förseglade höljen är läckagetestning avgörande. Höljet fylls med luft under tryck. En sensor kontrollerar eventuella tryckfall. Även en liten läcka släpper in fukt eller damm. Det kan skada de optiska delarna med tiden.
Dessa kvalitetskontrollmetoder säkerställer att varje hölje uppfyller de nödvändiga standarderna. Blandningen av snäva toleranser, släta ytor och noggrann inspektion skapar tillförlitliga delar. Tillverkningsprocesserna måste förbli desamma för att få dessa resultat i stora antal.
Optiska modulers höljestyper efter formfaktor
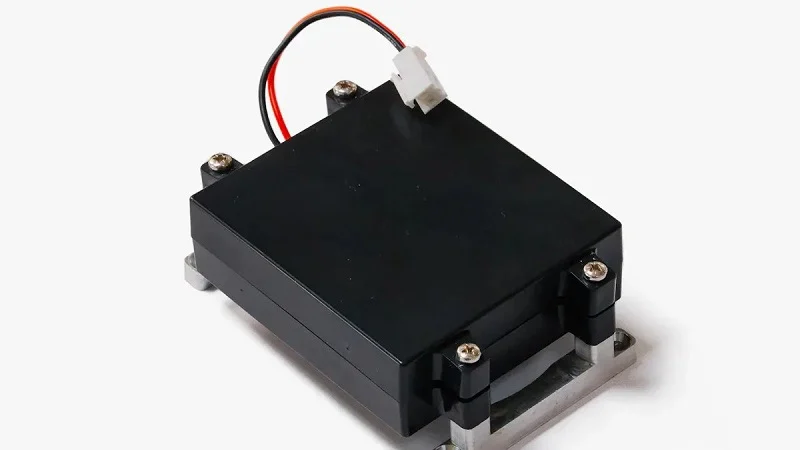
Formfaktorer anger formen och storleken på optiska moduler. Var och en följer ett Multi-Source Agreement (MSA) som anger standardstorlekar. Detta säkerställer att moduler från olika företag passar i samma switchportar. Höljets design ändras med varje formfaktor för att hantera olika effekt- och värmebehov.
Små formfaktorer: SFP, SFP+ och SFP28
SFP-familjen täcker hastigheter från 1G till 25G. Dessa små, hot-plug-bara höljen passar i burar på switchar och routrar. De fungerar bra för kortdistanslänkar inuti datacenter och för längre anslutningar mellan byggnader.
SFP-höljen är små och lätta. De flesta använder höljen av zink eller pressgjuten aluminium. Zink flyter bra in i tunna väggar, så tillverkare kan skapa detaljerade låsmekanismer. Aluminium erbjuder bättre värmeöverföring för SFP+- och SFP28-moduler som körs varmare. Höljet måste hålla den elektriska kontakten i linje med korgen. Även en liten förskjutning orsakar signalproblem.
Dessa moduler kopplas ofta in och ur. Tekniker byter ut dem under underhåll eller uppgraderingar. Höljet behöver en robust spärr som håller i hundratals cykler. Styrskenorna på sidorna måste vara släta. Alla grader eller ojämna kanter gör det svårt att sätta i. Ytfinishen är viktig här för både funktion och känsla.
Högdensitetsformfaktorer: QSFP, QSFP-DD och OSFP
QSFP-familjen hanterar mycket högre hastigheter. QSFP stöder 40G till 100G. QSFP-DD fördubblar densiteten med extra rader av kontakter och når 400G. OSFP riktar sig även mot användningsfall på 400G och 800G. Dessa större höljen har större fotavtryck och mer komplexa interna layouter.
Värme blir den största utmaningen vid dessa hastigheter. Mer data innebär mer effekt. Höljet måste leda bort den värmen väl. QSFP-DD-moduler drar vanligtvis 12–15 W. OSFP-moduler för 800 G behöver 20–25 W eller mer. Den extra effekten skapar mer värme inom samma allmänna utrymme.
800G-moduler använder mer ström än 400G-moduler, och de bör endast användas i 400G-plattformar som kan ge tillräckligt med ström och avlägsna värme för 800G-moduler.
| Formfaktor | Typiskt effektområde |
| QSFP-DD | 12-15W |
| OSFP | 20–25W+ |
Det optiska modulens hölje för dessa högpresterande komponenter använder tjockare väggar och större ytor. Vissa konstruktioner har flänsar på ovansidan för att öka luftflödeskontakten. Andra använder kopparinsatser vid heta punkter. MSA anger yttermåtten, men tillverkare har frihet inom dessa gränser. De väljer det bästa materialet och den inre formen för bättre termiska vägar och EMI-kontroll. Denna flexibilitet gör att varje företag kan finjustera höljet för specifika prestandamål.
Termisk hantering i optiska modulhöljen
Värme är det största problemet för moderna optiska moduler. Lasrar, fotodetektorer och signaler från digitala kretsar (DSP) inuti höljet producerar alla värme. I ett fullsatt datacenter byggs den värmen upp snabbt. Utan bra värmehantering stiger temperaturerna snabbt. Prestandan sjunker och delar kan gå sönder. Höljet måste dra bort värme från dessa heta punkter.
Värmeavledningsstrategier
Materialvalet påverkar direkt värmeöverföringen. Aluminium är det vanligaste alternativet. Det leder värme bra och håller vikten låg. För varmare moduler fungerar kopparlegeringar bättre. Värme rör sig genom koppar ungefär dubbelt så snabbt som genom aluminium. Nackdelen är högre kostnad. Ingenjörer väljer rätt material baserat på modulens effektbudget.
Höljets design är lika viktig som materialvalet. Vissa höljen har flänsar på ovansidan. Dessa flänsar ökar området som är i kontakt med rörlig luft. Större yta innebär att mer värme slipper ut. Värmespridare inuti höljet hjälper också till. De drar värme från de hetaste punkterna och sprider den över ett större område. Detta håller temperaturerna jämnare.
Höljet behöver också en bra värmeväg till systemets kylfläns. Den övre ytan måste trycka mot en kylplatta eller kylfläns. Eventuella mellanrum fångar värme. Det är därför ytan måste vara slät. Att hålla höljets höjd exakt rätt hjälper också.
Termiska gränssnittsmaterial och innovationer
Termiska gränssnittsmaterial (TIM) fyller de små mellanrummen mellan höljet och kylflänsen. Utan dem blockerar luftfickor värmeflödet. Termiska dynor är det vanligaste valet. De är mjuka och formar sig efter ytans ojämnhet. Fasövergångsmaterial fungerar annorlunda. De börjar som solida dynor. När de värms upp smälter de och flyter in i varje mellanrum. Detta ger bättre kontakt än vanliga dynor.
För högeffektsmoduler kanske standardmetoder inte räcker till. Ångkammare och värmerör erbjuder en lösning. En ångkammare är en platt, förseglad behållare med en liten mängd vätska inuti. Värme omvandlar vätskan till ånga. Ångan rör sig till kallare områden och omvandlas sedan tillbaka till vätska. Denna cykel rör sig mycket snabbare än enbart fast metall.
Dessa nya idéer möjliggör termisk stabilitet även vid hastigheter på 800G. Höljet blir en aktiv del av kylsystemet. Det håller inte bara kvar delar. Det transporterar bort värme på ett bra sätt. God temperaturhantering är avgörande eftersom datahastigheterna fortsätter att öka. Framtida moduler kommer att behöva ännu bättre termisk prestanda.
Att tänka på vid design av optiska modulers höljen
Avvägningar mellan kostnad och prestanda
Pengar styr många val av höljen. Sättet du tillverkar höljet på påverkar slutpriset. Pressgjutning kräver en stålform som kostar tusentals dollar i förskott. Det låter mycket. Men när formen är klar kostar varje del väldigt lite. Siffrorna räcker när du behöver många höljen. Vid stora volymer sprider sig formkostnaden över tusentals delar. Var och en blir billig.
CNC-bearbetning fungerar annorlunda. Ingen form innebär ingen initial verktygskostnad. Du kan beställa bara ett fåtal delar utan att slösa pengar. Men varje bearbetad del kostar mer. Maskinen tar tid att skära varje hölje från ett massivt block. Den arbetskraften räknas. För små serier vinner bearbetning. För stor produktion tar pressgjutning över.
Materialen du väljer påverkar också balansen. Aluminium ger bra värmeöverföring till ett rimligt pris. Koppar fungerar bättre men kostar mer. Zink möjliggör komplexa former till låg kostnad men behöver extra ytbehandling. Varje val byter något mot något annat. Ingenjörer väger dessa avvägningar mot projektets budget och prestandamål.
Miljömässig hållbarhet och tillförlitlighet
Varje hölje för optiska moduler utsätts för tuffa förhållanden. Datacenter blir varma. Utomhusutrustning klarar av iskalla nätter och fuktiga dagar. Modulerna skakas ständigt av vibrationer. Höljet måste klara allt detta utan att spricka eller deformeras.
Temperaturcykling är ett av de svåraste testerna. Telcordia GR-468-CORE sätter standarden för optiska komponenter. Testet utsätter höljen för upprepade temperatursvängningar. Delarna går från -40 °C till 70 °C eller 85 °C. De upprepar denna cykel upp till 1 000 gånger. Detta efterliknar åratal av verklig användning under en kort period.
| Test-ID | Krav |
| 5.20 | Temperaturcykler: -40 till 70 °C (eller 85 °C) enligt MIL-STD 883, metod 1010, 100 till 1 000 cykler |
Tillförlitlighetstester går bortom temperatur. Termiska chocktester drabbar delar med plötsliga temperaturförändringar. Accelererade livslängdstester kör moduler med hög belastning för att hitta svaga punkter. Mekaniska stresstester kontrollerar hur höljen hanterar vibrationer och fysisk påverkan. Dessa tester upptäcker konstruktionsfel innan produkter skickas till kunder.
Ett hölje som klarar dessa tester förtjänar förtroende. Det fortsätter att fungera även när nätverket är beroende av det. Den tillförlitligheten är viktigare än att spara några ören per del.
Standarder för optiska modulhöljen
MSA-, IEEE- och branschspecifikationer
Multi-Source Agreements (MSA) anger reglerna för hur optiska moduler ser ut och passar. Dessa avtal definierar de exakta mekaniska måtten för varje formfaktor. De specificerar också kontaktgränssnitt och termiska krav. När ett företag designar en ny modul följer de MSA för sin målformfaktor. Detta säkerställer att deras produkt fungerar med alla switchar eller routrar som följer samma standard. Utan MSA-efterlevnad passar en modul helt enkelt inte in i buren. Höljet måste matcha dessa mått exakt. Även små avvikelser orsakar justeringsproblem med den elektriska kontakten.
IEEE-standarder hanterar den elektriska och optiska sidan av saken. Dessa standarder definierar signalhastigheter, effektnivåer och prestandaparametrar. Höljets design måste stödja dessa krav. Till exempel behöver ett hölje för en 400G-modul tillräckligt med skärmning för att hålla signalerna rena vid dessa hastigheter. IEEE-standarderna talar inte om hur höljet ska byggas. De talar om vilken prestanda den slutliga modulen måste uppnå. Ingenjörer arbetar baklänges från dessa krav för att designa höljet.
Miljö- och säkerhetscertifieringar
Miljöföreskrifter styr vilka material som får användas i ett hölje för en optisk modul. RoHS begränsar farliga ämnen som bly, kvicksilver och kadmium. Men det finns undantag. Till exempel är bly i aluminiumlegeringar tillåtet upp till 0.4 viktprocent enligt undantag 6(b). Detta är viktigt eftersom många höljen använder aluminiumgjutning. Undantaget erkänner att det ännu inte är tekniskt praktiskt möjligt att ta bort allt bly från aluminiumlegeringar. REACH är en annan förordning. Den täcker ett bredare spektrum av kemikalier och kräver att tillverkare registrerar deras användning.
Säkerhetscertifieringar skyddar användare och utrustning. UL-certifiering testar höljen för brandmotstånd och elsäkerhet. Ett UL-listat hölje har genomgått rigorösa tester. Denna certifiering är viktig för datacenterutrustning som är igång dygnet runt. ISO 9001 fokuserar på tillverkningskvalitet. Det säkerställer att fabriken har korrekta kvalitetsledningssystem på plats. När du köper från en ISO 9001-certifierad tillverkare vet du att de följer konsekventa processer. Dessa certifieringar fungerar tillsammans. De skyddar miljön, håller användarna säkra och säkerställer att varje hölje för optiska moduler uppfyller samma kvalitetsstandard.
Framtida trender inom Optiska modulhöljen
Avancerade material och tillverkningstekniker
Nästa generations höljen kommer att använda nya material och nya sätt att tillverka delar. Avancerade kompositer kombinerar styrka med låg vikt. De hanterar värme väl och väger inte mycket. Det hjälper vid täta brytare där varje gram räknas. Additiv tillverkning, eller 3D-utskrift, öppnar en ny dörr. Den bygger delar lager för lager. Den här metoden skapar komplexa interna kanaler som traditionell gjutning inte kan göra. Dessa kanaler kan leda kylvätska eller hysa värmerör. Prototypframställningen blir också snabbare. Ingenjörer skriver ut en ny design över natten istället för att vänta veckor på en form. Den hastigheten minskar utvecklingstiden och låter team testa fler idéer.
Dessa nya metoder ersätter inte pressgjutning för stora produktionsserier. Men de förändrar hur konstruktörer tänker. De kan prova djärva former utan enorma verktygskostnader. De bästa designerna går sedan över till traditionella processer för volym. Denna blandning av gammalt och nytt håller nere kostnaderna samtidigt som den ökar prestandan. Materialvalet styr fortfarande slutresultatet. Bättre material innebär bättre värmeflöde och renare signaler.
Sampaketerad optik och utvecklande formfaktorer
Sampackad optik (CPO) markerar ett stort skifte. Istället för instickbara moduler sitter optiska motorer precis bredvid switchchippet. Detta minskar avståndet och sparar energi. Marknaden är fortfarande ung. Fortune Business Insights värderade den globala marknaden för sampackad optik till 256.2 miljoner USD år 2025. Den siffran kommer att växa snabbt i takt med att datacenter jagar effektivitet.
CPO förändrar helt spelplanen för höljen. Optikmodulhöljet för CPO måste hantera värme i ett mycket trångare utrymme. Tabellen nedan visar skillnaden.
| Aspect | Co-Packed Optics (CPO) | Pluggbara moduler |
| Rumslig begränsning | Värmeavledning inom ett mer begränsat utrymme, vilket kräver sofistikerade kyllösningar som förbrukar ytterligare ström | Oberoende termiska hanteringsstrategier möjliga, men kan fungera i mindre optimala termiska miljöer beroende på värdsystemets design |
| Termisk koppling | Närheten till högeffekts-ASIC:er skapar lokala heta punkter som överstiger 85 °C, vilket försämrar laserns prestanda; termisk överhörning mellan samlokaliserade komponenter är en viktig fråga. | Står inför utmaningar med att upprätthålla jämna temperaturer över varierande omgivningsförhållanden och luftflödesmönster |
| Kylningsmetod | Kräver innovativa termiska gränssnittsmaterial och mikrokanalkylning; ofta vätskekylda | Standardformfaktorer (QSFP-DD, OSFP) ställer strikta strömbudgetar (12–15 W), vilket tvingar fram avancerade kylflänsar och termiska dynor. |
En smart lösning håller lasern utanför förpackningen.
ELS genererar kontinuerligt ljus med en eller flera våglängder och distribuerar det till flera optiska motorer via optiska splitters eller våglängdsmultiplexorer. Att hålla lasern extern minskar värmen på ASIC-kapslingen och förbättrar systemets övergripande tillförlitlighet.
Denna metod sprider värmekällorna isär. Den förenklar också höljets design. I takt med att datahastigheterna stiger mot 1.6 T kommer dessa trender att pressa varje del av höljet att arbeta hårdare. Snävare toleranser och smartare material kommer att skilja vinnarna från resten.
NOBLE: Tillverkning av precisionshus för optiska moduler

Våra tillverkningsmöjligheter och certifieringar
NOBLE är en ledande kinesisk tillverkare av precisionshöljen för optiska moduler. Vi har tre huvudsakliga sätt att tillverka delar: pressgjutning, CNC-bearbetning och formsprutning. Varje metod tjänar ett annat syfte. Pressgjutning är bra för att tillverka många metalldelar. Det ger samma resultat över tusentals delar. CNC-bearbetning fungerar bättre för små serier eller prototyper. Du får snabb leveranstid utan att behöva en gjutform. Formsprutning gör plasthöljen. Det skapar komplexa former med tunna väggar till en låg kostnad per del.
Kvalitet är viktigt i varje steg. Vår fabrik är certifierad för kvalitetsledning. Vi har även certifieringar för specialiserade kvalitetsstandarder. Samma noggranna tillvägagångssätt gäller för varje optisk modulhölje vi tillverkar. Vi mäter dimensioner med koordinatmätmaskiner. Vi testar ytfinish med profilometrar. Vi kontrollerar förseglade höljen för läckor. Varje del uppfyller samma höga standard.
Från design till montering: Kompletta lösningar
Vi ger utmärkt service från allra första designidén. Vi hjälper kunder med både snabb prototypframtagning och massproduktion. Vårt team tittar på din höljesdesign och föreslår ändringar som gör det enklare att bygga. Små förändringar sparar tid och pengar senare. Kanske hjälper en förändring av väggtjockleken metallen att flyta bättre i formen. Kanske förbättrar ett annat legeringsval värmeöverföringen utan att öka kostnaden. Vi upptäcker dessa saker tidigt.
Processen fortsätter genom montering. Vi hanterar de sista stegen som förvandlar ett hölje till en färdig modul. Det innebär att du har färre leverantörer att hantera. Det innebär också bättre kommunikation mellan design och produktion. Ett team hanterar allt från början till slut. Det minskar misstag och förseningar.
Vi hjälper även till med materialval. Valet påverkar hur ett hölje presterar. Aluminium ger bra värmeöverföring till ett rimligt pris. Zink flyter bra för komplexa former. Koppar hanterar de hetaste modulerna. Vi hjälper dig att välja rätt för dina behov. Våra ingenjörer vet hur varje material beter sig i formen och i slutprodukten. Den kunskapen sparar våra kunder tid och pengar i varje projekt.
Det optiska modulens hölje gör mer än att skydda delar. Det möjliggör de datahastigheter som moderna nätverk kräver. Varje val spelar roll. Materialen du väljer förändrar värmeflöde, skärmning och kostnad. Tillverkningsprocessen påverkar precision och pris per enhet. Att förstå formfaktorer hjälper dig att matcha rätt hölje till din applikation. Värmehantering håller lasrar och DSP:er tillräckligt svala för att prestera. När datahastigheterna stiger mot 1.6 T blir höljesinnovation central för framsteg. Nya material och kylmetoder kommer att skilja vinnare från resten. Lämna inte dessa beslut åt slumpen. Prata med tillverkningsexperter som NOBLE. De kan hjälpa dig att optimera ditt optiska modulens hölje för prestanda, tillförlitlighet och tillverkningsbarhet.
Vanliga frågor om höljet till optiska moduler
Vilket material håller ett hölje för en optisk modul svalast?
Aluminium är standardvalet för höljen till optiska moduler. Det leder bort värme från heta komponenter utan att lägga till mycket vikt. Koppar fungerar bättre för högeffektsmoduler men kostar mer. Zink behöver extra plätering för att förhindra rost. Välj baserat på din värmebudget.
När ska jag välja pressgjutning istället för CNC-bearbetning?
Pressgjutning är lämpligt för stora volymer, säg 10 000 enheter eller mer. Metallformen kostar tusentals kronor i förskott, men varje hölje blir mycket billigt. CNC-bearbetning har ingen verktygskostnad. Varje del kostar mer, så den passar små serier under 500 stycken.
Hur skiljer sig ett QSFP-DD-hölje från ett vanligt SFP-hölje?
QSFP-DD optiska modulers höljen är större och hanterar mer effekt, runt 12 till 15 watt. De behöver tjockare väggar och bättre värmevägar. De yttre måtten följer fortfarande MSA-standarden. Den interna designen ändras för att hantera den extra värmen.
Kan plasthöljen fungera för optiska moduler med hög hastighet?
Plast fungerar för moduler med lägre hastighet där behovet av värme och EMI är lägre. För moduler med högre hastighet kan plast inte matcha metall för värmeöverföring eller skärmning. Ingenjörer väljer material baserat på hastighetsgraden.







