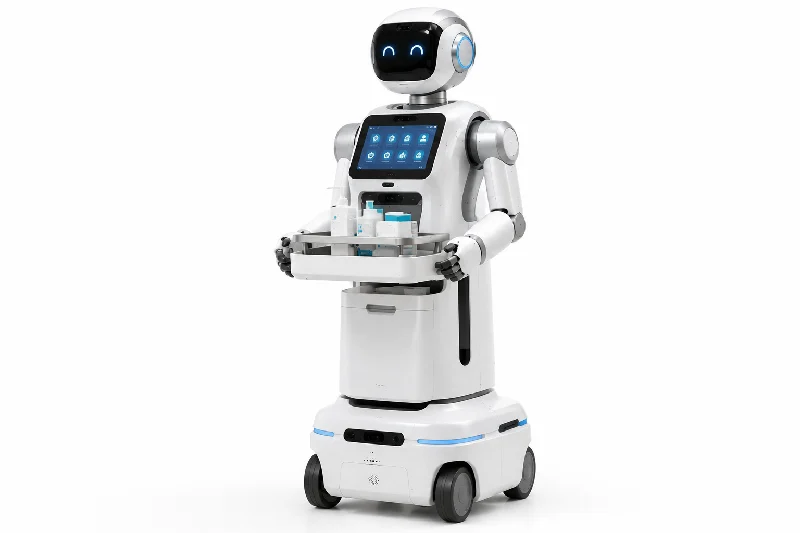
Föreställ dig en leveransrobot som rör sig genom en sjukhuskorridor klockan två på natten och bär blodprover. Dess tillförlitlighet beror på precisionen, materialen och processerna bakom dess delar. Dessa delar – ställdon, leder, chassin, höljen, växellådor och ändeffektorer – måste uppfylla strikta säkerhets- och hygienstandarder. Den globala marknaden för dessa robotar nådde 2.8 miljarder USD år 2025, ledd av autonoma mobila robotar (AMR). Vad skiljer sjukhusleveransrobotdelar från de som finns i lagerrobotar? Svaret finns inom precisionsteknik, materialvetenskap och val av tillverkningsprocess. Utan dem kan en robot inte docka eller överföra föremål på ett säkert sätt.
Vanliga delar till sjukhusleveransrobotar
Sjukhusleveransrobotar använder många av samma delar som lager- och servicerobotar. Men reglerna för renlighet och säkerhet är mycket strängare. En lagerrobot kan hantera en dammig växellåda. En sjukhusrobot kan inte. Varje del som används i en sjukhusrobot måste kunna överleva många rengöringar, hålla patienterna säkra och fortfarande fungera efter tusentals användningar.
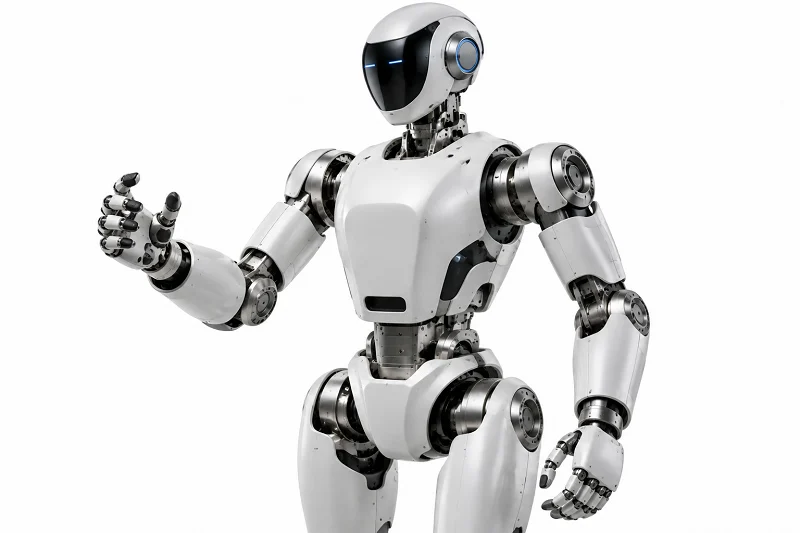
Det är bra att gruppera dessa delar i två typer. Strukturella delar bär vikt och håller allt på plats. Funktionella delar låter roboten röra sig, känna av och gripa tag i saker. Båda typerna är viktiga, och båda kräver noggrann design.
Översikt över komponenter i sjukhusrobotens strukturella delar
Sjukhusrobotens strukturella delar utgör skelettet. De inkluderar ramar, höljen, fästen och skydd. Dessa delar måste vara styva, lätta och enkla att rengöra. En ram som böjer sig kommer att störa dockningen. En tung ram förbrukar mer batteri och gör roboten långsam.
Ramar, höljen och fästen
Ramkonstruktioner och baschassin använder vanligtvis aluminiumlegeringar, titan för extra styrka eller kolfiberkompositer. Aluminium ger ett bra förhållande mellan styrka och vikt. Titan ger styrka där vikten spelar störst roll. Kolfiber är styvare än stål men lättare. Den styvheten gör att ingenjörer kan använda mindre motorer och få snabbare respons.
Hus och ändeffektorer använder ofta ABS eller polykarbonat, båda tillverkade genom formsprutning. PEEK och medicinskt rostfritt stål förekommer på ytor som vidrör patienter. Dessa material måste uppfylla reglerna för biokompatibilitet. Packningar tätar de inre delarna, och IP-klassificeringar visar hur väl de motstår vätskor och damm. ABS är billigt. Polykarbonat är tåligare och klarare. Ingetdera tål autoklavvärme bra, så konstruktörer planerar runt den gränsen.
Fästen och skydd använder plåt av aluminium och rostfritt stål, modulära aluminiumprofiler eller kolfiber-PEEK för högsta hållfasthet. Plåttillverkning – bockning, stansning, skärning – förblir kostnadseffektiv för låga till medelstora volymer. Modulära profiler snabbar upp monteringen och håller strukturen lätt. Dessa är de lastbärande strukturdelarna för sjukhusrobotar som tyst håller ihop hela systemet.
Leder, ställdon och växellådor
Leder, ställdon och växellådor omvandlar struktur till rörelse. En led i en sjukhusrobotarm behöver jämn rotation, lågt glapp och tätning. Ställdon och leder arbetar tillsammans. Ställdonet tillför kraft. Leden överför den. Växellådan ökar vridmomentet samtidigt som den minskar hastigheten.
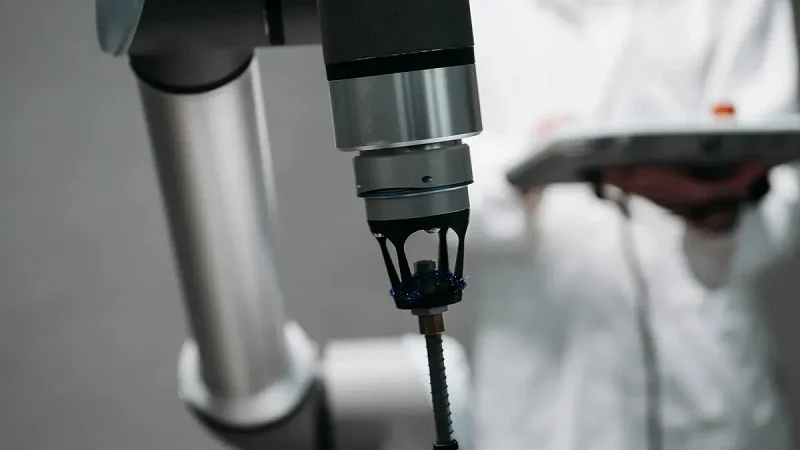
Specialanpassade ställdon, leder och armdelar behöver ofta CNC-bearbetning för att få rätt passform. Högprecisionsväxlar och lager minskar glapp och gör rörelsen repeterbar. Den repeterbarheten är viktig när en robotarm måste placera en medicinbricka på samma plats varje gång.
Drivsystem och transmissionselement
Drivsystem omvandlar elektrisk energi till kontrollerad rörelse. De inkluderar motorer, drivningar, växellådor, remmar, remskivor och flexibla axlar. Varje del adderar sitt eget fel, så ingenjörer kontrollerar hela kedjan.
Motorer, drivningar och växellådor
Motorer och drivenheter styr robotens hastighet och vridmoment. Växellådor sitter mellan motorn och hjulet eller leden. En välmatchad växellåda ökar vridmomentet och förbättrar positioneringen. Dålig matchning slösar energi och tillför värme. För sjukhusrobotars strukturella delar måste växellådans hölje också täta mot rengöringsvätskor.
Remmar, remskivor och flexibla axlar
Remmar och remskivor flyttar kraften tyst och absorberar stötar. Flexibla axlar leder kraften runt snäva hörn. Dessa delar är enkla, men de behöver fortfarande exakt uppriktning. En lös rem slirar. En feljusterad remskiva slits ut snabbt. Båda felen stoppar en leverans mitt i en korridor.
Sluteffektorer, sensorer och styrenheter
Ändeffektorer hanterar nyttolasten. Sensorer och styrenheter bestämmer vad som händer härnäst. Denna grupp förvandlar en rörlig plattform till ett användbart verktyg.
Gripare och nyttolastfack
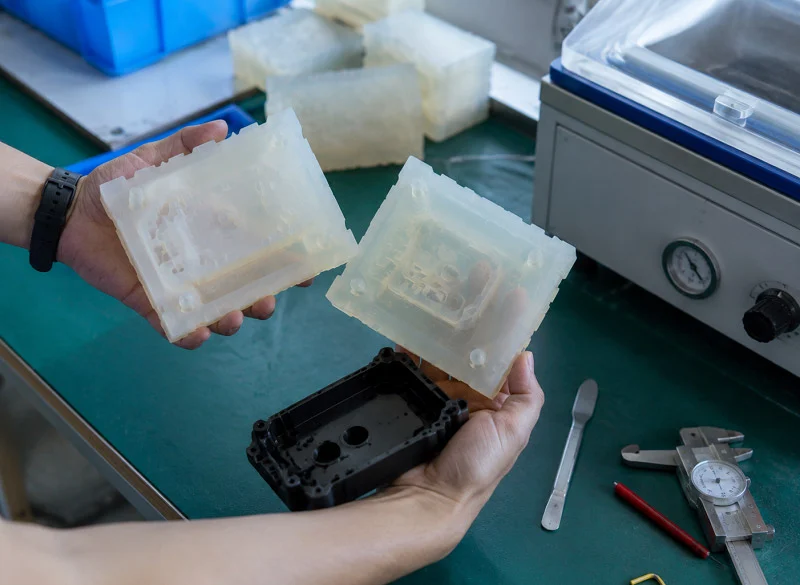
Gripdon och nyttolastfack rymmer mediciner, prover eller förnödenheter. Gripdon behöver varsam kraftkontroll. Nyttolastfack behöver släta, springfria insidor. Båda gynnas av snabb prototypframställning under utvecklingen. En 3D-printad gripdon låter ingenjörer testa passformen innan de bestämmer sig för att tillverka formen.
Sensorer, styrenheter och programvara
Sensorer spårar position, hinder och nyttolaststatus. Styrenheter styr rörelselogiken. Programvara knyter ihop allt. Dessa element är avgörande, men de ligger utanför denna tillverkningsfokuserade post. Här ligger fokus kvar på de fysiska delarna – sjukhusrobotarnas strukturella delar som möjliggör tillförlitlig rörelse.
Ur ett praktiskt perspektiv innebär tillverkning av delar till sjukhusrobotar att balansera precision, material och process. Ett PCR-maskinhölje har liknande behov: snäva toleranser, rengöringsbara ytor och repeterbar produktion. Många team vänder sig till CNC-leverantörer i Kina eller lokala specialtillverkningspartners för den kombinationen av hastighet och kvalitet. Samma regel gäller för alla strukturella delar till sjukhusrobotar, från ram till gripdon.
Precision i delar av sjukhusleveransrobotar
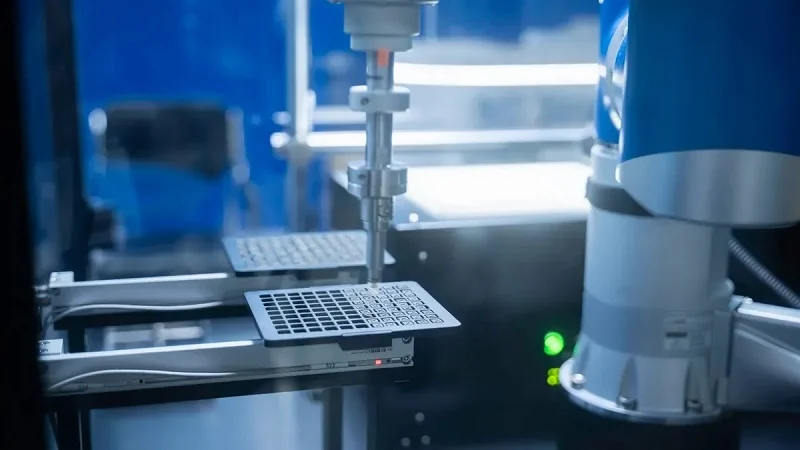
Precision är det som skiljer en sjukhusleveransrobot från en lagervagn. En robot som dockar inom en millimeter kan flytta föremål säkert. En robot som missar med fem millimeter släpper ner det den bär. Det lilla mellanrummet avgör om sjuksköterskor litar på maskinen. Precisionsbearbetade strukturella delar från sjukhusrobotar bygger upp det förtroendet. De håller också roboten igång i åratal.
Repeterbarhet och positioneringsnoggrannhet
Repeterbarhet innebär att roboten kommer tillbaka till samma plats varje gång. Positioneringsnoggrannhet innebär att den kommer till rätt plats från första början. Båda är beroende av sjukhusrobotens strukturella delar som behåller sin form under belastning.
Toleranser för dockning och artikelöverföring
Dockningsstationer behöver mycket snäva toleranser. En laddningskontakt måste vara i linje med en bråkdel av en millimeter. Försändelseöverföringsbrickor behöver samma typ av kontroll. Lösa robotstrukturdelar orsakar avdrift. Avdrift leder till havererade dockningsstationer och tappade prover. Bra strukturdelar för sjukhusrobotar stoppar den avdriften.
Kumulativt fel i fleraxliga system
Varje skarv adderar ett litet fel. Sex skarvar multiplicerar det felet. Resultatet är ett kumulativt fel. Ingenjörer bekämpar det med styva robotkonstruktionsdelar och matchande passningar. En flexibel konsol förstör matematiken. En styv konsol håller den korrekt. Det är därför sjukhusrobotkonstruktionsdelar får så mycket designuppmärksamhet.
Repeterbarhet och positioneringsnoggrannhet i sjukhuslogistikrobotar talas om i allmänna termer inom branschen, men publicerade sifferbaserade standarder för enskilda delar är fortfarande svåra att hitta.
Säkerhet och tillförlitlighet i kliniska miljöer
En sjukhusrobot delar utrymme med patienter, sjuksköterskor och ömtålig utrustning. Säkerhet börjar med mekanisk precision, inte bara programvara.
Förhindra kollisioner och klämpunkter
Täta passformer minskar glapp. Mindre glapp innebär rörelser du kan förutsäga. Förutsägbar rörelse innebär färre kollisioner. Klämpunkter blir mindre när sjukhusrobotarnas strukturella delar passar ihop snyggt. Mellanrum lockar till fingrar. Precision sluter dem.
Säkerställande av steril barriärens integritet
Sterila barriärer brister vid sömmar och fogar. Grova ytor fångar bakterier. Precisa robotstrukturdelar skapar släta, springfria gränssnitt. Det håller rengöringsmedlen igång och skyddar patienterna.
Mätning och specificering av precision
Du kan inte kontrollera det du inte kan mäta. Precisionsbearbetning är beroende av ritningar, toleranser och inspektionsrapporter.
Geometrisk dimensionering och toleransbestämning (GD&T)
GD&T talar om för maskinisten vad som är viktigt. Den kontrollerar planhet, koncentricitet och vinkelräthet. Dessa anvisningar vägleder precisions-CNC-bearbetning av strukturella delar till sjukhusrobotar. Utan dem måste en leverantör gissa. Med dem matchar varje robotstrukturdel nästa.
Krav på ytfinish och passform
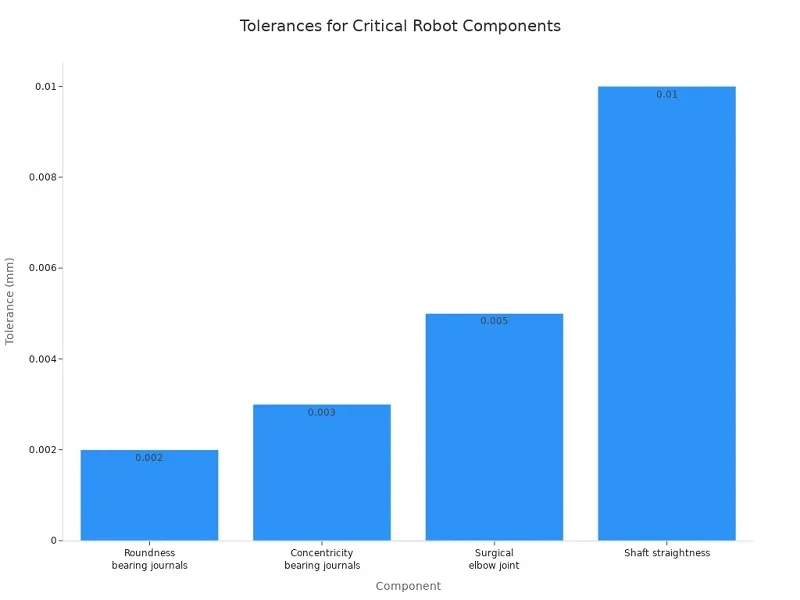
Ytfinishen avgör hur delarna slits och hur rena de förblir. Lagertappar behöver specifika passformer. Tabellen nedan visar typiska krav för kritiska strukturdelar till sjukhusrobotar.
| Toleranstyp | Specifikation | Syfte |
| Lageraxeldiameter | h5- eller h6-passform, ±0.004–0.008 mm | Kontrollerar lagerförspänning och skarvstyvhet |
| Koncentricitet mellan lagertappar | ± 0.003 mm | Bibehåller positionell repeterbarhet |
| Rundhet hos lagertappar | ± 0.002 mm | Bibehåller lagrets passform |
| Axelns rakhet | 0.01 mm per 100 mm | Stoppar feljustering |
| Ytfinish på lagertappar | Ra 0.4 μm | Kontrollerar oljefilmsbildning och lagerutmattningstid |
Allmänna medicinska robotkomponenter håller ofta ±0.002 mm till ±0.005 mm. Kirurgiska fogar håller ±0.005 mm för att förhindra glapp. Dessa toleranser på mikronnivå kräver precisionsbearbetning och noggrann inspektion.
Ett PCR-maskinhölje följer samma logik. Det behöver snäva toleranser, rengöringsbara ytor och repeterbar produktion. Team använder ofta först snabb prototypframställning och går sedan över till CNC-bearbetning för precisionskomponenter. Många arbetar med CNC-leverantörer i Kina eller lokala partners för specialtillverkning. Samma tillvägagångssätt gäller för alla delar av sjukhusleveransrobotar. Precisionskomponenter möjliggör tillförlitlig automatisering.
Material för delar till sjukhusleveransrobotar
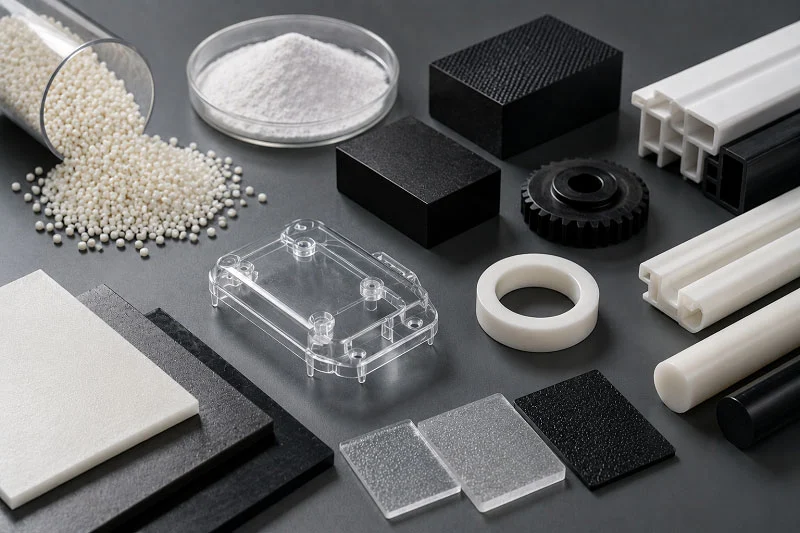
Medicinska robotar behöver bra material för att fungera säkert och hålla länge. Om man väljer fel material kan en skarv spricka eller ett hölje fånga bakterier. Valet avgör också vilken process som ska användas. En metall som skär bra fungerar för CNC-bearbetning. En polymer som formar sig lätt passar gjutning. Så material och processer går hand i hand.
Metaller: Rostfritt stål, titan och aluminium
Metaller bär laster, håller formen och motstår värme. Var och en har en annan blandning av styrka, vikt och kostnad.
| Material | Viktiga fördelar | Typiska användningsområden |
| Rostfritt stål | Stark, låg kostnad, hållbar, bra för krävande användning | Kraftiga ramar, fogar som behöver styrka |
| titan | Högt hållfasthets-viktförhållande, korrosionsbeständighet, biokompatibel | Medicinska robotar, rörliga delar under upprepad stress |
| Aluminium | Lätt, god värmeledningsförmåga, enkel att bearbeta | Ramar, armar, skydd, mobila robotar |
Rostfritt stål för strukturella och sterila komponenter
Rostfritt stål är starkt, vanligt förekommande och lätt att bearbeta, forma, svetsa och polera. Medicinska stålkvaliteter som 304, 304L och 316L är rostbeständiga och rengörs väl. Det översta lagret gör det enkelt att desinficera. Du hittar medicinskt rostfritt stål i brickor, klämmor och skäreggar. Det fungerar också för delar till sjukhusrobotar som rengörs ofta.
Titan för höghållfasta, lätta leder
Titan är bättre än stål i vikt. Ti-6Al-4V har en densitet på nära 4.43 g/cm³, cirka 45 % lättare än stål, med en sträckgräns på cirka 880 MPa. Ett stabilt oxidlager bekämpar rost och metallen förblir säker i kroppsvätskor. Dessa egenskaper passar leder och rörliga delar under upprepad belastning. Titan kostar dock mer och är svårare att skära än rostfritt stål.
Aluminium för chassi och värmeavledning
Aluminium är lätt, skärs lätt och leder bort värme från motorer. Legeringar som 6061, 6063 och 3003 används i ramar, armar och kåpor. Det kostar mindre än titan och är rostfritt. För delar till sjukhusrobotar som måste hålla sig lätta är aluminium ofta det bästa valet.
Polymerer: PEEK, ABS, polykarbonat och Delrin
Polymerer minskar vikt, tystar ljud och täcker elektronik. De låter också konstruktörer bygga former som metall inte kan matcha till samma pris.
PEEK för slitstarka, steriliserbara delar
PEEK hanterar hög värme och starka kemikalier. Det är säkert med kroppsvävnader, så det passar kirurgiska verktyg och anordningsskydd. Implantatkvaliteter levereras med ISO 10993-data och USP klass VI-status. Dess densitet är cirka 1.32 g/cm³, med en draghållfasthet på 90–110 MPa. Det gör PEEK till ett starkt alternativ för delar till sjukhusleveransrobotar nära sterilisatorer.
ABS och polykarbonat för höljen och lock
ABS ger ett snyggt utseende och är slagtåligt. Polykarbonat ger hög slagtålighet och tydlig sikt, och det böjs med värme till skydd eller lock. Båda fungerar för höljen, och båda lämpar sig för snabb testning före gjutning. Ett PCR-maskinhölje använder ofta samma logik: rengöringsbart, tåligt och repeterbart.
Delrin för lågfriktionskugghjul och bussningar
Delrin, eller POM, ger låg friktion och hög noggrannhet. Den håller formen väl och är motståndskraftig mot kemikalier. Kugghjul, bussningar och glidande delar gynnas mest. Dessa är små delar till sjukhusleveransrobotar som i tysthet minskar slitage.
Materialvalskriterier
Materialvalet balanserar styrka, säkerhet och kostnad. Rätt val, och roboten fungerar i åratal.
Styrka-till-vikt-förhållande
Titan leder här, med aluminium tätt bakom. Rostfritt stål är starkt men tungt. PEEK är lätt men svagare än metaller. Varje del av en sjukhusrobot byter ut dessa egenskaper mot sin funktion.
Biokompatibilitet och steriliseringsbeständighet
Delar nära patienter får inte släppa ut joner eller fånga bakterier. Titan, medicinskt rostfritt stål och PEEK klarar alla det testet. Väteperoxid och UV-cykler spelar också roll. Ett material som gulnar eller spricker under UV kommer att misslyckas.
Kostnad och tillverkningsbarhet
Titan kostar 3–5 gånger mer än 316L rostfritt stål, och det är svårare att skära. PEEK kostar mindre att tillverka än titan. Rostfritt stål förblir kostnadseffektivt med god bearbetbarhet. Många team använder först snabb prototypframställning och går sedan över till CNC-bearbetning. Vissa arbetar med CNC-leverantörer i Kina eller lokala specialtillverkningspartners för att balansera hastighet och pris. Samma tankesätt gäller för alla program för delar till sjukhusleveransrobotar, från ram till gripdon.
CNC-bearbetning för delar till sjukhusleveransrobotar
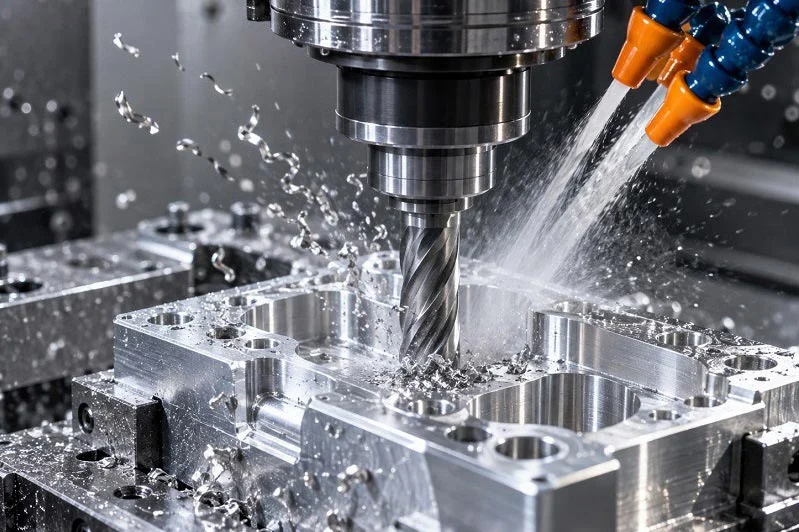
Tillverkning av delar till sjukhusrobotar börjar med att välja rätt process. Maskinbearbetning, gjutning och montering fungerar bäst för olika delar. Valet beror på form, volym och material. Standarddelar som standardlager fungerar bra på vissa ställen. Men specialanpassade robotstrukturdelar är bättre när passform, hygien eller styrka verkligen spelar roll. Precisionsteknik är det som möjliggör tillförlitlig automatisering. Utan den misslyckas även en bra design ute i fält.
CNC-fräsning och svarvning
CNC-fräsning och svarvning formar metall och plast till exakta strukturdelar för sjukhusrobotar. Dessa processer skär bort material för att uppnå exakta storlekar. För tillverkning av delar till sjukhusrobotar innebär det täta passformer och jämn, repeterbar rörelse över tusentals cykler.
Ställdon, leder och växellådshus
Ställdon och leder behöver exakta hål och plana anliggningsytor. Växellådshus behöver koncentriska lagersäten. CNC-svarvning hanterar runda delar som axlar och lagerhus. CNC-fräsning gör plana ytor, fickor och monteringshål. För specialtillverkning av robotkonstruktionsdelar skär 5-axlig CNC-fräsning komplexa former i en uppställning. Det minskar fel från omfastspänning. Högprecisions 5-axlig CNC-fräsning är vanligt för delar med böjda ytor eller vinklade egenskaper. En enda uppställning håller snäva toleranser över flera ytor. Det är viktigt för ställdon och leder där varje yta är i linje.
Uppnår toleranser ner till ±0.01 mm
CNC-bearbetning för precisionskomponenter når toleranser från ±0.005 mm till ±0.025 mm för kritiska funktioner. Lagerhål, kugghjulscentrum och dockningsgränssnitt behöver alla detta intervall. Geometriska toleranser som verklig position och koncentricitet är standarduppgifter på ritningar. Ytjämnheten på allmänna kontaktytor ligger på Ra 0.4–0.8 μm. För glidande, tätande eller läkemedelskontaktytor sjunker den till Ra ≤ 0.2 μm.
| Specifikationskategori | Typiskt värde | Applikationsanmärkningar |
| Dimensionella toleranser | ±0.005 mm till ±0.025 mm | Lagerhål, kugghjulscentrum, dockningsgränssnitt |
| Geometriska toleranser | Sann position, koncentricitet, vinkelräthet | Fleraxliga enheter |
| Ytbehandling (allmänt) | Ra 0.4–0.8 μm | Passande ytor |
| Ytfinish (kritisk) | Ra ≤ 0.2 μm | Glidande, tätande ytor i kontakt med läkemedel |
| Gradkontroll | Noggrann gradning krävs | Förhindrar steriliseringsproblem och patientrisker |
| Verifiering | CMM, FAI, SPC | Spårbar till värmeparti och bearbetningsstockar |
Gradkontroll är ett måste på varje del. Vassa kanter kan fånga bakterier eller skada förpackningen. För precisions-CNC-bearbetning av precisionskomponenter är gradning inbyggd direkt i processplanen. Verifiering använder CMM, första artikelinspektion och statistisk processkontroll. Varje mätning spåras tillbaka till materialvärmepartier och bearbetningsloggar. Dessa mikronnivåtoleranser skiljer pålitliga strukturdelar i sjukhusrobotar från sådana som rör sig över tid.
Precisions-CNC-bearbetning av robotkonstruktionsdelar kräver noggrann processplanering. Verktygsval, hastigheter och kylvätska påverkar alla den slutliga toleransen. För stora volymer kör CNC-svarvar extremt noggrant med automatiserade verktygsväxlare. För prototyper justerar en skicklig maskinist matningar och hastigheter för hand. Båda metoderna fungerar för tillverkning av sjukhusrobotkonstruktionsdelar. Team börjar ofta med snabb prototypframställning för att validera passformen och går sedan vidare till CNC-produktion.
Formsprutning för polymerdelar
Formsprutning trycker smält polymer in i en stålform under tryck. Processen är snabb och repeterbar när formen väl är tillverkad. Den fungerar bäst för stora volymer av komplexa former.
Högvolymproduktion av komplexa geometrier
Formsprutning skapar komplexa former på några sekunder. Ribbor, bussningar och snäppfästen är inga problem alls. För robotkonstruktionsdelar som höljen och lock är gjutning bättre än bearbetning vad gäller volymkostnad. Formen kostar mer i förskott. Men priset per del sjunker snabbt efter några tusen enheter. Ett PCR-maskinhölje använder samma logik: komplex geometri i stor skala med repeterbar kvalitet.
Materialval är avgörande. Gjutning fungerar med ABS, polykarbonat, PEEK och Delrin. Båda flyter olika i formen. ABS fylls lätt och ger en bra ytfinish. PEEK behöver högre temperaturer och långsammare formsprutningshastigheter. Konstruktörer måste planera för materialval tidigt i processen.
Materialval för steriliseringskompatibilitet
Inte all plast klarar rengöring på sjukhus. Väteperoxidånga och UV-ljus bryter ner vissa polymerer. ABS gulnar under UV. Polykarbonat behåller sin styrka längre. PEEK klarar temperaturer över 250 °C i ångautoklav. För robotstrukturdelar som behöver rengöras dagligen är PEEK eller medicinskt rostfritt stål smarta val. Medicinskt rostfritt stål förekommer också i områden som utsätts för hårt slitage eller direktkontakt.
Formar för medicinska delar behöver polerade hålrum. En grov form lämnar märken som fångar smuts och bakterier. För precisionskomponenter skär formtillverkare stålhålrum med CNC-fräsning och polerar dem sedan till en spegelblank yta. Den ytan överförs till varje gjuten del. Ur ett praktiskt perspektiv börjar snabb prototypframställning av gjutna delar med 3D-utskrivna prover. Ingenjörer testar passform och funktion innan de skär stål. Många team använder CNC-leverantörer i Kina för prototypbearbetning och går sedan vidare till gjutning för produktion.
3D-utskrift, gjutning och smide
Inte alla robotstrukturdelar kommer från CNC eller enbart gjutning. Tre andra processer fyller specifika behov i tillverkningsmixen.
3D-utskrift för prototyper och specialbyggda ändeffektorer
3D-utskrift bygger delar lager för lager. Ingen gjutform eller fixtur behövs. Det gör det snabbt för prototyper och engångsdelar. För specialtillverkning av gripdon eller nyttolastfack skapar 3D-utskrift komplexa interna kanaler som maskinbearbetning inte kan nå. Materialalternativ inkluderar medicinska hartser och PEEK-filament. Ytfinishen är grövre än gjutning, men det är bra för tidig testning. Snabb prototypframställning med 3D-utskrift låter ingenjörer iterera snabbt. Ett PCR-maskinhölje kan börja som en 3D-utskriven prototyp för att kontrollera passform, luftflöde och monteringssekvens.
Gjutning för chassi och stora konstruktionsdelar
Gjutning innebär att smält metall hälls i en sand- eller investeringsgjutform. Stora robotkonstruktionsdelar tillverkas i ett stycke. Ett gjutet aluminiumchassi bär robotens vikt utan svetsar eller fästelement. Det sparar monteringstid och ökar styvheten. Kärnor skapar interna hålrum för ledningar eller kylkanaler. För medelstora volymer är gjutning kostnadseffektivare än bearbetning. Avvägningen är längre ledtider för mönstertillverkning och verktygstillverkning.
Smide för höghållfasta fogar och lastbärande komponenter
Smide hamrar eller pressar varm metall till form. Kornstrukturen följer delens kontur och ger styrka där den behövs som mest. För höghållfasta fogar och lastbärande komponenter är smide bättre än bearbetning när det gäller utmattningshållfasthet. En smidd titanfog är starkare än en bearbetad från stångmaterial. Processen kostar mer för verktyg men sparar vikt och förbättrar den långsiktiga tillförlitligheten. Dessa robotkonstruktionsdelar utsätts för de högsta påfrestningarna under drift.
Tillverkning av delar till sjukhusrobotar kräver att varje del matchas med dess bästa process. CNC tillverkar precisionskomponenter. Gjutning tillverkar komplexa polymerdelar i stor skala. 3D-utskrift, formsprutning och smide fyller vart och ett ett specifikt gap. NOBLE är ett ledande tillverkningsföretag i Kina och erbjuder CNC-bearbetning, formsprutning och 3D-utskrift för delar till sjukhusrobotar. Deras ISO 13485-certifiering och precisionstillverkningskapacitet hjälper kunder att effektivt gå från prototyp till produktion.
Designa delar till sjukhusleveransrobotar
Bra design balanserar precision, rengöringsvänlighet och säkerhet. Missar man en del går roboten sönder. En del som passar perfekt men fångar bakterier är värdelös på ett sjukhus. En del som rengör väl men hamnar ur läge tappar prover. Designers måste tänka på alla tre från dag ett.
Toleransstapling och monteringspassning
Varje del har en tolerans. Stapla dem ihop, och felen ackumuleras. En konsol som är felaktig med 0.1 mm, en skarv som är felaktig med 0.05 mm och ett hölje som är felaktigt med 0.08 mm skapar ett totalt fel på 0.23 mm. Det är tillräckligt för att bryta en dockningssekvens.
Minimering av kumulativa fel i flerdelade sammansättningar
Smarta konstruktörer använder snäva toleranser endast för kritiska funktioner. De låter icke-kritiska dimensioner flyta. Detta håller kostnaderna nere och kvaliteten uppe. Ett PCR-maskinhölje följer samma regel. Tätningsspåret får snäva toleranser. Monteringshålen gör det inte. För kvaliteten på sjukhusrobotars strukturella delar fungerar denna selektiva metod bäst. Rapid prototyping hjälper här. Ingenjörer bygger en testmontering, mäter staplingen och justerar innan stål skärs.
Utformning för enkelt underhåll och utbyte
Delar slits ut. Lager går sönder. Motorer brinner ut. Konstruktörer bör göra byten enkla. Använd fasta fästelement. Märk kontakter. Bygg in justeringsfunktioner i ramen. En koppling som tar två timmar att byta ut kostar sjukhuset pengar. En som tar tio minuter håller roboten igång.
Rengörbarhet och steriliseringskompatibilitet
Sjukhus rengör allt. Robotar utsätts för väteperoxidånga, UV-ljus och starka våtservetter. Designen måste överleva den rutinen i åratal.
Undvik springor och ojämna ytor
Bakterier gömmer sig i springor. En springa på 0.5 mm är en säker hamn för bakterier. Konstruktörer bör specificera släta radier och jämna fogar. Ytfinish spelar också roll. En grov yta fångar smuts. En polerad yta avlägsnar den. För specialtillverkning innebär detta tydliga markeringar på ritningar. CNC-bearbetning kan träffa dessa ytbehandlingar. Rapid prototyping visar var springor bildas före produktion.
Materialkompatibilitet med väteperoxid och UV
Inte all plast klarar rengöring på sjukhus. ABS gulnar under UV-ljus. Polykarbonat håller längre. PEEK klarar båda. Rostfritt stål motstår allt. Konstruktörer måste matcha material till rengöringscykeln. Ett PCR-maskinhölje använder ofta polykarbonat av denna anledning. Samma logik gäller för robotlock och brickor.
Säkerhet och regelefterlevnad
Regler styr medicinska robotar. Konstruktörer måste känna till dem innan de skär metall.
ISO 13485:2016 och medicintekniska standarder
ISO 13485:2016 anger kvalitetsregler för tillverkning av medicintekniska produkter. Den omfattar designkontroller, spårbarhet och riskhantering. En robot som transporterar medicin kan omfattas av denna standard. CNC-leverantörer i Kina med denna certifiering kan hjälpa till. De förstår dokumentations- och inspektionsbehoven.
Riskhantering för patientnära komponenter
Alla delar nära en patient behöver en riskbedömning. Vad händer om de går sönder? Kan de klämmas? Avger de partiklar? Konstruktörer bör använda fellägesanalys. De bör testa värsta tänkbara scenarier. Robotsystem med precisionsmonteringskapacitet används vid tillverkning av medicintekniska produkter för komplicerade monteringsprocesser. Samma precision hör hemma i delar till sjukhusleveransrobotar.
Val av processer för tillverkning av delar till sjukhusleveransrobotar
Att välja en process är inte en slumpmässig gissning. Det beror på formen, antalet delar och hur snäva toleranserna måste vara. När du matchar dessa väl förblir tillverkningen av delar till sjukhusleveransrobotar snabb och billig. Om du gör fel betalar du för verktyg du inte behövde.
Matchningsprocess till delgeometri och volym
Former med underskärningar innebär ofta att gjutning är lösningen. Enkla delar som kräver hög precision kräver oftast skärning. Antalet delar du behöver avgör resten.
När man ska välja CNC-bearbetning framför formsprutning
Välj CNC när du behöver snäva toleranser, små serier eller snabba resultat. Ett växellådshus med lagerhål på ±0.01 mm fungerar bra med precisions-CNC-bearbetning. Formgjutning kräver ett stålverktyg, så det sparar bara pengar vid höga volymer. För några hundra enheter vinner CNC både på kostnad och hastighet.
Hybridmetoder för komplexa sammansättningar
Vissa monteringar använder båda metoderna. Ett gjutet lock kan snäppas fast på en maskinbearbetad ram. Denna blandade process håller kostnaden låg och precisionen hög. Det är värt att notera att högprecisions 5-axlig CNC-fräsning hanterar de viktiga metallfunktionerna, medan gjutning hanterar det yttre skalet.
Balansera kostnad, ledtid och prestanda
Varje projekt gör avvägningar mot dessa tre saker. Nyckeln är att veta vilken som är viktigast just nu.
Verktygsinvestering kontra kostnad per del
Formar kostar mer i början. Priset för varje del sjunker snabbt efter det. Maskinbearbetning är motsatsen: låg installationskostnad, men ett högre pris för varje del. För ett PCR-maskinhölje är gjutning vettigt i stor skala. För tio prototyper gör CNC det.
Från prototypframställning till produktionsövergång
Börja med snabb prototypframställning för att bevisa att passformen fungerar. Byt sedan till produktionsverktyg när designen är slutgiltig. Denna steg-för-steg-process minskar risken. Många team använder CNC-leverantörer i Kina för att överbrygga klyftan mellan de två.
Fallexempel: En leveransrobots gripdonsenhet
Tänk dig en gripanordning som plockar upp medicinflaskor. Den behöver grepp, renlighet och samma placering varje gång.
Materialval: PEEK och rostfritt stål
Käftarna är tillverkade av PEEK för slitstyrka och sterilisering. Svängtapparna är tillverkade av medicinskt rostfritt stål för ökad styrka. Detta materialval balanserar vikt, kostnad och rengöringsvänlighet.
Processval: CNC-bearbetning och 3D-utskrift
Stiften och käftfästena kommer från CNC-bearbetning för precisionskomponenter. Den specialanpassade käftformen börjar som en 3D-utskrift. Denna mix låter ingenjörer testa greppkraften innan de bestämmer sig för hårda verktyg.
Precisionskrav och validering
Pivothålet har en passform på ±0.01 mm. Valideringen använder CMM-inspektion och första artikelrapporter. Ur ett praktiskt perspektiv är det här som 5-axlig CNC-fräsning och specialtillverkning möter verkliga kliniska behov. NOBLE, ett ledande tillverkningsföretag i Kina, hjälper kunder att gå från prototyp till massproduktion med just denna typ av bearbetningsexpertis.
Framtida trender inom delar till sjukhusleveransrobotar
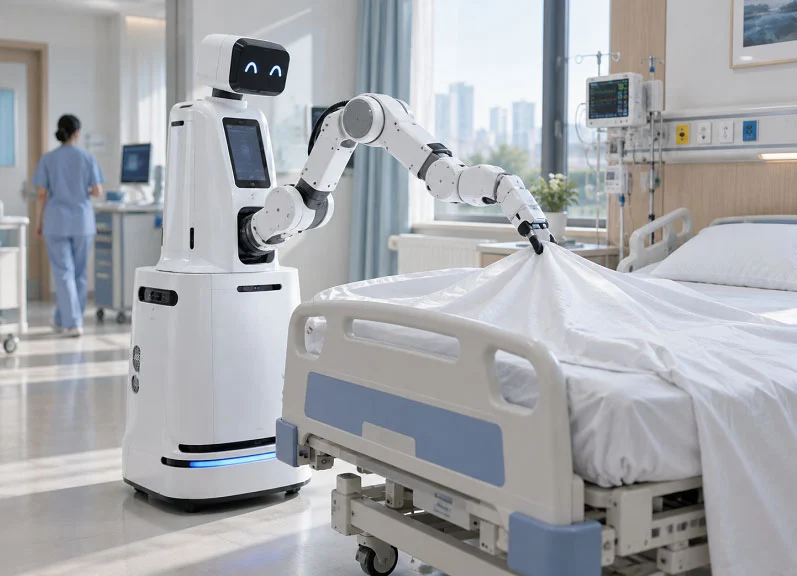
Nästa uppsättning delar till sjukhusförlossningsrobotar kommer att vara beroende av bättre material, striktare digital styrning och design som lätt kan ändras. Varje trend kopplas tillbaka till samma tre pelare: precision, material och processer. När du gör dessa rätt fungerar roboten i många år. När du gör dem fel går den sönder i en korridor klockan två på natten.
Avancerade material och beläggningar
Nya material lovar längre livslängd och mindre underhåll. De minskar också risken för att bakterier får med sig en robot.
Självsmörjande kompositer
Självsmörjande kompositer blandar fasta smörjmedel i basmaterialet. Lager och bussningar tillverkade av dessa kompositer fungerar utan fett. Det är viktigt på ett rent sjukhus. Inget fett innebär inga droppar och ingen smuts som fastnar. Dessa kompositer klarar också upprepade rengöringscykler bättre än vanliga plaster. Ett PCR-maskinhölje står inför liknande krav, så samma materiallogik gäller ofta.
Antimikrobiella ytbehandlingar
Antimikrobiella beläggningar dödar eller bromsar bakterietillväxt vid kontakt. Silverjon- och kopparbaserade behandlingar är vanliga. De fungerar bäst på ytor som människor ofta vidrör, som handtag, brickor och gripkäftar. Beläggningen måste klara väteperoxid och UV utan att flagna. Det är först ett materialproblem och sedan ett processproblem.
Digital tillverkning och smarta fabriker
Fabriker blir smartare. Den förändringen förändrar hur delar till sjukhusleveransrobotar tillverkas och spåras.
Industri 4.0 för spårbarhet
Industri 4.0 länkar samman maskiner, sensorer och datasystem. Varje snitt, mätning och inspektion loggas. Om en skarv går sönder ute på fältet kan tillverkaren spåra den tillbaka till exakt batch och maskin. Den nivån av spårbarhet är viktig för reglerna för medicintekniska produkter. Det bygger också förtroende hos sjukhusköpare.
AI-driven processoptimering
AI-verktyg övervakar bearbetningsdata i realtid. De justerar matningar, hastigheter och verktygsbanor för att hålla toleranserna snävare. För CNC-arbete på kritiska funktioner innebär det färre kasserade delar och mer konsekvent produktion. Även fördelar med snabb prototypframställning. AI kan föreslå designjusteringar före den första skärningen.
Modulär och skalbar design
Modularitet gör att sjukhus snabbt kan byta delar. Det gör det också möjligt för tillverkare att skala upp produktionen utan att behöva omkonstruera allt.
Standardiserade gränssnitt för snabba byten
Standardmonteringsmönster och kontakter låter en tekniker byta ut en gripare eller ett hjul på några minuter. Inga specialverktyg. Inga långa driftstopp. Denna metod fungerar bra med specialtillverkning, där varje modul kan byggas enligt samma gränssnittsspecifikation.
Design för additiv tillverkning
Additiva processer låter konstruktörer bygga interna kanaler och gitterstrukturer som bearbetning inte kan nå. En specialanpassad gripare med konform kylning eller lätta ribbor är ett bra exempel. Rapid prototyping använder redan denna metod. I takt med att skrivare blir snabbare kommer fler produktionsdelar att följa. Många team förlitar sig fortfarande på CNC-leverantörer i Kina för de metallkomponenter som behöver täta passningar.
NOBLE: Tillverkning av delar till sjukhusleveransrobotar

Expertis inom metall- och plastbearbetning
NOBLE arbetar med metall- och plastbearbetning för delar till sjukhusleveransrobotar. Företaget hanterar båda typerna av material. Det är viktigt eftersom en robot använder aluminiumramar, fogar i rostfritt stål och PEEK-gripdon. Att ha en leverantör för alla dessa sparar tid och håller toleranserna desamma.
CNC-bearbetning, formsprutning och 3D-utskrift
Verkstaden erbjuder CNC-bearbetning, formsprutning och 3D-utskrift, allt på ett ställe. CNC-svarvning och 5-axlig fräsning hanterar lagerhål, växellådshus och dockningsgränssnitt. Gjutning hanterar hus och lock vid tillverkning av många delar. 3D-utskrift fyller tomrummet för prototyper och anpassade ändeffektorer. Ett PCR-maskinhus följer samma väg: snabb prototypframställning först, sedan rätt produktionsprocess. Team som behöver metalldelar snabbt går ofta till CNC-leverantörer i Kina, och NOBLE konkurrerar med samma hastighet och kvalitet.
Från prototyp till produktion
Varje program börjar i liten skala. En snabb prototyptillverkning visar att allt fungerar innan pengar spenderas på verktyg. Sedan går teamet vidare till produktion med samma ritningar och inspektionsplan. Den kontinuiteten minskar risken. Specialtillverkning fungerar bäst när prototypverkstaden och produktionslinjen delar ett kvalitetssystem.
Certifieringar och kvalitetssäkring
Certifieringar visar en köpare vad en butik kan litas på att göra. NOBLE innehar ISO 9001:2015 och ISO 13485:2016. Den första täcker allmän kvalitetsledning. Den andra gäller medicintekniska produkter. Tillsammans täcker de tillverkning av delar till sjukhusleveransrobotar för kliniskt bruk.
ISO 9001:2015 och ISO 13485:2016
ISO 13485:2016 kräver designkontroller, riskfiler och dokumenterad spårbarhet. Detta passar bra för tillverkning av medicinska robotar, där en felaktig skarv kan påverka patientsäkerheten. Standarden tvingar också leverantörer att kontrollera sina egna underleverantörer. Så att både stålverket och polymerhartset håller sig inom kvalitetsnätet.
Full spårbarhet och inspektion
Varje batch har ett värmebatchnummer och en bearbetningslogg. CMM-rapporter och första artikelinspektioner bekräftar dimensionsangivelserna. Om en detalj avviker kan verkstaden spåra den till exakt maskin och verktyg. Den nivån av dokumentation är viktig när sjukhus granskar sina leverantörer.
Helhetstjänster från design till montering
NOBLE gör mer än att bara skära metall. Teamet stöder hela bågen från koncept till levererad enhet. Det utbudet hjälper kunder som saknar egen bearbetnings- eller monteringskapacitet.
Design för tillverkningsstöd
Ingenjörer granskar ritningar innan den första spånan flyger. De uppmärksammar snäva toleranser som ökar kostnaden utan att lägga till funktion. De föreslår utkastvinklar för gjutna lock och radier som CNC-verktyg faktiskt kan nå. Denna tidiga feedback förkortar vägen från idé till produktion.
Montering, testning och uppfyllande
Verkstaden monterar delsystem, testar dem och packar dem för leverans. En gripmodul lämnar dörren redan validerad. Ur ett praktiskt perspektiv sparar det kunden en andra leverantör och en andra uppsättning kvalitetskontroller. En partner, ett pappersspår, en kontaktpunkt.
Precision, material och processer knyts ihop. En gripares jobb avgör vilken legering eller polymer som är relevant. Säkerhet och repeterbarhet måste bestämma toleranserna. Så funktionen flyter ner till varje ritning. Kontrollera din egen design mot det ramverket. Ställ en fråga i varje steg: tjänar detta val delens uppgift? Hitta sedan en partner som känner till medicintekniska standarder och avancerad bearbetning. Leta efter ISO 13485:2016 och verkliga inspektionsdata. Materialen kommer att fortsätta att förbättras. Digital tillverkning kommer att fortsätta att strama åt kretsloppet. Nästa generations delar till sjukhusleveransrobotar kommer att vara renare, lättare och mer tillförlitliga.
Vanliga frågor om delar till sjukhusleveransrobotar
Vilken tolerans kan CNC-bearbetning uppnå för delar till sjukhusleveransrobotar?
Precisions-CNC-bearbetning kan nå ±0.005 mm till ±0.025 mm för viktiga funktioner. Lagerhål och dockningsgränssnitt använder ofta detta intervall för att hålla rörelsen repeterbar.
Vilka material motstår daglig sterilisering bäst?
PEEK klarar ångautoklavcykler över 250 °C. Medicinskt rostfritt stål tål även väteperoxid och UV-rengöring utan att brytas ner.
Vilka certifieringar bör en tillverkare inneha?
ISO 13485:2016 säkerställer medicintekniska produkters kvalitet. ISO 9001:2015 omfattar generell kvalitetsledning. Många CNC-leverantörer i Kina innehar båda certifieringarna.
Hur påskyndar snabb prototypframställning utvecklingen?
3D-utskrift tillverkar testdelar på några timmar. Ingenjörer kontrollerar passform och funktion innan de spenderar pengar på produktionsverktyg. Detta minskar risken och förkortar tidslinjerna.
När är specialtillverkning mer meningsfullt än standarddelar?
Specialtillverkning passar när standardkomponenter inte kan uppfylla hygien-, hållfasthets- eller precisionskrav. En gripares material- och toleranskrav är ofta unika.
Hur står sig materialvalet för ett PCR-maskinhölje i jämförelse med robothöljen?
Ett PCR-maskinhölje behöver också snäva toleranser och ytor som är lätta att rengöra. Precis som robotbrickor och höljen används ofta PEEK eller polykarbonat av liknande skäl.
Vad är ett kumulativt fel och hur kontrollerar man det?
Toleranser staplas över flera fogar. Ingenjörer minskar det totala felet genom att använda snäva markeringar på kritiska funktioner och styva strukturella delar i monteringen.