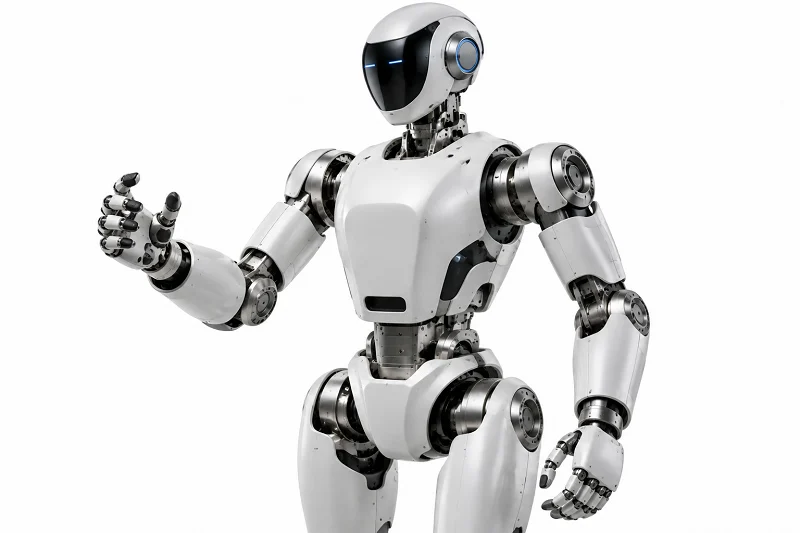
Marknaden för exoskelett nådde 850 miljoner USD år 2025. Den växer med 21.4 % varje år. Detta driver efterfrågan på exoskelettstrukturdelar som balanserar styrka och vikt.
Exoskelett i naturen ger oss idéer. Kräftdjurs exoskelett har en kutikula med lager. Kräftdjurets kutikula innehåller kitin och kalciumkarbonat. Epikutikula förseglar kutikulaytan. Exokutikula har tätt kitin som gör den hård. Endokutikula har flexibelt kitin som gör den seg. Kitin ger kutikula dess styrka. Kitin i exokutikula motstår slitage. Kitin i endokutikula absorberar stötar. Kalciumkarbonat härdar exokutikula. Epikutikula har lite kitin. Exokutikula och endokutikula utgör huvuddelen av kutikula. Detta kutikulasystem balanserar vikt och seghet. Ingenjörer studerar kutikula för idéer. Exokutikula visar hur man motstår slitage. Endokutikula visar hur man absorberar stötar. Epikutikula visar hur man förseglar. Dessa naturliga material inspirerar mänsklig design.
Mänskliga exoskelett använder dessa lärdomar. Medicinska exoskelett hjälper till med rehabilitering. Industriella exoskelett minskar belastningen.
Den här guiden svarar på dina frågor. Vilka delar är viktiga? Vilka material fungerar bäst? Hur tillverkar vi dem? Läs vidare.
Kärnkomponenter i exoskelettstrukturdelar
Varje exoskelett är beroende av tre huvudsakliga byggstenar. Bärande ramar bär vikten. Leder och ställdon rör sig. Människa-maskin-gränssnitt länkar enheten till din kropp. Dessa exoskelettstrukturdelar fungerar tillsammans som ett system. Varje del förändrar hur de andra fungerar.
Bärande ramar och chassi
Ramen är skelettet för alla exoskelett. Den håller nyttolaster, flyttar krafter och håller alla andra strukturella delar i exoskelettet på plats. Ingenjörer väljer material baserat på styrka, vikt och kostnad. Ramens mekaniska egenskaper avgör hur mycket last användaren kan bära utan att bli trött.
Ramkonstruktioner i aluminium och titan
Aluminiumlegeringar som 7075 ger ett högt hållfasthets-viktförhållande. De kostar mindre än titan och är enkla att bearbeta. Titan erbjuder korrosionsbeständighet och långvarig hållbarhet. Det sticker ut i medicinska och militära exoskelett som utsätts för svett, fukt eller tuffa miljöer. Båda metallerna hanterar upprepad belastning väl. En bearbetad aluminiumram kan väga några kilogram. En titanversion väger mer men håller längre i fält.
Kolfiberkompositstrukturer
Kolfiberkompositer minskar vikten avsevärt. De ger hög styvhet med låg massa. Det är viktigt för exoskelett som bärs hela dagen. Kolfiberstöd och kolfiberlänkar förekommer i delar av övre och nedre extremiteter. Harts-fiber-uppläggningen låter ingenjörer justera styvheten i olika riktningar. En kolfiberram kan böjas i en axel och förbli styv i en annan. Den typen av kontroll är svår att uppnå med enbart metall.
Leder, ställdon och framdrivning
Leder låter ramen röra sig. Ställdon ger kraften. Tillsammans förvandlar de en stel struktur till en fungerande maskin. Designutmaningen är att montera motorer, reducerare, sensorer och kablar i ett litet utrymme nära karossen.
Konstgjorda muskler och motordrivna system
Motordrivna exoskelett använder elmotorer, hydrauliska ställdon eller pneumatiska system. Dessa delar ger aktiv assistans. Sensorer och styralgoritmer känner av vad användaren vill göra. Sedan koordinerar de motordriven hjälp för extremiteternas rörelser. Detta länkar manövreringssystemet till människa-maskin-gränssnitt. Resultatet är bättre styrka och uthållighet för industriellt, militärt eller rehabiliteringsbruk. Harvards Wyss Institute går en annan väg. De bygger mjuka exoskelett med flexibla textilbaserade ställdon och inbyggd sensorik. Deras system förblir lätta och fungerar med befintliga mobilitetshjälpmedel.
Artikuleringsmekanismer för rörelseomfång
Ställdonet rör fysiskt leder som höft, knä, fotled, axel och armbåge. Det omvandlar motorrotation till ledhastighet och vridmoment. En kompakt drivenhet som en BCSA placerar en ramlös motor och en cykloidal reducerare i en smal struktur. Den cykloidala reduceraren ökar vridmomentet genom reduktion. Den sprider också belastningen över flera kontaktytor. Det hjälper leden att hantera upprepade belastningar och yttre stötar under gång. Storleken spelar också roll. Om drivenheten sticker ut för långt kan den komma i vägen för närliggande strukturer. Det begränsar den naturliga rörelsen. Slankare ställdon placerade nära kroppen bibehåller naturlig ledrörelse. Flera ledställdon gör att vikten ackumuleras. Att enbart göra storleken mindre räcker inte om vridmomentet blir för lågt. Nödvändigt ledommoment, rörelseomfång, driftshastighet, ställdonets dimensioner och vikt måste alla beaktas tillsammans.
| Faktor | Effekt på exoskelettleder |
| Aktuatorns roll | Avgör om leden kan ge den rörelse och det assisterande vridmoment som behövs |
| Exempel på ställdonstyp | BCSA sätter en ramlös motor och en cykloidal reducer i en smal, kompakt struktur |
| Vridmomentutgång | Cykloidal reducer ger högt vridmoment och hanterar upprepade belastningar eller yttre stötar |
| Rörelseomfång | Slankare ställdon placerade nära kroppen hjälper till att bibehålla naturlig ledrörelse |
| Storlek och vikt | Designen måste balansera kompakthet med tillräckligt vridmoment för att underlätta rörelse och stödja ledbelastningar |
| Designhänsyn | Valet av ställdon påverkar direkt både rörelseförmåga och vridmomentprestanda |
Delar i människa-maskin-gränssnittet
Gränssnittet är där maskinen möter kroppen. Det måste kännas bekvämt, sitta säkert och överföra krafter utan att orsaka smärta. Bra gränssnittsdesign håller användaren säker och enheten effektiv.
Bröststöd och extremitetsmanschetter
Bröststöd fördelar belastningen över bålen. De håller exoskelettet stadigt under lyft eller arbete ovanför huvudet. Extremitetsmanschetter lindas runt armar eller ben. De överför assisterande vridmoment till användaren. Motordrivna armdelar inkluderar ofta manschetter vid underarm och överarm. Dessa manschetter måste passa olika kroppsstorlekar. Modulära och adaptiva fästsystem löser detta problem. De använder justerbara komponenter, snabbkopplingsmekanismer och anpassningsbara gränssnitt. Justerbara remmar, modulära ledenheter och omkonfigurerbara ramelement gör att en enhet passar många användare.
Vadderade kontaktpunkter och remmar
Vaddering minskar trycket på huden. Remmar håller enheten på plats under rörelse. Össur bygger protes- och ortoslösningar med inbyggd sensorteknik och mikroprocessorstyrning. Deras exoskelett använder adaptiva algoritmer i realtid. Dessa justerar stödet baserat på användarens rörelsemönster och miljöförhållanden. Intelligenta sensorer känner av vad användaren vill göra. De ger sömlös assistans under gång, stående och övergångsrörelser. Detta visar hur exoskelettens strukturella delar, manövrering och människa-maskin-gränssnitt samverkar.
Ur ett praktiskt perspektiv kräver tillverkningen av dessa exoskelettstrukturdelar snäva toleranser och jämn kvalitet. NOBLE, ett ledande kinesiskt tillverkningsföretag, erbjuder exceptionell servicekapacitet och professionell bearbetningsexpertis inom detta område. Deras team hjälper kunder att effektivt gå från prototyp till massproduktion. Oavsett om du behöver maskinbearbetade aluminiumramar eller anpassade kolfiberstöd, gör en partner med rätt utrustning skillnaden.
Material för exoskelettstrukturdelar
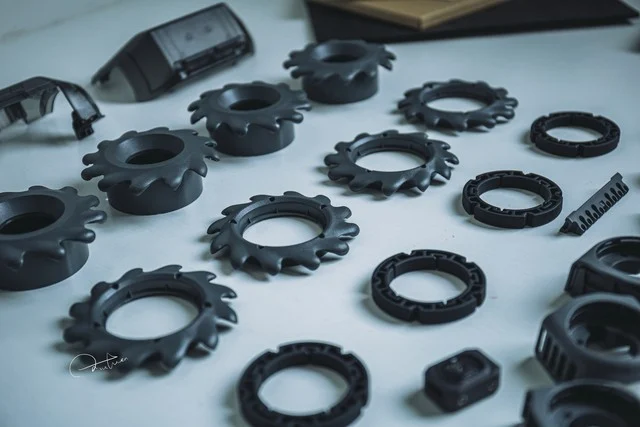
Att välja rätt material för exoskelettstrukturer innebär att hitta en balans. Du behöver låg vikt, hög hållfasthet och lång livslängd. Inget enskilt material kan göra allt. Det är därför ingenjörer blandar metaller, kompositer och polymerer. Låt oss titta på de viktigaste alternativen.
Aluminium 7075 och titan
Aluminium 7075-T6 är ett självklart material för exoskelettramar. Dess draghållfasthet når 572 MPa. Sträckgränsen når 503 MPa. Jämför det med 6061-T6 vid 310 MPa draghållfasthet och 276 MPa flytgräns. Det är cirka 83 % högre sträckgräns. Densiteten är 2.81 g/cm³ jämfört med 2.70 g/cm³ för 6061. Ja, 7075 är lite tyngre. Men dess hållfasthets-viktförhållande vinner. Det når cirka 204 MPa/(g/cm³). Titan av klass 5 ligger nära 187 MPa/(g/cm³). Så 7075 är ungefär 9 % mer effektivt för viktkritiska delar. Flygteknikklass 7075-T6 med magnesiumförstärkningar kan minska vikten med upp till 40 % samtidigt som sträckgränserna hålls över 500 MPa. Det är viktigt för ramelement som behöver hög hållfasthet och låg massa.
Högt hållfasthets-viktförhållande hos 7075 aluminium
Bearbetbarhetsvärdet för 7075 är 5/10. För 6061 är det 8/10. Så 7075 är svårare att bearbeta. Men resultatet är verkligt. Det motstår permanent deformation bättre. Det hjälper i stötutsatta strukturer som knäleder och höftställningar. Anodisering och plasmaelektrolytisk oxidation kan öka slitstyrkan och biokompatibiliteten. Precisionsbearbetning och additiv tillverkning stöder också hög dimensionsnoggrannhet.
Titan för korrosionsbeständighet och hållbarhet
Titanlegeringar glänser där korrosion och hudkontakt är viktiga. De motstår svett, fukt och tuffa miljöer. Deras biokompatibilitet passar exoskelettstrukturdelar som vidrör bärarens hud. Det minskar risken för allergiska reaktioner eller obehag. Exoskelett utsätts för slitage, korrosion och stötar varje dag. Titan hanterar alla tre. Nackdelen? Materialkostnaderna kan tredubbla systemkostnaderna. Så ingenjörer använder det selektivt – vid leder, stift och gränssnitt med högt slitage.
Kolfiber och hybrider
Kolfiberkompositer är mästaren i lättvikt. De är 30–40 % lättare än aluminiumalternativ. Ändå bibehåller de motsvarande styrka. Det är en enorm vinst för bärbara enheter.
Hög styvhet och viktminskning
Den specifika styvheten berättar sanningen. Kolfiberväv når 84–94 MN·m/kg. Högmodulärt enriktat material når 133–150 MN·m/kg. Aluminium 7075-T6 ligger på 25.5 MN·m/kg. Titan Ti-6Al-4V ligger på 25.7 MN·m/kg. Det ger kolfiber en fördel på 3.3–5.9×. I justerbara armstöd minskar detta ändpunktsnedböjningen med 60–80 % vid samma vikt. Lättare och styvare – precis vad exoskelettstrukturdelar behöver.
Harts-fiberkombinationer för lagerhållning
Harts-fiber-uppläggningen låter ingenjörer justera styvheten riktning för riktning. En kolfiberram kan böjas i en axel och förbli styv i en annan. Den typen av kontroll är svår med enbart metall. Avvägningen är kostnaden. Tillverkningskostnaderna är betydligt högre, vilket begränsar ett brett användande. Det är därför hybridkonstruktioner finns. Ekso Bionics EksoNR använder kolfiber plus leder i aluminiumlegering. Den väger cirka 23 kg totalt. Fortfarande tung för vissa användningsområden, men robust.
| Material / Tillvägagångssätt | Fördel med viktminskning | Hållbarhet / Styrka | Avvägningar |
| Kolfiberkompositer | 30–40 % lättare än aluminium | Bibehåller motsvarande styrka | Högre tillverkningskostnader |
| - | - | - | - |
| Aluminiumlegeringar | Lättviktigt strukturmaterial | Upprätthåller strukturell integritet | Används med kolfiber för leder |
| Konstruerade polymerer | Bidra till total viktminskning | Upprätthålla strukturell integritet | Används i icke-kritiska eller modulära komponenter |
| Avancerade titanlegeringar | Överlägset styrka-till-vikt-förhållande | Hög hållbarhet | Materialkostnader kan tredubbla systemkostnaderna |
| Designoptimering (topologi, FEA) | Minimerar material i icke-kritiska områden | Säkerställer styrka i bärande delar | Kräver expertis inom beräkningsmodellering |
Lärdomar från kräftdjurens exoskelett och nagelband
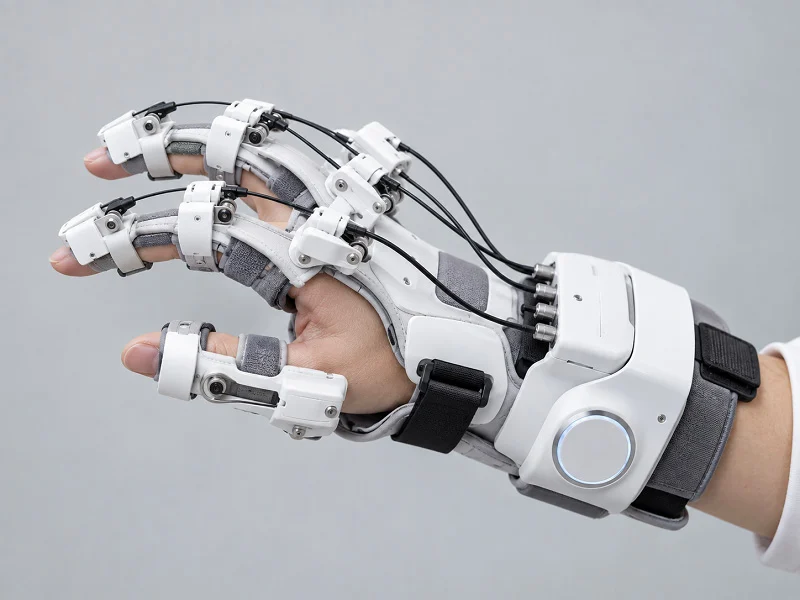
Naturen löste detta problem för länge sedan. Kräftdjurets kutikula är ett strukturellt biologiskt kompositmaterial. Det inspirerar till lättviktsrustning för mänskliga exoskelett. Kräftdjurets kutikula har tre huvudzoner. Endokutikula, exokutikula och epikutikula spelar alla en roll. Endokutikula, exokutikula och epikutikula är staplade i lager. Epikutikula förseglar ytan. Exokutikula innehåller tätt kitin för hårdhet. Endokutikula använder flexibelt kitin för seghet. Kitin ger kutikula dess styrka. Kitin i exokutikula motstår slitage. Kitin i endokutikula absorberar stötar. Kalciumkarbonat härdar exokutikula. Kalciumkarbonat förstyvar också kutikula. Epikutikula har lite kitin. Exokutikula och endokutikula utgör huvuddelen av kutikula. Detta kutikulasystem balanserar vikt och seghet.
Biologisk inspiration för lättviktsrustning
Kräftdjurets kutikula använder en vriden plywoodstruktur. Detta Bouligand-mönster förhindrar delaminering. Det omdirigerar stötsprickor och ökar energiavledningen. Kutikula från bönsyrsaräkor och krabbor visar detta. Laminerade ark med större vinkelförändringar nära den belastade ytan motstår stötar bättre. Helikoida fibrer från hummerskelett möjliggjorde en 8 m bred, 320 kg tung paviljong med 4 mm tjocka väggar. Det är styrkan hos den vridna plywoodstrukturen.
Naturliga material kontra konstruerade polymerer
Kräftdjurets kutikula är ett biologiskt kompositmaterial byggt av protein och kitin. Protein och kitin bildar kitin-proteinfibrer. Dessa kitin-proteinfibrer skapar kitin-proteinfibriller. Den kemiska sammansättningen av exoskelett varierar mellan arter. Den kemiska sammansättningen av exoskelett förändras också med sklerotiserings- eller förkalkningsprocessen. Ett hårt leddjursexoskelett använder denna kemi. Ett hårt, styvt exoskelett skyddar djuret. Det yttre leddjursexoskelettet motstår slitage. Det yttersta leddjursexoskelettet stänger inne fukt. De olika lagren i leddjurets kutikula inspirerar till konstruerade polymerer. PLA för 3D-utskrift är ett exempel. Det är inte lika tufft som kitin, men det är billigt och utskrivbart. De olika lagren i leddjurets kutikula vägleder också hybriduppläggningar. Ledade bihang i kräftdjursexoskelett visar hur man bygger flexibla leder. Ledade bihang visar också hur man hanterar upprepad rörelse. Kräftdjursexoskelett lär oss att lagera material. Kräftdjurs exoskelett lär oss också att variera styvheten. Kräftdjurs exoskelett bevisar att lättviktsrustning fungerar.
Bouligand-strukturen visade sig öka slagtåligheten hos syntetiska material genom att förhindra delaminering av fiberlager och öka energiförlusten genom att omdirigera sprickor som bildas vid stötar.
Ur ett praktiskt perspektiv erbjuder NOBLE, ett ledande kinesiskt tillverkningsföretag, exceptionell servicekapacitet och professionell expertis inom bearbetning inom detta område. Deras team hjälper kunder att effektivt gå från prototyp till massproduktion. Oavsett om du behöver bearbetade aluminiumramar eller specialanpassade kolfiberstöd, gör en partner med rätt utrustning skillnaden.
Precisionstillverkning för Exoskelettstrukturdelar
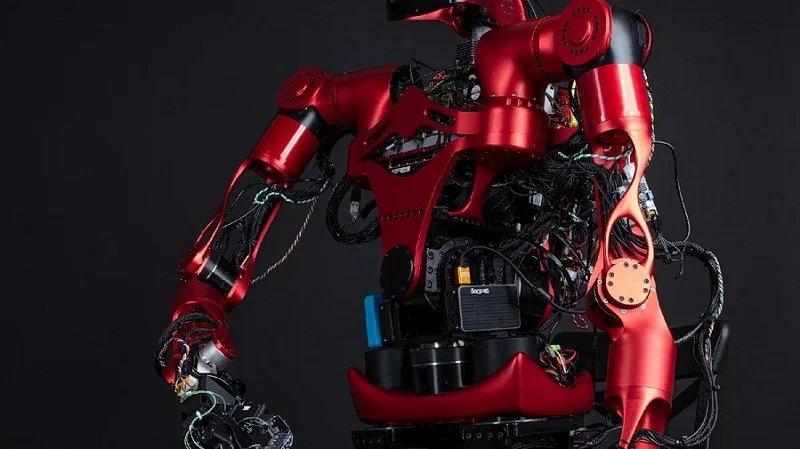
Bra design är värdelös utan bra tillverkning. Även den bästa exoskelettdelen på papper går sönder om den bearbetade delen inte matchar planen. Därför är hög precision viktig.
CNC-bearbetning för strukturella delar av metallexoskelett
CNC-bearbetning ger den noggrannhet som exoskelett behöver. Den skär metall till mycket snäva gränser. Den ger samma resultat om och om igen för många delar. Olika sätt att tillverka exoskelettstrukturdelar har alla sin egen roll. För metallramar och leder är CNC det vanliga valet.
Snäva toleranser för ramgränssnitt
Ramgränssnitten behöver exakt passform. Lagerhålsdiametrar använder H7-tolerans. För ett 50 mm hål betyder det ±0.012 mm. Axeltappar behöver h6. För en 50 mm axel betyder det ±0.009 mm. Dessa siffror avgör om en koppling rör sig smidigt eller fastnar.
Bulthålsmönster på strukturella anslutningar behöver en positionstolerans på ±0.1 mm. Kabelfästen kan använda ±0.2 mm. Rambalklängder för lempositionering behöver ±0.15 mm. Icke-kritiska distanser kan använda ±0.5 mm. Parallelliteten hos förbindningsaxlarna måste hållas inom 0.05 mm per 100 mm längd. Det förhindrar kärvning i fleraxliga enheter.
Ytfinish är viktig för material som utsätts för belastning. Lagerkontaktytor behöver Ra på 0.8 μm eller bättre. Det förhindrar nötningskorrosion. Glidgränssnitt behöver Ra på 1.6 μm med riktningsförläggning vinkelrätt mot rörelsen. Strukturelement kan ta Ra på 3.2 μm. Kosmetiska ytor når Ra på 0.4 μm genom blästring eller anodisering.
GD&T kontrollerar position, vinkelräthet, koncentricitet och profil. Varje utrop stoppar ett specifikt problem. NOBLE, ett ledande kinesiskt tillverkningsföretag med utmärkt service och bearbetningskompetens, ger denna precision till varje projekt. Deras 5-axliga CNC-centra hanterar komplexa former. Deras team går enkelt från prototyp till produktion.
Ytfinish och repeterbarhet
CNC-bearbetning ger repeterbar kvalitet. Kör hundra identiska delar. De mäter alla likadant. Den konsistensen är viktig för exoskelett. Varje enhet fungerar på samma sätt.
Additiv tillverkning med 3D Utskrifter
CNC hanterar metall väl. Moderna tillverkningsmetoder ger nya möjligheter. Additiv tillverkning bygger exoskelettstrukturdelar lager för lager. Den skapar former som fräsning inte kan skapa.
PLA och andra termoplaster för prototyper
PLA-termoplaster fungerar utmärkt för prototypframställning. Ultrafuse PLA PRO1 skriver ut snabbt och enkelt. Den hanterar snäppkontakter väl. Dess mekaniska egenskaper överträffar ABS-tryckta objekt. Det gör den perfekt för att testa passform och funktion.
Men PLA har begränsningar. FDM-tryckta ABS-delar utan efterbehandling klarade inte maximala belastningskrav. Uppvärmning efter tryckning förbättrade gränstillståndsparametrarna. Tryckorienteringen spelar också roll. Horisontell tryckning ger 23 % högre draghållfasthet än vertikal tryckning. Utmattningslivslängden skiljer sig med 30 % mellan orienteringarna. Vid 10 000 cykler ökar skillnaden till över 50 %.
PLA fungerar för prototyper. För produktion behöver man starkare material och efterbehandling. Men för snabba förändringar är det svårt att slå.
Komplexa geometrier som inte kan uppnås med fräsning
Additiv tillverkning eliminerar verktygsbegränsningar. Du kan designa interna kanaler för kylning och smörjning. Fräsning kan inte nå dessa utrymmen. Topologioptimerade strukturer placerar material exakt där laster verkar. Organiska, lastdrivna former matchar användarnas naturliga kroppsmekanik.
Integrerade sensorer och kabelvägar går direkt in i detaljerna. Lätta gitterstrukturer ger hållfasthets-viktförhållanden som fräsning inte kan uppnå. Skiftet går från "Vad kan vi tillverka?" till "Vad behöver systemet?"
Avancerade exoskelettstrukturdelar använder selektiv lasersintring för att öka styrkan. De viktigaste orsakerna är kortare ledtider och massanpassning. Möjligheten att skapa komplexa former som traditionella metoder inte kan uppnå driver implementeringen.
Inspektion och kvalitetskontroll
Att tillverka delar är bara halva jobbet. Att bevisa att de uppfyller specifikationerna är den andra halvan. Exoskelett bär mänsklig vikt. Misslyckanden är inte okej. Dessa exoskelett behöver tillförlitlighet.
Koordinatmätningsmaskiner för precision
Koordinatmätmaskiner kontrollerar dimensionsnoggrannhet på mikronnivå. De undersöker varje kritisk funktion. De jämför mätningar med CAD-modellen. CMM-inspektion säkerställer att exoskelettstrukturdelar uppfyller kvalitetsstandarder.
Optiska skannrar och digitala mikrometrar ger fler kontroller. Delarna håller sig inom exakta specifikationer för att fungera perfekt. GD&T-beskrivningen bygger på koordinatmätning. CMM:er är standardverktyget för detta jobb.
Säkerställer detaljnoggrannhet under belastning
Statisk belastningstestning kontrollerar strukturell hållfasthet under maximala förväntade belastningar. Dynamisk belastningstestning kontrollerar prestanda under verkliga förhållanden. Överbelastningstestning hittar säkerhetsmarginaler och felpunkter.
Hållbarhetstestning efterliknar verkliga cykler. Lyftning, böjning, vridning. Upprepas tusentals gånger. Detta upptäcker slitage innan någon skadas.
Accelererade livslängdstester och miljötester kontrollerar prestanda vid temperaturförändringar, fuktighet och upprepade belastningar. Dessa tester säkerställer långsiktig tillförlitlighet.
FEM-beräkningar på FDM-tryckta exoskelettstrukturdelar fann områden med spänningskoncentration. Tryckets orientering påverkar både draghållfasthet och utmattningstid. Dessa tester matar tillbaka till design och tillverkning. Varje omgång blir bättre.
Designöverväganden för exoskelettstrukturdelar
Du har delarna. Du har materialen. Nu kommer den svåra delen. Hur tillverkar man exoskelettstrukturdelar som är lätta, starka och prisvärda? Dessa tre mål motverkar varandra. Om man åtgärdar ett, lider de andra. Det är designutmaningen. Låt oss bryta ner det.
Viktoptimering och topologi
Vikt är fienden för alla bärbara enheter. Varje gram räknas när någon bär ett exoskelett hela dagen. Tunga system tömmer batterier snabbare. De tröttar ut användaren tidigare. De kostar mer att frakta. Så ingenjörer attackerar vikt från alla vinklar.
Generativ design för materialborttagning
Generativ design använder datorer för att hitta den bästa formen. Programvaran börjar med ett materialblock. Den tar bort allt som inte bär last. Det som återstår är en organisk form. Det ser konstigt ut. Det fungerar utmärkt.
Topologioptimering tar bort material med låg spänning. Gitterstrukturer ersätter solid utfyllnad med ett rutnät av små stag. Gittertätheten anpassar sig till lokala belastningsbanor. Styvt material med god draghållfasthet möjliggör tunnare gitterväggar. Denna metod speglar vad naturen gör. Kräftdjurets kutikula använder en skiktad struktur. Varje lager av kutikula bär last på olika sätt. Exokutikula hanterar hårdhet. Endokutikula hanterar seghet. Kutikula slösar ingenting. Ingenjörer kopierar detta trick. De placerar bara material där spänning kräver det.
Modulär design ger ytterligare en besparing. Användare kan fästa eller ta bort exoskelettstrukturdelar baserat på uppgiften. Batteripaket, ställdon och stödstrukturer tas bort när de inte behövs. Det minskar onödig vikt. Det ger också användarna flexibilitet i konfigurationen.
Balansering av styvhet och massa
Styvhet hindrar exoskelettstrukturer från att böjas under belastning. Massa håller dem jordade. Du behöver båda. Men de bekämpar varandra.
Kolfiberkompositer erbjuder hög styvhet till låg vikt. Aluminiumlegeringar ger bra hållfasthets-viktförhållande till lägre kostnad. Avancerade polymerer fyller luckorna. Ramgeometrin spelar också roll. Ihåliga strukturer fördelar laster effektivt. Strategisk materialplacering minskar spänningskoncentrationer.
Viktfördelningen förändrar hur tung en enhet känns. Överför vikten till marken när det är möjligt. Sprid den över flera kroppskontaktpunkter. Placera exoskelettstrukturdelar närmare kroppens naturliga masscentrum. Detta minskar momentarmarna. Enheten känns lättare även när den väger lika mycket.
Energieffektivitet är kopplat till allt detta. Tyngre exoskelett behöver mer energi för att aktiveras. Det kräver större batterier. Större batterier lägger till mer vikt. Det blir en ond cirkel. Högeffektiva motorer och transmissionssystem kan minska effektbehovet med 15–30 %. Det möjliggör mindre batteripaket. Litiumjonbatterier på 150–250 Wh/kg hjälper också. Ramverk för flermålsoptimering inkluderar nu energimått vid sidan av vikt-styrka-förhållanden.
Ur ett praktiskt perspektiv erbjuder NOBLE, ett ledande kinesiskt tillverkningsföretag, exceptionell servicekapacitet och professionell bearbetningsexpertis till detta område. Deras team hjälper kunder att effektivt gå från prototyp till massproduktion. Oavsett om du behöver topologioptimerade ramar eller anpassade kolfiberstöd, gör en partner med rätt utrustning skillnaden.
Utmattningsmotstånd under cyklisk belastning
Exoskelett rör sig. De böjer sig. De tar tusentals steg varje dag. Den upprepade rörelsen skapar trötthet. Trötthet leder till sprickor. Sprickor leder till misslyckande. Ingen vill ha det.
Förhindra sprickspridning i fogar
Lederna är de svaga punkterna. De koncentrerar stress. De ser flest cykler. De går sönder först.
Materialvalet är viktigt här. Välj material baserat på utmattningsgräns och spricktillväxtmotstånd. Lita inte enbart på statisk hållfasthet. Ett material som håller en gång kanske inte håller en miljon gånger.
Ytbehandlingar hjälper. Anodisering bygger ett oxidlager. Det lagret förbättrar slitstyrkan och biokompatibiliteten. Kulblästring skapar tryckspänning vid ytan. Den spänningen fördröjer sprickbildning. Kräftdjurets kutikula erbjuder ytterligare en lärdom. Dess Bouligand-struktur förhindrar delaminering. Det vridna plywoodmönstret omdirigerar sprickor. Det ökar energiförlusten. Syntetiska material kopierar denna metod. Laminerade ark med större vinkelförändringar nära den belastade ytan motstår stötar bättre.
De mekaniska egenskaperna hos fogmaterialen avgör hur länge de håller. Titanlegeringar motstår korrosion och slitage. De passar för gränssnitt med högt slitage. Aluminium 7075 motstår permanent deformation. Det fungerar bra i stötutsatta strukturer som knäleder och höftleder.
Materialval för lång livslängd
Lång livslängd börjar med rätt material. Men rätt material beror på tillämpningen. Medicinska exoskelett behöver biokompatibilitet. ISO 10993 täcker säkerhet vid hudkontakt. Industriella exoskelett behöver hållbarhet. Militära exoskelett behöver båda.
Nagelbandet lär oss att lägga material på lager. Varje lager i nagelbandet tjänar ett syfte. Epikutikula förseglar. Exokutikula hårdnar. Endokutikula absorberar. Mänskliga mönster kan göra detsamma. Hybrida layups kombinerar styva och flexibla lager. Det styva lagret bär last. Det flexibla lagret absorberar stötar. Tillsammans håller de längre än var och en för sig.
Testning bekräftar konstruktionen. Statisk belastningstestning kontrollerar maximal hållfasthet. Dynamisk belastningstestning kontrollerar verklig prestanda. Överbelastningstestning hittar säkerhetsmarginaler. Hållbarhetstestning imiterar tusentals cykler. Accelererad livslängdstestning kontrollerar temperaturförändringar och fuktighet. Dessa tester ger återkoppling till konstruktionen. Varje omgång blir bättre.
Skalbarhet för produktionsvolymer
En bra prototyp betyder ingenting om du inte kan bygga den i stor skala. Produktionsvolymen förändrar allt. Processen som fungerar för tio enheter misslyckas för tiotusen. Smarta företag planerar för skala från dag ett.
Verktygsstrategier för höga volymer
Verktygsstrategin beror på batchstorleken. För 10–100 enheter fungerar 3D-utskrift och CNC-bearbetning bra. Verktygskostnaderna förblir låga. Iterationen förblir snabb. För tusentals enheter vinner formsprutning. De initiala verktygskostnaderna är höga. Priserna per enhet sjunker dramatiskt. För måttliga volymer fyller kompositgjutning gapet.
Hybridtillverkning kombinerar alla tre. 3D-utskrift hanterar anpassning. CNC-bearbetning ger precision. Formsprutning håller kostnaden per enhet låg vid volym. Att matcha processen till batchstorleken är nyckeln.
Nagelbandet erbjuder en sista läxa. Naturen bygger kräftdjurs exoskelett ett lager i taget. Varje lager av nagelbandet tillför funktion. Varje lager av nagelbandet tillför styrka. Processen skalar från små krabbor till massiva humrar. Konstruerade material kan följa samma väg. Börja med en basstruktur. Lägg till lager efter behov. Skala upp produktionen allt eftersom efterfrågan växer.
Avvägningar mellan CNC och gjutning
CNC-bearbetning ger precision. Den hanterar komplexa geometrier. Den fungerar för metaller och plaster. Men den är långsam för stora volymer. Varje del tar tid. Arbetskostnaderna ökar.
Formsprutning är snabbt. Det producerar identiska delar i tusental. Men det kräver dyra verktyg. Designändringar blir kostsamma. Det är bara meningsfullt vid stora volymer.
Valet beror på din situation. Prototyper behöver CNC. Produktionsserier behöver gjutning. Många projekt behöver båda. Börja med CNC för validering. Byt till gjutning för skala. Övergången kräver planering. Men det lönar sig.
Kvalitetsledningssystem stöder denna övergång. ISO 13485:2016 omfattar medicintekniska produkters kvalitet. ISO 14971 omfattar riskhantering. IEC 80601-2-78 omfattar medicinska robotar. Dessa standarder säkerställer enhetlighet över produktionsvolymer. De gäller oavsett om du tillverkar tio exoskelettstrukturdelar eller tiotusen.
Ur ett praktiskt perspektiv erbjuder NOBLE, ett ledande kinesiskt tillverkningsföretag, exceptionell servicekapacitet och professionell bearbetningsexpertis till detta område. Deras team hjälper kunder att effektivt gå från prototyp till massproduktion. Oavsett om du behöver bearbetade aluminiumramar eller specialanpassade kolfiberstöd, gör en partner med rätt utrustning skillnaden.
| Designhänsyn | Viktoptimering | Optimering av trötthetsliv | Produktionskostnadsoptimering |
| Primära strategier | Topologioptimering, gitterstrukturer, lättviktsmaterial | Materialval baserat på utmattningsgräns, ytbehandlingar | Hybridtillverkning, matchning av process till batchstorlek |
| Viktiga mekanismer | Gittertäthet justerbar till lokala lastvägar, komplexa former via 3D-utskrift | Anodisering bygger ett oxidlager; kulblästring skapar tryckspänning | 3D-utskrift för anpassning, bearbetning för precision, gjutning för volym |
| Vägledning för batchstorlek | - | - | 10–100 enheter: 3D-utskrift och CNC; tusentals: formsprutning; måttlig: kompositgjutning |
| Refererade standarder | - | ISO 10993 för biokompatibilitet | ISO 13485:2016, ISO 14971, IEC 80601-2-78 |
Våra kunskaper på NOBLE för exoskelettstrukturdelar

En bra design behöver en partner som verkligen kan bygga den. På NOBLE tillverkar vi de strukturella metall- och plastdelarna i exoskelett som håller ihop exoskelett. Vårt team kan hantera en prototyp eller en hel produktionskörning.
precisions~~POS=TRUNC för metaller och plaster
Vi skär metaller och tekniska plaster med stor precision. Vår verkstad arbetar med aluminiumlegeringar som 6061 och 7075, titan grad 5, rostfritt stål och PEEK. Varje material får rätt verktygsbana och skärhastighet.
5-axlig CNC-bearbetning och CNC vridning centra
Våra riktiga 5-axliga fräsmaskiner formar komplexa ytor i en enda uppställning. Detta innebär färre fel vid förflyttning av detaljen och bättre ytkvalitet. Vi håller linjära toleranser ner till plus eller minus 0.02 mm för standardarbeten. Vi kan gå snävare för högprecisionsjobb. Koaxialiteten kan nå 0.002 mm. Ytjämnheterna varierar mellan Ra 0.4 och 1.6 μm. Svarvcentra hanterar axlar, tappar och leder i exoskelettstrukturer med samma repeterbarhet.
Förmåga för komplexa geometrier
Vinklade hål, djupa fickor och organiska knoppar är inga problem. En uppställning bearbetar fem sidor av ett arbetsstycke samtidigt. Det eliminerar behovet av komplexa jiggar. Kortare skärverktyg minskar vibrationer och vibrationsmärken. Resultatet blir en renare yta och mindre spill. Detta är viktigt för exoskelettstrukturdelar som måste passa perfekt ihop under belastning.
Certifierade kvalitetsledningssystem
Kvalitet är inte en eftertanke här. Den är inbyggd i varje steg. Vi följer skriftliga rutiner och kontrollerar delar mot CAD-modellen i varje steg.
ISO 9001:2015 för generell kvalitet
Vår ISO 9001:2015-certifiering omfattar vårt allmänna tillverkningsarbete. Den säkerställer stabila processer, spårbarhet och ständig förbättring av varje beställning.
ISO 13485:2016 för medicinska exoskelett
För medicinska exoskelett har vi ISO 13485:2016. Denna standard kräver strängare kontroller av designöverföring, biokompatibilitet och riskhantering. Den ger tillverkare av medicintekniska produkter förtroende för att deras delar uppfyller myndighetskraven.
Fullständig support: från design till montering
Vi gör mer än att bara skära metall. Vi hjälper dig att gå från idé till färdig produkt snabbare.
Teknisk granskning och DFM
Våra ingenjörer granskar era ritningar för tillverkningsbarhet. De identifierar funktioner som driver upp kostnaden eller orsakar problem med toleransuppbyggnad. Denna tidiga feedback sparar veckor av omarbete. Parker Hannifin såg liknande vinster när de använde automatiserad offertgivning och snabb gjutning för att minska tidslinjen för sitt Indego exoskelett med en till två månader.
Kitt- och slutmonteringstjänster
Vi kan montera alla bearbetade exoskelettdelar för en delmontering och leverera dem tillsammans. Vi erbjuder även slutmontering för kompletta kopplingsmoduler eller ramsektioner. Det minskar antalet leverantörer och förenklar inkommande inspektion.
Ur ett praktiskt perspektiv erbjuder NOBLE exceptionella servicemöjligheter och professionell expertis inom bearbetning inom detta område. Vårt team hjälper kunder att effektivt gå från prototyp till massproduktion. Oavsett om du behöver bearbetade aluminiumramar eller specialanpassade kolfiberstöd, har vi utrustningen och erfarenheten att leverera.
Kräftdjurets kutikula skapar starka strukturer. Dess lager arbetar tillsammans som ett team. Denna kutikula ger idéer för strukturella delar i exoskelettet. Kutikula innehåller kitin. Kitin i exokutikula bekämpar slitage. Kitin i endokutikula absorberar stötar. Kitin-proteinfibrer gör dessa egenskaper möjliga. Kräftdjurets kutikula visar hur smart naturen är. Kutikula balanserar hårdhet med kitin. Kitin ger kutikula dess seghet. Kutikula har kitin som verkligen spelar roll. Kutikula banar väg för hybridmaterial. Kräftdjurs exoskelett visar att skiktade designer fungerar. Mänskliga exoskelett kopierar detta mönster. Dagens exoskelett blandar flyg- och rymdmetaller och kompositer. Kutikula lär oss att balansera design. Kutikula har många lärdomar att ge. Kitin i konstruerade material strävar efter samma mål. Kitin gnistor nya designidéer. Kitin är en viktig del. Det gör jobbet bra. Bra exoskelett behöver smart design. Dessa exoskelett behöver partners som NOBLE. Vi erbjuder fullt stöd från början till slut.
Vanliga frågor om exoskelettstrukturdelar
Vilka material fungerar bäst för exoskelettstrukturdelar?
Aluminium 7075 ger ett högt förhållande mellan styrka och vikt. Titan motstår rost och slitage. Kolfiber minskar vikten med 30–40 procent. Nagelbandet inspirerar till hybridupplägg. Det naturliga nagelbandet balanserar vikt och seghet. Varje material passar olika exoskelettbehov.
Hur inspirerar kräftdjurets kutikula design?
Nagelbandet har en skiktad struktur. Exokutikula motstår slitage. Endokutikula absorberar stötar. Nagelbandet balanserar hårdhet och seghet. Ingenjörer studerar denna nagelband för att hitta lättviktsskydd i exoskelett.
Vilka tillverkningsprocesser skapar exoskelettstrukturdelar?
CNC-bearbetning ger snäva toleranser för metallramar. 3D-utskrift hanterar komplexa former. CMM-inspektion kontrollerar alla kritiska funktioner. Rätt process beror på batchstorlek och önskad precision.
Hur förebygger man trötthet i lederna?
Välj material med höga utmattningsgränser. Använd ytbehandlingar för att fördröja sprickor. Kutikulaens Bouligand-struktur omdirigerar sprickor. Denna kutikula-lektion hjälper exoskelettleder att hålla längre.
Vilka kvalitetsstandarder gäller för medicinska exoskelett?
ISO 13485:2016 omfattar medicintekniska produkters kvalitet. ISO 10993 behandlar säkerhet vid hudkontakt. IEC 80601-2-78 gäller för medicinska robotar. Dessa standarder säkerställer säkerhet och tillförlitlighet.
Kan 3D-utskrift ersätta CNC-bearbetning?
Inte helt. 3D-utskrift skapar komplexa prototyper snabbt. CNC levererar snävare toleranser för produktion av metalliska exoskelettstrukturdelar. Varje process har sin plats i exoskeletttillverkning.
Vad lär nagelbanden om lager-på-lager-material?
Nagelbandet staplas i tre zoner. Epikutikula förseglar. Exokutikula hårdnar. Endokutikula absorberar. Varje nagelbandlager tjänar ett syfte. Denna nagelbandsmetod vägleder hybridkompositer idag.