
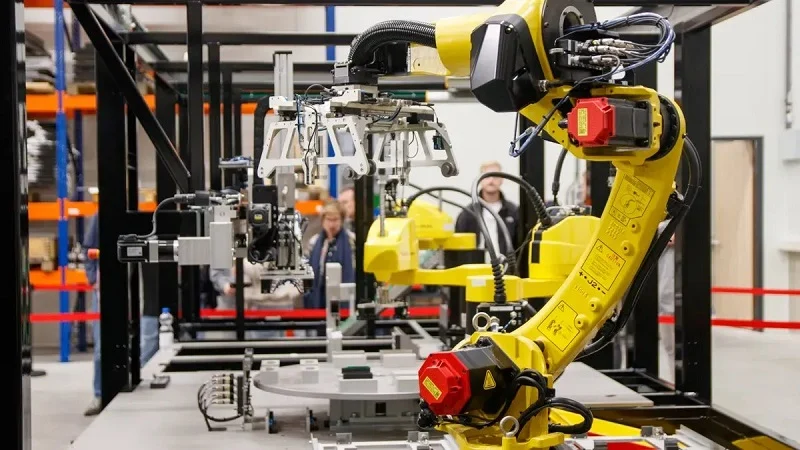
Labautomation förändrar hur laboratorier bedriver forskning och testning och levererar snabbare och mer tillförlitliga resultat. Automatiserade system skapar effektiva arbetsflöden som avsevärt ökar produktiviteten. Men vad ingår egentligen i dessa system? Vilka är de viktigaste delarna inom laboratorieautomation och hur är de konstruerade? Vilka steg ingår i att omvandla dessa komponenter till färdiga, funktionella produkter?
Ur ett praktiskt perspektiv är tillverkningsmetoden för laboratorieautomationsdelar avgörande. Den globala marknaden för dessa system nådde 6.97 miljarder USD år 2023, med en beräknad årlig tillväxttakt på 7.84 % från 2023 till 2030. Denna expansion driver på en ökad efterfrågan på precisionstillverkade automationskomponenter. Tekniker som CNC-fräsning , formsprutning och 3D-utskrift används ofta för att producera laboratorieautomationsdelar, och var och en erbjuder distinkta fördelar beroende på tillämpning. Rigorösa kvalitetskontrollåtgärder tillämpas på varje komponent för att verifiera prestanda och tillförlitlighet. Att samarbeta med rätt tillverkningspartner säkerställer att du väljer den lämpligaste metoden för att producera högkvalitativa laboratorieautomationsdelar som uppfyller dina exakta specifikationer.
Gemensam Delar för laboratorieautomation
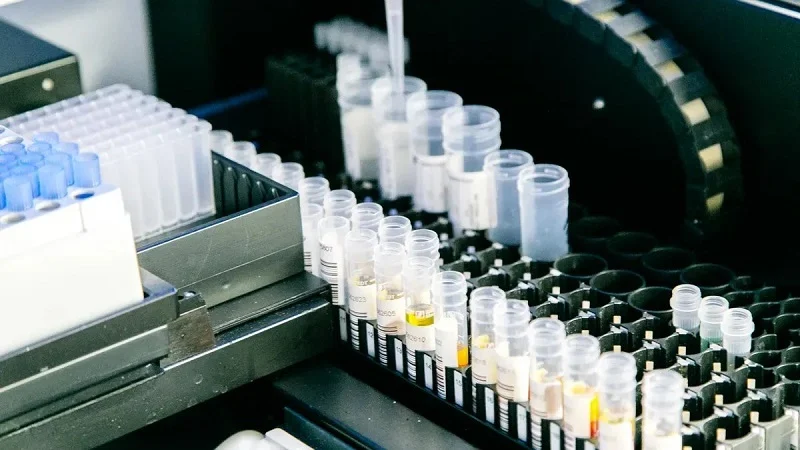
Moderna laboratoriesystem är beroende av ett fåtal huvudgrupper av delar. Varje grupp har en speciell uppgift, som att flytta prover, mäta vätskor eller köra hela processen. Att känna till dessa grupper hjälper dig att välja bättre när du designar eller köper utrustning.
Robotarmar, gripdon och transportsystem
Robotarmar är de viktigaste drivkrafterna i många automatiserade maskiner. De griper tag i rör, flyttar plattor och placerar prover på exakt samma sätt varje gång.
Robotarmstyper och gripdondesigner
Två armtyper är vanliga i laboratorier. SCARA-armar är utmärkta för snabba, platta plock-och-placera-jobb. Samarbetsarmar, kallade cobotar, arbetar bredvid människor utan behov av säkerhetsburar. Båda typerna behöver en gripare i änden för att hålla föremål.
Att välja en gripare är viktigare än de flesta köpare tror. Pneumatiska gripare har använts i fabriker i åratal. De greppar hårt och är enkla att använda. Men de låter illa och behöver luftledningar som kan läcka oljedimma in i rena områden. Elektriska gripare åtgärdar dessa problem. De arbetar rent, är tysta och låter dig ställa in greppstyrkan med ett program. Du kan justera kraften digitalt i små steg istället för att använda lufttryck. Den exaktheten hjälper till att undvika att ömtåliga laboratorieföremål som glasflaskor eller tunna PCR-plattor går sönder. Elektriska gripare sparar också energi eftersom de inte behöver konstant luftkompression. Med färre rörliga delar behöver de färre reparationer. För laboratorier som använder Industri 4.0 erbjuder elektriska delar bättre anslutningar och dataspårning.
Transportörer, roterande bord och linjära ställdon
Transportsystem flyttar material mellan stationer. Transportörer transporterar många provrör eller plattor längs raka rutter. Roterande bord snurrar prover runt en cirkel för flerstegsarbete. Linjära ställdon ger exakt fram-och-tillbaka-rörelse för jobb som att placera sonder eller ta av lock. Dessa delar arbetar tillsammans för att skapa en smidig automatiserad process. Varje del måste matcha hastigheten och noggrannheten hos de robotarmar den arbetar med.
Moduler för vätskehantering och dispensering
Hantering av vätskor är centralt för den mesta laboratorieautomationen. Misstag vid dispensering förstör tester och slösar bort kostsamma reagenser. Moderna system löser detta med olika pumptyper.
Pipetterings-, sprut- och peristaltiska pumpsystem
Automatiserade vätskehanteringsmaskiner använder luftförträngande pipetter för att snabbt fylla många plattor. Dessa system byter spetsar mellan prover för att förhindra kontaminering. Sprutpumpar ger exakta mängder för jobb som att tillsätta reagens eller göra utspädningar. Peristaltiska pumpar flyttar vätska genom mjuka slangar med roterande rullar. De hanterar större volymer och fungerar bra med sterila vätskor eftersom vätskan aldrig vidrör pumpdelar. Många vätskehanteringsmaskiner blandar dessa metoder. De använder sprutpumpar för små, exakta mängder och peristaltiska pumpar för att flytta större volymer av media.
Materialval för kemisk kompatibilitet
Kemisk resistens styr vilka material som hamnar i vätskebanorna. Delar i laboratorieautomation utsätts för upprepad kontakt med starka reagenser, syror och rengöringsmedel. Svaga material bryts ner, rostar eller läcker kemikalier. Den kontamineringen förstör prover och skadar utrustningen. Kemiskt resistenta material behåller sin styrka och släta yta genom många användningsområden. Släta, icke-porösa ytor gör också rengöringen enklare. Detta förhindrar uppbyggnad och korskontaminering mellan körningar.
| Material | Viktig kemisk kompatibilitet och hållbarhetsattribut |
| Rostfritt stål | Motstår många syror, baser och lösningsmedel; stark för strukturella delar |
| TITT | Högpresterande plast; god kemisk resistens och termisk stabilitet |
| PTFE | Mycket stark motståndskraft mot de flesta kemikalier; låg friktion; används i tätningar och slangar |
| POM (acetal) | God beständighet mot organiska lösningsmedel och baser; stark och dimensionsstabil |
| Glas/Borsilikat | God termisk och kemisk resistens; används i analytiska anordningar |
PTFE är bäst för starka lösningsmedel och frätande vätskor. Hastelloy fungerar i tuffa, frätande områden där vanliga legeringar misslyckas. PVC tål vissa kemikalier när man tittar på temperatur och koncentration. 316L rostfritt stål är vanligt förekommande där styrka, enkel rengöring och korrosionsbeständighet är viktiga. Speciella beläggningar och tätningar behövs när vätskor angriper vanliga gummidelar.
Kärnsystemkomponenter
Utöver rörliga delar och vätskebanor behöver varje automatiserad plattform ett styrsystem. Sensorer samlar in data. Styrenheter gör val. Programvara kopplar samman allt.
Sensorer, styrenheter och ställdon
Sensorer övervakar vad som händer inuti systemet. De bekräftar att vätska har anlänt, att temperaturen har hållits konstant eller att en tallrik är på rätt plats. Vanliga sensortyper inkluderar:
| Givartyp | Tillämpning i processövervakning |
| Konduktivitet | Övervakar och kontrollerar blandningsförhållandena för media |
| pH | Mäter surhetsgrad eller alkalinitet i ett medium |
| Klor | Verifierar korrekt vattendesinfektion |
| ORP | Övervakar desinfektionskvaliteten i vatten |
| ISE | Mäter specifika joner (Na+, K+, Ca2+, Mg2+) |
| Flöde | Reglerar näringstillförseln i bioreaktorer eller reagenstillförsel för pipettering |
| Tryck | Mäter medeltryck för specifika processer |
Styrenheter, ofta kallade PLC:er, tar emot sensordata och skickar kommandon till ställdon. Ställdon omvandlar dessa kommandon till rörelse. De öppnar ventiler, lyfter plattformar eller startar dosering. Denna styrslinga körs non-stop under drift.
Användargränssnitt och programvaruplattformar
Operatörer använder skärmar för att styra automation. Dessa displayer visar körningsstatus, varningar och underhållsmeddelanden. Bakom kulisserna spårar laboratorieinformationssystem prover och resultat. De lagrar data från varje körning och länkar till större dataverktyg. Modern programvara möjliggör också fjärrövervakning. Du kan kontrollera en maskin från ett annat rum eller en annan byggnad. Denna anslutning förvandlar separata robotar till ett länkat, automatiserat arbetsflöde. Programvarulagret omvandlar råa mätningar till användbara resultat för forskare.
Varje delgrupp bidrar till hela systemet. Robotarmar ger fysisk räckvidd. Vätskehanterare ger noggrannhet. Sensorer och programvara levererar intelligens. Tillsammans utgör de de automationskomponenter i laboratoriet som driver modern forskning.
Tillverkning av laboratorieautomationsdelar
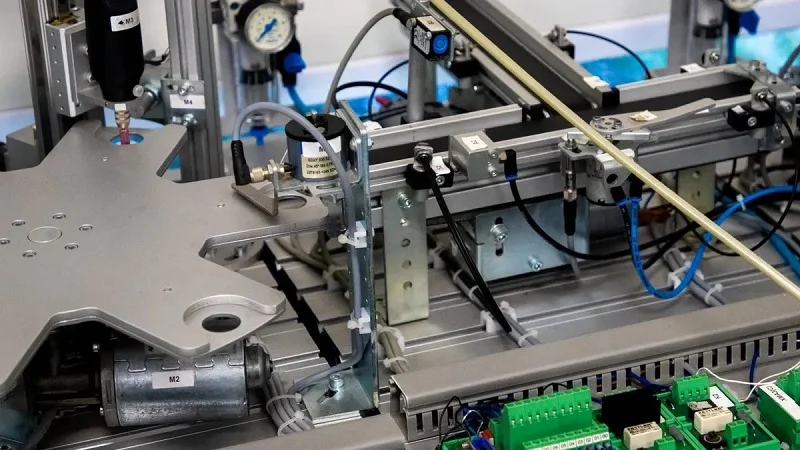
Att förvandla en design till en fungerande del kräver noggrann planering. Du måste tänka på material, hur exakt delen måste vara och hur många du behöver. Varje sätt att tillverka delar har sina egna fördelar för labbautomation. Det bästa valet beror på vad delen gör, hur många du behöver och hur exakt den verkligen måste vara.
CNC-bearbetning och Sheet Metal Fabrication
CNC-bearbetning skär bort material från solida block för att tillverka mycket precisa delar. Det fungerar bra för metalldelar som behöver vara starka och passa exakt.
Precisionsfräsning, Vridaoch borrning
Fräsning skär plana ytor, spår och komplexa former. Svarvning roterar metallstycket medan ett skärverktyg formar det. Detta är utmärkt för runda delar som axlar och kopplingar. Borrning gör exakta hål för skruvar eller vätskebanor. Dessa metoder ger repeterbara resultat med mycket litet fel. Det spelar roll när delar måste passa perfekt in i ett automatiserat system.
Valet mellan specialdelar och standarddelar påverkar både kostnaden och hur bra saker och ting fungerar. Specialanpassade ställdonshöljen förbättrar hur exakt leder rör sig och hur styva de är. Men de kostar mer att tillverka eftersom man måste kontrollera toleranserna. Standardhus kostar mindre om de redan uppfyller noggrannhetskraven. Samma idé gäller för ramar. Specialanpassade ramar kan tillverkas för att sprida laster och minska vikt för precision. Ändå låter modulära aluminiumprofiler dig testa nya designer snabbare och kosta mindre samtidigt som de fortfarande är tillräckligt styva. Rörelsedrivningar följer samma mönster. Anpassad fräsning hanterar ovanlig förpackning för precision men kostar mer. Standardremmar, kedjor och remskivor kostar mindre eftersom de använder beprövade designer.
Kapslingar för bockning, skärning och svetsning
Kapslingar skyddar elektronik, vätskekomponenter och rörliga delar. Plåttillverkning bygger dessa lådor genom flera steg. Processen börjar vanligtvis med en plan plåt. En laserskärare eller stansmaskin skär plåten i rätt form. Den gör också monteringshål, luftspringor och kabelöppningar. Därefter går delen till en kantpress. Operatörer böjer plåten längs programmerade linjer för att forma kapslingens väggar.
Hårdvara kan pressas in i plåten med hjälp av PEM-insatser. Vissa paneler svetsas ihop. Vissa delar pulverlackeras, anodiseras eller blästras för att de ska hålla längre och se bättre ut. Även medicinsk utrustning använder dessa kapslingar. Diagnostiska maskiner, övervakningsenheter och laboratorieinstrument behöver starka lådor som håller känslig elektronik säker och korrekt justerad.
Korthållare är en speciell typ av hölje. Forsknings- och utvecklingslaboratorier, testanläggningar för flyg- och rymdteknik och elektroniktillverkning använder dem för att hålla och testa kretskort under utveckling. Precisionskorthållare håller snäva toleranser för kortjustering. De har monteringssystem på baksidan för anslutningar mellan kort. De har också åtkomstluckor så att tekniker kan kontrollera testpunkter under felsökning.
Formsprutning och additiv tillverkning
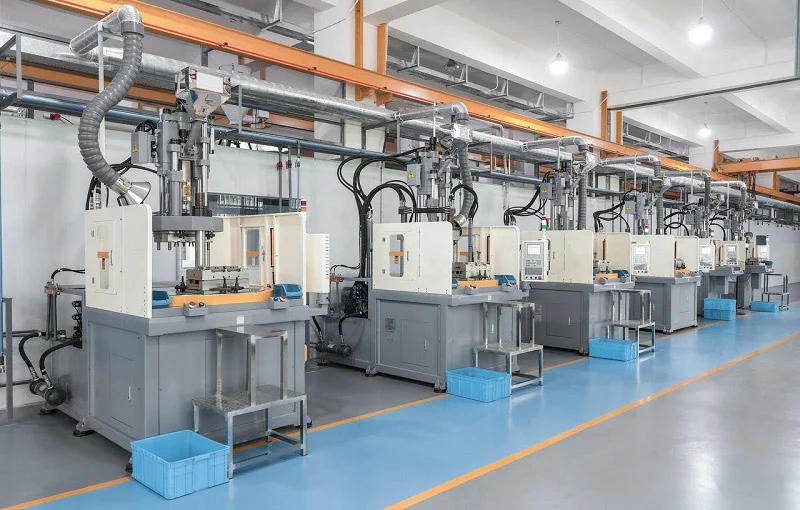
Plastdelar används i många automationsuppgifter inom laboratorier. De tillverkas med två huvudmetoder, och varje metod passar olika skeden av en produkts livslängd.
Produktion av plastdelar i hög volym
Formsprutning tvingar smält plast in i en stålform under högt tryck. När plasten svalnar öppnas formen och delen lossnar. Den här metoden fungerar bäst för att tillverka många delar samtidigt. Den initiala kostnaden för formen är hög, men kostnaden per del sjunker mycket ju mer man tillverkar. Specialgjutning ökar verktygskostnaden, men möjliggör bättre tätning och termisk precision. Standardkapslingar kostar mindre när en enkel låda räcker.
Standardstorlekar på laboratoriematerial gör att styva, icke-anpassade gripdon kan placera föremål mer exakt och röra sig snabbare. Detta förbättrar precisionen direkt utan att öka kostnaden. Om storlekarna på laboratoriematerial varierar, om än lite, kan det leda till att automatiserade system slutar fungera eller att dyra anpassningsbara lösningar behövs. Kliniska laboratorier undviker denna kostnad genom att använda vanliga plastdelar. Detta gör att de kan köra tillförlitliga automatiserade processer med mindre komplex teknik.
Rapid Prototyping med 3D-utskrift
Additiv tillverkning bygger delar lager för lager. FDM-skrivare trycker ut smält plastfilament. SLA använder en laser för att härda flytande harts. SLS smälter pulver med en laser. Dessa metoder låter ingenjörer testa konstruktioner snabbt innan de betalar för dyra formar.
Billiga 3D-skrivare, standardställdon och programmerbara mikrokontroller låter laboratorier tillverka delar internt. Denna metod minskar kostnaderna samtidigt som den bibehåller tillräcklig precision för många laboratorieuppgifter. Lågkostnadsbaserad temporär automatisering används inte i stor utsträckning eftersom den inte är populär för forskningsrapporter eller lönsam för företag. Detta skapar ett gap mellan manuellt arbete och dyra system. För forskare fyller 3D-utskrift det gapet med specialtillverkade delar som tillverkas på dagar, inte månader.
Montering av renrum och funktionstestning
Montering är lika viktigt som att tillverka delarna. Damm, fukt eller statisk elektricitet kan förstöra känsliga komponenter.
Kontamineringskontroll för fluidik och optik
Renrum kontrollerar luftburna partiklar med hjälp av filtrerad luft och strikta regler. Flytande delar behöver denna miljö eftersom små partiklar kan täppa till kanaler eller göra reagens smutsiga. Optik behöver också ren montering. Damm på en lins eller spegel kan minska mätnoggrannheten. Monteringspersonal bär speciella kläder och följer noggranna procedurer för att hålla delarna rena.
Validering och läckagetestning vid slutet av linjen
Varje monterat system måste kontrolleras innan det skickas. Läckagetestning letar efter läckor i vätskebanor som skulle kunna slösa reagenser eller förstöra resultaten. Funktionstestning kör systemet genom dess avsedda rörelser för att säkerställa att allt fungerar tillsammans. Dessa kontroller upptäcker problem tidigt, vilket minskar fel i fält och garantikostnader.
Ett ledande tillverkningsföretag i Kina erbjuder utmärkt service och professionell bearbetningskompetens. Deras fullservicestrategi hjälper kunder att effektivt slutföra prototypframställning och massproduktion av laboratorieautomationsdelar. Från CNC-bearbetning till formsprutning hanterar de hela tillverkningsprocessen under ett och samma tak.
De tillverkningsprocesser du väljer påverkar din produkts kvalitet, kostnad och tidslinje. Att förstå varje metod hjälper dig att fatta smarta beslut som håller ditt automatiserade arbetsflöde igång smidigt.
Kvalitetssäkring för laboratorieautomationsdelar
Kvalitetskontroller skyddar alla automatiserade system. En enda felaktig del kan stoppa en hel labbkörning. Det kostar tid och pengar. En stark kvalitetssäkring upptäcker problem innan delar skickas. För labbautomation är dessa kontroller ännu viktigare eftersom systemen körs obevakade i timmar.
Inspektionsmetoder och mätteknik
Tillverkare mäter delar mot exakta specifikationer. De använder flera verktyg för att verifiera dimensioner och ytkvalitet.
CMM, optiska komparatorer och ytmätning
Koordinatmätmaskiner, så kallade CMM:er, avsöker delar från många vinklar. De bekräftar att hålen sitter där de ska och att ytorna är korrekt justerade. Dessa maskiner levererar exakta mätningar för komplexa geometrier. Optiska komparatorer projicerar en förstorad delsilhuett på en skärm. Operatörer jämför formen mot en referensritning. Denna metod fungerar snabbt för att kontrollera profiler och konturer. Ytmätningsverktyg kontrollerar ojämnheter. En slät yta är viktig för att täta ytor och rörliga fogar. Ojämna fläckar orsakar läckor eller för tidigt slitage. Varje verktyg tjänar ett syfte. CMM:er hanterar 3D-komplexitet. Optiska komparatorer utmärker sig på 2D-profiler. Ytverktyg verifierar ytkvaliteten.
SPC för första artikeln och under bearbetning
Första artikelinspektion sker på den första delen i en produktionskörning. Tekniker mäter varje kritisk dimension. De jämför resultaten mot den tekniska ritningen. Detta steg upptäcker inställningsfel innan massproduktionen startar. Statistisk processkontroll i processen, eller SPC, övervakar delar under produktionen. Arbetare tar prover med bestämda intervall. De ritar upp mätningar på kontrolldiagram. När avläsningarna avviker mot gränserna justerar operatörerna processen. Denna metod förhindrar att dåliga delar ansamlas. Den dokumenterar också kvalitetstrender över tid. Dessa data stöder senare analys när problem uppstår ute i fält.
Standarder och certifieringar
Certifieringar visar att en tillverkare följer erkända kvalitetssystem. Köpare bör kontrollera vilka standarder en leverantör har. Rätt certifiering avgör ofta om en leverantör kan betjäna medicinska eller diagnostiska marknader.
Krav enligt ISO 9001 och ISO 13485
ISO 9001 anger allmänna krav för kvalitetsledning. Den fokuserar på kundnöjdhet och kontinuerlig förbättring. ISO 13485 går längre för medicintekniska produkter. Standarden kräver striktare dokumentation och spårbarhet. Tillverkare måste föra Device Master Records och Device History Records för varje batch. De behöver dokumenterade rutiner för utbildning, renlighet och riskhantering. Termen "risk" förekommer cirka 40 gånger i 2016 års version av ISO 13485. Denna betoning återspeglar patientsäkerhetsproblem. ISO 9001 behandlar risker mer generellt. ISO 13485 kräver också en ledningsrepresentant för varje element i kvalitetssystemet. Företag måste dokumentera varför klagomål inte utlöste korrigerande åtgärder. De behöver rutiner för att meddela tillsynsmyndigheter om negativa händelser. Dessa krav gör ISO 13485 mer krävande än ISO 9001.
Branschspecifik överensstämmelse (CE, UL)
CE-märkning visar att de uppfyller europeiska säkerhetsföreskrifter. Produkter behöver denna märkning för att säljas på EU-marknaden. UL-certifiering täcker elsäkerhet i Nordamerika. Automationsutrustning för laboratorier behöver ofta båda märkningarna. Varje certifiering innebär testning och dokumentation. Tillverkare måste designa produkter för att uppfylla dessa standarder från början. Att eftermontera efterlevnaden senare kostar mer.
Testnings- och valideringsprotokoll
Testning bevisar att delar fungerar under verkliga förhållanden. Validering bekräftar att hela systemet fungerar som avsett. Båda stegen skyddar mot fältfel som stör forskningen.
Accelererad livslängd och miljötestning
Accelererade livslängdstester pressar delar bortom normal användning. Ingenjörer kör komponenter med högre hastigheter eller temperaturer. Detta avslöjar svaga punkter snabbt. Miljötester utsätter delar för fuktighet, vibrationer och temperatursvängningar. Labbutrustning kan utsättas för hårda förhållanden under transport eller drift. Dessa tester verifierar att delar överlever sin förväntade livslängd. Resultaten vägleder materialval och designförbättringar.
Validering av programvara och hårdvara i loopen
Modern laboratorieautomation förlitar sig på programvarustyrning. Hardware-in-the-loop-testning kopplar verkliga komponenter till simulerade ingångar. Ingenjörer verifierar att sensorer, styrenheter och ställdon svarar korrekt. Programvaruvalidering kontrollerar att programmen hanterar fel korrekt. Tillsammans bekräftar dessa tester att det automatiserade arbetsflödet löper smidigt. De upptäcker integrationsproblem före driftsättning. Denna testning matar också in data i laboratoriets informationshanteringssystem för fullständig spårbarhet. Automatiserade arbetsflöden är beroende av detta valideringssteg för att förhindra kostsamma driftstopp.
Kvalitetssäkring förvandlar bra design till pålitliga produkter. Varje inspektion, standard och test ökar förtroendet. Det förtroendet är viktigt när ditt labb är beroende av automatisering varje dag.
Välj NOBLE för dina laboratorieautomationsdelar

Att välja rätt tillverkningspartner kan avgöra om din produkt är framgångsrik eller inte. Du behöver ett team som kan precisionsbearbetning och förstår hur strikta laboratoriekraven är. En skicklig tillverkningspartner samlar båda kompetenserna på ett ställe. En sådan partner arbetar med metall och plast och erbjuder tjänster som går utöver grundläggande produktion.
Kapaciteter och processomfång
En fullservicetillverkare hanterar hela tillverkningsprocessen. Du behöver inte jonglera olika leverantörer eller oroa dig för delar som dyker upp med ojämn kvalitet. Allt sker i en och samma byggnad med scheman som stämmer överens.
Maskinbearbetning, gjutning, additiv bearbetning och tillverkning
Ett sådant företag använder CNC-fräs- och svarvmaskiner för metalldelar som behöver exakta mått. Formsprutning tillverkar ett stort antal plastdelar som förblir desamma varje gång. Additiv tillverkning hjälper dig att testa konstruktioner snabbt innan du betalar för produktionsformar. Plåtbearbetning bygger höljen och ramar som skyddar känslig elektronik och vätskesystem. Med alla dessa alternativ kan du välja den bästa metoden för varje del baserat på vad den gör och hur många du behöver.
In-House Montage och testning
Montering sker i kontrollerade rum. Renrumsmiljöer håller damm och smuts borta från vätskedelar och linser medan arbetarna monterar saker. Tekniker kontrollerar vätskebanorna för läckor och kör fullständiga tester på kompletta system. Dessa steg upptäcker problem innan något levereras. Du får enheter som fungerar direkt, inte prototyper som behöver repareras på plats.
Kvalitetssystem och certifieringar
Kvalitetspappersarbete är viktigt när din labutrustning måste godkännas av myndigheter. En välrenommerad tillverkare har certifieringar som gör revisioner och granskningar enklare för dig.
ISO 9001:2015 och ISO 13485:2016-efterlevnad
ISO 9001:2015-certifiering innebär att varje del följer tydliga, steg-för-steg-regler. Varje del uppfyller strikta standarder med korrekt kalibrerings- och valideringsstöd. ISO 13485:2016 lägger till fler regler för medicinsk användning. Den anger riktlinjer för design och produktion samtidigt som rena ytor hålls fria från kontaminering. Varje del kan spåras tillbaka genom varje batch från början till slut.
Kvalitetsledningssystemet spårar allt från den första designen till den slutliga leveransen. Modern QMS-programvara övervakar hur leverantörerna presterar och kontrollerar regelefterlevnaden allt eftersom. Kompletta dokumentpaket uppfyller FDA- och europeiska MDR-standarder. Varje del genomgår noggranna kvalitetskontroller innan den lämnar byggnaden.
Stöd från design till produktion
Du får teknisk hjälp från dag ett. Teamet granskar dina konstruktioner för att se om de är enkla att tillverka och föreslår sätt att förbättra dem. De hjälper dig att välja material som tål kemikalier och behåller sin form över tid. Att arbeta tillsammans tidigt förhindrar dyra konstruktionsändringar senare.
Applikationer och anpassade lösningar
En sådan partner betjänar områden där precision och pålitlighet är ett måste. Deras erfarenhet täcker många olika laboratorieanvändningar.
Biovetenskap, diagnostik och läkemedel
Diagnostiska maskiner behöver exakt vätskehantering och smidig rörelsekontroll. Läkemedelsforskning är beroende av att prover bearbetas på samma sätt varje gång. En sådan tillverkare tillverkar delar för dessa strikta inställningar. Deras komponenter stöder automatiserade arbetsflöden som körs i timmar utan att någon tittar på. Varje del måste fungera på samma sätt under tusentals cykler.
Prototypframställning genom högvolymsproduktion
Börja med en prototyp för att testa din design. Gå vidare till små produktionsserier för kliniska prövningar eller fälttester. Skala upp till full produktion när efterfrågan ökar. En fullservicetillverkare stöder varje steg utan att du behöver byta leverantör. En automationsingenjör kan hålla fast vid samma team från första idén till full tillverkning. Detta stabila partnerskap minskar risken och får ut produkterna på marknaden snabbare.
Att välja rätt partner förvandlar dina automationsproblem till fungerande lösningar. En sådan partner erbjuder certifieringarna, kompetensen och kunskapen för att leverera laboratorieautomationsdelar som fungerar tillförlitligt i kritiska applikationer.
Du har nu sett hela processen för laboratorieautomationsdelar. Från robotarmar och vätskehanterare till CNC-bearbetning och kvalitetskontroller är varje steg viktigt. Att känna till dessa delar hjälper dig att fatta bättre beslut. Du kan hitta bra design, ställa bättre frågor och undvika dyra misstag.
Labbautomationen förändras ständigt. Ny teknik kommer ut varje år, vilket gör systemen snabbare och mer pålitliga. Ditt automatiserade arbetsflöde är beroende av delar som fungerar smidigt tillsammans. Därför är det viktigt att välja rätt partner.
Tänk på dina egna automationsproblem. Vad skulle kunna fungera bättre? En fullservicetillverkare erbjuder kompletta automationslösningar, från prototyper till full produktion. Deras kompetens täcker design, tillverkning och testning. Att arbeta med dem ger dig en fördel i takt med att labbautomationen växer. Redo att bygga något bättre?
Vanliga frågor om laboratorieautomationsdelar
Vilka material är bäst motståndskraftiga mot kemikalier för vätskebanor?
PEEK och PTFE hanterar de flesta starka kemikalier bra. Rostfritt stål ger styrka och motstår rost. Ditt val beror på vilka lösningsmedel som kommer i kontakt med delarna dagligen. Släta, icke-porösa ytor rengörs lättare och förhindrar korskontaminering mellan körningarna.
Hur väljer jag mellan CNC-bearbetning och 3D-utskrift?
CNC-bearbetning passar metalldelar som behöver snäva toleranser och stark struktur. 3D-utskrift fungerar för snabba prototyper och komplexa plastformer. Välj bearbetning för produktionsvolymer. Välj utskrift när du testar design snabbt eller behöver anpassade former utan kostsamma verktyg.
Vilka certifieringar är viktiga för medicinsk laboratorieutrustning?
ISO 13485:2016 omfattar tillverkning av medicintekniska produkter med strikta spårningsregler. ISO 9001:2015 gäller för allmän kvalitetsledning. CE-märkning öppnar upp europeiska marknader. UL-certifiering omfattar nordamerikansk elsäkerhet. Fråga din tillverkare vilka standarder de har innan du påbörjar produktionen.
Kan en partner hantera prototypframtagning och full produktion?
Ja. En fullservicetillverkare stöder varje steg. Ni testar er design med 3D-printade prototyper. Sedan skalar ni upp till formsprutning eller CNC-bearbetning för större serier. Att hålla fast vid en enda partner håller kvaliteten stabil och eliminerar besväret med att flytta filer mellan leverantörer.
Varför är montering i renrum viktigt för mina delar?
Dammpartiklar täpper till vätskekanaler och lägger sig på optiska ytor. Denna kontaminering förstör mätningar och slösar bort reagenser. Renrumsmontering kontrollerar luftburna partiklar med filtrerad luft och strikta regler. Personalen bär speciella kläder och följer noggranna steg. Detta skyddar känsliga komponenter innan de når ditt labb.
Vilka frågor bör jag ställa till en potentiell tillverkningspartner?
Fråga om deras kvalitetscertifieringar och inspektionsmetoder. Begär inspektionsrapporter för första artiklarna. Fråga vilka material de arbetar med regelbundet. Fråga om deras erfarenhet av diagnostiska eller farmaceutiska tillämpningar. En automationsingenjör bör granska din design tidigt för att upptäcka tillverkningsproblem innan verktygsframställningen påbörjas.
Hur minskar laboratorieautomation mänskliga fel?
Automatiserade system upprepar samma rörelse tusentals gånger utan att bli trötta. De doserar exakta vätskevolymer konsekvent. Sensorer upptäcker avvikelser direkt. Denna tillförlitlighet är viktig för forskning där små misstag slösar bort dyra reagenser eller förstör experiment. Automationen hanterar rutinuppgifter medan forskare fokuserar på analys.







