
Beskrivning
Ritningar specificerar den erforderliga formen på en del. Materialvalet påverkar dock bearbetbarheten. Toleranser avgör vilka verktygsmaskiner och skärverktyg som krävs. Maskinernas bearbetningsmöjligheter begränsar vad som kan uppnås. Inspektionsmetoder avgör om en del uppfyller specifikationerna. Alla dessa faktorer samverkar med varandra. Att ändra en av dem gör att de andra också ändras.
CNC- prototyptillverkning fungerar som en brygga mellan koncept och produktion. Precisions-CNC-prototyper visar att designen kan tillverkas, verifierar materialens lämplighet och bekräftar att toleranser kan uppfyllas. Denna process handlar inte bara om att tillverka delar; det handlar om att lära av erfarenheten och iterativt optimera designen. Det är värdet av CNC-rapid prototyping.
Varför är CNC Rapid Prototyping Viktigt för Specialtillverkning av delar?
Validera design före massproduktion
Prototyper kan visa aspekter som ritningar inte kan återge. De avslöjar konstruktionsfel som bara blir uppenbara i tredimensionellt utrymme; de exponerar monteringsproblem när delar inte passar ihop ordentligt; och de belyser toleransproblem när funktioner inte är i linje.
Tillverkningsbegränsningar blir uppenbara. En funktion som är lätt att rita på en ritning kan vara helt ogenomförbar att bearbeta i praktiken. Att sätta alltför snäva toleranser på icke-kritiska ytor ökar bara kostnaderna utan att ge någon praktisk fördel. CNC-snabbprototypning upptäcker dessa brister tidigt.
Minska utvecklingskostnader och tillverkningsrisker
Ett scenario: produktionen börjar och delar tillverkas på maskinerna. De kan dock inte monteras och klarar inte inspektionen. Det blir tydligt att ett konstruktionsfel har förbises. Tusentals delar skrotas, tid och pengar slösas bort och budgeten överskrids.
Ett annat scenario. Först produceras en liten sats prototyper. Ingenjörerna testar delarna, justerar designen, optimerar tillverkningsprocessen och påbörjar sedan massproduktionen. Resultatet blir att delarna passar ihop korrekt, klarar inspektionen och avfallet minimeras.
Prototyptestning sparar tid och material samtidigt som det minskar risken för misslyckanden i massproduktionen. CNC-prototyptillverkning är försäkringen för volymproduktion.
Förbättra kommunikationen mellan ingenjörer och tillverkare
Tekniska ritningar inkluderar nödvändiga toleranser, krav på ytjämnhet och bearbetningsspecifikationer. Ibland innehåller de dock även onödiga detaljer.
Onödiga snäva toleranser ökar kostnaderna utan att förbättra funktionaliteten. Felaktiga krav på ytjämnhet kan kräva polering när det i själva verket skulle räcka med att fräsa ytan. Orealistiska bearbetningsspecifikationer kan kräva produktion av funktioner som är svåra eller till och med omöjliga att tillverka.
En skicklig snabb CNC-bearbetningspartner granskar designen. De ger feedback från DFM och föreslår modifieringar för att minska kostnaderna utan att kompromissa med funktionaliteten. Prototypframställning validerar dessa förslag, sluter kommunikationsslingan och optimerar designen. Tillverkare förstår designens avsikt och ingenjörer förstår de tekniska begränsningarna, vilket gör att hela processen kan löpa smidigare.
CNC-snabbprototypprocess: Från designgranskning till slutproduktion
Steg 1: Kravanalys och teknisk kommunikation
Användningsmiljön påverkar materialval och ytbehandling. Belastningskrav avgör hållfasthet och utmattningstid. Driftstemperaturen styr termisk expansion. Kemisk exponering eller korrosionsrisk väljer legering och skyddande beläggning.
Kritiska dimensioner och funktionella ytor behöver identifieras. Utseendekrav påverkar ytbehandling och kostnad.
Här är ett praktiskt exempel. Ett krav på ytfinish som Ra 0.8 kan tryckas på ritningen. Men är det nödvändigt? Om ytan är kosmetisk kan en grövre yta vara acceptabel. Att justera onödiga specifikationer kan avsevärt minska bearbetningskostnaderna. Snabb CNC-bearbetning blir mer överkomlig när designen matchar det faktiska behovet.
Steg 2: Teknisk ritninggranskning och DFM-analys
En professionell partner för tillverkning av CNC-prototyper granskar designen före bearbetning. Fyra områden utvärderas.
- Toleransanalys
Varje tolerans har ett pris. Alltför snäva toleranser mångdubblar bearbetningstid och inspektionsarbete. Ett planhetskrav på 0.005 mm kan fördubbla kostnaden jämfört med 0.02 mm. Ingenjören och tillverkaren måste komma överens om vad som är funktionellt kontra vad som är överdrivet.
- Bearbetningsgenomförbarhet
Verktyget måste nå fram till funktionen. Djupa hål med små diametrar utmanar verktygets styvhet och kylvätsketillförsel. Fixturkonstruktionen måste hålla detaljen utan deformation. Verktygsinterferens uppstår när verktygshållaren kommer i kontakt med detaljen eller fixturen. Konstruktionen måste ta hänsyn till dessa verkliga begränsningar.
- Materialkompatibilitet
Det valda materialet måste passa till applikationen och bearbetningsprocessen. Vissa legeringar är automatbearbetande. Andra är gummiartade och orsakar eggbildning. Vissa material deformationshärdar. Tillverkaren måste känna till materialets beteende för att välja rätt verktyg och hastigheter.
- Inspektionsgenomförbarhet
En dimension som inte kan mätas är en dimension som inte kan kontrolleras. Kritiska funktioner måste vara tillgängliga för CMM-prober, precisionsmätare eller anpassade inspektionsfixturer. Utan inspektionskapacitet kan inte delen verifieras. Utan verifiering är produktionsprocessen obeprövad.
Dessa fyra aspekter utgör kärnan i DFM-granskningen. De säkerställer att delar kan tillverkas, mätas och produceras i volym. CNC-rapid prototyping införlivar denna granskning som ett standardsteg, vilket är nyckeln till att producera högkvalitativa delar.
Materialval för CNC-prototyptillverkning
Vanliga material som används för CNC-prototypning
| Material | Vanliga betyg | Fördelar | Typiska användningsområden |
| Rostfritt stål | SUS304, SUS316L | Korrosionsbeständighet, styrka | Medicinsk utrustning, livsmedelsmaskiner |
| aluminium~~POS=TRUNC | 6061, 5052 | Lättvikt, utmärkt bearbetbarhet | Elektronik, automationsdelar |
| Kolstål | SPCC, 08F | Låg kostnad, bra formningsprestanda | Plåthus, fästen |
| Mässing | H62, H65 | Bra ledningsförmåga | Kontakter, terminaler |
| Teknikplast | POM, PA66 | Slitstyrka, självsmörjning | Kugghjul, bussningar |
Dessa material täcker de flesta snabba CNC-bearbetningsapplikationer. Valet beror på funktion, miljö och kostnad.
Undvik misstag vid materialval
Tre vanliga problem uppstår vid materialval.
- Att välja material utan att beakta svetskraven. SUS304 är en vanlig rostfri kvalitet. Men svetsning minskar dess korrosionsbeständighet. SUS304L eller SUS316L har lägre kolhalt. De motstår interkristallin korrosion efter svetsning. Basmaterialet måste matcha tillverkningsprocessen.
- Ignorerar korrosionsbeständighet. Prototypen kan testas i en ren miljö. Produktionsdelen kan utsättas för kemikalier, saltstänk eller fukt. Materialet måste klara de faktiska driftsförhållandena, inte bara testförhållandena.
- Val av material som är olämpliga för bearbetningsprocesser. Vissa legeringar är lätta att skära. Andra är slipande, gummiartade eller deformationshärdande. Verktygens livslängd blir lidande. Ytfinishen försämras. Kostnaden ökar. Materialets bearbetbarhet måste matcha tidslinjen för CNC-prototypframställning.
Rätt material är inte alltid det starkaste eller det billigaste. Det är det som balanserar egenskaper, bearbetbarhet och kostnad för den specifika tillämpningen. Den balansen är det som gör CNC-prototyptillverkning kostnadseffektiv.
Att välja rätt tillverkningsprocess efter CNC-prototypning
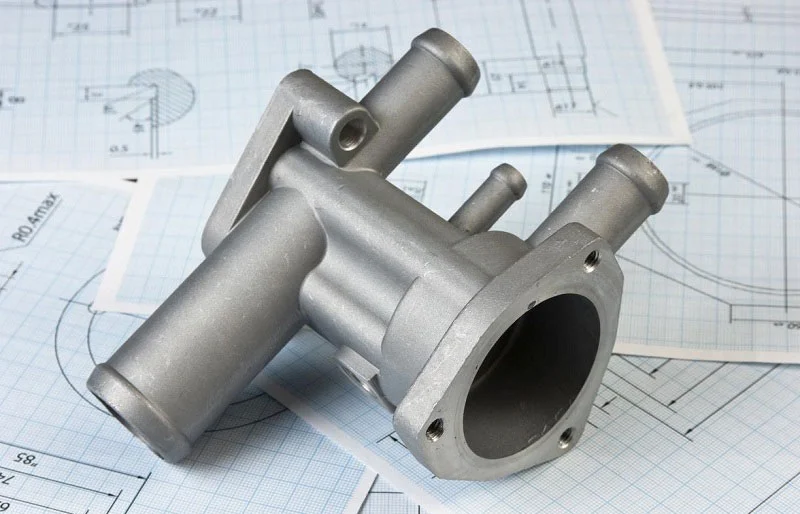
Olika processer skapar olika kostnadsstrukturer
Design som validerats genom CNC-rapid prototyping kräver fortfarande utveckling av en produktionsstrategi. Samma detalj kan följa olika produktionsvägar baserat på följande fyra faktorer: produktionsbatchstorlek, geometrisk komplexitet, materialutnyttjande och krav på ytfinish.
Alternativ A: Hel CNC-bearbetning
Fördelar: Snabb installation. Ingen verktygsinvestering krävs. Idealisk för prototypframställning och småskalig produktion.
Begränsningar: Lång bearbetningstid per detalj. Lågt materialutnyttjande – det mesta av ämnet skärs bort som spånor.
Detta alternativ är lämpligt för produktionsvolymer där kostnaden för verktyg inte kan återvinnas. För produktionsserier på färre än några hundra detaljer är snabb CNC-bearbetning fortfarande konkurrenskraftig.
Alternativ B: Stansning + CNC-behandling
Prägling möjliggör snabb ämnesformning. Hög materialutnyttjandegrad. Lägre enhetskostnad. CNC-finish möjliggör skapandet av precisionsegenskaper som inte kan uppnås genom enbart prägling.
Detta alternativ är lämpligt för större produktionsserier med relativt enkla geometrier där kostnaderna för stansverktyg är rimliga.
Alternativ C: Gjutning + CNC-bearbetning
Gjutning producerar delar med nästan färdig form. Komplexa geometrier blir möjliga. Inre håligheter, krökta ytor och tunnväggiga sektioner uppnås genom gjutning snarare än bearbetning. CNC-behandling säkerställer kritiska toleranser och skapar funktionella ytor.
Detta alternativ är lämpligt för komplexa geometrier och produktion i medelstora till stora volymer. Även om formkostnaderna är högre än för stansning, kan ett bredare utbud av geometrier uppnås.
Ditt val beror på typ och kvantitet av delar, och prototypframställning utgör grunden för beslutsfattandet. Den ger data om bearbetningstid, materialegenskaper och funktionernas genomförbarhet. Denna data vägleder valet av produktionsprocesser. CNC-prototyptillverkning är inte ett mål. Det är utgångspunkten för att välja rätt produktionsmetod.
Tänk Ytbehandling Under processplanering
Ytbehandling är en del av tillverkningsplanen. Den påverkar bearbetningsstrategin, inspektionsmetoderna och den slutliga kvaliteten. Om kraven på ytbehandling ignoreras under prototypfasen kan delar klara den initiala inspektionen men misslyckas med den slutliga inspektionen efter beläggning.
Prototyper bör följa samma processsekvens som produktionsdelar. Detta säkerställer att de färdiga delarna uppfyller de erforderliga specifikationerna.
CNC Rapid Prototyping till produktion: Säkerställande av jämn kvalitet
En perfekt prototyp garanterar inte perfekt produktion. Prototyper tillverkas vanligtvis med extra omsorg. Operatören förblir fokuserad och maskinen är nyinstallerad och igång i gott skick. Produktionen pågår dock ofta i timmar. Verktygsslitage, temperaturförändringar och processvariationer kan förekomma, vilket kan leda till skillnader mellan delar.
Produktionsframgång beror på processens repeterbarhet, inte bara prototypens noggrannhet. Hela tillverkningsprocessen måste kontrolleras ordentligt.
Processkapacitet (Cpk)
Cpk mäter stabiliteten i en tillverkningsprocess. Ett Cpk-värde över 1.33 indikerar att processen konsekvent kan producera delar inom toleransgränserna. Ett värde över 1.67 representerar utmärkt processkapacitet.
En prototyp kan uppfylla målkraven, men produktionsprocessen måste uppnå samma mål konsekvent. CPK hjälper till att avgöra om produktionsprocessen har denna förmåga.
SPC (statistisk processkontroll)
Kritiska dimensioner måste övervakas kontinuerligt. Mätdata registreras och presenteras som trender för att identifiera potentiella problem tidigt.
En förändring i medelvärdet indikerar vanligtvis ett processproblem, medan en bredare dataspridning visar ökad processvariation. SPC upptäcker dessa förändringar innan delar hamnar utanför specifikationen.
Första artikelinspektion (FAI)
Den första produktionsdelen inspekteras noggrant. Alla dimensioner och ytor mäts och kontrolleras för att säkerställa att delen uppfyller kraven i ritningarna.
FAI verifierar om produktionsprocessen kan reproducera prototypens kvalitet. Om den första artikeln klarar inspektionen kan massproduktionen fortsätta.
Pågående inspektion
Verktygsslitage kan förändra skärförhållandena, vilket resulterar i minskad ytkvalitet och måttnoggrannhet. Processinspektion används för att övervaka dessa förändringar.
Verktyg byts ut med schemalagda intervall. Ytkvaliteten kontrolleras regelbundet och kritiska dimensioner verifieras med definierade frekvenser.
CNC-snabbprototypframställning ger en kvalitetsbaslinje. Prototypen definierar målstandarden, och produktionsprocessen måste uppfylla den standarden varje gång. Processkontroll är nyckeln till att uppnå detta mål.
Utan processkontroll är en prototyp bara ett engångsprov. Med korrekt processkontroll kan produktionsdelar konsekvent uppnå samma kvalitet som prototypen.
Vanliga misstag när man väljer en leverantör av CNC-prototypning
Misstag 1: Jämför endast enhetspris
Den lägsta offerten leder ofta till högre kostnader i slutändan. Kvalitetsproblem kan resultera i skrotdelar. Leveransförseningar kan bromsa hela projektet. Omarbetningskostnader kan eliminera eventuella initiala besparingar.
Priset är bara en faktor. Tekniskt stöd är lika viktigt. En pålitlig leverantör granskar designen och ger förbättringsförslag. Tillverkningsförmågan spelar också roll – kan leverantören faktiskt producera delar som uppfyller de specifikationer som krävs? Kvalitetscertifieringar som ISO 9001 och ISO 13485 visar att leverantören har en kontrollerad tillverkningsprocess.
En partner för tillverkning av CNC-prototyper erbjuder värde utöver kostnaden per detalj. När kvalitet och leverans är avgörande är det lägsta priset sällan det bästa valet.
Misstag 2: Tillhandahålla ofullständiga ritningar
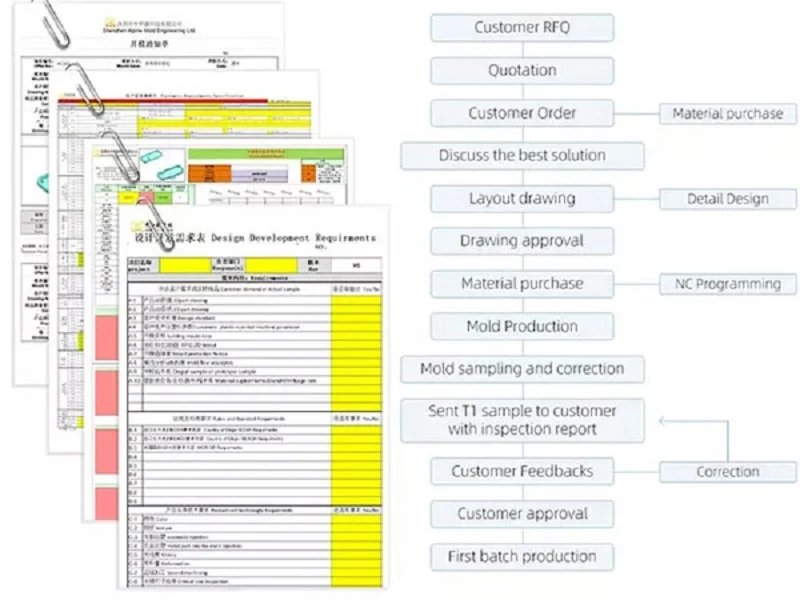
En ritning är ett kontrakt för tillverkningsprocessen. Saknade viktiga detaljer kan leda till missförstånd.
Tydliga toleranser definierar de acceptabla storleksgränserna för delen. Materialspecifikationer anger vilket material som ska användas. Krav på ytfinish styr delens utseende och funktion. Inspektionskriterier definierar hur delen ska verifieras.
Utan denna information måste leverantörerna göra antaganden. Delen kan vara korrekt tillverkad baserat på deras tolkning men ändå inte uppfylla dina faktiska krav. Misskommunikation slösar bort tid och ökar kostnaderna.
Misstag 3: Hoppar över prototypvalidering
Prototypvalidering är ett viktigt steg i tillverkningsprocessen. Att hoppa över validering för att spara tid skapar oftast större problem senare.
Om konstruktionsfel upptäcks efter att produktionen påbörjats kan ett stort antal delar bli skrot. Tillverkningsproblem som borde ha identifierats tidigare kan också uppstå, vilket leder till dyra omkonstruktioner.
CNC-snabbprototypning hjälper till att identifiera och lösa problem innan de blir kostsamma. Delen tillverkas, mäts och funktionstestas. Designen förbättras sedan baserat på resultaten, vilket gör att produktionen kan starta med större säkerhet.
CNC Rapid Prototyping-tjänster på NOBLE
Omfattande CNC-snabbprototypningsfunktioner
NOBLE är en partner inom precisionstillverkning. Kompetensen är bred. CNC-bearbetning producerar komplexa metall- och plastdelar. Metalltillverkning skapar strukturella enheter. Plastbearbetning omfattar formsprutning och specialformning.
Lågvolymsproduktion stöder prototyper och pilotkörningar. Massproduktion skalas upp till stora volymer. Monteringstjänster integrerar komponenter i färdiga produkter.
CNC-snabbprototypframställning står i centrum. Den överbryggar designvalidering och produktion. Processen är integrerad med hela tillverkningsarbetsflödet. En leverantör hanterar övergången från prototyp till volym. Det minskar överlämningar och förenklar projektledningen.
Kvalitetscertifieringar och tillverkningssäkerhet
ISO 9001:2015 omfattar generell kvalitetsledning. Konsekventa processer. Dokumenterad kontroll. Spårbar inspektion.
ISO 13485:2016 ger de krav som krävs för medicintekniska produkter. Striktare spårbarhet. Striktare processvalidering.
Vanliga frågor om CNC-prototypning
Hur exakta är CNC-snabbprototyper?
Noggrannhet beror på fyra faktorer. Materialet påverkar termisk stabilitet och verktygsslitage. Maskinens kapacitet avgör positioneringsnoggrannhet och repeterbarhet. Delgeometri påverkar verktygets tillgänglighet till funktioner. Toleranskrav definierar det acceptabla felintervallet.
Vanligtvis kan CNC-snabbprototyper med enkla geometrier uppnå en noggrannhet på ±0.01 mm. Delar med djupa hålrum eller komplexa egenskaper kan uppnå runt ±0.05 mm. Leverantören bör utvärdera den specifika delens design och krav för att tillhandahålla det uppnåeliga toleransområdet.
Hur lång tid tar CNC-prototypframställning?
Ledtiden beror på flera faktorer. Delarnas komplexitet påverkar bearbetningstiden. Materialtillgängligheten påverkar råmaterialanskaffningen. Kvantiteten påverkar den totala bearbetningstiden. Inspektionskraven lägger också till tid för verifiering.
Enkla delar kan vanligtvis levereras inom 3 till 5 dagar. Komplexa delar som kräver flera uppställningar och fullständig inspektion kan ta 10 till 15 dagar. Snabb CNC-bearbetning fokuserar på effektivitet, men högkvalitativ tillverkning kräver fortfarande tillräckligt med tid.
Vad är skillnaden mellan CNC-rapid prototyping och 3D tryckning?
| Faktor | CNC snabb prototyping | 3D Utskrifter |
| Behandla | Subtraktiv bearbetning | Tillsatsstillverkning |
| Ytbehandling | Bättre | Varierar, ofta grövre |
| geometri | Begränsad av verktygsåtkomst | Utmärkt för komplexa former |
| Material | Metall och plast | Mestadels plast, en del metall |
| Ansökan | Funktionella metalldelar | Konceptmodeller, formstudier |
| Noggrannhet | Högre | Sänk |
CNC kan producera metalldelar som kan testas och användas i verkliga applikationer, medan 3D-utskrift snabbt kan skapa konceptmodeller. Rätt val beror på prototypens syfte.
CNC-snabbprototypframställning är idealisk för funktionell validering, medan 3D-utskrift är bättre lämpad för visuella modeller och konceptverifiering.






