
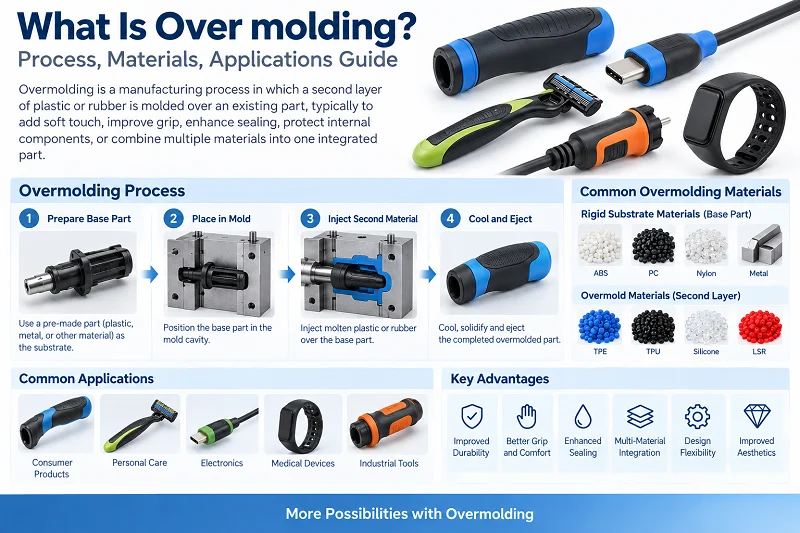
Övergjutning är en typ av formsprutningsprocess. Den binder samman två material väl. Varje material gör sitt eget jobb. Denna process används ofta inom många nya industrier, såsom flyg- och rymdindustrin, smarta robotar och tillverkning av medicinska delar. Den här guiden ger en fullständig översikt över övergjutning. Den täcker processprincipen, tillämpningar, vanliga material och specifika operationer. Den besvarar alla dina frågor.
1. Vad är övergjutning?
Övergjutning är en formsprutningsprocess i två steg. Först tillverkas en basdel med en plast. Denna bas kallas substrat. Sedan placeras substratet i en annan form. Ett tunt yttre lager gjuts på dess yta. Detta yttre lager är vanligtvis ett mjukt plast- eller gummimaterial. Slutresultatet är en enda del som är hård inuti och mjuk utsida. De två materialen utför vanligtvis olika uppgifter i den kombinerade delen. Övergjutning används ofta i många industrier för många ändamål.
2. Hur fungerar övergjutning?
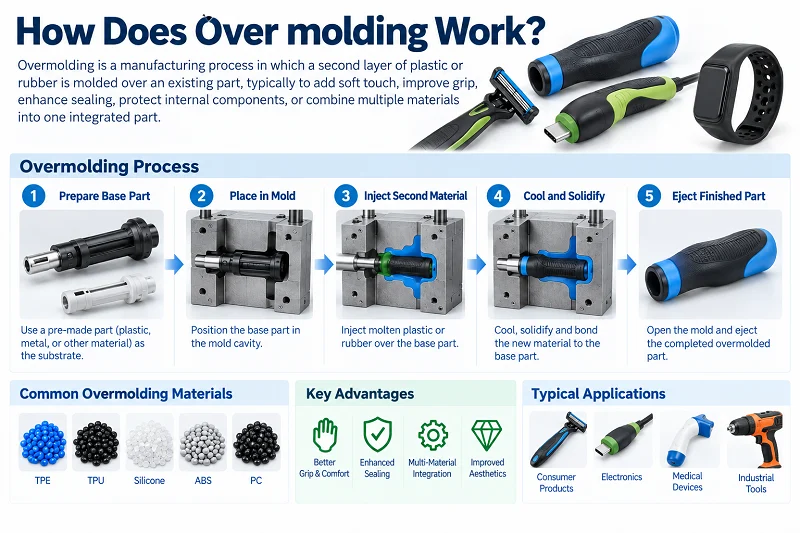
Övergjutning görs i två steg.
Steg ett: En basdel tillverkas av en plast. Denna del kallas substrat. Substratet kan vara av hårdplast eller metall.
Steg två: Substratet placeras i en annan form. Sedan injiceras ett andra material. Detta material är vanligtvis mjuk plast eller gummi. Det lindas runt substratytan och bildar ett tunt yttre lager.
Viktig punkt: De två materialen måste binda kemiskt eller mekaniskt. Annars kan det yttre lagret lätt lossna.
Vanliga kombinationer: hårdplast + mjukplast, metall + gummi.
Slutresultat: En del har fördelarna med båda materialen. Till exempel är den hård inuti och mjuk utvändigt. Den är stark och även halkfri.
3. Övergjutningsdesign
Genom att följa följande bästa metoder kan du säkerställa en lyckad övergjutning. Detta ger högkvalitativa produkter med bra funktion och utseende.
- Materialkompatibilitet. Välj material som binder bra och har liknande smältpunkter. Detta säkerställer stark och pålitlig bindning mellan lagren.
- Utformad för bindning. Skapa korrekta ytstrukturer, underskärningar och sammankopplade strukturer. Detta underlättar den mekaniska bindningen mellan den gjutna delen och det övergjutna materialet.
- Rätt väggtjocklek. Håll väggtjockleken jämn och korrekt. Detta säkerställer ett jämnt materialflöde och förhindrar defekter som märken från sjunkningar eller hålrum.
- Dragvinkel. En utkastvinkel gör att detaljen lätt kan komma ut ur formen. Det minskar risken för att detaljen skadas under utkastning.
- Undvik skarpa hörn. Runda hörn hjälper till att förhindra spänningskoncentration. De underlättar också materialflödet vid övergjutning.
- Lägg till ventilationsfunktioner i konstruktionen. Detta låter luft och gas släppas ut under injektionen. Det förhindrar hålrum och instängda bubblor.
- Placering av övergjutningsmaterial. Håll insprutningspunkten för övergjutningsmaterialet borta från kritiska delar och kanter. Detta undviker att materialet fastnar eller skadas.
- Mögeldesign. Designa formen med lämpliga system för öppning, löpare och kylning. Detta säkerställer ett jämnt materialflöde och hög produktionseffektivitet.
- Tänk på krympning. Tänk på skillnaden i materialkrympning mellan den gjutna delen och det övergjutna materialet. Detta förhindrar skevhet eller inkonsekventa dimensioner.

4. Övergjutningsmaterial
4.1 Underlag (basmaterial)
Underlaget är vanligtvis ett hårt material med högre hållfasthet. Det ger strukturellt stöd.
Vanliga substrat inkluderar:
- Hårdplast: såsom ABS, PC, PA (nylon), PBT, PP. Dessa material har god styvhet och stabila dimensioner. De är de vanligaste substraten vid övergjutning.
- metaller: såsom rostfritt stål och aluminiumlegering. Metallsubstrat används där högre hållfasthet eller konduktivitet behövs, såsom handtagsramar eller kontakter.
- Elastomerer: såsom TPE och TPU. Används för underlag som behöver viss flexibilitet.
4.2 Övergjutningsmaterial (ytterlagermaterial)
Det övergjutna lagret är vanligtvis mjukare. Det ger grepp, tätning, dämpning eller en bekväm känsla. Vanliga material inkluderar:
- TPE (termoplastisk elastomer): Det vanligaste övergjutningsmaterialet. Mjuk känsla. Justerbar hårdhet. Fäster bra med många hårda plaster.
- TPU (termoplastisk polyuretan): Utmärkt slitstyrka. Lämplig för applikationer med högt slitage.
- Silikon (LSR): Hög temperaturbeständighet. God biokompatibilitet. Används ofta i medicinska produkter och babyprodukter.
- Mjuk PVC: Låg kostnad. Men dålig miljöprestanda. Ersätts gradvis av TPE.
- Gummi: såsom EPDM och NBR. Används där väder- eller oljebeständighet krävs.
4.3 Viktiga principer för materialparning
De två materialen måste kunna binda. Det finns två bindningsmetoder:
- Kemisk bindning: De två materialen är kompatibla på molekylär nivå. Bindningsstyrkan är hög. Exempel: TPE över ABS, TPU över PC.
- Mekanisk bindning: Det yttre materialet är fysiskt låst av ytliga gupp och spår, eller underskärningar i underlaget.
4.4 Vanliga exempel på parning
| · Substrat | · Övergjut | · Ansökan |
| · ABS | · TPE | · Handtag för elverktyg |
| · Dator | · TPU | · Telefonfodral |
| · PA | · Silikon | · Handtag för medicintekniska produkter |
| · Metall | · Sudd | · Vibrationsdämpande fästen |

5. Specifika övergjutningsoperationer
5.1 Manuell övergjutning
Manuell övergjutning är den enklaste metoden. Processen är som följer:
- Forma underlaget: Först gjuts en hård substratdel med en form.
- Ta bort underlaget: Substratet tas ut ur formen och kyls.
- Manuell placering: En operatör placerar manuellt substratet i håligheten i en andra form.
- Andra injektionen: Formen stängs och sprutar in övergjutningsmaterialet. Det lindas runt substratytan.
- Ta bort den färdiga delen: Efter kylning öppnas formen och den sista delen tas bort.
Funktioner:
- Behöver två formar och två injektionsmaskiner (eller en maskin med formbyten)
- Underlaget måste svalna innan placering, så det finns en väntetid
- Beror på manuell drift, så konsistensen varierar beroende på operatör
- Lämplig för små partier, många produkttyper eller komplexa strukturer
fördelar:
Enkel formstruktur, låg investering, hög flexibilitet.
Nackdelar:
Lång produktionscykel, hög arbetskostnad, substratet är lätt att kontaminera.
5.2 Tvåstegs formsprutning
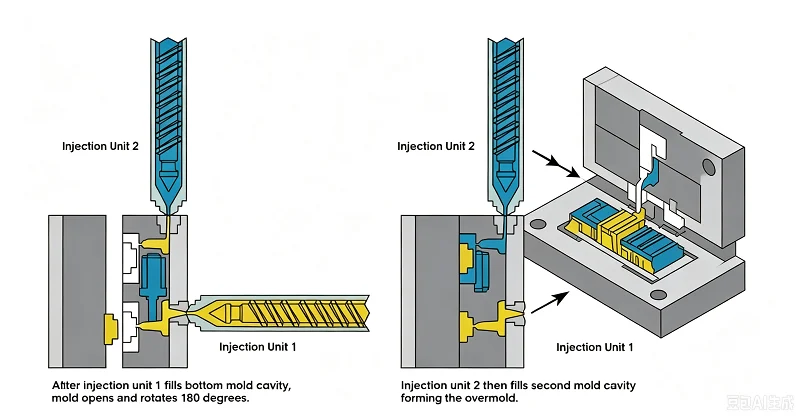
Tvåstegsformsprutning är en mer automatiserad metod. Den använder en tvåstegsformsprutningsmaskin och en roterande form.
Processen är som följer:
- Första skottet: Substratmaterialet injiceras vid en station i formen.
- Rotera formen: Formen roterar 180 grader. Substratet flyttas till den andra stationen.
- Andra skottet: Övergjutningsmaterialet injiceras vid den andra stationen. Det lindas direkt på underlaget.
- Kyl ner och mata ut: Den färdiga delen svalnar och matas ut. Sedan börjar nästa cykel.
Funktioner:
- Substrat och övergjutning görs i samma form. Ingen manuell hantering behövs.
- Övergjutning sker innan substratet svalnar helt. Bindningsstyrkan är högre.
- Kort produktionscykel. Lämplig för högvolymproduktion.
- Komplex formstruktur. Hög investeringskostnad.
fördelar: Hög effektivitet, god konsistens, hög bindningsstyrka, lämplig för automatiserade linjer.
Nackdelar: Hög formkostnad, svåra att byta modeller, inte lämplig för små partier.
5.3 Jämförelse av de två metoderna
| Jämförelseobjekt | Manuell övergjutning | Två-Shot Formsprutning |
| Antal formar | 2 sätter | 1 set (roterande form) |
| Manuell inblandning | Hög | Låg |
| Produktionscykel | Lång | Kort |
| Bindningsstyrka | Moderate | Hög |
| Lämplig batchstorlek | Liten sats | Stor sats |
| Investering i mögel | Låg | Hög |

6. Vilka är fördelarna med övergjutning
6.1 Bättre greppkomfort och halkskydd
Genom att gjuta ett mjukt material (som TPE, TPU eller silikon) på det yttre lagret känns produktytan mjukare och har mer friktion. Användare kan hålla i den utan att glida lätt. Det minskar också trötthet vid långvarig användning. Det är därför elverktyg, tandborstar och handtag för medicintekniska produkter ofta använder denna process.
6.2 Bättre tätning och vattentätning
Det mjuka yttre lagret sitter tätt mot underlaget och bildar en effektiv tätning. Det håller fukt, damm och kemikalier ute. Detta är användbart för produkter som behöver vattentätning eller dammskydd, såsom höljen för utomhuselektronik och medicinska instrument.
6.3 Stark bindning, svår att lossna
Det övergjutna lagret bildar en kemisk eller mekanisk bindning med underlaget under gjutningen. Bindningsstyrkan är mycket högre än för mjuka material som limmas eller träs på senare. Det lossnar inte lätt, faller inte av eller separerar vid långvarig användning.
6.4 Färre delar, enklare montering
Traditionella metoder kräver att ett separat mjukt hölje tillverkas och sedan monteras. Övergjutning kombinerar två steg i ett. Detta minskar antalet delar och monteringsstegen. Det sänker arbetskostnaderna och lagerhanteringsproblemen.
6.5 Flexibel design, bättre utseende
Olika färger och hårdhetsnivåer kan övergjutas på underlaget. Detta skapar tvåfärgade utseenden eller lokala mjuka greppeffekter. Designfriheten är högre. Produkten ser bättre ut och känns bättre.
6.6 Bättre hållbarhet
Det mjuka yttre lagret absorberar stötar och vibrationer. Det skyddar den hårda inre strukturen. Det fungerar som en dämpare vid fall eller kollisioner. Detta förlänger produktens livslängd.

7. Vilka är nackdelarna med övergjutning
Övergjutning kräver två formar eller en tvåstegssprutmaskin. Investeringarna i utrustning är höga. Substratet och övergjutningen måste vara kemiskt eller mekaniskt kompatibla. Materialvalen är begränsade. De två materialen har olika värmeutvidgningshastigheter. De kan deformeras eller separera efter kylning. Produktionscykeln är lång. Manuella metoder är beroende av arbetskraft. Konsistensen är dålig. Defekta delar är svåra att omarbeta. Substratet och övergjutningen kan inte separeras. Produktionskostnaden för små serier är hög. Det är svårt att byta modell.

8. Övergjutning kontra insatsgjutning
8.1 Kärnskillnad
Insatsgjutning är en process i ett steg. En färdig insats (vanligtvis metall) placeras i formen. Sedan sprutas plast in för att lindas runt insatsen. Slutresultatet är en enda del som kombinerar metall och plast. Insatsen ger styrka, gängor eller konduktivitet.
Övergjutning är en tvåstegsprocess. Först gjuts ett plastsubstrat. Sedan placeras substratet i en annan form. Ett andra material sprutas in för att omsluta ytan. Slutresultatet är en del som är hård inuti och mjuk utåt, med en tvåskiktsstruktur. Övergjutningsskiktet ger grepp, tätning eller en bättre känsla.
8.2 Processjämförelse
| Jämförelseobjekt | Sätt in gjutning | Övergjutning |
| Processsteg | Ett steg | Två steg |
| Substrat | Metall- eller icke-plastinsats | Plastsubstrat |
| Yttre material | Plast | Mjuk plast eller gummi |
8.3 Hur man väljer?
Om du behöver metallstyrka eller konduktivitet, välj insatsgjutning. Om du behöver ett mjukt yttre lager för bättre grepp eller tätning, välj övergjutning.
De två kan också användas tillsammans. Gör först insatsgjutning för att få ett substrat med metallinsatser. Gör sedan övergjutning för att få en färdig del med både styrka och en bekväm känsla.

9. Vilka branscher använder övergjutning?
9.1 Medicinsk utrustning
Handtag för kirurgiska instrument, endoskopgrepp, tandvårdsverktyg och mer använder övergjutning för att förbättra greppkomforten och halkskyddet. Silikonövergjutningslager är också biokompatibilitet. De tål högtemperatursterilisering.
9.2 Elverktyg
Borrar, vinkelslipmaskiner, hammare och andra höljen använder vanligtvis ett hårt plastsubstrat med mjukt TPE-överdrag. Detta ger halkskydd, stötdämpning och isolering. Det förbättrar driftssäkerheten.
9.3 Konsumentelektronik
Telefonfodral, hörlursfodral, smartklockarmband och mer använder övergjutning för tvåfärgat utseende och mjuk känsla. Det förbättrar också vattentätheten och dammtätheten.
9.4 Fordonsindustrin
Rattar, växelspakar, dörrhandtag och tätningar är övergjutna. Detta förbättrar känslan, minskar buller och förbättrar tätningen.
9.5 Dagliga konsumtionsvaror
Tandborsthandtag, rakhyvlar, grepp för köksredskap, sportflaskor och mer använder mjuk övergjutning för att förbättra komfort och halkskydd.
9.6 Industriell utrustning
Kontrollpaneler, instrumentgrepp, industriella handtag och mer använder övergjutning för att förbättra hållbarhet och driftssäkerhet.

10. Varför välja NOBLE som din tillverkare av övergjutningsmaterial
NOBLE erbjuder fullt stöd för övergjutningsprojekt. Vi hjälper till med designgranskning och materialval. Vi ger feedback från DFM för att förbättra deldesignen. Vi bygger precisionsformar för både substrat och övergjutning. Vi erbjuder manuell och tvåstegs övergjutning. Vi erbjuder även in-line-inspektion för att kontrollera bindningskvaliteten. Vårt team hanterar små serier och massproduktion. Vi för fullständiga processregister för spårbarhet. Detta uppfyller ISO 13485-kraven för medicinska projekt. Från prototyp till produktion stöder vi hela processen.
Vanliga frågor om Övergjutning:
1. Vad är skillnaden mellan övergjutning och insatslist?
Insatsgjutning placerar en metallinsats i formen och sprutar sedan in plast runt den. Övergjutning skapar först en plastbas och formar sedan ett mjukt lager över den. Insatsgjutning är ett steg. Övergjutning är två steg.
2. Vad är övergjutning?
Övergjutning är en formsprutningsprocess i två steg. Den formar ett mjukt yttre lager på en hård basdel.
3. Är övergjutning dyrt?
Övergjutning kostar mer än vanlig formsprutning. Det krävs två formar eller en tvåstegsmaskin. Men det sparar monteringskostnader vid höga volymer.
4. Behöver din del övergjutas eller insatser?
Välj övergjuten yta för mjuka grepp, tätning eller bättre känsla. Välj insatser för metallgängor, styrka eller elektriska kontakter.
5. Vilka är de fem typerna av gjutning?
Formsprutning, blåsgjutning, kompressionsgjutning, rotationsgjutning och transfergjutning.






