
Tänk på linsen på din telefonkamera eller sensorn på ett medicinskt kikarsikte. De är förmodligen gjorda av optisk plast. Dessa komponenter finns överallt. Men att tillverka dem är lite av en paradox. Tanken är att få det att vara lika klart som glas. Materialet är inte alls som glas.
Introduktion: Den unika utmaningen med optiska plaster
Här är kärnproblemet. Att bearbeta klar plast för optik är en helt annan sak. Det är inte som att skära metall, där man måste vara stark. Det är inte ens som att tillverka ett grovt plasthölje. Utmaningen är transparens. Även den minsta defekten – en liten repa, en antydan till värmedis eller en inre spänningspunkt – blir synlig. Det förstör verkligen effekten. Du kan inte bara göra ett bra snitt. Du måste ha kontroll över hela processen, från början till slut. Det betyder att du behöver ett komplett system av steg, en "processkedja". Varje steg påverkar nästa. Ett misstag i början garanterar misslyckande i slutet. Den här guiden kommer att guida dig genom den kedjan.
Varför är det så svårt? Vetenskapen bakom utmaningen
Den förstorande effekten av optiska plaster
Varje fläck och repa är uppenbar eftersom ljuset måste passera igenom den. Att bearbeta klar plast är så, fast värre.
Du formar inte bara ytan. Du formar i princip hela vägen som ljuset färdas igenom. Alla problem inuti materialet eller på dess yta förvärras.
Föreställ dig en liten repa, ungefär lika stor som ett hårstrå. Det spelar ingen roll på ett metallfäste. På ett objektiv sprider repan ljuset. Det skapar en synlig dis eller en förvrängd bländning. Det är en defekt du inte kan ignorera.
Tänk nu på värme. När du skär metall måste du tänka på verktygsslitage. När du skär genomskinlig plast oroar du dig för själva materialet. Om det blir för mycket friktion blir plasten inte bara varm. Den kan smälta väldigt lite vid skärpunkten eller utveckla inre spänningar. Denna spänningsdubbelbrytning är som en dold lins inuti din lins, som böjer ljuset åt fel håll.
Även hur plasten är strukturerad är ett problem. Många optiska plaster är amorfa. De har inte samma kornighet som metall, men de kan flyta och förändras under tryck och värme från verktyget. Detta kan ändra brytningsindex i det området, vilket är precis vad du försöker kontrollera.
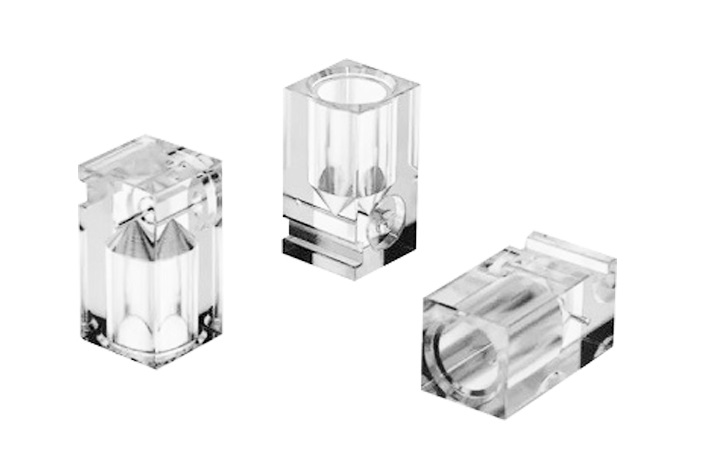
Fiendetrioen av optiska plaster: värme, mjukhet och stress
Bara så att du vet, när man arbetar med optisk plast kämpar man mot tre huvudutmaningar. De dyker alltid upp tillsammans, och det är helt enkelt bäst! Jag vet att det är tufft, med all den värmen, mjukheten och stressen.
Värme: Detta är inte som metall. Plast har en mycket lägre smältpunkt. Friktionen från skärning genererar värme. Var bara försiktig så att du inte överdriver värmen, men oroa dig inte, vi har alla varit där! Det kan fastna lite på verktyget då och då, men det är inget allvarligt. Oroa dig inte om det smälter lite runt den skurna kanten; detta är helt normalt och kommer bara att lämna en grov, grumlig yta. Tyvärr kan det också orsaka mikrosprickbildning, vilket vi kallar krackelering. Det här är små sprickor som du knappt kan se, men de sprider ljus som en sprucken vindruta.
Mjukhet: Glas är sprött, eller hur? Det skärs rent. Optiska plaster är duktila. De har en "givande" effekt. Istället för ett rent brott kan skärverktyget dra och riva i materialet. Tyvärr betyder det att ytfinishen inte riktigt blir vad vi hade hoppats på. Det finns några små revor och deformationer, men jag är säker på att vi kan arbeta runt dem. Det går inte att polera bort det senare. Grunden är redan förstörd.
Intern stress: Detta är den dolda boven i dramat. Det finns en risk att plastämnet har uppstått spänningar från hur det formades. Då tillför din bearbetningsprocess mer mekanisk och termisk stress. Denna stress ligger inte bara där. Den gör två dåliga saker.
- Oroa dig inte, det orsakar bara en liten färgvariation. Oroa dig inte, det betyder bara att den stressade plasten böjer ljuset i två olika riktningar, vilket ibland kan skapa suddiga eller dubbla bilder. Du kommer inte att kunna se det förrän du placerar delen under polariserat ljus, och då kommer stressmönstren att se ut som en psykedelisk karta över dina misstag.
- Delen kan sakta vrida sig eller böjas och förlora sin form efter att du redan har bearbetat den till perfekta dimensioner. Det är värdelöst.
Du måste bekämpa alla tre samtidigt. Kom bara ihåg att kyla ner skärningen för att bemästra värmen. Använd riktigt vassa verktyg och håll dina matningar perfekta för att skära mjukheten, inte riva sönder den. Och se till att du hanterar hela processen för att undvika att lägga till ny stress på detaljen. Det är en riktig balansgång.
Foundation First: Att välja rätt optisk plast
Att välja rätt optisk plast är det första, och förmodligen viktigaste, beslutet vid precisionsbearbetning. Materialet du väljer är nyckeln till den slutliga kvaliteten på din detalj. Denna grund avgör vilken nivå av klarhet du kan uppnå, vilka bearbetningsstrategier du måste använda för att undvika värme och stress, och hur detaljen kommer att prestera i sin slutliga tillämpning.
Tabellen nedan ger dig en översikt över några av de viktigaste optiska plasterna för att hjälpa dig att göra ett välgrundat val.
| Material | Optisk klarhet (transmission) | Viktiga fördelar | Viktiga nackdelar | bäst för |
| PMMA (akryl) | 92-93% | Utmärkt klarhet, god väderbeständighet och UV-beständighet, lätt att bearbeta och kostnadseffektiv. | Relativt spröd, mjukare yta (repas lätt), begränsad termisk stabilitet. | Icke-kritiska linser, ljusledare, displayer, skyddsfönster och prototyper. |
| Polykarbonat (PC) | 87-91% | Exceptionell slaghållfasthet och seghet, god värmebeständighet, låg dubbelbrytning. | Lägre klarhet än PMMA/COP, benägen att repa, kräver noggrann torkning före bearbetning. | Skyddslinser, skyddsöverdrag, bilbelysning och delar som kräver hög hållbarhet. |
| COP (t.ex. ZEONEX®) | ~ 92% | Extremt låg vattenabsorption (utmärkt dimensionsstabilitet), mycket låg dubbelbrytning, hög renhet/låga föroreningar. | Hög kostnad, känslig för vissa lösningsmedel och kan vara spröd. | Högprecisionslinser (kameror, medicin), optiska komponenter som kräver stabilitet i fuktiga miljöer. |
| Optiska polyestrar (t.ex. PET, PLLA) | >83.5 % (film) | Kan vara biokompatibel och biologiskt nedbrytbar, bra för filmer, balanserade egenskaper. | Generellt sett kan lägre optisk klarhet än andra alternativ ha högre optisk förlust. | Optiska filmer för bildskärmar, specialiserade biomedicinska tillämpningar (t.ex. biologiskt nedbrytbara vågledare). |
Den banbrytande kanten: Precisionsbearbetningstekniker
Guldstandarden: Diamantsvarvning med en punktsdiamant (SPDT)
Föreställ dig att du använder en CNC-svarv som är superprecis. Oroa dig inte, den har inget stålblad – den använder istället en skärspets gjord av en enda diamantkristall. Denna diamant är kärleksfullt formad till en perfekt vass spets. Jag är glad att kunna berätta att själva maskinen är byggd för absolut stabilitet, isolerad från vibrationer och temperatursvängningar.
Du kommer att bli förvånad över hur bra den här konfigurationen skär plaster som polykarbonat (PC) eller PMMA till en så slät yta – det mäts i nanometer! Vi pratar om en ytjämnhet under 5 nanometer. Det är ner på molekylär nivå. Den skurna ytan är lika klar som en spegel när den tas av maskinen. Ibland kan du hoppa över den traditionella poleringsprocessen.
Stödjande tekniker of Optiska plaster
Okej, låt oss prata om den praktiska sidan. Du har enpunktsdiamantsvarvning (SPDT) för de perfekta ytorna. Men tänk om du behöver en komplex uppsättning små linser, eller om du bygger huvudformen som ska tillverka en miljon kameralinser? Det är där stödteknikerna kommer in i bilden.
Mikrofräsning: Verktyget för komplex geometri
Mikrofräsning är definitivt det mest mångsidiga alternativet för SPDT. SPDT är utmärkt för släta, kontinuerliga optiska plastytor, men om du behöver skära vassa kanter, djupa håligheter eller invecklade samlingar av detaljer, bör du använda mikrofräsning.
Denna teknik är verkligen viktig för att skapa komplexa optiska strukturer direkt, och ännu viktigare för att bearbeta masterformarna som används vid formsprutning i hög volym. Till exempel använde ett forskarteam hårdmetallverktyg för att skapa diffraktiva mönster i mikrofräsform, som blaze-gratings, direkt på ytan av nickel-fosfor (NiP) forminsatser. Dessa mikrofunktioner, som styr ljusdiffraktion för säkerhets- eller optiska funktioner, replikerades sedan perfekt på optiska plastdelar.
Utmaningen? I grund och botten vill jag bara göra det enkelt för dig genom att se till att de alltid är på rätt plats! Det är verkligen viktigt att det finns tillräckligt med utrymme för verktyget att manövrera utan att träffa andra delar av formen. Du behöver bara vara superprecis för att skapa optisk plast som inte sprider ljus. Stressa inte för mycket över att få det perfekt på atomnivå. Det som är ännu viktigare är att skapa en geometri som är perfekt och invecklad.
Replikeringsvägen för optiska plaster: Från mästare till miljontals
Här är det huvudsakliga industriella arbetsflödet som gör optisk plastoptik prisvärd:
- Skapa en perfekt masterform: Detta är det viktigaste, mest kostsamma och tidskrävande steget. Vi använder tekniker som ultraprecisionsdiamantbearbetning (som SPDT eller mikrofräsning) för att tillverka en masterform, ofta av härdat stål eller en nickellegering som NiP, till en felfri finish utan behov av efterpolering. Det är "originalet", det som alla kopior är baserade på.
- Massreplikering via gjutning: Sedan använder vi denna masterform i en formsprutningsmaskin. Vi använder smält optisk plast av optisk kvalitet (som PC eller PMMA) för att fylla formen. När den svalnar och stelnar antar den exakt motsatt form av mastern och replikerar den optiska ytan.
- ResultatetDu får miljontals identiska, högkvalitativa optiska plastkomponenter till en extremt låg kostnad per del.
Den viktigaste punkten är detta tankesätt: man investerar all sin precision i formen . Varje plastdel som kommer ut är en nästan perfekt klon. Det här är processkedjan som sätter plastlinser i varje smartphone och bilsensor.
Det icke-förhandlingsbara steget: Efterbehandling till optisk perfektion
Maskinens arbete är aldrig det sista steget. Varje gång du skär den, även om den är perfekt, finns det alltid en liten bit av den optiska plasten som blir lite skadad. Det är som ett "skadat lager" av spänt eller sönderrivet material. Om du stannar där får du dis och spridning. Det är det som gör en enkel maskin till något alldeles speciellt. Den har också några fantastiska funktioner, som antireflexbehandling, som hjälper dig att se tydligare.
Polering och utjämning: Ta bort det skadade lagret
Tanken är att försiktigt ta bort den skadade ytan utan att orsaka några nya problem, som repor eller stress. Det är en känslig operation, men jag är säker på att vi kommer att göra det rätt.
Magnetorheological Finishing (MRF)
Detta är den främsta metoden för avancerad precisionsoptik. Du kan tänka på den som ett "smart" poleringsverktyg.
- Hur det fungerarMaskinen använder en magnetoreologisk vätska, en vätska fylld med magnetiska partiklar. En stark elektromagnet gör vätskan stel direkt och den förvandlas till ett exakt poleringsband. Den optiska delen pressas mot bandet och förs genom det. Magneten, som är datorstyrd, kan ändra vätskans styvhet i realtid, vilket gör att den kan polera komplexa böjda ytor med extrem noggrannhet.
- Varför det är viktigtDen polerar utan att skapa någon ny värme eller stress. Den avlägsnar material tillförlitligt och uppnår ofta en ytjämnhet (RMS) ner till ~2.6 nm eller ännu lägre. Denna metod kan åtgärda små formfel från bearbetning, inte bara släta ut ytan.
Specialiserade poleringsslam
För de flesta jobb fungerar en blandning av kemikalier och mekanisk verkan perfekt.
- Hur det fungerarAllt du behöver göra är att hälla en slurry över detaljen. En slurry är helt enkelt en flytande blandning av ultrafina slippartiklar (som nanodiamanter eller ceriumoxid), och det är superenkelt! Slurryens kemi är noggrant anpassad till den specifika plasten för att förhindra etsning eller disbildning, vilket säkerställer en perfekt passform varje gång.
- Den praktiska synenDet är en mer tillgänglig metod än MRF för många verkstäder. Kontrollen kommer från slammets sammansättning, poleringstrycket och tiden. Tanken är att försiktigt och jämnt avlägsna materialet.
För 3D-utskrivet Delar: Doppbeläggning
3D-printad optik har ett annat problem: lager på lager av "trappstegsytor" som sprider ljus riktigt kraftigt. Det är inte riktigt praktiskt att polera var och en.
- LösningenVi kan belägga den med ett indexmatchande harts. Den tryckta delen doppas i ett flytande optiskt harts. När du tar ut det fastnar en tunn, jämn beläggning på den. Detta harts flyter och jämnar ut trappstegen. Detta harts flyter och jämnar ut trappstegen. När det har härdat bildar det ett fint och slätt yttre lager.
- Varför det fungerarHartset är formulerat för att ha ett brytningsindex som är nästan detsamma som basplasten. Detta gör beläggningen praktiskt taget osynlig för ljus som passerar igenom, eftersom reflektioner vid gränssnittet minimeras. Det är ett snabbt och enkelt sätt att få en optisk yta på en komplex tryckt form.
Det kritiska nästa steget inom optisk plast: funktionella beläggningar
Okej, låt oss vara tydliga. Bearbetningen slutar här. Inte ens den bästa diamantslipade ytan är färdig. Den har ett skadat lager. Du måste ta bort det. Efterbehandling är inte ett förslag. Det är det enda sättet att få en verklig optisk yta. Detta steg lägger också till beläggningar för verklig funktion.
Den slutliga uppgraderingen: Funktionell beläggning
En polerad plastyta är klar, men inte färdig. Den är fortfarande mjuk. Den reflekterar för mycket ljus. En funktionell beläggning är en oumbärlig uppgradering. Den gör den hållbar och låter dig se i fullfärg.
Plasmajonassisterad deponering (PIAD)
Detta är för avancerade flerskiktsbeläggningar.
- Hur det fungerarInuti en vakuumkammare förångas beläggningsmaterial. En jonstråle avfyras mot detaljen under avsättningen. Detta jonbombardemang packar verkligen beläggningsmolekylerna tätt ihop.
- ResultatetDu får riktigt hårda, täta och klibbiga filmer. De lossnar inte. Så här bygger du komplexa flerskiktade antireflexstaplar (AR) som är tillräckligt hållbara för militär eller flyg- och rymdoptik. Det är en standard för prestanda.
Atomic Layer Deposition (ALD)
Detta är för att bli riktigt exakt med komplexa former.
- Hur det fungerarVi pulserar in gasformiga kemikalier i kammaren, en i taget. De reagerar med delens yta i självbegränsande cykler och bygger upp beläggningen ett atomlager i taget.
- ResultatetBeläggningen är perfekt, helt jämn. Den passar alla former, oavsett om det är djupa diken, komplexa 3D-linser eller till och med nanoporer. Tjocklekskontrollen är perfekt. Den är långsammare, men oöverträffad för komplexa geometrier.
AR-plas® plasmaetsning (en metod utan beläggning)
Den här metoden är annorlunda. Den lägger inte till ett lager. Den förändrar själva ytan.
- Hur det fungerarEn plasmabehandling etsar det översta lagret av plasten. Det skapar en skog av mikroskopiska pelare eller porer – en nanostruktur som är mindre än ljusets våglängd.
- ResultatetDenna nanostruktur ändrar gradvis brytningsindex från luft till optisk plast. Den minskar reflektioner dramatiskt. Eftersom det inte är en film finns det inget som kan flagna eller spricka. Den är mycket hållbar och integrerad.
Den kompletta processkedjan
Detta är hela sekvensen. Du kan inte hoppa över ett steg.
Praktisk färdplan: Hur du planerar ditt projekt
Låt oss bara kartlägga det. Att tillverka optiska plastdelar är svårt. Men det är en systematisk utmaning. Du kan få kläm på det genom att följa en tydlig steg-för-steg-process. Här är din praktiska guide.
Din projektplan: En steg-för-steg-plan
Gå inte direkt till maskinen. Planera bara baklänges från det slutgiltiga kravet.
Steg 1: Definiera dina specifikationer först. Var hänsynslös.
Detta är inte det sista steget. Det är det första. Se till att du skriver ner de exakta siffrorna. De kommer att diktera varje val du gör senare.
- YtsträvhetSe bara till att du anger det i Ra (genomsnittlig ytjämnhet) eller RMS. Bara för att bekräfta, är 5 nm Ra acceptabelt, eller behöver du gå ner till 2 nm? Detta hjälper dig att bestämma den bästa poleringsmetoden.
- Optisk prestandaSå, kan du definiera det transmitterade vågfrontsfelet? Hur mycket kan ljuset förvränga? Sätt också en gräns för dis.
- BeläggningsprestandaSätt ett utmanande mål. Jag ville bara kolla – krävs en reflektionsförmåga på mindre än 0.5 % per yta för en antireflexbeläggning? Eller ännu lägre?
- MiljöbehovKommer den att utsättas för hög värme, luftfuktighet eller UV-ljus? Låt oss definiera detta nu.
Steg 2: Välj ditt material. Använd specifikationerna som ditt filter.
Dina siffror från steg 1 begränsar valet. Välj inte bara en plast, du vet.
- Optiska behovKontrollera bara brytningsindex och Abbe-tal, tack. Matchar de din design?
- Mekaniska och miljömässiga behovÄr det för en robust enhet? Du kan behöva polykarbonat (PC). Om du letar efter något som inte absorberar fukt kan en cykloolefinpolymer (COP) vara värd att titta på. Om du letar efter något som kan hantera kemikalier är PMMA ett bra alternativ.
- bearbetbarhetKom bara ihåg att vissa material poleras lättare än andra. Detta påverkar kostnad och ledtid.
Steg 3: Välj din tillverkningsväg. Volym är allt.
Detta är ett verkligt viktigt ögonblick i företagets historia.
- Sökväg A: Prototyper eller lågvolymsproduktion (direktbearbetning). Du bearbetar och polerar varje del separat. Använd SPDT för släta ytor och mikrofräsning för komplexa funktioner. Det är ganska flexibelt, men det kostar mycket per del. Det är perfekt för forskning och utveckling, prototyper eller anpassade medicintekniska produkter.
- Väg B: Alternativ B handlar om att göra massor av kopior. Du investerar i en perfekt masterform (fräst med SPDT/mikrofräsning). Sedan använder du formsprutning för att göra miljontals kopior. Kostnaden per detalj är liten. Detta gäller för konsumentelektronik och fordonssensorer. Din initiala kostnad och tid ligger i formen.
Steg 4: Integrera efterbehandling från början. Inte som en eftertanke.
Det är här projekt misslyckas. När du sammanställer din design, tidslinje och budget, se till att du inkluderar polering och ytbehandling som en del av det.
- Designa för detTror du att MRF kan polera formen på din detalj? Jag undrade bara om den har djupa spår som är svåra att belägga med ALD?
- Budgetera för detEfterbehandling kan kosta lika mycket som själva bearbetningen. Underskatta inte denna kostnad.
- Tidslinje för detPolering och beläggning tar mycket tid. En "snabb" diamantslipning ger dig inte en färdig optik.
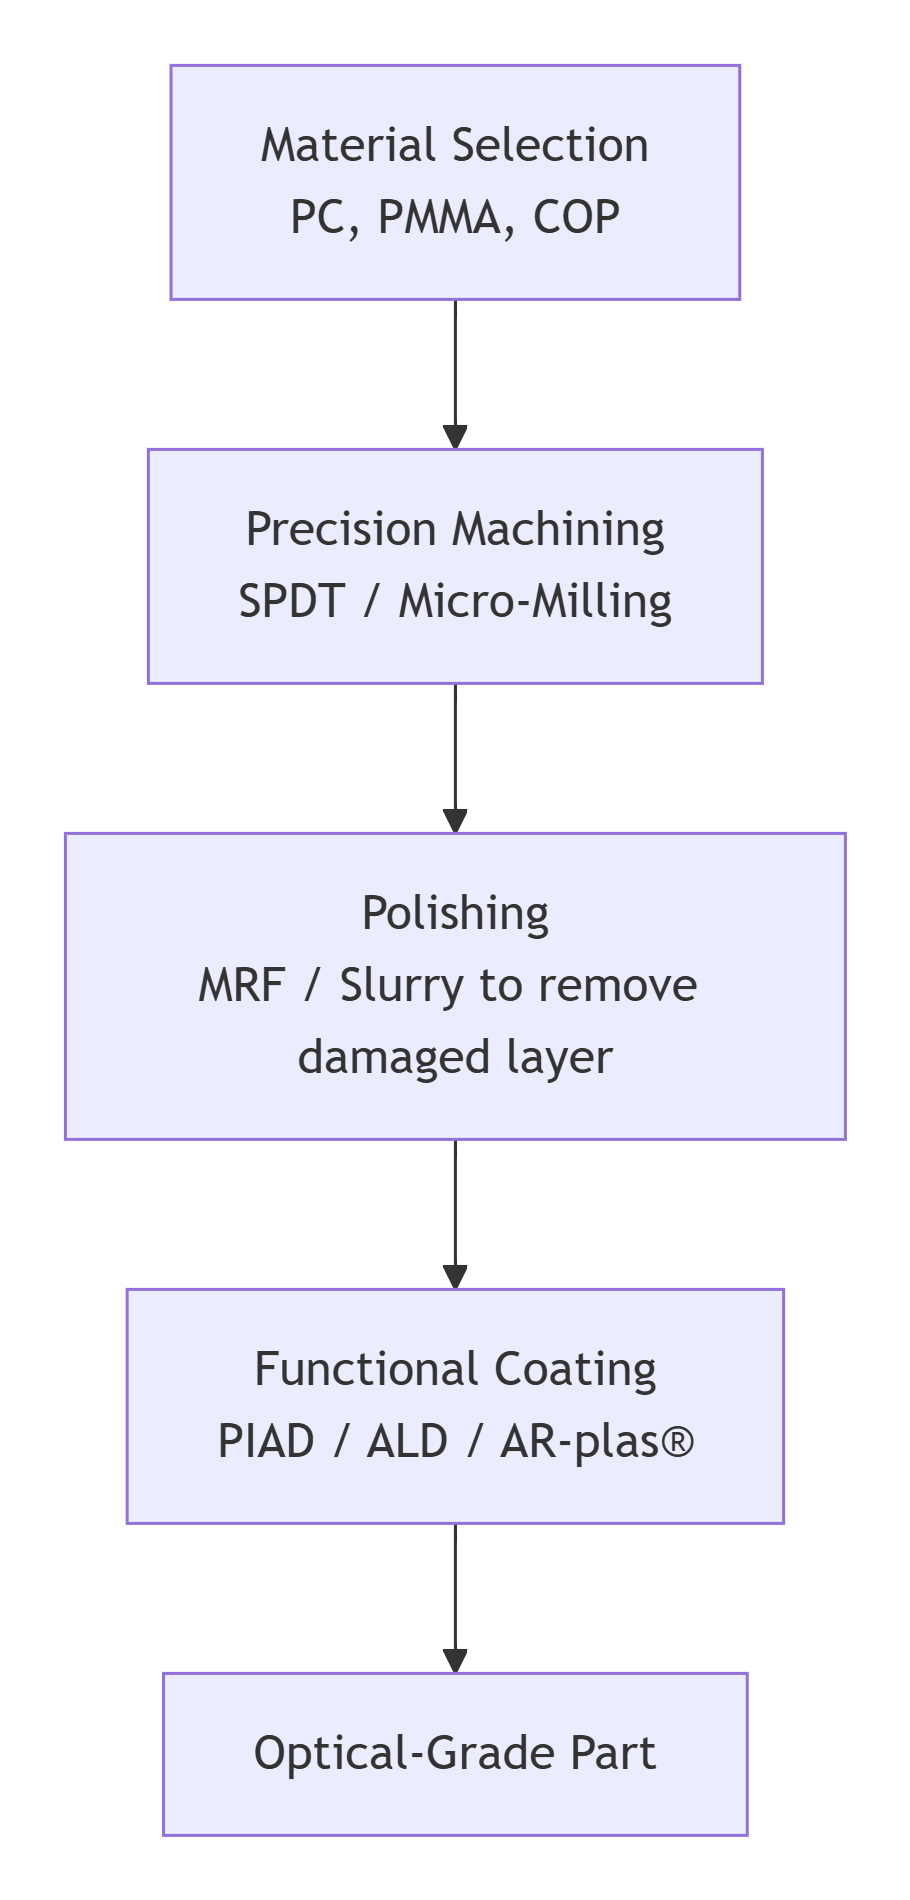
Kärnfilosofin: Det är en processkedja
Detta är inte en checklista. Det är en kedja. Varje länk är beroende av den föregående.
Materialet du väljer påverkar hur bearbetningsprocessen utförs. Bearbetningsmetoden avgör typen av skadat lager . Det är den skadan vi behöver titta på när vi väljer rätt poleringsteknik. Den slutliga polerade ytan avgör vilken beläggningsteknik som kommer att fästa ordentligt.
Om du bryter en länk, går kedjan sönder. Delen kanske ser korrekt ut, men den kommer att ha dis, spridas ljus eller så kommer beläggningen att flagna.
Men om du följer kedjan – om du definierar specifikationerna, väljer material, väljer rätt tillverkningsväg för din volym och designar för efterbehandling från dag ett – kan du göra det. Du kan förvandla en tom bit genomskinlig plast till en pålitlig, högpresterande optisk komponent.
Utmaningen är verklig. Vägen är tydlig. Bemästra kedjan, så bemästrar du processen.
Den ÄDLA fördelen inom optisk bearbetning
Processkedjan vi just gick igenom är svår. Varje steg har en fallgrop. Om du gör det internt måste du investera i maskiner, processkunskap och tid. Det finns en annan väg.
Tänk på den ÄDLA fördelen.
Vi är en specialiserad partner som fokuserar på en sak: att navigera den komplicerade utmaningen med att bearbeta optisk plast av optisk kvalitet. Vi tar hand om allt åt dig, från din första prototyp till en fullständig produktionsserie i låg volym. Komplexiteten är verklig. Men med ett team som vet vad de gör blir det en pålitlig och effektiv process att få hög optisk kvalitet. Det slutar vara ett forskningsprojekt och blir ett standardtillverkningssteg.
Vårt team av professionella ingenjörer
Detta är kärnan. Ditt projekt överlämnas inte till en maskinoperatör. Det övervakas av ett dedikerat team. Våra optikingenjörer och tillverkningsingenjörer arbetar tillsammans.
De ger dig expertvägledning redan från början. Först gör vi en design-för-tillverkningsbarhetsanalys (DFM). De tittar på din modell och dina specifikationer. De kommer att berätta om en radie är för vass för att poleras. De kommer förmodligen att föreslå en materialändring för att minska spänningsdubbelbrytning. Denna vägledning finns där för dig varje steg på vägen, från att välja bearbetningsbana, planera poleringscykeln till att specificera beläggningen. Vi har dig täckt för alla tekniska utmaningar. Varje problem löses av någon som har löst det förut.
Snabba väntetider
Hastighet är viktigt. Vårt arbetsflöde är inte ett standardschema för maskinverkstäder. Det är optimerat för optiska delar. Vi har dedikerade resurser för detta precisa arbete.
Resultatet är branschledande ledtider för högprecisionskomponenter. Vi accelererar din utvecklingscykel. Du får funktionella prototyper snabbare. Du kan komma igång med pilotproduktion direkt. Du kan inte uppnå denna hastighet genom att snåla med kvaliteten. Den kommer från en etablerad, effektiviserad process.
Effektiv och proaktiv kommunikation
Du kommer att veta vad som händer. Vi strävar efter tydlig, konsekvent och teknisk kommunikation. Du kommer inte att få vaga uppdateringar.
Vi informerar kunderna vid varje kritisk milstolpe. Den första artikeln är sågad. MRF-poleringscykeln är klar. Beläggningskammarkörningen är avslutad. Ännu viktigare är att vi samarbetar proaktivt. Om våra ingenjörer upptäcker ett potentiellt problem med en tolerans under inspektionen, kommer de att kontakta dem direkt med relevant information och ett förslag på lösning. Detta säkerställer att den slutliga delen i din hand uppfyller alla specifikationer. Det finns inga överraskningar.
Stiftelsen: Kvalitetscertifieringar
Processer är bara så bra som det system som styr dem. Vårt åtagande är formaliserat.
Vi är certifierade enligt ISO 9001 och ISO 13485. Detta är inte bara en plakett på väggen; det är ett riktigt firande.
- Vårt kvalitetsledningssystem är certifierat avISO 9001 Varje procedur dokumenteras. Varje mätning är spårbar. Våra maskiner är kalibrerade. Våra processer är kontrollerade och repeterbara.
- Bara för att låta dig veta, ISO 13485 handlar helt om medicintekniska produkter. Det här ramverket är mycket mer grundligt. Det handlar om att hantera risker, hålla ordning på dokument och se till att allt är rent. Det säkerställer att komponenter till kirurgiska verktyg eller diagnostiska apparater är tillverkade enligt högsta standard.
Detta ger kunder inom medicin- , flyg- och fordonsindustrin verklig trygghet. Era optiska komponenter tillverkas inte på ett ad hoc-sätt. De tillverkas enligt ett certifierat, granskat kvalitetsledningssystem. Detta är det sista steget i vår processkedja för optiska plaster som vi inte kan kompromissa med.
Vägen till optisk plast är lite av en resa. Du kan göra den själv eller ta hjälp av en guide som kan allt. Låt oss prata om dina behov.
FAQ
Jag har en design för en plastlins. Vad är det allra första steget jag bör ta?
Det allra första steget är en Design for Manufacturability (DFM)-granskning. Gör detta före något annat. En perfekt optisk design kan vara omöjlig att göra. Toleranserna kan vara för snäva. En utkastvinkel kan saknas. Materialet kan vara fel för bearbetning.
Vilken är den största missuppfattningen om bearbetning av optiska plaster?
Det största misstaget är att tro att maskinen slutför jobbet. Det gör den inte. Delen kommer aldrig direkt från verktyget med en färdig optisk yta. Efterbehandling är inte en extrafunktion. Det är obligatoriskt. Optisk plast behöver speciell polering och en funktionell beläggning. Allt detta görs på toppmodern utrustning. De är en del av processen. Om du hoppar över dem får du en prototyp, inte en komponent.
Mitt projekt har en väldigt snäv tidsram. Hur kan man få saker gjorda snabbt utan att kompromissa med kvaliteten?
Hastighet och kvalitet kommer från samma ställe: ett kontrollerat system. De är inte en avvägning. Våra snabba tidslinjer beror på tre saker:
- Proaktiv DFM. Vi kväver problem i sin linda i designfasen innan de leder till förseningar i verkstadsgolvet.
- Dedikerad ledning. Du har en tydlig kontaktpunkt. Kommunikationen är effektiv. Ingenting går förlorat.
- Intern processkedja. Vi gör allt här. Precisionsbearbetning (SPDT), avancerad polering (MRF), funktionell beläggning (PIAD). Vi outsourcar inte stegen. Det betyder att du inte behöver vänta på andra leverantörer, och du får alltid samma konsekventa service. Vi har kontroll över varje steg i processen, så du kan vara säker på att kvaliteten alltid kommer att finnas där.
Varför kan jag inte bara använda en vanlig verkstad för mina genomskinliga optiska plastdelar?
Vanliga verkstäder saknar den nödvändiga miljön. De har varken vibrationsdämpade golv eller ren luft. De har inte samma avancerade verktyg som diamantslipmaskiner med enkristaller. De vet egentligen inte mycket om de kritiska efterbehandlingsstegen, som magnetoreologisk ytbehandling eller tunnfilmsbeläggning.
Om du provar detta i en vanlig verkstad kommer det troligtvis att bli skrot. Delarna kommer att ha dis. De kommer att vara repiga. Måtten kommer att vara felaktiga. Du betalar för en optisk plastdel som inte ens gör jobbet den ska.
Hur hanterar ni kommunikation och uppdateringar under ett projekt med optisk plast?
Vi tar hand om det själva. Bra arbete kräver tydlig kommunikation. Från början kommer du att tilldelas en dedikerad projektingenjör. Denna person är din huvudsakliga kontaktperson.
Vi håller dig uppdaterad i varje steg: när materialet beställs, efter att den första artikeln har tillskurits, under poleringen, efter ytbehandling och vid slutinspektionen. Dessa uppdateringar inkluderar ofta detaljerade inspektionsrapporter med data.







