
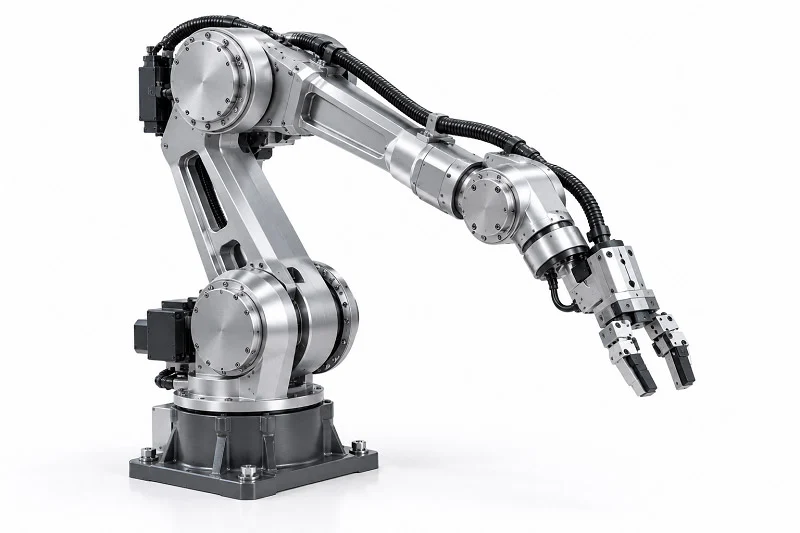
Prelucrarea CNC a brațelor robotizate transformă aluminiul brut, oțelul și materialele plastice inginerești în angrenaje, articulații, suporturi și carcase. Aceste piese au adesea toleranțe de ±0.001 până la ±0.005 inci. Acest interval nu este o estimare. Standardele de robotică publicate listează toleranțe de ±0.005 inci pentru legăturile brațelor de până la 100 mm, ±0.002 inci pentru alezajele rulmenților și interfețele angrenajelor și ±0.002 inci pentru planurile de montare ale servomotoarelor.
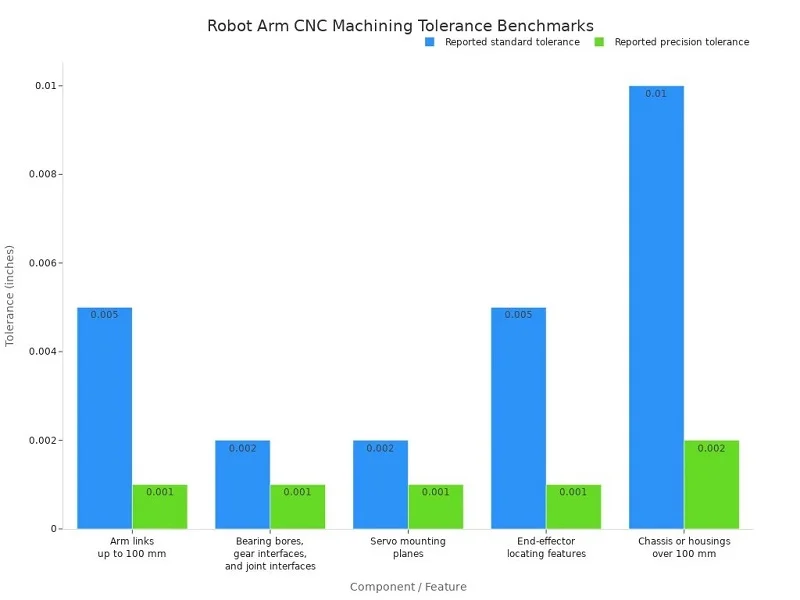
Ghidurile generale de prelucrare CNC menționează o toleranță bilaterală comună de ±0.005 in. Prelucrarea precisă a carcasei este mai precisă: alezajele arborelui rămân în limita a ±0.001 in, iar concentricitatea este de 0.002 in. Materialele, toleranțele, cerințele de precizie și provocările de fabricație afectează toate piesa finală.
Prelucrarea CNC a brațului robotizat și componente comune
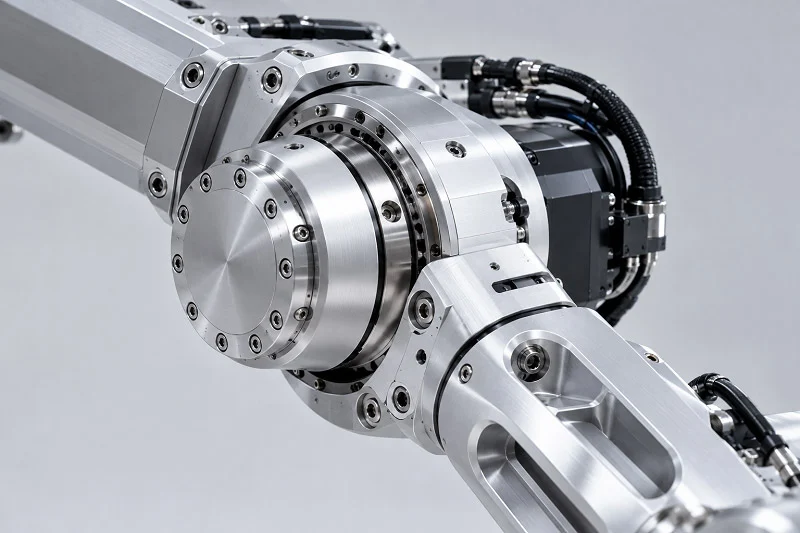
Definirea prelucrării CNC a brațului robotizat
Fabricație subtractivă pentru piese robotizate
Prelucrarea CNC cu braț robotic este un proces subtractiv. Acesta taie materialul dintr-un bloc solid până când apare forma dorită. Turnarea și forjarea materialului modelat cu o matriță sau o matriță fac ca această metodă să fie diferită. Imprimarea 3D construiește piese strat cu strat, deci și această metodă este diferită. Metodele subtractive funcționează cel mai bine pentru piesele robotice prelucrate CNC atunci când toleranțele sunt mai mici de ±0.01 mm. Formele complexe și ciclurile de producție de la 10 la 5,000 de bucăți favorizează, de asemenea, această abordare.
Roluri de prototip și producție
Prelucrarea CNC acoperă atât prototiparea, cât și producția. Atelierele utilizează prelucrarea pe 3+2 axe și prelucrarea simultană pe 5 axe ca o punte fiabilă între cele două. Imprimarea 3D este potrivită pentru prototipuri și structuri reticulare. Însă piesele robotizate prelucrate CNC rămân alegerea principală atunci când raportul rezistență-greutate, finisajul suprafeței și durata de viață la oboseală a metalului contează. Îmbinările articulate, efectoarele finale, cutiile de viteze și carcasele senzorilor depind toate de această fiabilitate.
Componente mecanice de bază
Bază și plăci de montare
Bazele și plăcile de montare reprezintă fundația. Aceste piese trebuie să fie plate și stabile. Placa de aluminiu turnat MIC-6 și Durabar sunt alegeri comune pentru plăcile plate mari. Acestea își păstrează planeitatea după prelucrare datorită solicitării interne reduse.
Segmente și legături de braț
Segmentele brațului transportă sarcini și stabilesc distanța de acțiune a robotului. Aluminiul 7075-T6 și 6061-T6 sunt materialele obișnuite. Ambele sunt ușoare, rezistente și ușor de prelucrat. Anodizarea face ca aceste suprafețe să reziste mai bine la uzură.
Interfețe pentru încheietura mâinii și efectorul final
Interfețele pentru încheietura mâinii conectează brațul la unealtă. Aceste piese de robot prelucrate CNC necesită ajustări strânse. Un suport de servo are de obicei o distanță de ±0.02 mm. Suporturile senzorilor rămân în limita a ±0.05 mm. Orice slăbire aici apare ca o eroare de poziționare la vârful sculei.
Componente de articulație și acționare
Carcase pentru acționare armonică
Carcasele de acționare armonică necesită o precizie extremă. Toleranța lor la interfață este de ±0.01 mm. Rugozitatea suprafeței este Ra 0.8 până la 1.6 μm. Aceste piese de robot prelucrate CNC afectează direct jocul și repetabilitatea.
Capace și elemente de fixare pentru rulmenți
Capacele lagărelor mențin arborii aliniați. Alezajele lagărelor au o grosime de ±0.01 mm. Finisajul suprafeței pentru scaunele lagărelor este Ra 0.4 până la 0.8 μm. O toleranță H7 permite unui rulment să stea ferm fără a zdrăngăni sau a deforma calea de rulare.
Suporturi și cuplaje pentru motor
Suporturile și cuplajele motorului transferă cuplul. O toleranță CNC standard de ±0.10 mm este valabilă pentru legăturile cadrului și suporturile motorului. Acest nivel acoperă aproximativ 80% din componentele robotului. Pentru prelucrarea CNC a brațelor robotului care suportă sarcini mari, oțelul inoxidabil 17-4PH sau oțelul aliat 4140 gestionează solicitarea.
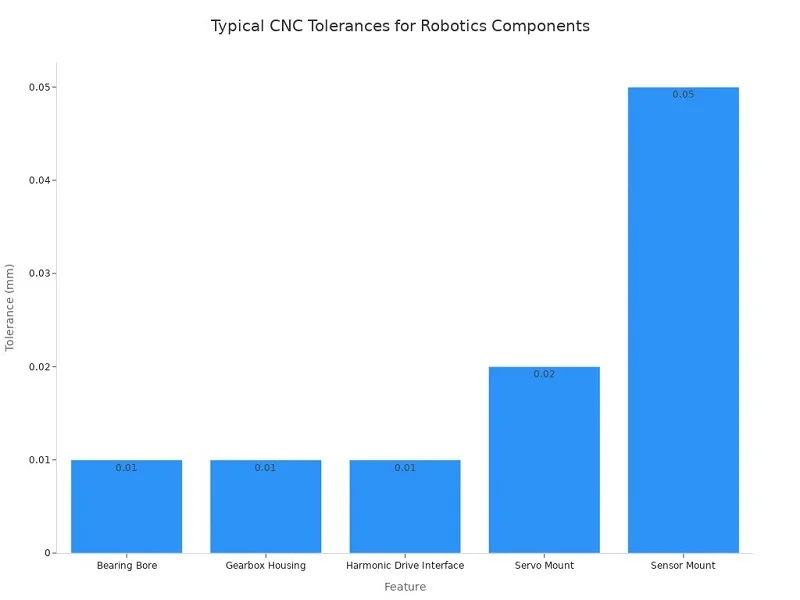
În practică, prelucrarea CNC a brațelor robotizate este direct legată de calitatea mișcării. Angrenajele, îmbinările, suporturile și carcasele trebuie realizate cu precizie ridicată, astfel încât robotul să se miște lin și să se poziționeze cu precizie. Prelucrarea CNC de precizie este esențială pentru dimensiuni exacte până la fracțiuni minuscule de milimetru. Așadar, piesele robotului cele mai potrivite pentru prelucrarea CNC includ carcasele îmbinărilor, blocurile de rulmenți, bazele robotului, brațele, plăcile de montare, consolele și alte piese de robot prelucrate CNC unde potrivirile și scaunele rulmenților decid performanța în lumea reală.
Prelucrarea CNC a brațului robotizat: Procese cheie
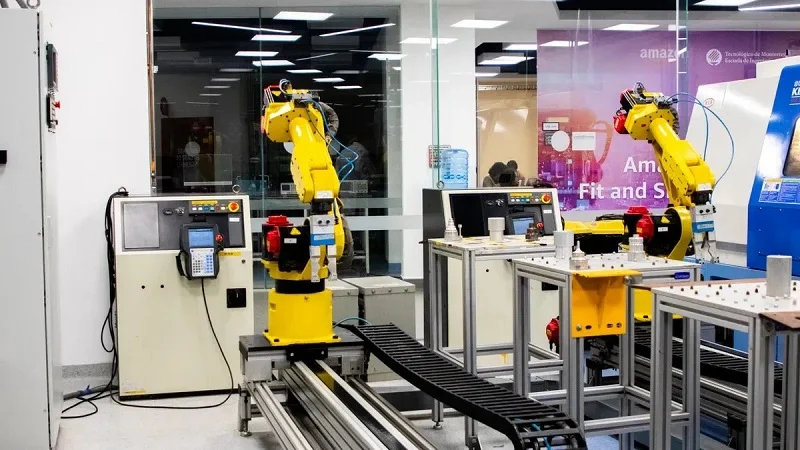
Frezarea, strunjirea, găurirea și filetarea sunt principalele metode utilizate în prelucrarea CNC a brațelor robotizate. Atelierele de astăzi folosesc mașini cu 3, 4 și 5 axe. Fiecare mașină poate gestiona un nivel diferit de complexitate a formei. Alegerea metodei potrivite pentru fiecare caracteristică ajută la menținerea costurilor scăzute și a preciziei ridicate.
Frezare CNC cu 5 axe
Geometrii complexe și subtăieri
În prelucrarea pe 5 axe, scula se mișcă de-a lungul axelor drepte X, Y și Z, în timp ce piesa de prelucrat se înclină sau se rotește pe două axe de strunjire. Această mișcare simultană permite frezei să atingă unghiuri pe care un ax vertical nu le-ar putea atinge niciodată. Unghiul sculei se schimbă constant pentru a menține cea mai bună poziție de așchiere. Suprafețele profilate ies mai netede, cu mai puține vibrații și îndoiri ale sculei. Suprafețele adânci, sub așchii și cele cu unghiuri mari, devin lucrări normale, în loc de unele imposibile.
Diferența dintre aceasta și lucrul pe 3 axe este uriașă. O mașină pe 3 axe copiază forme complexe folosind multe tăieturi drepte minuscule, care lasă urme. Degajările necesită unelte speciale sau timp suplimentar de rotire a piesei. Găurile înclinate necesită suporturi personalizate pentru fiecare unghi. O mașină pe 5 axe face totul într-o singură trecere constantă.
| Caracteristică / Etapă de proces | Prelucrare cu 3 axe | Prelucrare pe 5 axe (multi-axe) |
| Contururi complexe | Copiat cu multe tăieturi drepte minuscule, lăsând urme | Mișcarea constantă a sculei creează o suprafață netedă și exactă dintr-o singură trecere |
| degajările interioare | Nu este posibil fără unelte speciale sau multe setări și strunjirea piesei | Instrumentul se înclină pentru a ajunge sub elemente fără a mișca piesa |
| Găuri înclinate | Necesită suporturi personalizate sau rotirea piesei pentru fiecare unghi | Piesa de prelucrat sau capul sculei este înclinat exact conform specificațiilor pentru găurire |
| Număr de configurări | 3–6+ per piesă | 1–2 pe piesă |
| Timp de programare | Nivel superior (multe programe) | Inferior (un program complex) |
| Timp de prelucrare | Mai mare din cauza modificărilor de configurare | Mult mai jos |
| Risc de eroare | Ridicat (eroare umană în configurări) | Foarte scăzut (controlat de mașină) |
Reducerea numărului de configurări
Numărul de setări generează atât costuri, cât și erori. O lucrare pe 3 axe poate necesita între trei și șase setări per piesă. O lucrare pe 5 axe necesită de obicei una sau două. Fiecare răsturnare și restrângere adaugă erori cumulate. Prelucrarea dintr-o singură poziție de menținere așchiază fiecare element față de aceeași referință de coordonate. Acest lucru este important pentru toleranțe geometrice strânse între elementele de pe fețele opuse.
Sculele mai scurte și mai rigide reprezintă un alt avantaj. Înclinarea axului sau a mesei prezintă suprafața într-un unghi mai bun, astfel încât sculele pot fi prelucrate mai scurt, cu mai puține proeminențe. O proeminență mai mică înseamnă mai puțină îndoire, un finisaj mai bun al suprafeței și mai puține vibrații pe secțiunile de aluminiu cu pereți subțiri. De asemenea, îndepărtarea așchiilor este mai bună, deoarece cel mai bun unghi de așchiere ajută la eliminarea așchiilor din zona de așchiere. Pentru controlul căldurii și al muchiilor acumulate în aluminiu, acesta este un real plus.
Strunjire și frezare CNC
Articulații și arbori cilindrici
Strunjirea este excelentă pentru elemente rotunde. Îmbinările rotunde ale brațelor robotizate, arborii și scaunele rulmenților se încadrează în această grupă. Așchierea constantă oferă rate mari de îndepărtare a materialului și toleranțe rotunde strânse. Un arbore în trepte de 12 inci poate ieși de pe mașină în aproximativ 3 până la 8 minute. Toleranțele de diametru ajung adesea între ±0.0002 și ±0.001 inci. Găurirea de precizie reglează fin diametrele interne ale scaunelor rulmenților la gradul de presare. Carcasele rulmenților necesită adesea ±0.0005 inci, iar barele antivibrații mențin alezajele adânci drepte.
Scule antrenate pentru caracteristici transversale
Centrele de strunjire-frezare duc procesul mai departe. O axă rotativă A sau B pe 4 axe indexează sau rotește constant piesa de prelucrat. Arborii cu găuri transversale și articulații ale brațelor robotizate sunt prelucrați pe mai multe fețe fără a mișca piesa. Sculele motorizate plus o axă C permit sculelor motorizate să freze, să găurească și să fileteze la unghiuri prestabilite. Adăugați o axă Y și devin posibile caracteristici descentrate și găuri transversale. Un arbore principal secundar preia partea din spate și finisează piesa într-un singur ciclu. Urmează mai puține setări, timpi de livrare mai scurți și o precizie mai bună.
Găurire, filetare și operațiuni secundare
Anodizare și pasivizare
Finisarea protejează piesa după tăiere. Anodizarea creează un strat de oxid rezistent la uzură pe piesele din aluminiu ale brațului robotului, lucru pe care proiectele de prelucrare îl necesită adesea. Pasivizarea îndepărtează fierul liber de pe suprafețele din oțel inoxidabil și redă rezistența la coroziune. Ambele etape sunt importante pentru componentele robotice prelucrate CNC care se confruntă cu mișcări repetate și medii dure.
Rectificare și honuire de precizie
Rectificarea și honuirea strâng ceea ce frezarea și strunjirea nu pot. Rectificarea menține diametrele critice și planeitatea pieselor călite sau tratate termic. Honuirea reglează fin forma alezajului și finisajul suprafeței din interiorul alezajelor hidraulice și a rulmenților. Aceste operațiuni secundare adaugă costuri, așa că inginerii le păstrează pentru suprafețele de lucru unde potrivirea și durata de viață la uzură decid performanța. Într-un sens real, prelucrarea CNC a brațului robotizat funcționează cel mai bine atunci când fiecare element este supus celui mai ieftin proces, care îndeplinește în continuare toleranța sa.
De ce contează precizia în prelucrarea CNC a brațelor robotizate
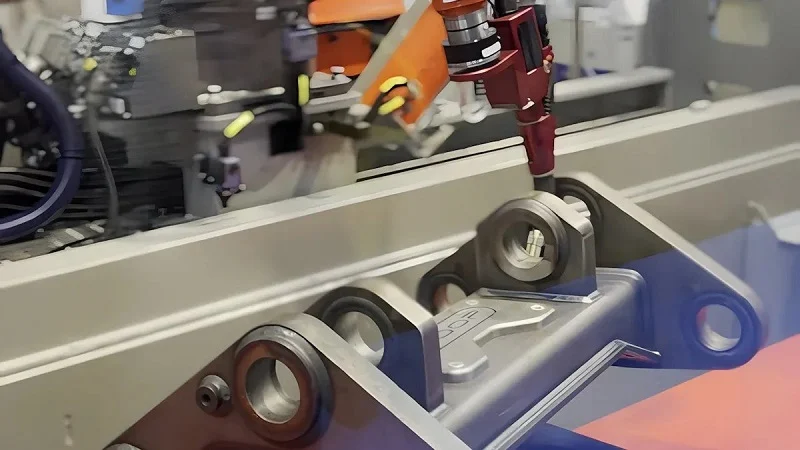
Impactul toleranței asupra preciziei cinematice
Repetabilitate de poziţionare
Erorile mici se adună rapid, așa că carcasele de acționare armonică trebuie să reziste la ±0.01 mm. Dacă o poziție de rulment este deplasată cu doar 0.01 mm, se adaugă vibrații și frecare. Înmulțiți această valoare pe șase articulații, iar efectorul final va ateriza în locul greșit la fiecare ciclu.
„Un robot poate fi repetabil doar pe măsura toleranțelor acumulate în articulațiile și sistemul său de transmisie. Concentricitatea alezajului rulmentului, precizia dinților angrenajului și poziția reală a elementelor de montare controlează precizia cu care aterizează efectorul final.”
Citatul respectiv surprinde întreaga problemă: carcasele acționării armonice sunt puncte de montare pentru scaunele rulmenților, interfețele canelurilor și suporturile encoderului. Când aceste caracteristici se schimbă, jocul crește și precizia poziționării scade.
Controlul jocului și vibrațiilor
Când alezajele rulmenților sunt menținute la o distanță de câțiva microni, vibrațiile rămân scăzute, iar rulmenții au o durată mai lungă de viață. Ajustările slabe ale rulmenților fac exact opusul: cresc temperatura de funcționare, distribuie neuniform sarcinile și scurtează durata de viață. Prelucrarea de înaltă precizie a pieselor brațelor robotizate se concentrează în primul rând pe aceste suprafețe critice. Modurile de defecțiune obișnuite sunt oboseala, uzura și coroziunea, iar selecția adecvată a materialelor, plus tratamentele de suprafață, le mențin sub control.
Avantaje față de alte metode
Comparativ cu turnarea și forjarea
Turnarea și forjarea necesită matrițe sau ștanțe, iar fabricarea acestor scule costă bani și timp. Prelucrarea CNC omite complet această etapă și menține toleranțe stricte pe care piesele turnate nu le pot atinge fără muncă suplimentară.
Comparativ cu imprimarea 3D
Imprimarea 3D este mai bună pentru structurile de tip zăbrele și modelele cu concept rapid, în timp ce componentele robotice prelucrate CNC sunt mai bune din punct de vedere al rezistenței la oboseală, al finisajului suprafeței și al raportului rezistență-greutate. Așadar, prototipurile funcționale și piesele finale utilizează de obicei CNC.
Factorii de cost și timp de livrare
Când CNC-ul de precizie este justificat
Costul total al proiectului se rezumă la costul materialului plus timpul de prelucrare, configurare și scule, post-procesare și inspecție. Gradul materialului stabilește prețul: aluminiul 6061 este mult mai ieftin decât titanul sau PEEK. Mașinile de strunjire-frezare cu cinci axe și cele cu strunjire-frezare costă mai mult pe oră decât frezele cu 3 axe. Costurile generale de configurare reprezintă cel mai mare cost pentru loturi mici de una până la cinci piese.
Echilibrarea vitezei și a preciziei
Modificările DFM pot reduce costurile cu 10 până la 30%. Razele standard ale colțurilor, lipsa buzunarelor înguste și toleranțe mai mici sunt toate utile. Inspecția ar trebui să se concentreze pe dimensiunile critice, nu pe fiecare caracteristică. Un partener precum NOBLE, o companie producătoare de top din China, îi ajută pe clienți să treacă de la prototip la producția de masă fără a plăti prea mult nici pentru viteză, nici pentru precizie.
Materiale pentru prelucrarea CNC a brațelor robotizate
Aliaje de aluminiu
6061-T6 pentru piese structurale
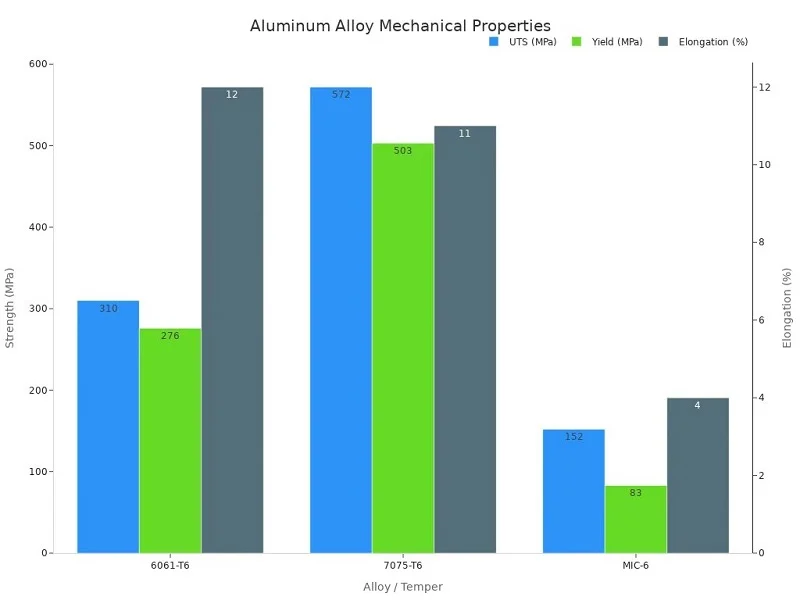
6061-T6 este alegerea ideală pentru majoritatea pieselor structurale. Se prelucrează ușor, se sudează bine și răspunde frumos la anodizare. Rezistența sa la tracțiune atinge 310 MPa, iar limita de curgere atinge 276 MPa. Această combinație de proprietăți bune și cost redus îl menține în topul prelucrării pieselor de brațe robotizate.
7075-T6 pentru rezistență ridicată
7075-T6 oferă o rezistență considerabilă. Rezistența la tracțiune este de 572 MPa, iar limita de curgere este de 503 MPa. Aceasta este de aproximativ 3.5 ori mai puternică la tracțiune decât placa turnată MIC-6. Se prelucrează bine, dar uzează sculele mai repede decât aliajele 6xxx. Piesele structurale supuse sarcinilor mari beneficiază cel mai mult de pe urma acestei clase.
Placă turnată MIC-6 pentru planeitate
MIC-6 este o placă turnată pentru prelucrarea sculelor, concepută pentru planeitate și stabilitate dimensională. Toleranța sa de planeitate este de ±0.005″ pe placa groasă, comparativ cu ±0.030″ pentru standardul 7075-T6. Într-un test de ciclu termic de 50 de cicluri (68°C–200°C, probe 12 cm × 12 cm × 0.5 cm), MIC-6 și-a modificat dimensiunea cu doar 0.0008 in, în timp ce placa laminată 6061-T6 a modificat dimensiunea cu 0.0035 in. Aceasta reprezintă o îmbunătățire a stabilității cu 77%. MIC-6 are o rezistență mecanică mai mică, deci funcționează cel mai bine pentru dispozitive de fixare, baze și plăci de precizie.
Distorsiunea reziduală sub tensiune — numită în mod obișnuit „ciobire de cartofi” — apare atunci când o față a unei țagle solicitate este prelucrată mai întâi, eliberând forțele de compresiune blocate și deformând piesa în moduri imprevizibile. Pentru piesele cu pereți subțiri sau dispozitivele de fixare critice din punct de vedere al planeității, specificați material detensionat (revenire T651 pentru 6061) sau utilizați o secvență simetrică de îndepărtare a materialului care echilibrează forțele de pe ambele fețe înainte de a efectua treceri de finisare.
Oțel inoxidabil și Durabar
Clasele 304 și 316L
Oțelurile inoxidabile 304 și 316L oferă rezistență la coroziune și durabilitate. Aceste clase apar în instrumente medicale, echipamente de procesare a alimentelor și componente marine. Oțelul inoxidabil 316L adaugă molibden pentru o rezistență mai bună la cloruri și substanțe chimice dure.
17-4 PH pentru rezistență ridicată
17-4 PH este o opțiune de înaltă rezistență pentru componentele robotice care necesită rezistență la coroziune și performanțe la oboseală. În starea H900, limita sa de curgere este peste 1170 MPa. Arborele de ieșire, știfturile rezistente la sarcini mari și jugurile de îmbinare pentru roboții de procesare a alimentelor sau de sterilizare medicală utilizează toate această calitate.
Durabar pentru farfurii plate mari
Durabar este adesea specificat pentru plăci structurale plate de mari dimensiuni. Acesta oferă o planeitate garantată și o tensiune internă redusă după prelucrare. Acest lucru îl face o alegere solidă pentru bazele roboților și plăcile de montare unde stabilitatea contează.
Titan și materiale plastice inginerești
Ti-6Al-4V pentru îmbinări cu greutate critică
Ti-6Al-4V (titan de gradul 5) oferă cel mai mare raport rezistență-greutate dintre toate elementele metalice. Rezistă excepțional de bine la coroziune și este biocompatibil. Îmbinările brațelor roboților supuse solicitărilor mari, suporturile aerospațiale și efectoarele finale ale semiconductorilor se bazează pe acesta acolo unde reducerea greutății este critică.
PEEK și Delrin pentru izolație și uzură
PEEK oferă rezistență chimică, performanță la temperaturi ridicate și izolație electrică. Roboții semiconductori și aerospațiali îl utilizează acolo unde trebuie redusă la minimum degazarea. Delrinul (POM) oferă frecare redusă, rezistență la uzură și rigiditate ridicată. Angrenajele, bucșele și mecanismele de alunecare personalizate din cadrul îmbinărilor robotice beneficiază de stabilitatea sa dimensională. Aceste componente robotice prelucrate CNC reduc uzura interfețelor în mișcare. Dintr-o perspectivă practică, prelucrarea CNC a brațelor robotizate combină adesea metalele cu aceste materiale plastice pentru a rezolva simultan problemele de izolație și uzură.
Toleranțe și cerințe de precizie în prelucrarea CNC a brațelor robotizate
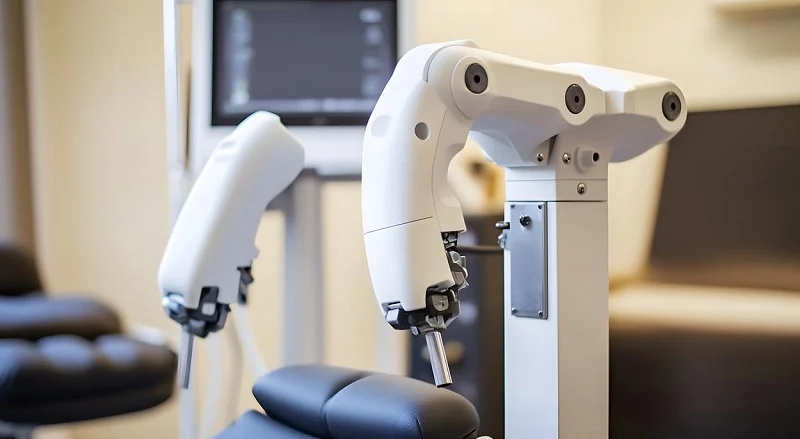
Intervale de toleranță tipice
Toleranțe generale de prelucrare
Prelucrarea CNC a brațelor robotizate menține de obicei dimensiuni generale între ±0.001 și ±0.005 inci. ISO 2768-m acoperă majoritatea caracteristicilor care nu sunt critice. Permite aproximativ ±0.1 mm pentru piesele sub 30 mm. Acest lucru funcționează pentru piesele structurale ale brațelor robotizate unde nu sunt necesare potriviri exacte.
Prelucrarea CNC cu toleranțe strânse se realizează pe fețe de lucru. Carcasele și nervurile cosmetice pot utiliza clase mai flexibile. Sortați aceste zone din timp pentru a menține costurile reduse. Clasele ISO 2768 variază de la f (cel mai compact) la v (foarte grosier). Clasa m este referința normală pentru prelucrarea CNC.
Toleranțe critice de ajustare
Caracteristicile critice necesită toleranțe strânse. Alezajele rulmenților și carcasele cutiei de viteze se încadrează în limita a ±0.01 mm. Interfețele de acționare armonică se potrivesc cu această valoare, cu Ra de la 0.8 la 1.6 μm. Suprafețele de montare ale servomotoarelor se mențin la ±0.02 mm. Suporturile senzorilor se mențin la ±0.05 mm. Acestea sunt toleranțe CNC comune pentru componentele robotice.
Ajustările rulmenților controlează alinierea arborelui. Ajustările standard ale rulmenților utilizează ajustaje prin presare H7/p6 pentru inelele de rulare fixe. Acestea utilizează ajustaje cu joc H7/g6 pentru articulațiile rotative. Aceste ajustaje ale rulmenților împiedică rotirea inelelor de rulare. Controlul strict al toleranței previne vibrațiile și uzura.
O toleranță de ±0.05 mm per piesă se acumulează pe o îmbinare. Trei componente creează o suprapunere totală de ±0.15 mm. Verificați scaunele rulmenților ca un singur ansamblu, nu ca piese individuale.
Specificații de finisare a suprafeței
Valorile Ra pentru scaunele rulmenților
Rugozitatea suprafeței controlează frecarea și uzura. Scaunele rulmenților de pe carcasele prelucrate mecanic necesită de obicei un Ra de 0.4 până la 0.8 μm. Oțelul pentru rulmenți superfinisat atinge un Ra de 0.05–0.1 μm, dar carcasele aproape niciodată nu au nevoie de acest lucru. Pentru componentele robotice prelucrate CNC, Ra de 0.8 μm este potrivit pentru alezajele rulmenților.
Suprafețele de lucru, precum ghidajele pentru tendon din PEEK lustruit, ating o grosime de Ra de 0.2 μm. Locașurile rulmenților, zonele de etanșare și ghidajele de precizie beneficiază de rugozitatea controlată. Scrieți acest lucru pe desen.
Finisaje cosmetice vs. finisaje funcționale
Suprafețele cosmetice pot rămâne la Ra 0.8–1.2 μm după micro-sablare și anodizare de tip II. Suprafețele care nu ating nimic se mențin la Ra 3.2 μm. O carcasă poate avea atât zone de lucru netede, cât și zone cosmetice rugoase.
Finisajele de calitate oglindă adaugă rezistență la oboseală prin eliminarea punctelor în care se acumulează stres. Fețele netede reduc, de asemenea, frecarea din zonele de contact ale rulmenților. Așadar, alegerile de finisare se corelează cu cerințele de precizie și toleranțele pentru întreaga piesă.
Inspecție și control al calității
CMM și inspecție optică
Mașinile de măsurat în coordonate (CMM) verifică forme 3D complexe și dimensiuni CTQ. Calibratoarele de înălțime și micrometrele gestionează dimensiuni drepte. Sistemele de vizualizare măsoară elemente 2D mici. Scanerele laser capturează suprafețe delicate fără a le atinge.
Dimensionarea și toleranța geometrică (GD&T) stabilesc aceste verificări. Atunci când un desen utilizează poziția reală, CMM devine o necesitate. Pentru prelucrarea CNC a brațelor robotizate, inspecția leagă intenția de proiectare de piesa reală.
Primul articol și verificări în curs de desfășurare
Inspecția Primului Articol (FAI) verifică prima piesă în raport cu modelul CAD înainte de producția în serie. Furnizorii de materiale aerospațiale formalizează acest lucru conform AS9102. Inspecția în timpul procesului utilizează SPC pentru a detecta deviația uzurii sculelor. Producția de serie de înaltă precizie vizează un Cpk ≥ 1.67.
Inspecția finală alege un plan: măsurare 100%, eșantionare aleatorie, testare funcțională sau verificări vizuale. Producătorii Sharp utilizează acești pași pentru a demonstra că componentele robotice prelucrate CNC îndeplinesc cerințele de toleranță, calitate și finisare a suprafeței.
Provocări de proiectare și fabricație pentru prelucrarea CNC a brațelor robotizate
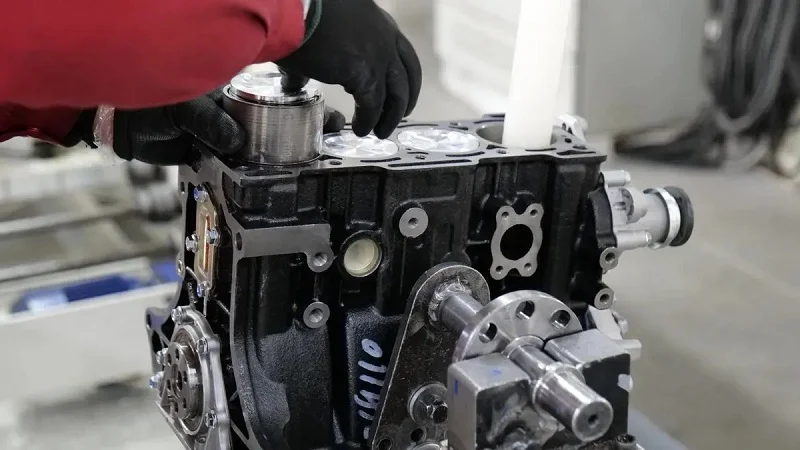
Design pentru fabricabilitate
Evitarea colțurilor ascuțite
Colțurile interioare ascuțite sunt o problemă frecventă în prelucrarea CNC a brațelor robotizate. Frezele frontale standard sunt rotunde, deci lasă întotdeauna o curbă în urmă. Dacă doriți un colț perfect ascuțit la 90 de grade, aveți nevoie de EDM sau de un alt pas lent și costisitor. O modalitate mai bună de proiectare pentru prelucrarea CNC a brațelor robotizate este de a adăuga o mică muchie rotunjită în fiecare colț interior. O rază minimă a colțului vertical de 0.2 mm până la 0.5 mm este potrivită pentru majoritatea materialelor. Acest lucru permite frezei să taie lin și reduce acumularea de stres.
Minimizarea buzunarelor adânci
Buzunarurile adânci și înguste încetinesc axul și uzează rapid sculele. Adâncimea sugerată a cavității nu trebuie să fie mai mare de patru ori lățimea cavității. Dacă un buzunar are 10 mm lățime, adâncimea sa trebuie să rămână sub 40 mm. Acest raport ajută la scurgerea așchiilor, reduce îndoirea sculei și menține finisajul suprafeței stabil. O regulă bună pentru proiectarea prelucrării CNC a brațului robotizat este ca raza colțului să fie de cel puțin o optime din adâncimea cavității. Acest lucru permite unei scule mai scurte și mai rigide să funcționeze la viteze de avans mai mari.
Utilizarea dimensiunilor standard ale sculelor
Găurile și dimensiunile filetului nestandardizate cresc costurile fără a adăuga valoare. Standardizați diametrele găurilor și pasurile filetului ori de câte ori este posibil. De asemenea, mențineți grosimea peretelui peste 0.8 mm pentru metale și 1.5 mm pentru materiale plastice. Evitați elementele mai mici de 2 mm, cu excepția cazului în care aveți nevoie de ele. Aceste obiceiuri de proiectare pentru prelucrarea CNC a brațelor robotizate reduc schimbările de scule, scurtează timpii de ciclu și reduc riscul de defectare a sculelor.
Planeitate și stres rezidual
Menținerea planeității pieselor mari
Plăcile și bazele mari sunt greu de menținut plate. Tensiunea reziduală este o tensiune internă blocată care se schimbă odată ce materialul este îndepărtat sau clemele sunt eliberate. O față care arată plată în timp ce este fixată se poate relaxa după desprindere. Pentru o bază mare de mașină, un atelier a atins o planeitate de 7 µm pe 2000 mm, depășind obiectivul lor de sub 10 µm. Au folosit degroșare echilibrată, detensionare intermediară și treceri controlate de finisare.
Minimizarea distorsiunii
Îndepărtarea neuniformă a materialului face ca plăcile și piesele cu pereți subțiri să se curbeze sau să se răsucească. Prelucrarea simetrică și tăierea în etape reduc dezechilibrul de tensiune. Căldura de tăiere provoacă, de asemenea, dilatare termică temporară și contracție post-răcire. Sculele ascuțite, agentul de răcire stabil și trecerile de finisare controlate ajută. Pentru aliajele sensibile la tensiune, relaxarea termică intermediară între degroșare și finisare poate menține toleranțele în limita a +/-0.005 mm. O secvență de degroșare-odihnă-finisare permite piesei să elibereze tensiunea înainte de trecerile finale.
Toleranță și echilibru de costuri
Obținerea unor toleranțe strânse
Toleranțele strânse aparțin doar interfețelor critice. Alezajele rulmenților, diametrele pilotului motorului și interfețele angrenajelor poartă cea mai mare responsabilitate pentru aliniere. Aceste caracteristici pot necesita limite apropiate de ±0.005 mm. Dar utilizarea acestui nivel peste tot crește timpul de prelucrare, uzura sculelor și sarcina de inspecție. Acumularea de toleranțe contează și ea. Erorile combinate pe parcursul unui lanț de componente robotice prelucrate CNC pot cauza nealiniere chiar și atunci când fiecare piesă trece inspecția.
Reducerea costurilor de prelucrare
Alocarea toleranțelor bazată pe funcții menține costurile reduse. Buzunarele, capacele și găurile de spațiu pentru reducerea greutății pot utiliza toleranțe comerciale de aproximativ ±0.05 mm. O analiză timpurie a DFM identifică problemele de încadrare în buzunare adânci și relaxează toleranțele necritice. O estimare estimează că economiile de timp de funcționare a axului sunt de până la 40% datorită acestor modificări. Dintr-o perspectivă practică, prelucrarea CNC a brațului robotizat funcționează cel mai bine atunci când precizia urmează funcția, nu convenția. Acest echilibru menține cerințele de toleranță, grosimea și finisarea suprafeței realiste atât pentru prototipuri, cât și pentru ciclurile de producție.
Aplicații de prelucrare CNC cu braț robotizat în diverse industrii
Automatizari industriale
Brațe Pick-and-Place și de sudură
Brațele pick-and-place sunt construite pentru viteză. Acestea parcurg mii de cicluri în fiecare oră, așa că fiecare greutate în mișcare contează. Piesele robotice din aluminiu ușor ajută la menținerea acestei greutăți reduse. Printre piesele comune se numără carcasele brațelor robotice, ansamblurile articulațiilor, suporturile de montare ale servomotoarelor, arborii rotativi și conectorii efectorului final. Aluminiul 6061, 7075 și 6082 sunt alegerile obișnuite aici.
Brațele de sudură se confruntă cu o durată de viață mult mai dificilă. Stropii, căldura și mișcarea continuă uzează fiecare îmbinare. Carcasele cutiei de viteze și scaunele rulmenților de precizie trebuie să își mențină potrivirea în tot acest timp. Majoritatea pieselor brațelor robotice necesită toleranțe între ±0.01 mm și ±0.02 mm, în funcție de lucrare. Acest interval menține traiectoria constantă a torței de la o tură la alta.
Îmbinări robotizate colaborative
Coboții lucrează cot la cot cu oamenii. Siguranța depinde de o mișcare lină și previzibilă. O articulație care se blochează sau se mișcă este un pericol, nu doar o problemă de calitate. Aici își dovedește valoarea prelucrarea pieselor brațului robotic. Carcasele articulațiilor trebuie să se potrivească rulmenților, senzorilor și traseelor cablurilor într-un spațiu mic, rămânând în același timp rigide.
Frezarea CNC multiaxe gestionează acest lucru într-o singură configurație. Buzunarele de ușurare, pasajele interne și carcasele de îmbinare modelate se realizează pe o singură mașină. Mai puține repoziționări ale piesei înseamnă mai puține erori de acumulare. Oțelul inoxidabil este adesea utilizat în carcasa reductorului de îmbinare pentru rezistență la uzură și coroziune. Bucșele din PEEK gestionează izolația electrică în interiorul aceluiași ansamblu.
Robotică medicală și chirurgicală
Componente compatibile steril
Roboții chirurgicali au nevoie de curățenie și repetabilitate în mod egal. Piesele trebuie să reziste sterilizărilor repetate fără a se coroda sau a se deforma. Oțelul inoxidabil 316L și titanul Ti-6Al-4V sunt alegeri comune. Ambele rezistă la coroziune și fac față ciclurilor dure de curățare. Titanul adaugă biocompatibilitate, ceea ce este important pentru orice material aflat în apropierea pacientului.
Producția de dispozitive medicale are adesea toleranțe de ±0.0002 inci. Aceasta este o toleranță mult mai strictă decât în cazul prelucrărilor mecanice generale. Carcasele senzorilor, suporturile motorului și piesele sistemului de transmisie se încadrează în această categorie. Finisajul suprafeței contează și el. Scaunele netede ale rulmenților reduc frecarea și elimină contaminanții în loc să-i capteze.
Legături chirurgicale de înaltă precizie
Legăturile chirurgicale transformă semnalul motorului într-o mișcare milimetrică a sculei. Orice joc se manifestă ca o tremurare la vârf. Mecanismele articulate pentru operațiuni precise sunt prelucrate la toleranțe de ±0.0002 inci exact din acest motiv. Arborii rotativi și scaunele rulmenților suportă cea mai mare parte a acestei sarcini.
O notă practică: prelucrarea CNC a brațului robotizat pentru aceste legături combină adesea strunjirea cu frezarea. Arborii se desprind de pe strung, apoi elementele transversale sunt prelucrate pe un centru de strunjire-frezare. Păstrarea ambelor operațiuni într-o singură familie reduce manipularea și protejează ajustajele strânse.
Aerospace și Apărare
Piese structurale ușoare
Greutatea este inamicul în industria aerospațială. Fiecare kilogram economisit se întoarce în sarcină utilă și combustibil. Aluminiul 7075 este potrivit pentru structurile brațelor superioare datorită raportului său ridicat rezistență-greutate. Cadrele structurale, șasiurile și manipulatoarele urmează aceeași logică. Frezarea creează formele prismatice, buzunarele și contururile complexe de care au nevoie aceste piese.
Roboții de apărare adaugă încă un nivel. Aceștia operează în praf, sare și fluctuații de temperatură. Aliajele rezistente la coroziune și carcasele etanșe îi mențin în funcțiune. Fabricarea componentelor care necesită precizie ridicată atinge în mod obișnuit toleranțe de ±0.0002 inci în acest sector.
Ansambluri de îmbinare de înaltă rezistență
Ansamblurile de îmbinare suportă întreaga sarcină a brațului. Acestea necesită rezistență, rigiditate și rezistență la oboseală simultan. Oțelul inoxidabil 17-4PH și titanul fac față îmbinărilor supuse unor solicitări mari, unde aluminiul s-ar obosi prea repede. Capacele cutiei de viteze, consolele de montare și interfețele efectoarelor finale completează lista tipică de piese.
Fabricația aerospațială se bazează, de asemenea, pe capacitatea multiaxială. Carcasele de îmbinare conturate cu pasaje interne sunt prelucrate într-o singură secvență, ceea ce menține intactă concentricitatea dintre alezajele rulmenților. Această abordare cu o singură configurație este cea care face posibile designuri compacte și integrate ale îmbinărilor.
NOBLE: Partenerul dumneavoastră pentru prelucrarea CNC a brațelor robotizate

Expertiză în prelucrarea metalelor și plasticului
Aluminiu, oțel inoxidabil, titan și materiale plastice inginerești
NOBLE prelucrează toate materialele comune pentru brațele robotice. Aluminiul este potrivit pentru brațe și platforme ușoare, deoarece reduce inerția și combate rugina. Oțelul inoxidabil se potrivește arborilor, pivoților și spațiilor curate, ușor de spălat. Titanul conferă îmbinărilor din industria aerospațială și medicală un raport uimitor rezistență-greutate. Materialele plastice inginerești precum PEEK și Delrin sunt concepute pentru piese izolate, ghidaje rezistente la uzură și carcasele senzorilor.
Această gamă contează deoarece un robot combină materiale. O carcasă de îmbinare poate fi din aluminiu, axul său din oțel inoxidabil 17-4, iar bucșa sa din PEEK. NOBLE le reunește pe toate sub același acoperiș, astfel încât potrivirile rămân consecvente pe întregul ansamblu.
De la prototip la volume de producție
Furnizorul își dezvoltă procesele pentru a gestiona prototiparea rapidă, piesele prelucrate unic, producția în loturi mici și producția la scară largă. Menține calitatea constantă și livrează la timp în fiecare etapă.
Un singur suport și o serie de 5,000 de piese beneficiază de același control al procesului. Fixările documentate, traiectoriile sculelor dovedite și configurațiile stabile mențin piesele de aceeași dimensiune în toate loturile. Repetabilitatea lotului este importantă pentru ansamblurile modulare de roboți, unde fiecare unitate trebuie să funcționeze în același mod.
Certificări și sisteme de calitate
ISO 9001:2015 și ISO 13485:2016
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Prima acoperă managementul general al calității. A doua adaugă regulile privind dispozitivele medicale pe care le impune robotica chirurgicală. Ambele necesită controlul materialelor, managementul reviziilor, gestionarea neconformităților și trasabilitatea loturilor.
Inspecție și documentare
Fiecare componentă robotică trece printr-o inspecție în mai multe etape, inclusiv validarea CMM în funcție de GD&T. Micrometrele, alezajele, calibrele de înălțime, calibrele de filetare, rugozitățile și sistemele optice completează locurile unde o CMM este prea mare. Prima inspecție a articolului confirmă procesul înainte ca un lot să treacă mai departe. Verificările în timpul procesului detectează uzura sculelor, mișcarea dispozitivelor de fixare sau deviația termică.
| Document | Ceea ce dovedește |
| Rapoarte de testare a materialelor/fabricii | Aliajul și lotul de căldură corecte |
| Rapoarte FAI și CMM | Dimensiunile corespund desenului |
| Certificate de conformitate | Conformitate cu specificațiile |
| Înregistrări de trasabilitate a loturilor | Ce lot a fost expediat unde |
Fiecare document listează numărul piesei, revizia, lotul de material și lotul de producție.
Producție cu servicii complete
Proiectare, Prelucrare, Finisare și Asamblare
NOBLE tratează prelucrarea CNC a brațului robotizat ca pe o singură etapă a unui proiect, nu ca pe întreaga lucrare. Revizuirile DFM semnalează locașurile adânci și colțurile ascuțite înainte ca așchiile să fie proiectate. După tăiere, anodizarea, placarea și pasivizarea rămân sub același sistem de calitate, astfel încât modificările de dimensiune rămân documentate. Asamblarea acoperă inserțiile filetate, presarea rulmenților și montarea știfturilor.
Management de proiect dintr-o singură sursă
O singură echipă gestionează programarea, sculele, prinderea pieselor, inspecția, prelucrarea externă, documentația și asamblarea. Acest lucru reduce volumul de coordonare între furnizori. Documentația în limba engleză, rapoartele de inspecție și ambalarea stabilă completează pachetul. Dintr-o perspectivă practică, acest model cu sursă unică este cel care menține prototipurile și comenzile de producție în derulare conform programului.
Prelucrarea CNC a brațului robotic se reduce la trei alegeri pe care le faceți de la început: forma piesei, gradul materialului și cât de strânse trebuie să fie toleranțele. Suprafețele de lucru, cum ar fi scaunele rulmenților și interfețele angrenajelor, necesită ±0.001 până la ±0.005 inci și un finisaj de Ra de 0.4 până la 1.6 micrometri. Suprafețele cosmetice pot utiliza limite mai largi. Materialul contează și el, deoarece MIC-6 și Durabar mențin bazele mari plate. Oboseala, uzura și coroziunea sunt modalitățile obișnuite prin care piesele se defectează, iar aliajele potrivite, plus tratamentele de suprafață, le combat. Respectați regulile DFM: renunțați la colțurile interioare ascuțite și mențineți la minimum colțurile adânci. Într-un sens practic, costurile de prelucrare CNC a brațului robotic scad fără a pierde în precizie. Lucrați cu un producător certificat precum NOBLE pentru trasabilitatea materialelor, inspecția documentată și asistență de la prototip până la producție. Alegerile corecte vă oferă un robot precis, durabil și repetabil.
Întrebări frecvente despre prelucrarea CNC a brațelor robotizate
Ce toleranțe poate avea cu adevărat prelucrarea CNC a brațelor robotizate?
Majoritatea dimensiunilor generale se încadrează între ±0.001 și ±0.005 inci. Ajustările importante trebuie să fie și mai strânse. Alezajele rulmenților și interfețele de acționare armonică rămân în limita a ±0.01 mm, suporturile servo în limita a ±0.02 mm, iar suporturile senzorilor în limita a ±0.05 mm. Legăturile chirurgicale pot ajunge la ±0.0002 inci. Așadar, răspunsul depinde cu adevărat de caracteristica despre care vă întrebați.
Ce calitate de aluminiu ar trebui să aleg pentru un braț robotic?
Depinde de lucrare. 6061-T6 este potrivit pentru majoritatea pieselor structurale și are o rezistență la tracțiune de 310 MPa. 7075-T6 oferă o rezistență la tracțiune de 572 MPa pentru legături care suportă sarcini grele. Placa turnată MIC-6 este cea mai bună atunci când planeitatea contează cel mai mult, deoarece menține o planeitate de ±0.005″ și se mișcă foarte puțin în timpul ciclului termic.
Când va depăși CNC-ul imprimarea 3D pentru piese robotizate?
Imprimarea 3D este potrivită pentru modele conceptuale și structuri reticulare. Prelucrarea CNC cu braț robotizat este cea mai bună opțiune atunci când aveți nevoie de piese care durează, un finisaj real al suprafeței sau un raport rezistență-greutate care rezistă în utilizare. Prototipurile funcționale și piesele de uz final merg de obicei pe calea CNC.
De ce se deformează plăcile de bază mari după prelucrare?
Motivul este tensiunea reziduală. Când se prelucrează o singură față, forțele blocate sunt eliberate, iar piesa se curbează - atelierele numesc acest lucru „ciobire de cartofi”. MIC-6 și Durabar rezistă acestui lucru deoarece au o tensiune internă scăzută. O secvență de prelucrare brută-oprire-finisare permite, de asemenea, eliminarea tensiunii înainte de trecerile finale.
Ce finisaj de suprafață necesită scaunele rulmenților?
Lagărele de pe carcasele prelucrate necesită de obicei un Ra de 0.4 până la 0.8 μm. Interfețele de acționare armonică au un Ra de 0.8 până la 1.6 μm. Suprafețele cosmetice pot rămâne mai rugoase, în jur de Ra de 3.2 μm. Treceți numărul pe desen, astfel încât atelierul să știe ce fețe contează.
Ce determină costul prelucrării CNC a brațelor robotizate?
Patru lucruri: calitatea materialului, timpul de prelucrare, configurarea și prelucrarea sculelor și inspecția. Aluminiul 6061 costă mult mai puțin decât titanul sau PEEK. Mașinile de strunjire-frezare cu cinci axe au tarife orare mai mari. Pentru loturi de una până la cinci piese, costurile generale de configurare reprezintă cel mai mare cost dintre toate.
Cum pot menține precizia fără a depăși bugetul?
Aplicați toleranțe strânse doar pe fețele de lucru. Alezajele rulmenților, piloții motorului și interfețele angrenajelor suportă sarcina de aliniere. Buzunarele, capacele și găurile de trecere pot utiliza toleranțe comerciale apropiate de ±0.05 mm. O verificare timpurie a DFM poate reduce timpul de funcționare a axului cu până la 40%.
La ce ar trebui să fiu atent la un furnizor de prelucrare CNC pentru brațe robotizate?
Căutați trasabilitatea materialelor, inspecția documentată și certificările care corespund industriei dvs. ISO 9001:2015 acoperă managementul general al calității. ISO 13485:2016 adaugă regulile privind dispozitivele medicale pe care le impune robotica chirurgicală. Rapoartele CMM și inspecția primului articol ar trebui să fie standard.







