
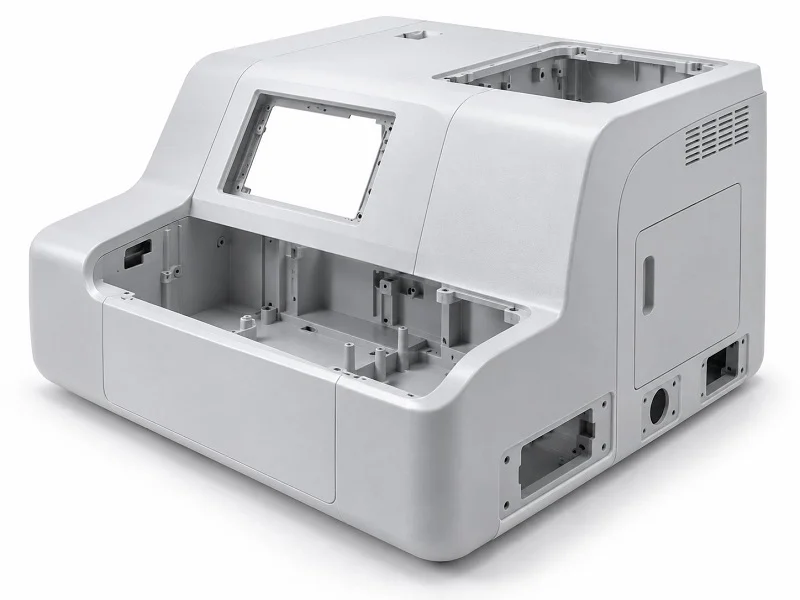
Turnare prin injecție, termoformare și Turnarea prin injecție a reacției (RIM) are the main ways to make a portable medical device enclosure. For materials, you’ll find thermoplastics like PC, ABS, Kydex, and PVC, high-performance polymers such as PEEK, polyurethane, and poly-DCPD, plus metals including stainless steel 316L, aluminum, and titanium. This guide compares these choices based on durability, chemical resistance, regulatory compliance, cost, and production volume. You’ll get useful guidance to help you decide for your next medical device enclosures project. Whether you’re thinking about a strong enclosure for a handheld monitor or a light shell for a wearable, the right mix of process and materials makes a big difference.
Critical Requirements for a Carcasă portabilă pentru dispozitive medicale
Durabilitatea la impact și finisajul suprafeței carcasei
O carcasă portabilă pentru dispozitive medicale trebuie să facă față utilizării dure din lumea reală. Testele de cădere sunt o cerință normală. Dispozitivele cad de pe mese, cărucioare sau mâini. Carcasa trebuie să protejeze componentele electronice din interior. Policarbonatul oferă o rezistență mai bună la impact pentru această sarcină. Un producător de dispozitive de diagnosticare a trecut de la acrilicul standard la un compus PC personalizat. Acest lucru a dus la o reducere cu 40% a defecțiunilor pieselor. Finisajul suprafeței este la fel de important. Carcasele dispozitivelor medicale au nevoie de o suprafață cosmetică de clasa A. Aceasta înseamnă că nu există defecte vizibile sau linii de curgere. Suprafața trebuie să arate curată și profesională. De asemenea, trebuie să reziste la zgârieturi cauzate de utilizarea zilnică. Claritatea optică ajută în unele aplicații medicale. O fereastră transparentă permite medicilor să vadă afișajele. Materiale precum policarbonatul rămân transparente, rămânând în același timp rezistente. O bună selecție a materialelor echilibrează rezistența la impact cu calitatea vizuală.
Rezistență chimică și compatibilitate cu sterilizarea
Mediul medical este dificil pentru dispozitive. Dezinfectanții de uz spitalicesc conțin substanțe chimice puternice. Alcoolul, înălbitorul și peroxidul de hidrogen sunt substanțe comune. Aceste substanțe de curățare pot descompune rapid materialele fragile. O carcasă trebuie să facă față expunerii repetate fără a crăpa sau a se umfla. Sterilizarea adaugă un alt nivel de stres. Unele dispozitive trec prin autoclavizare la 134°C. Altele sunt supuse radiațiilor gamma sau oxidului de etilenă. Fiecare ciclu testează ce poate suporta materialul. Garniturile trebuie să supraviețuiască acestor condiții. Materialul carcasei trebuie să facă același lucru. Dezvoltarea bacteriană este o preocupare reală în unitățile clinice. Acestea au nevoie de rezistență microbiană pentru a opri biofilmul. Alegerea corectă a materialelor ajută la reducerea infecțiilor asociate asistenței medicale. Policarbonatul oferă o rezistență chimică excelentă la agenții de sterilizare. De asemenea, oferă stabilitate dimensională pentru toleranțe strânse. Trebuie să reziste în mod fiabil la aceste condiții dure. Igiena este o prioritate maximă în mediile clinice.
Conformitatea cu reglementările și certificările
Conformitatea este reglementată de reguli stricte. ISO 13485 stabilește standardul de management al calității. Înregistrarea dispozitivelor de către FDA este obligatorie pentru piețele din SUA. UL 60601-1 acoperă siguranța electrică a echipamentelor. Aceste standarde există pentru a menține siguranța pacienților. Reglementările privind siguranța produselor asigură că aceste piese îndeplinesc cerințele de bază. Testarea biocompatibilității respectă standardul ISO 10993 sau ISO 13732. Suprafețele neimplantabile trebuie să treacă aceste teste. Alegerea unui plastic aprobat economisește timp. Materialele plastice utilizate în carcasele instrumentelor medicale trebuie să îndeplinească aceste cerințe. Colaborarea cu un producător experimentat din timp ajută. Acesta vă îndrumă către materiale conforme. Protocoalele de control al infecțiilor necesită piese care rezistă creșterii bacteriene. Respectarea instrucțiunilor stabilite asigură fiabilitatea dispozitivului.
Turnare prin injecție of a Portable Medical Device Enclosure
Prezentare generală a procesului și considerații privind sculele
Turnarea prin injecție topește pelete de plastic și forțează topitura într-o matriță modelată. Plasticul se răcește, matrița se deschide, iar piesa cade. Fiecare ciclu durează doar câteva secunde odată ce unealta funcționează. Această viteză face ca turnarea să fie cea mai bună alegere pentru realizarea multor carcase portabile pentru dispozitive medicale.
Instrumentul în sine face treaba. Matrițele de oțel necesită 4-8 săptămâni pentru a fi tăiate și costă zeci de mii de dolari, în funcție de complexitatea piesei. Programele medicale adaugă mai mulți pași: Calificarea instalării, Calificarea operațională și Calificarea performanței trebuie să fie toate trecute înainte de a putea începe producția. Turnarea în camere sterile în spațiile ISO Clasa 7 sau 8 împiedică pătrunderea prafului și a murdăriei. Urmărirea completă a lotului de la rășină până la piesa finită este necesară conform regulilor FDA 21 CFR Partea 820 și ISO 13485.
Tipurile speciale extind potențialul turnării. Micro-turnarea realizează piese mici și precise. Turnarea prin inserție lipește plasticul în jurul metalului. Supraturnarea adaugă prize moi într-o a doua încercare. Turnarea din cauciuc siliconic lichid oferă piese flexibile, sigure pentru corp. Turnarea cu pereți subțiri reduce greutatea carcaselor portabile. Discuțiile inițiale despre DFM vă ajută să alegeți tipul potrivit și să evitați modificările costisitoare ulterioare.
Compromisuri între volumul producției și cost
Alegerea sculelor influențează costul. Sculele din aluminiu reduc costul inițial cu 30-60% în comparație cu cele din oțel și au o durată de viață de 1,000-10,000 de șuruburi. Acest lucru este valabil atât pentru teste, cât și pentru construcții mici. Sculele de producție din oțel costă mai mult inițial, dar oferă 100,000-1,000,000+ piese la un cost per bucată mai mic. Tarifele mașinilor variază de la 9 la 35 USD pe oră pentru presele mici, până la peste 55 USD pe oră pentru cele mari.
| Tip de scule | Perioada de graţie | Costul inițial | Capacitatea de producție |
| Scule din aluminiu | 2-6 (de) săptămâni | cu 30-60% mai mic | 1,000-10,000 lovituri |
| Scule de producție a oțelului | 8–20+ săptămâni | Investiție inițială mai mare | 100,000–1,000,000+ piese |
Pentru carcasele mici și medii, pragul de rentabilitate este de obicei între 3,000 și 10,000 de unități. Sub această valoare, sculele mai ieftine din termoformare sunt adesea avantajoase. Peste aceasta, prețul scăzut per piesă oferit de turnare preia controlul. Carcasele și panourile mari rareori au sens pentru turnarea la orice volum. Asta pentru că nevoile de scule și prese se agravează pe măsură ce piesa devine mai mare.
Alegerea materialelor influențează atât costul pieselor, cât și viabilitatea volumului. PC-ul și amestecurile de PC/ABS costă mai mult decât ABS-ul, dar oferă rezistența și rezistența la căldură de care au nevoie carcasele dispozitivelor medicale. PP-ul rămâne ieftin și rezistă la substanțe chimice, dar îi lipsește rigiditatea pentru piesele de precizie. Materialele plastice conductive și ecranate EMI costă mai mult, dar elimină necesitatea unor piese de ecranare separate. Aceste compromisuri contează cel mai mult în utilizările medicale, unde durabilitatea și regulile lasă puțin loc de schimbare. Respectarea ghidurilor de biocompatibilitate, precum ISO 10993, în timpul alegerii materialelor, vă menține proiectul pe drumul cel bun.
Termoformare a Portable Medical Device Enclosure
Termoformarea foilor KYDEX și PC
Termoformarea începe cu o foaie de plastic plată. Căldura înmoaie foaia până când se lasă, apoi vidul sau presiunea o trag în jos peste o matriță. Piesa se răcește, iar forma își păstrează forma. Asta e tot. Nu se injectează plastic topit și nu este nevoie să se taie o unealtă costisitoare de oțel.
KYDEX și policarbonatul sunt principalele materiale utilizate aici. KYDEX oferă rezistență la foc și rezistență chimică. PC-ul oferă claritate și rezistență la impact. Ambele rezistă bine în mediile clinice. KYDEX este o alegere excelentă pentru carcasele care trebuie șterse des. PC-ul este potrivit atunci când aveți nevoie de o fereastră sau de un capac transparent. O carcasă portabilă pentru dispozitive medicale, fabricată din oricare dintre foi, poate îndeplini standarde cosmetice stricte, în special în cazul formării sub presiune.
Formarea sub presiune este un pas înainte. Formarea în vid depinde de presiunea atmosferică, de aproximativ 14.7 PSI. Formarea sub presiune adaugă aer comprimat pe lângă aceasta. Această forță suplimentară împinge plasticul în colțuri înguste de până la 0.020″. Rezultatul arată clar și detaliat, aproape de calitatea turnării prin injecție. În multe cazuri, puteți omite vopsirea secundară.
Termoformarea poate permite realizarea de produse care au proprietățile materiale necesare, inclusiv rezistența la foc sau ecranarea EMI. Ecranarea EMI este o preocupare cheie pentru producătorii de dispozitive medicale. Asigurarea funcționării în siguranță a dispozitivelor, păstrând în același timp formele complexe necesare în proiectare, necesită adesea o selecție specială a materialelor pentru carcasele din plastic. Un proces de termoformare poate reduce limitele de proiectare întâlnite la carcasele, extrudările și carcasele care utilizează tablă metalică sau alte materiale.
Beneficii pentru volume mici și medii
Costul sculelor este marele avantaj. Sculele pentru termoformare costă între 15 și 2 de dolari. Sculele pentru turnare prin injecție costă mult mai mult. De asemenea, timpul de execuție este rapid, adesea între 2 și 4 săptămâni. Această viteză contează atunci când te grăbești spre piață.
Termoformarea este mai bună decât turnarea prin injecție la costuri sub aproximativ 3,000-5,000 de unități pe an. Sculele din aluminiu sau compozit cu o singură față evită costurile mari și nerecurente de inginerie. Pentru o carcasă portabilă pentru dispozitive medicale într-o construcție pilot sau un instrument de diagnostic de nișă, acest calcul este valid.
Flexibilitatea iese și ea în evidență. Modificările de design sunt mai ușor de gestionat. Puteți ajusta o matriță fără a pierde o avere. Carcasele pentru dispozitive medicale, capace și carcase de echipamente, se potrivesc perfect acestui model. Carcasele sterile din plastic personalizate beneficiază și ele. Volumele medii de producție rămân accesibile, iar costul per piesă nu crește exploziv.
Restricții de proiectare și opțiuni de finisare
Termoformarea are reguli pe care nu le puteți ignora. Materialul se subțiază în cazul formelor complexe. Colțurile ascuțite înrăutățesc situația. Pereții uniformi și razele netede ajută. Mecanismele de prindere ajută la controlul grosimii la piesele adânci. Unghiurile de deformare contează pentru o îndepărtare curată. Suprafețele texturate necesită mai multă deformare. Raporturile adâncime-lățime ar trebui să rămână conservatoare. Degajările și ajustajele prin clipsare sunt dificile aici. Adesea necesită asistență mecanică sau operațiuni secundare.
| Constrângere de proiectare | Explicație |
| Subțierea materialului | Întinderea peste forme complexe provoacă grosimi inegale ale pereților; pereții uniformi și razele netede ajută |
| Unghiuri de proiectare | Necesar pentru îndepărtarea ușoară a pieselor; suprafețele texturate necesită o tiraj mai mare |
| Raporturi adâncime-lățime | Părțile superficiale funcționează cel mai bine; cavitățile adânci riscă să se subțieze prea mult |
| firet | Flanșă suplimentară îndepărtată prin tăiere cu matriță sau prin așchiere CNC; designul trebuie să permită spațiu liber pentru scule |
| Mucegai și textura suprafeței | Matrițele din aluminiu sunt potrivite pentru lucrări de volum mare sau de precizie; texturile ascund defectele, dar adaugă tiraj. |
| Subtrângeri și ajustări prin clipsare | Mai dur decât turnarea prin injecție; adesea necesită asistență sau etape de post-formare |
După formare, piesa se răcește și se întărește. Apoi urmează tăierea și finisarea. Inspecția calității verifică potrivirea, forma și funcția. Urmează îmbunătățirile suprafeței. Opțiunile de materiale variază de la ABS, PETG, policarbonat, polistiren, PVC și HDPE până la opțiuni avansate precum TPO, TPE, Royalite, KYDEX și Boltaron. Fiecare aduce proprietăți diferite pentru carcasele dispozitivelor medicale.
Reaction Injection Molding for a Carcasă portabilă pentru dispozitive medicale
Materiale de proces și (poliuretan, poli-DCPD)
Turnarea prin injecție (RIM) nu este același lucru cu turnarea prin injecție obișnuită. Două fluxuri de lichid se întâlnesc într-un cap de amestecare. Sunt injectate într-o matriță la presiune scăzută. Apoi reacționează și se transformă într-o piesă solidă. Nimic nu se topește. Chimia face toată treaba. Această umplere la presiune scăzută schimbă totul în ceea ce privește sculele. Matrițele costă mult mai puțin deoarece nu sunt supuse forțelor dure ale injecției de plastic la înaltă presiune. Sculele costă de obicei între 10 și 50 de dolari, o mică parte din costul sculelor de injecție a oțelului.
Poliuretanul și poli-DCPD sunt cele două materiale principale aici. Poliuretanul oferă duritate, flexibilitate și o rezistență puternică la substanțe chimice și abraziune. Poli-DCPD oferă o rezistență remarcabilă la impact, chiar și în condiții de frig. Ambele materiale rezista cu ușurință la pereți groși și forme complexe. De asemenea, preiau bine culoarea și textura, astfel încât o piesă finită nu necesită adesea vopsea.
Avantaje pentru piese mari sau critice la impact
Dimensiunea este punctul forte al RIM. Procesul poate umple matrițe foarte mari fără a fi nevoie de o presiune hidraulică extremă. Acest lucru îl face potrivit pentru carcasele supradimensionate ale dispozitivelor medicale. Gândiți-vă la capacele sistemelor de imagistică, carcasele montate pe cărucior sau carcasele echipamentelor suspendate. Turnarea prin injecție se confruntă cu dificultăți cu piese atât de mari. Tonajul preselor și costurile sculelor scapă de sub control. RIM evită ambele probleme.
Performanța la impact este celălalt mare câștig. RIM produce panouri exterioare impecabile pentru cărucioarele grele de spital. Acestea sunt potrivite pentru utilizări în carcasele pentru dispozitive medicale portabile și critice la impact. Materialul absoarbe șocurile în loc să crape. Acest lucru contează atunci când o asistentă medicală lovește un cărucior de tocul unei uși la ora 2 dimineața. Printre avantajele cheie se numără:
- Umplere cu presiune joasă care poate fi utilizată pentru matrițe foarte mari
- Rezistență excelentă la impact pentru cărucioare și carcase robuste
- Costuri mai mici ale sculelor decât turnarea prin injecție
- Finisaj bun al suprafeței direct din matriță
Când să alegeți RIM în locul turnării prin injecție
Volumul este decisiv aici. RIM se potrivește cu serii de producție mici și medii, aproximativ 500-10,000 de unități. Sub acest interval, termoformarea câștigă de obicei la capitolul cost. Peste acesta, prețul per piesă pentru turnarea prin injecție scade rapid. La mijloc, RIM oferă o poziție ideală. Obțineți piese durabile fără o factură de șase cifre pentru unelte.
Geometria piesei influențează și ea decizia. Pereții groși, tragerile adânci și amprentele mari favorizează RIM. La fel și utilizarea la impact critic. O carcasă de monitor portabil s-ar putea să nu aibă nevoie de acest lucru. Un cărucior mobil cu ultrasunete aproape sigur are nevoie. Discutați din timp cu producătorul despre materiale și designul matriței. Decizia corectă depinde de volumul dvs., de dimensiunea piesei și de cât de dur va fi mediul clinic.
Procese de prelucrare pentru o carcasă portabilă pentru dispozitive medicale
CNC Machining and Frezare pe 5 axe
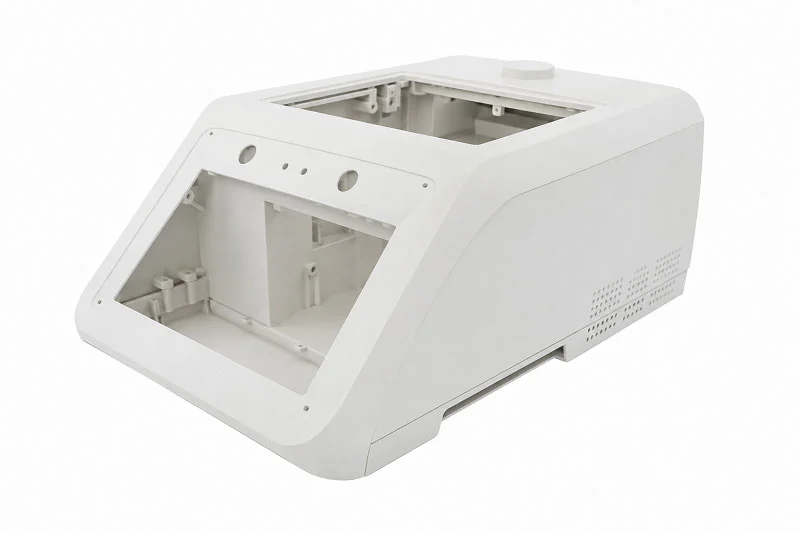
Prelucrarea CNC sculptează piese din blocuri solide de plastic sau metal. O unealtă de tăiere rotativă urmează o traiectorie prestabilită și îndepărtează materialul până când forma se potrivește cu designul. Acest proces vă oferă toleranțe strânse și caracteristici precise.
Frezarea pe cinci axe duce lucrurile cu un pas mai departe. Scula și piesa se mișcă simultan în cinci direcții. Suprafețele curbate, buzunarele, canelurile și formele 3D complexe se realizează într-o singură configurație. Nu este nevoie să mutați piesa. Acest lucru ajută foarte mult pentru o carcasă portabilă pentru dispozitive medicale care necesită găuri de montare, deschideri pentru conectori și aripioare pentru radiator pe diferite laturi. Prelucrarea CNC a aluminiului funcționează excelent aici. Este ușoară și ușor de prelucrat.
Numerele o dovedesc. Planeitatea în limita a ±0.010 inci permite etanșarea IP65 sau IP67. Controlul poziției în limita a ±0.005 inci menține afișajele și comenzile aliniate. Grosimea peretelui și ranforsarea ajută la trecerea testelor de cădere conform IEC 60601-1. Dar atenție la cavitățile adânci și formele extreme. Acestea pot necesita unelte speciale sau pași suplimentari. O verificare DFM din timp identifică aceste probleme.
NOBLE oferă servicii profesionale de prelucrare CNC atât pentru prototipare, cât și pentru producție. Echipa lor îi ajută pe clienți să evite greșelile de proiectare și să scurteze termenele de realizare.
Fabricarea plăcilor metalice și Sudare
Tabla metalică începe sub formă de foi plate. Tăierea cu laser realizează deschideri precise pentru afișaje și conectori. Îndoirea CNC pliază panourile în formă. Sudarea ține totul împreună. Rezultatul este o carcasă puternică și stabilă.
Procesul urmează o ordine clară. Revizuirea inginerească verifică mai întâi designul. Urmează tăierea cu laser, îndoirea, sudarea și finisarea suprafeței. Se instalează componente precum balamalele și consolele. O inspecție finală verifică dimensiunile și calitatea sudurii. Acești pași susțin echipamente medicale fiabile.
De ce să alegeți tabla metalică? Aluminiul și oțelul inoxidabil oferă rezistență structurală și stabilitate dimensională. Acest lucru contează atunci când cutia protejează electronicele sensibile. Suprafețele netede facilitează curățarea. Acest lucru este util în mediile medicale. Producția se extinde și ea bine. Un furnizor bun menține calitatea constantă de la prototip la seria completă.
Imprimare 3D cu polipropilenă pentru Prototyping (SLA, SLS, FDM, DMLS)
Imprimarea 3D construiește piese strat cu strat. Nu sunt necesare matrițe. Funcționează excelent pentru prototipare și serii mici. Fiecare tehnologie se potrivește unor nevoi diferite.
SLA oferă o rezoluție ultra-înaltă. Înălțimea stratului scade până la 0.025 mm. Excelent pentru piesele care necesită claritate optică. SLS utilizează nailon de calitate inginerească, fără a fi necesare structuri de susținere. FDM prelucrează piese mari de până la 914 mm cu termoplastice industriale precum ULTEM. DMLS imprimă piese metalice cu rezistență ridicată pentru echipamente portabile robuste.
Un studiu de caz a prezentat o carcasă pentru echipament de diagnosticare realizată cu SLA și SLS. Aceasta avea ghidaje de lumină și funcții de aliniere optică încorporate. Piesa a obținut claritate optică și rezistență la impact pentru utilizare pe teren.
Producția de punți este o altă utilizare. Imprimantele SLS compacte produc piese funcționale în timp ce se construiesc sculele de injecție. Acest lucru vă permite să testați și să rafinați designul fără a aștepta luni de zile. Pentru aplicațiile medicale, această viteză face o diferență reală.
NOBLE reunește toate aceste capacități de prelucrare. Experiența lor vă ajută să treceți eficient proiectul de la prototip la producție.
Materiale utilizate în mod obișnuit pentru o carcasă portabilă pentru dispozitive medicale
Termoplastice comune
Alegerea plasticului potrivit pentru o carcasă de dispozitiv medical portabil începe cu cunoașterea posibilităților fiecărei opțiuni. Aceste termoplastice comune acoperă majoritatea utilizărilor medicale și fiecare are avantaje și dezavantaje care merită învățate.
PC
Policarbonatul oferă o rezistență excelentă la impact și o claritate transparentă. Rezistă la dezinfectanți puternici fără a crăpa. Acest amestec îl face o alegere excelentă pentru monitoarele portabile și carcasele echipamentelor de diagnosticare.
ABS
ABS-ul oferă un echilibru între rezistență, cost și ușurință în modelare. Prezintește bine vopseaua și textura. Multe dispozitive medicale ieftine utilizează ABS atunci când materialele recunoscute de UL contează mai mult decât performanța superioară.
PVC
PVC-ul oferă rezistență chimică și ignifug la un preț scăzut. Se găsește în tuburi și unele componente ale carcasei. Flexibilitatea sa depinde de cantitatea de plastifiant pe care o conține.
PP
Polipropilena rezistă bine la substanțe chimice și la oboseală. Rămâne ieftină și se mucegăiește ușor. Balamalele și piesele care se flexează iar și iar beneficiază de ceea ce poate face PP-ul.
PE
Polietilena oferă o bună rezistență chimică și o frecare redusă. Este potrivită pentru piese care necesită o suprafață netedă sau rezistență la umiditate. HDPE și LDPE deservesc nevoi diferite de rigiditate.
PS
Polistirenul oferă o claritate și o rigiditate excelente la un cost redus. Nu are rezistența la impact a PC-ului sau ABS-ului. Carcasele de unică folosință sau cele cu solicitare redusă utilizează uneori PS.
Kydex
Kydex se remarcă prin rezistența la foc și rezistența chimică. Acest amestec acrilic-PVC rezistă la ștergeri repetate cu dezinfectanți de spital. O carcasă portabilă pentru dispozitive medicale, fabricată din folie Kydex, funcționează bine în termoformare. Kydex rezistă, de asemenea, la zgârieturi și impact. Pentru carcasele care trebuie curățate constant, Kydex este o alegere inteligentă. Materialul preia bine textura și culoarea, astfel încât piesele finisate arată profesional. Kydex este excelent pentru capace, tăvi și carcase de echipamente.
Polimeri de înaltă performanță și metale de calitate medicală
Când termoplasticele standard nu sunt suficiente, intervin aceste opțiuni avansate. Costă mai mult, dar oferă rezultate acolo unde este nevoie.
ARUNCA O PRIVIRE
PEEK-ul poate face față temperaturilor extreme și substanțelor chimice fără a se descompune. Oferă o puritate ridicată cu o suprafață inertă, neionică, care limitează contaminarea. Poate fi sterilizat în autoclavă, cu raze gamma sau EtO fără a se descompune, așadar PEEK-ul este potrivit pentru carcasele exigente ale instrumentelor medicale.
poliuretan
Poliuretanul aduce duritate, flexibilitate și o rezistență puternică la abraziune. Absoarbe bine șocurile. Prelucrarea RIM transformă poliuretanul în carcase mari, rezistente la impact, cu un finisaj excelent al suprafeței.
Poli-DCPD
Poli-DCPD oferă o rezistență remarcabilă la impact, chiar și în condiții de frig. Preia cu ușurință pereți groși și forme complexe. Culoarea și textura provin direct din matriță.
Oțel inoxidabil 316L
Oțelul inoxidabil 316L este preferat pentru medii dure de sterilizare. Stratul său pasiv de oxid rezistă la coroziune. Rezistența la tracțiune este de 500-700 MPa, dar densitatea apropiată de 8.0 g/cm³ îl face greu pentru designuri portabile.
Titan
Aliajul de titan Ti-6Al-4V oferă un raport excelent rezistență-greutate. Rezistența la tracțiune atinge 830-1100 MPa cu o densitate de aproximativ 4.4 g/cm³. Stratul inert de TiO2 rezistă la coroziune. Carcasele portabile de înaltă calitate beneficiază de titan atunci când greutatea contează.
Aluminiu:
Aliajul de aluminiu 6061 cântărește doar 2.7 g/cm³. Rezistența la tracțiune este de 290-310 MPa. Prin anodizare, rezistența la coroziune se îmbunătățește. Ecranarea excelentă împotriva EMI face din aluminiu o alegere preferată pentru dispozitivele portabile.
Compararea proprietăților și a criteriilor de selecție
Alegerea materialelor pentru o carcasă de dispozitiv medical portabil echilibrează mai mulți factori. Densitatea afectează portabilitatea. Rezistența la tracțiune determină durabilitatea. Rezistența chimică prezice supraviețuirea la sterilizare. Clasificările de inflamabilitate UL 94 sunt importante în mediile în care sunt amplasate pacienții. Biocompatibilitatea ISO 10993 acoperă suprafețele de contact cu pacienții.
| Material | Densitate | Forța de tracțiune | Rezistență chimică | Inflamabilitate UL | biocompatibilității |
| PC | Scăzut | Înalt | Excelent | V-0 disponibil | Clasele ISO 10993 |
| ABS | Scăzut | Moderat | Bun | V-0 disponibil | Clasele ISO 10993 |
| Kydex | Scăzut | Moderat | Excelent | Clasificare V-0 | Grade medicale disponibile |
| ARUNCA O PRIVIRE | Scăzut | Înalt | Excelent | Clasificare V-0 | USP clasa VI |
| Oțel inoxidabil 316L | Înalt | 500-700 MPa | Excelent | - | Grad de implant |
| Titan Ti-6Al-4V | Moderat | 830-1100 MPa | Excelent | - | Grad de implant |
| Aluminiu 6061 | Scăzut | 290-310 MPa | Bun (anodizat) | - | Grade medicale |
Pentru carcasele din polimeri, valorile nominale UL 94 V-0 sau 5VA sunt obiective comune. Alegerea materialului afectează grosimea carcasei, nervurile și modelele de ventilație. Confirmarea timpurie a valorii exacte a inflamabilității previne substituțiile de ultim moment. Suprafețele care ating pacienții sau îngrijitorii pot necesita teste de citotoxicitate, sensibilizare și iritație conform ISO 10993. Vopselele, etichetele și adezivii carcasei sunt considerați suprafețe, nu doar rășina de bază. Creați un registru de materiale care să mapeze fiecare punct de contact cu testele compatibile. Documentați finisajele, adezivii și substraturile într-o listă de materiale pe care auditorii o pot urmări. Identificați din timp tipurile de contact cu pacienții, agenții de curățare, condițiile de pătrundere și accesul la service. Apoi, mapați-le la IEC 60601, ISO 10993, obiectivele IP și UL 94. Alegeți rășini, acoperiri și garnituri cu date cunoscute despre inflamabilitate și biocompatibilitate. Confirmați disponibilitatea culorii și texturii pentru aceste clase. Respectarea acestor instrucțiuni menține dispozitivul dumneavoastră medical pe drumul cel bun pentru aprobarea de reglementare.
Considerații de proiectare pentru o carcasă portabilă pentru dispozitive medicale
Grosimea peretelui, unghiurile de deformare și nervurile
Regulile bune de proiectare încep cu grosimea peretelui. Un perete care rămâne același menține contracția uniformă pe toată piesa. Acest lucru previne apariția urmelor de scufundare, a zonelor goale din interior și a deformărilor. Țintește între 1.5 mm și 3.0 mm și menține diferența sub 25%. Când faci acest lucru corect, poți reduce rebuturile cosmetice cu până la 40% și poți accelera timpii de ciclu cu 20-30%.
Unghiurile de deformare sunt la fel de importante. Cel puțin 1-2 grade pe fiecare parte permit ca piesa să iasă curată. Suprafețele texturate au nevoie de 3-5 grade. Caracteristicile mai adânci necesită o deformare mai mare, așa că o caracteristică cu o adâncime de 1 cm ar putea avea nevoie de 1-2 grade în funcție de grosime. Omiteți această opțiune și riscați urme de tragere, defecțiuni de ejecție și deteriorarea sculei.
Nervurile adaugă rigiditate fără a avea pereți groși. Mențineți grosimea nervurilor la 50-60% din grosimea peretelui normal pentru a evita urmele de înfundare. Limitați înălțimea nervurilor la 2.5 ori lungimea peretelui și distanțați nervurile de două până la trei ori lungimea peretelui. Adăugați o racordare la bază de 0.25T-0.5T și dați fiecărei nervuri o înclinare de cel puțin 0.5 grade pe fiecare parte.
| Parametru | Recomandare | Argumentare |
| Grosimea nominală a peretelui | 1.5–3.0 mm, uniform | Previne deformarea și golurile |
| Unghiul de aspirare | 1–2° pe fiecare parte; 3°+ texturat | Eliberare curată, fără zgârieturi |
| Grosimea nervurilor | 50–60% din perete | Evită urmele de chiuvetă |
Caracteristici de asamblare, etanșare și garnituri
Etanșarea decide dacă dulapul dumneavoastră ajunge pe podeaua clinicii. Canalele continue ale garniturii mențin compresia uniformă și previn prinderea. Siliconul și EPDM sunt alegeri comune deoarece rezistă la compresie și la substanțele chimice de curățare. Integrați garnitura direct în forma dulapului, apoi verificați-o cu teste de presiune diferențială și teste de fluorescență pentru scurgeri.
Porturile și ușile necesită și ele atenție. Buzunarele încastrate protejează porturile de încărcare și conectorii de date, iar o forță constantă de blocare menține ușile etanșe. Testați șnururile și ciclurile balamalelor înainte de lansarea pe teren. Setați un indice de protecție IP realist, bazat pe riscurile reale de curățare și stropire, nu pe dorințele de marketing. În cazul îmbinărilor, îmbinările suprapuse cu garnituri conductive reduc emisiile, iar zonele antenei ar trebui să fie ferite de proeminențele metalice.
Cele mai bune practici DFM pentru turnare prin injecție, termoformare și RIM
Fiecare proces are propriile reguli de proiectare. Pentru turnarea prin injecție, utilizați o abordare miez-cavitate pentru a evita nervurile adânci în matriță. Acest lucru simplifică ventilația, ejecția și finisarea. Prosecțiile ar trebui să rămână sub 60% din grosimea peretelui, cu o deformare de 0.5-1 grade în interior și în exterior.
Termoformarea recompensează razele netede și raporturile atente adâncime-lățime. Materialul se subțiază peste colțurile ascuțite, astfel încât pereții și dopurile uniforme ajută la menținerea unei grosimi uniforme. RIM prelucrează cu ușurință pereții groși și profilele adânci, ceea ce se potrivește carcaselor mari, critice la impact. Apelați la producător din timp. O revizuire rapidă a DFM identifică problemele înainte de începerea prelucrării sculelor, ceea ce economisește atât timp, cât și bani în orice program de produse medicale.
NOBLE: Partenerul dumneavoastră pentru Portable Medical Device Enclosure Manufacturing

Capacități complete de producție
NOBLE gestionează fiecare proces principal într-un singur loc. Turnarea prin injecție, termoformarea, RIM, prelucrarea CNC, prelucrarea tablei și imprimarea 3D se realizează intern. Piesele dumneavoastră nu circulă niciodată între diferiți furnizori. O singură echipă este responsabilă de întreaga construcție. Acest lucru reduce întârzierile de livrare și îi face pe toți să vorbească. Lucrările de finisare, cum ar fi anodizarea, sablarea și vopsirea în câmp electrostatic de calitate medicală, se efectuează și aici. Așadar, carcasa dispozitivului dumneavoastră medical portabil trece de la materie primă la piesă finită fără a părăsi clădirea.
Această gamă este importantă pentru fabricarea dispozitivelor medicale. Un monitor portabil poate necesita o carcasă turnată cu o placă frontală din aluminiu prelucrat mecanic. O unitate montată pe cărucior ar putea utiliza o carcasă RIM cu suporturi din tablă metalică. NOBLE se ocupă de ambele fără a jonglea cu furnizorii externi. Rezultatul este mai puține transferuri, mai puține întârzieri și o responsabilitate mai bună.
Certificări de calitate (ISO 9001:2015, ISO 13485:2016)
Sistemele de calitate diferențiază producătorii serioși de restul. NOBLE deține standardele ISO 9001:2015 pentru managementul calității și ISO 13485:2016 pentru dispozitivele medicale. Acestea nu sunt doar plăcuțe pe un perete. Ele înseamnă procese auditate, trasabilitate completă și documente care susțin documentele dumneavoastră de reglementare. Când un auditor solicită certificate de materiale sau înregistrări de proces, documentele sunt acolo.
Acest aspect este cel mai important pentru controlul calității în aplicațiile medicale. Fiecare lot este urmărit. Fiecare proces este verificat. Pentru clienții din domeniul sănătății, această trasabilitate consolidează încrederea. De asemenea, accelerează înregistrarea dispozitivelor FDA și vă ajută să îndepliniți cerințele UL 60601-1 fără a căuta înregistrări. Respectarea standardelor devine o parte normală a fluxului de lucru, nu o panică de ultim moment.
De la proiectare la asamblare: o abordare completă
NOBLE nu se limitează doar la producere. Echipa se ocupă de întregul ciclu de dezvoltare. Iată cum funcționează:
- Un manager de proiect dedicat urmărește carcasa dumneavoastră de la început până la sfârșit, gestionând termenele limită, bugetul și comunicarea, respectând în același timp cerințele FDA și ISO.
- Suportul DFM și prototiparea sunt prioritare, astfel încât problemele de proiectare sunt depistate înainte de începerea procesului de fabricație a sculelor.
- Urmează producția și asamblarea, iar prelucrarea metalului și plasticului se face intern.
Acel punct unic de contact face o diferență reală. Nu trebuie să alergați după actualizări de la trei furnizori. O singură persoană știe care este stadiul proiectului dumneavoastră. Pentru aplicațiile medicale cu termene limită strânse, această claritate economisește săptămâni întregi. Indiferent dacă carcasa dispozitivului dumneavoastră medical portabil necesită termoformare pentru o rundă pilot sau turnare prin injecție pentru producție completă, NOBLE se adaptează odată cu dumneavoastră. Scopul nu sunt doar piesele. Sunt componente medicale de înaltă calitate livrate la timp, cu documentația care dovedește acest lucru.
Injection molding is best for making many parts. Thermoforming gives fast results for low volume. RIM works for large or impact-critical designs. Every process has its role in the portable medical device enclosure market.
You must balance chemical resistance, biocompatibility, and cosmetic needs when choosing materials. For most Class I medical uses, you can choose a PC with UL 94 V-0 and an ISO 10993 surface finish that gives reliable performance without high cost. Over-specifying biocompatibility grades adds extra expense.
Lucrați din timp cu un producător certificat. Asistența lor DFM identifică problemele de proiectare înainte de începerea procesului de fabricație a sculelor. Rezolvarea certificării la final este riscantă. Economisiți timp și evitați probleme costisitoare. Contactați echipa NOBLE pentru o analiză de fezabilitate sau o ofertă de preț. Vă susținem următorul proiect din domeniul sănătății, de la concept până la producție.
Întrebări frecvente despre carcasa portabilă pentru dispozitive medicale
Ce proces se potrivește unei carcase pentru dispozitive medicale portabile la 2,000 de unități pe an?
Termoformarea este de obicei câștigătoare la acel volum. Sculele costă între 15 și 2 de dolari, iar finalizarea durează între 2 și 4 săptămâni. Turnarea prin injecție necesită mai multe unități pentru a se amortiza, în jur de 3,000 - 10,000. RIM lucrează și ea în acest interval, dar sculele sale costă mai mult decât cele de termoformare.
Cum aleg între policarbonat și ABS pentru o carcasă?
Policarbonatul oferă o rezistență mai bună la impact și la substanțe chimice. ABS-ul costă mai puțin și este ușor de turnat. Pentru o carcasă portabilă pentru dispozitive medicale care trebuie curățată frecvent, PC-ul este alegerea mai sigură. ABS-ul funcționează bine atunci când recunoașterea UL contează mai mult decât rezistența maximă.
Necesită carcasa mea testare ISO 10993?
Doar suprafețele care ating pacienții sau îngrijitorii necesită acest lucru. Aceasta include vopsele, etichete și adezivi, nu doar rășina de bază. Configurați un registru de materiale din timp. Potriviți fiecare punct de contact cu testul compatibil și confirmați datele înainte de a începe prelucrarea sculelor.
Ce grosime a peretelui ar trebui să țintesc?
Se recomandă o grosime de 1.5 mm până la 3.0 mm și o variație sub 25%. Pereții uniformi previn urmele de scufundare și deformarea. Nervurile ar trebui să rămână la 50-60% din peretele nominal. Acest amestec reduce resturile cosmetice și accelerează timpii de ciclu.
Poate RIM să gestioneze o carcasă mare montată pe un cărucior?
Da. RIM umple matrițe foarte mari la presiune scăzută, astfel încât tonajul presei rămâne gestionabil. Poliuretanul și poli-DCPD absorb bine șocurile. Acest lucru face ca RIM să fie o alegere excelentă pentru carcasele critice la impact, în intervalul 500-10,000 de unități.
Este imprimarea 3D suficient de bună pentru piesele de producție?
Nu pentru serii complete, dar reduce decalajul. SLS și SLA produc piese funcționale în timp ce se construiesc sculele de injecție. DMLS se ocupă de prototipuri metalice. Pentru o carcasă portabilă pentru dispozitive medicale în teste pilot, fabricația aditivă economisește luni de așteptare.
Ce unghi de tiraj asigură eliberarea curată a pieselor?
Folosiți 1–2 grade pe fiecare parte pentru suprafețe netede. Suprafețele texturate necesită 3–5 grade. Omiteți această opțiune și riscați apariția unor urme de tragere, a erorilor de ejecție și a deteriorării sculei. Caracteristicile mai adânci necesită o deformare mai mare, în funcție de grosime.
De ce este importantă certificarea atunci când alegeți un producător?
ISO 13485:2016 înseamnă procese auditate și trasabilitate completă. Aceste documente susțin înregistrarea dumneavoastră FDA și depunerea cererilor de aprobare UL 60601-1. Un partener certificat identifică lacunele de conformitate în timpul DFM, nu după prelucrarea sculelor. Acest lucru economisește atât timp, cât și bani.







