
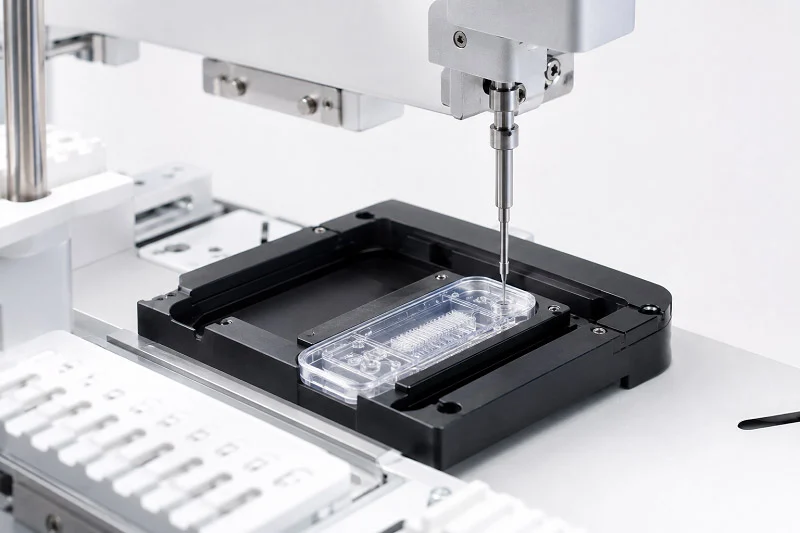
Componentele lab-on-chip sunt dispozitive minuscule care încadrează toate funcțiile de laborator pe un singur cip. Materialele și metodele de fabricație pe care le alegeți afectează performanța, costul și scalabilitatea. Așadar, ce combinație funcționează cel mai bine pentru aplicația dvs.? Această întrebare ghidează fiecare decizie, de la prototipare la producția de masă.
Piața arată de ce este important acest lucru. Dispozitivele lab-on-chip la nivel global au atins aproximativ 6.01 miliarde USD în 2024, potrivit Spherical Insights, în timp ce Grand View Research raportează o cifră de aproape 6.61 miliarde USD. Creșterea continuă la o rată anuală compusă (CAGR) de 9.5% între 2023 și 2033, arată Market.us.
Gândește-te cu atenție la compromisurile pe care le faci. Ruta corectă de fabricație poate accelera dezvoltarea produsului.
O alegere greșită a materialelor poate încetini un proiect promițător de tip lab-on-chip.
Materiale pt Componente Lab-on-Chip
Alegerea materialelor pentru componentele lab-on-chip înseamnă găsirea unui echilibru. Compari costul cu precizia și flexibilitatea cu rezistența chimică. Fiecare alegere afectează procesul de fabricație și cât de bine funcționează dispozitivul final.
Polimeri: Flexibilitate și rentabilitate în microfluidică
Polimerii sunt alegerea principală pentru microfluidică dintr-un motiv întemeiat. Costă puțin, sunt ușor de modelat și funcționează excelent pentru prototiparea rapidă.
Polimeri comuni (PDMS, PMMA, COC, PC)
PDMS (polidimetilsiloxan) este materialul preferat în laboratoarele de cercetare. PMMA, COC și PC sunt termoplastice care funcționează cel mai bine în producție. Fiecare dintre ele adaugă propriile beneficii aplicațiilor microfluidice.
Avantaje
| Cost scăzut | Materialele polimerice costă mult mai puțin decât sticla sau siliciul. Acest lucru este important atunci când se fabrică mai multe componente lab-on-chip. |
| Ușurința prototipării | Cu PDMS, poți trece de la proiectare la un cip funcțional în câteva ore. Această viteză schimbă ritmul cu care avansează cercetarea ta. |
| Claritate optică | Majoritatea polimerilor vă permit să vedeți în interiorul canalelor. Acest lucru este esențial pentru imagistică și detectare optică. |
Limitări
| Permeabilitatea gazelor | PDMS permite trecerea gazelor prin el. Acest lucru este excelent pentru cultura celulară, dar cauzează probleme pentru fluxul acționat de presiune. |
| Rezistență limitată la solvenți | Mulți polimeri se umflă sau se descompun atunci când intră în contact cu solvenți organici. Acest lucru limitează tipurile de substanțe chimice pe care le puteți utiliza. |
Sticlă și siliciu: precizie ridicată și rezistență chimică
Sticla și siliciul oferă compromisul opus. Obții precizie și rezistență, dar plătești mai mult și muncești mai mult.
Fabricarea substratului și a canalelor
Metodele de fabricație pentru sticlă și siliciu provin din procesarea semiconductorilor. Se utilizează fotolitografia, gravarea și lipirea pentru a construi canale. Pentru materiale transparente precum sticla, microprelucrarea cu laser UV picosecundă la 355 nm creează foarte puține micro-fisuri și oferă o calitate a muchiilor submicronică. Microprelucrarea cu laser femtosecundă, care utilizează impulsuri ultrascurte în intervalul 10⁻¹⁵ s, permite o procesare de înaltă precizie, fără mască, cu zone foarte mici afectate termic și poate atinge dimensiuni ale caracteristicilor submicronice. Acest lucru o face potrivită pentru fabricarea 3D a dispozitivelor micro-optice și microfluidice.
Avantaje
| Stabilitate termică | Sticla și siliciul pot suporta temperaturi ridicate fără a-și schimba forma. Acest lucru deschide calea către cicluri termice și sterilizare. |
| Inertie | Aceste materiale rezistă la majoritatea substanțelor chimice. Dispozitivul dumneavoastră nu se va infiltra în probe și nu va reacționa cu acestea. |
| Microfabricație stabilită | Mulți ani de cercetare în domeniul semiconductorilor vă oferă metode dovedite. Nu începeți de la zero. |
Limitări
| Cost mai mare | Costurile materialelor și ale procesării sunt mult mai mari decât cele ale polimerilor. Asta e rău atunci când produci cantități mari. |
| Prelucrare mai complexă și fragilitate | Siliciul este fragil și poate crăpa sub presiune. Sticla necesită o manipulare atentă în timpul lipirii și tăierii în cuburi. |
Hârtie, ceramică și hidrogeluri pentru componente Lab-on-Chip
Nu orice utilizare necesită un cip de plastic sau sticlă. Hârtia, ceramica și hidrogelurile își rezolvă fiecare propriile probleme.
Microfluidică pe bază de hârtie pentru diagnosticare cu costuri reduse
Dispozitivele pe bază de hârtie sunt acum un instrument cheie pentru diagnosticarea la punctul de îngrijire. Sunt robuste și simple în comparație cu microfluidica pe canale. Testele de sarcină la domiciliu sunt exemplul clasic. Cercetătorii au construit, de asemenea, un test rapid de amplificare a acidului nucleic la punctul de îngrijire (POC) care combină prepararea probelor și amplificarea folosind electrocinetica pe substraturi de hârtie. Acest test utilizează simultan izotahoforeza și amplificarea cu recombinază-polimerază pentru a extrage, amplifica și detecta acizii nucleici țintă din ser și sânge integral în mai puțin de 20 de minute, cu materiale ieftine. Acest lucru îl face util pentru depistarea bolilor infecțioase și urmărirea infecțiilor virale în locuri cu resurse limitate.
| Zona de aplicare | Exemple specifice |
| Teste imunologice cu flux lateral | Testele de sarcină la domiciliu |
| Teste de amplificare a acidului nucleic | NAAT rapid POC pentru boli infecțioase |
| Analiza fluidelor corporale | Urina, salivă, sânge, lacrimi |
| Diagnosticul precoce al bolii | Boala ochiului uscat, infarct miocardic acut |
| Detectarea integrată a biomarkerilor | CEA și AFP în ser folosind FICA-μPAD-uri |
Ceramică și hidrogeluri pentru bioaplicații specifice
Hidrogelurile funcționează cel mai bine atunci când aveți nevoie de un mediu prietenos cu organismul. Acestea utilizează proteine naturale ale matricei extracelulare, cum ar fi colagenul, fibrina, acidul hialuronic, Matrigel, fibronectina, agaroza și PEG diacrilatul, pentru a copia micromediul in vivo. Structurile 3D din Matrigel, colagenul de tip I, gelatină și alginat au stimulat viabilitatea celulară și au redus dediferențierea. Cultura microfluidică 3D a hepatocitelor a rămas funcțională timp de 4 săptămâni. Co-cultura cu celule hrănitoare în alginat a durat până la 3 luni, cu funcții hepatice mai bune, cum ar fi secreția de albumină și sinteza ureei. Celulele beta pancreatice plasate în hidrogeluri pe bază de PEG au arătat o viabilitate care a crescut de la 20% la 90%, celulele legându-se prin joncțiuni E-caderină și menținând secreția de insulină. Persistă îngrijorări cu privire la disponibilitatea unor suficiente materiale prietenoase cu organismul și la faptul dacă culturile celulare microfluidice pot dura suficient de mult timp pentru a oferi rezultate clinice utile.
Sistemele de materiale hibride împing aceste limite și mai mult. O stivă PDMS/PC/sticlă cu patru electrozi plasați în microcanale permite măsurarea TEER directă și copiază bariera hematoencefalică pentru lucrul de tip organ-on-a-chip. O configurație PDMS/membrană de poliester/sticlă utilizează o membrană poroasă ca strat celular, cu două straturi separate pentru co-cultura celulelor epiteliale intestinale și hepatice. Modelele multistrat PDMS/sticlă/membrană poroasă/PMMA asamblează cinci straturi PDMS cu șuruburi și lipire cu plasmă. Macromerii PDMS-metacrilat imprimabili 3D utilizează stereolitografia cu lumină UV de 385 nm și mențin transparența optică, permeabilitatea la gaze, elasticitatea și biocompatibilitatea. Sistemele pe bază de termoplastic (PS, PC, COC) se bazează pe ablația cu laser, turnarea prin injecție, turnarea prin compresie și embosarea la cald pentru costuri reduse, bioinerție și fluorescență intrinsecă scăzută.
Chimia suprafeței și biocompatibilitatea leagă toate aceste opțiuni. Un material poate avea o stabilitate dimensională ridicată, dar poate eșua dacă proteinele se lipesc de el sau celulele nu cresc. Testați întotdeauna materialul cu o mostră reală înainte de a vă angaja într-o serie de producție.
Procese de fabricație pentru componente Lab-on-Chip
Alegerea materialelor potrivite este doar o parte a lucrării. De asemenea, trebuie să le transformați în sisteme funcționale. Procesul de fabricație ales afectează durata producției și calitatea dispozitivului. Unele metode sunt excelente pentru prototipuri rapide. Altele permit realizarea de piese cu costuri reduse în cantități mari. Să trecem în revistă principalele tehnici utilizate în fabricarea cipurilor microfluidice astăzi. Aceste tehnici microfluidice acoperă multe aplicații diferite.
Metode de turnare: Turnare prin injecție, Gofrare la cald și Turnare la rece
Metodele de turnare copiază un model principal într-un substrat polimeric. Acestea sunt alegerea ideală pentru realizarea aceleiași piese în mod repetat, în cantități mari. Metoda de fabricație pe care o alegeți depinde de obiectivele dvs. de producție. Materialele pe care le utilizați trebuie să curgă bine atunci când sunt încălzite. Printre materialele comune se numără termoplastice precum PMMA și COC. Designul cipului afectează complexitatea trebuie să fie a sculelor.
Timpii de ciclu, costurile sculelor și fidelitatea replicării
Turnarea prin injecție funcționează rapid. Împingeți termoplastic topit într-o matriță de oțel. Fiecare ciclu se termină în câteva secunde. Costul inițial este ridicat - o matriță bună costă zeci de mii de dolari, iar matrițele complexe pot depăși 100,000 de dolari. Dar acest cost se distribuie pe fiecare cip. Costurile per cip scad la câțiva cenți la scară largă. De aceea, turnarea prin injecție este cea mai rentabilă alegere pentru mii sau milioane de unități.
Gofrarea la cald se face la mijloc. Presați o matriță încălzită într-o foaie de polimer. Configurarea este mai simplă. Timpii de ciclu sunt mai lungi, iar procesul este mai puțin automatizat. Costul inițial este moderat. Gofrarea la cald funcționează bine pentru volume medii - de la sute la mii de componente lab-on-chip.
Pentru lucrări de volum mic cu materiale elastomerice precum PDMS, se utilizează metode de turnare folosind o matriță principală. Această abordare este simplă pentru loturi mici.
| Metodă | Costul inițial | Cost pe unitate la volum mare | Durata ciclului |
| Turnare prin injecție | Ridicat (10 USD–100 USD+) | Foarte scăzut (cenți la dolari) | Secunde pe ciclu |
| Gofrare la cald | Moderat | Scăzut până la moderat | Mai lung decât injecția |
Materiale adecvate (termoplastice, PDMS) și geometrii tipice
Turnarea prin injecție și embosarea la cald funcționează cel mai bine cu termoplastice precum PMMA, COC, PC și PS. Aceste materiale curg bine sub căldură și copiază detalii fine cu fidelitate ridicată. Multe materiale funcționează bine pentru fabricarea microfluidică. Formele comune includ canale drepte, mixere serpentine și generatoare de picături. Geometria cipului microfluidic afectează curgerea fluidului. PDMS este în mod natural potrivit pentru metodele de turnare, replicând caracteristici până la câțiva microni. Fiecare material aduce puncte forte diferite proiectelor de fabricare a cipurilor microfluidice.
Metode de prototipare: Litografie moale, Imprimare 3D cu polipropilenăși Prelucrare Directă
Când explorezi un design, nu ai nevoie de matrițe scumpe. Metodele de prototipare îți permit să testezi idei rapid și ieftin. Litografia moale este o tehnică cheie pentru lucrările în faza incipientă în fabricarea dispozitivelor microfluidice.
Litografie moale cu PDMS pentru iterare rapidă în cercetare și dezvoltare
Litografia moale este metoda clasică pentru dispozitivele lab-on-chip. Începi cu un master de siliciu realizat prin fotolitografie. Apoi, se turnează PDMS pe acesta, se îndepărtează stratul întărit, se fac găuri și se lipește de sticlă. Întregul proces durează o zi sau două. Această viteză face ca litografia moale să fie perfectă pentru iterații rapide. Ai găsit o problemă? Schimbă fișierul CAD și turnează un cip nou.
PDMS rămâne popular deoarece este ușor de manipulat. Este transparent, permeabil la gaze și biocompatibil. Compromisul este munca manuală. Fiecare cip necesită atenție individuală, așa că litografia moale nu se scalează la volume mari. Litografia moale este una dintre cele mai accesibile tehnici în fabricarea cipurilor microfluidice.
Micro-frezare, ablație cu laser și prelucrare cu laser pentru proiecte personalizate
Prelucrarea directă vă oferă un control fin. Micro-frezarea folosește scule așchietoare minuscule pentru a sculpta canale în polimer sau metal. Funcționează bine pentru forme 3D complexe și pentru realizarea de matrițe.
Ablația cu laser îndepărtează materialul cu un fascicul focalizat. Laserele UV picosecundă la 355 nm produc canale cu microfisuri minime și o calitate a marginilor submicronică. Laserele femtosecundă utilizează impulsuri ultrascurte pentru a prelucra aproape fără daune termice. Aceste tehnici sunt fără mască - se trece de la CAD la cip fără fotomăști.
Imprimarea 3D a schimbat prototiparea microfluidică oferind o flexibilitate sporită în design și rezultate mai rapide. Cercetătorii au folosit imprimante SLA pentru a crea matrițe pentru componente PDMS lab-on-chip cu caracteristici de înaltă rezoluție. Alte sisteme de imprimare 3D pot produce dispozitive fluidice sigilate folosind materiale precum COC. Poate produce forme de canal care sunt dificil de realizat cu gravare.
Tehnici de lipire a cipurilor pentru o etanșare fiabilă
Un cip are nevoie de o etanșare etanșă. Sunt disponibile mai multe tehnici de lipire. Lipirea unește stratul de canal cu un substrat, creând canale închise fără scurgeri. Tehnica de lipire potrivită depinde de materialele utilizate. Toate aceste materiale necesită abordări de lipire compatibile. Etapa finală în fabricarea cipurilor microfluidice este adesea cea mai critică.
Lipire termică, lipire adezivă și lipire anodică
Lipirea termică încălzește un cip termoplastic aproape de temperatura sa de tranziție vitroasă și aplică presiune. Straturile se contopesc. Riscul este deformarea canalului dacă temperatura nu este controlată. Această etapă de fabricație este esențială pentru calitate.
Lipirea adezivă utilizează un strat subțire de adeziv. Adezivii întăribili cu UV se întăresc la temperatura camerei în câteva secunde. Provocarea constă în a împiedica pătrunderea adezivului în canale. Aceste tehnici de lipire se aplică multor dispozitive microfluidice.
Legătura anodică unește sticla cu siliciul. Se aplică o tensiune înaltă pe interfață la temperatură ridicată. Legătura este puternică, ermetică și permanentă. Această tehnică provine din procesarea semiconductorilor. Fiecare tehnică de legare se potrivește diferitelor aplicații microfluidice.
Compatibilitate cu diferite perechi de materiale
Metoda de lipire trebuie să se potrivească materialelor utilizate. PDMS se leagă de sticlă sau de sine însuși după tratamentul cu plasmă de oxigen. Termoplasticele se leagă prin metode termice sau cu solvent. Sticla și siliciul se leagă anodic. Pentru sistemele hibride - de exemplu, un strat de PDMS pe sticlă - puteți utiliza lipirea cu plasmă sau un adeziv subțire.
Integrarea multi-material este în creștere. Aplicațiile emergente în diagnosticare și administrare de medicamente combină polimeri, sticlă și membrane poroase într-un singur cip. Fiecare pereche de materiale are nevoie de propria strategie de lipire. Dacă greșești, cipul va avea scurgeri. Dacă o faci corect, etanșarea va rezista pe toată durata de viață a dispozitivului. Selecția corectă a materialelor ghidează întregul proces de fabricație.
Proiectarea componentelor Lab-on-Chip
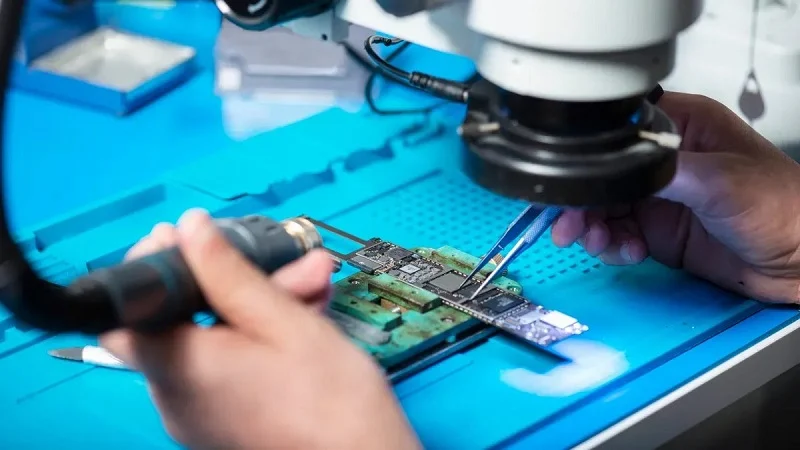
Un design bun decide dacă componentele lab-on-chip funcționează în lumea reală. Geometria, amplasarea senzorilor și costul se trag reciproc. Nu poți maximiza fiecare factor deodată.
Geometria canalului microfluidic și fluxul de fluide
Forma canalului conduce totul în aval. Vederea de sus, secțiunea transversală și profilul longitudinal stabilesc traiectoria curgerii. O secțiune transversală mai mică crește rapid presiunea, iar relația nu este liniară din cauza efectelor stratului limită. Lungimea afectează presiunea. Debitul urmează aceeași regulă liniară.
Raport de aspect, viraje și volume moarte
Canalele adânci și înguste acționează diferit față de cele late și puțin adânci. Curbele strânse creează zone inactive unde fluidul se blochează. Aceste buzunare afectează amestecarea și risipesc proba. Unghiul de tiraj contează și el, deoarece controlează cât de drepți devin pereții după fabricare. Suprapunerea canalelor de la lat la îngust ajută la distribuirea uniformă a fluxului.
Impactul asupra amestecării, cineticii reacției și eficienței separării
Canalele mai lungi cresc presiunea; reducerea lungimii canalului reduce presiunea în mod corespunzător. O matriță cu două straturi, cu o secțiune transversală mai mare, departe de joncțiune, poate reduce semnificativ presiunea de intrare. Aceste câștiguri sunt importante pentru cinetica reacției și separare. Proiectanții de dispozitive microfluidice cântăresc aceste compromisuri tot timpul în timpul fabricării cipurilor microfluidice.
Integrarea senzorilor și electrozilor
Introducerea electrozilor pare simplă până când încerci. Apar rapid câteva probleme:
- Lipirea firelor și denivelările din lipire creează denivelări de suprafață care combat suprafața plană de care au nevoie canalele microfluidice.
- Componentele CMOS lab-on-chip ocupă doar câțiva milimetri pătrați, în timp ce canalele, valvele și pompele necesită mult mai mult spațiu.
- Eroarea de înregistrare a plasării provoacă scurgeri, iar deplasarea dintr-o parte în alta este greu de controlat.
- Deplasarea în sus și în jos între cip și purtător poate întrerupe atât fluxul electric, cât și pe cel fluidic.
- Lipirea cipului CMOS de structuri microfluidice fără scurgeri este încă o reală provocare.
- Conexiunile fluidice de la un element la altul trebuie să fie etanșate într-un mod fiabil.
Electrozi încorporați pentru detecție electrochimică
Detecția electrochimică necesită contact direct între fluidul eșantion și electrozi. Această atingere necesită o interfață plană, pe care denivelările de interconectare o pot strica. Plasarea pad-urilor pe două laturi opuse ajută puțin, dar randamentul rămâne scăzut.
Provocări legate de aliniere și ambalare
Alinierea precisă este esențială pentru o integrare fără scurgeri. Metodele de fabricație în loturi pentru canale multiple pe CMOS nu au fost încă raportate. Aceste obstacole legate de ambalare influențează modul în care abordați fabricarea dispozitivelor microfluidice.
Scalabilitate și constrângeri de cost
Costul crește treptat, nu uniform. La scară largă, turnarea prin injecție necesită o investiție inițială semnificativă pentru matriță, dar costurile materialelor per unitate scad la mai puțin de un dolar. Turnarea în vrac scade costul materialelor sub 1 dolar pe piesă. O producție mică prin intermediul unui furnizor de servicii poate costa semnificativ mai mult pe unitate.
Principiile de proiectare pentru fabricabilitate (DFM)
DFM înseamnă proiectarea pentru procesul pe care îl veți utiliza cu adevărat. Evitați canalele care sunt mai lungi decât este necesar. Mențineți unghiurile de deformare aceleași. Planificați îmbinarea din timp, deoarece perechile de materiale vă limitează opțiunile.
Echilibrarea rezoluției, a debitului și a costului unitar
Rezoluția mai mare înseamnă, de obicei, cicluri mai lente și scule mai scumpe. Componentele microfluidice polimerice de tip lab-on-chip oferă o anumită precizie dimensională pentru viteză și cost unitar redus. Sticla oferă caracteristici mai fine, dar un randament mai mic. Fiecare decizie de fabricare a cipurilor microfluidice se bazează pe această curbă. Aceste tehnici servesc la diagnosticare, administrarea de medicamente și multe alte utilizări. Potrivirea materialelor cu utilizările din timp economisește bani mai târziu. Aceeași logică se aplică tuturor dispozitivelor lab-on-chip de orice tip.
Scalarea producției de componente Lab-on-Chip
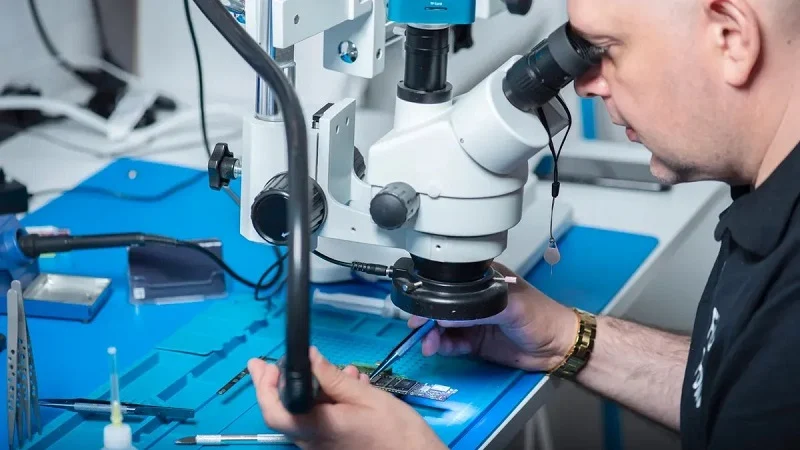
Scalarea transformă un prototip funcțional într-o producție constantă. Calea are multe surprize. Să parcurgem principalele decizii.
Cercetare de volum redus vs. producție de volum mare
Trecerea de la câteva componente lab-on-chip la mii schimbă totul. Ai nevoie de materiale diferite, instrumente diferite și o gândire diferită.
Când să alegeți metodele de prototipare față de tehnicile de producție în masă
Metodele la scară mică, precum litografia moale, funcționează atunci când designul se schimbă în mod constant. Puteți testa un cip nou într-o zi. Această viteză îi ajută pe cercetători să învețe rapid. Dar litografia moale nu se mărește la scară largă. Fiecare unitate trebuie manipulată manual. Metodele de producție în masă, precum turnarea prin injecție, se potrivesc designurilor fixe. Costul inițial este ridicat. Sculele pentru prototipuri pot costa zeci de mii de dolari. Sculele multi-cavități din oțel călit pot costa 100,000 de dolari sau mai mult. Costul per cip scade rapid la volume mari. Cheia este să știți când să treceți. Folosiți materiale comerciale pentru producția de masă de la început. Dacă realizați prototipuri cu PDMS, dar utilizați termoplastice ulterior, vă confruntați cu o reproiectare. Proprietățile suprafeței, permeabilitatea la gaze și metodele de lipire diferă. Stabiliți-vă alegerea materialului din timp pentru a evita relucrarea.
Tranziția de la litografie moale la turnare prin injecție
Tranziția necesită timp. Dezvoltarea cipurilor implică mai multe etape și poate dura câțiva ani. Fabricația la scară intermediară ajută la acoperirea decalajului. Sculele familiale sau cele din aluminiu moale vă permit să efectuați teste aproape industriale fără a plăti pentru matrițe de oțel costisitoare. Această fază dezvăluie probleme ascunse. Proprietățile materialelor, cum ar fi tensiunea internă sau autofluorescența, pot fi afectate de procesul de turnare și trebuie evaluate. Depistarea acestor probleme înainte de prelucrarea finală a sculelor economisește bani. Un producător de precizie cu expertiză în prelucrarea CNC și turnarea prin injecție poate sprijini tranziția de la prototip la producția completă.
Compromisuri între rezoluție, cost și randament
Niciun material nu îți oferă totul de la sine. Schimbi o proprietate cu alta. Secretul constă în a-ți adapta alegerea la aplicația ta.
Alegerea materialului afectează rezoluția caracteristicilor și timpul ciclului
Litografia moale cu copii PDMS are caracteristici de până la 10 µm. Acest lucru este excelent pentru cercetare. Dar PDMS nu funcționează pentru producția de masă. Termoplasticele funcționează bine pentru producția la scară largă, dar limitează rezoluția la scară mică. Sticla și siliciul ating dimensiuni de canal submicrometrice cu o reproductibilitate ridicată. Compromisul este costul. Sticla și siliciul necesită facilități costisitoare și tehnicieni calificați.
Exemple de compromisuri: sticlă (rezoluție înaltă, randament redus) vs. polimer (rezoluție mai mică, randament ridicat)
Sticla oferă cele mai bune caracteristici. Sunt posibile canale mai mici de un micron. Fabricația utilizează fotolitografie și substanțe chimice periculoase. Randamentul rămâne scăzut. Costul per cip rămâne ridicat.
Componentele polimerice de tip lab-on-chip oferă o anumită rezoluție în favoarea vitezei. Turnarea prin injecție produce mii de unități pe zi. Caracteristicile sunt mai mari - de obicei zeci de microni. Pentru multe aplicații microfluidice, această rezoluție este suficientă. Costul mai mic vă permite să realizați dispozitive lab-on-chip de unică folosință.
Exemple de cazuri în fabricarea cipurilor microfluidice
Proiectele reale de fabricare a cipurilor microfluidice arată cum se desfășoară aceste alegeri.
Componente de laborator pe cip pentru diagnostic la punctul de îngrijire, utilizând termoplastice turnate prin injecție
O companie care dezvolta un test de diagnostic rapid a ales materiale termoplastice turnate prin injecție. Cipul trebuia să fie suficient de ieftin pentru o singură utilizare. Echipa a identificat materialul din timp - COC, un termoplastic cu o claritate optică bună. Au proiectat pentru turnarea prin injecție de la început. Costul inițial al sculelor a fost semnificativ. Costul per cip a scăzut sub un dolar la volum. Dispozitivul final funcționează pentru aplicații de diagnostic la fața locului, unde costul contează cel mai mult. Această abordare de fabricare a cipurilor microfluidice satisface nevoile de volum mare.
Componente de cercetare lab-on-chip folosind PDMS și lipire prin sticlă
Un laborator universitar care studia comportamentul celular a ales o cale diferită. Trebuiau să testeze rapid multe modele. Litografia moale PDMS le-a permis să iterateze rapid. Au lipit stratul de PDMS de o lamă de sticlă folosind plasmă de oxigen. Componentele lab-on-chip erau transparente, permeabile la gaze și biocompatibile. Fiecare lot necesita o zi de fabricare. Costul per cip era mai mare. Dar flexibilitatea a meritat. Pentru cercetare, viteza și iterația contează mai mult decât costul unitar. Această metodă de fabricare a cipurilor microfluidice este potrivită pentru lucrări de volum redus.
Aceste exemple arată cum diferite aplicații necesită abordări diferite. Calea corectă de fabricație depinde de volumul, bugetul și nevoile dumneavoastră de performanță. Gândirea la aceste compromisuri din timp vă ajută să evitați greșeli costisitoare ulterioare. Indiferent dacă aveți nevoie de câteva prototipuri de cercetare sau de milioane de unități de producție, potrivirea strategiei de fabricație cu obiectivele dumneavoastră este cheia succesului.
NOBIL: Fabricare de precizie pentru componente Lab-on-Chip
Trecerea de la un prototip la producția completă necesită un partener care cunoaște ambele etape. Un producător cu expertiză în prelucrarea metalelor și plasticului poate gestiona nevoile de fabricație lab-on-chip. Combinarea diferitelor metode simplifică procesul de construire a cipurilor microfluidice, de la proiectare la asamblare.
Capacități complete de prelucrare a metalelor și plasticului
prelucrare CNC, turnare prin injecție.și ștanțare de precizie
Abordările de prelucrare pot accelera dezvoltarea timpurie. Un proces de microfrezare începe cu un model CAD, creează traiectoriile sculelor și taie piesele imediat. Nu este necesară o matriță principală.
Prelucrarea nu necesită o cameră sterilă, ceea ce îi conferă un avantaj față de litografia moale. Acest lucru economisește timp și bani pentru lucrările de microfluidică.
Capacitățile includ caracteristici de prelucrare potrivite pentru generatoare de picături și canale de amestecare. Alegerea materialelor contează: termoplasticele precum PMMA, policarbonatul și COC se taie curat și își păstrează claritatea optică. Metale precum oțelul inoxidabil, aluminiul și titanul sunt durabile și rezistente chimic.
| Tip de material | Avantaje | Calitatea suprafeței |
| Termoplastice (PMMA, PC, COC) | Tăieri curate, costuri reduse, claritate optică | PMMA oferă canale asemănătoare oglinzii; COC are autofluorescență scăzută |
| Metale (oțel, aluminiu, titan) | Durabil, sterilizabil, rezistent la substanțe chimice | Necesită lustruire suplimentară pentru a egala netezimea plasticului |
O abordare hibridă poate combina imprimarea 3D pentru geometrii interne complexe cu prelucrarea mecanică pentru toleranțe strânse și suprafețe netede. Turnarea prin injecție este potrivită pentru volume mari, matrițele din oțel călit fiind capabile de serii lungi de producție. Costurile per piesă scad semnificativ la scară largă. Aceste metode acceptă o gamă largă de componente microfluidice lab-on-chip.
Expertiză în proiectarea matrițelor microfluidice și micro-prelucrare
Proiectarea matrițelor pentru microfluidică necesită cunoștințe specializate. Suprafața matriței trebuie să reproducă cu acuratețe caracteristicile fine în toate cavitățile.
O echipă calificată proiectează matrițe care se umplu uniform și se eliberează curat, rezistând la numeroase cicluri. Capacitatea lor de microprelucrare permite tăierea directă în metal a matrițelor de testare, permițând verificarea designului înainte de scalarea la uneltele de producție. Acest lucru reduce riscul la trecerea de la prototip la volum.
Certificari si Asigurare a Calitatii
Certificare pentru managementul calității
Certificarea managementului calității înseamnă că există un sistem de calitate documentat. Fiecare pas urmează un flux de lucru definit. Acest lucru este important pentru fabricarea de cipuri microfluidice, unde bavurile mici sau variațiile de formă pot afecta etanșarea canalelor. Calitatea constantă duce la randamente ridicate ale producției.
Certificare pentru aplicații de dispozitive medicale
Pentru dispozitivele lab-on-chip utilizate în diagnosticare sau aplicații clinice, certificarea care acoperă sistemele de calitate a dispozitivelor medicale este esențială. Aceasta abordează gestionarea riscurilor, trasabilitatea și controalele proceselor.
Un model de servicii complete — de la asistență pentru proiectare până la asamblare — oferă un punct unic de contact pentru procesul de fabricație. Îndrumările privind alegerile de fabricație, materialele și metodele de lipire reduc erorile de comunicare și accelerează dezvoltarea produsului.
Niciun material sau nicio metodă de fabricație nu funcționează pentru toate dispozitivele lab-on-chip. Materialele se aleg în funcție de cost, de modul în care reacționează organismul și de câte componente lab-on-chip sunt necesare. Fiecare metodă de fabricație are compromisuri între cost și precizie. Cea mai bună cale depinde de ceea ce aveți nevoie și de cât puteți cheltui.
Noile tendințe, precum automatizarea, miniaturizarea și analiza bazată pe inteligență artificială, creează noi opțiuni. Noile metode, precum fabricația aditivă, schimbă considerabil modul în care planificați producția. Aceste progrese vă ajută să potriviți exact designul cipului microfluidic.
Cipul dumneavoastră microfluidic necesită o metodă specifică de fabricație pentru scalare. Contactați un producător pentru sfaturi privind fabricarea cipului microfluidic. Echipa lor alege tehnicile potrivite pentru utilizarea cipului dumneavoastră. Aceștia vă ajută la fiecare pas al fabricării cipului microfluidic.
Întrebări frecvente despre componentele Lab-on-Chip
Ce material ar trebui să aleg pentru primele mele dispozitive lab-on-chip?
Depinde de ce vrei să faci. PDMS este excelent pentru prototipuri rapide. Termoplasticele precum COC sau PMMA funcționează bine pentru ciclurile de producție. Sticla și siliciul oferă cele mai bune caracteristici. Testează-ți materialul cu mostre reale înainte de a te angaja.
Cum aleg între turnarea prin injecție și litografia moale?
Litografia moale funcționează pentru loturi mici și modele care se schimbă. Turnarea prin injecție se potrivește modelelor fixe la volume mari. Costul inițial al matriței este ridicat, dar costul per cip scade rapid. Schimbați atunci când designul dvs. nu se mai schimbă.
Ce cauzează scurgerile unui cip microfluidic?
De obicei, problema este o lipire deficitară. Metoda de lipire trebuie să se potrivească cu materialele utilizate. PDMS se lipește de sticlă după tratamentul cu plasmă. Termoplasticele necesită lipire termică sau cu solvent. Sticla și siliciul se leagă anodic. O pereche nepotrivită va ceda.
Pot să fac prototipuri cu PDMS și apoi să trec la plastic?
Poți, dar așteaptă-te la o reproiectare. Proprietățile suprafeței, permeabilitatea la gaze și metodele de lipire diferă. Stabilește-ți alegerea materialului din timp. Prototiparea cu materialul de producție economisește prelucrările ulterioare.
Ce dimensiune a caracteristicilor poate obține fiecare metodă de fabricație?
Litografia moale PDMS copiază elemente până la aproximativ 10 µm. Termoplasticele limitează rezoluția la scară mică. Sticla și siliciul ating dimensiuni submicrometrice. Alegeți în funcție de nevoile reale ale aplicației dumneavoastră.
De ce contează atât de mult geometria canalului?
Forma canalului controlează fluxul, amestecarea și presiunea. Curbele strânse creează zone inactive. Canalele mai lungi cresc presiunea. O secțiune transversală mai mică crește rapid presiunea. O geometrie bună menține cipul microfluidic funcționând conform destinației.
Când ar trebui să trec de la prototip la producția de masă?
Treceți la nivelul inițial atunci când designul este stabil și volumul crește. Sculele prototip costă mai puțin decât matrițele din oțel călit. Sculele intermediare elimină decalajul. Fiți atenți la problemele ascunse, cum ar fi stresul intern sau modificarea autofluorescenței, înainte de prelucrarea finală a sculelor.
Lipirea afectează întregul proces de fabricație?
Da. Lipirea este adesea ultimul pas și poate strica tot ce a fost înainte. Fiecare pereche de materiale are nevoie de propria strategie. Dacă o faci corect, etanșarea va rezista pe durata de viață a dispozitivului. Dacă o faci greșit, cipul microfluidic va avea scurgeri.







