
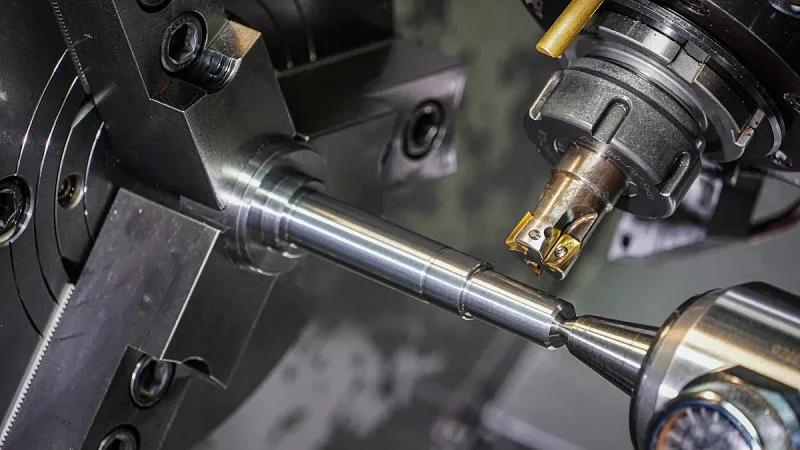
Camerele de detecție sunt componente critice în uneltele semiconductoare, senzorii aerospațiali și diagnosticarea medicală, unde precizia și fiabilitatea nu sunt negociabile. Fiecare piesă trebuie să se potrivească și să funcționeze impecabil, iar atingerea acestui obiectiv începe cu abordarea corectă de fabricație. În centrul acestui proces se află prelucrarea CNC a camerei de detecție, care combină tehnici subtractive avansate - frezare, strunjire, găurire și rectificare - cu materiale atent selectate, cum ar fi aluminiul, oțelul inoxidabil, titanul și PEEK. Aceste două decizii sunt profund interconectate. Mediul de operare al camerei - fie că implică vid, presiune sau temperaturi extreme - dictează combinația optimă de metodă și material. Prelucrarea CNC a camerei de detecție se referă la găsirea acelui echilibru delicat pentru a îndeplini obiectivele de performanță, cost și timp de livrare. Așadar, cum alegeți combinația potrivită? Acest ghid vă ghidează prin procesul decizional, oferind sfaturi practice de proiectare pentru fabricabilitate și opțiuni de finisare, cum ar fi electrolustruirea și anodizarea. Acești pași finali asigură integritatea vidului și finisajul neted al suprafeței pe care le solicită aplicația dvs. Adevărata precizie începe cu luarea unor decizii informate - începând cu prelucrarea CNC a camerei de detecție.
Procese cheie pentru prelucrarea CNC a camerei de detecție
Prelucrarea CNC a camerei de detecție rareori folosește un singur proces. Majoritatea camerelor necesită mai mulți pași care funcționează împreună. O piesă tipică poate începe la o freză, poate fi mutată la un strung și se poate termina cu o găurire precisă. Efectuarea acestor pași într-o singură configurație menține toleranțele strânse și reduce erorile de restrângere. Să analizăm principalele procese pe care le veți vedea.
Frezare pe 5 axe pentru geometrii complexe
Camerele de detectare au adesea forme complexe. Gândiți-vă la cavități interne, orificii înclinate și pereți curbați. O freză standard cu 3 axe are probleme cu aceste caracteristici. O mașină cu 5 axe, însă, rotește scula sau piesa de-a lungul a două axe suplimentare. Această flexibilitate permite frezei să ajungă în puncte dificile fără a mișca din nou piesa de prelucrat.
Cavități și porturi interne
Cavitățile adânci reprezintă o adevărată provocare. Sculele lungi tind să se îndoaie și să vibreze în timpul tăierii. Această vibrație lasă urme de trepidații pe suprafață. Prelucrarea pe 5 axe rezolvă această problemă într-un mod inteligent:
- Înclinarea axului permite operatorilor să utilizeze freze mai scurte și mai rigide, care ajung în cavități adânci din unghiuri optime
- Uneltele mai scurte se îndoaie mai puțin și vibrează mult mai puțin decât extensiile lungi
- Controlul simultan pe mai multe axe gestionează dinamic presiunile de tăiere, prevenind deformarea structurală în piesele din aluminiu cu pereți subțiri
- Această abordare menține paralelismul geometric și toleranțe strânse de ±0.01 mm în carcasele cu cavitate adâncă.
Rezultatul? Suprafețe curate și dimensiuni precise, chiar și în zone greu accesibile.
Toleranțe strânse pe suprafețele de etanșare
Suprafețele de etanșare necesită o planeitate excepțională. O suprafață deformată înseamnă scurgeri. Punct. Uneori, frezarea singură nu poate obține finisajul dorit. Aici intervine rectificarea. Să luăm în considerare un caz real în care o suprafață de etanșare a avut o deformare în formă de șa de 14 ori mai puțin plană decât toleranța necesară de ±0.0001. Producătorul a descoperit că fața de poziționare utilizată ca referință pentru rectificare era distorsionată. Fixarea acelei fețe de referință a făcut toată diferența. Soluția a implicat:
- Reprelucrarea feței de poziționare pentru corectarea problemelor de aliniere
- Returnarea pieselor către client pentru refacere
- Efectuarea rectificării frontale pe o mașină de rectificat interior în locul mașinii de rectificat plan solicitate inițial
- Obținerea unor suprafețe netede care îndeplinesc specificația ambițioasă de planeitate de ±0.0001
Această poveste arată de ce este importantă selecția procesului. Echipamentul și abordarea potrivite transformă specificațiile imposibile în rezultate de rutină.
Strunjire de precizie pentru piese cilindrice
Nu toate componentele camerei de detecție au o formă pătratică. Flanșele, traversările și corpurile conectorilor sunt rotunde. Aceste piese necesită strunjire de precizie pe un strung CNC.
Flanșe și traverse
Traversările transmit semnale sau energie prin peretele camerei. Acestea trebuie să etanșeze perfect în timp ce își îndeplinesc funcția. Centrele de strunjire prelucrează acești arbori tubulari cu o consecvență remarcabilă. Metrica cheie este concentricitatea - cât de bine se aliniază diametrul interior cu diametrul exterior.
Concentricitate și rotunjime
De ce contează atât de mult concentricitatea? Luați în considerare o trecere rotativă cu o etanșare dinamică cu inel O:
- Centrele de strunjire CNC ating toleranțe de concentricitate de 0.005 mm (0.0002 țoli) între diametrele interior și exterior
- Orice oscilație în timpul rotației provoacă o compresie neuniformă a inelului O
- Compresia inegală duce la scurgeri imediate ale etanșărilor și uzură accelerată
- Alinierea perfectă a interiorului/exteriorului asigură că piesa are o axă de rotație comună
Acest nivel de precizie previne defecțiunile costisitoare pe parcurs. O mică nealiniere pe care nu o puteți vedea cu ochiul liber ar putea provoca o scurgere de vid care oprește o întreagă linie de producție.
Găurire, filetare și frezare filetare
Odată ce forma principală există, găurile și filetele unesc camera. Aceste operațiuni par simple, dar necesită o îndemânare reală.
Modele de șuruburi pentru asamblare
Camerele se îmbină cu șuruburi cu șabloane precise. Distanța dintre găuri trebuie să se potrivească perfect între flanșele de îmbinare. Chiar și o mică eroare creează puncte de tensiune. Găurirea acestor șabloane pe o mașină CNC asigură că fiecare gaură ajunge exact acolo unde ar trebui. Mașina urmează programul fără abatere, gaură după gaură.
Filete pentru montarea senzorului
Senzorii și manometrele se înfiletează în peretele camerei. Aceste filete trebuie să așeze componentele în siguranță, menținând în același timp etanșarea în vid. Filetarea prin frezare oferă avantaje față de filetarea tradițională. Produce filete mai rezistente, cu un finisaj al suprafeței mai bun. De asemenea, prelucrează materiale exotice cu mai multă grație. Pentru camerele care utilizează piese prelucrate personalizat, filetarea prin frezare oferă flexibilitatea de a se potrivi specificațiilor de filetare neobișnuite.
În toate aceste procese, detectarea vibrațiilor joacă un rol vital. Centrele moderne de prelucrare CNC monitorizează vibrațiile în timp real. Acestea ajustează automat parametrii de așchiere atunci când detectează instabilitate. Această abordare proactivă previne defectele înainte ca acestea să apară, economisind atât timp, cât și materiale.
NOBLE, un producător chinez de top, aduce o expertiză vastă în prelucrarea CNC a camerelor de detecție. Echipa lor înțelege modul în care fiecare proces interacționează cu următorul. Aceștia combină frezarea, strunjirea, găurirea și rectificarea sub un singur acoperiș. Această integrare înseamnă mai puține transferuri, o comunicare mai bună și o precizie mai mare pentru fiecare componentă pe care o produc.
Procesele pe care le-am acoperit formează coloana vertebrală a producției de camere de prelucrare. Fiecare contribuie cu ceva esențial. Frezarea creează o geometrie complexă. Strunjirea asigură că piesele rotunde rămân drepte. Găurirea și filetarea leagă totul împreună. Stăpânește aceste procese și ești pe drumul cel bun pentru a construi camere care funcționează impecabil în cele mai solicitante medii.
Selectarea materialelor pentru prelucrarea CNC a camerei de detecție
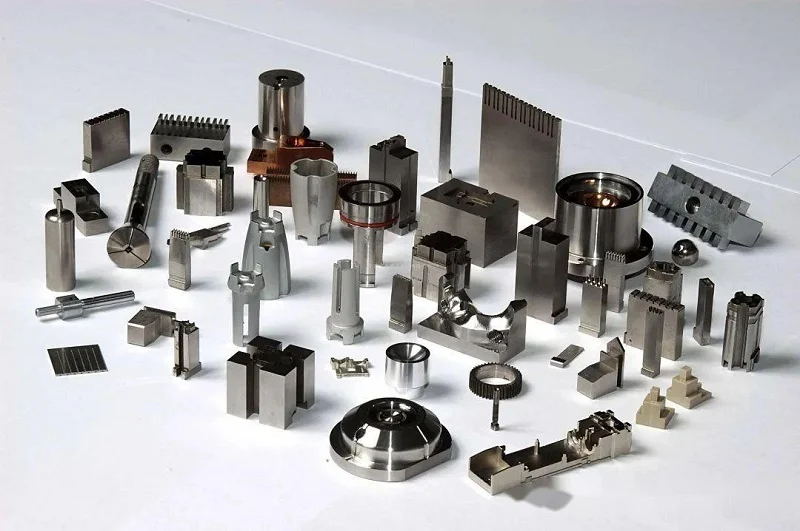
Mediul din interiorul unei camere de detecție, prelucrate prin CNC, determină fiecare decizie privind materialele. Trebuie să cântăriți nivelul de vid, ciclurile termice, expunerea la coroziune și limitele de greutate. Condiții diferite necesită aliaje diferite. Unele camere funcționează la vid ultra-înalt sub 1×10⁻⁹ mbar. Altele alternează între temperatura criogenică și temperatura camerei. Câteva se confruntă cu substanțe chimice agresive. Fiecare scenariu indică o familie diferită de materiale. Să analizăm principalele opțiuni și când are sens fiecare dintre ele.
Aliaje de aluminiu (6061, 7075)
Aluminiul este un material preferat pentru camerele sensibile la greutate. Cântărește aproximativ o treime din oțel. Această diferență este importantă atunci când montați o cameră pe un portal mobil sau în interiorul unui satelit.
Economii de greutate și conductivitate termică
Să luăm aluminiul 6061. Densitatea sa este de 2.70 g/cm³. Secțiunile de oțel sunt de trei ori mai grele. Chiar și cu această greutate redusă, oțelul 6061 cu stare T6 oferă o rezistență la tracțiune de peste 290 MPa. Acest lucru este suficient pentru majoritatea aplicațiilor structurale. Gradul de prelucrabilitate este bun pentru prelucrarea CNC, ceea ce înseamnă că geometriile complexe sunt practice fără a afecta bugetele de scule.
Conductivitatea termică este un alt avantaj major. Valoarea aluminiului variază între 160 și 190 W/m·K. Pentru camerele care generează căldură în timpul funcționării, această conductivitate elimină rapid căldura. Prin comparație, oțelul inoxidabil conduce slab căldura. Când controlul temperaturii contează, aluminiul este adesea alegerea potrivită.
Pregătirea suprafeței pentru serviciul de aspirare
Pregătirea suprafeței produce sau desface aluminiul în vid. Suprafețele brute captează gazele și contaminanții. Aveți nevoie de tratamente specifice pentru compatibilitatea UHV. Electrolustruirea funcționează bine în acest caz. Îndepărtează neregularitățile suprafeței și creează un strat pasiv de oxid neted. Acest lucru reduce degazarea și previne aderența particulelor în camerele sterile. Precizia acestor tratamente de suprafață afectează direct cât de bine menține camera vidul în timp.
Finisarea prelucrării mecanice contează, de asemenea. Lustruirea zonelor de etanșare a flanșelor la Ra ≤ 0.8 μm asigură etanșări etanșe. Camerele trec apoi printr-o procedură de coacere. Încălzirea camerei la 150–200°C sub vid desorbie gazele prinse. Această etapă împinge camera în teritoriul UHV sub 1×10⁻⁹ mbar. Brazarea în vid poate ajuta, de asemenea, prin îmbinarea componentelor fără flux, ceea ce minimizează contaminanții reziduali.
Alte aliaje de aluminiu, cum ar fi 7075, sunt de asemenea utilizate, dar necesită aceeași pregătire atentă a suprafeței. Electrolustruirea tratează eficient ambele aliaje, iar protocoalele de curățenie validate previn contaminarea mediilor de detecție sensibile.
Oțel inoxidabil (304, 316L)
Oțelul inoxidabil domină atunci când rezistența la coroziune și performanța UHV nu sunt negociabile. Clasele 304 și 316L sunt cele mai eficiente în acest sens.
Rezistență la coroziune și compatibilitate UHV
Formulele cu conținut scăzut de carbon, precum 304L și 316L, minimizează riscurile de degazare și contaminare. Acest lucru le face ideale pentru service UHV. Finisajul suprafeței contează și el. Combinarea electrolustruirii cu tratamentul în cuptor cu vid reduce dramatic rugozitatea suprafeței. De asemenea, îndepărtează umezeala și hidrocarburile absorbite. Această dublă acțiune poate îmbunătăți vidul final cu unu până la două ordine de mărime.
Pentru camerele care manipulează gaze corozive sau cicluri de curățare agresive, oțelul 316L adaugă molibden pentru o rezistență suplimentară la coroziuni. Această mică adăugare de aliere face o diferență reală în longevitate.
Gestionarea ecruisării în timpul prelucrării
Iată provocarea cu oțelul inoxidabil. Se întărește rapid prin prelucrare. Când prelucrezi oțel 304, materialul se întărește exact acolo unde are loc tăierea. Parametrii greșiți distrug sculele. Există modalități specifice de a gestiona acest lucru în timpul prelucrării CNC.
Folosiți plăcuțe ascuțite cu unghiuri de degajare pozitive. Acestea taie prin așchiere, nu ară. Mențineți viteze de avans constante peste 0.003 IPR. Nu lăsați niciodată scula să se oprească sau să frece. Această oprire declanșează o ecruisare rapidă. Adâncimea de așchiere trebuie să rămână de una până la două ori raza vârfului așchierii. Aceasta menține așchierea sub zona ecruisată.
Înlocuiți plăcuțele înainte ca acestea să se tocească. O muchie tocită accelerează călirea suprafeței. Folosiți lichid de răcire cu apă pentru fiecare operație. Pentru buzunare adânci, lichidul de răcire la presiune înaltă prin ax este esențial. Mențineți vitezele de așchiere la limita inferioară, în jur de 120 până la 250 SFM pentru 304 cu scule din carbură. Plăcuțele din carbură acoperite cu TiAlN sau PVD gestionează bine temperaturile ridicate de așchiere. Alegeți plăcuțe cu o geometrie agresivă a spargătorului de așchii. Așchiile filamentoase înseamnă că ceva nu este în regulă.
Metale și materiale plastice speciale
Unele aplicații depășesc limitele aluminiului și oțelului inoxidabil standard. Aici intervin materialele speciale.
Titan și cupru pentru condiții extreme
Titanul oferă o combinație unică de proprietăți. Conductivitatea sa termică este de aproximativ 21.9 W/m·K. Aceasta este cu aproximativ 50% mai bună decât oțelul inoxidabil, deși încă mult sub aluminiu. Coeficientul de dilatare termică scăzut al titanului este adevăratul premiu. Joncțiunile etanșate cu ceramică supraviețuiesc ciclurilor termice criogenice repetate de la mediu la mediu fără a prezenta scurgeri. Această stabilitate dimensională este greu de depășit. Atingerea acestui nivel de precizie în asamblarea finală depinde de alegerea materialului de pornire potrivit.
Atât aluminiul, cât și titanul sunt nemagnetice. Acest lucru este esențial pentru mediile de detectare sensibile, unde interferența magnetică ar putea ruina măsurătorile. La degazarea hidrogenului, ambele materiale ating niveluri de vid cu unu până la două ordine de mărime mai mari decât oțelul inoxidabil. Asta pentru că conțin semnificativ mai puțin hidrogen.
Cuprul apare în camere care necesită o conductivitate termică extremă. Este moale, deci este mai greu de prelucrat, dar pentru aplicații la temperaturi ridicate nimic nu conduce căldura mai bine.
PEEK pentru izolație și nevoi de greutate redusă
PEEK este un plastic ingineresc care gestionează surprinzător de bine vidul. Caracteristicile sale de degazare redusă previn contaminarea elementelor sensibile ale detectoarelor. În diagnosticarea medicală, sistemele de imagistică în vid înalt se bazează pe componente PEEK pentru a menține performanța în timpul funcționării clinice. Degazarea redusă a PEEK îl face, de asemenea, potrivit pentru componentele interne unde trebuie evitată contaminarea. Nu este destinat vaselor sub presiune structurale, dar este o alegere excelentă pentru componentele interne și izolatoare. Multe piese prelucrate personalizat pentru camerele de detecție utilizează PEEK, unde degazarea redusă este benefică.
NOBLE oferă o experiență vastă, ghidând clienții în aceste decizii privind materialele. Echipa lor înțelege cum se comportă fiecare aliaj în timpul prelucrării CNC în camera de detecție și ce tratamente de suprafață oferă cele mai bune rezultate. Alegerea materialului corect de la început economisește timp, bani și necesită prelucrări ulterioare. Parteneriatul cu cineva care cunoaște compromisurile face ca această decizie să fie mai ușoară.
Proiectare pentru prelucrabilitate în camera de detecție - Prelucrare CNC
Un design bun facilitează fabricația. Un design prost creează dureri de cap. Aceasta este ideea centrală din spatele designului pentru fabricabilitate sau DFM. Atunci când aplici principiile DFM din timp, reduci costurile și scurtezi timpii de livrare. De asemenea, eviți defecte comune, cum ar fi urmele de scule, bavurile și erorile dimensionale.
Evitarea distorsiunii și a stresului
Metalul rezistă la tensiuni interne din procesul de fabricație care l-a creat. Când prelucrați materialul, această tensiune se eliberează neuniform. Piesa se deformează. Această problemă afectează puternic componentele camerei de detecție, deoarece acestea necesită toleranțe strânse.
Remedierea implică detensionarea la momentul potrivit. Pentru aluminiul 6061, o secvență dovedită funcționează bine. Mai întâi, prelucrați piesa prin prelucrare mecanică brută. Apoi, efectuați un tratament termic de detensionare. În cele din urmă, finisați-o prin prelucrare mecanică. Această etapă intermediară permite structurii atomice a metalului să se stabilizeze înainte de a efectua tăieturile finale. Piesele rămân stabile dimensional până la ultima trecere.
Pentru camerele de înaltă precizie care trebuie să își mențină acuratețea pe parcursul anilor de funcționare, etapele suplimentare de detensionare, cum ar fi ciclurile criogenice, pot îmbunătăți stabilitatea pe termen lung. Procesul necesită timp inițial, dar economisește lucrările ulterioare.
Detensionarea prin vid funcționează similar și pentru componentele din oțel. Cheia este efectuarea acestui tratament după prelucrarea brută și înainte de prelucrarea finală. În acest fel, materialul nu se va deplasa atunci când îndepărtați ultimele bucăți de material.
Optimizarea accesului la instrumente
Designul dumneavoastră determină cât de bine poate o freză să atingă caracteristicile de care aveți nevoie. Accesul deficitar la scule îi obligă pe mecanici să adopte configurații creative care consumă timp și bani.
Cavitățile adânci cauzează cele mai mari probleme. O unealtă lungă se îndoaie și vibrează. Această vibrație lasă urme de trepidații și distruge finisajul suprafeței. Regula generală: proiectați razele colțurilor interne la cel puțin o optime din adâncimea cavității. Acest lucru permite mecanicului să utilizeze o unealtă mai scurtă și mai rigidă, care taie curat.
Pereții subțiri nu au rigiditate. Se flexează sub presiunea de tăiere, provocând deformare și finisaje slabe. Măriți grosimea peretelui acolo unde este posibil. Degajările necesită freze speciale tip „lollipop” și traiectorii complexe ale sculelor. Reproiectați pentru a le elimina sau împărțiți piesa în mai multe bucăți.
Caracteristicile aglomerate creează o altă problemă. Când caracteristicile adiacente sunt prea apropiate una de cealaltă, instrumentele standard nu se pot potrivi între ele. Se ajunge la instrumente mai mici și mai slabe sau la operații secundare. Acordați fiecărui element un respiro.
Toleranță pentru asamblare funcțională
Deciziile privind toleranțele influențează atât costul, cât și performanța. Toleranțele prea stricte impun viteze de prelucrare mai mici și etape suplimentare de inspecție. Toleranțele prea mici, acolo unde este nevoie de precizie, cauzează defecțiuni la asamblare.
Aplicați toleranțe strânse doar acolo unde funcționalitatea le impune. Suprafețele de etanșare și flanșele de îmbinare necesită precizie. Caracteristicile cosmetice nu. Această abordare practică a proiectării pentru prelucrarea CNC menține costurile reduse, păstrând în același timp precizia necesară aplicației dumneavoastră.
Analiza cumulativă a toleranțelor vă ajută să înțelegeți cum se combină variațiile individuale ale pieselor într-un ansamblu. Metodele statistice modelează condiții reale, cum ar fi ciclurile termice și schimbările de presiune. Standardele industriale oferă un limbaj consistent pentru comunicarea cerințelor dimensionale între echipe.
Colaborarea timpurie dintre echipele de proiectare, producție și calitate dezvăluie factorii de cost înainte ca aceștia să devină probleme. DFM funcționează cel mai bine ca o buclă iterativă. Prototipurile și construcțiile pilot rafinează designul continuu. Fiecare ciclu îmbunătățește fabricabilitatea și reduce risipa.
Scopul este simplu: crearea de piese care se prelucrează curat, se asamblează ușor și funcționează fiabil. Asta oferă designul inteligent pentru prelucrarea CNC. Atunci când combinați designul atent cu prelucrarea CNC calificată a camerei de detecție, obțineți componente care îndeplinesc specificațiile de prima dată.
Prelucrare CNC pentru post-procesare și finisare a suprafeței camerei de detecție
Piesele brute prelucrate adesea nu îndeplinesc cerințele lucrărilor de detectare. Așchii, uleiuri și bavuri minuscule se lipesc de suprafețe după tăiere. Post-procesarea elimină acești contaminanți și modifică chimia suprafeței. Pașii corecți de finisare decid dacă o cameră menține vidul, rezistă la rugină sau eliberează particule în timpul utilizării.
Electrolustruirea pentru oțel inoxidabil
Electrolustruirea îndepărtează un strat subțire de metal folosind o reacție electrochimică. Acest proces face ca micile denivelări și adâncituri de pe suprafețele din oțel inoxidabil să fie netede.
Reducerea generării de particule
Suprafețele rugoase captează particulele care se desprind în vid în timpul utilizării. Electrolustruirea îndepărtează vârfurile unde se ascund particulele. Noua suprafață are mai puține locuri în care particulele se pot lipi. Pentru sistemele de vid ultra-înalt, această reducere este foarte importantă.
Obținerea unor finisaje asemănătoare oglinzii
Procesul creează o suprafață strălucitoare și reflectorizantă. Suprafețele netede au o suprafață mai mică, astfel încât mai puține molecule de gaz se pot lipi. O lipire mai redusă înseamnă timpi de pompare mai rapizi și un vid final mai bun. Suprafețele electrolustruite combat, de asemenea, rugina, deoarece stratul de oxid bogat în crom se formează uniform.
Anodizare pentru aluminiu
Camerele de aluminiu primesc un tratament diferit. Anodizarea construiește un strat de oxid controlat folosind un proces electrolitic.
Strat dur pentru rezistență la uzură
Anodizarea dură creează un strat de oxid foarte dur. Grosimea stratului de acoperire este semnificativ mai mare decât stratul de oxid natural. Pentru piesele care se confruntă cu uzură ridicată și contact repetat, cum ar fi căptușelile camerei de electrozi, acest tratament prelungește considerabil durata de viață. Procesul nu modifică toleranțele dimensionale, astfel încât piesele de precizie rămân precise.
Straturi de suprafață neconductoare
Straturile anodizate blochează, de asemenea, curentul electric. Pelicula de oxid oprește fluxul de curent, prevenind coroziunea galvanică între diferite metale. Această proprietate este utilă atunci când camerele de aluminiu se conectează cu piese din cupru sau oțel inoxidabil.
Curățare și pasivizare
Tratamentele de finisare nu garantează curățenia. Fiecare cameră necesită o curățare temeinică înainte de utilizare.
Îndepărtarea contaminanților din prelucrare
Prelucrarea lasă în urmă fluide de tăiere, bucăți metalice și reziduuri organice. Curățarea umedă le îndepărtează într-o secvență atentă, folosind solvenți și acizi adecvați, urmată de clătire cu apă deionizată și uscare. Acest proces asigură că suprafața este lipsită de contaminanți.
Pregătirea pentru servicii de înaltă puritate
Pentru oțelul inoxidabil, pasivizarea are loc după electrolustruire. Aceasta formează un strat protector stabil, bogat în crom. În unele cazuri, curățarea cu plasmă poate fi utilizată pentru a îndepărta depunerile dificile la fața locului. Metoda specifică depinde de tipul de contaminare.
NOBLE combină aceste servicii de finisare în procesul de prelucrare CNC al camerei de detecție. Echipa lor efectuează intern electrolustruirea, anodizarea și pasivizarea. Această combinație menține precizia și asigură că fiecare suprafață îndeplinește specificațiile înainte de expediere.
NOBLE: Partenerul dumneavoastră pentru prelucrarea CNC a camerelor de detecție

Găsirea partenerului de producție potrivit face toată diferența. Aveți nevoie de cineva care înțelege atât materialele, cât și procesele despre care am discutat. Aveți nevoie de o echipă care să poată gestiona întregul proces, de la proiectare până la piesa finită. NOBLE se potrivește acestui rol. Sunt specializați în prelucrarea metalelor și plasticului, cu capacități care acoperă întregul ciclu de producție.
Capabilități cuprinzătoare
NOBLE aduce totul sub același acoperiș. Acest lucru contează mai mult decât ați putea crede. Atunci când prelucrarea, finisarea și asamblarea au loc în locuri diferite, piesele se deplasează între fabrici. Fiecare predare adaugă riscuri. Piesele se pot deteriora în timpul transportului. Comunicarea se poate întrerupe. Toleranțele pot varia. NOBLE elimină aceste probleme păstrând totul intern.
Prelucrare și finisare internă
Inima operațiunilor NOBLE este departamentul său intern de prelucrare CNC. Aceștia operează centre de frezare avansate, strunguri de precizie și echipamente de rectificare. Mașiniștii lor știu cum se comportă aliajele de aluminiu. Înțeleg particularitățile de ecruisare a oțelului inoxidabil. Au ajustat parametrii corecți pentru titan și PEEK.
Însă prelucrarea mecanică este doar jumătate din poveste. NOBLE efectuează, de asemenea, electrolustruire, anodizare și pasivizare în aceeași unitate. Această integrare oferă beneficii reale. Piesele se deplasează de la lamă la linia de finisare fără a părăsi clădirea. Echipa care a prelucrat componenta controlează, de asemenea, tratamentul acesteia la suprafață. Ei știu exact de ce are nevoie piesa, deoarece ei au fabricat-o. Această abordare a fabricației CNC de precizie asigură că fiecare pas este aliniat cu următorul.
Departamentul de finisare folosește aceleași standarde riguroase ca și cel de prelucrare. Electrolustruirea îndepărtează vârfurile de suprafață de pe oțelul inoxidabil. Anodizarea formează straturi de oxid protectoare pe aluminiu. Pasivizarea pregătește piesele pentru service de înaltă puritate. Fiecare proces este documentat și verificat înainte ca piesele să avanseze.
Servicii de asamblare cu valoare adăugată
NOBLE merge dincolo de componente individuale. Echipa lor poate asambla subsisteme complete. Se ocupă de modelele de șuruburi, instalarea inelelor O și montarea senzorilor. Acest lucru vă scutește de coordonarea mai multor furnizori. Un singur partener își asumă responsabilitatea pentru întregul asamblaj.
Lucrările de asamblare necesită un anumit tip de precizie. Suprafețele de etanșare trebuie să rămână curate. Elementele de fixare necesită cuplul corect. Componentele trebuie să se alinieze perfect. Tehnicienii NOBLE urmează proceduri detaliate pentru fiecare sarcină de asamblare. Aceștia verifică fiecare pas înainte de a trece la următorul. Rezultatul este un produs finit gata pentru aplicația dumneavoastră.
Sisteme de calitate certificate
Certificările de calitate vă spun că un producător ia în serios conformitatea. NOBLE deține certificări importante care demonstrează angajamentul său.
Managementul Calitatii Conformitate
Certificarea NOBLE înseamnă că urmează procese consecvente pentru fiecare comandă. Urmăresc materialele, documentează inspecțiile și mențin trasabilitatea pe tot parcursul producției.
Această certificare este importantă pentru piesele prelucrate la comandă. Atunci când comandați o componentă a camerei de detecție, aveți nevoie de încredere că aceasta va corespunde specificațiilor de fiecare dată. Sistemul detectează problemele din timp. Previne ca defectele să ajungă la clienți. Acesta asigură tipul de precizie pe care îl necesită munca de detectare.
Certificare dispozitive medicale
Diagnosticarea medicală necesită controale și mai stricte. NOBLE deține o certificare care răspunde nevoilor unice ale fabricării dispozitivelor medicale. Aceasta pune accent pe gestionarea riscurilor, validare și trasabilitate.
Asta înseamnă că procesele lor îndeplinesc standardele riguroase ale industriei medicale. Camerele de detecție utilizate în echipamentele de diagnostic trebuie să funcționeze impecabil. Rezultatele pentru pacienți depind de citiri precise. Sistemul de calitate certificat NOBLE ajută la asigurarea faptului că aceste citiri rămân fiabile. Aceeași disciplină este benefică și pentru clienții din industria semiconductorilor și a aerospațială.
Când colaborați cu NOBLE, beneficiați de mai mult decât un atelier mecanic. Beneficiați de un producător cu servicii complete, cu sisteme de calitate certificate și capabilități complete. Această combinație oferă precizia și fiabilitatea de care are nevoie prelucrarea CNC a camerei dumneavoastră de detecție.
Alegerea abordării potrivite pentru prelucrarea CNC a camerei de detecție începe cu mediul de operare. Nivelul de vid, temperatura și presiunea vă îndrumă către materialul potrivit. Materialul respectiv ghidează apoi ce procese au sens. Aluminiul se potrivește designurilor sensibile la greutate. Oțelul inoxidabil face față condițiilor corozive. Titanul rezistă ciclurilor termice extreme.
Însă succesul merge dincolo de alegerea unui singur material sau a unei singure mașini. Adevărata precizie vine din sinergia dintre designul atent gândit, proprietățile materialelor și abilitățile de fabricație. Fiecare decizie o influențează pe următoarea. De aceea, parteneriatul cu un producător experimentat este important. NOBLE reunește sub același acoperiș expertiza în materie de materiale și stăpânirea proceselor. Sistemele lor de calitate certificate asigură că fiecare piesă îndeplinește specificațiile. Finisarea lor internă oferă calitatea suprafeței pe care o solicită camera dumneavoastră.
Pe măsură ce tehnologia de prelucrare CNC și știința materialelor avansează, designul prelucrării CNC a camerelor de detecție va continua să depășească limitele. Colaborarea cu un partener care se menține la curent vă menține pregătiți pentru ce urmează.
Întrebări frecvente ale Prelucrare CNC cu cameră de detecție
Cum aleg între aluminiu și oțel inoxidabil?
Mediul de operare decide pe care să îl utilizați. Aluminiul este potrivit pentru designuri ușoare cu temperaturi ridicate. Oțelul inoxidabil funcționează mai bine cu gaze corozive și vid foarte ridicat. Mai întâi, gândiți-vă la nivelul de vid, la schimbările de temperatură și la expunerea la substanțe chimice. Acești trei factori vă restrâng rapid opțiunile.
La ce niveluri de toleranță mă pot aștepta?
Mașinile moderne cu 5 axe pot susține așchii de ±0.01 mm pe cavități complexe. Rectificarea poate face suprafețele de etanșare plane până la ±0.0001 inci. Strunjirea de precizie menține concentricitatea în limita a 0.005 mm. Această precizie se obține efectuând toate procesele într-o singură configurație.
Este PEEK potrivit pentru componentele camerelor structurale?
PEEK este cel mai potrivit pentru piese interne și izolatori, nu pentru recipiente sub presiune. Are o degazare redusă, izolație electrică și greutate redusă. Metalele sunt încă cele mai potrivite pentru piesele structurale. Folosește PEEK acolo unde ai nevoie de izolație sau economie de greutate fără a susține sarcini mari.
Cum pot preveni deformarea în modelele de camere cu pereți subțiri?
Mai întâi, prelucrați piesa brut. Apoi, detensionați-o. Pentru aluminiul 6061, utilizați un tratament termic de detensionare. După aceea, finisați-o. Etapele suplimentare de detensionare, cum ar fi ciclurile criogenice, pot îmbunătăți stabilitatea pentru camerele de înaltă precizie. Această ordine oprește distorsiunea în timpul tăierilor finale.
Când devine necesară electrolustruirea?
Electrolustruirea este necesară pentru funcționarea în vid ultra-înalt. Aceasta îndepărtează denivelările de suprafață unde se ascund particulele și creează un strat de oxid neted, bogat în crom. Dacă camera dvs. funcționează sub 1×10⁻⁹ mbar, electrolustruirea este obligatorie. Pentru utilizări mai puțin solicitante, curățarea standard ar putea fi suficientă.
Ce finisaj de suprafață funcționează cel mai bine pentru etanșarea suprafețelor?
Lustruiți zonele de etanșare a flanșelor la Ra ≤ 0.8 μm pentru etanșări ermetice. Această regulă de prelucrare CNC a camerei de detecție se aplică atât aluminiului, cât și oțelului inoxidabil. Când toleranțele de planeitate sunt foarte strânse, șlefuirea oferă finisaje și mai fine. Adaptați finisajul la nevoile dumneavoastră de vid.
Cum menține NOBLE calitatea în diferite industrii?
NOBLE deține certificări relevante de management al calității. Prelucrarea și finisarea internă elimină riscurile asociate cu mișcarea pieselor între ateliere. Fiecare proces este documentat și verificat. Această integrare a prelucrării CNC oferă rezultate consistente pentru clienții din industria semiconductorilor, aerospațială și medicală.







