
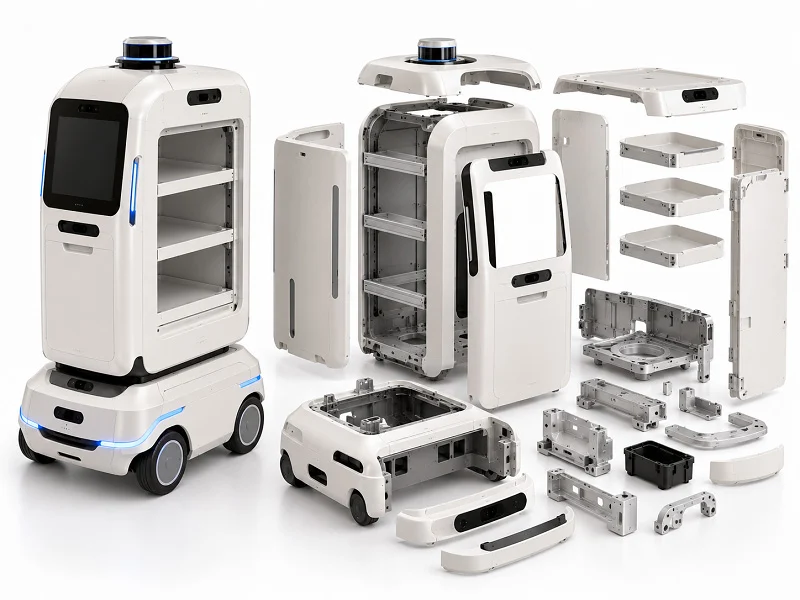
Alegerea procesului potrivit pentru o carcasă de robot spitalicesc se reduce la trei factori: volum, precizie și material. Prelucrarea CNC funcționează bine pentru toleranțe strânse și volume mici spre medii, turnarea prin injecție se potrivește volumelor mari, tabla și turnarea sub presiune mențin costurile structurale scăzute, iar imprimarea 3D se ocupă de prototipuri. O carcasă de robot spitalicesc are nevoie, de asemenea, de suprafețe și materiale curățabile care pot fi sterilizate. Acest articol compară procesele, nivelurile de precizie, materialele și regulile de proiectare, astfel încât să puteți adapta procesul de construire a unei carcase de robot spitalicesc la propriul proiect. Într-un sens practic, această potrivire decide costul și performanța.
Fabricarea de carcase pentru roboți spitalicești procese
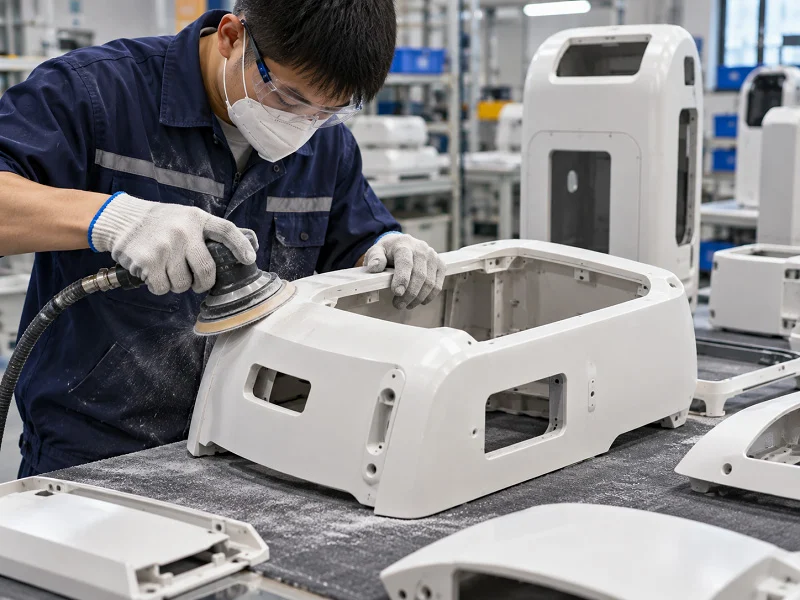
Cinci procese principale acoperă majoritatea proiectelor de carcasă robotică pentru spitale. Alegerea corectă depinde de precizie, volum, material și cost. Fiecare proces oferă puncte forte diferite pentru nevoi diferite.
Procese comune de fabricație pentru carcasele roboților spitalici
Cele cinci procese comune sunt prelucrarea CNC, turnarea prin injecție, fabricarea tablei metalice, turnarea sub presiune de precizie și imprimarea 3D. Fiecare se potrivește unei părți diferite a spectrului de producție. Înțelegerea acestor procese comune de fabricație pentru carcasele roboților spitalici vă ajută să găsiți abordarea potrivită pentru proiectul dumneavoastră. Pentru o carcasă de robot spitalicesc, se aplică aceleași cinci opțiuni, deși cerințele tind de obicei spre toleranțe mai stricte.
CNC de prelucrare
Prelucrarea CNC îndepărtează materialul dintr-un bloc solid. Oferă o precizie excelentă pentru volume mici și medii. Puteți menține toleranțe strânse fără scule dedicate. Pentru o carcasă de robot spitalicesc, aceasta înseamnă suprafețe de îmbinare precise și o geometrie curată.
Turnare prin injecție
Turnarea prin injecție topește plasticul și îl introduce forțat într-o matriță. Este alegerea principală pentru volume mari. Timpul de răcire reprezintă de obicei 50-70% din timpul total al ciclului. Răcirea insuficientă duce la deformare, urme de scufundare și stres rezidual. Echilibrarea timpului de ciclu cu calitatea este o provocare majoră. Parametrii cheie precum timpul de injecție, presiunea de menținere și timpul de răcire trebuie monitorizați. Indicii capacității procesului, cum ar fi Cpk, măsoară stabilitatea. Cpk ≥ 1.33 este acceptabil pentru componentele medicale generale. Cpk ≥ 1.67 este recomandat pentru caracteristici critice de siguranță sau etanșare. Turnarea prin injecție pentru carcasele roboților spitalici necesită un control atent al acestor parametri pentru a menține consecvența pe mii de piese.
Fabricarea plăcilor metalice
Fabricarea tablei metalice taie, îndoiește și asamblează foi metalice. Este rentabilă pentru piese structurale mai mari. Procesul funcționează bine pentru console, capace și rame. Fabricarea tablei metalice pentru carcasele roboților din spitalele de livrare se ocupă adesea de carcasa exterioară și de structurile de susținere. Aceste carcase și rame structurale susțin greutatea robotului, protejând în același timp componentele interioare.
Turnare sub presiune de precizie
Turnarea sub presiune de precizie forțează metalul topit într-o matriță de oțel sub presiune ridicată. Produce forme metalice complexe cu o bună stabilitate dimensională. Procesul este potrivit pentru volume medii spre mari, unde rezistența metalului contează. Turnarea sub presiune de precizie pentru carcase metalice cu toleranțe strânse vă oferă caracteristici de turnare care reduc prelucrarea secundară.
Imprimare 3D cu polipropilenă
Imprimarea 3D construiește piese strat cu strat dintr-un fișier digital. Este ideală pentru prototipare rapidă și lucrări personalizate de volum redus. Procesul nu necesită scule, așadar reduce timpul de livrare pentru dezvoltarea în stadiu incipient. Imprimarea 3D pentru prototipare rapidă vă permite să testați potrivirea și funcționalitatea înainte de a vă dedica producției cu sculele.
Prelucrare CNC pentru carcasă de robot spitalicesc
Prelucrarea CNC oferă cele mai stricte toleranțe dintre cele cinci procese. Prelucrarea CNC de precizie este alegerea principală atunci când precizia contează cel mai mult. Procesul gestionează geometrii complexe cu care alte metode se confruntă cu dificultăți. Pentru prelucrarea pieselor roboților medicali, această capacitate este esențială pentru carcasele articulațiilor și suporturile senzorilor.
Prelucrare CNC cu mai multe axe
Prelucrarea CNC multiaxe utilizează 4 sau 5 axe pentru a ajunge la piesă din mai multe unghiuri într-o singură configurație. Această abordare cu o singură configurație este cea mai eficientă modalitate de a menține coaxialitatea sub 10 μm pentru carcasele de îmbinare. O structură de referință adecvată menține alezajele aliniate pe fețele opuse. Finisajul suprafeței poate ajunge la Ra 0.4 μm, dar acest lucru costă de 2-4 ori mai mult decât Ra 1.6 μm. Suprafețele implicite la Ra 3.2 μm pe scaunele rulmenților pot provoca defectarea prematură a rulmenților. Suprafețele critice necesită o solicitare explicită de finisare. Toleranța dimensională poate ajunge la ±0.005 mm. Concentricitatea și bătaia excesivă pot atinge gradul IT5. Precizia de poziționare poate ajunge la ±1 μm cu o repetabilitate de ±0.5 μm. Fabricarea pieselor de roboți medicali la acest nivel necesită centre CNC multiaxe care pot menține aceste valori în mod constant.
Micro-strunjire elvețiană
Microstrunjirea elvețiană prelucrează piese mici și subțiri care necesită precizie ridicată. Bucșa de ghidare susține materialul aproape de scula așchietoare. Acest lucru reduce deformarea și menține diametre strânse pentru componentele mici ale actuatoarelor. Prelucrarea CNC personalizată cu strunguri de tip elvețian produce aceste piese miniaturale în mod eficient. Piesele robotice medicale, cum ar fi pinii, arborii și carcasele minuscule, provin adesea de pe mașini elvețiene.
Carcase de articulație și suporturi servo
Carcasele articulațiilor și suporturile servo au adesea cele mai strânse toleranțe într-un robot de îngrijire. Aceste piese conectează motoarele la structura robotului. Orice joc aici provoacă erori de poziționare. Prelucrarea pe 5 axe cu o singură configurație menține alezajele rulmenților concentrice față de scaunele de acționare armonice în limita a 0.003 mm. Aceste carcase personalizate ale actuatoarelor necesită precizia pe care numai CNC-ul multiaxe o poate oferi.
Procese de fabricație pentru carcasele roboților spitalici: Cost și volum
Costul și volumul merg mână în mână atunci când alegeți un proces. Fiecare proces are un interval de volum în care are sens din punct de vedere economic. Înțelegerea acestor procese de fabricație pentru carcasele roboților spitalici înseamnă mai întâi să vă cunoașteți volumul.
Volum redus vs. volum ridicat
Producția de volum mic favorizează procesele fără costuri de scule. Prelucrarea CNC și imprimarea 3D sunt principalele exemple în acest sens. Plătiți per piesă, dar renunțați la investiția inițială în matriță. Producția de volum mare favorizează turnarea prin injecție și turnarea sub presiune. Costul sculelor per piesă scade pe măsură ce volumul crește. Livrarea de carcase de roboți spitalici în volum mare se face aproape întotdeauna prin turnare prin injecție sau turnare sub presiune, deoarece costul matriței se distribuie pe mai multe unități.
Costuri cu scule și instalare
Sculele de turnare prin injecție pot costa zeci de mii de dolari. Sculele de turnare sub presiune pot costa și mai mult. Prelucrarea CNC necesită dispozitive de fixare, dar nu și matriță. Pentru o serie de 100 de piese, aceste costuri cu dispozitivele de fixare rămân scăzute. Pentru 100,000 de piese, costul matriței este foarte redus. Prelucrarea CNC personalizată are sens atunci când nu se poate justifica investiția în matriță. Componentele roboților medicali cu geometrii complexe pot necesita în continuare CNC chiar și la volume mai mari.
Compararea timpului de livrare
Imprimarea 3D poate livra piese în câteva zile. Prelucrarea CNC durează zile până la săptămâni pentru primul articol. Turnarea prin injecție durează săptămâni până la luni din cauza fabricării matriței. Turnarea sub presiune se încadrează într-un interval similar. Cea mai rapidă cale către livrarea fizică a unei carcase de robot de spital este de obicei imprimarea 3D sau simpla prelucrare CNC.
Precizie și Finisarea de suprafață pentru carcasă de robot spitalicesc
O carcasă pentru robot de spital trebuie să aibă un control foarte precis al dimensiunilor. Garniturile, senzorii și actuatoarele au nevoie de acest lucru pentru a funcționa corect. Fiecare metodă de fabricație oferă un nivel diferit de precizie. Adaptarea nevoilor dumneavoastră la metoda potrivită economisește timp și costuri.
Toleranțe dimensionale
Prelucrarea CNC oferă cele mai stricte toleranțe. O carcasă de robot spitalicesc, fabricată cu precizie, poate susține ±0.005 mm la caracteristicile cheie. Turnarea prin injecție oferă ±0.1 mm în condiții constante, dar contracția și viteza de răcire afectează dimensiunile finale. Turnarea sub presiune oferă aproximativ ±0.05 mm pentru majoritatea caracteristicilor. Imprimarea 3D are cea mai largă gamă, de obicei ±0.2 mm sau mai mult, în funcție de metodă. Pentru o carcasă de robot spitalicesc, alegerea procesului începe cu nevoile suprafeței de îmbinare.
Interfețe de etanșare și îmbinare
Interfețele de etanșare necesită toleranțe strânse. O canelură cu inel O tăiată într-o carcasă de robot spitalicesc trebuie să respecte limite stricte de adâncime și lățime. CNC îndeplinește cel mai bine aceste caracteristici deoarece poate suporta dimensiuni de canelură de ±0.005 mm. O carcasă de robot spitalicesc pentru livrări necesită adesea grad de protecție IP54 sau IP65. Aceste grad de protecție depind de o bună etanșare la fiecare îmbinare. Realizarea precisă a suprafețelor de etanșare ajută carcasele să treacă testele de scurgere de fiecare dată, la prima încercare.
Montarea senzorului și a actuatorului
Senzorii au nevoie de poziții exacte de montare. Un suport deplasat poate cauza citiri greșite sau blocări. Prelucrarea CNC de precizie oferă precizia de localizare de care aceste piese au nevoie. Piesele roboților medicali, cum ar fi suporturile pentru encodere și suporturile pentru motoare, provin de la mașini CNC cu distanțe mici între găuri. Pentru prelucrarea de înaltă precizie a pieselor roboților medicali, toleranțele de poziție de ±0.01 mm sunt normale. Acest nivel de precizie elimină problemele din timpul asamblării ulterioare.
Finisajul suprafeței și curățabilitatea
Finisajul suprafeței afectează aspectul curat și ușurința curățării. Carcasa unui robot de spital trebuie să respecte reguli stricte de igienă. Suprafețele netede împiedică bacteriile să se ascundă în canelurile minuscule.
Valorile Ra și prevenirea biofilmului
Ra măsoară rugozitatea suprafeței în micrometri. Pentru o carcasă de robot spitalicesc, un Ra de 0.8 μm sau mai mic este normal pentru suprafețele exterioare. Prelucrarea CNC poate atinge un Ra de 0.4 μm cu traiectoria de tăiere și uneltele potrivite. Turnarea prin injecție produce suprafețe cu Ra de 0.8 până la 1.6 μm, în funcție de finisajul matriței. Turnarea sub presiune oferă un Ra de 1.6 până la 3.2 μm direct din matriță. Bacteriile se lipesc de suprafețele rugoase și sunt greu de îndepărtat la curățare. O carcasă de robot spitalicesc pentru livrări, cu panouri exterioare netede, este mai ușor de curățat între pacienți. Măsurarea CMM verifică dacă suprafețele cheie îndeplinesc atât cerințele de toleranță, cât și cele de finisaj.
Cerințe privind ruptura muchiei și raza
Muchiile ascuțite atrag murdăria și taie mănușile. O carcasă de robot spitalicesc are nevoie de muchii rotunjite la fiecare colț exterior. O curbură minimă de 0.5 mm este obișnuită pentru piesele din plastic. Carcasele metalice necesită adesea o teșitură de 0.2 până la 0.5 mm. Prelucrarea de precizie include aceste tratamente de muchii în programul de prelucrare pentru a îndepărta fiecare suprafață care ar putea prinde murdăria.
Sterilizare și rezistență chimică
O carcasă de robot spitalicesc trebuie să facă față multor curățări și sterilizări. Materialele și finisajele pe care le alegeți decid cât timp va rezista.
Compatibilitate chimică și în autoclavă
Sterilizarea în autoclavă utilizează abur la 121 până la 134 °C. Nu toate materialele pot rezista la această temperatură. PEEK și oțelul inoxidabil funcționează bine. Multe materiale plastice de calitate medicală rezistă sterilizării chimice cu peroxid de hidrogen sau oxid de etilenă. Prelucrarea CNC de precizie a carcaselor destinate utilizării în autoclavă necesită materiale care să își mențină dimensiunea în timpul ciclurilor termice. Finisajul suprafeței contează și deoarece suprafețele rugoase rețin reziduuri chimice.
Riscuri de degradare a materialelor
Fiecare metodă de sterilizare uzează materialele în timp. Materialele plastice pot deveni fragile. Metalele pot rugini dacă se folosește aliajul greșit. Riscul este cel mai mare la îmbinări, margini și piese filetate. O carcasă a unui robot de spital care trece prin sute de cicluri de curățare necesită verificări ale materialelor la început. Testarea cu agenți de curățare reali utilizați în unitatea dumneavoastră oferă date reale despre durata de viață a acesteia.
Materiale pentru carcasele roboților spitalici
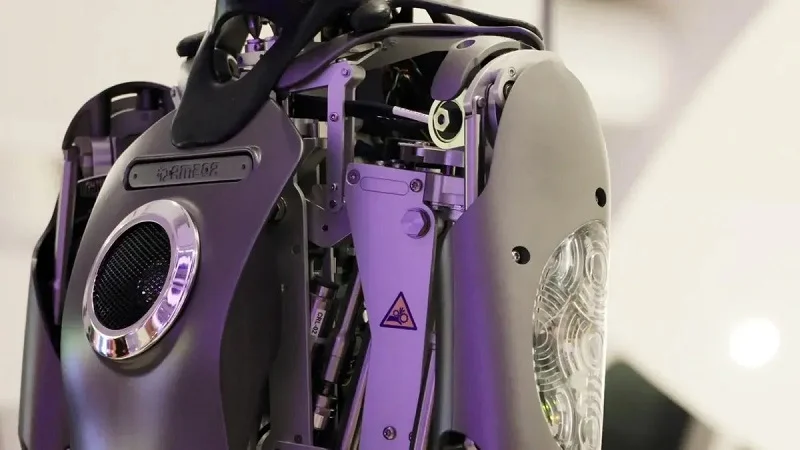
Carcasa potrivită pentru robotul spitalicesc necesită materiale care să echilibreze rezistența, greutatea și cerințele de sterilizare. Aveți trei grupuri principale cu care să lucrați: metale, materiale plastice și elastomeri. Fiecare grup oferă beneficii diferite pentru o carcasă de robot spitalicesc. Materialele pentru carcasa inteligentă a robotului spitalicesc trebuie să reziste ciclurilor repetate de curățare fără a se deteriora sau a-și pierde forma.
Metale
Metalele aduc rezistență și rigiditate într-o formă compactă. În cazul carcasei unui robot spitalicesc, piesele metalice apar cel mai mult la îmbinările portante și la cadrele care susțin greutatea robotului.
Aliaje de aluminiu și anodizare
Aliajele de aluminiu precum 6061 și 6063 sunt ușoare și ușor de prelucrat. Anodizarea adaugă un strat de oxid dur care rezistă la coroziune și facilitează curățarea. O carcasă a robotului de spital pentru livrări, fabricată din aluminiu anodizat, gestionează curățarea zilnică cu dezinfectanți de spital. Acoperirea previne, de asemenea, uzura prin frecare pe găurile filetate și pe suprafețele de contact.
Oțel inoxidabil și rezistență la coroziune
Oțelul inoxidabil rezistă la aburul din autoclavă și la substanțele chimice de curățare dure. Gradele 304 și 316 sunt cele mai comune alegeri. Pentru carcasa unui robot de spital pentru livrări, oțelul inoxidabil funcționează bine în punctele de uzură ridicată, cum ar fi suprafețele de blocare și suporturile conectorilor. Gradul 316 adaugă molibden pentru o rezistență mai bună la clorurile din soluțiile de înălbitor.
Titan pentru aplicații de înaltă rezistență
Titanul oferă cel mai bun raport rezistență-greutate dintre metalele comune. De asemenea, rezistă la coroziune aproape la fel de bine ca platina. Pentru carcasa unui robot de spital, titanul se potrivește aplicațiilor în care pereții trebuie să rămână subțiri fără a-și pierde rezistența. Costul este mai mare, așa că este rezervat pieselor critice, cum ar fi carcasele brațelor robotilor chirurgicali.
Materiale plastice
Materialele plastice reduc greutatea și costul față de metale. De asemenea, permit modelarea formelor complexe dintr-o singură mișcare. Carcasele de plastic pentru roboții medicali trebuie să îndeplinească reguli stricte de rezistență chimică și stabilitate dimensională.
ABS, PC și amestecuri PC/ABS
ABS-ul oferă o bună rezistență la impact la un cost redus. Pentru o carcasă de robot spitalicesc, ABS-ul singur s-ar putea să nu reziste la căldura ridicată provenită de la sterilizare. Policarbonatul suportă mai multă căldură, cu o rezistență la impact Izod crestată de la 500 la 800 J/m. Însă PC-ul singur poate fi dificil de procesat.
Amestecurile PC/ABS echilibrează cele două. Acestea oferă o rezistență la impact Izod crestată de la 300 la 600 J/m cu o deviere termică de la 105 la 120 °C la 1.82 MPa. Aceasta este o valoare mai bună decât ABS-ul standard la 80 până la 95 °C. Pentru o carcasă de robot spitalicesc, amestecurile PC/ABS mențin rezistența de la -30 °C la 100 °C. O carcasă de robot spitalicesc de livrare, fabricată din PC/ABS, rezistă căzăturilor, păstrându-și în același timp forma în timpul ciclurilor de curățare la cald.
| Proprietatea | ABS | PC | Amestec PC/ABS |
| Impact Izod crestat (J/m) | 150 - 400 | 500 - 800 | 300 - 600 |
| Temperatura de deviere termică la 1.82 MPa | 80 - 95 ° C | 130 - 140 ° C | 105 - 120 ° C |
PEEK și PEI pentru nevoi de înaltă performanță
PEEK-ul face față unor condiții extreme pe care alte materiale plastice nu le pot face. Temperatura sa de utilizare continuă este de 250 °C, mult peste nivelurile tipice ale autoclavelor de 121 până la 134 °C. Pentru o carcasă de robot spitalicesc care trece prin sterilizare cu abur, PEEK-ul își păstrează forma ciclu după ciclu.
| Proprietatea termică | Valoare | relevanță |
| Temperatura de utilizare continuă | 250 ° C | Marjă de siguranță peste temperaturile autoclavei |
| HDT la 1.8 MPa | 160 ° C | Menținerea formei în timpul ciclurilor de abur |
| Conductivitate termică | 0.25 W/m·K | Distribuție uniformă a căldurii în timpul sterilizării |
| CTE | 47 × 10⁻⁶ /°C | Tensiune redusă la interfețele materialelor |
PEI, comercializat sub denumirea de Ultem, oferă performanțe similare la temperaturi ridicate la un cost mai mic. Pentru o carcasă de robot spitalicesc, aceste materiale au sens atunci când defectarea cauzată de sterilizarea repetată nu este o opțiune.
Compatibilitate chimică și sterilizare
Nu orice plastic poate face față oricăror tipuri de curățare. ABS-ul se poate crăpa din cauza alcoolului izopropilic sau a înălbitorului. PC-ul rezistă la alcooli, dar poate ataca și baze puternice. Amestecurile PC/ABS fac față la majoritatea dezinfectanților din spitale. PEEK și PEI rezistă la aproape toți agenții comuni. O carcasă a unui robot de livrare din spital, fabricată din plasticul greșit, ar putea prezenta crăpături în câteva săptămâni.
Elastomeri și materiale de etanșare
Garniturile împiedică pătrunderea fluidelor în componentele electronice sensibile. Elastomerul potrivit decide dacă treceți sau nu un test de protecție IP.
Garnituri din silicon și EPDM
Cauciucul siliconic rămâne flexibil pe o gamă largă de temperaturi. Etanșează bine atât la temperaturi ridicate, cât și la temperaturi scăzute. Garniturile de etanșare din silicon sunt cea mai comună alegere pentru carcasele cu grad de protecție IP ale carcasei robotilor de spital. EPDM rezistă mai bine la ozon și UV și este rezistent la multe substanțe chimice de curățare.
Supraturnare TPU și TPE
Poliuretanul termoplastic și elastomerii termoplastici pot fi supraturnați direct pe carcasa unui robot de spital. Acest lucru adaugă o prindere moale la atingere sau o buză de etanșare într-o singură operațiune de matrițare. Garniturile supraturnate elimină necesitatea unor garnituri separate. De asemenea, acestea rămân la locul lor în timpul asamblării și întreținerii, reducând numărul de piese.
Proiectare pentru fabricarea carcasei robotului spitalicesc
Noțiunile de bază de proiectare pentru carcasele roboților de spital încep înainte de a tăia orice metal sau plastic. Regulile de mai jos se aplică indiferent dacă alegeți CNC, turnare prin injecție sau turnare. Urmați-le din timp și veți evita lucrările ulterioare costisitoare.
Grosimea peretelui și designul nervurilor
Reguli uniforme pentru grosimea peretelui
Mențineți grosimea peretelui cât mai uniformă posibil pe întreaga piesă. Secțiunile groase se răcesc mai lent decât cele subțiri. Această diferență provoacă deformare și urme de scufundare. Pentru o carcasă de robot de spital realizată prin turnare prin injecție, o regulă comună este să se rămână în limita a 60-75% din peretele nominal atunci când se adaugă caracteristici. O carcasă de robot de spital cu pereți care sar de la 2 mm la 5 mm se va deforma probabil în timpul răcirii. Prelucrarea CNC evită această problemă, deoarece se taie din material solid. Totuși, pereții subțiri se pot deforma sub forțele de așchiere, așa că este bine să îi susțineți.
Raporturi nervuri-perete
Nervurile adaugă rigiditate fără a adăuga masă solidă. Un raport bun dintre nervuri și perete menține baza nervurii suficient de subțire pentru a se răci uniform. Dacă nervura este prea groasă, aceasta trage materialul de pe peretele principal și creează o urmă vizibilă de chiuvetă la exterior. Pentru o carcasă de robot de spital, nervurile la 50-60% din grosimea peretelui funcționează bine. Spațiați nervurile la aproximativ dublul grosimii peretelui. Dintr-o perspectivă practică, acest lucru menține piesa ușoară și rezistentă, fără defecte de suprafață neplăcute.
Unghiuri de deformare și linii de despărțire
Schiță pentru turnare și turnare
Conicitatea ușoară a pereților verticali. Permite piesei să alunece în afara matriței. Fără conicitate, piesa se lipește, iar suprafața se rupe. Pentru turnarea prin injecție, un minim de 1-2 grade pe fiecare parte este standard. Turnarea sub presiune necesită o conicitate similară. Prelucrarea CNC nu necesită conicitate, dar adăugarea acesteia poate ajuta în continuare la asamblare. Este demn de remarcat faptul că coniecția se adună pe pereții adânci. Un perete cu o adâncime de 50 mm, cu 1 grad de conicitate, deplasează baza cu aproape 1 mm.
Plasarea liniei de despartire
Linia de despărțire este locul unde se întâlnesc cele două jumătăți ale unei matrițe. Amplasarea acesteia afectează atât aspectul, cât și funcționalitatea. Plasați linia de despărțire pe o margine ascunsă sau pe o îmbinare naturală. Pentru carcasa unui robot de spital pentru livrări, o linie de despărțire pe o suprafață curățabilă captează murdăria și arată urât. Mutați-o în partea de jos sau într-un canal încastrat.
Asamblare și caracteristici de fixare
Balamale cu fixare rapidă și balamale fixe
Îmbinarea rapidă fixează piesele împreună fără șuruburi. Acestea economisesc timp de asamblare și număr de piese. O carcasă de robot spitalicesc cu îmbinări rapide necesită o proiectare atentă, astfel încât îmbinarea să nu se slăbească după curățări repetate. Balamalele mobile funcționează bine în polipropilenă. Se flexează de mii de ori fără a se rupe. Ambele caracteristici necesită o grosime uniformă a peretelui pentru a funcționa corect.
Inserții filetate și bosaje
Inserțiile filetate oferă filete rezistente și reutilizabile în plastic. Boșajele sunt plăcuțe ridicate care fixează inserțiile. Pentru carcasa unui robot de spital, inserțiile de alamă fixate termic în bosaje rezistă dezasamblărilor repetate. Mențineți grosimea peretelui bosajului la aproximativ jumătate din diametrul bosajului. Adăugați o mică racordare la bază pentru a distribui sarcina. Prelucrarea CNC poate tăia filete direct în carcasele metalice, ceea ce elimină complet necesitatea inserțiilor.
Selecția procesului pentru carcasele robotului spitalicesc
Alegerea unui proces înseamnă potrivirea volumului, preciziei și costului. Dacă faci această potrivire corectă, restul proiectului merge fără probleme. Dacă o faci greșit, fie irosești bani pe scule, fie te confrunți cu probleme de toleranță timp de luni de zile.
Matricea de decizie privind volumul și costul
Tabelul de mai jos arată unde fiecare proces are sens din punct de vedere financiar. Folosește-l ca punct de plecare, apoi ajustează-l în funcție de complexitatea piesei tale.
| Metoda de fabricație | Interval de volum rentabil | Motivul cheie |
| Turnare prin injecție | Peste 1,000–5,000 de unități, în funcție de complexitatea piesei | Costuri per piesă mai mici la volume mai mari |
| Prelucrare CNC | Sub 10,000 de piese, în special producția de volum mic | Costuri mai mici cu sculele |
Carcase personalizate pentru volum redus
Pentru o carcasă de robot spitalicesc fabricată în loturi mici, CNC-ul este câștigător aproape de fiecare dată. Nu există nicio matriță de amortizat, așa că plătiți doar pentru material și timpul de lucru cu mașina. O carcasă de robot spitalicesc cu forme complexe poate necesita în continuare prelucrare CNC chiar și la volume medii. Acest tip de flexibilitate este important atunci când designul dvs. este încă în schimbare.
Producție de poduri de volum mediu
Producția de punți umple golul dintre un prototip și producția la scară completă. Prelucrarea CNC este de obicei mai ieftină pentru volume mici spre medii, aproximativ 20 până la 5,000 de unități, deoarece nu există costuri de matriță de amortizat. Turnarea prin injecție devine rentabilă la volume mai mari odată ce costul matriței este recuperat. Pentru o carcasă de robot de spital pentru livrări, această fază a punții folosește adesea CNC pentru a testa designul înainte de a se dedica oțelului.
Producție de masă de volum mare
Pentru piesele din plastic, turnarea prin injecție devine o opțiune valoroasă pentru peste 10,000-15,000 de piese în fiecare an. Formele complexe, culorile multiple sau caracteristicile încorporate fac ca turnarea să fie chiar mai bună decât prelucrarea CNC a materialelor plastice. O carcasă de robot spitalicesc de livrare, realizată la această scară, are nevoie de o matriță care să reziste mii de cicluri. Aici își demonstrează valoarea partenerii de producție a roboților medicali cu un control puternic al procesului.
Compromisuri între precizie și cost
Toleranțele stricte costă bani. Adevărata întrebare este dacă aplicația dumneavoastră are nevoie cu adevărat de ele.
Când toleranțele stricte merită
Suprafețele de etanșare, alezajele rulmenților și suporturile senzorilor merită costul suplimentar. O carcasă de robot spitalicesc care are scurgeri sau aliniere greșită se va defecta pe teren. Pentru aceste caracteristici, prelucrarea CNC oferă precizia de care aveți nevoie. Cheltuielile suplimentare aici previn retragerile costisitoare ulterioare.
Relaxarea toleranțelor pentru reducerea costurilor
Nu orice suprafață necesită ±0.005 mm. Panourile cosmetice, canalele de rutare a cablurilor și consolele necritice pot fi mult mai libere. Slăbirea acestor toleranțe reduce timpul de prelucrare și rata de rebuturi. O carcasă de robot spitalicesc de livrare, cu specificații inteligente slăbite pentru caracteristicile ascunse, poate costa mai puțin fără a pierde din funcție.
Respectarea reglementărilor
Echipamentele spitalicești se confruntă cu reguli stricte. Alegerea procesului influențează cât de ușor le respectați.
Cerințe ISO 13485 și FDA
Dispozitivele medicale vândute în SUA trebuie să respecte regulile FDA. Standardul de asigurare a calității de nivel medical ISO 13485 vă oferă un cadru recunoscut de autoritățile de reglementare. Un producător cu această certificare are deja implementate documentele și sistemele de trasabilitate. Acest lucru vă economisește luni de pregătire pentru audit.
Validarea biocompatibilității și a curățării
Fiecare material care intră în contact cu un pacient sau cu un mediu curat necesită teste de biocompatibilitate. Validarea curățării dovedește că carcasei robotului dumneavoastră de spital rezistă dezinfecțiilor repetate. Ambele etape necesită timp și bani. Alegerea materialelor cu date de testare existente scurtează considerabil calea.
NOBLE, o companie producătoare lider în China, oferă asistență clienților atât prin prototipare, cât și prin producția de masă. Echipa lor se ocupă de CNC și turnarea prin injecție sub un singur acoperiș, ceea ce simplifică trecerea de la primul articol la producția completă. Pentru un proiect de carcasă pentru roboți într-un spital, acest tip de asistență completă reduce riscul de predare și menține termenele limită strânse.
NOBLE: Partener pentru locuințe robotizate în spitale

NOBLE combină abilitățile în domeniul metalelor și plasticului într-un singur loc. Compania gestionează proiecte de la primele modele până la producția completă. Aceasta înseamnă mai puține predări și mai puține riscuri pentru programul dumneavoastră. Pentru o carcasă de robot spitalicesc, colaborarea cu un partener care cunoaște atât CNC, cât și turnarea prin injecție este cu adevărat utilă.
Expertiză în prelucrarea metalelor și plasticului
Capabilitati de prelucrare CNC
NOBLE operează centre CNC multiaxe care mențin constant toleranțe strânse. Toleranța generală de prelucrare CNC pentru piesele roboților medicali este de ±0.005–0.01 mm. Pentru caracteristicile critice, acest interval este punctul de plecare, nu un obiectiv de atins. Interfețele structurale ale îmbinărilor mențin o bătaie de ±0.01–0.02 mm. Scaunele lagărelor îndeplinesc clasa de ajustare H6–H7, aproximativ ±0.01 mm. Arborii de precizie mențin bătaia liberă la 0.005–0.01 mm. Prelucrarea CNC pe cinci axe menține toleranțe de ±0.005–0.01 mm în condiții dovedite pentru carcasele îmbinărilor și legăturile brațelor. Strungurile de tip elvețian ating o bătaie liberă de 0.005 mm sau mai puțin pe fusurile lagărelor pentru arbori mici.
Cât de bine se mișcă, funcționează și rezista un robot se reduce adesea la cât de strict sunt controlate toleranțele pieselor sale. Toleranța este baza preciziei îmbinării, a consecvenței asamblării și a stabilității lotului.
Timpii de livrare variază între 3 și 15 zile lucrătoare, în funcție de complexitatea piesei, disponibilitatea materialelor și nevoile de post-procesare. Se oferă programare rapidă pentru proiecte urgente. Această flexibilitate vă ajută atunci când aveți nevoie de o prelucrare CNC personalizată rapidă.
Turnare prin injecție și servicii aditive
Pentru volume mai mari, NOBLE oferă servicii de turnare prin injecție. Echipa lucrează cu materiale plastice de calitate medicală, cum ar fi PC/ABS, PEEK și PEI. De asemenea, realizează fabricație aditivă pentru prototipare rapidă. Puteți testa un design cu imprimare 3D, apoi puteți trece la turnarea prin injecție odată ce designul este stabilit. O carcasă de robot spitalicesc, care începe ca un prototip imprimat, se mișcă fără probleme într-o piesă de producție turnată. Pentru o carcasă de robot spitalicesc pentru livrare, acest mix de servicii înseamnă că rămâneți cu un singur furnizor de la primul articol până la producția completă.
Certificări și sisteme de calitate
ISO 9001:2015 și ISO 13485:2016
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. ISO 13485 acoperă sistemul de management al calității acceptat de autoritățile de reglementare în domeniul dispozitivelor medicale. Pentru caracteristicile critice, Cp/Cpk ≥ 1.33 este minimul ISO 13485. Un Cpk de 1.67 este obiectivul pentru dimensiunile critice pentru siguranță. Urmărirea Cpk în timp real permite NOBLE să identifice probleme în timpul producției, nu doar la inspecția finală. Acest nivel de control al procesului se aplică fiecărei operațiuni CNC.
Inspecție și trasabilitate
Fiecare piesă care părăsește atelierul NOBLE vine cu date de inspecție. Rapoartele CMM verifică dimensiunile critice. Sistemele de trasabilitate urmăresc loturile de materiale și loturile de producție. Pentru o carcasă de robot spitalicesc destinată utilizării în spital, această evidență documentară susține depunerile către FDA și auditurile interne. Pentru un proiect personalizat de prelucrare CNC, aceste înregistrări oferă trasabilitate completă de la materia primă până la piesa finită.
Servicii complete de proiectare până la asamblare
Suport DFM și Prototipare
NOBLE verifică fabricabilitatea fiecărui design înainte de a tăia metalul sau de a construi o matriță. Această analiză DFM identifică problemele cât timp acestea sunt încă ieftine de remediat. Echipa urmează instrucțiuni dovedite: reducerea numărului de piese, utilizarea designului modular, adăugarea de caracteristici de fixare prin clipsare și aplicarea principiilor poka-yoke cu forme asimetrice.
O carcasă pentru dispozitiv medical, construită inițial din 15 componente separate, numeroase elemente de fixare și etape complexe de aliniere, a fost reproiectată folosind principiile DfMA în cinci piese cu îmbinare prin clipsare care se autoaliniază. Aceasta a eliminat elementele de fixare și a redus timpul de asamblare cu 60%.
Acest tip de rezultat este posibil atunci când DFM are loc devreme. NOBLE acceptă, de asemenea, prototiparea rapidă, astfel încât să puteți valida designul înainte de a-l angaja în producție.
Servicii de asamblare și finisare
Pe lângă prelucrare și turnare, NOBLE oferă servicii de asamblare și finisare. Acestea includ tratamente de suprafață precum anodizarea pentru aluminiu, pasivizarea pentru oțel inoxidabil și acoperirea pieselor din plastic. Pentru o carcasă de robot pentru transportul în spital, aplicarea finisajului în același atelier care a realizat carcasa simplifică logistica. Departamentul CNC lucrează îndeaproape cu echipa de finisare pentru a asigura o calitate constantă. Echipa se ocupă, de asemenea, de asamblarea finală a subcomponentelor, reducând numărul de furnizori pe care trebuie să îi gestionați.
Alegerea metodei potrivite depinde de numărul de piese de care aveți nevoie și de exactitatea acestora. Un număr mic de piese funcționează bine cu prelucrarea CNC, iar un număr mare cu turnarea prin matrițare. Materialul ales depinde de modul în care îl curățați și de substanțele chimice care intră în contact cu acesta. O carcasă de robot care trece prin curățare cu abur necesită PEEK sau oțel inoxidabil. Utilizați regulile DFM din timp pentru a evita reparațiile costisitoare ulterioare. Combinația potrivită de metodă, exactitate și material controlează costul, cât de bine funcționează și obținerea aprobării pentru spitale. Colaborarea cu o companie expertă precum NOBLE reduce riscul și aduce produsul dvs. pe piață mai rapid. Echipa lor efectuează prelucrare CNC, turnare și asamblare într-un singur loc.
Întrebări frecvente despre carcasele pentru roboți spitalicești
Ce metodă de fabricație funcționează cel mai bine pentru o carcasă de robot spitalicesc?
Depinde de volum. CNC funcționează bine pentru cantități mici și medii cu dimensiuni restrânse. Pentru peste 10,000 de carcase pe an, turnarea prin injecție distribuie costul matriței.
Poate imprimarea 3D să realizeze o carcasă finală pentru un robot de spital?
Nu chiar. Imprimarea 3D este cea mai bună pentru modelele de testare. Dimensiunile sunt mai puțin exacte, de obicei ±0.2 mm sau mai mult. Această dimensiune este prea largă pentru suprafețele de etanșare și suporturile senzorilor de pe carcasa finală a robotului.
Ce material poate face față curățării cu abur a carcasei unui robot de spital?
PEEK funcționează bine. Poate fi utilizat la 250°C, mult mai fierbinte decât aburul din autoclavă la 121–134°C. Și oțelul inoxidabil funcționează. Evitați ABS-ul standard dacă carcasa dumneavoastră necesită cicluri de abur.
Cât de exacte trebuie să fie dimensiunile pentru o carcasă de robot de spital?
Suprafețele de etanșare și alezajele lagărelor necesită ±0.005 mm. CNC poate suporta această valoare. Pentru panourile cosmetice, ±0.1 mm este suficient și economisește costurile de prelucrare.
Ce certificări ar trebui să aibă un producător de carcase pentru roboți spitalicești?
Căutați standardul ISO 13485:2016. Acesta este standardul de calitate pentru dispozitive medicale. Oferă trasabilitate și control al procesului. Un producător care îl deține are deja documentele pentru aprobarea FDA pentru carcasa dumneavoastră.
Cât de netedă trebuie să fie suprafața pentru curățarea carcasei unui robot de spital?
Se recomandă un Ra de 0.8 μm sau mai mic pe suprafețele exterioare. CNC-ul poate atinge un Ra de 0.4 μm. Suprafețele rugoase peste Ra de 1.6 μm captează bacteriile. Acest lucru contează în fiecare ciclu de curățare a carcasei unui robot de spital.
Pot începe cu CNC și mai târziu să trec la turnarea prin injecție pentru o carcasă de robot de spital?
Da, este ceva obișnuit. Folosește CNC pentru modele de testare și serii mici. După ce designul este testat complet, investește într-o matriță. Această metodă reduce riscurile și menține opțiunile deschise pentru carcasa ta.







