
Prelucrarea CNC cu roboți inteligenți artificiali produce piese importante precum carcasele acționării armonice, scaunele rulmenților, suporturile servomotoarelor și suporturile senzorilor. Aceste piese necesită măsurători foarte precise, adesea în limita a ±0.005 inci. Găurile alezate pot avea o precizie de ±0.0005 inci. Atelierele utilizează frezarea pe 5 axe, strunjirea elvețiană și electroeroziune cu fir pentru a crea aceste piese. Materialele includ aluminiu 6061, oțel inoxidabil și PEEK. Cele mai mari provocări sunt distorsiunea pereților subțiri, menținerea toleranțelor sub micron și fixarea materialelor mixte. Pentru a rezolva aceste probleme, atelierele utilizează trasee inteligente ale sculelor, etape de detensionare și control adaptiv. Fiecare articulație, braț și efector final al robotului se bazează pe această exactitate. Acesta este un scurt rezumat. Acum să explorăm detaliile.
Privire de ansamblu asupra Prelucrare CNC cu robot AI
Definiție și importanță
Prelucrarea CNC cu roboți inteligenți este meșteșugul de tăiere a metalului și plasticului în formele exacte de care un robot are nevoie pentru a se mișca, a detecta și a lucra. Gândiți-vă la aceasta ca la o punte între fișierul de proiectare al unui robot și o mașină reală, fizică. Fără acest pas, un braț robotic este doar un desen. Procesul transformă materialul brut în piese finite care se îmbină aproape fără joc.
De ce contează atât de mult acest lucru? Roboții repetă aceeași mișcare de mii de ori pe zi. O eroare mică la o piesă se transformă într-o eroare mare la nivelul întregului braț. De aceea, atelierele au toleranțe mult mai stricte decât cele din producția generală. Lucrarea necesită atenție în fiecare etapă, de la configurare până la inspecția finală.
Componente cheie dintr-o privire
Mai multe componente apar în mod repetat în construcțiile de roboți. Carcasele de acționare armonică susțin angrenajele care dau unei îmbinări puterea. Lagărele mențin arborii rotiți corect. Suporturile servomotoarelor blochează motorul în linie cu îmbinarea. Suporturile senzorilor poziționează camerele și encoderele astfel încât datele să rămână curate. Fiecare dintre ele joacă un rol distinct, însă toate depind de dimensiuni restrânse.
Aceste piese nu sunt blocuri simple. Multe au buzunare, alezaje și pereți subțiri. O carcasă ar putea avea nevoie de un alezaj care să rămână rotund la o distanță de câteva zecimi de inch. Un suport ar putea avea nevoie de o față plană, astfel încât un senzor să citească același unghi de fiecare dată. Dacă greșești o dimensiune, mișcarea robotului se va deplasa.
De ce contează precizia în robotică
Precizia în prelucrarea CNC cu roboți inteligenți artificiali pentru robotică influențează în mod direct cât de bine se mișcă un robot. Numerele rămân mici. Roboții de prelucrare repetă de obicei în intervalul de plus sau minus 0.03 mm până la 0.05 mm. Roboții care se ocupă de mașini funcționează la plus sau minus 0.05 mm până la 0.1 mm. Precizia generală a prelucrării se situează în același interval, în funcție de sculă, ax și calibrare.
| Tipul/Contextul robotului | Cerința de acuratețe |
| Roboți de prelucrare (repetabilitate tipică) | ±0.03 mm până la ±0.05 mm |
| Roboți de supraveghere a mașinilor (de precizie) | ±0.05 mm până la ±0.1 mm |
| Precizie generală de prelucrare | ±0.05 mm până la ±0.1 mm |
| Prelucrarea roboților pentru sarcini moderate | ±0.03 mm până la ±0.1 mm |
Când un robot lucrează cu echipamente CNC, există foarte puțin loc de eroare. Dacă robotul este chiar și ușor deviat atunci când încarcă sau descarcă o piesă, mașina poate tăia în locul greșit.
O prelucrare bună se rentabilizează în trei moduri:
- Precizie mai bună de poziționare: joc mecanic mai redus și o aliniere mai bună între suporturile motorului și carcasele articulațiilor.
- Repetabilitate mai mare: dimensiunile constante ale piesei permit robotului să repete o mișcare cu mai puține variații.
- Vibrații reduse: suprafețele de contact netede elimină dezechilibrul și nealinierea, ceea ce stabilizează mișcarea.
Prelucrarea CNC atinge aceste obiective prin procese automate și instrumente avansate precum interferometria laser, sistemele de palpare și compensarea termică. Această automatizare elimină variabilitatea manuală. Calibrarea regulată menține componentele în limitele toleranței, ceea ce crește în mod direct repetabilitatea fiecărei mișcări a robotului.
Comun Prelucrare CNC Piese în prelucrarea CNC cu robot AI
Carcase și scaune de rulmenți pentru acționarea armonică
Carcasele de acționare armonică sunt esențiale pentru fiecare ansamblu de îmbinare. Acestea mențin generatorul de unde, canelura flexibilă și canelura circulară împreună ca o singură unitate. Aceste piese trebuie să se alinieze perfect. Chiar și o mică deplasare schimbă modul în care angrenajele se potrivesc. Acest lucru reduce eficiența și face ca acționarea să se uzeze mai repede.
În interiorul acestor carcase se află scaunele rulmenților. Acestea mențin arborii rotativi stabili. Un scaun care nu este perfect rotund face ca arborele să se clatine. Brațul își pierde apoi capacitatea de a rămâne în poziția corectă. De aceea, prelucrarea este atât de importantă pentru aceste piese. Alezajul carcasei, adâncimea de înregistrare și perpendicularitatea funcționează împreună ca un sistem. Când una dintre ele este defectă, întregul ansamblu are probleme.
Precizia necesară aici este foarte mare. Cama eliptică a generatorului de unde are nevoie de o precizie de formă de ±0.003 mm. Cupa cu pereți subțiri flexspline are nevoie de o concentricitate de ±0.003 mm pe pereți cu grosimea de doar 0.3 până la 0.6 mm. Mașiniștii ating aceste valori printr-un control atent al procesului și o fixare stabilă. Orice modificare de formă creează ondulații de cuplu. Acest lucru face ca regulatorul de articulație să lucreze mai mult pentru a menține o mișcare lină.
Acționările armonice sunt extrem de sensibile la geometria carcasei. Canelura flexibilă, canelura circulară și generatorul de unde provin de la producător cu specificații de bătaie sub micron. Dacă alezajul carcasei nu este rotund, dacă adâncimea de registru este greșită, dacă perpendicularitatea este slabă, veți preîncărca neuniform canelura flexibilă și veți distruge o componentă de 600 USD în 200 de ore în loc de 20,000. Suportul trebuie prelucrat. Nu există nicio soluție.
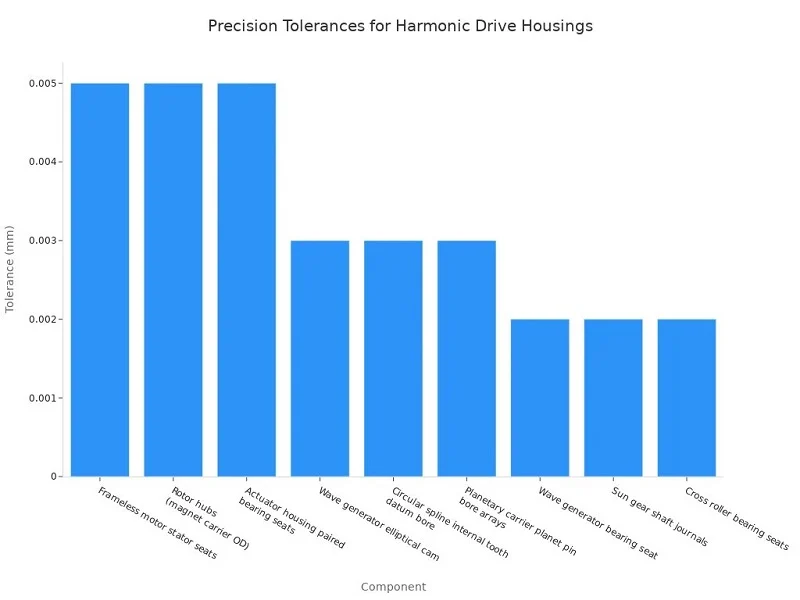
Scaunele rulmenților transversali necesită ±0.002 mm. Alezajul de referință al dintelui intern cu canelură circulară necesită ±0.003 mm. Carcasa actuatorului necesită scaune pereche pentru rulmenți cu o coaxialitate de 0.005 mm. Atelierele folosesc adesea o operație de strunjire-frezare cu o singură configurație pentru a atinge acest număr. Aceste valori provin din fizica cuplării angrenajelor. Nu sunt opționale.
Aluminiul 6061 este materialul obișnuit pentru aceste carcase. Se taie curat și își menține stabilitatea dimensională. Pentru sarcini mai mari, atelierele aleg oțel inoxidabil sau oțeluri aliate. Alegerea depinde de cerințele de cuplu și de limitele de greutate.
Suporturi pentru servomotoare și cadre structurale
Suporturile servomotoarelor blochează motorul în linie cu articulația. Dacă suportul este demontat, arborele motorului se blochează. Acest lucru irosește energie și creează căldură. Brațul se abate de la traiectoria sa în timp.
Cadrele structurale leagă întregul ansamblu. Acestea conectează carcasele, suporturile și consolele într-o singură unitate rigidă. Flexarea cadrului duce la pierderea preciziei la vârful sculei. Un cadru care se răsucește sub sarcină face ca poziția brațului să fie imprevizibilă.
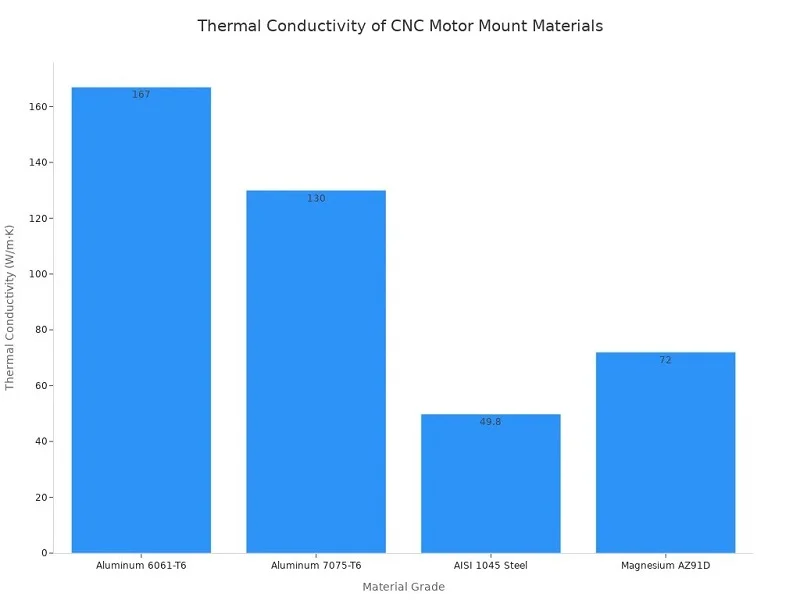
Alegerea materialelor determină performanța acestor piese. Iată o comparație a patru clase comune:
| Grad material | Conductivitate termică (W/m·K) | Limita de curgere (MPa) | Beneficiul principal |
| Aluminiu 6061-T6 | 167 | 270 | Termică ridicată / Greutate redusă |
| Aluminiu 7075-T6 | 130 | 500-540 | Rigiditate maximă / Greutate redusă |
| AISI 1045 Oțel | 49.8 | 450-600 | Rigiditate ridicată / Eficient din punct de vedere al costurilor |
| Magneziu AZ91D | 72 | 160 | Ultra-ușor |
6061-T6 este alegerea principală pentru prelucrarea CNC cu robot AI a suporturilor în majoritatea ansamblurilor de îmbinări. Elimină bine căldura și rămâne ușor. Suportul are și rol de radiator pentru motor. Acest lucru este important în prelucrarea CNC pentru robotică, deoarece acumularea de căldură modifică alinierea. O bună gestionare termică prin intermediul suportului menține motorul funcționând la cuplul maxim.
7075-T6 se intensifică atunci când brațul se mișcă rapid. Limita sa de curgere mai mare permite pereți mai subțiri. Acest lucru reduce inerția de rotație și permite brațului să accelereze mai rapid. Este potrivit pentru axe de mare viteză care necesită rigiditate fără greutate suplimentară.
Oțelul AISI 1045 oferă rigiditate ridicată la un cost material mai mic. Alegeți-l acolo unde greutatea este mai puțin critică. Magneziul AZ91D este cea mai ușoară opțiune. Funcționează bine pentru drone sau arme portabile care nu își permit o masă suplimentară.
Suporturi pentru senzori și carcase pentru controlere
Suporturile pentru senzori susțin camere, unități LiDAR și encodere. Aceste componente par simple, dar au cerințe stricte. Un suport care se flexează sau se deplasează denaturează citirea senzorului. Robotul acționează apoi pe baza datelor greșite. Acest lucru poate strica o operațiune de preluare și plasare sau poate provoca o coliziune.
Chiar și o eroare de 1° la unghiul de instalare poate cauza erori mari de calcul al distanței. Prelucrarea CNC cu robot AI rezolvă acest lucru prin atingerea unor toleranțe de planitate sub 0.002 mm. Acest lucru menține senzorii perfect paraleli cu axele de mișcare. Un suport prelucrat rămâne în poziție ciclu după ciclu.
Carcasele controlerelor protejează componentele electronice. Acestea necesită găuri poziționate cu precizie pentru conectori și garnituri de cablu. De asemenea, au nevoie de etanșare împotriva prafului și a lichidului de răcire. O nepotrivire în poziția găurilor poate împiedica un conector să se așeze corect.
Procesul de prelucrare CNC pentru aceste piese de robot personalizate oferă beneficii clare:
- Toleranțe precise de până la ±0.005 mm asigură o potrivire precisă pentru componentele critice pentru mișcare
- Alinierea precisă elimină erorile de aliniere care ar putea denatura citirile senzorului
- Alinierea structurală consistentă menține datele precise în condiții de vibrații și schimbări de temperatură
Printre materiale se numără aluminiul, oțelul inoxidabil și uneori Invar pentru stabilitatea temperaturii. Materialele plastice precum PEEK funcționează bine acolo unde izolația electrică este importantă. Fiecare material răspunde unor cerințe de mediu diferite. Rapoartele de inspecție dimensională și datele CMM verifică aceste toleranțe pentru fiecare piesă.
Aceste suporturi pentru senzori dovedesc că până și componentele robotice cu aspect simplu necesită un control strict. Fiecare suprafață și fiecare gaură contează.
Precizie și toleranțe în prelucrarea CNC cu roboți AI
Intervale de toleranță tipice
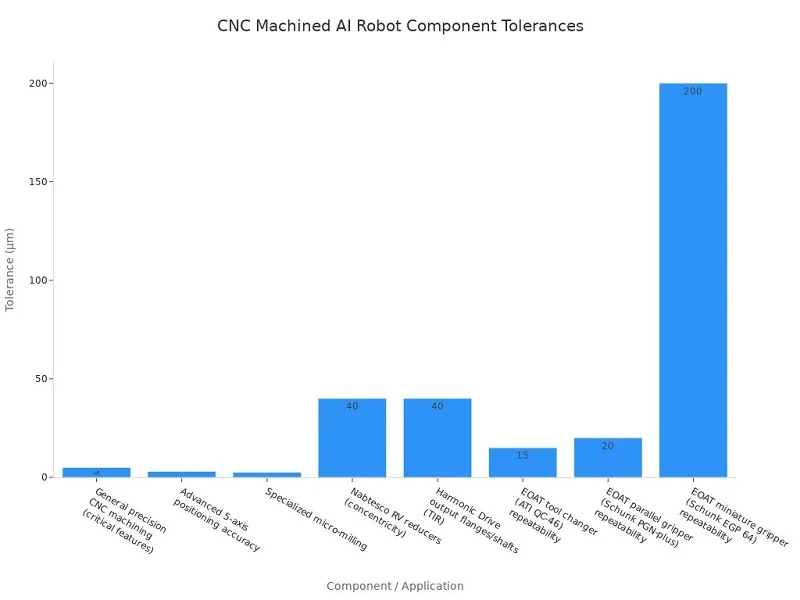
Intervalele de toleranță în prelucrarea CNC cu roboți AI se modifică în funcție de piesă și de utilizarea acesteia. Prelucrarea CNC de precizie generală menține caracteristicile importante la ±0.0002 in. (±5 µm) sau mai mult. Mașinile avansate cu 5 axe pot poziționa piesele cu o precizie de până la 3 µm, cu o precizie generală sub 13 µm. Micro-frezarea specială atinge ±0.0002 in. (2–3 µm). Aceste numere explică de ce piesele robotizate necesită o prelucrare atât de atentă.
Piese diferite au limite diferite. Reductoarele RV Nabtesco necesită o concentricitate de 0.03–0.05 mm, în funcție de dimensiune. Flanșele și arborii de ieșire Harmonic Drive rulează la o distanță de 0.020–0.060 mm TIR. Angrenajele robotizate respectă clasele de toleranță a flancurilor 1-11 din ISO 1328-1. Sculele de capăt de braț variază, de asemenea. Un schimbător de scule ATI QC-46 repetă în limita a 0.015 mm (0.0006 in.). Un clește paralel Schunk PGN-plus repetă în limita a 0.02 mm. Un clește miniatural Schunk EGP 64 repetă în limita a ±0.2 mm.
| Componentă / Aplicație | Interval tipic de toleranță |
| Prelucrare CNC de precizie generală (caracteristici critice) | ±0.0002 in. (±5 µm) sau mai strâns |
| Precizie avansată de poziționare pe 5 axe | până la 3 µm (volumetric < 13 µm) |
| Micro-frezare specializată | ±0.0002 in. (2–3 µm) |
| Reductoare Nabtesco pentru rulote (concentricitate) | 0.03–0.05 mm (în funcție de dimensiunea cadrului) |
| Flanșe/arbore de ieșire Harmonic Drive (TIR) | 0.020 – 0.060 mm |
| Angrenaje articulate robotizate | Clasele de toleranță la flanc ISO 1328-1 1–11 |
| Repetabilitatea schimbătorului de scule EOAT (ATI QC-46) | 0.015 mm (0.0006 in.) |
| Repetabilitate a dispozitivului de prindere paralel EOAT (Schunk PGN-plus) | 0.02 mm |
| Repetabilitate a gripperului miniatural EOAT (Schunk EGP 64) | ± 0.2 mm |
Cerințe de finisare a suprafeței
Finisajul suprafeței este la fel de important ca toleranțele dimensionale. Pentru piesele robotizate de înaltă precizie, sunt posibile finisaje de până la Ra 0.8 µm. Micro-frezarea specială poate ajunge la Ra 0.05 µm. Aceasta elimină necesitatea lustruirii suplimentare. Aceste finisaje sunt esențiale pentru o mișcare lină a îmbinărilor și o plasare exactă a senzorilor.
O suprafață rugoasă provoacă frecare și uzură. De asemenea, aceasta captează particule care afectează citirile senzorilor. Suprafețele netede reduc vibrațiile și mențin mișcarea stabilă. În practică, specificațiile de finisare decid adesea ce proces de prelucrare să fie utilizat. O piesă care necesită Ra 0.05 µm poate necesita micro-frezare în loc de frezare obișnuită. Costul suplimentar se amortizează printr-o durată de viață mai lungă a îmbinării și date mai curate.
Metode de măsurare și inspecție
Atingerea unor toleranțe strânse necesită mai mult decât o prelucrare bună. Necesită o inspecție atentă. Atelierele folosesc mașini de măsurat în coordonate (CMM) pentru a verifica dimensiunile. Interferometria laser testează precizia poziționării în zona de lucru. Sistemele de palpare găsesc erori în timpul așchierii. Compensarea termică ajustează expansiunea termică în timp real.
Aceste metode elimină inconsecvențele manuale. De asemenea, oferă date pentru fiecare piesă. Rapoartele de inspecție dimensională și datele CMM confirmă toleranțele pentru suporturile senzorilor și alte piese cheie. Calibrarea regulată menține piesele în limitele specificațiilor. Acest lucru îmbunătățește în mod direct repetabilitatea fiecărei mișcări a robotului. Fără această buclă de feedback, nici măcar o precizie mare de prelucrare nu poate fi confirmată sau menținută.
Procese de fabricație pentru prelucrarea CNC cu roboți AI
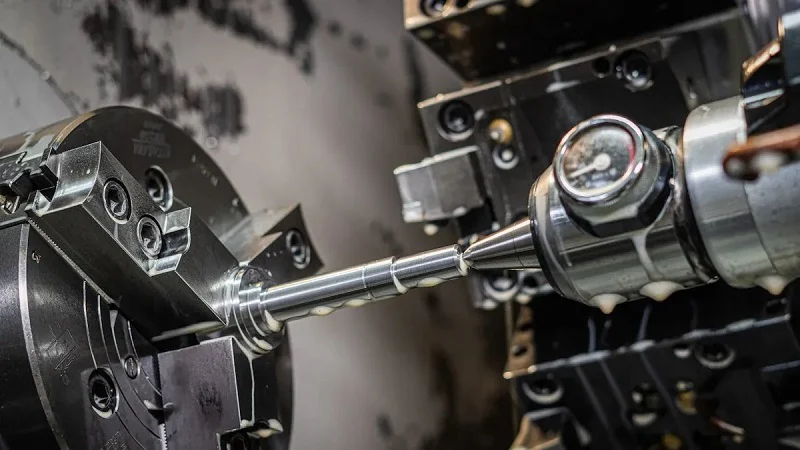
Nu fiecare proces taie piesele în același mod. Forme diferite necesită metode diferite. Atelierele folosesc trei metode principale pentru a construi piese de roboți cu inteligență artificială. Fiecare dintre ele prelucrează un anumit tip de piesă.
Frezare CNC pe 5 axe pentru geometrii complexe
Frezarea CNC pe 5 axe este o metodă cheie pentru prelucrarea CNC cu roboți AI. O sculă așchietoare se mișcă de-a lungul a cinci axe simultan. Acest lucru îi permite să ajungă la fețe înclinate, degajări și suprafețe curbate fără a se opri pentru a mișca piesa.
Procesul de prelucrare începe de la un design CAD. Inginerii transformă acel design în instrucțiuni de tăiere folosind software CAM. Apoi, un bloc solid intră în mașină. Sculele de tăiere îndepărtează materialul strat cu strat până când apare forma finală. Acest lucru păstrează proprietățile mecanice ale metalului.
Mașinile cu 3 axe lucrează pentru piese prismatice simple. Formele complexe de roboți necesită 5 axe. Ansamblurile robotizate necesită adesea precizie pe mai multe suprafețe. Grippele, îmbinările și cadrele beneficiază de această abordare. Avantajele sunt clare:
- Mai puține configurări: Un ciclu ajunge pe toate părțile
- Finisaj de suprafață mai bun: Scula rămâne la un unghi bun
- Toleranțe mai stricte: Mai puțină mișcare înseamnă mai puține erori
- Forme complexe: Caracteristicile curbate și unghiulare nu reprezintă o problemă
- Asamblări mai simple: O piesă solidă înlocuiește mai multe piese prinse cu șuruburi
- Durată de viață mai lungă a sculei: Unghiurile inteligente reduc căldura pe sculă
Printre tipurile comune se numără aluminiul 6061 și 7075. Aceste aliaje se taie curat și rămân stabile. Oțelul inoxidabil este rezistent la sarcini mai mari. După frezare, piesele trec prin etape de finisare. Debavurarea îndepărtează muchiile ascuțite. Anodizarea adaugă un strat de suprafață rezistent.
Tip elvețian Strunjire CNC pentru arbori mici
Strunjirea de tip elvețian prelucrează piese mici și subțiri. Un cap de prelucrare glisant împinge bara printr-o bucșă de ghidare. Sculele așchietoare lucrează foarte aproape de acea bucșă. Acest suport împiedică îndoirea piesei. Procesul este excelent pentru piesele cu raporturi lungimi-diametru mari.
Această metodă de prelucrare CNC cu robot AI este potrivită pentru arbori, pini și componente mici ale actuatoarelor. Arborii encoderului provin adesea de pe mașini de tip elvețian. La fel și pinii rulmenților și piesele mici ale conectorilor. Procesul menține toleranțe strânse la diametre foarte mici. Unii pini necesită controlul diametrului în limita a 0.002 mm.
Opțiunile comune sunt oțelul inoxidabil, alama și PEEK. Oțelul inoxidabil rezistă la coroziune. Alama se taie rapid și lin. PEEK oferă izolație și rezistență chimică. Alegerea depinde de temperatura de funcționare și de sarcină a robotului.
Precizia provine de la designul capului de prelucrare glisant. Bara se mișcă prin bucșă pe măsură ce scula taie. Piesa de prelucrat nu se mișcă niciodată prea departe de punctul de susținere. Așadar, rămâne rigidă la viteze mari ale axului. Acest lucru oferă rezultate constante pe serii lungi de prelucrare.
Pentru aplicațiile robotizate cu inteligență artificială, strunjirea elvețiană satisface o anumită nevoie. Sistemele de acționare armonică au nevoie de știfturi mici de precizie. Ansamblurile de senzori au nevoie de arbori cu dimensiuni exacte pentru discurile de encodere. Aceste piese necesită controlul rotunjimii și al diametrului. Mașinile de tip elvețian oferă acest lucru fără rectificare suplimentară.
Sârmă EDM pentru materiale dure și caracteristici fine
Electroeroziunea cu fir oferă o metodă diferită de tăiere. Un fir subțire, electrificat, trece prin piesa de prelucrat. Scânteile electrice erodează materialul de-a lungul unei traiectorii programate. Nicio unealtă de tăiere nu atinge piesa de prelucrat. Nu există forțe de tăiere. Acest lucru permite atelierelor să taie materiale foarte dure și elemente subțiri fără distorsiuni.
Procesul se desfășoară cu mașini-unelte de precizie. Sârma se alimentează continuu dintr-o bobină. Fluidul îndepărtează particulele erodate. Rezultatul este o muchie fără bavuri, cu un finisaj excelent al suprafeței.
Mașina de electroeroziune cu fir taie oțel călit și carbură. Aceste materiale sunt prea dure pentru frezele standard. Dar apar adesea în robotică. Oțelul pentru sculele de capăt de braț este tăiat cu electroeroziune cu fir. Suprafețele de uzură din carbură beneficiază și ele.
Electroeroziunea cu fir excelează și la capitolul caracteristici interne. Tăierea unui profil interior de roată dințată cu frezarea convențională este dificilă. Electroeroziunea cu fir o realizează cu ușurință printr-un orificiu de pornire. Fantele înguste din pereții subțiri ies curate.
Compromisul este viteza. Prelucrarea cu fir este mai lentă decât frezarea sau strunjirea. Dar pentru piesele critice, timpul suplimentar se dă roade. Precizia și finisajul elimină adesea operațiunile secundare.
În robotică, electroeroziunea cu fir prelucrează componente dure și detalii fine. Aceasta completează capacitățile de prelucrare CNC cu robot AI ale unui atelier bine echipat.
Considerații de proiectare pentru Prelucrare CNC cu robot AI
Greutate redusă și rigiditate
Fiecare gram contează într-un braț robotic. Un braț mai ușor se mișcă mai repede și consumă mai puțină energie. Dar tăierea greșită a greutății face ca brațul să se flexeze. Asta distruge precizia. Un design bun echilibrează ambele obiective simultan.
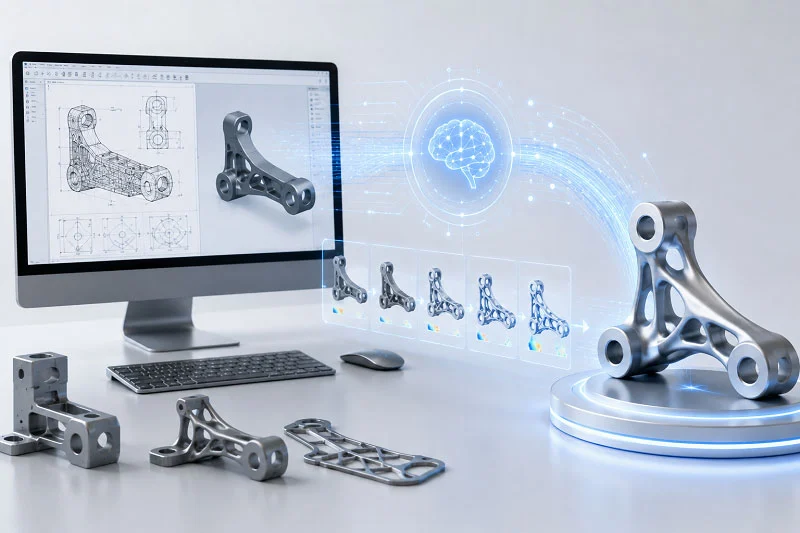
Optimizarea topologiei ajută aici. Inginerii elimină materialul din zonele care suportă o sarcină mică. Axa neutră este o țintă comună. Aceasta reduce masa fără a afecta rezistența. Prelucrarea pe cinci axe taie apoi structuri goale cu nervuri interne. Aceste nervuri adaugă rigiditate torsională. Aluminiul 7075-T6 de înaltă rezistență menține piesa rigidă. Modificările atente ale grosimii peretelui gestionează, de asemenea, frecvențele de rezonanță. Interfețele îmbinărilor beneficiază de o prelucrare precisă, astfel încât ansamblul se comportă ca o singură piesă solidă. Această rigiditate rezistă pe parcursul a milioane de cicluri.
Este demn de remarcat faptul că traiectoriile de încărcare ar trebui să rămână directe. Materialul din apropierea tranzițiilor de forță ar trebui să rămână la locul său. Secțiunile subțiri au nevoie de un suport adecvat pentru a evita flexarea în timpul mișcării. Rigiditatea controlată este mai bună decât reducerea maximă a greutății. Fiecare tăiere ar trebui să mențină un comportament previzibil. Aliajele precum 6061-T6 sau 7075-T6 susțin aceste obiective de rigiditate-greutate. Fixarea precisă și alocarea inteligentă a toleranțelor previn deformarea și mențin alinierea.
Toleranță pentru asamblare
Toleranțele în prelucrarea CNC cu roboți AI nu sunt doar o problemă la nivel de piesă. Este o problemă la nivel de sistem. Echipele ar trebui să se gândească la întregul ansamblu încă din prima zi. Iată ce contează cel mai mult:
- Toleranța la nivel de sistem este mai bună decât toleranța la nivel de parțial, deoarece problemele de toleranță sunt sistemice, nu izolate.
- Toleranțele se acumulează pe suprafețele de contact, astfel încât o mică abatere la o piesă devine o eroare pozițională mare în robot.
- Caracteristicile sensibile la toleranță necesită un studiu atent, așa că producătorii ar trebui să colaboreze cu echipele de inginerie pentru a cartografia relațiile critice de împerechere.
- Compatibilitatea asamblării contează mai mult decât potrivirea unui imprimeu, deoarece piesele perfecte pot cauza în continuare îmbinări blocate, joc de împletituri, repetabilitate slabă și nealiniere.
- Piesele critice precum îmbinările, consolele și piesele structurale din aluminiu necesită toleranțe strânse, cum ar fi ±0.01 mm, plus finisaje fine ale suprafeței.
- Revizuirea DFM, prelucrarea cu o singură configurație pe 5 axe și inspecția CMM detectează din timp erorile și îmbunătățesc ajustarea.
Selectarea materialelor pentru performanța termică și a liniei de sudură
Căldura modifică dimensiunea. Un suport de motor care crește odată cu temperatura modifică alinierea arborelui. De aceea, comportamentul termic determină alegerea materialelor. Aluminiul 6061-T6 elimină bine căldura și rămâne ușor. Adesea servește și ca radiator de căldură. Aliajul 7075-T6 schimbă o parte din conductivitate pentru o rezistență mai mare. Oțelul își menține rigiditatea, dar se dilată mai puțin previzibil sub sarcină.
Liniile de sudură contează și ele, în special în cazul pieselor din plastic. O linie de sudură se formează acolo unde se întâlnesc două fronturi de curgere. Această îmbinare este mai slabă decât materialul din jur. Poate crăpa sub vibrații. PEEK și materialele plastice similare necesită o plasare atentă a grilajului pentru a împinge liniile de sudură departe de zonele cu solicitări mari. Dintr-o perspectivă practică, materialul potrivit și planul de prelucrare potrivit merg mână în mână. Niciunul nu funcționează singur.
Rolul inteligenței artificiale în prelucrarea CNC cu roboți inteligenți artificiali
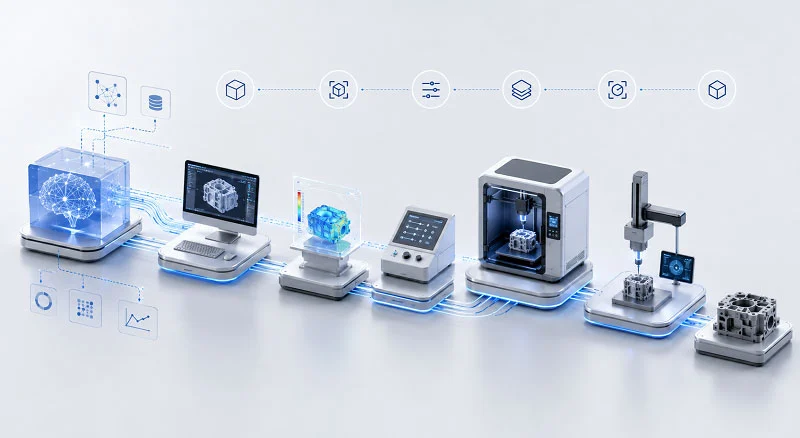
Cum optimizează inteligența artificială în prelucrarea CNC traiectoriile sculelor
Inteligența artificială în prelucrarea CNC schimbă modul în care sunt planificate traiectoriile de așchiere. Software-ul CAM vechi folosește reguli fixe. În schimb, inteligența artificială învață din lucrările anterioare. Analizează mii de așchii bune și modele de repere pe care oamenii le ratează. Rezultatul este o traiectorie de prelucrare mai bună, care taie mai rapid și risipește mai puțin material.
Acest lucru este important pentru piesele robotizate cu suprafețe curbate și locașuri adânci. Un sistem de inteligență artificială poate modifica setările de prelucrare pe parcurs. Acesta ajustează viteza de avans, viteza axului și adâncimea de așchiere în timp real. Acest lucru îmbunătățește eficiența prelucrării fără a deteriora piesa. O planificare bună a traiectoriei scurtează, de asemenea, timpul necesar pentru realizarea fiecărei piese. Atelierele raportează mai puține mișcări în gol și schimbări mai line între caracteristici. Software-ul prezice chiar și unde ar putea începe vibrația și îndepărtează scula înainte ca aceasta să se producă.
Mentenanță predictivă și monitorizare în timp real
Timpul de nefuncționare strică programele. Inteligența artificială menține mașinile în funcțiune verificându-le starea de funcționare. Senzorii urmăresc vibrațiile, temperatura și sarcina axului. Sistemul semnalează problemele înainte ca o sculă să se rupă sau un rulment să se blocheze. Aceasta este întreținerea predictivă în acțiune.
Tabelul de mai jos arată cum se împart aceste metode între echipamentele CNC și roboții în sine.
| Tehnica de întreținere predictivă | Aplicație în prelucrarea CNC | Aplicație în sisteme robotizate |
| Detectarea defectelor AI | Monitorizează freze CNC, strunguri și imprimante 3D | - |
| Evaluarea uzurii sculelor | Evaluează uzura sculelor pentru a preveni abaterea de toleranță și imperfecțiunile piesei | - |
| Analiza forței de tăiere | Evaluează forța de tăiere pentru a menține precizia piesei | - |
| Monitorizarea comportamentului termic | Urmărește comportamentul termic pentru a evita imperfecțiunile articolului | - |
| Urmărirea cuplului | - | Monitorizează cuplul în brațele robotice și roboții colaborativi |
| Monitorizarea sănătății motorii | - | Urmărește starea motorului pentru a detecta degradarea înainte ca precizia sau siguranța mișcării să fie afectate |
| Monitorizarea alinierii | - | Verifică alinierea brațelor robotice și a roboților colaborativi pentru a susține calibrarea preventivă |
Monitorizarea calității în timp real încheie ciclul. Sistemele de viziune artificială verifică piesele pe măsură ce acestea ies de pe ax. Dacă o măsurătoare abate, controlerul corectează următoarea tăietură. Gestionarea uzurii sculelor menține frezele în funcțiune mai mult timp, fără a risca modificări ale măsurătorilor. Aceasta este fabricația inteligentă în esența sa.
Control adaptiv pentru prelucrarea pereților subțiri
Pereții subțiri se îndoaie din cauza forței de tăiere. Acest lucru provoacă vibrații, distorsiuni și pierderi. Controlul adaptiv rezolvă această problemă. Sistemul citește valorile forței și modifică instantaneu avansul și viteza. Taie ușor când peretele este slab și taie mai puternic când peretele este rigid.
Acest lucru funcționează bine cu încărcarea și descărcarea automată. Un braț robotic mută piesele în și din nou în timp ce mașina se adaptează la fiecare piesă brută nouă. Un sistem inteligent de schimbare a sculelor înlocuiește sculele uzate fără a opri ciclul. În practică, controlul adaptiv face ca o lucrare delicată să fie repetată. Atelierele care prelucrează carcasele de acționare armonică văd mai puține piese defecte, iar sculele durează mai mult. Practic, mașina învață piesa pe măsură ce taie.
Provocări în prelucrarea CNC cu roboți AI
Distorsiune cu pereți subțiri
Pereții subțiri, deschiderile mari fără susținere și elementele mari în șapă fac ca o piesă să fie mai puțin rigidă în timpul tăierii. Ar trebui să planificați ordinea de prelucrare pentru a reduce acest efect. Puteți adăuga material temporar care este îndepărtat într-o etapă finală pentru a menține rigiditatea. Proiectați bosaje care mențin piesa stabilă în timpul tăierii. Lăsați material suplimentar pe secțiunile subțiri până la ultima operațiune. Prelucrați din exterior spre interior, menținând pereții mai groși până când se atinge o formă aproape netă, apoi finisați. Structurile de susținere și elementele de fixare suplimentare susțin secțiunile subțiri în timpul tăierilor grele pentru a preveni cele mai grave probleme de îndoire.
Căldura agravează situația. Oțelul crește cu aproximativ 12 µm pe metru pentru fiecare grad Celsius. O piesă de oțel de 600 mm care se încălzește cu 5°C în timpul tăierii crește cu 0.036 mm pe lungimea sa. Acest lucru contează atunci când se mențin toleranțe de poziție de ±0.05 mm pe elementele de la capetele opuse ale piesei. Aluminiul crește de două ori mai repede decât oțelul, 23 µm pe metru pe grad, ceea ce face ca controlul termic să fie și mai important pentru prelucrarea pieselor mari din aluminiu.
| Cauza distorsiunii pereților subțiri | Soluţie |
| Tensiunea internă reziduală în materia primă | Materiale de detensionare înainte de prelucrare |
| Acumulare excesivă de căldură în timpul tăierii | Folosiți tăieri ușoare, în mai multe treceri, pentru a reduce căldura; acordați timp de răcire între tăierile grele |
| Supra-strângere care provoacă deformare elastică | Evitați strângerea excesivă a menghinelor; folosiți fălci moi |
| Pereți subțiri sau îndepărtare neuniformă a materialului | Prelucrați simetric pentru a echilibra îndepărtarea materialului |
| Pereți subțiri sau geometrie flexibilă a piesei (trepidații/vibrații) | Folosiți portscule scurte și rigide și bare de alezat antivibrații; optimizați vitezele și avansurile; măriți suprafața de contact de prindere cu dispozitive sau menghine personalizate; evitați așchierile adânci în secțiuni flexibile; utilizați frezarea în mai multe treceri |
Menținerea toleranțelor submicronice
Lucrările submicronice împing fiecare parte a atelierului la limită. Mașinile-unelte trebuie calibrate și menținute la o temperatură stabilă. Sistemele de palpare găsesc erori în timpul tăierii. Compensarea termică ajustează expansiunea termică în timp real. Fără aceste controale, chiar și o mașină excelentă iese din specificații. Bucla de feedback dintre măsurare și tăiere este cea care face ca precizia submicronică să fie repetabilă.
Integrare și fixare de materiale mixte
Roboții combină aluminiu, oțel și materiale plastice într-un singur ansamblu. Fiecare material taie diferit și se extinde în ritmul său propriu. Dispozitivele de fixare trebuie să le fixeze pe toate fără a zdrobi piesele moi sau a le lăsa pe cele dure să alunece. Dispozitivele personalizate și fălcile moi ajută. În viața reală, designul dispozitivelor de fixare decide adesea dacă lucrarea reușește. O configurație rigidă cu punctele de contact potrivite menține fiecare material la locul său pe parcursul tăierii.
Exemplu de caz: Prelucrarea CNC a carcaselor de îmbinare cu ajutorul unui robot AI
Descrierea componentelor și alegerea materialului
Gândiți-vă la o carcasă de articulație pentru un braț robotic colaborativ care poate ridica 10 kg. Această piesă leagă servomotorul de cutia de viteze. De asemenea, susține rulmentul care permite articulației să se rotească. Aceasta suportă o sarcină constantă și trebuie să rămână aliniată pe parcursul a milioane de cicluri.
Alegerea materialului decide totul aici. Tabelul de mai jos arată de ce 7075-T6 este alegerea ideală pentru această lucrare.
| Material | Rezistența la randament | Proprietăți cheie | Cel mai bun pentru |
| 6061-T6 | ~276 MPa | Sudează foarte bine, rezistă extrem de bine la anodizarea dură | Majoritatea cererilor de locuințe |
| 7075-T6 | ~503 MPa | Aproape dublul rezistenței la curgere față de 6061, mai slab la coroziune | Flanșe portante, juguri de îmbinare pe brațe cu sarcină utilă mare |
7075-T6 oferă o rezistență la curgere de 503 MPa. Aceasta este cu 82% mai mare decât 6061-T6. Această rezistență suplimentară permite inginerilor să facă pereți mai subțiri, menținând în același timp rigiditatea piesei. Pereți mai subțiri înseamnă mai puțină inerție, astfel încât brațul accelerează mai rapid. Dezavantajul este că rezistă mai puțin la coroziune. Anodizarea dură de tip III rezolvă această problemă pentru utilizarea în fabrică.
Selecția și secvența procesului
Procesul de prelucrare începe cu degroșarea pe 5 axe. Aceasta îndepărtează rapid cea mai mare parte a materialului. Apoi, piesa este detensionată, astfel încât nu se va mișca în timpul finisării. Pașii de mai jos prezintă secvența completă.
- Freză frontală și frezare cu axa transversală
- Degroșarea cavității interne — Freză frontală de mare viteză
- Alezaj semifinisat — Cap de alezaj
- Găurire și filetare — Set burghiu și filetare
- Finisarea feței flanșei — Freză frontală de finisare
- Prelucrarea canalelor de cablu — Freză frontală cu diametru mic
- Finisarea finală a alezajului — Plăcuță CBN
Această ordine este importantă. Mai întâi degroșarea, apoi detensionarea și apoi finisarea mențin dimensiunile stabile. Finisarea finală a alezajului ajunge la ±0.0005″ pentru scaunele rulmenților. O singură configurare pe 5 axe gestionează majoritatea caracteristicilor. Acest lucru reduce erorile de configurare și economisește timp.
Rezultate de calitate și lecții învățate
Inspecția dovedește că piesa îndeplinește specificațiile. Tabelul de mai jos arată ce se verifică și de ce.
| Punct de măsurare | Caracteristica critică | Motivul inspecției |
| Alezajul rulmentului | Diametru și rotunjime | Se asigură că rulmentul se potrivește corect și se rotește lin |
| Fața cu flanșă | Paralelism cu axa alezajului | Previne nealinierea și sarcina neuniformă |
| Gauri filetate | Poziția adevărată | Se asigură că se aliniază cu piesele de îmbinare |
| Scaunul encoderului | Planeitate și înălțime | Cheia pentru un feedback precis al poziției |
Inspecția CMM acoperă caracteristici generale. Manometrele cu aer verifică alezajele de înaltă precizie sub ±0.006 mm. O finisare rugoasă a suprafeței peste Ra 0.8 μm creează puncte de stres și reduce contactul. Alezajele ovale provoacă vibrații. Diametrele greșite deteriorează rulmenții.
Proiectarea pentru fabricabilitate a redus costurile cu aproximativ 40% de la prototip la testul pilot. Costurile de configurare au scăzut, timpii de ciclu s-au îmbunătățit, iar prețurile materialelor vrac au ajutat. Parteneriatul cu NOBLE, o companie producătoare de top din China, a făcut acest lucru posibil. Analiza lor inginerească a identificat problemele din timp. Expertiza lor în prelucrarea CNC de precizie a transformat un design dificil într-un produs repetabil.
Parteneriat cu NOBLE pentru prelucrarea CNC cu roboți inteligenți artificiali

Capacități interne pentru metal și plastic
NOBLE are mulți ani de experiență în tăierea metalului și plasticului pentru producătorii de roboți. Atelierul are atât prelucrare CNC de precizie cu roboți AI, cât și turnare prin injecție într-o singură clădire. Asta contează. Un braț robotic are nevoie adesea de o îmbinare din aluminiu prelucrată, un capac turnat și un cadru din tablă. Obținerea acestora de la trei furnizori diferiți adaugă timp de așteptare și greșeli. NOBLE păstrează totul într-un singur loc.
Mașinile susțin această afirmație. Două strunguri CNC de 10 inch se ocupă de lucrările de strunjire. O freză CNC verticală pentru scule și o freză Bridgeport manuală acoperă lucrările de frezare. O mică mașină de rectificat plan finisează spațiile înguste. Aceste mașini permit companiei NOBLE să respecte limite foarte stricte pentru piesele din plastic.
Materialele includ aluminiu, oțel inoxidabil și materiale plastice inginerești. Piesele tipice variază de la distribuitoare la corpuri de valve. Finisajele suprafețelor ating 1.6–3.2 µm Ra după prelucrare și 0.8 µm Ra la o trecere de finisare. Strunjirea obține 0.4–1.6 µm Ra. Aceste valori îndeplinesc specificațiile canelurii de etanșare a inelului O de 0.8–1.6 µm Ra fără etape suplimentare.
Certificare ISO 9001:2015 și ISO 13485:2016
Certificarea vă spune cum funcționează un atelier. NOBLE deține standardele ISO 9001:2015 și ISO 13485:2016. Primul acoperă controlul calității pentru producția generală. Al doilea stabilește reguli mai stricte pentru dispozitivele medicale. Cel de-al doilea standard impune trasabilitate, control curat al procesului și verificări documentate la fiecare etapă.
De ce este important acest lucru pentru roboți? O articulație robotică care se defectează poate răni pe cineva. Aceeași disciplină care menține un instrument chirurgical în siguranță menține și un braț robotic în siguranță. Locașurile rulmenților se desprind de mașină la Ra 0.4–0.8 µm cu o rotunjime de 0.005 mm. Prelucrarea elvețiană menține ±0.005 mm pe piesele mici și complexe. Adaosul de acoperire pe alezajele rulmenților rămâne la 0.05 mm. Suprafețele interne de alunecare sunt acoperite cu o peliculă uscată de MoS2 sau PTFE. Fiecare număr este verificat și înregistrat.
Servicii complete, de la proiectare la asamblare
NOBLE oferă un serviciu unic pentru prelucrarea CNC cu roboți AI. Echipa începe cu o analiză tehnică. Aceștia evidențiază pereții subțiri, alezajele strâmte și caracteristicile care vor rezista la freză. Apoi prelucrează piesele. După aceea, asamblează și echipează setul complet.
Fluxul de lucru integrat dă roade. Un cadru din tablă metalică, plus inserții prelucrate CNC și capace turnate, sunt livrate într-un singur pachet. Timpii de livrare se reduc. Precizie la fixarea fiecărei piese. Piesele robotului, cum ar fi angrenajele, arborii și carcasele actuatoarelor, provin toate din același etaj. Această consecvență este greu de întrecut atunci când ai de-a face cu mulți furnizori.
Prelucrarea CNC cu roboți cu inteligență artificială nu permite nicio ghicire. Carcasele de acționare armonică, scaunele rulmenților, suporturile motorului și suporturile senzorilor necesită o precizie foarte mare. Atelierele ating aceste valori folosind frezarea pe 5 axe, strunjirea elvețiană și electroeroziune cu fir. Materiale precum aluminiul 7075 și oțelul inoxidabil mențin greutatea redusă și rigiditatea ridicată. Proiectarea pentru fabricabilitate reduce costurile și identifică problemele din timp. Un partener calificat face diferența dintre un prototip care funcționează și o serie de producție care eșuează. Solicitați o revizuire DFM sau o ofertă de preț de la un partener precum NOBLE pentru a vă asigura că următorul prototip de robot sau serie de producție îndeplinește toate obiectivele de performanță și calitate.
Întrebări frecvente despre Prelucrare CNC cu robot AI
Ce părți ale unui robot cu inteligență artificială necesită cel mai mult prelucrare CNC?
Carcasele de acționare armonică, scaunele rulmenților, suporturile servomotoarelor și suporturile senzorilor se află în fruntea listei. Aceste piese controlează modul în care se mișcă o articulație și modul în care senzorii citesc mediul înconjurător. Fiecare dintre ele are nevoie de dimensiuni stricte. O mică eroare în oricare dintre ele dă peste cap întregul braț.
Cât de stricte trebuie să fie toleranțele?
Depinde de piesă. Alezajele rulmenților necesită adesea o precizie de ±0.0005 inci. Componentele acționării armonice pot necesita o precizie de formă de ±0.003 mm. Suporturile senzorilor necesită o planeitate sub 0.002 mm. Lucrările de precizie generale se mențin în jur de ±0.0002 inci pentru caracteristicile critice. Aceste valori provin din modul în care piesele funcționează împreună.
Ce materiale sunt cele mai potrivite pentru îmbinările roboților?
Aluminiul 6061-T6 este alegerea obișnuită pentru majoritatea carcaselor. Se taie curat și elimină bine căldura. Aluminiul 7075-T6 este mai bun atunci când aveți nevoie de mai multă rezistență. Oferă o rezistență la curgere de aproximativ 503 MPa, ceea ce vă permite să reduceți greutatea fără a pierde rigiditate. Oțelul inoxidabil și PEEK sunt, de asemenea, disponibile, în funcție de sarcină și mediu.
De ce este frezarea pe 5 axe atât de comună pentru aceste piese?
O singură setare acoperă cinci laturi ale unei piese. Asta înseamnă că piesa de prelucrat trebuie mutată de mai puține ori. Mai puțină mișcare înseamnă mai puține erori. Formele complexe cu fețe înclinate și buzunare curbate ies mai curate. De asemenea, obțineți un finisaj al suprafeței mai bun, deoarece scula rămâne la un unghi bun.
Poate IA să îmbunătățească cu adevărat procesul de prelucrare?
Da. Inteligența artificială ajustează vitezele de avans și vitezele axului în timp real. Observă vibrațiile și uzura sculelor înainte ca problemele să apară. Pentru piesele cu pereți subțiri, controlul adaptiv modifică forța de așchiere din mers. Atelierele observă mai puține piese defecte și o durată de viață mai lungă a sculelor. Practic, mașina învață piesa pe măsură ce taie.
Ce cauzează distorsiunea pereților subțiri și cum o oprești?
Căldura și forța de tăiere îndoaie pereții subțiri. Tensiunea reziduală din materialul brut agravează situația. Acest lucru se remediază prin detensionare înainte de finisare, tăieri ușoare în mai multe treceri și fixare inteligentă. Îndepărtarea simetrică a materialului ajută și ea. Lăsați materialul suplimentar pe secțiunile subțiri până la ultima operație.
Cum verifici dacă o piesă respectă specificațiile?
Mașinile de măsurat în masă (CMM) verifică dimensiunile și pozițiile. Manometrele de aer verifică alezajele de înaltă precizie sub ±0.006 mm. Interferometria laser testează precizia poziționării. Sistemele de palpare identifică erori în timpul tăierii. Compensarea termică ajustează expansiunea termică în timp real. Fiecare măsurătoare este înregistrată pentru trasabilitate.
Ce ar trebui să caut la un partener de prelucrare mecanică?
Căutați capacități interne pentru metal și plastic. Verificați certificările ISO 9001:2015 și ISO 13485:2016. Întrebați despre procesul lor de revizuire a ingineriei. Un partener bun identifică problemele de proiectare din timp. De asemenea, oferă asamblare și kitting, astfel încât să aveți de-a face cu un singur furnizor în loc de mai mulți.







