
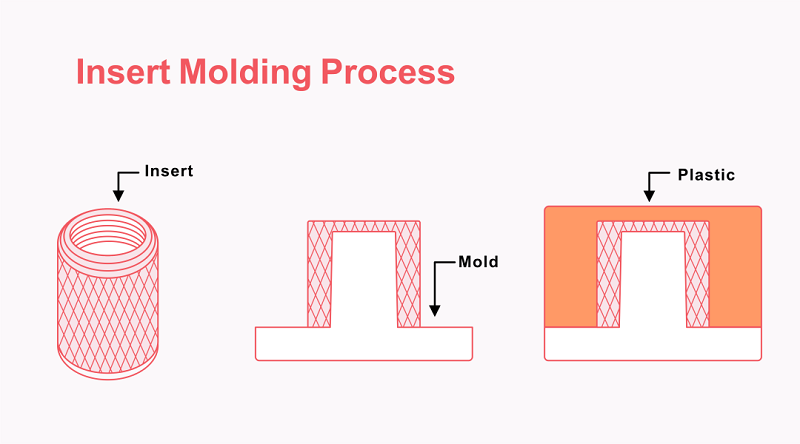
1. Ce este Insert Molding?
O inserție este un element încorporat în plastic, cum ar fi metal, sticlă, lemn, fibre, hârtie, cauciuc sau o componentă din plastic pre-turnat. Metalul este cel mai comun material pentru inserții. Turnarea prin turnare este un proces în care se fixează mai întâi o inserție în poziția corectă în interiorul unei matrițe de injecție. Plasticul este apoi injectat în matriță. După ce matrița se deschide, plasticul răcit și solidificat încapsulează inserția, producând o piesă cu caracteristici precum filete sau electrozi.
În turnarea cu inserții, inserțiile pot fi plasate în matriță în două moduri:
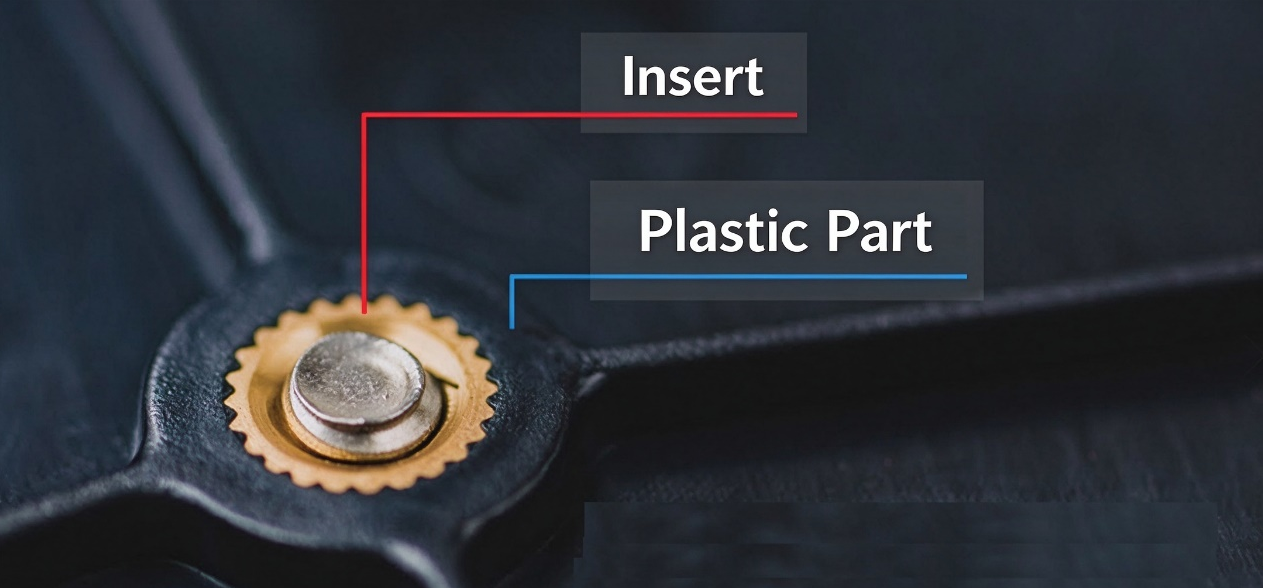
1) Plasare manuală
ceea ce crește semnificativ timpul ciclului de turnare prin injecție și este potrivit pentru serii mici de producție sau produse cu structuri complexe;
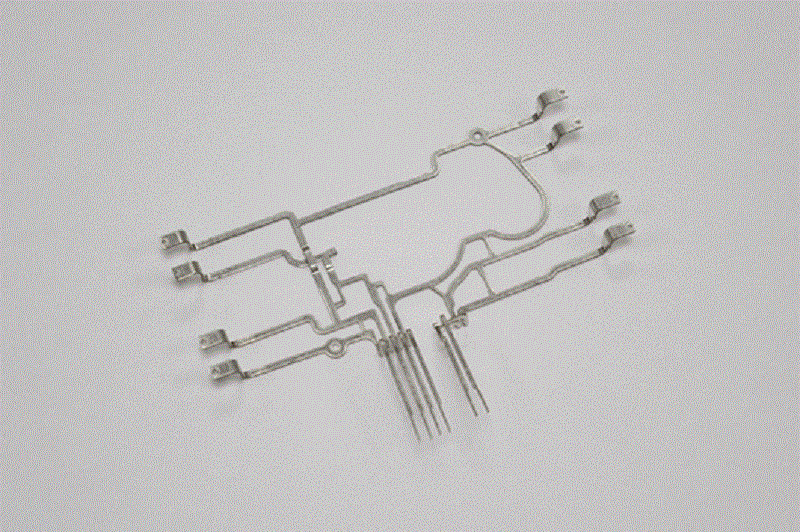
2) Plasarea automată
ceea ce este mai bun pentru producția de masă, contribuind la reducerea erorilor umane, la îmbunătățirea eficienței, la scurtarea timpului de ciclu și la creșterea fiabilității produsului.
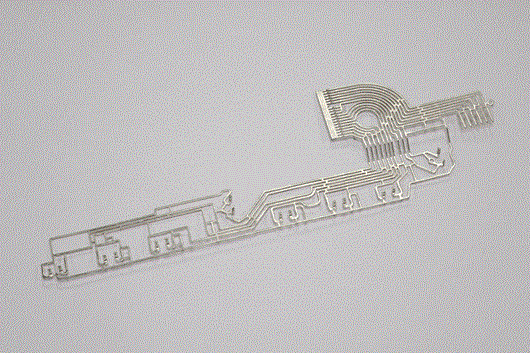
2. Avantajele și dezavantajele turnării prin inserție
2.1 Avantajele turnării prin inserție
1) Combinarea flexibilității și elasticității plasticului cu rigiditatea, rezistența și rezistența la căldură a metalului face posibilă fabricarea de produse robuste, complexe și integrate din metal-plastic, reducând în același timp dimensiunea și greutatea produsului.
2) Combinarea izolației electrice a plasticului cu conductivitatea electrică a metalului permite pieselor turnate să îndeplinească cerințele funcționale de bază ale produselor electrice. De asemenea, poate îndeplini cerințe speciale, cum ar fi conductivitatea magnetică, rezistența la uzură și fixarea.
3) Adăugarea de inserții metalice la plastic poate crește rezistența piesei din plastic.
4) Turnarea prin inserție oferă o flexibilitate mai mare în proiectare și creează noi posibilități de combinare a plasticului, metalului și a altor componente.
5) Poate elimina procesele secundare, cum ar fi fixarea termică, sudarea și nituirea, reducând potențial timpul și costurile de asamblare.
6) Inserțiile nu se limitează la metal; acestea pot include și material textil, hârtie, fire, plastic, sticlă, lemn, bobine, componente electrice și piese din plastic turnat.
7) Pentru piesele rigide turnate și piesele flexibile curbate pe foi de etanșare din cauciuc, turnarea pieselor împreună într-un produs integrat poate elimina sarcina complicată de aranjare a inelelor de etanșare și poate facilita asamblarea automată ulterioară.
8) Deoarece plasticul topit se leagă de inserțiile metalice, spațiul liber din jurul inserțiilor metalice poate fi proiectat pentru a fi mai mic decât în cazul metodelor de fixare prin presare, îmbunătățind fiabilitatea produsului și făcând produsul mai predispus la testele de vibrații.
9) Cu materiale plastice și condiții de turnare adecvate, chiar și piesele predispuse la deformare sau deteriorare, cum ar fi sticla, bobinele și componentele electrice, pot fi sigilate și fixate în plastic.
10) Cu o matriță proiectată corespunzător, o inserție poate fi complet încapsulată în plastic.
11) Prin combinarea mașinilor verticale de turnare prin injecție cu roboți și dispozitive de aranjare a inserțiilor, majoritatea operațiunilor de turnare prin injecție pot fi automatizate.
2.2 Dezavantajele turnării cu inserții
1) Plasarea inserțiilor face adesea structura matriței mai complexă, prelungește ciclul de turnare, crește costurile de fabricație și îngreunează automatizarea.
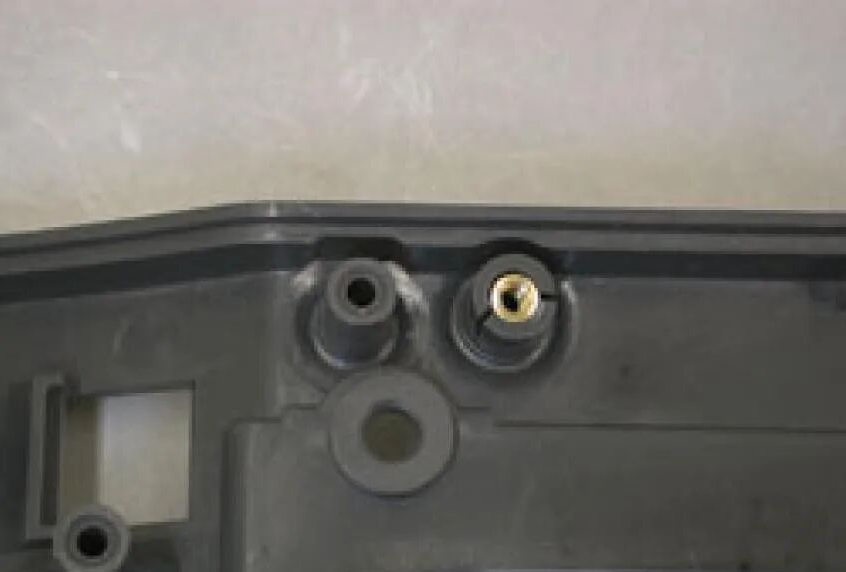
2) Deoarece coeficienții de dilatare termică ai inserției și plasticului diferă, în produsul finit se pot dezvolta tensiuni reziduale și pot provoca fisuri. Această problemă este deosebit de vizibilă la turnarea inserțiilor de piuliță.
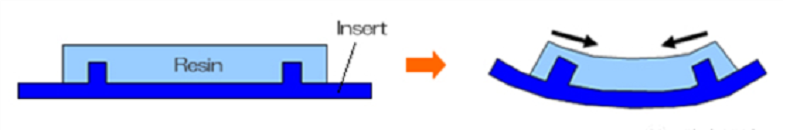
3) Diferența de dilatare termică dintre insert și plastic poate cauza, de asemenea, deformarea sau deformarea produsului.
4) Inserțiile, în special inserțiile pentru piulițe, trebuie adesea preîncălzite sau uscate pentru a reduce tensiunea reziduală.
5) Inserțiile trebuie fixate în siguranță în matriță; în caz contrar, impactul materialului topit le poate determina să se deplaseze sau să se deformeze.
6) Dacă apar defecte în timpul turnării inserțiilor — de exemplu, turnare incompletă, inserții lipsă sau poziționare incorectă a inserțiilor — întregul produs poate necesita casare, ceea ce duce la pierderi semnificative.
7) Turnarea prin inserții îngreunează reciclarea și eliminarea produselor. 3. Aplicații ale turnării prin inserții
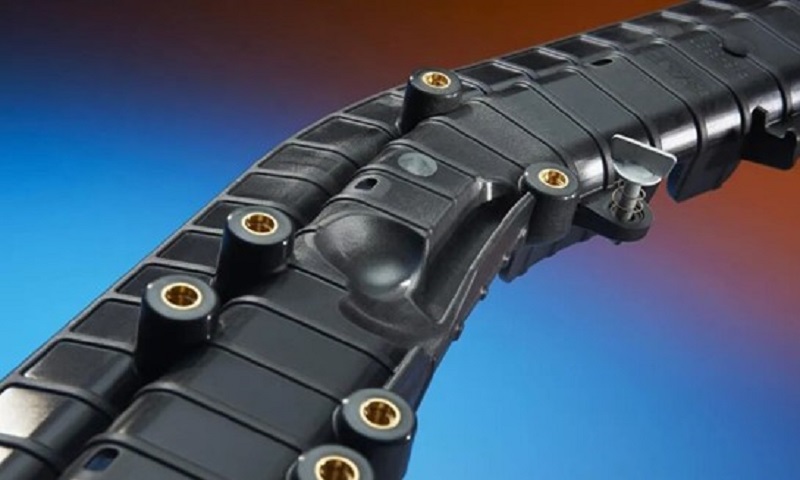
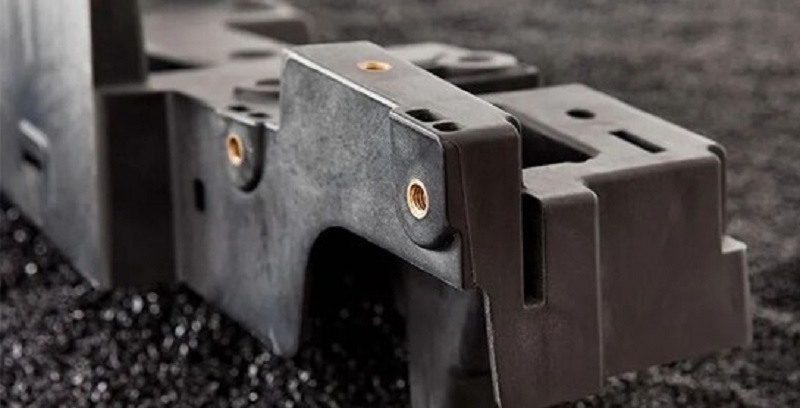
Turnarea prin inserții este utilizată pe scară largă în industrii precum cea auto, medicală, electronică și conectori.
3. Aplicații ale turnării prin inserție
Turnarea prin inserții este utilizată pe scară largă în industrii precum cea auto, medicală, electronică și conectori.
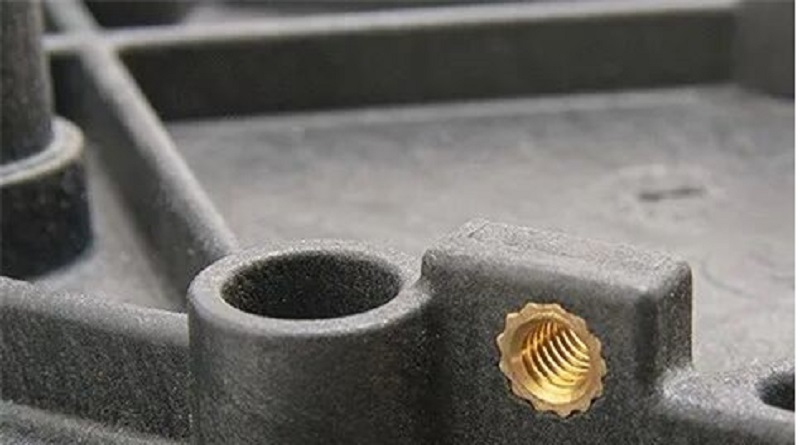
4. Instrucțiuni de proiectare pentru turnarea prin inserție
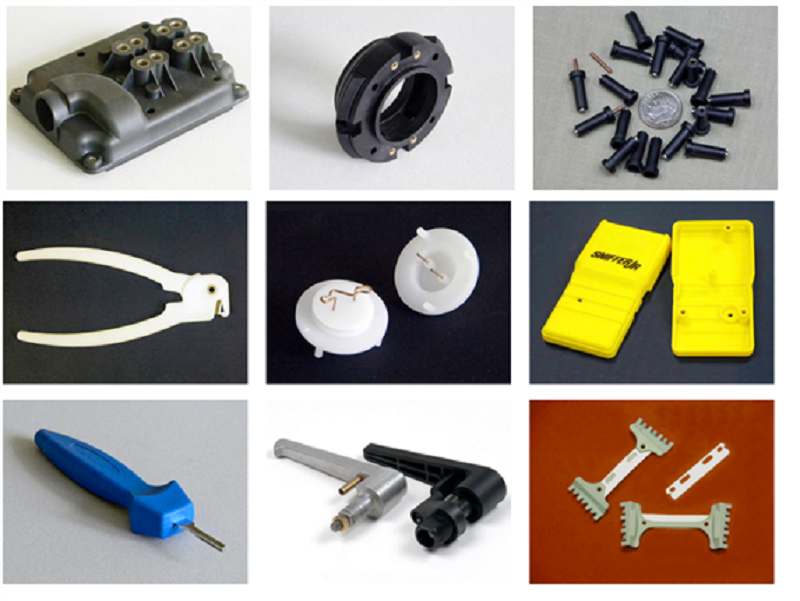
La proiectarea pentru turnarea cu inserții, trebuie luate în considerare pe deplin caracteristicile procesului, iar proiectarea trebuie să respecte principiile de proiectare pentru fabricație (DFM).
Orientările includ:
1) Selectarea materialului pentru inserții. Cuprul, aluminiul, oțelul, piesele din plastic dur, ceramica, sticla și materialele plastice pot fi toate utilizate ca materiale pentru inserții. Alama este utilizată în mod obișnuit deoarece este rezistentă la coroziune, ușor de prelucrat și are un preț moderat.
2) Forma inserției. Folosiți forme circulare sau simetrice axial ori de câte ori este posibil. Evitați colțurile ascuțite și unghiurile ascuțite pentru a promova contracția uniformă și a preveni stresul local sau concentrările de stres.
3) Aplicați principiile DFM la plăcuța în sine. Plăcuțele metalice sunt fabricate prin prelucrare mecanică sau ștanțare, așadar geometria lor trebuie să fie potrivită pentru procesul de fabricație.
▲ Proiectarea DFM a plăcuței în sine
4) Pentru a facilita plasarea și poziționarea în matriță, porțiunea inserției care iese în afară (partea situată în matriță) trebuie să fie cilindrică, deoarece găurile rotunde sunt mai ușor de prelucrat în matriță.
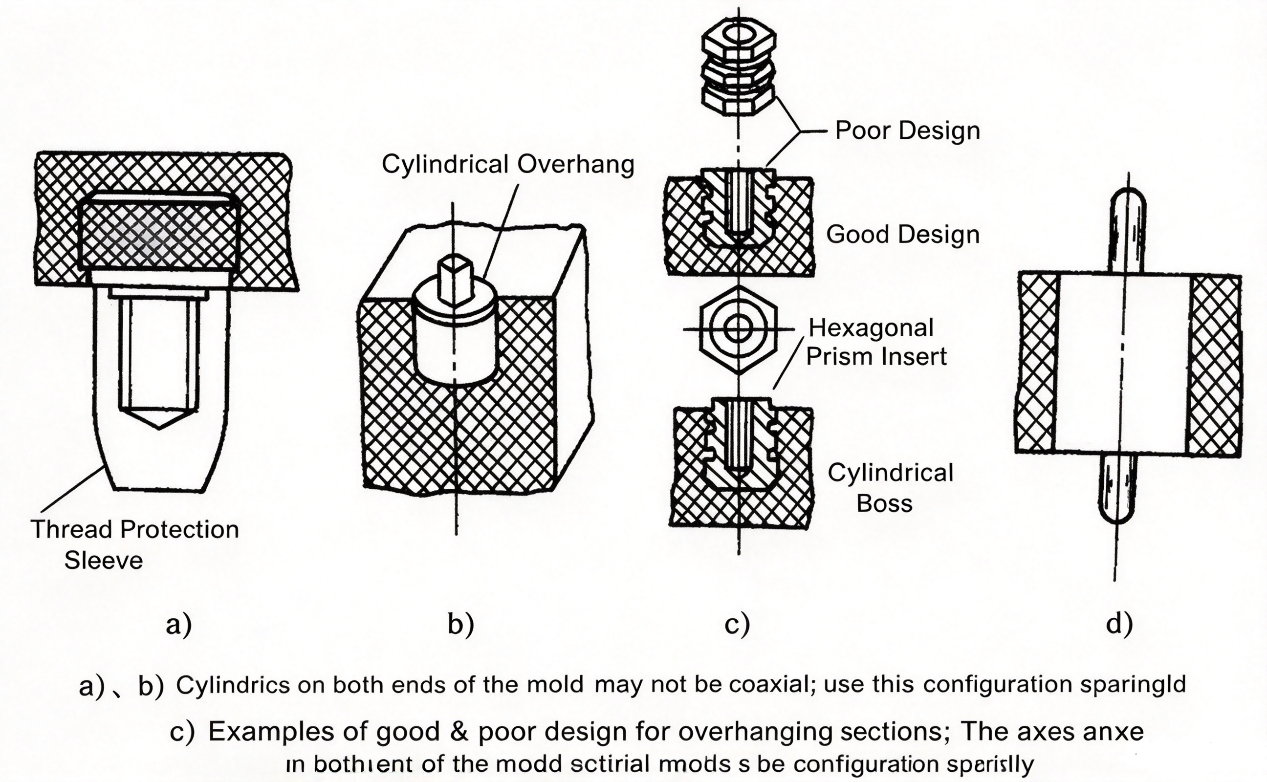
▲ Designul porțiunii proeminente a inserției
5) Inserțiile trebuie să includă umeri de etanșare sau caracteristici similare pentru a preveni supraîncărcarea plasticului în timpul turnării prin injecție.
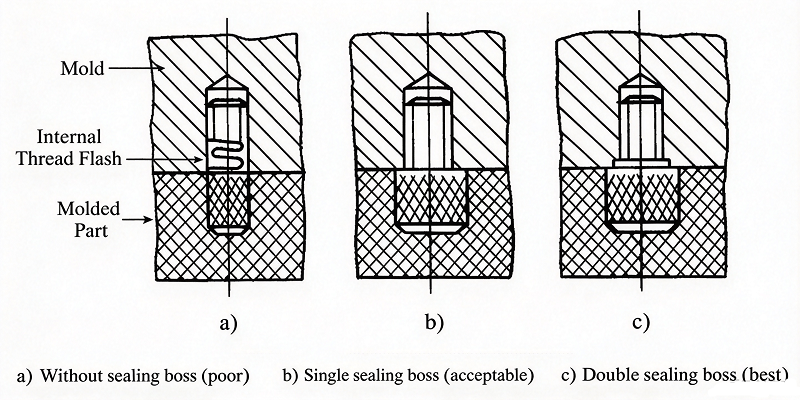
▲ Designul umărului plăcuței
6) Pentru a preveni subțierea excesivă a plasticului de sub insert și apariția unor urme ondulate care afectează aspectul și rezistența, distanța minimă T de la baza insertului până la peretele din plastic trebuie să fie T > D/6.
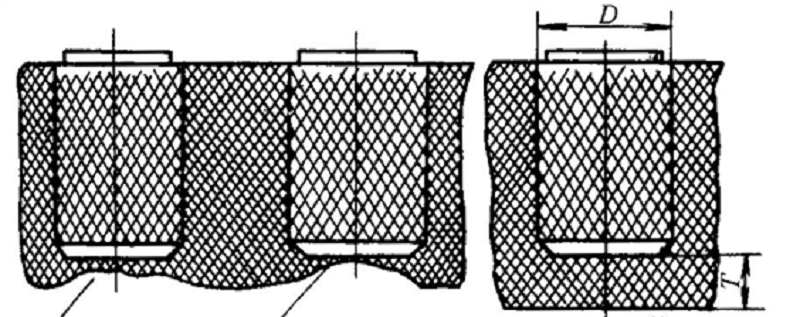
▲ Distanța dintre plăcuță și suprafața inferioară
Dacă distanța este prea mică, se poate utiliza modelul prezentat mai jos.
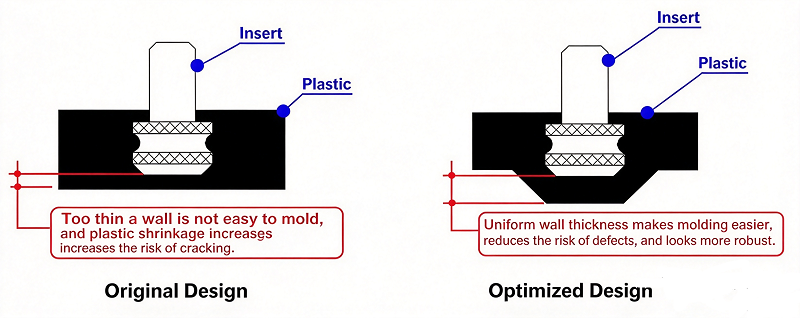
▲ Menținerea unei grosimi uniforme a peretelui
7) Distanța dintre inserție și peretele lateral al produsului nu trebuie să fie prea mică, astfel încât matrița să își păstreze o rezistență suficientă.
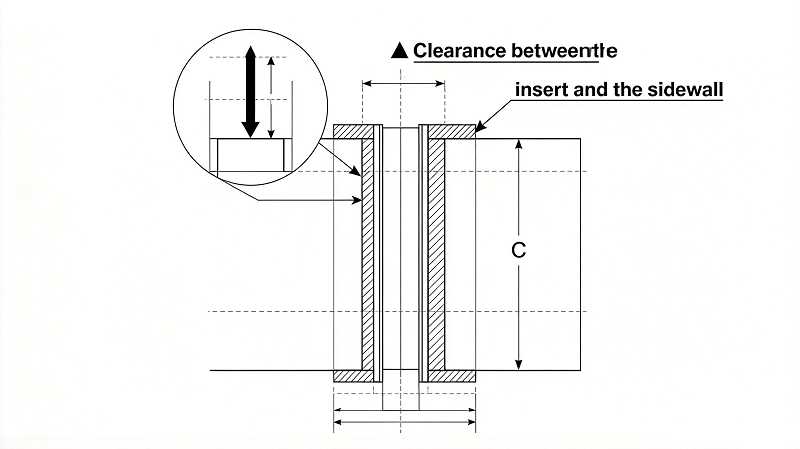
▲ Distanța dintre plăcuță și peretele lateral
8) Când o inserție este plasată într-un bosaj, aceasta trebuie să se extindă până la baza bosajului (menținând în același timp grosimea minimă a fundului) pentru a asigura o îmbinare sigură și o rezistență suficientă în corpul din plastic. Rotunjiți capul inserției.
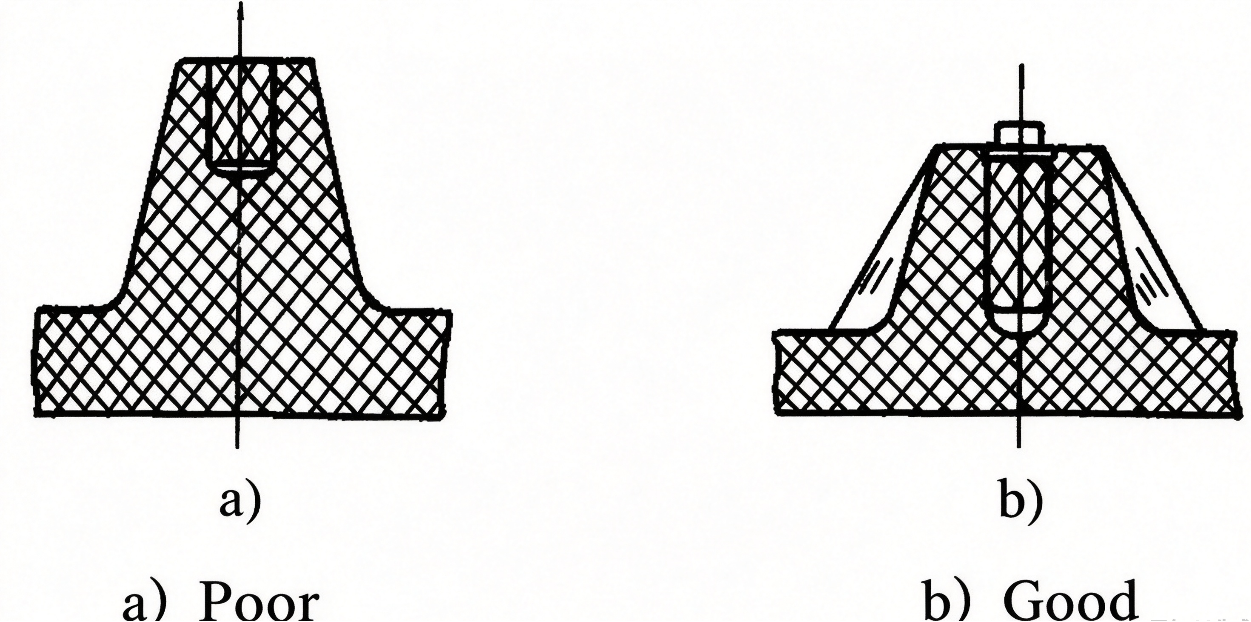
▲ Introducere într-un bosaj
9) Inserțiile cilindrice mici pot fi ancorate în corpul din plastic folosind o fantă centrală sau o zimțare diamantată pe suprafață. Canelurile zimțate trebuie să aibă o adâncime de 1-2 mm.
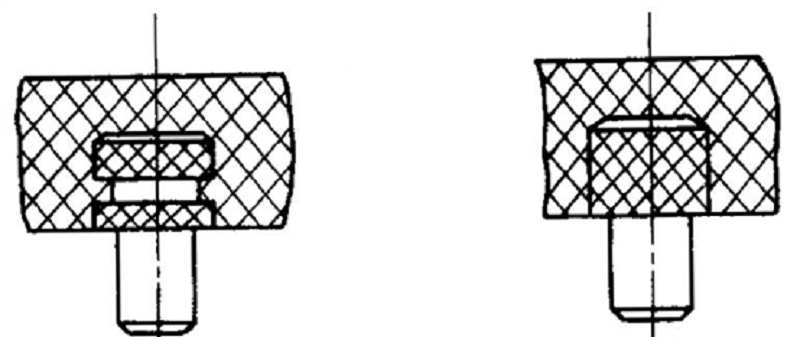
▲ Fixarea plăcuțelor cilindrice mici
10) Inserțiile în formă de placă sau foaie pot fi fixate folosind găuri sau ferestre. Pentru inserțiile subțiri (cu grosimea mai mică de 0.5 mm), se recomandă crestături sau îndoire.
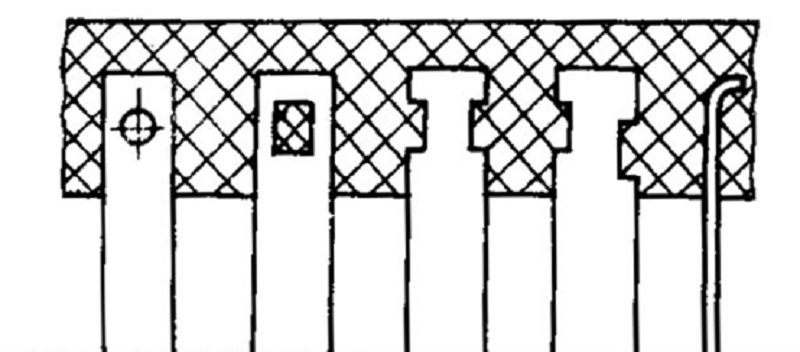
▲ Fixarea inserțiilor în formă de placă sau foaie
11) Inserțiile în formă de tijă pot fi fixate prin aplatizare, crestare, îndoire sau despicare a capătului sau prin aplatizarea secțiunii din mijloc a unei tije rotunde.
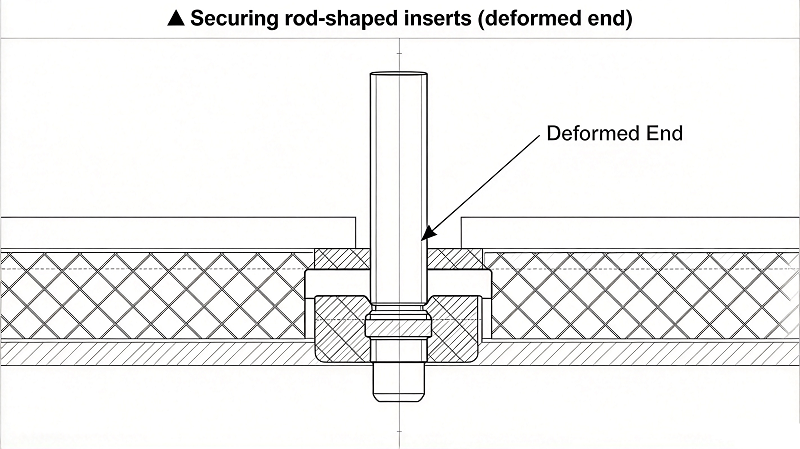
▲ Fixarea inserțiilor în formă de tijă (capăt deformat)
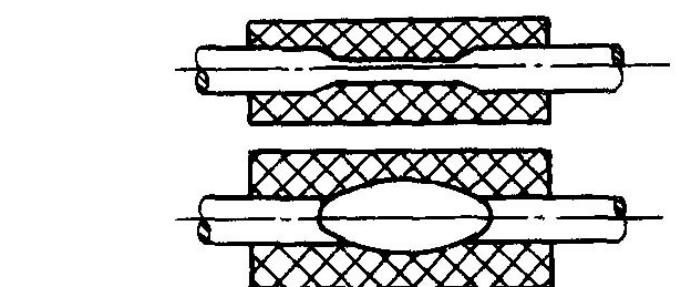
▲ Fixarea inserțiilor tubulare (secțiune centrală deformată)
12) Pentru inserțiile tubulare ștanțate, în timpul ștanțării se poate forma o proeminență ridicată pentru a îmbunătăți retenția.
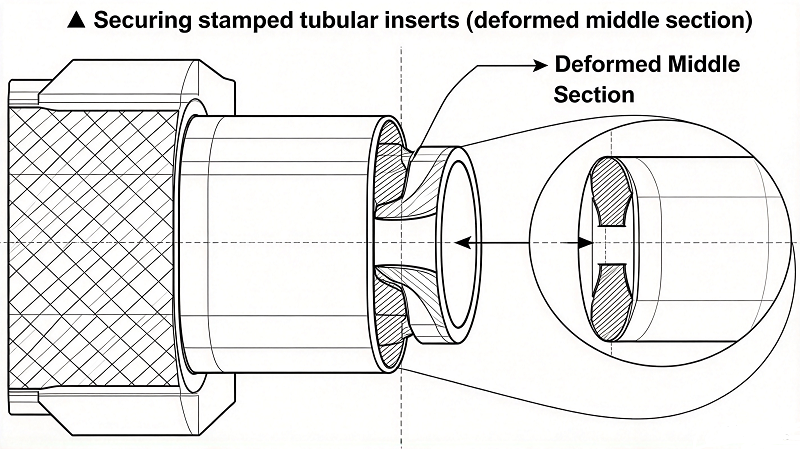
▲ Fixarea inserțiilor tubulare ștanțate (secțiune centrală deformată)
13) În cazul conectorilor, asigurarea că inserțiile terminalelor sunt ancorate ferm în plastic este o considerație cheie pentru inginerii de proiectare a produselor. Metodele comune pentru îmbunătățirea semnificativă a retenției terminalelor includ:
- Perforarea găurilor în terminalul încorporat în plastic
- Dând terminalului un profil neregulat
- Îndoirea terminalului
- Adăugarea de rugozitate a suprafeței sau a elementelor în relief/încastrate la terminal
- Creșterea grosimii peretelui din plastic
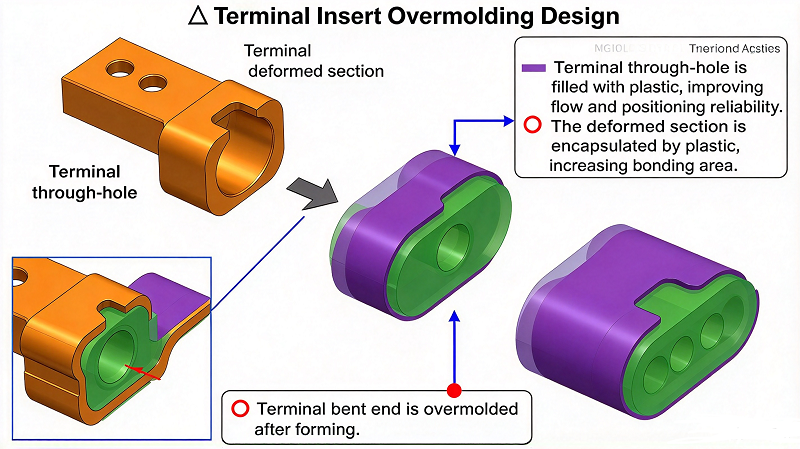
▲ Inserții terminale cu găuri, profile neregulate și curbe
5. Instrucțiuni de proiectare pentru inserțiile de piuliță
Inserțiile de piuliță se numără printre cele mai comune tipuri de inserții. Inserția de piuliță și bosajul de plastic corespunzător trebuie proiectate corect; în caz contrar, pot apărea probleme de calitate, cum ar fi o forță de extragere insuficientă sau fisurarea bosajului.
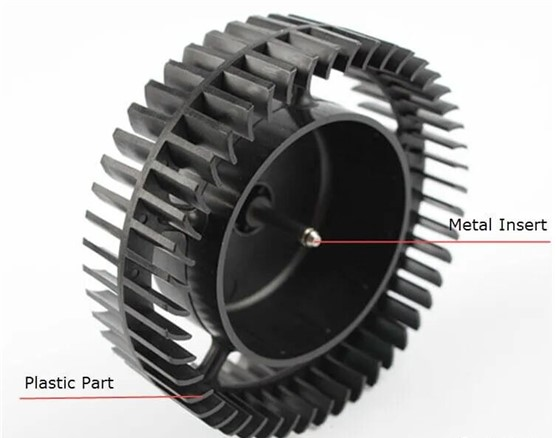
5.1 Trei metode de instalare a piulițelor
Există trei metode pentru încorporarea piulițelor în piesele din plastic:
1) Nuci întărite la căldură
Termofilizarea este cea mai comună metodă de instalare și se realizează, în general, folosind o mașină de termofilare sau un fier de lipit acționat manual.
2) Piulițe turnate prin inserție
Această metodă necesită un control foarte strict al diametrului găurii din bosajul de plastic, de obicei în limita a 0.05 mm. Piulița este fixată în poziție de un știft de turnare și poziționată în matrița de injecție, astfel încât diametrul găurii trebuie controlat în funcție de dimensiunea știftului de pe mașina de turnare prin injecție.
3) Inserție cu ultrasunete
Vibrațiile cu ultrasunete creează frecare între piuliță și piesa de prelucrat, crescând temperatura la interfață. Când temperatura atinge temperatura de înmuiere a piesei de prelucrat, piulița este încorporată în piesa de plastic. Odată ce vibrațiile se opresc, piesa de prelucrat se răcește și se solidifică sub presiune. Fiecare metodă are avantaje și dezavantaje; acest articol se concentrează pe piulițele turnate cu inserții.
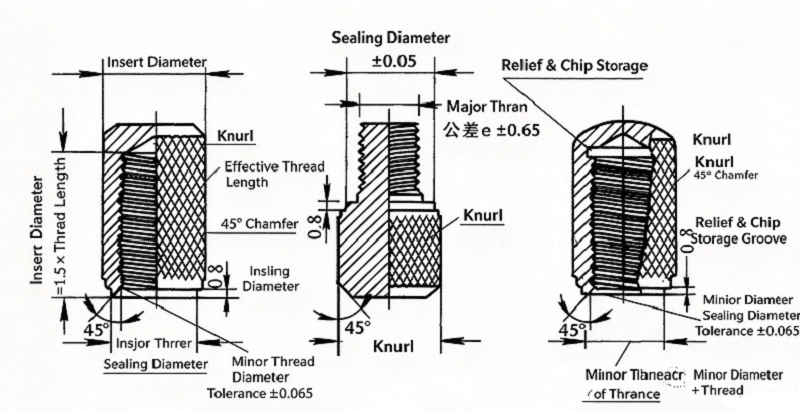
5.2 Geometria externă a piulițelor cu inserție
Geometria externă a piulițelor de inserție este special concepută pentru a crea o interblocare mecanică puternică cu materialele plastice. Caracteristicile cheie includ de obicei zimțarea diamantată sau dreaptă pentru a maximiza rezistența anti-cuplu și la smulgere. Adesea se adaugă caneluri longitudinale sau adâncituri pentru a preveni rotația. Un ghidaj teșit în partea de jos permite plasarea ușoară și precisă în matriță sau în gaura pre-turnată. În plus, o flanșă superioară sau un guler limitează adâncimea de inserție și oferă suport axial. Unele modele prezintă un inel de etanșare pentru a preveni revărsarea plasticului topit în filete. Împreună, aceste caracteristici geometrice asigură o conexiune extrem de fiabilă și durabilă.
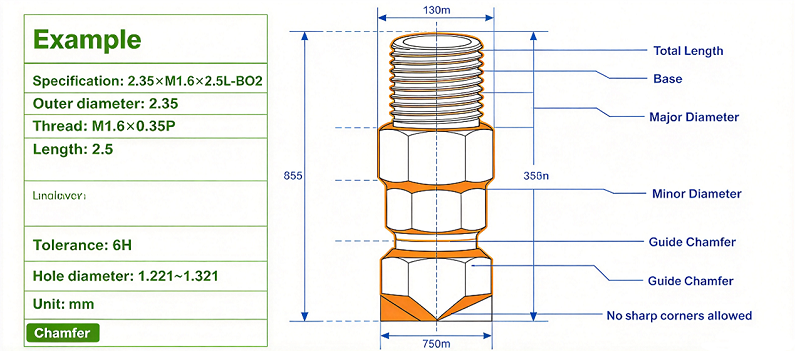
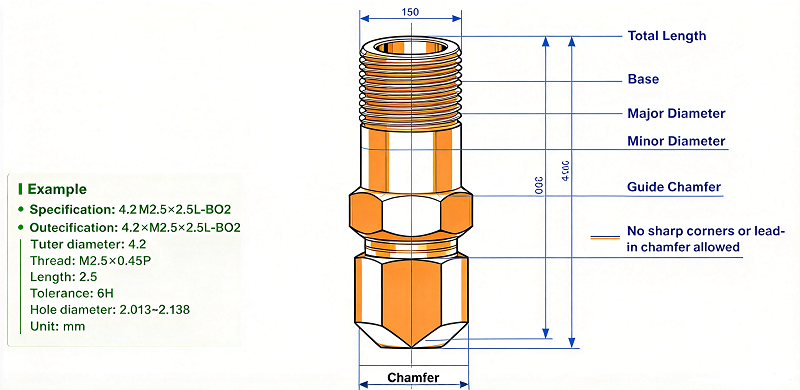
5.3 Exemple de specificații pentru piulițele de inserție
5.4 Designul bosajului din plastic și selecția piuliței
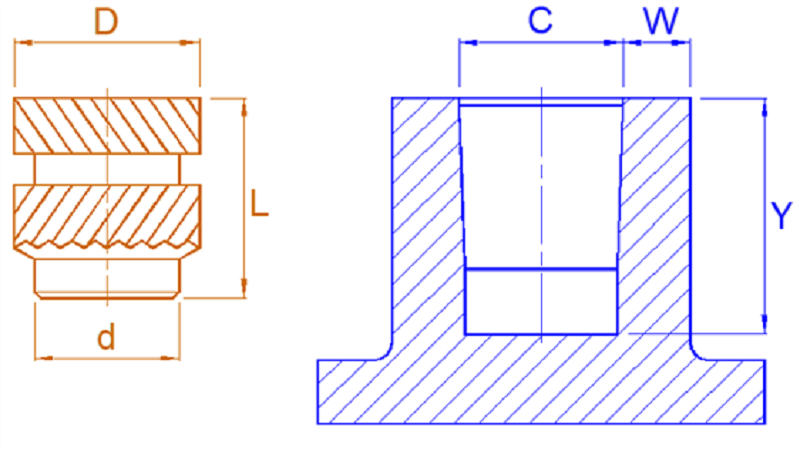
1) Dimensiunile de bază ale piuliței și bosajului din plastic
- Dimensiunea d este baza piuliței, numită și secțiune de ghidare/localizare. Înainte de inserare, aceasta se potrivește cu secțiunea C a bosajului din plastic. Prin urmare, dimensiunea d de la baza piuliței trebuie să fie mai mică decât diametrul găurii interioare C al bosajului din plastic pentru a facilita poziționarea.
- Dimensiunea D este diametrul exterior al piuliței și corespunde diametrului interior C al orificiului bosajului de plastic. Pentru piulițele telefoanelor mobile, diametrul orificiului de plastic este în general cu aproximativ 0.25–0.3 mm mai mic decât diametrul exterior al piuliței.
- Dimensiunea L este lungimea piuliței și corespunde adâncimii găurii Y din bosajul de plastic. Gaura de plastic este în general proiectată cu 0.5–1.0 mm mai adâncă decât lungimea piuliței pentru a oferi spațiu pentru excesul de plastic.
- W este grosimea peretelui din plastic din jurul găurii. Grosimea peretelui unui bosaj din plastic este în general de cel puțin 0.8–1.0 mm. Piulițele mai mari necesită pereți mai groși. Consultați tabelul de parametri de mai jos.
| Fir | Diametrul exterior D | Lungime L | Gaură de șanț din plastic | Grosimea peretelui plastic W | |
| Diametrul C | Adâncime Y | ||||
| M1.2 * 0.25 | 2.3 | 2.0 | 2.0 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.2 * 0.25 | 2.5 | 2.0 | 2.2 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.4 * 0.3 | 2.3 | 1.8 | 2.0 | 2.8 | 0.8 |
| 2.0 | 3.0 | ||||
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| M1.4 * 0.3 | 2.35 | 2.0 | 2.1 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 4.0 | 5.0 | ||||
| M1.4 * 0.3 | 2.5 | 2.0 | 2.2 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.4 * 0.3 | 2.7 | 2.0 | 2.3 | 3.0 | 0.8 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| M1.6 * 0.35 | 2.5 | 1.8 | 2.2 | 2.8 | 1.0 |
| 2.0 | 3.0 | ||||
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.6 * 0.35 | 2.7 | 2.0 | 2.3 | 3.0 | 1.0 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.6 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.0 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.7 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.2 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
| M1.8 * 0.35 | 3.0 | 2.0 | 2.6 | 3.0 | 1.2 |
| 2.5 | 3.5 | ||||
| 3.0 | 4.0 | ||||
| 3.5 | 4.5 | ||||
| 4.0 | 5.0 | ||||
5.5 Probleme și soluții comune
1) Dimensionarea corectă a orificiului din bosajul de plastic este esențială. Dacă orificiul este prea mare, plasticul nu va angrena corespunzător piulița după încorporare, ceea ce va duce la un cuplu de strângere și o rezistență la smulgere insuficiente. Dacă orificiul este prea mic, pot apărea bavuri sau fisuri.
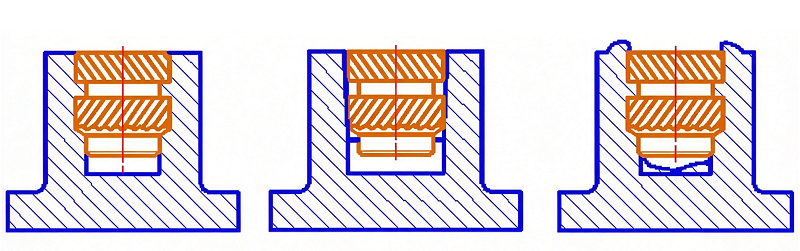
2) Dacă dimensiunile piuliței și dimensiunile plasticului sunt corecte, dar problemele persistă, luați în considerare îmbunătățirea designului.
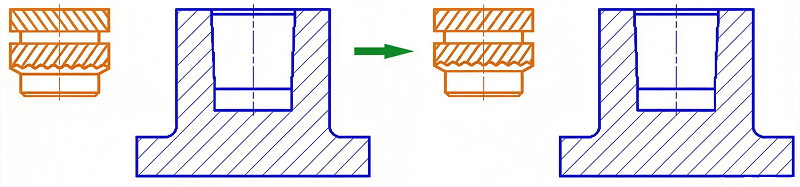
Deoarece bosajul din plastic este puțin adânc, utilizarea unei piulițe cu zimțare oblică dublă poate duce la o secțiune zimțată scurtă după ce dimensiunile piuliței sunt dimensionate. Odată încorporată, prea puțin plastic se angrenează cu zimțarea, ceea ce duce la un cuplu de strângere și o rezistență la smulgere insuficiente. Prin urmare, se recomandă în general ca orificiul bosajului din plastic să aibă o adâncime de cel puțin 2.5 mm, iar piulița să aibă o lungime de cel puțin 2.0 mm.
Îmbunătățire: Dacă modificarea matriței este dificilă, luați în considerare schimbarea modelului de moletare a piuliței într-un model BS1 cu o singură linie oblică, așa cum se arată în dreapta. Aceasta crește înălțimea treptei de moletare și cantitatea de plastic care se angrenează cu moletarea, îmbunătățind astfel cuplul și rezistența la smulgere.
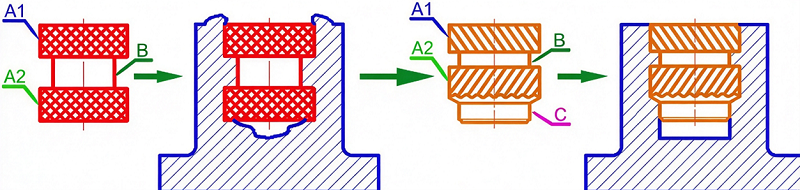
3) Umflături sau crăpături în jurul orificiului din bosajul de plastic
Când se utilizează modelul de piuliță prezentat în stânga, zonele A1 și A2 se extind după ce piulița este încorporată în plastic, în timp ce zona B se contractă brusc. Acest lucru îngreunează scurgerea plasticului, iar la capetele superioare și inferioare ale piuliței se pot forma bavuri, afectând serios aspectul produsului.
Îmbunătățire: Utilizați secțiunea C ca ghidaj și element de localizare, astfel încât piulița să poată fi plasată în siguranță în orificiul de plastic, îmbunătățind eficiența și randamentul. Secțiunea de ghidare de la C permite deplasarea unei părți din plastic din zona A2, lăsând suficient plastic pentru zona A1. În plus, secțiunile A1 și A2 au zimțări oblice cu un unghi de includere de 90° și pante de 45°. Intersecția lor formează un nod puternic care rezistă cuplului circumferențial, crescând considerabil cuplul și rezistența la smulgere.






