
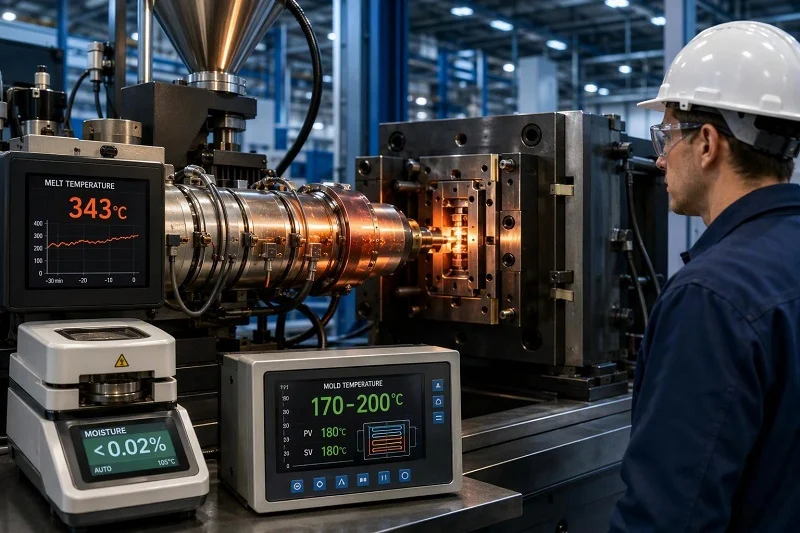
Turnarea prin injecție cu PEEK este definită de trei numere care se situează mult în afara practicii obișnuite în domeniul materialelor plastice: un punct de topire de 343 °C, o cerință de uscare sub 0.02% umiditate și o matriță menținută la 170–200 °C - mai fierbinte decât topitura majorității rășinilor obișnuite. Orice altă decizie în turnarea prin injecție cu PEEK decurge din aceste trei. O presă care nu poate menține 400 °C, un uscător care nu poate atinge un punct de rouă de -40 °C și o unealtă care nu poate fi încălzită uniform vor produce fiecare deșeuri din rășină care costă de multe ori mai mult decât ABS-ul sau policarbonatul.
Acest ghid urmărește lanțul de la peletă la piesa inspectată pentru inginerii și dezvoltatorii de produse care decid dacă să utilizeze PEEK în turnare. Acoperă procesul pas cu pas și motivul din spatele fiecărui control, parametrii care influențează de fapt calitatea piesei, unde turnarea câștigă și unde costă discret mai mult decât prelucrarea, cum să alegi o clasă din defecțiunea la care piesa trebuie să reziste și ce aplicații justifică utilizarea sculelor. Cifrele provin din fișe tehnice de materiale publicate și ghiduri de procesare pe clase standard de PEEK, mai degrabă decât dintr-un singur program de testare și descriu condiții tipice de laborator, nu valori garantate pentru o anumită piesă.
Ce este PEEK și de ce este turnat, precum și prelucrat mecanic
PEEK este o polieter-eter-cetonă semicristalină. Fișele tehnice publicate pentru clasele standard neumplute menționează o temperatură de topire de 343 °C, o tranziție vitroasă de 143 °C la început și 150 °C la mijloc, precum și un indice termic relativ pentru utilizare electrică de 260 °C. Temperatura de funcționare continuă admisibilă în aer este de obicei citată la 250 °C pe parcursul a 20,000 de ore, cu un interval de funcționare continuă de 250–260 °C. Acestea sunt valori tipice din specimenele de laborator; proprietățile reale ale unei piese turnate depind de geometria sa, de configurația sculei și de condițiile de procesare utilizate efectiv, motiv pentru care fișele tehnice menționează că datele sunt pentru compararea materialelor.
Același polimer se găsește în două forme. PEEK-ul neumplut este furnizat sub formă de granule pentru turnare prin injecție și extrudare, iar aceeași substanță chimică este disponibilă sub formă de tijă și placă pentru prelucrare. Alegerea între ele este o decizie de volum și geometrie, nu o decizie privind materialele - substanța chimică care rezistă la sterilizarea cu abur și la substanțele chimice agresive este identică. Ceea ce se schimbă este cantitatea de rășină pe care o cumpărați, câtă din ea se transformă în așchii și dacă forma poate fi tăiată.
O distincție contează de la început. PEEK este adesea descris ca nefiind higroscopic, iar acest lucru este adevărat în sensul că nu se dizolvă și nu se umflă cu apă așa cum o face nailonul. Totuși, absoarbe umezeala: instrucțiunile de procesare menționează că forma de pelete absoarbe de obicei aproximativ 0.5% g/g umiditate atmosferică, iar fișele tehnice menționează absorbția de apă la saturație de 0.45% la 23 °C. Această fracție absorbită este de aproximativ douăzeci și cinci de ori mai mare decât limita de 0.02% stabilită înainte de turnare, motiv pentru care uscarea nu este opțională nici măcar pentru un polimer care rezistă hidrolizei în funcționare.
PRIVIRE Proces de turnare prin injecție, Pas cu pas
Secvența de mai jos respectă instrucțiunile de procesare stabilite pentru clasele standard de PEEK. Fiecare etapă există datorită unei defecțiuni specifice pe care o previne.
1. Depozitare și manipulare
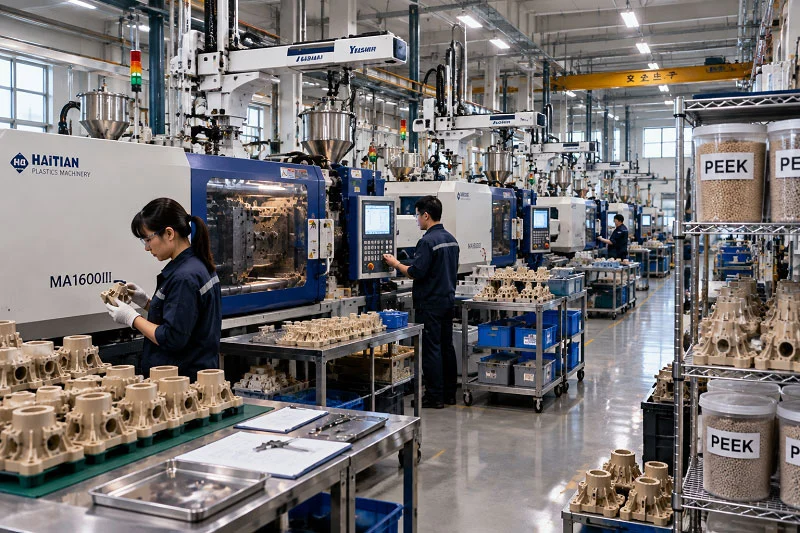
PEEK este livrat sigilat în polietilenă, într-o cutie rezistentă, iar instrucțiunile de procesare recomandă păstrarea sigilată a acestuia pe durata transportului și depozitării, deschiderea cutiilor doar într-o zonă curată și resigilarea resturilor. Sigilat, uscat, ferit de lumina soarelui, materialul poate fi depozitat mai mult de zece ani. Motivul este contaminarea, mai degrabă decât durata de valabilitate: la 380 °C, câteva granule ale unui alt polimer sau un fir de praf devin pete negre sau o linie de sudură slabă, iar rășina este prea scumpă pentru a fi reciclată în scopuri de întreținere.
2. Uscare
Peleții intră într-un cuptor cu circulație a aerului la 120–150 °C timp de 3–5 ore, răspândiți în tăvi cu o adâncime de aproximativ 2.5 cm, până când umiditatea reziduală scade sub 0.02% (un punct de rouă de -40 °C). Fie 150 °C timp de 3 ore, fie 120 °C timp de 5 ore sunt acceptate ca o metodă echivalentă. Recomandările standard precizează în mod explicit că PEEK nu trebuie să utilizeze același cuptor cu alte materiale decât dacă este izolat corespunzător. Umiditatea la temperatura topirii produce defecte de suprafață și pierderi de greutate moleculară, astfel încât etapa de uscare protejează atât aspectul, cât și performanța mecanică.
3. Gâtul de alimentare
Buncărul este menținut sub 100 °C — fișele tehnice pentru clasele neumplute specifică sub 100 °C, în timp ce instrucțiunile de extrudare sugerează preîncălzirea granulatului în intervalul 140–180 °C pentru acest proces. Scopul turnării este de a împiedica formarea de punți sau topirea parțială a peletelor înainte de a ajunge la șnec, limitând în același timp reabsorbția umidității la intrare.
4. Plastificare
Butelia trebuie să atingă 400 °C în mod controlabil, cu o marjă de abatere de aproximativ ±2 °C, ceea ce exclude rezistențele din aluminiu turnat în favoarea celor din aliaje sau ceramice pentru temperaturi înalte. Șuruburile sunt tipice cu un raport de compresie de 18:1 până la 24:1 L/D, cu un raport de compresie de 2:1 până la 3:1, iar un inel de control la vârful șurubului este necesar pentru a menține presiunea de injecție. Timpul de staționare trebuie menținut scurt; topitura poate fi menținută la 360 °C timp de până la o oră fără o degradare apreciabilă, dar dincolo de această temperatură, temperaturile din butoi ar trebui să scadă la 340 °C, iar o întârziere mai mare de trei ore necesită purjarea butoiului.
5. Injectare
Temperaturile de topitură variază între aproximativ 355–395 °C, în funcție de calitate. Pentru PEEK neumplut, un profil tipic spate/mijloc/față/duză este de 355 / 360–365 / 370 / 375 °C; o calitate umplută cu 30% sticlă împinge această valoare la 360 / 370–375 / 380 / 385 °C, iar o calitate umplută cu 30% carbon la 375 / 380–385 / 390 / 395 °C. Intervalul stabil de lucru este în general dat ca 360–400 °C. Presiunile de injecție rareori depășesc aproximativ 14 MPa, cu presiuni de menținere în jur de 10 MPa pentru PEEK natural, deși piesele de precizie cu raporturi lungi între curgere și grosime pot necesita mai mult de 200 MPa.
6. Temperatura mucegaiului
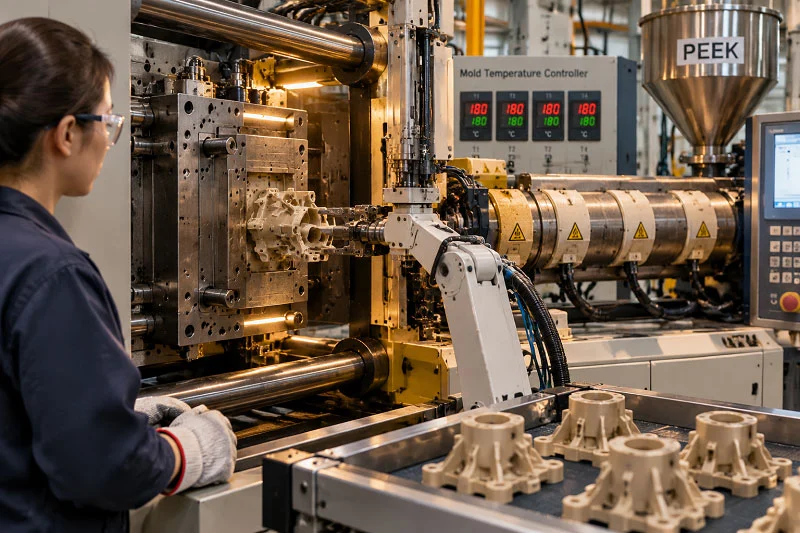
Suprafața sculei este menținută la 170–200 °C (ghidurile de procesare indică adesea 175–205 °C; fișele tehnice indică 170–200 °C pentru PEEK neumplut). Aceasta este temperatura suprafeței, nu punctul de referință al regulatorului - cu încălzirea cu ulei, pierderile în linia de curgere de până la 40 °C sunt frecvente, așa că punctele de referință de 260 °C sunt tipice pentru a atinge 170 °C la oțel. Motivul este cristalinitatea: o sculă rece răcește suprafața într-o stare amorfă, producând o culoare neuniformă, muchii închise sau transparente și o rezistență și o rezistență chimică mai mici. Ghidurile standard prevăd că piesele turnate în condițiile recomandate ar trebui să fie nominal 30% cristaline.
7. Ambalare, răcire și ejecție
Presiunea de menținere compensează contracția pe măsură ce piesa se răcește în fața sculei fierbinți. Timpul de răcire se calculează în funcție de grosimea peretelui; curbele publicate ale timpului de răcire la o temperatură a sculei de 180 °C arată că un design mai bun al ejecției poate reduce timpul de răcire cu aproximativ 15% pentru clasele neumplute. Piesele sunt ejectate cât timp sunt încă suficient de rigide pentru a evita distorsiunea.
8. Recuplare
Acolo unde stabilitatea dimensională sau detensionarea contează, piesele turnate pot fi recoapte. Un program tipic pentru o secțiune de până la 20 mm crește temperatura până la 150 °C la maximum 30 °C/h, rezistă 3 ore, crește temperatura până la 200 °C în aceeași rată, rezistă 4 ore, apoi se răcește la maximum 15 °C/h. Recoacerea completează, de asemenea, cristalizarea și stabilizează contracția.
9. Inspecția
Verificările finale confirmă dimensiunile, aspectul (marginile întunecate și petele negre sunt defectele clasice din PEEK) și, acolo unde este specificat, cristalinitatea prin DSC. Aprobarea primului articol, care include date despre cristalinitate, închide bucla verificării dacă scula s-a încălzit suficient.
Parametrii de procesare care decid calitatea piesei
Parametrii care decid dacă o piesă din PEEK corespunde desenului său sunt mai puțini decât sugerează lista completă de setări a mașinii. Aceștia sunt uscarea, temperatura de topire, temperatura matriței, presiunea și viteza de injecție, dimensiunea porții și a canalului de turnare și toleranța de contracție. Tabelul de mai jos compară trei clase standard în funcție de valorile care diferă cel mai mult între ele, preluate din fișele lor tehnice.
| Parametru | 450G (fără umplere) | 450GL30 (30% sticlă) | 450CA30 (30% carbon) |
| Vâscozitatea topirii la 400 °C | 350 Pa·s | 550 Pa·s | 675 Pa·s |
| Contracție la turnare, direcția de curgere | 0.90% | 0.30% | 0.10% |
| Contracție la turnare, în sens invers fluxului | 1.3% | 0.90% | 0.50% |
| Temperatura duzei (tipic) | 375 ° C | 385 ° C | 395 ° C |
| Temperatura mucegaiului (tipic) | 170-200 ° C | 180-200 ° C | 180-210 ° C |
| Poartă minimă | > 1 mm | > 2 mm | > 2 mm |
| Uscare | 120–150 °C, 3–5 ore, <0.02% | acelaşi | acelaşi |
Contracția la turnare a trei clase standard de PEEK de-a lungul și transversal direcției de curgere a topiturii, măsurată pe epruvete ISO 294-4 în condiții specifice clasei de duză și sculă (neumplută: duză 375 °C, sculă 190 °C; 30% sticlă: duză 385 °C, sculă 190 °C; 30% carbon: duză 395 °C, sculă 200 °C). Valorile sunt doar pentru compararea materialelor - contracția reală depinde de geometria piesei, configurația matriței și condițiile de procesare.
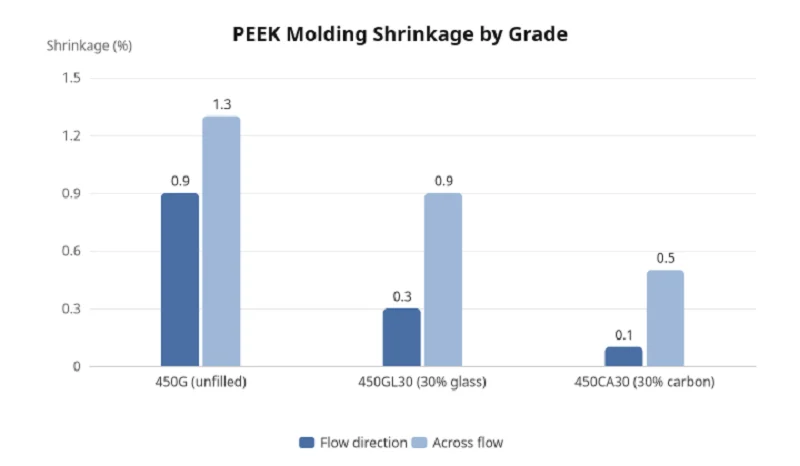
Din tabel rezultă trei lucruri. În primul rând, tipurile de materiale umplute sunt topituri mai rigide — 550 și 675 Pa·s față de 350 Pa·s — deci necesită valori de referință mai mari pentru cilindru și porți mai mari pentru a umple același perete. În al doilea rând, contracția se reduce în direcția de curgere pe măsură ce conținutul de fibre crește, dar mult mai puțin de-a lungul curgerii, motiv pentru care aceeași piesă se contracționează diferit de-a lungul și transversal pe traseul topiturii. În al treilea rând, regula porților se dublează aproximativ pentru compuși: minimul este de 1 mm pentru PEEK neumplut și 2 mm pentru compuși, sau aproximativ două treimi din grosimea peretelui pentru piesele groase, cu porți pentru canalizarea de turnare de 1 până la 1.5 ori grosimea turnării. Canalele de turnare ar trebui să depășească 3 mm la matriță și duză și 3.5 mm în colector.
Presiunea de injecție și viteza șurubului sunt ajustări secundare odată ce acestea sunt setate. Șuruburile de uz general sunt potrivite, iar contrapresiunea îmbunătățește omogenitatea topiturii, în timp ce ghidurile tipice recomandă viteze periferice ale șurubului de 5-10 m/min pentru clasele neumplute și nu mai mult de 6 m/min pentru cele ranforsate, deoarece forfecarea locală ridicată supraîncălzește topitura. Contrapresiunile de 2-8 MPa sunt obișnuite, mai mici pentru clasele umplute pentru a trata fibrele cu blândețe.
În ceea ce privește contracția, utilizați numerele din fișa tehnică pentru a compara clasele, nu pentru a tăia oțelul. Fișele tehnice precizează clar că datele privind contracția sunt pentru compararea materialelor și că valorile reale depind în mare măsură de geometria piesei, configurația matriței și condițiile de procesare; practica standard adaugă că sculele trebuie întotdeauna tăiate pe partea sigură pentru metal. Un prim articol măsurat pe propria geometrie este singura corecție fiabilă.
Avantajele turnării prin injecție PEEK - și când este valabilă fiecare dintre ele
Avantajele turnării PEEK sunt reale, dar fiecare este condiționat, iar precizarea condiției este ceea ce diferențiază o afirmație utilă de o linie de vânzări.
Geometrie complexă cu formă netă
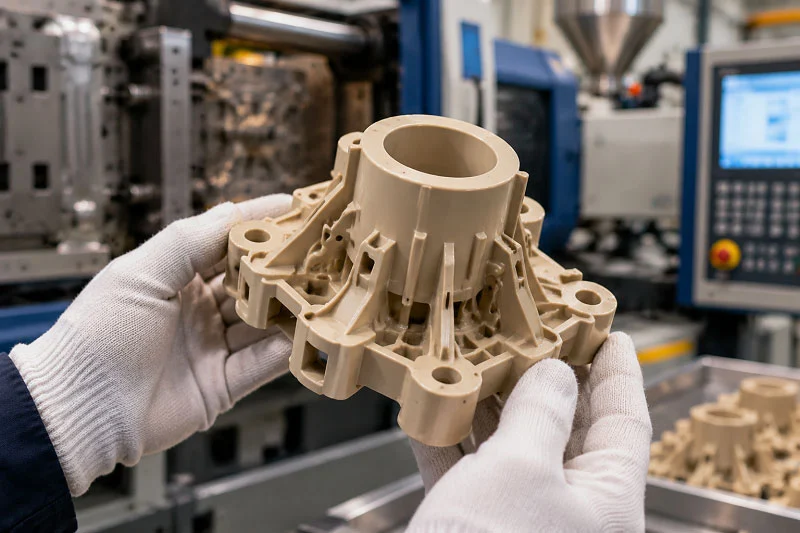
Turnarea produce bosaje, nervuri, cleme și filete dintr-o singură operațiune, în timp ce prelucrarea ar necesita mai multe setări și s-ar putea să nu ajungă deloc la elementul respectiv. Condiția: scula trebuie să fie corect închisă și ventilată. Ghidurile de depanare atribuie turnările și liniile de sudură scurte unui design inadecvat al ventilației și al deschiderii la fel de des ca și setărilor mașinii, astfel încât avantajul geometric este la fel de bun ca și designul sculei din spatele acestora.
Economie de volum mare
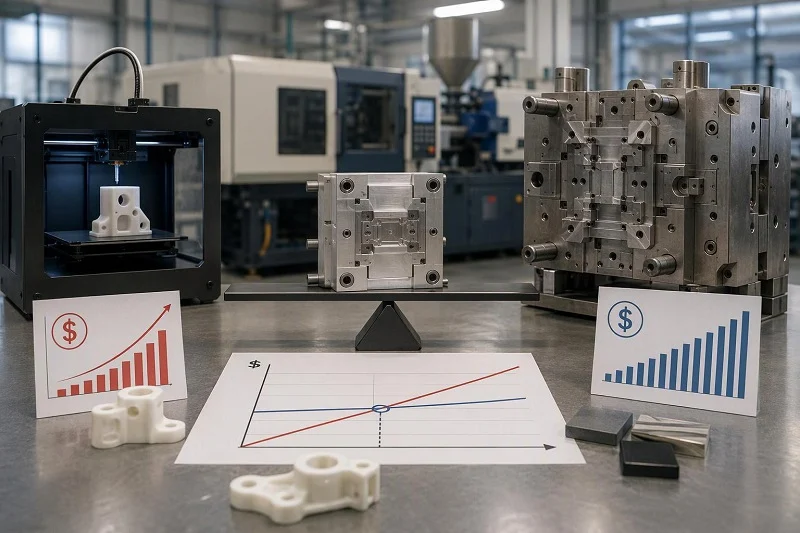
O piesă turnată consumă grame de rășină per pasă; o piesă prelucrată mecanic începe ca o țaglă și lasă cea mai mare parte a acesteia sub formă de așchii. Condiția: sculele trebuie amortizate. Sub acest volum, costul sculelor domină, iar prelucrarea este mai ieftină — crossover-ul face obiectul unei secțiuni ulterioare.
Proprietăți repetabile la temperatură
Deoarece temperatura matriței determină cristalinitatea, o sculă fierbinte bine controlată oferă rezistență, rezistență chimică și comportament dimensional constant pe parcursul unui ciclu de producție. Condiția: suprafața sculei trebuie să atingă efectiv temperatura dorită. O sculă care funcționează la rece produce piese care arată complete și apoi se cedează la sarcini la care ar supraviețui un plastic obișnuit.
Eliminarea prelucrării secundare
Caracteristicile care altfel ar fi tăiate după turnare ies din sculă, economisind setări și evitând provocările de prelucrare prin deteriorarea suprafeței. Condiție: cerințele de toleranță trebuie să se încadreze în capacitatea de turnare. Toleranțele tipice sunt de aproximativ 0.05% în condiții standard de turnare - acceptabil pentru multe caracteristici, dar nu înlocuiește prelucrarea acolo unde desenul necesită valori mai stricte.
Eficiența materialelor și libertatea de proiectare
Turnarea permite grosimi ale pereților, nervuri și caracteristici interne care ar fi dificil sau imposibil de tăiat și evită deșeurile brute care fac ca PEEK-ul prelucrat să fie scump. Condiția: piesa trebuie să fie proiectată pentru turnare, cu pereți uniformi și o deformare adecvată, aspecte acoperite de secțiunea de proiectare.
Niciunul dintre aceste avantaje nu ar trebui revendicat pentru o anumită piesă fără a-i verifica geometria. O formă simplă, mare, cu o toleranță redusă, s-ar putea să nu prezinte niciunul dintre ele.
Limitări și costuri ascunse
Costurile care îi surprind pe cei care fac turnare PEEK începători sunt rareori doar prețul rășinii. Acestea se regăsesc în scule, factura de energie și rata de rebut.
Instrumentul fierbinte
Menținerea unei matrițe la 170–200 °C necesită încălzire cu ulei, încălzitoare electrice cu cartuș sau o combinație a acestora. Încălzirea electrică este economică și ușor de întreținut, dar predispusă la pete fierbinți, fiind cea mai potrivită pentru componentele mici; încălzitoarele cu ulei sunt mai greu de proiectat, dar pot extrage căldura, ceea ce este important pentru dimensiuni mari ale matriței și miezuri adânci. Se recomandă insistent utilizarea plăcilor de izolație dintre matriță și placă, iar conductele de ulei trebuie să fie scurte și izolate, deoarece pierderile de căldură de până la 40 °C sunt frecvente. Toate acestea adaugă capital, timp de încălzire și energie fiecărui ciclu.
Durata ciclului
O matriță fierbinte răcește piesa mai lent, iar secțiunile groase prelungesc răcirea. Estimările publicate privind timpul de răcire în funcție de grosimea peretelui la 180 °C, temperatura sculei cresc brusc odată cu grosimea. Prin urmare, piesele din PEEK nu se turnează rapid, ceea ce crește costul per piesă chiar și atunci când utilizarea rășinii este scăzută.
O fereastră de procesare îngustă
Topitura este stabilă între aproximativ 360 și 400 °C, dar în afara acestei benzi, modurile de defectare se multiplică: prea rece, topitura îngheață la duză sau produce jetoane scurte; prea caldă sau menținută prea mult timp, se degradează în părți fragile și dungi întunecate. Cu o rășină atât de scumpă, fiecare jet rezidual este o pierdere reală, iar rata de rebut este cea mai mare în timpul pornirii și al schimbărilor de calitate.
Limite de măcinare
PEEK-ul poate fi prelucrat din nou, dar instrucțiunile standard restricționează măcinarea la maximum 30% g/g pentru polimerul neumplut și 10% g/g pentru compușii umpluți și avertizează că până și niveluri scăzute de material străin afectează serios calitatea turnării la aceste temperaturi. Aceasta limitează cantitatea de resturi de coloană care poate fi recuperată, în special în cazul claselor umplute.
Sensibilitate la contaminare
Se recomandă insistent utilizarea unor linguri, tăvi și echipamente de uscare dedicate, iar literatura de procesare menționează că petele negre în sortimentele naturale sunt de obicei cauzate de contaminare încrucișată sau de o purjare insuficientă. Un atelier care utilizează PEEK alături de alți polimeri are nevoie de disciplină de segregare, altfel va pierde piese din cauza contaminării.
Compromisuri pentru canalele calde
Canalele calde economisesc material și lărgesc fereastra de procesare, dar implică costuri inițiale de capital mai mari, probleme majore de contaminare la purjare și o întreținere generală mai mare decât canalele reci. Sistemul trebuie să funcționeze constant la 450 °C, cu încălzire externă și fără restricții interne de debit, iar vârfurile duzelor ar trebui să fie generoase, mai degrabă decât cu știft.
Limite de toleranță
Turnarea nu poate respecta cele mai stricte toleranțe fără operații secundare. În cazul în care un desen necesită o capacitate de turnare mai bună decât cea standard, planificați prelucrarea după turnare și stabiliți prețul acesteia.
Costurile pentru toate cele menționate mai sus variază prea mult în funcție de piesă, volum și atelier pentru a fi citate în mod responsabil aici. Abordarea corectă este de a le trata ca fiind direcționale: o sculă fierbinte, cicluri lente și resculptură acoperită împing costul unitar în sus, iar volumul la care turnarea depășește prelucrarea se deplasează în consecință.
Alegerea unui grad PEEK pentru un mod de defecțiune
Selectarea clasei este mai ușoară dacă porniți de la defectarea căreia piesa trebuie să-i reziste, mai degrabă decât dintr-un tabel de proprietăți. Cele trei clase standard Victrex se potrivesc cu trei moduri diferite de defectare.
Modulul de tracțiune la 23 °C (ISO 527-1) și deformarea la rupere la 23 °C (ISO 527-2) pentru trei clase Victrex PEEK, din fișele tehnice ale furnizorilor. Valorile din fișele tehnice descriu specimenele de laborator pentru compararea materialelor; proprietățile unei piese turnate depind de geometria sa, configurația sculei și condițiile de procesare.
Calitate neumplută — pentru ductilitate și tenacitate
Fișa tehnică indică o deformare la rupere de 25%, un modul de tracțiune de 4,000 MPa și nicio rupere la testele de impact fără crestătură Charpy și Izod la 23 °C. PEEK-ul neumplut oferă cea mai mare alungire și tenacitate din familie, fiind potrivit pentru componentele de instrumente și etanșare unde ductilitatea și inerția sunt critice. Alegeți neumplut atunci când piesa trebuie să se flexeze, să absoarbă impactul sau să etanșeze pe o suprafață de contact fără a crăpa.
Grad cu umplutură de sticlă — pentru rigiditate statică și dilatare termică redusă
Treizeci la sută de sticlă ridică modulul de tracțiune la 11,500 MPa și oferă o temperatură de deviere termică de 328 °C la 1.8 MPa, cu un coeficient de dilatare termică liniară în funcție de direcția curgerii de 18 ppm/K sub tranziția vitroasă. Fișa tehnică descrie aplicațiile sale ca fiind o rezistență mai mare într-un sistem static cu un coeficient scăzut de dilatare termică. Alegeți-l atunci când piesa trebuie să își mențină forma sub sarcină la temperatură și să rămână stabilă dimensional - un suport structural, o carcasă, o componentă care nu trebuie să se extindă într-o componentă vecină.
Grad cu umplere cu carbon — pentru uzură și cel mai ridicat modul de elasticitate
Treizeci la sută de fibră de carbon oferă un modul de tracțiune de 28,000 MPa, cea mai mică contracție în direcția de curgere din familie, de 0.10%, și descrierea din fișa tehnică a unei rezistențe excelente la uzură și a unui coeficient de frecare scăzut în sisteme statice sau dinamice. Alegeți-o atunci când piesa alunecă, se freacă sau suportă o sarcină, iar rigiditatea contează mai mult decât alungirea.
Compromisurile sunt consistente pentru toate clasele de oțel umplute. Acestea sunt mai abrazive pentru prelucrarea sculelor, motiv pentru care se recomandă șuruburile protejate la uzură și cilindrii bimetalici și de ce dimensiunile grinzilor de acces se dublează. Acestea pierd din alungire - 3.0% pentru o clasă cu 30% sticlă și 1.7% pentru o clasă cu 30% carbon față de 25% neumplută - așadar o piesă care trebuie să se îndoiască nu ar trebui umplută. Și se contractă anizotrop, cu o valoare a curgerii transversale de câteva ori mai mare decât valoarea curgerii, ceea ce complică corectarea sculelor. Păstrați fiecare afirmație legată de fișa tehnică a clasei; un număr de la o clasă nu se transferă la alta.
Aplicații în care se potrivește turnarea prin injecție PEEK
PEEK își câștigă prețul în aplicații în care temperatura, chimia sau sterilizarea ar învinge materialele plastice inginerești obișnuite. Turnarea își câștigă locul atunci când aceste aplicații necesită și volum, geometrie complexă sau repetabilitate.
Medical
PEEK rezistă la sterilizarea repetată cu abur, iar testele publicate de grad medical nu raportează nicio pierdere semnificativă a proprietăților mecanice peste 1,500 de cicluri de sterilizare la 134 °C, măsurate pe specimene din plastic fără cicluri de curățare. Instrumentele chirurgicale, implanturile de probă și componentele dentare sunt tipice. Biocompatibilitatea nu este automată din partea polimerului: ASTM F2026-23 stabilește cerințe pentru PEEK virgin în aplicațiile de implant chirurgical și exclude în mod explicit formele umplute, colorate sau recuperate, iar îndrumările ISO 10993-1 ale FDA încadrează evaluarea biologică ca un proces de gestionare a riscurilor. Turnarea este potrivită pentru acest sector atunci când sunt necesare instrumente sau componente de unică folosință în volum cu geometrie consistentă; prelucrarea este potrivită pentru implanturile specifice pacientului sau pentru volum redus.
Aerospațial și Automotive
Piesele ușoare care trebuie să reziste la temperaturi ridicate de sub capotă sau de la fuselaj beneficiază de capacitatea de funcționare continuă a PEEK la aproximativ 250 °C și de menținerea rezistenței sale la temperatură - fișa tehnică 450G prezintă o tensiune de încovoiere de 85 MPa la 125 °C și 19 MPa la 175 °C. Turnarea se potrivește cu suporturi, bucșe și carcase unde geometria este complexă, iar volumul justifică o sculă; piesele mari sau simple rămân adesea prelucrate.
Electronică și Semiconductor
Proprietățile electrice ale PEEK se mențin pe o gamă largă de temperaturi, iar stabilitatea sa dimensională este potrivită pentru componente mici de precizie produse în volum mare - cazul clasic pentru turnare, unde mii de piese identice se desprind dintr-o singură unealtă.
Energie și petrol și gaze
Rezistența chimică la acizi, baze, hidrocarburi și solvenți la temperaturi ridicate, plus rezistența la hidroliză în abur și apă de mare, fac din PEEK un candidat potrivit pentru etanșări, componente de valve și piese de fond de sondă. Turnarea este potrivită pentru piese mici repetabile; componentele mari sau unice sunt de obicei prelucrate din forme standard.
Echipamente industriale
Piesele de uzură, rulmenții și bucșele beneficiază de frecarea redusă și rezistența la uzură a clasei de oțel umplute cu carbon. Atunci când acestea sunt consumabile înlocuite în cantitate, turnarea se amortizează rapid.
În fiecare caz, logica este aceeași: proprietatea justifică PEEK, iar volumul sau geometria justifică turnarea mai degrabă decât prelucrarea mecanică.
Când Mașină PRIVIRE ÎN LUME ÎN LOCUL DE MODELARE
Prelucrarea rămâne răspunsul corect pentru o mare parte din piesele PEEK, iar cunoașterea momentului respectiv economisește bani.
Se prelucrează la mașină atunci când volumul este mic. Sub punctul în care sculele se amortizează, costul sculelor domină, iar turnarea prin injecție PEEK este varianta mai scumpă. Prototipurile, sculele în punte și dispozitivele de fixare unice aparțin unei freze sau unui strung, unde nu se percepe nicio factură pentru scule, iar modificările de proiectare costă doar timp de programare.
Se prelucrează mecanic atunci când geometria este mare sau simplă. O piesă mare, blocată, cu puține caracteristici, produce puțină risipă atunci când este tăiată dintr-o țaglă, iar o matriță pentru aceasta ar fi mare, fierbinte și scumpă. Risipa brută care face ca PEEK-ul prelucrat să fie costisitor este proporțională cu cât din țaglă devine piesa; pentru o formă simplă, cea mai mare parte o face.
Se prelucrează mecanic atunci când toleranțele depășesc capacitatea de turnare. Toleranțele tipice de turnare sunt de aproximativ 0.05% în condiții standard. În cazul în care un desen necesită precizii mai mari sau caracteristici pe care turnarea nu le poate forma, planificați prelucrarea - fie a întregii piese, fie o operațiune secundară după turnare.
Matrițare atunci când volumul anual amortizează scula. Calculul are patru variabile: costul sculei, dimensiunea piesei (care stabilește greutatea așchiilor și timpul ciclului), costul rășinii per așchie și eliminarea de material prelucrat evitată. Pe măsură ce volumul crește, costul sculei se distribuie pe mai multe piese și pe compușii care economisesc rășina per așchie. Crossover-ul este specific fiecărei piese; modalitatea de a-l găsi este de a solicita o ofertă care separă costul sculelor de costul piesei și de a o compara cu o ofertă de prelucrare pentru același volum anual.
Matrițare atunci când geometria este complexă și are o formă netă. Prosopurile, filetele, clemele și caracteristicile interne sunt eliminate de la o sculă bine concepută și costă mai puțin atunci când sunt prelucrate.
Matrițare atunci când repetabilitatea pe mai multe piese contează. O singură unealtă produce piese identice pas cu pas; prelucrarea depinde de consecvența configurării. Pentru un program de producție, repetabilitatea turnării este în sine un avantaj calitativ.
O abordare corectă este un calcul al volumului versus al amortizării utilajelor, nu o regulă generală. Orice sumă specifică ar fi inventată; variabilele sunt cele care contează.
Proiectare pentru PEEK: scule și reguli pentru componente care previn resturile
Majoritatea deșeurilor de PEEK provin din câteva decizii de proiectare luate înainte de tăierea oțelului. Regulile de mai jos există din cauza temperaturilor ridicate de topire și matriță, nu pentru că, în principiu, PEEK este neobișnuit de dificil de proiectat.
1. Secțiuni uniforme de perete.
Instrucțiunile tipice oferă grosimi minime ale pereților de aproximativ 1 mm pentru compușii PEEK neumpluți și 1.5 mm pentru cei umpluți. Pereții uniformi se răcesc și se contractă uniform; tranzițiile de la gros la subțire creează goluri, adâncituri și deformații pe care nicio setare a mașinii nu le poate remedia complet.
2. Porți generoase, bine ventilate.
O deschidere minimă a inelei de 1 mm pentru piesele neumplute și de 2 mm pentru cele compuse este standard, sau aproximativ două treimi din grosimea peretelui pentru piesele groase, cu inele de turnare de 1 până la 1.5 ori grosimea piesei turnate. Inelele de turnare minime au aproximativ 4 mm, cu un diametru de intrare de 1.5 ori grosimea celei mai mari piese. Inelele mari mențin curgerea topiturii și reduc urmele de goluri și de scurgere; o ventilație adecvată previne împrăștierile scurte și urmele de arsură.
3. Canale de încălzire specificate pentru 450 °C.
Dacă se utilizează un canal cald, acesta necesită încălzire externă fără restricții interne de curgere, funcționare constantă la 450 °C, duze generoase amplasate pe suprafața componentei și un control individual foarte bun al temperaturii pentru a menține echilibrata sculei. Nu se recomandă închiderea cu știft.
4. Oțeluri pentru scule care își mențin duritatea la temperatură.
Duritatea cavității și a miezului oțelului Rockwell 52–54 la temperaturile de procesare PEEK este obiectivul obișnuit. Opțiunile comune sunt clasele de oțel care își păstrează aproximativ 54–58 HRC la temperatură, inclusiv 1.2343 ESU, 1.2379, 1.2083 și 1.2316. Clasele cu umplutură sunt abrazive, așadar rezistența la uzură la porți este importantă.
5. Toler pentru contracție anizotropă.
Contracția diferă de-a lungul și transversal, și cu atât mai mult în cazul materialelor de umplutură — 0.90% față de 1.3% pentru 450G, 0.10% față de 0.50% pentru 450CA30. Tăiați scula în siguranță pentru metal și corectați-o pe baza măsurătorilor primului articol pe baza geometriei reale, mai degrabă decât doar pe baza contracției din fișa tehnică.
6. Simularea procesului înainte de tăierea oțelului.
Simularea ar trebui să aibă loc întotdeauna înainte de tăierea oțelului, pentru a plasa porți pentru un flux echilibrat, a minimiza liniile de țesătură și a determina unde este necesară ventilația. La o unealtă construită pentru a funcționa la 200 °C, schimbarea oțelului este costisitoare, așa că simularea este o asigurare ieftină.
Concluzia turnării prin injecție PEEK
Turnarea prin injecție PEEK dă roade atunci când volumul și geometria justifică o sculă fierbinte și o uscare disciplinată; sub acest prag, prelucrarea rămâne răspunsul corect. Lanțul de proces este fix - depozitare etanșă, uscare la o umiditate sub 0.02%, o unitate de plastifiere capabilă să ajungă la 400 °C, o sculă menținută la 170–200 °C, ambalare și răcire controlate, recoacere acolo unde este necesar și inspecție care include cristalinitatea. Parametrii care decid calitatea sunt uscarea, temperatura topiturii, temperatura matriței, dimensiunea porții și a canalului de turnare și toleranța de contracție, iar aceștia se schimbă în funcție de grad: vâscozitatea topiturii este de 350, 550 și 675 Pa·s și contracție în direcția de curgere de 0.90%, 0.30% și 0.10% pentru PEEK neumplut, umplut cu sticlă și umplut cu carbon.
Selecția clasei urmează modul de rupere: neumplută pentru ductilitate și tenacitate, umplută cu sticlă pentru rigiditate statică și dilatare termică redusă, umplută cu carbon pentru uzură și cel mai ridicat modul de uzură. Aplicațiile urmează aceeași logică - componentele medicale, aerospațiale, auto, electronice, energetice și industriale justifică fiecare PEEK pentru o proprietate specifică, iar turnarea pentru un volum sau o geometrie specifică.
Următorul pas este definirea volumului anual, a toleranței și a geometriei, apoi solicitarea unei oferte care să separe costul sculelor de costul piesei. Această comparație, cu o ofertă de prelucrare pentru același volum, este singura modalitate fiabilă de a decide ce proces ar trebui utilizat piesa.
Colaborarea cu NOBLE la proiectul dumneavoastră de turnare prin injecție PEEK

Serviciile personalizate de turnare prin injecție PEEK oferite de NOBLE acoperă scule din oțel și aluminiu, matrițe cu o singură cavitate, mai multe cavități și matrițe familiale, precum și prese de la 50 la 500 de tone, cu o repetabilitate de la o piesă la alta de ±0.1 mm și toleranțe la cavitatea matriței de ±0.05 mm. PEEK este listat printre materialele manipulate, iar inspecția este susținută intern cu echipamente ZEISS CMM. Aceste cifre descriu capacitatea generală de turnare a NOBLE; nu reprezintă un istoric de caz specific PEEK, iar un program PEEK ar trebui să confirme totuși punctele de mai sus - capacitatea temperaturii cilindrului, metoda de încălzire a sculei, punctul de rouă la uscare și inspecția cristalinității - în raport cu presa și sculele specifice care vor prelucra piesa.
Ce trebuie pregătit înainte de a solicita o ofertă: modelul 3D și desenul cu toleranțele menționate, volumele anuale și cele de lansare, mediul de service (temperatură, substanțe chimice, cicluri de sterilizare), gradul de producție sau o declarație a modului de defecțiune pe care piesa trebuie să îl suporte și orice standard de reglementare pe care piesa trebuie să îl îndeplinească. Având aceste informații la îndemână, o ofertă poate separa costul sculelor de costul piesei, aceasta fiind singura modalitate de a compara în mod cinstit turnarea cu prelucrarea mecanică.
Timpii de livrare declarați de NOBLE — oferte în termen de 24 de ore și piese în 7-10 zile pentru multe lucrări — se aplică ofertei sale generale de servicii; Sculele PEEK și validarea procesului pot funcționa după un program diferit, în funcție de piesă și de calitate.
Întrebări frecvente despre turnarea prin injecție PEEK
De ce trebuie uscat PEEK-ul dacă nu este higroscopic?
Deoarece „nehigroscopic” înseamnă că nu se dizolvă sau nu se umflă în apă, nu că rămâne uscat. Peletele absorb de obicei aproximativ 0.5% umiditate atmosferică, iar limita înainte de turnare este de 0.02%. Umiditatea la 380 °C provoacă defecte de suprafață și pierderi de greutate moleculară, așa că materialul este uscat la 120–150 °C timp de 3–5 ore până la un punct de rouă de -40 °C.
De ce este matrița mai fierbinte decât punctele de topire ale majorității rășinilor?
Deoarece temperatura matriței controlează cristalinitatea. Ghidurile de procesare recomandă o suprafață a sculei de 175–205 °C (fișele tehnice menționează 170–200 °C pentru PEEK neumplut), astfel încât piesa să își dezvolte structura cristalină; piesele turnate în condițiile recomandate ar trebui să fie nominal 30% cristaline. O sculă rece răcește suprafața într-o stare amorfă, producând muchii întunecate sau transparente și o rezistență și o rezistență chimică mai mici.
Poate fi PEEK măcinat din nou și în ce proporție?
Da. Standardele stabilesc un conținut maxim de 30% g/g material măcinat pentru polimerul neumplut și 10% g/g pentru compușii umpluți și avertizează că până și niveluri scăzute de materiale străine afectează serios calitatea la temperaturile de procesare PEEK.
Cum se compară turnarea cu prelucrarea mecanică în ceea ce privește costul și toleranța?
Turnarea este mai rentabilă odată ce sculele se amortizează, deoarece fiecare pasă utilizează grame de rășină în loc de o țaglă și oferă o geometrie complexă a formei nete. Prelucrarea este mai eficientă la volume reduse și cu cele mai stricte toleranțe; toleranțele tipice de turnare sunt de aproximativ 0.05% în condiții standard, iar cerințele mai stricte necesită prelucrare secundară.
Ce temperatură a matriței este necesară pentru cristalinitate completă?
Ghidul de procesare Victrex recomandă o temperatură a suprafeței de 175–205 °C, iar Evonik recomandă temperaturi ale sculelor peste 180 °C pentru a obține un grad ridicat de cristalizare. Deoarece sculele încălzite cu ulei pierd căldură prin conductele de curgere, valoarea de referință a regulatorului este adesea mult mai mare decât temperatura suprafeței atinsă efectiv.
Pot fi gradele completate rulate în același instrument ca și cele necompletate?
Acestea pot fi turnate în aceeași unealtă doar cu grijă. Clasele umplute necesită griji mai mari — minimum 2 mm față de 1 mm — se contractă diferit și sunt abrazive la prelucrarea sculei, astfel încât o sculă cu griji pentru PEEK neumplut s-ar putea să nu se umple sau să se uzeze rapid cu o clasă umplută cu sticlă sau carbon. Recomandarea Victrex este de a proiecta griji pentru clasa care va funcționa și de a utiliza oțeluri rezistente la uzură pentru compușii umpluți.







