
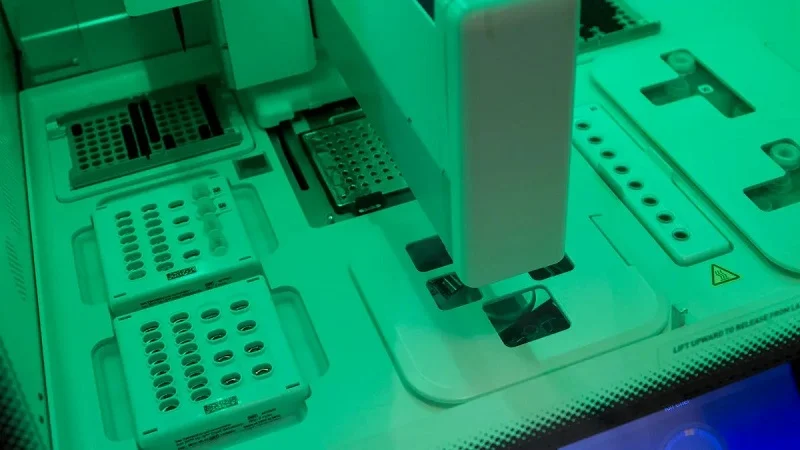
Cum construiesc producătorii componentele discurilor cu reactivi? Aceste piese mici sunt esențiale pentru diagnosticarea modernă. Procesul începe cu plastic brut și trece prin mai multe etape de producție. Turnarea prin injecție modelează discul pentru producția la scară largă. Termoformarea funcționează pentru serii mai mici. Prelucrarea de precizie adaugă detalii exacte. Urmează încărcarea reactivilor și liofilizarea pentru a menține stabilitatea. Fiecare metodă se potrivește unor nevoi diferite. Acest ghid explică pașii. Acoperim materialele, opțiunile de proiectare și alegerea partenerului potrivit. Cunoașterea acestor detalii vă ajută să faceți alegeri mai inteligente pentru proiectele dvs. de diagnosticare. Întregul lanț de producție contează, de la prima matriță până la picătură finală de reactiv în interiorul acelor discuri.
Modalități de a realiza componentele discurilor de reactivi
Alegerea modului de realizare a componentelor discurilor reactive depinde de trei factori: câte aveți nevoie, cât de exacte trebuie să fie acestea și cât puteți cheltui. Fiecare metodă are propriile puncte forte. Unele realizează rapid multe discuri. Altele realizează piese foarte precise pentru modele complexe. Cunoașterea acestor opțiuni vă ajută să alegeți metoda potrivită pentru proiectul dvs. Să analizăm principalele metode.
Turnare prin injecție pentru realizarea multor discuri de reactivi
Când aveți nevoie de sute de mii de discuri pentru proiectul dvs. de diagnosticare, turnarea prin injecție este cea mai bună alegere. Acest proces rulează același ciclu iar și iar, realizând piese identice la un cost redus per disc.
Pașii procesului și setările cheie
Ciclul are patru etape. Mai întâi, matrița se închide și se blochează sub presiune ridicată. Apoi, plasticul topit curge în matriță. Apoi, plasticul se răcește și se întărește. În cele din urmă, matrița se deschide, iar știfturile împing discul afară. Pentru discurile subțiri, un ciclu durează aproximativ 15 până la 20 de secunde.
Controlul temperaturii este foarte important pentru succes. Cilindrul mașinii trebuie să încălzească plasticul uniform până la punctul său de topire. Pentru polipropilenă, aceasta este de aproximativ 380 până la 450°F. Matrița este mai rece, de obicei între 50 și 80°F. Această diferență ajută piesa să se întărească rapid. Presiunea de injecție este de obicei între 10,000 și 30,000 psi. Apoi, presiunea de menținere menține plasticul strâns pe măsură ce se contractă în timpul răcirii. Fără o presiune de menținere bună, discul se poate îndoi sau poate avea adâncituri.
Amplasarea orificiului de ventilație este deosebit de importantă pentru discurile rotunde. Un orificiu de ventilație în centru permite plasticului să curgă uniform spre margini. Acest lucru reduce liniile de curgere și tensiunea din interiorul discului. Ventilația contează și ea. Dacă aerul rămâne prins, poate provoca arsuri sau piese care nu se umplu complet. Orificiile de ventilație subțiri permit aerului să iasă fără a permite plasticului să se scurgă.
Materiale plastice comune și utilizările lor
Trei materiale plastice sunt cele mai comune în diagnosticare. Polipropilena (PP) rezistă la substanțe chimice și funcționează cu mulți reactivi. Polistirenul (PS) este foarte transparent, bun pentru detectarea optică. Policarbonatul (PC) este rezistent și suportă căldura, fiind potrivit pentru utilizări dificile. Fiecare are avantaje și dezavantaje. PP este pentru teste standard. PS este pentru cititoare de fluorescență sau absorbanță. PC este pentru dispozitive point-of-care care sunt utilizate intens.
Termoformare pentru loturi mici
Turnarea prin injecție necesită matrițe de oțel scumpe. Acest cost ridicat este acceptabil pentru cantități mari. Pentru loturi mai mici, termoformarea este mai rapidă și mai ieftină.
Metode de formare în vid și sub presiune
Ambele metode încep la fel. O foaie de plastic plată este încălzită până se înmoaie. Apoi este modelată peste o matriță. În formarea în vid, o pompă elimină aerul de sub foaie. Presiunea aerului din exterior împinge foaia pe matriță. Acest lucru oferă detalii bune pe o parte. Formarea sub presiune adaugă aer comprimat deasupra foii. Acest lucru împinge plasticul în colțuri ascuțite și forme adânci. Detaliile devin mult mai bune.
Discurile cu pereți subțiri funcționează cel mai bine cu aceste metode. Pereții rămân drepți pe toată piesa. Matrițele de aluminiu înlocuiesc oțelul, reducând costurile și accelerând livrarea.
Beneficii pentru prototipuri și loturi mici
Producția în volum redus vă oferă flexibilitate. Matrițele de termoformare costă mult mai puțin decât matrițele de injecție. Timpii de așteptare variază de la luni la doar câteva săptămâni. Puteți testa rapid multe modele de discuri. Încercați diferite adâncimi de canal, marcaje de aliniere sau amplasamente ale godeurilor de reactivi. Odată ce designul este stabilit, puteți crește producția cu încredere. Acest lucru funcționează bine pentru cercetare și dezvoltare, studii clinice și platforme de diagnostic personalizate.
| Etape | Adecvarea volumului | Cost al sculelor | Perioada de graţie | Nivel de precizie |
| Turnare prin injecție | Producție în volum mare | Înalt | 8-16 săptămâni | Excelent |
| Termoformare | Rulaje cu volum redus | Scăzut | 2-4 săptămâni | Bun |
| Prelucrare CNC | Prototipuri, piese personalizate | Niciunul (taxă de configurare) | 1-2 săptămâni | Foarte inalt |
Prelucrare de precizie și pași suplimentari
Unele componente ale discului reactiv necesită caracteristici pe care turnarea singură nu le poate realiza. Aici ajută prelucrarea mecanică și etapele suplimentare.
Prelucrare CNC pentru piese foarte precise
Frezarea și strunjirea CNC taie piese dintr-un bloc solid. Acestea pot fi precise ca fracțiuni de milimetru. Acest lucru este important pentru canalele de fluid, piesele presate și găurile de aliniere. Acrilul se taie curat și este aproape la fel de transparent ca sticla. PEEK face față temperaturilor ridicate și substanțelor chimice puternice. Prelucrarea costă mai mult per piesă decât turnarea. Dar nu necesită deloc costuri de matriță. Pentru prototipuri sau loturi mici, acest compromis funcționează.
Tăiere și embosare cu laser pentru caracteristici speciale
Laserele taie fără a atinge piesa. Un fascicul focalizat vaporizează materialul de-a lungul unei traiectorii prestabilite. Acest lucru este util pentru orificii de ventilație, godeuri pentru reactivi și fante. Nu se produce uzura sculelor, iar zona afectată termic este mică. Gofrarea folosește căldură și presiune pentru a adăuga caracteristici în relief sau indentate. Puteți realiza canale microfluidice, marcaje de aliniere sau suprafețe texturate. Ambele metode adaugă flexibilitate procesului de producție.
Multe proiecte utilizează o combinație de metode. Ați putea turna corpul discului prin injecție pentru un volum mare, apoi tăiați cu laser godeurile de reactivi pentru precizie. Combinația potrivită de procese de fabricație economisește timp și bani, îndeplinind în același timp obiectivele de calitate.
Turnare prin injecție pentru componentele discurilor de reactivi
Pentru producția de diagnosticare la scară largă, turnarea prin injecție este alegerea principală. Acest proces de fabricație forțează plasticul topit într-o matriță de oțel. Rezultatul este mii de piese identice. Fiecare se potrivește exact cu ultima. Această consecvență este esențială pentru dispozitivele de diagnosticare. Să parcurgem pașii.
Ciclul de turnare prin injecție pas cu pas
Ciclul de turnare prin injecție urmează o secvență clară. Matrița se închide ermetic. Plasticul topit intră în interior. Plasticul se răcește și se întărește. Matrița se deschide. Piesa iese. Pentru un disc subțire, acest lucru durează aproximativ 15 până la 20 de secunde.
Proiectarea matrițelor pentru geometrii de disc
Designul matriței contează foarte mult pentru formele rotunde de disc. Clapeta de ventilație ar trebui să fie amplasată în centru. Acest lucru permite plasticului să curgă uniform spre margini. Reduce stresul și previne deformarea. Gurile de ventilație sunt, de asemenea, importante. Acestea permit aerului prins să iasă în timpul ciclului de turnare prin injecție. Fără ele, se obțin urme de arsură sau piese incomplete. Știfturile ejectoare împing discul finit afară. Așezați-le pe suprafețe necritice pentru a evita urmele.
Controlul temperaturii și presiunii
Controlul temperaturii este esențial pentru procesul de turnare prin injecție. Cilindrul încălzește plasticul. Pentru polipropilenă, aceasta este de aproximativ 380 până la 450°F. Matrița rămâne mai rece, în jur de 50 până la 80°F. Acest lucru ajută plasticul să se întărească rapid. Controlul presiunii este, de asemenea, vital. Presiunea de injecție variază de la 10,000 la 30,000 psi. Presiunea de menținere menține plasticul strâns pe măsură ce se contractă. Setările greșite provoacă lovituri, deformări sau jetoane scurte.
Termoplastice pentru componentele discurilor de reactivi
Alegerea materialului face o mare diferență. Fiecare plastic are puncte forte unice. Materialul potrivit ajută discul să funcționeze bine în dispozitivul de diagnosticare.
Polipropilenă, polistiren, policarbonat
Trei materiale termoplastice domină diagnosticarea. Polipropilena (PP) oferă o bună rezistență chimică. Funcționează bine cu mulți reactivi. Polistirenul (PS) este excelent pentru claritate optică. Lumina trece curat. Policarbonatul (PC) adaugă rezistență și rezistență la căldură. Fiecare material servește unui scop diferit. PP este pentru teste standard. PS este pentru detecție optică. PC este pentru dispozitive rezistente la punctul de îngrijire.
Rezistență chimică și claritate optică
Aceste două proprietăți au adesea un efect de tracțiune opus. PP-ul rezistă bine la substanțe chimice, dar arată tulbure. PS-ul este transparent, dar poate crăpa sub acțiunea anumitor substanțe chimice. PC-ul se află în mijloc. Pentru componentele discurilor de reactivi, materialul trebuie potrivit cu reactivul. Solvenții puternici necesită PP. Detecția optică necesită PS sau PC.
Avantaje și dezavantaje ale turnării prin injecție
Fiecare metodă de fabricație are compromisuri. Turnarea prin injecție aduce mari avantaje. Dar are și costuri.
Randament ridicat și repetabilitate
Viteza este cel mai mare avantaj. O singură matriță produce mii de piese pe oră. Fiecare piesă este identică cu precedenta. Această repetabilitate este esențială pentru diagnosticare. Rezultatele testelor depind de dimensiunile constante ale discului. Turnarea prin injecție oferă această consecvență. Expertiza profesională de prelucrare a NOBLE asigură că matrițele sunt construite conform specificațiilor exacte.
Costuri ridicate ale sculelor și timpi de livrare
Dezavantajul este costul inițial. Matrițele din oțel sunt scumpe. Pot costa zeci de mii de dolari. Timpii de livrare sunt de la 8 la 16 săptămâni. Pentru loturi mici, această investiție este greu de justificat. Dar pentru producția de volum mare, costul per piesă scade mult. Investiția inițială se amortizează odată cu volumul.
Termoformare și prelucrare pentru componentele discurilor de reactivi
Când turnarea prin injecție nu este potrivită pentru proiectul dvs., există alte două metode care pot realiza componente finite ale discurilor de reactivi. Termoformarea funcționează pentru volume medii și costă mai puțin sculele. Prelucrarea CNC vă oferă precizie pentru modele complexe. Fiecare dintre ele servește unui scop diferit în fabricarea dispozitivelor de diagnosticare.
Detalii despre procesul de termoformare
Termoformarea începe cu o folie plată de plastic. Căldura înmoaie foaia până când se îndoaie ușor. Apoi, foaia se întinde peste o formă de matriță. Acest proces funcționează bine pentru discurile cu pereți subțiri utilizate în multe dispozitive de diagnosticare.
Formare în vid vs. formare sub presiune
Formarea prin vid extrage aerul de sub foaia încălzită. Presiunea aerului exterior împinge plasticul în jos, pe matriță. Această metodă surprinde detalii pe o parte a piesei. Formarea prin presiune adaugă aer comprimat deasupra foii. Această forță suplimentară împinge plasticul în colțuri mai ascuțite și adâncituri. Rezultatul se apropie de calitatea turnării prin injecție.
Discurile cu pereți subțiri răspund bine la ambele metode. Grosimea pereților rămâne constantă pe toată piesa. Matrițele de aluminiu înlocuiesc sculele scumpe din oțel. Acest lucru reduce costurile și scurtează timpii de livrare de la luni la săptămâni.
Aplicații cu discuri cu pereți subțiri
Multe platforme de diagnostic utilizează discuri subțiri cu godeuri puțin adânci pentru reactivi. Fiecare reactiv necesită o plasare precisă în godeu. Termoformarea creează aceste caracteristici fără investiția inițială mare a turnării prin injecție. Studiile clinice încep adesea cu piese termoformate. Echipele de proiectare testează rapid diferite adâncimi ale godeurilor și amplasamente ale canalelor. Odată ce designul se dovedește a fi eficient, producția poate fi extinsă.
Prelucrare CNC pentru componente cu discuri de reactivi de precizie
Unele componente ale discurilor reactive necesită caracteristici pe care termoformarea nu le poate produce. Turnarea prin injecție se confruntă cu limite similare în cazul geometriilor complexe. Canalele adânci, colțurile ascuțite și degajările necesită o abordare diferită. Prelucrarea CNC taie aceste detalii direct din material solid.
Frezare și strunjire pentru geometrii complexe
Frezarea CNC îndepărtează materialul cu scule așchietoare rotative. Strunjirea CNC rotește piesa de prelucrat în timp ce o sculă staționară o modelează. Împreună, aceste metode creează geometrii complexe cu toleranțe strânse. Canalele fluidice rămân în fracțiuni de milimetru. Găurile de aliniere se potrivesc exact. Această precizie este importantă atunci când reactivii trebuie să curgă prin căi înguste fără scurgeri.
Materiale precum acrilicul și PEEK
Acrilul se prelucrează curat și oferă o claritate optică apropiată de cea a sticlei. PEEK-ul este rezistent la temperaturi ridicate și substanțe chimice agresive. Ambele materiale sunt potrivite pentru discuri prototip și pentru serii mici de producție. Prelucrarea costă mai mult per piesă decât termoformarea. Însă lipsa investiției în scule înseamnă că puteți schimba liber modelele între loturi.
| Aspect | Termoformare | CNC de prelucrare |
| Complexitatea caracteristicilor | Limitat la caracteristici superficiale | Detalii fine, colțuri ascuțite, canale adânci |
| Toleranțe | Mai lat, grosimea piesei variază | Strâmt, fracțiuni de milimetru |
| Cost per piesă | Mai mic la volume medii | Mai mare, fără investiții în scule |
| Adecvarea volumului | Volume medii de producție | Prototipuri, loturi mici |
| Flexibilitatea materialului | Numai termoplastice | Metale și materiale plastice |
Comparație cu fabricarea componentelor discurilor de reactivi cu carbon
Discurile ceramice de carbon pornesc de la fibră de carbon țesută, modelată sub formă de disc. Această abordare bazată pe substrat are ceva în comun cu termoformarea. Ambele metode modelează un material de pornire plat într-o geometrie finală de disc.
Asemănări în tehnicile de modelare a discurilor
Termoformarea și producția de discuri carbon-ceramice se bazează ambele pe formarea unui material asemănător foii peste sau într-o matriță. Căldura și presiunea joacă roluri cheie în ambele procese. Forma discului rezultă din deformarea controlată, mai degrabă decât din îndepărtarea materialului.
Diferențe în proprietățile și aplicațiile materialelor
Asemănările se termină aici. Discurile ceramice de carbon oferă o rezistență și o conductivitate termică extreme. Acestea deservesc nevoi de înaltă performanță mult dincolo de diagnosticare. Materialele plastice termoformate și turnarea prin injecție funcționează ambele cu reactivi biologici. Ceramica de carbon nu. Alegerea materialului determină aplicația. Pentru discurile de diagnosticare, termoplasticele rămân standardul deoarece rezistă la substanțe chimice, transmit lumina și costă mai puțin.
Încărcarea și finalizarea reactivilor pentru componentele discurilor de reactivi
Discul de plastic este doar partea exterioară. Adevărata valoare în diagnosticare vine din reactivul din interior. Încărcarea și finisarea transformă o piesă nefinisată într-o piesă funcțională a unui set de discuri de reactivi. Această etapă acoperă totul, de la curățarea apei până la liofilizarea. Fiecare pas menține reactivul activ. Să parcurgem etapele de producție.
Liofilizare pentru stabilizarea reactivilor
Reactivii lichizi își pierd puterea în timp. Se descompun mai repede la temperatura camerei. Liofilizarea rezolvă această problemă. Acest proces elimină apa din reactiv, dar îi păstrează structura intactă. Rezultatul este o pulbere uscată care se menține în stare bună timp de luni de zile.
Etapele procesului de liofilizare
Procesul începe cu apă curată. Fiecare picătură trece printr-un sistem de purificare. Osmoza inversă și deionizarea elimină mineralele și murdăria. Apa trebuie să îndeplinească niveluri stricte de puritate. Această apă curată devine baza pentru toate amestecurile de reactivi.
Apoi urmează pregătirea reactivilor. Angajații amestecă ingredientele active în cantități exacte. Ei ajustează cantitățile pentru a obține viteza de reacție și sensibilitatea potrivite. Fiecare lot de reactivi este testat înainte de a continua. Amestecul trece printr-un filtru. Un filtru de 0.2 microni elimină bacteriile și particulele. Această etapă menține produsul final steril.
Lichidul filtrat intră în godeurile cu disc. Fiecare godeu primește o cantitate măsurată. Apoi, discurile intră în liofilizator. Temperatura scade sub -40°C. Acest lucru îngheață rapid lichidul. O pompă de vid elimină aerul. Presiunea din cameră scade la câțiva militori. Sub acest vid, gheața se transformă direct în vapori. Aceasta se numește sublimare. Apa părăsește reactivul fără a redeveni lichidă. Ciclul durează între 12 și 48 de ore. La final, o turtă poroasă uscată rămâne în fiecare godeu.
Asigurarea activității reactivilor și a duratei de valabilitate
Controlul calității menține fiabilitatea procesului. La fiecare 30 de zile, echipa de producție efectuează teste cu controale normale și anormale. De asemenea, testează la fiecare număr de lot nou. De fiecare dată când procesul de fabricație se modifică, testează din nou. Acest program identifică problemele înainte ca acestea să afecteze rezultatele.
Controalele se comportă ca probele pacienților. Controalele normale dau un rezultat cunoscut ca fiind sănătos. Controalele anormale dau un rezultat cunoscut ca fiind pozitiv. Discurile de reactivi trebuie să corespundă ambelor. Dacă nu corespund, echipa ajustează formula. De asemenea, verifică condițiile de reacție. Temperatura, pH-ul și timpul de incubare contează. O mică modificare a oricărui factor poate schimba rezultatul testului.
Subambalare și asamblare
Odată ce reactivul este stabil, discul necesită protecție. Umiditatea și lumina pot deteriora reactivul uscat. Ambalajul corect îl menține în siguranță în timpul transportului și depozitării.
Formate de reactivi lichizi vs. liofilizați
Nu toți reactivii necesită liofilizare. Formatele lichide sunt potrivite pentru anumite utilizări. Sunt mai simplu de preparat. Nicio etapă de uscare înseamnă o producție mai rapidă. Însă reactivii lichizi necesită transport cu lanț frigorific. Camioanele frigorifice și depozitarea adaugă costuri. De asemenea, au durate de valabilitate mai scurte. Majoritatea reactivilor lichizi durează între 6 și 12 luni.
Reactivii liofilizați au o durată de viață mai lungă. Pot sta pe raft la temperatura camerei timp de 18 până la 24 de luni. Costurile de transport sunt mai mici fără refrigerare. Compromisul este etapa suplimentară de fabricație. Liofilizarea adaugă timp și costuri de echipament. Pentru multe produse de diagnosticare, durata de valabilitate mai lungă merită costul.
Integrare cu substraturi de disc
Materialele discului trebuie să fie compatibile cu formatul de reactiv ales. Reactivii lichizi necesită godeuri etanșe. Sigiliul oprește scurgerile și evaporarea. Reactivii liofilizați au nevoie de o barieră de umiditate. Discul în sine sau o folie de etanșare împiedică pătrunderea umidității.
Unele discuri utilizează un design multistrat. O bază de plastic conține reactivul uscat. Un capac de folie sigilează partea superioară. Capacul se poate dezlipi sau perfora în timpul testului. Acest design protejează reactivul în timpul depozitării. În punctul de utilizare, proba rehidratează pulberea uscată. Reacția începe imediat.
Procesul de integrare necesită o manipulare atentă. Operatorii lucrează într-o cameră sterilă. Mediul rămâne uscat și cu temperatură controlată. Automatizarea se ocupă de umplere și sigilare. Acest lucru reduce erorile umane și menține producția consistentă. Discurile finite intră în pungi cu desicant. Fiecare pungă conține unul sau mai multe discuri. Pachetul final intră într-o cutie de carton pentru expediere.
Considerații de proiectare pentru componentele discurilor de reactivi
Un design bun începe cu mult înainte de deschiderea primei matrițe. Alegerile pe care le faci pe hârtie modelează fiecare etapă a producției. Gândește-te la cum va curge, se va răci și se va elibera piesa din unealtă. Gândește-te la cum se va comporta reactivul în interiorul discului finit. Aceste decizii determină dacă produsul tău funcționează în mod fiabil în diagnosticare.
Proiectare pentru fabricabilitate (DFM)
Proiectarea pentru fabricabilitate înseamnă crearea de piese ușor de realizat fără a pierde din performanță. Fiecare caracteristică adăugată costă timp și bani. Fiecare unghi și grosime a peretelui afectează modul în care plasticul umple matrița. Designerii inteligenți simplifică oriunde pot.
Unghiuri de deformare, grosimea peretelui și nervuri
Unghiurile de tiraj sunt ușoare conicități pe pereții verticali. Acestea permit piesei finite să se desprindă din matriță fără a se lipi. Fără suficient tiraj, știfturile ejectorului pot împinge piesa sau pot lăsa urme. Un unghi de tiraj tipic variază între 0.5 și 2 grade. Discurile subțiri necesită mai puțin tiraj decât piesele înalte, dar tot au nevoie de puțin.
Grosimea peretelui contează la fel de mult. Pereții uniformi se răcesc uniform și previn deformarea. Dacă o secțiune este mai groasă decât alta, aceasta se contractă diferit. Acest lucru creează tensiune internă și deviație dimensională. Pentru componentele discurilor reactive, mențineți pereții între 0.5 și 2.0 mm. Nervurile adaugă rigiditate fără a adăuga grosime. Acestea susțin suprafețele plane și previn îndoirea. Plasați nervurile în direcția opusă curgerii pentru cele mai bune rezultate.
Plasarea porții și a știftului ejectorului
Amplasarea porții controlează modul în care plasticul intră în cavitatea matriței. Pentru discurile rotunde, o poartă centrală oferă cel mai uniform flux. Plasticul se răspândește spre exterior într-un model radial. Acest lucru reduce liniile de sudură și aerul prins. Porțile de margine funcționează și ele, dar pot crea puncte slabe acolo unde se întâlnesc fronturile de curgere.
Știfturile de ejecție împing piesa finită în afara matriței. Amplasarea lor afectează suprafața vizibilă. Plasați-le pe zone ascunse sau caracteristici care nu contează din punct de vedere cosmetic. Marcajele cu știft de pe o fereastră de detectare pot împrăștia lumina și pot ruina citirile optice. Colaborați din timp cu partenerul dvs. de turnare pentru a planifica amplasarea porții și a știfturilor.
Selectarea materialelor în funcție de performanță
Plasticul ales trebuie să facă mai mult decât să își păstreze forma. Trebuie să funcționeze cu reactivul și metoda de detectare. Fiecare material aduce caracteristici diferite.
Claritate optică pentru ferestrele de detectare
Multe teste de diagnostic citesc rezultatele chiar prin disc. Testele de fluorescență, absorbanță și colorimetrice necesită căi optice clare. Polistirenul oferă o claritate excelentă, cu o transmisie a luminii de aproximativ 90%. Policarbonatul transmite puțin mai puțin, dar rezistă mai bine la impact. Polimerii olefinici ciclici (COP) oferă o claritate și mai mare și o autofluorescență mai mică. Adaptați materialul la lungimea de undă de detecție și la puterea semnalului.
Biocompatibilitate și sterilizare
Componentele discurilor de reactivi ating probe biologice. Materialul nu trebuie să elibereze substanțe chimice care interferează cu reacțiile. De asemenea, trebuie să reziste procesului de sterilizare. Oxidul de etilenă gazos funcționează cu majoritatea termoplastelor. Radiațiile gamma pot decolora unii polimeri. Autoclavarea la temperaturi ridicate vă limitează la materiale precum PEEK sau policarbonat. Verificați compatibilitatea înainte de a vă decide asupra unui material.
Toleranțe și finisajul suprafeței componentelor discurilor de reactivi
Toleranțele definesc câtă variație permiteți în fiecare dimensiune. Finisajul suprafeței afectează modul în care lichidele se mișcă prin canale. Ambele influențează dacă testul dă rezultate consistente.
Toleranțe tipice pentru canalele fluidice
Canalele fluidice necesită un control strict. Micile modificări ale diametrului modifică fluxul capilar și comportamentul de amestecare. Tabelul de mai jos prezintă toleranțe standard și stricte pentru dimensiunile canalului.
| Parametru | Toleranță catalog | Toleranță redusă |
| Diametrul interior (ID) | ±0.02 mm sau 5% | ± 0.005 mm |
| Diametru exterior (OD) ≤ 5 mm | ± 0.05 mm | ± 0.01 mm |
| Diametru exterior (OD) > 5 mm | ± 0.10 mm | ± 0.03 mm |
| Concentricitate (de la diametrul exterior la diametrul interior) | Variație a peretelui < 5% | Variație a peretelui < 2% |
| Rugozitatea suprafeței (Ra, trasă) | < 50 nm | < 20 nm |
Toleranțele de catalog sunt valabile pentru producția standard. Toleranțele mai stricte costă mai mult, dar oferă o consistență mai bună. Pentru dispozitivele microfluidice, toleranța diametrului interior controlează direct debitul. O variație de doar câțiva microni poate schimba rezultatele.
Rugozitatea suprafeței pentru fluxul de reactivi
Pereții rugoși ai canalului perturbă curgerea laminară. Aceștia creează turbulențe și o distribuție inegală a reactivilor. Valorile de rugozitate a suprafeței de mai sus contează deoarece pereții interiori rugoși cauzează neuniformitate a curgerii. Suprafețele mai netede permit lichidelor să alunece previzibil. Turnarea prin injecție cu oțel de scule lustruit oferă cel mai bun finisaj al suprafeței. Prelucrarea lasă urme de scule care pot necesita lustruire secundară. Luați în considerare compromisul dintre cost și performanță.
Procesul de fabricație pe care îl alegeți afectează toleranțele realizabile. Turnarea prin injecție oferă o repetabilitate excelentă odată ce scula este reglată. Termoformarea oferă o variație mai largă. Prelucrarea CNC oferă cel mai strict control, dar costă mai mult per piesă. Volumul producției și cerințele de calitate ar trebui să ghideze alegerea.
Materiale pentru componentele discurilor de reactivi
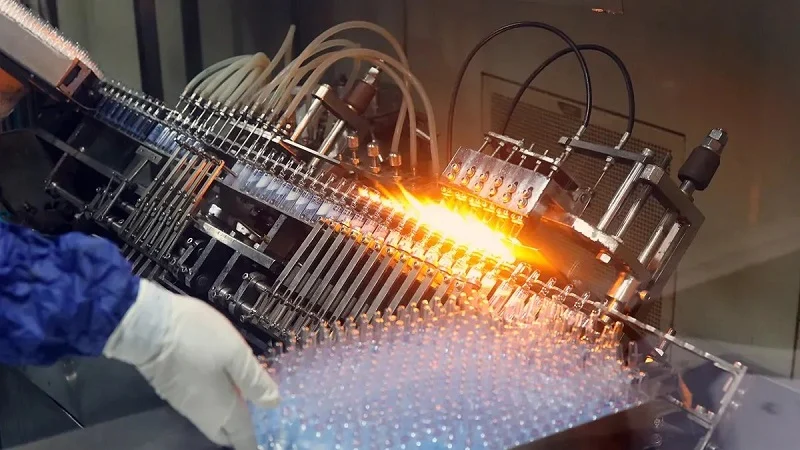
Materialul pe care îl alegeți influențează tot ce urmează. Schimbă modul în care piesa se modelează, modul în care funcționează reactivul și dacă testul se citește corect. Diferite materiale plastice au funcții diferite în diagnosticare. Unele se concentrează pe claritate. Altele rezistă la substanțe chimice puternice. Câteva suportă temperaturi foarte ridicate. Să analizăm principalele opțiuni.
Termoplastice: Polipropilenă și Polistiren
Polipropilena și polistirenul sunt cele mai comune materiale plastice pentru producția de diagnostic de rutină. Costă mai puțin decât majoritatea celorlalte opțiuni. Ambele funcționează bine cu mașinile standard de turnare prin injecție. Fiecare are propriile puncte forte.
Cost, rezistență chimică, proprietăți optice
Polipropilena (PP) rezistă la mulți solvenți și acizi. Preia reactivi rezistenți fără a se descompune. Dezavantajul este claritatea. PP arată tulbure și lasă să treacă mai puțină lumină. Polistirenul (PS) funcționează invers. Are o claritate optică excelentă și lasă să treacă aproximativ 90% din lumină. Dar PS se poate crăpa atunci când este expus la solvenți puternici. Chimia reactivilor decide pe care să îl utilizați. Soluțiile tampon puternice necesită PP. Detecția optică necesită PS.
Aplicații comune în diagnosticare
PP apare în discurile de testare de uz general, unde compatibilitatea chimică contează cel mai mult. Funcționează bine cu urină, sânge și multe soluții tampon de analiză. PS apare în cititoarele de fluorescență și absorbanță. Ferestrele transparente permit trecerea ușoară a luminii pentru citiri precise. Ambele materiale funcționează bine pentru producția de volum mare. Ciclurile de turnare prin injecție se desfășoară rapid, iar costurile per piesă rămân scăzute.
Materiale plastice inginerești: PEEK și COC/COP
Când materialele plastice standard nu sunt suficiente, intervin materialele plastice inginerești. Aceste materiale costă mai mult, dar funcționează mult mai bine. Rezistă la condiții care ar distruge PP sau PS.
Rezistență la temperaturi ridicate și substanțe chimice
PEEK suportă o căldură continuă mult mai mare decât cea suportată de materialele plastice standard. De asemenea, rezistă la aproape orice solvent comun. Acest lucru face ca PEEK să fie util pentru discurile care trec prin sterilizare în autoclavă. Polimerii olefinici ciclici (COC și COP) oferă un alt avantaj. Aceștia oferă o claritate optică excelentă cu o autofluorescență foarte scăzută. Acest lucru este important pentru testele de fluorescență sensibile, unde zgomotul de fond distruge rezultatele.
Aplicații avansate de diagnosticare
PEEK apare în dispozitive specializate care se confruntă cu cicluri repetate de sterilizare. De asemenea, funcționează pentru aplicații cu solvenți organici puternici. COC/COP excelează în discurile microfluidice. Fondul lor de fluorescență scăzut îmbunătățește raportul semnal-zgomot. Aceste materiale funcționează cu turnarea prin injecție, dar ferestrele de procesare sunt mai înguste. Temperaturile matriței și vitezele de răcire necesită un control atent.
Discuri ceramice din metale, sticlă și carbon
Materialele plastice domină diagnosticarea, dar alte materiale îndeplinesc roluri speciale. Metalele gestionează căldura. Sticla oferă performanțe optice de neegalat. Discurile carbon-ceramice oferă o durabilitate extremă pentru nevoi specifice.
Aluminiu pentru management termic
Aluminiul conduce căldura mult mai bine decât orice plastic. Unele procese de diagnosticare necesită cicluri precise de temperatură. Discurile de aluminiu distribuie căldura uniform pe suprafață. Acest lucru previne punctele fierbinți care ar putea modifica vitezele de reacție. Aluminiul oferă, de asemenea, o platformă rigidă și stabilă pentru măsurători sensibile.
Sticlă pentru aplicații optice
Sticla transmite lumina mai bine decât orice polimer. Rezistă la zgârieturi și atacuri chimice. Discurile de sticlă apar în sistemele optice de înaltă calitate, unde claritatea plasticului nu este suficientă. Dezavantajul este fragilitatea. Sticla se sparge mai ușor decât plasticul, ceea ce face manipularea și transportul mai dificile.
Discuri carbon-ceramice pentru nevoi de înaltă performanță
Discurile carbon-ceramice sunt fabricate din fibră de carbon țesută, modelată sub formă de disc. Acest material oferă o rezistență și o stabilitate termică excepționale. Procesul de fabricație diferă complet de cel al turnării plasticului. Aceste discuri sunt concepute pentru a face față unor condiții extreme care ar distruge materialele termoplastice. Acestea servesc aplicațiilor care necesită o rezistență ridicată sau o conductivitate termică mult dincolo de normele de diagnostic. Pentru majoritatea producției de discuri reactive, materialele termoplastice rămân alegerea practică. Acestea echilibrează bine costul, claritatea și rezistența chimică.
Alegerea NOBLE pentru componentele discurilor de reactivi

Alegerea partenerului potrivit pentru componentele discurilor reactive înseamnă mai mult decât simpla alegere a unui furnizor. Aveți nevoie de o echipă care să vadă imaginea de ansamblu. NOBLE are sub același acoperiș atât procesarea metalului, cât și a plasticului. Aceasta înseamnă mai puține predări, mai puține întârzieri și mai puține șanse de greșeli. Proiectul dumneavoastră trece de la proiectare la piesa finită, fără a trece de la diferiți furnizori.
Servicii complete de prelucrare a metalelor și plasticului
NOBLE se ocupă atât de prelucrarea metalelor, cât și a plasticului. Această gamă este importantă în diagnosticare. Unele componente necesită corpuri din plastic cu inserții metalice. Altele necesită rame metalice care susțin discuri din plastic. Având ambele capacități într-un singur loc, lanțul de aprovizionare este mai simplu. Aveți o singură persoană de contact pentru fiecare parte a dispozitivului dumneavoastră.
Managementul calității ISO 9001:2015
Sistemele de calitate mențin producția constantă. NOBLE lucrează în conformitate cu standardul ISO 9001:2015. Acest standard stabilește reguli pentru sistemele de management al calității. Acoperă totul, de la controlul documentelor până la remedierea problemelor. Auditorii verifică dacă procesele rămân repetabile. Aceștia se asigură că lucrătorii respectă pașii scriși. Această certificare înseamnă că piesele dumneavoastră îndeplinesc același standard de fiecare dată.
Majoritatea producătorilor de echipamente originale (OEM) de dispozitive medicale impun respectarea standardului ISO 13485, inclusiv toți membrii Uniunii Europene, Canada, Japonia, Australia și altele (165 de țări membre în total). Producătorii de echipamente de precizie care doresc să lucreze în domeniul medical trebuie să demonstreze și să respecte îndrumările ISO 13485.
Certificare ISO 13485:2016 pentru dispozitive medicale
ISO 13485 depășește standardele generale de calitate. Se concentrează pe dispozitivele medicale. Această certificare ajută la accelerarea aprobărilor de reglementare pe piețele globale. Ajută la marcajul CE în Europa și la aprobarea FDA în Statele Unite. Standardul include managementul riscurilor în fiecare fază a ciclului de viață al produsului. Producătorii trebuie să identifice riscurile, să le reducă și să le supravegheze constant. Această abordare reduce rechemările și sporește fiabilitatea. Pentru companiile de diagnosticare, această certificare scurtează calea către piață.
Capacități de la proiectare la asamblare
NOBLE face mai mult decât să opereze mașini. Echipa vă ajută să vă îmbunătățiți designul înainte de a fabrica piesele. Ei identifică problemele din timp. Acest lucru economisește timp și bani mai târziu.
Scule, turnare, prelucrare și finisare interne
Faptul că dispune de scule interne schimbă totul. NOBLE construiește matrițe fără a aștepta ateliere externe. Acest lucru reduce considerabil timpii de livrare pentru turnarea prin injecție. Echipa controlează calitatea matriței de la început. Aceștia ajustează rapid designurile atunci când este necesar. Abilitățile de prelucrare gestionează toleranțe strânse pe care turnarea singură nu le poate atinge. Serviciile de finisare adaugă ultimele retușuri. Tratamentele de suprafață, lustruirea și curățarea au loc toate într-un singur loc. Componentele discurilor dvs. de reactivi trec prin producție fără a părăsi unitatea.
Suport pentru asamblare multi-materială
Unele dispozitive de diagnosticare combină materiale plastice, metale și chiar sticlă. NOBLE acceptă asamblarea multi-material. Echipa îmbină diferite piese cu precizie. Ei știu cum se comportă diferite materiale în condiții de stres și schimbări de temperatură. Aceste cunoștințe previn defecțiunile de asamblare. Produsul final funcționează fiabil în condiții reale.
Partenerul de producție potrivit aduce mai mult decât mașini. Acesta aduce experiență, certificări și un angajament față de calitate. NOBLE oferă toate acestea. De la revizuirea inițială a designului până la asamblarea finală, echipa vă susține proiectul la fiecare pas. Indiferent dacă aveți nevoie de producție de volum mare sau de serii specializate de volum mic, NOBLE are capacitatea de a livra.
Contactați NOBLE astăzi pentru a discuta despre proiectul dumneavoastră. Trimiteți fișierele de design pentru o ofertă de preț. Vedeți cum un partener cu servicii complete vă simplifică parcursul de la concept la producție.
Fabricarea componentelor discurilor de reactivi începe cu metodele corecte. Turnarea prin injecție oferă piese de diagnosticare în volum mare. Termoformarea și prelucrarea mecanică răspund nevoilor de diagnosticare de precizie. Încărcarea reactivilor prin liofilizare menține fiecare reactiv stabil pe tot parcursul procesului. Materialele potrivite îmbunătățesc performanța diagnosticării. Condițiile de turnare afectează direct comportamentul reacției. Proiectarea pentru fabricabilitate asigură crearea fără probleme a componentelor discurilor de reactivi. La NOBLE, oferim servicii complete de turnare și producție pentru diagnosticare. Consecvența turnării, selecția materialelor și expertiza în turnare contează. Certificările noastre ISO garantează calitatea. Contactați-ne pentru o consultație. Trimiteți fișierele dvs. de proiectare pentru o ofertă de preț. Lăsați-ne pe noi să ne ocupăm de parcursul dvs. de la concept până la finalizare.
Întrebări frecvente despre componentele discurilor de reactivi
Care este diferența dintre turnarea prin injecție și termoformare?
Turnarea prin injecție pentru componentele discurilor de reactivi utilizează scule din oțel pentru diagnosticare în volume mari. Termoformarea funcționează pentru serii mai mici.
Cum menține liofilizarea stabilitatea reactivilor?
Liofilizarea elimină apa din fiecare reactiv. Pulberea uscată rămâne stabilă timp de 18 până la 24 de luni.
Ce plastic oferă cea mai bună claritate optică?
Polistirenul transmite aproximativ 90% din lumină pentru diagnosticare. Polimerii olefinici ciclici oferă o claritate mai mare pentru analiză.
De ce este importantă certificarea ISO 13485?
ISO 13485 se concentrează pe dispozitivele medicale. Acesta ajută componentele discurilor de diagnosticare și reactivi să obțină aprobarea de reglementare la nivel global.
Cât de stricte pot fi toleranțele canalelor de fluid?
Toleranțele standard ale canalului de fluid sunt de ±0.02 mm. Toleranțele mai stricte ajung la ±0.005 mm. Nevoile dumneavoastră de debit de reactiv ghidează specificațiile.
Poți combina diferite metode de fabricație?
Multe proiecte combină turnarea cu prelucrarea mecanică. Această abordare de fabricație economisește timp și atinge obiectivele de calitate.
Ce materiale sunt potrivite pentru aplicații la temperaturi ridicate?
PEEK rezistă la temperaturi ridicate și substanțe chimice puternice. Aceste materiale funcționează bine în sterilizarea în autoclavă.
Cum prelungește liofilizarea durata de valabilitate a produsului?
Etapa de liofilizare elimină apa. Șurubelnița rămâne activă timp de luni de zile în aplicații de diagnosticare.







