
Găsirea procesului potrivit pentru un suport de pahare cu reacție înseamnă evaluarea mai multor factori. Procesele comune de fabricație corespund fiecăruia nevoi diferite. Volumul producției se află în fruntea listei. Bugetul și materialele joacă, de asemenea, roluri cheie. Acest proces depinde de cazul dumneavoastră specific de utilizare. Progresele tehnologice creează mai multe opțiuni în fiecare an. Fabricația necesită o analiză atentă a compromisurilor. Viteza de producție și costul merg mână în mână. Această tehnologie funcționează excelent pentru prototipare. Tehnologia de fabricație evoluează constant pentru rezultate mai bune. Încă o tehnologie se concentrează pe cicluri de precizie. Tehnologia de fabricație gestionează bine complexitatea. Alegerea corectă economisește timp pe termen lung. Fiecare factor joacă un rol în decizia dumneavoastră. Începeți cu ceea ce contează cel mai mult pentru proiectul dumneavoastră.
Materiale pt Fabricarea suporturilor pentru pahare Reaction
Materialul ales influențează fiecare aspect al modului în care este fabricat suportul pentru pahare. Diferitele materiale plastice și metale își aduc propriile puncte forte pentru știință și utilizare în industrie.
Materiale plastice și polimeri comuni
Materialele plastice sunt alegerea principală pentru suporturile de pahare, deoarece combat substanțele chimice și fac față bine temperaturilor ridicate.
Polipropilenă (PP) și polietilenă (PE)
PP poate trece prin numeroase cicluri de autoclavizare la aproximativ 121–135°C. Este o opțiune fiabilă pentru sarcini ușoare de laborator. PE rezistă bine la substanțe chimice la temperaturi mai scăzute, dar nu suportă căldura precum PP. Ambele sunt ieftine și sunt disponibile în clase aprobate de FDA pentru contactul cu alimentele. PP se poate uza după 50 de cicluri de curățare, așa că este cel mai potrivit pentru uz casnic sau pentru depozitări pe termen scurt. Metodele de modelare a acestor materiale plastice sunt dovedite și ieftine.
Policarbonat (PC) și acrilic (PMMA)
PC-ul oferă o claritate excelentă și o rezistență puternică la impact. Este perfect atunci când doriți să urmăriți reacția din interiorul cupei. PMMA-ul este, de asemenea, transparent, dar se sparge mai ușor. Niciunul nu rezistă la autoclavare la fel de bine ca PP-ul. PC-ul poate rezista la abur, dar PMMA-ul se deformează la căldură mare. Pentru lucrările în care trebuie să urmăriți ce se întâmplă, aceste materiale plastice sunt excelente.
Ingineria metalelor și aliajelor
Când aveți nevoie de rezistență și rugină, metalele intră în joc. Metodele de modelare a metalelor permit formarea exactă a unor modele dificile.
Oțel inoxidabil (304/316)
Oțelul inoxidabil formează un strat subțire de oxid de crom (Cr2O3) care se repară singur. Acest strat îi conferă o rezistență puternică la rugină.
| Proprietatea | 304 oțel inoxidabil | 6061 Aluminiu |
| Rezistența la randament | 30 ksi (205 MPa) | 40 ksi (276 MPa) |
| Rezistența la tracțiune (UTS) | 75-190 ksi (515-1310 MPa) | 45 ksi (310 MPa) |
În zonele sărate cu peste 200 ppm Cl- și temperaturi ridicate, se pot forma mici gropițe. Pentru lucrări dificile, oțelul inoxidabil 316 adaugă molibden pentru o siguranță sporită.
Aluminiu (6061)
Aluminiul 6061 este mai ușor decât oțelul și totuși destul de rezistent. Cu anodizare sau acoperire cu cromat, rezistă bine la rugină. Aluminiul 6061-T6 simplu poate prezenta coroziuni ușoare la exterior în decurs de 2-5 ani dacă nu este acoperit. Aluminiul se află deasupra oțelului inoxidabil în seria galvanică. Când se ating în timp ce sunt umede, apare un risc de coroziune. Folosiți șaibe de nailon sau alte separatoare pentru a preveni acest lucru. Modelarea aluminiului este simplă și se potrivește bine în mediile de producție.
Criterii de selecție a materialelor
Alegerea materialului potrivit înseamnă să știi ce contează cel mai mult.
Rezistență chimică și la temperatură
Autoclavizarea la 121°C (normal) sau 134°C (flash) este obișnuită în testele medicale. PP-ul rezistă la câteva cicluri. PEEK-ul rezistă până la 260°C și la peste 500 de cicluri. Temperatura de utilizare constantă a materialului ar trebui să fie cu 15-20°C mai mare decât temperatura de lucru. De asemenea, trebuie să luați în considerare agenții de curățare, dezinfectanții, acizii și bazele. PEEK-ul și PTFE-ul rămân stabile din punct de vedere chimic în aproape toate situațiile. Știința materialelor vă ajută să alegeți ce se potrivește bugetului dumneavoastră.
Pentru utilizări în contact direct cu alimentele în teste medicale care necesită autoclavizare, materiale precum PP, PTFE și silicon trebuie să fie de calitate aprobată de FDA. Pentru utilizare medicală cu contact direct sau indirect cu pacientul, materialele trebuie să respecte standardul ISO 10993 și/sau regulile FDA privind citotoxicitatea, sensibilizarea și toxicitatea sistemică. Nu orice plastic autoclavabil este automat sigur pentru organism sau alimente - verificați cu furnizorul dumneavoastră.
Rezistență mecanică și claritate optică
Unele suporturi pentru pahare trebuie să suporte greutate sau să preia lovituri. PEEK are cel mai bun raport rezistență-greutate dintre materialele plastice. Siliconul se îndoaie și se flexează pentru lucrări de etanșare. PP este destinat doar utilizării ușoare. Vizibilitatea clară contează atunci când trebuie să urmăriți reacția. PC și PMMA lasă lumina să treacă. PPSU rămâne, de asemenea, transparent și suportă căldură mai mare. Evaluarea acestor factori în raport cu costul vă ajută să găsiți cel mai bun material pentru designul dvs. Câte suporturi intenționați să fabricați vă afectează, de asemenea, alegerea finală.
Prelucrare CNC pentru suport de pahar Reaction
frezare CNC și Cotitură
Descrierea procesului și capacități
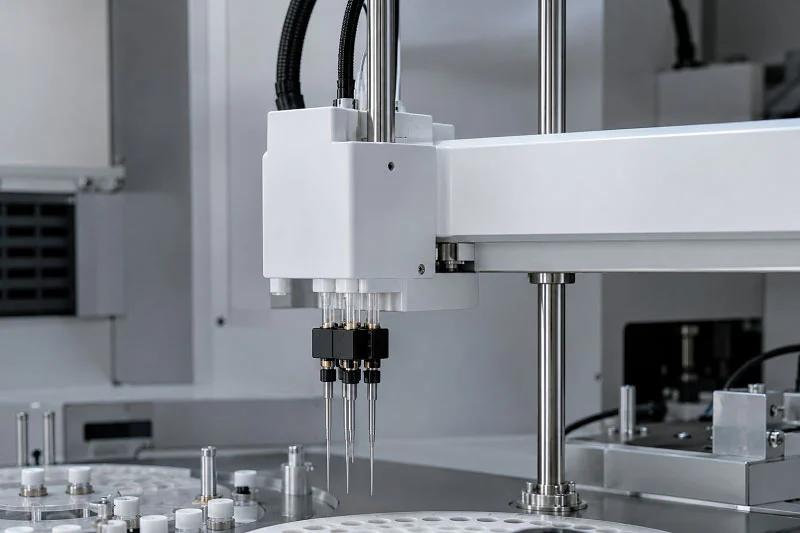
Această metodă îndepărtează materialul dintr-un bloc solid. Un computer ghidează sculele de tăiere pentru a modela piesa finală. Mașina citește codul dintr-un model 3D. Fiecare trecere de tăiere îndepărtează un strat subțire până când piesa atinge dimensiunea finală. Această abordare subtractivă funcționează cu aproape orice material solid.
Pentru acest tip de suport, mașina poate tăia cavități interne, filete externe și elemente de montare într-o singură configurație. Frezarea prelucrează suprafețe plane, caneluri și buzunare. Strunjirea creează elemente rotunde, cum ar fi diametrul exterior al unui corp de suport. Multe ateliere folosesc freze pe 3 sau 5 axe pentru piese complexe. O mașină pe 5 axe atinge degajări și elemente unghiulare fără a mișca piesa. Acest lucru reduce timpul de manipulare și crește precizia.
Procesul începe cu un model 3D încărcat în software-ul CAM. Software-ul creează traiectorii ale sculelor care ghidează mașina. Frezarea utilizează freze rotative pentru a îndepărta materialul de pe suprafețe plane sau curbate. Strunjirea utilizează o sculă fixă în timp ce piesa de prelucrat se rotește. Multe mașini moderne combină ambele operațiuni într-un singur ciclu. Un centru de frezare-strunjire comută între operațiuni fără a mișca piesa.
Aceste mașini prelucrează forme complexe pe care alte procese nu le pot produce. Caracteristici precum degajările, găurile mici și pereții subțiri ies curate și precise. Tehnologia funcționează cu materiale de la materiale plastice moi la metale întărite.
Obținerea unor toleranțe strânse
Această abordare menține dimensiunile în limite stricte. Toleranțele standard se încadrează în jurul a ±0.005 inci. Cu o configurare atentă și scule de calitate, puteți ajunge la ±0.001 inci. Acest nivel de precizie este important atunci când suportul trebuie să se fixeze în echipamentul de testare fără a se oscila. O fixare slabă poate provoca scurgeri sau nealiniere în timpul reacțiilor.
Calitatea finisajului suprafeței se îmbunătățește și odată cu selecția sculelor și cu vitezele de avans. O suprafață prelucrată standard iese de pe mașină la o grosime de aproximativ 63 până la 125 microinci Ra. Lustruirea sau sablarea cu perle o pot reduce, dacă este necesar. Pentru uz medical sau de laborator, un finisaj neted previne ascunderea bacteriilor în zgârieturi.
Avantajele prelucrării CNC
Versatilitatea materialelor și finisajul suprafeței
Această tehnologie funcționează cu o gamă largă de materiale. Materiale plastice precum PP, PC, PEEK și PTFE se taie bine pe aceste mașini. Metale precum oțelul inoxidabil 304 și aluminiul 6061 se prelucrează, de asemenea, cu ușurință. Puteți comuta între materiale fără a schimba configurația sculelor. Același program care rulează pe aluminiu poate rula și pe oțel inoxidabil cu viteze ajustate.
Finisajul suprafeței obținut după prelucrare arată adesea suficient de bun pentru utilizarea finală. Nu apar texturi ale matriței sau linii de stratificare pe piesă. Nu există o linie de separare ca în cazul pieselor turnate prin injecție. Pentru majoritatea aplicațiilor de laborator și medicale, finisajul prelucrat îndeplinește cerințele.
Eficiență din punct de vedere al costurilor pentru volume mici
| Etape | Cost al sculelor | Cost per piesă (plastic simplu) | Cel mai bun volum |
| CNC de prelucrare | $0 | $ 15 - $ 80 | 1 bucati |
| Turnare prin injecție | 5,000 $ - 100,000 $ + | 0.10 USD – 5.00 USD la volum | 1,000 – 1,000,000+ bucăți |
Principalul avantaj este costul zero al sculelor. Plătiți doar pentru timpul de lucru al mașinii și material. Pentru un lot de 50 de suporturi, costul per piesă rămâne rezonabil în comparație cu amortizarea unei matrițe de 5,000 USD. Fără investiții inițiale, puteți începe producția imediat.
Punctul de intersecție între opțiunile de fabricație urmează o formulă simplă. Costul matriței este împărțit la diferența dintre costul per piesă. Pentru o piesă simplă cu o matriță de 5,000 de dolari, intersecția ajunge la aproximativ 350 de bucăți. Sub această cifră, prelucrarea costă mai puțin. Pentru o piesă de complexitate medie cu o matriță de 20,000 de dolari, intersecția sare la aproximativ 460 de bucăți.
Scalarea producției contează atunci când alegeți o rută. Pentru serii mici, de la 1 la 5,000 de bucăți, prelucrarea CNC oferă economii clare. Dincolo de acest interval, turnarea prin injecție începe să câștige în ceea ce privește prețul unitar.
Limitări și cazuri ideale de utilizare
Timpi de livrare și risipă de materiale
Această metodă necesită timp pentru configurare și funcționare. Pentru un lot de 50 până la 200 de suporturi, timpul de livrare obișnuit este de 2 până la 3 săptămâni de la comandă până la verificarea calității. Aceasta include programarea, aprovizionarea cu materiale, prelucrarea și inspecția. Unele ateliere oferă servicii rapide contra unei taxe suplimentare dacă aveți nevoie de piese mai rapid.
Risipa de material este o altă problemă. Mașina taie materialul în loc să-l modeleze. Pentru geometrii simple, s-ar putea să se irosească între 30 și 50% din stoc. Piesele complexe pot duce la o risipă și mai mare. Această risipă de material adaugă costuri, în special în cazul materialelor plastice scumpe, cum ar fi PEEK, sau al metalelor precum oțelul inoxidabil. Puteți reduce risipa începând cu bare rotunde în loc de blocuri dreptunghiulare.
Când să alegeți prelucrarea CNC
Acest proces specific se potrivește cel mai bine atunci când volumele rămân mici. Prototipurile, testele pilot și echipamentele de laborator personalizate beneficiază de această tehnologie. Tehnica este, de asemenea, excelentă atunci când aveți nevoie de toleranțe strânse pentru elemente complexe. Dacă designul dvs. are găuri filetate, cavități precise sau suprafețe de îmbinare, prelucrarea oferă rezultate consistente.
De asemenea, ar trebui să o alegeți atunci când testarea materialelor este importantă la începutul dezvoltării. Prelucrarea vă permite să evaluați diferite materiale plastice sau metale fără a investi într-o matriță. Flexibilitatea de a schimba designul din mers adaugă valoare în timpul fazelor de cercetare și dezvoltare. Puteți testa un material, apoi puteți trece la altul în lotul următor. Nu sunt necesare modificări ale sculelor.
Pentru un suport pentru pahare de reacție care necesită caracteristici specifice, cum ar fi conexiuni filetate sau cavități personalizate, această abordare este utilă fără angajament de scule. Compromisul costului mai mare per piesă este logic atunci când aveți nevoie doar de câteva sute de bucăți. Seriale de producție sub volumul de producție intermediar vă oferă un cost total mai bun.
Turnare prin injecție pentru suportul de pahare Reaction
Turnarea prin injecție este alegerea principală pentru fabricarea unui număr mare de piese din plastic. Procesul începe prin topirea peletelor de plastic. Apoi, mașina împinge plasticul lichid fierbinte într-o matriță de oțel sau aluminiu folosind presiune ridicată. Plasticul se răcește și se întărește în interiorul matriței. În cele din urmă, mașina împinge piesa finită în exterior. Fiecare ciclu se desfășoară foarte rapid. O singură mașină poate produce mii de suporturi identice într-o singură zi. Când aveți nevoie de multe suporturi pentru pahare de reacție, această metodă vă oferă cea mai bună viteză și economii de costuri.
Procesul de turnare prin injecție
Design de scule și matrițe
Matrița este cea mai importantă parte a acestui proces. Proiectarea matriței decide cât de bună va fi piesa chiar înainte ca mașina să pornească. Inginerii trebuie să planifice grosimea peretelui cu atenție. Pereții cu aceeași grosime se răcesc uniform. Răcirea uniformă împiedică îndoirea, formarea adânciturilor sau crearea de puncte slabe ale piesei. Dacă designul dumneavoastră necesită grosimi diferite, schimbați-le lent. Schimbările rapide fac piesa slabă.
Nervurile și bosajele necesită, de asemenea, o proiectare atentă. Nervurile fac piesele mai rezistente fără a adăuga material suplimentar. Pentru a evita adânciturile la suprafață, nervurile ar trebui să aibă o grosime de 40-60% din grosimea peretelui principal. Boșii fixează șuruburile și alte elemente de fixare. Acestea necesită baze rotunjite și nervuri atașate pentru o rezistență suplimentară. Pereții subțiri din apropierea suprafeței se răcesc mai repede. Această răcire rapidă previne formarea adânciturilor și menține grosimea peretelui uniformă pe întreaga piesă.
Materialul matriței depinde de numărul de piese de care aveți nevoie. Matrițele din aluminiu funcționează pentru serii mai mici. Matrițele din oțel călit pot face față a milioane de cicluri. Designul matriței controlează, de asemenea, câte piese ies în fiecare ciclu. O matriță cu o singură cavitate produce o piesă pe ciclu. O matriță cu mai multe cavități produce patru, opt sau șaisprezece piese în același timp.
Timpi de ciclu și scalabilitate
Fiecare ciclu are trei etape: injecție, răcire și ejecție. Piesele mici, cum ar fi suporturile pentru pahare, termină fiecare ciclu în câteva secunde. Răcirea durează cel mai mult. Pereții mai subțiri se răcesc mai repede, ceea ce face ca fiecare ciclu să fie mai scurt. Ciclurile mai rapide înseamnă mai multe piese în fiecare oră. Această viteză face ca acest proces să fie excelent pentru creșterea producției.
Extinderea la scară urmează o cale simplă. Începeți cu o matriță prototip. Testați designul. Apoi investiți într-o matriță de producție cu mai multe cavități. Fiecare pas crește producția, reducând în același timp costul per piesă. Acest proces gestionează creșterea fără probleme.
Beneficiile turnării prin injecție
Repetabilitate și cost unitar redus la scară largă
Fiecare piesă din aceeași matriță iese aproape la fel. Diferențele de dimensiune rămân foarte mici pe parcursul a milioane de cicluri. Această consecvență este importantă pentru suporturile pentru pahare de reacție, care trebuie să se potrivească exact echipamentului de testare. Un suport slăbit face ca piesele să se alinieze greșit. Unul strâns îngreunează inserția. Turnarea prin injecție menține dimensiunile constante pe parcursul întregului ciclu de producție.
Costul per piesă scade mult pe măsură ce volumul crește. Tabelul de mai jos arată cum se modifică costurile la diferite niveluri de volum.
| Nivelul de volum | Tip mucegai | Costul mucegaiului | Cost total per piesă | Factorul cheie de cost |
| 1,000 - 10,000 de unități | Aluminiu prelucrat | $ 3,000 - $ 10,000 | $ 2.00 - $ 3.00 | Începe amortizarea sculelor |
| 100,000+ unități | Oțel călit, cu mai multe cavități | 15,000 $ - 50,000 $ + | $ 1.50 - $ 2.00 | Multi-cavitatea reduce costul ciclului; sculele sunt distribuite pe mai multe piese |
Diferența de cost între 1,000 și 100,000 de unități poate ajunge la 10 ori per piesă. Costul matriței se distribuie pe mai multe piese pe măsură ce volumul crește. Pentru volume peste 10,000, matrițele cu mai multe cavități, care costă între 10,000 și 30,000 de dolari, sunt aproape întotdeauna rentabile. Acestea reduc costul per piesă cu 30-70% în comparație cu matrițele cu o singură cavitate. Curba costurilor scade rapid la început, apoi se nivelează peste 100,000 de piese.
Libertate de design cu inserții și nervuri
Acest proces de turnare permite caracteristici pe care prelucrarea mecanică nu le poate realiza cu ușurință. Inserțiile filetate intră în matriță înainte de injecție. Plasticul se formează în jurul lor în timpul ciclului. Acest lucru creează puncte de conectare puternice, fără etape suplimentare. Nervurile și gușeurile adaugă rezistență fără a îngroșa pereții. Balamalele dinamice, îmbinările prin clipsare și formele interne complexe ies din matriță gata de utilizare.
Matrița poate realiza și suprafețe texturate. Finisajele mate fine ascund zgârieturile. Suprafețele netede rezistă acumulării de substanțe chimice. Puteți chiar să adăugați marcaje de identificare, numere de piese sau caracteristici de aliniere pe matriță. Această libertate de design reduce etapele de asamblare ulterioare.
Constrângeri și adecvare
Investiție inițială mare în scule
Costul inițial oprește multe proiecte mici. O matriță de bază din aluminiu costă în jur de 3,000 de dolari. Matrițele din oțel de calitate superioară costă mult mai mult. Acești bani sunt investiți înainte de a realiza o singură piesă. Dacă designul se schimbă ulterior, modificările matriței costă mai mult timp și bani. Acest proces necesită un design finalizat înainte de a începe prelucrarea sculelor.
Se aplică și cantități minime de comandă. Fabricanții de turnare trebuie să producă suficiente piese pentru a acoperi timpul de configurare. Loturi mici de câteva sute de bucăți rareori au sens. Costul per piesă rămâne ridicat până când volumul distribuie cheltuielile cu sculele.
Scenarii ideale pentru producția de volum mare
Acest proces funcționează cel mai bine atunci când aveți nevoie de mii de suporturi identice. Laboratoarele de diagnostic care efectuează teste zilnice consumă rapid piesele. Echipamentele de procesare a alimentelor utilizează suporturi care sunt înlocuite la un anumit program. Producătorii de dispozitive medicale au nevoie de componente consecvente, sigure din punct de vedere steril. Aceste situații justifică investiția în scule.
Alegeți turnarea prin injecție atunci când designul este final. Când ați testat forma, materialul și performanța prin prototipuri. Când volumul așteptat trece de punctul în care prelucrarea costă mai mult per piesă. În acea etapă, această metodă de turnare devine câștigătoare clară din punct de vedere al costurilor. Combinația de viteză, consecvență și cost unitar redus o face alegerea standard pentru fabricația la scară largă.
Imprimare 3D cu polipropilenă pentru suportul de pahare Reaction
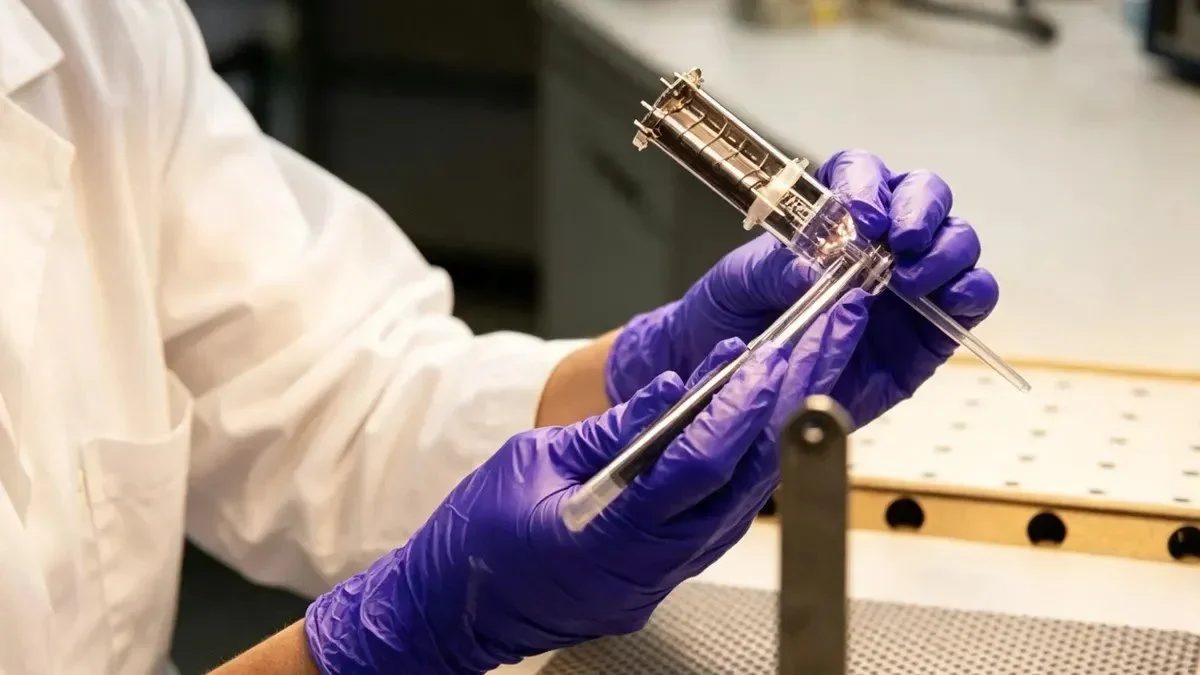
Imprimarea 3D este o modalitate rapidă de a realiza suporturi fără unelte dificile. Aceasta construiește piese strat cu strat dintr-un model digital. Puteți renunța la matrița sau fixarea necesare altor metode. Pentru un suport de pahare cu reacție, puteți testa designul în zile în loc de săptămâni.
Tehnologii de fabricație aditivă
Metode SLA, SLS și FDM
Trei metode principale de imprimare 3D funcționează bine pentru suporturile de pahare, fiecare cu un proces diferit. SLA folosește un laser pentru a întări rășina lichidă, rezultând suprafețe netede și detalii fine. SLS folosește un laser pentru a topi pulberea de nailon în piese rezistente care nu necesită suport. FDM împinge plasticul topit printr-o duză și este cea mai comună și mai ieftină opțiune.
Rezoluția diferă între aceste metode. Iată o comparație directă pentru caracteristici mici:
| metric | SLA | SLS |
| Înălțimea stratului | 25-100 µm | 60-120 µm |
| Toleranță | ±0.005 in (±0.13 mm) | ±0.010 in (±0.25 mm) |
SLA poate crea detalii mai mici și poate menține dimensiuni mai precise. Acest lucru este important pentru îmbinările prin clipsare sau știfturile de aliniere de pe un suport de pahar cu reacție. SLA are o toleranță mai mică, așa că marginile pot să nu fie la fel de clare.
Opțiuni de materiale și rezoluție
FDM oferă mai multe materiale cu rezistență chimică bună. Printre materialele cu rezistență chimică excelentă se numără PP, PA, PEEK, PTFE și PVC. Printre materialele cu rezistență chimică bună se numără PC, TPU și ABS. PLA și PVB nu sunt recomandate pentru medii dure.
Blend-ul Prusament PC este un material FDM rezistent. Rezistența sa la tracțiune este de 63 MPa. Această rezistență rămâne stabilă în fața substanțelor chimice. Acetona a provocat daune semnificative. Testele de impact au arătat că a rezistat la impacturi cu ciocane de 4 J. A menținut rezistența la impact peste 110 kJ/m² în medii dure. Acest lucru face ca PC Blend să fie o alegere bună pentru un suport de pahare cu reacție.
De ce să alegi Imprimare 3D cu polipropilenă
Prototipare rapidă și validare a designului
Viteza este principalul motiv pentru alegerea acestei tehnologii. Timpul de execuție pentru o piesă imprimată 3D este mult mai scurt decât pentru piesele prelucrate mecanic.
| Etape | Timp de livrare standard | notițe |
| SLS (nailon) – Imprimare 3D | 3-6 zile | Piese funcționale din plastic; adesea necesită post-procesare pentru filete |
| DMLS (metal) – Imprimare 3D | 7-14 zile | Ameliorarea obligatorie a stresului și îndepărtarea suportului |
| frezare CNC | 3-7 zile | Sosește complet din punct de vedere dimensional |
| Strunjire CNC | 2-5 zile | Mai rapid pentru piese cilindrice |
Pentru un suport de pahar din plastic, SLS echilibrează viteza și proprietățile materialului. Pentru prototipurile metalice, prelucrarea CNC este adesea mai rapidă decât DMLS după post-procesare. Dar pentru un test rapid al plasticului, imprimarea 3D este cea mai bună opțiune în ceea ce privește timpul de execuție.
Producție cu volum redus și caracteristici complexe
Această tehnologie este excelentă pentru realizarea de forme complexe. Canalele interne, degajările și structurile de tip zăbrele se realizează fără etape suplimentare. Fără scule, înseamnă că nu există limite de formă. Puteți schimba gratuit designul între imprimări. Pentru producția de volum mic, imprimarea 3D evită costul sculelor din turnarea prin injecție. Un lot de 10 până la 100 de piese are sens. Costul per piesă rămâne același, deoarece nu există nicio matriță de amortizat.
Dezavantaje și aplicații practice
Proprietăți mecanice și cost per piesă
Piesele imprimate 3D au anumite limite. Construcția strat cu strat creează puncte slabe între straturi. Acestea pot crăpa sub presiune. Finisajul suprafeței este mai rugos decât cel al pieselor prelucrate mecanic. Post-procesarea, cum ar fi șlefuirea sau acoperirea, adaugă timp și costuri. Costul per piesă este mai mare decât cel al turnării prin injecție la volum mare. Pentru o singură piesă, prețul este competitiv. Pentru 1,000 de piese, turnarea prin injecție este cea mai bună.
Cele mai bune cazuri de utilizare în cercetare și dezvoltare și laboratoare personalizate
Acest proces se potrivește cel mai bine în cercetare și dezvoltare. Tehnicienii de laborator au nevoie de suporturi personalizate pentru experimente unice. Designul se poate schimba după fiecare rulare a testului. Imprimarea 3D permite această flexibilitate. Laboratoarele personalizate cu volume mici beneficiază cel mai mult. Un laborator ar putea avea nevoie de 20 de suporturi pentru pahare de reacție cu o formă specifică a cavității. Nicio altă metodă nu are sens pentru această cantitate. Procesul vă permite să schimbați rapid designurile și să testați materialele înainte de a realiza multe piese.
Procese alternative de fabricație pentru suportul de pahare de reacție
Prelucrarea CNC, turnarea prin injecție și imprimarea 3D răspund majorității nevoilor. Dar uneori suportul pentru paharul de reacție necesită o abordare diferită. Poate că piesa este prea mare pentru o matriță. Poate că aveți nevoie de flexibilitate pe care materialele plastice dure nu o pot oferi. Sau obiectivele de sustenabilitate vă împing către materiale ecologice. Aceste alte procese umple aceste lacune.
Turnarea prin injecție a reacției (RIM)
Prezentare generală a procesului și proprietăți ale materialelor
Turnarea prin injecție cu reacție funcționează diferit față de turnarea prin injecție obișnuită. Două componente lichide se amestecă chiar înainte de a intra în matriță. În interiorul cavității are loc o reacție chimică. Amestecul crește și se întărește, transformându-se într-o piesă solidă. Acest proces de joasă presiune utilizează scule mai ușoare și mai ieftine decât turnarea standard.
Piesele finisate oferă un amestec special de calități. Ies ușoare, dar rezistente. Materialul rămâne suficient de flexibil pentru a preia lovituri fără a crăpa. Puteți vopsi sau finisa suprafața pentru a obține orice aspect doriți. Agenți de întărire pot fi adăugați la amestec pentru mai multă rezistență și durabilitate. Atât pereții subțiri, cât și pereții groși funcționează bine cu o rezistență similară.
Potrivit pentru suporturi de pahare cu reacție mari sau complexe
Acest proces funcționează cel mai bine atunci când suportul de pahar pentru reacție este mare sau are forme complicate. Piesele pot avea orice dimensiune, fiind limitate doar de dimensiunea mașinii. Suporturile mari care ar necesita mașini uriașe de turnare prin injecție devin realizabile cu RIM. Matrițele de joasă presiune costă mai puțin de construit și de întreținut. Modificările de design costă, de asemenea, mai puțin, deoarece sculele sunt mai simple.
RIM se potrivește lucrărilor care necesită atât rigiditate, cât și rezistență la impact. Echipamentele de laborator care sunt scăpate sau lovite beneficiază de această rezistență. Procesul prelucrează, de asemenea, piese cu forme adânci, decupaje sau curbe complexe pe care turnarea obișnuită le consideră dificil de realizat.
Termoformare și turnarea celulozei
Termoformare pentru modele cu pereți subțiri
Termoformarea începe cu o foaie de plastic plată. Căldura înmoaie foaia până când devine flexibilă. Apoi, un vid sau o presiune trage materialul peste o formă de matriță. După răcire, piesa formată este decupată din foaie. Acest proces funcționează cel mai bine pentru modele simple, cu pereți subțiri.
Pentru un suport de pahar de reacție cu o formă de bază, termoformarea oferă o execuție rapidă. Costurile sculelor rămân scăzute în comparație cu turnarea prin injecție. Procesul este potrivit pentru piese superficiale, fără toleranțe strânse. Grosimea peretelui rămâne destul de uniformă pe întreaga piesă. Serii de producție de câteva sute până la câteva mii de bucăți au sens din punct de vedere economic în acest caz.
Turnarea celulozei pentru opțiuni ecologice
Turnarea celulozei preia hârtie reciclată sau fibre vegetale și le modelează în funcție de necesități. Materialul este amestecat cu apă într-o pastă. O matriță cu sită extrage fibrele din pastă. Piesa formată este aspirată și încălzită, apoi uscată. Rezultatul este un suport care se descompune în mod natural.
Această opțiune este potrivită pentru industria alimentară și pentru lucrările de unică folosință. Un suport pentru pahare de reacție de unică folosință, fabricat din celuloză, reduce considerabil deșeurile de plastic. Materialul nu poate face față substanțelor chimice dure sau temperaturilor ridicate. Dar pentru amestecări blânde sau reacții scurte, funcționează bine. Povestea ecologică rezonează cu clienții preocupați de mediu.
Turnare din silicon și Fabricarea de tablă metalică
Turnare din silicon pentru flexibilitate și rezistență la căldură
Turnarea cu silicon creează piese din cauciuc siliconic lichid. Materialul se întărește într-un produs final flexibil, rezistent la căldură. Siliconul rezistă la temperaturi mult peste cele suportate de majoritatea materialelor plastice. De asemenea, rămâne flexibil și la temperaturi extreme. Acest amestec face ca turnarea cu silicon să fie excelentă pentru suporturile de pahare care trebuie să se etanșeze etanș pentru a rezista la autoclavizare.
Procesul de turnare a siliconului utilizează fie metode de compresie, fie metode de injecție cu lichide. Ambele metode produc piese cu o rezistență chimică excelentă. Siliconul nu reacționează cu majoritatea reactivilor. De asemenea, rezistă creșterii bacteriene, ceea ce îl face potrivit pentru mediile medicale. Flexibilitatea permite introducerea și scoaterea ușoară a cupelor de reacție fără a se rupe.
Fabricarea plăcilor metalice pentru Integritate Structurală
Uneori, plasticul nu vă poate oferi rezistența de care aveți nevoie. Fabricarea tablei metalice construiește suporturi pentru pahare de reacție din metal plat. Tăierea, îndoirea și sudarea transformă tabla într-o structură rigidă. Oțelul inoxidabil și aluminiul sunt potrivite pentru aceste lucrări.
Suporturile metalice suportă sarcini grele și utilizări repetate fără a se uza. Rezistă la temperaturi ridicate și substanțe chimice dure. Îmbinările sudate creează conexiuni permanente și etanșe. Procesul de fabricație se potrivește atât modelelor personalizate, unice, cât și loturilor mici. Suporturile metalice costă mai mult decât cele din plastic, dar rezistă mult mai mult în medii dificile.
Fiecare proces alternativ servește unei nevoi specifice. RIM prelucrează piese mari și rezistente. Termoformarea și turnarea din celuloză oferă opțiuni ieftine sau ecologice. Turnarea din silicon oferă flexibilitate și rezistență la căldură. Fabricarea tablei metalice oferă o rezistență structurală de neegalat. Adaptați procesul la nevoile dumneavoastră de performanță și obiectivele de producție.
Considerații de proiectare pentru suportul pentru paharul de reacție
Proiectare pentru fabricabilitate (DFM)
Unghiuri de deformare, grosimea peretelui și toleranțe
Începeți cu unghiurile de deformare corecte. Acestea ajută piesa să iasă din matriță. Pentru turnarea prin injecție, aveți nevoie de 1 până la 2 grade pe fiecare parte. Fără o deformare suficientă, piesa se blochează și provoacă defecte.
Mențineți aceeași grosime a peretelui pe toată suprafața. Pereții neuniformi se răcesc la viteze diferite. Acest lucru duce la deformare sau urme de scufundare. Un perete tipic pentru un suport de pahar cu reacție are o grosime de 0.030 până la 0.125 inci. Îndepărtați secțiunile groase. Adăugați în schimb nervuri pentru rezistență.
Toleranțele depind de procesul de fabricație ales. Prelucrarea CNC are o toleranță de ±0.005 inci. Turnarea prin injecție are o toleranță de ±0.010 inci. Fiecare metodă are propriul interval. Alegeți o toleranță care se potrivește nevoilor dumneavoastră. Solicitarea a mai mult decât este necesar crește costurile.
Evitarea capcanelor comune
Colțurile ascuțite creează puncte de concentrare a tensiunii. Un colț interior ascuțit poate crăpa sub sarcină. Adăugați racorduri cu o rază de cel puțin 0.020 inci pentru a distribui tensiunea.
Nervurile adânci fără o proiectare adecvată cauzează urme de adâncime. Mențineți grosimea nervurilor la 40 până la 60% din peretele principal. Degajările adaugă complexitate matriței. Acestea necesită glisiere sau dispozitive de ridicare, ceea ce crește costul sculelor. Evitați degajările dacă este posibil.
Integrarea caracteristicilor funcționale
Ajustări prin clipsare, filete și inserții
Ajustările prin clipsare vă permit să asamblați suportul fără elemente de fixare suplimentare. Proiectați clipsarea cu o rampă lentă și un unghi de revenire ascuțit. Unghiul de rampă ar trebui să fie de 15 până la 25 de grade. Unghiul de revenire ar trebui să fie de 45 până la 90 de grade. Testați mai întâi clipsarea într-un prototip.
Filetele pot fi turnate sau prelucrate mecanic. Filetele turnate necesită miezuri de deșurubare. Pentru serii mici, tăiați filetul după turnare. Pentru serii mari, turnați-l la locul lui. Inserțiile filetate oferă filete metalice rezistente. Instalați-le cu scule termice sau cu ultrasunete.
Asigurarea compatibilității cu cupele de reacție
Suportul pentru cupa de reacție trebuie să se potrivească exact cupei. O potrivire lejeră permite cupei să se miște. O potrivire strânsă îngreunează introducerea. Măsurați cupa în condiții reale. Cupele se extind atunci când sunt fierbinți, așa că suportul trebuie să țină cont de această modificare.
Ratele de dilatare termică contează. Un vas de plastic într-un suport metalic se dilată la viteze diferite. Acest lucru poate cauza blocarea sau slăbirea la temperaturi ridicate sau scăzute. De asemenea, verificați compatibilitatea chimică. Orice reactiv care se varsă nu trebuie să deterioreze suportul. Testați materialul înainte de a-l scala.
Echilibrarea performanței și costurilor
Selecția Materialului vs. Selecția Procesului
Materialul pe care îl alegeți vă limitează opțiunile. Materialele plastice rezistente la temperaturi ridicate, cum ar fi PEEK, necesită metode speciale de procesare. Acestea necesită matrițe mai fierbinți și cicluri de lucru mai lungi. Materialele plastice ieftine, cum ar fi PP, funcționează cu echipamente standard.
Costul total include materialul și procesul. Materialul costă X pe kilogram. Procesul adaugă Y pe piesă. Costul matriței se împarte la volumul total. Calculați acest calcul pentru volumul așteptat. Un material mai scump, cu un ciclu mai rapid, ar putea costa mai puțin per total.
Strategii de prototipare pentru reducerea riscurilor de producție
Începeți cu imprimarea 3D pentru testarea formei și a potrivirii. Imprimați suportul pentru pahar de reacție în câteva zile. Verificați potrivirea. Ajustați designul. Imprimați din nou. Această buclă detectează problemele din timp.
Treceți la prelucrarea CNC pentru testarea funcțională. Piesele prelucrate au aceleași proprietăți ale materialului ca și piesele de producție. Testați rezistența chimică și rezistența mecanică. Verificați designul în condiții reale.
Apoi, investiți în scule de turnare prin injecție. În acest moment, designul este dovedit. Investiția în scule este sigură. Fiecare pas reduce riscul înainte de producția completă.
Selectarea procesului potrivit pentru suportul de pahar Reaction
Alegerea modului de realizare a suportului pentru pahare Reaction se reduce la trei întrebări. De câte aveți nevoie? Care este calendarul dvs.? Și care este bugetul dvs.? Fiecare răspuns duce la o cale diferită. Nicio metodă unică nu funcționează pentru fiecare situație. Trebuie să adaptați procesul la nevoile dvs. specifice. Procese diferite se potrivesc diferitelor etape de dezvoltare.
Evaluarea volumului de producție și a ciclului de viață
De la prototip la pilot
Lucrările în faza incipientă necesită flexibilitate. Imprimarea 3D vă permite să testați formele și potrivirile în câteva zile. Puteți imprima câteva piese, verifica designul, apoi ajusta. Lipsa sculelor tehnice înseamnă că modificările nu costă aproape nimic. Pentru o serie pilot de 50 până la 200 de piese, prelucrarea CNC are sens. Menține toleranțe strânse fără a plăti pentru o matriță. Puteți încerca diferite materiale în același lot. Această fază are ca scop demonstrarea faptului că designul funcționează.
Scalare la producție completă
După ce designul este final, gândiți-vă la volum. Pentru 1,000 de piese sau mai mult, turnarea prin injecție începe să fie mai avantajoasă în ceea ce privește prețul unitar. Tabelul de mai jos oferă o defalcare aproximativă a costurilor.
| Volum | Metodă | Cost al sculelor | Cost estimat per piesă |
| 1-50 | Imprimare 3D / CNC | $ 0 - $ 500 | $ 15 - $ 80 |
| 200-1,000 | CNC de prelucrare | $0 | $ 10 - $ 40 |
| 5,000+ | Turnare prin injecție | $ 5,000 - $ 100,000 | $ 0.10 - $ 2.00 |
Volumele mai mari distribuie costul sculelor pe mai multe piese. Costul per piesă scade rapid. Acesta este momentul în care ciclurile de producție devin eficiente. Tehnologia de fabricație potrivită pentru această etapă depinde de volum.
Evaluarea constrângerilor bugetare și a timpului de execuție
Costuri de scule vs. costuri per piesă
Sculele reprezintă cheltuiala inițială mare. O matriță simplă de aluminiu poate costa 3,000 de dolari. O matriță din oțel cu mai multe cavități poate costa 50,000 de dolari sau mai mult. Această investiție are sens doar dacă intenționați să fabricați mai multe piese. Pentru volume mici, costul per piesă de prelucrare rămâne mai mic, deoarece renunțați la matriță. Notați costul total: sculele plus (costul piesei înmulțit cu cantitate). Comparați aceste costuri pentru diferite metode. Punctul de trecere este de obicei între 500 și 2,000 de piese pentru un design tipic de cupă. Alegerea tehnologiei de fabricație potrivite din timp economisește bani.
Opțiuni de producție accelerată
Uneori aveți nevoie de piese rapid. Serviciile de prototipare pot livra piese imprimate 3D în 3-6 zile. Atelierele CNC oferă adesea un termen de execuție de 1 săptămână, contra unei taxe suplimentare. Turnarea prin injecție durează mai mult, deoarece construirea matriței durează între 4 și 8 săptămâni. Dacă viteza este prioritatea dvs. principală, alegeți o tehnologie care evită timpii lungi de livrare a sculelor. O tehnologie rapidă menține proiectul dvs. în mișcare.
Consultanță cu experți în producție
Valoarea unui partener tehnic
Nu trebuie să te descurci singur. Un partener experimentat aduce cunoștințe despre materiale, toleranțe și scalare. Aceștia pot identifica problemele din proiectul tău înainte de a tăia oțelul. De exemplu, NOBLE este un producător chinez de top, cu o vastă expertiză în prelucrarea CNC, turnarea prin injecție și finisare. Aceștia oferă asistență pentru prototipare și producție la scară largă. Echipa lor oferă feedback DFM din timp, ajutându-te să eviți reproiectarea costisitoare. Un partener bun simplifică întreaga călătorie, de la concept la livrare. Aceștia aplică tehnologia de fabricație potrivită pentru piesa ta.
Întrebări cheie de pus înainte de a te angaja
Înainte de a alege un atelier, puneți aceste întrebări. Care este timpul lor de livrare obișnuit pentru o piesă ca a mea? Au lucrat deja cu materialul ales de mine? Pot gestiona creșterea volumului? Oferă finisare și asamblare internă? Răspunsurile clare construiesc încredere. Un producător competent vă va ghida prin fiecare pas. Doriți un partener care comunică deschis și livrează la timp.
NOBLE: Partenerul dumneavoastră pentru Fabricarea suporturilor pentru pahare Reaction

Când lucrezi cu NOBLE, primești mai mult decât simple piese. Ai o echipă care cunoaște întregul proces de fabricație. Ei folosesc tehnologie dovedită la fiecare pas. De la prima schiță până la cutia finală expediată, ei se ocupă de toate detaliile. Acest lucru contează atunci când suportul tău pentru paharul de reacție trebuie să funcționeze bine într-un laborator sau într-un mediu medical.
Capacitățile noastre în prelucrarea metalelor și a plasticului
Prelucrare CNC, Turnare prin injecțieși finisare
NOBLE operează o gamă completă de echipamente de producție. Centrele lor de prelucrare CNC utilizează tehnologie avansată pentru a lucra atât cu metale, cât și cu materiale plastice, la toleranțe strânse. Aveți nevoie de un suport din oțel inoxidabil cu orificii filetate? Ei îl taie perfect. Aveți nevoie de un prototip PEEK cu pereți subțiri? Mașinile lor suportă dimensiunile potrivite.
Pentru serii mai mari, oferă turnare prin injecție. Presele lor de turnare variază de la tonaje mici la mari. Asta înseamnă că pot turna un suport de pahare mic sau un suport mai mare cu mai multe godeuri. După turnare, intervine echipa lor de finisare. Se ocupă de debavurare, lustruire, sablare și anodizare. Obțineți o piesă care arată bine și funcționează bine.
Suport intern pentru proiectare și feedback DFM
Inginerii lor verifică designul înainte de a tăia orice metal. Aceștia caută unghiuri de deformare, probleme de grosime a pereților și posibile probleme de turnare. Acest design pentru feedback de fabricație vă economisește bani. Găsirea unei probleme pe ecran nu costă nimic. Găsirea ei după începerea prelucrării sculelor costă mult.
De asemenea, sugerează schimbări de materiale atunci când este necesar. Poate că plasticul ales nu va rezista autoclavizării. Echipa lor subliniază acest lucru din timp. Poate că un aliaj diferit reduce costurile fără a pierde din rezistență. Ei vă arată opțiunea. Acest tip de informații provine din ani de experiență practică.
Certificari si Asigurare a Calitatii
ISO 9001:2015 pentru managementul calității
NOBLE deține certificarea ISO 9001:2015. Acest standard acoperă întregul lor sistem de management al calității. Aceasta înseamnă că își documentează etapele procesului, își urmăresc performanța și remediază problemele într-un mod stabilit. Fiecare piesă care părăsește secția lor urmează aceeași cale dovedită. Puteți urmări fiecare lot până la materiile sale prime.
ISO 13485:2016 pentru dispozitive medicale
Pentru aplicații medicale, acestea respectă și standardul ISO 13485:2016. Acest standard merge mai departe decât managementul general al calității. Se concentrează în mod specific pe fabricarea dispozitivelor medicale. Procesul lor îndeplinește cerințe mai stricte de trasabilitate, managementul riscurilor și curățenie. Dacă suportul dumneavoastră pentru paharul de reacție permite testarea diagnostică, această certificare contează.
O abordare completă de servicii, de la proiectare la asamblare
Management eficient de proiect
O singură echipă se ocupă de proiectul dumneavoastră de la început până la sfârșit. Aveți un singur punct de contact. Acea persoană coordonează prelucrarea, turnarea, finisarea și asamblarea. Evitați durerea de cap de a gestiona cinci furnizori diferiți. Actualizările ajung la dumneavoastră într-un singur loc. Întrebările oferă rapid răspunsuri.
De ce să alegeți un parteneriat cu NOBLE pentru suportul dumneavoastră pentru pahare Reaction?
NOBLE reunește tehnologia potrivită, certificările potrivite și oamenii potriviți. Tehnologia lor de fabricație acoperă atât prototiparea, cât și producția la scară largă. Sistemele lor de calitate vă protejează reputația. Inginerii lor vă îmbunătățesc designul înainte de a vă dedica sculelor.
Când aveți nevoie de un suport de pahare cu reacție care funcționează, NOBLE vă oferă soluția. Aceștia combină abilitățile tehnice cu tehnologia practică de fabricație. Această combinație transformă designul dumneavoastră într-un produs fiabil. Discutați cu echipa lor despre proiectul dumneavoastră. Vă vor ajuta să alegeți cea mai bună cale de urmat.
Alegerea căii de fabricație potrivite pentru suportul de pahare pentru reacție se reduce la patru factori: volum, materiale, buget și reguli de conformitate. Niciun proces singular nu câștigă de fiecare dată. Un laborator științific care are nevoie de zece prototipuri ar trebui să aleagă imprimarea 3D. O companie de dispozitive medicale care comandă 50,000 de unități ar trebui să investească în turnarea prin injecție. Fiecare tehnologie servește unui scop diferit. Cântăriți compromisurile dintre cost, timp de livrare și scalabilitate. Gândiți-vă unde se află produsul dvs. astăzi și unde s-ar putea afla anul viitor. Nevoile de producție se schimbă pe măsură ce proiectele se maturizează. Este normal. Un partener de producție bun vă ajută să navigați prin aceste schimbări. NOBLE oferă expertiză în mai multe tehnologii. Echipa lor vă ghidează de la prototip la producția completă. Discutați cu ei despre proiectul dvs. Vă vor ajuta să găsiți procesul potrivit pentru nevoile dvs. specifice.
Întrebări frecvente despre suportul pentru pahare Reaction
Care este cea mai bună metodă de a face un suport pentru pahare de reacție?
Nu există o singură metodă care să funcționeze în fiecare caz. Depinde de câte piese aveți nevoie, de materialul ales și de bugetul dumneavoastră. Imprimarea 3D este bună pentru piesele de testare. Prelucrarea CNC funcționează pentru loturi mici și medii. Turnarea prin injecție este cea mai bună pentru realizarea mai multor piese.
Cum aleg între prelucrarea CNC și turnarea prin injecție?
Uită-te câte piese vei realiza în total. Prelucrarea CNC nu necesită o matriță, așa că costă mai puțin pentru loturi mici. Turnarea prin injecție are un cost de pornire ridicat pentru matriță, dar fiecare piesă costă mult mai puțin atunci când produci multe.
Poate imprimarea 3D să producă suporturi de pahare cu reacție pentru utilizare reală?
Imprimarea 3D funcționează atât pentru piese de testare, cât și pentru proiecte personalizate de mici dimensiuni. Pentru cantități mari, turnarea prin injecție oferă o rezistență mai bună și un cost per piesă mai mic. Această metodă este cea mai bună pentru cercetare și testare.
Ce materiale se potrivesc cu fiecare metodă de fabricație?
PP și PE se potrivesc bine cu turnarea prin injecție. PEEK și oțelul inoxidabil se taie curat cu CNC. Imprimarea 3D utilizează materiale SLA, SLS sau FDM. Alegeți mai întâi materialul, apoi alegeți procesul.
Cum îmi pregătesc designul pentru producție?
Adăugați unghiuri de înclinare de 1-2 grade. Mențineți aceeași grosime a peretelui peste tot. Evitați colțurile ascuțite. Folosiți nervuri în loc de pereți groși. Obțineți feedback de la un partener de producție încă de la începutul etapei de proiectare.
Ce documente ar trebui să aibă un producător de suporturi de pahare cu reacție?
ISO 9001:2015 acoperă controlul general al calității. ISO 13485:2016 este necesar pentru lucrările legate de dispozitivele medicale. Aceste documente garantează că calitatea rămâne aceeași prin metode dovedite.
NOBLE ajută cu piese de testare și producție completă?
Da. NOBLE execută prelucrări CNC pentru piese de testare și loturi mici. De asemenea, efectuează turnare prin injecție pentru producții mari. Echipa lor oferă feedback de design și gestionează întregul proiect de la început până la sfârșit.







