
Care este cea mai bună metodă de a construi o incintă pentru un echipament PCR ? Depinde de câte teste aveți nevoie, de cât de precise trebuie să fie, de ce material să utilizați și de cum să mențineți curățenia. Se așteaptă ca piața globală să crească cu 8.5% în fiecare an până în 2033, deoarece tot mai mulți oameni au nevoie de teste de diagnostic. Laboratoarele au nevoie de mașini fiabile pentru munca lor de zi cu zi. Colaborarea cu producătorii de echipamente originale (OEM) și alegerile bune de design contează foarte mult. Începerea devreme a proiectării carcasei ajută la trecerea testelor de calificare. Furnizorii care filtrează bine aerul și urmăresc loturile au mai multe șanse să obțină aprobarea. Procesul PCR necesită precizie și curățenie strictă. Cunoașterea acestor aspecte vă ajută să alegeți cel mai bun aparat PCR. Acest ghid vă oferă un plan clar pentru alegerea metodei potrivite, de la proiectare până la incinta finală.
Cerințe privind carcasa echipamentului PCR
Selectarea materialelor pentru rezistență termică și chimică
Termoplastice vs. Metale pentru Carcasele Echipamentelor PCR
Materialul potrivit decide cât de bine funcționează carcasa. Aparatele PCR generează căldură în timpul ciclului termic. Carcasa echipamentului PCR trebuie să facă față acestui lucru fără a se îndoi sau deforma. Gradele stabilizate termic își păstrează forma chiar și după numeroase cicluri termice. Stabilizatorii termici și modificarea la impact sunt principalele tehnologii utilizate aici. Aceste grade rezistă la fragilitate și la deteriorarea suprafeței. Tabelul de mai jos compară opțiunile comune.
| Material | Proprietăți de rezistență termică și chimică |
| Amestecuri ABS/PC | Rezistă la mai multă căldură și este rezistent; funcționează bine cu șervețelele umede obișnuite din domeniul sănătății |
| Policarbonat | Rezistent la impact; poate crăpa cu anumiți alcooli dacă tensiunea de turnare este mare |
| PPSU | Poate fi utilizat în autoclave cu abur și în curățări intensive |
| ARUNCA O PRIVIRE | Bun pentru nevoi ridicate de căldură și rezistență; rezistă foarte bine la substanțe chimice |
| Aluminiu: | Ajută la răspândirea căldurii; se pot folosi căptușeli izolatoare pentru a respecta limitele de temperatură la atingere |
| Oţel inoxidabil | Ideal acolo unde este necesară durabilitate ridicată și sterilizare frecventă |
Fiecare material are o funcție diferită. Metalele precum aluminiul ajută la răspândirea căldurii. Termoplasticele precum PEEK rezistă la substanțe chimice. Procesul PCR necesită o performanță constantă a materialului.
Evaluarea rezistenței chimice la reactivii de laborator
Laboratoarele folosesc agenți de curățare și solvenți puternici. Materialul carcasei trebuie să reziste la aceștia. Amestecurile de ABS/PC funcționează bine cu șervețelele umede obișnuite din domeniul sănătății. Policarbonatul necesită o turnare atentă pentru a evita fisurarea sub stres. PPSU poate face față ciclurilor de autoclavizare cu abur. PEEK rezistă foarte bine la substanțe chimice dure. Materialul potrivit protejează echipamentul. Acesta asigură o durată lungă de viață. Acest lucru afectează direct sensibilitatea și acuratețea rezultatelor diagnostice.
Considerații cheie de proiectare pentru carcasele echipamentelor PCR
Management termic și strategii de disipare a căldurii
Hota PCR este concepută pentru a oferi un mediu controlat, fără contaminare, pentru configurarea reacției în lanț a polimerazei, încorporând caracteristici care abordează atât stabilitatea termică, cât și controlul particulelor din aer.
Aparatele PCR de mare randament generează mai multă căldură în timpul funcționării. Incinta trebuie să gestioneze bine acest lucru. Sistemele de control al mediului includ senzori preciși. Acești senzori verifică și ajustează temperatura și umiditatea în permanență. Acest lucru previne descompunerea probelor. Un aparat PCR rapid generează și mai multă căldură în cicluri mai scurte. Designul incintei trebuie să țină cont de acest lucru. O bună gestionare termică menține performanța tehnologiei PCR constantă.
Minimizarea contaminării cu suprafețe netede și neporoase
Controlul contaminării este foarte important pentru diagnosticare. Hota PCR elimină 99.99% din particulele de până la 0.3 microni. Filtrarea HEPA creează o barieră sterilă împotriva contaminanților din aer. Sterilizarea UV la lungimea de undă de 254 nm distruge eficient germenii. Gradienții de presiune negativă împiedică pătrunderea aerului exterior în zona de lucru. Suprafețele interioare fără sudură nu lasă pete de contaminare. Acestea facilitează curățarea. Carcasa trebuie să suporte aceste caracteristici. Acest lucru este esențial pentru aplicațiile de diagnosticare moleculară și testare genetică. Chiar și un aparat PCR portabil are nevoie de aceste controale ale contaminării. Acestea protejează probele de ADN de descompunere.
Standarde de reglementare pentru carcasele echipamentelor medicale
Conformitate cu ISO 13485
Producătorii trebuie să respecte standardele de management al calității. ISO 13485 acoperă sistemele de calitate a dispozitivelor medicale. Conformitatea asigură o calitate constantă a produsului. Acesta susține aplicațiile de diagnosticare clinică și genomică. Certificarea demonstrează un angajament față de calitate. Laboratoarele caută furnizori certificați. Un partener certificat oferă încredere laboratoarelor de diagnostic care selectează echipamente.
Cerințe de siguranță IEC 61010-2-101
IEC 61010-2-101 acoperă în mod specific echipamentele de diagnostic in vitro. Acestea includ aparatele PCR. Standardul acoperă siguranța electrică, pericolele mecanice și siguranța termică. Evaluarea riscurilor este necesară pentru instrumentele de diagnostic. Testarea de biocompatibilitate conform ISO 10993 se aplică sigiliilor care ating probele. Validarea sterilizării asigură că materialele de închidere pot face față metodelor comune. Aceste cerințe protejează operatorii. Ele asigură testarea fiabilă în laboratoarele de diagnostic. Randamentul testelor depinde de funcționarea constantă a aparatului. Amplificarea ADN-ului necesită un control termic precis. Sensibilitatea contează pentru fiecare rulare.
Fabricarea carcasei pentru echipamente PCR procese
Există patru metode principale de realizare a carcasei pentru mașinile cu ciclu termic. Fiecare metodă funcționează cel mai bine pentru nevoi diferite, cum ar fi numărul de piese de care aveți nevoie, cât de precise trebuie să fie acestea și cât de curate trebuie să rămână. Prelucrarea CNC, imprimarea 3D, turnarea prin injecție și fabricarea tablei metalice au fiecare propriile puncte forte. Tabelul de mai jos arată cum se potrivesc aceste procese diferite utilizări ale carcasei.
| Proces de fabricație | Subprocese cheie | Aplicații tipice în carcasele echipamentelor PCR |
| CNC de prelucrare | Tăiere de înaltă precizie, toleranțe strânse | Rame pentru instrumente, plăci de montare, console de precizie, componente de disipare a căldurii |
| Fabricarea plăcilor metalice | Tăiere cu laser, îndoire CNC, sudare, nituire | Panouri de carcase, carcase structurale, carcase pentru echipamente de laborator |
| Turnare prin injecție | Proiectare matriță, injecție de materiale la înaltă presiune | Carcase, capace, componente interne pentru volum mare |
| Imprimare 3D cu polipropilenă | Depunere aditivă strat cu strat | Prototipuri, console personalizate, geometrii interne complexe |
Prototipare și procese de volum redus (CNC și imprimare 3D)
Prelucrare CNC pentru toleranțe strânse și geometrii complexe
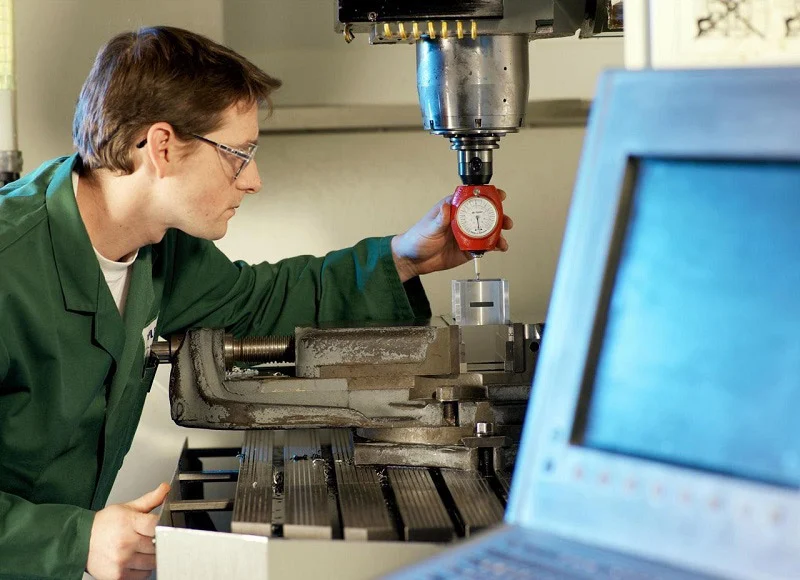
Prelucrarea CNC elimină materialul din blocuri solide de aluminiu, oțel inoxidabil sau materiale plastice inginerești. Această metodă oferă dimensiuni foarte exacte. Ramele instrumentelor și plăcile de montare necesită acest tip de precizie. Piesele care răspândesc căldura beneficiază, de asemenea, de toleranțele strânse pe care le poate obține CNC. Procesul poate gestiona forme dificile pe care alte metode le consideră dificile. Finisajele de suprafață obținute prin prelucrarea CNC satisfac nevoile camerei sterile fără multă muncă suplimentară. Pentru volume mici de producție, CNC oferă o execuție rapidă, fără costuri de scule. Fiecare piesă costă mai mult decât cele turnate, dar faptul că nu trebuie să plătiți pentru o matriță în avans o face o alegere bună pentru cantități sub câteva sute de unități. Risipa de materiale este o preocupare, dar reciclarea așchiilor ajută puțin.
Imprimare 3D pentru iterații rapide și designuri personalizate
Imprimarea 3D construiește piese strat cu strat din modele digitale. Tehnologia este excelentă pentru realizarea de forme complexe pe care prelucrarea obișnuită nu le poate realiza. O imprimantă desktop tipică costă între 379 și 3,440 de dolari, deci este accesibilă pentru mediile de cercetare. Înălțimile straturilor de 0.2 mm, cu abateri sub 0.2 mm față de modelul CAD, funcționează bine pentru majoritatea prototipurilor. Filamentul ABS produce piese negre, opace și rezistente, care sunt bune pentru testarea carcasei. Echipele de proiectare pot încerca rapid versiuni noi, imprimând piese actualizate peste noapte. Această viteză accelerează mult ciclul de dezvoltare. Suporturile personalizate și suporturile interne beneficiază de libertatea de design. Cu toate acestea, piesele imprimate nu au aceeași calitate a suprafeței ca piesele prelucrate. Sunt necesari pași suplimentari, cum ar fi șlefuirea și sigilarea, pentru a face suprafețele pregătite pentru camera curată. Tehnologia este cea mai bună pentru prototipuri și volume foarte mici, nu pentru cicluri de producție.
Producție de volum mare cu turnare prin injecție
Calitate consistentă și cost unitar redus la scară largă
Turnarea prin injecție forțează plasticul topit fierbinte într-o matriță de oțel sub presiune ridicată. Procesul produce piese identice cu o consistență uimitoare. Odată ce matrița este construită, costul per piesă scade considerabil. Volumele de producție de ordinul zecilor de mii fac din aceasta alegerea cea mai rentabilă. Piesele turnate au suprafețe netede, neporoase, care rezistă contaminării. Acest lucru este foarte important pentru echipamentele de diagnosticare moleculară. Repetabilitatea turnării prin injecție înseamnă că fiecare carcasă îndeplinește aceleași specificații. Controlul calității devine mai ușor atunci când dimensiunile rămân aproape aceleași. Pentru mașinile PCR consacrate, cu designuri stabile, turnarea prin injecție oferă cea mai bună valoare pe termen lung.
Investiții inițiale în scule și considerații privind proiectarea matriței
Costul inițial al sculelor pentru turnarea prin injecție este ridicat. Matrițele de oțel costă zeci de mii de dolari și durează săptămâni pentru a fi fabricate. Proiectarea matriței trebuie să țină cont de unghiurile de deformare, grosimea peretelui și amplasarea porții. O proiectare deficitară a matriței duce la deformare, urme de scufundare sau miezuri scurte de diametru. Alegerea materialului afectează foarte mult designul matriței. Clasele stabilizate termic pentru aplicațiile PCR pot necesita temperaturi mai ridicate ale matriței. Decizia de a investi în scule necesită încredere în designul produsului. Modificările de design după fabricarea matriței sunt costisitoare. Majoritatea producătorilor termină prototiparea temeinică înainte de a se dedica turnării prin injecție. Avantajele provin din costurile reduse per piesă și randamentul ridicat odată ce începe producția.
Fabricarea tablei metalice pentru carcase structurale
Tăiere, îndoire și sudare pentru cadre robuste
Fabricarea tablei metalice începe cu foi metalice plate. Tăierea cu laser creează contururi precise. Îndoirea CNC modelează materialul în forme tridimensionale. Sudarea unește secțiuni pentru asamblare permanentă. Acest proces realizează cadre rezistente care pot face față solicitărilor mecanice. Oțelul inoxidabil și aluminiul sunt alegeri comune. Aceste materiale oferă o durabilitate și o rezistență ridicate la căldură. Carcasele din tablă metalică gestionează bine cerințele termice ale tehnologiei PCR. Procesul se potrivește volumelor medii unde sculele de turnare prin injecție nu merită. Timpii de livrare a fabricației sunt mai scurți decât cei din construcția matriței. Rezistența structurală face ca această metodă să fie ideală pentru instrumente mai mari care necesită suport rigid.
Integrarea hardware-ului și a ecranării electromagnetice
Carcasele din tablă metalică facilitează adăugarea de componente. Niturile și elementele de fixare atașează componentele direct la cadru. Metalul în sine oferă ecranare electromagnetică, care protejează electronicele sensibile de interferențe. Acest lucru este valoros pentru instrumentele de diagnosticare care trebuie să mențină calitatea semnalului. Garnituri de ecranare suplimentare pot fi adăugate în punctele de asamblare. Opțiunile de finisare a suprafeței includ vopsirea în câmp electrostatic, sablare și periere. Aceste tratamente îmbunătățesc rezistența la coroziune și conformitatea cu standardele camerelor sterile. Combinația dintre rezistența structurală și ecranare face din tabla metalică o alegere versatilă pentru multe aplicații. Proiectele de mașini PCR portabile utilizează adesea această abordare pentru durabilitate în timpul transportului.
Alegerea între aceste procese depinde de volumul producției, de nevoile de precizie și de limitele bugetului. Prototiparea favorizează imprimarea 3D și prelucrarea CNC. Producția de volum mare necesită turnare prin injecție. Nevoile structurale se îndreaptă spre fabricarea tablei metalice. Mulți producători combină procesele, utilizând CNC pentru piesele de precizie și tablă metalică pentru carcasa principală. Această abordare hibridă echilibrează costul, calitatea și performanța. Înțelegerea fiecărui proces îi ajută pe producătorii de echipamente originale să ia decizii informate pentru nevoile lor specifice de echipamente.
Compararea proceselor pentru carcasele echipamentelor PCR
Cost, timp de livrare și scalabilitate
Investiția inițială vs. costul per piesă pentru fiecare proces
Costul fiecărei metode influențează alegerea. Banii pentru instalare și costul per piesă sunt foarte diferiți pentru cele patru procese.
| Etape | Costul configurării/sculelor | Cost pe unitate (volum redus) | Cost pe unitate (volum mare) |
| Imprimare 3D cu polipropilenă | Minimal (fără unelte) | Moderat | Moderat |
| Turnare prin injecție | Ridicat (matriță personalizată peste 10 USD) | Foarte inalt | Foarte jos |
| CNC de prelucrare | Moderat (program și program) | Moderat | Moderat spre scăzut |
| Turnare/Tradițională | Ridicat (matrițe sau matrițe) | Înalt | Scăzut |
Fabricarea tablei metalice și prelucrarea CNC au costuri medii de configurare, din cauza dispozitivelor personalizate și a timpului operatorului. Imprimarea 3D nu necesită scule. Turnarea prin injecție necesită cei mai mulți bani inițiali, o matriță personalizată costând peste 10,000 de dolari înainte de fabricarea oricăror piese. Această investiție are sens doar dacă realizați mai multe piese. Seriele mici distribuie costul matriței pe câteva piese, astfel încât fiecare piesă are un cost mare al sculelor. Seriele mari distribuie costul matriței pe mii de piese, astfel încât prețul per piesă scade mult.
Timpi tipici de livrare pentru prototipuri versus cicluri de producție
Timpii de livrare a prototipurilor sunt cei mai buni pentru imprimarea 3D. O carcasă imprimată 3D poate fi livrată în câteva zile după designul final. Prelucrarea CNC durează puțin mai mult din cauza programării. Ambele evită săptămânile necesare pentru fabricarea matriței. Ciclurile de producție modifică calendarul. Turnarea prin injecție necesită proiectarea matriței, tăierea oțelului și fotografii de probă. Acest lucru poate dura câteva săptămâni înainte de producția completă. Fabricarea tablei metalice se află între acestea. Tăierea cu laser și îndoirea CNC necesită timp pentru configurare, dar apoi se execută rapid. Producătorii de echipamente originale (OEM) care planifică o lansare trebuie să ia în considerare aceste termene. Un proiect rapid de mașină PCR cu un program strict ar putea începe cu prototipuri imprimate 3D. Apoi, ar putea trece la turnarea prin injecție atunci când designul este stabil. Această abordare etapizată echilibrează viteza cu costul pe termen lung.
Precizie, toleranțe și finisaj suprafață
Obținerea unor toleranțe strânse cu CNC vs. turnare prin injecție
Prelucrarea CNC oferă cel mai strict control al dimensiunii dintre cele patru procese. Sculele de tăiere îndepărtează materialul cu o precizie repetabilă. Ramele instrumentelor și plăcile de montare mențin poziții exacte. Această precizie este importantă pentru mașinile PCR care aliniază piesele optice sau elementele de încălzire. Turnarea prin injecție obține, de asemenea, toleranțe strânse odată ce matrița este testată. Copiază foarte bine cavitatea matriței. Variația de la o piesă la alta rămâne mică pe serii lungi de producție. Contracția matriței o îngreunează. Fiecare material se contractă diferit la răcire. Proiectanții de matrițe trebuie să țină cont de acest lucru. Prelucrarea CNC evită problemele de contracție. Tăierea îndepărtează materialul dintr-un bloc solid, astfel încât dimensiunile rămân fidele modelului CAD. Pentru alinierea critică, CNC câștigă adesea. Pentru piesele de volum mare cu formă consistentă, turnarea prin injecție oferă o precizie similară la un cost mai mic.
Cerințe de post-procesare pentru piesele imprimate 3D
Piesele imprimate 3D necesită muncă suplimentară înainte de a fi utilizate într-o cameră sterilă. Liniile de stratificare lasă niște striații minuscule pe fiecare suprafață. Aceste striații captează murdăria și sunt greu de curățat. Șlefuirea netezește suprafața, dar necesită timp. Sigilarea umple găurile. Netezirea cu vapori este o altă opțiune pentru unele materiale. Fiecare pas adaugă manoperă și costuri. Suprafața finală este aproape la fel de bună ca a pieselor prelucrate sau turnate, dar nu exact. Pentru prototipuri, acest compromis funcționează bine. Pentru carcasele de producție, pașii suplimentari reduc costul și avantajul imprimării 3D. Echipele de proiectare ar trebui să includă post-procesarea în bugetul și programul lor. O piesă imprimată care necesită multe finisaje poate costa mai mult decât una prelucrată.
Compatibilitatea materialelor și conformitatea cu reglementările
Ce procese sunt cele mai potrivite pentru materialele de calitate ISO 13485?
Certificarea ISO 13485 necesită o urmărire documentată a materialelor. Fiecare lot de rășină sau metal trebuie urmărit de la furnizor până la piesa finită. Prelucrarea CNC și turnarea prin injecție gestionează bine acest aspect. Furnizorii de materiale oferă certificate de analiză pentru fiecare lot. Fabricarea tablei metalice oferă o urmărire similară pentru aluminiu și oțel inoxidabil. Imprimarea 3D prezintă mai multe provocări. Formulele de rășină se schimbă între furnizori și loturi. Standardele de documentație variază mult în industria de fabricație aditivă. Unii producători de filamente și rășini oferă acum materiale de calitate medicală cu urmărire completă. Dar aceste opțiuni sunt încă limitate în comparație cu metodele tradiționale. Laboratoarele și producătorii de echipamente de diagnosticare ar trebui să verifice documentația materialelor înainte de a alege un proces. Carcasa echipamentului PCR trebuie să îndeplinească aceleași standarde de calitate ca și instrumentul din interiorul său.
Certificarea incintei finale pentru uz medical
Certificarea finală necesită mai mult decât simpla alegere a materialului potrivit. Întreaga carcasă trebuie să treacă teste de siguranță și performanță. IEC 61010-2-101 acoperă cerințele de siguranță electrică, mecanică și termică pentru echipamentele IVD. Testarea de biocompatibilitate conform ISO 10993 se aplică oricărei suprafețe care intră în contact cu probele. Validarea sterilizării verifică dacă carcasa rezistă metodelor comune de curățare. Fiecare proces de fabricație afectează certificarea în mod diferit. Turnarea prin injecție produce piese consistente care sunt testate previzibil. Prelucrarea CNC oferă aceeași consistență pentru piesele metalice. Piesele imprimate 3D necesită o validare suplimentară. Aderența straturilor și porozitatea suprafeței se modifică între construcții. Acest lucru îngreunează certificarea. Fabricarea tablei metalice oferă rezultate puternice și repetabile. Alegerea procesului afectează direct cât de bine decurge certificarea. Un partener cu experiență în fabricarea dispozitivelor medicale poate ajuta la ghidarea acestui proces. Expertiza lor reduce riscul de teste eșuate și de reproiectări costisitoare.
Comparația nu arată o singură metodă optimă. Fiecare proces servește unei nevoi diferite. Prototiparea funcționează cel mai bine cu imprimarea 3D și prelucrarea CNC. Producția de volum mare necesită turnare prin injecție. Nevoile structurale se referă la tablă metalică. Mulți producători combină procesele pentru cel mai bun rezultat. Piesele de precizie prelucrate CNC se potrivesc în interiorul unei carcase de tablă metalică. Capacele turnate prin injecție protejează ansamblul. Această abordare hibridă face ca mașinile PCR să fie mai precise, controlând în același timp costurile. Sensibilitatea rezultatelor diagnosticului depinde de performanța constantă a instrumentului. Această performanță începe cu carcasa potrivită. Randamentul în laboratoare depinde de mașini care funcționează fiabil. Creșterile de eficiență provin din alegerea căii de fabricație corecte. Fiecare decizie, de la material la proces, modelează produsul final. Producătorii de echipamente originale (OEM) care înțeleg aceste compromisuri fac alegeri mai bune pentru echipamentele lor PCR.
Cadrul de luare a deciziilor
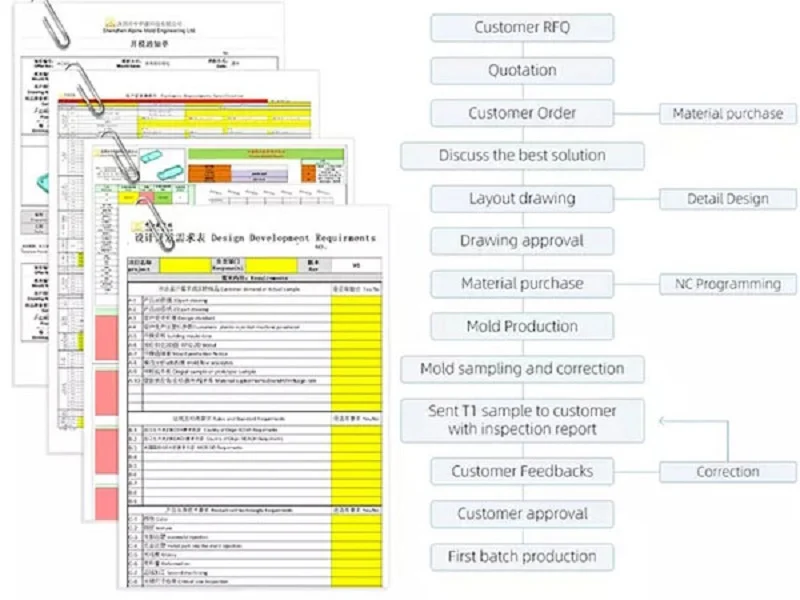
Alegerea căii de fabricație potrivite pentru o carcasă de echipament PCR înseamnă urmarea unui cadru clar. Alegerea echipamentului potrivit depinde de proiectul dumneavoastră specific. Acești trei pași transformă cerințele tehnice într-o decizie concretă. Aceștia acoperă volumul, precizia și bugetul. Fiecare pas restrânge opțiunile. Rezultatul este o cale clară de urmat.
Pasul 1: Definiți volumul producției
Identificarea pragurilor de volum scăzut, mediu și ridicat
Primul pas răspunde la o întrebare simplă. De câte unități aveți nevoie? Volumul mic acoperă prototipuri și serii mici, pentru care imprimarea 3D și prelucrarea CNC se încadrează în această gamă. Nu necesită investiții inițiale mari. Volumul mediu este potrivit pentru fabricarea tablei metalice și CNC avansat. Volumul mare este locul în care turnarea prin injecție devine cea mai bună alegere. Matrița costă mult inițial. Dar prețul per piesă scade foarte mult. Acest lucru este important pentru mașinile PCR utilizate în laboratoarele cu randament ridicat. Randamentul liniei dvs. de producție trebuie să corespundă cererii de testare. Un sistem PCR pentru un laborator central de diagnosticare are nevoie de volum mare. Un prototip de cercetare are nevoie de volum mic. Acest pas în sine elimină multe opțiuni pentru orice proiect PCR. Pragul de volum nu este fix. Se modifică în funcție de complexitatea piesei. Cheia este calcularea pragului de rentabilitate. Aici costul sculelor este amortizat de costul mai mic per piesă.
Pasul 2: Evaluarea nevoilor de precizie și complexitate
Potrivirea cerințelor de geometrie și toleranță la un proces
Pasul doi analizează piesa în sine. Ce formă are nevoie? Cât de exactă trebuie să fie? Precizia nu este opțională pentru echipamentul PCR. Acuratețea ciclului termic depinde de potrivirea piesei. Sensibilitatea testului de diagnostic se bazează pe o aliniere stabilă. Prelucrarea CNC menține cele mai strânse toleranțe. Este cea mai bună alegere de mașină PCR pentru punctele critice de montare. Imprimarea 3D gestionează forme interne complexe. Canalele de răcire și suporturile personalizate sunt ușor de imprimat. Dar finisajul suprafeței este rugos. Post-procesarea adaugă timp și costuri. Turnarea prin injecție oferă o suprafață netedă și repetabilă. Este ideală pentru cele mai bune carcase de mașini PCR din producție. Tabla oferă rezistență și ecranare electromagnetică. Utilizați acest pas al ghidului de cumpărare a mașinii PCR pentru a potrivi geometria cu procesul. O formă complexă cu toleranțe strânse ar putea necesita mai întâi CNC, apoi turnare. O cutie simplă are nevoie de tablă. Procesul de selecție a echipamentului de laborator trebuie să cântărească acești factori. Decizia de a alege cea mai bună mașină PCR începe cu carcasa. O nepotrivire aici duce la întârzieri și costuri ridicate. Geometria determină alegerea procesului. Nivelul de toleranță determină costul. Toleranțe strânse sunt realizabile cu prelucrarea CNC și turnarea de precizie, în timp ce imprimarea 3D oferă o precizie mai mică pentru geometrii complexe. Acest pas necesită o analiză atentă a modelului CAD.
Pasul 3: Luați în considerare bugetul și calendarul
Echilibrarea costurilor sculelor cu prețul per piesă și timpul de lansare pe piață
Pasul trei echilibrează banii și timpul. Bugetul nu se rezumă doar la costul piesei. Este vorba despre costul total al proiectului. Sculele reprezintă cea mai mare cheltuială inițială. Matrițele de injecție costă zeci de mii de dolari. Prelucrarea CNC necesită dispozitive de fixare, dar nu și matrițe cu termen lung de livrare. Imprimarea 3D nu are costuri de scule. Prețul per piesă spune o poveste diferită. Volumul mare face ca turnarea prin injecție să fie cea mai ieftină. Volumul mic face ca imprimarea 3D sau CNC să fie mai ieftină. Și calendarul influențează alegerea. Un proiect PCR cu un program rapid ar putea sări peste turnarea prin injecție. Matrița durează săptămâni pentru a fi realizată. CNC și imprimarea 3D încep imediat. Această viteză duce produsul dvs. pe piață mai rapid. Companiile de diagnosticare se confruntă adesea cu termene limită strânse. Laboratoarele de diagnosticare au nevoie de echipament acum. O abordare hibridă funcționează bine. Folosiți CNC pentru primul lot. Apoi treceți la turnarea prin injecție pentru următorul. Acest lucru echilibrează viteza și costul pe termen lung. Un partener vă poate ajuta să calculați aceste compromisuri. Echipa lor evaluează întregul proces pentru dvs. Ei analizează costul matriței, prețul per piesă și timpul de livrare. Vă oferă o recomandare clară. Acest lucru reduce riscul unei decizii proaste.
Acești trei pași creează un proces repetabil pentru orice proiect de carcase. În primul rând, definiți volumul. În al doilea rând, evaluați precizia. În al treilea rând, echilibrați bugetul și calendarul. Rezultatul este o cale de fabricație clară. Următoarele secțiuni prezintă exemple reale ale acestor alegeri în acțiune.
Studii de caz în fabricarea carcasei echipamentelor PCR
Prototip de cercetare de volum redus folosind prelucrare CNC
Schimbări iterative de design și redresare rapidă
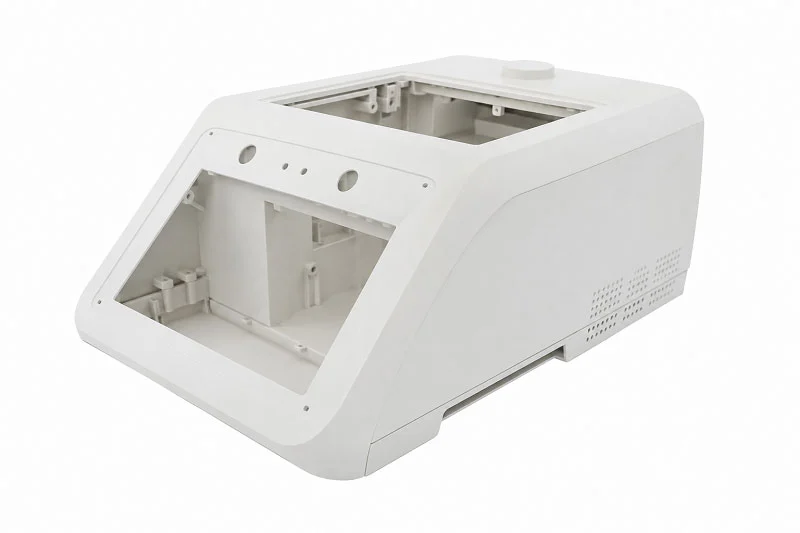
Un laborator de genomică universitar avea nevoie de o incintă personalizată pentru un nou prototip PCR. Echipa plănuia să construiască doar un număr mic de unități pentru studiile de validare. Turnarea prin injecție nu avea sens la un volum atât de mare. Numai matrița ar fi costat mai mult decât întregul buget al proiectului.
Prelucrarea CNC a oferit calea corectă. Producătorul a programat traseele de tăiere direct din modelul CAD. Nicio investiție în scule nu a însemnat că designul s-a putut modifica liber. Prima versiune a prezentat probleme de spațiu liber în jurul blocului de încălzire. Echipa a actualizat modelul și a obținut piese noi în câteva zile. Această execuție rapidă s-a dovedit a fi esențială. Fiecare modificare de design a îmbunătățit gestionarea termică și accesul la componente.
Carcasa din aluminiu prelucrat mecanic a asigurat și disiparea naturală a căldurii. Laboratorul a evitat adăugarea de componente suplimentare de răcire. Finisajul suprafeței a îndeplinit cerințele camerei sterile fără etape suplimentare. Proiectul a trecut de la concept la instrumentul funcțional în câteva săptămâni, nu în luni. Pentru mediile de cercetare cu volume de producție incerte, prelucrarea CNC oferă o flexibilitate pe care alte procese nu o pot egala.
Carcase pentru aparate PCR utilizate în diagnosticare
Turnare prin injecție de volum mare pentru o calitate constantă
O companie de diagnosticare se pregătea să lanseze un sistem PCR comercial pentru laboratoarele clinice. Cererea de pe piață estima la zeci de mii de unități în fiecare an. Volumul producției necesita un proces de fabricație conceput pentru scalabilitate și repetabilitate.
Turnarea prin injecție a apărut ca alegerea clară. Sursele din industrie enumeră „carcasele pentru dispozitive de diagnosticare” ca o aplicație comună, menționând în special carcasele pentru mașinile PCR. Turnarea prin microinjecție de precizie deservește direct piețele de diagnosticare și genomică. Procesul produce piese identice în fiecare ciclu de producție. Această consecvență este importantă pentru conformitatea cu reglementările și asigurarea calității.
Investiția inițială în matriță a fost semnificativă. Costul per piesă a scăzut dramatic odată ce producția a început. Fiecare carcasă a fost produsă cu suprafețe netede, neporoase, care rezistă la contaminare. Piesele turnate au îndeplinit cerințele de documentație ISO 13485, cu trasabilitate completă a materialelor. Compania a scalat producția cu încredere, știind că fiecare unitate se potrivea cu designul validat. Pentru produsele consacrate cu designuri stabile, turnarea prin injecție oferă cel mai mic cost total la volume mari.
Încălzire cu geometrie complexă prin imprimare 3D
Depășirea limitărilor de proiectare în producția tradițională
O companie startup care dezvolta un dispozitiv PCR portabil s-a confruntat cu o provocare unică. Carcasa necesita canale interne de răcire care urmau trasee curbate în jurul modulului de detectare optică. Prelucrarea tradițională nu putea crea aceste pasaje. Turnarea prin injecție ar necesita acțiuni laterale complexe și glisiere multiple, ceea ce ar duce costurile sculelor la o creștere inaccesibilă.
Imprimarea 3D a rezolvat problema geometriei. Echipa de proiectare a încorporat canale de răcire conformale direct în pereții carcasei. Aceste canale au urmat contururile exacte ale componentelor interne. Piesa imprimată a combinat mai multe piese separate prelucrate într-o singură componentă. Timpul de asamblare a scăzut semnificativ.
Prototipul a avut performanțe bune în testele inițiale. Rugozitatea suprafeței a necesitat post-procesare pentru a îndeplini standardele camerei sterile. Echipa a aplicat netezirea cu vapori și a etanșat suprafețele exterioare. Carcasa finală a îndeplinit cerințele de sensibilitate pentru detectarea fluorescenței. Această abordare s-a dovedit ideală pentru producțiile de volum mic, unde complexitatea designului depășește costul per piesă. Startup-ul și-a validat conceptul și ulterior a trecut la turnarea prin injecție odată ce volumele au justificat investiția în scule.
Aceste studii de caz arată compromisurile practice dintre procesele de fabricație. Volumul determină decizia. Complexitatea modelează opțiunile. Bugetul și calendarul stabilesc limitele. Un partener de producție aduce experiență în toate cele patru procese. Echipa lor de inginerie îi ajută pe producătorii de echipamente originale să navigheze cu încredere prin aceste alegeri.
Colaborați cu NOBLE pentru proiectul dumneavoastră de carcase pentru echipamente PCR
NOBLE este un producător de top care lucrează cu metal și plastic pentru dispozitive medicale. Compania ajută clienții să finalizeze prototipuri și cicluri de producție complete cu ușurință. Echipele de inginerie primesc consultanță de specialitate la fiecare pas. NOBLE combină abilitățile tehnice cu un serviciu prompt. Această abordare în echipă reduce riscul și lansează produsele pe piață mai rapid.
Capacități complete de service, de la proiectare la asamblare
Expertiză în fabricarea metalelor și a plasticului
NOBLE are cunoștințe vaste în multe domenii de producție. Echipa noastră lucrează cu aluminiu, oțel inoxidabil și materiale plastice rezistente. Această dublă competență este importantă pentru proiectele de carcasă pentru echipamente PCR. Un partener poate tăia console de precizie, poate modela capace din plastic și poate construi rame din tablă. Compania gestionează forme dificile cu încredere. Cunoștințele despre materiale acoperă o gamă de termoplastice și metale potrivite pentru carcasele medicale. Această gamă largă de competențe înseamnă că nu se pierd transferuri între furnizori.
Sursă unică pentru prelucrare, turnare și finisare
Producția la cheie facilitează întregul lanț de aprovizionare. NOBLE se ocupă de aprovizionarea cu piese, prelucrarea mecanică, asamblarea, testarea și ambalarea. Clienții evită să jongleze cu mulți furnizori. NOBLE oferă:
- Prelucrare CNC pentru rame și plăci de montare precise pentru instrumente
- Turnare prin injecție pentru serii mari de carcase cu calitate constantă
- Fabricarea tablelor pentru carcase rezistente care blochează interferențele electromagnetice
- 3D imprimare pentru prototipuri rapide și forme interne complexe
- Suprafata de finisare cum ar fi vopsirea cu pulbere, sablare și periere
Această abordare unică reduce timpii de livrare și elimină lacunele de comunicare. Controlul calității rămâne constant de la materia primă până la produsul finit.
Calitate certificată pentru industria dispozitivelor medicale
Certificarea sistemului de management al calității
Certificarea demonstrează un angajament real față de calitate. NOBLE deține certificări pentru sistemele de management al calității, asigurând un control riguros al procesului. Aceste certificări necesită sisteme scrise pentru urmărire, controlul riscurilor, verificări ale procesului și păstrarea evidențelor. Laboratoarele de diagnosticare și producătorii de echipamente originale (OEM) au încredere că fiecare carcasă îndeplinește standardele stabilite. Sistemul de calitate susține aprobările FDA și alte reglementări.
Control riguros al calității și trasabilitate
Fiecare lot de material este urmărit de la furnizor până la piesa finită. Fiecare lot de rășină sau metal vine cu un certificat de analiză. Această urmărire este vitală pentru aparatele PCR utilizate în mediile clinice. Compania aplică sisteme stricte de calitate pentru a identifica unitățile neconforme. Verificările de proces asigură rezultate repetabile pe parcursul tuturor ciclurilor de producție. Această documentație facilitează certificarea dispozitivului medical final.
Cum să începeți proiectul dvs. de carcase pentru echipamente PCR
Procesul de revizuire a proiectării pentru fabricație (DFM)
Procesul începe cu o analiză a Proiectării pentru Fabricație. Inginerii NOBLE analizează modelul dumneavoastră CAD pentru a depista posibile probleme. Aceștia verifică unghiurile de deformare, grosimea peretelui, amplasarea porții și limitele de toleranță. Această analiză identifică problemele înainte ca dumneavoastră să cheltuiți bani pe scule. Echipa noastră oferă feedback util cu privire la alegerea materialelor și selecția procesului. Clienții primesc sfaturi clare bazate pe volum și buget. Această colaborare timpurie previne remedierile costisitoare ulterioare.
Contactarea echipei de inginerie pentru o consultație de proiect
Începerea unui proiect necesită un singur pas simplu. Contactați echipa de ingineri NOBLE cu fișierele de proiectare și nevoile dumneavoastră. Echipa noastră vă trimite o ofertă detaliată și un plan de fabricație. Aceștia aleg cel mai bun proces pentru situația dumneavoastră. Indiferent dacă aveți nevoie de un prototip sau de producție în masă, NOBLE vă livrează. Combinația de certificări, abilități complete de service și know-how ingineresc îl transformă într-un partener de încredere pentru fabricarea de carcase pentru echipamente PCR. Laboratoare și companii de diagnosticare din întreaga lume se bazează pe această echipă pentru carcase fiabile și conforme.
Selectarea procesului de fabricație potrivit pentru o carcasă de echipament PCR depinde de volum, precizie, material, controlul contaminării și cerințele de reglementare. Nicio metodă nu se potrivește fiecărui proiect. Începeți prin a analiza materialele pe care le manipulează laboratoarele. Definiți ce necesită protecție: proba, utilizatorul sau ambele. Cartografiați fluxul de lucru și aspectul camerei. Confirmați din timp nevoile de întreținere și certificare. Comparați ofertele numai după ce compatibilitatea aplicației este clară. Această abordare structurată reduce riscul. Un partener de producție experimentat aduce expertiză în toate procesele. O analiză de tip „Design for Manufacturing” identifică problemele înainte de începerea procesului de fabricație. Echipa noastră vă ghidează către cea mai bună carcasă pentru echipamentul PCR pentru nevoile dumneavoastră. Contactați astăzi un partener de producție pentru a discuta despre proiectul dumneavoastră de carcasă pentru echipament PCR și pentru a obține îndrumări de specialitate în alegerea procesului potrivit.
FAQ
Care este cel mai bun proces de fabricație pentru o carcasă de echipament PCR?
Niciun proces singular nu se potrivește fiecărui proiect. Volumul producției determină decizia. Producțiile de volum mic se potrivesc prelucrării CNC sau imprimării 3D. Producția de volum mare necesită turnare prin injecție. Fabricarea tablei metalice funcționează bine pentru structurile metalice. Fiecare metodă oferă avantaje distincte pentru nevoi specifice.
Cum aleg între prelucrarea CNC și turnarea prin injecție?
Prelucrarea CNC funcționează cel mai bine pentru volume mici, sub câteva sute de unități. Nu necesită investiții în scule. Turnarea prin injecție necesită matrițe scumpe, dar oferă costuri per piesă foarte mici la scară largă. Luați în considerare bugetul total al proiectului și calendarul înainte de a alege.
Ce materiale sunt cele mai potrivite pentru carcasele echipamentelor PCR?
Amestecurile de ABS/PC rezista la căldură și la agenții de curățare obișnuiți. Policarbonatul oferă rezistență la impact, dar necesită o turnare atentă. PEEK rezistă substanțelor chimice dure. Aluminiul răspândește căldura eficient. Oțelul inoxidabil oferă durabilitate pentru sterilizare frecventă. Alegerea materialului depinde de cerințele dumneavoastră termice și chimice specifice.
Cum mă asigur că incinta echipamentului meu PCR respectă standardele ISO 13485?
Lucrați cu un producător certificat. ISO 13485 impune urmărirea documentată a materialelor de la furnizor până la piesa finită. Partenerul dumneavoastră trebuie să furnizeze certificate de analiză pentru fiecare lot de material. Alegeți un furnizor cu sisteme de management al calității și proceduri de trasabilitate stabilite.
Care este timpul de livrare obișnuit pentru o carcasă prototip?
Imprimarea 3D livrează piesele în câteva zile după aprobarea finală a proiectului. Prelucrarea CNC durează puțin mai mult datorită programării și configurării. Ambele metode evită săptămânile necesare pentru construcția matriței de injecție. Termenele de realizare a prototipurilor depind de complexitatea piesei și de cerințele de finisare a suprafeței.
Pot combina diferite procese de fabricație?
Da. Mulți producători folosesc abordări hibride. Piesele de precizie prelucrate CNC se potrivesc în interiorul carcasei din tablă metalică. Capacele turnate prin injecție protejează ansamblul. Această strategie echilibrează costul, calitatea și performanța. Un partener de producție calificat vă poate recomanda cea mai bună combinație pentru proiectul dumneavoastră.
Cum afectează controlul contaminării designul carcasei echipamentului PCR?
Echipamentele PCR necesită suprafețe netede și neporoase. Aceste suprafețe rezistă contaminării și se curăță ușor. Designul interior impecabil nu lasă urme de acumulare a particulelor. Funcțiile de filtrare HEPA și sterilizare UV necesită o integrare adecvată a carcasei. Opțiunile de design au un impact direct asupra preciziei diagnosticului în laboratoarele clinice.
Ce certificări ar trebui să caut la un partener de producție?
Căutați producători cu certificări ale sistemului de management al calității și care respectă standardele de siguranță aplicabile, cum ar fi IEC 61010-2-101. Aceste standarde acoperă managementul calității și siguranța dispozitivelor medicale. Un partener certificat asigură buna desfășurare a aprobărilor de reglementare pentru produsul final.







