
Fiabilitatea unei tăvi de reactivi începe cu materialul potrivit și se termină cu o precizie constantă. Ce face ca prelucrarea CNC a tăvilor de reactivi să fie de succes? Patru factori concurează: plasticul sau metalul potrivit, un design construit pentru fabricabilitate, toleranțe stricte de prelucrare și verificări stricte ale calității. Dacă greșiți una dintre variante, pot apărea scurgeri, fisuri sau refaceri costisitoare. Acest ghid pas cu pas vă prezintă întregul proces, de la alegerea substratului până la inspecția finală. Fiecare detaliu contează atunci când sunt implicate substanțe chimice și căldură. Veți vedea cum fiecare alegere afectează performanța, costul și timpul de livrare. Sunteți gata să construiți tăvi care funcționează bine în laboratoare reale? Să începem cu materialele.
Materiale pt Prelucrare CNC cu tavă de reactivi
Alegerea materialului potrivit este prima mare alegere în prelucrarea CNC a tăvilor de reactivi. Dacă alegeți materialul greșit, tava dvs. s-ar putea crăpa, curge sau se poate rupe după câteva săptămâni în laborator. Dacă alegeți materialul corect, economisiți bani, timp și multe probleme. Materialul influențează totul: rezistența chimică, toleranța la căldură, ușurința cu care este prelucrat și costul final. Să analizăm principalele opțiuni.
Materiale plastice: PTFE, PEEK, Polipropilenă
Materialele plastice sunt utilizate frecvent în tăvile de reactivi, deoarece rezistă bine la substanțe chimice și cântăresc foarte puțin. PTFE, PEEK și polipropilenă aparțin tuturor acestei grupe. Fiecare are propriile avantaje și dezavantaje.
Rezistență chimică și stabilitate termică
PTFE este cunoscut pentru rezistența sa chimică. Poate face față aproape oricărui reactiv pe care îl utilizați, inclusiv acizi și baze puternice. PEEK se comportă bine și împotriva solvenților obișnuiți, cum ar fi acetona. Dar PEEK este mai puțin rezistent la acidul sulfuric în concentrații mai mari de 10%, unde poate fi grav deteriorat. Polipropilena oferă o bună rezistență chimică generală la un cost mai mic. Pentru stabilitate termică, PEEK rezistă la temperaturi mai ridicate decât polipropilena. PTFE se descurcă bine și cu căldura, dar își poate schimba forma sub sarcini mari. Dacă laboratorul dvs. lucrează cu acizi puternici, PTFE sau polipropilena sunt alegeri mai sigure. Pentru aplicațiile cu solvenți intensi, PEEK funcționează excelent.
Compromisuri între prelucrabilitate și costuri
Prelucrarea materialelor plastice vine cu compromisuri. PTFE este moale și cleios, așa că poate fi dificil să se respecte toleranțe strânse. PEEK se prelucrează mai curat, dar costă mai mult. Polipropilena este accesibilă și se prelucrează destul de bine, deși se poate topi dacă vitezele și avansurile sunt prea agresive. Într-un sens practic, PEEK vă oferă cel mai bun echilibru între prelucrabilitate și performanță, dar plătiți pentru asta. Polipropilena este alegerea economică pentru lucrări mai puțin solicitante. PTFE se situează la mijloc: rezistență chimică excelentă, dificultate moderată de prelucrare și un preț mediu.
Metale: Aluminiu, Oțel inoxidabil
Metalele aduc o rezistență și o durabilitate pe care materialele plastice nu le pot egala. Aluminiul și oțelul inoxidabil sunt cele două opțiuni cele mai comune pentru tăvile de reactivi care necesită rigiditate structurală.
Rezistență la coroziune pentru reactivi duri
Oțelul inoxidabil, în special clasele precum 316, rezistă la coroziunea cauzată de multe substanțe chimice. Rezistă mai bine la acizi și baze decât aluminiul. Aluminiul, pe de altă parte, se corodează rapid atunci când este expus la reactivi acizi. Puteți acoperi aluminiul cu anodizare sau alte finisaje pentru a-i îmbunătăți rezistența, dar aluminiul netratat nu va supraviețui mediilor dure. Oțelul inoxidabil costă mai mult și cântărește mai mult, dar durează mai mult în condiții dificile.
Echilibrarea greutății și a durabilității
Aluminiul este ușor și ușor de prelucrat. Acest lucru îl face excelent pentru tăvile care trebuie mutate sau utilizate în sisteme automate. Oțelul inoxidabil este mai greu și mai greu de tăiat, dar rezistă la uzură. Dacă tava rămâne într-un singur loc și este expusă la substanțe chimice agresive, oțelul inoxidabil este alegerea mai bună. Dacă portabilitatea și greutatea contează mai mult, aluminiul cu un strat protector funcționează bine. Este demn de remarcat faptul că multe laboratoare aleg aluminiul pentru uz general și oțelul inoxidabil pentru condiții extreme.
Potrivirea materialului cu aplicația
Alegerea materialului potrivit se reduce la aplicația specifică. Trebuie să luați în considerare substanțele chimice implicate, temperaturile, sarcinile mecanice și bugetul dumneavoastră.
Evaluarea diagramelor de compatibilitate chimică
Diagramele de compatibilitate chimică sunt cel mai bun prieten al tău în acest caz. Aceste diagrame listează materialele și rezistența lor la sute de substanțe chimice. Caută fiecare reactiv cu care va intra în contact tava ta. Acordă atenție concentrației și temperaturii, deoarece ambele afectează rezistența. De exemplu, PEEK gestionează bine acetona, dar acidul sulfuric în concentrații peste 10% îl atacă. O diagramă de compatibilitate îți va arăta clar aceste limite. Verifică întotdeauna diagrama înainte de a te decide asupra unui material.
Performanță vs. Decizii bugetare
Bugetul contează întotdeauna. PTFE și PEEK costă mai mult decât polipropilena. Oțelul inoxidabil costă mai mult decât aluminiul. Dar cea mai ieftină opțiune nu este întotdeauna cea mai bună. Dacă un material ieftin se defectează devreme, plătiți pentru înlocuire, timp de nefuncționare și, eventual, deteriorarea echipamentelor. Selecția corectă a materialelor reduce direct costurile și timpii de livrare. Un material care durează cinci ani costă mai puțin în timp decât unul care se defectează la fiecare șase luni. Colaborați cu partenerul dvs. de prelucrare pentru a evalua costurile inițiale în raport cu performanța pe termen lung. Companii precum NOBLE, un producător de top din China, oferă îndrumare de specialitate privind selecția materialelor pentru prototipare și producție de masă. Experiența lor atât cu metalele, cât și cu materialele plastice vă ajută să evitați greșelile costisitoare.
Proiectare pentru prelucrarea CNC a tăvilor de reactivi
Un design bun economisește timp și bani. Fiecare buzunar, canal și fantă contează. Toleranțele decid dacă tava se potrivește carcasei sale. Modelul CAD transformă ideile tale în ceva ce o mașină poate citi. Să parcurgem deciziile cheie.
Caracteristici critice: Buzunare, Canale, Fante
Tăvile pentru reactivi au nevoie de buzunare pentru a susține probele. Au nevoie de canale pentru curgerea fluidelor. Și au nevoie de fante pentru aliniere. Obținerea corectă a acestor forme face ca întreaga tavă să funcționeze mai bine.
Geometrie adâncă a buzunarului și acces la scule
Buzunarele adânci sunt frecvente aici. Dar creează probleme reale. Sculele așchietoare mai lungi se îndoaie mai mult. Acest lucru duce la pereți conici și găuri ovale. Deci se pierde precizia. O regulă bună de urmat? Mențineți adâncimea sub de patru ori diametrul sculei. Acest lucru vă permite să utilizați scule standard. Sculele standard costă mai puțin și au o precizie mai bună.
Colțurile interne contează și ele. O freză rotundă nu poate tăia un colț ascuțit. Raza colțului se potrivește cu raza sculei. Așadar, adăugați o racordare la fiecare colț interior. Faceți ca raza racordării să fie cel puțin la fel de mare ca diametrul planificat al sculei. Dacă proiectați o rază mică, forțați atelierul să utilizeze o sculă mică și fragilă. Acest lucru încetinește lucrarea și crește costurile.
Unghiuri de tiraj pentru o eliberare mai ușoară
Unghiurile de deformare sunt mai puțin critice în CNC decât în turnarea prin injecție. Dar totuși ajută. O ușoară conicitate a pereților laterali previne bavurile la marginea superioară. De asemenea, facilitează curățarea. Lichidele se scurg mai bine dintr-un buzunar conic. Acesta este un avantaj real pentru lucrările de laborator.
Din punct de vedere practic, un unghi de tiraj de unu până la două grade funcționează bine pentru majoritatea materialelor plastice. Pentru tăvile metalice, doi până la trei grade este mai sigur. Unghiul începe de jos și se lărgește spre sus. Compromisul? Ocupă puțin spațiu interior. Dar îmbunătățește eliberarea piesei din elementele de fixare. De asemenea, simplifică curățarea tăvilor cu pereți subțiri.
Toleranțe și compatibilitate cu echipamentele de laborator
Echipamentul de laborator are nevoie de potriviri precise. O tavă de reactivi trebuie să se așeze corect în suportul sau carcasa sa. Pozițiile libere cauzează oscilații. Pozițiile strânse cauzează blocarea. De aceea, toleranțele contează aici.
Intervale tipice și expansiune termică
Toleranțele standard pentru piesele din plastic prelucrate CNC variază de la câteva miimi de inch până la limite foarte strânse pentru lucrări de precizie. Piesele metalice pot rezista și mai strâns. Dar costul crește pe măsură ce toleranțele se strâng. Aplicația decide de ce aveți nevoie.
Dilatarea termică schimbă regulile jocului. Materialele plastice se dilată mult mai mult decât metalele atunci când sunt încălzite. O tavă prelucrată perfect la temperatura camerei se poate bloca la temperaturi mai ridicate dacă nu se lasă niciun spațiu liber. Designul ar trebui să includă un spațiu care să corespundă intervalului de temperatură așteptat. Acest lucru menține tava potrivită atât în condiții de frig, cât și în condiții de căldură.
Sfaturi pentru proiectarea fabricabilității (DFM)
DFM înseamnă să te gândești la producție în timp ce proiectezi. Cel mai important sfat? Menține o grosime uniformă a peretelui. Secțiunile subțiri de lângă cele groase se răcesc și se contractă la viteze diferite. Acest lucru provoacă deformarea. Pentru tăvile din plastic, un perete uniform de aproximativ 0.060 până la 0.125 inci este potrivit.
Adăugați raze la colțurile interne. Colțurile ascuțite creează stres și încetinesc scula. O rază de aproximativ 0.030 inci sau mai mare menține scula în mișcare rapidă. De asemenea, evitați canelurile adânci și înguste. O canelură mai adâncă decât de trei ori lățimea ei este greu de prelucrat curat. Discutați cu partenerul dvs. de prelucrare din timp dacă aveți nevoie de unul. Acesta vă poate sugera o abordare mai bună.
Modelare CAD cu Fusion 360
Proiectarea ta începe cu software-ul CAD. Fusion 360 este o alegere populară. Îți oferă control deplin asupra fiecărui detaliu al geometriei.
Incorporarea racordurilor și a razelor
Racordarea și razele nu sunt doar pentru aspect. Ele reduc stresul și facilitează prelucrarea. Adăugați întotdeauna o racordare în partea de jos a unui buzunar. Aceasta elimină un colț ascuțit unde o sculă nu poate ajunge. Utilizați instrumentul Racordare în Fusion 360. Setați raza pentru a se potrivi cu dimensiunea planificată a sculei.
Gândiți-vă la cea mai mare unealtă care poate atinge fiecare element. Razele mici forțează uneltele mici. Sculele mici taie încet. Așadar, proiectați cu cea mai mare rază posibilă. Pentru colțurile exterioare, o rază protejează muchia de ciobire. O rază constantă de aproximativ 0.060 inci pentru majoritatea elementelor oferă mecanicului spațiu pentru a utiliza o freză frontală standard de 1/8 inci.
Simularea prelucrării pentru evitarea coliziunilor
Fusion 360 are un instrument de simulare încorporat. Acesta arată traiectoria sculei care se deplasează prin materialul brut. Puteți vedea dacă scula atinge piesa sau dispozitivul de fixare. Rularea unei simulări înainte de trimiterea fișierului economisește timp. Detectează greșeli precum lovirea unui suport de scule de un perete înalt.
Simularea identifică și material neprelucrat. Vedeți insule unde scula nu a putut ajunge. Apoi puteți adăuga o operațiune mai mică a sculei sau puteți ajusta designul. Multe ateliere folosesc simularea ca pas standard. Pentru prelucrarea CNC a tăvilor de reactivi, acest lucru este deosebit de valoros. Piesele au adesea mai multe buzunare adânci și pereți subțiri. O mișcare greșită poate distruge piesa sau poate rupe o sculă.
Tava de reactivi CNC de prelucrare procese
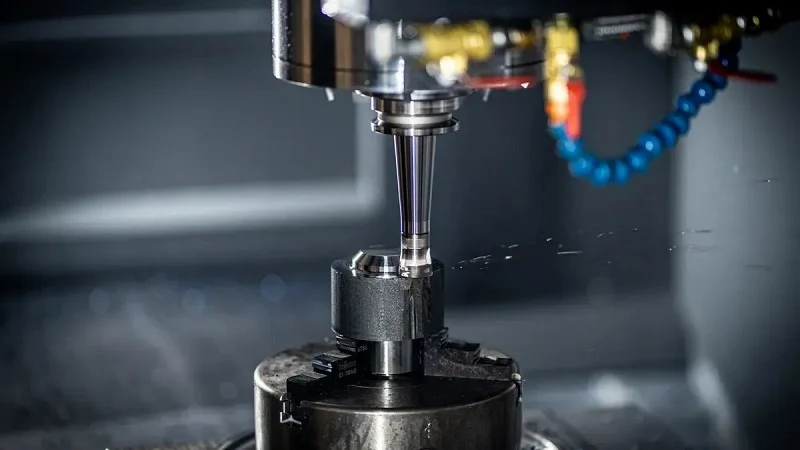
Odată ce designul este finalizat, procesul de prelucrare îl dă viață. În prelucrarea CNC cu tavă de reactivi, domină trei decizii: axa mașinii, sculele așchietoare și modul în care țineți piesa. Fiecare dintre ele este legată de materialul și geometria deja alese.
Frezare pe 3 axe vs. frezare pe 5 axe
Avantajele pentru subtăieri și elemente înclinate
O freză pe 3 axe mișcă scula în direcțiile X, Y și Z. Preia bine pereții plani și buzunarele puțin adânci. Însă o tavă de reactivi are adesea canale înclinate sau adâncituri pentru caracteristici de fixare prin clic. Aceste forme necesită înclinarea sculei. Cu 3 axe, le puteți atinge prin răsturnarea piesei într-o menghină. Acest lucru adaugă setări și riscă o nealiniere.
O freză cu 5 axe adaugă două axe rotative. Scula se înclină în timpul tăierii. Aceasta prelucrează subașchii într-o singură configurație. Pentru o tavă cu un canal de fluid de 45 de grade, scula urmărește direct unghiul. Finisajul suprafeței rămâne consistent pe întreaga suprafață.
Implicații privind timpul și costurile ciclului
Prelucrarea pe 5 axe reduce adesea timpul de ciclu prin eliminarea mai multor configurații. Însă mașinile cu 5 axe costă mai mult pe oră. Pentru tăvi simple cu pereți drepți, prelucrarea pe 3 axe este în general mai ieftină. Pentru tăvi complexe cu caracteristici unghiulare, prelucrarea pe 5 axe este mai avantajoasă în ceea ce privește costul total per piesă. Punctul de rentabilitate depinde de geometria dumneavoastră.
Selecția sculelor pentru plastic și metal
Acoperiri și geometrie pentru tăieri curate
Materialele plastice și metalele necesită tratamente diferite. Pentru tăvile din plastic, utilizați scule cu caneluri lustruite. Lustruirea reduce frecarea și căldura. Nu se topește pe muchia așchietoare. Carbura neacoperită este potrivită pentru majoritatea materialelor plastice. Pentru materialele plastice umplute cu sticlă, un strat de carbon asemănător diamantului prelungește durata de viață a sculei.
Pentru tăvile metalice, acoperirile contează mai mult. Aluminiul aderă la sculele neacoperite. Un acoperire TiB2 previne acumularea. Oțelul inoxidabil generează căldură ridicată. Un acoperire AlTiN se descurcă bine cu acest lucru. Și geometria sculelor diferă. Materialele plastice necesită unghiuri de helix mai mari, în jur de 45 de grade. Metalele necesită unghiuri mai mici, în jur de 30 de grade.
Viteze și avansuri optime
Pentru materiale plastice, rulați axul la 15,000 până la 20,000 RPM. Folosiți o încărcătură de așchii de 0.002 până la 0.005 inci pe dinte. Așchiile sub formă de pulbere înseamnă viteză mică sau avans mare. Muchiile topite înseamnă o viteză prea mare.
Pentru aluminiu, utilizați turații între 10,000 și 15,000 RPM cu sarcini de așchiere de 0.003 până la 0.007 inci pe dinte. Pentru oțel inoxidabil, reduceți turația la 3,000 până la 6,000 RPM cu sarcini de așchiere de 0.002 până la 0.004 inci. Grosimea constantă a așchiei previne frecarea. Frecarea distruge rapid durata de viață a sculei.
Strategii de fixare pentru pereți subțiri
Mese cu vid și fălci moi personalizate
Pereții subțiri se flexează sub forțele de tăiere. O masă cu vacuum susține piesa de jos în sus cu o aspirație uniformă. Pentru tăvile din plastic cu pereți de aproximativ 0.060 inci, mesele cu vacuum sunt standardul.
Fălcile moi personalizate funcționează pentru operațiuni secundare. Fălcile sunt prelucrate mecanic pentru a se potrivi cu piesa. Acestea fixează tava fără a zdrobi secțiuni subțiri.
Reducerea vibrațiilor și a deformării
Vibrațiile strică finisajul. Faceți treceri mai ușoare, de aproximativ 0.010 până la 0.020 inci per trecere. Folosiți o deviere de 30 până la 40% din diametrul sculei.
Frezarea în urcare aplică forța de tăiere în secțiunea groasă a peretelui. Aceasta reduce deformarea. Pentru pereții foarte subțiri, frezarea trohoidală ajută. Scula urmează o traiectorie circulară. Angrenarea rămâne constantă. Fără vârfuri bruște de forță. Rezultatul este un perete curat, fără urme de vibrații.
Toleranțe de precizie în Prelucrare CNC cu tavă de reactivi
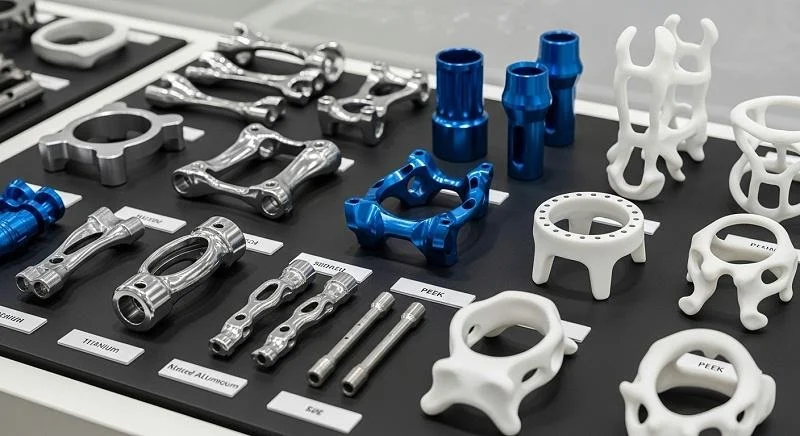
Toleranțele decid dacă o tavă funcționează sau nu. Un buzunar prea strâns prinde fiola. Un canal prea liber are scurgeri. Toleranțele de precizie în prelucrarea CNC a tăvilor de reactivi mențin fiecare caracteristică în intervalul permis. Acest interval depinde de material, de dimensiunea caracteristicii și de modul în care va fi utilizată tava. Să analizăm cum mențin atelierele aceste cifre constante.
Menținerea unor toleranțe stricte
Menținerea unor toleranțe strânse nu înseamnă o așchiere perfectă. Este vorba despre controlul fiecărei variabile care determină scula să devieze de la curs. Căldura, uzura și vibrațiile mișcă muchia așchietoare. Un atelier bun le urmărește pe toate trei.
Palpare în timpul procesului și compensarea uzurii sculelor
O sculă așchietoare se uzează pe măsură ce lucrează. O sculă uzată taie un buzunar mai mic decât una nouă. Această abatere se adună pe sute de piese. Palparea în timpul procesului rezolvă această problemă. Mașina se oprește, atinge piesa cu o palpatoare și măsoară dimensiunea reală. Apoi, unitatea de comandă ajustează automat offset-ul sculei. Acest lucru menține fiecare platou în aceeași bandă de toleranță, de la prima piesă până la ultima.
Compensarea uzurii sculelor funcționează în același mod. Unitatea de control urmărește cât timp a prelucrat fiecare sculă. Aceasta modifică offset-ul pe măsură ce scula se uzează. Pentru tăvile din plastic, acest lucru contează mai puțin deoarece materialul este moale. Pentru tăvile din oțel inoxidabil, contează foarte mult. Oțelul inoxidabil uzează rapid sculele. Fără compensare, ultimele tăvi dintr-un lot pot ieși din toleranță.
Mediu cu temperatură controlată
Căldura schimbă totul. Un atelier care oscilează între dimineți răcoroase și după-amieze calde va produce piese de dimensiuni variabile. Metalele se dilată atunci când sunt calde. Materialele plastice se dilată și mai mult. O tavă prelucrată la 68°C nu va avea aceeași valoare la 85°C.
Camerele cu temperatură controlată mențin atelierul la o temperatură constantă. Majoritatea atelierelor de precizie vizează atingerea unor temperaturi de 68°C (plus sau minus câteva grade). Mașina, piesa și sculele de măsurare stau toate în același mediu atmosferic. În acest fel, măsurătorile efectuate imediat după prelucrare se potrivesc cu măsurătorile efectuate ore mai târziu. Pentru platourile cu toleranțe strânse, acest control nu este opțional. Este fundamentul.
Finisarea de suprafață Cerinţe
Finisajul suprafeței afectează performanța unei tăvi. O suprafață rugoasă captează reziduurile de reactivi. O suprafață netedă le eliberează. Finisajul afectează, de asemenea, modul în care fluidele curg prin canale. Ra este măsura standard a rugozității suprafeței. Reprezintă rugozitatea medie. Un Ra mai mic înseamnă o suprafață mai netedă.
Valori Ra pentru suprafețe antiaderente
Suprafețele antiaderente necesită o rată de abraziune (Ra) scăzută. Un buzunar neted eliberează mai bine reactivul uscat. De asemenea, se curăță mai repede. Pentru tăvile din plastic, un finisaj fin provine din unelte ascuțite și treceri ușoare. Secțiunea anterioară a menționat treceri de 0.010 până la 0.020 inci. Acest interval ajută și aici. Trecerile mai ușoare lasă un perete mai neted.
Pentru tăvile metalice, poate fi necesar un finisaj lustruit. Aceasta necesită o abordare diferită. Mecanistul folosește o unealtă de finisare cu o mică rampă de trecere. Rampa de trecere rămâne în jur de 30 până la 40% din diametrul sculei. Aceasta menține înălțimea festonului scăzută. Rezultatul este o suprafață care se simte netedă și eliberează bine materialul.
Operațiuni secundare atunci când este nevoie
Uneori, prelucrarea mecanică nu poate obține finisajul dorit. Intervin operațiuni secundare. Pentru tăvile din plastic, lustruirea cu vapori poate netezi suprafața fără tăiere. Pentru tăvile metalice, poate fi necesară sablare cu perle sau electrolustruirea. Electrolustruirea îndepărtează un strat fin de metal și lasă o suprafață curată și netedă. De asemenea, îmbunătățește rezistența la coroziune.
Aceste operațiuni adaugă costuri și timp. Dar ar putea fi singura modalitate de a îndeplini o cerință strictă de Ra. Discutați cu partenerul dvs. de prelucrare din timp. Aceștia vă pot spune dacă sunt necesare operațiuni secundare. În acest fel, puteți planifica pasul suplimentar.
Inspecția în timpul prelucrării
Inspecția nu este doar o etapă finală. Se întâmplă în timpul execuției. Depistarea unei probleme din timp economisește deșeuri și lucrări repetate.
Verificări CMM și măsurători optice
O mașină de măsurat în coordonate, sau CMM, folosește o sondă pentru a atinge piesa și a-i înregistra forma. Verifică adâncimile buzunarelor, grosimea peretelui și pozițiile găurilor. O CMM poate măsura caracteristici greu accesibile cu scule manuale. Oferă o imagine completă a geometriei piesei.
Măsurarea optică utilizează camere și lumină. Verifică caracteristicile suprafeței fără a atinge piesa. Acest lucru este util pentru materialele plastice moi care s-ar putea flexa sub o sondă. Sistemele optice măsoară, de asemenea, rapid multe puncte. Acestea funcționează bine pentru tăvi cu canale complexe.
Noțiuni de bază despre controlul statistic al proceselor (SPC)
SPC urmărește procesul în timp. Atelierul măsoară câteva piese din fiecare lot. Rezultatele sunt reprezentate grafic pe un grafic. Dacă numerele abate, operatorul știe că ceva s-a schimbat. Poate scula s-a uzat. Poate temperatura a crescut. SPC detectează aceste modificări înainte ca piesele să iasă din toleranță.
Ideea de bază este simplă. Setezi o limită superioară și o limită inferioară. Măsori piesele și le reprezinți grafic. Atâta timp cât punctele rămân între limite, procesul este sub control. Când un punct depășește o limită, te oprești și rezolvi problema. Această abordare menține calitatea constantă pentru mii de piese.
Alegerea NOBLE pentru prelucrarea CNC a tăvilor de reactivi

Colaborarea cu producătorul potrivit reunește toate aceste componente. NOBLE are o vastă experiență în prelucrarea CNC a tăvilor de reactivi pentru laboratoare din întreaga lume. Compania lucrează la fel de bine atât cu metal, cât și cu plastic. Certificările sale promit aceeași calitate pentru fiecare lot. Iar asistența completă acoperă totul, de la proiectare până la livrarea finală.
Expertiză în metal și plastic
Aluminiu, Inox, PEEK, PTFE Experiență
NOBLE are experiență dovedită în prelucrarea tuturor acestor patru materiale comune. Tabelul de mai jos arată cu ce lucrează și unde sunt utilizate aceste materiale în laboratoare.
| Material | Experiența lui NOBLE | Aplicație de laborator |
| Aluminiu: | Prelucrare CNC pentru prototipare și serii de producție; tăiere cu laser și îndoire a foilor de aluminiu | Piese, șasiu/cadre pentru roboți de manipulare a lichidelor |
| Oţel inoxidabil | Prelucrare CNC pentru prototipare și serii de producție; tăiere cu laser și îndoire a tablelor de oțel inoxidabil | Piese de robot pentru manipularea lichidelor, distribuitoare metalice complexe cu toleranțe strânse |
| ARUNCA O PRIVIRE | Acoperit cu materiale plastice inginerești prelucrate prin CNC | Echipamente de laborator / piese pentru roboți de manipulare a lichidelor |
| PTFE | Acoperit cu materiale plastice inginerești prelucrate prin CNC | Echipamente de laborator / piese pentru roboți de manipulare a lichidelor |
Această gamă este importantă pentru prelucrarea CNC a tăvilor de reactivi. Aveți un singur furnizor pentru orice material. Acest lucru scurtează timpii de livrare și reduce erorile cauzate de schimbarea furnizorilor.
Mașiniștii de la NOBLE cunosc particularitățile fiecărui material. Ei setează vitezele și avansurile pentru a evita topirea plasticului sau ecruisarea oțelului inoxidabil. Rezultatul este o calitate constantă în fiecare lucrare.
Capacități interne pe 3 și 5 axe
NOBLE execută freze CNC pe 3 și 5 axe în cadrul companiei. Freza pe 3 axe prelucrează tăvi simple cu pereți plați și locașuri standard. Freza pe 5 axe abordează canale înclinate și degajări într-o singură configurație.
Utilizarea tehnologiei pe 5 axe evită numeroase ajustări în timpul producției. Aceasta menține toleranțe mai stricte pentru elementele complexe. Plătiți doar pentru capacitatea de care are nevoie piesa dumneavoastră.
Certificări: ISO 9001:2015 și ISO 13485:2016
Sistem riguros de management al calității
ISO 9001:2015 guvernează sistemul de calitate al NOBLE. Fiecare lucrare respectă proceduri scrise. Piesele sunt supuse unor audituri regulate și înregistrări complet trasabile, de la materia primă până la tava finită.
Pentru prelucrarea CNC a tăvilor de reactivi, acest sistem detectează din timp abaterile. Diagramele SPC și verificările în timpul procesului mențin fiecare tavă în intervalul setat. Problemele sunt remediate înainte de a se agrava.
Controale de proces de calitate medicală
ISO 13485:2016 adaugă controale de proces de grad medical. Tăvile cu reactivi sunt adesea folosite pentru echipamente de diagnostic. Acest standard impune o supraveghere mai strictă a fiecărei etape de producție.
NOBLE deține ambele certificări. Asta înseamnă că aceleași reguli care guvernează un instrument chirurgical guvernează și tava dumneavoastră. Este un semn puternic de disciplină și concentrare pe calitate.
Servicii complete: de la proiectare la asamblare
Suport ingineresc DFM
Asistența DFM începe înainte de prima tăiere. NOBLE verifică modelul CAD pentru fabricabilitate. Aceștia sugerează modificări ale razelor sau grosimii peretelui care economisesc timp și bani.
Această revizuire timpurie reduce considerabil costurile de producție. O singură schimbare de filetare poate elimina o sculă personalizată. Echipa DFM de la NOBLE a economisit clienților mii de dolari în cheltuieli cu sculele.
Operațiuni secundare, curățare, ambalare
Operațiunile secundare includ anodizarea, tratamentul termic și finisarea suprafeței. Pentru tăvile metalice, anodizarea adaugă rezistență la coroziune. Pentru tăvile din plastic, lustruirea cu vapori netezește suprafața.
Curățarea îndepărtează orice urmă de reziduuri de prelucrare. Ambalajul protejează tava în timpul transportului. Primiți imediat o piesă gata de amplasat în echipamentul dumneavoastră.
Parteneriatul cu un furnizor de servicii complete precum NOBLE vă simplifică lanțul de aprovizionare:
- Economii de costuri prin evitarea investițiilor în scule și echipamente
- Inginerie DFM pentru optimizarea designului pieselor
- Integrare multi-proces sub un singur acoperiș
- Control strict al calității pe tot parcursul producției
- Timpi de livrare reduși și o consecvență mai bună
Patru pași fac ca prelucrarea CNC a tăvilor de reactivi să funcționeze eficient. Alegeți materialul potrivit pentru substanțele chimice și bugetul dvs. Proiectați având în vedere fabricația. Utilizați prelucrarea de precizie cu uneltele potrivite. Mențineți un control strict al calității în timpul producției. Fiecare alegere modifică costul final și cât de bine funcționează tava. O alegere inteligentă a materialului economisește bani. Toleranțe strânse mențin echipamentul fiabil. Un control bun al procesului oprește prelucrarea prelucrărilor înainte de a începe. Acum știți ce contează pentru următorul dvs. proiect. Puneți în practică aceste idei. Contactați NOBLE pentru soluții personalizate. Echipa lor vă ajută de la proiectare până la livrarea finală.
Întrebări frecvente despre prelucrarea CNC a tăvilor de reactivi
Ce material funcționează cel mai bine pentru o tavă de reactivi care acceptă acizi puternici?
PTFE și polipropilena rezistă bine la acizii puternici. PEEK nu este o alegere bună în acest caz - acidul sulfuric cu o concentrație mai mare de 10% îl poate deteriora grav. Oțelul inoxidabil de calitate 316 combate, de asemenea, mulți reactivi agresivi. Înainte de a vă decide, verificați o diagramă de compatibilitate chimică pentru a afla exact substanțele chimice, concentrația și temperatura pe care le utilizați.
Cât de stricte pot fi toleranțele pe o tavă de reactivi prelucrată mecanic?
Depinde de material și de caracteristici. Metalele au toleranțe mai stricte decât materialele plastice, iar costul crește pe măsură ce intervalul devine mai restrâns. Materialele plastice se mișcă mai mult odată cu căldura, așa că designul necesită spațiu liber pentru dilatarea termică. Întrebați atelierul de service ce necesită cu adevărat tava dumneavoastră.
De ce buzunarele adânci cauzează probleme în prelucrarea CNC a tăvilor de reactivi?
Sculele lungi de tăiere se îndoaie atunci când sunt împinse. Acest lucru creează pereți conici și găuri ovale. O regulă bună menține adâncimea buzunarului sub de patru ori diametrul sculei. Acest lucru permite atelierului să utilizeze scule standard, care mențin o precizie mai bună și costă mai puțin. Adăugați și o racordare la fiecare colț interior.
Chiar am nevoie frezare pe 5 axe pentru tava mea?
Nu întotdeauna. Platourile simple cu pereți plani și buzunare drepte funcționează bine pe o freză cu 3 axe, iar acest lucru costă mai puțin pe oră. Alegeți freza cu 5 axe atunci când designul dvs. are canale înclinate sau adâncituri. Aceasta prelucrează aceste caracteristici într-o singură configurație și menține toleranțe mai stricte pe forme complexe.
Ce finisaj de suprafață ar trebui să aibă o tavă de reactivi?
O suprafață netedă permite eliberarea reactivilor uscați și curățarea mai rapidă. Valori Ra mai mici înseamnă un perete mai neted. Uneltele ascuțite și trecerile ușoare vă permit să obțineți acest rezultat pe materiale plastice. Tăvile metalice pot necesita electrolustruire sau sablare cu bile ca a doua etapă pentru a îndeplini o cerință strictă de Ra.
Cum reușesc magazinele să păstreze mii de tăvi identice?
Palparea în timpul procesului măsoară piesa în timpul rulării și ajustează singură offset-ul sculei. Compensarea uzurii sculei face aceeași treabă în timp. O cameră cu temperatură controlată, de aproape 68°C, menține mașina, piesa și sculele de măsurare în același mediu. Diagramele SPC detectează abaterile înainte ca piesele să iasă din toleranță.
Ce certificări ar trebui să caut la un partener de prelucrare CNC pentru tăvi de reactivi?
ISO 9001:2015 acoperă sistemul de management al calității - proceduri scrise, audituri și înregistrări trasabile. ISO 13485:2016 adaugă controale de proces de grad medical, care sunt importante atunci când tăvile deservesc echipamente de diagnostic. Un furnizor care deține ambele standarde aplică aceeași disciplină tăvii ca și unui instrument chirurgical.
Se poate ocupa un singur atelier de proiectare și finisare sau am nevoie de mai mulți furnizori?
Un partener cu servicii complete acoperă revizuirea DFM, prelucrarea, operațiunile secundare, curățarea și ambalarea sub un singur acoperiș. Acest lucru scurtează timpii de livrare și elimină erorile cauzate de schimbarea furnizorilor. NOBLE, de exemplu, oferă asistență tehnică DFM care a economisit clienților mii de dolari în cheltuieli cu sculele, prin detectarea problemelor înainte de prima tăiere.







