
Imaginați-vă o supapă a unei pompe de perfuzie care se defectează în timpul unei intervenții chirurgicale. Viața unui pacient depinde de o piesă mai mică decât vârful unui deget. Inginerii și managerii de achiziții se confruntă cu o provocare dificilă: alegerea materialelor sigure pentru organism, atingerea unor măsurători exacte care previn orice scurgeri și adăugarea de acoperiri care opresc bacteriile - toate acestea respectând în același timp regulile stricte ale FDA și standardele de curățenie.
Acest ghid vă prezintă calea prin prelucrarea CNC a valvelor medicale . Vom analiza urmărirea materialelor, respectarea regulilor și etapele atente de fabricație care dau robinetelor fiabile. Veți afla ce să întrebați potențialii parteneri despre certificarea lor ISO 13485, verificările de proces și sistemele de control al calității.
Până la final, veți vedea „de ce”-ul din spatele fiecărei reguli - de la testarea siguranței implanturilor până la metodele de producție corecte pentru dispozitivele plasate în corp. Acest ghid de proiectare pentru prelucrarea CNC vă ajută să faceți alegeri solide în ceea ce privește curățenia, testarea și reglementările.
De ce este esențială prelucrarea CNC pentru valve în industria medicală
Supapele din dispozitivele medicale necesită o precizie pe care alte metode de fabricație pur și simplu nu o pot oferi. Gândiți-vă la o supapă de sens uniformă minusculă din interiorul unei pompe de insulină portabile. Trebuie să se deschidă și să se închidă de milioane de ori fără a se bloca. Are nevoie de canale interne care să direcționeze cu precizie fluxul de fluid. Aceste caracteristici nu sunt opționale. Ele reprezintă nucleul funcției supapei.
Nevoia de geometrii complexe și micro-caracteristici
Prelucrarea CNC pentru industria medicală excelează la crearea unor structuri interne complexe. Un corp de supapă ar putea avea nevoie de un canal spiralat, un scaun conic sau un pasaj perforat transversal care întâlnește un alt alezaj la un unghi exact. Turnarea sau turnarea în matriță se confruntă adesea cu dificultăți în realizarea acestor forme. Acestea lasă bavuri sau necesită operațiuni secundare. Mașinile CNC le taie direct din material solid. Traseele sculelor urmează modelele digitale cu o fidelitate remarcabilă.
Micro-caracteristicile extind această capacitate și mai mult. Unele orificii de supapă au un diametru mai mic de un milimetru. Marginile lor trebuie să fie ascuțite și curate. O bavură lăsată în urmă s-ar putea desprinde în timpul utilizării. Acel fragment liber ar putea bloca supapa sau ar putea pătrunde în fluxul sanguin al pacientului. Prelucrarea CNC medicală gestionează aceste caracteristici minuscule cu traiectorii controlate ale sculelor și viteze precise ale axului. Rezultatul este o piesă care corespunde intenției de proiectare, nu o aproximare a acesteia.
Repetabilitate pentru producția de volum mare
Consecvența contează la fel de mult ca complexitatea. Un chirurg nu poate folosi o valvă care funcționează marțea, dar se defectează miercurea. Fiecare unitate dintr-un ciclu de producție trebuie să se comporte identic. Mașinile CNC oferă această repetabilitate în mod natural. Odată ce programul este verificat, mașina reproduce aceleași tăieturi de mii de ori. Uzura sculelor este monitorizată. Compensațiile sunt ajustate automat. Procesul rămâne în fereastra sa validată.
Această consecvență susține eforturile de sterilizare și validare. Atunci când fiecare piesă este identică, protocoalele de curățare funcționează în același mod pe fiecare unitate. Ciclurile de sterilizare pătrund în aceleași geometrii de fiecare dată. Autoritățile de reglementare caută această uniformitate. Ei vor dovada că procesul de fabricație este sub control. Rezultatul CNC repetabil oferă această dovadă. De asemenea, simplifică trasabilitatea. Dacă un lot prezintă un defect, îl puteți urmări până la mașina, unealta și lotul de material exacte.
Versatilitatea materialelor în metale și materiale plastice
Prelucrarea pieselor dispozitivelor medicale trebuie să fie realizată cu o gamă largă de materiale. Unele valve intră în contact cu sânge sau soluție salină. Acestea necesită metale rezistente la coroziune, cum ar fi oțelul inoxidabil 316L sau titanul. Alte valve sunt amplasate în conductele de administrare a medicamentelor. Acestea pot utiliza PEEK sau PTFE pentru rezistență chimică. Fiecare material se comportă diferit sub unealta de tăiere. Unele sunt dure și abrazive. Altele sunt moi și lipicioase.
Mașinile CNC se adaptează la aceste diferențe prin ajustări ale parametrilor. Viteza axului, viteza de avans și selecția lichidului de răcire se modifică în funcție de material. Această flexibilitate face ca CNC să fie alegerea ideală pentru prototipare și producție. Puteți testa mai întâi un design în plastic, apoi puteți trece la metal pentru versiunea finală. Aceeași mașină se ocupă de ambele. Această versatilitate scurtează termenele de dezvoltare și reduce costurile.
Această adaptabilitate susține și conformitatea cu reglementările. Materiale diferite necesită tratamente de suprafață și metode de curățare diferite. Prelucrarea CNC poate produce calitatea suprafeței de care are nevoie fiecare material. Indiferent dacă aveți nevoie de un lustruit oglindă pentru o suprafață de etanșare sau de o textură mată pentru lipire, procesul oferă rezultate. Iar când lucrați cu un partener care deține certificarea ISO 13485, știți că sistemele lor de management al calității urmăresc fiecare pas. Această documentație devine dovada dumneavoastră pentru conformitatea cu FDA și standardele de sterilitate. Vă oferă încrederea că dispozitivele și implanturile dumneavoastră implantabile îndeplinesc cele mai stricte cerințe de biocompatibilitate și validare a procesului.
Procese de prelucrare CNC pentru valve medicale
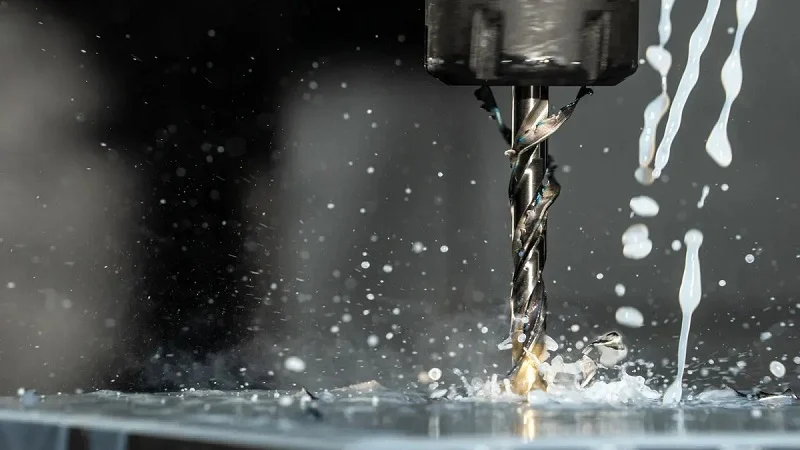
Diferite forme de valve necesită metode de prelucrare diferite. Dimensiunea, complexitatea și numărul de piese necesare vor decide care proces funcționează cel mai bine. Prelucrarea cu strung elvețian, frezarea pe 5 axe și prelucrarea hibridă își aduc fiecare propriile avantaje în fabricarea valvelor medicale.
Prelucrare cu strung elvețian pentru valve cu diametru mic
Strungurile elvețiene produc piese mici de supape cu o precizie uimitoare. O bucșă de ghidare menține bara metalică aproape de unealta așchietoare, ceea ce previne îndoirea și vibrațiile. Acest lucru permite mașinii să mențină piesele perfect rotunde și centrate, chiar și atunci când sunt lungi și subțiri.
Obținerea concentricității și a toleranțelor strânse
Tijele și corpurile mici ale supapelor trebuie să fie perfect rotunde și să aibă lățimi exacte. Strungurile elvețiene taie piesa exact acolo unde aceasta iese din bucșă. Materialul rămâne rigid, astfel încât scula poate tăia fără a împinge piesa în afara centrului. Această metodă atinge în mod regulat toleranțele strânse necesare pentru componentele supapelor. Suprafețele de etanșare necesită adesea limite și mai stricte, iar strungurile elvețiene pot menține aceste dimensiuni constante pe parcursul unor cicluri lungi de producție.
Alimentare eficientă cu bare pentru volume mari
Fabricarea rapidă a multor piese mici de valve depinde de o manipulare lină a materialelor. Strungurile elvețiene folosesc bare metalice lungi care se alimentează singure prin ax. Mașina produce fiecare piesă una după alta, eliberând-o și mișcând bara înainte. Acest lucru elimină necesitatea încărcării unor piese individuale și scurtează timpul ciclului. Respectarea regulilor de curățenie și urmărire a materialelor devine mai ușoară atunci când fiecare piesă provine dintr-un lot documentat de materie primă. Procesul constant ajută, de asemenea, la validare, deoarece setările mașinii rămân aceleași pe parcursul întregului ciclu de producție.
Frezare cu 5 axe pentru corpuri de valvă cu porturi multiple
Corpurile de valve multi-port au canale de încrucișare, deschideri înclinate și spații goale în interior. Aceste piese necesită un proces care poate ajunge pe mai multe laturi fără a mișca piesa iar și iar. Frezarea pe 5 axe face exact acest lucru.
Reducerea configurărilor pentru menținerea preciziei datelor de referință
CNC-ul pe 5 axe reduce erorile de configurare prin lucrul pe canale interne complexe utilizând un punct de referință fix. Mașina poate modela toate laturile unui corp de valvă multi-port într-o singură prindere. Acest lucru elimină manual erorile cauzate de piesele în mișcare și menține caracteristicile exact acolo unde ar trebui să fie. Nu există deplasări ale punctelor de referință, astfel încât unghiurile, canalele de curgere încrucișate și degajările se aliniază perfect. Rezultatele constante de la primele prototipuri până la serii mici de producție înseamnă că sunt necesari mai puțini pași de prindere. Acest lucru este foarte important pentru dispozitivele implantabile, unde fiecare dimensiune trebuie să corespundă designului aprobat.
Prelucrarea unghiurilor complexe și a adânciturilor
Mașinile obișnuite cu 3 axe au probleme cu unghiurile ascuțite și tăieturile din interiorul pieselor. Frezarea cu cinci axe rezolvă acest lucru prin înclinarea și rotirea piesei de prelucrat. Instrumentul de tăiere poate pătrunde în locuri ascunse și poate crea suprafețe de etanșare precise la diferite unghiuri. Acest lucru este esențial pentru corpurile de supapă care ghidează fluxul de fluid în mai multe direcții. De asemenea, reduce șansa erorilor de dimensiune care apar atunci când piesele sunt mutate și fixate din nou.
Prelucrare hibridă pentru piese complete
Unele piese de valve medicale funcționează cel mai bine atunci când strunjirea și frezarea se realizează împreună într-o singură configurație. Mașinile hibride combină ambele lucrări, reducând manipularea și timpul total.
Combinarea strunjirii și frezării într-un singur ciclu
O mașină hibridă strunjește mai întâi o componentă precum o tijă de supapă sau o suprafață de etanșare, apoi frezează puncte plate, caneluri sau găuri laterale fără a muta piesa pe o altă mașină. Realizarea tuturor operațiunilor într-un singur ciclu menține toate măsurătorile aliniate și evită erorile cauzate de doi pași separați. De asemenea, simplifică documentația de calitate, deoarece întregul istoric al piesei rămâne într-un singur program al mașinii.
Integrarea debavurării și curățării în timpul procesului
Bavurile și murdăria nu sunt permise în dispozitivele medicale. Mașinile hibride pot avea instrumente de debavurare încorporate care îndepărtează muchiile ascuțite imediat după tăiere. Unele sisteme utilizează, de asemenea, agent de răcire la înaltă presiune sau etape de spălare pentru a elimina așchiile și uleiul rămas. Această curățare în timpul producției respectă regulile de sterilitate și reduce finisarea manuală. Datele de validare din fiecare ciclu urmăresc atât forma piesei, cât și cât de curată este aceasta.
Considerații de proiectare pentru prelucrarea CNC a valvelor medicale
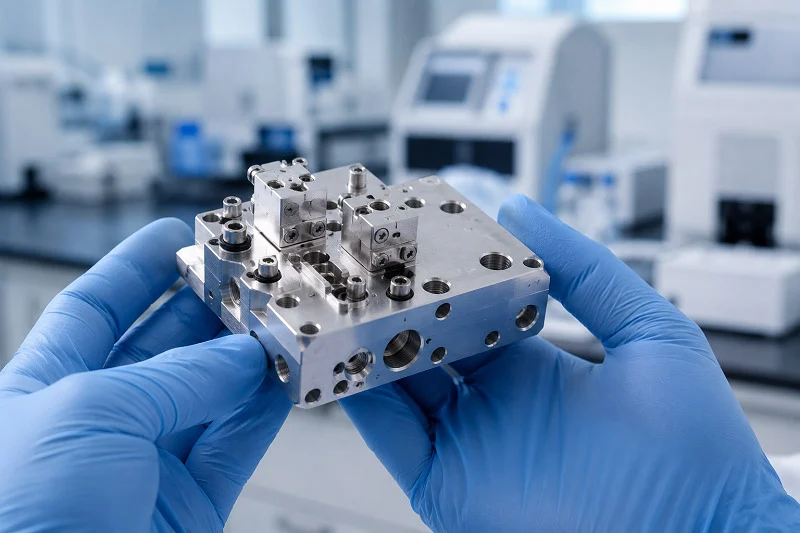
Un design bun facilitează prelucrarea. Un design prost creează dureri de cap. Alegerile pe care le faceți pe un ecran CAD se reflectă în fiecare pas ulterior. Acestea afectează costul, viteza și calitatea. Să analizăm alegerile de design care contează cel mai mult pentru prelucrarea CNC a valvelor medicale.
Proiectarea pentru accesul la scule și geometria internă
Caracteristicile interne necesită respect. Un corp de supapă cu colțuri înguste sau buzunare adânci forțează mecanicul să intre în teritoriu dificil. Instrumentul de tăiere trebuie să atingă fiecare suprafață specificată. Dacă nu poate, vă confruntați cu operațiuni suplimentare sau piese uzate.
Specificarea razelor și a unghiurilor de deformare
Razele interne merită o analiză atentă. Razele mici obligă la utilizarea unor freze frontale mici și fragile. Aceste scule funcționează mai lent și necesită mai multe treceri superficiale. Timpul de prelucrare crește. Și costurile cresc odată cu acesta. Razele mai mari permit mecanicului să utilizeze scule mai mari și mai rigide. Acestea așchiază mai repede și lasă suprafețe mai bune.
| Alegerea designului | Instrument necesar | Timp relativ de prelucrare | Cost relativ | Calitate finisaj suprafețe |
| Rază mare (de exemplu, 10 mm) | Freză frontală mare, rigidă | Scăzut | Scăzut | Excelent |
| Rază mică (de exemplu, 1 mm) | Freză mică și fragilă | Înalt | Înalt | Corect spre Sărac |
| Raza = Raza sculei | Freză frontală standard | Moderat | Moderat | Slab (probabil vorbit) |
| Rază > Rază sculei | Freză frontală standard | Scăzut | Scăzut | De la bun la excelent |
O regulă bună: faceți raza la cel puțin o treime din adâncimea cavității. În mod ideal, vizați 130% din raza sculei. Acest pas simplu previne vibrațiile și îmbunătățește calitatea suprafeței. Unghiurile de deformare contează și ele. Acestea permit sculelor să se retragă curat, fără a fi târâte pe pereții finisați.
Gestionarea găurilor adânci și a burghielor cu diametru mic
Găurile adânci pun la încercare abilitățile fiecărui mecanic. Sculele lungi se abat. Se abat de la centru. Se rup. Când aveți nevoie de o gaură de multe ori mai adâncă decât diametrul său, planificați etape suplimentare. Mecanistul dumneavoastră ar putea avea nevoie de cicluri de găurire rapidă. Acestea curăță așchiile și previn ruperea sculelor.
Burghiele cu diametru mic, sub 1 mm, necesită un tratament delicat. Se rup ușor. Vitezele axului trebuie să rămână mari, dar vitezele de avans trebuie să rămână mici. Luați în considerare dacă aveți cu adevărat nevoie de acea gaură minusculă. Ar putea funcționa un diametru puțin mai mare? Fiecare fracțiune de milimetru pe care o adăugați la dimensiunea unui burghiu reduce dramatic riscul de rupere.
Impactul selecției materialelor asupra prelucrabilității
Materialul pe care îl alegeți afectează mai mult decât biocompatibilitatea. Schimbă modul în care mașina taie. Schimbă durata de viață a sculei. Schimbă toleranțele pe care le puteți respecta.
Echilibrarea durității cu uzura sculelor
Materialele mai dure uzează uneltele mai repede. Titanul și oțelul inoxidabil 316L sunt rezistente la muchiile așchietoare. Acestea generează căldură. Se ecruizează prin prelucrare mecanică dacă scula freacă în loc să taie. Mecanicii trebuie să ajusteze cu atenție vitezele și avansurile. Aceștia pot folosi acoperiri specializate pe uneltele lor. Acest echilibru este important pentru prelucrarea CNC medicală, deoarece nu se pot face compromisuri în ceea ce privește calitatea piesei. O unealtă uzată lasă o suprafață proastă. Acea suprafață ar putea adăposti bacterii. Ar putea să nu îndeplinească standardele de sterilitate.
Materialele plastice mai moi, precum PEEK, se topesc mai ușor. Dar se pot topi dacă scula funcționează prea cald. Se pot deforma sub presiunea de strângere. Fiecare material aduce propria personalitate mașinii.
Prezicerea revenirii elastice a materialelor și a stivuirii toleranțelor
Materialele se mișcă în timpul prelucrării. Metalele se retrag ușor după tăiere. Materialele plastice se deformează mai mult. Pereții subțiri se îndoaie. Aceste mișcări afectează dimensiunile finale. Un proiectant inteligent le ia în considerare.
Acumularea de toleranțe agravează problema. Fiecare element are propria toleranță. Când mai multe elemente se îmbină, erorile se adună. Un scaun de supapă care se află la 0.001 inch de centru ar putea totuși să etanșeze bine. Dar dacă alezajul de deasupra acestuia se deplasează și el cu 0.001 inch în direcția opusă, acum aveți o nealiniere de 0.002 inch. Acest spațiu ar putea avea scurgeri. O analiză a proiectării pentru fabricabilitate (DFM) detectează din timp aceste conflicte. Aceasta identifică unde toleranțele se ciocnesc între piesele care se îmbină înainte de a tăia metalul.
Prototipare vs. Iterații de design de producție
Prototiparea economisește bani. Pare contraintuitiv. Plătești pentru pași suplimentari. Dar depistarea defectelor din timp costă mult mai puțin decât remedierea lor ulterioară.
Utilizarea feedback-ului DFM pentru a reduce numărul de piese
Primul tău proiect ar putea necesita zece piese separate. O analiză DFM (Design and Management Engineering) ar putea arăta că poți combina trei dintre ele într-o singură piesă prelucrată. Mai puține piese înseamnă mai puține îmbinări. Mai puține îmbinări înseamnă mai puține căi de scurgere. De asemenea, acestea înseamnă o asamblare mai simplă și mai puțin inventar de urmărit. Această simplificare susține conformitatea cu reglementările, deoarece ai mai puține variabile de validat.
Prototiparea timpurie cu materiale accesibile precum PLA sau ABS menține costurile inițiale scăzute. Testezi conceptul fără a cheltui pe materiale de producție scumpe. Descoperi defecte de design înainte ca acestea să devină greșeli costisitoare.
Extinderea de la proiecte pilot la producție de volum mare
Rularea pilot face legătura dintre prototip și producție. Acestea validează procesul dumneavoastră. Confirmă că toleranțele dumneavoastră se mențin pe mai multe loturi. Generează documentația necesară pentru validarea procesului.
Iterarea rapidă în timpul acestei faze accelerează dezvoltarea cu până la 40%. Aceasta se traduce direct în costuri mai mici cu forța de muncă și costuri generale. De asemenea, reduceți riscul. Prin validarea specificațiilor tehnice din timp, evitați defecțiunile și reproiectarea costisitoare. Evitați întârzierile legate de reglementări. Toate acestea ar umfla costurile pe măsură ce vă îndreptați spre producția completă.
Fiecare decizie de proiectare se conectează la imaginea de ansamblu. Trasabilitatea materialelor este importantă pentru implanturi și dispozitive implantabile. Sistemele dumneavoastră de management al calității urmăresc fiecare lot. Certificarea dumneavoastră ISO 13485 oferă încredere autorităților de reglementare. Atunci când vă documentați alegerile de proiectare și datele de validare, construiți argumente pentru conformitatea cu FDA. Dovediți sterilitatea printr-o geometrie consistentă. Demonstrați biocompatibilitatea prin materiale testate. Această documentație devine scutul dumneavoastră în timpul auditurilor și foaia de parcurs pentru îmbunătățiri viitoare.
Materiale pentru prelucrarea CNC a valvelor medicale
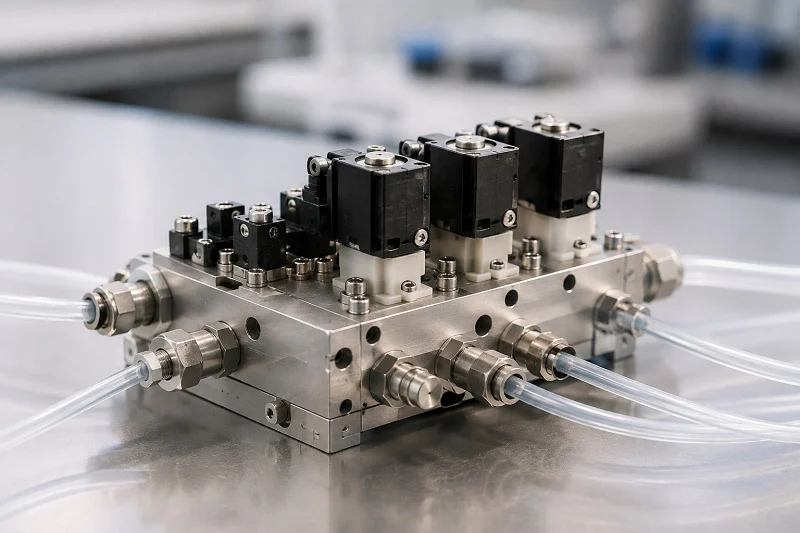
Materialul pe care îl alegeți pentru o valvă schimbă totul. Decide dacă piesa rezistă sterilizării. Controlează câte cicluri de funcționare are valva. Afectează viteza de prelucrare și durata de viață a sculei. O alegere bună a materialului este fundamentul oricărui design solid.
Metale biocompatibile
Metalele sunt principalele opțiuni pentru proiectarea valvelor care necesită rezistență ridicată și durată lungă de viață. Oțelul inoxidabil și titanul sunt cele mai importante opțiuni în domeniul medical.
Oțel inoxidabil 316L pentru rezistență la coroziune și rentabilitate
Oțelul inoxidabil 316L este materialul ideal pentru valvele medicale. Rezistă la coroziune în medii saline mai bine decât majoritatea aliajelor concurente. Secretul este molibdenul. Acest element combate coroziunea în fluide bogate în clorură, cum ar fi sângele sau soluția salină. Oțelul inoxidabil 17-4PH nu conține molibden.
Constatare cheie: 316L este superior oțelului 17-4PH în medii saline. Cauza metalurgică principală este că oțelului 17-4 PH îi lipsește molibdenul, elementul care oferă rezistență la coroziune prin pitting în medii bogate în cloruri. Acest lucru este cuantificat prin Numărul Echivalent de Rezistență la Pitting (PREN): 316 are un PREN de 23–29 , în timp ce 17-4 PH are un PREN de doar 15–17 . Această diferență se traduce printr-o performanță în lumea reală complet diferită: 316 este evaluat de la „Bun spre excelent” pentru medii bogate în cloruri/apă de mare, în timp ce 17-4 PH este evaluat „Slab - susceptibil la coroziune prin pitting și fisuri”.
Pentru dispozitivele implantabile care ating fluide corporale, această diferență contează foarte mult. O valvă corodată ar putea elibera ioni metalici în pacient. Suprafața rugoasă ar putea permite bacteriilor să se dezvolte. Titanul 316L evită ambele probleme. De asemenea, costă mai puțin decât titanul, ceea ce este util atunci când aveți nevoie de volume mari.
Alte aliaje specializate sunt potrivite pentru aplicații extreme:
| Gradul de aliaj | Proprietăți cheie | Aplicație în valve |
| F-75 (ASTM F2886) | Rezistență ridicată, rezistență superioară la coroziune, nemagnetic, biocompatibil | Supape cardiace |
| MP35N (ASTM F562) | Rezistență ridicată, rezistență superioară la coroziune, nemagnetic, biocompatibil | Supape cardiace |
Cromul și aliajele sale sunt utilizate în valvele cardiace.
Aceste metale rezistă la milioane de cicluri de deschidere și închidere în interiorul corpului. Prelucrarea CNC pentru valve medicale prelucrează bine aceste aliaje, deși uneltele se uzează mai repede în comparație cu tipurile mai moi.
Titan (gradul 5 și 23) pentru un raport rezistență-greutate ridicat
Titanul aduce ceva ce oțelul nu poate egala. Este puternic, dar ușor. Titanul de gradul 5, numit și Ti-6Al-4V, este alegerea standard. Acesta poate suporta sarcini grele fără a adăuga multă greutate. Gradul 23 este o versiune mai pură, cu impurități mai reduse. Oferă o rezistență la fractură mai bună pentru implanturile care se confruntă cu solicitări repetate.
Titanul dezvoltă un strat natural de oxid care combate coroziunea. Dacă este zgâriat, acest strat se vindecă singur. Materialul trece testele de biocompatibilitate fără probleme. Dezavantajul este costul. Titanul costă mai mult decât oțelul inoxidabil. De asemenea, se prelucrează mai lent deoarece muchia așchietoare se încălzește rapid.
Materiale plastice de înaltă performanță
Materialele plastice oferă avantaje pe care metalele nu le pot egala. Pot rezista la substanțe chimice dure, cântăresc mai puțin și etanșează strâns pe alte suprafețe. Materialele plastice obișnuite de calitate medicală, precum PEEK și PTFE, sunt utilizate în aplicații în care aceste proprietăți sunt necesare.
Certificari materiale si trasabilitate
Alegerea materialului este doar jumătate din bătălie. De asemenea, aveți nevoie de dovada că materialul corespunde specificațiilor. Certificările oferă această dovadă.
Aprovizionarea cu materii prime cu documentație
Fiecare lot de material trebuie să sosească însoțit de documentație care enumeră compoziția chimică și proprietățile mecanice pentru lotul respectiv. Această documentație dovedește că aliajul îndeplinește standardul ales, cum ar fi ASTM F138 pentru 316L.
Atelierul dumneavoastră CNC trebuie să păstreze această documentație. Aceasta devin parte a istoricului dispozitivului. Inspectorii o solicită în timpul auditurilor. Trasabilitatea materialelor conectează fiecare valvă finită la lotul său original. Dacă ceva nu merge bine, puteți urmări situația până la sursă. Această trasabilitate este o parte esențială a sistemelor de management al calității, precum ISO 13485.
Asigurarea conformității cu standardele de biocompatibilitate
Standarde precum USP Clasa VI și ISO 10993 sunt importante pentru validarea biocompatibilității materialelor și dispozitivelor. Partenerul dumneavoastră de producție ar trebui să documenteze rezultatele testelor relevante pentru a susține conformitatea cu reglementările. Această documentație susține declarațiile de sterilitate și ajută la conformitatea cu FDA pentru dispozitivele implantabile. De asemenea, dovedește conformitatea cu standardele de reglementare mai ample.
Validarea alegerii materialelor nu este opțională. Face parte din validarea procesului. Lanțul de trasabilitate de la materia primă până la piesa finită îndeplinește cerințele de sterilitate și reglementări. Fiecare pas, de la recepția materialului până la prelucrare și testare, ar trebui să lase o urmă documentară. Această urmă dovedește că ați construit piesa corect. Dovedește că materialele corespund specificațiilor dumneavoastră. Și dovedește că dispozitivul îndeplinește cerințele de biocompatibilitate.
Toleranțe în prelucrarea CNC a valvelor medicale
Toleranțele determină dacă o supapă etanșează perfect sau prezintă scurgeri periculoase. În prelucrarea CNC a supapelor medicale, diferența dintre o piesă funcțională și una defectă se reduce adesea la fracțiuni de o miime de inch. Să analizăm ce înseamnă aceste numere, cum le obțin mașinile și cum le verificați ca fiind reale.
Definirea toleranțelor standard pentru componentele valvelor
Fiecare dimensiune de pe desenul unei supape are o toleranță. Unele sunt imprecise. Altele necesită o precizie extremă. Cunoașterea dimensiunii respective vă economisește bani și dureri de cap.
Dimensiuni critice: diametre ale alezajelor, unghiuri de etanșare și suprafețe de etanșare
Diametrele alezajelor și fețele de contact ale scaunului sunt inima oricărei valve. Aceste suprafețe trebuie să se potrivească cu piesele lor de îmbinare cu o precizie remarcabilă. Standardele industriale impun de obicei toleranțe cuprinse între ±0.001 și ±0.0005 inci pe aceste suprafețe de etanșare critice. Aceasta este aproximativ lățimea unui fir de păr uman împărțit în cincizeci de bucăți.
Geometria scaunului merită o atenție specială. Unghiul scaunului unei supape controlează modul în care elementul de închidere intră în contact cu acesta. O mică eroare în acest unghi înseamnă că etanșarea intră în contact doar pe o margine, în loc să intre pe întreaga suprafață. Această presiune concentrată poate deforma scaunul în timp. De asemenea, poate crea căi de scurgere care se agravează cu fiecare ciclu.
| Dimensiunea critică | Toleranță |
| Planeitatea scaunului supapei | 0.01 mm |
| Diametrul alezajului | ± 0.003 mm |
Finisajul suprafeței acestor zone de etanșare contează la fel de mult ca precizia dimensională. Pentru conectorii și valvele fluidice, standardul industrial este de 0.4–0.8 μm Ra. Acest interval asigură o etanșare corectă fără a fi atât de neted încât suprafețele să se sudeze la rece. Suprafețele care intră în contact cu sângele necesită finisaje și mai fine, la 0.2–0.4 μm Ra, pentru a preveni activarea plachetelor. Componentele de administrare a medicamentelor respectă același standard mai strict pentru a evita generarea de particule.
Dimensionare și toleranță geometrică (GD&T) pentru poziția reală
Toleranțele dimensionale spun doar o parte din poveste. Un alezaj poate fi perfect rotund, dar poate fi poziționat la un anumit unghi față de scaunul supapei. Această nealiniere provoacă scurgeri la fel de sigur ca o gaură supradimensionată.
GD&T rezolvă această problemă. Luați în considerare o descriere comună a perpendicularității scaunului de supapă. Simbolul arată ca un T cu un punct la bază. Caseta de toleranță ar putea afișa 0.005 M. Aceasta înseamnă că suprafața scaunului trebuie să fie perpendiculară pe axa de referință într-o zonă cilindrică de 0.005 inci. M reprezintă condiția maximă a materialului, ceea ce oferă o toleranță suplimentară atunci când elementul este mai mic decât dimensiunea sa maximă.
Interpretarea corectă a acestui parametru previne confuzia. Apelul de perpendicularitate nu controlează unghiul în sine. Acesta controlează variația acelui unghi pe întreaga suprafață. Un scaun ar putea fi perfect perpendicular într-un punct, dar înclinat în altul. Zona de toleranță surprinde această variație. Mecanistul dumneavoastră trebuie să înțeleagă această distincție pentru a configura corect sistemul de prindere a piesei.
Capacitatea procesului și precizia mașinii
Atingerea unor toleranțe strânse necesită mai mult decât un desen bun. Mașina în sine trebuie să își mențină stabilitatea pe durata unor tiraje lungi. Factorii de mediu și uzura sculelor lucrează constant împotriva preciziei.
Compensare termică și controale de mediu
Căldura este inamicul prelucrărilor de precizie. Schimbările de temperatură pot cauza dilatarea sau contractarea pieselor, putând deplasa dimensiunile în afara toleranței. Mașinile CNC moderne compensează creșterea termică. Cântarele liniare măsoară poziția reală, în loc să presupună din rotația motorului. Sistemele de răcire a axului mențin temperaturi constante. Unele ateliere controlează întregul mediu, menținând podeaua la o temperatură constantă de 68°C. Aceste controale sunt cele mai importante pentru producția de valve medicale, unde fiecare piesă trebuie să corespundă designului validat.
Utilizarea palpării în timpul procesului pentru corectarea uzurii sculelor
Sculele așchietoare se uzează la fiecare trecere. O freză ascuțită taie precis. După o sută de piese, aceeași sculă s-a uzat ușor. Dimensiunile se modifică. Fără corecție, piesele cad în cele din urmă în afara toleranței.
Palparea în timpul procesului rezolvă această problemă. Mașina atinge piesa de prelucrat cu o palpatoare în puncte cheie în timpul ciclului. Aceasta măsoară dimensiunea reală și o compară cu cea țintă. Dacă scula s-a uzat, sistemul de control ajustează automat offset-ul. Acest feedback în buclă închisă menține fiecare piesă în limitele specificațiilor, chiar și atunci când sculele se degradează. Rezultatul este un randament constant pe parcursul întregii cicluri de producție.
Metrologie avansată pentru verificare
Prelucrarea produce piesa. Metrologia dovedește că aceasta îndeplinește specificațiile. Verificarea necesită instrumente capabile să măsoare mult mai strict decât toleranțele pe care le verifică.
Utilizarea CMM (Mașină de Măsurat în Coordonate) pentru Inspecție 3D
O mașină de măsurat în coordonate folosește o sondă tactilă pentru a mapa întreaga piesă în trei dimensiuni. Compară mii de puncte măsurate cu modelul CAD. Aceasta oferă verificarea completă a fiecărei caracteristici, nu doar câteva verificări la fața locului.
Mașinile de măsurat în masă (CMM) măsoară cu o precizie remarcabilă. Incertitudinea măsurării atinge ≤±0.002 mm, ceea ce se traduce prin aproximativ ±0.00008 inci. Această valoare este semnificativ mai mică decât toleranța de ±0.0002 inci necesară pentru multe componente de valve medicale. Capacitatea de măsurare depășește cerința cu o marjă confortabilă. Unele CMM-uri avansate ating o incertitudine de doar câteva milionimi de inch.
Această precizie face ca inspecția CMM să fie esențială pentru validarea primului articol. Atunci când calificați o piesă nouă, raportul CMM devine dovada că procesul produce piese conforme. Această documentație susține validarea procesului și îndeplinește cerințele de reglementare.
Comparatoare optice și de măsurare a aerului pentru verificări de volum mare
Inspecția CMM necesită timp. Pentru producția de volum mare, aveți nevoie de metode mai rapide. Calibrarea cu aer măsoară diametrele alezajelor fără a atinge suprafața. Aerul comprimat curge printr-o duză mică. Contrapresiunea se modifică odată cu spațiul dintre duză și peretele alezajului. Acest lucru oferă măsurători rapide și repetabile, perfecte pentru verificările în podeaua de producție.
Comparatoarele optice proiectează o umbră mărită a piesei pe un ecran. Operatorii compară silueta cu o suprapunere a formei ideale. Acest lucru funcționează bine pentru verificarea rapidă a profilelor externe și a unghiurilor. Ambele metode completează inspecția CMM, oferindu-vă viteză în timpul producției și profunzime în timpul validării.
Parteneriat cu producătorul potrivit
Atingerea acestor toleranțe necesită mai mult decât mașini capabile. Este nevoie de un partener care înțelege interacțiunea dintre design, material și proces. Un partener de producție calificat aduce servicii excepționale și expertiză profesională în prelucrare fiecărui proiect. Echipa lor ajută clienții să finalizeze eficient prototiparea și producția în masă a componentelor de valve medicale. Cu certificarea ISO 13485 adecvată și sisteme robuste de management al calității, se asigură că fiecare piesă îndeplinește cele mai stricte standarde de sterilitate și trasabilitate a materialelor. Acest parteneriat elimină riscurile proiectului dumneavoastră și accelerează drumul către piață.
Finisaj de suprafațăs pentru prelucrarea CNC a valvelor medicale
Finisajele suprafețelor contează la fel de mult ca toleranțele pentru performanța valvei. O suprafață rugoasă poate capta bacteriile. Poate declanșa coroziunea. Pentru prelucrarea CNC medicală, tratamentul suprafeței este un parametru critic de proiectare. Două metode de finisare mecanică se remarcă pentru nevoi diferite.
Tehnici de finisare mecanică
Sablare cu microperle pentru o textură mată uniformă
Sablarea cu microperle proiectează mici sfere de sticlă sau ceramică pe suprafața piesei. Impactul creează o textură mată uniformă. Această textură ajută la lipire în etapele ulterioare de asamblare. De asemenea, ascunde micile urme de mașină care s-ar putea să nu afecteze funcționalitatea, dar arată neplăcut. Procesul funcționează cel mai bine pe suprafețele externe unde aspectul estetic contează. Nu modifică dimensiunile piesei în niciun mod semnificativ. Acest lucru îl face sigur pentru piesele finite care ating deja toleranțe strânse. Dar nu ar trebui să îl utilizați pe suprafețe de etanșare. Finisajul mat ar împiedica formarea unei etanșări adecvate. Sablarea cu microperle este o modalitate rentabilă de a îmbunătăți consistența suprafeței în timpul seriei mari de producție.
Electrolustruirea oțelului inoxidabil pentru îndepărtarea micro-bavurilor
Electrolustruirea îndepărtează un strat subțire de metal de pe suprafață. Procesul funcționează ca placarea inversă. Piesa este așezată într-o baie chimică prin care trece un curent electric. Ionii metalici părăsesc suprafața și se dizolvă în soluție.
Finisajul suprafeței se îmbunătățește semnificativ. Electrolustruirea reduce de obicei Ra cu încă 50% față de ceea ce poate realiza lustruirea mecanică. Această suprafață mai netedă nu lasă loc pentru contaminanți sau bacterii unicelulare. Acest lucru este esențial pentru sterilitatea în aplicațiile medicale.
Electrolustruirea îndepărtează impuritățile lăsate în urmă în urma lustruirii mecanice. Dizolvă fierul liber și particulele încorporate de la suprafață. Aceasta creează un strat de suprafață bogat în crom. Rezistența la coroziune se îmbunătățește dramatic. Valvele medicale care sunt supuse electrolustruirii rezistă mult mai bine la coroziunea prin pitting și fisuri decât piesele lustruite mecanic.
Un alt mare avantaj este faptul că electrolustruirea funcționează pe piese complexe. Aceasta ajunge în zone pe care uneltele mecanice nu le pot atinge. Corpurile supapelor au adesea canale interne minuscule și suprafețe ascunse. Electrolustruirea tratează fiecare suprafață pe care o atinge baia. Nu rămân linii direcționale de lustruire.
Protocoale de curățare și pasivizare
După finisarea mecanică, piesa necesită o curățare temeinică. Prelucrarea lasă în urmă uleiuri, așchii și alte reziduuri. Acestea trebuie îndepărtate înainte ca piesa să fie supusă inspecției sau asamblării.
Îndepărtarea uleiurilor și particulelor de prelucrare
Protocoalele standard de curățare elimină uleiurile și particulele rezultate din prelucrare folosind procese validate. Pentru dispozitivele medicale implantabile, această etapă de curățare necesită validare. Trebuie să demonstrați că procesul elimină toți contaminanții. Această dovadă devine parte a istoricului dispozitivului. Aceasta susține declarațiile de sterilitate în timpul auditurilor. Trasabilitatea materialelor conectează lotul de curățare la fiecare piesă. Această documentație îndeplinește cerințele de reglementare pentru controlul procesului.
Pasivizarea pentru îmbunătățirea rezistenței la coroziune a oțelului inoxidabil
Pasivizarea este un tratament chimic pentru oțelul inoxidabil care sporește rezistența la coroziune. Este utilizată în mod obișnuit pentru dispozitivele medicale. Sistemele de management al calității urmăresc fiecare pas, de la materia primă până la valva finită. Această documentație satisface cerințele de conformitate pentru dispozitivele medicale. Dovedește că dispozitivul îndeplinește standardele de sterilitate. Pentru implanturi și alte dispozitive critice, această trasabilitate nu este negociabilă. Datele de validare a procesului din ciclurile de pasivizare asigură că tratamentul funcționează în mod constant în fiecare lot.
Parteneriat cu NOBLE pentru prelucrarea CNC a valvelor medicale

Alegerea NOBLE poate fi decisivă pentru proiectul dumneavoastră. Aveți nevoie de mai mult decât un atelier cu utilaje. Aveți nevoie de o echipă care înțelege regulile dispozitivelor medicale, știința materialelor și sistemele de calitate. NOBLE reunește toate acestea într-un singur loc.
Capacități complete de la proiectare la Asamblare
Suport intern pentru inginerie digitală (DFM) și prototipare
Proiectul dumneavoastră necesită o analiză atentă înainte de a ajunge în atelier. Inginerii NOBLE verifică fiecare caracteristică pentru a vedea dacă poate fi realizată cu ușurință. Aceștia identifică din timp conflictele de toleranță dintre piesele care se îmbină. Aceștia sugerează modificări de rază care accelerează prelucrarea. Aceștia semnalează găurile adânci care ar putea necesita scule speciale.
Această analiză a designului pentru fabricabilitate economisește bani reali. O simplă modificare, cum ar fi mărirea unei raze interne, poate reduce timpul de prelucrare. Găsirea unei probleme la suprafața de etanșare înainte de producție evită loturile abandonate. Echipa de ingineri NOBLE lucrează direct cu proiectanții dvs. pentru a îmbunătăți piesa. Aceștia execută prototipuri rapid, astfel încât să vedeți piese fizice în loc de doar simulări. Modificările rapide din această fază accelerează dezvoltarea și reduc costurile.
Faza de prototipare generează și date de validare timpurie. Învățați cum se comportă materialul. Confirmați că toleranțele se respectă. Testați diferite finisaje de suprafață pentru a găsi echilibrul potrivit între performanța de etanșare și biocompatibilitate. Aceste cunoștințe sunt transmise în producția completă.
Asamblare și ambalare complete pentru simplificarea lanțului dumneavoastră de aprovizionare
Gestionarea mai multor furnizori adaugă riscuri. Fiecare predare creează o șansă de erori, întârzieri sau contaminare. NOBLE elimină aceste predări oferind servicii complete de asamblare și ambalare.
Componentele valvelor dumneavoastră ajung ca produse finite și testate. Ne ocupăm de subasamblare, asamblare finală și testare funcțională. Gestionăm curățarea și ambalarea în medii controlate. Această consolidare simplifică lanțul de aprovizionare și reduce sarcina echipei de calitate. Un singur partener deține întregul proces, de la materia primă până la produsul expediat. Acest punct unic de responsabilitate face auditurile mai ușoare și trasabilitatea mai puternică.
Certificari si Asigurare a Calitatii
Certificările dovedesc angajamentul NOBLE față de calitate. Demonstrăm că există sisteme și că acestea sunt respectate. Pentru producția de valve medicale, certificarea conform standardului ISO 13485:2016 este deosebit de importantă. Aceasta asigură un sistem de management al calității care răspunde cerințelor specifice dispozitivelor medicale, inclusiv trasabilitatea materialelor, documentația și validarea procesului. Această certificare este importantă pentru sterilitate și validare. Sistemul de calitate urmărește fiecare piesă, de la materia primă până la dispozitivul finit. Trasabilitatea materialelor devine parte a istoricului dispozitivului. Atunci când autoritățile de reglementare efectuează audituri, documentația dovedește conformitatea. Pentru implanturi și dispozitive implantabile, acest nivel de control nu este negociabil. Un partener cu certificare ISO 13485 vă oferă încrederea că proiectul dumneavoastră de prelucrare CNC medicală îndeplinește cele mai stricte standarde. Capacitățile noastre CNC, combinate cu sisteme robuste de calitate, reduc riscul proiectului dumneavoastră și accelerează drumul către piață.
Alegerea materialului, precizia toleranței și finisajul suprafeței sunt toate conectate. Fiecare dintre acestea decide dacă valva dumneavoastră medicală funcționează în siguranță. Pentru a le realiza corect, aveți nevoie de mai mult decât o simplă mașină CNC. Aveți nevoie de un partener cu certificare ISO 13485 și cunoștințe aprofundate despre procese pentru a respecta regulile.
NOBLE urmărește materialele de la stocul brut până la piesa finită. Înregistrăm teste de sterilitate și biocompatibilitate pentru implanturi și dispozitive implantabile. Datele noastre de validare arată că fiecare lot îndeplinește specificațiile necesare.
Ești gata să mergi mai departe? Trimite-ne fișierele CAD sau ideile de design pentru o analiză de fezabilitate și o ofertă de preț competitivă. O abordare completă a serviciilor reduce riscul proiectului, accelerează timpul de lansare pe piață și asigură respectarea reglementărilor. Tu te concentrezi pe inovarea dispozitivelor, în timp ce NOBLE se ocupă de fabricația complexă.
Întrebări frecvente despre prelucrarea CNC a valvelor medicale
Ce toleranță pot atinge suprafețele de etanșare a valvelor medicale?
Suprafețele de etanșare necesită adesea toleranțe de până la ±0.0002 inci. Metodele de prelucrare de precizie pot oferi acest nivel de precizie.
De ce este preferat oțelul inoxidabil 316L pentru valvele medicale?
316L conține molibden, ceea ce îi conferă un număr echivalent de rezistență la coroziune (PITTING REsistance Number) de 23–29. 17-4PH are un scor de doar 15–17. Această diferență face ca 316L să fie mult mai rezistent la coroziune în fluidele corporale sărate. Alegerea materialului susține biocompatibilitatea pentru contactul pe termen lung cu fluidele.
Ce certifică USP Clasa VI și ISO 10993-5?
USP Clasa VI și ISO 10993-5 sunt standarde care ajută la validarea biocompatibilității componentelor medicale. Cerințele lor specifice depind de aplicație și de contextul de reglementare.
Cum susține electrolustruirea sterilitatea?
Electrolustruirea îndepărtează un strat subțire de metal, reducând rugozitatea suprafeței cu aproximativ 50%. Dizolvă fierul liber și lasă o suprafață bogată în crom. Acest finisaj mai neted nu prezintă crăpături în care bacteriile să se poată ascunde în dispozitivele medicale.
Ce certificări ar trebui să dețină un partener de prelucrare CNC medicală?
Căutați un partener specializat în prelucrarea CNC în domeniul medical, cu certificări precum ISO 13485:2016, care demonstrează un sistem de management al calității adaptat dispozitivelor medicale. Această certificare asigură concentrarea pe trasabilitate, managementul riscurilor și conformitatea cu reglementările. Atât ISO 9001, cât și ISO 13485 sunt relevante, dar ISO 13485 este necesar în mod specific pentru fabricarea dispozitivelor medicale.
Care este scopul pasivării?
Pasivizarea este un tratament chimic pentru oțelul inoxidabil care sporește rezistența la coroziune. Este utilizată în mod obișnuit pentru dispozitivele medicale pentru a îmbunătăți biocompatibilitatea.
Cum ajută trasabilitatea materialelor în timpul auditurilor?
Trasabilitatea materialelor îndeplinește cerințele de reglementare și susține siguranța implanturilor. Fiecare lot de materie primă este documentat, corelând fiecare valvă finită cu lotul său original.







