
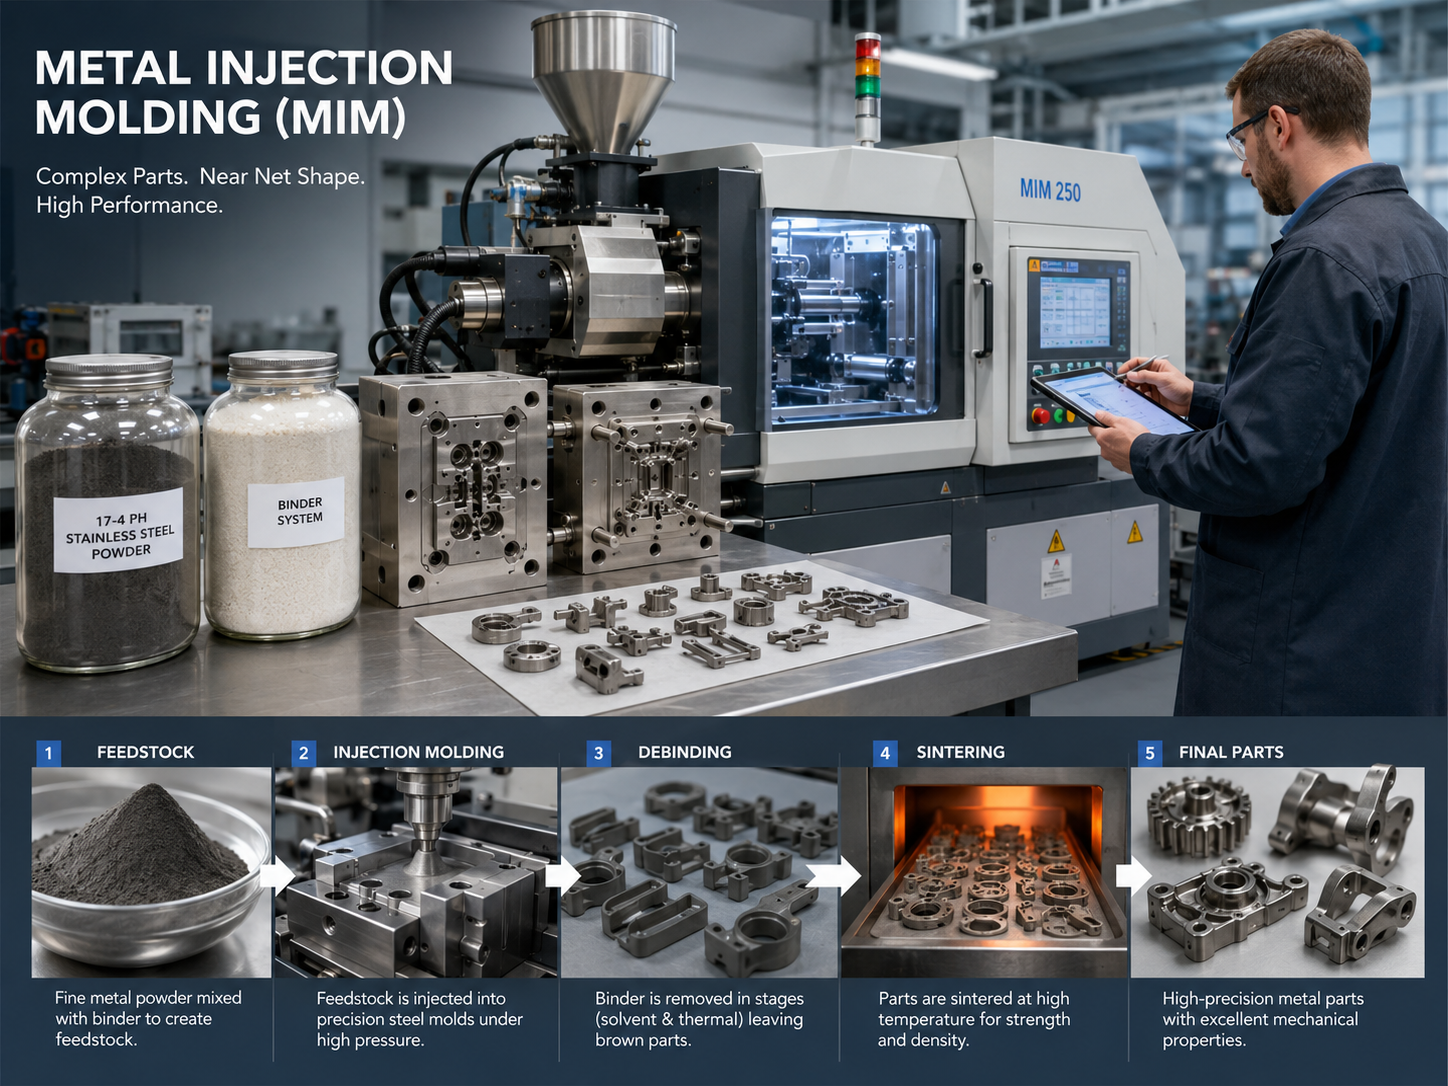
Turnarea prin injecție a metalelor (MIM) este o tehnologie avansată de fabricație cu formă aproape netă, care integrează profund metalurgia pulberilor și turnarea prin injecție a materialelor plastice. Având avantajul principal de a putea realiza producția la scară largă și de înaltă precizie a pieselor metalice complexe, a devenit o alegere importantă pentru a înlocui procesele tradiționale de tăiere, turnare și forjare în producția modernă.
Această tehnologie formează direct produse metalice cu precizie dimensională ridicată și structuri complexe prin amestecarea pulberii metalice cu lianți pentru a obține materialul brut, apoi prin turnare prin injecție, deglazare, sinterizare și alte procese.
Ce este turnarea prin injecție a metalelor
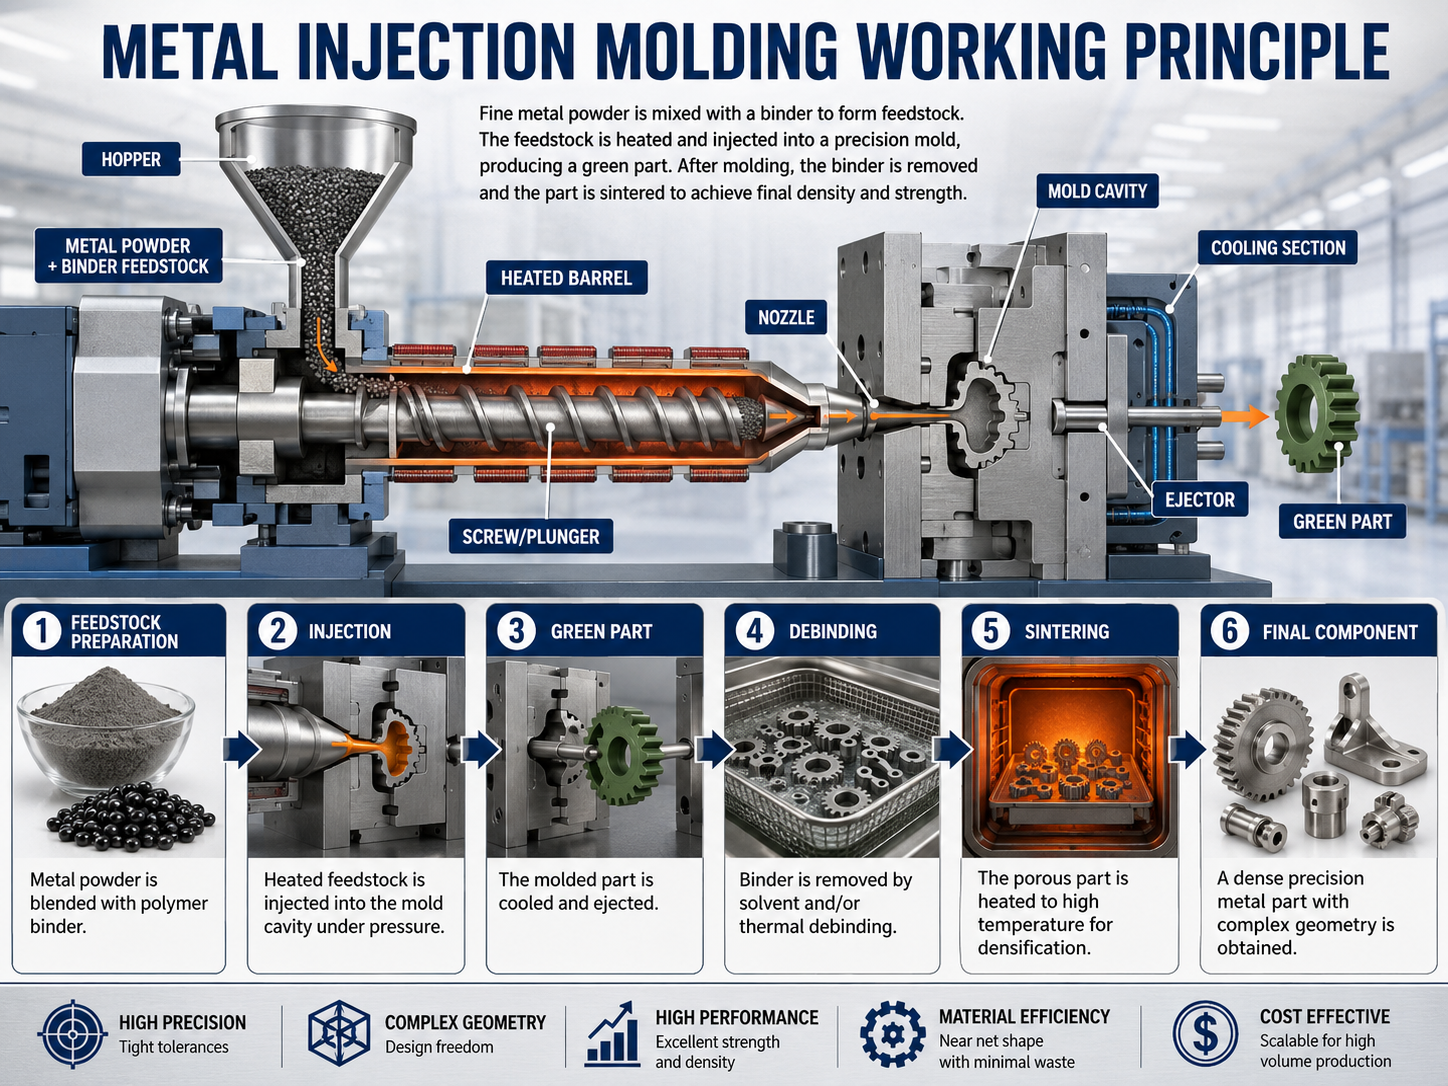
Nucleul procesului de turnare prin injecție a metalelor (MIM) constă în amestecarea pulberii metalice ultrafine cu un liant termoplastic într-o proporție specifică, iar apoi, prin amestecare și granulare, se produce o materie primă cu fluiditate și plasticitate bune. Materiile prime sunt injectate în cavitatea unei matrițe de precizie sub presiune ridicată pentru a forma un corp crud prin simularea procesului de turnare prin injecție a plasticului, iar apoi liantul din corpul crud este îndepărtat printr-un proces de deglazare.
În final, prin sinterizare la temperatură înaltă, particulele de pulbere metalică sunt supuse unor legături metalurgice și densificări, obținându-se în cele din urmă componente metalice cu precizie ridicată și forme complexe, apropiate de densitatea teoretică.
Esența procesului MIM este de a realiza producția în masă a produselor metalice prin tehnologia de turnare a plasticului, combinând proprietățile materialelor metalice ale metalurgiei pulberilor cu flexibilitatea procesului de turnare prin injecție a plasticului. Caracteristicile sale principale se reflectă în trei aspecte:
- Libertate mare de formarePoate forma structuri tridimensionale complexe cu găuri laterale, filete interne, găuri transversale și pereți subțiri (> 0.3 mm) și poate realiza o formare integrată multi-componentă, reducând astfel prelucrarea ulterioară. asamblare procese.
- Precizie dimensională ridicatăToleranța dimensională a produsului finit poate fi controlată în limita a ±0.3%, iar rugozitatea suprafeței Ra este ≤1.6 μm. Aceasta aparține procesului de formare aproape netă, reducând semnificativ costul prelucrării fine.
- Compatibilitate puternică cu materialeleCa răspuns la cerințele producției industriale de masă, materialele metalice de bază, cum ar fi oțelul inoxidabil, oțelul carbon, cuprul și aliajele de cupru, pot atinge compatibilitate matură cu procesul MIM, iar proprietățile mecanice ale produselor finite pot fi comparabile cu cele ale pieselor forjate.
Principiul de funcționare al procesului MIM
Întregul proces de producție al MIM include cinci etape cheie: pregătirea materialului, turnarea prin injecție, degresarea, sinterizarea și post-tratarea. Un control bun al setărilor procesului decide dimensiunea, calitatea și finisajul suprafeței produsului final.
Logica de bază a întregului proces este „formarea pulberii metalice prin liant și apoi densificarea pulberii metalice prin deglazare și sinterizare”. Pentru materialele utilizate în mod obișnuit, cum ar fi oțelul inoxidabil, oțelul carbon și cuprul, parametrii procesului pentru fiecare etapă au fost standardizați. Principiul specific de funcționare și operațiunile cheie sunt următoarele:
(1) Pregătirea hrănirii
Prepararea hranei pentru animale amestecă în principal pulberi metalice foarte mici (oțel inoxidabil, oțel carbon, cupru) și lianți. Le transformăm în granule mici. Aceste granule sunt stabile, ușor de modelat și uniforme. Acestea oferă materiale calificate pentru turnarea prin injecție.
1. Procentul de materie primă:
Pulberea metalică este 75%-85% în volum. Liantul este 15%-25%.
Liantul este de obicei compus din materiale de bază precum polietilenă (PE) și polipropilenă (PP), plastifianți ftalați și lubrifianți cu acid stearic. Raportul este ajustat în funcție de caracteristicile pulberii metalice.
2. Încălzire și amestecare:
Puneți pulberea metalică și liantul într-un mixer. Încălziți-le și amestecați-le la 150-200℃. Liantul se topește complet și acoperă uniform pulberea. Acest lucru formează un amestec uniform și previne aglomerarea pulberii.
3. Granulare și cernere:
Răciți materialul topit amestecat. Apoi zdrobiți-l și cerneți-l. Preparați granule de 2-5 mm. Acest lucru asigură buna funcționare a mașinii de injecție.
(2) Turnare prin injecție
Esența procesului de turnare prin injecție este plastifierea materiei prime prin temperaturi și presiuni ridicate și umplerea cavității matriței. După răcire și solidificare, matrița este îndepărtată pentru a obține corpul crud, potrivit pentru materiale precum oțel inoxidabil, oțel carbon și cupru.
1. Plastificarea alimentării:
Adăugați materialul granular în mașina de injecție. Încălziți-l între 160℃ și 220℃. Se va topi și va curge ușor.
2. Injecție la presiune înaltă:
Materialul lichid este injectat în matriță sub o presiune ridicată de 50-200 MPa. Matrița trebuie proiectată în avans pe baza ratei de contracție la sinterizare a materialului metalic, cu o adaos de contracție rezervat.
3. Răcire și demulare:
Topitura se răcește la temperatura camerei. Liantul se întărește și formează forma. Răcirea durează cel puțin 3 minute. Răcirea rapidă poate provoca fisuri.
(3) Degresare
Degresarea este procesul de îndepărtare a liantului din corpul crud pentru a obține un corp crud poros, degresat, cu o anumită rezistență, pregătindu-l pentru sinterizarea ulterioară.
Principala dificultate a deglazării constă în controlul ratei de evaporare a liantului. Dacă aceasta dispare prea repede, se va forma presiune în interiorul corpului crud. Acest lucru duce la fisuri și bule. Așadar, trebuie să o eliminăm treptat. În industrie, oțelul inoxidabil, oțelul carbon și cuprul sunt de obicei utilizate cu un amestec de degresare cu solvent și degresare termică.
1. Degresare cu solvent:
Înmuiați corpul verde în etanol sau acetonă. Aceasta îndepărtează părțile solubile ale liantului. Creează pori mici. Acești pori funcționează ca canale pentru degresarea la cald. Liantul rămas trebuie să fie sub 10%.
2. Degresare la cald:
Se introduce corpul verde pretratat într-un cuptor. Se încălzește lent la 200-400℃. Viteza de încălzire trebuie să fie de 5℃ pe minut sau mai mică. Liantul rămas se va transforma în gaz și va dispărea. Întregul proces utilizează o atmosferă de azot. Aceasta protejează oțelul carbon și cuprul de oxidare.
3. Inspecția post-degresare:
Testați cantitatea de liant rămasă. Nu trebuie să depășească 0.5%. Verificați dacă piesa este în stare bună. Aruncați produsele necalificate. Acestea vor afecta rezultatul sinterizării.
(4) Sinterizare
Nucleul sinterizării constă în plasarea semifabricatului degresat într-un cuptor de sinterizare la temperatură înaltă și încălzirea acestuia la 85%-90% din punctul de topire al materialului metalic, determinând particulele de pulbere metalică să sufere difuzie atomică, legături metalurgice și recristalizare, închizând treptat porii pentru a realiza densificarea și, în final, obținând un produs metalic cu o densitate apropiată de nivelul teoretic.
Pentru cele trei materiale utilizate în mod obișnuit, oțel inoxidabil, oțel carbon și cupru, au fost elaborate standarde clare pentru parametrii procesului de sinterizare. Operațiunile cheie specifice sunt următoarele:
1. Atmosferă de sinterizare:
Pentru oțelul inoxidabil se utilizează o atmosferă de hidrogen sau amoniac descompus (antioxidantă); pentru oțelul carbon se adoptă o atmosferă mixtă de azot și hidrogen; pentru cupru se utilizează o atmosferă de azot pur pentru a preveni oxidarea materialului sau formarea de compuși fragili la temperaturi ridicate.
2. Parametri de bază:
Temperatura de sinterizare pentru oțel inoxidabil: 1300-1350℃, menținere timp de 2-3 ore; temperatura de sinterizare pentru oțel carbon: 1250-1300℃, menținere timp de 1.5-2.5 ore; temperatura de sinterizare pentru cupru: 850-950℃, menținere timp de 1-2 ore. Viteza de încălzire este controlată la 2-5℃/min.
3. Efectul de densificare:
După sinterizare, densitatea produselor din oțel inoxidabil, oțel carbon și cupru poate ajunge la 95%-98% (aproape de densitatea teoretică), cu o microstructură uniformă și proprietăți mecanice comparabile cu cele ale pieselor forjate.
(5) Post procesare
Esența post-tratării constă în efectuarea de corecții de precizie și îmbunătățiri ale performanței produselor finite sinterizate, pe baza cerințelor de aplicare ale produselor, pentru a îndeplini cerințele de utilizare finală. Pentru produsele din oțel inoxidabil, oțel carbon și cupru, metodele de post-tratare includ în principal tratamentul termic, tratamentul de suprafață și prelucrarea de precizie, iar adaptabilitatea procesului este puternică.
1. Tratament termic:
Încălzim și prelucrăm oțelul carbon prin călire și revenire. Acest lucru îi crește duritatea și rezistența la uzură. Tratăm oțelul inoxidabil prin îmbătrânire în soluție. Acest lucru îi sporește rezistența la coroziune și rezistența. Recoacem cuprul pentru a-l face mai plastic și a-i îmbunătăți conductivitatea electrică.
2. Tratament de suprafață:
Efectuăm diferite tratamente de suprafață în funcție de necesități. Acestea includ lustruirea (Ra≤0.8μm), sablare și placare cu zinc sau nichel pentru a rezista la coroziune. Folosim tratament de oxidare pentru a proteja produsele din cupru.
3. Prelucrare de precizie:
Efectuăm mici tăieri pe piese de înaltă precizie, cum ar fi găuri filetate și găuri de poziționare. Controlăm toleranța dimensională în limita a ±0.01 mm. Acest lucru satisface nevoile de asamblare.
4. Modelare:
Folosim modelarea la rece pentru produsele care își schimbă puțin forma după sinterizare. Aceasta le redă dimensiunea corectă.
Materialul de bază pentru MIM
- Turnarea prin injecție a metalelor utilizează următoarele materiale:
- Oțel inoxidabil (SS): Are o rezistență mare la coroziune și rezistență mecanică. Este utilizat pe scară largă în industria auto, medicală și aerospațială. Aceste industrii au nevoie de produse durabile și care funcționează bine în medii dure.
- Oțel carbon (CS): Este utilizat pentru piese care necesită rezistență și duritate ridicate. Este ieftin și util. Este utilizat în multe industrii, cum ar fi angrenajele, elementele de fixare și piesele auto.
- Cobalt-Crom (Co-Cr): Este puternic, rezistent la uzură și la coroziune. Este utilizat pe scară largă în implanturi medicale și instrumente chirurgicale. Aceste domenii necesită produse cu o fiabilitate foarte ridicată.
- Oțel de scule M2: Oțelul de scule M2 este potrivit în MIM pentru fabricarea de scule și matrițe rezistente. Are o duritate ridicată, o tenacitate bună și o rezistență excelentă la uzură. Este utilizat pe scară largă pentru scule așchietoare și piese industriale supuse unor solicitări mari.
- Titan (Ti): Titanul este popular în MIM datorită greutății sale reduse, rezistenței ridicate și rezistenței la coroziune. Debifarea și sinterizarea trebuie controlate cu atenție pentru a le proteja proprietățile. Este utilizat pe scară largă în industria aerospațială, medicală și a articolelor sportive.
- Cupru: Cuprul poate fi prelucrat cu tehnologia MIM. Dar necesită un control foarte precis al atmosferei de sinterizare. Prin urmare, aplicarea sa este mai limitată decât în cazul oțelului și aliajelor de nichel.
- Aliaje de nichel (Inconel): Aliajele de nichel sunt bune la temperaturi ridicate și au rezistență mare. Sunt utilizate pe scară largă în domeniile aerospațial, energetic și chimic. Aceste industrii funcționează adesea în condiții extreme.
- Aliaj de aluminiu 6061: Aluminiul 6061 poate fi utilizat cu MIM cu o tehnologie specială. Însă această metodă nu este comună. Aluminiul necesită condiții speciale de sinterizare.
- Aliaj de aluminiu 7075: Aluminiul 7075 poate fi produs prin MIM în condiții speciale. Dar nu este utilizat pe scară largă. Necesită setări de sinterizare non-standard.
- Aliaje fier-carbon: Aliajele fier-carbon produc piese cu rezistență ridicată și prelucrabilitate bună. Sunt utilizate în industria auto și în general. Acestea produc piese precum supape și angrenaje.
Avantajele și dezavantajele MIM
Procesul MIM, cu avantajele sale de tehnologie matură, adaptabilitate largă și eficiență ridicată a producției de masă, a devenit tehnologia principală pentru producerea de piese metalice mici și complexe. Cu toate acestea, din cauza limitărilor caracteristicilor materiilor prime, a legăturilor dintre procese și a cerințelor de echipamente, acesta are încă anumite limitări.
Atât avantajele, cât și dezavantajele sale sunt strâns corelate cu scenariile de producție pentru cantități mari, dimensiuni mici și structuri complexe. În astfel de scenarii, avantajele sale sunt semnificative, în timp ce limitările sale pot fi depășite treptat prin optimizarea proceselor și controlul standardizat, după cum urmează:
(1) Avantaje
-
Are un grad ridicat de libertate de turnare și poate realiza producția de masă integrată a structurilor complexe
Acesta este principalul avantaj al procesului MIM. Poate forma structuri complexe dificil de prelucrat prin tăiere, turnare și forjare tradiționale, inclusiv piese metalice mici cu găuri laterale, filete interne, găuri transversale și pereți subțiri (> 0.3 mm) și poate realiza o formare integrată multi-componentă, reducând procesele ulterioare de asamblare.
De exemplu, structura complexă de prindere rapidă a conectorilor electronici din oțel inoxidabil este formată dintr-o singură trecere prin procesul MIM, ceea ce crește eficiența producției cu peste 50% în comparație cu procesul tradițional de asamblare.
-
Are o rată ridicată de utilizare a materialelor și un avantaj semnificativ de cost în producția de masă
Rata de utilizare a materialelor prin procesul MIM poate ajunge la peste 98%, mult mai mare decât cea prin prelucrarea tradițională prin tăiere (30%-50%). În special pentru materialele produse în masă, cum ar fi oțelul carbon, oțelul inoxidabil și cuprul, se reduce semnificativ risipa de materii prime.
Între timp, acest proces poate realiza producția de masă automatizată. Aplicarea matrițelor cu mai multe cavități reduce semnificativ costul per bucată pe măsură ce producția crește. Pentru produsele cu o producție anuală de peste 100,000 de bucăți, costul este cu 30% până la 50% mai mic decât cel al procesării prin tăiere de precizie.
-
Tehnologia materialelor de bază este matură, iar performanța produsului finit este stabilă și reglabilă
Procesul MIM pentru cele trei materiale principale: oțel inoxidabil, oțel carbon și cupru a fost complet standardizat. Parametrii fiecărei verigi, cum ar fi prepararea pulberii, alimentarea și amestecarea, deglazarea și sinterizarea, sunt clari, iar randamentul produselor finite poate ajunge la peste 95%.
Mai mult, performanța produselor finite poate fi reglată prin tratament termic. De exemplu, duritatea oțelului carbon este semnificativ îmbunătățită după călire și revenire, rezistența la coroziune a oțelului inoxidabil este îmbunătățită după îmbătrânirea în soluție, iar plasticitatea și conductivitatea electrică a cuprului sunt optimizate după recoacere, îndeplinind cerințele de performanță ale diferitelor domenii.
-
Precizia dimensională ridicată și deformarea aproape netă reduc prelucrarea fină
Toleranța dimensională a produsului finit poate fi controlată cu o marjă de ±0.3%, iar rugozitatea suprafeței Ra este < 1.6 μm. Pentru produsele din oțel inoxidabil, oțel carbon și cupru, este necesară doar o cantitate mică de prelucrare fină pentru piesele de înaltă precizie sau chiar nicio prelucrare, reducând semnificativ costul prelucrării fine.
În schimb, toleranța turnării tradiționale a metalelor sub presiune este de ±1%-2%, ceea ce necesită un număr mare de proceduri de prelucrare fină.
-
Echipamentul și procesul au o adaptabilitate puternică și sunt ușor de realizat modernizări ale liniei de producție.
Echipamentele de producție MIM pot fi ușor modificate pe baza echipamentelor de turnare prin injecție a plasticului, iar parametrii de proces pentru oțel inoxidabil, oțel carbon și cupru nu necesită ajustări semnificative. Întreprinderile tradiționale de prelucrare a hardware-ului își pot moderniza rapid liniile de producție cu costuri de investiții reduse și randamente rapide.
(2) Dezavantaje
Există limitări privind dimensiunea produsului și grosimea peretelui.
-
Datorită limitărilor echipamentelor de turnare prin injecție și ale cuptoarelor de sinterizare, procesul MIM este potrivit pentru fabricarea pieselor metalice mici, cu pereți subțiri. În general, dimensiunea maximă a produsului este < 100 mm, greutatea este < 50 g, iar grosimea peretelui este > 0.3 mm.
Pentru produsele din oțel inoxidabil, oțel carbon și cupru de dimensiuni mari (> 200 mm) și cu pereți groși (> 10 mm), sunt predispuse la apariția unor defecte precum sinterizarea neuniformă, densitatea scăzută și deformarea, ceea ce face dificilă asigurarea unei performanțe constante.
-
Ciclul de deglazare și sinterizare este lung, iar eficiența generală a producției este mai mică decât cea a turnării prin injecție a plasticului.
Ciclul de deglazare al procesului MIM este de obicei de 8 până la 24 de ore, iar ciclul de sinterizare este de 1 până la 3 ore, ceea ce este mult mai lung decât cel al turnării prin injecție a plasticului (câteva secunde până la câteva minute).
Chiar și pentru produsele din cupru cu temperaturi de sinterizare relativ scăzute, ciclul general de proces este încă mai lung decât cel al turnării tradiționale sub presiune, ceea ce, într-o oarecare măsură, afectează eficiența producției.
-
Rata de contracție la sinterizare este mare și este dificil de controlat dimensiunea
Rata de contracție prin sinterizare a produselor MIM fabricate din oțel inoxidabil, oțel carbon și cupru este de 14%-20%, mult mai mare decât cea a turnării sub presiune a metalelor (< 5%). Chiar și cea mai mică fluctuație a ratei de contracție prin sinterizare poate duce la abateri dimensionale ale produselor finite.
Prin urmare, este necesar să se controleze cu precizie mai multe aspecte, cum ar fi caracteristicile pulberii, uniformitatea alimentării și temperatura de sinterizare, ceea ce impune cerințe ridicate asupra controlului procesului.
-
Costul matriței este ridicat, ceea ce o face potrivită pentru producția de masă
Matrițele pentru procesul MIM sunt matrițe de precizie care trebuie proiectate separat, în funcție de rata de contracție la sinterizare a diferitelor materiale. Materialele matrițelor sunt de obicei oțel de înaltă calitate, cu cerințe ridicate de precizie de procesare. Costul de dezvoltare a matriței este ridicat, iar ciclul este lung (1-2 luni).
Pentru producția în loturi mici, cu o producție anuală mai mică de 10,000 de bucăți, costul matrițelor este alocat fiecărui produs individual, ceea ce va duce la un cost total relativ ridicat.
Factorii care afectează performanța MIM
Performanța produsului MIM este influențată în mod complex de patru dimensiuni: caracteristicile materiilor prime, parametrii procesului, precizia echipamentului și controlul procesului. Factorii de influență principali și mecanismele de acțiune specifice celor patru dimensiuni sunt următoarele:
(1) Caracteristicile materiei prime
Caracteristicile materiilor prime includ cele ale pulberilor metalice și ale lianților. Printre acestea, caracteristicile pulberilor metalice sunt cei mai importanți factori de influență, în timp ce caracteristicile lianților afectează stabilitatea procesului de formare.
1. Pulberea metalică are câteva caracteristici cheie:
dimensiunea, forma particulelor, conținutul de oxigen și conținutul de carbon pentru oțelul carbon.
Dacă particulele sunt prea mari, materialul de alimentare nu va curge bine, iar produsul sinterizat nu va fi dens.
Prea mult oxigen va crea impurități dure în timpul sinterizării. Face produsul mai puțin rezistent și mai puțin dur.
Dacă conținutul de carbon din oțelul carbon este greșit, duritatea după tratamentul termic nu va fi stabilă.
2. Caracteristicile liantului:
Formula, fluiditatea și capacitatea de îndepărtare a liantului afectează alimentarea, corpul crud și rezultatul deglazării.
Dacă există prea puțin plastifiant, materialul de alimentare devine dur. Acesta poate bloca ușor matrița în timpul injecției. Prea mult lubrifiant face ca corpul crud să fie fragil. Se rupe ușor când îl scoatem din matriță. Liantul rămas provoacă găuri și bule după sinterizare.
(2) Parametrii procesului
Principalele setări ale procesului MIM sunt injecția, deglazarea și sinterizarea. Diferite materiale au propriile intervale de control. Trebuie să menținem eroarea în limita a ±5%.
1. Parametrii de turnare prin injecție:
Temperatura, presiunea și timpul de menținere afectează densitatea și calitatea corpului crud. Temperatura scăzută face ca materialul să umple slab matrița. Presiunea scăzută provoacă găuri și adâncituri în corpul crud. Timpul scurt de menținere creează tensiuni interne. Piesa își va schimba ușor forma după sinterizare.
2. Parametri de degresare:
Rata de degresare, temperatura de degresare și atmosfera de degresare sunt esențiale. Dacă temperatura crește prea mult, liantul se evaporă rapid. Acest lucru face ca corpul crud să crape și să formeze bule. Degresarea în aer poate oxida oțelul inoxidabil, oțelul carbon și pulberea de cupru. Acest lucru va afecta rezultatul sinterizării.
3. Parametrii de sinterizare:
Temperatura de sinterizare, timpul de menținere și atmosfera sunt factorii cheie. Aceștia decid densitatea și rezistența produsului final.
Temperatura scăzută duce la o difuzie atomică insuficientă și o densitate scăzută. Temperaturile excesiv de ridicate duc la creșterea granulelor și la o scădere a tenacității. Dacă atmosfera de sinterizare este incorectă, metalul se poate oxida sau poate forma materiale fragile.
(3) Precizia echipamentului
Procesul MIM necesită echipamente de înaltă precizie și stabile. Erorile echipamentului vor modifica parametrii procesului. Acest lucru va influența calitatea produselor. Echipamentele cheie includ mașini de injecție, cuptoare de degresare și cuptoare de sinterizare.
1. Mașină de turnare prin injecție:
Precizia controlului presiunii și precizia controlului temperaturii șurubului afectează direct uniformitatea plastifierii alimentării.
2. Cuptor de sinterizare:
Chiar și temperatura și controlul precis al atmosferei sunt foarte importante.
3. Echipamente de testare:
Mașinile de testare precise influențează corectitudinea testelor de materiale și produse. Acestea oferă date utile pentru îmbunătățirea procesului de producție.
Aplicațiile tehnologiei MIM
Procesul MIM, cu avantajele sale de tehnologie matură, cost controlabil și eficiență ridicată a producției de masă, a fost aplicat pe scară largă în multiple domenii industriale, cum ar fi electronica de larg consum, producția de automobile, sculele hardware, aparatele electronice și electrice, utilajele generale și dispozitivele medicale.
(1) Electronică de larg consum
Electronica de larg consum este cel mai matur domeniu de aplicare al tehnologiei MIM. Cerințele principale sunt precizia, miniaturizarea, rezistența la coroziune și aspectul plăcut. Produsele sunt în principal piese microcomplexe cu dimensiuni cuprinse între 1 și 10 mm. Printre produsele tipice se numără suporturi pentru cartele SIM, suporturi pentru camere, componente de interfață Type-C etc.
(2) Fabricarea de automobile
Fabricarea de automobile este un domeniu important de aplicare al tehnologiei MIM. Cerințele principale sunt rezistența ridicată, rezistența la uzură, rezistența la temperaturi ridicate, conductivitatea electrică și producția stabilă în serie. Produsele acoperă piese mici de precizie pentru sistemele de alimentare auto, sistemele electronice și sistemele de siguranță, cum ar fi corpurile de supape ABS, conectorii de baterie și angrenajele de precizie pentru sistemele de control electronic.
(3) Unelte hardware
Domeniul sculelor hardware este scenariul principal de aplicare al procesului MIM al oțelului carbon. Cerințele principale sunt costul redus, rezistența ridicată și rezistența la uzură. Produsele sunt în principal accesorii mici pentru scule, cum ar fi arbori rotativi pentru foarfece, cleme pentru chei, elemente de fixare pentru lame de cuțit utilitar etc. Nu există cerințe speciale pentru rezistența la coroziune.
(4) Electronică și inginerie electrică
Cerințele principale în domeniul electronicii și ingineriei electrice sunt conductivitatea electrică ridicată, conductivitatea termică ridicată și precizia. Aplicațiile includ terminale de conectare, miezuri de transformatoare, radiatoare etc.
(5) Dispozitiv medical
Domeniul dispozitivelor medicale are cerințe extrem de ridicate pentru rezistența la coroziune, biocompatibilitatea și precizia produselor. Acesta este scenariul principal de aplicare al procesului MIM din oțel inoxidabil 316L, cum ar fi forcepsul pentru instrumente chirurgicale minim invazive, clemele hemostatice, accesoriile pentru instrumente dentare etc.
Comparație între MIM și alte tipuri de turnare prin injecție.
| Dimensiunea de comparație | MIM | Turnare prin injecție din plastic | Formarea metalelor turnate sub presiune |
| Material de formare | Pulbere ultrafină din oțel inoxidabil/oțel carbon/cupru + liant | Materiale plastice termoplastice/termorezistente | În principal aliaj de aluminiu topit/aliaj de zinc/aliaj de magneziu |
| Precizia de formare | Înaltă, cu o toleranță de ±0.3% și o suprafață netedă | Toleranță ridicată ±0.1%-0.5%, ușor de creat texturi fine | Mediu, toleranță ±1%-2%, necesită finisare ulterioară |
| Formarea complexității | Poate fi utilizat pentru a realiza structuri complexe și mici, cum ar fi cele cu pereți subțiri, microperforate și filetate intern. | Poate fi utilizat pentru structuri complexe, iar unghiul de deformare trebuie luat în considerare. | Potrivit pentru structuri simple și elemente fine și complexe dificil de format |
| Performanța produsului | Proprietăți metalice: rezistență ridicată, rezistență la căldură, rezistență la coroziune/conductivitate electrică | Este ușor și izolant, dar are o rezistență slabă la temperaturi și rezistență redusă. | Proprietăți metalice: Rezistență medie, cu câteva defecte de micro-pori |
| Rata de utilizare a materialului | Peste 98%, format aproape net, cu foarte puține deșeuri | Peste 95% din resturi pot fi reciclate direct | 80% până la 90%, cu multă aburire pe poartă, necesitând retopire și reciclare |
Din comparație, le putem înțelege clar. Injecția de mase plastice este utilizată pentru produse din plastic produse în serie. Turnarea sub presiune a metalelor este utilizată pentru piese simple, medii și mari. MIM este cea mai potrivită pentru piese metalice mici și complexe. Este o tehnologie avansată de fabricație.
Concluzie
Valoarea fundamentală a procesului MIM constă în rezolvarea problemei producției în masă a pieselor metalice mici, complexe și precise, dificil de realizat cu procesele tradiționale de fabricație, și în umplerea golului tehnic al proceselor tradiționale de tăiere, turnare și turnare sub presiune.
Acest proces, cu avantajele sale principale precum libertatea ridicată de deformare, precizia dimensională ridicată, rata mare de utilizare a materialelor și proprietățile mecanice excelente ale produsului finit, combină caracteristicile proceselor mature, costurile controlabile și adaptabilitatea largă la diferite materiale.
A devenit principala tehnologie de producție în masă în multiple domenii, cum ar fi electronica de larg consum, producția de automobile, uneltele hardware și aparatele electronice și electrice. Este o tehnologie avansată de fabricație care combină inovația tehnologică, maturitatea procesului și caracterul practic al pieței.
De ce să alegeți Noble ca producător MIM?
NOBLE este soluția dumneavoastră de încredere, completă, pentru fabricație personalizată. De la proiectarea prototipului până la fabricație, prin resurse uriașe de producție, tehnologie adecvată, proces eficientizat, îndrumare de specialitate și un proces perfect de inspecție a calității, putem transforma ideile dumneavoastră în realitate.
Puteți obține oferte online instantanee pentru piese turnate prin injecție metalică, de la prototipare rapidă până la producție. Proiectele dumneavoastră de turnare prin injecție metalică pot fi optimizate din punct de vedere al timpilor de livrare și al costurilor prin soluțiile noastre de fabricație. NOBLE vă poate ajuta să fabricați piesele turnate prin injecție metalică la cerere, la cea mai înaltă calitate.
Serviciile personalizate de turnare prin injecție a metalelor oferite de NOBLE sunt ideale pentru realizarea de piese turnate la prețuri competitive și de înaltă calitate, în termene scurte, de la prototiparea metalelor până la turnarea în producție. Facilitățile de producție semnificative, cu mașini puternice și de precizie, asigură utilizarea acelorași unelte de matriță pentru a crea piese compatibile. Mai mult, oferim consultanță gratuită de specialitate pentru fiecare comandă de turnare prin injecție a metalelor, inclusiv sfaturi privind proiectarea matriței, selecția materialelor și finisajelor pentru aplicațiile finale și metodele de livrare.
FAQ
-
Ce cerințe cheie trebuie să îndeplinească pulberile metalice MIM?
Dimensiunea particulelor 10-45 μm, sfericitatea ≥0.9, conținut scăzut de oxigen și distribuție rezonabilă a dimensiunii particulelor pentru a asigura uniformitatea materiei prime și densificarea sinterizării.
-
De ce este procesul de debifare în MIM strict controlat?
Preveniți presiunea internă cauzată de volatilizarea rapidă a liantului, evitând crăparea, formarea de bule și deformarea pieselor crude.
-
Care este rata tipică de contracție la sinterizare a pieselor MIM?
15%-20% în total; trebuie rezervată o toleranță de contracție în proiectarea matriței pentru a asigura precizia dimensională.







