
Introducere
După cum mulți oameni știu, tăierea rapidă distruge de obicei precizia. Acționările de înaltă calitate costă exorbitant. De fiecare dată pare un compromis. Tăierea cu jet de apă pur și simplu nu este o soluție. Le oferă pe amândouă. O pompă împinge apa la o presiune extremă - până la 90,000 psi. Apoi o împinge printr-o gaură mică. Adăugați abraziv granat în acel jet. Acest amestec taie orice metal ca un cuțit fierbinte prin unt, dar fără căldură. Fără muchii topite. Fără zone întărite. De aceea, atelierele îl folosesc acum peste tot.
Să fim direcți. Dacă fabricați componente metalice pentru roboți, mașini sau mașini industriale, această metodă rezolvă probleme reale. Păstrați intactă structura originală a materialului. Mențineți toleranțe strânse, piesă după piesă. Treceți de la șaibe subțiri la o placă de oțel de șase inci fără a schimba uneltele. Această versatilitate este greu de întrecut.
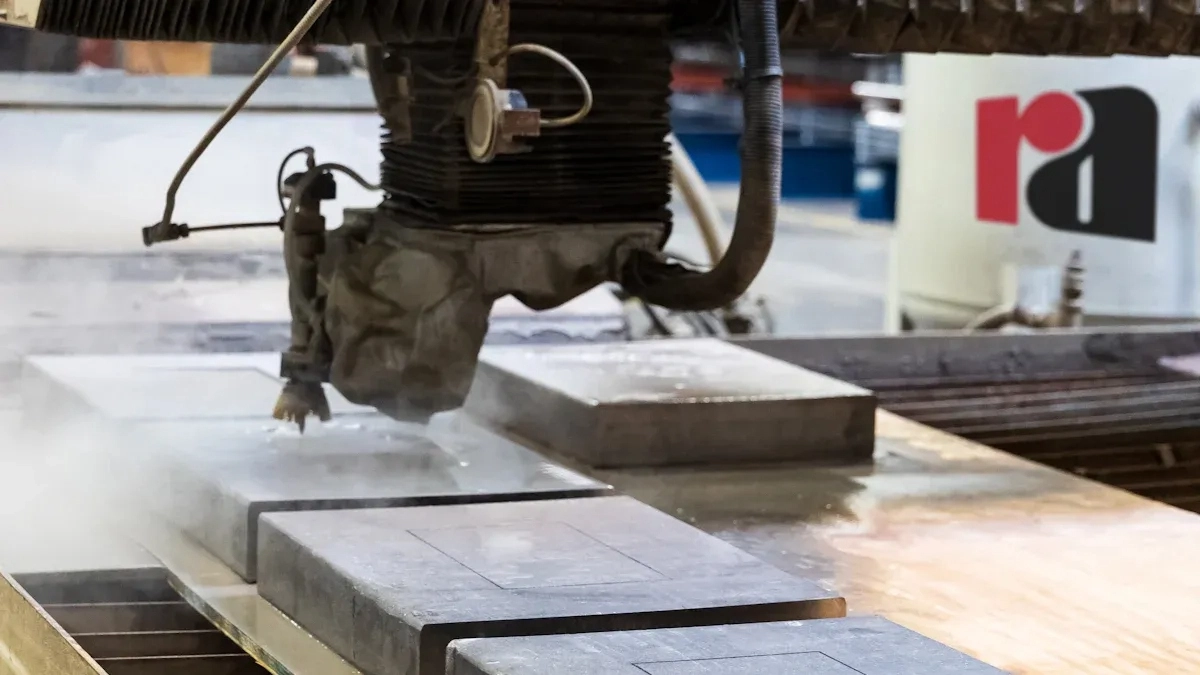
Cum funcționează tăierea cu jet de apă abraziv pentru metale
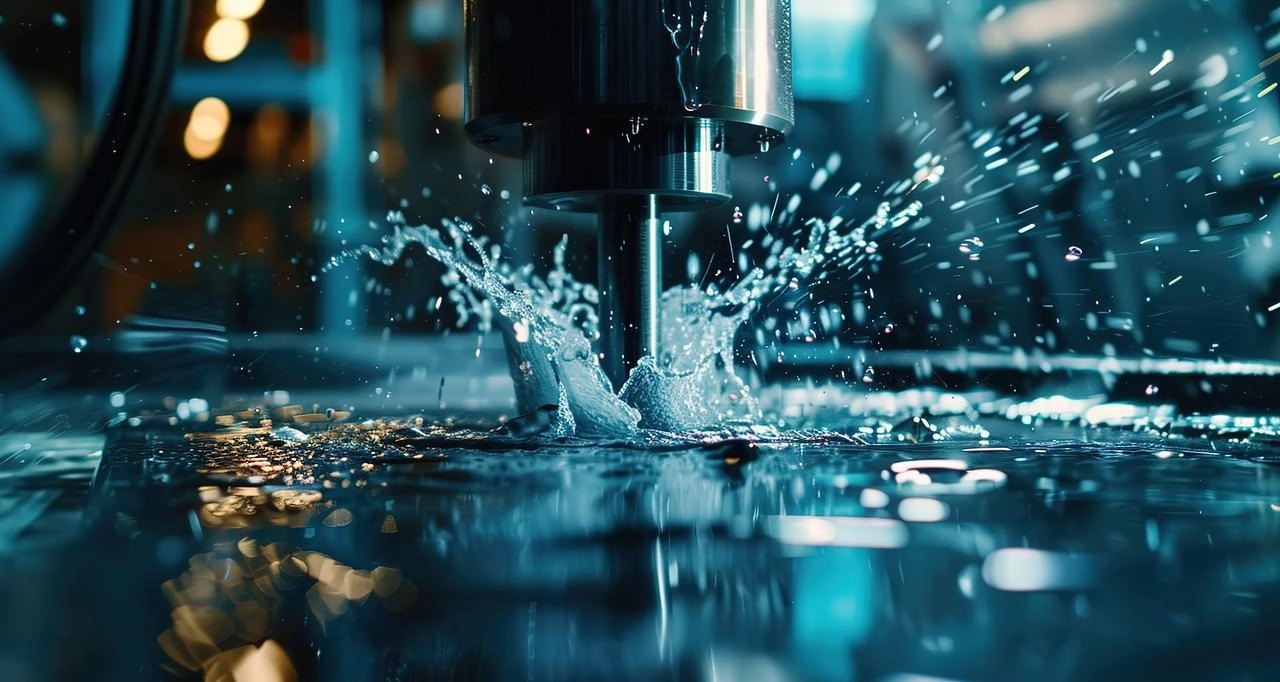
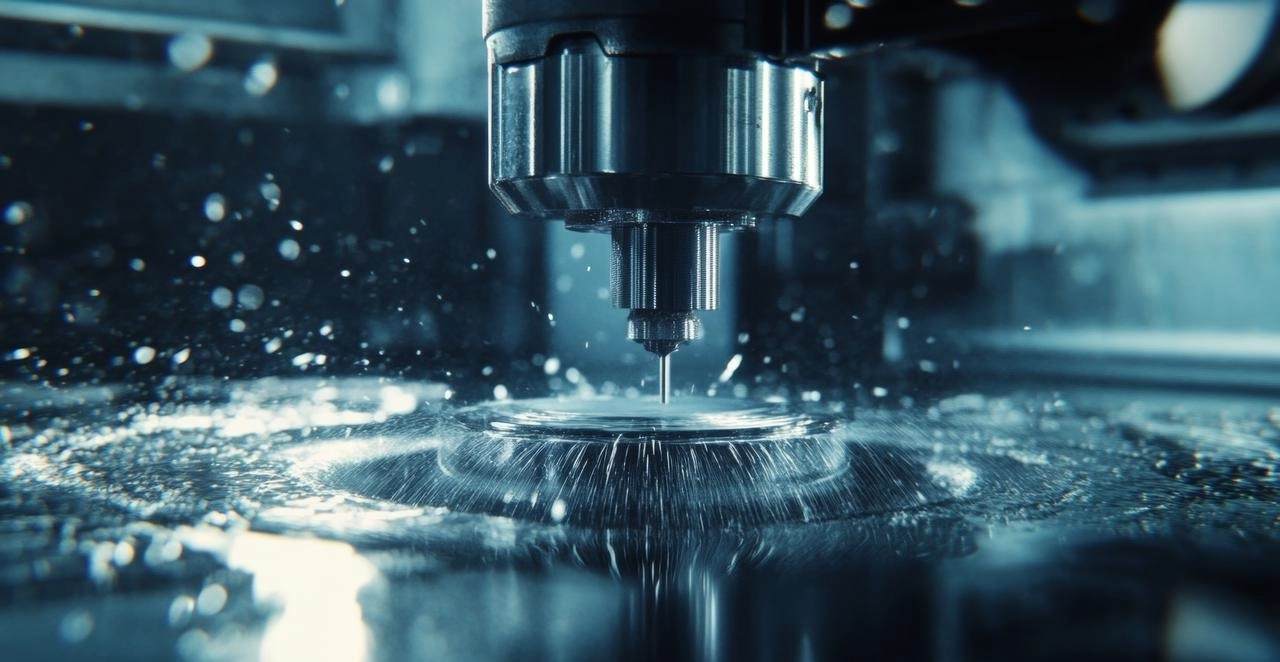
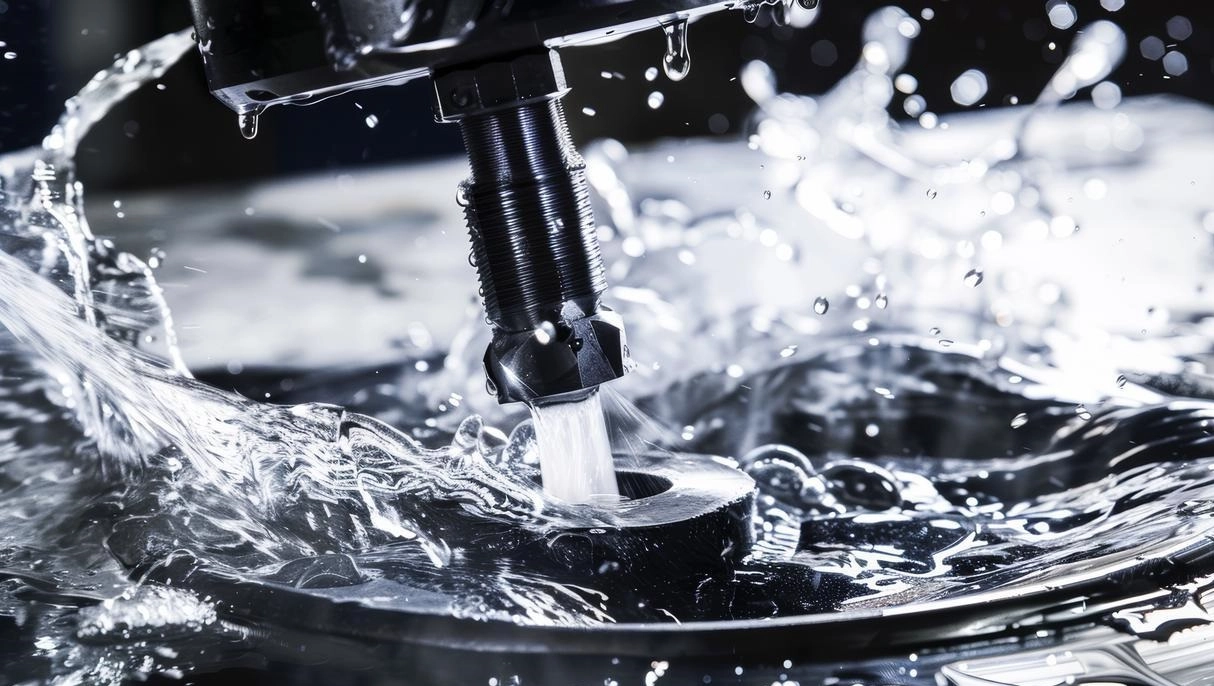
Iată cum taie mașina de fapt metalul. O pompă împinge apa la o presiune incredibilă - între 60,000 și 90,000 psi. Acea apă țâșnește printr-un orificiu minuscul, cu o lățime de poate 0.01 inci. Apoi, abrazivul granat este tras în fluxul din interiorul unui tub de amestecare. Apa accelerează acele particule ascuțite. Ceea ce lovește metalul nu este apa. Este o sablatoare de mare viteză care se mișcă cu o viteză dublă a sunetului.
Acțiunea de tăiere este eroziune pură. Fiecare particulă abrazivă desprinde un așchiu microscopic. Nu se acumulează căldură. Nu se produce topirea. Structura internă a metalului rămâne exact așa cum era înainte de începerea tăierii.
Acum uitați-vă la alternative. Tăierea cu laser folosește un fascicul de lumină focalizat. Acesta se topește prin material. Această căldură creează o zonă afectată termic sau ZAT. Marginile devin dure și fragile. Uneori trebuie să le prelucrați din nou.
Tăierea cu plasmă este mai rapidă pe o placă groasă, dar finisajul este rugos. De asemenea, se produce o zonă de încălzire periculoasă semnificativă. Marginea ar putea necesita șlefuire înainte de sudare.
Frezarea CNC vă oferă precizie. Nu există nicio obiecție aici. Dar pentru o placă mare, este lentă. Scula se deplasează înainte și înapoi, tăind o fantă îngustă. De asemenea, uzați frezele frontale. Un jet de apă trece pur și simplu prin aceeași duză ore în șir.
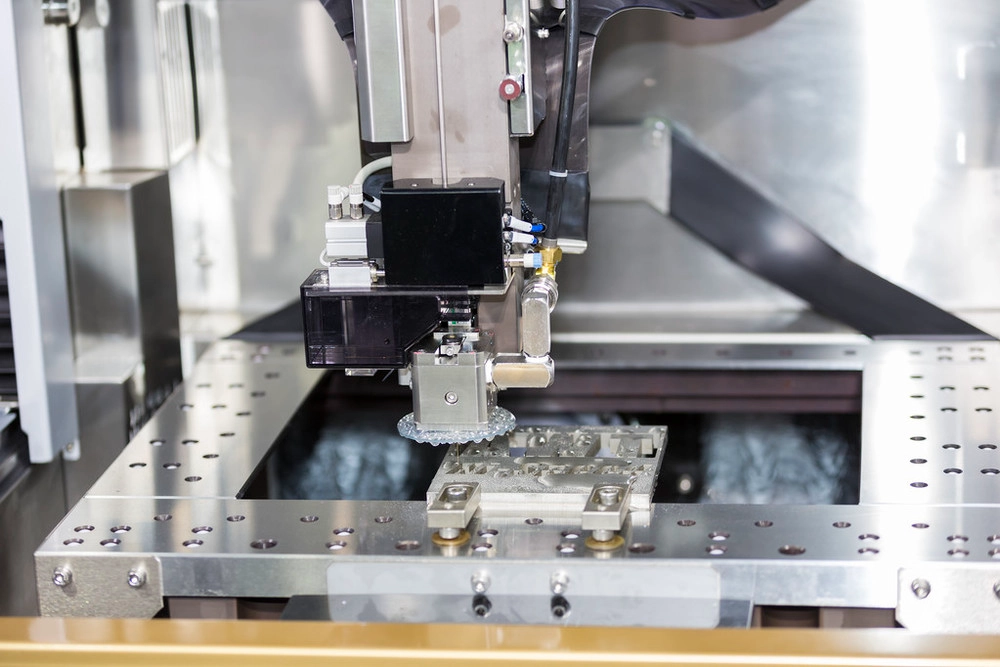
Avantaje cheie pentru fabricarea componentelor metalice
Să trecem la adevăratele avantaje. Acestea contează în atelier.
Fără zonă afectată de căldură
Laserele și plasma generează căldură. Această căldură cauzează probleme. Metalele subțiri se deformează. Oțelurile călite își pierd trezirea. Micro-fisuri se formează de-a lungul muchiei tăiate. Poate că nu le vezi, dar sunt acolo.
Jetul de apă evită toate acestea. Acțiunea de tăiere este eroziune mecanică pură. O particulă lovește metalul și îndepărtează o așchie minusculă. Nu se acumulează căldură. Structura internă a materialului - limitele granulelor, duritatea, starea de etanșare - rămâne exact așa cum era înainte de începerea tăierii.
Acest lucru este important pentru piesele reale. Gândiți-vă la un suport aerospațial. Sau la o legătură a unui braț robotic sau la orice componentă care necesită sudură după tăiere. O zonă afectată termic creează puncte slabe. Jetul de apă nu lasă nimic de care să vă faceți griji.
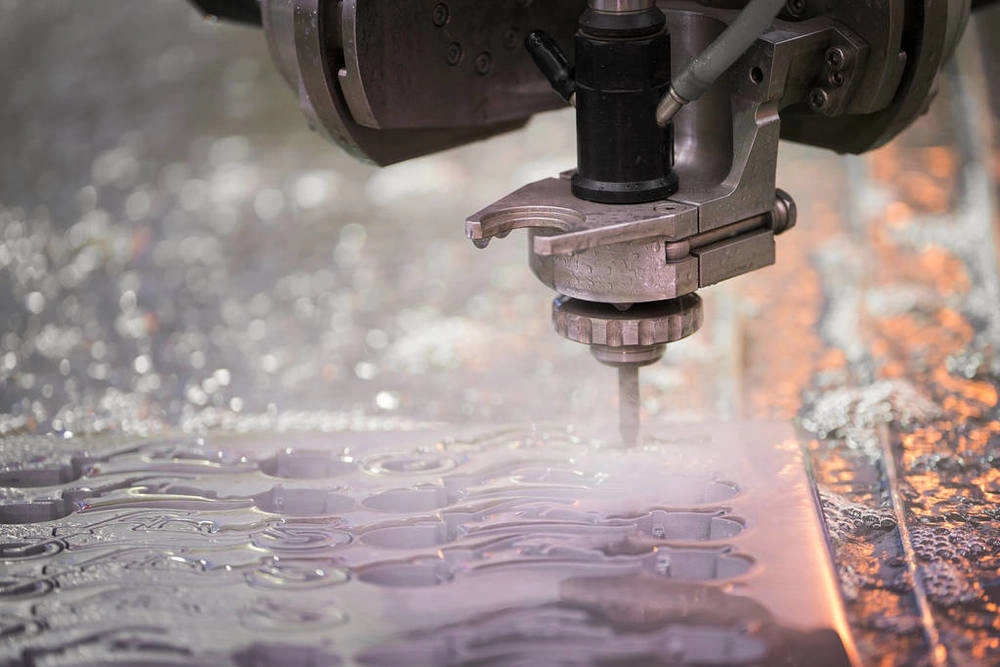
Taie orice metal
Oriunde te-ai afla, mașina asta e perfectă.
Metalele moi precum aluminiul, alama și cuprul se taie curat. Nu se topesc. Nu se strecoară bavuri în spatele tăieturii.
Metale dure precum oțel inoxidabil, titan, Inconel și oțel pentru scule? Nicio problemă. Grosimi de până la șase sau chiar zece inci. Aceeași duză taie șaibe subțiri și plăci groase fără a schimba nimic.
Aliaje exotice pentru industria aerospațială sau robotică medicală? Funcționează perfect. Certificările materialelor nu reprezintă o problemă. Procesul nu modifică chimia sau structura.
Precizie și repetabilitate
Mențineți toleranțe între plus sau minus unu și trei miimi de inch. Aceasta este precizie reală pe o placă groasă.
Lățimea materialului îndepărtat este mică, poate de 0.03 inci. Acest lucru vă permite să așezați piesele aproape una de alta pe tablă. Deșeurile scad semnificativ. Când tăiați metale scumpe precum titanul sau Inconelul, aceste economii se acumulează rapid.
Fără bavuri, fără finisare secundară
Calitatea marginilor este netedă imediat după scoaterea din mașină. Fără bavuri. Fără linii zimțate. Fără pete rugoase.
Acest lucru elimină debavurarea. Reduce timpul de rectificare. Adesea, se omite complet prelucrarea secundară. Piesa trece de la jetul de apă la următoarea operațiune sau direct la asamblare. Acestea sunt economii reale de costuri, nu doar vorbe.
Componente metalice ideale pentru tăiere cu jet de apă
Iată o descriere practică. Piese diferite, metale diferite, aceeași mașină.
| Tipul componentei | Metale comune | De ce excelează jetul de apă |
| Cadre structurale și plăci de bază | Aluminiu, Inoxidabil, Oțel | Taie o placă groasă fără a introduce căldură. Piesa rămâne plată. Fără deformare, se asamblează corect de prima dată. |
| Brațe și legături robotice | Aluminiu, Titan, Fibră de carbon | Structurile cu pereți subțiri sunt sensibile la căldură. Jetul de apă evită complet acest lucru. Fără distorsiuni. Fără delaminare pe compozite. |
| Semifabricate și pinioane | Oțel călit, Inoxidabil | Puteți tăia material care a fost deja tratat termic. Dinții ies curați. Adesea, se omite complet tratamentul termic post-prelucrare. |
| Suporturi și plăci de montare | Diverse metale | Aveți nevoie rapid de un suport personalizat? Fără unelte dificile. Nu trebuie să așteptați un programator laser. Încărcați fișierul, tăiați piesa, expediați-o. |
| Radiatoare și carcase | Aluminiu, cupru | Căldura este inamicul aici. Un laser ar degrada conductivitatea termică la marginea tăieturii. Jetul de apă lasă proprietățile materialului intacte. Finisajul suprafeței rămâne curat. |
| Șaine și distanțiere | Oțel cu arc, Inoxidabil | Controlul grosimii este esențial. O bavură pe o șaibă de șlefuit îndepărtează suprafața așchiată. Jetul de apă produce o muchie curată. Fără pilire secundară sau rostogolire. |
Jet de apă vs. alte metode de tăiere pentru metale
Iată comparația directă. Analizați factorii care vă influențează decizia în atelier.
| Factor | Tăiere cu jet de apă (Abraziv) | Tăiere cu laser | Tăierea cu plasmă | frezare CNC |
| Zona afectată de căldură | Niciuna. Zero. Tăietura este eroziune mecanică. | Da. Semnificativ pe materiale mai groase. | Da. Zone periculoase periculoase (HAZ) mari. Modifică proprietățile metalelor. | Minimă, dar frecarea sculei generează puțină căldură local. |
| Grosimea maximă (oțel) | Până la 10 cm. Aceeași duză. | Aproximativ 1 cm pentru o tăietură curată. Cade repede. | Până la 2 cm, dar marginea devine aspră și teșită. | Nelimitat în teorie. Dar ratele de avans devin dureros de lente. |
| Calitate margine | Excelent. Neted. Gata de sudare. | Excelent pe grosime subțire. Cade pe o placă groasă. | Rugos. Zgură pe marginea inferioară. Necesită curățare. | Excelent. Finisaj prelucrat mecanic. |
| Deșeuri materiale | Scăzut. Tăiere îngustă, cuibărit strâns. | Scăzut. Lățime similară a fantei. | Înaltă. Tăiere mai lată, cuibărit mai neted. | Moderat spre ridicat. Îndepărtarea așchiilor îndepărtează material. |
| Cost al sculelor | Fără unelte. Aceeași duză pentru tot. | Fără unelte. Gaz și consumabile pentru lentile. | Fără unelte. Electrozi consumabili. | Înaltă. Dispozitive de fixare, menghine, freze frontale, portscule. |
| Viteză (Metal subțire) | Mai lent. Accelerația este limitată. | Mai rapid. Foarte rapid pe tablă. | Mai rapid. Rapid pentru tăieturi brute. | Lent. Programare și timp de parcurs al sculei. |
| Viteză (Metal gros) | Mai rapid. Continuă să taie. | Nu se poate tăia curat o placă groasă. | Moderat. Rapid, dar dificil. | Foarte lent. Avansul limitează avansul depășit și adâncimea de așchiere. |
Modelul este clar. Jetul de apă nu este cel mai rapid pe tablă subțire. Laserul câștigă aici. Dar pentru tablă groasă, pentru materiale sensibile la căldură, pentru flexibilitate fără scule, jetul de apă nu are concurență reală.
Aplicații în industriile axate pe metale
Să vedem unde se utilizează efectiv această metodă. Fiecare industrie are o problemă diferită. Jetul de apă o rezolvă.
Robotica & Automatizare
Gândiți-vă la un braț robotic. Trebuie să se miște rapid. Trebuie să fie poziționat cu precizie. Piesele trebuie să fie ușoare. Aluminiul este alegerea evidentă. Dar aluminiul subțire se deformează sub influența căldurii. Un laser sau o plasmă ar distorsiona structura.
Jetul de apă taie acele plăci de șasiu, acele suporturi de scule de la capătul brațului, acele legături de precizie. Fără căldură, piesa rămâne plată. Brațul rămâne precis.
Industria aerospațială
Aici, materialul este adesea titan sau Inconel. Aliaje scumpe. Fiecare piesă vine cu o urmă de certificare. Nu puteți modifica proprietățile metalului. Durata de viață la oboseală este o problemă de siguranță.
O zonă afectată de temperaturi ridicate (HAZ) creează modificări microstructurale. Acesta este un punct de eroare. Jetul de apă nu produce HAZ. Marginea este la fel de curată ca materialul de bază. Proprietățile certificate sunt prezente pe tot parcursul procesului.
Automotive
Suporturi personalizate. Componente de suspensie. Piese prototip pentru cercetare și dezvoltare. Nevoia este viteză. Nu aveți timp pentru scule tehnice. Nu doriți să așteptați un programator laser.
Încărcați fișierul CAD. Tăiați piesa. Testați-o. Schimbați designul. Tăiați alta. Fără costuri de scule. Fără distorsiuni termice. Aceasta este valoarea pentru volum redus de lucru și dezvoltare.
Mașină industrială
E un material greu. Plăci de bază groase de cinci centimetri. Componente ale echipamentului dintr-o placă de oțel de șase centimetri. Toleranțele trebuie să fie totuși stricte.
Plasma ar tăia rapid, dar ar lăsa o muchie aspră și teșită. Ar trebui să o prelucrați ulterior. Un jet de apă taie curat la grosimea completă. Muchia este dreaptă. Toleranța se menține. Piesa trece direct la sudare sau asamblare. Asta economisește o întreagă operațiune.
Limitări și considerații pentru tăierea metalelor
Niciun proces nu este perfect. Waterjet are limite reale. Trebuie să le cunoști înainte de a te angaja.
Viteză pe metal subțire
Iată adevărul. Dacă tăiați tablă metalică cu o grosime sub un sfert de inch, un laser este mai rapid. Accelerația jetului de apă este limitată. Jetul abraziv are nevoie de un moment pentru a se angaja complet. Pentru lucrări de volum mare și grosime subțire, laserul câștigă cursa vitezei.
Costuri de operare
Plătești pentru consumabile. Abrazivul Garnet nu este gratuit. Folosești un sac pe schimb, în funcție de timpul de tăiere. Duzele și tuburile de amestecare se uzează. Abrazivul le erodează la fel cum erodează metalul. Acestea sunt elemente reale din lista ta de costuri. Ia-le în considerare.
Toleranțe pentru caracteristicile critice
Jetul de apă menține toleranțe bune. Plus sau minus câteva miimi. Dar pentru un suport de rulment? O gaură de precizie pentru știft care necesită o fixare prin presare? Este posibil să aveți nevoie în continuare de o prelucrare secundară. Alezare. Găurire. Poate o trecere rapidă pe o freză. Jetul taie curat, dar nu înlocuiește ajustajele prelucrate mecanic pe cele mai solicitante interfețe.
Finisaj
Marginea este netedă. Fără bavuri. Fără zgură. Dar are un finisaj satinat. Dacă aveți nevoie de o lustruire oglindă - cum ar fi pentru o suprafață de etanșare sau o margine cosmetică - nu ați terminat. Jetul de apă vă aduce aproape. Totuși, aveți nevoie de un proces secundar pentru a obține acel finisaj reflectorizant.
Cele mai bune practici pentru componentele metalice proiectate pentru jet de apă
Iată cum proiectați piese special pentru acest proces. Urmați aceste instrucțiuni și economisiți timp și bani.
1. Proiectare pentru cuibărit
Risipa de material este costisitoare. Șanțul este îngust, așa că profitați de acest avantaj. Împachetați piesele aproape una de alta pe tablă. Rotiți-le. Interblocați formele. Mașinii nu-i pasă. Utilizarea materialului crește. Deșeurile scad.
2. Folosește cleme pentru piese mici
Tai o șaibă mică. Se termină. Apoi cade direct în rezervor. Acum o scoți din nămolul abraziv. Nu e bine.
Lăsați mici urechi care fixează piesa pe tablă. Micro-îmbinări. Piesa rămâne fixată. Când lucrarea se termină, o rupeți sau tăiați urechile. Aceasta este o practică standard pentru componentele mici.
3. Specificați materialul și grosimea în avans
Setările mașinii se schimbă complet între materiale. Aluminiul taie rapid cu mai puțină abraziune. Oțelul călit necesită mai mult granat și un avans mai lent. Titanul este el însuși un monstru.
Spuneți operatorului exact ce utilizați. Gradul aliajului. Grosimea. Starea tratamentului termic. Acest lucru nu este opțional. Ghicitul duce la tăieturi proaste sau la ruperea tuburilor de amestecare.
4. Planificarea operațiunilor secundare
Profilul este realizat cu jet de apă. Nu filetează găuri. Nu fixează un rulment la zecimale.
Uitați-vă la imprimarea dvs. Identificați caracteristicile care necesită prelucrare mecanică reală. Găuri filetate? Planificați o operațiune de filetare după tăiere. Găuri de precizie pentru știfturi? Lăsați materialul brut, apoi alezați-le sau găuriți-le pe o freză. Jetul de apă este primul pas, nu ultimul, pentru interfețele critice.
Concluzie
Iată concluzia. Dacă fabricați piese metalice și vă pasă de cum se comportă materialul după tăiere, jetul de apă nu este o unealtă de nișă. Este un proces esențial.
Păstrezi proprietățile originale ale metalului. Fără căldură. Fără muchii întărite. Fără micro-fisuri. Menții toleranțe strânse pe șaibe subțiri și o placă de șase inci folosind aceeași mașină. Treci de la aluminiu la Inconel fără a schimba sculele.
Iată o idee practică pentru atelierul tău. Uită-te la piesele tale actuale. Pune-ți câteva întrebări. Cauți distorsiunea termică pe aluminiu subțire? Șlefuiești zgură de pe muchiile tăiate cu plasmă? Îți este greu să tai oțel gros, călit?
Dacă răspunsul este da la oricare dintre acestea, aduceți o probă de tăiere cu jet de apă. Testați calitatea muchiei. Verificați planeitatea. Calculați costul per piesă, inclusiv operațiunile secundare. Probabil veți constata că mașina se amortizează mai repede decât vă așteptați, în special pentru lucrările cu materiale mixte, volum mic sau tablă groasă.
Despre NOBLE – Al tău CNC de prelucrare Partener
Despre Noi
Ne concentrăm pe componente metalice de înaltă calitate. Clienții noștri construiesc roboți, dispozitive medicale, piese aerospațiale și utilaje industriale. Combinăm tăierea cu jet de apă cu prelucrarea CNC completă. Veniți la noi cu o idee brută sau un fișier CAD. Vă trimitem înapoi piesele finite. Prototip sau serie de producție - același proces, aceeași calitate.
Capabilitățile noastre de bază
| Capacitate | Detalii |
| frezare CNC | Prelucrare pe 3, 4 și 5 axe pentru geometrii complexe și toleranțe strânse |
| Strunjire CNC | Strung de precizie pentru componente cilindrice, arbori și bucșe |
| Operațiuni secundare | Găurire, filetare, alezare, șlefuire superficială și debavurare |
| Servicii de finisare | [Opțional: anodizare, acoperire cu pulbere, pasivizare, tratament termic] prin intermediul unei rețele de parteneri calificați |
| Inspecție și control al calității | CMM (Mașină de măsurat în coordonate), comparatoare optice și calibre de precizie |
Calificările noastre
| Certificare | domeniu |
| ISO 9001: 2015 | Sistemul nostru de calitate de bază. Producție consecventă. Îmbunătățire continuă. Satisfacția clienților. Acoperă toate componentele metalice pe care le fabricăm. |
| ISO 13485: 2016 | Aceasta este pentru dispozitive medicale. Robotică chirurgicală. Echipamente de diagnosticare. Componente de instrumente implantabile. Asta înseamnă că gestionăm riscul. Menținem trasabilitatea. Respectăm cerințele de reglementare. |
De ce să colaborezi cu NOBLE
Iată ce primești de fapt.
Soluție dintr-o singură sursă. Tăiere cu jet de apă. Finisare CNC. Sub un singur acoperiș. Nu gestionați trei furnizori.
Garanție fără distorsiune termică. Jetul nostru de apă nu lasă zone periculoase (HAZ). Prelucrarea noastră CNC nu adaugă la loc substanțe periculoase. Piesele metalice își păstrează proprietățile originale.
De la prototip la producție. Volum redus pentru testare rapidă. Volum mare pentru producție completă. Aceeași calitate în ambele cazuri.
Flexibilitate a materialelor. Producem aluminiu, oțel inoxidabil (303, 304, 316, 17-4), oțel carbon, oțel pentru scule, alamă, cupru, titan și Inconel. Probabil aliajul de care aveți nevoie.
Ofertă rapidă. Încărcați fișierul CAD. STEP, IGES, DXF, DWG. Primim o ofertă în termen de 12 ore. Fără zile întregi de așteptare.
Asta e oferta. Trimiteți-ne printurile dumneavoastră. Vă vom spune ce putem face și cât costă.
FAQ
Poate un jet de apă să taie piesa mea metalică fără a o deforma?
Da. Procesul nu utilizează căldură. Piesa dumneavoastră nu se va deforma. Nu își va schimba culoarea. Duritatea și starea rămân exact așa cum erau înainte de tăiere. Acest lucru este cel mai important pentru aluminiul subțire, oțelul pre-călit și orice aliaj care reacționează prost la căldură.
Cât de precisă este tăierea cu jet de apă pentru componentele metalice?
Sistemul nostru rezistă la o precizie de plus sau minus trei miimi de inch la majoritatea pieselor. Pentru componente sau piese mai mici, le fixăm cu grijă și putem ajunge la o miime. Aveți nevoie de o precizie mai mare decât atât? Alezaje pentru rulmenți sau știfturi de știft? Trecem la prelucrarea CNC secundară pentru aceste caracteristici. Jetul de apă vă duce aproape. Freza termină lucrarea.
Ce metale NU poți tăia cu jet de apă?
Aproape nimic. Tăiem metale inginerești standard în fiecare zi. Oțel. Inoxidabil. Aluminiu. Titan. Inconel. Alamă. Cupru.
Singurele limite sunt problemele legate de materialele nemetalice. Sticla securizată se sparge sub presiune - dar acesta nu este metal. Metalele foarte moi, pure, precum plumbul, se pot întinde, în loc să taie curat. Pentru orice ați specifica de fapt pe o imprimare, jetul de apă funcționează.
Oferiți atât tăiere cu jet de apă, cât și finisare CNC?
Da. NOBLE este un atelier CNC complet. Jetul de apă produce piesa brută. Apoi o frezăm, o strunjim, găurim, filetăm, alezăm găuri de precizie și rectificăm suprafețele. Toate sub același acoperiș. Acest lucru contează deoarece piesa brută tăiată și elementele prelucrate rămân perfect aliniate. Nu aveți doi furnizori care se ceartă despre a cui vină este nepotrivirea.
Puteți produce componente metalice de uz medical (de exemplu, pentru roboți chirurgicali)?
Da. Deținem certificarea ISO 13485:2016. Aceasta ne califică pentru a produce piese pentru dispozitive medicale. Robotică chirurgicală. Instrumente de diagnostic. Instrumente ortopedice. Menținem trasabilitatea de la lotul de materie primă până la piesa finită pe care o primiți. Fără lacune.
Oferiți servicii de prototipare?
Da. Imprimarea cu jet de apă nu necesită scule tehnice. Fără matriță. Fără matriță. Fără costuri de fixare. Noi încărcăm fișierul și tăiem piesa. Acest lucru face ca prototiparea în volum redus să fie economică. În funcție de complexitate și disponibilitatea materialelor, putem livra componente metalice prototip în doar 5 zile lucrătoare.
Aveți o cantitate minimă de comandă (MOQ)?
Nu. Acceptăm piese individuale pentru prototipare. De asemenea, acceptăm serii de producție de volum mare. Procesul cu jet de apă nu necesită unelte, așa că loturile mici nu sunt penalizate cu taxe de instalare. O piesă sau zece mii - oferim oferte pentru ambele.







