
Introducerea Îndoirea tablei
Petreci ore întregi aliniind o bucată de metal perfectă. Apoi frânezi. Unghiul e greșit. Tubul pare strivit. Întregul profil se răsucește și se transformă în ceva inutil. E frustrant.
Iată care e treaba. Această prăbușire și îngustare la îndoire are un nume: distorsiune a secțiunii . Se întâmplă de fiecare dată când îndoiți metalul incorect. Înțelegerea motivului pentru care se întâmplă asta este modul în care puteți opri risipa de material.
Acest ghid vă prezintă noțiunile de bază ale îndoirii metalelor până la soluții avansate. Acoperim fabricarea tablei metalice pentru materiale plate și formarea de precizie a țevilor. Accentul este pus pe practic. Învățați cum să controlați raza de îndoire, să preziceți revenirea la îndoire și să eliminați distorsiunea secțiunii. Veți pleca știind exact cum să obțineți îndoiri curate și precise de fiecare dată.
Cunoștințe fundamentale: 3 metode de îndoire a tablei metalice
Petreci ore întregi aliniind o bucată de metal perfectă. Faci curbura. Apoi te uiți la ea. Unghiul e greșit. Tubul arată de parcă cineva l-a călcat. Întregul profil e un gunoi răsucit. Da, e frustrant.
Acel loc zdrobit și aplatizat unde s-a îndoit tubul? Are un nume. Distorsiune a secțiunii. Se întâmplă tuturor. Înțelegerea motivului pentru care se întâmplă face diferența dintre containerele pline de greșeli și piesele care chiar se potrivesc.
Să începem cu elementele de bază. Trei moduri de a îndoi metalul. Alege-o pe cea potrivită pentru piesa ta.
Îndoire în V
Asta vezi în majoritatea atelierelor de fabricație. Iei o foaie plată, o pui peste o matriță în formă de V și un poanson o împinge în jos. Treabă gata.
Există însă o mică întorsătură. Îndoirea cu aer este momentul în care perforatorul se oprește înainte ca metalul să atingă fundul. Vei obține mai puțină forță și mai multă elasticitate, dar poți obține unghiuri diferite cu aceeași unealtă. Îndoirea în jos este atunci când împingi metalul complet în matriță. Colțurile sunt mai precise, dar vei avea nevoie de o apăsare mai mare pentru a le realiza. Raza de îndoire se schimbă în funcție de varianta aleasă.
Îndoire rotativă a tragerii
Acest lucru este pentru tuburi și țevi. Materialul se atașează de o matriță care se rotește, trăgând tubul după ea.
Iată trucul. Ai încercat vreodată să îndoi o țeavă goală cu o rază strânsă? Vrea să se aplatizeze. Vrea să se curbeze. Aici intervine dornul. O tijă de oțel cu bile flexibile alunecă în interiorul tubului chiar acolo unde are loc îndoirea. Susține peretele din interior. Fără dorn? Întotdeauna se obține o distorsiune a secțiunii. Un dorn bun îți oferă îndoiri curate și rotunde.
Roll Bending
Ai nevoie de o curbă mare? Un cerc? Aceasta este metoda ta de îndoire a tablei. Trei role sunt aranjate în triunghi. Metalul trece prin el, se îndoaie puțin, trece din nou prin el, se îndoaie puțin mai mult.
Continuă să-l treci prin el până obții raza dorită. E mai lent. Necesită simțire. Dar pentru arcuri și cilindri mari, nimic altceva nu funcționează. Fii atent la revenirea elastică atunci când îl descarci. Metalul încearcă întotdeauna să se relaxeze puțin.
Tehnici avansate: Cum să îndoiți diferite forme metalice
Să analizăm diferențele reale ale îndoirii metalelor. Îndoirea unei bare solide nu este același lucru cu îndoirea tablei de metal. Iar îndoirea unui tub gol este cu totul altceva. Forma materialului schimbă totul.
Îndoirea barelor solide vs. tablelor
O bară solidă luptă diferit față de o tablă subțire. Cu o bară, ai masă. Aceasta reține căldura și stresul. Revenirea elastică este mai agresivă. Trebuie să o îndoi prea mult, uneori mult, pentru a obține unghiul final dorit.
Tablele sunt mai tolerante, dar au propriile lor particularități. Direcția fibrei contează. Dacă te îndoi în sens invers fibrei, metalul este mai rezistent, mai puțin predispus la fisuri. Dacă te îndoi în direcția fibrei, riști să te fracturi pe exteriorul curburii. De asemenea, fiecare material are o rază minimă de îndoire. Dacă strângi mai mult decât atât, metalul se rupe. Fără excepții.
Provocările unice ale Îndoirea tubului
Lucrurile se complică în gol.
Gândește-te la diferență. O bară solidă are material peste tot. Un tub este gol în interior. Când îl îndoi, peretele exterior se întinde și se subțiază, iar peretele interior vrea să se curbeze. De aceea apare distorsiunea secțiunii. Tubul se aplatizează într-un oval sau se prăbușește complet.
Soluția este suportul intern. Asta înseamnă îndoirea dornului. Fără dorn, ghicești. Cu unul, controlezi distorsiunea. De asemenea, trebuie să fii atent la grosimea peretelui. Pereții subțiri se încrețesc. Pereții groși necesită mai multă forță. Este vorba de echilibru de fiecare dată.
Îndoirea tablei metalice pentru forme neregulate (profile)
Acum ajungem la profile. Fontă unghiulară, canale, secțiuni în T. Aceste forme nu sunt simetrice. Asta le face dificile.
Luați o fontă de unghi. Îndoiți-o într-o direcție, iar picioarele vor dori să se răsucească. Întreaga secțiune se poate curba lateral înainte de a se îndoi corect. Obțineți concentrări locale de stres acolo unde începe îndoirea. Uneori, metalul pur și simplu cedează și se încrețește.
Secretul este să înțelegi cum distribuie forța forma. Un canal îndoit la greu este puternic. Îndoit la ușor, vrea să se prăbușească. Trebuie să-ți planifici configurația în jurul formei, nu împotriva ei. Altfel, arunci o mulțime de materiale scumpe.
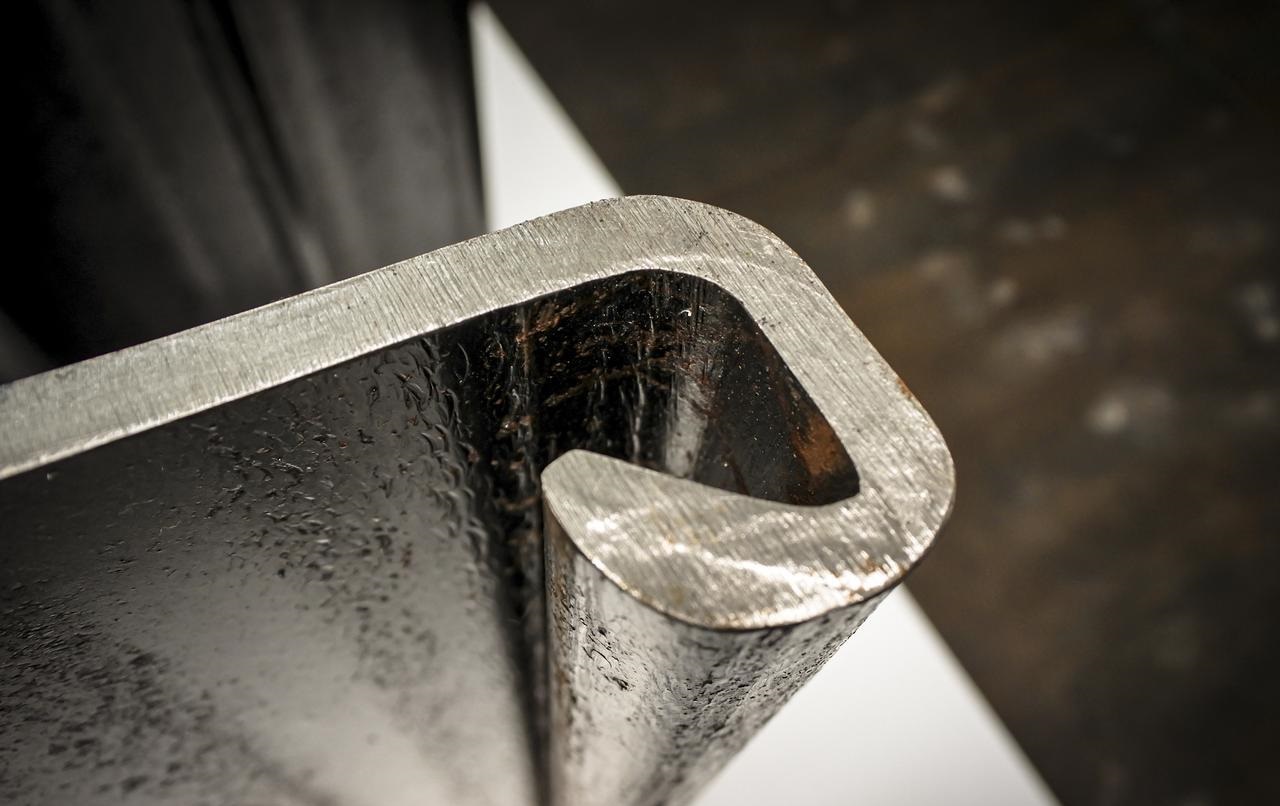
Cum să preveniți „îngustarea” la curbă
Aceasta este partea în care majoritatea lucrărilor de îndoire a tablei dau greș. Faci îndoirea, tragi de piesă, iar tubul arată aplatizat. Secțiunea rotundă este acum ovală. Profilul este distrus. Aceasta este distorsiunea secțiunii. Se întâmplă atunci când forțele de compresiune din interiorul îndoirii prăbușesc peretele, iar forțele de tracțiune din exterior îl întind și îl subțiază. Materialul cedează și se deformează.
Iată cum îl oprești.
Soluția 1: Suport intern (cea mai eficientă metodă)
Folosind un dorn
Un dorn este răspunsul profesional. Este o tijă de oțel cu bile flexibile care se află în interiorul tubului exact acolo unde are loc îndoirea. Dornul împiedică peretele să se prăbușească spre interior. Datele arată că poate reduce ovalizarea de la 20% la trei sau cinci procente. Aceasta este diferența dintre un deșeu și o piesă utilizabilă.
Metode de umplere
Fără dorn? Mai ai opțiuni. Umple tubul cu ceva solid. Nisipul uscat funcționează. Îl tasezi strâns, pui capacele la capetele și îndoiește-l. Nisipul se comprimă, dar rezistă colapsului total. Colofoniul funcționează cu tuburi mici de cupru. Pentru îndoiri critice, aliajele cu punct de topire scăzut sunt secretul. Umple tubul cu un metal care se topește la temperatură scăzută, îndoiește-l, apoi topește-l cu apă fierbinte. Piesa iese perfectă.
Soluția 2: Optimizarea procesului și scule
Măriți raza de îndoire dacă puteți. O rază mai strânsă creează mai multă tensiune. Slăbiți-o și materialul va avea mai mult de lucru.
Uită-te la matrițele tale. O matriță standard s-ar putea să nu fie suficientă. O matriță cu răzuitor se află în spatele curburii și previne cutele pe raza interioară. Sculele complet conturate înfășoară întregul tub, susținându-l din toate părțile. Acest lucru este esențial pentru pereții subțiri.
Verificați spațiul liber. Dacă există prea mult spațiu între tub și matriță, există loc pentru deformare. Strângeți-l. Pentru cazuri extreme, adăugați o treaptă de închidere la capăt. O strângere finală poate împinge o secțiune ovală înapoi spre o formă rotundă.
Soluția 3: Prevenirea fazei de proiectare
Uneori, problema este pe planșa de desen.
Pereții mai groși rezistă la distorsiuni. Dacă veți continua să reciclați tuburi cu pereți subțiri, specificați un calibru mai gros.
Ai grijă unde pui îndoitura. Evită să o îndoi chiar la nivelul sudurii sau unde secțiunea transversală se schimbă brusc. Acestea sunt puncte slabe. Îndoirea necesită un material consistent pe toată lungimea. Execută această metodă și elimini jumătate din probleme înainte de a începe.
Opriți distorsiunea secțiunii înainte ca aceasta să se întâmple. Susțineți interiorul, optimizați uneltele și proiectați mai inteligent. Recipientul dumneavoastră pentru deșeuri vă va mulțumi.
Fișă informativă pentru designeri: Cele mai bune practici pentru piesele flexibile
Iată partea practică. Regulile pe care le oferi echipei de proiectare înainte ca aceștia să modeleze o singură piesă. Urmează-le și te scutești de nenumărate dureri de cap din atelier.
Distanțe de siguranță pentru găuri și fante
Pune o gaură prea aproape de îndoire și se întinde într-un oval. Metalul se deformează și toleranța ta dispare.
Regula este simplă. Păstrați găurile la o distanță de cel puțin o dată și jumătate față de grosimea materialului plus raza de îndoire față de linia de îndoire. Pentru caneluri, fiți și mai conservatori. O valoare dublă a grosimii plus raza este o alegere sigură.
Dacă o gaură trebuie neapărat închisă, perforați-o după îndoire. Aceasta adaugă o operațiune, dar este mai eficientă decât casarea pieselor.
Proiectarea crestăturilor de relief
Ai văzut vreodată o ruptură care începe la marginea unei îndoiri și trece direct prin piesă? Asta se întâmplă când îndoi puternic spre un colț interior.
Fixarea este o crestătură de relief. O mică tăietură la intersecția unde îndoitura întâlnește flanșa. Eliberează tensiunea și oprește ruptura înainte ca aceasta să înceapă.
Faceți crestătura cel puțin la fel de lată ca grosimea materialului și mai adâncă decât raza de îndoire. Un dreptunghi simplu sau o rază funcționează. Pur și simplu dați tensiunea undeva unde să meargă.
Evitarea interferențelor la îndoire
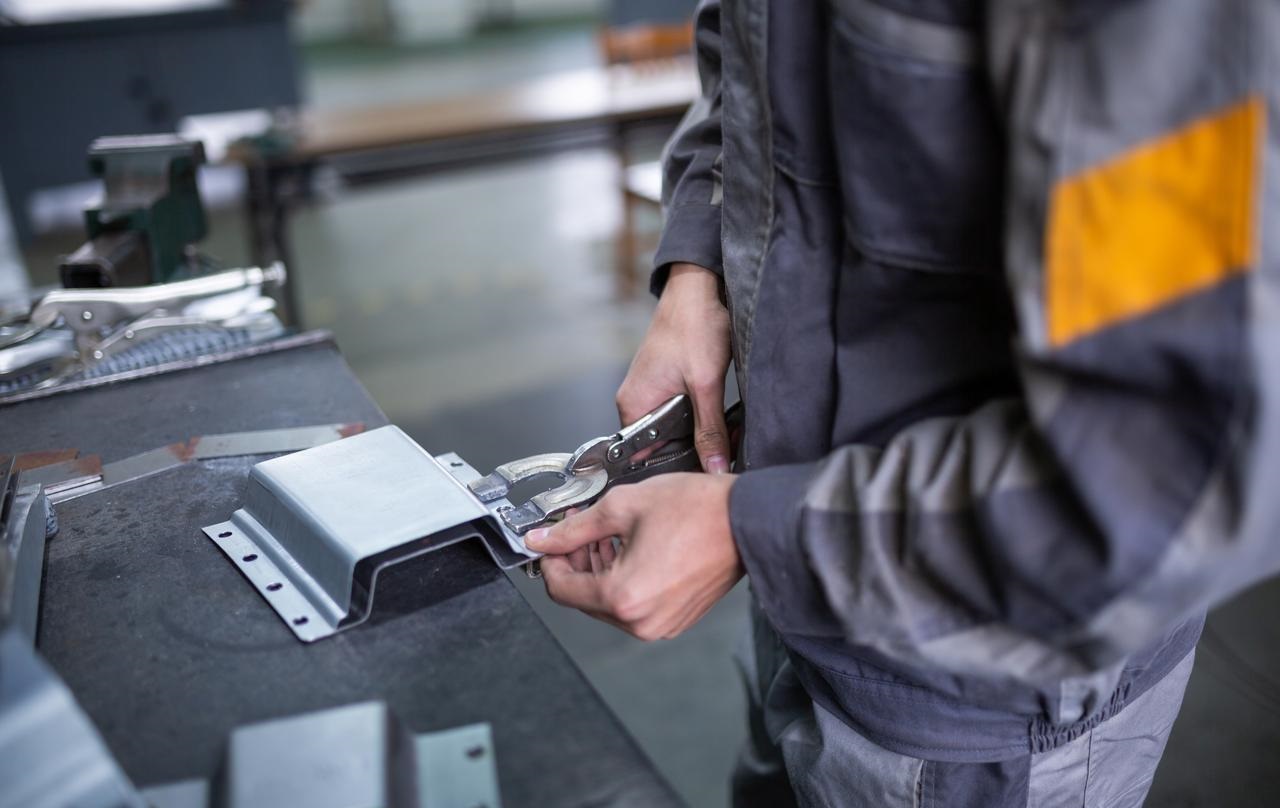
Proiectezi o piesă frumoasă cu trei îndoiri. Apoi, operatorul presei de îndoit îți spune că poansonul atinge prima îndoire atunci când încearcă să o facă pe a doua.
Aceasta este o interferență de îndoire. Scula se ciocnește cu piesa.
Verificați acest lucru în modelul dvs. Simulați secvența de îndoire. Uitați-vă la distanța dintre îndoiri. Dacă flanșa este prea scurtă, piesa nu se va potrivi peste matriță. Dacă îndoirea este prea aproape de o flanșă existentă, poansonul se izbește de ea.
Reparația este planificată. Cunoaște-ți uneltele. Cunoaște lungimea minimă a flanșei de care are nevoie frâna. Lasă spațiu pentru ca piesa să poată trece prin unealtă pe parcursul întregii secvențe. Dacă nu poți, trebuie să modifici designul sau să accepți că vei avea nevoie de unelte speciale.
Proiectează inteligent acum. Îndoiește ușor mai târziu.
Obținerea unei estetici impecabile: Tehnica de „îndoire de jos” / „monturare”
Uneori ai nevoie de mai mult decât o simplă îndoire. Ai nevoie de un colț atât de ascuțit încât să pară prelucrat mecanic. Pentru ornamente decorative din oțel inoxidabil sau elemente arhitecturale vizibile pentru fiecare client, îndoirea standard cu aer nu este suficientă. Atunci se trece la îndoirea prin frezare sau prin frezare.
Ce este asta?
Iată diferența. La îndoirea în aer, poansonul se oprește brusc. Metalul sare înapoi. Obții o rază.
La îndoirea prin îndoire, se împinge perforatorul complet în jos, până când metalul intră în contact cu partea inferioară a matriței. Ștampilați materialul pentru a-l forma. La îndoirea prin frezare, se aplică o forță și mai mare - suficientă pentru ca metalul să curgă efectiv în cavitatea matriței. Perforatorul pătrunde ușor în material.
Rezultatul este o rază de îndoire care se potrivește exact cu vârful perforatorului. Fără ghicirea revenirii elastice. Fără unghiuri deschise. Doar colțuri ascuțite, precise, care arată ca și cum ar fi fost prelucrate de o freză.
Scenarii de aplicație
Asta e pentru locurile de muncă în care aspectul fizic contează mai mult decât orice altceva.
Gândiți-vă la ornamente din oțel inoxidabil pe ușile lifturilor de lux. Sau la panouri arhitecturale din holul unui hotel. Poate console vizibile pe mobilierul personalizat. Locuri unde linia de îndoire trebuie să fie perfectă, iar colțul interior trebuie să arate precis.
Funcționează și pentru piese care necesită o consistență unghiulară absolută. Deoarece se așează partea de jos a presării, fiecare piesă iese de pe presă cu același unghi. Fără variații.
Schimburile
Nimic nu este gratuit. Îndoirea prin îndoire necesită o forță considerabilă. S-ar putea să aveți nevoie de o presă de îndoit mai mare decât credeți. Forțele sunt mai mari, iar sculele sunt mai solicitate.
Există și problema marcajului. Deoarece ștanțați metalul, suprafața poate prelua urme de la matriță. Pe oțelul inoxidabil lustruit, aceasta este o problemă. Aveți nevoie de scule curate și uneori de folie protectoare.
Dar pentru acel aspect impecabil și prelucrat mecanic? Nimic altceva nu te duce acolo.
Concluzie și recomandări ale experților
Iată concluzia. Nu există o singură metodă optimă de a îndoi metalul. Metoda corectă depinde de trei lucruri: ce îndoiți, ce formă are inițial și cât de perfect trebuie să fie la final.
O bară groasă necesită o manipulare diferită față de o tablă subțire. Un tub gol are nevoie de un suport intern pe care o bară solidă îl ignoră. O piesă arhitecturală vizibilă necesită prelucrare prin frezare, în timp ce un suport ascuns se îndoiește în aer. Adaptați tehnica la lucrare și veți câștiga. Ghiciți și veți elimina piesele.
Dacă aveți un proiect complex în curând, faceți acest lucru. Discutați cu un fabricator experimentat înainte de a finaliza designul. Nu după. Acesta vă va spune dacă raza de îndoire este prea strânsă, dacă gaura este prea aproape de margine sau dacă tubul are nevoie de un dorn. Această conversație nu costă nimic și economisește totul.
De ce să alegeți NOBLE pentru îndoirea tablei metalice
Despre Noi
NOBLE este un atelier de prelucrare a metalelor de precizie. Preluăm materie primă - tablă, țeavă, bară, profil - și o transformăm în componente finite care se potrivesc perfect. Fără scuze. Fără ghiciri.
Ce știm
Prelucrăm cu CNC de peste douăzeci de ani. Asta înseamnă că am întâlnit fiecare problemă. Tuburi cu pereți subțiri care vor să se prăbușească. Retururi elastice care refuză să coopereze. Piese complexe cu îndoire multiplă care necesită cinci setări. Am găsit soluțiile. Sute de clienți ne-au adus cele mai dificile proiecte ale lor. Le-am transformat în realitate.
Ceea Ce Oferim
Fabricația personalizată este esența noastră. Dar ne specializăm în lucrurile dificile. Îndoirea cu dorn pentru tuburi rotunde și curate. Prelucrare CNC de precizie pentru tablă metalică cu toleranțe strânse. Consultanță tehnică înainte de a tăia material. Dacă aveți nevoie de o îndoire care să mențină o rază critică fără distorsiuni, noi suntem atelierul potrivit.
Intreaba-ne
Vă confruntați cu un proiect de îndoire care eșuează în mod repetat? Nu sunteți sigur dacă designul dumneavoastră este posibil de realizat? Contactați echipa noastră de ingineri. Oferim consultări gratuite dintr-un motiv anume. Preferăm să fixăm designul dumneavoastră pe hârtie decât să aruncăm piesele în atelier. Trimiteți-ne printurile dumneavoastră. Permiteți-ne să vă ajutăm.
FAQ
Care este raza minimă de îndoire pentru tabla metalică?
Iată o regulă generală solidă. Mențineți raza de îndoire interioară cel puțin egală cu grosimea materialului. Dacă îndoiți o placă de un sfert de inch, utilizați o rază de cel puțin un sfert de inch. Dacă îndoiți mai strâns, riscați să crăpați. Pentru materiale mai dure, cum ar fi oțelul cu conținut ridicat de carbon sau oțelul pentru arcuri, trebuie să deschideți și mai mult raza respectivă. Materialul vă va spune ce poate suporta.
De ce se aplatizează încontinuu țeava mea metalică când o îndoi?
Această aplatizare are un nume. Ovalizare. Se întâmplă deoarece tubul este gol. Peretele exterior se întinde. Peretele interior se prăbușește. Lipsa unui suport în interior înseamnă că tubul cedează. Soluția este suportul intern. Folosește un dorn cu bile flexibile care se află chiar în zona de îndoire. Sau tapetează tubul strâns cu nisip. Ambele metode opresc prăbușirea.
Poți îndoi oțelul inoxidabil fără să crape?
Da, dar trebuie să respecți materialul. Oțelul inoxidabil se întărește rapid. Cu cât îl prelucrezi mai mult, cu atât devine mai dur și mai fragil. Necesită o forță mai mare decât oțelul moale și are o elasticitate mai agresivă. Dacă îndoi ceva dificil, recoace-l mai întâi. Tratamentul termic înmoaie metalul și reduce riscul de fisurare.
Care este diferența dintre îndoirea cu aer și atingerea fundului?
Îndoirea cu aer lasă un spațiu liber. Poansonul împinge metalul în matrița în V, dar se oprește înainte ca metalul să atingă fundul. Se obține flexibilitate. O singură unealtă poate face mai multe unghiuri. Dar te ocupi de revenirea elastică.
Cum se calculează lungimea plată pentru o piesă îndoită?
Aveți nevoie de adaosul de îndoire. Aceasta este cantitatea de material care se întinde efectiv prin îndoire. Formula se schimbă în funcție de grosimea materialului, unghiul de îndoire și raza. Pentru îndoiturile de nouăzeci de grade în oțel, o estimare obișnuită este de a adăuga jumătate din grosimea materialului per îndoire. Dar pentru lucrări de precizie, utilizați o diagramă de adaos de îndoire sau un software. Ghicitul aici duce la piese care nu se potrivesc.






