
Wprowadzenie
Jakie procesy produkcyjne przychodzą Ci na myśl, gdy myślisz o szybkim prototypowaniu i produkcji niskoseryjnej? W rzeczywistości można zastosować dowolny proces – wszystko sprowadza się do kosztów i czasu: która opcja oferuje lepszy stosunek jakości do ceny i jest szybsza?
W tym artykule omówię dwa procesy — odlewanie próżniowe i drukowanie 3D — które najlepiej nadają się do szybkiego prototypowania i produkcji małoseryjnej.
To zestawienie nauczy zespoły projektowe następujących rzeczy: Struktury kosztów dla każdej metody. Rzeczywista prędkość, a nie teoretyczne deklaracje. – Dostępne materiały i ich ograniczenia. Dowiedzą się również o dowolności geometrycznej w porównaniu z dokładnością replikacji. Co najważniejsze, poznają próg wolumenu, przy którym jeden proces wyraźnie przewyższa drugi. Bez marketingowego zbędnych dodatków. Tylko praktyczne wskazówki dla osób, które muszą wysyłać produkty.
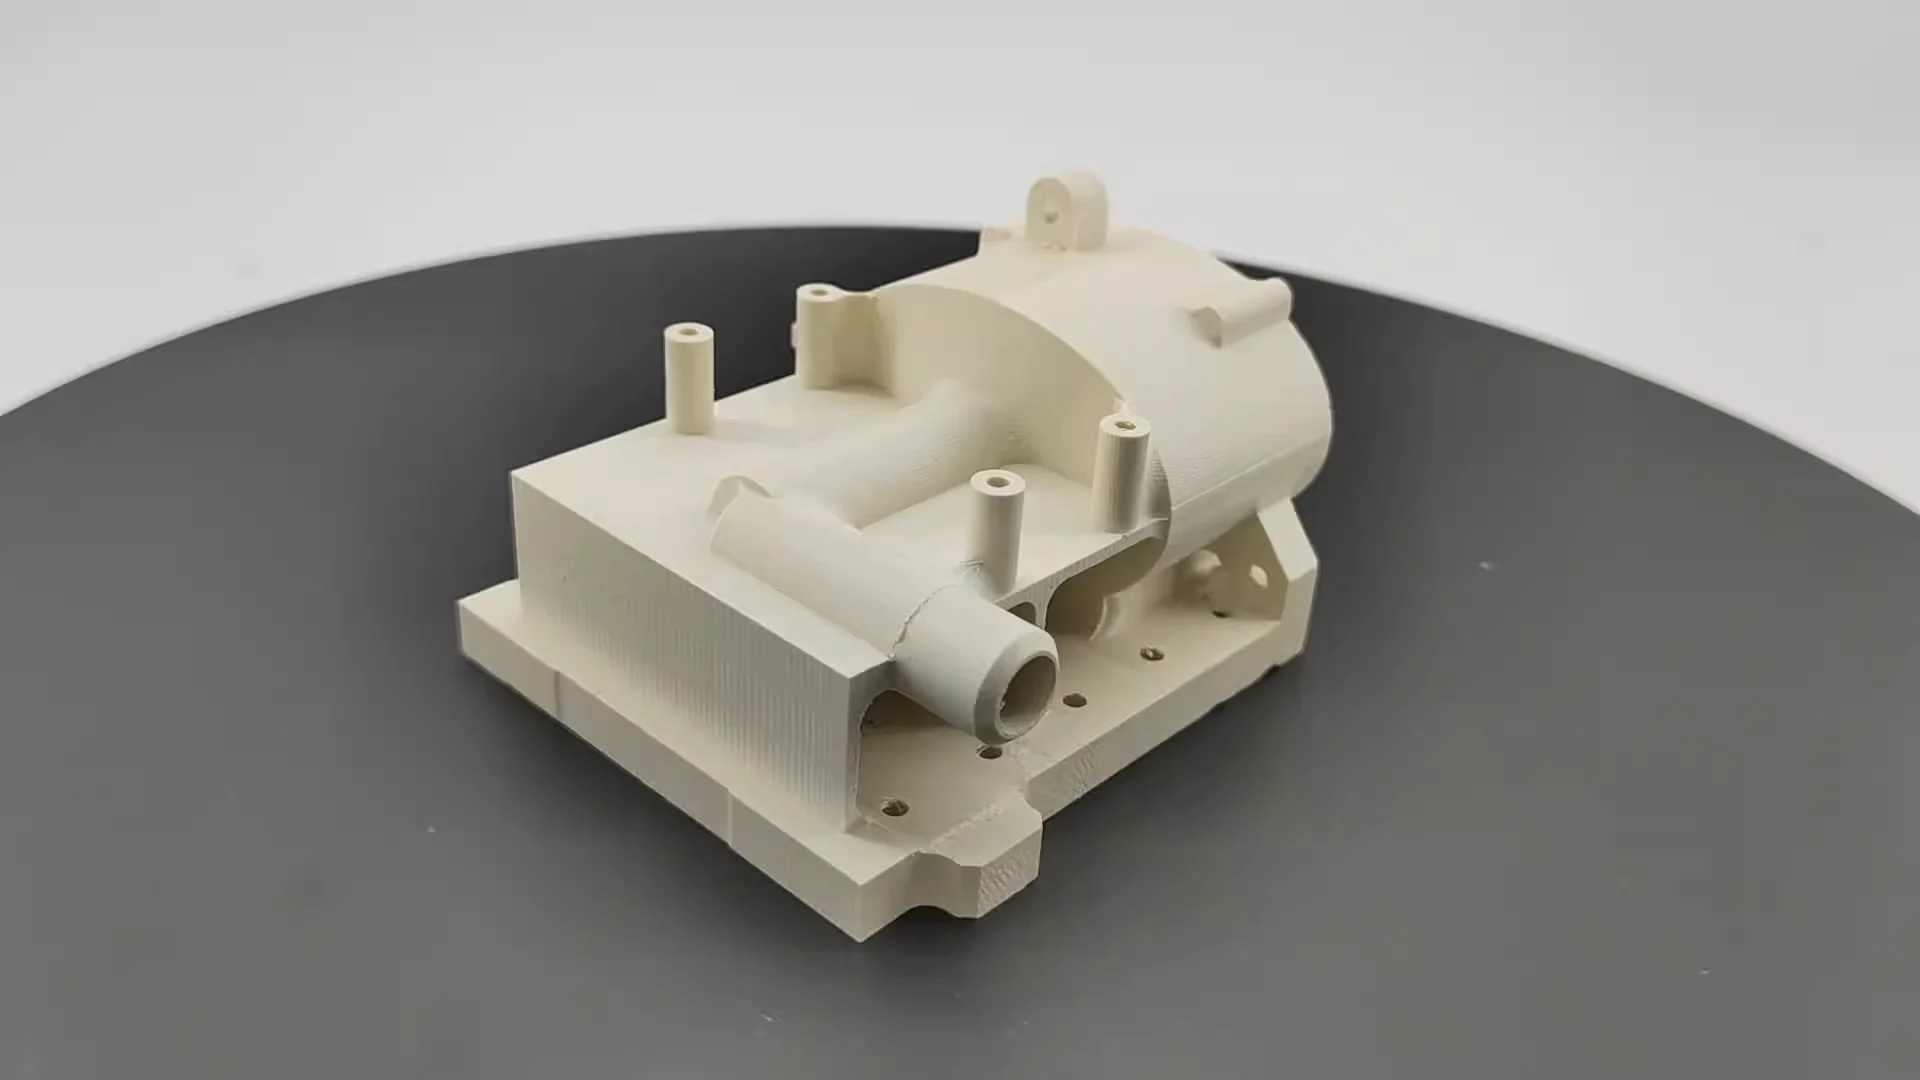
Co to jest odlewanie próżniowe?
Krótki przegląd odlewania próżniowego. Proces składa się z trzech głównych etapów.
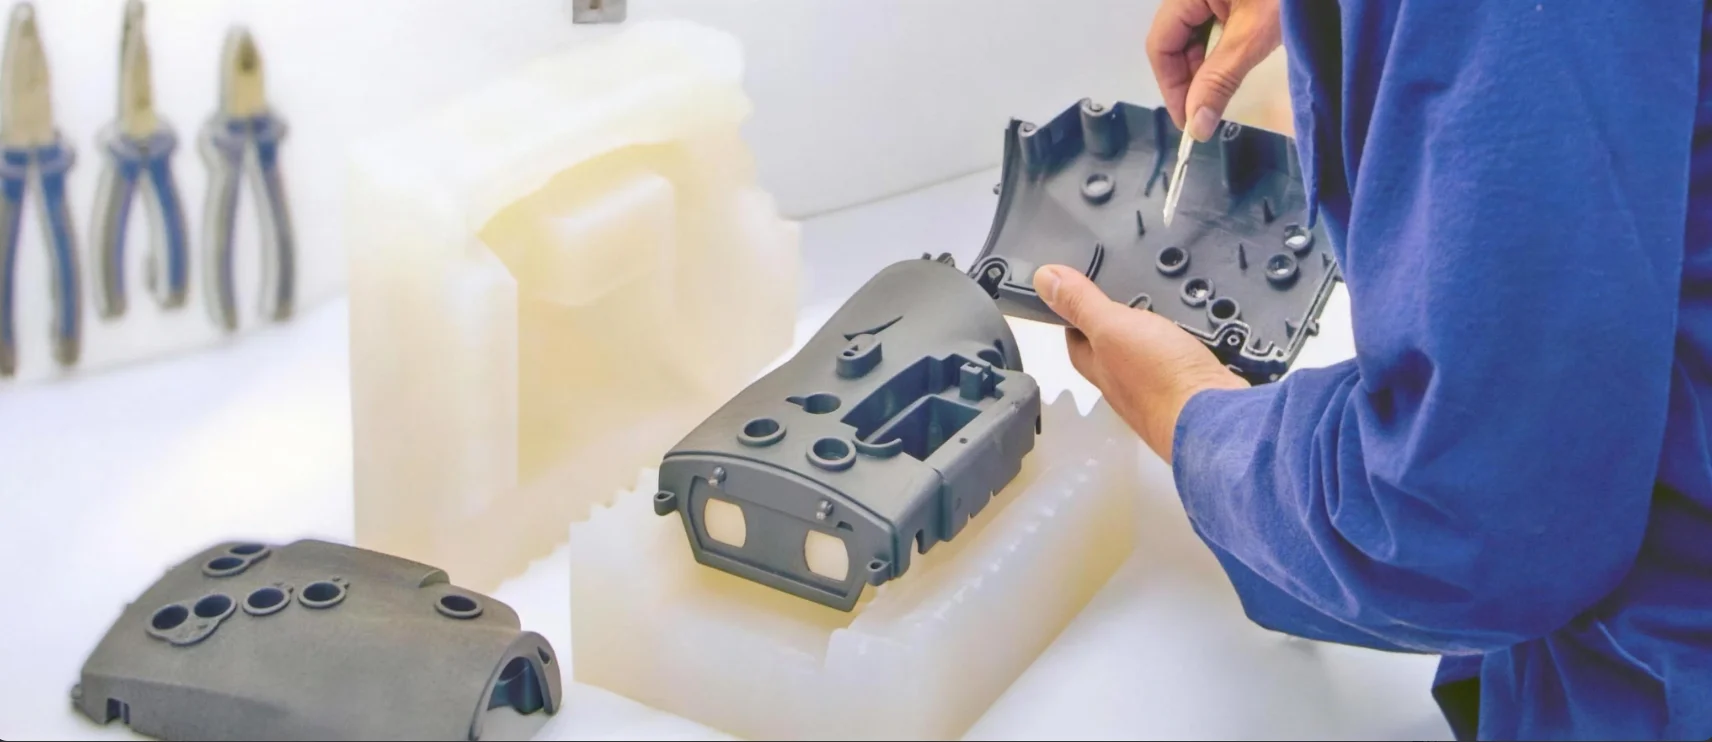
Najpierw inżynier tworzy formę główną, zazwyczaj za pomocą druku 3D lub obróbki metalu (ten proces omówię w osobnym artykule). Następnie umieszcza ją w pojemniku i zalewa ciekłym silikonem. Następnie komora próżniowa usuwa wszystkie pęcherzyki powietrza.
Po utwardzeniu silikonu, blok silikonowy jest rozcinany, a forma główna jest wyjmowana. Pozostaje elastyczna wnęka o wyjątkowych detalach, idealnie dopasowana do kształtu elementu.
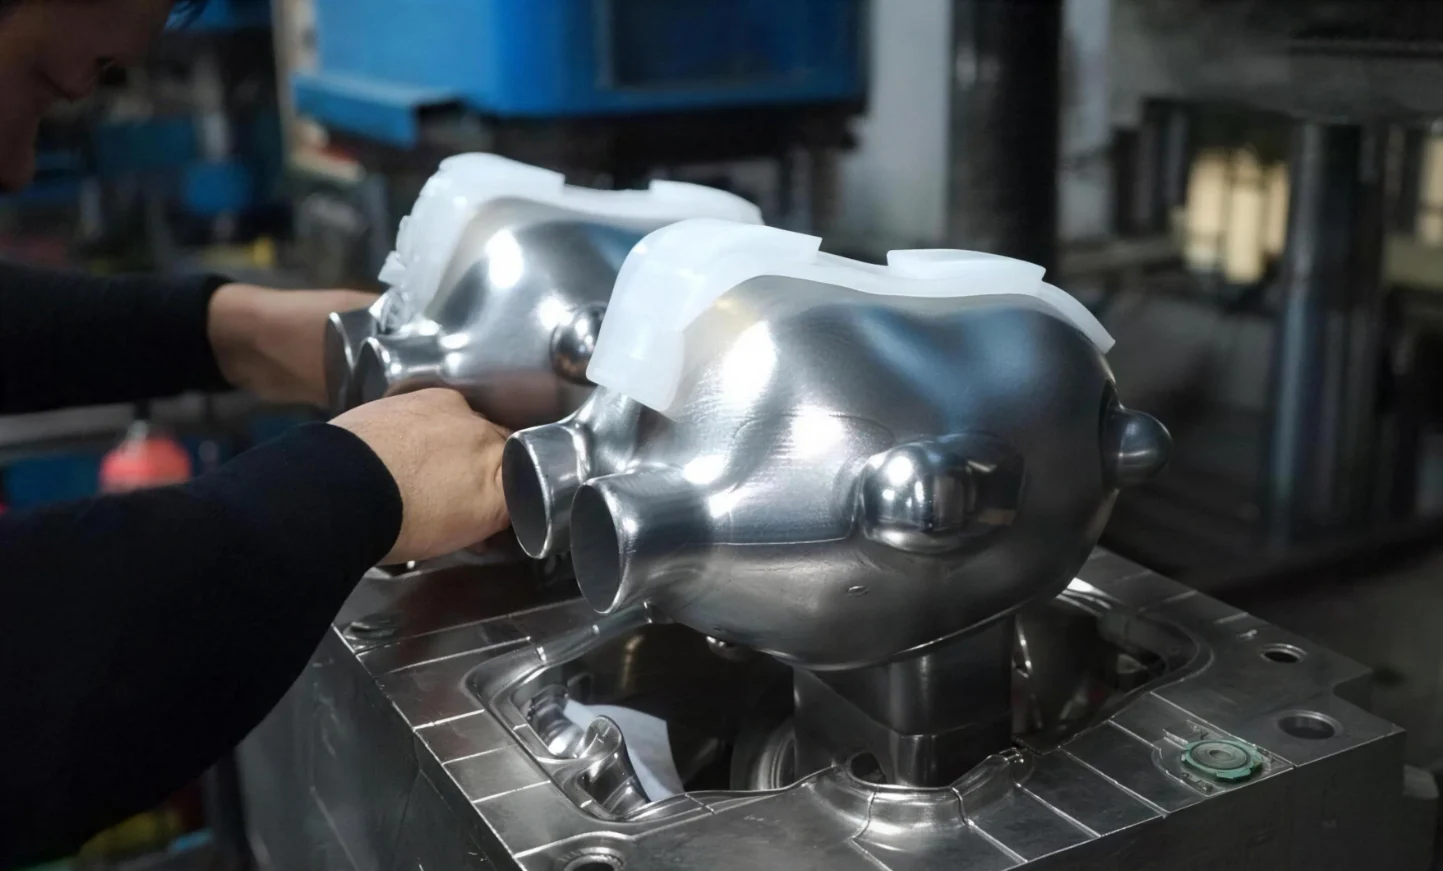
Następnie rozpoczyna się właściwe odlewanie. Operator miesza żywicę poliuretanową i wlewa ją do formy silikonowej. Następnie ponownie uruchamia się system próżniowy. Ponieważ nie ma resztek powietrza, nie tworzą się puste przestrzenie ani porysowania powierzchni. Żywica utwardza się w niskiej temperaturze. Po 30 minutach do 2 godzin forma jest usuwana. Wytrzymały element z tworzywa sztucznego jest gotowy.
Różne żywice mogą symulować właściwości różnych materiałów:
- Aby uzyskać dużą sztywność i odporność na uderzenia, stosuje się żywice typu ABS.
- Żywice polipropylenowe charakteryzują się odpornością chemiczną i elastycznością.
- Żywice przypominające nylon łączą w sobie odporność na zużycie i wytrzymałość.
- Żywice gumopodobne nadają się do produkcji miękkich w dotyku uchwytów i uszczelek.
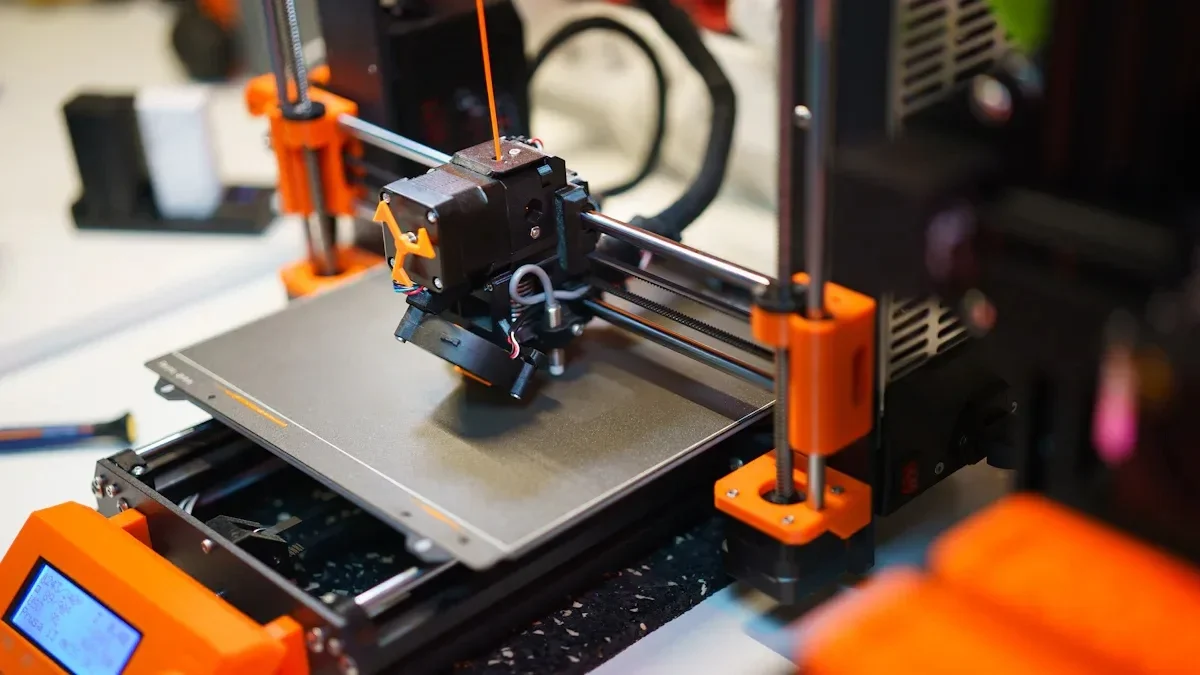
Co jest Drukowanie 3D?
Przyjrzyjmy się teraz drukowi 3D. Formalna nazwa to „produkcja addytywna”. Materiał jest dodawany warstwa po warstwie, aż do ukończenia elementu. Nie potrzeba formy ani narzędzi. Potrzebny jest tylko plik cyfrowy i maszyna.
Różne problemy wymagają różnych drukarek. W hali produkcyjnej dominują trzy popularne technologie.
- SLA to skrót od stereolitografii. Laser utwardza płynną żywicę, tworząc stałe tworzywo sztuczne. Powierzchnia jest gładka, a detale ostre. Metoda ta jest wykorzystywana do prototypów wizualnych i kontroli dopasowania form. Chociaż wybór materiałów jest węższy niż w przypadku innych metod, jakość jest wysoka.
- Technologia SLS wykorzystuje proszek nylonowy. Proces spiekania laserowego łączy cząsteczki bez ich całkowitego stopienia. Nie są potrzebne żadne struktury podporowe. Powstałe elementy są wytrzymałe i trwałe. Inżynierowie wykorzystują SLS do testów funkcjonalnych i tworzenia zespołów. Chociaż powierzchnia ma lekko ziarnistą teksturę, właściwości mechaniczne są stałe.
- FDM to najpopularniejsza metoda. Filament termoplastyczny topi się i jest wytłaczany przez dyszę. Maszyna następnie rysuje każdą warstwę plastiku. Prosta. I tania. Jednak jest powolna w przypadku skomplikowanych elementów. Ludzie używają FDM do wczesnych modeli koncepcyjnych i dużych, prostych kształtów. Linie warstw są widoczne. Wytrzymałość jest anizotropowa — słabsza wzdłuż kierunku drukowania.
Porównanie bezpośrednie: odlewanie próżniowe kontra drukowanie 3D
Porównajmy teraz te dwie metody. Różnice są ogromne. To ludzie muszą dopasować proces do zadania, a nie odwrotnie.
| Czynnik | Odlewanie próżniowe | Druk 3D |
| Najlepsza głośność | 10–100 identycznych części | 1–20 unikalnych części |
| Koszt na część (niska objętość) | Niski (po formowaniu) | Wysoki (brak korzyści skali) |
| czas oczekiwania | 1-2 tygodni | 1–3 dni |
| Wykończenie powierzchni | Doskonały (obie strony gładkie) | Różnie (SLA dobre, FDM szorstkie) |
| Opcje materiałowe | Symuluje ABS, PP, PC, nylon, gumę (prawdziwa twardość Shore’a A) | Żywice lub tworzywa termoplastyczne zastrzeżone |
| Opcje kolorów | Nieograniczony (dopasowanie do Pantone) | Ograniczone do kolorów szpuli/żywicy |
| Geometria wewnętrzna | Ograniczone (należy unikać podcięć) | Doskonałe (kratki, kanały) |
| Tolerancja | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Koszty oprzyrządowania | 500–2,000 dolarów (forma silikonowa) | $0 |
Tabela pokazuje wyraźny podział. Odlewanie próżniowe jest zdecydowanym zwycięzcą pod względem kosztu jednostkowego, wykończenia powierzchni , realizmu materiałów i dostępnych kolorów przy umiarkowanych ilościach. Druk 3D ma natomiast przewagę pod względem czasu realizacji pojedynczych części, swobody geometrycznej i braku początkowych kosztów oprzyrządowania. Ci, którzy rozumieją obie te metody, mogą dokonać świadomego wyboru. Ci, którzy znają tylko jedną, mogą skończyć na marnowaniu pieniędzy.
Szczegółowe porównanie według kryteriów wyboru
1. Objętość i koszt
W przypadku od jednego do dziesięciu unikatowych części druk 3D jest oczywistym wyborem. Koszty przygotowania są zerowe. Klienci otrzymują swoje części w ciągu kilku dni, a nie tygodni.
W przypadku dwudziestu do stu identycznych części odlewanie próżniowe jest lepszym rozwiązaniem. Koszt formy rozkłada się na wiele elementów. Koszt jednostkowy spada poniżej kosztu druku 3D. Próg rentowności różni się w zależności od rozmiaru i złożoności części, ale wzór pozostaje niezmienny. Małe partie preferują drukowanie. Większe partie preferują odlewanie.
2. Szybkość (czas realizacji zamówienia a czas produkcji)
Ludzie mylą te dwie prędkości. Czas realizacji pierwszej części. Drugi to całkowity czas potrzebny na ukończenie partii.
Druk 3D wygrywa pierwszy wyścig. Pojedyncza część może być gotowa w ciągu dwudziestu czterech do siedemdziesięciu dwóch godzin. Nie potrzeba żadnych narzędzi. Żadnego przygotowania. Po prostu naciśnij „Drukuj”!
Odlewanie próżniowe wygrywa drugi wyścig. Wykonanie formy silikonowej zajmuje trzy dni. Następnie każdy odlew trwa około godziny. W przypadku pięćdziesięciu części, całkowity czas wykonania formy wynosi około trzech dni plus pięćdziesiąt godzin odlewania. To około pięć dni. Drukowanie 3D pięćdziesięciu części zajmuje pięćdziesiąt razy więcej czasu. Dwugodzinny druk trwałby sto godzin. To ponad cztery dni ciągłej pracy.
3. Właściwości materiałów i symulacja
Ta różnica jest znacząca.
Odlewanie próżniowe wykorzystuje żywice poliuretanowe imitujące prawdziwe tworzywa sztuczne. Żywice ABS zapewniają sztywność i odporność na uderzenia. Dostępne są również żywice polipropylenowe do produkcji zawiasów i odporności chemicznej. Dostępne są również żywice gumopodobne o rzeczywistej twardości Shore'a A do produkcji uchwytów i uszczelek. Elementy zachowują się jak elementy produkcyjne.
Druk 3D nie spełnia tutaj oczekiwań. Fotopolimery SLA są kruche. Żółkną pod wpływem promieniowania UV po tygodniach lub miesiącach. Nie nadają się do testowania funkcjonalnego trwałych produktów. Proszki nylonowe SLS są wytrzymałe, ale mają chropowatą powierzchnię. Wpływa to na tarcie i zużycie. Tworzywa termoplastyczne FDM są wykonane z naturalnych materiałów, takich jak ABS, PLA i PETG, ale przyczepność warstw tworzy słabe punkty. Części mają tendencję do psucia się wzdłuż linii drukowania, a nie przez materiał.
Gdy symulacja materiałów ma znaczenie, inżynierowie wybierają odlewanie próżniowe. Żywe zawiasy wymagają rzeczywistej wytrzymałości na zginanie. Połączenia zatrzaskowe wymagają stałego odkształcenia. Testy upadku wymagają odporności na uderzenia. Części drukowane w 3D mogą dawać mylące wyniki.
4. Wykończenie powierzchni i estetyka
Odlewanie próżniowe zapewnia gładkie rezultaty po obu stronach. Silikonowa forma idealnie odwzorowuje wzór wzorcowy. Nie ma linii warstw ani śladów podpór. Elementy można malować, teksturować lub pozostawić bezbarwne. Bezbarwne odlewy są transparentne, a nie matowe.
Wyniki druku 3D są różne. Wydruki z żywicy SLA mają gładkie powierzchnie na podpartych powierzchniach. Spód posiada ślady podparcia. Wydruki FDM mają widoczne linie warstw na wszystkich bokach. Postprodukcja może rozwiązać niektóre z tych problemów. Szlifowanie: Szpachlowanie. Gruntowanie. Malowanie. Każdy etap wymaga dodatkowej pracy i czasu.
W przypadku demonstracji dla inwestorów i prototypów gotowych do sprzedaży detalicznej, odlewanie próżniowe jest standardową praktyką. Nie można po prostu wręczyć potencjalnemu nabywcy surowego, pokrytego warstwami elementu i poprosić o finansowanie. Element musi przypominać gotowy produkt.
5. Złożoność geometryczna i podcięcia
Druk 3D bezapelacyjnie wygrywa w tej kategorii. Tworzenie kanałów wewnętrznych jest proste. Struktury kratowe są standardem. W przypadku systemów opartych na proszkach, ruchome części można drukować na miejscu – na przykład koło zębate wewnątrz obudowy. Brak formy oznacza brak ograniczeń dotyczących wyjmowania.
Odlewanie próżniowe ma swoje ograniczenia. Element musi zostać wyjęty z dwuczęściowej formy silikonowej. Podcięcia są trudne. Głębokie otwory wymagają bocznych wyciągów lub rdzeni rozpuszczalnych.
To praktyczna zasada stosowana na hali produkcyjnej. Jeśli projekt ma złożone cechy wewnętrzne, które wymagałyby zastosowania składanego rdzenia lub wielu operacji bocznych w stalowej formie, druk 3D jest lepszym wyborem. Jeśli jednak projekt nadaje się do formowania, odlewanie próżniowe jest szybsze i tańsze w dużej skali.
6. Elastyczność (wiele materiałów w jednej części)
Odlewanie próżniowe umożliwia formowanie wtryskowe. Jedna forma może pomieścić dwie różne żywice. Najpierw odlewany jest rdzeń z twardego tworzywa sztucznego. Następnie wokół niego odlewana jest miękka gumowa osłona. Cały proces odbywa się w tym samym silikonowym narzędziu. Połączenie jest zarówno chemiczne, jak i mechaniczne. Montaż nie jest wymagany.
Druk 3D ma w tym przypadku problemy. Części wielomateriałowe wymagają specjalistycznych maszyn z wieloma głowicami drukującymi. W przeciwnym razie drukarka musi przerywać pracę, aby zmienić filament. Przyczepność między różnymi warstwami materiału jest słaba. W związku z tym druk 3D z wielu materiałów jest rzadko stosowany do produkcji części funkcjonalnych.
Hybrydowy przepływ pracy: najlepsze z obu światów
Żadna zasada nie mówi, że trzeba wybrać jedną metodę i się jej trzymać. Mądrzy profesjonaliści stosują obie. Łączą mocne strony. Unikają słabości. Rezultat jest lepszy niż w przypadku każdego z tych procesów osobno.
Nie ma reguły, która mówi, że trzeba wybrać jedną metodę i się jej trzymać. Mądrzy profesjonaliści stosują obie. Łączą swoje mocne strony. Unikają słabości. Rezultat jest lepszy niż w przypadku każdego z tych procesów osobno.
Oto, jak hybrydowy obieg pracy faktycznie działa na hali produkcyjnej.
- Wydrukuj model wzorcowy w technologii 3D. SLA to najczęstszy wybór na tym etapie. Wysoka rozdzielczość. Powierzchnia jest gładka zaraz po wyjściu z maszyny. Model wzorcowy musi być nieskazitelny, ponieważ wszelkie defekty zostaną przeniesione do formy, a następnie do każdego odlewu.
- Ukończ wzór matrycy. Samo drukowanie nie wystarczy. Ludzie szlifują powierzchnię. Gruntują ją. Malują. Celem jest uzyskanie powierzchni klasy A, czyli klasy lakieru samochodowego. Nie powinno być widocznych linii warstw. Żadnych dziurek. Żadnych zadrapań. Gotowy wzór matrycy staje się szablonem dla formy.
- Stwórz silikonową formę z matrycy. Gotową matrycę zawiesza się w pojemniku. Zalewa się ją płynnym silikonem. Podciśnienie wyciąga pęcherzyki powietrza. Po utwardzeniu formę rozcina się, a matrycę wyjmuje. Pozostaje idealna wnęka negatywowa.
- Odlew pięćdziesięciu lub więcej identycznych części. Żywica poliuretanowa jest wlewana do silikonowej formy pod próżnią. Element utwardza się. Wyjmowanie z formy zajmuje kilka sekund. Forma produkuje część za częścią, każda identyczna z poprzednią. Nie ma potrzeby dodatkowego wykańczania, ponieważ matryca była już idealna.
Inżynierowie zyskują swobodę geometryczną druku 3D w przypadku modelu głównego. Złożone kształty. Podcięcia. Naturalne krzywizny. Brak ograniczeń formy w fazie projektowania. Następnie korzystają z jakości materiałów i szybkości produkcji odlewania próżniowego w przypadku części finalnych. Realistyczne żywice inżynieryjne.

Wybierz NOBLE: Precyzyjna obróbka CNC dla Produkcji
W NOBLE jesteśmy kompleksowym zakładem produkcyjnym specjalizującym się w obróbce skrawaniem CNC i wytwarzaniu. Pomożemy Ci wybrać proces najlepiej dopasowany do Twojego projektu, niezależnie od tego, czy będzie to druk 3D do szybkiego prototypowania, odlewanie próżniowe do produkcji niskoseryjnej, czy precyzyjna obróbka CNC do produkcji elementów metalowych i plastikowych o wąskich tolerancjach.
Nasze podstawowe możliwości
Łączymy tradycyjną produkcję ubytkową z zaawansowaną obróbką tworzyw sztucznych, aby zaoferować naprawdę kompleksowe rozwiązanie:
| Zdolność | Materiały | Typowa objętość | Najlepsze dla: |
| Obróbka CNC | Metale (aluminium, stal, tytan, mosiądz) i tworzywa konstrukcyjne (ABS, POM, PEEK, nylon) | 1–1,000 XNUMX+ części | Części funkcjonalne o wysokiej tolerancji, produkcja na potrzeby końcowe, przyrządy i oprzyrządowanie |
| Odlewanie próżniowe | Żywice poliuretanowe (podobne do ABS, PP, gumopodobne, przezroczyste) | 10–100 części | Produkcja mostowa, prototypy gotowe do wprowadzenia na rynek, formowanie wtryskowe typu soft-touch |
| Druk 3D | Żywice SLA, nylon SLS, tworzywa termoplastyczne FDM | 1–20 części | Złożona geometria, walidacja projektu, pojedyncze niestandardowe części |
Certyfikaty jakości, którym możesz zaufać
W produkcji certyfikaty to coś więcej niż tylko odznaki – to zobowiązanie do powtarzalnych, audytowanych procesów. Z dumą utrzymujemy następujące certyfikaty:
ISO 9001:2015 (Systemy Zarządzania Jakością)
Certyfikowany dla całego naszego procesu produkcyjnego, w tym: obróbki CNC, odlewania próżniowego i druku 3D. Gwarantuje to stałą jakość części, udokumentowaną identyfikowalność i ciągłe doskonalenie każdego zamówienia.
ISO 13485:2016 (Wyroby medyczne – Zarządzanie jakością)
Ten certyfikat jest niezbędny w zastosowaniach medycznych, stomatologicznych i chirurgicznych. Potwierdza on naszą zdolność do produkcji komponentów spełniających najsurowsze wymogi prawne dotyczące bezpieczeństwa, zarządzania ryzykiem i czystości. Zapewniamy pełne wsparcie dokumentacyjne firmom produkującym sprzęt medyczny, producentom sprzętu diagnostycznego i twórcom narzędzi chirurgicznych.
FAQ
Czy odlewanie próżniowe jest tańsze niż drukowanie 3D?
Koszt zależy wyłącznie od ilości. W przypadku jednej do pięciu części druk 3D jest tańszą opcją. Nie ma kosztów formy. Nie ma opłaty za konfigurację. Wystarczy nacisnąć „Drukuj”! W przypadku dwudziestu lub więcej identycznych części odlewanie próżniowe ma niższy koszt jednostkowy. Chociaż forma silikonowa wiąże się z kosztem początkowym, rozkłada się on na wiele części. Próg rentowności zazwyczaj mieści się między dziesięcioma a dwudziestoma jednostkami. Poniżej tej wartości druk 3D. Powyżej odlewanie próżniowe.
Czy odlewanie próżniowe może zastąpić druk 3D?
Nie, osoby zadające to pytanie źle zrozumiały oba procesy. Są to narzędzia uzupełniające się, a nie konkurencyjne alternatywy. Druk 3D idealnie nadaje się do obsługi iteracji i złożonej geometrii wewnętrznej, której nie są w stanie odtworzyć formy. Odlewanie próżniowe jest stosowane w produkcji niskoseryjnej z materiałów o jakości inżynieryjnej. Jeden proces jest powiązany z drugim. Żaden z nich nie zastępuje drugiego.
Co jest lepsze dla prototypowanie:odlewanie próżniowe czy druk 3D?
W przypadku prototypów form i pasowań, które wymagają sprawdzenia wymiarów, montażu i ergonomii, druk 3D jest szybszy i tańszy. Wydrukowany element można przechowywać godzinami, a nie dniami.
W przypadku funkcjonalnych prototypów gotowych do wprowadzenia na rynek, które wymagają rzeczywistych właściwości materiałów, preferowaną metodą jest odlewanie próżniowe.
Ile części można wyprodukować metodą odlewania próżniowego?
Pojedyncza silikonowa forma pozwala zazwyczaj wyprodukować od dwudziestu do pięćdziesięciu dobrych części. Wykończenie powierzchni ulega pogorszeniu. Po wyprodukowaniu pięćdziesięciu części ryzyko wystąpienia wad znacznie wzrasta. Ci, którzy potrzebują większych ilości, wytwarzają wiele form.
Jakich materiałów można używać w odlewaniu próżniowym, a druk 3D nie?
Lista jest imponująca. Obejmuje ona gumy True Shore A o twardości od 20A (bardzo miękkie) do 90A (twarde jak opona). Istnieją również żywice ABS, które zachowują się jak formowany wtryskowo ABS pod względem odporności na uderzenia i sztywności. Istnieją żywice polipropylenowe do produkcji zawiasów i odporności chemicznej. Istnieją również żywice poliwęglanowe zapewniające przezroczystość i odporność na ciepło. Dostępne są również gatunki trudnopalne spełniające normę UL94 V-0. Żaden z tych materiałów nie jest dostępny w standardowych systemach druku 3D. Fotopolimery SLA są kruche. Nylon SLS ma szorstką teksturę. Tworzywa termoplastyczne FDM charakteryzują się słabą przyczepnością warstw. Jeśli chodzi o właściwości materiału przeznaczonego do produkcji, odlewanie próżniowe jest bezkonkurencyjne w przypadku małych serii.







