
Anodowanie to w zasadzie fajny zabieg elektrochemiczny, który wzmacnia naturalną warstwę tlenków na metalach, głównie aluminium. Dzięki niemu metal staje się odporniejszy na rdzę i zarysowania, a dodatkowo tworzy powierzchnię idealną do nadania koloru lub uszczelnienia. W przeciwieństwie do malowania czy galwanizacji, warstwa tlenków staje się częścią metalu, dzięki czemu nie odpryskuje ani nie łuszczy się łatwo.
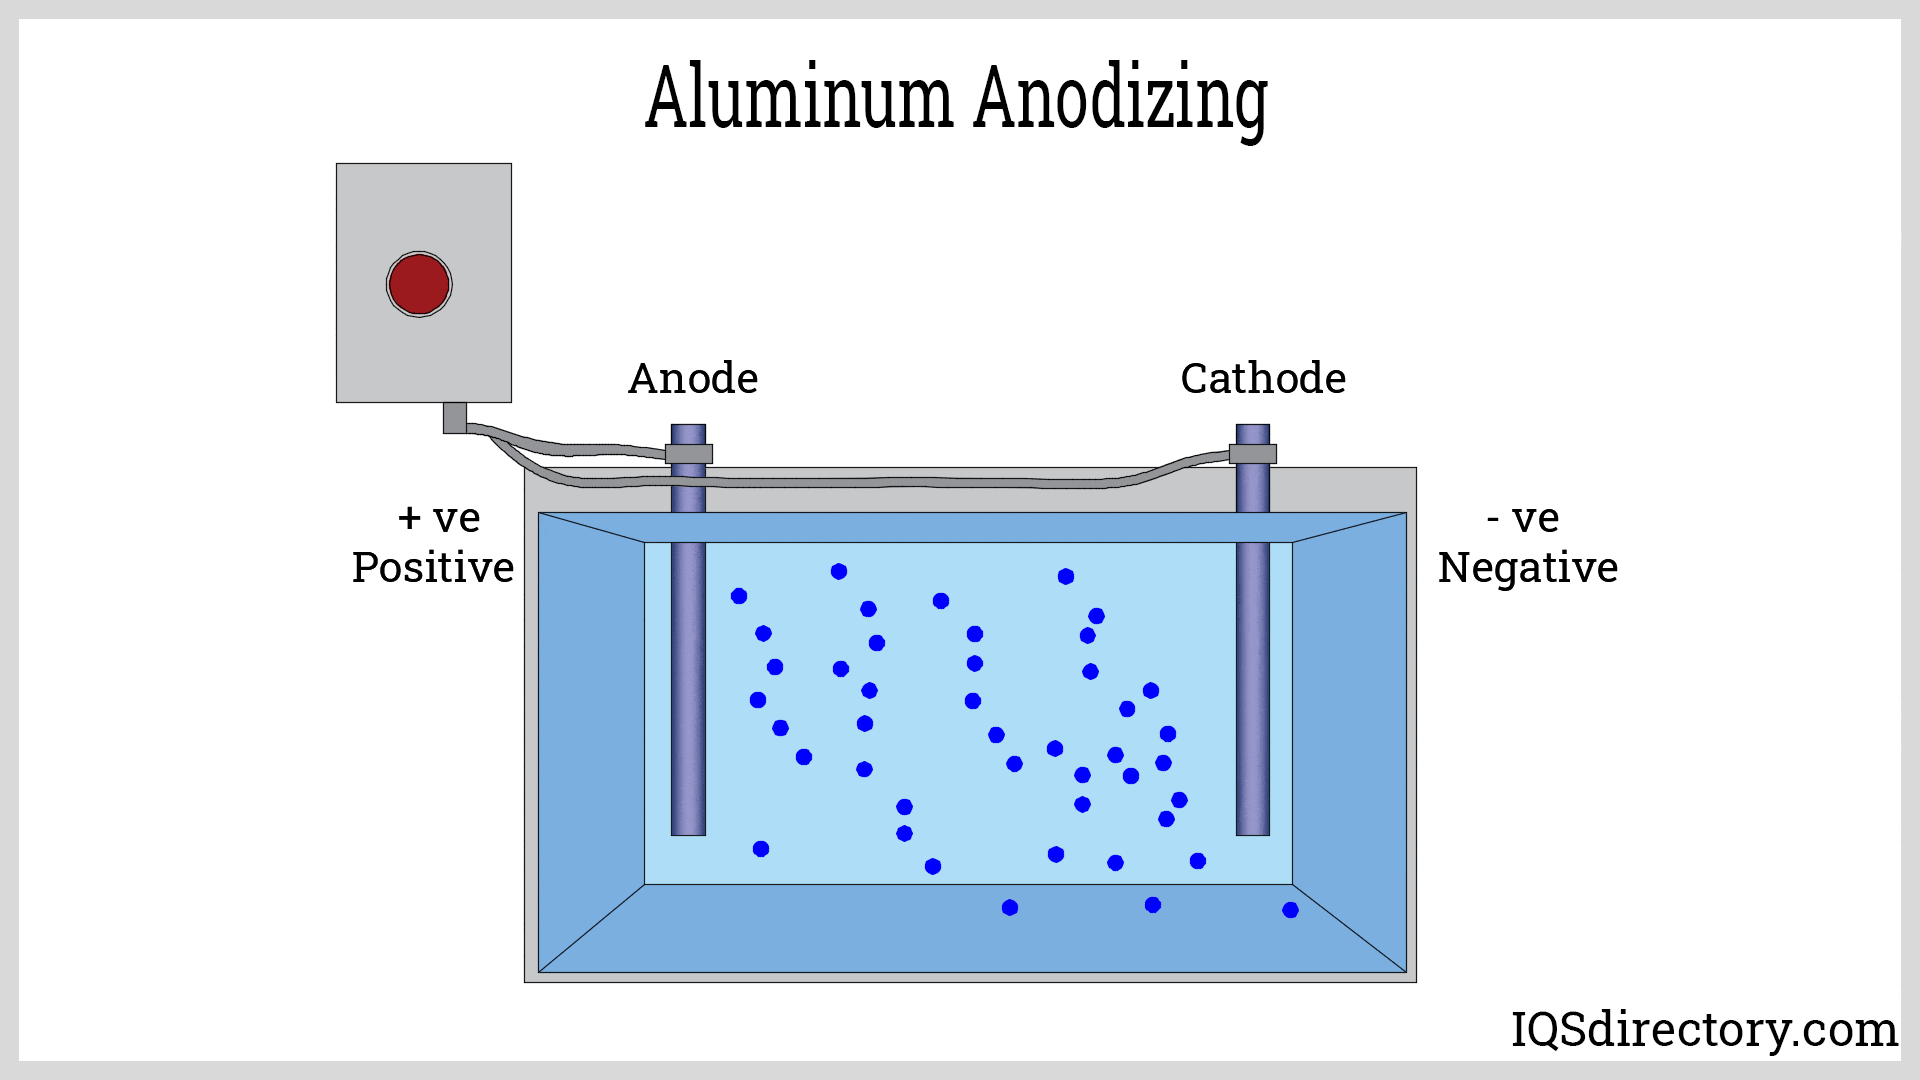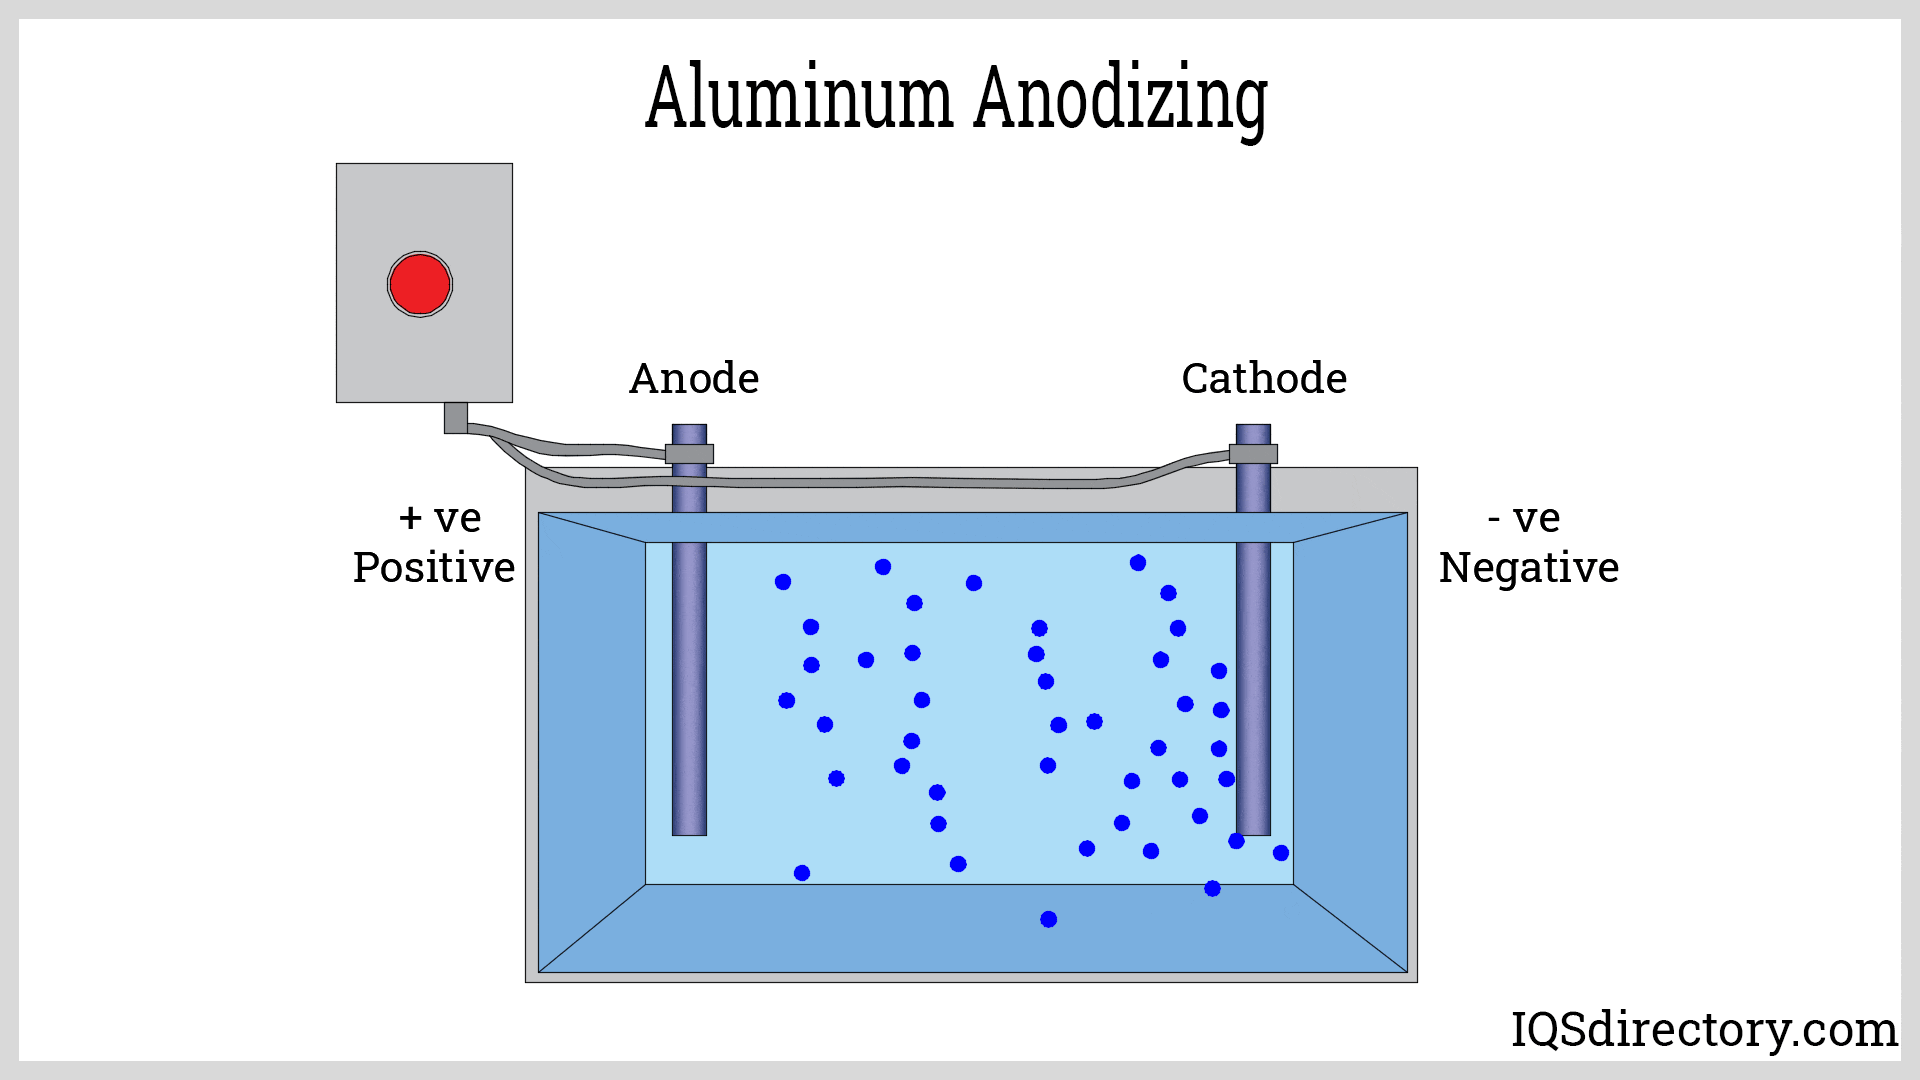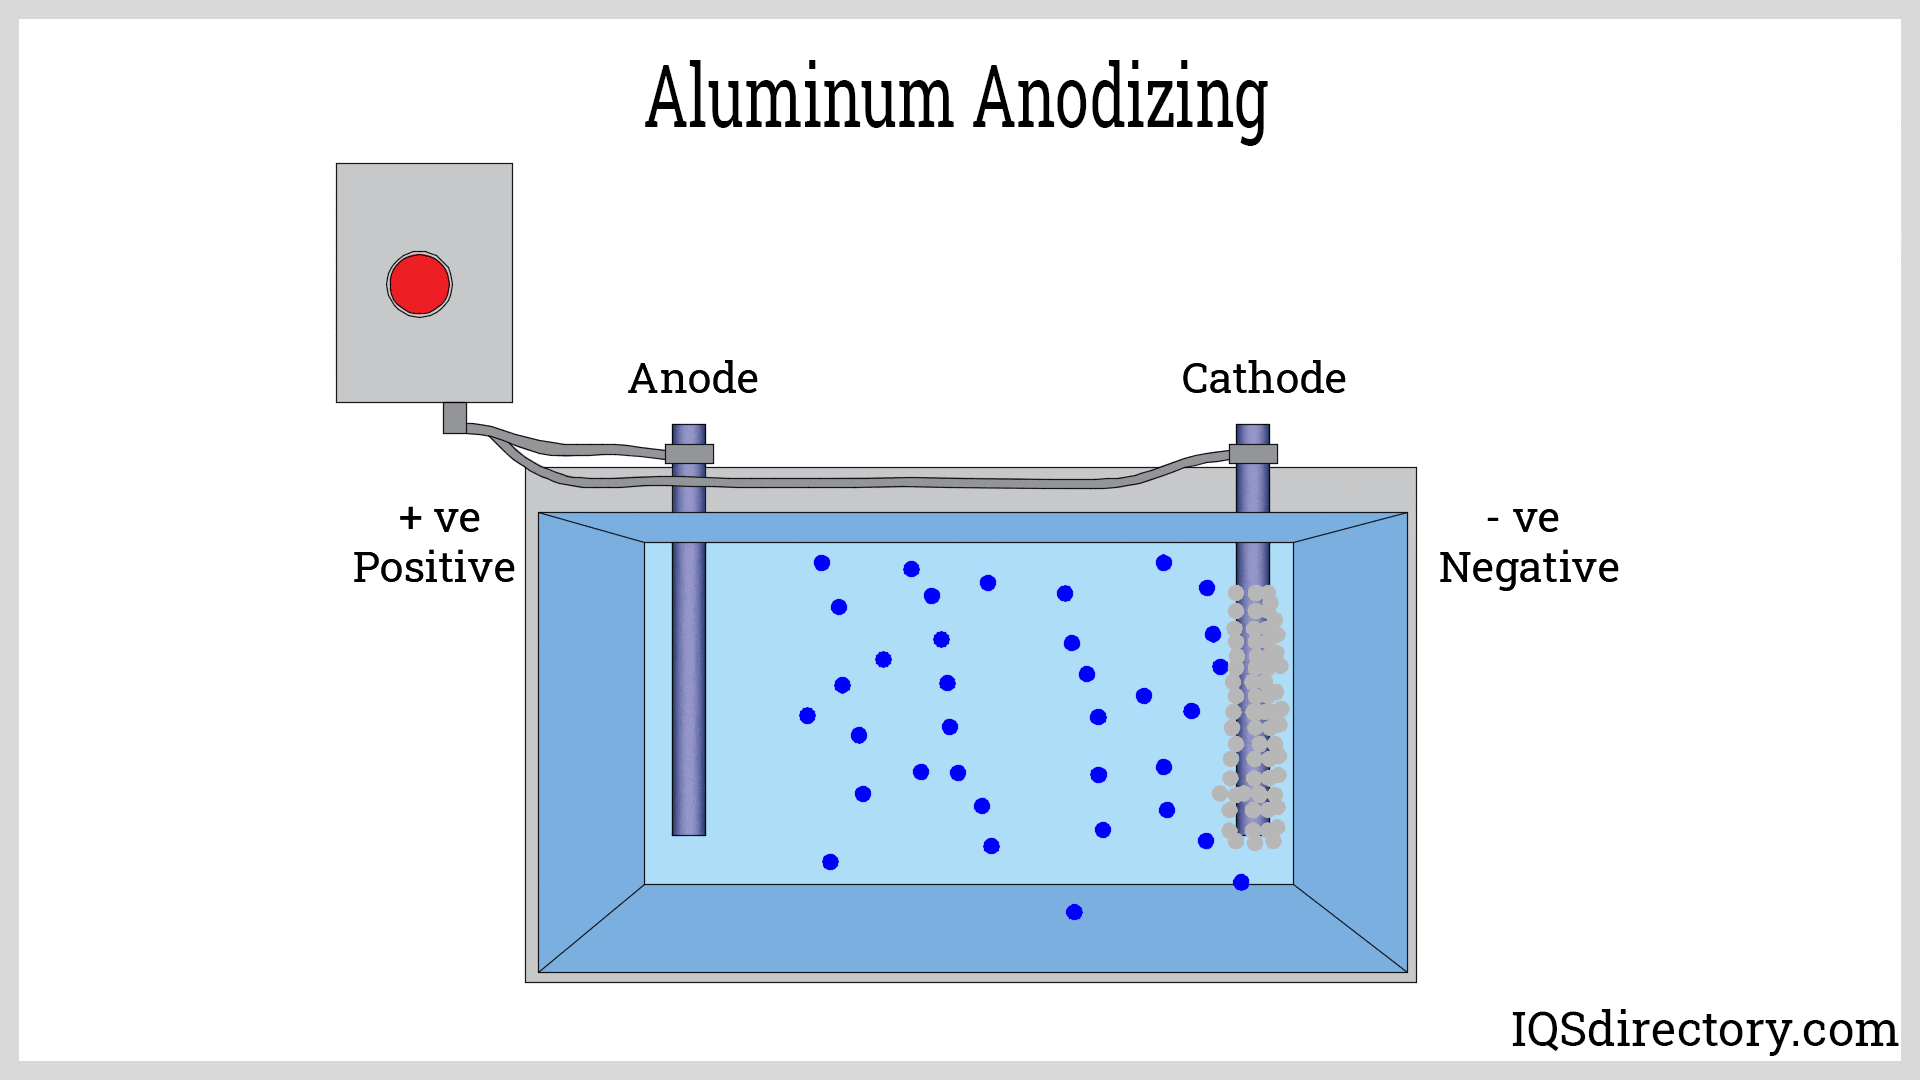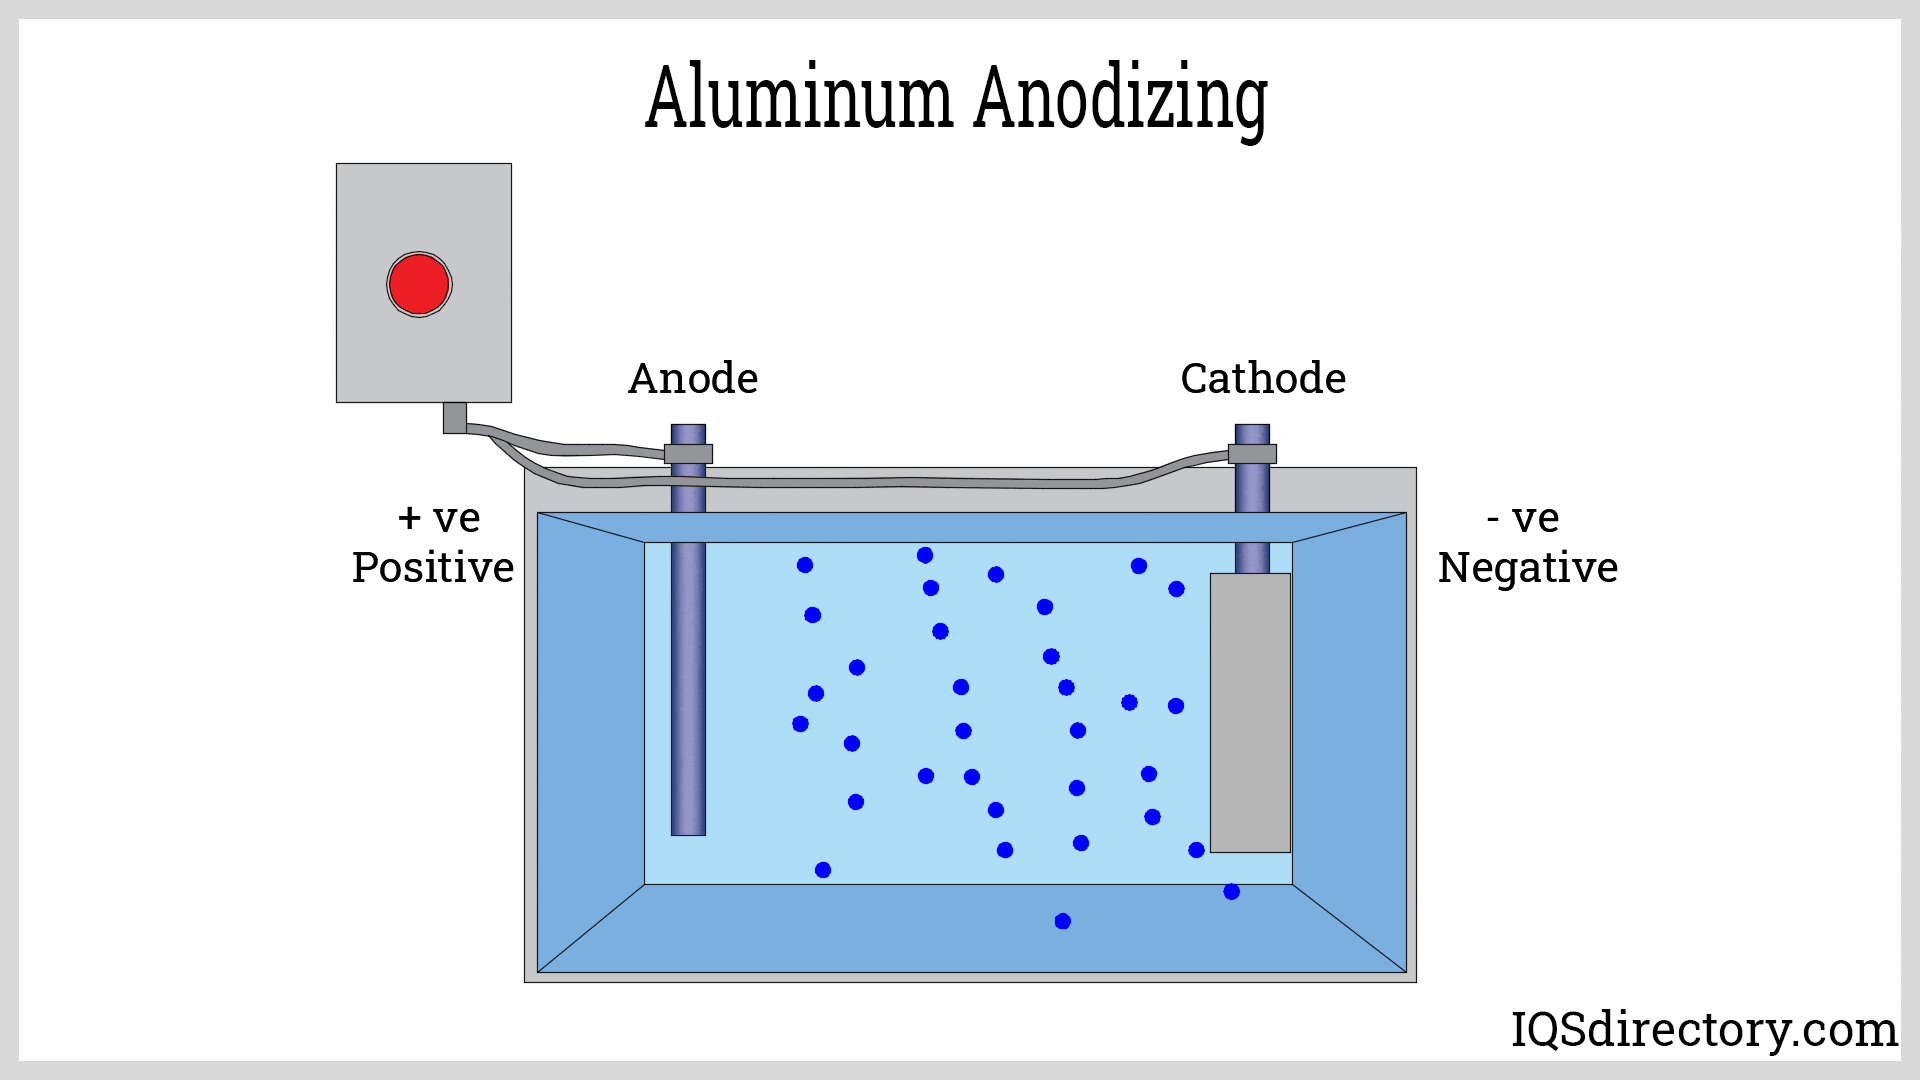
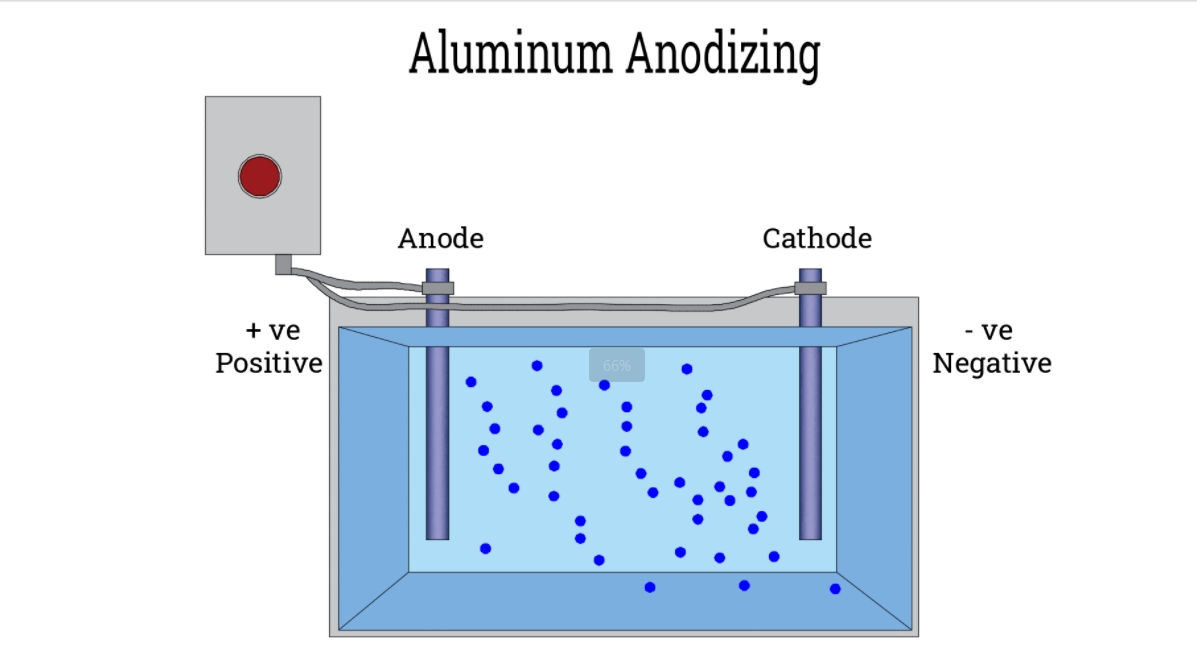
Oto jak to działa: metalowa część działa jak anoda w układzie elektrolitycznym. Pod wpływem prądu elektrycznego zanurzonego w kąpieli kwasowej jony tlenu uwalniają się i wiążą z powierzchnią metalu, tworząc grubą, porowatą warstwę tlenku. Warstwa ta jest wbudowana, a nie tylko nałożona, co oznacza, że metal jest znacznie lepiej chroniony przed czynnikami zewnętrznymi.
How Zakłady anodowania
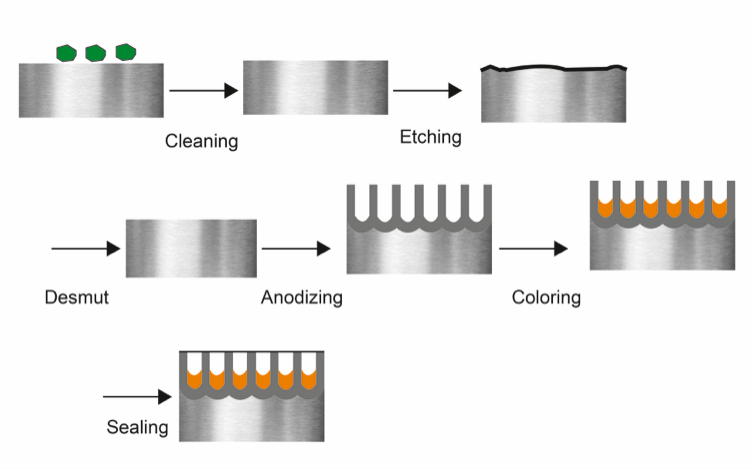
1. Przygotowanie powierzchni
Przed anodowaniem należy odpowiednio przygotować części aluminiowe — ten krok ma decydujący wpływ na efekt końcowy.
Odtłuszczanie : Najpierw usuń wszelkie oleje, smary i brud. Zazwyczaj oznacza to użycie alkalicznych środków czyszczących lub rozpuszczalników organicznych. Jeśli nie usuniesz brudu, anodowanie nie będzie się dobrze trzymać.
Trawienie : Następnie zanurz aluminium w kąpieli wodorotlenku sodu. Usuwa to utlenianie i wygładza powierzchnię, nadając jej ładny matowy wygląd. Dodatkowo, pomaga to lepiej przylegać anodowaniu. Tylko pamiętaj, żeby nie pozostawić go w kąpieli zbyt długo ani zbyt krótko!
Usuwanie osadów : Po wytrawieniu może pozostać trochę osadu, zwłaszcza jeśli stop zawiera silikon. Szybkie płukanie kwasem azotowym usuwa go całkowicie. Czasami stosuje się bardziej ekologiczne alternatywy.
Płukanie : Nie zapomnij dokładnie spłukać po każdym kroku czystą wodą, aby zmyć wszelkie pozostałości chemikaliów. Dzięki temu wszystko pozostanie czyste i gotowe do następnego etapu.
2. Anodowanie (utlenianie elektrolityczne)
Aby anodować, zanurza się oczyszczone części aluminiowe w kąpieli elektrolitycznej i przepuszcza przez nią prąd elektryczny.
Roztwór elektrolitu: Kąpiel używana do anodowania zazwyczaj zawiera kwas siarkowy o stężeniu około 15% do 20%. Kwas ten dobrze sprawdza się w tworzeniu silnej warstwy tlenku na aluminium. Czasami dodaje się niewielką ilość jonów glinu, aby przyspieszyć proces. Do specjalnych zastosowań wymagających dodatkowej ochrony antykorozyjnej można zastosować kwas chromowy.
Napięcie i natężenie prądu: Do anodowania stosuje się napięcie prądu stałego (DC) w zakresie od 12 do 30 V, w zależności od pożądanej grubości i rodzaju anodowania. Gęstość prądu wynosi zazwyczaj od 12 do 25 amperów na stopę kwadratową (ASF). Wyższe gęstości prądu powodują szybszy wzrost tlenku, ale mogą zwiększać ryzyko przepalenia obrabianego przedmiotu, jeśli nie są starannie monitorowane.
Kontrola temperatury: Utrzymanie temperatury elektrolitu w zakresie od 20 do 30°C (68–86°F) jest kluczowe dla uzyskania jednolitej warstwy tlenku. Zazwyczaj odbywa się to za pomocą wymienników ciepła, które schładzają i mieszają kąpiel. Dokładna kontrola temperatury pomaga równomiernie rozprowadzić prąd i zapobiega powstawaniu gorących punktów.
Czas trwania procesu: Czas trwania anodowania zależy od pożądanej grubości warstwy tlenku. Zazwyczaj trwa to od 30 minut do kilku godzin. Im dłużej, tym grubsza i twardsza staje się warstwa, co poprawia odporność na korozję i zużycie. W przypadku większości standardowych procesów anodowania wystarczy od 20 do 60 minut, ale w przypadku anodowania twardego z grubszą powłoką, może to zająć ponad dwie godziny.
Mieszanie: Delikatne mieszanie kąpieli pomaga utrzymać równomierny przepływ i temperaturę, co zapobiega powstawaniu gorących punktów i zapewnia równomierne tworzenie się warstwy tlenku. Można to osiągnąć, mieszając mechanicznie lub przedmuchując kąpiel powietrzem. Mieszanie powinno być odpowiednie – wystarczające, aby utrzymać jednorodność i wypłukać zużyty roztwór z trudno dostępnych miejsc, ale nie na tyle silne, aby strącać części z wieszaków.
3. Kolorowanie (opcjonalnie)
Po anodowaniu części aluminiowe można zabarwić w celu poprawienia ich wyglądu i uzyskania dodatkowych praktycznych korzyści.
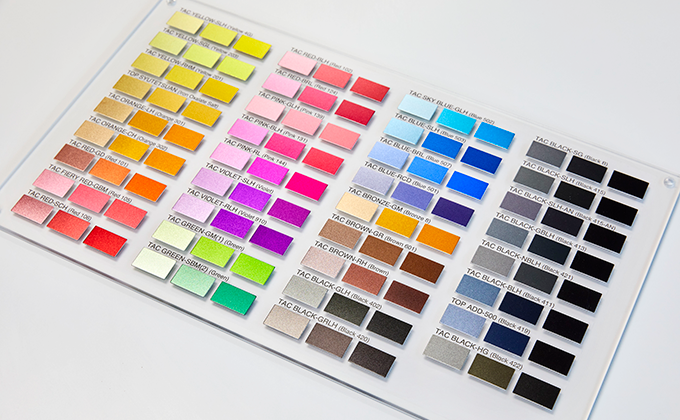
Wybór barwnika: Wybór odpowiedniego barwnika jest ważny i zależy od pożądanego koloru, sposobu użytkowania elementu na zewnątrz oraz wymaganej wytrzymałości. Ogólnie rzecz biorąc, barwniki anodowe dzielą się na kilka głównych kategorii:
- Barwniki organiczneBarwniki te występują w wielu jaskrawych kolorach, takich jak czerwony, niebieski, zielony i fioletowy. Rozpuszczają się w wodzie i są zazwyczaj stosowane w niskich stężeniach, od około 0.025% do 1.0%. Wadą jest ich słaba odporność na promieniowanie UV, przez co kolor może blaknąć, jeśli pozostanie na słońcu zbyt długo. Z tego powodu najlepiej nadają się do stosowania wewnątrz pomieszczeń lub do dekoracji, gdzie głównym celem jest uzyskanie żywych kolorów.
- Barwniki nieorganiczne: Te barwniki są trwalsze i lepiej znoszą promieniowanie UV i trudne warunki. Często można spotkać kolory takie jak czarny, brązowy i złoty. To doskonały wybór, gdy potrzebujesz trwałego koloru, który sprawdzi się w trudnych warunkach.
Proces barwienia: Anodowany element zanurza się w kąpieli barwiącej, która zazwyczaj jest utrzymywana w temperaturze od 40 do 60°C (104–140°F) przez około 10 do 30 minut. Ponieważ warstwa anodowana jest porowata, barwnik wsiąka w nią i nadaje metalowi kolor.
Płukanie: Po barwieniu anodowana część jest płukana wodą dejonizowaną, aby zmyć nadmiar barwnika i uniknąć plam. Dokładne płukanie jest ważne, aby kolor pozostał równomierny i aby resztki barwnika nie zakłóciły kolejnego etapu uszczelniania.
4. Uszczelnianie
Uszczelnianie to ostatni etap procesu anodowania i jest kluczowe dla zwiększenia odporności aluminium na korozję, utrwalenia barwnika i poprawy ogólnej trwałości. Istnieje kilka różnych sposobów uszczelniania, z których każdy ma swoje wady i zalety, o których warto pamiętać.
Uszczelnianie gorącą wodą: To jedna z najstarszych i najpopularniejszych metod uszczelniania. Anodowane elementy umieszcza się we wrzącej, dejonizowanej wodzie – zazwyczaj o temperaturze od 85 do 100°C (185–212°F) – na około 15 do 30 minut. Pod wpływem ciepła zachodzi reakcja, która przekształca warstwę tlenku w uwodnioną formę zwaną boehmitem, która pęcznieje i uszczelnia pory. To niezawodny sposób na zwiększenie odporności na korozję i utrzymanie barwnika na miejscu.
Uszczelnianie octanem niklu : W tej metodzie anodowane części aluminiowe są zanurzane w gorącym roztworze zawierającym octan niklu – zazwyczaj podgrzewanym do temperatury około 85–95°C (185–203°F) przez około 30 minut. W tym czasie jony niklu przekształcają się w wodorotlenek niklu, który wypełnia i uszczelnia pory w warstwie anodowanej. Tworzy to mocne uszczelnienie o doskonałej odporności na korozję, co czyni je doskonałym wyborem dla części wymagających odporności na trudne warunki. Roztwór zawiera zazwyczaj od 1.4 do 1.8 grama octanu niklu na litr i utrzymuje pH w zakresie od 5.5 do 6.0.
Uszczelnianie na zimno : Uszczelnianie na zimno jest bardziej energooszczędną opcją, ponieważ odbywa się w temperaturze pokojowej. Anodowane elementy zanurza się w roztworze zawierającym sole metali, takie jak octan niklu lub octan kobaltu. Jony metali przekształcają się w wodorotlenki, które osadzają się w porach i uszczelniają je. Jest to szybsza i tańsza metoda niż uszczelnianie gorącą wodą, choć może nie zapewniać tak wysokiej odporności na korozję. Dobrze sprawdza się w projektach, w których najważniejsze jest oszczędzanie energii i obniżanie kosztów.
Płukanie i suszenie : Po zakończeniu uszczelniania, anodowane części należy dokładnie opłukać wodą dejonizowaną, aby zmyć resztki środka uszczelniającego. Następnie należy je pozostawić do wyschnięcia na powietrzu w czystym miejscu, aby uniknąć zanieczyszczeń i utrzymać uszczelnioną powierzchnię w nienagannym stanie.
5. Inspekcja i kontrola jakości
Spełnienie wysokich standardów przez anodowane części aluminiowe jest kluczem do ich jakości i trwałości. Dlatego stosujemy szereg metod inspekcji i kontroli jakości, aby upewnić się, że proces anodowania przebiega prawidłowo.
Kontrola wizualna : Pierwszym krokiem jest dokładne obejrzenie części pod kątem równomiernego koloru, gładkiej powierzchni i upewnienia się, że nie ma żadnych widocznych wad, takich jak smugi, plamy lub przebarwienia.
Pomiar grubości : Używamy grubościomierza do sprawdzania grubości warstwy anodowanej, zazwyczaj od 10 do 25 mikronów w przypadku standardowego anodowania. Pomaga to upewnić się, że warstwa jest wystarczająco gruba, aby zapewnić odpowiednią odporność na korozję i trwałość.
Testy przyczepności : Sprawdzamy, jak dobrze warstwa anodowana przylega do aluminium, wykonując testy takie jak naciąganie taśmy i zarysowania. Testy te pokazują, czy powłoka wytrzymuje naprężenia bez łuszczenia się lub odpadania.
Korzyści z anodowania aluminium
Zwiększona wytrzymałość
Anodowanie znacznie utwardza powierzchnię aluminium, dzięki czemu jest ono bardziej odporne na zarysowania, zużycie i ogólne zużycie. Ponieważ warstwa anodowana jest częścią samego aluminium, dobrze przylega i nie łuszczy się ani nie odpada. Dzięki temu anodowane aluminium doskonale nadaje się do trudnych zastosowań, takich jak części samochodowe, materiały budowlane i sprzęt outdoorowy.
Odporność na korozję
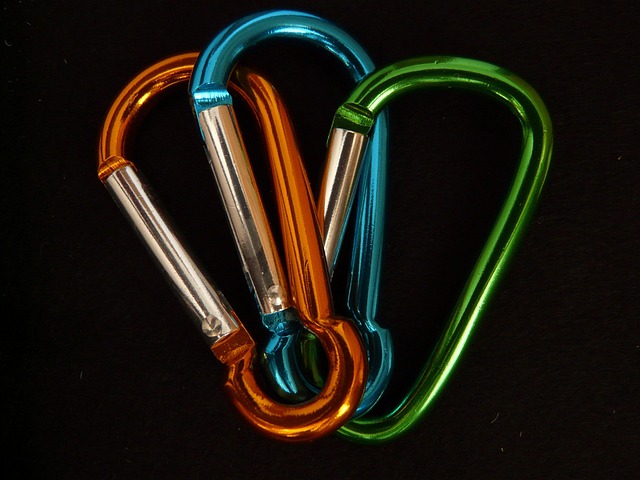
Anodowanie tworzy na aluminium grubą, ochronną warstwę tlenku, która działa jak tarcza chroniąca przed wilgocią, solą i chemikaliami. Ta dodatkowa odporność na korozję jest szczególnie przydatna w przypadku części stosowanych w przemyśle morskim, lotniczym i innych gałęziach przemysłu, gdzie występują trudne, korozyjne warunki.
Elastyczność estetyczna
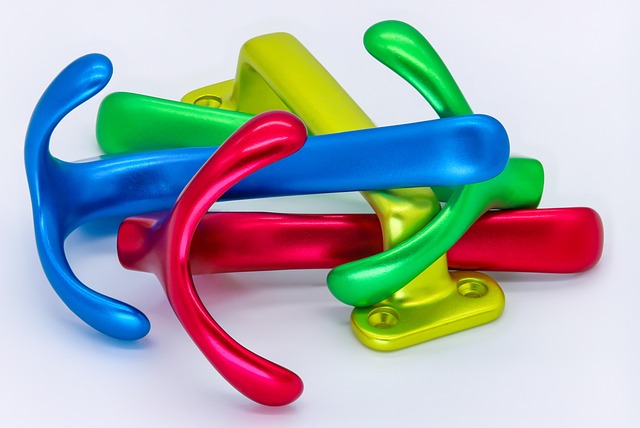
Anodowanie tworzy na aluminium porowatą warstwę tlenku, którą można barwić na wiele różnych kolorów. Można uzyskać jaskrawe odcienie, takie jak czerwony, niebieski, złoty i czarny, lub stonowane kolory, takie jak brąz i szary. Ponieważ kolor jest częścią samej warstwy tlenku, nie łuszczy się ani nie blaknie z czasem. Dzięki temu anodowane aluminium doskonale nadaje się do produktów, w których liczy się zarówno wygląd, jak i wydajność, takich jak elektronika, budynki i części samochodowe.
Poprawiona przyczepność
Porowata powierzchnia anodowanego aluminium zwiększa swoją powierzchnię, ułatwiając przyleganie farb, podkładów i klejów. To silniejsze wiązanie jest szczególnie przydatne w przypadku części wymagających trwałych powłok, np. w przemyśle lotniczym, samochodowym i elektronicznym. Dzięki temu, że warstwa anodowana wiąże się tak dobrze, jest trwalsza i mniej podatna na odpryskiwanie.
Względy środowiskowe
Anodowanie jest bardziej ekologiczne niż wiele innych metod wykańczania metali, ponieważ nie wykorzystuje szkodliwych substancji chemicznych, takich jak chrom czy nikiel, a powstające odpady często nadają się do recyklingu. Zużywa również mniej energii niż takie metody jak malowanie czy nakładanie powłok proszkowych. Ponadto anodowane aluminium można wielokrotnie poddawać recyklingowi bez utraty jakości, co czyni je doskonałym wyborem pod kątem zrównoważonego rozwoju.
Rodzaje anodowania aluminium
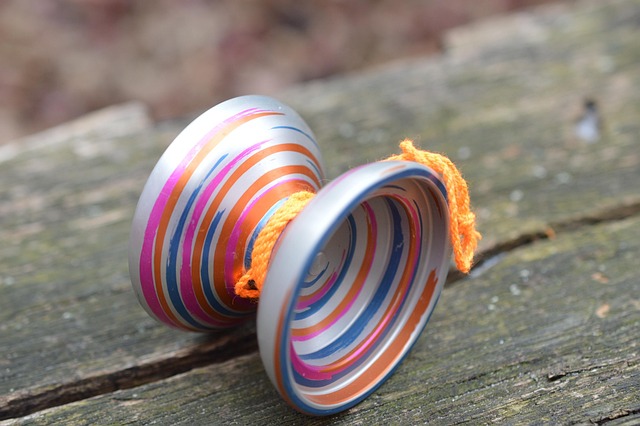
Typ I – anodowanie kwasem chromowym
Znana jako Typ I zgodnie z normą MIL-A-8625, ta specjalistyczna metoda anodowania wykorzystuje kwas chromowy (CrO₃) jako elektrolit. Jest szczególnie ceniona w branżach, w których ważne jest ograniczenie zmian wymiarów do minimum przy jednoczesnym zachowaniu doskonałej odporności na korozję.
Grubość powłoki : Warstwa tlenku ma zwykle grubość od 0.00005″ do 0.0002″ (1.27 do 5.08 mikrometra), co sprawia, że jest dość cienka.
Odporność na korozję : Zapewnia doskonałą ochronę przed korozją, szczególnie w miejscach, gdzie części są narażone na działanie substancji chemicznych i wilgoci.
Stabilność wymiarowa : Ponieważ warstwa tlenku jest cienka, nie powoduje ona praktycznie żadnej zmiany rozmiaru części, co jest idealne w przypadku zastosowań wymagających ścisłych tolerancji.
Właściwości adhezyjne : Ta warstwa tworzy dobrą powierzchnię, do której przylegają podkłady i farby, co poprawia przyczepność późniejszych powłok.
Izolacja elektryczna : Warstwa anodowana nie przewodzi prądu elektrycznego, więc działa również jako izolator elektryczny.
Typ II – Anodowanie kwasem siarkowym
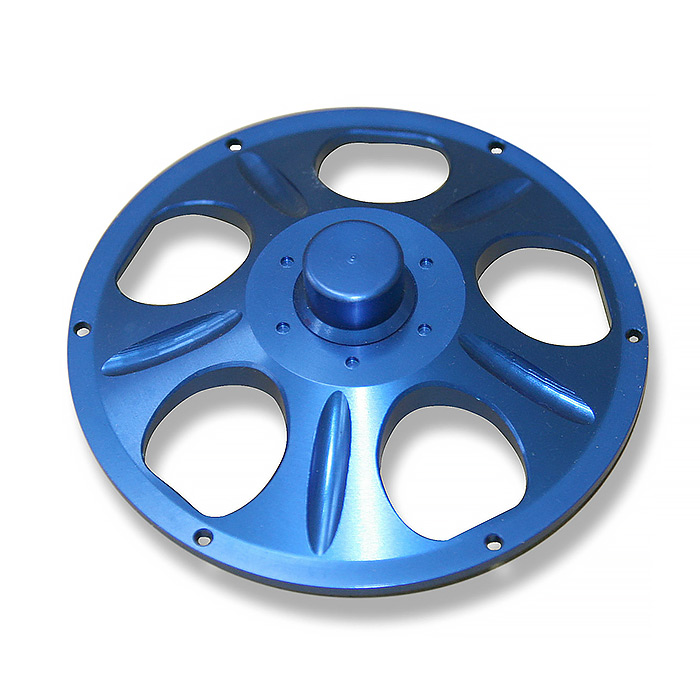
To najpopularniejszy proces anodowania aluminium, znany jako Typ II w normie MIL-A-8625. Wykorzystuje kwas siarkowy jako elektrolit do tworzenia ochronnej warstwy tlenku na powierzchniach aluminiowych. Warstwa ta zwiększa trwałość i odporność na korozję oraz oferuje szeroki wybór kolorów i wykończeń.
Grubość powłoki : Warstwa tlenku zazwyczaj mieści się w zakresie od 0.0002 do 0.0012 cala (5.1 do 30.5 mikrona). Około dwie trzecie powłoki wnika w metal, a pozostała jedna trzecia rozrasta się na zewnątrz.
Odporność na korozję : Ta warstwa zapewnia solidną ochronę przed uszkodzeniami spowodowanymi przez środowisko, dzięki czemu części aluminiowe służą dłużej.
Odporność na zużycie : Grubsza warstwa tlenku zwiększa twardość powierzchni, dzięki czemu aluminium jest bardziej odporne na zarysowania i zużycie.
Możliwość barwienia : Ponieważ warstwa tlenku jest porowata, łatwo wchłania barwniki, co pozwala na uzyskanie szerokiej gamy opcji kolorystycznych.
Izolacja elektryczna : Podobnie jak inne warstwy anodowane, nie przewodzi prądu elektrycznego, więc działa również jako izolator elektryczny.
Typ III – anodowanie twarde
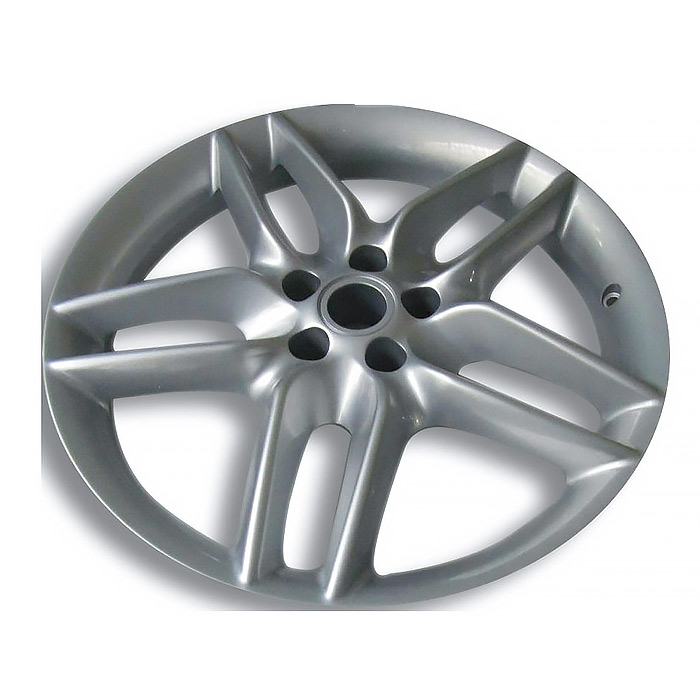
Nazywany również anodowaniem twardym, ten specjalistyczny proces wykorzystuje kwas siarkowy, ale przebiega przy wysokiej gęstości prądu i niskich temperaturach, tworząc grubą, gęstą i bardzo twardą powłokę tlenku glinu. Znacznie poprawia odporność na zużycie i korozję, dzięki czemu idealnie nadaje się do części narażonych na ekstremalne warunki.
Grubość powłoki : Warstwa tlenku ma zazwyczaj grubość od 0.0005 do 0.003 cala (od 12.7 do 76.2 mikronów), a w niektórych procesach jej grubość może sięgać nawet 0.0045 cala (114.3 mikronów).
Twardość : Powłoka ta osiąga twardość powierzchniową wynoszącą około 60–70 w skali Rockwella C, podobnie jak hartowane stale narzędziowe.
Odporność na korozję : Zapewnia wyjątkową ochronę przed czynnikami środowiskowymi, dzięki odporności na działanie mgły solnej, która może przekroczyć 1,000 godzin w testach ASTM B117.
Izolacja elektryczna : Warstwa anodowana nie przewodzi prądu i ma wysoką wytrzymałość dielektryczną dochodzącą do 2,000 V DC.
Izolacja termiczna : Pomaga również w odprowadzaniu ciepła, co jest przydatne w zastosowaniach wymagających wysokich temperatur.
Typ IC – anodowanie kwasem borowo-siarkowym
Proces ten zazwyczaj tworzy przezroczystą warstwę tlenku, którą można poddać dalszej obróbce w celu nadania jej koloru. Jednak ze względu na naturalną przezroczystość, nie oferuje tak szerokiej gamy kolorów, jak niektóre inne metody anodowania.
Cienka warstwa tlenku : Warstwa ta jest bardzo cienka, ma grubość około 0.0001 cala (2.5 mikrometra), co oznacza, że nie powoduje prawie żadnej zmiany wymiarów części.
Odporność na korozję : Pomimo swojej cienkiej konstrukcji, zapewnia dobrą ochronę przed szkodliwym działaniem środowiska.
Przyczepność farby : Zapewnia również doskonałe wiązanie, dzięki czemu stanowi doskonałą bazę pod farbę lub inne powłoki.
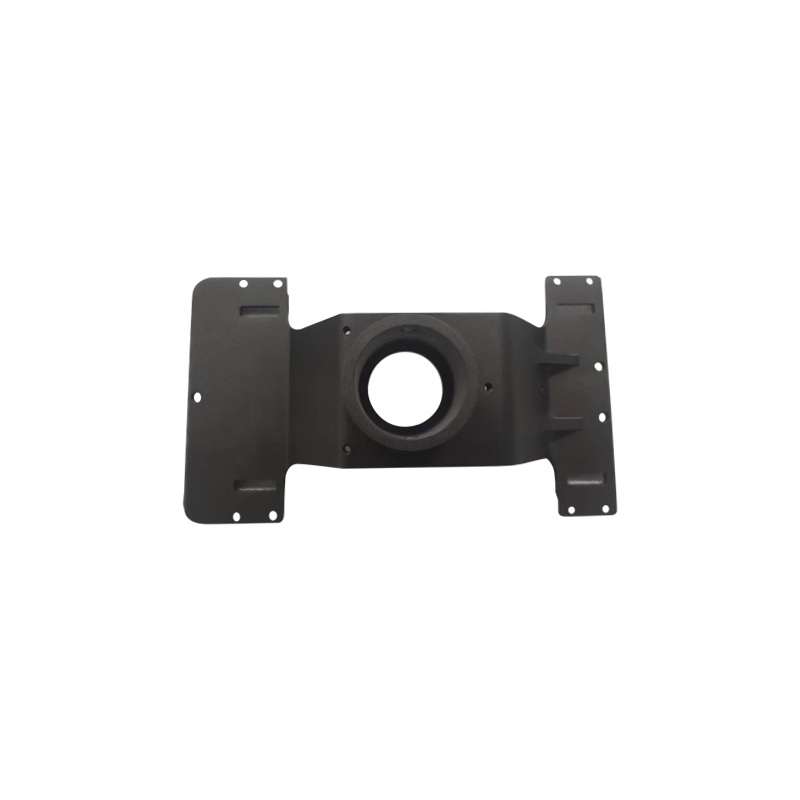
Anodowanie kwasem fosforowym
Proces ten wykorzystuje kwas fosforowy jako elektrolit do obróbki powierzchni aluminiowych i jest szczególnie skuteczny w przygotowywaniu aluminium do klejenia. Jest powszechnie stosowany w przemyśle lotniczym i obronnym, gdzie mocne wiązania są niezbędne.
Struktura powierzchni: Anodowanie tworzy porowatą warstwę tlenku, która zwiększa powierzchnię i tworzy miejsca, do których przylegają kleje. Warstwa tlenku jest zazwyczaj cienka i nieporowata, co czyni ją idealną do klejenia.
Zagadnienia dotyczące ochrony środowiska: PAA jest uważane za bardziej ekologiczną alternatywę dla anodowania kwasem chromowym, ponieważ nie wykorzystuje sześciowartościowego chromu, który jest szkodliwy dla środowiska.
Anodowanie a inne metody wykańczania metali
Wybierając metodę wykończenia metalu, należy wziąć pod uwagę takie czynniki, jak jej skuteczność w połączeniu z materiałem, pożądane właściwości, wpływ na środowisko oraz koszty. Oto krótkie porównanie anodowania z innymi popularnymi technikami wykończenia metalu:
| Cecha | Anodowanie | Galwanizacja (np. chromowanie, nikiel) | Malowanie proszkowe | Malowanie |
| Przetwarzanie | Elektrolityczne utlenianie powierzchni metalu | Elektrochemiczne osadzanie warstwy metalu | Elektrostatyczna aplikacja suchego proszku, a następnie utwardzanie | Nakładanie płynnego pigmentu za pomocą rozpylacza lub pędzla |
| Grubość powłoki | Cienkie (mikrony) | Cienkie do umiarkowanego | Grubszy, jednolity | Cienkie do umiarkowanego |
| Odporność na korozję | Wysoki (szczególnie w przypadku aluminium) | Wysoki (w zależności od rodzaju powłoki) | Bardzo wysoka (odporność na uderzenia i zużycie) | Umiarkowany (zależy od rodzaju farby) |
| Odporność na zużycie | Umiarkowany do wysokiego | Bardzo wysoki (szczególnie w przypadku twardego chromu) | Bardzo wysoka (odporność na ścieranie) | Niski do umiarkowanego |
| Przewodnictwo elektryczne | Nie przewodzący | Może zwiększyć przewodność (np. poprzez złocenie) | Nie przewodzący | Nie przewodzący |
| Opcje estetyczne | Ograniczona gama kolorów (odcienie ziemi) | Jasne, metaliczne wykończenia (chrom, złoto itp.) | Szeroka gama kolorów i faktur | Szeroka gama kolorów i wykończeń |
| Wpływ na środowisko | Niskie (minimalna zawartość lotnych związków organicznych, produkty uboczne nadające się do recyklingu) | Wysokie (stosowanie toksycznych substancji chemicznych, takich jak chrom sześciowartościowy) | Niskie (bez rozpuszczalników, proszek nadający się do recyklingu) | Umiarkowany (farby na bazie rozpuszczalników emitują lotne związki organiczne) |
| Koszty: | Umiarkowany do wysokiego | Umiarkowany do wysokiego | Umiarkowany | Niski do umiarkowanego |
| Najlepsze dla: | Lotnictwo i kosmonautyka, motoryzacja, architektura | Przedmioty dekoracyjne, elementy elektryczne i narzędzia | Sprzęt outdoorowy, maszyny przemysłowe, meble | Dobra konsumpcyjne, sprzęt AGD i budownictwo |
Zalecenia
- Wybierz anodowanie:To najlepszy wybór w przypadku pracy ze stopami aluminium lub magnezu, zwłaszcza jeśli wymagana jest duża odporność na korozję i chce zminimalizować zmiany wymiarów.
- Wybierz galwanizacjęWybierz tę opcję, jeśli potrzebujesz błyszczącego metalicznego wykończenia o dużej twardości i dobrej przewodności elektrycznej, ale pamiętaj o przepisach dotyczących ochrony środowiska w kontekście procesów galwanizacji.
- Wybierz powłokę proszkową:Wybierz malowanie proszkowe, jeśli zależy Ci na trwałym, odpornym na uderzenia wykończeniu, dostępnym w wielu kolorach, idealnym do zastosowań zewnętrznych lub przemysłowych.
- Rozważ farbę:Farba jest ekonomicznym wyborem, jeśli zależy Ci na szerokiej gamie kolorów, a części nie będą narażone na trudne warunki.
wspólny Zastosowania
Anodowanie wzmacnia naturalne właściwości aluminium, dzięki czemu doskonale sprawdza się ono w wielu gałęziach przemysłu. Oto kilka najczęstszych zastosowań:
Przestrzeń kosmiczna i obrona
Anodowane aluminium jest szeroko stosowane w przemyśle lotniczym i obronnym, ponieważ jest lekkie, odporne na korozję i bardzo trwałe. Proces anodowania pogrubia warstwę tlenku glinu, zapewniając dodatkową ochronę przed trudnymi warunkami środowiskowymi. Niektóre kluczowe zastosowania obejmują:
Komponenty samolotu: Części takie jak podwozie, panele kadłuba i elementy silnika korzystają z anodowania, które pomaga zapobiegać zużyciu i wydłuża ich żywotność.
Kontrola temperatury statku kosmicznego: Anodowanie na czarno służy do kontrolowania ciepła poprzez regulację sposobu, w jaki powierzchnie pochłaniają i emitują energię, co pomaga w zarządzaniu temperaturą wewnątrz statku kosmicznego.
Sprzęt wojskowy: Od opancerzenia pojazdów po części broni, anodowane aluminium zapewnia trwałość i odporność na korozję niezbędną w trudnych warunkach wojskowych.
Architektura
Anodowane aluminium jest popularnym wyborem w architekturze ze względu na swój atrakcyjny wygląd i długotrwałą trwałość. Proces anodowania oferuje szeroką gamę wykończeń i kolorów, dzięki czemu budynki wyróżniają się wizualnie. Niektóre typowe zastosowania obejmują:
Elewacje budynków: Do pokrycia zewnętrznego stosuje się panele aluminiowe z anodowanym wykończeniem, które nadają budynkom elegancki, nowoczesny wygląd, a jednocześnie chronią je przed warunkami atmosferycznymi i zużyciem.
Ramy okienne i drzwi: Anodowanie zwiększa odporność na korozję, dlatego doskonale sprawdza się w przypadku ram narażonych na stałe działanie czynników atmosferycznych.
Wyposażenie wnętrza: Elementy takie jak poręcze, panele wind i listwy ozdobne korzystają z połączenia stylu i wytrzymałości, jakie zapewnia anodowane aluminium.
Elektronika użytkowa
Anodowane aluminium jest szeroko stosowane w elektronice użytkowej, ponieważ łączy w sobie wytrzymałość, lekkość i stylowy wygląd. Anodowane wykończenie jest wystarczająco wytrzymałe, aby sprostać codziennemu zużyciu. Niektóre typowe zastosowania obejmują:
Smartfony i tablety: Obudowy z anodowanego aluminium nadają tym urządzeniom elegancki wygląd i chronią je przed zarysowaniami.
Laptopy i sprzęt audio: W produktach takich jak laptopy, słuchawki i głośniki zastosowano anodowane aluminium ze względu na jego trwałość i elegancki wygląd.
Urządzenia noszone: Smartwatche i trackery aktywności fizycznej korzystają z lekkości i odporności na korozję anodowanego aluminium.
Motoryzacja i żegluga
Anodowane aluminium cieszy się popularnością w przemyśle motoryzacyjnym i morskim, ponieważ oferuje doskonały stosunek wytrzymałości do masy i jest odporne na korozję. Oto jego zastosowanie:
Części samochodowe: Koła, elementy wykończeniowe i elementy silnika są często anodowane w celu obniżenia masy przy jednoczesnym zwiększeniu trwałości.
Sprzęt morski: Części takie jak kadłuby łodzi, knagi i okucia pokładowe są anodowane, aby były odporne na trudne warunki panujące w słonej wodzie i służyły dłużej.
Pojazdy terenowe: Komponenty narażone na trudne warunki wymagają zastosowania anodowanego aluminium, aby zapewnić im wytrzymałość i ochronę przed zużyciem spowodowanym czynnikami środowiskowymi.
Urządzenia medyczne
Anodowane aluminium jest ważne w medycynie, ponieważ jest biokompatybilne, trwałe i łatwe do sterylizacji. Niektóre typowe zastosowania obejmują:
Narzędzia chirurgiczne: Narzędzia takie jak kleszcze i skalpele mają powierzchnię wykonaną z anodowanego aluminium, która nie wchodzi w reakcje chemiczne, co pomaga ograniczyć ryzyko zanieczyszczenia.
Obudowy sprzętu medycznego: Urządzenia takie jak aparaty MRI i sprzęt diagnostyczny są wykonane z anodowanego aluminium, co zapewnia im wytrzymałość i ochronę przed szkodliwym wpływem środowiska.
Implanty i protetyka: Do produkcji implantów stomatologicznych i wymiany stawów wybiera się anodowane aluminium, ponieważ jest lekkie i odporne na korozję.
Wniosek
Podsumowując, anodowanie nie tylko poprawia wydajność i trwałość części metalowych, ale także spełnia dzisiejsze potrzeby w zakresie zrównoważonego rozwoju i opłacalności. Jego wszechstronność w tak wielu branżach, od lotnictwa po elektronikę użytkową, pokazuje, jak ważne jest dla rozwoju technologii i wzornictwa.
Jeśli chcesz, aby Twoje aluminiowe części lepiej się sprawdzały i wyglądały, anodowanie jest sprawdzonym i skutecznym wyborem!
Dlaczego właśnie my
W NOBLE koncentrujemy się na świadczeniu najwyższej jakości usług obróbki CNC i wykańczania powierzchni dla różnych branż, takich jak przemysł lotniczy, motoryzacyjny, elektroniczny i dóbr konsumpcyjnych. Stawiamy na precyzję, trwałość i wyjątkową estetykę, dbając o to, aby każda produkowana przez nas część spełniała najwyższe standardy zarówno pod względem wydajności, jak i wyglądu.
Od Od prototypowania do produkcji
NOBLE to Twój partner w zakresie produkcji niestandardowej, oferujący pełen zakres usług, od projektowania prototypów po produkcję na pełną skalę. Dzięki naszym rozbudowanym zasobom produkcyjnym, odpowiedniej technologii, usprawnionym procesom, fachowemu doradztwu i dokładnym kontrolom jakości, jesteśmy gotowi pomóc Ci wcielić Twoje pomysły w życie.
Obróbka prototypów
Dzięki firmie NOBLE otrzymasz w ciągu kilku godzin wycenę online wraz z bezpłatną analizą projektu i zrealizujesz swoje prototypy obrabiane CNC w ciągu kilku dni.
- Najnowocześniejszy sprzęt
- Ponad 10 lat obróbki CNC
- Konkurencyjna i przystępna cena
- Cytat: W ciągu 24 godzin
- Bezpłatna opinia DFM
- Szybka realizacja w ciągu 7 dni
W NOBLE z przyjemnością podejmiemy się współpracy z Tobą przy Twoim kolejnym projekcie. Niezależnie od tego, czy masz pytania dotyczące naszych usług obróbki CNC i wykańczania powierzchni , potrzebujesz indywidualnej wyceny, czy chcesz omówić swoje specyficzne potrzeby, jesteśmy do Twojej dyspozycji.
Skontaktuj się z nami – zrealizujmy Twoje pomysły!







