
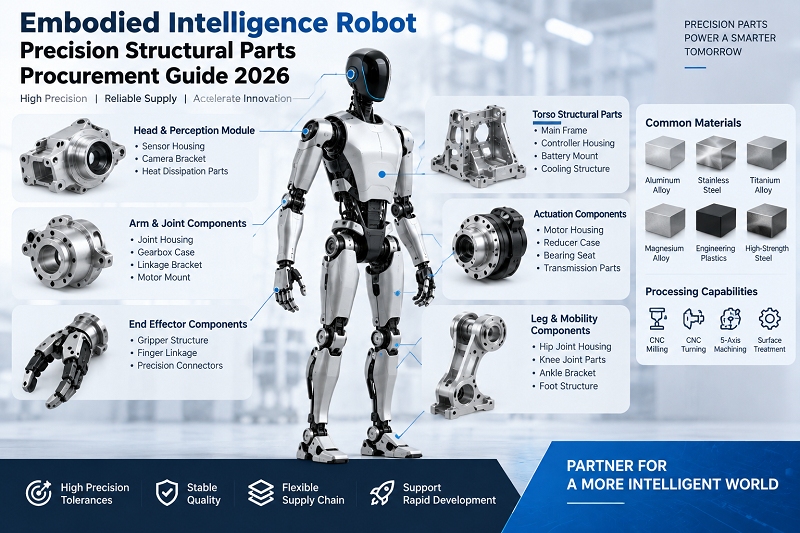
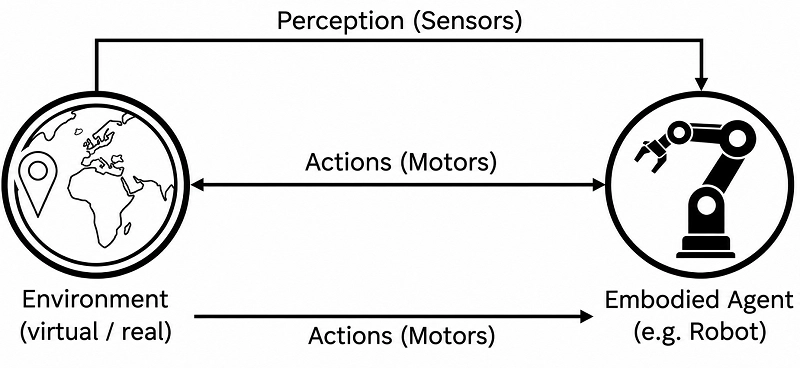
W ostatnich latach, wraz z przełomami w technologiach sztucznej inteligencji, takimi jak duże modele językowe, stopniowo dostrzeżemy nową formę inteligencji: roboty z ucieleśnioną inteligencją. W przeciwieństwie do inteligencji wirtualnej, takiej jak ChatGPT i DeepSeek, są to namacalne, dotykowe i percepcyjne byty. Potrafią nie tylko prowadzić codzienne rozmowy, ale także chwytać przedmioty, co pozwala na poprawę wydajności fabryki. Oznacza to jednak również, że części potrzebne do robotów z ucieleśnioną inteligencją wymagają bardzo wysokich standardów zarówno w zakresie doboru materiałów, jak i technologii przetwarzania. To rodzi wiele wątpliwości i obaw wśród inżynierów i pracowników działów zaopatrzenia. Ten przewodnik wyczerpująco odpowie na wszystkie Państwa pytania.
1. Jakie są scenariusze zastosowania robotów z ucieleśnioną inteligencją?
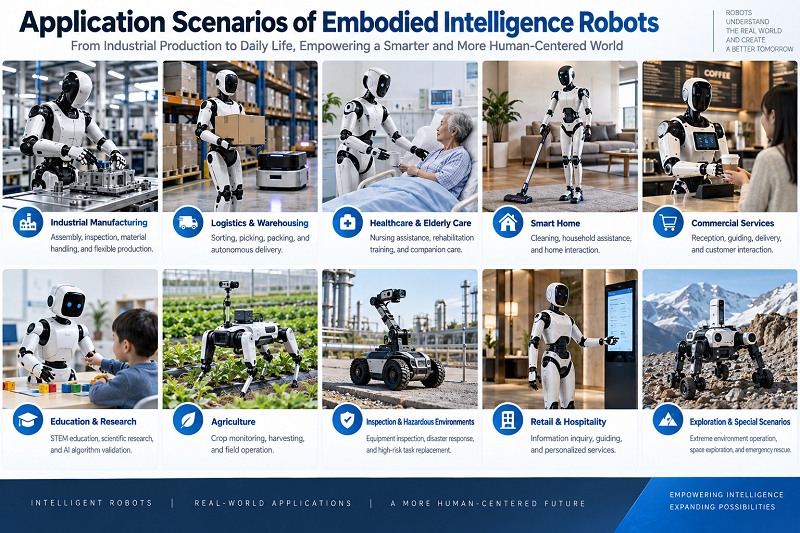
Wraz z ciągłym iterowaniem i udoskonalaniem dużych modeli językowych, granice zastosowań robotów z ucieleśnioną inteligencją stale się poszerzają. Od ciemnych fabryk po inteligentne biura i inteligentną obsługę klienta, przełomy dokonują się w segmentowanych dziedzinach. W medycynie, oprócz wspomagania robotów chirurgicznych da Vinci, do głosu doszły również liczne roboty do transportu pacjentów i roboty rehabilitacyjne z egzoszkieletami. Są one również obecne w dziedzinach zaawansowanych technologii, takich jak roboty wysyłające polecenia w lotnictwie i kosmonautyce oraz inteligentne kierowanie pojazdami w motoryzacji. Zakres zastosowań stale się rozszerza.

2. Jakie są główne wyzwania w zakresie zamówień na części konstrukcyjne robotów z wbudowaną inteligencją?
Obróbka precyzyjnych części konstrukcyjnych dla robotów wyposażonych w inteligencję wiąże się z kilkoma wyjątkowymi wyzwaniami, które mają bezpośredni wpływ na decyzje dotyczące zamówień i selekcję dostawców.
2.1 Szybka iteracja prac badawczo-rozwojowych i częste zmiany wersji rysunków.
Branża wciąż znajduje się w fazie szybkiej iteracji. Rewizje ram i optymalizacje siłowników są niemal normą. Dostawcy muszą być w stanie dostarczać małe partie z wieloma wersjami równolegle.
2.2 Złożone relacje montażowe i wyjątkowo niska tolerancja dla krytycznych wymiarów.
Pojedyncza rama nadwozia może jednocześnie posiadać otwory montażowe, otwory ustalające, gniazda łożysk, powierzchnie styku i powierzchnie montażowe czujników. Każda odchyłka położenia otworów może powodować trudności w montażu całej maszyny.
2.3 Trudna kontrola odkształceń elementów cienkościennych.
Aby zmniejszyć masę, obudowy siłowników i elementy konstrukcyjne o dużej zręczności często mają grubość ścianek zaledwie 1-3 mm. Są one podatne na odkształcenia podczas cięcia. Jak pokazują dane z branży, przy założeniu ograniczonej masy sprzętu, trudność w osiągnięciu wskaźników wydajności sprzętu stanowi jedną z praktycznych przeszkód we wdrażaniu tego scenariusza.
2.4 Brak ujednoliconych standardów branżowych.
Jak stwierdził Jiao Jichao z UBTECH, w masowej produkcji robotów brakuje ujednoliconych standardów procesowych i kontrolnych. Oznacza to, że kompletność systemu kontroli jakości dostawcy bezpośrednio decyduje o spójności dostarczanych części.
3. Jakie są powszechnie stosowane materiały? Precyzyjne części konstrukcyjne robota z wcieloną inteligencją?
Wybór materiałów bezpośrednio determinuje właściwości mechaniczne, wagę, trudność obróbki i koszt elementów konstrukcyjnych. Powszechnie stosowane materiały do produkcji elementów konstrukcyjnych robotów z wbudowaną inteligencją obejmują cztery główne kategorie: stopy lekkie, stale o wysokiej wytrzymałości, tworzywa konstrukcyjne i materiały kompozytowe. Poniższa tabela porównuje podstawowe cechy i możliwości zastosowania każdego materiału.
| Kategoria materiału | Typowe oceny | Gęstość (g/cm³) | Wytrzymałość na rozciąganie (MPa) | Główne zalety | Typowe zastosowania |
| Stop aluminium serii 6 | 6061-T6, 6063-T5 | 2.7 | 310 | Lekki, łatwy w obróbce, anodowany, o umiarkowanym koszcie | Ramy nadwozia, obudowy przegubów, obudowy silników |
| Stop aluminium serii 7 | 7075-T6, 7050-T7451 | 2.81 | 570 | Wysoka wytrzymałość, wysoka twardość, odporność na zmęczenie | Wsporniki nośne, łączniki przegubowe, obudowy reduktorów |
| Bardzo wytrzymały, wytrzymały stop aluminium | Nowe niestandardowe stopy | ~ 2.75 | ≥380 | Zrównoważona wytrzymałość i twardość, wysoka wytrzymałość zmęczeniowa | Wsporniki przegubowe, ramy wahadłowe i inne istotne części nośne |
| Stopu tytanu | TC4 (Ti-6Al-4V) | 4.43 | 950 | Bardzo wysoka wytrzymałość właściwa, odporność na korozję, biokompatybilność | Roboty medyczne, łączniki stawowe, zaawansowane, zręczne dłonie |
| Stal nierdzewna | 304/316, 17-4PH | 7.93 | 520-1100 | Wysoka wytrzymałość, odporność na korozję, odporność na zużycie, łatwość spawania | Części wału, elementy mocujące, uchwyty czujników |
| Stop miedzi | Mosiądz H62, Miedź berylowa C17200 | 8.5-8.9 | 240-1200 | Dobra przewodność elektryczna i cieplna, odporność na zużycie, niemagnetyczna | Elementy silnika, przewodzące pierścienie ślizgowe, radiatory |
| Inżynieria tworzyw sztucznych | PEEK, POM, PA66+GF | 1.3-1.4 | 90-150 | Lekkie, samosmarujące, izolujące, amortyzujące | Zręczne końcówki palców, koła zębate, obudowa, elementy dekoracyjne |
| Kompozyt z włókna węglowego | CFRP (T700/T800) | 1.5-1.6 | ≥1500 | Bardzo wysoka wytrzymałość właściwa, odporność na zmęczenie, dobre tłumienie | Połączenia ramion robota, połączenia nóg |
4. Jak dobrać procesy obróbki skrawaniem do precyzyjnych części konstrukcyjnych robotów z wbudowaną inteligencją?
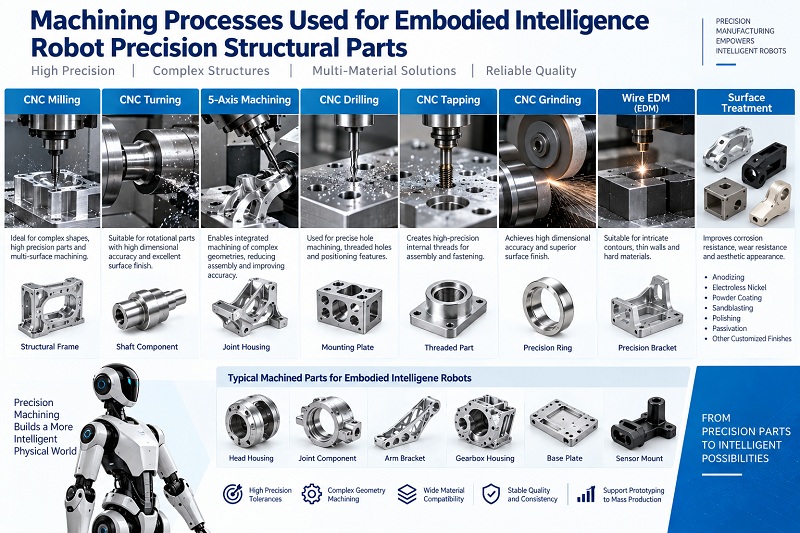
Wybór procesu obróbki skrawaniem ma bezpośredni wpływ na precyzję, jakość powierzchni, koszt i cykl dostaw części. Procesy związane z produkcją precyzyjnych elementów konstrukcyjnych robotów z wbudowaną inteligencją są zróżnicowane. Muszą być one kompleksowo dobierane w oparciu o złożoność części, wielkość partii, wymagania dotyczące precyzji i właściwości materiału.
4.1 Porównanie procesów obróbki rdzeni
| Typ procesu | Charakterystyka procesu | Zakres precyzji | Odpowiednia wielkość partii | Typowe części aplikacyjne |
| 3-osiowe frezowanie CNC | Wszechstronny, niedrogi, odpowiedni do płaskich powierzchni i prostych wnęk | ± 0.02 ~ 0.05 mm | 1-500 szt | Proste wsporniki, płyty, kołnierze |
| 5-osiowe frezowanie CNC | Obróbka wielu powierzchni w jednym ustawieniu, wysoka dokładność geometryczna, odpowiednia do powierzchni złożonych | ± 0.005 ~ 0.02 mm | 1-1000 szt | Obudowy przegubowe, części o nieregularnych kształtach, wirniki |
| Toczenie CNC | Wydajna obróbka części obrotowych, wysoka współosiowość wewnętrzna/zewnętrzna | ± 0.005 ~ 0.02 mm | 10-5000 szt | Wały, tuleje, kołnierze, części gwintowane |
| Kompozyt tokarsko-frezarski | Toczenie i frezowanie w jednym kroku, zmniejszona liczba błędów ustawień, wysoka wydajność | ± 0.005 ~ 0.01 mm | 50-5000 szt | Złożone wały, korpusy zaworów, łączniki |
| Odlewanie próżniowe + Wykańczanie CNC | Złożone struktury formowane z jednego kawałka, wysokie wykorzystanie materiału (ponad 85%), właściwości mechaniczne zbliżone do odkuwek | Odlew ±0.05 mm, wykończenie ±0.01 mm | 100-10000 szt | Ramy nadwozia, elementy konstrukcyjne nóg, obudowy przegubów |
| Precyzyjne szlifowanie | Bardzo wysoka precyzja i jakość powierzchni; Ra może osiągnąć poniżej 0.02 μm | ± 0.001 ~ 0.005 mm | W razie potrzeby | Gniazda łożyskowe, powierzchnie współpracujące, powierzchnie uszczelniające |
| EDM/Cięcie drutem | Możliwość obróbki materiałów o bardzo dużej twardości, skomplikowanych wnęk i wąskich szczelin; brak konieczności stosowania dużej siły skrawającej | ± 0.005 ~ 0.01 mm | 1-100 szt | Formy, części węglikowe, otwory nieregularne |
| Druk 3D | Brak konieczności stosowania formy, szybka walidacja, duża swoboda geometryczna | ± 0.1 ~ 0.3 mm | 1-10 szt. (do walidacji) | Prototypy walidacji koncepcji, prototypy funkcjonalne, osprzęt |
4.2 Ramy decyzyjne dla wyboru procesu
Przy ustalaniu planu procesu z dostawcami, stronom odpowiedzialnym za zaopatrzenie zaleca się przeprowadzenie oceny zgodnie z następującą logiką:
Krok 1: Określ kluczowe cechy części: wymagania dotyczące precyzji, materiału, złożoności, wielkości partii i wyglądu.
Krok 2: Wymień 2-3 realne opcje procesu. Poproś dostawców o wyceny, terminy realizacji i oczekiwane plony dla każdej z nich.
Krok 3: Kompleksowa ocena kosztów cyklu życia. Weź pod uwagę nie tylko koszt obróbki jednostkowej, ale także amortyzację kosztów formy, koszty obróbki końcowej, straty wydajności, koszty przeróbek i koszty zmiany wersji. W przypadku małych partii zazwyczaj lepszym rozwiązaniem jest obróbka CNC. W przypadku średnich partii korzystniejsze jest odlewanie ciśnieniowe + obróbka wykańczająca. W przypadku dużych partii można rozważyć formowanie wtryskowe lub kucie + obróbkę skrawaniem.
Krok 4: Potwierdź kompletność procesu u dostawcy. Elementy konstrukcyjne często wymagają wielu kombinacji procesów, takich jak toczenie + frezowanie + szlifowanie + obróbka powierzchni. To, czy dostawca jest w stanie zrealizować te procesy w jednym etapie, ma bezpośredni wpływ na cykle dostaw i efektywność zarządzania jakością.
Firma NOBLE Smart Manufacturing wykorzystuje CNC jako główny proces wewnętrzny, obejmujący wiercenie i gwintowanie CNC, toczenie frezarskie, precyzyjne grawerowanie i cięcie. Integruje również kompletne zasoby produkcyjne, takie jak różnorodne szybkie i produkcyjne formy, druk 3D SLA i SLS oraz różnorodne procesy obróbki powierzchni. Zapewnia to klientom kompleksową obsługę.
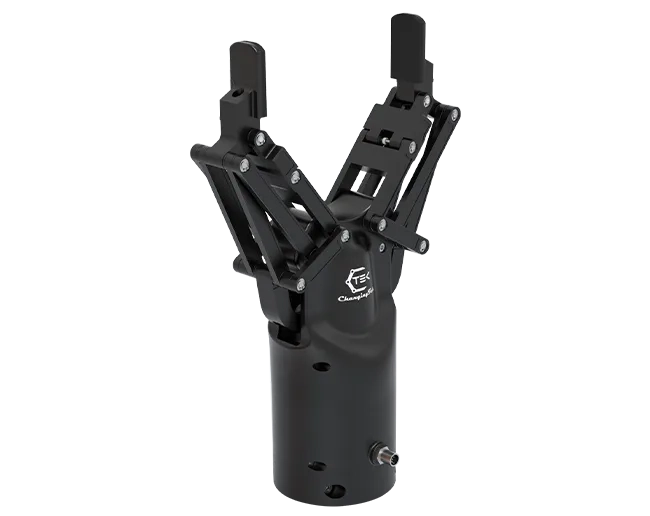
5. Jakiego rodzaju obróbki powierzchni używa się w przypadku precyzyjnych części konstrukcyjnych robotów z wbudowaną inteligencją?
Obróbka powierzchni bezpośrednio wpływa na odporność na zużycie, korozję i precyzję dopasowania. Różne obszary funkcjonalne wymagają obróbki strefowej.
5.1 Anodowanie
Najczęściej stosowany do stopów aluminium. Grubość warstwy 5-15 μm, twardość 200-300 HV. Nadaje się do powierzchni wykończeniowych i powierzchni montażowych. Około 50% warstwy tlenku narasta na zewnątrz. Otwory precyzyjne wymagają kompensacji 0.01-0.03 mm.
5.2 Anodowanie twarde
Grubość powłoki 50-100 μm, twardość 300-500 HV. Odporność na zużycie zwiększona 10-20-krotnie. Nadaje się do ustalania położenia powierzchni, pasowań łożysk i obszarów tarcia o wysokiej częstotliwości. Wymagany naddatek 0.02-0.05 mm.
5.3 Anodowanie piaskowane
Przed anodowaniem przeprowadzane jest piaskowanie w celu uzyskania matowej tekstury. Nadaje się do powierzchni o atrakcyjnym wyglądzie. Granulacja piaskowania wynosi zazwyczaj 120-220 mesh.
5.4 Pasywacja
Przeznaczony głównie do stali nierdzewnej. Usuwa wolne żelazo z powierzchni. Grubość powłoki wynosi zaledwie kilka nanometrów. Nie zmienia wymiarów. Nadaje się do precyzyjnych powierzchni montażowych i obszarów wymagających dezynfekcji.
5.5 Niklowanie
Niklowanie bezprądowe charakteryzuje się dobrą jednorodnością. Grubość powłoki wynosi 5-25 μm. Po obróbce cieplnej twardość może osiągnąć poziom powyżej HV1000. Nadaje się do sworzni, mikrokoła zębatego i połączeń o wysokiej częstotliwości ruchu. Należy zachować odpowiednią grubość powłoki.
5.6 Czernienie
Chemiczne utlenianie powierzchni stalowych. Grubość powłoki 1-3 μm. Nadaje się do wewnętrznych elementów konstrukcyjnych i powierzchni o niewidocznym wyglądzie. Ograniczona odporność na korozję.
5.7 Zasady traktowania strefowego:
- Wygląd powierzchni: Piaskowanie lub anodowanie standardowe
- Powierzchnie montażowe: standardowe anodowanie lub pasywacja; należy unikać nadmiernej grubości powłoki
- Powierzchnie lokalizacyjne: anodowanie twarde lub niklowanie
- Izolowanie powierzchni: Utrzymanie izolacji, miejscowa ochrona maskująca
Zasady podstawowe: funkcja na pierwszym miejscu, kompensacja wymiarowa, zarządzanie strefowe, ponowny pomiar wymiarów krytycznych po zabiegu.
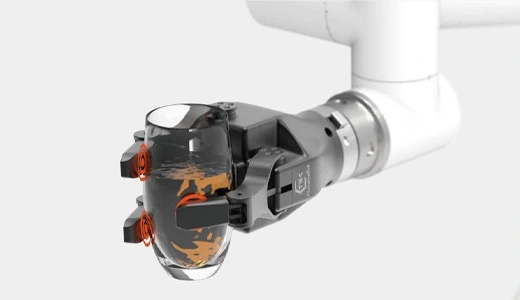
6. Jakie są kluczowe wymiary precyzyjnych części konstrukcyjnych robota z wbudowaną inteligencją?
Kluczowe wymiary bezpośrednio wpływają na wyniki testów funkcjonalnych i montażu. Należą do nich przede wszystkim: dokładność położenia i tolerancja średnicy otworów montażowych i pozycjonujących, współosiowość i okrągłość położenia łożyska, płaskość i prostopadłość powierzchni montażowej czujnika, płaskość powierzchni styku, wymiary przestrzenne miejsca unikania wiązki przewodów, równomierność grubości ścianek lekkiego rowka, a także kwalifikacja rozstawu otworów oraz sprawdzianów przepustowych i ograniczników gwintu.
W precyzyjnej obróbce urządzeń medycznych tolerancja średnicy zewnętrznej może być kontrolowana w zakresie ±0.005 mm, błąd współosiowości wynosi <0.01 mm, a chropowatość powierzchni Ra <0.4 μm. Wymagania dotyczące precyzji dla elementów konstrukcyjnych robotów różnią się w zależności od części, ale tolerancje kluczowych powierzchni współpracujących zazwyczaj muszą być kontrolowane w zakresie ±0.01 mm.
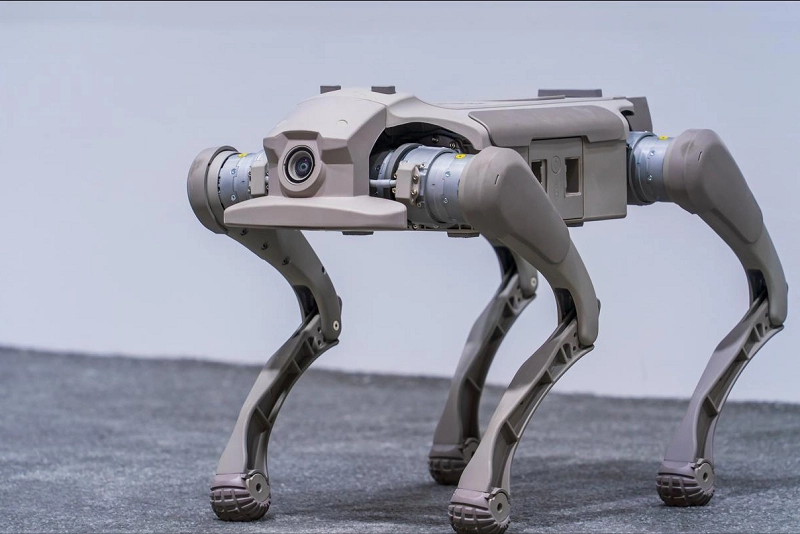
7. Jakie są wymagane standardy kontroli i dostaw precyzyjnych części konstrukcyjnych robotów z wbudowaną inteligencją?
Ustalenie jasnych standardów kontroli i dostaw jest nie tylko konieczne dla zapewnienia jakości, ale także stanowi podstawę do zmniejszenia sporów między stronami popytu i podaży oraz poprawy efektywności komunikacji.
7.1 Wymagania dotyczące sprzętu i możliwości inspekcyjnych
Podstawowy sprzęt i możliwości inspekcyjne, jakie powinien posiadać dostawca, obejmują:
| Przedmiot kontroli | Główne wyposażenie | Wymagania dotyczące precyzji | OPIS |
| Kontrola pełnego wymiaru | Współrzędnościowa maszyna pomiarowa (CMM) | Niepewność pomiaru ≤0.002 mm | Pierwszy artykuł musi przejść pełną kontrolę wymiarów; współczynnik pobierania próbek partii ≥5% |
| Kontrola tolerancji geometrycznej | CMM, tester okrągłości, tester walcowości | Okrągłość ≤0.0005 mm | Koncentryczność, okrągłość, walcowatość, płaskość, itp. |
| Chropowatość powierzchni | Tester chropowatości, interferometr światła białego | Rozdzielczość Ra 0.001μm | Należy dokonać inspekcji krytycznych powierzchni styku i powierzchni wyglądu |
| Badanie twardości | Twardościomierz Rockwella/Vickersa | Spełnia normę GB/T 230 | Sprawdza efekt obróbki cieplnej i stan materiału |
| Kontrola wyglądu | Mikroskop stereoskopowy wizualny | Próbki na limit | Pęknięcia, zarysowania, deformacje, przebarwienia, itp. |
| Analiza składu materiału | Spektrometr (PMI) | Spełnia normy jakości materiałów | Certyfikaty materiałowe dla każdej partii surowca; możliwość pobrania próbek krytycznych części |
| Kontrola gwintu | Przyrządy do pomiaru gwintów, przyrządy do pomiaru gwintów | Precyzja klasy 6H/6g | Sprawdziany wtykowe do gwintów wewnętrznych, sprawdziany pierścieniowe do gwintów zewnętrznych |
8. Jakie możliwości obróbki są wymagane w przypadku precyzyjnej części konstrukcyjnej robota z wbudowaną inteligencją?
5-osiowa obróbka CNC zdolność:
Posiadanie doświadczenia w obróbce skomplikowanych powierzchni zakrzywionych, pozycji wielootworowych i części cienkościennych, możliwość wykonywania cięcia wielopłaszczyznowego w jednym zamocowaniu.
Możliwość szybkiej reakcji:
System jest w stanie dostosowywać się do zmian wersji rysunków na etapie prac badawczo-rozwojowych i utrzymywać rytm dostaw w przypadku małych partii i wielu wersji wykonywanych równolegle.
System jakości i możliwość śledzenia:
Każdą część można prześledzić aż do partii surowców, sprzętu przetwórczego i parametrów procesu.
W przypadku części robotów wykorzystywanych w aplikacjach medycznych, norma ISO 13485 stanowi konieczny próg.
Możliwość ujednolicenia standardów montażowych:
Umożliwia skoordynowaną obróbkę elementów ramy nadwozia, modułów złącznych, wsporników czujników i części efektorów końcowych, ujednolica standardy montażu i redukuje kumulację tolerancji pomiędzy różnymi dostawcami.
9. Jak znaleźć odpowiednie części zamienne do robota?
Pierwszy krok: Doprecyzuj specyfikację części. Określ materiał, wymagania dotyczące precyzji, ilość i metodę obróbki powierzchni. Przygotuj model 3D i rysunki 2D.
Krok 2: Oceń możliwości dostawcy. Kluczowe punkty, na które należy zwrócić uwagę, to: czy posiada podstawowy sprzęt, taki jak pięcioosiowe CNC; czy ma doświadczenie w przetwórstwie w branży robotyki lub medycznej; czy posiada certyfikaty systemu jakości, takie jak ISO 13485; czy możliwe jest zapewnienie kompleksowej obsługi, od obróbki po obróbkę powierzchni?
Krok 3: Potwierdź dostawę i identyfikowalność. Poproś dostawcę o dostarczenie raportu z testów potwierdzającego, że kluczowe wymiary są prawidłowe. Każda część powinna być identyfikowalna z partią surowców i parametrami procesu.
Krok 4: Najpierw produkcja próbna, a następnie masowa. Sprawdź poprawność montażu i dokładność poprzez produkcję próbną w małych partiach. Zamówienia hurtowe składaj dopiero po upewnieniu się, że nie ma błędów.
10. Dlaczego warto wybrać NOBLE jako swojego dostawcę?
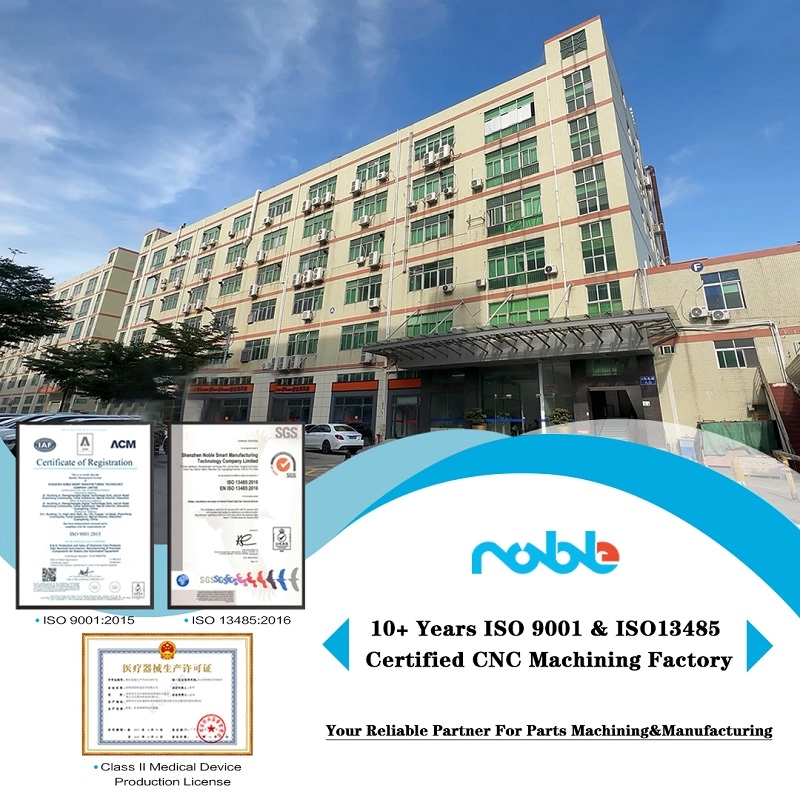
Noble to chińsko-brytyjska spółka joint venture z 14-letnim doświadczeniem w rozwoju. Posiadamy w pełni wyposażone zaplecze do obróbki i kontroli jakości oraz bogate doświadczenie na rynkach zagranicznych, co pozwala nam szybko reagować na zróżnicowane potrzeby klientów.
Posiadamy liczne 5-osiowe maszyny CNC do obróbki precyzyjnych i złożonych części w produkcji masowej. Nasz doświadczony zespół inżynierów optymalizuje rysunki techniczne, aby zapewnić lepszą jakość produkcji. Posiadamy certyfikaty ISO 9001 i ISO 13485. Wszystkie części są produkowane w bezpiecznym i czystym warsztacie z pełną identyfikowalnością.
Wykorzystujemy współrzędnościowe maszyny pomiarowe (CMM), automatyczne systemy wizyjne 2.5D, wysokościomierze i inny precyzyjny sprzęt kontrolny, aby zagwarantować, że każda dostarczona część spełnia wymagania jakościowe. Nasz doświadczony zespół obsługi posprzedażowej zna przepisy celne dotyczące importu i eksportu w różnych krajach, co pomaga w jak najszybszym otrzymaniu towaru i przyspieszeniu realizacji projektu.
Często zadawane pytania dotyczące Robot z ucieleśnioną inteligencją
1. Jakie materiały są powszechnie stosowane do produkcji części konstrukcyjnych robotów z wbudowaną inteligencją?
Głównie stop aluminium 6061/7075, stal nierdzewna 304/17-4PH, PEEK, PI i inne tworzywa konstrukcyjne. Możemy dobrać materiał zgodnie z Państwa wymaganiami dotyczącymi wagi, wytrzymałości, odporności na korozję i biokompatybilności.
2. Jakie certyfikaty jakości posiada Twoja fabryka dla precyzyjnych części robotów?
Posiadamy certyfikaty ogólnego systemu zarządzania jakością ISO 9001 oraz medycznego systemu jakości ISO 13485. Wszystkie części charakteryzują się pełną identyfikowalnością produkcji, co jest istotne w przypadku projektów robotów rehabilitacyjnych i robotów medycznych.
3. Czy potrafisz przetwarzać złożone, precyzyjne komponenty dla robotów wcielonych? Jakim sprzętem dysponujesz?
Tak. Dysponujemy wieloma 5-osiowymi maszynami CNC. Nasze laboratorium kontroli jakości jest wyposażone we współrzędnościową maszynę pomiarową (CMM), automatyczną wizyjną maszynę pomiarową 2.5D, tester chropowatości oraz inny sprzęt kontrolny, aby zagwarantować ścisłe tolerancje GD&T.
4. Jakiego wsparcia może udzielić Twój zespół inżynierów na etapie tworzenia rysunków?
Nasi doświadczeni inżynierowie dokonają przeglądu Państwa rysunków i zaproponują sugestie dotyczące DFM (projektowania pod kątem możliwości produkcyjnych). Pomagamy zoptymalizować projekt, aby obniżyć koszty produkcji i zwiększyć wydajność.
5. Jak wygląda kwestia dostawy i wsparcia celnego w przypadku zamówień z zagranicy?
Posiadamy bogate doświadczenie w realizacji projektów zagranicznych. Nasz doświadczony zespół zna przepisy celne różnych krajów. Możemy pomóc w przygotowaniu dokumentacji, aby skrócić czas realizacji i przyspieszyć postęp projektu.





