
Wprowadzenie
Wybór niewłaściwego procesu formowania tworzyw sztucznych może podwoić koszty projektu i opóźnić produkcję o miesiące. Element, który działa dobrze w jednym procesie, staje się koszmarem w innym. Forma pęka. Materiał ma zły przepływ. Czas cyklu się wydłuża.
Istnieją trzy popularne metody formowania części z tworzyw sztucznych: formowanie wtryskowe , formowanie tłoczne i formowanie rotacyjne . Każda z nich działa inaczej. Każda nadaje się do różnych kształtów, objętości i materiałów.
Co to jest formowanie wtryskowe?
To proces, który większość ludzi wyobraża sobie, słysząc o „formowaniu tworzyw sztucznych”. Maszyna pobiera granulki tworzywa sztucznego, topi je, a następnie wtłacza stopiony materiał do zamkniętej metalowej formy. Tworzywo wypełnia każdą wnękę, stygnie i krzepnie. Następnie forma otwiera się i wypycha wyprasowany element. Czas cyklu jest krótki. Trzydzieści sekund to standardowy czas dla małych elementów.
Jak to działa?
Ślimak wewnątrz rozgrzanego bębna obraca się. Topi granulki plastiku. Następnie ślimak porusza się do przodu jak tłok. Wtłacza stopiony plastik przez dyszę do gniazda formy. Forma pozostaje zamknięta pod wpływem ciśnienia zacisku, podczas gdy element stygnie. Po zestaleniu forma otwiera się. Wypychacze wypychają element. Cały cykl powtarza się automatycznie. Pomiędzy cyklami nie jest wymagana interwencja użytkownika.
Najlepsze aplikacje
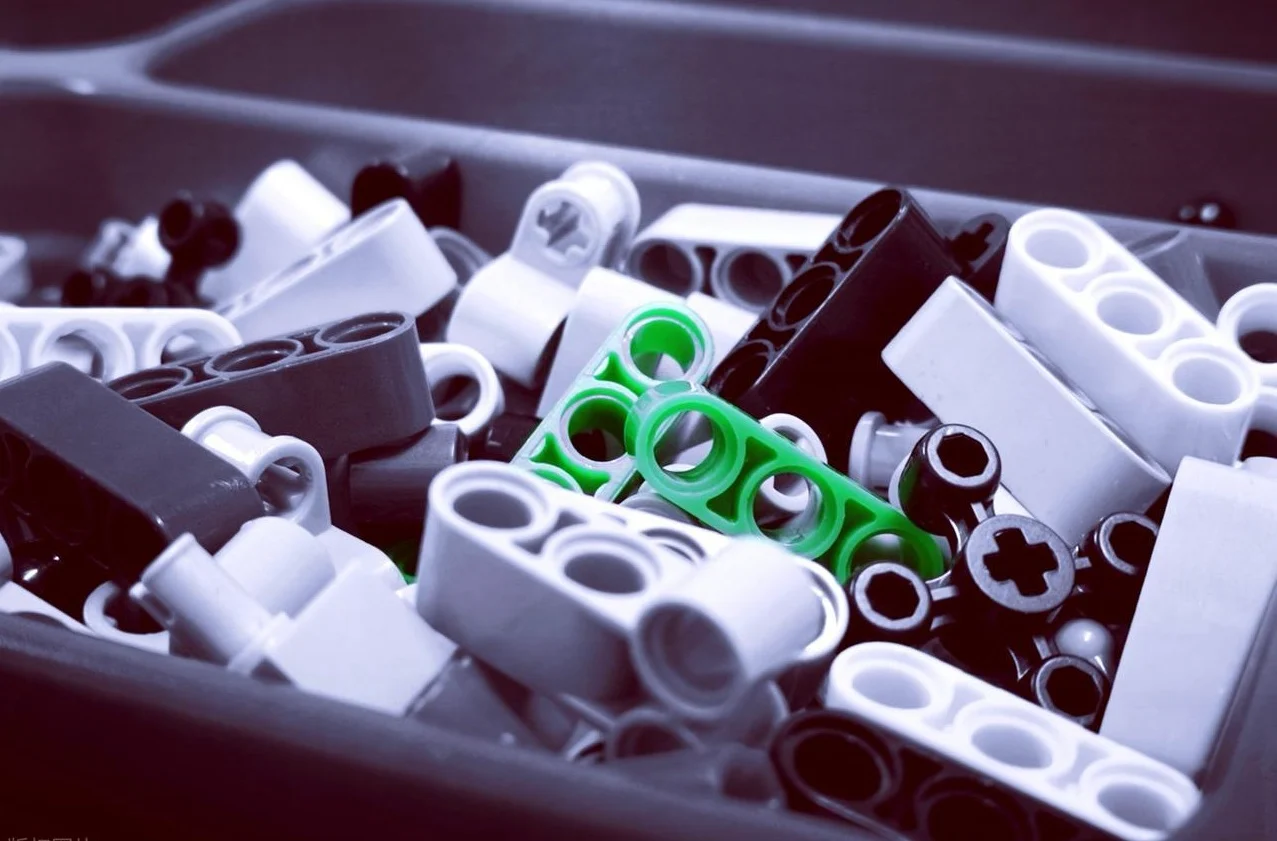
Formowanie wtryskowe dominuje w produkcji wielkoseryjnej. Złożone geometrie. Ścisłe tolerancje. Spójne rezultaty dla milionów części. Pomyśl o klockach LEGO. Nakrętkach do butelek. Obudowach urządzeń medycznych. Złączach samochodowych. Przełącznikach elektrycznych. Każdy produkt wymagający precyzji i dużych ilości wskazuje na ten proces.
Małe, skomplikowane części sprawdzają się doskonale. Możliwe są cienkie ścianki. Elementy takie jak żebra, wypukłości i zatrzaski są łatwe do zastosowania. Klienci wybierają formowanie wtryskowe, gdy potrzebują setek tysięcy identycznych części.
Kluczowe zalety
- Czas cyklu jest krótki po uruchomieniu formy. Typowy czas cyklu wynosi od piętnastu do sześćdziesięciu sekund na część. Dokładność jest doskonała. Tolerancje ±0.05 mm są standardowe przy odpowiednim oprzyrządowaniu i materiale. Wykończenie powierzchni pochodzi bezpośrednio z formy. W wielu zastosowaniach nie jest wymagane dodatkowe wykończenie. Automatyzacja jest prosta. Roboty mogą wyjmować części i wkładać komponenty.
- Odpady materiałowe są niewielkie. Kanały wlewowe i wlewy można zmielić i ponownie wykorzystać jako materiał do przemiału. Koszt robocizny na część jest niewielki, gdy maszyna jest już w ruchu.
Główne wady
- Koszt oprzyrządowania jest bardzo wysoki. Forma ze stali produkcyjnej często kosztuje od dwudziestu do stu tysięcy dolarów, a nawet więcej. Czas realizacji zamówienia jest długi. Standardowo dla złożonej formy trwa od ośmiu do szesnastu tygodni. Zmiany konstrukcyjne po wycięciu formy są kosztowne i czasochłonne.
- Formowanie wtryskowe ma sens ekonomiczny tylko przy większych wolumenach. Poniżej pięciuset lub tysiąca części koszt oprzyrządowania na sztukę staje się zaporowy. Osoby potrzebujące małych partii powinny najpierw rozważyć inne procesy. Początkowa inwestycja jest realna. Nie da się jej odzyskać, jeśli produkt nie przyjmie się na rynku.
Co to jest formowanie tłoczne?
Ten proces działa inaczej niż formowanie wtryskowe. Nie ma ślimaka. Nie ma wtrysku pod wysokim ciśnieniem. Zamiast tego, ktoś umieszcza odmierzoną ilość materiału w otwartej wnęce formy. Forma zamyka się powoli. Ciepło i ciśnienie wymuszają wpłynięcie materiału do kształtu wnęki. Następnie element utwardza się. Forma otwiera się. Ktoś wyciąga gotowy element. Prosty sprzęt. Niższe ciśnienie. Zupełnie inne podejście.
Jak to działa
Operator umieszcza „ładunek” materiału – zazwyczaj preformę lub odmierzoną bryłę – w gnieździe. Prasa dociska górną połowę. Pod wpływem ciepła materiał zmiękcza się. Ciśnienie wtłacza go w każdy zakątek formy. W przypadku tworzyw termoutwardzalnych zachodzi reakcja chemiczna. Materiał sieciuje się i utwardza na stałe. W przypadku gumy lub silikonu proces jest podobny, ale materiał pozostaje elastyczny. Po utwardzeniu forma się otwiera. Wyjmuje się element i odcina nadmiar wypływki.
Czas cyklu jest dłuższy niż w przypadku formowania wtryskowego. Zazwyczaj trwa on od dwóch do pięciu minut. Etapu utwardzania nie można przyspieszyć.
Najlepsze aplikacje
Formowanie kompresyjne sprawdza się w przypadku materiałów, z którymi formowanie wtryskowe ma problem. Tworzywa termoutwardzalne, takie jak fenole, żywice epoksydowe i melamina. Elementy z kauczuku naturalnego i syntetycznego. Klawiatury silikonowe do urządzeń elektronicznych. Duże, płaskie lub lekko zakrzywione elementy, takie jak obudowy urządzeń elektrycznych, pokrywy pojemników i elementy urządzeń.
Klasycznym przykładem są opony samochodowe. Mieszanka gumowa trafia do formy na zimno. Pod wpływem ciepła i ciśnienia jest utwardzana, tworząc ostateczny kształt opony z bieżnikiem i oznaczeniami na ścianach bocznych.
Kluczowe zalety
- Koszt oprzyrządowania jest niższy niż w przypadku formowania wtryskowego. Formy są prostsze. Nie wymagają skomplikowanych systemów kanałów ani konstrukcji wlewów. Nie ma potrzeby stosowania mechanizmów zaciskowych o wysokim ciśnieniu. Formy aluminiowe, a nawet kompozytowe, sprawdzają się w przypadku krótszych serii.
- Proces ten dobrze radzi sobie z materiałami wzmacnianymi włóknami. Długie włókna szklane lub węglowe pozostają nienaruszone. W formowaniu wtryskowym ruch ślimaka może zrywać włókna i zmniejszać ich wytrzymałość. Formowanie kompresyjne zachowuje wzmocnienie. Możliwe jest wytwarzanie dużych części.
- Straty materiału są minimalne. Masa wsadu jest obliczana blisko masy gotowego elementu. Pozostałości materiału w komorze są minimalne.
Główne wady
- Czasy cykli są długie. Standardowo jedna część zajmuje od dwóch do pięciu minut. Formowanie wtryskowe wytwarza części co trzydzieści sekund. Różnica szybko się kumuluje przy dużych wolumenach.
- Naddatki stanowią problem. Nadmiar materiału wydostaje się między połówkami formy. Po wyjęciu z formy trzeba go odciąć. Często jest to czynność ręczna. Koszt robocizny zwiększa się.
- Złożoność części jest ograniczona. Podcięcia są trudne. Głębokie żebra i skomplikowane detale są trudne do formowania, ponieważ materiał nie płynie jak ciecz. Porusza się bardziej jak gęste ciasto. Osoby potrzebujące skomplikowanych kształtów powinny rozważyć formowanie wtryskowe.
- Spójność może się różnić. Liczą się umiejętności operatora. Masa i umiejscowienie wsadu wpływają na końcowy efekt. Istnieją systemy zautomatyzowane, ale wiele fabryk nadal opiera się na ręcznym załadunku. Różnice między poszczególnymi elementami są większe niż w przypadku formowania wtryskowego. W przypadku zastosowań niekrytycznych jest to wystarczające. W przypadku precyzyjnych komponentów medycznych lub samochodowych jest to problematyczne.
Czym jest formowanie rotacyjne?
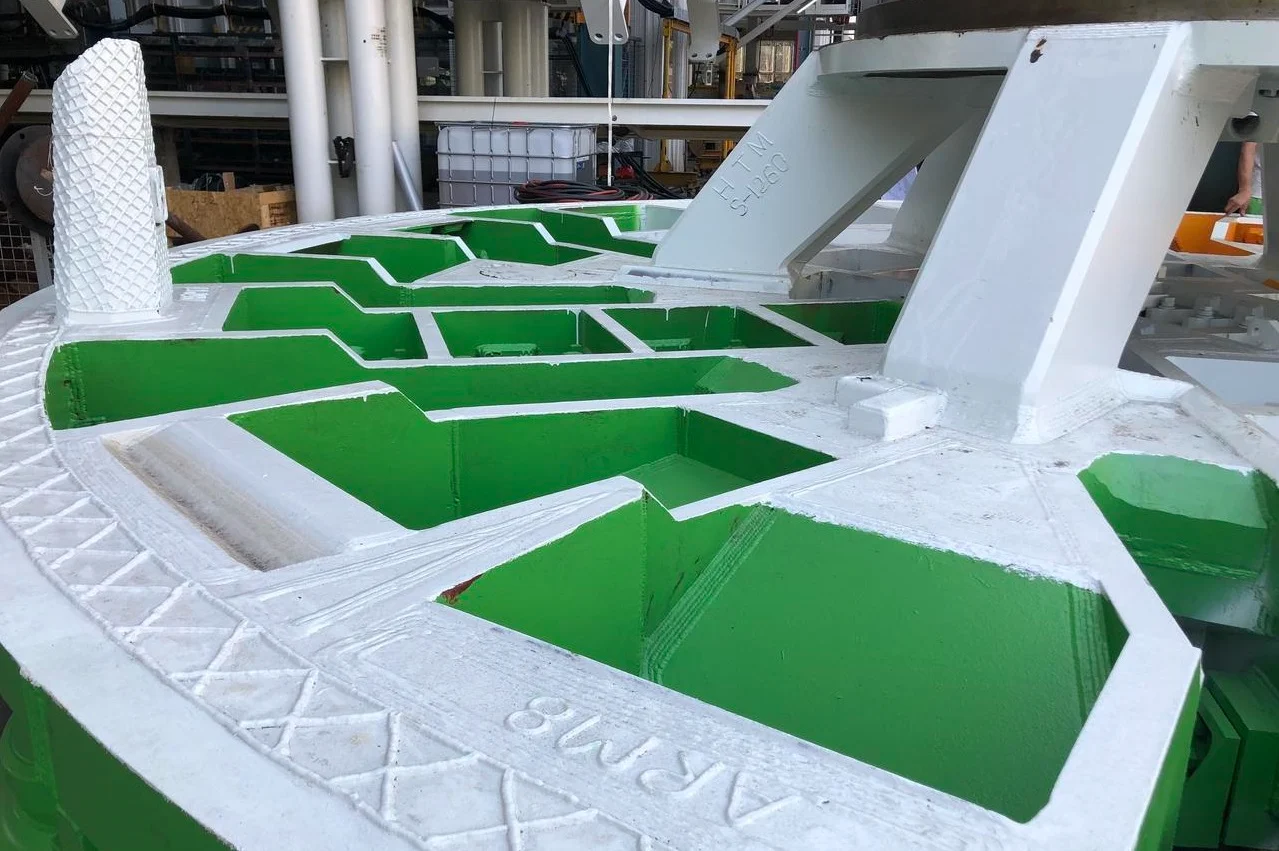
Ten proces jest niemal przeciwieństwem formowania wtryskowego. Brak wysokiego ciśnienia. Brak skomplikowanego systemu kanałów. Zamiast tego, operator wsypuje proszek tworzywa sztucznego do pustej formy. Forma obraca się powoli w piecu. Dwie osie. Czasami więcej. Proszek topi się i równomiernie pokrywa powierzchnię wewnętrzną. Następnie forma przesuwa się do stanowiska chłodzenia. Tworzywo sztuczne krzepnie. Operator otwiera formę i wyciąga pusty, bezszwowy element.
Jak to działa
Operator otwiera formę, wsypuje odmierzoną ilość proszku z tworzywa sztucznego i zamyka ją. Forma trafia do pieca. Obraca się dwuosiowo – wokół dwóch prostopadłych osi jednocześnie. Grawitacja wykonuje pracę. Proszek opada na rozgrzaną powierzchnię wewnętrzną, topi się i łączy w jednolitą warstwę. Gdy cały proszek się stopi i pokryje gniazdo, forma przesuwa się do komory chłodzącej. Chłodne powietrze lub natrysk wody obniża temperaturę. Tworzywo sztuczne krzepnie. Forma otwiera się. Operator wyjmuje gotowy element.
Czasy cykli są długie. Normalny czas wynosi od dwudziestu do sześćdziesięciu minut. Nie można przyspieszać etapów nagrzewania i chłodzenia bez utraty jakości.
Najlepsze aplikacje
Formowanie rotacyjne sprawdza się w przypadku dużych, pustych w środku, bezszwowych części. Przedmiotów, które wymagałyby montażu lub złożonych rdzeni w innych procesach. Kajaków i małych jednostek pływających. Zbiorników na wodę o pojemności od pięćdziesięciu do pięciu tysięcy galonów. Pachołków drogowych. Pojemników na produkty luzem. Obudów urządzeń medycznych wymagających gładkich powierzchni wewnętrznych bez linii spawania. Zbiorników rolniczych. Zbiorników na płyny samochodowe.
Konstrukcja jednoczęściowa to główna zaleta. Brak przecieków w szwach. Brak spawów, które mogłyby ulec uszkodzeniu. Element wychodzi z formy jako pojedyncza, ciągła powłoka. Osoby produkujące komponenty do transportu płynów lub sprzęt do zastosowań zewnętrznych często wybierają tę metodę.
Kluczowe zalety
- Koszt oprzyrządowania jest niski w porównaniu z formowaniem wtryskowym lub tłocznym. Formy są wykonane z blachy lub odlewu aluminiowego. Nie jest wymagana stal o wysokiej wytrzymałości, ponieważ proces ten wykorzystuje niskie ciśnienie – zazwyczaj poniżej 10 psi. Forma rotacyjna może kosztować od 500 do 3000 dolarów. Forma wtryskowa do porównywalnej części może kosztować dziesięć razy więcej.
- Części są wolne od naprężeń. Brak wysokiego ciśnienia oznacza brak szczątkowych naprężeń wewnętrznych. Jest to istotne w przypadku zastosowań zewnętrznych, gdzie cykle temperaturowe i promieniowanie UV powodują pękanie naprężeniowe w elementach formowanych wtryskowo. Grubość ścianek jest jednolita. Obrót zapewnia równomierne rozprowadzanie materiału.
- Zmiany konstrukcyjne są łatwiejsze. Modyfikacja formy rotacyjnej jest prostsza niż modyfikacja formy wtryskowej ze stali hartowanej. Formy kompozytowe można łatać lub modyfikować za pomocą standardowych narzędzi produkcyjnych.
Główne wady
- Czasy cyklu są bardzo długie. Od dwudziestu do sześćdziesięciu minut na element. Formowanie wtryskowe wytwarza element co trzydzieści sekund. Przy dużych wolumenach ta różnica jest ogromna. Formowanie rotacyjne ma sens tylko w przypadku mniejszych ilości rocznych lub bardzo dużych elementów, gdzie użycie wielu form wtryskowych byłoby nieopłacalne.
- Wykończenie powierzchni wewnętrznej jest chropowate. Zewnętrzna część ma wykończenie formy – zazwyczaj gładkie, jeśli jest polerowana. Wnętrze jest jednak w stanie surowym. Często występują niestopione cząstki i ślady płynięcia. W zastosowaniach zapewniających widoczność lub wymagających czyszczenia na miejscu, wnętrze może wymagać wtórnego wykończenia. To zwiększa koszty i czas.
- Wybór materiałów jest ograniczony. Większość formowania rotacyjnego wykorzystuje polietylen – LLDPE, MDPE, HDPE. Inne materiały, takie jak nylon czy polipropylen, są możliwe, ale mniej powszechne. Osoby potrzebujące tworzyw konstrukcyjnych, takich jak ABS, PC lub kompozyty zbrojone, będą miały trudności z tym procesem.
- Kontrola grubości ścianek jest mniej precyzyjna niż w przypadku formowania wtryskowego. Docelowa grubość trzech milimetrów może różnić się o plus lub minus pół milimetra. W przypadku części konstrukcyjnych jest to dopuszczalne. W przypadku precyzyjnych komponentów o wąskich tolerancjach jest to niedopuszczalne.
- Rozmiar części ma swoje ograniczenia praktyczne. Bardzo duże formy wymagają ogromnych pieców i komór chłodzących. Możliwa jest średnica dziesięciu stóp. Dwudziestostopowe są rzadkie i drogie. Większość fabryk koncentruje się na częściach mierzonych w stopach, a nie metrach. Większe elementy stają się niestandardowym projektem inżynieryjnym, co wiąże się z odpowiednimi kosztami.
Podobieństwa między trzema procesami
Na pierwszy rzut oka formowanie wtryskowe, formowanie tłoczne i formowanie rotacyjne wyglądają zupełnie inaczej. Mają różne maszyny. Różne czasy cyklu. Różną geometrię części. Ale przyjrzyjmy się im bliżej. Łączą je cztery podstawowe cechy.
- We wszystkich trzech procesach wykorzystywana jest forma. Każdy element z tworzywa sztucznego zaczyna się od gniazda formującego. Formowanie wtryskowe wykorzystuje zamknięte, dwuczęściowe narzędzie. Formowanie tłoczne wykorzystuje otwartą formę, która zamyka się pod wpływem ciśnienia. Formowanie rotacyjne wykorzystuje pustą, wieloczęściową formę, która się obraca. Materiał formy zmienia się. Stal, aluminium lub blacha. Cel pozostaje ten sam. Forma definiuje ostateczny kształt. Bez niej żaden z tych procesów w ogóle nie zadziała.
- Wszystkie trzy wymagają zastosowania ciepła. Zimne tworzywo sztuczne nie płynie. Nie może przybrać kształtu wnęki. Formowanie wtryskowe topi materiał w cylindrze przed wtryskiem. Formowanie tłoczne dostarcza ciepło poprzez płyty formy w miarę jej ściskania. Formowanie rotacyjne podgrzewa całą formę w piecu podczas jej wirowania. Metoda jest inna. Potrzeba – nie. Ciepło jest nie do negocjacji we wszystkich trzech metodach.
- Wszystkie trzy obejmują fazę chłodzenia. Stopiony plastik musi stwardnieć, zanim ktoś wyjmie część. Formowanie wtryskowe chłodzi część wewnątrz zamkniętej formy pod ciśnieniem. Formowanie tłoczne pozwala na schłodzenie i utwardzenie materiału, podczas gdy prasa pozostaje zamknięta. Formowanie rotacyjne przenosi rozgrzaną formę do dedykowanej komory chłodzącej. Medium chłodzące jest zmienne – powietrze, mgła wodna, a czasami olej. Fizyka pozostaje taka sama. Plastik twardnieje, tracąc energię cieplną. Każdy proces uwzględnia tę rzeczywistość.
- Wszystkie trzy są metodami przetwarzania polimerów. Procesy te kształtują polimery syntetyczne lub naturalne. Tworzywa termoplastyczne, takie jak polipropylen i ABS. Tworzywa termoutwardzalne, takie jak fenole i żywice epoksydowe. Elastomery, takie jak guma i silikon. Każdy proces lepiej radzi sobie z konkretnymi rodzinami polimerów niż inne. Jednak wszystkie trzy służą do przekształcania surowców polimerowych w gotowe, użyteczne produkty. Konkurują one ze sobą i uzupełniają się w ramach tej samej, szerszej kategorii technologii wytwarzania.
Te podobieństwa są istotne, ponieważ wyjaśniają granice możliwości formowania tworzyw sztucznych. Różnice tkwią w sposobie, w jaki każda metoda stosuje ciepło i ciśnienie, a nie w samych podstawowych krokach.
Jak wybrać odpowiedni proces formowania
Wybór sprowadza się do trzech pytań: Geometria części. Rodzaj materiału. Roczna objętość. Odpowiedz na nie szczerze, a właściwy proces stanie się oczywisty.
Poniżej przedstawiono prosty model podejmowania decyzji oparty na powyższym podsumowaniu.
- Miliony małych, precyzyjnych części→ Formowanie wtryskowe. Pomyśl o kapslach do butelek, złączach medycznych, klockach LEGO. Wysoki koszt oprzyrządowania. Bardzo niski koszt jednostkowy. Długi czas realizacji formy. Opłaca się tylko na dużą skalę.
- Duże, płaskie, gumowe lub termoutwardzalne części→ Formowanie tłoczne. Klawiatury silikonowe, obudowy elektryczne, uszczelki. Niższe koszty oprzyrządowania niż w przypadku formowania wtryskowego. Dłuższe cykle. Wymagane przycinanie nadlewów. Dobrze sprawdza się w przypadku kompozytów wzmacnianych włóknami.
- Duże, puste, jednoczęściowe przedmioty→ Formowanie rotacyjne. Kajaki, zbiorniki na wodę, pachołki drogowe. Proces niskociśnieniowy oznacza tanie formy. Bardzo długie cykle produkcyjne. Chropowata powierzchnia wewnętrzna. Brak szwów i linii spawów.
Uwaga praktyczna
Niektóre części pasują do wielu procesów. Prosta okrągła pokrywa może być formowana metodą tłoczenia, wtrysku, a nawet rotomouldingu, w zależności od wielkości produkcji i materiału. Nie należy zakładać, że tylko jeden proces się sprawdzi. Poproś o wycenę. Przeanalizuj koszty. Najtańsza forma nie zawsze oznacza najniższy całkowity koszt projektu. Z drugiej strony, najdroższa forma może zwrócić się w ciągu roku, jeśli wolumen produkcji będzie wystarczająco duży.
Przedstawione powyżej ramy decyzyjne stanowią punkt wyjścia. Nie jest to uniwersalna reguła. Jednak w przypadku większości części plastikowych produkowanych przez większość fabryk wskazuje ona właściwy kierunek.

O firmie NOBLE – Twoim zaufanym partnerze w produkcji tworzyw sztucznych
NOBLE to wyspecjalizowana fabryka produkująca części z tworzyw sztucznych. Specjalizujemy się w precyzyjnych rozwiązaniach formowania wtryskowego. Nie tylko w jednym procesie. W kilku. Klienci zgłaszają się do nas, gdy potrzebują wiedzy inżynierskiej, a nie tylko fabryki maszyn. Obsługujemy branże od dóbr konsumpcyjnych po urządzenia medyczne. Wspólnym mianownikiem jest jakość. Stała, mierzalna i udokumentowana jakość.
Nasze główne możliwości przetwarzania
Formowanie wtryskowe
Wykonujemy zlecenia wielkoseryjne dla skomplikowanych części o wąskich tolerancjach. Formy wielogniazdowe obniżają koszty jednostkowe. Klienci otrzymują więcej części w cyklu. Wewnętrzna konserwacja narzędzi zapewnia ciągłość działania form. Operacje dodatkowe, takie jak formowanie wtryskowe i formowanie wtryskowe, odbywają się na tym samym poziomie.
Formowanie tłoczne
To nasza specjalność w zakresie materiałów termoutwardzalnych. Fenolowych, epoksydowych, melaminowych. Uszczelnień gumowych i podkładek. Dużych elementów elektrycznych wymagających odporności na ciepło. Posiadamy również doświadczenie w produkcji kompozytów wzmacnianych włóknami. Długie włókna szklane lub węglowe pozostają nienaruszone podczas formowania tłocznego.
Formowanie rotacyjne
Naszą specjalnością są duże, puste, bezszwowe części. Zbiorniki na wodę. Pojemniki przemysłowe. Pojemniki rolnicze. Inwestycja w oprzyrządowanie jest niska w porównaniu z formowaniem wtryskowym. Grubość ścianek pozostaje jednolita. Brak linii spawania. Brak konieczności montażu wielu połówek.
Dodatkowe możliwości
Prototypowanie w celu walidacji projektu. Obróbka CNC dla cech drugorzędnych. Wykończenie i montaż . Pakowanie i logistyka. Klienci nie muszą korzystać z usług pięciu różnych dostawców. Zajmujemy się całym łańcuchem dostaw, od surowca do produktu gotowego do wysyłki.
Certyfikaty – jakość, na którą możesz liczyć
ISO 9001:2015 ISO 9001:2015
Nasz system zarządzania jakością konsekwentnie spełnia wymagania klientów i przepisy. Ciągłe doskonalenie to nie slogan. Jest ono wpisane w każdy proces. Istnieją ścieżki audytu. Działania korygujące są dokumentowane. Nic nie umknie uwadze bez weryfikacji.
ISO 13485:2016 ISO 13485:2016
To globalny standard produkcji wyrobów medycznych. Rygorystyczne zarządzanie ryzykiem. Zgodność z przepisami. Bezpieczeństwo produktu od projektu do produkcji. Nie każda fabryka posiada ten certyfikat. My tak.
Dlaczego warto współpracować z NOBLE?
- Kompleksowe wsparcie. Pomagamy w doborze materiałów. Pomagamy w projektowaniu form. Zajmujemy się produkcją i logistyką. Jeden punkt kontaktowy. Koniec z oskarżaniem dostawców.
- Zapewnienie jakości. Kontrola w trakcie procesu pozwala na wczesne wykrycie problemów. Raportowanie wymiarów stanowi dowód. Pełna identyfikowalność materiałów oznacza, że każdą część można prześledzić aż do certyfikatu surowca.
- Niskoseryjne serie pilotażowe do badań klinicznych lub testów rynkowych. Produkcja masowa na dużą skalę dla uznanych produktów. Przechodzimy z formowania wtryskowego, tłocznego i rotacyjnego w zależności od potrzeb. Klienci nie potrzebują trzech różnych dostawców.
- Zaufanie regulacyjne. Nasze certyfikaty ISO zmniejszają ryzyko dla łańcucha dostaw. Audytorzy zapoznają się z certyfikatami i przechodzą do dalszych pytań. Osoby odpowiedzialne za jakość i kwestie regulacyjne mogą spać spokojniej, wiedząc, że NOBLE znajduje się na liście dostawców.
FAQ
Który proces formowania jest najtańszy w przypadku produkcji małoseryjnej?
Formowanie rotacyjne. Formy są tanie. Blacha lub odlew aluminiowy. Nie jest wymagana stal o wysokiej wytrzymałości. Niskie ciśnienie oznacza prostszą konstrukcję.
Czy metodą formowania wtryskowego można wytwarzać elementy puste w środku?
Tak, ale z pewnymi zastrzeżeniami. Formowanie wtryskowe wspomagane gazem wykorzystuje azot do tworzenia pustych kanałów. Techniki wydrążania wykorzystują chowane kołki do usuwania materiału z grubych elementów. Obie metody zwiększają złożoność i koszt narzędzia. W przypadku prawdziwie pustych, bezszwowych części – na przykład zbiornika na wodę lub kajaka – lepszym wyborem jest formowanie rotacyjne.
Czy formowanie kompresyjne stosuje się wyłącznie do tworzyw termoutwardzalnych?
Przede wszystkim, ale nie wyłącznie. Materiały termoutwardzalne, takie jak fenol, epoksyd i melamina, to najpopularniejsze materiały. Utwardzają się pod wpływem ciepła i ciśnienia. Reakcja jest nieodwracalna. Jednak niektóre tworzywa termoplastyczne nadają się również do formowania tłocznego. Dobrym przykładem jest polietylen o ultrawysokiej masie cząsteczkowej. UHMWPE nie przepływa dobrze w cylindrze wtryskarki. Formowanie tłoczne pozwala na formowanie arkuszy, prętów i prostych elementów.
Który proces daje najsilniejsze części?
Formowanie wtryskowe zazwyczaj zapewnia najwyższą wytrzymałość i precyzję w przypadku tworzyw termoplastycznych bez wypełniaczy. Stała temperatura topnienia. Wysokie ciśnienie docisku. Gęste, pozbawione pustych przestrzeni elementy. Jednak formowanie tłoczne jest lepsze w przypadku kompozytów wzmacnianych włóknami. Długie włókna szklane lub węglowe pozostają nienaruszone, ponieważ nie ma mechanizmu śrubowego, który mógłby je złamać. Powstały element charakteryzuje się doskonałą sztywnością i odpornością na uderzenia. W zastosowaniach konstrukcyjnych z ciągłym wzmocnieniem włóknami, formowanie tłoczne zawsze przewyższa formowanie wtryskowe.







