
Wprowadzenie
Przejdź się dziś przez dowolną fabrykę. Plastik zobaczysz wszędzie. Jest w deskach rozdzielczych samochodów, urządzeniach medycznych i obudowach telefonów. Ten materiał jest teraz podstawą.
Ale oto, czego ludzie nie dostrzegają. Element z tworzywa sztucznego to nie tylko kształt, który wyciąga się z formy. To wynik trzech odrębnych decyzji. Najpierw wybiera się materiał bazowy. Następnie zastanawia się, jak go wzmocnić lub uodpornić. Na koniec decyduje się, jakiej obróbki powierzchni potrzebuje, aby przetrwać w rzeczywistym świecie. Pominięcie jednej z nich oznacza, że element ulegnie uszkodzeniu.
Ten poradnik przeprowadzi Cię przez wszystkie trzy etapy. Dowiesz się, jak wybrać odpowiedni plastik. Poznasz metody zwiększania jego wytrzymałości. Poznasz również etapy obróbki wykończeniowej, które decydują o tym, czy element będzie trwały, czy pęknie.
Zrozumienie surowców z tworzyw sztucznych
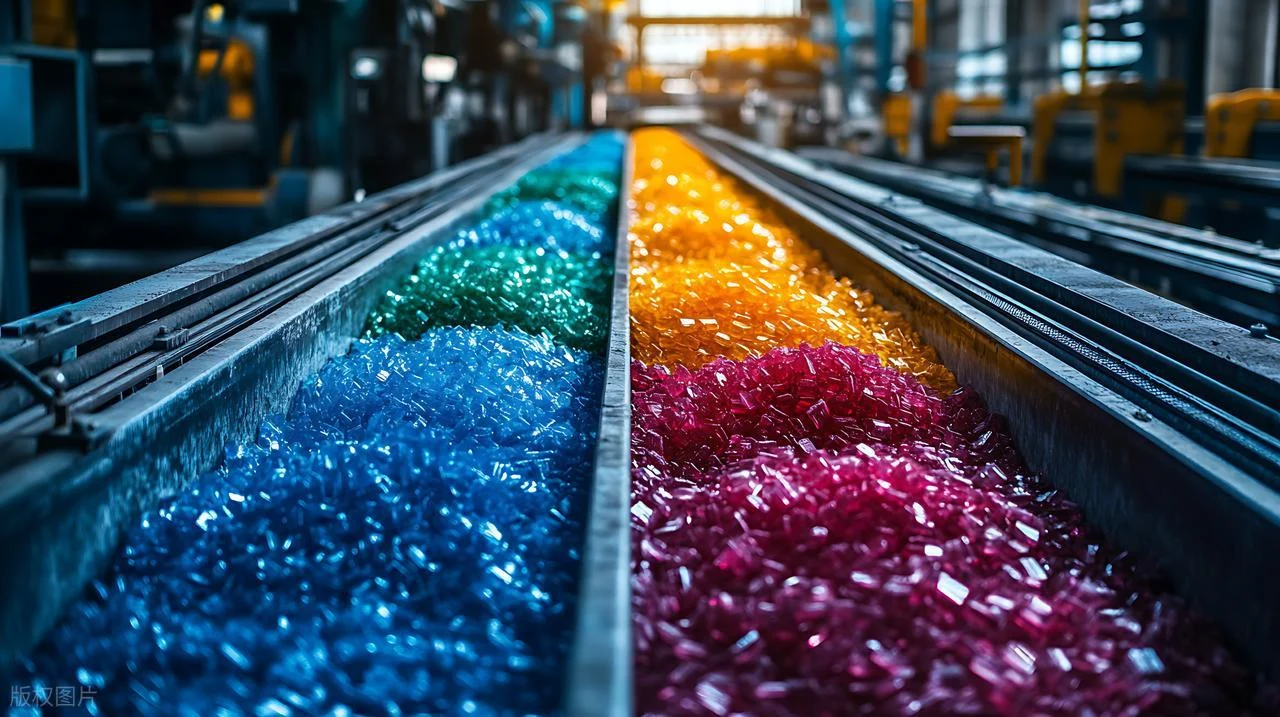
Zacznijmy od tego, co faktycznie kupujesz. Plastik nie jest dostarczany w postaci gotowych elementów. Jest dostarczany w workach lub pudełkach jako małe, solidne elementy.
Czym są surowce z tworzyw sztucznych?
Kupujesz polimery. Wyobraź je sobie jako długie łańcuchy powtarzających się jednostek chemicznych. Poszczególne ogniwa nazywane są monomerami. Połącz ich wystarczająco dużo, a otrzymasz tworzywo sztuczne.
Forma fizyczna ma znaczenie dla sposobu przetwarzania. Zobaczysz trzy typy.
- granulat Są to małe, nieregularne kawałki. Typowe dla formowania wtryskowego.
- Sieczka Są to jednorodne, maleńkie kulki. Płyną i pakują się równomiernie.
- Pudry Są to drobne pyły. Stosowane w formowaniu rotacyjnym lub jako dodatki.
Dwie główne klasyfikacje tworzyw sztucznych
Oto pierwsze poważne rozwidlenie drogi. Tworzywa sztuczne dzieli się na dwie rodziny w zależności od tego, jak reagują na ciepło.
- Tworzywa termoplastyczne złagodzić Po podgrzaniu i stwardnieniu po ostygnięciu. Można to robić wielokrotnie. Topić je, formować, mielić i ponownie topić. Dzięki temu nadają się do recyklingu. Typowe przykłady: ABS, polipropylen, nylon.
- Termoutwardzalne przejść Trwała zmiana chemiczna podczas utwardzania. Po utwardzeniu nie można ich ponownie stopić. Zbyt mocne podgrzanie powoduje ich zwęglenie lub spalenie. Zapewnia to doskonałą odporność na ciepło i stabilność. Typowe przykłady: żywice epoksydowe, fenolowe, melaminowe.
Oto jak je porównać.
| Właściwość | Tworzywa termoplastyczne | Termoutwardzalne |
| Odpowiedź na ciepło | Zmiękczyć odwracalnie | Rozłożyć się nieodwracalnie |
| Recykling | Można przetopić i ponownie wykorzystać | Nie można przetopić |
| Struktura molekularna | Łańcuchy liniowe lub rozgałęzione | Sieć usieciowana |
| Odporność chemiczna | Różni się w zależności od materiału | Ogólnie doskonałe |
| Typowe zastosowania | Dobra konsumpcyjne, opakowania | Elementy elektryczne, kleje |
| Przetwórstwo | Wtryskiwanie, wytłaczanie | Formowanie tłoczne, odlew |
Wybór między nimi determinuje wszystko w dalszej części procesu. Wybierz tworzywo termoplastyczne, jeśli zależy Ci na dużej objętości i możliwości recyklingu. Wybierz tworzywo termoutwardzalne, jeśli element jest narażony na działanie wysokiej temperatury lub wymaga trwałej sztywności.

Typowe rodzaje żywic syntetycznych i ich właściwości
Bądźmy konkretni. Nie można po prostu wybrać „plastiku”. Wybrany typ decyduje o wszystkim, jak dana część będzie działać i jak będzie wykonana. Oto najczęstsze z nich, z którymi się spotkasz.
Polietylen (PE)
To prawdziwy koń roboczy. Dostępny jest w dwóch głównych klasach.
- HDPE is Wysoka gęstość. Jest sztywny, wytrzymały i odporny na działanie chemikaliów. Pomyśl o kanistrach na mleko, butelkach po detergencie, bakach na paliwo.
- LDPE is Niska gęstość. Jest elastyczny, miękki i wytrzymały. Pomyśl o butelkach do wyciskania, plastikowych torbach i folii termokurczliwej.
Polipropylen (PP)
Ten materiał jest wszechobecny w motoryzacji i medycynie. Wytrzymuje wielokrotne zginanie bez pękania – nazywa się to odpornością na zmęczenie. Życie zależy od butelek na tabletki. Użyj go. Jest też odporny na większość chemikaliów. Typowe zastosowania: elementy wyposażenia wnętrz samochodów, strzykawki medyczne, pojemniki na żywność.
Polichlorek winylu (PVC)
PVC jest wszechstronny, ponieważ można go wytwarzać na dwa sposoby.
- Sztywny PVC is Wytrzymały i odporny na warunki atmosferyczne. Stosowany do rur, ram okiennych i elewacji.
- Elastyczny PVCZawiera plastyfikatory. Stosowany do rur, izolacji przewodów i skóry syntetycznej.
Politereftalan etylenu (PET)
Znasz go z butelek na wodę. Jest ceniony z dwóch powodów. Jest krystalicznie czysty. I stanowi doskonałą barierę przed wilgocią i tlenem, dlatego opakowania żywności i napojów są z niego wykonane. Jest również stosowany we włóknach poliestrowych.
Polistyren (PS)
Dwie zupełnie różne formy.
- Sztywny PS is twarde, przezroczyste i kruche. Pomyśl o jednorazowych sztućcach, pudełkach na płyty CD i przezroczystych pojemnikach.
- Spieniony PSrozszerza swoją działalność o styropian. Izolacje, opakowania, kubki do kawy.
Tworzywa konstrukcyjne: PC i ABS
Wykraczają poza standardowe tworzywa sztuczne. Oferują lepsze właściwości mechaniczne i termiczne.
- Poliwęglan (PC)Jest niezwykle wytrzymały i przezroczysty. Stosowany do produkcji szkła kuloodpornego, gogli ochronnych i podzespołów elektronicznych.
- ABS is Sztywny, odporny na uderzenia i łatwy do formowania. Stosowany do elementów wykończeniowych samochodów, obudów urządzeń AGD i klocków LEGO.
Oto tabela podsumowująca, pozwalająca je bezpośrednio porównać.
| Materiał | Kluczowe właściwości | Typowe zastosowania |
| HDPE | Sztywny, mocny, odporny na chemikalia | Dzbanki na mleko, zbiorniki paliwa, deski do krojenia |
| LDPE | Elastyczny, miękki, wytrzymały | Torebki, butelki do wyciskania, rurki |
| PP | Odporny na zmęczenie, odporny na działanie chemikaliów | Zawiasy, strzykawki medyczne, części samochodowe |
| Sztywne PCV | Mocny, odporny na warunki atmosferyczne | Rury, ramy okienne, siding |
| Elastyczny PVC | Miękki, giętki | Izolacja przewodów, rurki medyczne |
| ZWIERZĘ DOMOWE | Przejrzyste, dobre właściwości barierowe | Butelki, opakowania do żywności, włókna poliestrowe |
| Polistyren (sztywny) | Twardy, przejrzysty, kruchy | Sztućce, pudełka na płyty CD, pojemniki |
| Polistyren (pianka) | Lekki, izolujący | Opakowania, kubki do kawy, izolacja |
| poliwęglan | Twardy, przejrzysty | Okulary ochronne, elektronika i szkło |
| ABS | Sztywny, odporny na uderzenia | Elementy wykończenia samochodów, obudowy urządzeń, zabawki |
Przejście na zrównoważone surowce
Wszystko się zmienia. Masz nowe możliwości poza pierwotnymi tworzywami sztucznymi na bazie paliw kopalnych.
- Bio oparte tworzyw sztucznych jak ze źródeł odnawialnych. PLA jest wytwarzany z kukurydzy lub trzciny cukrowej i nadaje się do kompostowania w zakładach przemysłowych. Inne to rozwiązania typu „drop-in” – chemicznie identyczne z konwencjonalnymi tworzywami sztucznymi, ale ze źródeł biologicznych. Przetwarzają się je w ten sam sposób na istniejącym sprzęcie.
- Recycled tworzyw sztucznych jest Zyskuje na popularności. Materiały pochodzące z recyklingu pokonsumenckiego pochodzą z przedmiotów, które ludzie używali i wyrzucali. Materiały pochodzące z recyklingu przemysłowego pochodzą ze złomu fabrycznego – wlewów, kanałów, odrzuconych części. Oba te podejścia zmniejszają ilość odpadów i ślad węglowy.
Przyszłość zmierza w kierunku wielu źródeł. Materiały pierwotne do zastosowań krytycznych, gdzie czystość i wydajność są nie do negocjacji. Materiały pochodzące z recyklingu do wszystkiego innego. Opcje oparte na materiałach biologicznych, gdzie utylizacja po zakończeniu cyklu życia jest częścią projektu. Twój wybór coraz częściej uwzględnia zrównoważony rozwój, a także wydajność i koszty.
Jak poprawić właściwości tworzyw sztucznych podczas produkcji
Przyjrzyjmy się, jak faktycznie zmienić materiał. Nie chodzi o wybranie innego plastiku z półki. Chodzi o wzięcie polimeru bazowego i fundamentalną zmianę jego zachowania.
Strategie modyfikacji materiałów
Wzmocnienie włóknem zapewniające wytrzymałość i odporność na ciepło
Dodajesz włókna, aby wzmocnić i usztywnić plastik. Włókna przenoszą obciążenie. Plastik utrzymuje je na miejscu.
- Szkło włókna jest Standardowy wybór. Są tanie i skuteczne. Dodaj 30% włókna szklanego do nylonu, a podwoisz jego wytrzymałość i znacząco zwiększysz odporność na ciepło. Można to zaobserwować w wentylatorach samochodowych, obudowach elektronarzędzi i elementach pod maską.
- Węgiel włókna jest Do prac o wysokiej jakości. Są sztywniejsze, lżejsze i mocniejsze niż szkło. Przewodzą również prąd elektryczny. Stosowane w przemyśle lotniczym, sprzęcie sportowym i wszędzie tam, gdzie liczy się każdy gram.
- Naturalny włókna, lubić Len lub konopie zyskują na popularności. Są odnawialne, lekkie i zapewniają dobrą sztywność. Stosowane w panelach samochodowych i artykułach konsumpcyjnych, gdzie zrównoważony rozwój jest atutem.
Jedna ważna rzecz, którą należy wiedzieć. Tworzywa sztuczne wzmocnione włóknami są anizotropowe. Oznacza to, że są mocniejsze w kierunku, w którym ułożone są włókna. W poprzek kierunku przepływu są słabsze. Należy to uwzględnić w projekcie.
Dodatek wypełniacza w celu zwiększenia sztywności i stabilności
Wypełniacze różnią się od włókien. Zazwyczaj są to małe cząsteczki, a nie długie pasma. Nie zapewniają takiej samej wytrzymałości kierunkowej.
- Mineralny wypełniacze, lubić Talk, mika i węglan wapnia są powszechne. Są tanie i łatwo dostępne.
- Korzyści są oczywiste. Zwiększasz sztywność. Poprawiasz stabilność wymiarową – część kurczy się mniej i bardziej równomiernie. Zmniejszasz odkształcenia.
- W przeciwieństwie do włókien, tworzywa sztuczne z wypełnieniem mineralnym są w większości izotropowe. Ich właściwości są podobne we wszystkich kierunkach. To upraszcza projektowanie.
Mieszanie polimerów dla zwiększenia wytrzymałości
Czasami miesza się dwa polimery. Każdy z nich wnosi swoje najlepsze cechy.
Weź PLA, który jest biodegradowalny, ale kruchy. Zmieszaj go z PBAT, elastycznym bioplastikiem. W rezultacie powstanie twardszy, bardziej elastyczny materiał, który nadal nadaje się do kompostowania.
Jest pewien haczyk. Wiele polimerów nie lubi się mieszać. Rozdzielają się jak olej i woda. Właśnie tu pojawiają się kompatybilizatory. ADR jest jednym z przykładów. Działają jak mostek chemiczny, łącząc różne polimery, tworząc stabilną mieszankę.
Inna zaawansowana technika pozwala na tworzenie stereokompleksowych krystalitów. Polega ona na mieszaniu dwóch form tego samego polimeru o różnym układzie cząsteczkowym. Łączą się one ze sobą, tworząc materiał o znacznie wyższej odporności termicznej niż każdy z nich osobno.
Aby uzyskać elastyczność, dodaje się plastyfikatory. Te małe cząsteczki klinują się między łańcuchami polimerów, umożliwiając im wzajemne przesuwanie się. W ten sposób sztywny PVC przekształca się w elastyczne rurki.
Specjalistyczne dodatki zwiększające odporność na korozję
Tworzywa sztuczne nie rdzewieją. Ale metalowe elementy w ich pobliżu – tak. Specjalne dodatki rozwiązują ten problem.
- Migrujące inhibitory korozji (MCI)Dodawane są do tworzywa sztucznego. Powoli migrują na powierzchnię i chronią sąsiadujące metalowe części przed rdzą. Stosowane w złączach samochodowych i obudowach elektronicznych.
- Kwas padlinożercy, lubić Hydrotalcyt chroni samo tworzywo sztuczne. W poliolefinach pozostałości katalizatora mogą tworzyć kwasy podczas przetwarzania. Dodatki te neutralizują je, zapobiegając degradacji tworzywa sztucznego i korozji urządzeń przetwórczych.
Zaawansowana edycja molekularna
To jest granica. Zamiast po prostu dodawać składniki do plastiku, naukowcy zmieniają same cząsteczki polimerów.
Chemiczne techniki „edycji polimerów” pozwalają przekształcić odpadowe tworzywa sztuczne w zupełnie nowe materiały. Na przykład: branie twardych, sztywnych tworzyw sztucznych i chemiczne przekształcanie ich w miękkie, rozciągliwe materiały o zupełnie innych właściwościach.
To jeszcze nie jest rozwiązanie komercyjne na dużą skalę. Ale wskazuje ono na przyszłość, w której plastik nie będzie po prostu poddawany recyklingowi, ale będzie przetwarzany w materiały o wyższej wartości niż te, z których był na początku.
Techniki projektowania i przetwarzania
Zmieńmy punkt ciężkości. Zmiany materiałów to jedno. Ale sposób, w jaki kształtujesz część i jak obsługujesz maszynę, ma równie duże znaczenie. A czasami nawet większe.
Inteligentna konstrukcja części zapewniająca naturalną wytrzymałość
Dobry projekt buduje wytrzymałość od samego początku. Nie potrzebujesz grubszych ścian. Potrzebujesz bardziej przemyślanej geometrii.
- Żeberka i wstawki jest Twoje pierwsze narzędzia. Żebro to cienka ścianka dodana w celu podparcia większej powierzchni. Zwiększa sztywność bez nadmiernego pogrubienia. Wstawki to trójkątne podpory w narożnikach. Usztywniają one konstrukcję przed siłami zginającymi. Zasada jest prosta: wykorzystaj kształt, a nie masę.
- Filety i promienie Zaokrąglenia w narożnikach wewnętrznych. Ostre narożniki koncentrują naprężenia. Pod obciążeniem właśnie tam zaczynają się pęknięcia. Promień rozkłada to naprężenie na większą powierzchnię. Element jest trwalszy. Zawsze zaokrąglaj narożniki.
- Ściana grubość wymagania Kontrola. Grube elementy stygną powoli i kurczą się bardziej. Powoduje to powstawanie zagłębień na powierzchni. Wyglądają nieestetycznie i mogą wskazywać na wewnętrzne pustki. Zachowaj jak najbardziej jednolite ściany. Jeśli musisz przejść, rób to stopniowo.
Oto porównanie wizualne. Wyobraź sobie dwa wsporniki. Jeden ma ostre narożniki wewnętrzne, grube, nierówne ścianki i brak żeber. Pod obciążeniem pęka w narożniku, a na powierzchni pojawiają się wgłębienia. Drugi ma duże promienie, równomierną grubość ścianek i strategiczne żebra. Przenosi takie samo obciążenie bez uszkodzeń i wygląda czysto po wyjęciu z formy. Ten sam materiał. Lepsza konstrukcja.
Zaawansowane wzmocnienie konstrukcyjne
Czasami podstawowe żebra nie wystarczą. Potrzebna jest ekstremalna wydajność.
- Drut stalowy o wysokiej wytrzymałości na rozciąganie integracja osadza się Metalowe pasma są wtłaczane bezpośrednio do tworzywa sztucznego podczas formowania. Stal przenosi obciążenia rozciągające. Tworzywo sztuczne zapewnia odporność na odkształcenia i korozję. Stosowane w samochodowych paskach rozrządu i przewodach wysokociśnieniowych.
- Trójwymiarowa nanorurka węglowa „nanoklatka” technologia is Następny poziom. Nanorurki węglowe tworzą trójwymiarową sieć w całym tworzywie sztucznym. To tworzy materiał o niesamowitej wytrzymałości i przewodności. Badania pokazują, że te kompozyty mogą osiągnąć odporność na płomienie w temperaturze bliskiej 1000°C, zachowując jednocześnie integralność strukturalną. Jeszcze nie powszechne. Ale nadchodzi.
Wstępne przygotowanie powierzchni w celu poprawy właściwości
Powierzchnia ma znaczenie. Wiele tworzyw sztucznych jest chemicznie obojętnych. Farba się nie przyklei. Klej nie będzie łączył. Musisz to zmienić.
- Plazma leczenie zastosowania Zjonizowany gaz. Oczyszcza powierzchnię na poziomie molekularnym. Co ważniejsze, dodaje funkcyjne grupy chemiczne, które tworzą miejsca wiązania. W rezultacie powierzchnia jest gotowa do nałożenia kleju lub powłoki. Powszechnie stosowany w urządzeniach medycznych i elektronice.
- Korona leczenie zastosowania Prąd wysokiego napięcia. Powoduje wyładowanie, które utlenia powierzchnię plastiku. To zwiększa energię powierzchniową. Tusze, farby i kleje lepiej się wchłaniają i trwale przylegają. Szeroko stosowany na foliach i opakowaniach z tworzyw sztucznych.
- Płomień leczenie przebiegi Poddaje się element działaniu kontrolowanego płomienia. Ciepło spala zanieczyszczenia. Utlenianie zmienia skład chemiczny powierzchni. Jest szybkie. Pokrywa duże powierzchnie. Stosowane do części samochodowych i pojemników przed drukowaniem lub malowaniem.
Wszystkie trzy metody działają tak samo: zamieniają obojętną powierzchnię plastikową w taką, która przyjmuje powłoki. Bez tego kroku farba się łuszczy, a klej traci swoje właściwości. Dzięki temu wiązanie jest trwalsze.
Techniki postprodukcji części z tworzyw sztucznych
Czym jest postprodukcja i dlaczego jest taka ważna?
Postprodukcja to wszystko, co robisz po uformowaniu tworzywa sztucznego. Etap formowania tworzy puste płótno. Postprodukcja przekształca je w gotowy produkt.
Cele różnią się w zależności od części. Czasami chodzi o wygląd – gładką i błyszczącą powierzchnię. Czasami o funkcjonalność – nałożenie powłoki odpornej na działanie chemikaliów. Czasami o montaż – stworzenie powierzchni, do której klej będzie przylegał. Wszystko ma znaczenie. Pomiń obróbkę, a otrzymasz surowy, niedokończony element, który nie sprawdzi się w praktyce.
Wykończenie powierzchni i estetyki
W tym przypadku należy nadać części wygląd czegoś, co klient chce dotknąć i używać.
Powlekanie i malowanie
Farba nie tylko nadaje kolor. Chroni również plastik pod spodem.
- Rozpylać malarstwo is Standard. Pistolety automatyczne nakładają delikatną mgiełkę farby. Stosowane do wykończenia samochodów, obudów urządzeń elektronicznych i dobra konsumpcyjne.Spójnie i szybko.
- Zanurz Powłoka zanurza się Część powlekana płynem. Pokrywa wszystko równomiernie, w tym skomplikowane kształty. Stosowana do uchwytów narzędzi, rękojeści i części wymagających całkowitego pokrycia.
- Ochrona przed promieniowaniem UV powłoki blok Światło słoneczne. Bez nich wiele tworzyw sztucznych żółknie i pęka na zewnątrz. Przezroczysta powłoka UV znacznie wydłuża żywotność części.
- Odporny na zarysowania powłoki Dodaj Twardość. Soczewki poliwęglanowe i ekrany telefonów są z nich wykonane. To powłoka, a nie miękki plastik pod spodem, znosi obciążenia.
Polerowanie parowe
Opary rozpuszczalnika potrafią zdziałać cuda, których nie dokona szlifowanie.
Element poddaje się działaniu oparów rozpuszczalnika, takiego jak aceton lub chlorek metylenu. Para skrapla się na powierzchni i lekko rozpuszcza warstwę zewnętrzną. Napięcie powierzchniowe wygładza ją podczas ponownego twardnienia.
Najlepiej sprawdza się na ABS, poliwęglanie i akrylu. Rezultatem jest wysoki połysk, lustrzana powierzchnia. Przezroczyste części stają się bardziej przejrzyste. Rysy na powierzchni znikają. Brak kontaktu mechanicznego oznacza brak kurzu i zanieczyszczeń.
Platerowanie
Możesz sprawić, że plastik będzie wyglądał i zachowywał się jak metal.
- Galwanotechnika zastosowania elektryczność, która osadza jony metalu na powierzchni. Ale plastik nie przewodzi prądu. Najpierw nakłada się warstwę przewodzącą, a następnie galwanizuje. Chromowany plastik jest wszędzie – w kratkach samochodowych, kranach, listwach wykończeniowych urządzeń.
- Bezprądowe platerowanie zastosowania Reakcje chemiczne zamiast elektryczności. Osadza metal równomiernie, nawet na powierzchniach o skomplikowanych kształtach i w otworach. Niklowanie w ten sposób zapewnia odporność na zużycie i stanowi bazę pod kolejne powłoki.
- Rezultatem jest element z tworzywa sztucznego o metalicznych właściwościach powierzchniowych. Lekki jak plastik, błyszczący jak metal. Stosowany do elementów dekoracyjnych i funkcjonalnych wymagających przewodności lub odporności na zużycie.
Drukowanie i etykietowanie
Informacje muszą być umieszczone na części. Elementy sterujące, loga, instrukcje.
- Podkładka druk transfery Atrament nakładany jest za pomocą miękkiej silikonowej podkładki. Drukuje na nieregularnych, zakrzywionych lub teksturowanych powierzchniach. Podkładka dopasowuje się do kształtu. Stosowany do klawiszy klawiatury, urządzeń medycznych i zabawek.
- Ekran druk wypycha Nanoszenie tuszu przez szablon z siatki. Działa na płaskich lub lekko zakrzywionych powierzchniach. Zapewnia grube, nieprzezroczyste i trwałe wydruki. Stosowany do paneli sterowania, tabliczek znamionowych i pojemników.
- Przenoszenie ciepła etykietowanie dotyczy Wstępnie zadrukowany wzór wykonany metodą termiczną i dociskową. Etykieta trwale łączy się z tworzywem sztucznym. Doskonała szczegółowość i pełna kolorystyka. Stosowana do opakowań kosmetyków, elektroniki użytkowej i artykułów sportowych.
Każda metoda ma swoje przeznaczenie. Wybierz metodę w oparciu o geometrię części, wielkość produkcji i wymaganą trwałość oznakowania.
Przygotowanie powierzchni i modyfikacja tekstury
Obróbka strumieniowo-ścierna (kulkowanie)
Element jest poddawany działaniu małych cząsteczek pod ciśnieniem. Rodzaj materiału ściernego zmienia wynik.
- Piasekja jestem Agresywny. Usuwa ciężki materiał, czyści stare powłoki. Stosować na twardych częściach.
- Szkło koraliki jest Delikatny. Czyści bez usuwania materiału bazowego. Pozostawia gładkie, satynowe wykończenie.
- Orzech muszle jest Miękki. Nie uszkadza powierzchni. Nadaje się do czyszczenia form i delikatnych części.
Aplikacja jest prosta. Usuń pozostałości. Stwórz jednolite, matowe wykończenie. Możesz też zmatowić powierzchnię, aby farba i klej miały przyczepność.
Koziołkujący
Wrzucasz partię małych części do beczki lub wibrującej misy. Materiał i części ocierają się o siebie.
- Wibracyjny koziołkujący zastosowania wanny wibracyjnej. Części i media poruszają się w ciągłym przepływie. Nadaje się do gratowania, zaokrąglania krawędzi i wygładzania powierzchni.
- Obrotowe koziołkujący zastosowania Obrotowy bęben. Wolniejszy, ale bardziej agresywny. Sprawdza się przy większych partiach.
Efekt jest spójny dla wszystkich części. Zadziory zniknęły. Ostre krawędzie są zaokrąglone. Powierzchnia jest jednolicie wykończona. Idealne do dużych ilości małych elementów.
Metody montażu i łączenia
Techniki spawania tworzyw sztucznych
Można spawać plastik jak metal. Elementy łączy się ze sobą za pomocą ciepła i ciśnienia.
- Ultradźwiękowy spawalniczy zastosowania Wibracje o wysokiej częstotliwości. Części ocierają się o siebie w miejscu łączenia. Tarcie generuje ciepło. Tworzywo sztuczne topi się i łączy. Czas cyklu wynosi kilka sekund. Bez klejów i elementów złącznych.
- Wibracja spawalniczy zastosowania Ruch liniowy. Jedna część wibruje względem drugiej pod wpływem nacisku. Tarcie topi styk. Stosowany w przypadku większych części, takich jak kolektory dolotowe w samochodach.
- Gorący talerz spawalniczy prasy Części przylegają do rozgrzanej płyty. Powierzchnie topią się. Płyta się cofa. Części dociskają się do siebie i stygną. Prosty, niezawodny, działa na wielu rodzajach tworzyw sztucznych.
Oto ich porównanie.
| Metoda wykonania | Najlepsze dla: | Czas cyklu | Koszt wyposarzenia | Wspólny projekt |
| Ultradźwiękowy | Małe części, precyzyjne połączenia | 1-3 sekund | Umiarkowany | Potrzebny dyrektor ds. energii |
| Wibracja | Duże części, nieregularne kształty | 5-15 sekund | Wysoki | Płaskie powierzchnie styku |
| Gorący talerz | Proste geometrie, dowolny rozmiar | 10-30 sekund | Umiarkowany | Płaska powierzchnia styku |
Klejenie
Czasami spawanie nie działa. Różne tworzywa sztuczne. Plastik z metalem. Skomplikowane kształty. Wtedy używa się kleju.
- Epoksydy jest Mocny i wypełniający ubytki. Dwie części miesza się i utwardza. Trwałe wiązania strukturalne.
- Cyjanoakrylany jest Kleje błyskawiczne. Utwardzają się w kilka sekund pod wpływem wilgoci. Idealne do małych montaży i szybkich napraw.
- Strukturalny akryle jest Wytrzymałe i elastyczne. Sklejają tłuste powierzchnie bez konieczności dokładnego czyszczenia. Stosowane w przemyśle motoryzacyjnym i montażowym.
Kluczem jest przygotowanie powierzchni. Oczyść elementy. Czasami zmatowij je. Często użyj podkładu. Kleje potrzebują powierzchni, która będzie wiązać.
Mocowanie mechaniczne
Czasami wystarczy śruba lub klips.
- Zatrzaski jest Zaprojektowane w całości. Elastyczne ramiona blokują się na miejscu. Montaż jest szybki. Bez narzędzi i dodatkowych części.
- Śruby i śruby potrzeba Wypustki w plastiku. Zaprojektuj je z wystarczającą ilością materiału wokół otworu. W przeciwnym razie plastik pęknie.
- Nity jest Trwałe. Szybkie w montażu. Stosowane tam, gdzie nie jest wymagany demontaż.
- Wkłady go Wtryskiwane są do tworzywa sztucznego po uformowaniu. Tworzą one metalowe gwinty, które przetrwają wielokrotny montaż. Powszechnie stosowane metody to zgrzewanie lub wkładanie ultradźwiękowe.
Każda metoda ma swoje zastosowanie. Spawaj, aby uzyskać trwałe połączenia bez dodatkowego materiału. Klej, aby uzyskać połączenia z różnych materiałów lub o złożonej geometrii. Zamocuj, gdy będziesz musiał je później rozmontować. Wybierz metodę w oparciu o wielkość produkcji i wymagania serwisowe.
Ulepszanie właściwości funkcjonalnych
wyżarzanie
Tworzywa sztuczne po uformowaniu utrzymują naprężenia wewnętrzne. Cząsteczki zamrożone w miejscu, rozciągane i odkształcane. Z czasem to naprężenie ustępuje. Części się odkształcają. Pojawiają się pęknięcia.
Wyżarzanie rozwiązuje ten problem. Powoli podgrzewa się element do temperatury tuż poniżej temperatury topnienia. Trzyma się go w tej temperaturze. Następnie powoli schładza. Cząsteczki rozluźniają się i przekształcają w bardziej stabilny stan.
Korzyści są realne. Naprężenia znikają. Wymiary się stabilizują. Część nie zmieni kształtu po kilku tygodniach na półce czy w rozgrzanym samochodzie. Odkształcanie ustaje. Pękanie w punktach naprężeń staje się znacznie mniej prawdopodobne.
Krytyczne dla części precyzyjnych. Przekładni. Obudów o wąskich tolerancjach. Każdego komponentu narażonego na zmiany temperatury podczas pracy.
Obróbka cieplna dla uzyskania zaawansowanych właściwości
Czasami potrzeba czegoś więcej niż tylko odprężenia. Trzeba radykalnie zmienić materiał.
Badania pokazują, że można formować klatki z nanorurek węglowych wewnątrz struktury tworzywa sztucznego. Kontrolowane nagrzewanie tworzy trójwymiarową sieć na poziomie molekularnym. To nie tylko dodawanie włókien. To wzmacnianie od wewnątrz.
Rezultaty są spektakularne. Temperatura zeszklenia może wzrosnąć o setki stopni. Niektóre poddane obróbce tworzywa sztuczne wytrzymują temperatury bliskie 1000°C bez spalania. Stosowane w przemyśle lotniczym, obronnym i w ekstremalnych warunkach, w których standardowe tworzywa sztuczne uległyby stopieniu lub rozkładowi.
Jeszcze nie jest to powszechne. Ale nadchodzi. I zmienia możliwości plastiku.
Obróbka powierzchni w celu uzyskania przyczepności
Farba się łuszczy. Klej nie działa. Etykiety odpadają. Problemem nie jest powłoka. Problemem jest powierzchnia.
Tworzywa sztuczne są chemicznie obojętne. Mają niską energię powierzchniową. Ciecze tworzą krople zamiast nasiąkać. Nic nie przywiera.
Obróbka plazmowa rozwiązuje ten problem. Zjonizowany gaz bombarduje powierzchnię. Czyści na poziomie molekularnym. Co ważniejsze, wprowadza nowe grupy chemiczne do tworzywa sztucznego. Grupy te tworzą miejsca wiązania.
Energia powierzchniowa gwałtownie wzrasta. Woda rozpływa się zamiast spływać. Farba wiąże się chemicznie, zamiast osiadać na powierzchni. Siła klejenia wzrasta.
Krytyczne przed malowaniem, drukowaniem lub klejeniem. Bez niego powłoka jest tymczasowa. Z nim wiązanie jest trwałe.
Usuwanie i udoskonalanie wsparcia
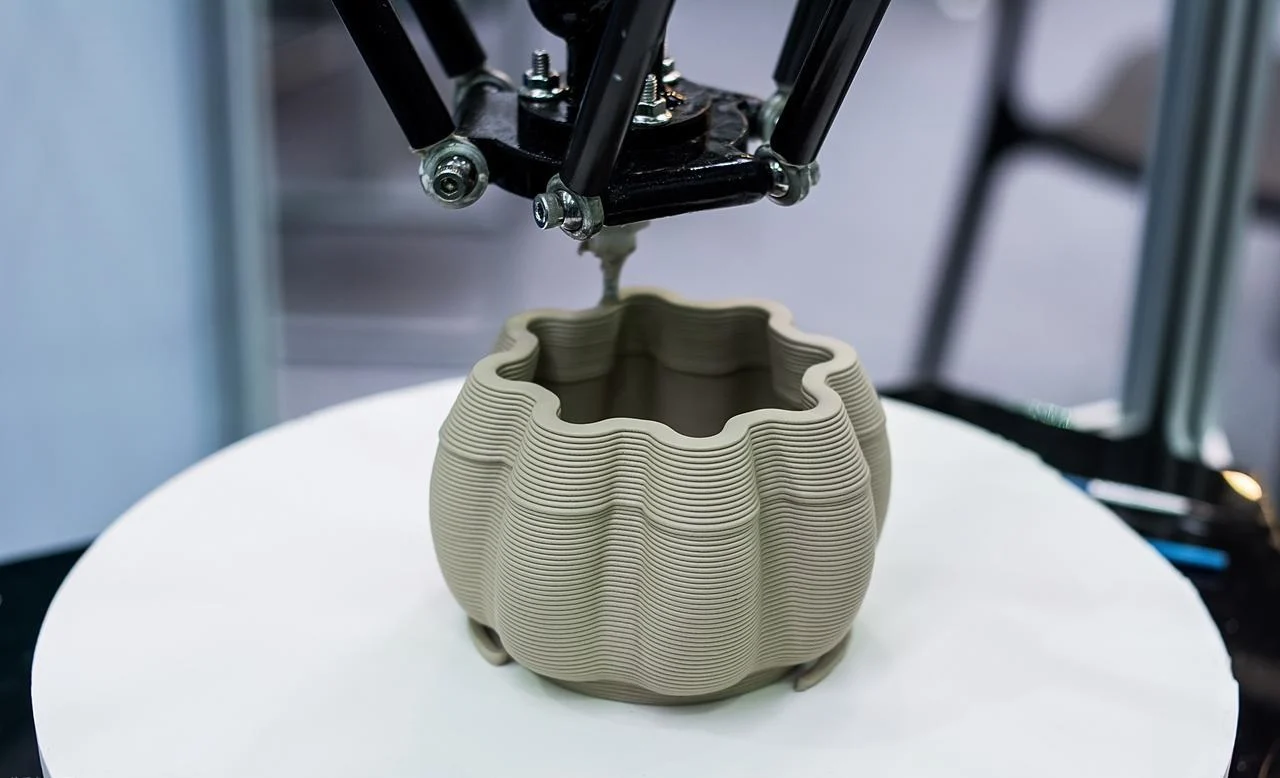
Wydrukowano 3D Część postprodukcyjna
Druk addytywny pozostawia ślady. Podpory podtrzymują wystające elementy podczas drukowania. Później muszą zniknąć.
- Przełamując z dala is Najprostszy. Odłączaj podpory ręcznie lub za pomocą narzędzi. Działa z większością materiałów. Pozostawia drobne ślady w miejscach, gdzie podpory były dotykane.
- Rozpuszczalny wspiera posługiwać się Drugi materiał. Wydrukuj z filamentu rozpuszczalnego w wodzie. Zanurz element w wodzie lub łagodnym roztworze. Podpory znikną. Żadnych śladów, żadnej pracy ręcznej.
- Szlifowanie i wygładzanie obserwuj Usuwanie podpór. Linie warstw wymagają uwagi. Szlifuj stopniowo drobniejszym papierem ściernym. W przypadku ABS lub poliwęglanu użyj wygładzania parowego. Celem jest uzyskanie powierzchni, która nie będzie wyglądać jak zadrukowana.
Obróbka wtórna
Formowanie nie jest w stanie zrobić wszystkiego. Niektóre elementy wymagają wycięcia po wyprodukowaniu części.
- Wiercenie precyzyjne dziury poprawia Problemy z kątem nachylenia. Formowanie tworzy otwory stożkowe. Wiercenie sprawia, że są proste i dokładne.
- Tapping threads dodaje Gwinty śrubowe. Formowanie cienkich gwintów jest trudne. Aby uzyskać precyzję, wywierć i nagwintuj je później.
- Podcięcia i złożone cechy czasami W ogóle nie da się ich formować. Obrób je później. Użyj CNC lub frezarek ręcznych, aby dodać to, czego nie mogła wytworzyć forma.
Obróbka wtórna zwiększa elastyczność. Formujesz prostszą część. Następnie dodajesz złożoność tylko tam, gdzie jest to potrzebne. Oszczędzasz koszty oprzyrządowania. Umożliwia wprowadzanie zmian w projekcie na późnym etapie.
Wniosek
Integracja wszystkich trzech filarów
Wyobraź sobie rozwój części z tworzyw sztucznych jako proces trzyetapowy. Nie możesz pominąć żadnego etapu, a i tak uzyskać wysokiej jakości rezultat.
Wybór materiału wyznacza punkt wyjścia. Definiuje możliwości. Wybierz polipropylen, a otrzymasz odporność chemiczną i elastyczność. Wybierz poliwęglan, a otrzymasz wytrzymałość i przejrzystość. Materiał decyduje o punkcie wyjścia. Wszystko, co nastąpi, będzie budowane na tym fundamencie.
Ulepszanie modyfikuje właściwości. Dodanie włókien szklanych usztywnia element. Dodanie gumy wzmacnia go. Projekt żeberek przenosi większe obciążenia. Ten etap wykorzystuje materiał ponad jego pierwotne możliwości. Tworzywo sztuczne ogólnego przeznaczenia zmienia się w element inżynieryjny.
Obróbka końcowa dostarcza gotowy produkt. Farba nadaje kolor i chroni przed promieniowaniem UV. Spawanie tworzy zespoły. Obróbka powierzchni zapewnia trwałość połączeń. Ten etap przekształca uformowany kształt w funkcjonalny element gotowy do przekazania klientowi.
Każdy filar zależy od pozostałych. Idealny wybór materiału nic nie znaczy, jeśli postprodukcja zawiedzie. Genialne udoskonalenie idzie na marne, jeśli materiał bazowy jest nieodpowiedni. Potrzebujesz wszystkich trzech.
Przyszłe trendy w technologii tworzyw sztucznych
Wszystko szybko się zmienia. Oto, co nadchodzi.
Materiały zrównoważone zyskują na popularności. Tworzywa sztuczne pochodzenia biologicznego ze źródeł odnawialnych. Materiały pochodzące z recyklingu w coraz większej liczbie zastosowań. Materiały projektowane z myślą o obiegu zamkniętym, a nie jednorazowym użyciu. Zmiana jest realna i przyspiesza.
Pojawiają się zaawansowane nanoulepszenia. Nanorurki węglowe tworzą superwytrzymałe kompozyty. Nanonapełniacze dodają właściwości bez obciążania. Edycja molekularna przekształca odpady w materiały o wysokiej wartości. Poziomy wydajności, które dekadę temu wydawały się niemożliwe, są teraz osiągalne.
Automatyzacja w postprodukcji stale się rozwija. Robotyzacja malowania i wykańczania. Automatyzacja kontroli. Obróbka powierzchni w linii produkcyjnej. Postprodukcja zbyt długo była wykonywana ręcznie. To się zmienia. Fabryka przyszłości obsługuje wykańczanie równie sprawnie, jak formowanie.
Dlaczego warto wybrać firmę NOBLE do produkcji tworzyw sztucznych
O nas
NOBLE produkuje części z tworzyw sztucznych. To prosta wersja. Pełniejszy obraz jest taki: bierzemy Twój projekt i przekształcamy go w gotowy element, który spełnia specyfikacje, przechodzi kontrolę i działa w terenie. Jakość to nasze motto. Jest wbudowana w każdy etap.
Certyfikowany Zarząd Jakości
Certyfikaty są ważne, ponieważ stanowią dowód spójności. Każdy może twierdzić, że jakość jest gwarantowana. Dokumentacja pokazuje, że faktycznie dostarczasz.
- ISO 9001: 2015To podstawa dla każdego poważnego producenta. Oznacza to, że mamy wdrożone systemy. Śledzimy procesy. Naprawiamy problemy. Udoskonalamy się z czasem. Otrzymujesz niezawodne części, a nie niespodzianki.
- ISO 13485: 2016Dotyczy wyłącznie wyrobów medycznych. Jest trudniej. Wymaga identyfikowalności. Każda partia, każdy materiał, każdy etap musi być udokumentowany. Jeśli produkujesz komponenty medyczne, nie jest to opcjonalne. Jest wymagane.
To, co dla Ciebie oznacza, jest proste. Śledzenie na wypadek problemów. Spójność części po części. Zgodność z przepisami obowiązującymi w Twojej branży.
Nasza wiedza
Znamy się na materiałach. Nie tylko na nazwach i kartach katalogowych. Znamy rzeczywiste zachowanie w formach, pod obciążeniem i w czasie. Stosujemy techniki uszlachetniania, które pozwalają polimerom bazowym przekroczyć ich ograniczenia. Nasze możliwości postprocessingu obejmują wykańczanie, spawanie, powlekanie i montaż . A wsparcie inżynieryjne obejmuje cały proces – od pierwszego szkicu, aż po uruchomienie produkcji.
Dlaczego partnerstwo z NOBLE przynosi rezultaty
Otrzymujesz części, które działają. Wady kosztują czas i pieniądze. Nasze skupienie na jakości pozwala zaoszczędzić i jedno, i drugie. Możliwości klasy medycznej pozwalają na produkcję komponentów spełniających surowe standardy bez konieczności późniejszej zmiany dostawcy. A zadowolenie klienta nie jest abstrakcją. Oznacza to, że odbieramy telefony, rozwiązujemy problemy i dostarczamy produkty zgodnie z obietnicami.
FAQ
Który rodzaj plastiku jest najmocniejszy?
Najmocniejszy zależy od tego, co masz na myśli. Jeśli chodzi o wytrzymałość na uderzenia, poliwęglan jest trudny do pobicia. Wygina się, zanim pęknie. Jeśli chodzi o wytrzymałość na rozciąganie, rozważ materiały wzmocnione. Nylon lub polipropylen z 30-40% udziałem włókien szklanych dorównują niektórym metalom. Wzmocnienie włóknem węglowym podnosi poprzeczkę jeszcze wyżej. Żywica bazowa ma mniejsze znaczenie niż to, co do niej dodasz.
Czy wszystkie tworzywa sztuczne można poddać recyklingowi?
Nie. Tworzywa termoplastyczne można topić i formować. Nadają się do recyklingu. Tworzywa termoutwardzalne ulegają trwałej przemianie chemicznej podczas utwardzania. Po ponownym podgrzaniu spalają się, a nie topią. Nie nadają się do recyklingu w tradycyjnym rozumieniu tego słowa. Szukaj symboli recyklingu. Liczby od 1 do 7 wskazują rodzaj żywicy. Jednak liczby nie gwarantują, że Twój lokalny zakład faktycznie ją przyjmie.
Jaka jest różnica pomiędzy tworzywami termoplastycznymi i duroplastami?
Tworzywa termoplastyczne miękną pod wpływem ciepła i twardnieją po ostygnięciu. Można to powtarzać wielokrotnie. Pomyśl o czekoladzie. Rozpuść ją, uformuj, a stwardnieje. Roztop ją ponownie. Typowe przykłady: ABS, polipropylen, nylon.
Tworzywa termoutwardzalne to jednorazowy zakup. Ciepło wywołuje reakcję chemiczną, która sieciuje łańcuchy polimerowe. Po utwardzeniu nie można ich ponownie stopić. Zbyt mocne podgrzanie powoduje ich zwęglenie. Pomyśl o jajku. Ugotowane, stwardnieje. Nie da się go roztopić. Typowe przykłady: żywica epoksydowa, fenolowa, melaminowa.
Jak zwiększyć odporność plastiku na ciepło?
Trzy sposoby. Po pierwsze, wybierz materiał bazowy odporny na wysoką temperaturę. Tworzywa konstrukcyjne, takie jak PEEK, PEI czy nylon wysokotemperaturowy, wytrzymują więcej niż tworzywa sztuczne dostępne na rynku. Po drugie, dodaj wzmocnienie. Włókna szklane, włókna węglowe lub nanorurki znacznie podnoszą temperaturę ugięcia. Po trzecie, zastosuj wyżarzanie. Kontrolowane nagrzewanie i powolne chłodzenie zmniejszają naprężenia wewnętrzne i poprawiają stabilność wymiarową w podwyższonych temperaturach. Często łączy się wszystkie trzy metody.
Czy obróbka końcowa jest konieczna dla wszystkich części plastikowych?
Nie. Wiele części działa dobrze w stanie odlanym. Komponenty wewnętrzne, ukryte wsporniki i elementy jednorazowego użytku często nie wymagają niczego poza demontażem. Ale jeśli część jest widoczna, obsługiwana, montowana z innymi lub narażona na trudne warunki, obróbka końcowa staje się niezbędna. Estetyka, montaż i wymagania wydajnościowe decydują o konieczności. Nie każda część wymaga malowania. Każda część wymaga inspekcji.
Jaka jest najpopularniejsza metoda obróbki końcowej tworzyw sztucznych?
Przycinanie i gratowanie. Każdy element formowany ma pewien nadmiar materiału. Pozostałości po wlewkach. Ślady po wlewkach. Wypływki na liniach podziału. Ich usunięcie jest niemal uniwersalne. Następnie, w przypadku widocznych części, powszechne są metody zdobienia, takie jak drukowanie, malowanie lub platerowanie. Ale prosta czynność, jaką jest oczyszczenie elementu i pozbycie się zadziorów, dotyczy niemal wszystkiego.
Czy plastik można malować?
Tak, ale nie bezpośrednio. Większość tworzyw sztucznych ma niską energię powierzchniową. Farba tworzy krople i odpryskuje. Najpierw należy przygotować powierzchnię. Obróbka plazmowa, koronowa, płomieniowa lub podkłady chemiczne zwiększają energię powierzchniową i tworzą miejsca wiązania. Następnie należy użyć farb przeznaczonych do tworzyw sztucznych. Elastycznych farb akrylowych, poliuretanowych lub dwuskładnikowych farb epoksydowych. Bez przygotowania powierzchni farba nie nadaje się do malowania. Dzięki temu staje się trwała.







