
Wprowadzenie
Przyssawki próżniowe są powszechnym elementem zarówno w życiu codziennym, jak i w zastosowaniach przemysłowych. Niezależnie od tego, czy podnosisz duże przedmioty, czy wieszasz torebkę na ścianie, są zawsze obecne.
Zazwyczaj składają się z dwóch części: korpusu przyssawki i elastycznej uszczelki. Metalowe przyssawki są powszechnie spotykane w zastosowaniach przemysłowych, natomiast w życiu codziennym ludzie zazwyczaj wybierają modele plastikowe lub silikonowe. W tym rozdziale skupimy się na plastikowych przyssawkach.
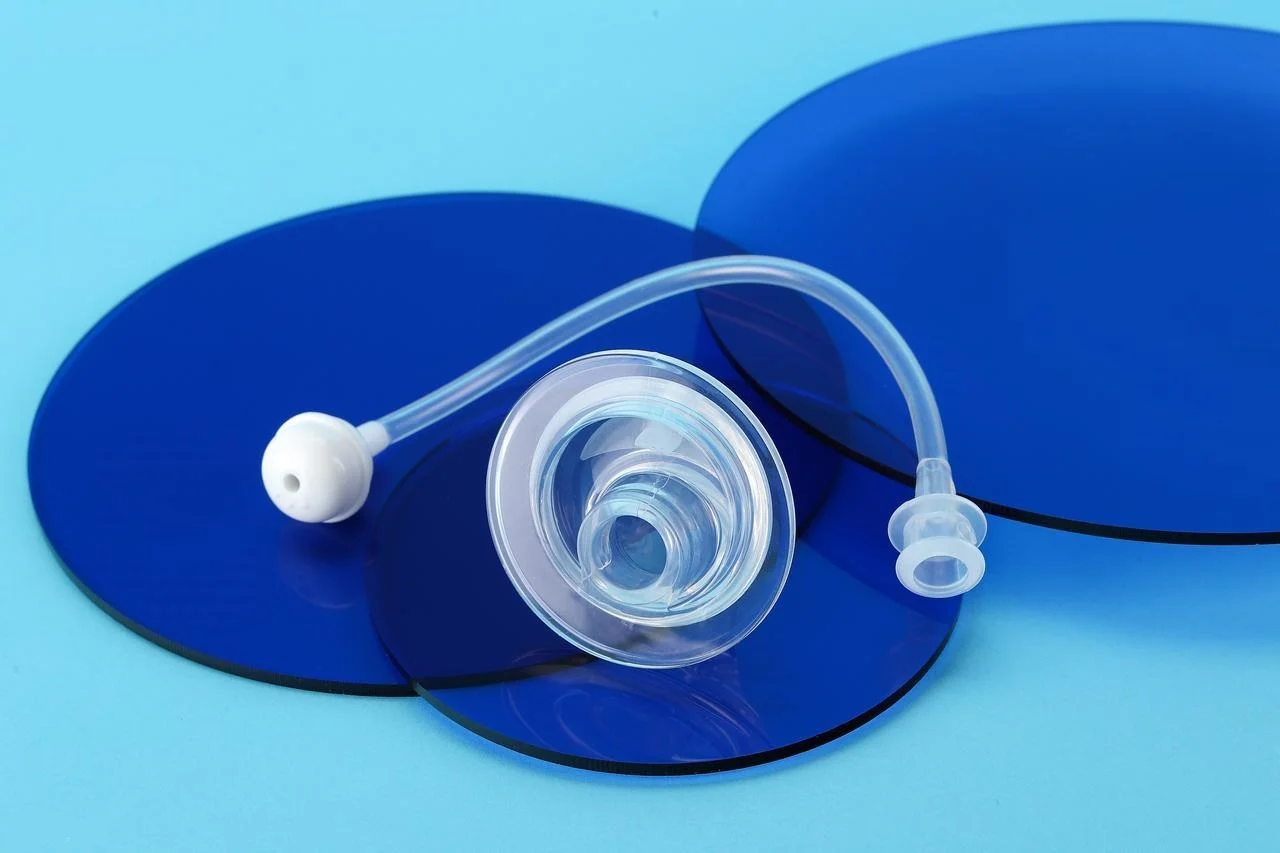
Plastik zapewnia sztywną konstrukcję. Kubek potrzebuje sztywnego szkieletu, aby przenosić siłę nacisku bez zapadania się. Silikon zapewnia elastyczną uszczelkę. Ta uszczelka dopasowuje się do nierównych powierzchni. Tworzy ona uszczelnienie próżniowe.
Krok po kroku: podstawowe procesy produkcyjne
Masowa produkcja przyssawek próżniowych nie wymaga obróbki metalu. Nie ma spawania ani obróbki surowych bloków. Dominującą technologią są procesy formowania. Ludzie wlewają materiał do gniazd. Gniazda nadają kształt części.
1. Korpus z tworzywa sztucznego Formowanie wtryskowe (Sztywny element)
Klienci stosują formowanie wtryskowe tworzyw sztucznych do produkcji sztywnego korpusu. Typowe materiały to ABS, PC i nylon. Wtryskarka topi granulat tworzywa sztucznego. Stopiony materiał jest wtłaczany do stalowej wnęki formy. Czas cyklu wynosi od 15 do 60 sekund, w zależności od rozmiaru elementu i grubości ścianki.
Często stosuje się tu szybkie prototypowanie. Plastikowy korpus drukowany w technologii 3D pozwala użytkownikom na przetestowanie dopasowania i funkcjonalności bez konieczności czekania na twarde narzędzie. Po zablokowaniu projektu, wycinana jest forma produkcyjna.
2. Forma silikonowa (elastyczny element uszczelniający)
Dominują tu dwa procesy. Ludzie dokonują wyboru na podstawie wymagań dotyczących objętości i precyzji.
- Kompresja odlewanie działa dla mniejszych wolumenów. Koszty oprzyrządowania są niższe. Wstępnie uformowany wykrój silikonowy trafia do ogrzewanej komory. Prasa się zamyka. Materiał jest kształtowany pod wpływem ciepła i ciśnienia. Czasy cykli są dłuższe. Jednak początkowa inwestycja jest mniejsza.
- Płynna guma silikonowa (LSR)Wtrysk obsługuje duże objętości. Precyzja jest lepsza. Dwa płynne składniki mieszają się i wtryskiwane bezpośrednio do rozgrzanej formy. Utwardzanie odbywa się wewnątrz gniazda formy. Czasy cykli są krótsze. Koszt oprzyrządowania jest wyższy. Technologia LSR jest wykorzystywana w wymagających zastosowaniach, w których ważna jest powtarzalność.
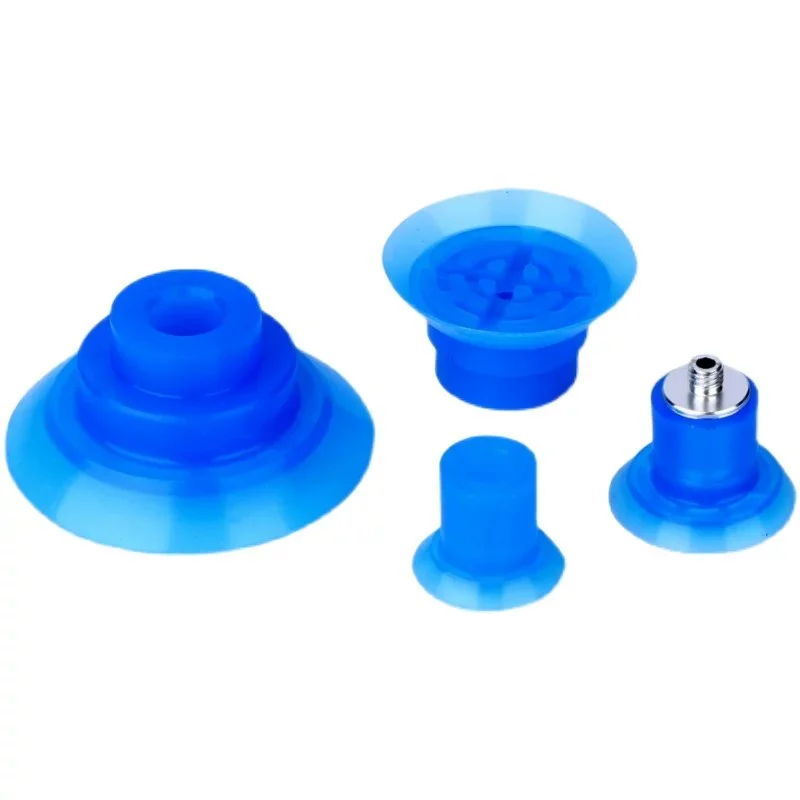
3. Krytyczne wiązanie: łączenie silikonu z plastikiem
Ten krok decyduje o sukcesie lub porażce kubka. Silikonowa krawędź musi pozostać przymocowana do plastikowego korpusu. Istnieją dwie metody.
- Obtryskiwanie is Preferowana metoda produkcji masowej. Plastikowy korpus umieszczany jest w drugiej formie. Płynny silikon jest wtryskiwany bezpośrednio na niego. Na styku tworzy się wiązanie chemiczne. Klej nie jest wymagany. Połączenie jest trwałe.
- Formowanie końcowe Spoiwo Klejenie stanowi alternatywę. Jest stosowane, gdy materiały są niekompatybilne lub gdy nie ma dostępu do narzędzi do formowania wtryskowego. Na powierzchnię tworzywa sztucznego nakłada się podkład. Klej nakłada się na silikonową krawędź. Następnie elementy są dociskane do siebie. Połączenie jest mechaniczne, a nie chemiczne. Działa, ale jest mniej niezawodne w zastosowaniach o dużej liczbie cykli.
4. Wykończenie i Przetwarzanie końcowe
Formowany kubek nie jest jeszcze skończony. Pozostaje jeszcze kilka kroków.
Usuwanie nadmiaru silikonu usuwa nadmiar silikonu. Na liniach podziału formy tworzą się cienkie linie wypływki. Są one przycinane ręcznie lub za pomocą automatycznego usuwania wypływek kriogenicznych. Silikon jest miękki. Wypływka odkleja się czysto, jeśli forma jest dobrze zaprojektowana.
Utwardzanie końcowe odbywa się w piecach. Silikon pozostaje w wysokiej temperaturze przez kilka godzin. Ten etap kończy reakcję sieciowania. Stabilność ulega poprawie, a właściwości mechaniczne stabilizują się. Osoby pomijające ten etap robią to na własne ryzyko.
Testy szczelności i inspekcje wykrywają wady. Każdy kielich jest testowany pod kątem podciśnienia. Pracownicy stosują pomiar spadku ciśnienia lub przepływu. Kontrola wizualna sprawdza obecność pustych przestrzeni, wypływek i integralność połączeń. Nieszczelny kielich nie spełnia wymagań. Testowanie nie jest opcjonalne.
7 największych wyzwań produkcyjnych w produkcji przyssawek próżniowych
1. Pęcherzyki powietrza (pustki) w silikonie
Podczas mieszania dochodzi do uwięzienia powietrza. Pęcherzyki powietrza tworzą puste przestrzenie w gotowym elemencie. Pustki osłabiają uszczelnienie i tworzą ścieżki przecieku.
Rozwiązanie: Obowiązkowe jest zastosowanie urządzeń do odgazowywania próżniowego. Składniki silikonowe są mieszane. Następnie mieszanina trafia do komory próżniowej. Próżnia usuwa uwięzione powietrze przed wlaniem lub wtryskiem.
2. Nierównomierne utwardzanie (części lepkie lub miękkie)
Część wychodzi z formy lepka. Albo zbyt miękka. Albo w niektórych miejscach nie do końca utwardzona. Przyczyną są prawie zawsze nieprawidłowe proporcje mieszania.
Rozwiązanie: Precyzyjne wagi i dokładne protokoły mieszania. Pracownicy ważą każdy składnik. Mieszają przez określony czas. Zeskrobują boki pojemnika. Partia, której odchyłka wynosi dwa procent, nie nadaje się do spożycia. Szybkie prototypy często wykorzystują małe partie mieszane ręcznie. Te małe partie mogą ukrywać błędy mieszania, które stają się oczywiste na skalę produkcyjną. Pracownicy muszą zweryfikować proces mieszania na sprzęcie produkcyjnym przed zwiększeniem produkcji.
3. Deformacja części (zniekształcenie)
Silikonowa warga zapada się pod obciążeniem. Albo miseczka nie zachowuje kształtu podczas wyjmowania z formy. Materiał jest zbyt miękki w stosunku do geometrii elementu.
Rozwiązanie: Dopasuj twardość Shore'a A do rozmiaru i kształtu części. Silikon 30A nadaje się do małych, grubych części. Duża, cienka warga wymaga twardości 50A lub wyższej. Inżynierowie testują różne twardościomierze podczas prototypowania, aby znaleźć minimalną twardość, która utrzymuje kształt. Zbyt twardy silikon powoduje uszkodzenie uszczelnienia. Zbyt miękki silikon powoduje odkształcenie części.
4. Przyklejanie się do formy (problemy z wyjmowaniem z formy)
Utwardzony silikon nie chce puścić. Element pęka podczas wyjmowania. Forma ulega uszkodzeniu.
Przyczyna: Niedostateczna ilość środka antyadhezyjnego lub skomplikowane podcięcia w konstrukcji formy. Niektóre gatunki silikonu są bardziej lepkie niż inne.
Rozwiązanie: Prawidłowy projekt formy to pierwsza linia obrony. Unikaj ostrych podcięć. Stosuj kąty pochylenia. Następnie ostrożnie nałóż środek antyadhezyjny. Zbyt mała ilość spowoduje przyklejenie się elementu. Zbyt duża ilość spowoduje pogorszenie wykończenia powierzchni. Ludzie opracowują standardowy proces aplikacji dla każdej formy.
5. Słabe lub uszkodzone połączenie tworzywa sztucznego z silikonem
Silikonowa warga oddziela się od plastikowego korpusu. Kubek ulega uszkodzeniu podczas użytkowania. Połączenie nigdy nie było wystarczająco mocne.
Przyczyna: Najczęstszą przyczyną jest niezgodność materiałów. Silikon nie przylega do większości tworzyw sztucznych bez odpowiedniej obróbki powierzchni.
Rozwiązanie: W miarę możliwości priorytetowo traktować oprzyrządowanie do formowania wtryskowego. Formowanie wtryskowe tworzy wiązanie chemiczne podczas procesu wtrysku LSR. Klej nie jest wymagany. Gdy formowanie wtryskowe nie jest możliwe, stosuje się specjalistyczne kleje przemysłowe z podkładami powierzchniowymi. Sposób klejenia wymaga starannej kontroli procesu.
6. Wypłukiwanie i zanieczyszczenie chemiczne (żywność/medycyna)
Części przeznaczone do kontaktu z żywnością lub do zastosowań medycznych nie mogą wydzielać substancji chemicznych. Standardowy silikon zawiera dodatki, które nie są bezpieczne.
Przyczyna: Surowce nie posiadające certyfikatu. Dostawca poszedł na łatwiznę.
Rozwiązanie: Użyj silikonu zgodnego z wymogami FDA. Odpowiednie przepisy to 21 CFR 177.2600. Zastosowania medyczne mogą wymagać certyfikatu ISO 10993. Klienci proszą o certyfikaty przed zakupem materiału.
7. Ryzyko zanieczyszczenia ciałami obcymi
Kawałek metalu lub twardego plastiku wpadł do przewodu z żywnością. Przyssawka roztrzaskała się lub odpadła jej część. Zanieczyszczenie powoduje wycofanie produktu z rynku.
Przyczyna: Standardowy silikon nie jest wykrywalny przez detektory metalu. Uszkodzone elementy przechodzą kontrolę jakości niezauważone.
Rozwiązanie: Użyj związków silikonowych wykrywalnych przez detektory metali. Materiały te zawierają dodatki żelazne, które uruchamiają detektory metali na liniach produkcyjnych. Dodatki te są zatwierdzone przez FDA do przypadkowego kontaktu. Producenci określają gatunki wykrywalne do zastosowań w przetwórstwie żywności i przemyśle farmaceutycznym. Dodatkowy koszt materiałów jest niewielki w porównaniu z wycofaniem produktu z rynku.
Krytyczne kryteria wyboru materiałów in Vakum Cups Produkcja
Twardość (Shore A)
Twardość silikonu mierzy się w skali Shore'a A. Niższe wartości oznaczają bardziej miękki materiał. Wyższe wartości oznaczają twardsze i trwalsze mieszanki.
35A jest przeznaczony do miękkich, delikatnych zastosowań. Dotykanie świeżo upieczonego croissanta. Wybieranie polerowanej soczewki. Krawędź łatwo się dopasowuje. Uchwyt jest delikatny. Wadą jest trwałość. Miękki silikon szybciej się rozrywa.
50A jest przeznaczone do solidnych i wytrzymałych zastosowań. Podnoszenie blachy. Przenoszenie szorstkiego elementu z tworzywa sztucznego. Krawędź jest odporna na ścieranie. Siła trzymania jest większa. Jednak 50A nie dopasowuje się do nierównych powierzchni tak dobrze, jak 35A.
Zgodność z normami jakości spożywczej
Kontakt z żywnością podlega regulacjom. Silikony nie są dozwolone.
FDA 21 CFR 177.2600 to norma amerykańska. Określa ona dopuszczalne substancje ekstrakcyjne i metody badań. Certyfikowany związek chemiczny przechodzi te testy. Brak certyfikatu oznacza, że materiał nie jest zgodny z przepisami, nawet jeśli wygląda tak samo.
Rozporządzenie UE nr 1935/2004 stanowi ramy europejskie. Faktyczne metody badań pochodzą z innych norm, ale to rozporządzenie określa wymagania. Osoby sprzedające na terenie Europy muszą uzyskać deklarację zgodności od dostawcy materiałów.
Oba standardy mają znaczenie. Kubek dla piekarni wymaga jednego lub drugiego, w zależności od miejsca dostawy sprzętu. Ludzie proszą o dokumentację przed zamówieniem sprzętu.
Specjalne właściwości
Czasami standardowa mieszanka nie działa. Ludzie potrzebują dodatkowych funkcji.
Wykrywalność metali jest ważna dla branży spożywczej i farmaceutycznej. Do silikonu dodawane są dodatki żelazne. Jeśli kawałek się odłamie, wykrywacz metalu wychwyci odłamek. Alternatywą jest wycofanie produktu z rynku.
Odporność na wysokie temperatury pozwala na pracę w gorącym środowisku. Piekarniki. Cykle sterylizacji. Standardowy silikon ulega degradacji w temperaturze powyżej 200°C. Specjalne formuły wytrzymują temperatury 250°C i wyższe.
Właściwości antystatyczne zapobiegają przyciąganiu kurzu. Jest to konieczne w produkcji elektroniki. Ładunek elektrostatyczny przyciąga cząsteczki do produktu. Kubek musi rozproszyć ten ładunek. Producenci stosują związki antystatyczne, gdy standardowy silikon powoduje problemy z zanieczyszczeniami.
Żaden pojedynczy materiał nie spełnia wszystkich wymagań. Ludzie ustalają priorytety w oparciu o zastosowanie. Twardość na pierwszym miejscu. Zgodność na drugim. Specjalne właściwości na trzecim miejscu. Źle zamówiony kubek ulegnie uszkodzeniu, niezależnie od tego, jak dobrze został wykonany.
Wniosek
Masowa produkcja przyssawek próżniowych nie jest prosta. Trzy elementy muszą ze sobą współgrać. Utwardzanie silikonu musi przebiegać spójnie. Wtrysk tworzywa sztucznego musi spełniać rygorystyczne tolerancje. Połączenie między nimi musi przetrwać tysiące cykli. Jeśli nie trafisz w nikogo, przyssawki zawiodą na linii produkcyjnej.
Ostatnia rada dla osób rozpoczynających produkcję. Na wczesnym etapie projektowania należy priorytetowo traktować metodę łączenia tworzywa sztucznego z silikonem. W przypadku produkcji seryjnej najlepszym wyborem jest formowanie wtryskowe. Klejenie jest skuteczne, ale wymaga większej kontroli procesu. Decyzję należy podjąć przed cięciem stali formy.
Pozyskuj certyfikowane materiały od samego początku. Zgodność z FDA. Deklaracje UE. W razie potrzeby gatunki wykrywalne przez wykrywacze metali. Nie zmieniaj materiałów na późnym etapie projektu. Zmienia się profil utwardzania. Zmienia się wytrzymałość wiązania. Cały proces ulega przesunięciu.
Zainwestuj w urządzenia do odgazowywania próżniowego. Pęcherzyki powietrza są niedopuszczalne na powierzchni uszczelniającej. Mieszanie ręczne bez próżni nie powiedzie się. Skala produkcji wymaga odpowiedniego odgazowywania. Nie ma drogi na skróty. Kubki albo się uszczelniają, albo nie. Ludzie pamiętają te, które się nie uszczelniają.
O firmie NOBLE: Twój partner w precyzyjnej produkcji tworzyw sztucznych i silikonu
Kim jesteśmy?
NOBLE to firma specjalizująca się w produkcji tworzyw sztucznych. Klienci zwracają się do nas z prośbą o precyzyjne formowanie wtryskowe i przetwórstwo silikonu.
Połączmy skomplikowane projekty produktów z niezawodną produkcją masową. Najtrudniejsze są komponenty dwumateriałowe – plastik i silikon. Przyssawki próżniowe są doskonałym przykładem. Sztywny korpus z tworzywa sztucznego wymaga elastycznej silikonowej krawędzi. Te dwa materiały muszą się trwale połączyć. My to umożliwiamy.
Nasze główne możliwości przetwarzania
Formowanie wtryskowe tworzyw sztucznych
Inżynierowie NOBLE pracują z żywicami o jakości inżynieryjnej. ABS, poliwęglanem (PC), nylonem (PA) i innymi materiałami na zamówienie. Klienci przesyłają nam specyfikacje materiałowe. My uruchamiamy formy.
Produkcja wielkoseryjna odbywa się na zautomatyzowanych ogniwach. Celem jest stała jakość. Cykle produkcyjne są krótkie. Ludzie potrzebują tysięcy części dziennie. Nasze maszyny zapewniają taką ilość bez żadnych odchyleń.
Formowanie wtryskowe płynnej gumy silikonowej (LSR).
Precyzyjne formowanie elastycznych elementów silikonowych to podstawowa umiejętność w produkcji przyssawek próżniowych. Złożone geometrie krawędzi przyssawek próżniowych są standardem. Proces LSR charakteryzuje się dużą prędkością i dużą wydajnością. Wypływki są minimalne. Spójność między częściami jest wysoka.
Obtryskiwanie (Łączenie plastiku z silikonem)
To nasza specjalność. Chemicznie łączymy silikon bezpośrednio ze sztywnymi podłożami z tworzyw sztucznych w jednym cyklu formowania. Bez wtórnego klejenia. Bez słabych połączeń klejowych.
Usługi o wartości dodanej
Własne narzędzia to ogromna zaleta. Projektujemy i wytwarzamy precyzyjne formy dopasowane do geometrii każdego produktu – bez czekania na zewnętrzną narzędziownię.
Obróbka końcowa odbywa się w naszym zakładzie. Usuwanie wypływek usuwa nadmiar materiału. Utwardzanie końcowe stabilizuje silikon. Czyszczenie ultradźwiękowe przygotowuje powierzchnie. Testy szczelności wykrywają wady przed wysyłką części.
Oferujemy możliwość personalizacji materiałów. Opracowujemy silikony zgodne z wymogami FDA. Produkujemy również mieszanki wykrywalne przez detektory metali do zastosowań w przemyśle spożywczym i farmaceutycznym.
Certyfikaty i zgodność (zaangażowanie w jakość)
ISO 9001:2015 (Systemy Zarządzania Jakością)
Ten certyfikat jest potwierdzeniem naszego zaangażowania. Stała jakość. Ciągłe doskonalenie. Satysfakcja klienta. Norma obejmuje wszystkie nasze procesy produkcyjne.
ISO 13485:2016 (Wyroby medyczne – Zarządzanie jakością)
To kluczowy certyfikat dla branży medycznej. Produkujemy komponenty do zastosowań medycznych, farmaceutycznych i opieki zdrowotnej. Norma potwierdza naszą zdolność do spełniania surowych wymogów regulacyjnych. Bezpieczeństwo. Identyfikowalność. Zarządzanie ryzykiem.
FAQ
Jaka jest różnica pomiędzy formowaniem kompresyjnym a wtryskiem LSR w przypadku silikonu w produkcji przyssawek próżniowych?
Formowanie kompresyjne wykorzystuje wstępnie uformowany wykrojnik silikonowy. Koszty oprzyrządowania są niższe. Czas cyklu jest dłuższy. Klient wybiera tę metodę w przypadku mniejszych wolumenów lub prostszych geometrii.
Wtrysk LSR wykorzystuje ciekłą gumę silikonową. Dwa składniki mieszają się automatycznie. Ciecz jest wtryskiwana bezpośrednio do rozgrzanej formy. Utwardzanie odbywa się wewnątrz gniazda. Czasy cykli są krótsze, a precyzja wyższa. Koszty oprzyrządowania są wyższe. Ludzie wybierają LSR w przypadku dużych wolumenów i skomplikowanych elementów.
Czy mogę przykleić silikon do plastiku zamiast formowania wtryskowego?
Tak. Klejenie działa. To nie to samo, co formowanie wtryskowe. Formowanie wtryskowe tworzy wiązanie chemiczne podczas procesu wtrysku. Nie ma warstwy kleju. Klejenie wymaga przygotowania powierzchni. Na tworzywo sztuczne nakłada się podkład. Klej nakłada się na silikon. Następnie elementy są dociskane do siebie.
Połączenie jest mechaniczne, a nie chemiczne. Jest mniej niezawodne w zastosowaniach wymagających dużej liczby cykli. Klejenie stosuje się, gdy narzędzia do formowania wtryskowego są niedostępne lub gdy materiały są niekompatybilne. W przypadku masowej produkcji przyssawek, formowanie wtryskowe jest lepszym wyborem.
Czy silikonowe przyssawki nadają się do recyklingu?
Większość silikonowych przyssawek nie podlega recyklingowi w ramach standardowych programów komunalnych. Silikon jest polimerem termoutwardzalnym. Nie topi się i nie odkształca jak tworzywa termoplastyczne.
Niektóre wyspecjalizowane zakłady recyklingu przyjmują silikon. Mielą materiał na proszek, który można wykorzystać jako wypełniacz lub do zastosowań downcyklingowych. Jednak takie zakłady nie są powszechne. Większość zużytych kubków silikonowych trafia na wysypisko śmieci lub do spalarni. Osoby, które priorytetowo traktują utylizację po zakończeniu cyklu życia, powinny wziąć to pod uwagę przy wyborze materiałów do zastosowań o dużej objętości.







