
Wprowadzenie
Podczas obróbki CNC , inżynierowie często napotykają trudne do rozwiązania problemy, które niekiedy trudno wykryć na etapie projektowania. Jednym z najczęstszych problemów jest sposób obróbki konstrukcji cienkościennych. Niska sztywność. Ścianka ugina się pod wpływem siły skrawania. Prowadzi to do wibracji. Na powierzchni pojawiają się ślady drgań. Ugięcia powodują odchylenia wymiarowe. Wzrasta wskaźnik braków.
W tym przewodniku omówiono kluczowe wyzwania, z jakimi borykają się inżynierowie w zakresie obróbki cienkościennej części. Przyjrzymy się również procesom obróbki CNC, które zapewniają sukces w przypadku tych trudnych komponentów. Obróbka pięcioosiowa zmienia zasady gry w obróbce cienkościennej. Przyjrzyjmy się temu bliżej.
Dlaczego obróbka CNC cienkościennych części jest trudna?
Jakie są główne problemy związane z obróbką CNC elementów cienkościennych? Inżynierowie NOBLE zidentyfikowali 6 kluczowych obszarów:
Niska sztywność i ugięcie statyczne
Wyobraź sobie cienką ściankę. Nie ma za sobą żadnej masy. Narzędzie tnące naciska na materiał. Ta siła odgina ściankę od narzędzia. Następnie ścianka sprężysto powraca do pierwotnego kształtu po przejściu. To jest ugięcie statyczne.
Rezultatem jest błąd wymiarowy. Część schodzi z maszyny za mała lub nieokrągła. Operatorzy ją mierzą. Nie przechodzi kontroli. Problem pogłębia się wraz ze zmniejszaniem grubości ścianek. Szybkie prototypowanie często ujawnia problem na wczesnym etapie, ale wolumen produkcji potęguje każdy błąd.
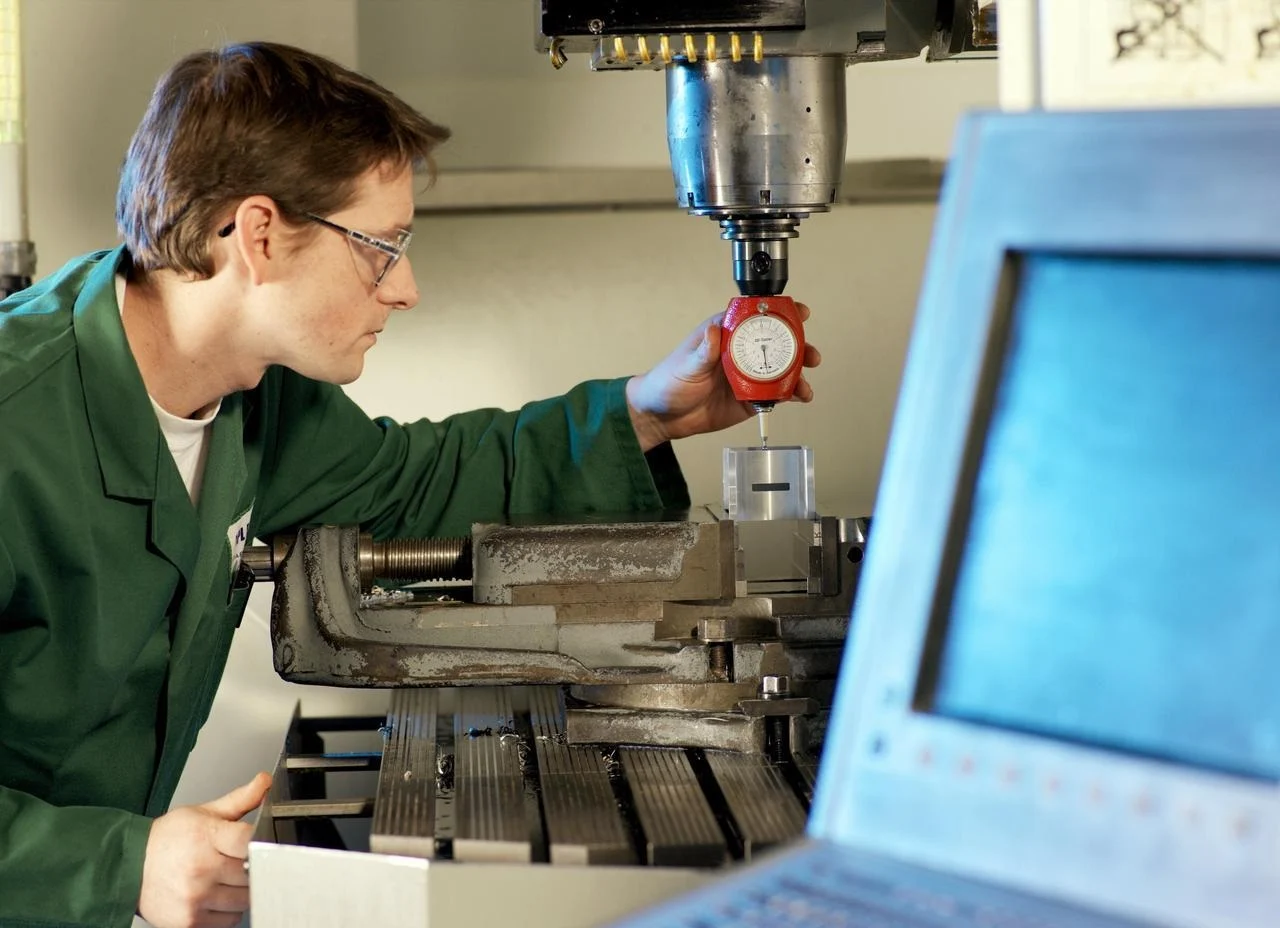
Drgania harmoniczne i drgania harmoniczne
Każda część ma swoją częstotliwość drgań własnych. Cienkie ścianki mają niską częstotliwość drgań własnych. Częstotliwość drgań narzędzia skrawającego może być zgodna z tą częstotliwością drgań własnych. Kiedy to nastąpi, włącza się rezonans. Ściana wibruje. Mocno.
Na obrobionej powierzchni pojawiają się ślady drgań. Żywotność narzędzia spada. Jakość powierzchni ulega pogorszeniu. Czasami drgania stają się tak silne, że operator słyszy je z całej hali produkcyjnej. Obróbka 5-osiowa może tu pomóc, ponieważ orientacja narzędzia zmienia dynamikę zazębienia. Jednak fizyka pozostaje ta sama. Niska sztywność sprzyja drganiom.
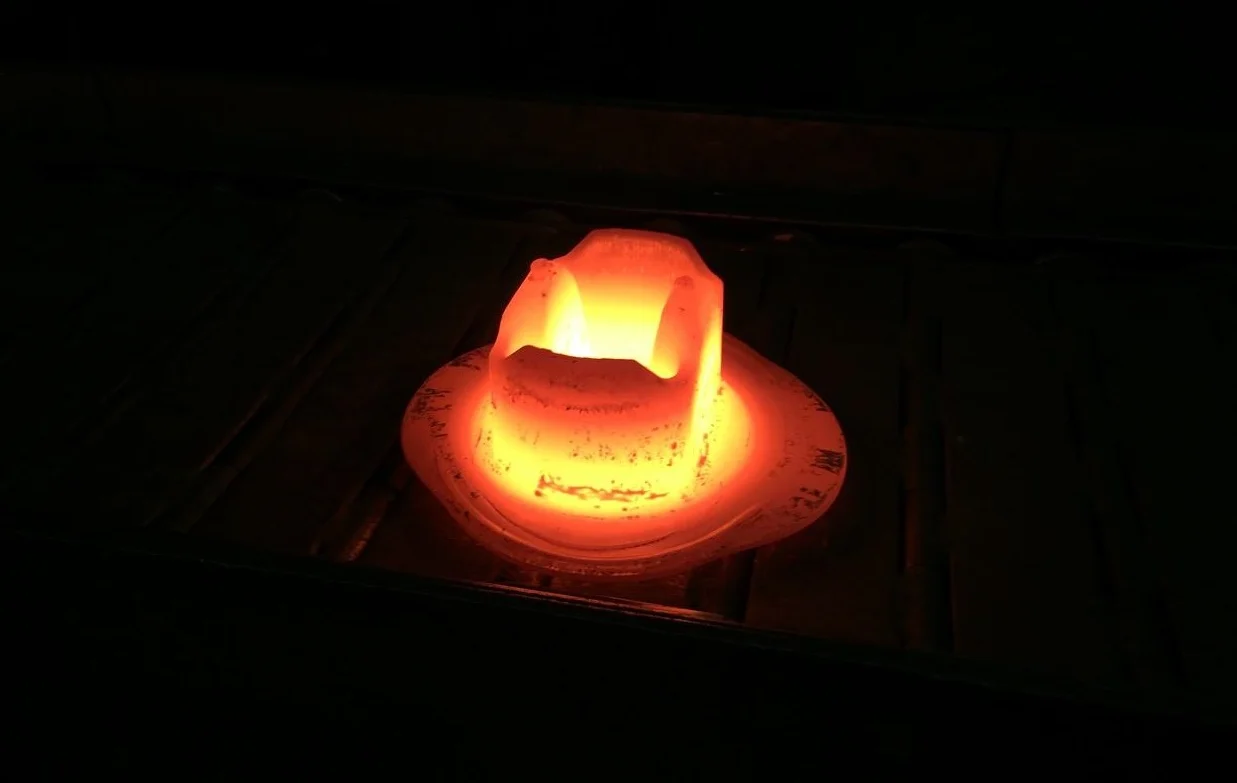
Nagromadzenie ciepła i odkształcenia termiczne
Cienkie elementy nie odprowadzają dobrze ciepła. Solidny blok metalu odprowadza ciepło ze strefy cięcia. Cienka ścianka tego nie potrafi. Materiał nagrzewa się.
Ścianka rozszerza się lokalnie. Następnie schładza się po obróbce – zmienia się jej kształt. Odkształcenia termiczne zaburzają tolerancje, które wyglądały dobrze tuż po cięciu. Operatorzy mierzą element godzinę później i odkrywają, że się przesunął. To koszmar dla precyzyjnej obróbki CNC . Rozwiązanie polega na kontrolowaniu ciepła dopływowego, a nie tylko sił skrawania.
Deformacja uchwytu i zacisku
Standardowe imadło sprawdza się w przypadku litego bloku. Ściśnij mocno. Blok się nie poruszy. Ale z elementem cienkościennym? Inna sprawa. Szczęki imadła miażdżą ściankę. Albo odkształcają cały kształt, zanim jeszcze rozpocznie się cięcie.
Operatorzy często mierzą część po obróbce. Następnie ją zwalniają. Ścianka sprężynuje i powraca do pierwotnego, odkształconego kształtu. Część nie przechodzi kontroli. Problemem nie była obróbka. Problemem było mocowanie. Rozwiązania obejmują miękkie szczęki, uchwyty garnkowe lub mocowanie klejowe. Standardowe metody obróbki CNC wymagają ponownego przemyślenia w przypadku cienkich ścianek.
Naprężenia szczątkowe i odkształcenia
Metalowy surowiec wychodzi z walcowni z naprężeniami wewnętrznymi. Walcowanie, wytłaczanie i obróbka cieplna – wszystkie te procesy pozostawiają naprężenia w materiale. Gdy operator obrabiarki zdejmuje materiał z litego bloku, naprężenia te uwalniają się nierównomiernie. Element się wypacza.
W przypadku grubej części odkształcenie jest niewielkie. W przypadku części cienkościennych to samo odkształcenie powoduje drastyczne odkształcenie. Płaska ścianka staje się zakrzywiona. Okrągły element staje się owalny. Pomocne mogą być przejścia zgrubne, a następnie cykle odprężania. Szybkie prototypowanie odbywa się w materiałach o niskim naprężeniu, takich jak aluminium, co pozwala na ujawnienie wzorów odkształceń przed rozpoczęciem produkcji z użyciem twardszych metali.
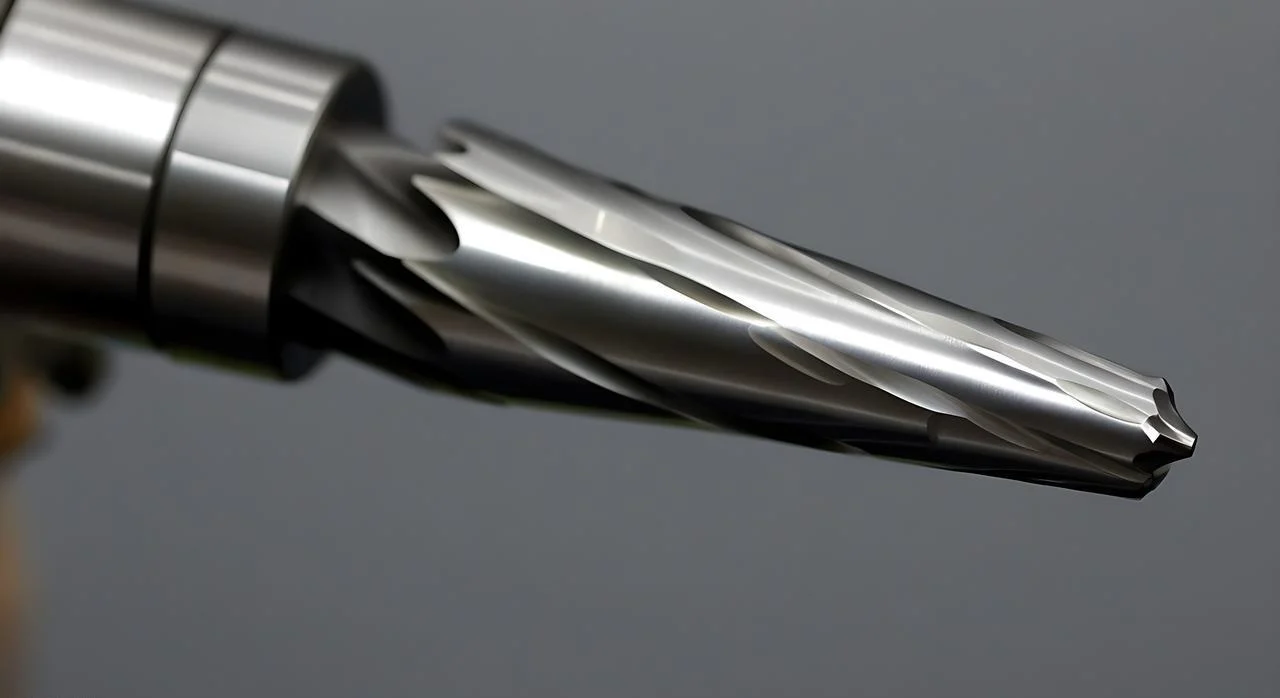
Ugięcie narzędzia
Narzędzie skrawające się wygina. Krótki, gruby frez trzpieniowy jest sztywny. Długi, cienki frez trzpieniowy nie. Części cienkościenne często wymagają narzędzi o długim zasięgu, aby dotrzeć do głębokich elementów. Ten zasięg wiąże się z kosztami.
Narzędzie ugina się pod wpływem obciążenia skrawającego. Ugięcie zmienia się, gdy narzędzie styka się z różnymi grubościami ścianek. Wykończenie powierzchni ulega pogorszeniu. Tolerancje ulegają przesunięciu. Czasami narzędzie pęka. Obróbka 5-osiowa umożliwia stosowanie krótszych narzędzi, ponieważ element można ponownie ustawić. Krótsze narzędzia oznaczają mniejsze ugięcie. To prawdziwa zaleta w przypadku cienkich ścianek i ograniczonego dostępu.
Sprawdzone strategie ulepszania obróbki CNC cienkich ścianek
Oto cztery kategorie sprawdzonych strategii. Zastosuj je w hali fabrycznej. Elementy cienkościenne staną się możliwe, a nie trudne.
1. Mocowanie i podparcie przedmiotu obrabianego
Materiały wypełniające sprawdzają się dobrze. Stopy niskotopliwe wlewa się do pustych przestrzeni. Obrabia się je maszynowo. Następnie się je wytapia. Wosk sprawdza się w przypadku tworzyw sztucznych. Uretan nadaje się do nietypowych kształtów. Podpory ofiarne i wypustki łączą cienką ściankę z grubszym materiałem. Odetnij wypustki na końcu.
Uchwyty próżniowe utrzymują płaskie, cienkie elementy bez ich zgniatania. Miękkie szczęki konforemne są obrabiane mechanicznie, aby idealnie dopasować się do elementu. Brak obciążeń punktowych. Brak odkształceń. Zatyczki podporowe są umieszczane za kieszeniami i cienkimi wstęgami. Zatyczka podpiera ściankę od spodu. Narzędzie naciska. Zatyczka odpycha. Obróbka CNC znów staje się przewidywalna.
2. Ścieżka narzędzia i strategia cięcia
Zmniejsz siłę cięcia. Mniejsza siła oznacza mniejsze ugięcie.
Obróbka z dużą prędkością zmienia zasady gry. Lekkie zagłębienie promieniowe. Wysokie posuwy. Frezowanie trochoidalne wykorzystuje kołowe ścieżki narzędzia, aby utrzymać niskie zagłębienie. Dzięki tej metodzie użytkownicy obserwują znaczną poprawę w obróbce cienkich ścianek.
Frezowanie współbieżne. Zawsze. Nigdy konwencjonalne. Wiór początkowo jest gruby, a następnie cienki. Narzędzie wciąga materiał do materiału zamiast go odpychać. Zmienny kierunek skrawania równoważy naprężenia szczątkowe na przeciwległych ściankach. Skrawaj jedną ściankę, poruszając się w górę. Skrawaj przeciwległą ściankę, poruszając się w dół. Siły się znoszą.
Ramping i wejście śrubowe zawsze przewyższają wgłębienie. Wgłębienie prowadzi prosto w dół. Duża siła. Wysoka temperatura. Ramping rozkłada zazębienie na całej długości. Wejście śrubowe działa podobnie, po okręgu. Obróbka pięcioosiowa umożliwia lepsze kąty wejścia w kieszeniach cienkościennych.
3. Wybór i konfiguracja narzędzi
Zmaksymalizuj sztywność narzędzia. Najkrótszy możliwy wysięg jest nie do negocjacji. Wysuń narzędzie tak daleko, jak to konieczne. Nie dalej.
Frezy palcowe o zmiennej średnicy rowka wiórowego i zmiennym kącie pochylenia linii śrubowej niwelują drgania harmoniczne. Nierównomierny rozstaw rowków zapobiega powstawaniu rezonansu. Standardowe narzędzia drgają. Narzędzia o zmiennej geometrii zapewniają płynne skrawanie.
Narzędzia o większej średnicy rdzenia są sztywniejsze niż standardowe frezy trzpieniowe. Ta sama średnica zewnętrzna. Więcej stali w środku. Węglik spiekany to podstawa. CBN i PCD są twardsze i sztywniejsze, ale droższe. W przypadku cienkich ścianek tytanowych dodatkowy koszt się opłaca.
4. Sekwencja operacyjna
Zarządzaj stresem poprzez kolejność procesu. Najpierw przeczytaj część. Pozostaw materiał na ściankach. Wyślij część do obróbki termicznej lub kriogenicznej. Następnie zanieś ją z powrotem do wykończenia.
Przejście zgrubne usuwa większość materiału. Odprężenie pozwala na samoistne odkształcenie elementu, a nie podczas obróbki wykańczającej. Następnie przejście wykańczające usuwa ostatnią, niewielką ilość materiału. Ściana jest poddawana niewielkiej sile skrawania i nie uwalnia naprężeń szczątkowych.
Adaptacyjne wykończenie również ma znaczenie. Kilka lekkich przejść zamiast jednego ciężkiego. Pierwsze przejście wykończeniowe usuwa większość resztek materiału. Drugie przejście osiąga wymiar końcowy. Ściana ugina się mniej, ponieważ każde przejście usuwa mniej materiału. Szybkie prototypowanie pomaga dobrać te sekwencje, zanim wolumeny produkcji zostaną zatwierdzone do danej metody.
Najlepsze procesy obróbki CNC dla części cienkościennych
Nie każdy proces obróbki CNC obsługuje cienkie ścianki w ten sam sposób. Proces musi być dopasowany do geometrii części. Oto porównanie głównych metod.
Frezowanie CNC (3, 4, 5-osiowe) – najbardziej wszechstronne
Toczenie ma zastosowanie do obróbki cylindrycznych, cienkościennych elementów. Rury, tuleje, miechy i pierścienie cienkościenne. Element obraca się. Narzędzie porusza się liniowo.
Toczenie w odwrotnym kierunku odsuwa narzędzie od uchwytu. Zmniejsza to odpychanie na długich, cienkich ściankach. Toczenie z odrywaniem wymaga kilku lekkich przejść zamiast jednego ciężkiego cięcia. Podpórki podtrzymują element w miejscu styku narzędzia. W przypadku rur o ekstremalnie cienkich ściankach, przed toczeniem wypełnia się otwór wewnętrzny stopem niskotopliwym. Następnie materiał jest wytapiany. Podparcie umożliwia cięcie.
Toczenie CNC (Tokarka) – Do części cylindrycznych
Toczenie ma zastosowanie do obróbki cylindrycznych, cienkościennych elementów. Rury, tuleje, miechy i pierścienie cienkościenne. Element obraca się. Narzędzie porusza się liniowo.
Toczenie w odwrotnym kierunku odsuwa narzędzie od uchwytu. Zmniejsza to odpychanie na długich, cienkich ściankach. Toczenie z odrywaniem wymaga kilku lekkich przejść zamiast jednego ciężkiego cięcia. Podpórki podtrzymują element w miejscu styku narzędzia. W przypadku rur o ekstremalnie cienkich ściankach, przed toczeniem wypełnia się otwór wewnętrzny stopem niskotopliwym. Następnie materiał jest wytapiany. Podparcie umożliwia cięcie.

Tokarka typu szwajcarskiego – do małych, cienkich części
Ta maszyna doskonale nadaje się do małych, cienkich elementów. Średnica poniżej 1.5 cala. Komponenty medyczne. Korpusy złączy elektronicznych. Malutkie tuleje cienkościenne.
Zaletą jest tuleja prowadząca. Podtrzymuje materiał dokładnie w miejscu skrawania narzędzia. Występowanie jest praktycznie zerowe. Materiał nie odpycha się. Uzyskuje się cienkie ścianki o wyjątkowej okrągłości i gładkości powierzchni. Szybkie prototypowanie na tokarce szwajcarskiej często ujawnia, że element nadaje się do obróbki skrawaniem, gdy konwencjonalne toczenie zawodzi.
Obróbka wyładowań elektrycznych (EDM) – Do ekstremalnie cienkich ścianek
Czasami siły skrawania są wrogiem. Nawet niewielkie siły frezowania odchylają ścianę. Obróbka elektroerozyjna rozwiązuje ten problem. Nie ma siły skrawania. Iskra powoduje erozję materiału.
Działa to w przypadku ścianek cieńszych niż 0.3 milimetra. Powszechnym zastosowaniem jest hartowana stal. Formy z cienkimi żebrami. Instrumenty medyczne o delikatnych kształtach. Wadą jest szybkość. Obróbka elektroerozyjna jest powolna. Jednak w przypadku bardzo cienkich ścianek w twardych metalach jest to jedyna niezawodna metoda.
Laser i strumień wody – do cienkich profili 2D
Procesy te sprawdzają się w przypadku cienkich profili 2D. Płaskich części. Uszczelek, podkładek, cienkich wsporników. Materiał nie jest poddawany działaniu siły tnącej. Laser wykorzystuje ciepło. Strumień wody wykorzystuje materiał ścierny pod wysokim ciśnieniem.
Żadna z metod nie powoduje ugięcia. Ograniczeniem jest geometria. Laser i strumień wody nie umożliwiają wycinania głębokich kieszeni ani wewnętrznych struktur 3D. Najlepiej sprawdzają się w przypadku cięć przelotowych w materiałach płaskich.
Szybka tabela rozwiązywania problemów
Operatorzy na hali produkcyjnej potrzebują szybkich odpowiedzi. Oto krótki poradnik. Połącz problem z rozwiązaniem. Bez teorii. Tylko to, co działa.
| Opis projektu | Najlepsza strategia |
| Gadać | Trochoidalne ścieżki narzędziowe i frez walcowo-czołowy o zmiennej średnicy ostrzy. Nieregularny odstęp między ostrzami niweluje drgania harmoniczne. |
| Zawalenie się (ściana się zawala) | Materiał wypełniający wewnątrz wnęki. Stop niskotopliwy lub wosk. Miękkie szczęki konforemne, obrabiane mechanicznie, aby dopasować je do kształtu części. Brak obciążeń punktowych. |
| Nagromadzenie ciepła | Obróbka z dużą prędkością, aby zmniejszyć wióry. Chłodzenie przez narzędzie, odprowadzające ciepło ze strefy skrawania. |
| Odkształcenie po odmocowaniu | Zgrubnie obrób część. Wyślij ją do odprężania. Zanieś z powrotem do wykończenia. Część odkształca się podczas odprężania, a nie podczas obróbki wykończeniowej. |
| Podnoszenie cienkiej podłogi | Uchwyt próżniowy ściąga podłogę płasko. Uchwyt do klejenia małych części na płycie ofiarnej. Odłamać część za pomocą ciepła lub rozpuszczalnika. |
Operatorzy stosujący te strategie mogą zmniejszyć liczbę braków, wydłużyć czas sprawności maszyny i zwiększyć prawdopodobieństwo pozytywnego przejścia kontroli części.
Typowe błędy, których należy unikać podczas obróbki CNC elementów cienkościennych
Oto kilka błędów, na jakie natknęli się inżynierowie NOBLE podczas obróbki cienkościennych elementów. Unikaj tych czterech. Praca stanie się o wiele łatwiejsza.
Stosowanie konwencjonalnych przejść szczelinowych na cienkich ścianach
Frezowanie rowków na całej szerokości obejmuje całą średnicę narzędzia. Siły skrawania gwałtownie rosną. Ścianka ulega odchyleniu. Zaczynają się drgania. Element często ociera się. Frezowanie trochoidalne lub obróbka z wysokimi prędkościami z lekkim zazębieniem promieniowym działa lepiej. Małe przeskoki. Wysokie posuwy. Ścianka jest poddawana mniejszej sile i pozostaje na swoim miejscu.
Ignorowanie kierunku frezowania współbieżnego
Frezowanie współbieżne nie jest opcjonalne w przypadku cienkich ścianek. Narzędzie wgryza się w materiał. Wiór zaczyna się jako gruby, a kończy jako cienki. Frez wciąga się w materiał. Frez konwencjonalny działa odwrotnie. Narzędzie najpierw ociera się, a następnie skrawa. Wiór zaczyna się jako cienki, a kończy jako gruby. Frez odpycha się od ścianki. Ugięcie następuje natychmiast.
Nadmierny wysięg narzędzia
Każdy milimetr wystający poza wymagany zakres zmniejsza sztywność. Narzędzie się wygina. Pojawiają się drgania. Jakość wykończenia powierzchni ulega pogorszeniu. Wielu operatorów chwyta długie narzędzie i nim operuje. To błąd. Należy używać najkrótszego narzędzia, które dociera do elementu. Jeśli nie da się uniknąć dużego zasięgu, należy użyć frezu trzpieniowego z szyjką stożkową lub narzędzia o większej średnicy rdzenia. Sztywność jest ważniejsza niż wygoda.
Zapominanie o odprężeniu przed zakończeniem
Obróbka zgrubna usuwa większość materiału. Naprężenia resztkowe zostają zablokowane w materiale. Element się przesuwa. Jeśli operator przejdzie od razu do obróbki wykańczającej, przejście wykończeniowe wytnie kształt, który nie będzie już wyrównany. Wzrasta wskaźnik braków.
Naprawa jest prosta, ale często pomijana. Zgrubnie obrób część. Wyjmij ją z maszyny. Wyślij do odprężania – termicznego lub kriogenicznego. Następnie ponownie skonfiguruj ją do wykończenia. Część stabilizuje się podczas odprężania. W procesie wykańczania widać część, która się nie porusza. Szybkie prototypowanie bez tego kroku daje fałszywe poczucie pewności. Wielkość produkcji ujawnia prawdę. Nie pomijaj odprężania.
O NOBLE – Precyzyjna obróbka CNC części cienkościennych
NOBLE to wyspecjalizowany zakład obróbki CNC. Klienci zwracają się do nas po precyzyjne, złożone komponenty.
Koncentrujemy się na rozwiązywaniu trudnych zadań. Cienkościenne części odrzucane przez inne fabryki. Wąskie tolerancje, które zwiększają możliwości maszyn. Trudne materiały, takie jak tytan, Inconel i stale hartowane. Posiadamy wieloletnie doświadczenie w produkcji precyzyjnej.
Nasze główne możliwości obróbki CNC
Frezowanie CNC (3, 4 i 5 osi)
Obróbka z dużą prędkością cienkich ścianek i głębokich kieszeni. Jednoczesna obróbka pięcioosiowa skomplikowanych konturów i podcięć. Możliwość obróbki pięcioosiowej pozwala na stosowanie krótszych narzędzi i lepszy dostęp do trudno dostępnych elementów.
Toczenie CNC (narzędzia obrotowe i wieloosiowe)
Średnice do 300 milimetrów. Narzędzia obrotowe umożliwiają wykonywanie operacji toczenia i frezowania w jednym ustawieniu. Mniejsza konieczność obsługi oznacza lepszą dokładność. Mniejsze ryzyko błędu.
Tokarka typu szwajcarskiego
Przesuwna konstrukcja głowicy. Idealna do małych, cienkościennych komponentów medycznych i elektronicznych. Tuleja prowadząca podtrzymuje materiał bezpośrednio w miejscu cięcia. Minimalne ugięcie. Wysoka precyzja.
Dodatkowe procesy
Obróbka elektroerozyjna drutem do twardych materiałów i cienkich rowków. Szlifowanie powierzchni w celu uzyskania płaskości i wykończenia. Znakowanie laserowe dla zapewnienia identyfikowalności. Montaż na miejscu w razie potrzeby. Oferujemy również usługi wykończeniowe. Gratowanie, pasywacja i anodowanie. Jedna fabryka. Wiele etapów.
Certyfikaty jakości
Zaufanie ma znaczenie w precyzyjnej pracy. Nasze certyfikaty potwierdzają skuteczność systemów.
ISO 9001: 2015
System zarządzania jakością. Stała jakość. Ciągłe doskonalenie. Rygorystyczna kontrola procesów i dokumentacja.
ISO 13485: 2016
Zarządzanie jakością wyrobów medycznych. Ten certyfikat potwierdza naszą zdolność do produkcji komponentów do instrumentów chirurgicznych, implantów i sprzętu diagnostycznego. Lepsza identyfikowalność. Zarządzanie ryzykiem. Zgodność z przepisami.
Dlaczego warto współpracować z nami w zakresie produkcji elementów cienkościennych?
Udokumentowane doświadczenie w strategiach mocowania i ścieżek narzędzi. Eliminujemy odkształcenia zamiast je zwalczać. Certyfikowane systemy jakości gwarantują, że każdy element cienkościenny spełnia specyfikacje druku. Bez zgadywania. Bez poprawek.
Nasze maszyny napędzane są zaawansowanym programowaniem CAM. HSM. Frezowanie trochoidalne. Adaptacyjne czyszczenie. Wszystko zoptymalizowane pod kątem elementów o niskiej sztywności. Ludzie, którzy stosują standardowe ścieżki narzędzi na cienkich ściankach, rezygnują z części. My tego nie robimy.
Szybkie prototypowanie pozwala klientom testować strategie przed rozpoczęciem produkcji. Jedna sztuka czy dziesięć tysięcy sztuk. Skalujemy. Te same strategie, które sprawdzają się w prototypie, sprawdzają się w produkcji seryjnej. To jest szlachetna różnica.
FAQ
Dlaczego obróbka CNC elementów cienkościennych jest uważana za trudną?
Części cienkościenne charakteryzują się niską sztywnością. Niska sztywność jest głównym problemem. Siły skrawania naciskają na ściankę. Ugina się ona. Pojawiają się wibracje. Na powierzchni pojawiają się ślady drgań. Ciepło kumuluje się, ponieważ cienkie elementy nie są w stanie go rozproszyć. Naprężenia resztkowe z surowca uwalniają się podczas obróbki. Sprężynowanie zaburza wymiary. Standardowe zaciski pogarszają sytuację. Szczęki imadła miażdżą ściankę lub odkształcają cały element, zanim jeszcze rozpocznie się cięcie.
Jaka strategia ścieżki narzędzia jest najlepsza dla cienkich ścian?
Frezowanie trochoidalne w połączeniu z obróbką z dużą prędkością jest powszechnie uważane za najlepsze podejście. Małe zagłębienie promieniowe sprawdza się dobrze. Zazwyczaj wynosi ono od pięciu do dziesięciu procent średnicy narzędzia. Duża głębokość osiowa zapewnia stałą siłę skrawania. Rezultatem są niskie siły skrawania, które pozostają na stałym poziomie. Znacznie zmniejsza się drgania. Osoby, które przechodzą z konwencjonalnego frezowania rowków na tory trochoidalne, obserwują natychmiastową poprawę.
Która metoda obróbki CNC jest najlepsza dla części cienkościennych?
Odpowiedź zależy od geometrii części.
- CNC przemiał w Strategie wysokoobrotowe lub trochoidalne najlepiej sprawdzają się w przypadku obudów, kieszeni i żeber. Obróbka pięcioosiowa umożliwia przechylanie narzędzia i zmniejszenie siły zazębienia.
- CNC obracając w Stała podpórka lub rozprężny trzpień dobrze trzymają rury i tuleje. Podparcie zapobiega ich zapadaniu się podczas cięcia.
- Typ szwajcarski tokarki przewyższać Do elementów cienkościennych o małej średnicy. Poniżej 1.5 cala. Tuleja prowadząca podtrzymuje materiał bezpośrednio w miejscu cięcia.
- Drut EDM is W skrajnych przypadkach. Ścianki cieńsze niż 0.3 milimetra. Materiały utwardzone. Zerowa siła cięcia oznacza brak ugięcia.
- Laser lub strumień wody tnący działa Do płaskich, cienkich profili 2D. Uszczelki, podkładki, proste wsporniki.
Czy potrafisz obsługiwać zarówno prototypowanie, jak i masową produkcję części cienkościennych?
Tak. Nasza usługa szybkiego prototypowania dla 1 do 10 jednostek pozwala klientom przetestować swoje projekty przed rozpoczęciem masowej produkcji. Ten sam proces produkcyjny można rozszerzyć do 10,000 10,000 lub więcej jednostek. System zarządzania jakością NOBLE, posiadający certyfikat ISO, gwarantuje, że wszystko, co robimy, jest najwyższej jakości, za każdym razem. Zawsze jesteśmy na tej samej stronie, niezależnie od tego, czy to pierwszy, czy dziesiąty. Przestrzegamy zasad i zawsze mieścimy się w ustalonych tolerancjach. Do tego właśnie dążymy.






