
En enkelt feil i en CNC-fluidmanifolddel kan stoppe et tog eller skade et medisinsk utstyr. Disse viktige delene håndterer luftsystemer og oljer i tøffe jobber. Hva koster unøyaktighet? Det forårsaker forsinkelser, sikkerhetsrisikoer og pengetap. Dette krever nøye materialvalg, smart design og ekspert CNC-arbeid. Ditt CNC-materialvalg er kritisk. Hvert materiale har forskjellige egenskaper. Riktig materiale og sterk design sikrer gode deler. CNC-presisjon er et must. Prototyping med en ekte CNC-partner tester materialet og designet ditt før masseproduksjon. NOBLE, en ledende CNC-partner i Kina, tilbyr denne ferdigheten. Vi håndterer komplekse materialer, inkludert avanserte som PEEK, og alle dine materialbehov. Vår CNC-maskinering gjør designet ditt om til pålitelige deler. Vår kvalitetskontroll og presise CNC-arbeid sikrer at fluidmanifoldprosjektet ditt lykkes fra start til slutt.
Materialer for CNC-fluidmanifold
CNC-maskinering åpner for et bredt spekter av materialvalg. Du kan velge fra vanlige aluminiumskvaliteter til avanserte plasttyper som PEEK. Hvert materiale har unike egenskaper for kjemiske, termiske og styrkebehov. Valget ditt må samsvare med skjemaet og applikasjonen. Manifolder trenger ofte store materialblokker. Produksjonsprosessen må ta hensyn til dette. Riktig materiale sparer penger og tid. Noen prosjekter trenger gjennomsiktige manifolder for visuell strømningsinspeksjon. Dette legger til et nytt lag i materialvalgsprosessen. Ulike materialer passer til forskjellige jobber. CNC-maskineringsprosessen fungerer med alle.
Aluminiumslegeringer: Bransjens arbeidshest
Aluminium er det beste valget for mange manifoldprosjekter. Det er lett å maskinere. Den tilpassede CNC-prosessen håndterer det med letthet. Det tilbyr god kvalitet til en lavere kostnad. Mange standarddeler bruker aluminium. Materialet fungerer bra for de fleste bruksområder. Designprosessen er enkel med dette materialet. Selv gjennomsiktige manifolder kan starte med aluminiumsprototyper. Produksjonsprosessen er effektiv for aluminium.
6061-T6 for generell bruk og kostnadseffektivitet
6061-T6 er den foretrukne legeringen for de fleste fluidiske deler. Den gir god styrke. Mange verksteder bruker den til standardapplikasjoner. Dette materialet fungerer bra for pneumatiske og hydrauliske systemer. Maskineringsprosessen er rask. Du får solide deler uten høye kostnader. CNC-maskineringen for dette materialet er effektiv. Designprosessen drar nytte av legeringens brukervennlighet. Gjennomsiktige manifolder er ikke laget av denne legeringen. Men den fungerer bra for de strukturelle delene rundt dem.
7075-T6 for høystyrke og krevende applikasjoner
Når du trenger mer styrke, kommer 7075-T6 til nytte. Den slår 6061 i strekkfasthet. Bruk den til høytrykkssystemer. CNC-maskineringsprosessen trenger mer forsiktighet her. Verktøyslitasjen er høyere. Men resultatet er en sterkere del. Dette materialet passer til krevende applikasjoner. Produksjonsprosessen for denne legeringen krever erfaring. Transparente manifolder trenger sjelden dette styrkenivået. Men for jobber med høy belastning er det det riktige valget.
Rustfritt stål for korrosjonsbestandighet og renhet
Rustfritt stål er det foretrukne valget for rene miljøer. Medisinsk utstyr og kjemisk prosessering er avhengig av det. Materialet motstår rust og forurensning. Produksjonsprosessen krever riktig verktøy. Designet må ta hensyn til materialets hardhet. CNC-maskinering av rustfritt stål er forskjellig fra aluminium. Noen gjennomsiktige manifolder bruker beslag i rustfritt stål. Materialet gir god holdbarhet.
304/316L for medisinsk og kjemisk maskinering
304 rustfritt stål er et vanlig valg. 316L tilsetter molybden for bedre motstand. Begge fungerer bra for medisinske applikasjoner. CNC-prosessen krever skarpe verktøy. Overflatefinish er viktig. Maskineringsprosessen tar mer tid, men gir bedre resultater. Materialet gir god kvalitet for kritiske deler. Noen medisinske design bruker gjennomsiktige manifolder for overvåking. Rustfritt stål fungerer bra med disse systemene.
17-4 PH for høy styrke og slitestyrke
17-4 PH er et utskillingsherdende stål. Det gir høy styrke og slitestyrke. Bruk det til ventiler og komponenter som utsettes for høy belastning. Varmebehandlingsprosessen gir styrke. Dette materialet håndterer krevende applikasjoner. Produksjonsprosessen krever presisjon. Deler laget av denne legeringen varer lenger. Designet må ta hensyn til endringer etter maskinering. Gjennomsiktige manifolder bruker sjelden dette materialet. Men det fungerer bra for strukturelle komponenter.
Tekniske plaster og spesiallegeringer
Plast gir unike fordeler. De er kjemikaliebestandige og veier mindre. PEEK og PTFE er de beste valgene. Men de trenger spesiell forsiktighet under maskinering. Materialvalget påvirker hele designet. Produksjonsprosessen for plast er annerledes. Noen gjennomsiktige manifolder bruker klar plast for synlighet. Designet for disse materialene krever spesiell oppmerksomhet.
PEEK og PTFE for kjemisk inertitet og lettvekt
PEEK er en høyytelsesplast. Den tåler høye temperaturer. Mange medisinske og luftfartsdeler bruker den. Men PEEK-manifolder svikter i mange CNC-verksteder. Materialet er vanskelig å maskinere. Det krever presis kontroll. NOBLE har dokumentert ekspertise med PEEK. Vi sikrer høy suksessrate. PTFE er mykere, men gir god kjemisk motstand. Maskineringsprosessen for disse plastene er forskjellig fra metaller. Du trenger erfaring med materialet. CNC-maskineringsprosessen for PEEK krever spesifikke hastigheter og matinger. Materialet kan vri seg hvis det ikke håndteres riktig. Noen design bruker gjennomsiktige manifolder for visuell inspeksjon. Begge materialene fungerer for tilpassede design. Produksjonsprosessen for disse materialene er spesialisert.
Titan for luftfart og høytytende miljøer
Titan er sterkt og lett. Det motstår korrosjon godt. Luftfartsapplikasjoner trenger disse egenskapene. CNC-prosessen for titan er langsom. Verktøyslitasje er en faktor. Men resultatet er en del av høy kvalitet. Produksjonsprosessen krever nøye planlegging. Materialet gir utmerket ytelse. Deler laget av titan varer lenge. Maskineringsprosessen for titan krever stive oppsett. Noen spesialtilpassede design bruker gjennomsiktige manifolder sammen med titandeler. Materialblandingen avhenger av bruksområdet. Gjennomsiktige manifolder kan hjelpe med systemovervåking. Designet må ta hensyn til materialets egenskaper.
Egnede prosesser for CNC-fluidmanifolder
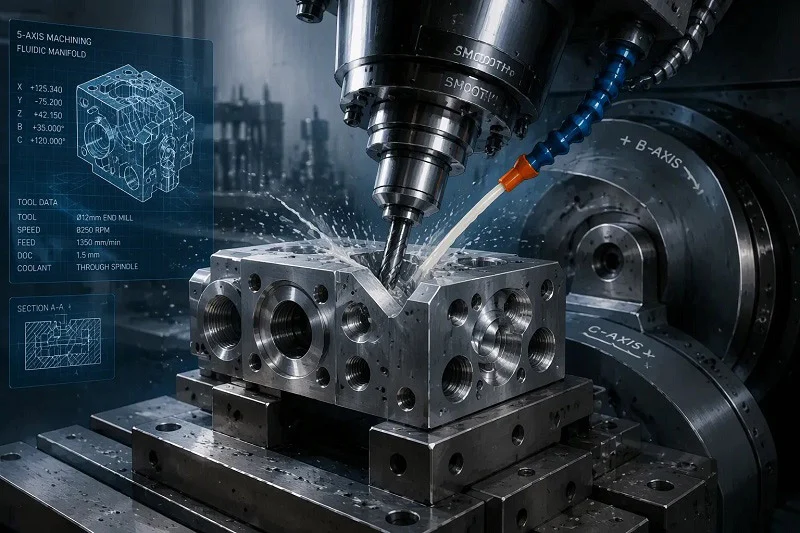
Å velge riktig maskineringsprosess påvirker delens kvalitet, kostnad og leveringstid. CNC-maskineringsprosessen for fluidmanifolder krever nøye planlegging. Hvert prosjekt bringer sine egne utfordringer. Noen deler trenger bare enkle borede hull. Andre trenger komplekse vinklede porter. Ditt valg av maskin og metode avgjør suksess.
3-akse vs. 4-akse vs. 5-akses maskinering
CNC-prosessen starter med å velge en maskin. En 3-akset maskin beveger skjæreverktøyet langs X-, Y- og Z-plan. Den fungerer bra for enkle manifolddesign med rette hull og flate flater. Mange standarddeler bruker dette oppsettet. CNC-produksjonsprosessen for disse delene er enkel. Oppsetttiden holder seg lav. Maskineringsprosessen går knirkefritt.
Men komplekse design krever mer kraft. En 4-akset maskin legger til rotasjon rundt én akse. Dette hjelper med vinklede porter på sidene av en manifold. CNC-maskineringsprosessen blir mer fleksibel. Du kan maskinere flere flater uten å flytte delen igjen. Dette reduserer feil fra manuelt oppsett.
Når kompleksitet rettferdiggjør fleraksede funksjoner
5-akset maskinering går enda lenger. Maskinen roterer delen rundt to akser samtidig. Dette åpner for nye designmuligheter. Komplekse CNC-fluidmanifoldkomponenter trenger ofte denne muligheten. Vinklede tverrhull, buede strømningsbaner og intrikate portarrangementer blir mulige. CNC-maskineringsprosessen håndterer disse funksjonene i ett oppsett. Dette øker presisjonen betraktelig. Hvert oppsett kan forårsake feiljustering. Færre oppsett betyr strammere toleranser.
NOBLE bruker avanserte 5-aksede maskiner for komplekse manifoldformer. Dette reduserer oppsetttiden og forbedrer presisjonen. CNC-prosessen håndterer tøffe design med letthet. Deler som ville trengt mange operasjoner på en 3-akset maskin, ferdigstilles i én omgang. Dette sparer tid og reduserer kostnadene.
Maskinvalgets innvirkning på kostnader og ledetid
Maskinvalg påvirker budsjettet ditt direkte. 3-akset maskinering koster mindre per time. Enkle deler drar nytte av denne effektiviteten. Men komplekse deler kan trenge flere oppsett. Hvert oppsett legger til arbeidstid og mulige feil. Den totale kostnaden kan stige raskt.
5-akset maskinering har en høyere timepris. Men den ferdigstiller ofte deler raskere. CNC-effektiviteten forbedres fordi du fjerner omplasseringstrinn. For komplekse manifolder ender den totale kostnaden ofte opp med å bli lavere. Ledetidene krymper også. CNC-produksjonsprosessen blir mer strømlinjeformet. Delene dine kommer raskere uten å miste kvalitet.
Oppnå presisjon med avansert verktøy og teknikker
De riktige verktøyene utgjør en stor forskjell. Standardbor fungerer for enkle hull. Men fluidmanifolder trenger ofte små, presise passasjer. Avansert verktøy håndterer disse krevende funksjonene.
Mikroboring og opprømming for hull med liten diameter
Mikroboring flytter grensene for hva som er mulig. Prosesskapasitetsspesifikasjonen for mikroboring angir en minimum oppnåelig hulldiameter på Ø 0.1 mm. Det er utrolig lite. Til referanse måler et menneskehår omtrent 0.07 mm. Disse små hullene forekommer i medisinsk utstyr og presisjonspneumatiske systemer. Materialet er også viktig. 6061-T6 aluminium tilbyr utmerket borbarhet. Dette gjør det til et godt valg for manifolder med mikrofunksjoner. CNC-maskineringsprosessen håndterer disse små diametrene med spesialiserte verktøy og nøye hastighetskontroll.
Opprømming følger boring for å forbedre nøyaktigheten. En opprømmer fjerner en liten mengde materiale. Dette skaper et glatt og presist hull. CNC-prosessen oppnår små toleranser på denne måten. Overflatefinishen forbedres også. Dette er viktig for strømningsegenskapene. Glatte hull reduserer trykkfall og forbedrer systemeffektiviteten.
Bruk av høyhastighetsmaskinering for bedre finish
Høyhastighetsmaskinering (HSM) bruker høyere spindelhastigheter og lettere kutt. Denne tilnærmingen gir utmerket overflatefinish. CNC-maskineringsprosessen kjører med høyere turtall. Verktøybanene er optimalisert for jevn bevegelse. Resultatet er en bedre overflate på den ferdige delen.
HSM reduserer også varmeoppbygging. Mindre varme betyr mindre materialdeformasjon. Dette er spesielt viktig for plast som PEEK. Materialet kan vri seg under høy varme. Høyhastighetsmaskinering holder temperaturene håndterbare. CNC-prosessen blir mer pålitelig for utfordrende materialer.
Sekundæroperasjoner: Fra avgrading til overflatebehandling
Maskinering slutter ikke når verktøyet stopper. Sekundære operasjoner fullfører delen. Disse trinnene sikrer ytelse og levetid. Å hoppe over dem fører til for tidlig svikt.
Kritisk etterbehandling for ytelse og levetid
Avgrading er prioritet. Maskinering etterlater små grader ved hullkantene. Disse små ufullkommenhetene kan løsne under drift. De forurenser væskesystemet. De kan skade ventiler og andre komponenter. Manuell avgrading fungerer for tilgjengelige områder. For innvendige tverrhull kan det være nødvendig med spesialverktøy eller slipende flytmaskinering. CNC-produksjonsprosessen bør inkludere avgrading som et standardtrinn.
Rengjøring er like viktig. Maskineringsolje og spon må fjernes. Ultralydrengjøring når effektivt de indre passasjene. Dette sikrer at delen er fri for forurensning før montering. CNC-prosessen bør inkludere grundige rengjøringsprotokoller.
Alternativer for anodisering, passivering og elektropolering
Overflatebehandlinger beskytter materialet og forbedrer ytelsen. Anodisering fungerer bra for aluminiumsmanifolder. Denne elektrokjemiske prosessen skaper et hardt, korrosjonsbestandig lag. Overflaten blir mer holdbar. Den gir også et bedre grunnlag for tetting. Anodisering finnes i forskjellige typer. Hard anodisering gir maksimal slitestyrke. CNC-maskineringsprosessen passer godt sammen med denne behandlingen.
Passivering passer for deler i rustfritt stål. Denne kjemiske behandlingen fjerner fritt jern fra overflaten. Den forbedrer materialets naturlige korrosjonsmotstand. Medisinsk utstyr og kjemisk prosesseringsutstyr drar stor nytte av dette. CNC-prosessen for rustfritt stål bør inkludere passivering for kritiske applikasjoner.
Elektropolering tar rustfritt stål et steg videre. Denne prosessen fjerner et tynt lag med materiale elektrokjemisk. Overflaten blir glattere og lysere. Dette reduserer friksjon og forbedrer flyten. Det gjør også delen enklere å rengjøre. CNC-produksjonsprosessen for medisinske og næringsmiddelgodkjente applikasjoner inkluderer ofte elektropolering.
Disse sekundære operasjonene gir delene dine merverdi. De forlenger levetiden og forbedrer påliteligheten. CNC-maskineringsprosessen dekker hele reisen fra råmateriale til ferdig, beskyttet komponent. Å samarbeide med en partner som forstår disse trinnene sikrer at CNC-fluidmanifolddelene dine fungerer som tiltenkt.
Viktige designhensyn for CNC-fluidmanifolder
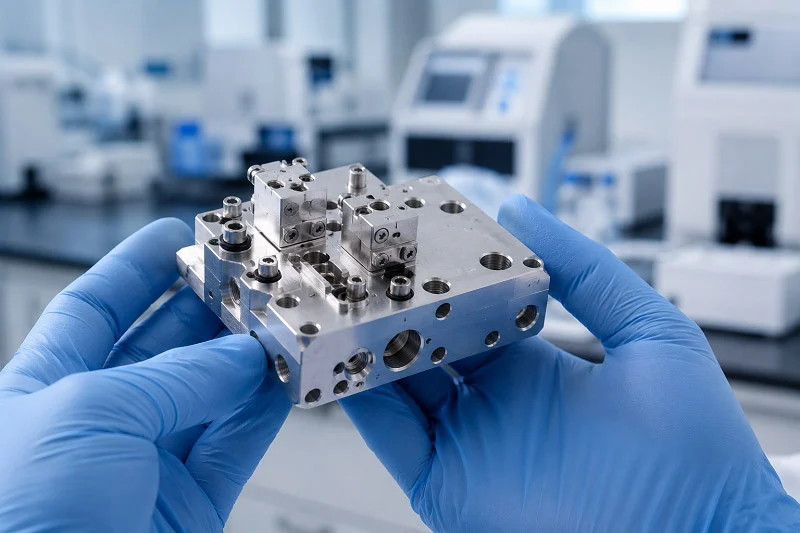
God design forvandler en smart idé til en del du kan stole på. Måten du bygger CNC-fluidmanifolddelen din på påvirker kostnaden, hvor godt den fungerer og hvor lenge den varer. Hvert valg du tar under planleggingen påvirker hele konstruksjonen. Valgene dine endrer de endelige maskinerte delene og kvaliteten deres.
Prinsipper for design for produksjonsevne (DFM)
DFM betyr at du designer med tanke på CNC-maskineringsprosessen. Du tenker på hvordan hver funksjon lages. På denne måten sparer du tid og penger. NOBLE tilbyr DFM-hjelp for å forbedre designet ditt. Vi bruker vår kunnskap om CNC-maskinering og bygger opp kunnskap for å forbedre delene dine.
Optimalisering av hulldybder, diametre og tverrsnitt
Dype hull forårsaker problemer. De trenger lengre verktøy. Lengre verktøy bøyer seg mer. Den bøyingen skader nøyaktigheten. En god regel er å holde hulldybden mindre enn seks ganger diameteren. Dette holder CNC-maskineringsprosessen stabil. Byggingen drar nytte av god planlegging. Materialet du velger er viktig for hvor bra det fungerer. Ulike materialer fungerer forskjellig for disse delene.
Tverrsnittsformen er også viktig. Runde passasjer fungerer best. CNC-maskineringsprosessen håndterer runde former med letthet. Unngå firkantede eller rektangulære strømningsbaner i manifolden din. Materialet påvirker verktøyslitasjen. Tenk på materialet du velger. Riktig materialvalg forbedrer konstruksjonen. Ulike legeringer krever forskjellige tilnærminger.
Administrere interne funksjoner og unngå underskæringer
Innvendige funksjoner er vanskelige å nå. Skjæreverktøyet må passe inni delen. Underskjæringer krever spesialverktøy eller flere oppsett. CNC-maskineringsprosessen fungerer best med enkle funksjoner. Byggingen blir mer forutsigbar. Riktig materiale reduserer problemer. Hold ting enkelt her.
Bruk rette hull som møtes i rette vinkler. Dette lar standardverktøy gjøre jobben. CNC-maskineringsprosessen går raskere med enkle funksjoner. Komplekse interne passasjer krever avanserte metoder. Byggingen blir dyrere. Smarte valg gjør byggingen effektiv. Balanser behov med kostnader for manifolden din. De resulterende delene vil fungere bedre.
Den kritiske rollen til overflatefinish og strømningsveier
Overflatefinish påvirker direkte hvordan manifolden fungerer. Ru overflater skaper friksjon. CNC-maskineringsprosessen styrer overflatefinishen direkte. Nøyaktighet er viktig for all bruk. Velg materialer nøye for ditt spesialtilpassede design.
Minimering av trykkfall med glatte innvendige overflater
Trykkfallet svekker effektiviteten. Glatte overflater lar væsken bevege seg fritt. CNC-maskineringsprosessen kan gi utmerket overflatefinish. Høyhastighetsmetoder gir deg gode Ra-verdier. Dette nøyaktighetsnivået er viktig for ytelsen. Gode materialegenskaper bidrar til glatte overflater. Fortell oss dine overflatebehandlingsbehov for designet ditt. Materialet påvirker overflatefinishen du kan få. Legg til realistiske finishmål i designet ditt. Presisjonsmaskinering gir bedre resultater for disse delene.
Strategier for sponavgang og avgrading
Spon kommer fra skjæreprosessen. Dype hull er utsatt for sponoppbygging. Tenk på hvordan spon kommer ut i planleggingsfasen. Sponhåndtering er en del av arbeidet. En måte er å bruke gjennomgående hull. Gjennomgående hull lar spon komme ut fra den andre siden. Byggingen håndterer dette godt. Materialet du velger påvirker sponens oppførsel.
Avgrading er like viktig. Hvert hulls skjæringspunkt skaper en grad. Gjør avgrading mulig i designet ditt. Avgradingstrinn er en del av arbeidet. Kvaliteten på delene dine avhenger av god avgrading. Snære toleranser bidrar til å redusere grader.
Beste praksis for tetting og portdesign
En manifold er bare så god som tetningene sine. Riktig tetningsvalg stopper lekkasjer. CNC-maskineringsprosessen skaper presise tetningsflater. Toleranser er viktige her. Fortell oss toleransene for alle tetningsflater.
Velge mellom O-ring, pakning og koniske gjenger
O-ringer fungerer bra for et bredt spekter av trykk og bruksområder. O-ringsporet må dimensjoneres riktig. Følg standard sporstørrelser for designet ditt. CNC-maskineringsprosessen gir den nødvendige nøyaktigheten. Valget avhenger av bruken. Tilpass tetningen til arbeidsforholdene for designet ditt. Snære toleranser sikrer gode tetninger for tilpassede deler.
Spesifisering av portstørrelser og plasseringer for monteringseffektivitet
Portplassering påvirker hvor enkel montering er. La det være nok plass mellom portene. Standard portstørrelser er lettere å finne. Tilpassede portstørrelser øker kostnaden. Byggingen drar nytte av standardstørrelser. Tenk på portretningen for designet ditt. Denne tilnærmingen hjelper med prototyping . Tilpassede deler trenger ekstra forsiktighet for nøyaktighet.
Gjennomsiktige manifolder hjelper med testing. De lar deg se strømningsbanene. Gjennomsiktige manifolder viser interne strømningsmønstre. Gjennomsiktige manifolder hjelper med å sjekke designet ditt. Gjennomsiktige manifolder er et flott verktøy. Denne tilnærmingen drar nytte av å se strømningen og kvalitetsresultatene. Prototyping med gjennomsiktige manifolder fanger opp problemer tidlig. Disse delene trenger full testing.
Presisjon og kvalitetskontroll i CNC-fluidmanifolder
Kvalitetskontroll er det som gjør en CNC-fluidmanifolddel pålitelig. Hver passasje, port og tetningsflate må fungere nøyaktig som planlagt. En liten feil kan forårsake lekkasjer, forurensning eller total systemfeil. Derfor er presisjon viktig i hvert trinn av produksjonen av delen.
Redusere risikoen for intern forurensning og korrosjon
Forurensning starter under maskinering. Metallspon, olje og rusk kan gjemme seg inne i passasjene. Disse forurensningene ødelegger væskesystemet når manifolden er i bruk. Grundig rengjøring er et must. Ultralydrengjøring når dypt inn i små hull og kryssborede passasjer. Dette trinnet fjerner partikler som vanlig vasking kan overse.
Korrosjon er en annen fare. Materialet du velger er viktig her. Aluminium trenger anodisering for å motstå oksidasjon. Rustfritt stål drar nytte av passivering. Begge behandlingene skaper et beskyttende lag som gjør at delene varer lenger. CNC-maskineringsprosessen bør inkludere disse trinnene for kritiske bruksområder. Designet ditt bør tydelig angi den nødvendige overflatebehandlingen.
Porøsitet er en skjult risiko i støpte materialer. Små hulrom kan oppstå inne i metallet. Disse svake punktene kan lekke under trykk. CNC-maskinering fra massivt stangmateriale fjerner denne risikoen fullstendig. Materialet starter tettere og jevnt. Dette er en av grunnene til at maskinerte deler slår støpte deler i krevende jobber.
Trykk- og strømningstesting for å validere funksjonell ytelse
Testing beviser at delen fungerer før den sendes. Trykktesting sjekker for lekkasjer. Manifolden fylles med væske eller gass ved innstilte trykknivåer. Ethvert trykkfall betyr en lekkasje. Denne testen kontrollerer alle tetninger og interne passasjer.
Strømningstesting bekrefter at væsken beveger seg gjennom de riktige banene. Hver port kontrolleres for riktig strømningshastighet og retning. Dette fanger opp kryssboringsfeil som visuelle kontroller kan overse. Testprosessen bekrefter at delen oppfyller ytelsesspesifikasjonene. Kvalitetskontroll inkluderer registrering av disse resultatene for sporbarhet.
NOBLE følger strenge kvalitetsstyringssystemer. Vår ISO 9001:2015-sertifisering dekker alle produksjonsprosesser. For medisinsk bruk har vi ISO 13485:2016-sertifisering. Disse standardene sikrer jevn kvalitet på tvers av hvert parti. Vi tester hver manifold grundig for å garantere pålitelighet.
Forskjellen mellom standard og høypresisjonstoleranser
Toleranser definerer hvor mye variasjon som er akseptabel. Standardtoleranser fungerer for generell bruk. Disse kan tillate ±0.1 mm variasjon på hullposisjoner. De fleste pneumatiske systemer fungerer fint med dette presisjonsnivået.
Høypresisjonstoleranser er mye strengere. Vi snakker om ±0.005 mm eller bedre. Medisinsk utstyr og luftfartsapplikasjoner trenger denne nøyaktigheten. CNC-maskineringsprosessen må ta hensyn til termisk ekspansjon og verktøyslitasje. Maskinkalibrering blir kritisk. Materialet påvirker også oppnåelige toleranser. Aluminium maskinerer mer presist enn hardere legeringer.
Geometrisk dimensjonering og toleranse (GD&T) bidrar til å spesifisere disse behovene. Posisjonstoleranser kontrollerer hullplasseringene. Flathet sikrer at tetningsflatene passer riktig sammen. Vinkelretthet holder portene i riktige vinkler. Bruk av GD&T kommuniserer dine behov tydelig til maskineringsteamet.
Transparente manifolder hjelper med kvalitetskontroll under prototyping. De lar ingeniører se interne strømningsveier direkte. Transparente manifolder avslører grader, blokkeringer eller feiljusterte passasjer. Transparente manifolder fungerer som utmerkede valideringsverktøy før produksjon. Denne visuelle kontrollen utfyller dimensjonale inspeksjonsmetoder som CMM-er og optiske komparatorer.
Riktige toleranser balanserer kostnad og ytelse. Overspesifisering øker maskineringstid og -kostnader. Underspesifisering risikerer funksjonsfeil. Samarbeid med produksjonspartneren din for å finne det optimale punktet for din spesifikke applikasjon.
Velge riktig CNC-maskineringspartner for fluidmanifolder
Kjernekompetanser og teknisk ekspertise
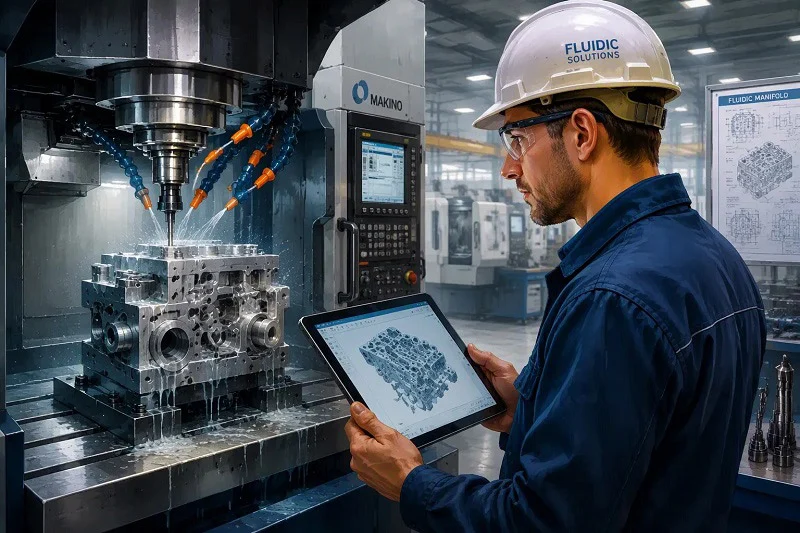
Å velge riktig partner for ditt fluidmanifoldprosjekt avhenger av deres kjernekompetanse. Et spesialverksted forstår de unike kravene til disse delene. De utfører ikke bare generelle jobber. De fokuserer på detaljene som gjør at en manifold fungerer pålitelig.
Evaluering av erfaring med komplekse fluidiske komponenter
Erfaring med komplekse fluidkomponenter er viktig. En god partner holder stramme toleranser på innvendige boringer og kryssende passasjer. De oppnår høy overflatekvalitet. Dette stopper væsketurbulens, trykkfall og tetningsskader. De viser materialekspertise i å velge riktige legeringer og behandlinger for styrke og korrosjonsbestandighet. De utfører kompleks boring og porting av flere kryssende hull uten å skade strukturell integritet. De overvinner maskineringsutfordringer som å opprettholde justering i kryssende boringer, forhindre grader og rusk, unngå interne lekkasjer og sikre samsvar med trykkklassifisering. Ikke alle verksteder kan gjøre dette. Disse kravene skiller et spesialisert fluidmanifoldverksted fra et generelt maskinverksted. Bare et kvalifisert verksted kan produsere deler som fungerer pålitelig. Materialvalget er avgjørende for manifoldens ytelse.
Viktigheten av avansert maskineri og programvare
Avanserte maskiner og programvare spiller en stor rolle for presisjon. En partner med moderne CNC-maskiner kan håndtere små toleranser. De bruker simuleringsprogramvare for å planlegge verktøybaner. Dette reduserer feil og forbedrer effektiviteten i maskineringsprosessen. Riktig utstyr sikrer at CNC-maskineringen er effektiv og nøyaktig. Det hjelper også med komplekse geometrier som er vanlige i fluidmanifolder. CNC-maskineringsprosessen for disse delene krever nøye planlegging. Avanserte maskiner utfører flere operasjoner i ett oppsett. Dette reduserer ledetiden og øker kvaliteten. Materialvalget påvirker også maskineringsprosessen. En dyktig partner vet hvordan man justerer for forskjellige materialer. De bruker riktig hastighet og mating for hvert materiale. Dette sikrer at delene oppfyller den nødvendige presisjonen og overflatefinishen.
Kvalitetssertifiseringer og samsvarsstandarder
Kvalitetssertifiseringer viser at en partner følger strenge standarder. De beviser at selskapet har et solid kvalitetsstyringssystem. Dette er viktig for fluidmanifolder som brukes i kritiske applikasjoner.
Betydningen av ISO 9001:2015 for kvalitetsstyring
ISO 9001:2015 er en global standard for kvalitetsstyring. Den dekker alle aspekter av produksjonsprosessen. En sertifisert partner har prosedyrer for design, produksjon, inspeksjon og levering. De sporer kvaliteten i hvert trinn. Dette reduserer risikoen for defekter. For fluidmanifold betyr dette jevn kvalitet på tvers av hvert parti. CNC-maskineringsprosessen overvåkes og kontrolleres. Materialhåndteringen dokumenteres. Den endelige inspeksjonen er grundig. Denne sertifiseringen gir deg trygghet for at delene vil fungere som tiltenkt. Den hjelper også med sporbarhet. Hvis et problem oppstår, kan du spore det tilbake til kilden. Dette er avgjørende for sikkerhetskritiske applikasjoner som jernbanesystemer og medisinsk utstyr.
Det kritiske ved ISO 13485:2016 for Produksjon av medisinsk utstyr
ISO 13485:2016 er standarden for produksjon av medisinsk utstyr. Den er strengere enn ISO 9001. Den fokuserer på risikostyring og samsvar med regelverk. Hvis din fluidmanifold brukes i et medisinsk utstyr, er denne sertifiseringen et krav. Partneren må vise at de kan håndtere de spesifikke kravene i medisinsk industri. Dette inkluderer renromsprotokoller, materialsporbarhet og validering av prosesser. CNC-maskineringsprosessen for medisinske deler trenger ekstra forsiktighet. Materialet må være biokompatibelt. Overflatefinishen må være glatt for å forhindre forurensning. Presisjonen må være høy. En partner med ISO 13485:2016-sertifisering beviser at de kan oppfylle disse kravene. De har systemene på plass for å sikre kvalitet og sikkerhet. CNC-maskineringsprosessen er avgjørende for å oppnå ønsket presisjon.
Hvorfor NOBLE er din partner for presisjons-CNC-fluidmanifold
NOBLE skiller seg ut som en partner for presisjonsfluidikk. Vi har kompetansen, sertifiseringene og forpliktelsen til å levere deler av høy kvalitet. Vi samarbeider med deg fra start til slutt.
Vår fullservicetilnærming: Fra design og DFM til montering
Vi tilbyr en fullservicetilnærming. Det starter med design og DFM. Vi hjelper deg med å optimalisere designet ditt for CNC-maskineringsprosessen. Dette sparer tid og penger. Deretter går vi videre til prototyping. Vi bruker transparente manifolder for å validere designet. Dette lar oss se strømningsbanene og fange opp eventuelle problemer tidlig. De transparente manifoldene bidrar til å sikre at de interne passasjene er korrekte. Etter prototyping går vi videre til produksjon. Våre CNC-maskineringsmuligheter håndterer alle typer materialer. Fra aluminium til PEEK, vi har ekspertisen. Vi håndterer også tilpassede design med letthet. Vi tilbyr også monteringstjenester. Vi kan sette sammen det komplette manifoldsystemet. Dette reduserer antallet leverandører du må administrere. Det sikrer også at delene er montert riktig. Vår kvalitetskontroll kontrollerer hvert trinn i produksjonsprosessen. Vi tester delene for trykk og strømning. Vi sørger for at de oppfyller dine spesifikasjoner.
Vår forpliktelse til kvalitet, presisjon og levering til rett tid
Vår forpliktelse til kvalitet, presisjon og levering til rett tid er kjernen i alt vi gjør. Vi har ISO 9001:2015- og ISO 13485:2016-sertifiseringer. Disse standardene styrer prosessene våre. Vi investerer i avansert maskineri og programvare. Vår presisjons-CNC-maskinering sikrer stramme toleranser. Vi behandler hver del med forsiktighet. Enten det er en enkel manifold eller en kompleks spesialdesign, gir vi den samme oppmerksomheten. Teamet vårt har erfaring med fluidkomponenter. Vi forstår utfordringene med interne passasjer, tetningsflater og trykkklassifiseringer. Vi jobber hardt for å overholde tidsfristene dine. Levering til rett tid er et løfte vi holder. Vi vet at forsinkelser kan koste deg tid og penger. Derfor planlegger vi produksjonen vår nøye. Vi kommuniserer med deg gjennom hele prosessen. Du vet alltid hvor prosjektet ditt står. Denne forpliktelsen har gjort oss til en pålitelig partner for mange bransjer. Fra jernbanesystemer til medisinsk utstyr, fungerer delene våre pålitelig.
Suksess med CNC-komponenter til fluidmanifold kommer ned til tre ting: smarte materialvalg, gjennomtenkt design og en dyktig produksjonspartner. Kostnaden for unøyaktighet er høy – nedetid, sikkerhetsrisikoer og økonomiske tap. Strategiene vi dekket hjelper deg med å unngå disse fallgruvene. Nøye materialvalg forhindrer korrosjon og forurensning. Gjennomtenkt design holder strømningsbanene glatte og tetningene pålitelige. En partner som NOBLE tilbyr fullservicemuligheter, fra DFM-veiledning til montering. Vi håndterer utfordrende materialer som PEEK som setter mange verksteder i fare. Våre ISO-sertifiserte prosesser sikrer kvalitet på tvers av hvert parti. CNC-maskineringsreisen slutter ikke ved prototyping. Den fortsetter gjennom produksjon, testing og levering. Velg en partner som støtter deg fra konsept til ferdigstillelse. Ditt neste prosjekt fortjener den forpliktelsen. Vi er klare når du er det.
Vanlige spørsmål om CNC-fluidmanifolder
Hva er en fluidmanifold i CNC-termer?
En fluidmanifold er en blokk med borede passasjer. Den leder luft, vann eller olje gjennom et system. CNC-maskinering lager disse delene med høy presisjon. Tenk på det som et sentralt knutepunkt for væsker.
Hvorfor velge CNC-maskinering for manifolder?
CNC-maskinering gir deg tett kontroll over alle funksjoner. Du får glatte overflater og presise hullplasseringer. Denne metoden fungerer med mange materialer. Resultatet er en pålitelig del hver gang.
Hvilke materialer fungerer best for fluidiske manifolder?
Aluminium 6061-T6 fungerer for de fleste jobber. Rustfritt stål passer til medisinske og kjemiske applikasjoner. PEEK tåler høye temperaturer. Hvert materiale trenger forskjellige CNC-innstillinger. Valget ditt avhenger av applikasjonen.
Hvor stramme kan CNC-toleranser bli?
Standardtoleranser ligger rundt ±0.1 mm. Høypresisjonsarbeid når ±0.005 mm. CNC-prosessen, materialet og maskinen påvirker alt som er mulig. Snakk med partneren din om realistiske mål.
Hva forårsaker de fleste manifoldfeil?
Grater som blir igjen i passasjene forårsaker forurensning. Dårlig tetting fører til lekkasjer. Feil materialvalg forårsaker korrosjon. Grundig CNC-maskinering og riktig testing forhindrer disse problemene.
Hvordan tester du en fluidmanifold?
Trykktesting sjekker for lekkasjer. Strømningstesting bekrefter riktige baner. Visuell inspeksjon avdekker overflatefeil. CNC-kvalitetskontroll inkluderer alle disse trinnene før forsendelse.
Hvorfor velge en spesialisert CNC-partner?
Manifolder trenger ekspertise innen innvendige passasjer og tetting. En spesialisert partner forstår sponavgang, overflatefinish og materialoppførsel. De leverer deler som fungerer riktig første gang.







